EP2785477B1 - Vorrichtung und verfahren zum bearbeiten eines werkstückes aus metall, insbesondere zum herstellen eines topfförmigen bauteils für die automobilindustrie - Google Patents
Vorrichtung und verfahren zum bearbeiten eines werkstückes aus metall, insbesondere zum herstellen eines topfförmigen bauteils für die automobilindustrie Download PDFInfo
- Publication number
- EP2785477B1 EP2785477B1 EP13711617.4A EP13711617A EP2785477B1 EP 2785477 B1 EP2785477 B1 EP 2785477B1 EP 13711617 A EP13711617 A EP 13711617A EP 2785477 B1 EP2785477 B1 EP 2785477B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- forming
- die
- phase
- area
- outer die
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D22/00—Shaping without cutting, by stamping, spinning, or deep-drawing
- B21D22/20—Deep-drawing
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D24/00—Special deep-drawing arrangements in, or in connection with, presses
- B21D24/04—Blank holders; Mounting means therefor
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D24/00—Special deep-drawing arrangements in, or in connection with, presses
- B21D24/10—Devices controlling or operating blank holders independently, or in conjunction with dies
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D51/00—Making hollow objects
- B21D51/16—Making hollow objects characterised by the use of the objects
- B21D51/18—Making hollow objects characterised by the use of the objects vessels, e.g. tubs, vats, tanks, sinks, or the like
- B21D51/22—Making hollow objects characterised by the use of the objects vessels, e.g. tubs, vats, tanks, sinks, or the like pots, e.g. for cooking
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D22/00—Shaping without cutting, by stamping, spinning, or deep-drawing
- B21D22/20—Deep-drawing
- B21D22/22—Deep-drawing with devices for holding the edge of the blanks
Definitions
- the invention relates to the field of machining workpieces of metal, for example of steel or other metals. It relates to a device for forming according to claim 1, a system for forming according to claim 6, and a method for forming according to claim 7.
- the machining of a workpiece may include any operations, such as cutting, pressing, pulling, deforming.
- Pot-shaped components include a bottom, a pot wall and a drawing edge. Such a component is often used as a spring cup to accommodate the ends of a coil spring. They find particular use in the automotive industry in many ways.
- thermoforming tool for deep drawing of molded parts.
- This comprises an annular clamping device for clamping a circuit board.
- the clamping device encloses a space in which a bottom former and a frame former can be moved in the pulling direction. These two can have different speeds. As a result, a higher dimensional accuracy is to be achieved.
- DE 27 27 174 C2 describes a method and apparatus for deep-drawing an aluminum container. Two parts are movable against each other, namely a punch and a die. The speed of the upwardly moving punch can be greater than the speed of the moving down die. As a result, a large thermoforming ratio is to be achieved.
- Relative speed between punch and die increased compared to the speed during the deforming phase.
- the punch performs a movement against the phase of deforming during the reforming phase.
- the speeds of the punch during these phases are unequal.
- US 2008/0098789 A1 describes a method and an apparatus for forming a sheet metal blank with a two-stage sheet metal posture.
- the invention has for its object to make a device, a system, a method and a workpiece such that high-strength steels are deformable without tearing occurs in the edge regions, and that a greater draw depth than previously achieved
- the inner die may have a higher speed than the outer die.
- the speed differences can be significant.
- the speed of the inner die may be 1.5, 2, 2.5, or 3 times the speed of the outer die.
- pulling device comprises a punch 1 and a blank holder 2.
- the punch 1 is of slightly conical shape. It has a bottom mold surface 1.1 and a wall mold surface 1.2.
- Stamp 1 is surrounded by a blank holder 2.
- Sheet metal holder 2 has a support surface 2.1.
- Sheet holder 2 is annular.
- an inner die 3 This is at least approximately cylindrical. It is surrounded by an outer die 4. This is ring-shaped.
- the inner die 3 in turn has a bottom mold surface 3.1.
- the outer die 4 is annular. It has a wall mold surface 4.1, further a clamping surface 4.2 for clamping the drawing edge 5.3 of a workpiece 5 on the support surface 2.1 of the sheet holder 2.
- the workpiece 5 has emerged from a circular disk-shaped board. See also Fig. 2 , It comprises a bottom 5.1, a wall 5.2, and the drawing edge 5.3.
- clamping surface 4.2 of the outer die 4 is located approximately at the height of the bottom mold surface 3.1 of the inner die 3. At about the same height is the support surface 2.1 of the sheet holder. 2
- a workpiece 5 is inserted into the pulling device and clamped between the support surface 2.1 and the clamping surface 4.2.
- the inner die 3 and the outer die 4 move together with the preformed workpiece, as well as the sheet holder 2 in the arrow direction down.
- the parts mentioned inner die 3, outer die 4, blank holder 2 and preformed workpiece have the same speed.
- the outer die 4 overtakes the inner die 3.
- FIG. 1 The drawing apparatus shown is only one station of a series of drawing stations. These are not shown here. In practice, they are connected in series in a workshop.
- the invention is described with regard to the production of a pot-shaped component. It is understood, however, that deviating from the cup shape hollow body can be made with it.
- the dies may have shapes that differ from the shapes of a disk and a ring described.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Shaping Metal By Deep-Drawing, Or The Like (AREA)
- Forging (AREA)
Description
- Die Erfindung betrifft das Gebiet des Bearbeitens von Werkstücken aus Metall, beispielsweise aus Stahl oder anderen Metallen. Sie betrifft eine Vorrichtung zum Umformen entsprechend Anspruch 1, eine Anlage zum Umformen entsprechend Anspruch 6, sowie ein Verfahren zum Umformen entsprechend Anspruch 7.
- Das Bearbeiten eines Werkstückes kann jegliche Vorgänge umfassen, beispielsweise das Schneiden, Pressen, Ziehen, Verformen.
- Topfförmigen Bauteile umfassen einen Boden, eine Topfwand sowie einen Ziehrand. Ein solches Bauteil wird häufig als Federtopf verwendet, um die Enden einer Spiralfeder aufzunehmen. Sie finden besonders in der Automobilindustrie vielfache Verwendung.
- Problematisch bei der Herstellung solcher Federtöpfe sind hochfeste Stähle. Diese haben zwar den Vorteil, dass sie extrem hohe Zugfestigkeiten aufweisen, und dass daher Stähle geringerer Dicke verwendet werden können, und somit auch geringeren Gewichtes. Solche Stähle sind jedoch relativ spröde und neigen zum Reißen. Dies tritt insbesondere beim Umformen an den hochbeanspruchten Übergangsbereichen auf. Das Reißen tritt insbesondere im Übergangsbereich zwischen Topfboden und Topfwand sowie zwischen Topfwand und Ziehrand auf.
-
DE 102 54 103 B3 beschreibt ein Tiefziehwerkzeug zum Tiefziehen von Formteilen. Dieses umfasst eine ringförmige Spanneinrichtung zum Einspannen einer Platine. Die Spanneinrichtung umschließt einen Raum, in welchem ein Bodenformer sowie ein Zargenformer in Ziehrichtung verfahrbar sind. Diese beiden können unterschiedliche Geschwindigkeiten aufweisen. Hierdurch soll eine höhere Formgenauigkeit erreicht werden. -
DE 27 27 174 C2 beschreibt ein Verfahren und eine Vorrichtung zum Tiefziehen eines Aluminiumbehälters. Dabei sind zwei Teile gegeneinander verfahrbar, nämlich ein Stempel und eine Matrize. Die Geschwindigkeit des nach oben sich bewegenden Stempels kann dabei größer sein, als die Geschwindigkeit der sich abwärts bewegenden Matrize. Hierdurch soll ein großes Tiefziehverhältnis erreicht werden. -
DE 10 2007 050 581 A1 beschreibt ein Verfahren zum Beeinflussen des Blechdickenverlaufes beim Tiefziehen von Hohlkörpern. Dabei geht es um ein mehrfaches Wölben (Deformieren) und Rückwölben (Reformieren) eines Werkstückes. Während der Phase des Reformierens wird die - Relativgeschwindigkeit zwischen Stempel und Matrize gegenüber der Geschwindigkeit während der Phase des Deformierens gesteigert. Der Stempel führt während der Phase des Reformierens eine Bewegung entgegen der Phase des Deformierens aus. Die Geschwindigkeiten des Stempels während der genannten Phasen sind ungleich groß.
-
US 2008/0098789 A1 beschreibt ein Verfahren und eine Vorrichtung zum Umformen eine Blechplatine mit einer zweistufigen Blechhaltung. - Der Erfindung liegt die Aufgabe zugrunde, eine Vorrichtung, eine Anlage, ein Verfahren und ein Werkstück derart zu gestalten, dass hochfeste Stähle umformbar sind, ohne dass ein Reißen in den Kantenbereichen auftritt, und dass eine größere Ziehtiefe als bisher erreicht wird
- Diese Aufgabe wird mittels der Merkmale der unabhängigen Ansprüche gelöst.
- Der Grundgedanke besteht in Folgendem:
- Es werden in üblicher Weise ein Stempel sowie eine mit diesem zusammenarbeitende Matrize verwendet. Jedoch sind sowohl der Stempel als auch die Matrize zweiteilig. Beide umfassen ein im Wesentlichen zylindrisches Innenteil sowie einen dieses umschließenden Ring.
- Alle vier genannten Bauteile können zum Zwecke des Umformens in Ziehrichtung verfahrbar sein.
- Entscheidend ist, dass wenigstens zwei der am Ziehvorgang beteiligten Teile unterschiedliche Geschwindigkeiten haben, wenigstens während gewisser Phasen des Umformens. Insbesondere kann die innere Matrize eine höhere Geschwindigkeit aufweisen, als die äußere Matrize.
- Die folgenden Verfahrensweisen sind denkbar:
- I. Während einer Anfangsphase bewegen sich beide Matrizen in derselben Richtung mit gleich großer Geschwindigkeit.
- II. Während einer mittleren Phase bewegen sich wiederum beide Matrizen in ein und derselben Richtung, die innere Matrize jedoch mit höherer Geschwindigkeit, als die äußere.
- III. In einer Endphase steht die innere Matrize still, während die äußere sich mit konstanter Geschwindigkeit weiter bewegt.
- Weitere Varianten sind die folgenden:
- Die äußere Matrize bewegt sich von Anfang an mit konstanter Geschwindigkeit. Hingegen ist der Bewegungsverlauf der inneren Matrize gleich einer gesteuerten Bewegungskurve, zum Beispiel Sinuskurve, ausgehend von einer Geschwindigkeit unter jener der äußeren Matrize, dann diese übersteigend, und schließlich wieder abnehmend.
- Die Geschwindigkeitsunterschiede können erheblich sein. So kann die Geschwindigkeit der inneren Matrize das 1,5 - 2, 2,5- oder 3-fache der Geschwindigkeit der äußeren Matrize betragen.
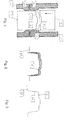
- Die Erfindung ist anhand der Zeichnung näher erläutert. Darin ist im Einzelnen Folgendes dargestellt:
- Figur 1
- zeigt in schematischer Darstellung und im Aufriss eine Ziehvorrichtung mit bereits vorgeformtem Werkstück in einer ersten Umformphase, des gesamten Umformhubes.
- Figur 2
- zeigt das Werkstück kurz vor Ende der zweiten Umformphase.
- Figur 3
- zeigt das Werkstück am Ende des Umformvorganges.
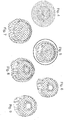
- Fig. 4 bis 9
- veranschaulichen den Umformvorgang in sechs verschiedenen Umformstationen.
- Die in
Figur 1 dargestellte Ziehvorrichtung umfasst einen Stempel 1 und einen Blechhalter 2. Der Stempel 1 ist von leicht konischer Gestalt. Er weist eine Bodenformfläche 1.1 und eine Wandformfläche 1.2 auf. - Stempel 1 ist von einem Blechhalter 2 umgeben. Blechhalter 2 weist eine Stützfläche 2.1 auf. Blechhalter 2 ist ringförmig.
- Über dem Stempel 1 befindet sich eine innere Matrize 3. Diese ist wenigstens annähernd zylindrisch. Sie ist umgeben von einer äußeren Matrize 4. Diese ist ringförmig.
- Die innere Matrize 3 weist wiederum eine Bodenformfläche 3.1 auf. Die äußere Matrize 4 ist ringförmig. Sie weist eine Wandformfläche 4.1, ferner eine Einspannfläche 4.2 zum Festklemmen des Ziehrandes 5.3 eines Werkstückes 5 an der Stützfläche 2.1 des Blechhalters 2 auf. Das Werkstück 5 ist aus einer kreisscheibenförmigen Platine hervorgegangen. Siehe auch
Fig. 2 . Es umfasst einen Boden 5.1, eine Wand 5.2, sowie den Ziehrand 5.3. - Die Ziehvorrichtung arbeitet wie folgt: Sie ist zunächst offen, das heißt die Einspannfläche 4.2 der äußeren Matrize 4 befindet sich etwa auf der Höhe der Bodenformfläche 3.1 der inneren Matrize 3. Auf etwa derselben Höhe befindet sich die Stützfläche 2.1 des Blechhalters 2.
- In dieser Phase wird ein Werkstück 5 in die Ziehvorrichtung eingelegt und zwischen der Stützfläche 2.1 und der Einspannfläche 4.2 eingespannt. Jetzt beginnt die eigentliche Arbeitsphase der Ziehvorrichtung. Dabei bewegen sich die innere Matrize 3 und die äußere Matrize 4 zusammen mit dem vorgeformten Werkstück, sowie auch dem Blechhalter 2 in Pfeilrichtung nach unten. Dabei haben die genannten Teile (innere Matrize 3, äußere Matrize 4, Blechhalter 2 und vorgeformtes Werkstückes) dieselbe Geschwindigkeit.
- Dies ändert sich gemäß der Erfindung in einer nachfolgenden Phase. Dabei überholt die innere Matrize 3 die äußere Matrize 4.
- In einer weiteren, nachfolgenden Phase überholt hingegen die äußere Matrize 4 die innere Matrize 3.
- Man beachte, dass dies auch umgekehrt sein kann.
- Die in
Figur 1 gezeigte Ziehvorrichtung ist nur eine Station von einer Serie von Ziehstationen. Diese sind hier nicht dargestellt. In der Praxis sind sie in einer Werkshalle in Reihe geschaltet. - Dabei braucht nur eine einzige Ziehstation gemäß der Erfindung gestaltet zu sein, das heißt mit Antrieben versehen, die der inneren Matrize 3 einerseits, der äußeren Matrize 4 und dem Blechhalter 2 andererseits unterschiedliche Geschwindigkeiten während des Ziehvorganges verleihen können.
- Wie das Werkstück nach Verlassen der verschiedenen Ziehstationen aussieht, erkennt man aus den
Figuren 4 - 9 . - Der Ziehrand 5.3 kann nach dem letzten Ziehvorgang von der Wand 5.2 auch abgestanzt werden, je nach Verwendung des fertigen Topfes.
Weitere Möglichkeiten der Realisierung der Erfindung sind die folgenden: - Auch Stempel 1 ist auf und ab verfahrbar, und/oder
- In einer kinematischen Umkehrung bewegen sich Blechhalter 2 und äußere Matrize 4 mit eingespanntem Werkstück einerseits, und Stempel 1 andererseits nach oben. Die mittlere Matrize 3 ist ortsfest.
- Während des Ziehvorganges bleibt die mittlere Matrize 3 stehen, und/oder es bleiben der Blechhalter 2 und die äußere Matrize 4 stehen.
- Die Erfindung ist im Hinblick auf das Herstellen eines topfförmigen Bauteiles beschrieben. Es versteht sich jedoch, dass auch von der Topfform abweichende Hohlkörper damit hergestellt werden können.
- Auch können die Matrizen Formen haben, die von den beschriebenen Formen einer Scheibe und eines Ringes abweichen.
-
- 1.
- Stempel
- 1.1
- Bodenformfläche
- 1.2
- Wandformfläche
- 2
- Blechhalter
- 2.1
- Stützfläche
- 3.
- innere Matrize
- 3.1
- Bodenformfläche
- 4
- äußere Matrize
- 4.1
- Wandformfläche
- 4.2
- Einspannfläche
- 5
- Werkstück
- 5.1
- Boden
- 5.2
- Wand
- 5.3
- Ziehrand
Claims (8)
- Vorrichtung zum Umformen einer Blechplatine zu einem Topf (5) mit einem Boden (5.1), einer Wand (5.2) und einem Ziehrand (5.3), umfassend die folgenden Merkmale beziehungsweise Bauteile:1.1 einen Stempel (1) mit einer den Boden (5.1) formenden Bodenformfläche (1.1) und einer die Wand (5.2) formenden Wandformfläche (1.2);1.2 einen ringförmigen, den Stempel (1) umgebenden Blechhalter (2) mit einer Stützfläche (2.1) zum Auflegen des Ziehrandes (5.3);1.3 eine Innenmatrize (3) mit einer Bodenformfläche (3.1);1.4 eine Außenmatrize (4) mit einer Wandformfläche (4.1) und einer Einspannfläche (4.2) zum Erfassen des Ziehrandes (5.3) und zu dessen Anpressen gegen die Stützfläche (2.1) des Blechhalters (2); gekennzeichnet durch die folgenden Merkmale:1.5 wenigstens der inneren Matrize (3) und der äußeren Matrize (4) ist jeweils ein Antrieb zugeordnet, der derart gestaltet und eingerichtet ist, dass er den genannten Matrizen (3, 4) nach dem Einspannen und somit bei Beginn der Arbeitsphase des Umformens des Werkstückbereiches innerhalb der Einspannbereiches gleichzeitig unterschiedliche Geschwindigkeiten in ein und derselben Richtung verleiht.
- Vorrichtung nach Anspruch 1, gekennzeichnet durch die folgenden Merkmale:der Innenmatrize (3) einerseits und der Außenmatrize (4) sowie dem Blechhalter (2) andererseits ist jeweils ein Antrieb zugeordnet, mittels dem in einer ersten Phase die Innenmatrize (3) die Außenmatrize (4) überholt, oder umgekehrt, und in einer nachfolgenden Phase die Außenmatrize (4) die Innenmatrize (3) überholt, oder umgekehrt.
- Vorrichtung nach Anspruch 2, dadurch gekennzeichnet, dass auch der Stempel (1) durch einen Antrieb in Ziehrichtung verfahrbar ist.
- Vorrichtung nach einem der Ansprüche 2 oder 3, dadurch gekennzeichnet, dass die Wandformfläche (4.1) des Stempels (1) in Richtung auf die Bodenformfläche (1.1) des Stempels (1) konisch verläuft.
- Vorrichtung nach einem der Ansprüche 2 bis 4, dadurch gekennzeichnet, dass die Wandformfläche (4.1) der äußeren Matrize (4) sich in Ziehrichtung verjüngt.
- Anlage zum Umformen einer Blechplatine zu einem Topf (5) mit einem Boden (5.1), einer Wand (5.2) und einem Ziehrand (5.3), umfassend eine Mehrzahl von Vorrichtungen, von denen wenigstens eine die Merkmale eines der Ansprüche 1 bis 5 umfasst.6.1 die Anlage umfasst eine Anzahl von Ziehstationen;6.2 wenigstens eine der Ziehstationen ist gemäß einem der Ansprüche 1 bis 5 gestaltet.
- Verfahren zum Umformen einer Blechplatine zu einem Topf (5), umfassend die folgenden Merkmale beziehungsweise Bauteile:7.1 einen Stempel (1) mit einer den Boden (5.1) formenden Bodenformfläche (1.1) und einer die Wand (5.2) formenden Wandformfläche (1.2);7.2 einen ringförmigen, den Stempel (1) umgebenden Blechhalter (2) mit einer Stützfläche (2.1) zum Auflegen des Ziehrandes (5.3);7.3 eine Innenmatrize (3) mit einer Bodenformfläche (3.1);7.4 eine Außenmatrize (4) mit einer Wandformfläche (4.1) und einer Einspannfläche (4.2) zum Erfassen des Ziehrandes (5.3) und zu dessen Anpressen gegen die Stützfläche (2.1) des Blechhalters (2); gekennzeichnet durch die folgenden Merkmale:7.5 in die geöffnete Ziehvorrichtung wird eine Blechplatine beziehungsweise ein hieraus hervorgegangenes Zwischenprodukt in die Ziehvorrichtung eingelegt;7.6 während einer ersten Umformungsphase werden die Innenmatrize (3) und die Außenmatrize (4) sowie der Blechhalter (2) zusammen mit der eingespannten Platine beziehungsweise mit dem eingespannten vorgeformten Werkstück in Ziehrichtung bewegt;7.7 nach dem Einspannen und somit bei Beginn der Arbeitsphase des Umformens des Werkstückbereiches innerhalb der Einspannbereiches werden die Matrizen (3, 4) gleichzeitig mit unterschiedlichen Geschwindigkeiten in ein und derselben Richtung bewegt;
und
während einer Phase des Umformvorganges überholt die Innenmatrize (3) die Außenmatrize (4), oder umgekehrt. - Verfahren nach Anspruch 7, gekennzeichnet durch die folgenden Merkmale:8.1 während einer Anfangsphase bewegen sich beide Matrizen (3, 4) in derselben Richtung mit gleichgroßer Geschwindigkeit;8.2 während einer mittleren Phase bewegen sich wiederum beide Matrizen (3, 4) in ein und derselben Richtung, die Innenmatrize (3) jedoch mit höherer Geschwindigkeit, als die Außenmatrize (4);8.3 in einer Endphase steht die Innenmatrize (3) still, während sich die Außenmatrize (4) mit konstanter Geschwindigkeit weiterbewegt.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| RS20170726A RS56287B1 (sr) | 2012-03-22 | 2013-03-18 | Sistem i postupak za obradu radnog komada od metala, posebno za izradu elemenata oblika lonca za automobilsku industriju |
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102012005635A DE102012005635B3 (de) | 2012-03-22 | 2012-03-22 | Vorrichtung, Anlage und Verfahren zum Umformen einer Blechplatine sowie ein hiermit hergestelltes Werkstück |
| PCT/EP2013/055553 WO2013139731A1 (de) | 2012-03-22 | 2013-03-18 | Vorrichtung und verfahren zum bearbeiten eines werkstückes aus metall, insbesondere zum herstellen eines topfförmigen bauteils für die automobilindustrie und ein solches werkstück |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP2785477A1 EP2785477A1 (de) | 2014-10-08 |
| EP2785477B1 true EP2785477B1 (de) | 2017-05-31 |
Family
ID=47988921
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP13711617.4A Active EP2785477B1 (de) | 2012-03-22 | 2013-03-18 | Vorrichtung und verfahren zum bearbeiten eines werkstückes aus metall, insbesondere zum herstellen eines topfförmigen bauteils für die automobilindustrie |
Country Status (16)
| Country | Link |
|---|---|
| US (1) | US9289812B2 (de) |
| EP (1) | EP2785477B1 (de) |
| JP (2) | JP6654896B2 (de) |
| KR (1) | KR102155519B1 (de) |
| CN (1) | CN104136141B (de) |
| BR (1) | BR112014020730B1 (de) |
| CA (1) | CA2865465C (de) |
| DE (1) | DE102012005635B3 (de) |
| ES (1) | ES2629864T3 (de) |
| MX (1) | MX350758B (de) |
| PL (1) | PL2785477T3 (de) |
| PT (1) | PT2785477T (de) |
| RS (1) | RS56287B1 (de) |
| RU (1) | RU2634830C2 (de) |
| WO (1) | WO2013139731A1 (de) |
| ZA (1) | ZA201407089B (de) |
Families Citing this family (13)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102013219819A1 (de) * | 2013-09-30 | 2015-04-02 | Allgaier Werke Gmbh | Vorrichtung zum Umformen eines Werkstückes aus Blech |
| PL3325188T3 (pl) * | 2015-08-21 | 2020-11-02 | VITKOVICE CYLINDERS a.s. | Sposób wytwarzania bezszwowych stalowych butli wysokociśnieniowych dla sprężonych gazów z drugą szyjką wewnętrzną |
| WO2018012406A1 (ja) * | 2016-07-15 | 2018-01-18 | Jfeスチール株式会社 | プレス品製造方法 |
| CN106216552A (zh) * | 2016-07-22 | 2016-12-14 | 苏玲 | 金属罐的制造方法 |
| DE102016114484A1 (de) | 2016-08-04 | 2018-02-08 | Allgaier Werke Gmbh | Verfahren zum indirekten Warmumformen eines Formbauteils, Formwerkzeug zum Durchführen des Verfahrens und Formbauteil |
| DE102017005843A1 (de) | 2017-06-21 | 2018-12-27 | Allgaier Werke Gmbh | Vorrichtung, Anlage und Verfahren zum Umformen einer Blechplatine sowie ein hiermit hergestelltes Werkstück |
| CN108543861B (zh) * | 2018-05-18 | 2020-03-27 | 合肥工业大学 | 一种带凹底薄壁筒件冲旋一体化成形装置及其成形方法 |
| CN112108586B (zh) * | 2019-06-20 | 2025-06-10 | 周文颖 | 铝包装及其制作装置、制备方法 |
| CN112170689B (zh) * | 2020-09-30 | 2024-05-24 | 宁波百飞特厨具有限公司 | 一种铝拉伸锅的自动化生产线 |
| CN112872225B (zh) * | 2020-12-29 | 2022-08-30 | 瓯锟科技温州有限公司 | 一种金属复合锅具的连续化生产线 |
| RU2769797C1 (ru) * | 2021-03-10 | 2022-04-06 | федеральное государственное автономное образовательное учреждение высшего образования "Самарский национальный исследовательский университет имени академика С.П. Королева" | Способ отбортовки тонкостенных осесимметричных конических деталей |
| CN114633522B (zh) * | 2022-02-23 | 2024-11-26 | 绍兴毅航科技有限公司 | 汽车空调滤芯生产折叠滤纸自动均匀嵌模设备 |
| JP7662712B2 (ja) * | 2023-07-11 | 2025-04-15 | フタバ産業株式会社 | バーリング部材の製造方法 |
Family Cites Families (23)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| SU660753A1 (ru) * | 1977-03-24 | 1979-05-05 | Научно-исследовательский машиностроительный институт | Устройство дл изготовлени деталей типа стаканов |
| CH621271A5 (de) * | 1977-06-15 | 1981-01-30 | Aluminiumwerke Ag Rorschach | |
| JP3285901B2 (ja) * | 1991-10-18 | 2002-05-27 | 株式会社放電精密加工研究所 | 順送り加工装置 |
| US4584859A (en) * | 1985-08-23 | 1986-04-29 | Weirton Steel Corporation | In-line control during draw-redraw of one-piece sheet metal can bodies |
| JPS63133821U (de) * | 1987-02-17 | 1988-09-01 | ||
| JP2770440B2 (ja) * | 1989-07-11 | 1998-07-02 | 松下電器産業株式会社 | プレス装置およびプレス成形法 |
| JPH0443415A (ja) * | 1990-06-08 | 1992-02-13 | Ricoh Co Ltd | 中央演算処理装置 |
| JPH0531538A (ja) * | 1991-07-29 | 1993-02-09 | Furukawa Electric Co Ltd:The | 難加工金属薄板の加工方法 |
| AU681982B2 (en) * | 1995-02-10 | 1997-09-11 | Ogihara America Corporation | Stretch controlled forming mechanism and method for forming multiple guage welded blanks |
| DE19724766C2 (de) * | 1997-06-12 | 2001-04-12 | Forschungsges Umformtechnik | Verfahren zum hydromechanischen Tiefziehen und zugehörige Einrichtung |
| DE10254103B3 (de) * | 2002-11-20 | 2004-04-15 | H&P Systec Gmbh | Tiefziehwerkzeug und Verfahren zum Tiefziehen von Formteilen |
| CN1181332C (zh) * | 2003-03-07 | 2004-12-22 | 江苏大学 | 变压边力和变冲压速度的薄板成形方法及其装置 |
| JP4556432B2 (ja) * | 2004-01-16 | 2010-10-06 | Jfeスチール株式会社 | 金属板のプレス成形方法 |
| US7237423B1 (en) * | 2004-11-12 | 2007-07-03 | Miller Tool And Die Company Inc. | Apparatus for stretch forming blanks |
| WO2006057196A1 (ja) * | 2004-11-24 | 2006-06-01 | Honda Motor Co., Ltd. | 絞り成形方法及びその装置 |
| US7257460B2 (en) * | 2005-07-27 | 2007-08-14 | Ravinder Venugopal | Reconfigurable variable blank-holder force system and method for sheet metal stamping |
| WO2008047764A1 (fr) * | 2006-10-17 | 2008-04-24 | Honda Motor Co., Ltd. | Procédé et appareil de travail à la presse |
| DE102007050581A1 (de) * | 2007-10-23 | 2009-04-30 | Gerd Reitter | Verfahren zum gezielten Beeinflussen des Blechdickenverlaufs und Verfestigung und zur Steigerung der Produkthöhe beim Tiefziehen von Hohlkörpern |
| DE102008047971B3 (de) * | 2008-09-18 | 2010-05-12 | Aisin Takaoka Co., Ltd., Toyota | Verfahren und Vorrichtung zum Presshärten eines metallischen Formbauteils |
| JP5234622B2 (ja) * | 2008-11-05 | 2013-07-10 | 日新製鋼株式会社 | 金属板の張出し加工方法 |
| JP2010167480A (ja) * | 2009-01-26 | 2010-08-05 | Honda Motor Co Ltd | プレス成形用金型及びプレス成形方法 |
| JP5385732B2 (ja) * | 2009-09-14 | 2014-01-08 | 株式会社キーレックス | プレス成形装置及びプレス成形方法 |
| DE102011001314C5 (de) * | 2011-03-16 | 2016-03-03 | Schuler Pressen Gmbh | Ziehpresse mit zwei koppelbaren Stößeln |
-
2012
- 2012-03-22 DE DE102012005635A patent/DE102012005635B3/de active Active
-
2013
- 2013-03-18 PL PL13711617T patent/PL2785477T3/pl unknown
- 2013-03-18 WO PCT/EP2013/055553 patent/WO2013139731A1/de not_active Ceased
- 2013-03-18 PT PT137116174T patent/PT2785477T/pt unknown
- 2013-03-18 EP EP13711617.4A patent/EP2785477B1/de active Active
- 2013-03-18 CN CN201380010761.9A patent/CN104136141B/zh active Active
- 2013-03-18 MX MX2014010115A patent/MX350758B/es active IP Right Grant
- 2013-03-18 RS RS20170726A patent/RS56287B1/sr unknown
- 2013-03-18 ES ES13711617.4T patent/ES2629864T3/es active Active
- 2013-03-18 JP JP2015500869A patent/JP6654896B2/ja active Active
- 2013-03-18 CA CA2865465A patent/CA2865465C/en active Active
- 2013-03-18 KR KR1020147022746A patent/KR102155519B1/ko active Active
- 2013-03-18 BR BR112014020730-5A patent/BR112014020730B1/pt active IP Right Grant
- 2013-03-18 RU RU2014137905A patent/RU2634830C2/ru active
-
2014
- 2014-08-19 US US14/463,490 patent/US9289812B2/en active Active
- 2014-09-30 ZA ZA2014/07089A patent/ZA201407089B/en unknown
-
2018
- 2018-07-05 JP JP2018128307A patent/JP6727255B2/ja active Active
Non-Patent Citations (1)
| Title |
|---|
| None * |
Also Published As
| Publication number | Publication date |
|---|---|
| RU2634830C2 (ru) | 2017-11-03 |
| PT2785477T (pt) | 2017-07-10 |
| EP2785477A1 (de) | 2014-10-08 |
| RU2014137905A (ru) | 2016-05-20 |
| CA2865465C (en) | 2020-07-21 |
| WO2013139731A1 (de) | 2013-09-26 |
| KR102155519B1 (ko) | 2020-09-14 |
| JP2018187681A (ja) | 2018-11-29 |
| CN104136141A (zh) | 2014-11-05 |
| CN104136141B (zh) | 2017-11-10 |
| CA2865465A1 (en) | 2013-09-26 |
| JP6654896B2 (ja) | 2020-02-26 |
| JP6727255B2 (ja) | 2020-07-22 |
| JP2015510842A (ja) | 2015-04-13 |
| US9289812B2 (en) | 2016-03-22 |
| RS56287B1 (sr) | 2017-12-29 |
| ES2629864T3 (es) | 2017-08-16 |
| BR112014020730B1 (pt) | 2021-05-04 |
| PL2785477T3 (pl) | 2017-09-29 |
| KR20140138632A (ko) | 2014-12-04 |
| MX2014010115A (es) | 2015-03-09 |
| DE102012005635B3 (de) | 2013-06-27 |
| US20140352390A1 (en) | 2014-12-04 |
| ZA201407089B (en) | 2016-08-31 |
| MX350758B (es) | 2017-09-18 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE102012005635B3 (de) | Vorrichtung, Anlage und Verfahren zum Umformen einer Blechplatine sowie ein hiermit hergestelltes Werkstück | |
| EP2701861B1 (de) | Verfahren und vorrichtung zur herstellung von flanschlosen ziehteilen | |
| DE102013103751A1 (de) | Verfahren zur Herstellung von hochmaßhaltigen Halbschalen und Vorrichtung zur Herstellung einer Halbschale | |
| EP2701862B1 (de) | Verfahren und vorrichtung zur herstellung flanschbehafteter ziehteile mit gleichzeitigem beschnitt | |
| DE102011117066A1 (de) | Vorrichtung zur Herstellung eines warmumgeformten und pressgehärteten Kraftfahrzeugkarosseriebauteils sowie Verfahren zur Herstellung | |
| EP1984131A2 (de) | Rollwerkzeug mit integrierter ziehstufe | |
| DE102012100230A1 (de) | Vorrichtung und Verfahren zum Tiefziehen von Schalenteilen mit integriertem Kopf- und Zargenbeschnitt | |
| WO2016020148A1 (de) | Verfahren zur herstellung von warmumgeformten bauteilen | |
| DE102011054866A1 (de) | Verfahren zur Herstellung eines warmumgeformten und pressgehärteten Kraftfahrzeugkarosseriebauteils sowie Kraftfahrzeugkarosseriebauteil | |
| DE102009001305B4 (de) | Verfahren zur Herstellung eines Profils an einem Blechteil, Vorrichtung zur Durchführung des Verfahrens sowie Blechteil, herstellbar nach dem Verfahren | |
| WO2018046356A1 (de) | Verfahren und vorrichtung zur herstellung von geformten, insbesondere flanschbehafteten blechbauteilen | |
| DE2133522A1 (de) | Preßkraftregler für Tiefziehpressen | |
| DE102010000094B4 (de) | Werkzeug und Verfahren zur Herstellung von Dosenkörpern | |
| EP0379649B1 (de) | Verfahren zum Herstellen von Durchzügen an Blechteilen | |
| EP3052257B1 (de) | Vorrichtung zum umformen eines werkstückes aus blech | |
| WO2001087511A1 (de) | Tiefziehverfahren und tiefziehwerkzeug | |
| DE102017118654A1 (de) | Abstreckwerkzeuganordnung, Umformeinrichtung mit einer Abstreckwerkzeuganordnung sowie Verfahren zum Umformen eines napfförmigen Ausgangsteils | |
| DE2345656A1 (de) | Tiefziehverfahren und tiefziehwerkzeug zur durchfuehrung des verfahrens | |
| EP3337629A1 (de) | Verfahren zum herstellen eines formteils und formteil | |
| EP3169462B1 (de) | Formwerkzeug zur herstellung von warmumgeformten bauteilen | |
| DE102013201613A1 (de) | Verfahren und System zur Herstellung einer Baugruppe | |
| DE102019127797B4 (de) | Verfahren und Vorrichtung zum Herstellen eines Gehäuses | |
| DE2602414A1 (de) | Tiefziehpresse | |
| DE202012012924U1 (de) | Vorrichtung zum Ausführen eines Verfahren zum Formen eines Behälters aus einem Keramikmaterial, insbersondere eines Pflanzenbehälters | |
| DE102012013565A1 (de) | Verfahren zur Herstellung eines Bauteils, Vorrichtung zur Durchführung des Verfahrens und Bauteil |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20140703 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| DAX | Request for extension of the european patent (deleted) | ||
| 17Q | First examination report despatched |
Effective date: 20150812 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| RIC1 | Information provided on ipc code assigned before grant |
Ipc: B21D 22/22 20060101AFI20161012BHEP Ipc: B21D 24/04 20060101ALI20161012BHEP Ipc: B21D 24/10 20060101ALI20161012BHEP |
|
| INTG | Intention to grant announced |
Effective date: 20161107 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAJ | Information related to disapproval of communication of intention to grant by the applicant or resumption of examination proceedings by the epo deleted |
Free format text: ORIGINAL CODE: EPIDOSDIGR1 |
|
| GRAL | Information related to payment of fee for publishing/printing deleted |
Free format text: ORIGINAL CODE: EPIDOSDIGR3 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| INTC | Intention to grant announced (deleted) | ||
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| INTG | Intention to grant announced |
Effective date: 20170405 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH Ref country code: NL Ref legal event code: FP |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 896979 Country of ref document: AT Kind code of ref document: T Effective date: 20170615 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: RO Ref legal event code: EPE |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502013007371 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: PT Ref legal event code: SC4A Ref document number: 2785477 Country of ref document: PT Date of ref document: 20170710 Kind code of ref document: T Free format text: AVAILABILITY OF NATIONAL TRANSLATION Effective date: 20170627 |
|
| REG | Reference to a national code |
Ref country code: SE Ref legal event code: TRGR |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2629864 Country of ref document: ES Kind code of ref document: T3 Effective date: 20170816 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170831 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170531 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170531 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170901 |
|
| REG | Reference to a national code |
Ref country code: SK Ref legal event code: T3 Ref document number: E 24620 Country of ref document: SK |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170930 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170531 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170831 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170531 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170531 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170531 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502013007371 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 6 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20180301 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170531 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170531 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170531 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20180318 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20180331 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20180331 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R082 Ref document number: 502013007371 Country of ref document: DE Representative=s name: BOSCH JEHLE PATENTANWALTSGESELLSCHAFT MBH, DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20130318 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MK Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20170531 Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170531 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170531 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R082 Ref document number: 502013007371 Country of ref document: DE Representative=s name: BOSCH JEHLE PATENTANWALTSGESELLSCHAFT MBH, DE Ref country code: DE Ref legal event code: R082 Ref document number: 502013007371 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R082 Ref document number: 502013007371 Country of ref document: DE Representative=s name: BOSCH JEHLE PATENTANWALTSGESELLSCHAFT MBH, DE |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20250416 Year of fee payment: 13 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20250331 Year of fee payment: 13 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 20260323 Year of fee payment: 14 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20260324 Year of fee payment: 14 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IE Payment date: 20260323 Year of fee payment: 14 Ref country code: DE Payment date: 20260227 Year of fee payment: 14 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20260319 Year of fee payment: 14 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FI Payment date: 20260320 Year of fee payment: 14 Ref country code: BE Payment date: 20260323 Year of fee payment: 14 Ref country code: RO Payment date: 20260316 Year of fee payment: 14 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 20260323 Year of fee payment: 14 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: RS Payment date: 20260310 Year of fee payment: 14 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20260324 Year of fee payment: 14 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: TR Payment date: 20260310 Year of fee payment: 14 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: PT Payment date: 20260310 Year of fee payment: 14 Ref country code: CZ Payment date: 20260305 Year of fee payment: 14 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: PL Payment date: 20260306 Year of fee payment: 14 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SK Payment date: 20260310 Year of fee payment: 14 |