EP2546390B1 - Verfahren zur Herstellung von Metallisierungen auf Kunststoffteilen - Google Patents
Verfahren zur Herstellung von Metallisierungen auf Kunststoffteilen Download PDFInfo
- Publication number
- EP2546390B1 EP2546390B1 EP12401066.1A EP12401066A EP2546390B1 EP 2546390 B1 EP2546390 B1 EP 2546390B1 EP 12401066 A EP12401066 A EP 12401066A EP 2546390 B1 EP2546390 B1 EP 2546390B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- carrier
- plastic
- parts
- connecting part
- plastic parts
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Not-in-force
Links
- 239000004033 plastic Substances 0.000 title claims description 115
- 238000001465 metallisation Methods 0.000 title claims description 35
- 238000004519 manufacturing process Methods 0.000 title claims description 14
- 238000000034 method Methods 0.000 claims description 63
- 239000000969 carrier Substances 0.000 claims description 16
- 230000008569 process Effects 0.000 claims description 13
- 239000000126 substance Substances 0.000 claims description 12
- 238000004804 winding Methods 0.000 claims description 12
- 125000006850 spacer group Chemical group 0.000 claims description 11
- 230000015572 biosynthetic process Effects 0.000 claims description 8
- 238000005755 formation reaction Methods 0.000 claims description 8
- 239000000463 material Substances 0.000 claims description 7
- 230000003313 weakening effect Effects 0.000 claims description 7
- 230000004913 activation Effects 0.000 claims description 6
- ATJFFYVFTNAWJD-UHFFFAOYSA-N Tin Chemical compound [Sn] ATJFFYVFTNAWJD-UHFFFAOYSA-N 0.000 claims description 4
- 238000005530 etching Methods 0.000 claims description 4
- 239000012811 non-conductive material Substances 0.000 claims description 4
- 230000005670 electromagnetic radiation Effects 0.000 claims description 2
- 230000003287 optical effect Effects 0.000 claims 1
- 238000007788 roughening Methods 0.000 claims 1
- RYGMFSIKBFXOCR-UHFFFAOYSA-N Copper Chemical compound [Cu] RYGMFSIKBFXOCR-UHFFFAOYSA-N 0.000 description 12
- 229910052802 copper Inorganic materials 0.000 description 12
- 239000010949 copper Substances 0.000 description 12
- 229910052751 metal Inorganic materials 0.000 description 12
- 239000002184 metal Substances 0.000 description 12
- 238000001746 injection moulding Methods 0.000 description 9
- 238000013461 design Methods 0.000 description 7
- 238000012545 processing Methods 0.000 description 7
- 239000013590 bulk material Substances 0.000 description 4
- 239000004020 conductor Substances 0.000 description 4
- 238000000926 separation method Methods 0.000 description 4
- 238000003698 laser cutting Methods 0.000 description 3
- 230000004048 modification Effects 0.000 description 3
- 238000012986 modification Methods 0.000 description 3
- KDLHZDBZIXYQEI-UHFFFAOYSA-N Palladium Chemical compound [Pd] KDLHZDBZIXYQEI-UHFFFAOYSA-N 0.000 description 2
- 230000008859 change Effects 0.000 description 2
- 238000001311 chemical methods and process Methods 0.000 description 2
- 238000000151 deposition Methods 0.000 description 2
- 230000008021 deposition Effects 0.000 description 2
- 238000003754 machining Methods 0.000 description 2
- 239000000047 product Substances 0.000 description 2
- 238000004080 punching Methods 0.000 description 2
- 230000002787 reinforcement Effects 0.000 description 2
- 244000126211 Hericium coralloides Species 0.000 description 1
- 230000006978 adaptation Effects 0.000 description 1
- 230000005540 biological transmission Effects 0.000 description 1
- 239000012876 carrier material Substances 0.000 description 1
- 125000003636 chemical group Chemical group 0.000 description 1
- 239000002131 composite material Substances 0.000 description 1
- 230000001419 dependent effect Effects 0.000 description 1
- 230000005611 electricity Effects 0.000 description 1
- 238000009713 electroplating Methods 0.000 description 1
- 238000005516 engineering process Methods 0.000 description 1
- 230000002349 favourable effect Effects 0.000 description 1
- 230000008570 general process Effects 0.000 description 1
- 238000002347 injection Methods 0.000 description 1
- 239000007924 injection Substances 0.000 description 1
- 238000003780 insertion Methods 0.000 description 1
- 230000037431 insertion Effects 0.000 description 1
- 230000010354 integration Effects 0.000 description 1
- 238000002955 isolation Methods 0.000 description 1
- 230000005226 mechanical processes and functions Effects 0.000 description 1
- 239000002991 molded plastic Substances 0.000 description 1
- 238000010899 nucleation Methods 0.000 description 1
- 229910052763 palladium Inorganic materials 0.000 description 1
- 238000007747 plating Methods 0.000 description 1
- 230000005855 radiation Effects 0.000 description 1
- 230000000284 resting effect Effects 0.000 description 1
- 239000011265 semifinished product Substances 0.000 description 1
- 238000007493 shaping process Methods 0.000 description 1
- 239000000243 solution Substances 0.000 description 1
- 230000006641 stabilisation Effects 0.000 description 1
- 238000011105 stabilization Methods 0.000 description 1
- 239000012815 thermoplastic material Substances 0.000 description 1
- 238000009736 wetting Methods 0.000 description 1
Images
Classifications
-
- C—CHEMISTRY; METALLURGY
- C25—ELECTROLYTIC OR ELECTROPHORETIC PROCESSES; APPARATUS THEREFOR
- C25D—PROCESSES FOR THE ELECTROLYTIC OR ELECTROPHORETIC PRODUCTION OF COATINGS; ELECTROFORMING; APPARATUS THEREFOR
- C25D5/00—Electroplating characterised by the process; Pretreatment or after-treatment of workpieces
- C25D5/54—Electroplating of non-metallic surfaces
- C25D5/56—Electroplating of non-metallic surfaces of plastics
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C18/00—Chemical coating by decomposition of either liquid compounds or solutions of the coating forming compounds, without leaving reaction products of surface material in the coating; Contact plating
- C23C18/16—Chemical coating by decomposition of either liquid compounds or solutions of the coating forming compounds, without leaving reaction products of surface material in the coating; Contact plating by reduction or substitution, e.g. electroless plating
- C23C18/1601—Process or apparatus
- C23C18/1619—Apparatus for electroless plating
- C23C18/1628—Specific elements or parts of the apparatus
- C23C18/163—Supporting devices for articles to be coated
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C18/00—Chemical coating by decomposition of either liquid compounds or solutions of the coating forming compounds, without leaving reaction products of surface material in the coating; Contact plating
- C23C18/16—Chemical coating by decomposition of either liquid compounds or solutions of the coating forming compounds, without leaving reaction products of surface material in the coating; Contact plating by reduction or substitution, e.g. electroless plating
- C23C18/1601—Process or apparatus
- C23C18/1603—Process or apparatus coating on selected surface areas
- C23C18/1607—Process or apparatus coating on selected surface areas by direct patterning
- C23C18/1612—Process or apparatus coating on selected surface areas by direct patterning through irradiation means
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C18/00—Chemical coating by decomposition of either liquid compounds or solutions of the coating forming compounds, without leaving reaction products of surface material in the coating; Contact plating
- C23C18/16—Chemical coating by decomposition of either liquid compounds or solutions of the coating forming compounds, without leaving reaction products of surface material in the coating; Contact plating by reduction or substitution, e.g. electroless plating
- C23C18/1601—Process or apparatus
- C23C18/1633—Process of electroless plating
- C23C18/1635—Composition of the substrate
- C23C18/1639—Substrates other than metallic, e.g. inorganic or organic or non-conductive
- C23C18/1641—Organic substrates, e.g. resin, plastic
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C18/00—Chemical coating by decomposition of either liquid compounds or solutions of the coating forming compounds, without leaving reaction products of surface material in the coating; Contact plating
- C23C18/16—Chemical coating by decomposition of either liquid compounds or solutions of the coating forming compounds, without leaving reaction products of surface material in the coating; Contact plating by reduction or substitution, e.g. electroless plating
- C23C18/1601—Process or apparatus
- C23C18/1633—Process of electroless plating
- C23C18/1646—Characteristics of the product obtained
- C23C18/165—Multilayered product
- C23C18/1653—Two or more layers with at least one layer obtained by electroless plating and one layer obtained by electroplating
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C18/00—Chemical coating by decomposition of either liquid compounds or solutions of the coating forming compounds, without leaving reaction products of surface material in the coating; Contact plating
- C23C18/16—Chemical coating by decomposition of either liquid compounds or solutions of the coating forming compounds, without leaving reaction products of surface material in the coating; Contact plating by reduction or substitution, e.g. electroless plating
- C23C18/1601—Process or apparatus
- C23C18/1633—Process of electroless plating
- C23C18/1689—After-treatment
-
- C—CHEMISTRY; METALLURGY
- C25—ELECTROLYTIC OR ELECTROPHORETIC PROCESSES; APPARATUS THEREFOR
- C25D—PROCESSES FOR THE ELECTROLYTIC OR ELECTROPHORETIC PRODUCTION OF COATINGS; ELECTROFORMING; APPARATUS THEREFOR
- C25D17/00—Constructional parts, or assemblies thereof, of cells for electrolytic coating
- C25D17/06—Suspending or supporting devices for articles to be coated
- C25D17/08—Supporting racks, i.e. not for suspending
-
- C—CHEMISTRY; METALLURGY
- C25—ELECTROLYTIC OR ELECTROPHORETIC PROCESSES; APPARATUS THEREFOR
- C25D—PROCESSES FOR THE ELECTROLYTIC OR ELECTROPHORETIC PRODUCTION OF COATINGS; ELECTROFORMING; APPARATUS THEREFOR
- C25D5/00—Electroplating characterised by the process; Pretreatment or after-treatment of workpieces
- C25D5/02—Electroplating of selected surface areas
Definitions
- the invention relates to a method for producing metallizations on, in particular, three-dimensional plastic parts, in which a conductive layer is selectively produced and, based on this, galvanic reinforcement is produced.
- the basic idea of the MID components is the integration of electrical and mechanical functions in a metallized injection molded part made of a thermoplastic material.
- the spatial structures can both conduct electricity and serve the shielding or forming transmitting surfaces.
- LDS laser direct structuring
- a circuit pattern is applied to the surface of a one-component injection-molded part by means of a laser beam.
- a surface structure which is favorable for the subsequent metallization and which ensures a very good adhesion of the resulting printed conductors is formed.
- Another possibility is to ablate an already metallized surface with the laser.
- the entire component is electrolessly metallized with copper.
- a resist can be applied in a further step, which is then structured by a focused laser beam exactly at the point where later the isolation channels lie.
- the copper is etched away and the surface is finished.
- the activation of the plastic surface takes place by seeding with preferably palladium. Subsequently, the desired copper layer thickness is applied chemically or electrolytically.
- the electroless method has the disadvantage that it is time-consuming due to low deposition rates and a maximum layer thickness of 20 microns can be achieved.
- MID plastic parts such as antennas for mobile phones, usually have one or more non-interconnected conductive areas. Depending on the process, these areas are specially treated after injection molding in order to selectively deposit copper only there. For the galvanic metallization of these areas several requirements must be met. First, by chemical metallization or other suitable method in these areas, a continuous conductive start layer must be formed. Second, all areas must be connected to an electrical potential. Third, these areas must be electrically separated at the end of the production process.
- the invention has for its object to facilitate the handling of the components, in particular while the repeated insertion of individual components omitted in appropriate images and the large number of different shots are significantly reduced, so as to reduce the Einrichtaufwand per component type and a fast and cost-effective design of thick copper layers by galvanic metallization with a significantly higher deposition rate, than they can be achieved only with purely chemical metallization.
- a method in which the plastic parts are connected by means of a connecting part with a flexible carrier, in particular a conveyor belt, which connects on one side or both sides of the respective plastic part, so as to achieve a temporary concatenation of a plurality of plastic parts, so that the electrically conductive connection to the power supply for the galvanic metallization between the carrier and the plastic part is achieved by means of the connecting part.
- a concatenation of the plastic parts by means of the carrier is achieved in a surprisingly simple manner to a basically endless belt, which can be transported in a simple manner by per se known funding.
- a design of the process chain is such that the carrier is continuously fed directly to several stations of the plastic part treatment from the shaping to the galvanic layer structure, as conceivable as the winding of the plastic parts connecting carrier on a winding body as a semi-finished product for further use as needed in different production locations , Therefore, the MID plastic parts can be easily connected to each other, so that they can easily pass from one machining process to the next and galvanized, wherein the power is supplied by the carrier.
- a particularly advantageous embodiment of the method according to the invention is also achieved in that the plastic parts, a respective connecting part is formed. This eliminates the otherwise necessary additional work step for producing the mechanical and electrical connection between the plastic part and the connecting part by both parts can be prepared and further processed in a common manufacturing step as an integral component. Subsequently, a plurality of plastic parts are connected by means of the molded plastic part of the connecting part with the carrier to form a band.
- the carrier is designed, for example, as a perforated belt, so that the connecting part can penetrate through the openings of the carrier and thereby form a mechanical interlocking by an undercut. In this way, a mechanically high-strength connection is generated.
- the connecting part along a weakening material as a predetermined breaking point with the plastic part so as to facilitate the subsequent separation of the plastic part of the connecting part and in particular damage to the plastic part, for example when winding the carrier to prevent by the Predetermined breaking point prevents the transmission of high forces on the plastic part.
- a carrier which has a recess for the plastic part between two outer edges is also suitable.
- Particularly useful is a design of the method in which a plurality of parallel support are connected by webs arranged between adjacent plastic parts, which hold the carrier at a defined distance from each other and therefore may have different dimensions depending on the respective plastic part.
- the carrier can be used universally and connected with webs of different lengths for different plastic parts.
- the invention offers considerable advantages if the individual process steps are decoupled from one another or else carried out locally separately.
- the carriers and / or the webs are connected to spacers, which have a height transverse to the main extension of the carrier and are dimensioned so that the plastic parts have a sufficient distance to each other in the wound state of the carrier.
- spacers can do the same be executed as a separate element as well as integral components of the webs or carrier.
- the spacers can also be supplemented as needed.
- a separate, reusable plastic tape is wound as a spacer together with the carrier, so that there is an alternating position of the plastic tape and the carrier.
- the plastic strip may have suitable recesses, which allow a defined, correct position assignment of the front and rear adjacent carrier. In this way, the spacer can be added as needed, so that a particularly flexible production can be realized.
- the carrier may consist of an electrically conductive material, in particular a metal, so as to simplify the electrical contact, which allows the galvanic metallization of a plurality of plastic parts at the same time.
- an electrically conductive material such as plastic
- the conductive connection between the connecting part and the carrier and / or between the connecting part and at least one, preferably a plurality of conductive areas of the plastic part, in particular due to a previous selective activation is generated.
- an activation of the plastic parts, the connecting parts and the carrier and a subsequent selective metallization are thus carried out in a common process step.
- the electrically conductive properties are thus generated as needed and can therefore be limited to defined areas.
- a simple galvanic metallization is made possible by transmitting the required power supply to all electrically connected plastic parts by means of a central power supply.
- the sliding contact can be realized for example by an applied friction wheel.
- the connecting part is connected along a contoured line with the carrier, wherein the length of the line is dimensioned substantially larger than the width of the connecting part.
- the length of the contact line between the connecting part and the carrier is thereby significantly extended, that this is not straight, but, for example, wavy, comb-like or jagged.
- breakthroughs For example, a perforation of the connecting part can be used in an area resting on the carrier to extend the contact line.
- a further advantageous embodiment of the method is achieved in that the galvanic metallization is carried out in an electrolytic bath in which the carrier is contacted in the wound state frontally. This eliminates the unwinding of the carrier of its winding body, so on the one hand achieved by the compact arrangement of the plastic parts to be metallized optimum space utilization within the electrolytic bath, on the other hand, the required transport costs can be reduced to a minimum.
- the plastic parts, the connecting parts and the carrier are coated over their entire area with a conductive layer in a chemical and / or galvanic metallization process, then an etching resist, in particular made of tin, is applied, then insulating tracks are introduced by means of a laser and finally the so exposed Etched areas of the conductive layer.
- the webs and / or recesses can be detected in the carrier for determining the position in order to further simplify the position determination on the basis of uniform identification features.
- the separation of the plastic parts can be done in a separate step, for example, in conjunction with the assembly of the plastic part to a product. It proves to be advantageous if the connecting parts along the predetermined breaking point and / or the material weakening by a mechanical separation process or by means of electromagnetic radiation from the plastic part are separated.
- known punching tools or laser cutting machines are suitable.
- the low thermal energy input proves to be advantageous, the laser cutting allows a smooth change of the contour to be separated along the predetermined breaking point or material weakening by mere program change and therefore can be used flexibly in practice.
- the method is fundamentally suitable for use in all MID production processes, examples being the LDS process, the two-component injection molding process or subtractive processes.
- methods for modifying nonconductive surfaces are also feasible to achieve the placement of a metal layer by fixing appropriate functional chemical groups according to a desired pattern, after which a conductive material is placed on these groups.
- This conductive material then provides the basis for forming a metal layer of the desired thickness according to the specific pattern desired.
- This application of a thicker layer can be achieved selectively by using conventional autocatalytic baths for metal plating and advantageously in electroplating within the process.
- the invention is based on the idea of connecting the plastic parts 3 with one another in such a way that they can easily be transferred from one machining process to the next and galvanically metallized.
- a band-shaped carrier 1 made of plastic or metal is inserted into a not shown injection molding tool to connect this by an injection-molded connecting part 2 with the plastic part 3.
- a band-shaped carrier 1 made of plastic or metal is inserted into a not shown injection molding tool to connect this by an injection-molded connecting part 2 with the plastic part 3.
- the plastic part 3 is laterally connected to the carrier 1, the regular, formed by a perforation formations 5 for the defined transport, connected, as in FIG. 1 is shown.
- larger plastic parts 3 can be connected on two sides, each with a carrier 1, as in FIG. 2 is shown. It is advantageous if the two carriers 1 are connected to each other at regular intervals by webs 6 and are held at a defined distance from each other.
- the plastic parts 3 can be connected from three or four sides with the band structure of the carrier 1, as is made FIG. 3 is apparent.
- Such carriers 1 with a plurality of connected plastic parts 3 can be wound onto a winding body 11.
- Such windings can be easily transported between the process steps and automatically feed, for example, to a laser processing. After a processing step, the carrier 1 with the plastic parts fixed thereto 3 be rolled up automatically. Likewise, such windings can be immersed as a whole in metallizing baths. This eliminates the handling of individual parts.
- spacers 10 are provided on the connecting parts 2, which project beyond the plastic parts 3 in height and when winding the carrier 1 for a sufficient distance between the individual layers of the plastic parts 3, as for example in FIG. 9 is recognizable. In this way, the all-round wetting of the plastic parts 3 is ensured in particular in metallization.
- spacers 10 As an alternative to these spacers 10, a not shown, separate, reusable plastic tape with spacers can be rolled up together with the described carrier 1, so that the spacers touch the carrier 1 in the outer region and ensure the defined spacing of the individual plastic parts 3.
- the plastic parts 3 usually have one or more non-interconnected conductive areas. Depending on the process, these areas are specially treated after injection molding in order to selectively deposit copper only there. For the galvanic metallization of these areas several requirements must be met. First, a continuous conductive start layer must be formed by chemical processes in these areas. Second, all these areas must be connected to an electrical potential. Third, these areas must be electrically separated at the end of the production process.
- the conductive areas of the plastic parts 3 are on one or more sides by means of the connecting parts 2 with one or more carriers 1, as in FIG. 9 shown connected, so that the power supply via the carrier 1 by means of the connecting parts 2 and the webs 6 can be made to the conductive areas.
- the connecting parts 2 between the carrier 1 and the respective plastic part 3 have a material weakening 4 realized as a constriction, by which initially a secure mechanical bond is maintained.
- the plastic part 3 can be released at the end of the production process by suitable separation methods such as punching or laser cutting along this material weakening 4 from the composite.
- Each connecting part 2 can connect one or more conductive regions of a respective plastic part 3 to the band-shaped carrier 1 made of metal.
- the connecting parts 2 at least in sections pretreated and electroplated together with the conductive made areas of the plastic parts 3.
- connection length of the carrier 1 with the metallized plastic of the connecting part 2 is increased.
- FIG. 4 shows an example of an advantageous comb structure 9 of the injection-molded connecting part 2.
- this comb structure 9 is conceivable, such as hooks, bows, double bows or angles. Such structures can further extend the effective connection length.
- FIG. 6 shows an exemplary cross section of the connection between the carrier 1 and the connecting part 2 according to FIG. 4 in the area of this comb tooth formed by a perforation. It is also advantageous if the area of the transport and guide holes in the carrier 1 is not encapsulated with plastic. Thus, a defined edition of the carrier 1 in terms of a conveyor belt in automatic feeders and processing equipment is guaranteed. In addition, the low-impedance power supply in the galvanic metallization process at any point of the carrier 1 is possible.
- the carrier 1 When using plastic straps or bands of non-conductive materials other than carrier 1, the possibility of power supply via the carrier 1 and thus eliminates the need for the conductive connection between the connecting parts 2 and the carrier 1.
- the carrier 1 throughout in its length in a partial area with plastic connecting parts, as in the FIGS. 8a and 8b is shown.
- the perforation of the carrier 1 in the area of injection molding is analogous to that in FIG. 5
- Carrier 1 is made of metal and ensures a stable connection between the carrier 1 and the connecting parts. 2
- the carrier material used it is possible to use one or more, preferably two carriers 1, all of which are used to supply power. They can be connected to bars 6.
- the webs 6 may have a perforation.
- the connecting parts 2 may be connected to the webs 6 in the same manner as with the carriers 1, as in particular FIG. 9 is apparent.
- the galvanic metallization takes place in a container, not shown.
- the winding body 11 is wound with it, the plastic parts 3 supporting carriers 1 frontally arranged in a star-shaped copper fingers 7, as in FIG. 7 shown.
- a carrier 1 made of a metal strip at its front side can be directly conductively connected to the copper fingers 7, when using a carrier 1 made of a non-conductive material, the connecting parts 2 must be designed so that they form a metallized surface on the front side, as in FIG. 8a is shown.
- plastic parts 3 are injection-molded entirely from metallisable plastic and then coated over the entire surface with copper in chemical and galvanic baths.
- the plastic parts 3 are coated with a tin etching resist.
- the structuring of the conductive layer takes place by the introduction of insulating tracks into the tin layer by means of a laser and subsequent etching of the thus exposed copper areas.
- the advantages of the galvanic reinforcement of the copper layer described in the method also come into play.
- the method according to the invention can be used in all known MID production methods for metallizing plastic parts 3 and is therefore in no way limited to laser direct structuring.
Landscapes
- Chemical & Material Sciences (AREA)
- Organic Chemistry (AREA)
- Metallurgy (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Engineering & Computer Science (AREA)
- Materials Engineering (AREA)
- Mechanical Engineering (AREA)
- General Chemical & Material Sciences (AREA)
- Electrochemistry (AREA)
- Inorganic Chemistry (AREA)
- Health & Medical Sciences (AREA)
- Toxicology (AREA)
- Electroplating Methods And Accessories (AREA)
- Injection Moulding Of Plastics Or The Like (AREA)
- Lining Or Joining Of Plastics Or The Like (AREA)
Description
- Die Erfindung betrifft ein Verfahren zur Herstellung von Metallisierungen auf insbesondere dreidimensionalen Kunststoffteilen, bei dem eine leitfähige Schicht selektiv und darauf aufbauend eine galvanische Verstärkung hergestellt wird.
- Der Grundgedanke bei den MID-Bauteilen ist dabei die Integration elektrischer und mechanischer Funktionen in einem metallisierten Spritzgussteil aus einem thermoplastischen Werkstoff. Hierbei können die räumlichen Strukturen sowohl Strom führen als auch der Abschirmung dienen oder sendende Flächen bilden.
- Bei der Laserdirektstrukturierung (LDS) wird auf die Oberfläche eines Einkomponenten-Spritzgussteils mittels Laserstrahl ein Schaltungsbild aufgebracht. Zeitgleich entsteht eine für die nachfolgende Metallisierung günstige Oberflächenstruktur, die für eine sehr gute Haftung der entstehenden Leiterbahnen sorgt. Eine andere Möglichkeit besteht darin, eine bereits metallisierte Oberfläche mit dem Laser zu ablatieren.
- Bei der Subtraktiv-Technik, auch Laser-Subtraktiv-Strukturieren (LSS) genannt, wird das gesamte Bauteil außenstromlos mit Kupfer metallisiert. Nachdem galvanisch Kupfer aufgebracht wurde, kann in einem weiteren Schritt ein Resist appliziert werden, der anschließend durch einen fokussierten Laserstrahl genau an der Stelle strukturiert wird, an der später die Isolationskanäle liegen. In einem weiteren Schritt wird das Kupfer weggeätzt und die Oberfläche wird veredelt.
- Beim Zweikomponenten-Spritzgießen erfolgt die Aktivierung der Kunststoffoberfläche durch Bekeimung mit vorzugsweise Palladium. Anschließend wird die gewünschte Kupferschichtdicke chemisch oder elektrolytisch aufgebracht. Das außenstromlose Verfahren hat den Nachteil, dass es aufgrund geringer Abscheidungsraten zeitaufwendig ist und maximal eine Schichtdicke von 20 µm erreicht werden kann.
- Den genannten Verfahren ist die allgemeine Prozessabfolge gemeinsam, die aus den Schritten Spritzguss, Vorbehandlung/Laseraktivierung und chemische Metallisierung besteht. Damit teilen alle Verfahren die Probleme der chemischen Metallisierung, insbesondere die geringe erreichbare Metallstärke, die lange Verweildauer der Teile in den Metallisierungsbädern und die damit verbundenen hohen Kosten. Die Verschiedenartigkeit der Prozessschritte bedingt in der Praxis darüber hinaus einen hohen Aufwand für das Teilehandling. Dieser wird auch dadurch erhöht, dass Teilehalterungen, Handlingsysteme, Greifer und Transportbehälter spezifisch für die jeweiligen Bauformen ausgelegt werden müssen.
- Im Massenmarkt von z.B. Antennen für Mobiltelefone oder moderne Smartphones gehört es zum Stand der Technik, dass die Teile für den zweckentsprechenden Aufbau der metallischen Antennenstrukturen als Schüttgut in rotierenden Trommeln in den chemischen Metallisierungsbädern behandelt werden. Je nach Größe der Teile und der Trommeln werden derartige Trommeln häufig mit mehreren tausend bis zehntausend Einzelteilen beladen. Dem Fachmann ist klar, dass die Art des Teilehandlings als Schüttgut in Trommelaggregaten gerade für filigrane und mechanisch empfindliche Teile problematisch ist oder auch ganz unmöglich sein kann. Darüber hinaus leuchtet ein, dass die Qualität der Metallisierung durch das Aneinanderscheuern der Teile in den rotierenden Trommeln leidet.
- MID-Kunststoffteile, wie beispielsweise Antennen für Mobiltelefone weisen gewöhnlich einen oder mehrere, nicht miteinander verbundene leitfähige Bereiche auf. Je nach Verfahren werden diese Bereiche nach dem Spritzguss speziell behandelt, um nur dort selektiv Kupfer abzuscheiden. Für die galvanische Metallisierung dieser Bereiche müssen mehrere Voraussetzungen erfüllt sein. Erstens muss durch chemische Metallisierung oder andere geeignete Verfahren in diesen Bereichen eine durchgehend leitende Startschicht ausgebildet werden. Zweitens müssen alle Bereiche an ein elektrisches Potential angeschlossen werden. Drittens müssen diese Bereiche am Ende des Produktionsprozesses elektrisch voneinander getrennt vorliegen.
- Beim Stand der Technik werden die einzelnen Verfahrensschritte wie Vorbehandlung, chemische Metallisierung etc., ausgehend von dem spritzgegossenen Formteil, dadurch erschwert, dass die jeweils bearbeiteten Bauteile der einzelnen Verfahrensschritte als Schüttgut gesammelt werden. Daher ist zur Weiterverarbeitung zunächst jeweils eine exakte Positionierung in einer Aufnahme erforderlich, wobei bei der Laseraktivierung hohe Anforderungen an die Positioniergenauigkeit bestehen.
- Der Erfindung liegt die Aufgabe zugrunde, die Handhabung der Bauteile zu erleichtern, insbesondere soll dabei das wiederholte Einlegen einzelner Bauteile in entsprechende Aufnahmen entfallen und die große Anzahl unterschiedlicher Aufnahmen wesentlich reduziert werden, um so den Einrichtaufwand pro Bauteiltyp zu verringern und einen schnellen und kostengünstigen Aufbau von dicken Kupferschichten durch galvanische Metallisierung mit deutlich höherer Abscheidegeschwindigkeit, als sie allein mit rein chemischer Metallisierung erreichbar sind, zu ermöglichen.
- Diese Aufgabe wird erfindungsgemäß mit einem Verfahren gemäß den Merkmalen des Anspruchs 1 gelöst. Die weitere Ausgestaltung der Erfindung ist den Unteransprüchen zu entnehmen.
- Erfindungsgemäß ist also ein Verfahren vorgesehen, bei dem die Kunststoffteile mittels eines Verbindungsteils mit einem flexiblen Träger, insbesondere einem Transportband, verbunden werden, welcher einseitig oder beidseitig an das jeweilige Kunststoffteil anschließt, um so eine vorübergehende Verkettung einer Vielzahl von Kunststoffteilen zu erreichen, sodass die elektrisch leitfähige Verbindung zur Stromzufuhr für die galvanische Metallisierung zwischen dem Träger und dem Kunststoffteil mittels des Verbindungsteils erreicht wird. Hierdurch wird in überraschend einfacher Weise eine Verkettung der Kunststoffteile mittels des Trägers zu einem grundsätzlich endlosen Band erreicht, welches sich in einfacher Weise durch an sich bekannte Fördermittel transportieren lässt. Dabei ist eine Gestaltung der Prozesskette derart, dass der Träger unmittelbar mehreren Stationen der Kunststoffteilbehandlung von der Formgebung bis zum galvanischen Schichtaufbau kontinuierlich zugeführt wird, ebenso denkbar wie das Aufwickeln der die Kunststoffteile verbindenden Träger auf einen Wickelkörper als Halbfertigerzeugnis zur weiteren bedarfsweisen Verwendung auch in unterschiedlichen Fertigungsorten. Daher können die MID-Kunststoffteile in einfacher Weise miteinander verbunden werden, sodass diese problemlos von einem Bearbeitungsprozess an den nächsten übergeben und galvanisch metallisiert werden können, wobei die Stromzufuhr mittels des Trägers erfolgt.
- Eine besonders vorteilhafte Ausgestaltung des erfindungsgemäßen Verfahrens wird auch dadurch erreicht, dass den Kunststoffteilen ein jeweiliges Verbindungsteil angeformt wird. Hierdurch entfällt der anderenfalls erforderliche zusätzliche Arbeitsschritt zur Herstellung der mechanischen und elektrischen Verbindung zwischen dem Kunststoffteil und dem Verbindungsteil, indem beide Teile in einem gemeinsamen Fertigungsschritt als integrales Bauteil hergestellt und weiterverarbeitet werden können. Anschließend werden eine Vielzahl von Kunststoffteilen mittels des dem jeweiligen Kunststoffteil angespritzten Verbindungsteils mit dem Träger zu einem Band verbunden.
- Grundsätzlich ist es denkbar und in der Praxis auch realisierbar, zusätzlich zu dem Verbindungsteil auch bereits den Träger gemeinsam mit dem Kunststoffteil im Spritzgussverfahren als endloses Band herzustellen, um so in einem einzigen Arbeitsschritt alle erforderlichen Teile gemeinsam herstellen zu können. Besonders praxisgerecht ist hingegen eine Abwandlung, bei welcher die Verbindungsteile mit dem Träger beispielsweise an Ausformungen und/oder Ausnehmungen des Trägers insbesondere mechanisch verklammert werden. Hierdurch wird der Herstellungsprozess vereinfacht, indem die Kunststoffteile einschließlich der gegebenenfalls angespritzten Verbindungsteile in einem von der Herstellung des Trägers gesonderten Arbeitsschritt erzeugt werden, sodass bei dem Träger auf handelsübliche Erzeugnisse zurückgegriffen werden kann. Der Träger ist hierzu beispielsweise als Lochband ausgeführt, sodass das Verbindungsteil die Durchbrechungen des Trägers durchdringen und dabei eine mechanische Verklammerung durch eine Hinterschneidung bilden kann. Auf diese Weise wird eine mechanisch hoch belastbare Verbindung erzeugt.
- Durch die regelmäßigen Ausformungen oder Ausnehmungen kann so einerseits ein definierter Vortrieb sichergestellt werden, indem ein Antriebsrad in die Ausformungen eingreift, andererseits dienen die für den Vortrieb entbehrlichen Ausnehmungen bzw. Ausformungen der mechanischen Fixierung des Verbindungsteils. Hierzu eignen sich beispielsweise auch Perforationen.
- Bei einer anderen ebenfalls besonders Erfolg versprechenden Gestaltung ist das Verbindungsteil entlang einer Materialschwächung als Sollbruchstelle mit dem Kunststoffteil verbunden, um so die spätere Trennung des Kunststoffteils von dem Verbindungsteil zu vereinfachen und insbesondere einer Beschädigung des Kunststoffteils, beispielsweise beim Aufwickeln des Trägers, vorzubeugen, indem die Sollbruchstelle die Übertragung hoher Kräfte auf das Kunststoffteil verhindert.
- Die in der Praxis üblicherweise hergestellten Formate und Abmessungen der Kunststoffteile gestatten oftmals eine einseitige Fixierung des Kunststoffteils an einem einzigen Träger. Besonders vorteilhaft ist es hingegen, wenn zwei Träger mit einem dazwischen liegenden Kunststoffteil verbunden werden. Hierdurch lassen sich auch vergleichsweise große Kunststoffteile zuverlässig fixieren, die zudem zwischen den außenliegenden Trägern in optimaler Weise geschützt und mechanisch stabil fixiert sind.
- In ähnlicher Weise eignet sich auch ein Träger, welcher zwischen zwei äußeren Rändern eine Ausnehmung für das Kunststoffteil hat. Besonders sinnvoll ist hingegen eine Gestaltung des Verfahrens, bei dem mehrere parallele Träger durch zwischen benachbarten Kunststoffteilen angeordnete Stege verbunden sind, welche die Träger in einem definierten Abstand voneinander halten und daher in Abhängigkeit des jeweiligen Kunststoffteils unterschiedliche Abmessungen aufweisen können. Hierdurch können die Träger universell eingesetzt und mit Stegen unterschiedlicher Länge für verschiedene Kunststoffteile verbunden werden.
- Neben der Funktion der Stege zur mechanischen Stabilisierung der Träger in einem definierten Abstand erfüllen diese gemäß einer Abwandlung des erfindungsgemäßen Verfahrens, bei der die Stege mit dem Kunststoffteil verbunden werden, auch die Aufgabe einer direkten Anbindung der Kunststoffteile, um diese mittels des Stegs elektrisch kontaktieren zu können.
- Selbstverständlich kann mit den zu einem Band verbundenen Kunststoffteilen eine Verkettung der Prozessschritte in einfacher Weise realisiert werden, bei welcher die Kunststoffteile in einem einheitlichen Arbeitstakt nacheinander sämtliche Prozesschritte durchlaufen. Die Erfindung bietet jedoch auch dann erhebliche Vorteile, wenn die einzelnen Prozessschritte voneinander entkoppelt oder auch örtlich getrennt durchgeführt werden. Im Gegensatz zu dem Stand der Technik, bei dem die Kunststoffteile nach jedem Prozessschritt vereinzelt sind und als Schüttgut einer weiteren Verarbeitungsstation zugeführt werden und daher zunächst eine Fixierung in einer Aufnahme erforderlich ist, wird gemäß einer weiteren Erfolg versprechenden Ausführungsform der zumindest eine Träger gemeinsam mit den verbundenen Kunststoffteilen auf einen Wickelkörper aufgewickelt und so für eine weitere Verarbeitung bereitgestellt.
- Zu diesem Zweck werden gemäß einer weiteren Ausführungsform die Träger und/oder die Stege mit Abstandshaltern verbunden, welche eine Höhe quer zu der Haupterstreckung des Trägers aufweisen und so bemessen sind, dass die Kunststoffteile im aufgewickelten Zustand des Trägers zueinander einen ausreichenden Abstand aufweisen. Hierdurch können derartig aufgerollte Träger beispielsweise als Ganzes, also im aufgewickelten Zustand, in ein Metallisierungsbad getaucht werden, sodass eine schnelle Behandlung einer Vielzahl von Kunststoffteilen zeitgleich erfolgen kann. Die Abstandshalter können dabei gleichermaßen als separates Element wie auch als integrale Bestandteile der Stege oder Träger ausgeführt werden. Ferner können die Abstandshalter auch bedarfsweise ergänzt werden.
- Eine andere, ebenfalls besonders zweckmäßige Ausgestaltung wird dadurch erreicht, dass ein separates, wiederverwendbares Kunststoffband als Abstandshalter gemeinsam mit dem Träger aufgewickelt wird, sodass sich eine abwechselnde Lage des Kunststoffbands sowie des Trägers ergibt. Dabei kann das Kunststoffband geeignete Ausnehmungen aufweisen, welche eine definierte, lagerichtige Zuordnung der frontseitig und rückseitig anliegenden Träger gestatten. Auf diese Weise kann der Abstandshalter bedarfsweise hinzugefügt werden, sodass eine besonders flexible Fertigung realisiert werden kann.
- Der Träger kann aus einem elektrisch leitfähigen Material, insbesondere einem Metall, bestehen, um so die elektrische Kontaktierung zu vereinfachen, welche die galvanische Metallisierung einer Vielzahl von Kunststoffteilen zugleich gestattet. Besonders Erfolg versprechend ist hingegen eine Abwandlung der Erfindung, bei welcher zumindest ein Träger aus einem elektrisch nicht leitfähigen Material, beispielsweise Kunststoff, besteht und die leitfähige Verbindung zwischen dem Verbindungsteil und dem Träger und/oder zwischen dem Verbindungsteil und zumindest einem, vorzugsweise mehreren leitfähigen Bereichen des Kunststoffteils, insbesondere aufgrund einer vorhergehenden selektiven Aktivierung, erzeugt wird. Hierdurch werden also in einem gemeinsamen Verfahrensschritt eine Aktivierung der Kunststoffteile, der Verbindungsteile sowie des Trägers und eine anschließende selektive Metallisierung vorgenommen. Die elektrisch leitfähigen Eigenschaften werden somit bedarfsweise erzeugt und können daher auf definierte Bereiche beschränkt werden.
- Indem der Träger mittels eines Schleifkontakts elektrisch kontaktiert wird, wird eine einfache galvanische Metallisierung ermöglicht, indem die erforderliche Stromzufuhr mittels einer zentralen Stromeinspeisung auf alle elektrisch angeschlossenen Kunststoffteile übertragen wird. Der Schleifkontakt kann dabei beispielsweise durch ein anliegendes Reibrad realisiert werden.
- Weiterhin erweist es sich in der Praxis als besonders Erfolg versprechend, wenn das Verbindungsteil entlang einer konturierten Linie mit dem Träger verbunden wird, wobei die Länge der Linie wesentlich größer als die Breite des Verbindungsteils bemessen ist. Mit anderen Worten wird also die Länge der Kontaktlinie zwischen dem Verbindungsteil und dem Träger dadurch wesentlich verlängert, dass diese nicht gerade, sondern beispielsweise wellenförmig, kammartig oder gezackt verläuft. In ähnlicher Weise können auch Durchbrechungen, beispielsweise eine Perforation des Verbindungsteils, in einem auf dem Träger aufliegenden Bereich zu einer Verlängerung der Kontaktlinie genutzt werden.
- Eine weitere vorteilhafte Ausgestaltung des Verfahrens wird dadurch erreicht, dass die galvanische Metallisierung in einem elektrolytischen Bad durchgeführt wird, in dem der Träger im aufgewickelten Zustand stirnseitig kontaktiert wird. Hierdurch entfällt das Abwickeln des Trägers von seinem Wickelkörper, sodass einerseits durch die kompakte Anordnung der zu metallisierenden Kunststoffteile eine optimale Raumausnutzung innerhalb des elektrolytischen Bads erreicht, andererseits der erforderliche Transportaufwand auf ein Minimum reduziert werden kann.
- Bei einem anderen ebenfalls besonders Erfolg versprechenden Verfahren werden die Kunststoffteile, die Verbindungsteile und der Träger vollflächig in einem chemischen und/oder galvanischen Metallisierungsprozess mit einer leitfähigen Schicht überzogen, anschließend ein Ätzresist insbesondere aus Zinn aufgebracht, danach Isolationsbahnen mittels Laser eingebracht und schließlich die so freigelegten Bereiche der leitfähigen Schicht geätzt.
- Durch die Verwendung vereinheitlichter Träger mit festem Raster, wird eine flexible Fertigung ermöglicht, indem unterschiedliche Kunststoffteile zur Durchführung des Verfahrens lediglich ein gegebenenfalls geändertes Steuerungsprogramm erfordern, während auf eine Anpassung der Prozesstechnik weitgehend verzichtet werden kann.
- So können zur Positionsbestimmung die Stege und/oder Ausnehmungen in dem Träger erfasst werden, um so die Positionsbestimmung aufgrund einheitlicher Identifikationsmerkmale weiter zu vereinfachen.
- Die Vereinzelung der Kunststoffteile kann in einem separaten Arbeitsschritt, beispielsweise auch in Verbindung mit der Montage des Kunststoffteils zu einem Erzeugnis, erfolgen. Dabei erweist es sich als vorteilhaft, wenn die Verbindungsteile entlang der Sollbruchstelle und/oder der Materialschwächung durch ein mechanisches Trennverfahren oder mittels elektromagnetischer Strahlung von dem Kunststoffteil getrennt werden. Hierzu eignen sich an sich bekannte Stanzwerkzeuge bzw. Laserschneidanlagen. Für beide Verfahren erweist sich der geringe thermische Energieeintrag als vorteilhaft, wobei das Laserschneiden eine problemlose Änderung der zu trennenden Kontur entlang der Sollbruchstelle oder der Materialschwächung durch bloße Programmänderung gestattet und daher in der Praxis flexibel einsetzbar ist.
- Das Verfahren eignet sich grundsätzlich zur Anwendung bei allen MID-Herstellungsverfahren, wobei lediglich beispielhaft das LDS-Verfahren, das Zweikomponenten-Spritzguss-Verfahren oder Subtraktivprozesse genannt werden. Beispielsweise sind auch Verfahren zur Modifizierung von nichtleitenden Oberflächen durchführbar, um die Anordnung einer Metallschicht durch Fixierung geeigneter funktioneller chemischer Gruppen gemäß einem gewünschten Muster zu erreichen, wonach ein leitendes Material an diesen Gruppen angeordnet wird. Dieses leitende Material stellt dann die Basis zur Bildung einer Metallschicht der gewünschten Stärke gemäß dem spezifischen gewünschten Muster dar. Dieses Aufbringen einer dickeren Schicht kann durch Verwenden herkömmlicher autokatalytischer Bäder zur Metallbeschichtung und im Rahmen des Verfahrens vorteilhaft in galvanischen Bädern selektiv erreicht werden.
- Die Erfindung lässt verschiedene Ausführungsformen zu. Zur weiteren Verdeutlichung ihres Grundprinzips ist eine davon in der Zeichnung dargestellt und wird nachfolgend beschrieben. Diese zeigt in
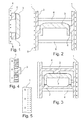
- Fig. 1
- in einer Draufsicht ein einseitig mit einem Träger mittels eines Verbindungsteils verbundenes Kunststoffteil;
- Fig. 2
- in einer Draufsicht ein beidseitig mit einem Träger mittels eines Verbindungsteils verbundenes Kunststoffteil;
- Fig. 3
- in einer Draufsicht das in
Figur 2 gezeigte Kunststoffteil, das zusätzlich mit Stegen verbunden ist; - Fig. 4
- in einer Detailansicht eine alternative Gestaltung des mit dem Träger verbundenen Verbindungsteils;
- Fig. 5
- in einer Detailansicht den in den
Figuren 1 bis 3 gezeigten Träger; - Fig. 6
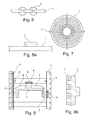
- in einer geschnittenen Seitenansicht die Verbindung zwischen dem Träger und dem Verbindungsteil gemäß
Figur 4 ; - Fig. 7
- in einer Seitenansicht eine Wicklung des in der
Figur 3 gezeigten, mit Kunststoffteilen verbundenen Trägers auf einem Wickelkörper; - Fig. 8a
- in einer Detailansicht den in
Figur 3 gezeigten Träger mit einem Verbindungsteil; - Fig. 8b
- in einer weiteren Detailansicht eine weitere Gestaltung der Verbindung zwischen einem Verbindungsteil und dem Träger;
- Fig. 9
- in einer Draufsicht das in
Figur 3 gezeigte Kunststoffteil mit Kontaktierungen an dem Steg sowie mittels der Verbindungsteile an den Trägern. - Das erfindungsgemäße Verfahren zur Herstellung von Metallisierungen 8 auf insbesondere dreidimensionalen MID-Kunststoffteilen 3, bei dem eine leitfähige Schicht selektiv mittels eines chemischen Prozesses sowie einer nachfolgenden galvanischen Metallisierung hergestellt wird, ist nachstehend anhand der
Figuren 1 bis 9 näher dargestellt. - Dabei liegt der Erfindung der Gedanke zugrunde, die Kunststoffteile 3 so miteinander zu verbinden, dass sie leicht von einem Bearbeitungsprozess an den nächsten übergeben und galvanisch metallisiert werden können.
- Für die Lösung des Transportproblems wird ein beispielsweise bandförmiger Träger 1 aus Kunststoff oder Metall in ein nicht gezeigtes Spritzgießwerkzeug eingelegt, um diesen durch ein spritzgegossenes Verbindungsteil 2 mit dem Kunststoffteil 3 zu verbinden. Dabei können verschiedene Varianten des erfindungsgemäßen Verfahrens unterschieden werden.
- In einer ersten Ausführungsform der Erfindung wird das Kunststoffteil 3 seitlich mit dem Träger 1, der regelmäßige, durch eine Perforation gebildete Ausformungen 5 für den definierten Transport aufweist, verbunden, wie dies in
Figur 1 gezeigt ist. - Demgegenüber können größere Kunststoffteile 3 auf zwei Seiten mit jeweils einem Träger 1 verbunden werden, wie dies in
Figur 2 dargestellt ist. Vorteilhaft ist es, wenn die beiden Träger 1 in regelmäßigen Abständen miteinander durch Stege 6 verbunden sind und so in einem definierten Abstand zueinander gehalten werden. - Unter Nutzung derartiger Stege 6 können die Kunststoffteile 3 auch von drei oder vier Seiten mit der Bandstruktur der Träger 1 verbunden werden, wie dies aus
Figur 3 ersichtlich ist. Derartige Träger 1 mit einer Vielzahl verbundener Kunststoffteile 3 können auf einen Wickelkörper 11 aufgewickelt werden. Solche Wicklungen lassen sich einfach zwischen den Prozessschritten transportieren und beispielsweise einer Laserbearbeitung automatisch zuführen. Nach einem Bearbeitungsschritt kann der Träger 1 mit den daran fixierten Kunststoffteilen 3 automatisiert aufgerollt werden. Ebenso können derartige Wicklungen als Ganzes in Metallisierungsbäder getaucht werden. Damit entfällt das Handling von Einzelteilen. - Vorzugsweise sind Abstandshalter 10 an den Verbindungsteilen 2 vorgesehen, welche die Kunststoffteile 3 in der Höhe überragen und beim Aufwickeln des Trägers 1 für einen ausreichenden Abstand zwischen den einzelnen Lagen der Kunststoffteile 3 sorgen, wie dies beispielsweise in
Figur 9 erkennbar ist. Auf diese Weise wird insbesondere in Metallisierungsbädern die allseitige Benetzung der Kunststoffteile 3 gewährleistet. - Alternativ zu diesen Abstandshaltern 10 kann ein nicht gezeigtes, separates, wiederverwendbares Kunststoffband mit Abstandsstücken zusammen mit dem beschriebenen Träger 1 aufgerollt werden, sodass die Abstandsstücke den Träger 1 im äußeren Bereich berühren und die definierte Beabstandung der einzelnen Kunststoffteile 3 gewährleisten.
- Besonders vorteilhaft ist es, wenn die beschriebenen Träger 1 aus Metall oder Kunststoff für die galvanische Metallisierung der Kunststoffteile 3 genutzt werden. Die Kunststoffteile 3 weisen gewöhnlich einen oder mehrere, nicht miteinander verbundene leitfähige Bereiche auf. Je nach Verfahren werden diese Bereiche nach dem Spritzguss speziell behandelt, um nur dort selektiv Kupfer abzuscheiden. Für die galvanische Metallisierung dieser Bereiche müssen mehrere Voraussetzungen erfüllt werden. Erstens muss durch chemische Verfahren in diesen Bereichen eine durchgehend leitende Startschicht ausgebildet werden. Zweitens müssen alle diese Bereiche an ein elektrisches Potential angeschlossen werden. Drittens müssen diese Bereiche am Ende des Produktionsprozesses elektrisch voneinander getrennt vorliegen.
- Erfindungsgemäß werden die leitfähigen Bereiche der Kunststoffteile 3 ein- oder mehrseitig mittels der Verbindungsteile 2 mit einem oder mehreren Trägern 1, wie in
Figur 9 dargestellt, verbunden, sodass die Stromzufuhr über die Träger 1 mittels der Verbindungsteile 2 und der Stege 6 zu den leitfähigen Bereichen erfolgen kann. - Die Verbindungsteile 2 zwischen dem Träger 1 und dem jeweiligen Kunststoffteil 3 weisen eine als Einschnürung realisierte Materialschwächung 4 auf, durch die zunächst ein sicherer mechanischer Verbund erhalten bleibt. Zugleich kann das Kunststoffteil 3 am Ende des Produktionsprozesses durch geeignete Trennverfahren wie Stanzen oder Laserschneiden entlang dieser Materialschwächung 4 aus dem Verbund gelöst werden. Jedes Verbindungsteil 2 kann ein oder mehrere leitfähige Bereiche eines jeweiligen Kunststoffteils 3 mit dem bandförmigen Träger 1 aus Metall verbinden. Dazu werden die Verbindungsteile 2 zumindest abschnittsweise zusammen mit den leitfähig gemachten Bereichen der Kunststoffteile 3 vorbehandelt und galvanisch metallisiert.
- Bei dem vorgeschlagenen Verfahren ist zwischen der Verwendung von Trägern 1 aus Metall und aus Kunststoff zu unterscheiden.
- Durch Vorbehandlung der Verbindungsteile, beispielsweise durch Laserstrahlung mit nachfolgender chemischer Metallisierung, kann eine leitende Verbindung zwischen dem bandförmigen Träger 1 aus Metall und den Verbindungsteilen 2 und damit den leitfähigen Bereichen der Kunststoffteile 3 hergestellt werden. Dadurch wird die Möglichkeit der dauerhaften und zuverlässigen Stromzufuhr über den Träger 1 zu den Kunststoffteilen 3 geschaffen und so eine grundlegende Voraussetzung für die galvanische Metallisierung der leitfähigen Bereiche der Kunststoffteile 3 erfüllt.
- Besonders vorteilhaft für die zuverlässige elektrische Verbindung des Trägers 1 mit dem Verbindungsteil 2 ist es, wenn die Verbindungslänge des Trägers 1 mit dem metallisierten Kunststoff des Verbindungsteils 2 vergrößert ist.
-
Figur 4 zeigt beispielhaft eine vorteilhafte Kammstruktur 9 des spritzgegossenen Verbindungsteils 2. Ebenso sind andere Formen dieser Kammstruktur 9 denkbar, etwa Haken, Bögen, Doppelbögen oder Winkel. Solche Strukturen können die effektive Verbindungslänge noch einmal verlängern. - Ebenso vorteilhaft ist die Perforation des Trägers 1 mit Durchbrechungen im Bereich der Kammstruktur 9 der Verbindungsteile, wie in
Figur 5 gezeigt. Solche Durchbrechungen füllen sich im Spritzgießprozess mit Kunststoff. So entsteht eine stabile Verbindung zwischen den Kammzinken der Verbindungsteile 2 auf der Ober- und der Unterseite des Trägers 1, wie dies auch ausFigur 6 ersichtlich ist. -
Figur 6 zeigt einen beispielhaften Querschnitt der Verbindung zwischen dem Träger 1 und dem Verbindungsteil 2 gemäßFigur 4 im Bereich dieser durch eine Perforation gebildeten Kammzinken. Vorteilhaft ist es auch, wenn der Bereich der Transport- und Führungslöcher in dem Träger 1 nicht mit Kunststoff umspritzt wird. So wird eine definierte Auflage des Trägers 1 im Sinne eines Transportbands in automatischen Zuführeinrichtungen und Bearbeitungsanlagen gewährleistet. Darüber hinaus ist so die niederohmige Stromzufuhr im galvanischen Metallisierungsprozess an jeder Stelle des Trägers 1 möglich. - Bei der Verwendung von Kunststoffbändern oder Bändern aus anderen nichtleitenden Materialien als Träger 1 entfällt die Möglichkeit der Stromzufuhr über den Träger 1 und damit die Notwendigkeit der leitenden Verbindung zwischen den Verbindungsteilen 2 und dem Träger 1. Alternativ besteht jedoch die Möglichkeit, den Träger 1 durchgehend in seiner Länge in einem Teilbereich mit Verbindungsteilen aus Kunststoff zu umspritzen, wie dies in den
Figuren 8a und 8b gezeigt ist. Die Perforation des Trägers 1 im Bereich des Spritzgusses wird analog zu dem inFigur 5 dargestellten Träger 1 aus Metall ausgeführt und sorgt für eine stabile Verbindung zwischen dem Träger 1 und den Verbindungsteilen 2. - Durch chemische Metallisierung der Verbindungsteile 2 entsteht so eine durchgängig leitfähige Bahn entlang des Trägers 1, die zur kontinuierlichen Stromzufuhr genutzt werden kann, wie dies
Figur 8b entnehmbar ist. Auch hier erweist es sich als vorteilhaft, den Bereich der Transport- und Führungslöcher mindestens auf einer Seite nicht mit Kunststoff zu umspritzen, um die Genauigkeit der Höhenposition bei Transport und Bearbeitung zu erhalten. - Unabhängig vom verwendeten Trägermaterial können ein oder mehrere, vorzugsweise zwei Träger 1 verwendet werden, die alle zur Stromzufuhr genutzt werden. Sie können mit Stegen 6 verbunden sein. Die Stege 6 können eine Perforation aufweisen. Die Verbindungsteile 2 können mit den Stegen 6 in der gleichen Weise verbunden sein wie mit den Trägern 1, wie dies insbesondere aus
Figur 9 ersichtlich ist. - In einer Ausführungsform der Erfindung erfolgt die galvanische Metallisierung in einem nicht gezeigten Behälter. Dazu wird der Wickelkörper 11 mit darauf aufgewickelten, die Kunststoffteile 3 tragenden Trägern 1 stirnseitig über sternförmig angeordnete Kupferfinger 7 kontaktiert, wie in
Figur 7 gezeigt. Während ein Träger 1 aus einem Metallband an seiner Stirnseite direkt leitend mit den Kupferfingern 7 verbunden werden kann, müssen bei Verwendung eines Trägers 1 aus einem nichtleitenden Material die Verbindungsteile 2 so ausgeführt werden, dass sie an der Stirnseite eine metallisierte Oberfläche ausbilden, wie dies inFigur 8a gezeigt ist. - Eine andere Ausprägung des Verfahrens sieht vor, dass die Kunststoffteile 3 vollständig aus metallisierbarem Kunststoff spritzgegossen und anschließend vollflächig in chemischen und galvanischen Bädern mit Kupfer überzogen werden. In einem Folgeschritt werden die Kunststoffteile 3 mit einem Ätzresist aus Zinn überzogen. Die Strukturierung der leitenden Schicht erfolgt durch das Einbringen von Isolationsbahnen in die Zinnschicht mittels Laser und anschließendes Ätzen der so freigelegten Kupferbereiche. Analog zu den vorbeschriebenen Prozessen vereinfacht sich auch hier das Handling zwischen den Prozessschritten durch die Verbindung der Kunststoffteile 3 mit dem als Transportband dienenden Träger 1. Die im Verfahren beschriebenen Vorteile der galvanischen Verstärkung der Kupferschicht kommen ebenfalls zum Tragen.
- Das erfindungsgemäße Verfahren ist dabei grundsätzlich bei allen bekannten MID-Herstellungsverfahren zur Metallisierung von Kunststoffteilen 3 einsetzbar und daher in keiner Weise auf die Laserdirektstrukturierung beschränkt.
Claims (20)
- Verfahren zur Herstellung von Metallisierungen auf insbesondere dreidimensionalen Kunststoffteilen (3), bei dem eine leitfähige Schicht selektiv und darauf aufbauend eine galvanische Metallisierung (8) hergestellt wird, dadurch gekennzeichnet, dass den Kunststoffteilen (3) ein jeweiliges Verbindungsteil (2) angeformt wird und dass die Kunststoffteile (3) mittels des Verbindungsteils (2) mit einem flexiblen Träger (1), insbesondere einem Transportband, verbunden werden, welcher einseitig oder beidseitig an das jeweilige Kunststoffteil (3) anschließt, um so eine vorübergehende Verkettung einer Vielzahl von Kunststoffteilen (3) zu erreichen, und dass zur Stromzufuhr für die galvanische Metallisierung (8) mittels des Verbindungsteils (2) eine elektrisch leitfähige Verbindung zwischen dem Träger (1) und dem Kunststoffteil (3) hergestellt wird.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, dass die Verbindungsteile (2) mit dem Träger (1) beispielsweise an Ausformungen (5) und/oder Ausnehmungen des Trägers (1) insbesondere mechanisch verklammert werden.
- Verfahren nach Anspruch 2, dadurch gekennzeichnet, dass die Ausformungen (5) und/oder Ausnehmungen regelmäßig in den Träger (1) eingebracht werden.
- Verfahren nach zumindest einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass das Verbindungsteil (2) entlang einer Materialschwächung (4) als Sollbruchstelle mit dem Kunststoffteil (3) verbunden ist.
- Verfahren nach zumindest einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass zwei Träger (1) mit einem dazwischen liegenden Kunststoffteil (3) verbunden werden.
- Verfahren nach zumindest einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass mehrere parallele Träger (1) durch zwischen benachbarten Kunststoffteilen (3) angeordnete Stege (6) verbunden sind.
- Verfahren nach Anspruch 6, dadurch gekennzeichnet, dass die Stege (6) mit dem Kunststoffteil (3) verbunden werden.
- Verfahren nach zumindest einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass der zumindest eine Träger (1) gemeinsam mit den verbundenen Kunststoffteilen (3) auf einen Wickelkörper (11) aufgewickelt wird.
- Verfahren nach zumindest einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass die Träger (1) und/oder die Stege (6) mit Abstandshaltern (10) verbunden sind, welche eine Höhe quer zu der Haupterstreckung des Trägers (1) aufweisen und so bemessen sind, dass die Kunststoffteile (3) im aufgewickelten Zustand des Trägers (1) zueinander einen ausreichenden Abstand aufweisen.
- Verfahren nach zumindest einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass ein separates, wiederverwendbares Kunststoffband als Abstandshalter gemeinsam mit dem Träger (1) aufgewickelt wird, sodass sich eine abwechselnde Lage des Kunststoffbands sowie des Trägers (1) ergibt.
- Verfahren nach zumindest einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass zumindest ein Träger (1) aus einem elektrisch nicht leitfähigen Material, beispielsweise Kunststoff, hergestellt wird.
- Verfahren nach zumindest einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass die leitfähige Verbindung zwischen dem Verbindungsteil (2) und dem Träger (1) und/oder zwischen dem Verbindungsteil (2) und zumindest einem, vorzugsweise mehreren leitfähigen Bereichen des Kunststoffteils (3) durch eine dünne chemische Metallisierung, insbesondere aufgrund einer vorhergehenden selektiven Aktivierung, erzeugt wird.
- Verfahren nach zumindest einem der Ansprüche 1 bis 11, dadurch gekennzeichnet, dass die leitfähige Verbindung zwischen dem Verbindungsteil (2) und dem Träger (1) und/oder zwischen dem Verbindungsteil (2) und zumindest einem, vorzugsweise mehreren leitfähigen Bereichen des Kunststoffteils (3) durch Erzeugung einer leitfähigen Oberfläche nach vorheriger selektiver Oberflächenaufrauung erzeugt wird.
- Verfahren nach zumindest einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass zumindest ein Träger (1) mittels eines Schleifkontakts elektrisch kontaktiert wird.
- Verfahren nach zumindest einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass das Verbindungsteil (2) entlang einer konturierten Linie mit dem Träger (1) verbunden wird, deren Länge wesentlich größer als die Erstreckung des Verbindungsteils (2) in Längsrichtung des Trägers (1) bemessen ist.
- Verfahren nach zumindest einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass die galvanische Metallisierung (8) in einem elektrolytischen Bad durchgeführt wird, in dem der Träger (1) im aufgewickelten Zustand stirnseitig kontaktiert wird.
- Verfahren nach zumindest einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass die Kunststoffteile vollflächig in einem chemischen und galvanischen Metallisierungsprozess mit einer leitfähigen Schicht überzogen werden, anschließend ein Ätzresist insbesondere aus Zinn aufgebracht wird, danach Isolationsbahnen mittels Laser eingebracht werden und schließlich die so freigelegten Bereiche der leitfähigen Schicht geätzt werden.
- Verfahren nach zumindest einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass eine optische Positionserfassung der Kunststoffteile (3) durchgeführt wird.
- Verfahren nach zumindest einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass zur Positionsbestimmung die Stege (6) und/oder Ausformungen (5) in dem Träger (1) erfasst werden.
- Verfahren nach zumindest einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass die Verbindungsteile (2) entlang der Sollbruchstelle und/oder der Materialschwächung (4) durch ein mechanisches Trennverfahren oder mittels elektromagnetischer Strahlung von dem Kunststoffteil (3) getrennt werden.
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102011050131A DE102011050131B3 (de) | 2011-05-05 | 2011-05-05 | Verfahren zur Herstellung von Metallisierungen auf Kunststoffteilen |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP2546390A1 EP2546390A1 (de) | 2013-01-16 |
| EP2546390B1 true EP2546390B1 (de) | 2015-10-07 |
Family
ID=46579856
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP12401066.1A Not-in-force EP2546390B1 (de) | 2011-05-05 | 2012-04-23 | Verfahren zur Herstellung von Metallisierungen auf Kunststoffteilen |
Country Status (7)
| Country | Link |
|---|---|
| US (1) | US20120279867A1 (de) |
| EP (1) | EP2546390B1 (de) |
| JP (1) | JP2012233258A (de) |
| KR (1) | KR101431895B1 (de) |
| CN (1) | CN102766895B (de) |
| DE (1) | DE102011050131B3 (de) |
| TW (1) | TWI496960B (de) |
Families Citing this family (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP3455051B1 (de) | 2016-05-12 | 2022-03-30 | Hewlett-Packard Development Company, L.P. | Baumaterialquellenbehälter |
| DE102017116723B4 (de) * | 2017-07-24 | 2020-08-06 | Lisa Dräxlmaier GmbH | Verfahren und spritzgusssystem zum herstellen eines stromschienenverbunds |
| CN114921826B (zh) * | 2022-05-26 | 2022-11-29 | 恩森(台州)化学有限公司 | 一种高耐腐蚀性塑料电镀系统及方法 |
Family Cites Families (13)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3573008A (en) * | 1968-05-02 | 1971-03-30 | Hudson Wire Co | Composite metal article of copper material with a coat of nickel and tin |
| JPH04131654U (ja) * | 1991-05-29 | 1992-12-03 | 日立化成工業株式会社 | めつき用成形品 |
| US5188546A (en) * | 1992-02-25 | 1993-02-23 | Molex Incorporated | Continuous carrier web member and method of fabricating sheet metal components for electrical connectors |
| US5783370A (en) * | 1996-07-24 | 1998-07-21 | Seagate Technology, Inc. | Panelized printed circuit cables for high volume printed circuit cable manufacturing |
| JP2001003178A (ja) * | 1999-06-21 | 2001-01-09 | S M Ii:Kk | プラスチックメッキ用の部品テープ及びそのリールとメッキ方法 |
| AU1379901A (en) * | 1999-10-12 | 2001-04-23 | Atotech Deutschland Gmbh | Carrier serving for supplying current to workpieces or counter-electrodes that are to be treated electrolytically and a method for electrolytically treating workpieces |
| DE10007799C1 (de) * | 1999-10-12 | 2001-06-07 | Atotech Deutschland Gmbh | Zur Stromzuführung zu elektrolytisch zu behandelnden Werkstücken oder Gegenelektroden dienender Träger und Verfahren zur elektrolytischen Behandlung von Werkstücken |
| US6294060B1 (en) * | 1999-10-21 | 2001-09-25 | Ati Properties, Inc. | Conveyorized electroplating device |
| DE10019720A1 (de) * | 2000-04-20 | 2001-10-31 | Atotech Deutschland Gmbh | Verfahren und Vorrichtung zum elektrischen Kontaktieren von plattenförmigem Behandlungsgut bei elektrolytischen Prozessen |
| US8336200B2 (en) | 2006-05-26 | 2012-12-25 | Sg Design Technologies | Apparatus, system, and method for maintaining part orientation during manufacturing |
| DE202006017857U1 (de) * | 2006-11-23 | 2007-03-29 | Dürr Systems GmbH | Werkstückträger zum Fördern eines zu lackierenden Werkstücks |
| ITMI20070002A1 (it) * | 2007-01-03 | 2008-07-04 | Occleppo S R L | Nessuna |
| EP2267184A1 (de) * | 2009-06-22 | 2010-12-29 | Thales Nederland B.V. | Verfahren zur Plattierung einer Kupferverbindungsschaltung auf der Oberfläche einer Kunststoffvorrichtung |
-
2011
- 2011-05-05 DE DE102011050131A patent/DE102011050131B3/de not_active Expired - Fee Related
-
2012
- 2012-04-20 TW TW101114042A patent/TWI496960B/zh not_active IP Right Cessation
- 2012-04-23 EP EP12401066.1A patent/EP2546390B1/de not_active Not-in-force
- 2012-05-02 KR KR1020120046354A patent/KR101431895B1/ko not_active Expired - Fee Related
- 2012-05-02 JP JP2012105196A patent/JP2012233258A/ja active Pending
- 2012-05-04 CN CN201210135875.3A patent/CN102766895B/zh not_active Expired - Fee Related
- 2012-05-07 US US13/465,063 patent/US20120279867A1/en not_active Abandoned
Also Published As
| Publication number | Publication date |
|---|---|
| JP2012233258A (ja) | 2012-11-29 |
| KR101431895B1 (ko) | 2014-08-27 |
| TWI496960B (zh) | 2015-08-21 |
| CN102766895A (zh) | 2012-11-07 |
| DE102011050131B3 (de) | 2012-08-16 |
| CN102766895B (zh) | 2015-01-21 |
| EP2546390A1 (de) | 2013-01-16 |
| TW201245507A (en) | 2012-11-16 |
| US20120279867A1 (en) | 2012-11-08 |
| KR20120125169A (ko) | 2012-11-14 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2010699A2 (de) | Vorrichtung und verfahren zur galvanischen beschichtung | |
| EP3938164B1 (de) | Werkzeugvorrichtung zur herstellung eines verbundwerkstoff-bauteils und verfahren zur herstellung eines bauteils aus einem verbundwerkstoff | |
| EP3180818B1 (de) | Verfahren zur herstellung eines elektrischen anschlusselements | |
| EP3324487A1 (de) | Verbindung eines elektrischen leiters mit einem anschlussteil | |
| DE2625915C3 (de) | Verfahren zur Herstellung von elektrischen Kontakten | |
| DE102011050131B3 (de) | Verfahren zur Herstellung von Metallisierungen auf Kunststoffteilen | |
| DE10014620A1 (de) | Verfahren zur Herstellung eines Trägerbandes mit einer Vielzahl von elektrischen Einheiten, jeweils aufweisend einen Chip und Kontaktelemente | |
| EP2724422B1 (de) | Stecker und verfahren zu dessen herstellung | |
| DE2838241B2 (de) | Mehrfachschreibkopf-Vorrichtung und Verfahren zu ihrer Herstellung | |
| EP1409772B2 (de) | Verfahren zur selektiven galvanisierung eines bandartigen, metallischen trägermaterials | |
| EP1555865B1 (de) | Montage einer Sperrkreisanordnung mit diskreten, passiven elektronischen Bauteilen | |
| DE10234705B4 (de) | Galvanisiereinrichtung und Galvanisiersystem zum Beschichten von bereits leitfähig ausgebildeten Strukturen | |
| DE10238284B4 (de) | Verfahren zum Herstellen einer schaumförmigen Metallstruktur, Metallschaum sowie Anordnung aus einem Trägersubstrat und einem Metallschaum | |
| DE2509856B2 (de) | Verfahren zum Anbringen von Anschlüssen an elektrischen Bauelementen und Bauelement mit mindestens einem gestanzten Anschluß | |
| WO2016128214A1 (de) | Schaltungsträger, elektronisches modul und verfahren zur herstellung eines schaltungsträgers | |
| DE10107072B4 (de) | Verfahren zur Herstellung einer Chipkarte | |
| WO2003072855A1 (de) | Verfahren und vorrichtungen zur elektrolytischen metallisierung von lochwänden und strukturen | |
| DE102019119874B4 (de) | Verfahren und Vorrichtung zur Herstellung einer Steckbrücke | |
| DE2527615A1 (de) | Verfahren und vorrichtung zur fixierung von kleinteilen | |
| DE112019002169B4 (de) | Verfahren zur Herstellung einer elektronischen Chipkarte und eine mit diesem Verfahren hergestellte Chipkarte | |
| WO2007009448A1 (de) | System zur galvanischen abscheidung einer leitfähigen schicht auf einem nicht-leitfähigen trägermaterial | |
| EP3101741B1 (de) | Verfahren zur herstellung einer anordnung zum elektrisch leitenden verbinden von elektrischen leitern und damit hergestellte anordnung | |
| DE19930306C2 (de) | Vorrichtung zum galvanischen Abscheiden und Abtragen von Metall | |
| EP1542849A1 (de) | Transportträger zur lagegenauen teilezuführung | |
| DE102023132369A1 (de) | Steckverbinderanordnung und flachbandkabelgruppe mit flachbandkabelanordnung mit umspritzter handhabungsstruktur sowie verfahren zum fertigen derselben |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| 17P | Request for examination filed |
Effective date: 20130716 |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| INTG | Intention to grant announced |
Effective date: 20150709 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 753821 Country of ref document: AT Kind code of ref document: T Effective date: 20151015 Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502012004816 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20151007 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151007 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151007 Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151007 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160207 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160107 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151007 Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151007 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151007 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151007 Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151007 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160208 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160108 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151007 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151007 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502012004816 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151007 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151007 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151007 Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20160430 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151007 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151007 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151007 |
|
| 26N | No opposition filed |
Effective date: 20160708 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 502012004816 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151007 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20160423 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160423 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: MM4A |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20161230 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20160430 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20160430 Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20160423 Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20160502 Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20161101 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20160423 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20120423 Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151007 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 753821 Country of ref document: AT Kind code of ref document: T Effective date: 20170423 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151007 Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151007 Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151007 Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151007 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151007 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20170423 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151007 |