EP2430219B1 - Vorrichtung und verfahren zum gleichzeitigen be- oder entschichten einer mehrzahl von werkstücken - Google Patents
Vorrichtung und verfahren zum gleichzeitigen be- oder entschichten einer mehrzahl von werkstücken Download PDFInfo
- Publication number
- EP2430219B1 EP2430219B1 EP10718993A EP10718993A EP2430219B1 EP 2430219 B1 EP2430219 B1 EP 2430219B1 EP 10718993 A EP10718993 A EP 10718993A EP 10718993 A EP10718993 A EP 10718993A EP 2430219 B1 EP2430219 B1 EP 2430219B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- electrode
- workpieces
- flow
- bath
- workpiece
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images
Classifications
-
- C—CHEMISTRY; METALLURGY
- C25—ELECTROLYTIC OR ELECTROPHORETIC PROCESSES; APPARATUS THEREFOR
- C25D—PROCESSES FOR THE ELECTROLYTIC OR ELECTROPHORETIC PRODUCTION OF COATINGS; ELECTROFORMING; APPARATUS THEREFOR
- C25D5/00—Electroplating characterised by the process; Pretreatment or after-treatment of workpieces
- C25D5/02—Electroplating of selected surface areas
- C25D5/022—Electroplating of selected surface areas using masking means
-
- C—CHEMISTRY; METALLURGY
- C25—ELECTROLYTIC OR ELECTROPHORETIC PROCESSES; APPARATUS THEREFOR
- C25D—PROCESSES FOR THE ELECTROLYTIC OR ELECTROPHORETIC PRODUCTION OF COATINGS; ELECTROFORMING; APPARATUS THEREFOR
- C25D17/00—Constructional parts, or assemblies thereof, of cells for electrolytic coating
- C25D17/06—Suspending or supporting devices for articles to be coated
-
- C—CHEMISTRY; METALLURGY
- C25—ELECTROLYTIC OR ELECTROPHORETIC PROCESSES; APPARATUS THEREFOR
- C25D—PROCESSES FOR THE ELECTROLYTIC OR ELECTROPHORETIC PRODUCTION OF COATINGS; ELECTROFORMING; APPARATUS THEREFOR
- C25D17/00—Constructional parts, or assemblies thereof, of cells for electrolytic coating
- C25D17/10—Electrodes, e.g. composition, counter electrode
- C25D17/12—Shape or form
-
- C—CHEMISTRY; METALLURGY
- C25—ELECTROLYTIC OR ELECTROPHORETIC PROCESSES; APPARATUS THEREFOR
- C25D—PROCESSES FOR THE ELECTROLYTIC OR ELECTROPHORETIC PRODUCTION OF COATINGS; ELECTROFORMING; APPARATUS THEREFOR
- C25D17/00—Constructional parts, or assemblies thereof, of cells for electrolytic coating
- C25D17/16—Apparatus for electrolytic coating of small objects in bulk
- C25D17/18—Apparatus for electrolytic coating of small objects in bulk having closed containers
-
- C—CHEMISTRY; METALLURGY
- C25—ELECTROLYTIC OR ELECTROPHORETIC PROCESSES; APPARATUS THEREFOR
- C25D—PROCESSES FOR THE ELECTROLYTIC OR ELECTROPHORETIC PRODUCTION OF COATINGS; ELECTROFORMING; APPARATUS THEREFOR
- C25D5/00—Electroplating characterised by the process; Pretreatment or after-treatment of workpieces
- C25D5/08—Electroplating with moving electrolyte e.g. jet electroplating
-
- C—CHEMISTRY; METALLURGY
- C25—ELECTROLYTIC OR ELECTROPHORETIC PROCESSES; APPARATUS THEREFOR
- C25F—PROCESSES FOR THE ELECTROLYTIC REMOVAL OF MATERIALS FROM OBJECTS; APPARATUS THEREFOR
- C25F5/00—Electrolytic stripping of metallic layers or coatings
-
- C—CHEMISTRY; METALLURGY
- C25—ELECTROLYTIC OR ELECTROPHORETIC PROCESSES; APPARATUS THEREFOR
- C25F—PROCESSES FOR THE ELECTROLYTIC REMOVAL OF MATERIALS FROM OBJECTS; APPARATUS THEREFOR
- C25F7/00—Constructional parts, or assemblies thereof, of cells for electrolytic removal of material from objects; Servicing or operating
Definitions
- the invention relates to a device according to the preamble of claim 1.
- Such devices are well known.
- the workpieces are connected to the cathode side electrically conductive to a cathode and chrome plating surfaces of the workpieces of a flat anode are arranged opposite and wherein the workpieces for chromium plating the chromium plating an electrolyte in a common inflow chamber is supplied.
- the workpieces are guided on the anode side through a diaphragm, so that the adjoining the Verchromungs vom surface areas of the workpieces are covered by the aperture and only the chromium plating surfaces are acted upon by the electrolyte.
- An individual control of the electrolyte flow or the setting for each individual workpiece is not provided.
- the inventive device for simultaneous loading or stripping a plurality of workpieces and the inventive method for simultaneous loading or Ent harshen a plurality of workpieces according to the independent claims have the advantage over the prior art that the flow of electrolyte in the direction of at least one workpiece the arranged in the flow channel bath electrode separately and regardless of the Elektrolytanströmungen in the direction of the other workpieces, that is modifiable in other flow channels.
- This has the advantage that on the one hand the flow of electrolyte to a workpiece is specifically adaptable and on the other hand, the influences of a workpiece, such as a poor contact of the workpiece with the component electrode or a disadvantageous surface finish of the workpiece, are compensated and not in addition to adjacent workpieces impact.
- the layer thickness for each workpiece in particular via the circuit of the individual workpieces on separate power sources (for example, a power source for each workpiece) can be controlled.
- a plurality of workpieces are coated simultaneously, so that at the same time a comparatively high throughput or a high output of the device is ensured.
- the entire electrolyte flow onto the plurality of flow channels is particularly uniformly distributed, in particular, uniformly by means of the flow distributor, so that a corresponding partial electrolyte flow is assigned to each individual workpiece and / or a plurality of workpieces, which flow is directed into the corresponding flow channel.
- a minimum distance between the bath electrode and the plurality of workpieces is required.
- the device preferably comprises a matrix-like arrangement of the plurality of workpieces, wherein particularly preferably the electrolyte flows from the bath electrode coming from the flow shaft in the direction of the plurality of workpieces and the matrix is oriented at right angles to the flow direction of the electrolyte through the flow well.
- the plurality of bath electrode, component electrodes, further electrodes and / or flow channels are preferably arranged adjacent to the flow direction adjacent to each other and particularly preferably comprise a matrix arrangement with the same grid dimension of the matrix arrangement of the plurality of workpieces.
- the device functions in particular for the chrome plating of workpieces.
- the bath electrode preferably comprises an anode and the component electrode preferably comprises a cathode, while for stripping the bath electrode preferably comprises the cathode and the component electrode preferably comprises the anode.
- the device has a further bath electrode, which is arranged opposite to the flow direction of the electrolyte upstream of the flow distributor in the flow shaft, which particularly preferably comprises a surface electrode which is provided as a common anode or cathode for a plurality of workpieces.
- the device further comprises, in particular, a diaphragm known from the prior art, whereby a partial coating of individual surface regions of the respective workpieces is made possible.
- a diaphragm known from the prior art, whereby a partial coating of individual surface regions of the respective workpieces is made possible.
- it is provided that exactly one single workpiece is arranged in a flow channel.
- a plurality of workpieces is assigned a single component and / or bath electrode.
- all workpieces are thus held at a common electrical potential, so that the Verschaltungsaufwand is relatively low.
- At least one further electrode which preferably comprises a virtual electrode and particularly preferably a throttle, is arranged between the at least one component electrode and the at least one bath electrode.
- the electric field between the workpiece and the bath electrode is influenced by the virtual electrode, so that the electric field is directed in particular directed at the workpiece.
- the virtual electrode comprises, in particular, a throttle throat, which is arranged in the flow channel between the workpiece and the bath electrode and is provided for bundling the electric field.
- each workpiece is assigned exactly one bath electrode, so that the coating of each individual workpiece is to be controlled separately.
- each workpiece is assigned exactly one flow channel with a bath electrode, in which a partial electrolyte flow is introduced by means of the flow distributor, wherein preferably the partial electrolyte flow is passed after passing through the bath electrode through a throttle throat of the flow channel and then strikes the workpiece through the diaphragm.
- each workpiece is electrically conductively connected to exactly one single component electrode assigned specifically to each workpiece and to be individually controlled.
- groups of workpieces are interconnected in such a way that, for example, in a matrix of 12 to 12 workpieces, for example, 3 to 3 have the same potential or the same component electrode.
- a plurality of bath electrodes, a plurality of component electrodes, a plurality of further electrodes, a plurality of flow channels and / or the flow distributor are arranged in a cassette, which is provided in particular modular exchangeable.
- the plurality of bath electrodes, the plurality of component electrodes, the plurality of further electrodes, the plurality of flow channels and / or the flow distributor are comparatively easily replaceable, for example for repair and maintenance and / or to adapt the respective components to the plurality of workpieces.
- the cassette is preferably arranged between the diaphragm and the inflow chamber.
- the cassette is arranged in particular in the flow shaft or is alternatively part of the flow shaft.
- the cassette has at least one connection element which is provided for the electrical single contacting of a plurality of bath electrodes and / or a plurality of further electrodes.
- the connection element comprises a multicore electrical plug contact, which acts to electrically contact each individual bath electrode and / or further electrode, so that each bath electrode and / or further electrode for influencing the respective partial electrolyte flow in the direction of at least one workpiece is separately and externally switchable. It would also be conceivable that by means of the multi-core electrical plug contact also each individual component electrode, bath electrode and / or further electrode is electrically contacted.
- Another object of the present invention is a cassette for a device for simultaneously coating a plurality of workpieces, the cassette having a plurality of flow channels, which are arranged in a matrix and wherein in each flow channel at least one bath electrode is arranged.
- the cassette can be easily inserted into an existing apparatus for simultaneous coating or stripping of a plurality of workpieces, for example according to the prior art, so that the quality of the coating in the apparatus is significantly increased. It is thus possible to upgrade and improve already existing apparatus by means of the cassette in a comparatively inexpensive manner, the cassette preferably being inserted between the panel and the inflow chamber, so that the electrolyte flow can be set separately in the direction of each individual workpiece.
- a matrix arrangement of the flow channels in the sense of the present invention comprises in particular an arrangement of the flow channels perpendicular to the flow direction next to one another.
- each flow channel further comprises a further electrode, in particular a virtual electrode is arranged and / or that the cassette has a flow distributor, so that in an advantageous manner to direct the electric field between the bath electrode and the workpiece and / or the entire electrolyte flow is particularly evenly distributed to the plurality of flow channels.
- Another object of the present invention is a method for simultaneously coating a plurality of workpieces with a device, wherein by an appropriate taxation of the at least one bath electrode of the electrolyte flow is influenced in the direction of the at least one workpiece.
- the electrolyte flow in the direction of the workpiece is further influenced by the at least one further electrode.
- the electric field between the workpiece and the bath electrode is thus directed directed to the workpiece. This is achieved in particular with a virtual electrode in the form of a throttle throat in the flow channel between the bath electrode and the workpiece.
- a distribution of the electrolyte flow is performed on a plurality of flow channels by means of the flow distributor, so that the entire flowing from the direction of the flow shaft into the flow shaft electrolyte flow is divided into a plurality of particularly equal partial electrolyte flows, which each for coating exactly one single workpiece are provided, in each case in a leading to the workpiece corresponding flow channel to be initiated and modified by means of exactly one bath electrode in the flow channel accordingly.
- Another object of the present invention is a workpiece produced by a method according to the invention.
- this workpiece is relatively inexpensive to produce and includes compared to the prior art, a relatively high coating quality.
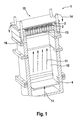
- FIG. 1 is a schematic perspective view of a device 1 according to the prior art, wherein the device 1 comprises a component electrode 3 in the form of a surface electrode, which is electrically conductively connected to a plurality of workpieces 2.
- the workpieces 2 are arranged in a matrix arrangement.
- a bath electrode 4 On one of the component electrode 3 opposite side of the device 1 is a bath electrode 4 in the form of another surface electrode arranged.
- a flow well 12 referred to in the description as the inflow chamber, arranged.
- a current of the electrolyte 11 flows from the bath electrode 4 through the flow well 12 toward the device electrode 3, whereby the plurality of workpieces 2 are simultaneously coated.
- a diaphragm 13 is further arranged, which has a plurality of recesses in the region of the workpieces 2, so that only portions of the surface of the workpieces 2 are acted upon by the electrolyte 11 and the adjacent surface areas of the workpieces 2 of the aperture 13 are covered in the direction of the flow shaft 12.
- the device 1 comprises an overflow 14 for the electrolyte 11.
- a replaceable workpiece holder cassette 15 for contacting and / or receiving the individual workpieces 2, which further for simultaneous replacement of the plurality of workpieces 2 before and after the loading or Ent harshungslui is suitable and is provided for attachment in an intermediate panel 16.
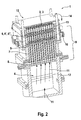
- FIG. 2 1 is a schematic perspective view of a device 1 according to an exemplary embodiment of the present invention, wherein the device 1 is substantially the same as that in FIG FIG. 1 illustrated apparatus 1 and moreover comprises a cassette 9 according to an exemplary embodiment of the present invention.
- the cassette 9 is inserted instead of the intermediate panel 16 below the aperture 13 in the flow shaft 12 and comprises a plurality of flow channels 7, which are arranged in a matrix arrangement.
- the cassette 9 On one side facing away from the plurality of workpieces 2, the cassette 9 has a flow distributor 8 (also referred to as a collector), which divides the entire flow of electrolyte 11 flowing in the direction of the workpieces 2 from the direction of the flow shaft 12 onto the plurality of flow channels 7, a plurality of essentially equal partial electrolyte flows 11 'or partial electrolyte flows 11' are produced.
- the Operaelektrolytströme 11 ' are passed through the flow channels 7 directly to the workpieces 2, wherein each workpiece 2 is assigned exactly one flow channel 7. Between the workpieces 2 and the flow distributor 8, exactly one bath electrode 5 is arranged in each flow channel 7, whereby the in FIG.
- Each flow channel 7 optionally also has a further electrode 6, in particular a virtual electrode 6 'in the form of a throttle throat 6 ", which is respectively arranged between the workpiece 2 and the bath electrode 5.
- This virtual electrode 6' serves for the respective electric field in FIG
- the cassette 9 further comprises a connection element 10 insulated from the electrolyte in the form of a multicore terminal plug, which serves for the external electrical contacting of the individual bath electrodes 5.
- the device 1 comprises in the area the component electrode 3 optionally has an overflow 15 for the electrolyte flow 11. In this region, the device 1 optionally comprises a collector, in which the partial electrolyte flows reunite and are directed in the direction of the inflow of the electrolyte 11.
- the component electrode 3 alternatively comprises a surface electrode, wel are electrically conductively connected to all workpieces 2, so that all workpieces 2 are at the same electrical potential, or a plurality of component electrode 3, wherein in each case a workpiece 2, for example, connected to a single component electrode 3, so that the different workpieces 2 on can lie different electrical potentials.
- the respective electrical potentials of the individual component electrode 3 or workpieces 2 are preferably externally adjustable in this case.
- the device 1 optionally includes an additional common bath electrode 4 in the form of a surface electrode for all workpieces 2 together, which in the region of the inlet of the electrolyte 11 is arranged.
- a lid of the device 1 serves as a workpiece holder cassette 16, wherein the workpiece holder cassette 16 is provided for transporting the workpieces 2 and wherein, alternatively, for simultaneous replacement of all workpieces 2 an automatic replacement of only individual workpieces 2 is provided.
- the device preferably comprises a semi-open system with free overflow or a closed system for guiding the electrolyte in which the electrolyte within the flow well 12 is returned to a collector.
- the component electrodes 3 preferably comprise cathodes and the bath electrodes 5 anodes.
- the individual workpieces 2 are each connected to a single-rectifier.
- the walls of the flow shaft 12, the flow distributor 8 and / or the flow channels 7 are preferably made of an electrically non-conductive material or have an electrically non-conductive coating.
- the inflow and / or the overflow of the electrolyte are electrically isolated from each other.
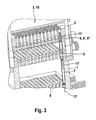
- FIG. 2 is a schematic perspective view of a portion of the device 1 according to the exemplary embodiment of the present invention, the detail showing the plurality of workpieces 2, the component electrode 3 and the diaphragm 13, and a part of the cartridge 9. Shown is the cassette 9 with the flow distributor 8, the plurality of bath electrodes 5 and the plurality of Drosselengstellen 6 ", while for reasons of clarity, only a flow channel 7 for guiding a Sectionelektrolytstroms 11 'is illustrated.
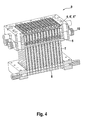
- FIG. 3 is a schematic perspective view of a cassette 9 according to an exemplary embodiment of the present invention, wherein the cassette 9 is the same as that shown in FIG Figures 2 and 3 shown cassette 9 and is designed as an exchangeable module.
- the cassette 9 is therefore removable, for example, for repair and maintenance of the device 1.
- the modular design of the cassette 9 allows, for example, an upgrade of in FIG. 1 illustrated device 1, wherein the module is arranged in the device 1 in the flow well 12 and instead of the intermediate panel 16. A contacting of the bath electrodes 5 then takes place through the connection elements 10.
Landscapes
- Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Electrochemistry (AREA)
- Materials Engineering (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Electroplating Methods And Accessories (AREA)
- Electrical Discharge Machining, Electrochemical Machining, And Combined Machining (AREA)
Description
- Die Erfindung geht aus von einer Vorrichtung nach dem Oberbegriff des Anspruchs 1.
- Solche Vorrichtungen sind allgemein bekannt. Beispielsweise ist aus der Druckschrift
DE 197 35 244 B4 eine Vorrichtung zum Verchromen von Verchromungsflächen von Werkstücken bekannt, wobei die Werkstücke kathodenseitig elektrisch leitend an eine Kathode angeschlossen sind und Verchromungsflächen der Werkstücke einer flächig ausgebildeten Anode gegenüberliegend angeordnet sind und wobei den Werkstücken zur Verchromung der Verchromungsflächen ein Elektrolyt in einer gemeinsamen Zuströmkammer zugeführt wird. Die Werkstücke sind dabei anodenseitig durch eine Blende hindurchgeführt, so dass die an den Verchromungsflächen anschließenden Oberflächenbereiche der Werkstücke von der Blende abgedeckt sind und lediglich die Verchromungsflächen mit dem Elektrolyt beaufschlagt werden. Eine Einzelregelung des Elektrolytstroms oder das Einstellen für jedes einzelne Werkstück ist dabei nicht vorgesehen. - Die erfindungsgemäße Vorrichtung zum gleichzeitigen Be-oder Entschichten einer Mehrzahl von Werkstücken und das erfindungsgemäße Verfahren zum gleichzeitigen Be- oder Entschichten einer Mehrzahl von Werkstücken gemäß den nebengeordneten Ansprüchen haben gegenüber dem Stand der Technik den Vorteil, dass der Elektrolytstrom in Richtung des wenigstens einen Werkstück mittels der im Strömungskanal angeordneten Badelektrode separat und unabhängig von den Elektrolytanströmungen in Richtung der anderen Werkstücke, d.h. in anderen Strömungskanälen modifizierbar ist. Dies hat den Vorteil, dass einerseits der Elektrolytstrom an das eine Werkstück gezielt anpassbar ist und andererseits die Einflüsse des einen Werkstücks, wie beispielsweise eine schlechte Kontaktierung des Werkstücks mit der Bauteilelektrode oder eine nachteilige Oberflächenbeschaffenheit des Werkstücks, kompensierbar sind und sich nicht zusätzlich auf benachbarte Werkstücke auswirken. Beispielsweise wird somit verhindert, dass eine schlechte Kontaktierung dieses einen Werkstücks mit der Bauteilelektrode zu einer unerwünschten erhöhten Elektrolytablagerung auf benachbarten Werkstücken führt. Der Ausschuss von Werkstücken wird somit deutlich reduziert und die Qualität und Präzision der Beschichtung gegenüber dem Stand der Technik insgesamt erheblich gesteigert. Insbesondere ist die Schichtdicke für jedes Werkstück insbesondere über die Schaltung der einzelnen Werkstücke auf separate Stromquellen (beispielsweise eine Stromquelle für jedes Werkstück) regelbar. Darüberhinaus wird trotz der Beeinflussung des Elektrolytstroms in Richtung des wenigstens einen Werkstücks eine Mehrzahl von Werkstücken gleichzeitig beschichtet, so dass gleichzeitig ein vergleichsweise hoher Durchsatz bzw. eine hohe Ausbringung der Vorrichtung gewährleistet ist. Besonders vorteilhaft wird dabei mittels des Strömungsverteilers der gesamte Elektrolytstrom auf die Mehrzahl von Strömungskanälen insbesondere gleichmäßig verteilt, so dass jedem einzelnen Werkstück und/oder mehreren Werkstücken ein entsprechender Teilelektrolytstrom zugeordnet wird, welcher in den entsprechenden Strömungskanal gelenkt wird. Um das zwischen Bauteilelektrode und Badelektrode ausgebildete elektrische Feld im Wesentlichen gleichverteilt über den gesamten Querschnitt des Strömungsschachts der Vorrichtung bzw. über die gesamte Mehrzahl von Werkstücken auszubilden, ist ein Mindestabstand zwischen der Badelektrode und der Mehrzahl von Werkstücken erforderlich. Nachteiligerweise bilden sich mit einer für die elektrischen Feldlinien notwendigen größeren Entfernung zwischen der Bauteilelektrode und der Badelektrode im Strömungsschacht ein parabelförmiges Strömungsprofil aus, so dass die fluidtechnischen Randbedingungen zur Be- oder Entschichtung nicht über den gesamten Querschnitt des Strömungsschachts und somit nicht für alle Werkstücke der Mehrzahl von Werkstücken gleich sind. In vorteilhafter Weise wird durch die Anordnung einer Mehrzahl von Strömungskanälen zwischen der Mehrzahl von Werkstücken und den jeweiligen Badelektroden die Bildung eines parabelförmigen Strömungsprofils auch bei vergleichsweise großen Abständen zwischen der Mehrzahl von Werkstücken und de Badelektroden unterbunden. In vorteilhafter Weise wird somit eine deutlich gleichmäßigere Beschichtung aller Werkstücke erzielt. Die Vorrichtung umfasst vorzugsweise eine matrixartige Anordnung der Mehrzahl von Werkstücken, wobei besonders bevorzugt das Elektrolyt von der Badelektrode kommend den Strömungsschacht in Richtung der Mehrzahl von Werkstücken durchströmt und die Matrix rechtwinklig zur Strömungsrichtung des Elektrolyten durch den Strömungsschacht ausgerichtet ist. Die Mehrzahl von Badelektrode, Bauteilelektroden, weiteren Elektroden und/oder Strömungskanälen sind bevorzugt senkrecht zur Strömungsrichtung benachbart angeordnet und umfassen besonders bevorzugt eine Matrixanordnung mit dem gleichen Rastermaß der Matrixanordnung der Mehrzahl von Werkstücken. Die Vorrichtung fungiert insbesondere zur Verchromung von Werkstücken. Zur Beschichtung umfasst die Badelektrode vorzugsweise eine Anode und die Bauteilelektrode vorzugsweise eine Kathode, während zur Entschichtung die Badelektrode vorzugsweise die Kathode und die Bauteilelektrode vorzugsweise die Anode umfasst. In einer bevorzugten Ausführungsform weist die Vorrichtung eine weitere Badelektrode auf, welche entgegen der Strömungsrichtung des Elektrolyten vor dem Strömungsverteiler im Strömungsschacht angeordnet ist, welche besonders bevorzugt eine Flächenelektrode umfasst, welche als gemeinsame Anode oder Kathode für eine Mehrzahl von Werkstücken vorgesehen ist. Die Vorrichtung umfasst ferner insbesondere eine aus dem Stand der Technik bekannte Blende, wodurch eine partielle Beschichtung einzelner Oberflächenbereiche der jeweiligen Werkstücke ermöglicht wird. Insbesondere ist vorgesehen, dass in einem Strömungskanal jeweils genau ein einziges Werkstück angeordnet ist. Diese Blenden sind für jedes Werkstück separat, in Gruppen von Werkstücken und/oder für die Gesamtheit der Werkstücke vorgesehen.
- Vorteilhafte Ausgestaltungen und Weiterbildungen der Erfindung sind den Unteransprüchen, sowie der Beschreibung unter Bezugnahme auf die Zeichnungen entnehmbar.
- Gemäß einer bevorzugten Weiterbildung ist vorgesehen, dass mehreren Werkstücken eine einzige Bauteil- und/oder Badelektrode zugeordnet ist. In vorteilhafter Weise werden somit insbesondere alle Werkstücke auf einem gemeinsamen elektrischen Potential gehalten, so dass der Verschaltungsaufwand vergleichsweise gering ist.
- Gemäß einer weiteren bevorzugten Weiterbildung ist vorgesehen, dass zwischen der wenigstens einen Bauteilelektrode und der wenigstens einen Badelektrode wenigstens eine weitere Elektrode angeordnet ist, welche bevorzugt eine virtuelle Elektrode und besonders bevorzugt eine Drossel umfasst. In vorteilhafter Weise wird durch die virtuelle Elektrode das elektrische Feld zwischen dem Werkstück und der Badelektrode beeinflusst, so dass das elektrische Feld insbesondere gerichtet auf das Werkstück gelenkt wird. Die virtuelle Elektrode umfasst dazu insbesondere eine Drosselengstelle, welche im Strömungskanal zwischen dem Werkstück und der Badelektrode angeordnet ist und zur Bündelung des elektrischen Feldes vorgesehen ist.
- Gemäß einer weiteren bevorzugten Weiterbildung ist vorgesehen, dass jeweils genau einem Werkstück eine Bauteilelektrode, eine Badelektrode und/oder eine weitere Elektrode zugeordnet sind. Bevorzugt wird jedem Werkstück genau eine Badelektrode zugeordnet, so dass die Beschichtung jedes einzelnen Werkstücks separat zu steuern ist. Insbesondere ist jedem Werkstück genau ein Strömungskanal mit einer Badelektrode zugeordnet, in welchen ein Teilelektrolytstrom mittels des Strömungsverteilers eingeleitet wird, wobei vorzugsweise der Teilelektrolytstrom nach dem Passieren der Badelektrode durch eine Drosselengstelle des Strömungskanals geleitet wird und anschließend durch die Blende auf das Werkstück trifft. Alternativ ist denkbar, dass jedes Werkstück mit genau einer einzigen speziell jedem Werkstück zugeordneten und einzeln zu besteuernden Bauteilelektrode elektrisch leitfähig verbunden ist. Bei dafür geeigneten Werkstücken ist denkbar, dass Gruppen von Werkstücken derart zusammengeschaltet werden, dass beispielsweise in einer Matrix von 12 auf 12 Werkstücken, zum Beispiel jeweils 3 auf 3 dasselbe Potential bzw. dieselbe Bauteilelektrode haben.
- Gemäß einer weiteren bevorzugten Weiterbildung ist vorgesehen, dass eine Mehrzahl von Badelektroden, eine Mehrzahl von Bauteillektroden, eine Mehrzahl von weiteren Elektroden, eine Mehrzahl von Strömungskanälen und/oder der Strömungsverteiler in einer Kassette angeordnet sind, welche insbesondere modular austauschbar vorgesehen ist. In vorteilhafter Weise ist sind somit die Mehrzahl von Badelektroden, die Mehrzahl von Bauteilelektroden, die Mehrzahl von weiteren Elektroden, die Mehrzahl von Strömungskanälen und/oder der Strömungsverteiler vergleichsweise einfach austauschbar, beispielsweise für Reparatur- und Wartungsarbeiten und/oder um die entsprechenden Komponenten auf die Mehrzahl von Werkstücken anzupassen. Ferner wird somit eine vergleichsweise einfache und kostengünstige Aufrüstung der aus dem Stand der Technik bekannten Vorrichtung möglich, wobei die Kassette vorzugsweise zwischen der Blende und der Zuströmkammer angeordnet wird. Die Kassette wird insbesondere im Strömungsschacht angeordnet oder ist alternativ Teil des Strömungsschachts.
- Gemäß einer weiteren bevorzugten Weiterbildung ist vorgesehen, dass die Kassette wenigstens ein Anschlusselement aufweist, welches zur elektrischen Einzelkontaktierung einer Mehrzahl von Badelektroden und/oder einer Mehrzahl von weiteren Elektroden vorgesehen ist. Besonders bevorzugt umfasst das Anschlusselement einen mehradrigen elektrischen Steckerkontakt, welcher zur elektrischen Kontaktierung jeder einzelnen Badelektrode und/oder weiteren Elektrode fungiert, so dass jede Badelektrode und /oder weitere Elektrode zur Beeinflussung des jeweiligen Teilelektrolytstroms in Richtung des wenigstens einen Werkstücks separat und extern schaltbar ist. Denkbar wäre darüberhinaus, dass mittels des mehradrigen elektrischen Steckerkontaktes auch eine jede einzelne Bauteilelektrode, Badelektrode und/oder weiteren Elektrode elektrisch kontaktierbar ist.
- Ein weiterer Gegenstand der vorliegenden Erfindung ist eine Kassette für eine Vorrichtung zum gleichzeitigen Beschichten einer Mehrzahl von Werkstücken, wobei die Kassette eine Mehrzahl von Strömungskanälen aufweist, welche in einer Matrix angeordnet sind und wobei in jedem Strömungskanal wenigstens eine Badelektrode angeordnet ist. In vorteilhafter Weise ist die Kassette in eine bestehende Vorrichtung zum gleichzeitigen Be- oder Entschichten einer Mehrzahl von Werkstücken, beispielsweise gemäß dem Stand der Technik, in einfacher Weise einsetzbar, so dass die Qualität der Beschichtung in der Vorrichtung deutlich erhöht wird. Es ist somit möglich bereits bestehende Vorrichtung mittels der Kassette in einer vergleichsweise kostengünstigen Weise aufzurüsten und zu verbessern, wobei die Kassette vorzugsweise zwischen die Blende und die Zuströmkammer eingesetzt wird, so dass der Elektrolytstrom in Richtung jedes einzelnen Werkstücks separat einstellbar ist. Eine Matrixanordnung der Strömungskanäle im Sinne der vorliegenden Erfindung umfasst insbesondere eine Anordnung der Strömungskanäle senkrecht zur Strömungsrichtung nebeneinander.
- Gemäß einer bevorzugten Weiterbildung ist vorgesehen, dass in jedem Strömungskanal ferner eine weitere Elektrode, insbesondere eine virtuelle Elektrode angeordnet ist und/oder dass die Kassette einen Strömungsverteiler aufweist, so dass in vorteilhafter Weise das elektrische Feld zwischen der Badelektrode und dem Werkstück zu richten ist und/oder der gesamte Elektrolytstrom insbesondere gleichmäßig auf die Mehrzahl von Strömungskanälen verteilt wird.
- Ein weiterer Gegenstand der vorliegenden Erfindung ist ein Verfahren zum gleichzeitigen Beschichten einer Mehrzahl von Werkstücken mit einer Vorrichtung, wobei durch eine entsprechende Besteuerung der wenigstens einen Badelektrode der Elektrolytstrom in Richtung des wenigstens einen Werkstücks beeinflusst wird. In vorteilhafter Weise wird somit eine Beeinflussung des Elektrolytstroms zumindest in Richtung des wenigstens einen Werkstücks unabhängig von den Elektrolytströmen in Richtung benachbarter Werkstücke, so dass die Qualität der Beschichtung gesteigert und der Ausschuss von fehlerhaft beschichteten Werkstück reduziert wird. Dies wird dadurch erreicht, dass sich das elektrische Feld zwischen dem Werkstück und der Badelektrode aufgrund des elektrischen Kontakts zwischen dem Werkstück und der Bauteilelektrode je nach Beschaltung der Badelektrode ausbildet, so dass der Elektrolytstrom in Richtung des Werkstücks separat beeinflussbar ist.
- Gemäß einer bevorzugten Weiterbildung ist vorgesehen, dass der Elektrolytstrom in Richtung des Werkstücks ferner durch die wenigstens eine weitere Elektrode beeinflusst wird. In vorteilhafter Weise wird somit das elektrische Feld zwischen dem Werkstück und der Badelektrode gerichtet auf das Werkstück gelenkt. Dies wird insbesondere mit einer virtuellen Elektrode in Form einer Drosselengstelle im Strömungskanal zwischen der Badelektrode und dem Werkstück erreicht.
- Gemäß einer weiteren bevorzugten Weiterbildung ist vorgesehen, dass eine Verteilung des Elektrolytstroms auf eine Mehrzahl von Strömungskanälen mittels des Strömungsverteilers durchgeführt wird, so dass der gesamte aus der Richtung des Strömungsschachts in die Strömungsschacht durchströmende Elektrolytstrom in eine Mehrzahl von insbesondere gleich großen Teilelektrolytströmen aufgeteilt wird, welche jeweils zur Beschichtung genau eines einzelnen Werkstücks vorgesehen sind, dazu jeweils in einen zum Werkstück führenden entsprechenden Strömungskanal eingeleitet werden und mittels genau einer Badelektrode im Strömungskanal entsprechend modifiziert werden.
- Ein weiterer Gegenstand der vorliegenden Erfindung ist ein Werkstück hergestellt mit einem erfindungsgemäßen Verfahren. In vorteilhafter Weise ist dieses Werkstück vergleichsweise kostengünstig herstellbar und umfasst dabei im Vergleich zum Stand der Technik eine vergleichsweise hohe Beschichtungsqualität.
- Ausführungsbeispiele der vorliegenden Erfindung sind in den Zeichnungen dargestellt und in der nachfolgenden Beschreibung näher erläutert.
- Es zeigen
-
Figur 1 eine schematische Perspektivansicht einer Vorrichtung gemäß dem Stand der Technik, -
Figur 2 eine schematische Perspektivansicht einer Vorrichtung gemäß einer beispielhaften Ausführungsform der vorliegenden Erfindung, -
Figur 3 eine schematische Perspektivansicht eines Ausschnitts der Vorrichtung gemäß der beispielhaften Ausführungsform der vorliegenden Erfindung und -
Figur 4 eine schematische Perspektivansicht einer Kassette gemäß einer beispielhaften Ausführungsform der vorliegenden Erfindung - In den verschiedenen Figuren sind gleiche Teile stets mit den gleichen Bezugszeichen versehen und werden daher in der Regel auch jeweils nur einmal benannt bzw. erwähnt.
- In
Figur 1 ist eine schematische Perspektivansicht einer Vorrichtung 1 gemäß dem Stand der Technik dargestellt, wobei die Vorrichtung 1 eine Bauteilelektrode 3 in Form einer Flächenelektrode aufweist, welche mit einer Mehrzahl von Werkstücken 2 elektrisch leitfähig verbunden ist. Die Werkstücke 2 sind dabei in einer Matrixanordnung angeordnet. Auf einer der Bauteilelektrode 3 gegenüberliegenden Seite der Vorrichtung 1 ist eine Badelektrode 4 in Form einer weiteren Flächenelektrode angeordnet. Zwischen der Badelektrode 4 und der Bauteilelektrode 3 ist ein Strömungsschacht 12, in der Beschreibung auch als Zuströmkammer bezeichnet, angeordnet. Durch eine elektrische Potentialdifferenz, welche zwischen der Badelektrode 4 und der Bauteilelektrode 3 angelegt wird, fließt ein Strom des Elektrolyten 11 von der Badelektrode 4 durch den Strömungsschacht 12 in Richtung der Bauteilelektrode 3, wodurch die Mehrzahl von Werkstücken 2 gleichzeitig beschichtet werden. Zwischen dem Strömungsschacht 12 und den Werkstücken 2 ist ferner eine Blende 13 angeordnet, welche eine Mehrzahl von Aussparungen im Bereich der Werkstücke 2 aufweist, so dass lediglich Teilbereiche der Oberfläche der Werkstücke 2 mit dem Elektrolyt 11 beaufschlagt werden und die angrenzenden Oberflächenbereiche des Werkstücke 2 von der Blende 13 in Richtung des Strömungsschachts 12 abgedeckt werden. Im Bereich der Bauteilelektrode 3 umfasst die Vorrichtung 1 einen Überlauf 14 für den Elektrolyten 11. Ferner weist die Vorrichtung 1 im Bereich der Bauteilelektrode 3 eine austauschbare Werkstückhalterkassette 15 zur Kontaktierung und/oder Aufnahme der einzelnen Werkstücke 2 auf, welche ferner zum gleichzeitigen Auswechseln der Mehrzahl von Werkstücken 2 zeitlich vor und nach dem Be- oder Entschichtungsprozess geeignet ist und zur Befestigung in einer Zwischenblende 16 vorgesehen ist. - In
Figur 2 ist eine schematische Perspektivansicht einer Vorrichtung 1 gemäß einer beispielhaften Ausführungsform der vorliegenden Erfindung dargestellt, wobei die Vorrichtung 1 im Wesentlichen der inFigur 1 illustrierten Vorrichtung 1 gleicht und darüberhinaus eine Kassette 9 gemäß einer beispielhaften Ausführungsform der vorliegenden Erfindung aufweist. Die Kassette 9 ist anstelle der Zwischenblende 16 unterhalb der Blende 13 in den Strömungsschacht 12 eingesetzt und umfasst eine Mehrzahl von Strömungskanälen 7, welche in einer Matrixanordnung angeordnet sind. An einer der Mehrzahl von Werkstücken 2 abgewandten Seite weist die Kassette 9 einen Strömungsverteiler 8 (auch als Sammler bezeichnet) auf, welcher den gesamten aus der Richtung des Strömungsschachts 12 in Richtung der Werkstücke 2 strömenden Elektrolytstrom 11 auf die Mehrzahl von Strömungskanäle 7 derart aufteilt, dass eine Mehrzahl von im Wesentlichen gleich großen partiellen Elektrolytströmen 11' bzw. Teilelektrolytströmen 11' erzeugt werden. Die Teilelektrolytströme 11' werden durch die Strömungskanäle 7 unmittelbar auf die Werkstücke 2 geleitet, wobei jedem Werkstück 2 genau ein Strömungskanal 7 zugeordnet ist. Zwischen den Werkstücken 2 und dem Strömungsverteiler 8 ist in jedem Strömungskanal 7 genau eine Badelektrode 5 angeordnet, wodurch die inFigur 1 noch dargestellte im Strömungsschacht 8 angeordnete flächige Badelektrode 4 nicht mehr benötigt wird. Das elektrische Potential dieser Badelektroden 5 ist für jedes Werkstück 2 separat zu beschalten, so dass sich in jedem Strömungskanal 7 ein individuelles elektrisches Feld zwischen dem mit der Bauteilelektrode 3 verbundenen Werkstück 2 und der Badelektrode 5 ausbildet, welches zur Beeinflussung des Strömungsverhaltens des jeweiligen Teilelektrolytstroms 11' geeignet ist. Insbesondere werden somit beispielsweise ein schlechter elektrischer Kontakt zwischen der Bauteilelektrode 3 und dem Werkstück 2 oder eine schlechte Oberflächenbeschaffenheit des Werkstücks 2 kompensiert, so dass trotz einer gleichzeitigen Beschichtung der gesamten Mehrheit von Werkstücken 2 eine individuelle Anpassung und Optimierung der Beschichtung auf einzelne Werkstücke 2 ermöglicht wird und somit eine hohe Beschichtungsqualität mit einem vergleichsweise großen Durchsatz der Vorrichtung 1 erzielt wird. Jeder Strömungskanal 7 weist optional ferner eine weitere Elektrode 6, insbesondere eine virtuelle Elektrode 6' in Form einer Drosselengstelle 6" auf, welche jeweils zwischen dem Werkstück 2 und der Badelektrode 5 angeordnet ist. Diese virtuelle Elektrode 6' dient dazu das jeweilige elektrische Feld im jeweiligen Strömungskanal 7 jeweils in Richtung des Werkstücks 2 zu bündeln und zu richten. Die Kassette 9 umfasst ferner ein von dem Elektrolyten isoliertes Anschlusselement 10 in Form eines mehradrigen Anschlusssteckers, welcher zur externen elektrischen Kontaktierung der einzelnen Badelektroden 5 dient. Die Vorrichtung 1 umfasst im Bereich der Bauteilelektrode 3 optional einen Überlauf 15 für den Elektrolytstrom 11. In diesem Bereich umfasst die Vorrichtung 1 optional einen Sammler, in welchem sich die Teilelektrolytströme wieder vereinen und in Richtung des Zulaufs des Elektrolyten 11 gelenkt werden. Ferner umfasst die Bauteilelektrode 3 alternativ eine Flächenelektrode, welche mit allen Werkstücken 2 elektrisch leitfähig verbunden sind, so dass alle Werkstücke 2 auf dem gleichen elektrische Potential liegen, oder eine Mehrzahl von Bauteilelektrode 3, wobei jeweils ein Werkstück 2 beispielsweise mit einer einzigen Bauteilelektrode 3 verbunden ist, so dass die verschiedenen Werkstücke 2 auf unterschiedlichen elektrischen Potentialen liegen können. Die jeweiligen elektrischen Potentiale der einzelnen Bauteilelektrode 3 bzw. Werkstücke 2 sind in diesem Fall vorzugsweise extern einstellbar. Ebenso umfasst die Vorrichtung 1 optional eine zusätzliche gemeinsame Badelektrode 4 in Form einer Flächenelektrode für alle Werkstücke 2 gemeinsam, welche im Bereich des Zulaufs des Elektrolyten 11 angeordnet ist. In einer bevorzugten Ausführungsform dient ein Deckel der Vorrichtung 1 als Werkstückhalterkassette 16, wobei die Werkstückhalterkassette 16 zum Transport der Werkstücke 2 vorgesehen ist und wobei alternativ zum gleichzeitigen Austauschen aller Werkstücke 2 ein automatisches Auswechseln lediglich einzelner Werkstücke 2 vorgesehen ist. Die Vorrichtung umfasst zum Führen des Elektrolyten vorzugsweise ein halboffenes System mit freiem Überlauf oder ein geschlossenes System bei dem der Elektrolyt innerhalb des Strömungsschachtes 12 bis zu einem Sammler zurückgeführt wird. Die Bauteilelektroden 3 umfassen vorzugsweise Kathoden und die Badelektroden 5 Anoden. Die einzelnen Werkstücke 2 werden jeweils mit einem Einzeigleichrichter beschaltet. Die Wandungen des Strömungsschachts 12, des Strömungsverteilers 8 und/oder der Strömungskanäle 7 sind vorzugsweise aus einem elektrisch nicht-leitenden Material oder weisen eine elektrisch nicht-leitende Beschichtung auf. Insbesondere sind der Zustrom und/oder der Überlauf des Elektrolyten elektrisch voneinander isoliert. - In
Figur 3 ist eine schematische Perspektivansicht eines Ausschnitts der Vorrichtung 1 gemäß der beispielhaften Ausführungsform der vorliegenden Erfindung dargestellt, wobei der Ausschnitt die Mehrzahl von Werkstücken 2, die Bauteilelektrode 3 und die Blende 13, sowie einen Teil der Kassette 9 zeigt. Dargestellt ist die Kassette 9 mit dem Strömungsverteiler 8, der Mehrzahl von Badelektroden 5 und der Mehrzahl von Drosselengstellen 6", während aus Gründen der Übersichtlichkeit lediglich ein Strömungskanal 7 zum Führen eines Teilelektrolytstroms 11' illustriert ist. - In
Figur 4 ist eine schematische Perspektivansicht einer Kassette 9 gemäß einer beispielhaften Ausführungsform der vorliegenden Erfindung dargestellt, wobei die Kassette 9 gleich der inFiguren 2 und3 dargestellten Kassette 9 ist und als ein austauschbares Modul ausgebildet ist. Die Kassette 9 ist daher beispielsweise für Reparatur- und Wartungsarbeiten aus der Vorrichtung 1 herausnehmbar. Ferner ermöglicht die modulare Ausführung der Kassette 9 beispielsweise eine Aufrüstung der inFigur 1 illustrierten Vorrichtung 1, wobei das Modul in der Vorrichtung 1 in den Strömungsschacht 12 und anstelle der Zwischenblende 16 angeordnet wird. Eine Kontaktierung der Badelektroden 5 erfolgt anschließend durch die Anschlusselemente 10.
Claims (9)
- Vorrichtung (1) zum gleichzeitigen Be- oder Entschichten einer Mehrzahl von Werkstücken (2), wobei die Mehrzahl von Werkstücken (2) in einem gemeinsamen von einem Elektrolyt (11) durchströmten Strömungsschacht (12) angeordnet ist und wobei jedes Werkstück (2) mit wenigstens einer Bauteilelektrode (3) elektrisch leitfähig verbunden und gegenüber wenigstens einer Badelektrode (5) elektrisch isoliert ist, dadurch gekennzeichnet, dass im Strömungsschacht (12) eine Mehrzahl von Strömungskanälen (7) und ein Strömungsverteiler (8) zur Verteilung des Elektrolyten (11) auf die Mehrzahl von Strömungskanälen (7) angeordnet sind, wobei die wenigstens eine Badelektrode (5) in einem der Strömungskanäle (7) angeordnet ist.
- Vorrichtung (1) nach Anspruch 1, dadurch gekennzeichnet, dass mehreren Werkstücken (2) eine einzige Bauteil- und/oder Badelektrode (3, 5) zugeordnet ist.
- Vorrichtung (1) nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass zwischen der wenigstens einen Bauteilelektrode (3) und der wenigstens einen Badelektrode (5) eine weitere Elektrode (6) angeordnet ist, welche bevorzugt eine virtuelle Elektrode (6') und besonders bevorzugt eine Drossel (6") umfasst.
- Vorrichtung (1) nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass jeweils genau einem Werkstück (2) eine Bauteilelektrode (3), eine Badelektrode (5) und/oder eine weitere Elektrode (6) zugeordnet ist.
- Vorrichtung (1) nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass eine Mehrzahl von Badelektroden (5), eine Mehrzahl von Bauteilelektroden (3), eine Mehrzahl von weiteren Elektroden (6), eine Mehrzahl von Strömungskanälen (7) und/oder der Strömungsverteiler (8) in einer Kassette (9) angeordnet sind, wobei die Kassette (9) insbesondere modular austauschbar vorgesehen ist.
- Kassette (9) für eine Vorrichtung (1) zum gleichzeitigen Be- oder Entschichten einer Mehrzahl von Werkstücken (2) insbesondere nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass die Kassette eine Mehrzahl von Strömungskanälen (7) aufweist, welche in einer Matrix angeordnet sind und wobei in jedem Strömungskanal (7) wenigstens eine Badelektrode (5) angeordnet ist.
- Kassette (9) nach Anspruch 6, dadurch gekennzeichnet, dass in jedem Strömungskanal (7) ferner eine weitere Elektrode (6), insbesondere eine virtuelle Elektrode (6') angeordnet ist und/oder dass die Kassette (9) einen Strömungsverteiler und/oder wenigstens ein Anschlusselement (10) aufweist, welches zur elektrischen Einzelkontaktierung einer Mehrzahl von Badelektroden (5) und/oder einer Mehrzahl von weiteren Elektroden (6) vorgesehen ist.
- Verfahren zum gleichzeitigen Be- oder Entschichten einer Mehrzahl von Werkstücken (2) mit einer Vorrichtung nach einem der Ansprüche 1 bis 5 dadurch gekennzeichnet, dass durch eine entsprechende Besteuerung der wenigstens einen Badelektrode (5) der Strom des Elektrolyten (11) in Richtung des wenigstens einen Werkstücks (2) beeinflusst wird.
- Verfahren nach Anspruch 8, dadurch gekennzeichnet, dass der Strom des Elektrolyten (11) in Richtung des Werkstücks (2) ferner durch die wenigstens eine weitere Elektrode (6) beeinflusst wird und/oder dass eine im Wesentlichen gleichmäßige Verteilung des Stroms des Elektrolyten (11) auf die Mehrzahl non Strömungskanälen (7) mittels des Strömungsverteilers (8) durchgeführt wird.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102009003072A DE102009003072A1 (de) | 2009-05-13 | 2009-05-13 | Vorrichtung und Verfahren zum gleichzeitigen Be- oder Entschichten einer Mehrzahl von Werkstücken und Werkstück |
| PCT/EP2010/056486 WO2010130750A2 (de) | 2009-05-13 | 2010-05-11 | Vorrichtung und verfahren zum gleichzeitigen be- oder entschichten einer mehrzahl von werkstücken und werkstück |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP2430219A2 EP2430219A2 (de) | 2012-03-21 |
| EP2430219B1 true EP2430219B1 (de) | 2013-01-30 |
Family
ID=42978896
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP10718993A Active EP2430219B1 (de) | 2009-05-13 | 2010-05-11 | Vorrichtung und verfahren zum gleichzeitigen be- oder entschichten einer mehrzahl von werkstücken |
Country Status (6)
| Country | Link |
|---|---|
| US (1) | US9200376B2 (de) |
| EP (1) | EP2430219B1 (de) |
| JP (1) | JP5882199B2 (de) |
| CN (1) | CN102421946B (de) |
| DE (1) | DE102009003072A1 (de) |
| WO (1) | WO2010130750A2 (de) |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102016222912A1 (de) | 2016-11-21 | 2018-05-24 | Robert Bosch Gmbh | Injektorbauteil mit Beschichtung, Injektor sowie Vorrichtung zum Beschichten |
Family Cites Families (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2595211B2 (ja) * | 1986-06-14 | 1997-04-02 | ヤマハ発動機株式会社 | メッキ装置 |
| JPH08209384A (ja) * | 1995-02-02 | 1996-08-13 | Yamaha Motor Co Ltd | 表面処理装置 |
| CN2302269Y (zh) * | 1997-08-01 | 1998-12-30 | 郑启修 | 一种电解液过滤机过滤槽 |
| DE19735244B4 (de) | 1997-08-14 | 2007-07-12 | Robert Bosch Gmbh | Verfahren und Vorrichtung zum Verchromen von Werkstücken |
| JP2003520898A (ja) * | 1998-07-10 | 2003-07-08 | セミトゥール・インコーポレイテッド | 化学メッキ及び電気メッキを使って銅メッキを行うための方法及び装置 |
| US6773570B2 (en) * | 2002-11-14 | 2004-08-10 | International Business Machines Corporation | Integrated plating and planarization process and apparatus therefor |
| DE112005001372T5 (de) | 2004-06-16 | 2007-05-16 | Honda Motor Co Ltd | Plattierungsvorrichtung |
| JP2006022360A (ja) * | 2004-07-07 | 2006-01-26 | Etou Denki Kk | 電子部品の部分めっき装置 |
| DE112006003151T5 (de) * | 2005-11-23 | 2008-12-24 | Semitool, Inc., Kalispell | Vorrichtung und Verfahren zum Bewegen von Flüssigkeiten in nasschemischen Prozessen von Mikrostruktur-Werkstücken |
| JP2007239045A (ja) * | 2006-03-09 | 2007-09-20 | Matsushita Electric Ind Co Ltd | めっき治具とそれを用いためっき方法およびめっき装置 |
| US8361290B2 (en) * | 2006-09-05 | 2013-01-29 | Oerlikon Trading, Ag, Trubbach | Coating removal installation and method of operating it |
| KR100770667B1 (ko) * | 2007-06-05 | 2007-10-29 | 이정걸 | 너트 나사부 표면처리용 지그 |
-
2009
- 2009-05-13 DE DE102009003072A patent/DE102009003072A1/de not_active Withdrawn
-
2010
- 2010-05-11 WO PCT/EP2010/056486 patent/WO2010130750A2/de not_active Ceased
- 2010-05-11 JP JP2012510273A patent/JP5882199B2/ja active Active
- 2010-05-11 US US13/259,671 patent/US9200376B2/en active Active
- 2010-05-11 EP EP10718993A patent/EP2430219B1/de active Active
- 2010-05-11 CN CN201080021010.3A patent/CN102421946B/zh active Active
Also Published As
| Publication number | Publication date |
|---|---|
| CN102421946A (zh) | 2012-04-18 |
| JP2012526913A (ja) | 2012-11-01 |
| WO2010130750A3 (de) | 2011-01-06 |
| WO2010130750A2 (de) | 2010-11-18 |
| US9200376B2 (en) | 2015-12-01 |
| DE102009003072A1 (de) | 2010-11-18 |
| US20120175260A1 (en) | 2012-07-12 |
| JP5882199B2 (ja) | 2016-03-09 |
| CN102421946B (zh) | 2014-09-17 |
| EP2430219A2 (de) | 2012-03-21 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP4021680B1 (de) | Ecm-anlage mit einer aufnahme und einer bearbeitungsplattform | |
| DE102010056123B3 (de) | Drucktischanordnung, Verfahren zum Betreiben einer Drucktischanordnung | |
| DE112009001483T5 (de) | Drahtelektroerosionsbearbeitungsvorrichtung und Drahtelektroerosionsearbeitungsverfahren, Halbleiterwaferherstellungsvorrichtung und Halbleiterwaferherstellungsverfahren, und Solarzellenwaferherstellungsvorrichtung und Solarzellenwaferherstellungsverfahren | |
| EP2555898B1 (de) | Verfahren und elektrode zum elektrochemischen bearbeiten eines werkstücks | |
| DE102009005374B4 (de) | Verfahren zum Ausführen eines Durchzieh-Elektroabscheideprozesses | |
| DE102009042651B4 (de) | Vefahren zum Bestücken von Substraten mit Bauelementen | |
| EP0978224A2 (de) | Vorrichtung zum elektrolytischen behandeln von plattenförmigem behandlungsgut und verfahren zum elektrischen abschirmen von randbereichen des behandlungsgutes bei der electrolytischen behandlung | |
| DE3015282C2 (de) | Vorrichtung zum partiellen Galvanisieren von leitenden oder leitend gemachten Oberflächen | |
| EP2430219A2 (de) | Vorrichtung und verfahren zum gleichzeitigen be- oder entschichten einer mehrzahl von werkstücken und werkstück | |
| EP2791397B1 (de) | Beschichtungsanlage und verfahren zum beschichten von werkstücken | |
| DE202004014952U1 (de) | Elektrode für eine Rotationsdruckmaschine und elektrostatische Druckhilfe | |
| DE112007002067B4 (de) | Verfahren zur Herstellung eines Brennstoffzellen-Separators | |
| DE10007435A1 (de) | Verfahren zum Galvanisieren eines mit einem elektrisch leitenden Polymer beschichteten Werkstücks | |
| DE102004025827B3 (de) | Vorrichtung zum elektrischen Kontaktieren von ebenem Behandlungsgut in Durchlaufanlagen | |
| DE19983887B3 (de) | Funkenbeschichtungsverfahren | |
| DE102020214344A1 (de) | Werkzeugkathode sowie Verfahren zum Herstellen einer Werkzeugkathode zum elektrochemischen Bearbeiten | |
| DE202014003815U1 (de) | Lagerung für eine Elektrode eines Funkenerosionswerkzeuges sowie zugehörige Elektrode | |
| DE102008037706B3 (de) | Vorrichtung zum Löten von Werkstücken sowie Verfahren zum Betieb einer solchen Vorrichtung | |
| DE102010017858A1 (de) | Elektrode und Verfahren zum elektrochemischen Bearbeiten eines Werkstücks | |
| DE19861248B4 (de) | Verfahren zum Beschichten einer Oberfläche eines Wafers | |
| DE19837126B4 (de) | Verfahren und Vorrichtung zur elektrischen oder elektrochemischen Manipulation von Proben | |
| DE102004030726A1 (de) | Verfahren und Vorrichtung zur elektrolytischen Behandlung von dünnen Schichten | |
| DE19645094C2 (de) | Vorrichtung zum Anschließen eines elektrisch ansteuerbaren Magnetventils an ein Bussystem | |
| DE102005015659A1 (de) | Niedertemperatur-Brennstoffzelle sowie Verfahren zum Betreiben derselben | |
| DE102024002091A1 (de) | Vorrichtung zum Auftragen einer Beschichtung |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20111213 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO SE SI SK SM TR |
|
| DAX | Request for extension of the european patent (deleted) | ||
| RIC1 | Information provided on ipc code assigned before grant |
Ipc: C25D 17/18 20060101ALI20120913BHEP Ipc: C25D 17/12 20060101ALI20120913BHEP Ipc: C25D 5/02 20060101ALI20120913BHEP Ipc: C25F 7/00 20060101ALI20120913BHEP Ipc: C25D 17/00 20060101AFI20120913BHEP Ipc: C25D 17/06 20060101ALI20120913BHEP Ipc: C25F 5/00 20060101ALI20120913BHEP |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 595737 Country of ref document: AT Kind code of ref document: T Effective date: 20130215 Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502010002265 Country of ref document: DE Effective date: 20130321 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG4D |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: VDEP Effective date: 20130130 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20130130 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20130530 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20130430 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20130130 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20130511 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20130430 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20130130 Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20130130 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20130501 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20130130 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20130530 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20130130 Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20130130 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20130130 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20130130 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20130130 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20130130 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20130130 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20130130 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20130130 |
|
| BERE | Be: lapsed |
Owner name: ROBERT BOSCH G.M.B.H. Effective date: 20130531 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20130130 |
|
| 26N | No opposition filed |
Effective date: 20131031 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502010002265 Country of ref document: DE Effective date: 20131031 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: MM4A |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20130531 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20130511 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20140511 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20140531 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20140531 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20130130 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20140511 Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20130130 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20130130 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20130130 Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20130511 Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20100511 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 7 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 595737 Country of ref document: AT Kind code of ref document: T Effective date: 20150511 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20150511 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 8 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20180518 Year of fee payment: 9 Ref country code: FR Payment date: 20180523 Year of fee payment: 9 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20130130 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20190511 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20190531 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20250716 Year of fee payment: 16 |