EP2326738B1 - Cône de broyage pour concasseur a compression - Google Patents
Cône de broyage pour concasseur a compression Download PDFInfo
- Publication number
- EP2326738B1 EP2326738B1 EP09782200A EP09782200A EP2326738B1 EP 2326738 B1 EP2326738 B1 EP 2326738B1 EP 09782200 A EP09782200 A EP 09782200A EP 09782200 A EP09782200 A EP 09782200A EP 2326738 B1 EP2326738 B1 EP 2326738B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- titanium carbide
- micrometric
- milling cone
- granules
- globular particles
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images



Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B02—CRUSHING, PULVERISING, OR DISINTEGRATING; PREPARATORY TREATMENT OF GRAIN FOR MILLING
- B02C—CRUSHING, PULVERISING, OR DISINTEGRATING IN GENERAL; MILLING GRAIN
- B02C2/00—Crushing or disintegrating by gyratory or cone crushers
- B02C2/005—Lining
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D19/00—Casting in, on, or around objects which form part of the product
- B22D19/06—Casting in, on, or around objects which form part of the product for manufacturing or repairing tools
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D19/00—Casting in, on, or around objects which form part of the product
- B22D19/14—Casting in, on, or around objects which form part of the product the objects being filamentary or particulate in form
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22F—WORKING METALLIC POWDER; MANUFACTURE OF ARTICLES FROM METALLIC POWDER; MAKING METALLIC POWDER; APPARATUS OR DEVICES SPECIALLY ADAPTED FOR METALLIC POWDER
- B22F3/00—Manufacture of workpieces or articles from metallic powder characterised by the manner of compacting or sintering; Apparatus specially adapted therefor ; Presses and furnaces
- B22F3/10—Sintering only
- B22F3/1039—Sintering only by reaction
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C33/00—Making ferrous alloys
- C22C33/02—Making ferrous alloys by powder metallurgy
- C22C33/0207—Using a mixture of pre-alloyed powders or a master alloy
- C22C33/0228—Using a mixture of pre-alloyed powders or a master alloy comprising other non-metallic compounds or more than 5% of graphite
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C33/00—Making ferrous alloys
- C22C33/02—Making ferrous alloys by powder metallurgy
- C22C33/0257—Making ferrous alloys by powder metallurgy characterised by the range of the alloying elements
- C22C33/0278—Making ferrous alloys by powder metallurgy characterised by the range of the alloying elements with at least one alloying element having a minimum content above 5%
- C22C33/0292—Making ferrous alloys by powder metallurgy characterised by the range of the alloying elements with at least one alloying element having a minimum content above 5% with more than 5% preformed carbides, nitrides or borides
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B02—CRUSHING, PULVERISING, OR DISINTEGRATING; PREPARATORY TREATMENT OF GRAIN FOR MILLING
- B02C—CRUSHING, PULVERISING, OR DISINTEGRATING IN GENERAL; MILLING GRAIN
- B02C2210/00—Codes relating to different types of disintegrating devices
- B02C2210/02—Features for generally used wear parts on beaters, knives, rollers, anvils, linings and the like
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22F—WORKING METALLIC POWDER; MANUFACTURE OF ARTICLES FROM METALLIC POWDER; MAKING METALLIC POWDER; APPARATUS OR DEVICES SPECIALLY ADAPTED FOR METALLIC POWDER
- B22F5/00—Manufacture of workpieces or articles from metallic powder characterised by the special shape of the product
- B22F2005/002—Tools other than cutting tools
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22F—WORKING METALLIC POWDER; MANUFACTURE OF ARTICLES FROM METALLIC POWDER; MAKING METALLIC POWDER; APPARATUS OR DEVICES SPECIALLY ADAPTED FOR METALLIC POWDER
- B22F5/00—Manufacture of workpieces or articles from metallic powder characterised by the special shape of the product
- B22F2005/005—Article surface comprising protrusions
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C2204/00—End product comprising different layers, coatings or parts of cermet
Definitions
- the present invention relates to a composite grinding cone for compression crushers in the field of rock crushing in extractive industries such as mines, quarries, cement plants, etc., but also in the recycling industry, etc., as well as than a method of manufacturing such cones.
- compression crusher cone crushers or gyratory crushers equipped with grinding cones constituting the main wear part of these machines.
- Cone crushers or gyratory crushers have a cone-shaped wear part called the grinding cone. This type of cone is the subject of this patent application.
- the cone has the function of being in direct contact with the rock or the material to be ground during the process phase, where very high compressive stresses are applied to the material to be crushed.
- Compression crushers are used in the early stages of the production line to drastically reduce the size of the rock, in the extractive industries (mines, quarries, cement plants, ...) and recycling.
- the document JP 53 17731 proposes a solution that consists of alternating zones that are more resistant and less resistant to wear, in the direction of the generator of a grinding cone. This technique has the effect of generating on the surface of the cone a relief that would be favorable to the extension of the service life of the part.
- the present invention discloses a composite grinding cone for compression crushers having improved wear resistance while maintaining good impact resistance. This property is obtained by a composite reinforcement structure specifically designed for this application, a material that alternates on a millimeter scale dense zones into fine micrometric globular particles of metal carbides with zones that are practically free of them within the metal matrix. grinding cone.
- the present invention also provides a method for obtaining said reinforcing structure.
- the present invention discloses a composite grinding cone for compression crushers, said grinding cone comprising a ferrous alloy reinforced at least in part with titanium carbide according to a defined geometry, wherein said reinforced portion comprises an alternating macro-microstructure of zones millimeters millimeter areas concentrated in micrometric globular particles of titanium carbide separated by millimetric areas essentially free of micrometric globular particles of titanium carbide, said zones concentrated in micrometric globular particles of titanium carbide forming a microstructure in which the micrometric interstices between said globular particles are also occupied by said ferrous alloy.
- the present invention also discloses a composite grinding cone obtained by the method of any one of claims 11 to 13.
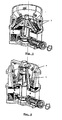
- FIGS 1 and 2 show an overall three-dimensional view of the different types of machines in which grinding cones according to the present invention are used.
- the figure 3 shows a three-dimensional view of a grinding cone and how the reinforcement (s) can be arranged to achieve the desired purpose. (reinforcement geometry)
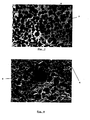
- the figure 5 represents a binocular view of a polished, unengaged surface of a section of the reinforced portion of a cone according to the invention with millimetric zones (in light gray) concentrated micrometric globular titanium carbide (TiC nodules) ).
- the dark part represents the metal matrix (steel or cast iron) filling at the same time the space between these concentrated zones in micrometric globular titanium carbide but also the spaces between the globules themselves.
- the figures 6 and 7 represent electron SEM microscopic views of micrometric globular titanium carbide on polished and unattacked surfaces at different magnifications. We see that in this particular case most of the globules of titanium carbide have a size less than 10 microns.
- the figure 8 represents a view of micrometric globular titanium carbide on a fracture surface taken by SEM electron microscope. It can be seen that the globules of titanium carbide are perfectly incorporated in the metal matrix. This proves that the casting metal completely infiltrates (impregnates) the pores during casting once the chemical reaction between titanium and carbon is initiated.
- the term SHS or "self-propagating high temperature synthesis" reaction is a self-propagating, high temperature synthesis reaction in which reaction temperatures are generally higher than 1500 ° C or even 2000 ° C.
- reaction temperatures are generally higher than 1500 ° C or even 2000 ° C.
- the reaction between titanium powder and carbon powder to obtain titanium carbide TiC is highly exothermic. Only a little energy is needed to initiate the reaction locally. Then, the reaction will spontaneously propagate to the entire mixture of reagents thanks to the high temperatures reached. After initiation of the reaction, there is a reaction front which propagates spontaneously (self-propagated) and which makes it possible to obtain titanium carbide from titanium and carbon.
- the titanium carbide thus obtained is said to be "obtained in situ because it does not come from the cast ferrous alloy.
- the reactant powder mixtures comprise carbon powder and titanium powder and are compressed into plates and then crushed to obtain granules ranging in size from 1 to 12 mm, preferably from 1 to 6 mm, and particularly preferably from 1.4 to 4 mm. These granules are not 100% compacted. They are generally compressed between 55 and 95% of the theoretical density. These granules allow easy use / handling (see Fig. 3a-3h).
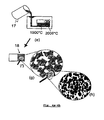
- millimetric granules of mixed carbon and titanium powders obtained according to the diagrams of figure 4a-4h are the precursors of the titanium carbide to be created and make it easy to fill mold parts of various shapes or irregular. These granules can be held in place in the mold 15 by means of a dam 16, for example. The shaping or assembly of these granules can also be done using an adhesive.
- the composite grinding cone according to the present invention has a reinforcing macro-microstructure which may alternatively be called an alternating structure of concentrated micrometric globular particles of titanium carbide separated by zones which are substantially free of it.
- a reinforcing macro-microstructure which may alternatively be called an alternating structure of concentrated micrometric globular particles of titanium carbide separated by zones which are substantially free of it.
- Such a structure is obtained by the reaction in the mold of the granules comprising a mixture of powders of carbon and titanium. This reaction is initiated by the heat of casting of the cast iron or steel used to pour the whole piece and thus both the unreinforced part and the reinforced part (see Fig. 3e).
- the casting therefore triggers an exothermic synthesis reaction self-propagated at high temperature of the mixture of powders of carbon and titanium compacted in the form of granules (self-propagating high-temperature synthesis - SHS) and previously placed in the mold 15.
- the reaction then has the distinction of continuing to spread as soon as it is initiated.
- This high temperature synthesis allows easy infiltration of all millimetric and micrometric interstices by cast iron or casting steel ( Fig. 4g & 4h ). By increasing the wettability, the infiltration can be done on any thickness or depth of reinforcement of the grinding cone. It advantageously makes it possible, after SHS reaction and infiltration by an external casting metal, to create one or more reinforcement zones on the grinding cone comprising a high concentration of micrometric globular particles of titanium carbide (which could also be called clusters of nodules), which areas have a size of the order of a millimeter or a few millimeters, and which alternate with areas substantially free of globular titanium carbide.
- the zones of reinforcement where these granules were found show a concentrated dispersion of micrometric globular particles 4 of TiC carbide (globules) whose micrometric interstices 3 have also been infiltrated by the casting metal. which is here cast iron or steel. It is important to note that the millimetric and micrometric interstices are infiltrated by the same metal matrix as that which constitutes the unreinforced part of the grinding cone; this allows a total freedom of choice of the casting metal.
- the reinforcement zones with a high concentration of titanium carbide are composed of globular micrometric particles of TiC in significant percentage (between about 35 and about 70% by volume) and the ferrous alloy infiltration.
- Micrometric globular particles are understood to mean globally spheroidal particles having a size ranging from a few ⁇ m to a few tens of ⁇ m at the most, the vast majority of these particles having a size of less than 50 ⁇ m, and even 20 ⁇ m, or even less than 10 ⁇ m.
- TiC globules This globular form is characteristic of a method for obtaining titanium carbide by self-propagating synthesis SHS (see Fig. 7 ).
- the process for obtaining the granules is illustrated in figure 4a-4h .
- the granules of carbon / titanium reagents are obtained by compaction between rollers 10 in order to obtain strips that are then crushed in a crusher 11.
- the mixture of the powders is made in a mixer 8 consisting of a tank equipped with blades , to promote homogeneity.
- the mixture then passes into a granulation apparatus through a hopper 9.
- This machine comprises two rollers 10, through which the material is passed. Pressure is applied to these rollers 10, which compresses the material. A strip of compressed material is obtained at the outlet, which is then crushed in order to obtain the granules.
- These granules are then sieved to the desired particle size in a sieve 13.
- the degree of compaction of the bands depends on the applied pressure (in Pa) on the rollers (diameter 200 mm, width 30 mm). For a low level of compaction, of the order of 10 6 Pa, we obtain a density on the bands of the order of 55% of the theoretical density. After passing through the rollers 10 to compress this material, the apparent density of the granules is 3.75 x 0.55, ie 2.06 g / cm 3 .
- the granules obtained from the raw material Ti + C are porous. This porosity varies from 5% for highly compressed granules, to 45% for slightly compressed granules.
- the granules obtained generally have a size between 1 and 12 mm, preferably between 1 and 6 mm, and particularly preferably between 1.4 and 4 mm.
- the granules are made as described above. To obtain a three-dimensional structure superstructure / macro-microstructure with these granules, they are available in the areas of the mold where it is desired to reinforce the part. This is achieved by agglomerating the granules either by means of an adhesive, or by confining them in a container, or by any other means (dam 16).
- the bulk density of the stack of Ti + C granules is measured according to ISO 697 and depends on the level of compaction of the bands, the granulometric distribution of the granules and the crushing mode of the bands, which influences the shape of the granules .
- the bulk density of these Ti + C granules is generally of the order of 0.9 g / cm 3 to 2.5 g / cm 3 depending on the level of compaction of these granules and the density of the stack.
- a grinding cone whose reinforced areas comprise an overall volume percentage of TiC of about 42%.
- a band is produced by compaction at 85% of the theoretical density of a mixture of C and Ti. After crushing, the granules are sieved to obtain a pellet size of between 1.4 and 4 mm. A bulk density of the order of 2.1 g / cm 3 (35% of space between the granules + 15% of porosity in the granules) is obtained.
- the granules are placed in the mold at the location of the part to be reinforced, which thus comprises 65% by volume of porous granules.
- a chromium cast iron (3% C, 25% Cr) was then cast at about 1500 ° C in a non-preheated sand mold. The reaction between Ti and C is initiated by the heat of melting. This casting is done without a protective atmosphere. After reaction, in the reinforced part 65% by volume of zones with a high concentration of approximately 65% of globular titanium carbide is obtained, ie 42% by global volume of TiC in the reinforced part of the grinding cone.
- a grinding cone whose reinforced areas comprise a global volume percentage of TiC of about 30%.
- a 70% compaction band is made of the theoretical density of a mixture of C and Ti.
- the granules are sieved to obtain a pellet size of between 1.4 and 4 mm.
- a bulk density of the order of 1.4 g / cm 3 (45% of space between the granules + 30% of porosity in the granules) is obtained.
- the granules are placed in the part to be reinforced, which thus comprises 55% by volume of porous granules.
- 55% by volume of zones with a high concentration of approximately 53% of globular titanium carbide, ie approximately 30% by volume of TiC in the reinforced portion of the grinding cone, are obtained.
- a grinding cone whose reinforced areas comprise a global volume percentage of TiC of about 20%.
- a 60% compaction band is made of the theoretical density of a mixture of C and Ti.
- the granules are sieved so as to obtain a granule size of 1 and 6 mm.
- a bulk density of the order of 1.0 g / cm 3 (55% of space between the granules + 40% of porosity in the granules) is obtained.
- the granules are placed in the part to be reinforced, which thus comprises 45% by volume of porous granules.
- 45% by volume of zones concentrated to about 45% of globular titanium carbide are obtained, ie 20% by global volume of TiC in the reinforced part of the grinding cone.
- Example 2 it was sought to attenuate the intensity of the reaction between carbon and titanium by adding a ferrous alloy powder.
- a grinding cone whose reinforced zones comprise a global volume percentage of TiC of about 30%.
- a compaction band is produced at 85% of the theoretical density of a mixture by weight of 15% of C, 63% of Ti and 22% of Fe.
- the granules are sieved to obtain a granule size between 1.4 and 4 min.
- a bulk density of the order of 2 g / cm 3 (45% of space between the granules + 15% of porosity in the granules) is obtained.
- the granules are placed in the part to be reinforced, which thus comprises 55% by volume of porous granules. After reaction, 55% by volume of zones with a high concentration of approximately 55% of globular titanium carbide, ie 30% by volume of global titanium carbide in the reinforced macro-microstructure of the grinding cone, are obtained in the reinforced part. .
- millimetric granules which are crimped into the metal infiltration alloy. These millimetric granules are themselves composed of microscopic particles of globular TiC also crimped in the metal alloy infiltration. This system makes it possible to obtain a grinding cone with a reinforcing zone comprising a macrostructure within which there is an identical microstructure on a scale approximately a thousand times smaller.
- the reinforcing zone of the grinding cone comprises small globular particles of titanium carbide, hard and finely dispersed in a metal matrix around them, avoids the formation and propagation of cracks (see Fig. 4 & 6 ). There is thus a double dissipative system of cracks.
- Cracks generally originate at the most fragile places, which in this case are the TiC particle or the interface between this particle and the infiltration metal alloy. If a crack originates at the interface or in the micrometric particle of TiC, the propagation of this crack is then impeded by the infiltration alloy which surrounds this particle. The toughness of the infiltration alloy is greater than that of the TiC ceramic particle. The crack needs more energy to pass from one particle to another, to cross the micrometric spaces that exist between the particles.
- the coefficient of expansion of the TiC reinforcement is lower than that of the ferrous alloy matrix (TiC expansion coefficient: 7.5 ⁇ 10 -6 / K and the ferrous alloy: about 12.0 ⁇ 10 -5 / K).
- This difference in the expansion coefficients has the consequence of generating tensions in the material during the solidification phase and also during the heat treatment. If these voltages are too great, cracks may appear in the room and lead to scrapping it.
- a small proportion of TiC reinforcement (less than 50% by volume) is used, resulting in less stress in the part.
- the presence of a more ductile matrix between the micrometric globular particles of TiC in alternating zones of low and high concentration makes it possible to better manage any local voltages.
- the boundary between the reinforced portion and the unreinforced portion of the grinding cone is not abrupt since there is a continuity of the metal matrix between the reinforced portion and the unreinforced portion, which allows protect it against a complete tearing of the reinforcement.
- Crushed material aggregates, high abrasiveness increased life of reinforced cone compared to a manganese steel cone: 50%
- crushed material aggregates, medium abrasiveness increase in the life of the reinforced cone compared to a manganese steel cone: 130%
- crushed material aggregates, average abrasiveness increase in the life of the reinforced cone compared to a manganese steel cone: 170%
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Chemical & Material Sciences (AREA)
- Materials Engineering (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Manufacturing & Machinery (AREA)
- Food Science & Technology (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Manufacture And Refinement Of Metals (AREA)
- Crushing And Grinding (AREA)
- Manufacture Of Metal Powder And Suspensions Thereof (AREA)
- Shovels (AREA)
Description
- La présente invention se rapporte à un cône de broyage composite pour concasseur à compression dans le domaine du concassage des roches dans les industries extractives telles que mines, carrières, cimenteries, etc., mais aussi dans l'industrie du recyclage, etc., ainsi qu'à un procédé de fabrication de tels cônes.
- Dans ce document, nous entendons par « concasseur à compression », des concasseurs à cône ou des concasseurs giratoires équipés de cônes de broyage constituant la principale pièce d'usure de ces machines.
- Les concasseurs à cône ou les concasseurs giratoires, disposent d'une pièce d'usure en forme de cône, appelé cône de broyage. C'est de ce type de cône qu'il est question dans la présente demande de brevet. Le cône a pour fonction d'être au contact direct de la roche ou du matériau à broyer pendant la phase du procédé où de très importantes contraintes de compression sont appliquées à la matière à concasser.
- Les concasseurs à compression sont utilisées dans les premières étapes de la ligne de fabrication destinée à diminuer drastiquement la dimension de la roche, dans les industries extractives (mines, carrières, cimenteries, ...) et de recyclage.
- Peu de moyens sont connus pour modifier la dureté et la résistance à la compression d'un alliage de fonderie en profondeur « dans la masse ». Les moyens connus concernent généralement des modifications en surface de faible profondeur (quelques mm). Pour les pièces réalisées en fonderie, les éléments de renfort doivent être présents en profondeur afin de résister à des sollicitations localisées importantes et simultanées en termes de contraintes mécaniques (usure, compression, impact) pour limiter l'usure et donc la consommation de la pièce pendant sa durée de vie.
- Le document
US 5,516,053 (Hannu ) décrit une méthode d'amélioration des performances des cônes de broyage pour les concasseurs à cône, basée sur une technique de rechargement utilisant des particules dures comme du carbure de tungstène ; cette technique ne produit ses effets qu'en surface et sur une épaisseur relativement limitée. - Le document
JP 53 17731 - Le document
US 6,123,279 (Stafford ) propose de renforcer les surfaces des cônes et des mâchoires en acier au manganèse au moyen d'inserts en carbure de tungstène qui sont introduits et fixés mécaniquement dans des logements prévus à cet effet; cette solution a pour résultat un renforcement discontinu de la surface de la pièce. - Le document
WO 2007/138162 (Hellman ) décrit une méthode de fabrication d'un cône faisant appel à des matériaux composites. - Le document
US 2008/041995 (Hall ) prévoit de renforcer la surface travaillante d'un cône avec des inserts en matériaux durs. - La présente invention divulgue un cône de broyage composite pour concasseurs à compression présentant une résistance améliorée contre l'usure tout en maintenant une bonne résistance aux chocs. Cette propriété est obtenue par une structure composite de renforcement spécifiquement conçue pour cette application, matériau qui fait alterner à l'échelle millimétrique des zones denses en fines particules globulaires micrométriques de carbures métalliques avec des zones qui en sont pratiquement exemptes au sein de la matrice métallique du cône de broyage.
- La présente invention propose également un procédé pour l'obtention de ladite structure de renforcement.
- La présente invention divulgue un cône de broyage composite pour concasseurs à compression, ledit cône de broyage comportant un alliage ferreux renforcé au moins en partie avec du carbure de titane selon une géométrie définie, dans lequel ladite partie renforcée comporte une macro-microstructure alternée de zones millimétriques de zones millimétriques concentrées en particules globulaires micrométriques de carbure de titane séparées par des zones millimétriques essentiellement exemptes de particules globulaires micrométriques de carbure de titane, lesdites zones concentrées en particules globulaires micrométriques de carbure de titane formant une microstructure dans laquelle les interstices micrométriques entre lesdites particules globulaires sont également occupés par ledit alliage ferreux.
- Selon des modes particuliers de l'invention, le cône de broyage composite comporte au moins une ou une combinaison appropriée des caractéristiques suivantes :
- lesdites zones millimétriques concentrées ont une concentration en carbures de titane supérieure à 36.9 % en volume ;
- ladite partie renforcée a une teneur globale de carbure de titane entre 16.6 et 50.5 % en volume ;
- les particules micrométriques globulaires de carbure de titane ont une taille inférieure à 50µm ;
- la majeure partie des particules micrométriques globulaires de carbure de titane a une taille inférieure à 20 µm ;
- lesdites zones concentrées en particules globulaires de carbure de titane comportent 36.9 à 72.2 % en volume de carbure de titane ;
- lesdites zones millimétriques concentrées en carbure de titane ont une dimension variant de 1 à 12 mm ;
- lesdites zones millimétriques concentrées en carbure de titane ont une dimension variant de 1 à 6 mm ;
- lesdites zones concentrées en carbure de titane ont une dimension variant de 1.4 à 4 mm.
- La présente invention divulgue également un procédé de fabrication du cône de broyage composite selon l'une quelconque des revendications 1 à 9 comportant les étapes suivantes:
- mise à disposition d'un moule comportant l'empreinte du cône de broyage avec une géométrie de renforcement prédéfinie ;
- introduction, dans la partie de l'empreinte du cône de broyage destiné à former la partie renforcée (5), d'un mélange de poudres compactées comportant du carbone et du titane sous forme de granulés millimétriques précurceurs de carbure de titane ;
- coulée d'un alliage ferreux dans le moule, la chaleur de ladite coulée déclenchant une réaction exothermique de synthèse auto-propagée de carbure de titane à haute température (SHS) au sein desdits granulés précurseurs ;
- formation, au sein de la partie renforcée du cône de broyage composite d'une macro-microstructure alternée de zones millimétriques concentrées en particules globulaires micrométriques de carbure de titane à l'emplacement desdits granulés précurseurs, lesdites zones étant séparées entre elles par des zones millimétriques essentiellement exemptes de particles globulaires micrométriques de carbure de titane, lesdites particules globulaires étant également séparées au sein desdites zones millimétriques concentrées de carbure de titane par des interstices micrométriques ;
- infiltration des interstices millimétriques et micrométriques par ledit alliage ferreux de coulée à haute température, consécutive à la formation de particules microscopiques globulaires de carbure de titane.
- Selon des modes particuliers de l'invention, le procédé comporte au moins une ou une combinaison appropriée des caractéristiques suivantes :
- les poudres compactées de titane et de carbone comportent une poudre d'un alliage ferreux ;
- ledit carbone est du graphite.
- La présente invention divulgue également un cône de broyage composite obtenu selon le procédé de l'une quelconque des revendications 11 à 13.
- Les
figures 1 et 2 montrent une vue globale en trois dimensions des différents types de machines dans lesquelles sont utilisés des cônes de broyage selon la présente invention. - La
figure 3 montre une vue en trois dimensions d'un cône de broyage et la manière dont le(s) renforcement(s) peu(ven)t être disposé(s) de manière à atteindre le but recherché. (géométrie de renforcement) - La
figure 4a-4h représente schématiquement le procédé de fabrication d'un cône selon l'invention. - l'étape 4a montre le dispositif de mélange des poudres de titane et de carbone ;
- l'étape 4b montre la compaction des poudres entre deux rouleaux suivie d'un concassage et d'un tamisage avec recyclage des particules trop fines ;
- la
figure 4c montre un moule de sable dans lequel on a placé un barrage pour contenir les granulés de poudre compactée à l'endroit du renforcement de la barre de blindage pour le concasseur à mâchoire ; - la
figure 4d montre un agrandissement de la zone de renforcement dans laquelle se trouvent les granulés compactés comportant les réactifs précurseurs du TiC ; - l'étape 4e montre la coulée de l'alliage ferreux dans le moule ;
- la
figure 4f montre schématiquement un cône de broyage qui est le résultat de la coulée ; - la
figure 4g montre un agrandissement des zones à forte concentration en nodules de TiC ; - la
figure 4h montre un agrandissement au sein d'une même zone à forte concentration en nodules de TiC. Les nodules micrométriques sont individuellement entourés par le métal de coulée. - La
figure 5 représente une vue au binoculaire d'une surface polie, non attaquée, d'une coupe de la partie renforcée d'un cône selon l'invention avec des zones millimétriques (en gris clair) concentrées en carbure de titane globulaire micrométrique (nodules de TiC). La partie sombre représente la matrice métallique (acier ou fonte) remplissant à la fois l'espace entre ces zones concentrées en carbure de titane globulaire micrométrique mais aussi les espaces entre les globules eux-mêmes. - Les
figures 6 et7 représentent des vues prises au microscope électronique SEM de carbure de titane globulaires micrométrique sur des surfaces polies et non attaquées à des grossissements différents. On voit que dans ce cas particulier la plupart des globules de carbure de titane ont une taille inférieure à 10 µm. - La
figure 8 représente une vue de carbure de titane globulaire micrométrique sur une surface de rupture prise au microscope électronique SEM. On voit que les globules de carbure de titane sont parfaitement incorporés dans la matrice métallique. Ceci prouve que le métal de coulée infiltre (imprègne) complètement les pores lors de la coulée une fois que la réaction chimique entre le titane et le carbone est initiée. -
- 1. zones millimétriques concentrées en particules globulaires (nodules) micrométriques de carbure de titane
- 2. interstices millimétriques remplis par l'alliage de coulée globalement exempts de particules globulaires micrométriques de carbure de titane
- 3. interstices micrométriques entre les nodules de TiC également infiltrés par l'alliage de coulée
- 4. carbure de titane globulaire micrométrique, dans les zones concentrées en carbure de titane
- 5. renfort de carbure de titane
- 6. défauts de gaz
- 7. cône avec renforcement selon l'invention
- 8. mélangeur de poudres de Ti et de C
- 9. trémie
- 10. rouleau
- 11. broyeur
- 12. grille de sortie
- 13. tamis
- 14. recyclage des particules trop fines vers la trémie
- 15. moule de sable
- 16. barrage contenant les granulés compactés de mélange Ti/C
- 17. poche de coulée
- 18. cône (schématique)
- En science des matériaux, on appelle réaction SHS ou « self-propagating high temperature synthesis », une réaction de synthèse à haute température auto-propagée où l'on atteint des températures de réaction généralement supérieures à 1500°C, voire 2000°C. Par exemple, la réaction entre de la poudre de titane et de la poudre de carbone pour obtenir le carbure de titane TiC, est fortement exothermique. On a uniquement besoin d'un peu d'énergie pour initier localement la réaction. Ensuite, la réaction se propagera spontanément à la totalité du mélange des réactifs grâce aux hautes températures atteintes. Après initiation de la réaction, on a un front de réaction qui se propage ainsi spontanément (auto-propagée) et qui permet l'obtention du carbure de titane à partir du titane et du carbone. Le carbure de titane ainsi obtenu est dit « obtenu in situ » car il ne provient pas de l'alliage ferreux coulé.
- Les mélanges de poudres de réactif comportent de la poudre de carbone et de la poudre de titane et sont comprimés en plaques et ensuite concassés afin d'obtenir des granulés dont la taille varie de 1 à 12 mm, de préférence de 1 à 6 mm, et de manière particulièrement préférée de 1.4 à 4 mm. Ces granulés ne sont pas compactés à 100 %. On les comprime généralement entre 55 et 95 % de la densité théorique. Ces granulés permettent une utilisation/manipulation aisée (voir Fig. 3a-3h).
- Ces granulés millimétriques de poudres de carbone et de titane mélangées obtenus selon les schémas de la
figure 4a-4h constituent les précurseurs du carbure de titane à créer et permettent de remplir facilement des parties de moules de formes diverses ou irrégulières. Ces granulés peuvent être maintenus en place dans le moule 15 à l'aide d'un barrage 16, par exemple. La mise en forme ou l'assemblage de ces granulés peut également se faire à l'aide d'une colle. - Le cône de broyage composite selon la présente invention possède une macro-microstructure de renforcement que l'on peut encore appeler structure alternée de zones concentrées en particules micrométriques globulaires de carbure de titane séparées par des zones qui en sont pratiquement exemptes. Une telle structure est obtenue par la réaction dans le moule 15 des granulés comportant un mélange de poudres de carbone et de titane. Cette réaction est initiée par la chaleur de la coulée de la fonte ou de l'acier utilisés pour couler toute la pièce et donc à la fois la partie non renforcée et la partie renforcée (voir Fig. 3e). La coulée déclenche donc une réaction exothermique de synthèse auto-propagée à haute température du mélange de poudres de carbone et de titane compactées sous forme de granulés (self-propagating high-temperature synthesis - SHS) et préalablement placées dans le moule 15. La réaction a alors la particularité de continuer à se propager dès qu'elle est initiée.
- Cette synthèse à haute température (SHS) permet une infiltration aisée de tous les interstices millimétriques et micrométriques par la fonte ou l'acier de coulée (
Fig. 4g & 4h ). En augmentant la mouillabilité, l'infiltration peut se faire sur n'importe quelle épaisseur ou profondeur de renforcement du cône de broyage. Elle permet avantageusement de créer, après réaction SHS et infiltration par un métal de coulée extérieur, une ou plusieurs zones de renfort sur le cône de broyage comportant une forte concentration de particules globulaires micrométriques de carbure de titane (que l'on pourrait encore appeler des clusters de nodules), lesquelles zones ayant une taille de l'ordre du millimètre ou de quelques millimétres, et qui alternent avec des zones substantiellement exemptes de carbure de titane globulaire. - Une fois que ces granulés ont réagi selon une réaction SHS, les zones de renforcement où se trouvaient ces granulés montrent une dispersion concentrée de particules globulaires micrométriques 4 de carbure TiC (globules) dont les interstices micrométriques 3 ont été également infiltrés par le métal de coulée qui est ici de la fonte ou de l'acier. Il est important de remarquer que les interstices millimétriques et micrométriques sont infiltrés par la même matrice métallique que celle qui constitue la partie non renforcée du cône de broyage; ceci permet une liberté totale de choix du métal de coulée. Dans le cône de broyage finalement obtenu, les zones de renfort à forte concentration de carbure de titane sont composées de particules micrométriques globulaires de TiC en pourcentage important (entre environ 35 et environ 70 % en volume) et de l'alliage ferreux d'infiltration.
- Par particules globulaires micrométriques, il faut entendre des particules globalement sphéroïdales qui ont une taille allant du µm à quelques dizaines de µm tout au plus, la grande majorité de ces particules ayant une taille inférieure à 50 µm, et même à 20 µm, voire à 10 µm. Nous les appelons également des globules de TiC. Cette forme globulaire est caractéristique d'une méthode d'obtention du carbure de titane par synthèse auto-propagée SHS (voir
Fig. 7 ). - Le procédé d'obtention des granulés est illustré à la
figure 4a-4h . Les granulés de réactifs carbone/titane sont obtenus par compaction entre des rouleaux 10 afin d'obtenir des bandes que l'on concasse ensuite dans un concasseur 11. Le mélange des poudres est fait dans un mélangeur 8 constitué d'une cuve munie de pales, afin de favoriser l'homogénéité. Le mélange passe ensuite dans un appareil de granulation par une trémie 9. Cette machine comprend deux rouleaux 10, au travers desquels on fait passer la matière. Une pression est appliquée sur ces rouleaux 10, ce qui permet de comprimer la matière. On obtient à la sortie une bande de matière comprimée qui est ensuite concassée afin d'obtenir les granulés. Ces granulés sont ensuite tamisés à la granulométrie souhaitée dans un tamis 13. Un paramètre important est la pression appliquée sur les rouleaux. Au plus cette pression est élevée, au plus la bande, et donc les granulés seront comprimés. On peut ainsi faire varier la densité des bandes, et par conséquent des granulés, entre 55 et 95 % de la densité théorique qui est de 3.75 g/cm3 pour le mélange stoechiométrique de titane et de carbone. La densité apparente (tenant compte de la porosité) se situe alors entre 2.06 et 3.56 g/cm3. - Le degré de compaction des bandes dépend de la pression appliquée (en Pa) sur les rouleaux (diamètre 200 mm, largeur 30 mm). Pour un bas niveau de compaction, de l'ordre de 106 Pa, on obtient une densité sur les bandes de l'ordre de 55 % de la densité théorique. Après le passage à travers les rouleaux 10 pour comprimer cette matière, la densité apparente des granulés est de 3.75 x 0.55, soit 2.06 g/cm3.
- Pour un haut niveau de compaction, de l'ordre de 25.106 Pa, on obtient une densité sur les bandes de 90 % de la densité théorique, soit une densité apparente de 3.38 g/cm3. En pratique on peut aller jusqu'à 95 % de la densité théorique.
- Par conséquent, les granulés obtenus à partir de la matière première Ti + C sont poreux. Cette porosité varie de 5 % pour les granulés très fortement comprimés, à 45 % pour les granulés faiblement comprimés.
- Outre le niveau de compaction, il est également possible de régler la répartition granulométrique des granulés ainsi que leur forme lors de l'opération de concassage des bandes et de tamisage des granulés de Ti+C. On recycle à volonté les fractions granulométriques non désirées (voir
Fig. 4b ). Les granulés obtenus ont globalement une taille entre 1 et 12 mm, de préférence entre 1 et 6 mm, et de manière particulièrement préférée entre 1.4 et 4 mm. - Les granulés sont réalisés comme exposé ci-dessus. Pour obtenir une structure tridimensionnelle ou superstructure/macro-microstructure avec ces granulés, on les dispose dans les zones du moule où l'on souhaite renforcer la pièce. Ceci est réalisé en agglomérant les granulés soit au moyen d'une colle, soit en les confinant dans un récipient, ou par tout autre moyen (barrage 16).
La densité en vrac de l'empilement des granulés de Ti + C est mesurée selon la norme ISO 697 et dépend du niveau de compaction des bandes, de la répartition granulométrique des granulés et du mode de concassage des bandes, qui influence la forme des granulés.
La densité en vrac de ces granulés de Ti + C est généralement de l'ordre de 0.9 g/cm3 à 2.5 g/cm3 en fonction du niveau de compaction de ces granulés et de la densité de l'empilement. - Avant réaction, on a donc un empilement de granulés poreux composés d'un mélange de poudre de titane et de poudre de carbone.
- Lors de la réaction Ti + C → TiC, il se produit une contraction volumétrique de l'ordre de 24 % quand on passe des réactifs au produit (contraction venant de la différence de densité entre les réactifs et les produits). Ainsi, la densité théorique du mélange Ti + C est de 3.75 g/cm3 et la densité théorique du TiC est de 4.93 g/cm3. Dans le produit final, après la réaction d'obtention du TiC, le métal de coulée infiltrera :
- la porosité microscopique présente dans les espaces à forte concentration en carbure de titane, dépendant du niveau de compaction initial de ces granulés ;
- les espaces millimétriques entre les zones à forte concentration en carbure de titane, dépendant de l'empilement initial des granulés (densité en vrac) ;
- la porosité venant de la contraction volumétrique lors de la réaction entre Ti + C pour obtenir le TiC.
- Dans les exemples qui suivent, on a utilisé les matières premières suivantes :
- titane, H.C. STARCK, Amperit 155.066, moins de 200 mesh,
- carbone graphite GK Kropfmuhl, UF4, > 99.5 %, moins de 15 µm,
- Fe, sous la forme Acier HSS M2, moins de 25 µm,
- proportions :
- Ti + C 100 g Ti - 24.5 g C
- Ti + C + Fe 100 g Ti - 24.5 g C - 35.2 g Fe Mélange 15 min dans mélangeur Lindor, sous argon.
- Dans cet exemple, on vise à réaliser un cône de broyage dont les zones renforcées comportent un pourcentage en volume global de TiC d'environ 42 %. A cette fin, on réalise une bande par compaction à 85 % de la densité théorique d'un mélange de C et de Ti. Après concassage, les granulés sont tamisés de manière à obtenir une dimension de granulés située entre 1.4 et 4 mm. On obtient une densité en vrac de l'ordre de 2.1 g/cm3 (35 % d'espace entre les granulés + 15 % de porosité dans les granulés).
- on dispose les granulés dans le moule à l'endroit de la partie à renforcer qui comporte ainsi 65 % en volume de granulés poreux. On coule ensuite une fonte au chrome (3 % C, 25 % Cr) à environ 1500°C dans un moule en sable non préchauffé. La réaction entre le Ti et le C est initiée par la chaleur de la fonte. Cette coulée se fait sans atmosphère de protection. Après réaction, on obtient dans la partie renforcée 65 % en volume de zones avec une forte concentration d'environ 65 % en carbure de titane globulaire, soit 42 % en volume global de TiC dans la partie renforcée du cône de broyage.
- Dans cet exemple, on vise à réaliser un cône de broyage dont les zones renforcées comportent un pourcentage en volume global de TiC d'environ 30 %. A cette fin, on réalise une bande par compaction à 70 % de la densité théorique d'un mélange de C et de Ti. Après concassage, les granulés sont tamisés de manière à obtenir une dimension de granulés située entre 1.4 et 4 mm. On obtient une densité en vrac de l'ordre de 1.4 g/cm3 (45 % d'espace entre les granulés + 30 % de porosité dans les granulées). On dispose les granulés dans la partie à renforcer qui comporte ainsi 55 % en volume de granulés poreux. Après réaction, on obtient, dans la partie renforcée, 55 % en volume de zones avec une forte concentration d'environ 53 % en carbure de titane globulaire, soit environ 30 % en volume global de TiC dans la partie renforcée du cône de broyage.
- Dans cet exemple, on vise à réaliser un cône de broyage dont les zones renforcées comportent un pourcentage en volume global de TiC d'environ 20 %. A cette fin, on réalise une bande par compaction à 60 % de la densité théorique d'un mélange de C et de Ti. Après concassage, les granulés sont tamisés de manière à obtenir une dimension de granulés située 1 et 6 mm. On obtient une densité en vrac de l'ordre de 1.0 g/cm3 (55 % d'espace entre les granulés + 40 % de porosité dans les granulés). On dispose les granulés dans la partie à renforcer qui comporte ainsi 45 % en volume de granulés poreux. Après réaction, on obtient dans la partie renforcée 45 % en volume de zones concentrées à environ 45 % en carbure de titane globulaire, soit 20 % en volume global de TiC dans la partie renforcée du cône de broyage.
- Dans cet exemple, on a cherché à atténuer l'intensité de la réaction entre le carbone et le titane en y ajoutant un alliage ferreux en poudre. Comme dans l'exemple 2, on vise à réaliser un cône de broyage dont les zones renforcées comportent un pourcentage en volume global de TiC d'environ 30 %. A cette fin, on réalise une bande par compaction à 85 % de la densité théorique d'un mélange en poids de 15 % de C, 63 % de Ti et 22 % de Fe. Après concassage, les granulés sont tamisés de manière à obtenir une dimension de granulés située entre 1.4 et 4 min. On obtient une densité en vrac de l'ordre de 2 g/cm3 (45 % d'espace entre les granulés + 15 % de porosité dans les granulés). On dispose les granulés dans la partie à renforcer qui comporte ainsi 55 % en volume de granulés poreux. Après réaction, on obtient dans la partie renforcée 55 % en volume de zones avec une forte concentration d'environ 55 % en carbure de titane globulaire, soit 30 % en volume de carbure de titane global dans la macro-microstructure renforcée du cône de broyage.
- Les tableaux suivants montrent les nombreuses combinaisons possibles.
-
Tableau 1 (Ti + 0.98 C) Pourcentage global de TiC obtenu dans la macro-microstructure renforcée après réaction Ti + 0.98 C dans la partie renforcée du cône de broyage Compaction des granulée (% de la densité théorique qui est de 3,75 g/cm3) 55 60 65 70 75 80 85 90 95 Remplissage de la partie renforcée de la pièce (% vol.) 70 29.3 31.9 34.6 37.2 39.9 42.6 45.2 47.9 50.5 65 27.2 29.6 32.1 34.6 37.1 39.5 42.0 44.5 46.9 55 23.0 25.1 272 29.3 31.4 33.4 35.5 37.6 39.7 45 18.8 20.5 22.2 23.9 25.7 27.4 29.1 30.8 32.5 -
Tableau 2 Relation entre le niveau de compaction, la densité théorique et le pourcentage de TiC obtenu après réaction dans le granulé Compaction des granulés 55 60 65 70 75 80 85 90 95 Densité en g/cm3 2.06 2.25 2.44 2.63 2.81 3.00 3.19 3.38 3.56 TiC obtenu après réaction (et concentration) en % vol. dans les granulés 41.8 45.6 49.4 53.2 57.0 60.8 64.6 68.4 72.2 -
Tableau 3 Densité en vrac de l'empilement des granulés Compaction 55 60 65 70 75 80 85 90 95 Remplissage de la partie renforcée de la pièce en % vol 70 1.4 1.6 1.7 1.8 2 2.1 2.2 2.4 2.5 65 1.3* 1.5 1.6 1.7 1.8 2.0 2.1 2.2 2.3 55 1.1 1.2 1.3 1.4 1.5 1.7 1.8 1.9 2.0 45 0.9 1.0 1.1 1.2 1.3 1.4 1.4 1.5 1.6 (*) Densité en vrac (1.3) = densité théorique (3.75 g/cm3)) x 0.65 (remplissage) x 0.55 (compaction) - Ici, l'inventeur a visé un mélange permettant d'obtenir 15% en volume de fer après réaction. La proportion de mélange qui a été utilisée est de :
100g Ti + 24.5g C + 35.2g Fe - Nous entendons par poudre de fer : fer pur ou alliage de fer.
- Densité théorique du mélange : 4.25g/cm3
- Retrait volumétrique lors de la réaction : 21 %
-
Tableau 4 Pourcentage global de TiC obtenu dans la macro-microstructure renforcée après réaction Ti + 0.98 C + Fe dans la partie renforcée du cône de broyage Compaction des granulés (% de la densité théorique qui est de 4.25 g/cm3) 55 60 65 70 75 80 85 90 95 Remplissage de la partie renforcée de la pièce (% vol) 70 25.9 28.2 30.6 32.9 35.5 37.6 40.0 42.3 44.7 65 24.0 26.2 28.4 30.6 32.7 34.9 37.1 39.3 41.5 55 20.3 22.2 24.0 25.9 27.7 29.5 31.4 33.2 35.1 45 16.6 18.1 19.6 21.2 22.7 24.2 25.7 27.2. 28.7 -
Tableau 5 Relation entre le niveau de compaction, la densité théorique et le pourcentage de TiC, obtenue après réaction dans le granulé en tenant compte de la présence de fer Compaction des granulés 55 60 65 70 75 80 85 90 95 Densité en g/cm3 2.34 2.55 2.76 2.98 3.19 3.40 3.61 3.83 4.04 TiC obtenu après réaction (et contraction) en %vol. dans les granulés 36.9 40.3 43.6 47.0 50.4 63.7 57.1 60.4 63.8 -
Tableau 6 Densité en vrac de l'empilement des granulés (Ti + C + Fe) Compaction 55 60 65 70 75 80 85 90 95 Remplissage de la partie renforcée de la pièce en % vol. 70 1.6 1.8 1.9 2.1 2.2 2.4 2.5 2.7 2.8 65 1.5* 1.7 1.8 1.9 2.1 2.2 2.3 2.5 2.6 55 1.3 1.4 1.5 1.6 1.8 1.9 2.0 2.1 2.2 45 1.1 1.1 1.2 1.3 1.4 1.5 1.6 1.7 1.8 (*) Densité en vrac (1.5) = densité théorique (4.25) x 0.65 (remplissage) x 0.55 (compaction) - La présente invention présente les avantages suivants par rapport à l'état de la technique en général:
- Avec le présent procédé, on a des granulés millimétriques poreux qui sont sertis dans l'alliage métallique d'infiltration. Ces granulés millimétriques sont eux-mêmes composés de particules microscopiques de TiC à tendance globulaire également sertis dans l'alliage métallique d'infiltration. Ce système permet d'obtenir un cône de broyage avec une zone de renfort comportant une macrostructure au sein de laquelle il y a une microstructure identique à une échelle environ mille fois plus petite.
- Le fait que la zone de renfort du cône de broyage comporte des petites particules globulaires de carbure de titane, dures et finement dispersées dans une matrice métallique qui les entoure, permet d'éviter la formation et la propagation des fissures (voir
Fig. 4 &6 ). On a ainsi un double système dissipatif des fissures. - Les fissures prennent généralement naissance aux endroits les plus fragiles, qui sont dans ce cas la particule de TiC ou l'interface entre cette particule et l'alliage métallique d'infiltration. Si une fissure prend naissance à l'interface ou dans la particule micrométrique de TiC, la propagation de cette fissure est ensuite entravée par l'alliage d'infiltration qui entoure cette particule. La ténacité de l'alliage d'infiltration est supérieure à celle de la particule céramique TiC. La fissure a besoin de plus d'énergie pour passer d'une particule à l'autre, pour franchir les espaces micrométriques qui existent entre les particules.
- Outre le niveau de compaction des granulés, on peut faire varier deux paramètres qui sont la fraction granulométrique et la forme des granulés, et donc leur densité en vrac. Par contre, dans une technique de renforcement par insert, on ne peut faire varier que le niveau de compaction de celui-ci dans une plage limitée. Au niveau de la forme que l'on souhaite donner au renforcement, compte tenu du design du cône de broyage et de l'endroit que l'on souhaite renforcer, l'utilisation de granulés permet davantage de possibilités et d'adaptation. (voir
figure 3 ) - L'utilisation comme renforcement d'un empilement de granulés poreux, présente certains avantages au niveau de la fabrication :
- moins de dégagement gazeux,
- moindre susceptibilité à la clique,
- meilleure localisation du renforcement dans le cône de broyage.
- Le coefficient de dilatation du renforcement TiC est plus faible que celui de la matrice en alliage ferreux (coefficient de dilatation du TiC : 7.5 10-6 /K et de l'alliage ferreux : environ 12.0 10-5/K). Cette différence dans les coefficients de dilatation a pour conséquence de générer des tensions dans le matériau pendant la phase de solidification et aussi lors du traitement thermique. Si ces tensions sont trop importantes, des criques peuvent apparaître dans la pièce et conduire au rebut de celle-ci. Dans la présente invention, on utilise une faible proportion de renforcement TiC (moins de 50 % en volume), ce qui entraîne moins de tensions dans la pièce. De plus, la présence d'une matrice plus ductile entre les particules globulaires micrométriques de TiC en zones alternées de faible et de forte concentration permet de mieux gérer d'éventuelles tensions locales.
- Dans la présente invention, la frontière entre la partie renforcée et la partie non renforcée du cône de broyage n'est pas abrupte puisqu'il y a une continuité de la matrice métallique entre la partie renforcée et la partie non renforcée, ce qui permet de la protéger contre un arrachage complet du renforcement.
- Trois tests ont été effectués avec des cônes du type de celui représenté à la
figure 3 . - matériau concassé : agrégats, abrasivité élevée augmentation de la durée de vie du cône renforcé par rapport à un cône en acier au manganèse : 50%
- matériau concassé : agrégats, abrasivité moyenne augmentation de la durée de vie du cône renforcé par rapport à un cône en acier au manganèse : 130%
- matériau concassé : agrégats, abrasivité moyenne augmentation de la durée de vie du cône renforcé par rapport à un cône en acier au manganèse : 170%
Pour les mélanges Ti+c+Fe et Ti+C, la compacité des granulés a été obtenue en faisant varier la pression entre les rouleaux de 10 à 250.105 Pa.
Le renforcement a été effectué en plaçant des granulés dans un container métallique, qui est ensuite judicieusement placé dans le moule à l'endroit où le cône de broyage est susceptible d'être renforcé. Ensuite on coule l'acier ou la fonte dans ce moule.
Claims (13)
- Cône de broyage composite pour concasseurs à compression ledit cône de broyage comportant un alliage ferreux renforcé au moins en partie (5) avec du carbure de titane selon une géométrie définie, dans lequel ladite partie renforcée (5) comporte une macro-microstructure alternée de zones millimétriques (1) concentrées en particules globulaires micrométriques de carbure de titane (4) séparées par des zones millimétriques (2) essentiellement exemptes de particules globulaires micrométriques de carbure de titane (4), lesdites zones concentrées en particules globulaires micrométriques de carbure de titane (4) formant une microstructure dans laquelle les interstices micrométriques (3) entre lesdites particules globulaires (4) sont également occupés par ledit alliage ferreux.
- Cône de broyage selon la revendication 1, dans lequel lesdites zones millimétriques concentrées ont une concentration en particules globulaires micrométriques de carbure de titane (4) supérieure à 36.9 % en volume.
- Cône de broyage selon l'une quelconque des revendications 1 ou 2, dans lequel ladite partie renforcée a une teneur globale de carbure de titane entre 16.6 et 50.5 % en volume.
- Cône de broyage selon l'une quelconque des revendications précédentes, dans lequel les particules micrométriques globulaires de carbure de titane (4) ont une taille inférieure à 50µm.
- Cône de broyage selon l'une quelconque des revendications précédentes, dans lequel la majeure partie des particules micrométriques globulaires de carbure de titane (4) a une taille inférieure à 20 µm.
- Cône de broyage selon l'une quelconque des revendications précédentes, dans lequel lesdites zones concentrées en particules globulaires de carbure de titane (1) comportent 36.9 à 72.2 % en volume de carbure de titane.
- Cône de broyage selon l'une quelconque des revendications précédentes, dans lequel lesdites zones concentrées en carbure de titane (1) ont une dimension variant de 1 à 12 mm.
- Cône de broyage selon l'une quelconque des revendications précédentes, dans lequel lesdites zones concentrées en carbure de titane (1) ont une dimension variant de 1 à 6 mm.
- Cône de broyage selon l'une quelconque des revendications précédentes, dans lequel lesdites zones concentrées en carbure de titane (1) ont une dimension variant de 1.4 à 4 mm.
- Procédé de fabrication par coulée d'un cône de broyage composite selon l'une quelconque des revendications 1 à 9, comportant les étapes suivante :- mise à disposition d'un moule comportant l'empreinte du cône de broyage avec une géométrie de renforcement prédéfinie ;- introduction, dans la partie de l'empreinte du cône de broyage destinée à former la partie renforcée (5), d'un mélange de poudres compactées comportant du carbone et du titane sous forme de granulés millimétriques précurseurs de carbure de titane ;- coulée d'un alliage ferreux dans le moule, la chaleur de ladite coulée déclenchant une réaction exothermique de synthèse auto-propagée de carbure de titane à haute température (SHS) au sein desdits granulés précurseurs ;- formation, au sein de la partie renforcée (5) du cône de broyage d'une macro-microstructure alternée de zones millimétriques concentrées (1) en particules globulaires micrométriques de carbure de titane (4) à l'emplacement desdits granulés précurseurs, lesdites zones étant séparées entre elles par des zones millimétriques (2) essentiellement exemptes de particules globulaires micrométriques de carbure de titane (4), lesdites particules globulaires (4) étant également séparées au sein desdites zones millimétriques concentrées (1) de carbure de titane par des interstices micrométriques (3) ;- infiltration des interstices millimétriques (2) et micrométriques (3) par ledit alliage ferreux de coulée à haute température, consécutive à la formation de particules microscopiques globulaires de carbure de titane (4).
- Procédé de fabrication selon la revendication 10, dans lequel le mélange de poudres compactées de titane et de carbone comporte une poudre d'un alliage ferreux.
- Procédé de fabrication selon l'une quelconque des revendications 10 ou 11, dans lequel ledit carbone est du graphite.
- Cône de broyage obtenu selon l'une quelconque des revendications 10 à 12.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| PL09782200T PL2326738T3 (pl) | 2008-09-19 | 2009-08-26 | Stożek kruszący do kruszarki o działaniu zgniatającym |
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| BE2008/0519A BE1018128A3 (fr) | 2008-09-19 | 2008-09-19 | Cone de broyage pour concasseur a compression. |
| PCT/EP2009/060979 WO2010031661A1 (fr) | 2008-09-19 | 2009-08-26 | Cône de broyage pour concasseur a compression |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP2326738A1 EP2326738A1 (fr) | 2011-06-01 |
| EP2326738B1 true EP2326738B1 (fr) | 2012-03-21 |
| EP2326738B9 EP2326738B9 (fr) | 2013-06-19 |
Family
ID=40651814
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP09782200.1A Active EP2326738B9 (fr) | 2008-09-19 | 2009-08-26 | Cône de broyage pour concasseur a compression |
Country Status (17)
| Country | Link |
|---|---|
| US (1) | US8602340B2 (fr) |
| EP (1) | EP2326738B9 (fr) |
| CN (1) | CN102159739B (fr) |
| AT (1) | ATE550450T1 (fr) |
| AU (1) | AU2009294780B2 (fr) |
| BE (1) | BE1018128A3 (fr) |
| BR (1) | BRPI0913557B1 (fr) |
| CA (1) | CA2743744C (fr) |
| CL (1) | CL2011000575A1 (fr) |
| DK (1) | DK2326738T3 (fr) |
| ES (1) | ES2384089T3 (fr) |
| MX (1) | MX2011003027A (fr) |
| MY (1) | MY150574A (fr) |
| PL (1) | PL2326738T3 (fr) |
| PT (1) | PT2326738E (fr) |
| WO (1) | WO2010031661A1 (fr) |
| ZA (1) | ZA201101790B (fr) |
Families Citing this family (17)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| BE1018130A3 (fr) * | 2008-09-19 | 2010-05-04 | Magotteaux Int | Materiau composite hierarchique. |
| US20140054402A1 (en) * | 2011-05-01 | 2014-02-27 | Xingliang Zhu | Rotary crushing pair with uneven surfaces |
| US9157469B2 (en) * | 2011-07-08 | 2015-10-13 | Metso Minerals Industries, Inc. | Locking nut assembly for a cone crusher |
| LU92152B1 (en) * | 2013-02-18 | 2014-08-19 | Amincem S A | Metal matrix composite useful as wear parts for cement and mining industries |
| USD751128S1 (en) * | 2013-06-27 | 2016-03-08 | Sandvik Intellectual Property Ab | Crushing shell |
| MY190268A (en) * | 2015-03-30 | 2022-04-11 | Yoonsteel M Sdn Bhd | Replacement cone crusher wear liners |
| JP6942702B2 (ja) | 2015-11-12 | 2021-09-29 | インナーコ サパ.ザ オ.オ. | 鋳造インサート製造用の粉末組成物および鋳造物に局所複合ゾーンを得る鋳造インサートおよび方法 |
| PL414755A1 (pl) * | 2015-11-12 | 2017-05-22 | Innerco Spółka Z Ograniczoną Odpowiedzialnością | Sposób wytwarzania lokalnych stref kompozytowych w odlewach i wkładka odlewnicza |
| EP3563951A1 (fr) | 2018-05-04 | 2019-11-06 | Magotteaux International S.A. | Dent composite avec insert tronconique |
| CN110020481B (zh) * | 2019-04-10 | 2023-05-02 | 江西理工大学 | 多梯度结构增强型圆锥破碎机衬板及其设计方法 |
| US12435395B2 (en) * | 2019-04-30 | 2025-10-07 | INNERCO Sp. Z.O.O. | Composite material based on alloys, manufactured in situ, reinforced with tungsten carbide and methods of its production |
| BE1027444B1 (fr) | 2020-02-11 | 2021-02-10 | Magotteaux Int | Piece d'usure composite |
| EP3885061A1 (fr) * | 2020-03-27 | 2021-09-29 | Magotteaux International S.A. | Composant d'usure composite |
| WO2021204395A1 (fr) | 2020-04-09 | 2021-10-14 | Sandvik Srp Ab | Revêtement de bras pour ensemble coque inférieure de broyeur à cône |
| EP3915699A1 (fr) * | 2020-05-29 | 2021-12-01 | Magotteaux International SA | Pièce d'usure composite céramique-métal |
| CA3182596A1 (fr) | 2020-07-07 | 2022-01-13 | Latifa MELK | Piece de broyage ou d'usure ayant une zone d'usure composite localisee |
| CN116829358A (zh) | 2020-12-10 | 2023-09-29 | 马格托国际股份有限公司 | 具有结构增强的分层复合耐磨件 |
Family Cites Families (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2596106B2 (ja) | 1988-12-27 | 1997-04-02 | 住友重機械鋳鍛株式会社 | 複合掘削ツース |
| US5066546A (en) | 1989-03-23 | 1991-11-19 | Kennametal Inc. | Wear-resistant steel castings |
| JPH05317751A (ja) | 1991-05-01 | 1993-12-03 | Sumitomo Heavy Ind Ltd | パルス荷電型電気集じん機の制御方法 |
| JP2525310B2 (ja) * | 1992-05-19 | 1996-08-21 | 川崎重工業株式会社 | 破砕機の歯板 |
| US5720830A (en) * | 1992-11-19 | 1998-02-24 | Sheffield Forgemasters Limited | Engineering ferrous metals and method of making thereof |
| US5516053A (en) * | 1993-10-07 | 1996-05-14 | Hannu; Donald W. | Welded metal hardfacing pattern for cone crusher surfaces |
| US5967431A (en) * | 1996-03-18 | 1999-10-19 | Astec Industries, Inc. | Rock crusher having crushing-enhancing inserts, method for its production, and method for its use |
| HU226782B1 (en) * | 2001-12-04 | 2009-10-28 | Magotteaux Int | Cast part with enhanced wear resistance |
| FI118525B (fi) * | 2006-05-31 | 2007-12-14 | Metso Powdermet Oy | Menetelmä monimateriaalikomponentin tai -rakenteen valmistamiseksi |
| US7451944B2 (en) * | 2006-06-23 | 2008-11-18 | Hall David R | Replaceable segmented wear liner |
| US20080041994A1 (en) * | 2006-06-23 | 2008-02-21 | Hall David R | A Replaceable Wear Liner with Super Hard Composite Inserts |
-
2008
- 2008-09-19 BE BE2008/0519A patent/BE1018128A3/fr not_active IP Right Cessation
-
2009
- 2009-08-26 AU AU2009294780A patent/AU2009294780B2/en active Active
- 2009-08-26 PL PL09782200T patent/PL2326738T3/pl unknown
- 2009-08-26 US US13/119,676 patent/US8602340B2/en active Active
- 2009-08-26 WO PCT/EP2009/060979 patent/WO2010031661A1/fr not_active Ceased
- 2009-08-26 MX MX2011003027A patent/MX2011003027A/es active IP Right Grant
- 2009-08-26 AT AT09782200T patent/ATE550450T1/de active
- 2009-08-26 BR BRPI0913557-0A patent/BRPI0913557B1/pt active IP Right Grant
- 2009-08-26 CA CA2743744A patent/CA2743744C/fr active Active
- 2009-08-26 PT PT09782200T patent/PT2326738E/pt unknown
- 2009-08-26 EP EP09782200.1A patent/EP2326738B9/fr active Active
- 2009-08-26 DK DK09782200.1T patent/DK2326738T3/da active
- 2009-08-26 ES ES09782200T patent/ES2384089T3/es active Active
- 2009-08-26 CN CN2009801364869A patent/CN102159739B/zh active Active
- 2009-08-26 MY MYPI20111215 patent/MY150574A/en unknown
-
2011
- 2011-03-08 ZA ZA2011/01790A patent/ZA201101790B/en unknown
- 2011-03-18 CL CL2011000575A patent/CL2011000575A1/es unknown
Also Published As
| Publication number | Publication date |
|---|---|
| BRPI0913557A2 (pt) | 2015-10-20 |
| BRPI0913557B1 (pt) | 2019-12-24 |
| US8602340B2 (en) | 2013-12-10 |
| MX2011003027A (es) | 2011-04-12 |
| ZA201101790B (en) | 2012-08-29 |
| US20110303778A1 (en) | 2011-12-15 |
| CN102159739A (zh) | 2011-08-17 |
| CA2743744C (fr) | 2015-10-06 |
| PT2326738E (pt) | 2012-06-28 |
| DK2326738T3 (da) | 2012-07-16 |
| EP2326738A1 (fr) | 2011-06-01 |
| ES2384089T3 (es) | 2012-06-29 |
| CA2743744A1 (fr) | 2010-03-25 |
| BE1018128A3 (fr) | 2010-05-04 |
| WO2010031661A1 (fr) | 2010-03-25 |
| MY150574A (en) | 2014-01-30 |
| AU2009294780A1 (en) | 2010-03-25 |
| PL2326738T3 (pl) | 2012-08-31 |
| ES2384089T9 (es) | 2013-09-16 |
| ATE550450T1 (de) | 2012-04-15 |
| AU2009294780B2 (en) | 2013-04-18 |
| EP2326738B9 (fr) | 2013-06-19 |
| CL2011000575A1 (es) | 2011-08-26 |
| CN102159739B (zh) | 2013-02-06 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2326738B9 (fr) | Cône de broyage pour concasseur a compression | |
| EP2323770B1 (fr) | Impacteur composite pour concasseurs à percussion | |
| EP2329052B1 (fr) | Dent composite pour le travail du sol ou des roches | |
| EP2334836B9 (fr) | Materiau composite hierarchique | |
| EP3563951A1 (fr) | Dent composite avec insert tronconique | |
| EP4157569A1 (fr) | Piece d'usure composite ceramique-metal | |
| FR2580628A1 (fr) | Procede de fabrication d'un composite diamante | |
| HK1157824B (en) | Composite tooth for working the ground or rock |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20110310 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: AL BA RS |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R079 Ref document number: 602009006042 Country of ref document: DE Free format text: PREVIOUS MAIN CLASS: C22C0001050000 Ipc: C22C0047000000 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| RIC1 | Information provided on ipc code assigned before grant |
Ipc: B02C 2/00 20060101ALI20110817BHEP Ipc: C22C 49/08 20060101ALI20110817BHEP Ipc: C22C 1/05 20060101ALI20110817BHEP Ipc: C22C 47/00 20060101AFI20110817BHEP |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: AL BA RS |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: FRENCH |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 550450 Country of ref document: AT Kind code of ref document: T Effective date: 20120415 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 602009006042 Country of ref document: DE Effective date: 20120516 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: NV Representative=s name: CRONIN INTELLECTUAL PROPERTY |
|
| REG | Reference to a national code |
Ref country code: RO Ref legal event code: EPE |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R082 Ref document number: 602009006042 Country of ref document: DE Representative=s name: PRONOVEM-OFFICE VAN MALDEREN S.A, BE |
|
| REG | Reference to a national code |
Ref country code: SE Ref legal event code: TRGR |
|
| REG | Reference to a national code |
Ref country code: PT Ref legal event code: SC4A Free format text: AVAILABILITY OF NATIONAL TRANSLATION Effective date: 20120621 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2384089 Country of ref document: ES Kind code of ref document: T3 Effective date: 20120629 |
|
| REG | Reference to a national code |
Ref country code: DK Ref legal event code: T3 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: VDEP Effective date: 20120321 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120621 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120321 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120321 |
|
| LTIE | Lt: invalidation of european patent or patent extension |
Effective date: 20120321 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120321 |
|
| REG | Reference to a national code |
Ref country code: PL Ref legal event code: T3 |
|
| REG | Reference to a national code |
Ref country code: GR Ref legal event code: EP Ref document number: 20120401405 Country of ref document: GR Effective date: 20120713 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120321 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120321 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120321 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120321 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120721 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120321 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120321 |
|
| 26N | No opposition filed |
Effective date: 20130102 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120831 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 602009006042 Country of ref document: DE Effective date: 20130102 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120621 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120321 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120321 Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120826 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20090826 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120321 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 8 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 9 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PCAR Free format text: NEW ADDRESS: CHEMIN DE LA VUARPILLIERE 29, 1260 NYON (CH) |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 10 |
|
| P01 | Opt-out of the competence of the unified patent court (upc) registered |
Effective date: 20230327 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20250901 Year of fee payment: 17 Ref country code: FI Payment date: 20250723 Year of fee payment: 17 Ref country code: PT Payment date: 20250725 Year of fee payment: 17 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20250724 Year of fee payment: 17 Ref country code: DK Payment date: 20250723 Year of fee payment: 17 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GR Payment date: 20250725 Year of fee payment: 17 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: TR Payment date: 20250730 Year of fee payment: 17 Ref country code: IT Payment date: 20250723 Year of fee payment: 17 Ref country code: PL Payment date: 20250724 Year of fee payment: 17 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: BE Payment date: 20250723 Year of fee payment: 17 Ref country code: GB Payment date: 20250724 Year of fee payment: 17 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20250725 Year of fee payment: 17 Ref country code: AT Payment date: 20250725 Year of fee payment: 17 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20250901 Year of fee payment: 17 Ref country code: SE Payment date: 20250723 Year of fee payment: 17 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IE Payment date: 20250725 Year of fee payment: 17 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: RO Payment date: 20250820 Year of fee payment: 17 |