EP2312240B1 - Gehäuse eines Trockners und Herstellungsverfahren des Gehäuses - Google Patents
Gehäuse eines Trockners und Herstellungsverfahren des Gehäuses Download PDFInfo
- Publication number
- EP2312240B1 EP2312240B1 EP10187081.4A EP10187081A EP2312240B1 EP 2312240 B1 EP2312240 B1 EP 2312240B1 EP 10187081 A EP10187081 A EP 10187081A EP 2312240 B1 EP2312240 B1 EP 2312240B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- housing
- region
- dryer
- cooling medium
- housing portion
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images


Classifications
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F25—REFRIGERATION OR COOLING; COMBINED HEATING AND REFRIGERATION SYSTEMS; HEAT PUMP SYSTEMS; MANUFACTURE OR STORAGE OF ICE; LIQUEFACTION SOLIDIFICATION OF GASES
- F25B—REFRIGERATION MACHINES, PLANTS OR SYSTEMS; COMBINED HEATING AND REFRIGERATION SYSTEMS; HEAT PUMP SYSTEMS
- F25B43/00—Arrangements for separating or purifying gases or liquids; Arrangements for vaporising the residuum of liquid refrigerant, e.g. by heat
- F25B43/003—Filters
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F25—REFRIGERATION OR COOLING; COMBINED HEATING AND REFRIGERATION SYSTEMS; HEAT PUMP SYSTEMS; MANUFACTURE OR STORAGE OF ICE; LIQUEFACTION SOLIDIFICATION OF GASES
- F25B—REFRIGERATION MACHINES, PLANTS OR SYSTEMS; COMBINED HEATING AND REFRIGERATION SYSTEMS; HEAT PUMP SYSTEMS
- F25B2339/00—Details of evaporators; Details of condensers
- F25B2339/04—Details of condensers
- F25B2339/044—Condensers with an integrated receiver
- F25B2339/0441—Condensers with an integrated receiver containing a drier or a filter
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F25—REFRIGERATION OR COOLING; COMBINED HEATING AND REFRIGERATION SYSTEMS; HEAT PUMP SYSTEMS; MANUFACTURE OR STORAGE OF ICE; LIQUEFACTION SOLIDIFICATION OF GASES
- F25B—REFRIGERATION MACHINES, PLANTS OR SYSTEMS; COMBINED HEATING AND REFRIGERATION SYSTEMS; HEAT PUMP SYSTEMS
- F25B2339/00—Details of evaporators; Details of condensers
- F25B2339/04—Details of condensers
- F25B2339/044—Condensers with an integrated receiver
- F25B2339/0446—Condensers with an integrated receiver characterised by the refrigerant tubes connecting the header of the condenser to the receiver; Inlet or outlet connections to receiver
Definitions
- the present invention relates to a housing of a dryer for a cooling medium in a cooling medium circuit, in particular an air conditioner of a vehicle, to a dryer for a cooling medium in a cooling medium circuit, also in particular an air conditioning system of a vehicle, and to a manufacturing method for such a Gehaüse.
- Dryer housing of the type in question are well known in the art and find application in dryers, which serve to filter out impurities and moisture from a cooling medium and absorb. Frequently, such dryers are used for cleaning the cooling medium in air conditioning systems of a vehicle to absorb the moisture in the system by means of a desiccant.
- the DE 10 2005 023 103 A1 shows a dryer of an air conditioner of a vehicle, in which a housing is filled with a desiccant.
- the housing is formed from a first housing part and a second housing part, which are fluid-tightly connected to one another via a welding method.
- the first housing part has two openings, to which connecting elements for connection to media lines are attached or welded.
- a problem with such dryer housings is that leaks can occur, in particular at the welds or solder joints, and thus the functionality of the dryer can not be guaranteed.
- the housing in the region of the joints (welds and solder joints) disadvantageous material properties in terms of toughness and ductility so that also a failure of the dryer due to cracking in the housing is possible.
- the DE 10 2008 034 631 relates to a drying device for drying and storage of a refrigerant, with at least one connecting part, by means of which the drying device can be fixed to a condenser of a refrigeration system.
- the US-2004/007012 A1 relates to a dryer for a cooling medium in a cooling medium circuit with a cylindrical body and a cap which closes the lower end of the body, the body having a support region for a filter which separates the body into an upper and a lower region.
- the EP 1 762 798 A1 discloses a method for manufacturing a container for use in a heat exchanger system, wherein a rolled metal cylinder is provided with a pipe section, a first end closable by a plug, and a second end provided with a retaining portion and an inwardly projecting shoulder is formed.
- EP 1 762 798 also discloses a housing according to the preamble of claim 1.
- the cross-sectional configurations of the first and second housing regions and of the connection region can be configured as desired, for example, round or angular or polygonal.
- the second housing portion may be closed at its end opposite the first housing portion. This can be done indirectly via additional closure elements or directly by forming the second housing region as a tube body closed on one side (that is to say with a closed bottom). The same can apply to the first housing area.
- the connection region arranged between advantageously has at least one radial opening. The opening can thus be formed radially or laterally or on the circumference of the connection region or transversely, preferably perpendicularly, to the longitudinal axis of the housing.
- the housing is designed as a one-piece extruded part.
- the housing is integrally or integrally formed of a preferably homogeneous material.
- the housing according to the invention has no joining areas of different elements, as is known in the case of the prior art.
- a tubular or rod-shaped housing is provided, which is formed as a one-piece body joining edge or area-free.
- connection section has a connection surface for arrangement on a capacitor, which is preferably concave.
- the connection surface advantageously has a round, preferably circular, surface configuration with a cross-sectional shape that is preferably constant along the longitudinal axis of the housing.
- the wall thickness of the first housing portion is greater than the wall thickness of the second housing portion. This makes it possible that the first housing portion can be at least partially subjected to a cutting forming, for example, to provide a thread for a closure element.
- the first and second housing regions preferably have a round, preferably circular, cross-sectional configuration.
- the first and second housing region can thus expediently have a substantially rotationally symmetrical cross-sectional shape.
- the connection area can also have a round or circular interior configuration. However, on the outside or surface of the radially outwardly projecting connection portion is advantageously provided.
- the first and second housing portion on the same outer diameter.
- the first and second housing regions constitute a substantially tubular or rod-shaped body.
- the inner diameter of the first and second housing region does not have to be identical, since the first housing region expediently has a greater wall thickness and thus has a smaller inner diameter than the second housing region.
- connection region has an inwardly projecting abutment section, on which a terminating element can be brought into contact with the abutment.
- the contact portion may advantageously be circumferentially formed on the inner circumference of the end element and thus rotationally symmetrical as an annular projection.
- the (inner) cross section of the connection region is thus tapered.
- the inner radius of the contact section is expediently smaller than the inner radius of the sealing section of the first housing section.
- inlet and outlet ports are expediently along the longitudinal axis or - Extension of the housing arranged, which are particularly preferably axially aligned or aligned.
- the housing is formed of a light metal, such as aluminum or an aluminum alloy, or of a temperature-resistant plastic. This is particularly advantageous because the housing is designed as a flow press.
- the dryer further comprises a closure element comprising a filter to filter the cooling medium supplied to the dryer.
- the closing element can in particular close an open end of the first housing area.
- connection region has two lateral openings which are separated from one another by the built-in terminating element, which has a structure correspondingly separated by the filter.
- an inlet opening arranged adjacent to the first housing area can supply the cooling medium to the filter of the closing element, after which it flows into the second housing area or one of the second housing area adjacent region of the connection region, at which the outlet opening is provided.
- a production method for a housing of a dryer for a cooling medium in a cooling medium circuit comprising the steps of providing a workpiece blank, and pressure forming by extrusion of the workpiece blank such that the workpiece blank is a one-piece unit of a first and a second housing portion and an intermediate terminal portion is formed with at least one radially outwardly projecting terminal portion.
- a housing according to the invention can thus be produced by means of a single pressure-forming step by using an extrusion molding process.
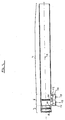
- a first exemplary, preferred embodiment of the housing according to the invention of a dryer for a cooling medium in a cooling medium circuit is shown.
- the housing has a first housing region 2, a second housing region 4 and a connection region 6.
- the first housing portion 2, the second housing portion 4 and the terminal portion 6 are arranged in a hollow cylindrical shape with expediently circular or circular inner cross-section such that they adjoin one another at the end and are preferably arranged substantially concentric to the longitudinal axis X of the housing. This results in a housing which is formed substantially tubular or rod-shaped.
- the second housing region 4 can be provided as a region (eg container) which is open on one side and has a bottom, which is arranged on an end of the second housing region 4 facing away from the connection region 6.
- the second housing region 4 is designed as a region (eg tube) which is open on both sides and whose end facing the connection region 6 is closed in a fluid-tight manner with a closure element or cover.
- the second housing region 4 has a cross-sectional shape that is constant along its longitudinal extent (ie, parallel to the longitudinal axis X).
- the second housing portion 4 is tubular with a round, expediently circular, cross-sectional configuration.
- the second housing area 4 has a longitudinal extension (ie, parallel to the longitudinal axis X), which is significantly greater than the longitudinal extent of the first housing portion 2 or the terminal portion 6.
- the longitudinal extension of the second housing region 4 may be 4 to 11 times, preferably 6 to 9 times and particularly preferably approximately 7.5 times the longitudinal extent of the connection region 6.
- the second housing portion 4 is also advantageously formed thin-walled, wherein the wall thickness of the second housing portion 4 about 0.01 - 0.1, preferably about 0.02 - 0.07 and particularly preferably about 0.04 times the diameter of the second housing portion equivalent.
- the second housing portion 4 is formed as about the longitudinal axis X rotationally symmetrical body.
- the first housing portion 2 is advantageously formed as a tubular portion or body with open end on both sides.
- the first housing portion 2 may be formed as about the longitudinal axis X rotationally symmetrical body.
- the first housing region 2 has (along the longitudinal axis X) an average or average wall thickness which is greater than the wall thickness of the second housing region 4.
- the average wall thickness is about 1.3-3 times, preferably about 1.8-2.6 and particularly preferably about 2 times greater than the wall thickness of the second housing area 4.
- the first housing area 2 along its longitudinal extent (ie parallel to the longitudinal axis X) no constant cross-sectional shape.
- the outer cross section of the first housing portion 2 and the second housing portion 4 may be identical in size and / or shape.
- the first housing region 2 has an engagement section 8 on its inner side at an end region opposite or opposite the connection region 6 or the second housing region 4, with which end element 52 (FIG. Fig. 4 ) is engageable.
- the engagement portion may be formed, for example, as an internal thread. It is understood that the engagement portion may also have any other Verrastkonfiguration, for example, can be provided as a bayonet lock or in the form of radial ribs.
- the engagement portion 8 advantageously has an inner radius or diameter which is smaller than the inner radius or diameter of the second housing portion 4 is.
- the first housing region 2 has a sealing section 10, on which a sealing body 54 of the closure element 52 (FIG. Fig. 4 ) Can be brought to the plant.
- connection region 6 furthermore has an inwardly projecting abutment section 20, which can be designed as a circumferentially extending radial projection.
- the inner radius of the contact portion 20 is expediently smaller than the inner radius of the sealing portion 10 of the first housing portion 2.
- the connection portion 6 in the region of the contact portion 20 in relation to the inner configuration of the first housing portion 2 is again tapered.
- the closing element 52 can be abuttingly brought into abutment ( Fig. 4 ), so that a fluid flow between the contact portion 20 and mounted end member 52 is not possible.
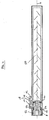
- FIG. 4 is a cross-sectional view of a preferred exemplary embodiment of the dryer of the invention.
- the dryer has a drying means 50, which is arranged essentially in the second housing region 4.
- the end member 52 is threadedly engaged with and fixed to the engaging portion 8 of the first housing portion 2.
- the sealing body 54 for example, an O-ring, which is sealingly engageable with the sealing portion 10 of the first housing portion 2 and thus seals the housing to the outside.
- a filter region 56 is provided, the end of which essentially rests against the contact section 20 in a fluid-tight manner.
- the fluid entering through the inlet opening 14 is forced to flow through the filter area 56. From there, it then passes into the second housing region 4, in which the drying agent 50 is arranged in order to extract moisture from the cooling medium. Subsequently, the cooling medium is led out of the housing again via the outlet opening 16.
Landscapes
- Engineering & Computer Science (AREA)
- Chemical & Material Sciences (AREA)
- Analytical Chemistry (AREA)
- Power Engineering (AREA)
- Physics & Mathematics (AREA)
- Mechanical Engineering (AREA)
- Thermal Sciences (AREA)
- General Engineering & Computer Science (AREA)
- Air-Conditioning For Vehicles (AREA)
Description
- Die vorliegende Erfindung bezieht sich auf ein Gehäuse eines Trockners für ein Kühlmedium in einem Kühlmedienkreislauf, insbesondere einer Klimaanlage eines Fahrzeugs, auf einen Trockner für ein Kühlmedium in einem Kühlmedienkreislauf, ebenfalls insbesondere einer Klimaanlage eines Fahrzeugs, sowie auf ein Herstellungsverfahren für ein solches Gehaüse.
- Trocknergehäuse der in Rede stehenden Art sind hinlänglich aus dem Stand der Technik bekannt und finden in Trocknern Anwendung, welche dazu dienen, Verunreinigungen und Feuchtigkeit aus einem Kühlmedium herauszufiltern und aufzunehmen. Häufig werden derartige Trockner zur Reinigung des Kühlmediums in Klimaanlagen eines Fahrzeugs eingesetzt, um die Feuchtigkeit im System mittels eines Trocknungsmittels aufzunehmen.
- Die
DE 10 2005 023 103 A1 zeigt einen Trockner einer Klimaanlage eines Fahrzeugs, bei welchem ein Gehäuse mit einem Trocknungsmittel befüllt ist. Das Gehäuse ist aus einem ersten Gehäuseteil und einem zweiten Gehäuseteil ausgebildet, die über ein Verschweißungsverfahren miteinander fluiddicht verbunden sind. Das erste Gehäuseteil weist zwei Öffnungen auf, an welche Verbindungselemente zur Verbindung mit Medienleitungen angebracht bzw. verschweißt sind. Problematisch bei derartigen Trocknergehäusen ist jedoch, dass insbesondere an den Schweiß- oder Lötstellen Undichtigkeiten auftreten können und somit die Funktionalität des Trockners nicht gewährleistet werden kann. Darüber hinaus weist das Gehäuse im Bereich der Verbindungsstellen (Schweißnähte und Lötstellen) nachteilige Werkstoffeigenschaften hinsichtlich der Zähigkeit und Dehnfähigkeit auf, so dass ebenfalls ein Versagen des Trockners aufgrund von Rissbildung im Gehäuse möglich ist. - Die
DE 10 2005 024 158 A1 betrifft einen Trockner für ein Kühlmedium in einem Kühlmedienkreislauf einer Klimaanlage eines Fahrzeugs, umfassend ein Gehäuse, welches als ein einseitig offenes Gehäuse mit einem Boden und einem gegenüberliegenden offenen Ende ausgeführt ist, das von einem anschlussfreien Verschlusselement verschlossen ist. - Die
DE 10 2008 034 631 betrifft eine Trocknereinrichtung zum Trocknen und Bevorraten eines Kältemittels, mit wenigstens einem Verbindungsteil, mittels welchem die Trocknereinrichtung an einem Kondensator einer Kälteanlage festlegbar ist. - Die
US-2004/007012 A1 betrifft einen Trockner für ein Kühlmedium in einem Kühlmedienkreislauf mit einem zylindrischen Körper und einer Kappe, die das untere Ende des Körpers abschließt, wobei der Körper einen Abstützbereich für einen Filter aufweist, der den Körper in einen oberen und einen unteren Bereich trennt. - Die
EP 1 762 798 A1 offenbart ein Verfahren zur Herstellung eines Behälters zum Einsatz in einem Wärmetauscher-System, wobei ein gewalzter Metallzylinder mit einem Rohrabschnitt, einem ersten Ende, welches durch einen Stopfen verschließbar ist, und einem zweiten Ende, an dem ein Haltebereich und ein nach innen ragender Absatz vorgesehen ist, gebildet wird. -
EP 1 762 798 offenbart auch ein Gehaüse gemäß Oberbegriff des Anspruchs 1. - Es ist somit Aufgabe der vorliegenden Erfindung, ein Gehäuse eines Trockners für ein Kühlmedium in einem Kühlmedienkreislauf, einen Trockner für ein Kühlmedium in einem Kühlmedienkreislauf, insbesondere für eine Klimaanlage eines Fahrzeugs sowie ein entsprechendes Herstellungsverfahren vorzusehen, bei welchen die Gefahr von Undichtigkeiten vermieden wird und welche eine hohe Werkstoffeigenschaft und -qualität aufweisen.
- Diese Aufgabe wird durch ein Gehäuse eines Trockners für ein Kühlmedium in einem Kühlmedienkreislauf, insbesondere einer Klimaanlage eines Fahrzeugs, mit den Merkmalen des Anspruchs 1 und durch einen Trockner für ein Kühlmedium in einem Kühlmedienkreislauf, insbesondere einer Klimaanlage eines Fahrzeugs, mit den Merkmalen des Anspruchs 10 gelöst. Ferner vorgesehen ist ein Herstellungs- 2verfahren für ein Gehäuse eines Trockners mit den Merkmalen des Anspruchs 13. Bevorzugte Ausführungsformen ergeben sich aus den abhängigen Ansprüchen.
- Erfindungsgemäß ist ein Gehäuse eines Trockners für ein Kühlmedium in einem Kühlmedienkreislauf, insbesondere einer Klimalange eines Fahrzeugs, vorgesehen, umfassend einen ersten und einen zweiten Gehäusebereich, welche jeweils hohlzylinderförmig ausgebildet sind, und einen Anschlussbereich, welcher zwischen dem ersten und dem zweiten Gehäusebereich angeordnet und hohlzylinderförmig ausgebildet ist, wobei der Anschlussbereich zumindest eine radiale Öffnung aufweist, und wobei das Gehäuse als einteiliges Fließpressteil ausgebildet ist. Das Gehäuse dient zweckmäßigerweise zur Anwendung als Trocknergehäuse für ein Kühlmedium in einem Kühlmedienkreislauf, welcher der Kühlmedienkreislauf einer Klimalange eines Fahrzeugs bzw. Kraftfahrzeugs sein kann. Hierfür weist das Gehäuse einen ersten und zweiten Gehäusebereich auf, die jeweils hohlzylinderförmig ausgebildet sind. Entsprechend ist ebenfalls der Anschlussbereich hohlzylinderförmig ausgebildet. Hierbei können der erste und der zweite Gehäusebereich sowie der Anschlussbereich zueinander konzentrisch angeordnet sein, sodass diese parallel zu einer Längsachse des Gehäuses angeordnet sind.
- Die Querschnittskonfigurationen des ersten und zweiten Gehäusebereichs sowie des Anschlussbereichs können beliebig ausgestaltet sein, beispielsweise rund oder eckig bzw. polygonförmig. Zweckmäßigerweise kann der zweite Gehäusebereich an seinem dem ersten Gehäusebereich gegenüberliegenden Ende verschlossen sein. Dies kann mittelbar über zusätzliche Verschlusselemente oder unmittelbar durch eine Ausbildung des zweiten Gehäusebereichs als einseitig geschlossener Rohrkörper (d. h. mit einem geschlossenen Boden) erfolgen. Gleiches kann für den ersten Gehäusebereich gelten. Der zwischen angeordnete Anschlussbereich weist vorteilhafterweise zumindest eine radiale Öffnung auf. Die Öffnung kann somit radial bzw. lateral bzw. am Umfang des Anschlussbereichs bzw. quer, vorzugsweise senkrecht, zur Längsachse des Gehäuses ausgebildet sein. Um Undichtigkeiten und hohe Werkstoffeigenschaften zu gewährleisten, ist das Gehäuse als einteiliges Fließpressteil ausgebildet. In anderen Worten, ist das Gehäuse einteilig bzw. einstückig bzw. integral aus einem vorzugsweise homogenen Material ausgebildet. Infolgedessen weist das Gehäuse erfindungsgemäß keine Fügebereiche von verschiedenen Elementen auf, wie dies bei Gehäusen aus dem Stand der Technik bekannt ist. Es wird somit ein rohrförmiges oder stabförmiges Gehäuse bereitgestellt, welches als einstückiger Körper fügekanten- bzw. -bereichefrei ausgebildet ist.
- Erfindungsgemäß weist der Anschlussbereich einen radial nach außen ragenden Anschlussabschnitt auf, in welchem die zumindest eine Öffnung vorgesehen ist. Der Anschlussabschnitt kann somit zweckmäßigerweise als radial oder lateral über den Außenumfang des ersten bzw. zweiten Gehäusebereichs oder Anschlussbereichs vorragender Vorsprung ausgebildet sein, welcher die zumindest eine Öffnung umgibt. Die Öffnung kann somit in dem nach außen ragenden Anschlussabschnitt vorgesehen sein.
- Vorteilhafterweise weist der Anschlussbereich zwei radiale Öffnungen auf. So können die beiden Öffnungen als Einlass- und Auslassöffnung ausgebildet sein. Besonders vorteilhafterweise sind die beiden Öffnungen im gleichen Anschlussabschnitt ausgebildet. Alternativ können jedoch auch zwei nach außen ragende Anschlussabschnitte vorgesehen sein, welche jeweils eine Öffnung beherbergen. Die Querschnittsform der Öffnungen kann beliebig gestaltet sein, beispielsweise rechteckig oder vieleckig. Vorzugsweise ist diese jedoch rund, insbesondere kreisrund.
- Zweckmäßigerweise weist der Anschlussabschnitt eine Anschlussfläche zur Anordnung an einem Kondensator auf, welche vorzugsweise konkav ausgebildet ist. Die Anschlussfläche weist vorteilhafterweise eine runde, vorzugsweise kreisrunde, Oberflächenkonfiguration mit einer vorzugsweise entlang der Längsachse des Gehäuses konstanten Querschnittsform auf.
- Vorzugsweise ist die Wandstärke des ersten Gehäusebereichs größer als die Wandstärke des zweiten Gehäusebereichs. Hierdurch ist es möglich, dass der erste Gehäusebereich zumindest partiell einer spanenden Umformung unterzogen werden kann, um beispielsweise ein Gewinde für ein Abschlusselement vorzusehen.
- Bevorzugterweise weisen der erste und zweite Gehäusebereich eine runde, vorzugsweise kreisrunde, Querschnittskonfiguration auf. Der erste und zweite Gehäusebereich können somit zweckmäßigerweise eine im Wesentlichen rotationssymmetrische Querschnittsform aufweisen. Auch der Anschlussbereich kann eine runde, bzw. kreisrunde Innenkonfiguration aufweisen. An dessen Außenseite bzw. -fläche ist jedoch vorteilhafterweise der radial nach außen ragenden Anschlussabschnitt vorgesehen.
- Zweckmäßigerweise weisen der erste und zweite Gehäusebereich den gleichen Außendurchmesser auf. Hierdurch konstituieren der erste und zweite Gehäusebereich einen im Wesentlichen rohr- oder stabförmigen Körper. Der Innendurchmesser des ersten und zweiten Gehäusebereichs muss jedoch nicht identisch sein, da der erste Gehäusebereich zweckmäßigerweise eine größere Wandstärke aufweist und somit einen geringeren Innendurchmesser besitzt als der zweite Gehäusebereich.
- Weiterhin bevorzugt weist der erste Gehäusebereich einen Eingriffsabschnitt auf, mit welchem ein Abschlusselement in Eingriff bringbar ist. Der Eingriffsabschnitt ist hierbei vorzugsweise an der Innenseite bzw. -fläche des ersten Gehäusebereichs vorzugsweise an dessen dem zweiten Gehäusebereich abgewandten Endbereich vorgesehen. Der Eingriffsabschnitt kann somit beispielsweise als Innengewinde ausgebildet sein, dessen Radius vorteilhafterweise kleiner als der Innenradius des zweiten Gehäusebereichs ist.
- In einer weiteren bevorzugten Ausführungsform weist der erste Gehäusebereich zumindest einen Dichtungsabschnitt, vorzugsweise zwei Dichtungsabschnitte, auf, an welchem ein Dichtungskörper eines Abschlusselements zur Anlage bringbar ist. Der Dichtungsabschnitt ist hierbei zweckmäßigerweise an der Innenseite bzw. -oberfläche des ersten Gehäusebereichs an der dem zweiten Gehäusebereich zugewandten Seite bzw. Ende vorgesehen. Dieser kann eine beliebige Querschnittskonfiguration aufweisen, ist jedoch vorteilhafterweise rotationssymmetrisch um die Längsachse des Gehäuses. Infolgedessen kann der Dichtungsabschnitt einen (Innen-)Radius aufweisen, welcher geringer als der (Innen-)Radius des Eingriffsabschnitts ist, sodass sich der erste Gehäusebereich, ausgehend von seinem dem zweiten Gehäusebereich abgewandten Ende in Richtung des zweiten Gehäusebereichs verjüngt.
- Erfindungsgemäß weist der Anschlussbereich einen nach innen ragenden Anlageabschnitt auf, an welchem ein Abschlusselement sich abstützend zur Anlage bringbar ist. Der Anlageabschnitt kann vorteilhafterweise umlaufend am Innenumfang des Abschlusselements und somit rotationssymmetrisch als ringförmiger Vorsprung ausgebildet sein. Im Bereich des Anlageabschnitts ist somit der (Innen-)Querschnitt des Anschlussbereichs verjüngt. Der Innenradius des Anlageabschnitts ist zweckmäßigerweise kleiner als der Innenradius des Dichtungsabschnitts des ersten Gehäusebereichs. In einem Gehäuse mit zwei radialen Öffnungen (d. h. Einlass- und Auslassöffnung) kann der Anlageabschnitt somit zwischen den beiden Öffnungen vorgesehen sein. Hierbei sind Einlass- und Auslassöffnung zweckmäßigerweise entlang der Längsachse bzw. - erstreckung des Gehäuses angeordnet, wobei diese besonders vorzugsweise axial zueinander ausgerichtet bzw. fluchtend sind.
- Zweckmäßigerweise ist das Gehäuse aus einem Leichtmetall, wie Aluminium oder einer Aluminiumlegierung, oder aus einem temperaturbeständigen Kunststoff ausgebildet. Dies ist besonders vorteilhaft, da das Gehäuse als Fließpressteil ausgebildet ist.
- Weiterhin erfindungsgemäß ist ein Trockner für ein Kühlmedium in einem Kühlmedienkreislauf, insbesondere einer Klimaanlage eines Fahrzeugs, vorgesehen, umfassend ein Gehäuse mit einem darin angeordneten Trocknungsmittel, wobei das Gehäuse einen ersten und einen zweiten Gehäusebereich, welche jeweils hohlzylinderförmig ausgebildet sind, und einen Anschlussbereich aufweist, welcher zwischen dem ersten und dem zweiten Gehäusebereich angeordnet und hohlzylinderförmig ausgebildet ist, wobei der Anschlussbereich zumindest eine radiale Öffnung aufweist, und wobei das Gehäuse als einteiliges Fließpressteil ausgebildet ist. Besonders zweckmäßigerweise ist das Trocknungsmittel im Wesentlichen innerhalb des zweiten Gehäusebereichs des Gehäuses angeordnet, wobei dieses vorzugsweise partiell in den Anschlussbereich ragen kann. Das Trocknungsmittel kann in Form eines losen Granulats oder alternativ in Form eines in dem Gehäuse angeordneten Trocknerbeutels ausgebildet sein.
- Vorteilhafterweise weist der Trockner weiterhin ein Abschlusselement auf, welches einen Filter umfasst, um das dem Trockner zugeführte Kühlmedium zu filtrieren. Das Abschlusselement kann insbesondere ein offenes Ende des ersten Gehäusebereichs verschließen.
- Zweckmäßigerweise weist der Anschlussbereich zwei laterale Öffnungen auf, welche durch das eingebaute Abschlusselement, das einen entsprechend durch den Filter trennenden Aufbau aufweist, voneinander getrennt sind. So kann insbesondere eine benachbart zum ersten Gehäusebereich angeordnete Einlassöffnung dem Filter des Abschlusselements das Kühlmedium zuführen, nach dessen Durchströmen es in den zweiten Gehäusebereich oder einem dem zweiten Gehäusebereich benachbarten Bereich des Anschlussbereichs gelangt, an welchem die Auslassöffnung vorgesehen ist.
- Es versteht sich, dass die weiteren Merkmale und Vorteile des erfindungsgemäßen Gehäuses ebenfalls in dem erfindungsgemäßen Trockner Anwendung finden können.
- Weiterhin erfindungsgemäß vorgesehen ist ein Herstellungsverfahren für ein Gehäuse eines Trockners für ein Kühlmedium in einem Kühlmedienkreislauf, insbesondere einer Klimaanlage eines Fahrzeugs, umfassend die Schritte: Bereitstellen eines Werkstückrohlings, und Druckumformen mittels Fließpressens des Werkstückrohlings derart, dass aus dem Werkstückrohling eine einstückige Einheit aus einem ersten und einem zweiten Gehäusebereich und einem dazwischen liegenden Anschlussbereich mit zumindest einem radial nach außen ragenden Anschlussabschnitt gebildet wird. Ein erfindungsgemäßes Gehäuse kann somit mittels eines einzigen Druckumformschritts durch Verwendung eines Fließpressverfahrens hergestellt werden. Insbesondere ist es möglich, ein vorbeschriebenes Gehäuse mit einem radial nach außen ragenden Anschlussabschnitt an dem Anschlussbereich sowie sich daran anschließenden ersten und zweiten Gehäusebereichen auszubilden, sodass zwischen diesen Bereichen keine Fügestellen aufgrund von Verschweißungen oder Verlötungen bestehen.
- Es versteht sich, dass sämtliche durch den Druckumformschritt herstellbaren weiteren Merkmale des erfindungsgemäßen Gehäuses ebenfalls Gegenstand des erfindungsgemäßen Herstellungsverfahrens sein können. Dies betrifft insbesondere die Ausbildung des Dichtungsabschnitts, des Eingriffsabschnitts, des Anlageabschnitts und der Anschlussfläche.
- Weitere Vorteile und Merkmale der Erfindung ergeben sich aus der nachfolgenden Beschreibung von bevorzugten Ausführungsformen mit Bezug auf die beigefügten Figuren, wobei einzelne Merkmal von verschiedenen Ausführungsformen zu neuen Ausführungsformen kombiniert werden können. Es zeigen:
- Fig. 1
- eine perspektivische Ansicht einer ersten Ausführungsform des erfindungsgemäßen Gehäuses eines Trockners.
- Fig. 2
- eine Querschnittsansicht einer bevorzugten Ausführungsform des erfindungsgemäßen Gehäuses eines Trockners.
- Fig. 3
- eine Seitenansicht einer bevorzugten Ausführungsform des erfindungsgemäßen Gehäuses eines Trockners.
- Fig. 4
- eine Querschnittsansicht einer bevorzugten Ausführungsform des erfindungsgemäßen Trockners.
- In den
Fig. 1 - 3 ist eine erste beispielhafte, bevorzugte Ausführungsform des erfindungsgemäßen Gehäuses eines Trockners für ein Kühlmedium in einem Kühlmedienkreislauf dargestellt. Das Gehäuse weist einen ersten Gehäusebereich 2, einen zweiten Gehäusebereich 4 sowie einen Anschlussbereich 6 auf. Wie ersichtlich, sind der erste Gehäusebereich 2, der zweite Gehäusebereich 4 und der Anschlussbereich 6 hohlzylinderförmig mit zweckmäßigerweise rundem oder kreisrundem Innenquerschnitt derart angeordnet, dass diese sich stirnseitig aneinander anschließen und vorzugsweise im Wesentlichen konzentrisch zur Längsachse X des Gehäuses angeordnet sind. Hierdurch ergibt sich ein Gehäuse, welches im Wesentlichen rohrförmig oder stabförmig ausgebildet ist. - Der zweite Gehäusebereich 4 kann als einseitig offener Bereich (z. B. Behälter) mit einem Boden, welcher an einem den Anschlussbereich 6 abgewandten Ende des zweiten Gehäusebereichs 4 angeordnet ist, versehen sein. Vorteilhafterweise ist der zweite Gehäusebereich 4 jedoch als beidseitig offener Bereich (z. B. Rohr) ausgebildet, dessen dem Anschlussbereich 6 gegenüberliegendes Ende mit einem Verschlusselement oder -deckel fluiddicht verschlossen ist. Der zweite Gehäusebereich 4 weist eine entlang seiner Längserstreckung (d. h. parallel zur Längsachse X) konstante Querschnittsform auf. Besonders vorteilhafterweise ist der zweite Gehäusebereich 4 rohrförmig mit einer runden, zweckmäßigerweise kreisrunden, Querschnittskonfiguration ausgebildet. Der zweite Gehäusebereich 4 weist eine Längserstreckung (d. h. parallel zur Längsachse X) auf, welche deutlich größer als die Längserstreckung des ersten Gehäusebereichs 2 oder des Anschlussbereichs 6 ist. So kann die Längserstreckung des zweiten Gehäusebereichs 4 das 4 - 11-fache, vorzugsweise das 6 - 9-fache und besonders bevorzugterweise ca. das 7,5-fache der Längserstreckung des Anschlussbereichs 6 betragen. Der zweite Gehäusebereich 4 ist darüber hinaus vorteilhafterweise dünnwandig ausgebildet, wobei die Wandstärke des zweiten Gehäusebereichs 4 etwa 0,01 - 0,1, vorzugsweise etwa 0,02 - 0,07 und besonders bevorzugterweise etwa 0,04-mal dem Durchmesser des zweiten Gehäusebereichs entspricht. Vorteilhafterweise ist der zweite Gehäusebereich 4 als um die Längsachse X rotationssymmetrischer Körper ausgebildet.
- Der erste Gehäusebereich 2 ist vorteilhafterweise als rohrförmiger Bereich oder Körper mit beidseitige offenem Ende ausgebildet. Insbesondere kann der erste Gehäusebereich 2 als um die Längsachse X rotationssymmetrischer Körper ausgebildet sein. Der erste Gehäusebereich 2 weist (entlang der Längsachse X) eine durchschnittliche bzw. gemittelte Wandstärke auf, die größer als die Wandstärke des zweiten Gehäusebereichs 4 ist. Insbesondere ist die durchschnittliche Wandstärke etwa 1,3 - 3-mal, vorzugsweise etwa 1,8 - 2,6 und besonders bevorzugterweise etwa 2-mal größer als die Wandstärke des zweiten Gehäusebereichs 4. Anders als der zweite Gehäusebereich 4 weist der erste Gehäusebereich 2 entlang seiner Längserstreckung (d. h. parallel zur Längsachse X) keine konstante Querschnittsform auf. So kann der Außenquerschnitt vom ersten Gehäusebereich 2 und zweiten Gehäusebereich 4 in Größe und/oder Form identisch sein. Jedoch weist der erste Gehäusebereich 2 an einem dem Anschlussbereich 6 bzw. dem zweiten Gehäusebereich 4 gegenüberliegenden bzw. entgegengesetzten Endbereich an seiner Innenseite einen Eingriffsabschnitt 8 auf, mit welchem ein Abschlusselement 52 (
Fig. 4 ) in Eingriff bringbar ist. Der Eingriffsabschnitt kann beispielsweise als Innengewinde ausgebildet sein. Es versteht sich, dass der Eingriffsabschnitt auch eine beliebig andere Verrastkonfiguration aufweisen kann, beispielsweise als Bajonettverschluss oder in Form von radialen Rippen vorgesehen sein kann. Der Eingriffsabschnitt 8 weist vorteilhafterweise einen Innenradius bzw. -durchmesser auf, der kleiner als der Innenradius bzw. -durchmesser des zweiten Gehäusebereichs 4 ist. An einem dem Anschlussbereich 6 bzw. zweiten Gehäusebereich 4 zugewandtem Endbereich weist der erste Gehäusebereich 2 einen Dichtungsabschnitt 10 auf, an welchem ein Dichtungskörper 54 des Abschlusselements 52 (Fig. 4 ) zur Anlage bringbar ist. Der Dichtungsabschnitt 10 ist an der Innenseite bzw. -oberfläche des ersten Gehäusebereichs 2 derart angeordnet, dass dieser radial nach innen hervorragt. Der Dichtungsabschnitt 10 bildet hierbei eine zur Längsachse X parallele Fläche aus, welche an der dem Eingriffsabschnitt 8 zugewandten Seite mit einer nach außen gerichteten Abschrägung bzw. Abfasung ausgebildet ist. Der Innendurchmesser des Dichtungsabschnitts, welcher vorteilhafterweise um die Längsachse X rotationssymmetrisch ausgebildet ist, ist zweckmäßigerweise kleiner als der Innendurchmesser des Eingriffsabschnitts 8. In anderen Worten verjüngt sich der Innenquerschnitt des ersten Gehäusebereichs 2 von dessen ersten, offenen Ende hin zu dessen dem Anschlussbereich 6 benachbarten Ende. - Wie ersichtlich, ist der Anschlussbereich 6 zwischen dem ersten Gehäusebereich 2 und dem zweiten Gehäusebereich 4 angeordnet. In der dargestellten Ausführungsform weist der Anschlussbereich 6 einen Anschlussabschnitt 12 auf, welcher radial nach außen hervorragt. In anderen Worten ist der Anschlussabschnitt 12 als nach außen radial hervorragender Vorsprung ausgebildet, sodass - anders als der erste Gehäusebereich 2 und der zweite Gehäusebereich 4 - der Anschlussbereich 6 hinsichtlich dessen Außenkonfiguration bzw. -querschnitt nicht rotationssymmetrisch um die Längsachse X ausgebildet ist. Dennoch kann der Anschlussbereich 6 hinsichtlich dessen Innenquerschnitt bzw. -konfiguration im Wesentlichen rotationssymmetrisch um die Längsachse X ausgebildet sein. In dem Anschlussabschnitt 12 sind zwei radiale Öffnungen bzw. Durchbrüche ausgebildet, welche eine Einlassöffnung 14 und eine Auslassöffnung 16 konstituieren. Die Einlassöffnung 14 ist hierbei zweckmäßigerweise an einem dem ersten Gehäusebereich 2 zugewandten Abschnitt des Anschlussabschnitts 12 angeordnet, wohingegen die Auslassöffnung 16 an einem dem zweiten Gehäusebereich 4 zugewandten Abschnitt des Anschlussabschnitts 12 vorgesehen ist. Vorteilhafterweise liegen die Einlassöffnung 14 und die Auslassöffnung 16 auf einer zur Längsachse X parallelen Geraden. Zumindest eine der Öffnungen 14, 16 ist in dem Anschlussabschnitt 12 vorgesehen. In einer alternativen Ausführungsform kann die weitere Öffnung 14, 16 kopf- oder bodenseitig im Deckel, im Abschlusselement 52 oder im Boden vorgesehen sein. Um das Gehäuse an einen Kondensator (nicht dargestellt) anzuschließen bzw. anzuordnen, weist der Anschlussabschnitt 12 eine Anschlussfläche 18 auf. Wie insbesondere aus
Fig. 3 ersichtlich, ist die Anschlussfläche 18 zweckmäßigerweise konkav ausgebildet mit einer runden, vorzugsweise kreisrunden, Oberflächenkonfiguration. Es versteht sich, dass ebenfalls alternative Oberflächenkonfigurationen zum Anschluss an den Kondensator möglich sind. Der Anschlussbereich 6 weist darüber hinaus einen nach innen ragenden Anlageabschnitt 20 auf, welcher sicht als umfänglich verlaufender radialer Vorsprung ausgebildet sein kann. Der Innenradius des Anlageabschnitts 20 ist hierbei zweckmäßigerweise kleiner als der Innenradius des Dichtungsabschnitts 10 des ersten Gehäusebereichs 2. In anderen Worten ist der Anschlussbereich 6 im Bereich des Anlageabschnitts 20 in Relation zur Innenkonfiguration des ersten Gehäusebereichs 2 nochmals verjüngt. An dem Anlageabschnitt 20 kann das Abschlusselement 52 sich abstützend zur Anlage gebracht werden (Fig. 4 ), sodass ein Fluidfluss zwischen Anlageabschnitt 20 und montiertem Abschlusselement 52 nicht möglich ist. - Erfindungsgemäß ist das Gehäuse als einteiliges Fließpressteil ausgebildet. Anders als im bekannten Stand der Technik, in welchem das Gehäuse zwar teilweise aus Fließpressteilen ausgebildet ist, diese Vielzahl von Teilen jedoch miteinander verschweißt wird, ist das Gehäuse der vorliegenden Erfindung einteilig bzw. einstückig aus einem homogenen Material und somit einem konstanten Materialverlauf ausgebildet, so dass Fügestellen nicht vorhanden sind, die zu Materialschwächungen führen können. In anderen Worten ist das erfindungsgemäße Gehäuse in einem Fließpressverfahren als einstückiger Körper hergestellt. Im Stand der Technik hingegen sind erster Gehäusebereich, zweiter Gehäusebereich und Anschlussbereich separate voneinander als Strang- oder Fließpressteile ausgebildet und miteinander verschweißt. Auch die Ausbildung des Anschlussabschnitts am Anschlussbereich als integraler Bestandteil des Fließpressteils ist im Stand der Technik nicht bekannt. Dieser wird hingegen bei den aus dem Stand der Technik bekannten Gehäusen separat gefertigt und daran angeschweißt oder verlötet.
- In
Fig. 4 ist eine Querschnittsansicht einer bevorzugten, beispielhaften Ausführungsform des erfindungsgemäßen Trockners dargestellt. Der Trockner weist ein Trocknungsmittel 50 auf, welches im Wesentlichen im zweiten Gehäusebereich 4 angeordnet ist. Das Abschlusselement 52 wird über Gewinde mit dem Eingriffsabschnitt 8 des ersten Gehäusebereichs 2 in Eingriff gebracht und daran befestigt. Hieran schließt sich der Dichtungskörper 54, beispielsweise ein O-Ring, an, welcher am Dichtungsabschnitt 10 des ersten Gehäusebereichs 2 dichtend zur Anlage bringbar ist und das Gehäuse somit nach außen hin abdichtet. Ferner vorgesehen ist ein Filterbereich 56, dessen Ende sich im Wesentlichen fluiddicht an den Anlageabschnitt 20 anlegt. Hierdurch wird das durch die Einlassöffnung 14 eintretende Fluid gezwungen, den Filterbereich 56 zu durchströmen. Von dort gelangt es anschließend in den zweiten Gehäusebereich 4, in welchem das Trocknungsmittel 50 angeordnet ist, um dem Kühlmedium Feuchtigkeit zu entziehen. Daran anschließend wird das Kühlmedium über die Auslassöffnung 16 aus dem Gehäuse wieder herausgeleitet. -
- 2
- erster Gehäusebereich
- 4
- zweiter Gehäusebereich
- 6
- Anschlussbereich
- 8
- Eingriffsabschnitt
- 10
- Dichtungsabschnitt
- 12
- Anschlussabschnitt
- 14
- Einlassöffnung
- 16
- Auslassöffnung
- 18
- Anschlussfläche
- 20
- Anlageabschnitt
- 50
- Trocknungsmittel
- 52
- Abschlusselement
- 54
- Dichtungskörper
- 56
- Filterbereich
- X
- Längsachse
Claims (13)
- Gehäuse eines Trockners für ein Kühlmedium in einem Kühlmedienkreislauf, insbesondere einer Klimaanlage eines Fahrzeugs, umfassend einen ersten (2) und einen zweiten (4) Gehäusebereich, welche jeweils hohlzylinderförmig ausgebildet sind, und
einen Anschlussbereich (6), welcher zwischen dem ersten (2) und dem zweiten (4) Gehäusebereich angeordnet und hohlzylinderförmig ausgebildet ist,
wobei der Anschlussbereich (6) zumindest eine radiale Öffnung (14; 16) aufweist, dardurch gekennzeichnet, dass
das Gehäuse als einteiliges Fließpressteil ausgebildet ist,
dass der Anschlussbereich (6) einen nach innen ragenden Anlageabschnitt (20) aufweist, an welchem ein Abschlusselement (52) sich abstützend zur Anlage bringbar ist, und
dass der Anschlussbereich (6) einen radial nach außen ragenden Anschlussabschnitt (12) aufweist, in welchem die zumindest eine Öffnung (14; 16) vorgesehen ist. - Gehäuse nach einem der vorhergehenden Ansprüche, wobei der Anschlussbereich (6) zwei radiale Öffnungen (14, 16) aufweist.
- Gehäuse nach einem der Ansprüche 1 oder 3, wobei der Anschlussabschnitt (6) eine Anschlussfläche (18) zur Anordnung an einen Kondensator aufweist, welche vorzugsweise konkav ausgebildet ist.
- Gehäuse nach einem der vorhergehenden Ansprüche, wobei die Wandstärke des ersten Gehäusebereichs (2) größer als die Wandstärke des zweiten Gehäusebereichs (4) ist.
- Gehäuse nach einem der vorhergehenden Ansprüche, wobei der erste (2) und zweite (4) Gehäusebereich eine runde, vorzugsweise kreisrunde Querschnittskonfiguration aufweisen.
- Gehäuse nach Anspruch 5, wobei der erste (2) und zweite (4) Gehäusebereich den gleichen Außendurchmesser aufweisen.
- Gehäuse nach einem der vorhergehenden Ansprüche, wobei der erste Gehäusebereich (2) einen Eingriffsabschnitt (8) aufweist, mit welchem ein Abschlusselement (52) in Eingriff bringbar ist.
- Gehäuse nach einem der vorhergehenden Ansprüche, wobei der erste Gehäusebereich (2) zumindest einen Dichtungsabschnitt (10) aufweist, an welchem ein Dichtungskörper (54) eines Abschlusselements (52) zur Anlage bringbar ist.
- Gehäuse nach einem der vorhergehenden Ansprüche, welches aus einem Leichtmetall, wie Aluminium oder einer Aluminiumlegierung, oder aus einem temperaturbeständigen Kunststoff ausgebildet ist.
- Trockner für ein Kühlmedium in einem Kühlmedienkreislauf, insbesondere einer Klimaanlage eines Fahrzeugs, umfassend
ein Gehäuse nach einem der Ansprüche 1 bis 9, mit einem darin angeordneten Trocknungsmittel (50). - Trockner nach Anspruch 10, weiterhin aufweisend ein Abschlusselement (52), welches einen Filterbereich (56) umfasst, um das dem Trockner zugeführte Kühlmedium zu filtrieren.
- Trockner nach einem der Ansprüche 10 oder 11, wobei der Anschlussbereich (6) zwei radiale Öffnungen (14, 16) aufweist, welche durch das eingebaute Abschlusselement (52), das einen entsprechend durch den Filterbereich (56) trennenden Aufbau aufweist, voneinander getrennt sind.
- Herstellungsverfahren für ein Gehäuse nach einem der Ansprüche 1 bis 9, eines Trockners für ein Kühlmedium in einem Kühlmedienkreislauf, insbesondere einer Klimaanlage eines Fahrzeugs, umfassend die Schritte:- Breitstellen eines Werkstückrohlings, und- Druckumformen mittels Fließpressens des Werkstückrohlings derart, dass aus dem Werkstückrohling eine einstückige Einheit aus einem ersten (2) und einem zweiten (4) Gehäusebereich und einem dazwischen liegenden Anschlussbereich (6) mit zumindest einem radial nach außen ragenden Anschlussabschnitt (12) und einem nach innen ragenden Anlageabschnitt (20), an welchem ein Abschlusselement (52) sich abstützend zur Anlage bringbar ist, gebildet wird.
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102009045584.1A DE102009045584B4 (de) | 2009-10-12 | 2009-10-12 | Gehäuse eines Trockners |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP2312240A1 EP2312240A1 (de) | 2011-04-20 |
| EP2312240B1 true EP2312240B1 (de) | 2016-04-27 |
Family
ID=43478063
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP10187081.4A Active EP2312240B1 (de) | 2009-10-12 | 2010-10-11 | Gehäuse eines Trockners und Herstellungsverfahren des Gehäuses |
Country Status (4)
| Country | Link |
|---|---|
| EP (1) | EP2312240B1 (de) |
| DE (1) | DE102009045584B4 (de) |
| ES (1) | ES2584913T3 (de) |
| PL (1) | PL2312240T3 (de) |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR3167432A1 (fr) * | 2024-10-11 | 2026-04-17 | Valeo Systemes Thermiques | Bouteille déshydratante |
Citations (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US20040007012A1 (en) | 2002-07-09 | 2004-01-15 | Halla Climate Control Corporation | Receiver-drier for air-conditioning system and method of manufacturing the same |
| DE10240305A1 (de) | 2002-08-31 | 2004-03-11 | Behr Gmbh & Co. | Kältemittelkondensator, insbesondere für Kraftfahrzeug-Klimaanlagen |
| KR20040090277A (ko) | 2003-04-17 | 2004-10-22 | 한라공조주식회사 | 수액기와 이의 제조 방법 |
| DE102005023103A1 (de) | 2005-05-13 | 2006-11-16 | Jahn Gmbh Umform- Und Zerspanungstechnik | Trockner für ein Kühlmedium in einem Kühlmedienkreislauf, insbesondere für eine Klimaanlage eines Fahrzeugs |
| DE102005024158A1 (de) | 2005-05-23 | 2006-11-30 | Jahn Gmbh Umform- Und Zerspanungstechnik | Trockner für ein Kühlmedium in einem Kühlmedienkreislauf, insbesondere für eine Klimaanlage eines Fahrzeugs |
| EP1744112A2 (de) | 2005-07-13 | 2007-01-17 | Jahn GmbH | Trockner für ein Kühlmedium in einem Kühlmediumkreislauf, insbesondere für eine Klimaanlage eines Fahrzeugs |
| EP1762798A1 (de) * | 2005-09-09 | 2007-03-14 | Ebea sas | Herstellungsverfahren eines Behälters zum Einbau in einem Wärmetauscher |
| US20080006052A1 (en) | 2006-07-07 | 2008-01-10 | Halla Climate Control Corp. | Installing structure of lower part cap in receiverdrier |
| DE102008034631A1 (de) | 2008-07-25 | 2009-04-02 | Daimler Ag | Trocknereinrichtung und Verfahren zum Herstellen einer Trocknereinrichtung |
| DE102007051512A1 (de) | 2007-10-29 | 2009-04-30 | Jahn Gmbh Umform- Und Zerspanungstechnik | Trockner für ein Kältemittel in einem Kältemittelkreislauf, insbesondere für eine Klimaanlage eines Fahrzeugs, und zugehörige Kältemittelkondensatoranordnung |
Family Cites Families (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2000320932A (ja) * | 1999-05-13 | 2000-11-24 | Suzuki Motor Corp | 受液器 |
| KR100371934B1 (ko) * | 2000-10-18 | 2003-02-11 | 신도엔지니어링(주) | 차량용 냉매 리시버 드라이어 어세이용 탱크 성형방법 |
| DE102005024167B4 (de) * | 2005-05-23 | 2008-05-15 | Jahn Gmbh Umform- Und Zerspanungstechnik | Trockner für ein Kühlmedium in einem Kühlmedienkreislauf, insbesondere für eine Klimaanlage eines Fahrzeugs |
-
2009
- 2009-10-12 DE DE102009045584.1A patent/DE102009045584B4/de active Active
-
2010
- 2010-10-11 EP EP10187081.4A patent/EP2312240B1/de active Active
- 2010-10-11 PL PL10187081.4T patent/PL2312240T3/pl unknown
- 2010-10-11 ES ES10187081.4T patent/ES2584913T3/es active Active
Patent Citations (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US20040007012A1 (en) | 2002-07-09 | 2004-01-15 | Halla Climate Control Corporation | Receiver-drier for air-conditioning system and method of manufacturing the same |
| DE10240305A1 (de) | 2002-08-31 | 2004-03-11 | Behr Gmbh & Co. | Kältemittelkondensator, insbesondere für Kraftfahrzeug-Klimaanlagen |
| KR20040090277A (ko) | 2003-04-17 | 2004-10-22 | 한라공조주식회사 | 수액기와 이의 제조 방법 |
| DE102005023103A1 (de) | 2005-05-13 | 2006-11-16 | Jahn Gmbh Umform- Und Zerspanungstechnik | Trockner für ein Kühlmedium in einem Kühlmedienkreislauf, insbesondere für eine Klimaanlage eines Fahrzeugs |
| DE102005024158A1 (de) | 2005-05-23 | 2006-11-30 | Jahn Gmbh Umform- Und Zerspanungstechnik | Trockner für ein Kühlmedium in einem Kühlmedienkreislauf, insbesondere für eine Klimaanlage eines Fahrzeugs |
| EP1744112A2 (de) | 2005-07-13 | 2007-01-17 | Jahn GmbH | Trockner für ein Kühlmedium in einem Kühlmediumkreislauf, insbesondere für eine Klimaanlage eines Fahrzeugs |
| DE102005033168A1 (de) | 2005-07-13 | 2007-01-25 | Jahn Gmbh Umform- Und Zerspanungstechnik | Trockner für ein Kühlmedium in einem Kühlmediumkreislauf, insbesondere für eine Klimaanlage eines Fahrzeugs |
| EP1762798A1 (de) * | 2005-09-09 | 2007-03-14 | Ebea sas | Herstellungsverfahren eines Behälters zum Einbau in einem Wärmetauscher |
| US20080006052A1 (en) | 2006-07-07 | 2008-01-10 | Halla Climate Control Corp. | Installing structure of lower part cap in receiverdrier |
| DE102007051512A1 (de) | 2007-10-29 | 2009-04-30 | Jahn Gmbh Umform- Und Zerspanungstechnik | Trockner für ein Kältemittel in einem Kältemittelkreislauf, insbesondere für eine Klimaanlage eines Fahrzeugs, und zugehörige Kältemittelkondensatoranordnung |
| DE102008034631A1 (de) | 2008-07-25 | 2009-04-02 | Daimler Ag | Trocknereinrichtung und Verfahren zum Herstellen einer Trocknereinrichtung |
Also Published As
| Publication number | Publication date |
|---|---|
| DE102009045584B4 (de) | 2016-09-15 |
| ES2584913T3 (es) | 2016-09-30 |
| PL2312240T3 (pl) | 2016-12-30 |
| EP2312240A1 (de) | 2011-04-20 |
| DE102009045584A1 (de) | 2011-04-21 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP1735074B1 (de) | Filter-kühler-kombination für flüssigkeiten, insbesondere schmieröl eines kraftfahrzeug-verbrennungsmotors | |
| EP3096861B1 (de) | Wechselfilter einer filtervorrichtung und filtervorrichtung | |
| WO1995025577A1 (de) | Filterelement mit stützkörper | |
| DE3428260C2 (de) | ||
| WO2014121990A1 (de) | Filtereinrichtung, insbesondere luftfilter | |
| DE19737699A1 (de) | Filtermodul | |
| WO2013020826A1 (de) | Wärmetauscheranordnung | |
| EP1537369A1 (de) | Kältemittelkondensator, insbesondere für kratfahrzeug-klimaanlagen | |
| WO2005050119A2 (de) | Wärmetauscher und sammelbehälter-trockner-baugruppe für wärmetauscher | |
| DE102007054732A1 (de) | Anschlussanordnung, insbesondere für einen Wärmetauscher | |
| EP3597997B1 (de) | Fahrzeugheizgerät | |
| DE102009045584B4 (de) | Gehäuse eines Trockners | |
| DE102005023103B4 (de) | Trockner für ein Kühlmedium in einem Kühlmedienkreislauf, insbesondere für eine Klimaanlage eines Fahrzeugs | |
| EP1561077B1 (de) | Sammelbehälter, wärmetauscher und kältemittelkreislauf | |
| EP1682831B1 (de) | Wärmetauscher | |
| DE102005048772A1 (de) | Wärmetauscher mit integrierter Zwischenbehälter/Trockner-Hülse | |
| EP2287552B1 (de) | Wärmeübertrager | |
| DE102005033168B4 (de) | Trockner für ein Kühlmedium in einem Kühlmediumkreislauf, insbesondere für eine Klimaanlage eines Fahrzeugs | |
| DE102005024158C5 (de) | Trockner für ein Kühlmedium in einem Kühlmedienkreislauf, insbesondere für eine Klimaanlage eines Fahrzeugs | |
| DE19634988C1 (de) | Spiralwärmetauscher | |
| DE29915384U1 (de) | Kombination aus einer Haupteinheit und wenigstens einer Anbau-Funktionseinheit | |
| DE102005024167B4 (de) | Trockner für ein Kühlmedium in einem Kühlmedienkreislauf, insbesondere für eine Klimaanlage eines Fahrzeugs | |
| EP2108905A1 (de) | Kondensator, insbesondere eines Kraftfahrzeuges | |
| DE102007051512A1 (de) | Trockner für ein Kältemittel in einem Kältemittelkreislauf, insbesondere für eine Klimaanlage eines Fahrzeugs, und zugehörige Kältemittelkondensatoranordnung | |
| DE102022210889A1 (de) | Sensoreinrichtung |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| 17P | Request for examination filed |
Effective date: 20110818 |
|
| 17Q | First examination report despatched |
Effective date: 20130305 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| INTG | Intention to grant announced |
Effective date: 20151113 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| RIN1 | Information on inventor provided before grant (corrected) |
Inventor name: GLUECK-SCHINHAN, THOMAS Inventor name: JANAK, PATRICK |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 795270 Country of ref document: AT Kind code of ref document: T Effective date: 20160515 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502010011545 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG4D |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20160427 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160427 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2584913 Country of ref document: ES Kind code of ref document: T3 Effective date: 20160930 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160727 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160427 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160427 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 7 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160427 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160427 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160829 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160427 Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160427 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160728 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R026 Ref document number: 502010011545 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160427 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160427 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160427 |
|
| PLBI | Opposition filed |
Free format text: ORIGINAL CODE: 0009260 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160427 Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20161031 |
|
| PLAX | Notice of opposition and request to file observation + time limit sent |
Free format text: ORIGINAL CODE: EPIDOSNOBS2 |
|
| 26 | Opposition filed |
Opponent name: JAHN GMBH UMFORM- UND ZERSPANUNGSTECHNIK Effective date: 20170127 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160427 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PLAF | Information modified related to communication of a notice of opposition and request to file observations + time limit |
Free format text: ORIGINAL CODE: EPIDOSCOBS2 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: MM4A |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20161031 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20161031 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20161011 |
|
| PLBB | Reply of patent proprietor to notice(s) of opposition received |
Free format text: ORIGINAL CODE: EPIDOSNOBS3 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 8 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20161011 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: PL Payment date: 20170928 Year of fee payment: 8 |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20161031 |
|
| PLBP | Opposition withdrawn |
Free format text: ORIGINAL CODE: 0009264 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SK Payment date: 20171004 Year of fee payment: 8 |
|
| PLBD | Termination of opposition procedure: decision despatched |
Free format text: ORIGINAL CODE: EPIDOSNOPC1 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R100 Ref document number: 502010011545 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20101011 Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160427 |
|
| PLBM | Termination of opposition procedure: date of legal effect published |
Free format text: ORIGINAL CODE: 0009276 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: OPPOSITION PROCEDURE CLOSED |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160427 Ref country code: MK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160427 Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160427 Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160427 Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160427 |
|
| 27C | Opposition proceedings terminated |
Effective date: 20180302 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160427 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160427 |
|
| REG | Reference to a national code |
Ref country code: SK Ref legal event code: MM4A Ref document number: E 21654 Country of ref document: SK Effective date: 20181011 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20181011 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20181011 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PL Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20181011 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R081 Ref document number: 502010011545 Country of ref document: DE Owner name: INNERIO HEAT EXCHANGER GMBH, AT Free format text: FORMER OWNER: RUPERT FERTINGER GMBH, WOLKERSDORF, AT |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: 732E Free format text: REGISTERED BETWEEN 20220407 AND 20220413 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: PC2A Owner name: INNERIO HEAT EXCHANGER GMBH Effective date: 20220629 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: PC Ref document number: 795270 Country of ref document: AT Kind code of ref document: T Owner name: LNNERIO HEAT EXCHANGER GMBH, AT Effective date: 20220613 |
|
| P01 | Opt-out of the competence of the unified patent court (upc) registered |
Effective date: 20230516 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20250902 Year of fee payment: 16 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20251024 Year of fee payment: 16 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20251021 Year of fee payment: 16 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20251031 Year of fee payment: 16 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20251027 Year of fee payment: 16 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20251114 Year of fee payment: 16 |