EP2300770B1 - Wärmetauscher und Herstellungsverfahren - Google Patents
Wärmetauscher und Herstellungsverfahren Download PDFInfo
- Publication number
- EP2300770B1 EP2300770B1 EP08875072A EP08875072A EP2300770B1 EP 2300770 B1 EP2300770 B1 EP 2300770B1 EP 08875072 A EP08875072 A EP 08875072A EP 08875072 A EP08875072 A EP 08875072A EP 2300770 B1 EP2300770 B1 EP 2300770B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- heat exchanger
- silicone adhesive
- mounting plate
- exchanger according
- openings
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Not-in-force
Links
- 238000000034 method Methods 0.000 title claims description 17
- 238000004519 manufacturing process Methods 0.000 title claims description 14
- 239000013464 silicone adhesive Substances 0.000 claims description 63
- 239000000853 adhesive Substances 0.000 claims description 39
- 230000001070 adhesive effect Effects 0.000 claims description 39
- 239000000463 material Substances 0.000 claims description 10
- 229910052751 metal Inorganic materials 0.000 claims description 10
- 239000002184 metal Substances 0.000 claims description 10
- 239000003054 catalyst Substances 0.000 claims description 7
- 230000004907 flux Effects 0.000 claims description 6
- 238000004132 cross linking Methods 0.000 claims description 5
- BASFCYQUMIYNBI-UHFFFAOYSA-N platinum Substances [Pt] BASFCYQUMIYNBI-UHFFFAOYSA-N 0.000 claims description 5
- 229910052697 platinum Inorganic materials 0.000 claims description 4
- 238000003860 storage Methods 0.000 claims description 4
- 150000001875 compounds Chemical class 0.000 claims description 3
- -1 platinum metals Chemical class 0.000 claims description 3
- 230000003247 decreasing effect Effects 0.000 claims description 2
- 230000002093 peripheral effect Effects 0.000 claims description 2
- 238000002360 preparation method Methods 0.000 claims description 2
- 239000011888 foil Substances 0.000 claims 1
- 238000005476 soldering Methods 0.000 description 6
- 238000001723 curing Methods 0.000 description 4
- 238000002474 experimental method Methods 0.000 description 4
- 238000013006 addition curing Methods 0.000 description 3
- 238000013461 design Methods 0.000 description 3
- 238000011049 filling Methods 0.000 description 3
- 239000003292 glue Substances 0.000 description 3
- 239000000126 substance Substances 0.000 description 3
- KDLHZDBZIXYQEI-UHFFFAOYSA-N Palladium Chemical compound [Pd] KDLHZDBZIXYQEI-UHFFFAOYSA-N 0.000 description 2
- WYTGDNHDOZPMIW-RCBQFDQVSA-N alstonine Natural products C1=CC2=C3C=CC=CC3=NC2=C2N1C[C@H]1[C@H](C)OC=C(C(=O)OC)[C@H]1C2 WYTGDNHDOZPMIW-RCBQFDQVSA-N 0.000 description 2
- 239000011324 bead Substances 0.000 description 2
- 238000013005 condensation curing Methods 0.000 description 2
- 238000001816 cooling Methods 0.000 description 2
- 239000000110 cooling liquid Substances 0.000 description 2
- 238000001035 drying Methods 0.000 description 2
- 230000002452 interceptive effect Effects 0.000 description 2
- 239000000203 mixture Substances 0.000 description 2
- 229920001296 polysiloxane Polymers 0.000 description 2
- 229910000679 solder Inorganic materials 0.000 description 2
- 239000010409 thin film Substances 0.000 description 2
- 229910000838 Al alloy Inorganic materials 0.000 description 1
- 240000001439 Opuntia Species 0.000 description 1
- 235000004727 Opuntia ficus indica Nutrition 0.000 description 1
- XUIMIQQOPSSXEZ-UHFFFAOYSA-N Silicon Chemical compound [Si] XUIMIQQOPSSXEZ-UHFFFAOYSA-N 0.000 description 1
- 239000002253 acid Substances 0.000 description 1
- 150000007513 acids Chemical class 0.000 description 1
- 150000001298 alcohols Chemical class 0.000 description 1
- 229910052782 aluminium Inorganic materials 0.000 description 1
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 description 1
- 238000005452 bending Methods 0.000 description 1
- 230000015572 biosynthetic process Effects 0.000 description 1
- 238000005219 brazing Methods 0.000 description 1
- 238000004364 calculation method Methods 0.000 description 1
- 238000002485 combustion reaction Methods 0.000 description 1
- 230000001627 detrimental effect Effects 0.000 description 1
- 238000011161 development Methods 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 239000000835 fiber Substances 0.000 description 1
- 239000007788 liquid Substances 0.000 description 1
- 230000009972 noncorrosive effect Effects 0.000 description 1
- 239000005304 optical glass Substances 0.000 description 1
- 229910052763 palladium Inorganic materials 0.000 description 1
- 239000002244 precipitate Substances 0.000 description 1
- 230000001376 precipitating effect Effects 0.000 description 1
- 230000000750 progressive effect Effects 0.000 description 1
- 238000004904 shortening Methods 0.000 description 1
- 229910052710 silicon Inorganic materials 0.000 description 1
- 239000010703 silicon Substances 0.000 description 1
- 238000004088 simulation Methods 0.000 description 1
- IHQKEDIOMGYHEB-UHFFFAOYSA-M sodium dimethylarsinate Chemical class [Na+].C[As](C)([O-])=O IHQKEDIOMGYHEB-UHFFFAOYSA-M 0.000 description 1
- 238000004381 surface treatment Methods 0.000 description 1
- 238000012360 testing method Methods 0.000 description 1
- 238000005382 thermal cycling Methods 0.000 description 1
Images






Classifications
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F28—HEAT EXCHANGE IN GENERAL
- F28F—DETAILS OF HEAT-EXCHANGE AND HEAT-TRANSFER APPARATUS, OF GENERAL APPLICATION
- F28F9/00—Casings; Header boxes; Auxiliary supports for elements; Auxiliary members within casings
- F28F9/02—Header boxes; End plates
- F28F9/04—Arrangements for sealing elements into header boxes or end plates
- F28F9/16—Arrangements for sealing elements into header boxes or end plates by permanent joints, e.g. by rolling
- F28F9/162—Arrangements for sealing elements into header boxes or end plates by permanent joints, e.g. by rolling by using bonding or sealing substances, e.g. adhesives
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F28—HEAT EXCHANGE IN GENERAL
- F28F—DETAILS OF HEAT-EXCHANGE AND HEAT-TRANSFER APPARATUS, OF GENERAL APPLICATION
- F28F2275/00—Fastening; Joining
- F28F2275/02—Fastening; Joining by using bonding materials; by embedding elements in particular materials
- F28F2275/025—Fastening; Joining by using bonding materials; by embedding elements in particular materials by using adhesives
Definitions
- the invention relates to a heat exchanger with a collecting box made of plastic or metal, with metallic flat tube ends, which are part of a brazed heat exchanger network and with an adhesive bond, for the metallic flat tube ends in corresponding openings of the collecting tank, each with an annular space around the pipe ends, in which a silicone adhesive is located. Furthermore, the invention relates to a production method for the heat exchanger itself.
- a heat exchanger with adhesive bond and a manufacturing process are from the previously unpublished German patent application with the file number DE 10 2008 021 544.9 known internally.
- a silicone-based adhesive is used to make a heat exchanger for automobiles. It is an initially liquid mass, which is poured out there on the inside of a tube plate and then cured. An annular space around the pipe ends is not there. The pipe ends have been deformed, in particular widened, which causes manufacturing expense. Here, a large amount of the adhesive is needed, which also increases the cost of production.
- the heat exchanger off FR 2 794 227 also has an adhesive connection.
- the adhesive comes into contact there with the medium flowing through the heat exchanger.
- EP 159 729A For example, a curable plastic composition is known which contains silicone and has a very short cure time.
- the plastic composition is suitable for covering optical glass fibers.
- Radiators for motor vehicles should at least guarantee a shelf life of about 10 years and be able to cope with all imaginable operating situations.
- Silicone adhesives are either of the so-called condensation-curing type (A) or of addition-curing type (B).
- the silicone adhesives of the condensation-curing type (A) excrete certain substances, for example acids or alcohols, when they cure, while those of the addition-crosslinking type (B) in the course of their curing lead to the formation of molecular chains without precipitating substances.
- the type B adhesives may comprise a catalyst, for example platinum or palladium.
- Such catalysts are usually in one of, for example, two components which must be mixed to prepare the ready-to-use adhesive.
- the catalysts cause, for example, a shortening of the curing time, and they can also help reduce the required temperature.
- the object of the invention is to propose or make available a heat exchanger with a permanently adhesive bond and a manufacturing method for it.
- the elastic modulus or storage modulus of the silicone adhesive is relatively low in order to minimize the forces of changes in length induced by temperature changes and the vibrations in the adhesive bond. It is approximately between 0.1 - 3.0 MPa.
- the mounting plate is adhesively attached with its top on the collecting box. It can lie with its underside on the fins of the heat exchanger network.
- annular spaces are filled to about 60-95% with the silicone adhesive, wherein the filled with the silicone adhesive height of the annular spaces about 5 - 15 mm and the width of the annular spaces about 0.5 - 3.0 mm ,
- an initially approximately rectangular cross-sectional area of the adhesive in the annular space under the mentioned thermal cycling loads in the direction of a parallelogram cross-sectional area - and back to the rectangular shape - move, which is ensured by the elastic properties of the selected adhesive together with the proposed design.
- a two-component silicone adhesive is used. But it can also be a silicone adhesive with a single component.
- the tensile strength of the silicone adhesive used is about 3.0 to 7.0 MPa, preferably about 4.0 to 6.0 MPa.
- the elongation of the silicone adhesive used is greater than 100%, for example, it is 150%.
- silicone adhesive used has a catalyst from the group of platinum metals or their compounds.
- the dynamic viscosity of the uncured silicone adhesive is about 20,000 - 60,000 cP. With these values, for example, the adhesive can be applied to the mounting plate like a worm without flowing apart.
- the annular spaces can have approximately the same width over the filled with the silicone adhesive height.
- the specified width dimensions refer to conical annular spaces on the median, that is, the specified width dimensions can be slightly exceeded in conical annular spaces.
- the not filled with the silicone adhesive part of the annular spaces should be arranged pointing to the collection box.
- the inventive method for producing a heat exchanger with an adhesive connection for metallic flat tube ends in corresponding openings of headers of the heat exchanger, in which a silicone adhesive is introduced into an annular space between the flat tube ends and the openings, is characterized in that the annular spaces with a memory module in Value range of 0.1 - 3.0 MPa possessing silicone adhesive of the addition-crosslinking type by means of a mounting plate filled and sealed.
- the mounting plate has openings corresponding to the flat tubes in order to be able to push the same onto the flat tube ends, so that, for example, it lies with the underside on cooling-air-side ribs.
- the opening edges of the mounting plate are close to the flat tube ends to avoid the escape of the adhesive as possible.
- the silicone adhesive is preferably applied to the top of the mounting plate and through the subsequent merger of mounting plate with the collecting box, whereby the flat tube ends are pushed into the openings of the collecting tank, pressed into the annular spaces.
- the flat tube ends are pretreated as needed, at least cleaned with a suitable means to z. B. to remove solder flux, which have been found to be detrimental to a quality adhesive bond.
- the flat tube ends are part of a heat exchanger network of flat tubes and cooling air-side ribs connected by means of CAB brazing processes, both of aluminum or of aluminum alloys.
- This method of soldering normally uses a non-corrosive flux, although intensive work is being done to completely eliminate flux. In any case, surface treatments may be required and performed on both the flat tube ends and the aperture walls.
- the mounting plate has openings corresponding to the flat tubes in order to be able to push the same onto the flat tube ends, so that, for example, it lies with the underside on cooling-air-side ribs.
- the opening edges of the mounting plate are yieldingly close to the flat tube ends in order to be able to compensate for differences between the distances between the openings in the mounting plate and the spacings of the flat tube ends.
- the distances between the openings can be changed or adapted by means of an elastic or resilient design of the mounting plate. This also ensures that neither the flat tube ends nor the mounting plate are damaged and that no adhesive loss occurs due to too large gaps between the flat tube ends and the opening edges of the mounting plate.
- Fig. 4 shows that the upper part 60 of the annular space 6 is not filled with the silicone adhesive SK . It has been found that the elasticity and the durability of the adhesive bond is to be further increased if the degree of filling of the annular spaces 6 with silicone adhesive SK is about 60-95% of the total volume of the annular spaces 6 .
- the silicone adhesive SK used is of the addition-curing type, ie it does not precipitate any substances when it is cured.
- the storage modulus of the silicone adhesive SK in the exemplary embodiment is about 1.8 MPa, selected from a range between 0.5 and 3.0 MPa. This relatively low value contributes significantly to the durability of the adhesive bond, wherein the adhesive compound has excellent elastic properties and retains over a long period of time.
- the procedure was as follows: Flat tubes 20 , as in Fig. 5 are alternately assembled with fins 30 to the heat exchanger network 3 .
- the heat exchanger network 3 becomes CAB soldering prepared accordingly, the soldering process is carried out.
- the free flat tube ends 2 are optionally freed of residues of the flux or other interfering residues or their surface is treated.
- a mounting plate 10 a thin film of about 1.0 mm thickness or less, as in FIGS Fig. 2 and 3, is pushed with its openings 12 on the flat tube ends 2 , wherein the opening edges lie quite close to the flat tube walls.
- the mounting plate 10 can sit with its bottom finally on the ribs 30 without being attached thereto. In the Fig. 4 In contrast, a small distance between the bottom of the mounting plate 10 and the ribs 30 can be seen. Subsequently, a metered amount of silicone adhesive SK , as in Fig. 6 shown, serpentine on the inside of the mounting plate 10 applied.
- the collection box 5 is pushed with its openings 4 on the free flat tube ends. 2
- the collecting box 5 comes together with the shell-like mounting plate 10 , that is, the wave-like edge 11 of the mounting plate 10 engages in a correspondingly shaped, circumferential groove 50 in the collecting box 5 a.
- the top of the mounting plate 10 glued to the bottom of the manifold 5 .
- the collecting box 5 is integrally formed.
- An embodiment not shown has a tube sheet of metal or plastic, in which the openings 4 are located, which is later connected to a box part along the peripheral edges to form the collecting box 5 .
- the flat tube ends 2 practically do not protrude into the interior of the collecting tank 5 , even if the Fig. 4 could give a different impression.
- the collecting box 5 in its opening or bottom area, the collecting box 5 has a roughly semicircular contour, viewed in cross-section, in order to improve its pressure stability Fig. 4 could appear as if the flat tube ends 2 were clearly inwardly over, which is true only for the lying on the central longitudinal line lot of flat tube ends 2 . The internal pressure loss has therefore been reduced.
- the total cross section of the collecting tank 5 is round to oval, which is the Fig. 7 should show.
- the mounting plate 10 , one of the flat tubes 20 and a part of an annular space 6 were indicated there only in stylizing manner.
- the tensile strength of the silicone adhesive SK in the embodiment is about 5.3 MPa selected from an advantageous range of 3.0 to 7.0 MPa.
- the viscosity of the silicone adhesive SK is about 35,000 cP, selected from a range between 20,000 and 60,000 cP. With this value, the silicone adhesive SK can be applied without flowing apart.
- a curing process is carried out, which is carried out in a drying oven, not shown, or on a drying line.
- the heat exchangers are maintained at a temperature of about 120 ° C for about 30 minutes, selected from a temperature range of 80-180 ° C and a time between 1-60 minutes.
- the silicone adhesive SK was mixed with a catalyst from the group of platinum metals in order to shorten the curing time.
- the thickness of the wall parts a , b ( Fig. 5 ) of the flat tubes 20 is extremely low, namely in a range of 0.03 mm - 0.15 mm, because the ribs 30 are only about 0.03 mm - 0.09 mm thick and because, moreover, preferably no metallic tube sheet used
- a much lighter heat exchanger will be provided. Its performance characteristics are also significantly higher than for ordinary heat exchangers, partly because of the inner inserts c in the flat tubes 20 . Moreover, such heat exchangers require considerably less energy, for example for the soldering process. In the provision Such a heat exchanger makes the proposed invention a significant contribution.
- Flat tubes 20 are alternately assembled with ribs 30 to the heat exchanger network 3 .
- the heat exchanger network 3 is prepared according to the CAB-soldering, the soldering process is carried out.
- the free flat tube ends 2 are optionally freed of residues of the flux or other interfering residues or their surface is treated.
- a mounting plate 10 a thin film of about 1.0 mm thickness or less is pushed with its openings 12 on the flat tube ends 2 , wherein the resilient opening edges 13 create on the narrow and broad sides of the flat tubes 20 .
- the opening edges 13 may be formed with cuts 14 and / or tapering 15 , as in the Fig. 8 - 10 is shown.
- a second embodiment of the opening edges 13 is in Fig. 12 shown, wherein the compliance is represented by a locally reduced material thickness in the form of a paragraph 16 .
- the locally reduced material thickness is realized by means of grooves 17 or beads, as in Fig. 13 is shown, wherein the shape of the grooves or beads need not be limited to a circular arc-shaped depression in cross-section.
- Further embodiments show in the Fig. 14 and 15 the resilient configuration of the distances of the openings 12 in the mounting plate 10 by reducing the material thickness in the edge regions between the openings 12 and the wave-like edges 11 of the mounting plate 10 , ( Fig. 14 ), or between the openings 12 across the mounting plate 10 , (FIG. Fig. 15 ).
- the mounting plate 10 can sit with its bottom finally on the ribs 30 without being attached thereto. In the Fig. 4 In contrast, a small distance between the bottom of the mounting plate 10 and the ribs 30 can be seen. Subsequently, a metered amount of the silicone adhesive SK , a serpentine on the inside of the mounting plate 10 is applied (not shown). Thereafter, the collection box 5 is pushed with its holes 4 on the free flat tube ends. 2 In this case, the collecting box 5 comes together with the shell-like mounting plate 10 , that is, the wave-like edge 11 of the mounting plate 10 engages in a correspondingly shaped, circumferential groove 50 in the collecting box 5 a. The top of the mounting plate 10 glued to the bottom of the manifold 5 .
- the silicone adhesive SK is pressed into the annular spaces 6 .
- the edge 11 in the circumferential groove 50 prevents the merging of the collecting box 5 with the mounting plate 10 of the silicone adhesive SK can escape laterally. He is rather forced to enter the annular spaces 6 .
- FIG. 18 a cooling liquid cooler (heat exchanger) of a truck is shown, the heat exchanger network is traversed by cooling air.
- Thisdestattkeitkühler has the proposed adhesive bond to the flat tube ends 2 and was prepared according to the described method.
- the FIGS. 16 and 17 show the production process of thedethekeitskühlers, starting from an already brazed heat exchanger network 3 , consisting of flat tubes 20 and not shown there ribs 30th First, the mounting plate 10 is pushed onto the flat tube ends. The silicon adhesive SK of the addition-curing type is applied and the flat tube ends 2 are inserted into the Openings of the collecting tank 5 is pushed, wherein the mounting plate 10 is brought together with the collecting box 5 and the silicone adhesive is pressed into the annular spaces.
Landscapes
- Engineering & Computer Science (AREA)
- Physics & Mathematics (AREA)
- Thermal Sciences (AREA)
- Mechanical Engineering (AREA)
- General Engineering & Computer Science (AREA)
- Heat-Exchange Devices With Radiators And Conduit Assemblies (AREA)
Description
- Die Erfindung betrifft einen Wärmetauscher mit einem Sammelkasten aus Kunststoff oder Metall, mit metallischen Flachrohrenden, die Teil eines gelöteten Wärmetauschernetzes sind und mit einer Klebeverbindung, für die metallischen Flachrohrenden in korrespondierende Öffnungen des Sammelkastens, mit je einem Ringraum um die Rohrenden herum, in denen sich ein Silikonkleber befindet. Ferner betrifft die Erfindung ein Herstellungsverfahren für den Wärmetauscher selbst.
- Ein Wärmetauscher mit Klebeverbindung und ein Herstellungsverfahren sind aus der bisher unveröffentlichten deutschen Patentanmeldung mit dem Aktenzeichen
DE 10 2008 021 544.9 intern bekannt. - In der
WO 2006/010435A1 wird ebenfalls ein Kleber auf Silikonbasis eingesetzt, um einen Wärmeübertrager für Kraftfahrzeuge herzustellen. Es handelt sich um eine zunächst flüssige Masse, die dort auf der Innenseite eines Rohrbodens ausgegossen wird und danach aushärtet. Ein Ringraum um die Rohrenden herum ist dort nicht vorhanden. Die Rohrenden sind verformt, insbesondere aufgeweitet worden, was fertigungstechnischen Aufwand verursacht. Hier wird auch eine große Menge des Klebstoffes benötigt, die die Herstellungskosten ebenfalls erhöht. - In der
WO 2007/009588A1 wird ein Automobilkühler vorgestellt, der ebenfalls verformte Rohrenden aufweist und keine Ringräume besitzt. Die Rohrenden wurden dort nicht eingeklebt sondern durch Umbiegen der Rohrenden befestigt. Dieser Automobilkühler besitzt außerdem einen separaten metallischen Rohrboden, was als nachteilig anzusehen ist. - In der
DE 38 09 944 C2 wird ein Kühler für Verbrennungsmotore in Kraftfahrzeugen vorgestellt, der im Wesentlichen dem Oberbegriff des Anspruchs 1 entspricht. Dort sind demnach Ringräume vorhanden. Der Kleber wird mittels einer Dosiervorrichtung über zu den Ringräumen führende Kanäle in dieselben gebracht. Die Ringräume werden komplett mit dem Kleber ausgefüllt. Der Kleber ist relativ teuer, und es wird ziemlich viel Klebstoff benötigt. In dieser Referenz wird vorgeschlagen, Kleber zu verwenden, die unter dem Markennamen "Loctite" auf dem Markt sind. Obwohl dieser relativ alte Vorschlag auch heute noch fortschrittlich erscheint, sind solche Kühler noch nicht am Markt aufgetaucht. Einer der Gründe dafür dürfte darin bestehen, dass es bisher nicht gelungen ist, die Klebeverbindung dauerhaft haltbar zu gestalten. - Der Wärmetauscher aus
FR 2 794 227 - Aus
EP 159 729A - Kühler für Kraftfahrzeuge sollten wenigstens eine Haltbarkeit von etwa 10 Jahren garantieren und dabei allen vorstellbaren Betriebssituationen gewachsen sein.
- Die Anmelderin hat in umfangreichen Voruntersuchungen alle in Frage kommenden Kleber getestet und ist zu dem Ergebnis gekommen, dass Silikonkleber den größten Erfolg versprechen. Silikonkleber sind entweder vom so genannten kondensationsvernetzenden Typ (A) oder vom additionsvernetzenden Typ (B). Die Silikonkleber vom kondensationsvernetzenden Typ (A) scheiden bei ihrer Aushärtung bestimmte Stoffe, beispielsweise Säuren oder Alkohole, aus, während diejenigen vom additionsvernetzenden Typ (B) im Zuge ihrer Aushärtung zur Bildung von Molekülketten führen ohne dabei Stoffe auszuscheiden. Die Kleber des Typs B können einen Katalysator, beispielsweise Platin oder Palladium, aufweisen. Solche Katalysatoren befinden sich gewöhnlich in einer von beispielsweise zwei Komponenten, die zur Zubereitung des einsatzbereiten Klebers vermischt werden müssen. Die Katalysatoren bewirken beispielsweise eine Verkürzung der Aushärtezeit, und sie können auch die dafür erforderliche Temperatur reduzieren helfen.
- Die Aufgabe der Erfindung besteht darin, einen Wärmetauscher mit einer dauerhaft haltbaren Klebeverbindung sowie ein Herstellungsverfahren dafür vorzuschlagen bzw. zur Verfügung zu stellen.
- Diese Aufgabe wird erfindungsgemäß durch einen Wärmetauscher gelöst, der sämtliche Merkmale des Anspruchs 1 aufweist. Die Merkmale des Herstellungsverfahrens befinden sich im Anspruch 23.
- Es wurde festgestellt, dass die Dauerfestigkeit der Klebeverbindung dadurch verbessert wird, dass der Silikonkleber vom additionsvernetzenden Typ ist, wobei eine Montageplatte angeordnet ist, die die Ringräume begrenzt. Der elastische Modul bzw. der Speichermodul des Silikonklebers ist relativ niedrig, um die Kräfte der durch Temperaturwechsel induzierten Längenänderungen und die Vibrationen in der Klebeverbindung gering zu halten. Er liegt etwa zwischen 0,1 - 3,0 MPa.
- Die Montageplatte ist mit ihrer Oberseite am Sammelkasten klebend befestigt. Sie kann mit ihrer Unterseite auf den Rippen des Wärmetauschernetzes liegen.
- Weitere Wirkungsverbesserungen ergeben sich dadurch, dass die Ringräume etwa zu 60 - 95% mit dem Silikonkleber ausgefüllt sind, wobei die mit dem Silikonkleber ausgefüllte Höhe der Ringräume etwa 5 - 15 mm und die Breite der Ringräume etwa 0,5 - 3,0 mm beträgt.
- Die Ausfüllung der Ringräume mit dem Kleber zu etwa 60 - 95 % ihres Volumens, gemeinsam mit den angegebenen bevorzugten Dimensionen der Ringräume, steigert die Elastizität der Klebeverbindung, was aufgrund zahlreicher Versuchsreihen, die von der Anmelderin ausgeführt wurden, bestätigt wird. Eine nicht unerhebliche Anzahl von Kühlern mit solchermaßen ausgebildeten Klebeverbindungen wird demnächst im Praxiseinsatz getestet, das heißt, eingebaut in im Einsatz befindlichen Kraftfahrzeugen auf öffentlichen Straßen. Bisher haben sämtliche im Testlabor und im internen Praxiseinsatz geprüften Kühler die Erwartungen erfüllt.
- Bezüglich der Dimensionierung der Ringräume wurde gefunden, dass diese auch von der im Einzelfall vorgesehenen Länge der Flachrohre und von der Dimensionierung des Querschnitts der Flachrohre abhängt. Beispielsweise wird man für Flachrohre von Ladeluftkühlern, die etwa 10 mm dick (d,
Fig.5 ) sein können, die Breite und Höhe der Ringräume an den oberen Grenzen liegend auswählen. Für Flachrohre von Kühlflüssigkeitskühler, die lediglich etwa 1,0 - 1,5 mm dick (d) sind, sind eher an der unteren Grenze liegende Breitenabmessungen geeignet. Bei etwas längeren Flachrohren, beispielsweise bis zu oder über 1,0 m, wie sie bei LKW anzutreffen sind, würde man ebenfalls eher einen etwas breiteren und höheren befüllten Ringraum vorsehen, weil dann die durch Temperaturwechsel zu erwartenden Längenänderungen der Flachrohre mittels der Elastizität der Klebeverbindungen besser zu kompensieren sind. Beispielsweise wird sich eine ursprünglich etwa rechteckige Querschnittsfläche des Klebers im Ringraum unter den erwähnten Temperaturwechselbelastungen in Richtung auf eine parallelogrammförmige Querschnittsfläche - und wieder zurück zur Rechteckform - verschieben, was durch die elastischen Eigenschaften des ausgewählten Klebers gemeinsam mit der vorgeschlagenen Gestaltung gewährleistet wird. - Bei bisherigen gelöteten Kühlern kommt es oft zu Ausfällen durch Brüche in den Lötverbindungen Rohr/Rohrboden, weil die erforderliche Elastizität nicht vorhanden ist. Es wird erwartet, dass die Erfindung auch diesbezüglich zu Verbesserungen führt. Vorzugsweise kommt ein aus zwei Komponenten bestehender Silikonkleber zum Einsatz. Es kann sich aber auch um einen Silikonkleber mit einer einzigen Komponente handeln.
- Die Zugfestigkeit des verwendeten Silikonklebers liegt etwa zwischen 3,0 - 7,0 MPa, vorzugsweise etwa bei 4,0 - 6,0 MPa.
- Die Dehnung des verwendeten Silikonklebers ist größer als 100%, beispielsweise beträgt sie 150%.
- Es ist von Vorteil, wenn der verwendete Silikonkleber einen Katalysator aus der Gruppe der Platinmetalle bzw. deren Verbindungen aufweist.
- Die dynamische Viskosität des nicht ausgehärteten Silikonklebers beträgt etwa 20 000 - 60 000 cP. Mit diesen Werten lässt sich der Kleber beispielsweise auf der Montageplatte wurmförmig auftragen ohne auseinander zu fließen.
- Die Ringräume können über die mit dem Silikonkleber ausgefüllte Höhe etwa die gleiche Breite aufweisen.
- Es ist jedoch auch möglich, die Ringräume leicht konisch zu gestalten, wobei sie über die mit dem Silikonkleber ausgefüllte Höhe ein abnehmendes/ansteigendes Breitenmaß aufweisen. Die angegebenen Breitenabmessungen beziehen sich bei konischen Ringräumen auf das Mittelmaß, das heißt, die angegebenen Breitenmaße können bei konischen Ringräumen auch geringfügig überschritten werden.
- Der nicht mit dem Silikonkleber ausgefüllte Teil der Ringräume soll zum Sammelkasten hinweisend angeordnet sein.
- Das erfindungsgemäße Verfahren zur Herstellung eines Wärmetauschers mit einer Klebeverbindung für metallische Flachrohrenden in korrespondierende Öffnungen von Sammelkästen des Wärmetauschers, bei dem ein Silikonkleber in je einen Ringraum zwischen den Flachrohrenden und den Öffnungen eingebracht wird, ist dadurch gekennzeichnet, dass die Ringräume mit einem einen Speichermodul im Wertebereich von 0,1 - 3,0 MPa besitzenden Silikonkleber vom additionsvernetzenden Typ mittels einer Montageplatte befüllt und verschlossen werden. Die Montageplatte besitzt mit den Flachrohren korrespondierende Öffnungen, um dieselbe auf die Flachrohrenden stecken zu können, sodass sie beispielsweise mit der Unterseite auf kühlluftseitigen Rippen liegt. Die Öffnungsränder der Montageplatte liegen eng an den Flachrohrenden an, um das Entweichen des Klebers möglichst zu vermeiden. Der Silikonkleber wird vorzugsweise auf die Oberseite der Montageplatte aufgetragen und durch die anschließende Zusammenführung von Montageplatte mit dem Sammelkasten, wobei auch die Flachrohrenden in die Öffnungen des Sammelkastens geschoben werden, in die Ringräume gedrückt.
- Die Flachrohrenden werden bedarfsweise vorbehandelt, zumindest gereinigt mit einem geeigneten Mittel, um z. B. Lötflussmittel zu entfernen, die sich als schädlich für eine qualitätsgerechte Klebeverbindung erwiesen haben.
- Die Flachrohrenden sind Teil eines mittels CAB - Lötverfahren verbundenen Wärmetauschernetzes aus Flachrohren und kühlluftseitigen Rippen, beide aus Aluminium bzw. aus Aluminiumlegierungen. Für dieses Lötverfahren wird normalerweise ein nicht korrosives Flussmittel verwendet, obwohl intensiv daran gearbeitet wird, auf Flussmittel komplett zu verzichten. Jedenfalls können Oberflächenbehandlungen sowohl an den Flachrohrenden als auch in den Öffnungswänden erforderlich sein und durchgeführt werden.
- Die Montageplatte besitzt mit den Flachrohren korrespondierende Öffnungen, um dieselbe auf die Flachrohrenden stecken zu können, sodass sie beispielsweise mit der Unterseite auf kühlluftseitigen Rippen liegt. Die Öffnungsränder der Montageplatte liegen gemäß einer Weiterentwicklung nachgiebig eng an den Flachrohrenden an, um Unterschiede zwischen den Abständen der Öffnungen in der Montageplatte und den Abständen der Flachrohrenden ausgleichen zu können. Alternativ oder zusätzlich sind die Abstände zwischen den Öffnungen durch eine elastische bzw. nachgiebige Gestaltung der Montageplatte veränderbar bzw. anpassbar. Damit ist auch sichergestellt, dass weder die Flachrohrenden noch die Montageplatte beschädigt werden und dass kein Kleberverlust durch zu große Spalte zwischen den Flachrohrenden und den Öffnungsrändern der Montageplatte auftritt.
- Weitere Merkmale sind Inhalt der beiliegenden Patentansprüche. Ferner gehen Merkmale und deren Wirkungen aus der nachfolgenden Beschreibung von Ausführungsbeispielen anhand der beigefügten Zeichnungen hervor.
- Die Zeichnungen zeigen Folgendes:
-
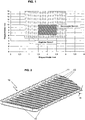
Fig. 1 zeigt bevorzugte Abmessungen der Ringräume als Ergebnis durchgeführter Versuche; -
Fig. 2 zeigt eine perspektivische Teilansicht einer Montageplatte; -
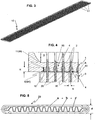
Fig. 3 zeigt eine perspektivische Gesamtansicht einer Montageplatte; -
Fig. 4 zeigt einen Teillängsschnitt durch einen Sammelkasten des Wärmetauschers; -
Fig. 5 zeigt eine Ansicht auf ein Flachrohrende; -
Fig. 6 zeigt eine Ansicht auf einen Teil der Montageplatte mit Silikonkleber; -
Fig. 7 zeigt einen Querschnitt durch einen Sammelkasten; -
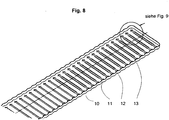
Fig. 8 zeigt eine perspektivische Teilansicht einer Montageplatte; -
Fig. 9 zeigt eine perspektivische und vergrößerte Teilansicht einer Montageplatte; -
Fig.10 zeigt perspektivisch eine Ausführungsform, wie die Öffnungsränder der Öffnungen der Montageplatte nachgiebig ausgebildet sind, in einer stark vergrößerten Ansicht; -
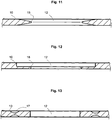
Fig. 11 zeigt den Querschnitt einer zweiten Ausführungsform; -
Fig.12 zeigt den Querschnitt einer dritten Ausführungsform; -
Fig. 13 zeigt den Querschnitt einer vierten Ausführungsform; -
Fig. 14 zeigt den Querschnitt einer ersten Ausführungsform zur nachgiebigen Gestaltung der Abstände der Öffnungen; -
Fig. 15 zeigt den Querschnitt einer zweiten Ausführungsform alternativ zurFig. 14 ; -
Fig. 16 - 18 Herstellungsablauf und Frontansicht eines Wärmetauschers; - Zahlreiche praktische Versuche und Simulationsrechnungen haben ergeben, dass die bevorzugte Breite b des Ringraums 6 bzw. der Klebeverbindung 1 zwischen 1, 5 - 2,5 mm liegt und die bevorzugte Höhe h des mit dem Silikonklebers SK befüllten Ringraumes 6 bzw. der Klebeverbindung 1 etwa zwischen 5, 0 - 10, 0 mm zu finden ist. Das soll durch die
Fig. 1 verdeutlicht sein. Die Breite b und die Höhe h wurden in derFig. 4 eingezeichnet. - Aus der erwähnten
Fig. 4 geht auch hervor, dass der obere Teil 60 des Ringraums 6 nicht mit dem Silikonkleber SK ausgefüllt ist. Es hat sich erwiesen, dass die Elastizität und die Haltbarkeit der Klebeverbindung weiter zu steigern ist, wenn der Füllungsgrad der Ringräume 6 mit Silikonkleber SK etwa 60 - 95% des Gesamtvolumens der Ringräume 6 beträgt. - Der eingesetzte Silikonkleber SK ist vom additionsvernetzenden Typ, das heißt, er scheidet bei seiner Aushärtung keine Stoffe aus. Der Speichermodul des Silikonklebers SK beträgt im Ausführungsbeispiel etwa 1,8 MPa, ausgewählt aus e nem Bereich zwischen 0,5 - 3,0 MPa. Dieser relativ niedrige Wert trägt zur Dauerhaltbarkeit der Klebeverbindung maßgeblich bei, wobei die Klebeverbindung exzellente elastische Eigenschaften aufweist und über einen langen Zeitraum behält. Bei der Herstellung der Klebeverbindung bzw. des Wärmetauschers des Ausführungsbeispiels wurde wie folgt vorgegangen:
Flachrohre 20, wie inFig. 5 gezeigt, werden abwechselnd mit Rippen 30 zum Wärmetauschernetz 3 zusammengesetzt. Das Wärmetauschernetz 3 wird zum CAB-Löten entsprechend vorbereitet, der Lötprozess wird ausgeführt. Die freien Flachrohrenden 2 werden gegebenenfalls von Resten des Flussmittels oder anderen störenden Resten befreit bzw. ihre Oberfläche wird behandelt. Eine Montageplatte 10, eine dünne Folie von etwa 1,0 mm Dicke oder weniger, wie in denFig. 2 bzw. 3 gezeigt, wird mit ihren Öffnungen 12 auf die Flachrohrenden 2 geschoben, wobei die Öffnungsränder recht eng an den Flachrohrwänden anliegen. Die Montageplatte 10 kann mit ihrer Unterseite schließlich auf den Rippen 30 sitzen, ohne daran befestigt zu werden. In derFig. 4 ist im Gegensatz dazu ein geringer Abstand zwischen der Unterseite der Montageplatte 10 und den Rippen 30 zu sehen. Anschließend wird eine dosierte Menge des Silikonklebers SK, wie inFig. 6 gezeigt, schlangenlinienartig auf der Innenseite der Montageplatte 10 aufgetragen. Danach wird der Sammelkasten 5 mit seinen Öffnungen 4 auf die freien Flachrohrenden 2 geschoben. Dabei kommt der Sammelkasten 5 mit der schalenartigen Montageplatte 10 zusammen, das heißt, der wellenartige Rand 11 der Montageplatte 10 greift in eine entsprechend geformte, umlaufende Nut 50 im Sammelkasten 5 ein. Die Oberseite der Montageplatte 10 verklebt dabei auch mit der Unterseite des Sammelkastens 5. - Im Ausführungsbeispiel ist der Sammelkasten 5 einteilig ausgebildet. Ein nicht gezeigtes Ausführungsbeispiel besitzt einen Rohrboden aus Metall oder Kunststoff, in dem sich die Öffnungen 4 befinden, der später mit einem Kastenteil entlang der umlaufenden Ränder verbunden wird, um den Sammelkasten 5 zu bilden.
- Durch die Zusammenführung von schalenartiger Montageplatte 10 mit Sammelkasten 5 wird vor allem der Silikonkleber SK in die Ringräume 6 gedrückt. Durch das erwähnte Eingreifen des Randes 11 in die umlaufende Nut 50 wird verhindert, dass beim Zusammenführen von Sammelkasten 5 mit Montageplatte 5 der Silikonkleber SK seitlich austreten kann. Er wird vielmehr gezwungen in die Ringräume 6 einzutreten. Die Höhe H des Randes 11 ist deshalb so ausgelegt worden, dass er bereits in die Nut 50 eingreift bevor das Eindrücken des Silikonklebers SK in die Ringräume 6 beginnt. Der in der
Fig. 4 gezeigte Zustand wird somit erreicht. Der Füllungsgrad der Ringräume 6 beträgt in diesem Ausführungsbeispiel etwa 75%, das heißt, 25 % des Volumens der Ringräume 6 werden nicht mit dem Silikonkleber SK befüllt. In derFig. 4 sind das die oberen Teile 6 der Ringräume 60. Wie aus derFig. 4 weiter ersichtlich ist, stecken die allerletzten Enden der Flachrohrenden 2 in sehr engen Öffnungsabschnitten, die Teile der Öffnungen 4 im Sammelkasten 5 sind, um zu vermeiden, dass der Silikonkleber SK später in wesentlichen Kontakt mit dem durch den Wärmetauscher strömenden Medium kommt. - Zur Darstellung in
Fig. 4 sei noch vermerkt, dass die Flachrohrenden 2 praktisch nicht in das Innere des Sammelkastens 5 ragen, auch wenn dieFig. 4 einen anderen Eindruck vermitteln könnte. Der Sammelkasten 5 besitzt nämlich in seinem Öffnungs - bzw. Bodenbereich eine - im Querschnitt betrachtet - etwa halbrunde Kontur, um seine Druckstabilität zu verbessern, weshalb dieFig. 4 den Anschein erwecken könnte, als stünden die Flachrohrenden 2 deutlich nach innen über, was tatsächlich nur für die auf der Mittellängslinie liegende Partie der Flachrohrenden 2 zutrifft. Der innere Druckverlust ist deshalb reduziert worden. Der Gesamtquerschnitt des Sammelkastens 5 ist rund bis oval ausgebildet, was dieFig. 7 zeigen soll. Die Montageplatte 10, eines der Flachrohre 20 und ein Teil eines Ringraums 6 wurden dort lediglich in stilisierender Weise angedeutet. - Die Zugfestigkeit des Silikonklebers SK beträgt im Ausführungsbeisl etwa 5,3 MPa, ausgewählt aus einem vorteilhaften Bereich zwischen 3,0 - 7,0 MPa.
- Die Viskosität des Silikonklebers SK beträgt etwa 35 000 cP, ausgewählt aus einem Bereich zwischen 20 000 - 60 000 cP. Mit diesem Wert lässt sich der Silikonkleber SK auftragen, ohne auseinander zu fließen.
- Im Anschluss an die beschriebene Montage wird ein Aushärteprozess durchgeführt, der in einem nicht gezeigten Trocknungsofen oder auf einer Trocknungsstrecke ausgeführt wird. Die Wärmetauscher werden bei einer Temperatur von ca. 120°C etwa 30 Minuten gehalten, ausgewählt aus einem Temperaturbereich von 80 - 180°C und einer Zeitspanne zwischen 1 - 60 Minuten. Dem Silikonkleber SK wurde ein Katalysator aus der Gruppe der Platinmetalle beigemischt, um die Aushärtezeit zu verkürzen.
- Weil die Dicke der Wandteile a, b (
Fig. 5 ) der Flachrohre 20 extrem gering ist, nämlich in einem Bereich von 0,03 mm - 0,15 mm liegt, weil die Rippen 30 lediglich etwa 0,03 mm - 0,09 mm dick sind und weil darüber hinaus vorzugsweise kein metallischer Rohrboden eingesetzt wird, wird ein wesentlich leichterer Wärmetauscher zur Verfügung gestells. Auch seine Leistungskennwerte liegen - u. a. wegen der Inneneinsätze c in den Flachrohren 20 - deutlich höher als bei gewöhnlichen Wärmetauschern. Solche Wärmetauscher benötigen darüber hinaus wesentlich weniger Energie beispielsweise für den Lötprozess. Bei der Bereitstellung solcher Wärmetauscher leistet die vorgeschlagene Erfindung einen wesentlichen Beitrag. - Zahlreiche Fertigungsversuche haben ergeben, dass, bedingt durch verschiedene Fertigungseinflüsse, die genaue Übereinstimmung der Abstände der Flachrohrenden mit den Abständen der Öffnungsränder in der Montageplatte nicht ständig gewährleistet ist. Dies kann zu Beschädigungen der Flachrohrenden und der Montageplatte führen, wodurch das Wärmetauschernetz und die Montageplatte unbrauchbar werden können. Mittels Untersuchungen bezüglich verschiedener Ausführungsformen der Öffnungsränder und den Bereichen zwischen den Öffnungen wurde festgestellt, dass eine nachgiebige Gestaltung der Öffnungsränder und / oder der Abstände der Öffnungen sowohl die Beschädigungsgefahr durch nicht übereinstimmende Abstände, als auch die Gefahr von Kleberverlust durch zu große Spalte ausschließt. Die Nachgiebigkeit der Öffnungsränder und / oder der Abstände der Öffnungen der Montageplatte kann zum Beispiel durch eine örtlich geringere Materialdicke der Montageplatte dargestellt werden, unterstützt durch Schnitte in den Öffnungsrändern.
- Bei der Herstellung der Klebeverbindung bzw. des Wärmetauschers des Ausführungsbeispiels wird wie folgt verfahren:
- Flachrohre 20 werden abwechselnd mit Rippen 30 zum Wärmetauschernetz 3 zusammengesetzt. Das Wärmetauschernetz 3 wird zum CAB-Löten entsprechend vorbereitet, der Lötprozess wird ausgeführt. Die freien Flachrohrenden 2 werden gegebenenfalls von Resten des Flussmittels oder anderen störenden Resten befreit bzw. ihre Oberfläche wird behandelt. Eine Montageplatte 10, eine dünne Folie von etwa 1,0 mm Dicke oder weniger wird mit ihren Öffnungen 12 auf die Flachrohrenden 2 geschoben, wobei die nachgiebigen Öffnungsränder 13 sich an den Schmal- und Breitseiten der Flachrohre 20 anlegen.
- Die Öffnungsränder 13 können mit Schnitten 14 und / oder spitz zulaufend 15 ausgebildet sein, wie in den
Fig. 8 - 10 dargestellt ist. Eine zweite Ausführungsform der Öffnungsränder 13 ist inFig. 12 gezeigt, wobei die Nachgiebigkeit durch eine örtlich verringerte Materialdicke in Form eines Absatzes 16 dargestellt ist. Als drittes Ausführungsbeispiel ist die örtlich verringerte Materialstärke mittels Rillen 17 bzw. Sicken verwirklicht, wie inFig. 13 gezeigt ist, wobei die Form der Rillen bzw. Sicken nicht auf eine im Querschnitt kreisbogenförmige Vertiefung beschränkt sein muss. Weitere Ausführungsbeispiele zeigen in denFig. 14 und15 die nachgiebige Gestaltung der Abstände der Öffnungen 12 in der Montageplatte 10 durch Verringerung der Materialdicke in den Randbereichen zwischen den Öffnungen 12 und den wellenartigen Rändern 11 der Montageplatte 10, (Fig. 14 ), oder zwischen den Öffnungen 12 quer über die Montageplatte 10, (Fig. 15 ). - Es sind beliebige jedoch zweckmäßige Kombinationen der vorstehend beschriebenen Ausführungen möglich, um die Nachgiebigkeit zu erreichen, bzw. um dieselbe weiter zu erhöhen.
- Die Montageplatte 10 kann mit ihrer Unterseite schließlich auf den Rippen 30 sitzen, ohne daran befestigt zu werden. In der
Fig. 4 ist im Gegensatz dazu ein geringer Abstand zwischen der Unterseite der Montageplatte 10 und den Rippen 30 zu sehen. Anschließend wird eine dosierte Menge des Silikonklebers SK, schlangenlinienartig auf der Innenseite der Montageplatte 10 aufgetragen ( nicht gezeigt ). Danach wird der Sammelkasten 5 mit seinen Löchern 4 auf die freien Flachrohrenden 2 geschoben. Dabei kommt der Sammelkasten 5 mit der schalenartigen Montageplatte 10 zusammen, das heißt, der wellenartige Rand 11 der Montageplatte 10 greift in eine entsprechend geformte, umlaufende Nut 50 im Sammelkasten 5 ein. Die Oberseite der Montageplatte 10 verklebt dabei auch mit der Unterseite des Sammelkastens 5. - Durch die Zusammenführung der schalenartigen Montageplatte 10 mit dem Sammelkasten 5 wird der Silikonkleber SK in die Ringräume 6 gedrückt. Durch das erwähnte Eingreifen des Randes 11 in die umlaufende Nut 50 wird verhindert, dass beim Zusammenführen vom Sammelkasten 5 mit der Montageplatte 10 der Silikonkleber SK seitlich austreten kann. Er wird vielmehr gezwungen in die Ringräume 6 einzutreten.
- In der
Fig. 18 wird ein Kühlflüssigkeitskühler (Wärmetauscher) eines Lastkraftfahrzeuges gezeigt, dessen Wärmetauschernetz von Kühlluft durchströmt wird. Dieser Kühlflüssigkeitskühler besitzt die vorgeschlagene Klebeverbindung an den Flachrohrenden 2 und wurde gemäß dem beschriebenen Verfahren hergestellt. DieFig. 16 und 17 zeigen den Herstellungsablauf des Kühlflüssigkeitskühlers, ausgehend von einem bereits gelöteten Wärmetauschernetz 3, bestehend aus Flachrohren 20 und dort nicht gezeichneten Rippen 30. Zunächst wird die Montageplatte 10 auf die Flachrohrenden geschoben. Der Silikonkleber SK vom additionsvernetzenden Typ wird aufgetragen und die Flachrohrenden 2 werden in die Öffnungen des Sammelkastens 5 geschoben, wobei die Montageplatte 10 mit dem Sammelkasten 5 zusammengeführt und der Silikonkleber in die Ringräume gepresst wird.
Claims (30)
- Wärmetauscher mit einem Sammelkasten (5) aus Kunststoff oder Metall, mit metallischen Flachrohrenden (2), die Teil eines gelöteten Wärmetauschernetzes (3) sind und mit einer Klebeverbindung (1) für die metallischen Flachrohrenden (2) in korrespondierende Öffnungen (4) des Sammelkastens (5), mit je einem Ringraum (6) um die Flachrohrenden (2) herum, in denen sich ein Silikonkleber (SK) befindet, wobei die allerletzten Enden der Flachrohrenden (2) in sehr engen Öffnungsabschnitten stecken, die Teil der Öffnungen im Sammelkasten sind, um zu vermeiden, dass der Silikonkleber später in wesentlichen Kontakt mit dem durch den Wärmetauscher strömenden Medium kommt,
wobei der Silikonkleber (SK) vom additionsvernetzenden Typ ist und einen Speichermodul im Wertebereich zwischen 0,1 - 3,0 MPa aufweist,
wobei eine Montageplatte (10) als dünne Folie ausgebildet und angeordnet ist, die die Ringräume (6) verschließt. - Wärmetauscher nach Anspruch 1, dadurch gekennzeichnet, dass die Ringräume (6) etwa zu 60 - 95% ihres Volumens mit dem Silikonkleber (SK) ausgefüllt sind,
- Wärmetauscher nach Anspruch 1, dadurch gekennzeichnet, dass die mit dem Silikonkleber (SK) ausgefüllte Höhe (h) der Ringräume (6) etwa 5 - 15 mm und die Breite (b) der Ringräume (6) etwa 0,5 - 3,0 mm beträgt,
- Wärmetauscher nach Anspruch 1, dadurch gekennzeichnet, dass der Silikonkleber (SK) aus einer oder aus wenigstens zwei Komponenten besteht.
- Wärmetauscher nach Anspruch 1, dadurch gekennzeichnet, dass die Dehnung des Silikonklebers größer als 100%, beispielsweise 150% ist.
- Wärmetauscher nach Anspruch 1, dadurch gekennzeichnet, dass die Zugfestigkeit des Silikonklebers (SK) etwa zwischen 3,0 - 7,0 MPa, vorzugsweise etwa bei 4,0 - 6,0 MPa liegt.
- Wärmetauscher nach Anspruch 1, dadurch gekennzeichnet, dass der Silikonkleber (SK) einen Katalysator aus der Gruppe der Platinmetalle bzw. deren Verbindungen aufweist.
- Wärmetauscher nach Anspruch 1, dadurch gekennzeichnet, dass die dynamische Viskosität des nicht ausgehärteten Silikonklebers (SK) etwa 20 000 - 60 000 cP beträgt.
- Wärmetauscher nach Anspruch 1, dadurch gekennzeichnet, dass die Ringräume (6) über die mit dem Silikonkleber (SK) ausgefüllte Höhe (h) etwa die gleiche Breite (b) aufweisen.
- Wärmetauscher nach einem der Ansprüche 1 - 8, dadurch gekennzeichnet, dass die Ringräume (6) über die mit dem Silikonkleber (SK) ausgefüllte Höhe (h) eine abnehmende/ansteigende Breite (b) aufweisen.
- Wärmetauscher nach Anspruch 1 und 2, dadurch gekennzeichnet, dass der nicht mit dem Silikonkleber (SK) ausgefüllte Teil (60) der Ringräume (6) zum Sammelkasten (5) hinweisend angeordnet ist.
- Wärmetauscher nach Anspruch 1, dadurch gekennzeichnet, dass die Montageplatte (10) mit einem aufgerichteten und umlaufenden Rand (11) der Höhe (H) ausgebildet ist.
- Wärmetauscher nach Anspruch 1 und 12, dadurch gekennzeichnet, dass der Rand (11) der Montageplatte (10) in eine korrespondierende Nut (50) des Sammelkastens (5) eingreift und dass die Montageplatte (10) entweder mit ihrer Unterseite an Rippen (30) des gelöteten Wärmetauschernetzes (3) anliegt oder in einem geringen Abstand zu den Rippen (30) angeordnet ist.
- Wärmetauscher nach Anspruch 1, dadurch gekennzeichnet, dass der Sammelkasten (5) im Querschnitt etwa rund bis oval ausgebildet ist, um seine Druckstabilität zu verbessern.
- Wärmetauscher nach Anspruch 1,dadurch gekennzeichnet,
dass die Montageplatte (10) Öffnungen (12) aufweist, deren Öffnungsränder (13) und / oder die Abstände der Öffnungen (12) nachgiebig ausgebildet sind. - Wärmetauscher nach Anspruch 15, dadurch gekennzeichnet, dass die Nachgiebigkeit der Öffnungsränder (13) durch eine örtliche Verringerung der Materialdicke der Montageplatte (10) dargestellt ist.
- Wärmetauscher nach den Ansprüchen 15 und 16, dadurch gekennzeichnet, dass die Nachgiebigkeit der Öffnungsränder durch Schnitte (14) in den Öffnungsrändern (13) dargestellt ist.
- Wärmetauscher nach Anspruch 16, dadurch gekennzeichnet, dass die örtliche Verringerung der Materialdicke der Montageplatte durch einen spitz zulaufenden Querschnitt (15) dargestellt ist.
- Wärmetauscher nach Anspruch 16, dadurch gekennzeichnet, dass die örtliche Verringerung der Materialdicke der Montageplatte (10) durch einen Querschnitt mit Absatz (16) dargestellt ist.
- Wärmetauscher nach Anspruch 16, dadurch gekennzeichnet, dass die örtliche Verringerung der Materialdicke der Montageplatte (10) durch einen Querschnitt mit zwei oder mehreren Rillen (17) dargestellt ist.
- Wärmetauscher nach Anspruch 15, dadurch gekennzeichnet, dass die Nachgiebigkeit der Abstände der Öffnungen (12) durch eine Verringerung der Materialdicke zwischen den Öffnungen (12) der Montageplatte (10) dargestellt ist.
- Wärmetauscher nach Anspruch 15, dadurch gekennzeichnet, dass die Nachgiebigkeit der Abstände der Öffnungen (12) durch eine Verringerung der Materialdicke in den Bereichen zwischen den Öffnungen (12) der Montageplatte (10) und den wellenartigen Rändern (11) der Montageplatte (10) dargestellt ist.
- Verfahren zur Herstellung eines Wärmetauschers nach einem der Ansprüche 1-22, mit einer Klebeverbindung (1) für metallische Flachrohrenden (2) in korrespondierende Öffnungen (4) von Sammelkästen (5) des Wärmetauschers, bei dem ein Silikonkleber in je einen Ringraum (6) zwischen den Flachrohrenden (2) und den Öffnungen (4) eingebracht wird, wobei der Silikonkleber im Wesentlichen nicht in Kontakt mit dem durch den Wärmetauscher strömenden Medium ist,
wobei die Ringräume (6) mit einem einen Speichermodul im Wertebereich zwischen etwa 0,1 - 3,0 MPa aufweisenden Silikonkleber (SK) vom additionsvernetzenden Typ mittels einer Montageplatte (10) befüllt und verschlossen werden. - Verfahren nach Anspruch 23, dadurch gekennzeichnet, dass die Ringräume (6) etwa zu 60 - 95 % ihres Volumens mit dem Silikonkleber (SK) ausgefüllt werden.
- Verfahren nach Anspruch 23, dadurch gekennzeichnet, dass eine dosierte Menge des Silikonklebers (SK) zuvor auf die Montageplatte (10) aufgetragen und durch die Zusammenführung von Montageplatte (10) mit dem Sammelkasten (5) in die Ringräume (6) gedrückt wird.
- Verfahren nach Anspruch 23, dadurch gekennzeichnet, dass die Montageplatte (10) einen aufgerichteten Rand (11) aufweist, der so hoch ist, dass der Rand (11) beim Zusammenführen der Montageplatte (6) mit dem Sammelkasten (5) zunächst in einen korrespondierenden Schlitz (50) im Sammelkasten (5) eingeführt wird, bevor das Eindrücken des Silikonklebers (SK) ausgeführt wird.
- Verfahren nach Anspruch 23, dadurch gekennzeichnet, dass dem Silikonkleber zuvor ein Katalysator beigemischt wird.
- Verfahren nach Anspruch 23, dadurch gekennzeichnet, dass die Flachrohrenden (2) zuvor beispielsweise von Lötflussmitteln befreit werden, um einen direkten metallischen Kontakt des Silikonklebers (SK) zu gewährleisten.
- Verfahren nach Anspruch 23, dadurch gekennzeichnet, dass der Silikonkleber (SK) entweder aus einer Komponente besteht oder zuvor aus wenigstens zwei Komponenten zur Anwendung gemischt wird.
- Verfahren nach Anspruch 23, dadurch gekennzeichnet, dass die Klebeverbindung bzw. der Wärmetauscher einer Temperatur von etwa 80 - 180°C über einen Zeitraum von 1 - 60 Minuten ausgesetzt wird, um den Silikonkleber (SK) aushärten zu lassen.
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102008032287A DE102008032287B4 (de) | 2008-04-30 | 2008-07-09 | Wärmetauscher mit einerKlebeverbindung, sowie Verfahren zur Herstellung eines Wärmetauschers |
| DE102008052723A DE102008052723A1 (de) | 2008-04-30 | 2008-10-22 | Klebeverbindung für Wärmetauscher |
| PCT/EP2008/010422 WO2010003445A1 (de) | 2008-07-09 | 2008-12-09 | Klebeverbindung für wärmetauscher und herstellungsverfahren |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP2300770A1 EP2300770A1 (de) | 2011-03-30 |
| EP2300770B1 true EP2300770B1 (de) | 2012-04-18 |
Family
ID=40532634
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP08875072A Not-in-force EP2300770B1 (de) | 2008-07-09 | 2008-12-09 | Wärmetauscher und Herstellungsverfahren |
Country Status (2)
| Country | Link |
|---|---|
| EP (1) | EP2300770B1 (de) |
| WO (1) | WO2010003445A1 (de) |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102011075071A1 (de) | 2011-05-02 | 2012-11-08 | Behr Gmbh & Co. Kg | Wärmetauscher, insbesondere Ladeluftkühler |
| US10371464B2 (en) | 2015-07-07 | 2019-08-06 | Mahle International Gmbh | Tube header for heat exchanger |
Family Cites Families (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE3239950A1 (de) * | 1982-10-28 | 1984-05-03 | Thermal-Werke, Wärme-, Kälte-, Klimatechnik GmbH, 6909 Walldorf | Waermetauscher und verfahren zu seiner herstellung |
| NL8400726A (nl) | 1984-03-07 | 1985-10-01 | Philips Nv | Hardbare kunststofsamenstelling en werkwijze voor de vervaardiging van een copolymeer. |
| FR2587468A1 (fr) * | 1985-09-16 | 1987-03-20 | Chausson Usines Sa | Procede pour la liaison entre les tubes et les plaques collectrices d'un echangeur de chaleur et echangeur obtenu par ce procede |
| JPS6287795A (ja) * | 1985-10-09 | 1987-04-22 | Toyo Radiator Kk | シエルアンドチユ−ブ型熱交換器 |
| DE3809944A1 (de) | 1988-03-24 | 1989-10-12 | Sueddeutsche Kuehler Behr | Waermetauscher, insbesondere kuehler fuer einen verbrennungsmotor eines kraftfahrzeuges, und verfahren zu seiner herstellung |
| FR2794227B1 (fr) | 1999-05-26 | 2001-08-31 | Valeo Thermique Moteur Sa | Echangeur de chaleur a tubes colles, en particulier pour vehicule automobile, et procede pour sa fabrication |
| DE102004036020A1 (de) | 2004-07-23 | 2006-02-16 | Behr Gmbh & Co. Kg | Wärmeübertrager, insbesondere Kondensator |
| TW200710364A (en) | 2005-07-15 | 2007-03-16 | Dsm Ip Assets Bv | Automotive heat exchanger |
| DE102008021544B4 (de) | 2007-07-10 | 2012-03-08 | Modine Manufacturing Co. | Herstellungsverfahren für Wärmetauscher und Wärmetauscher |
-
2008
- 2008-12-09 WO PCT/EP2008/010422 patent/WO2010003445A1/de not_active Ceased
- 2008-12-09 EP EP08875072A patent/EP2300770B1/de not_active Not-in-force
Also Published As
| Publication number | Publication date |
|---|---|
| EP2300770A1 (de) | 2011-03-30 |
| WO2010003445A1 (de) | 2010-01-14 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE102007040848B4 (de) | Verfahren zur Herstellung eines Wärmetauschers, sowie ein nach dem Verfahren hergestellter Wärmetauscher | |
| DE3809944C2 (de) | ||
| DE2436639A1 (de) | Waermetauscher | |
| DE19543986A1 (de) | Wärmetauscher und ein Verfahren zur Herstellung eines Wärmetauschers | |
| DE3203356A1 (de) | Waermeaustauscher | |
| DE102007030563A1 (de) | Plattenwärmetauscher und Montageverfahren | |
| DE2036398B2 (de) | Kühler | |
| DE10316756A1 (de) | Wärmeübertrager, insbesondere Ladeluftkühler für Kraftfahrzeuge | |
| DE102016111201B4 (de) | Verfahren zur Herstellung eines Wärmetauschers | |
| DE102008032287B4 (de) | Wärmetauscher mit einerKlebeverbindung, sowie Verfahren zur Herstellung eines Wärmetauschers | |
| DE102008021544B4 (de) | Herstellungsverfahren für Wärmetauscher und Wärmetauscher | |
| EP2029953A1 (de) | Wärmeübertrager, insbesondere ladeluftkühler, mit verstärktem rohrboden | |
| EP2300770A1 (de) | Klebeverbindung für wärmetauscher und herstellungsverfahren | |
| DE102008010834A1 (de) | Rahmenbauteil und ein Verfahren zu dessen Herstellung | |
| DE29613966U1 (de) | Wärmetauscher, insbesondere Kondensator für die Klimaanlage eines Kraftfahrzeuges | |
| EP1384968B1 (de) | Wärmeübertrager und Herstellungsverfahren | |
| DE3242260A1 (de) | Waermetauscher | |
| DE102006002789B4 (de) | Wärmetauscher und Herstellungsverfahren für Wärmetauscher | |
| DE102007032211A1 (de) | Herstellungsverfahren für Wärmetauscher und Wärmetauscher | |
| DE102014217075A1 (de) | Verfahren zum Herstellen einer Temperiervorrichtung und Temperiervorrichtung | |
| DE102008045225A1 (de) | Wärmetauscher mit einem gelöteten Kühlnetz und Herstellungsverfahren | |
| DE102008035020A1 (de) | Wärmeübertrager | |
| DE102010001543A1 (de) | Wärmeübertrager | |
| DE102020005106A1 (de) | Verfahren zum Herstellen einer zwei Bauteile umfassenden Bauteilanordnung sowie Verfahren zum Herstellen einer solchen Bauteilanordnung | |
| DE102008058808A1 (de) | Wärmeübertragerbaugruppe |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20110209 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MT NL NO PL PT RO SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL BA MK RS |
|
| 17Q | First examination report despatched |
Effective date: 20110715 |
|
| DAX | Request for extension of the european patent (deleted) | ||
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| RTI1 | Title (correction) |
Free format text: HEAT EXCHANGER AND METHOD OF PRODUCTION |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): DE FR GB |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): DE FR GB |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502008007030 Country of ref document: DE Effective date: 20120614 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20130121 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502008007030 Country of ref document: DE Effective date: 20130121 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20141218 Year of fee payment: 7 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20141218 Year of fee payment: 7 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20141222 Year of fee payment: 7 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 502008007030 Country of ref document: DE |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20151209 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20160831 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20151209 Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20160701 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20151231 |