EP2087974B1 - Presssystem zum Fügen und Verpressen von Korpusteilen zu einem Möbelkorpus - Google Patents
Presssystem zum Fügen und Verpressen von Korpusteilen zu einem Möbelkorpus Download PDFInfo
- Publication number
- EP2087974B1 EP2087974B1 EP08002122A EP08002122A EP2087974B1 EP 2087974 B1 EP2087974 B1 EP 2087974B1 EP 08002122 A EP08002122 A EP 08002122A EP 08002122 A EP08002122 A EP 08002122A EP 2087974 B1 EP2087974 B1 EP 2087974B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- pressing
- vertical
- horizontal
- elements
- carcass portions
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Not-in-force
Links
- 238000003825 pressing Methods 0.000 title claims abstract description 132
- 238000000034 method Methods 0.000 claims abstract description 13
- 238000005304 joining Methods 0.000 claims description 43
- 238000011161 development Methods 0.000 description 3
- 230000018109 developmental process Effects 0.000 description 3
- 238000004519 manufacturing process Methods 0.000 description 3
- 230000006835 compression Effects 0.000 description 1
- 238000007906 compression Methods 0.000 description 1
- 238000002788 crimping Methods 0.000 description 1
- 230000001419 dependent effect Effects 0.000 description 1
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B27—WORKING OR PRESERVING WOOD OR SIMILAR MATERIAL; NAILING OR STAPLING MACHINES IN GENERAL
- B27M—WORKING OF WOOD NOT PROVIDED FOR IN SUBCLASSES B27B - B27L; MANUFACTURE OF SPECIFIC WOODEN ARTICLES
- B27M3/00—Manufacture or reconditioning of specific semi-finished or finished articles
- B27M3/18—Manufacture or reconditioning of specific semi-finished or finished articles of furniture or of doors
Definitions
- the present invention relates to a press system and a method for joining and pressing body parts to a furniture body.
- the individual body parts are first joined in the press to a body and then pressed there.
- a device is for example from the EP 1 724 080 A1 known.
- This device comprises a press with two pressing elements, which are movable between a position for pressing body parts and a position for receiving body parts.
- the device comprises a conveying device for conveying body parts, on which a righting device is provided.
- the erecting device is arranged stationary and has two pivoting arms, by means of which two body parts can be erected vertically, which were conveyed on the conveyor. in the Operation, the two pressing elements are moved from the position for pressing the body parts in the position for receiving body parts to accommodate the vertically erected body parts.
- the pressing elements are moved back into the position for pressing the body parts in order to press the previously recorded vertical body parts with other horizontal body parts to a furniture body.
- the pressing system comprises a guide extending along a first axis, two horizontal pressing elements arranged on the guide, wherein at least one of the horizontal pressing elements is movable along the guide, and the horizontal pressing elements between them a space for joining and pressing the horizontal and form vertical body parts, and at least one holding device for holding vertical body parts, which on the guide or an additional carrier is attached, wherein the at least one holding device is designed to hold at least two vertical body parts, and at least partially movable in the space between the two horizontal pressing elements.
- the advantage here is that at least one holding device for holding vertical body parts is provided in the press system according to the invention, with the at least two vertical body parts held and can be moved in whole or in part in the space between the two horizontal pressing elements.
- additional holding device By means of the additional holding device, further vertical body parts can thus be held directly in the space between the two horizontal pressing elements during a joining and pressing operation, so that a plurality of body parts can be joined and pressed at the same time.
- the efficiency of the device is significantly increased.
- the holding device can be designed differently.
- the at least one holding device may comprise two arms, each arm being designed to hold a vertical body part.
- each arm may comprise at least one fixing element, which is preferably formed by a clamping holder and / or a suction member.
- the holding device can also be formed only from an arm which is designed to hold two vertical body parts at the same time.
- the one arm comprises at least one fixing element, which is preferably formed by a clamping holder, so that two vertical body parts can be held simultaneously.
- the holding device according to the invention may be attached to the guide itself or to an additional carrier.
- An attachment of the at least one holding device to the guide itself is considered in particular for small body parts, while attaching the at least a holding device is weighed into consideration on the additional carrier, in particular for larger body parts.
- vertical body parts in the context of the invention comprises body parts which are arranged upright in the actual joining and pressing operation, i. substantially parallel to a pressing surface of the horizontal pressing elements.
- horizontal body parts in the context of the invention body parts, which are arranged lying in the actual joining and pressing operation, ie. substantially perpendicular to the pressing surface of the horizontal pressing elements.
- the carrier extends substantially parallel to the first axis and is movable in a direction substantially perpendicular to the first axis. If the at least one holding device for holding vertical body parts is attached to the carrier, the at least one holding device can thus be moved by means of only a linear movement of the carrier to / into the space for joining and pressing between the two pressing elements. This facilitates the control during the movement of the holding device.
- the carrier is preferably movable in a direction substantially perpendicular to the first axis, so that the height of the carrier relative to the respective conveyor or during holding during the actual joining and pressing process can be adjusted as desired.
- the pressing system comprises at least a first conveying device for conveying vertical body parts. By machine-feeding the vertical body parts, the efficiency of the device can be further increased as compared to manually bringing the vertical body parts up.
- the pressing system additionally comprises at least one further conveying device, preferably two further conveying devices, for conveying horizontal or vertical body parts. This makes it possible to mechanically and automatically convey all of the body parts required for the production of the furniture carcasses, whereby a further increase in efficiency of the pressing system according to the invention is effected.
- the respective conveying devices of the pressing system can be formed within the scope of the invention by any known conveying device.
- the respective conveyor is formed by a belt conveyor.
- the guide is formed by at least one cross member, which is movable along a portal, which extends over the first and the at least one further conveyor.
- the guide can be arranged above the first and / or the at least one further conveying device and can be moved in a direction substantially perpendicular to the first axis.
- the movable arrangement of the guide this can be moved between a position in which the respective body parts are joined and pressed to a furniture body, and a further position to be taken in the respective body parts.
- a recording of the respective body parts of one of the conveyors is hereby also conceivable by the horizontal pressing elements, which may be provided with corresponding fixing elements.
- both horizontal pressing elements which are preferably arranged hanging down on the guide, along the guide can be moved.
- the horizontal pressing elements can each at least one vertical Have pressing surface, which is arranged below the guide.
- the space for joining and pressing the horizontal and vertical body parts between the vertical pressing surfaces of the two horizontal pressing elements is formed.
- at least one fixing element preferably a suction element, is advantageously provided.
- the first conveyor is additionally associated with at least one erecting device for vertical body parts, which receives the respective body parts and erects.
- the at least one straightening device By providing the at least one straightening device, the vertical body parts conveyed on the conveyor can be erected mechanically and automatically. As a result, a more efficient operation of the pressing system according to the invention is possible.
- the erecting device preferably comprises at least two erecting elements, so that at least two vertical body parts can be erected simultaneously or else with a time delay.
- the erecting elements can be arranged stationary or variable on the conveyor.
- the erecting elements each comprise at least one fixing element, which is preferably formed from a suction element and / or a clamping holder.
- the erecting elements are advantageously arranged substantially above the first conveyor.
- the erecting elements are in this case from a first position, which in the Substantially perpendicular to the first conveyor is pivotable in a second position, which is substantially parallel to the first conveyor.
- the respective body parts can be picked up by the erecting elements of the first conveyor and erected in a position which is substantially perpendicular to the first conveyor.
- the raised vertical body parts can then be taken over by the holding device and moved into the region for joining and pressing between the horizontal pressing elements.
- the holding device is arranged on the carrier or the guide movable and / or pivotable.
- the holding device can in this case be movable both in the direction of the longitudinal extent of the carrier or the guide, as well as transversely thereto. Due to the movable / pivotable configuration of the holding device, this can be flexibly moved to different positions of the erector, and after taking over the vertical body parts this flexible at least partially move in the space for joining and pressing.
- the at least one holding device in each case has at least one fixing element, preferably a suction element and / or a clamping holder.
- at least one fixing element preferably a suction element and / or a clamping holder.
- the inventive method for joining and pressing of horizontal and vertical body parts to a furniture body comprises the steps of conveying at least two first vertical body parts by means of a first conveyor, the erection of the first vertical body parts by means of a straightening device, moving at least one holding device to the first erected vertical body parts, holding the erected first vertical body parts with the at least one holding device, transferring the first vertical body parts with the at least one holding device into a space for joining and pressing, providing at least two further vertical body parts and at least two horizontal body parts in FIG the space for joining and pressing, and the joining of the horizontal and vertical body parts and pressing the joined horizontal and vertical body parts to a furniture body.
- the inventive method it is thus possible to add more than one furniture body at the same time and to press, whereby the operation of the pressing system is very efficient.
- the two further vertical body parts are held by two horizontal pressing elements. In this way, all of the vertical body parts can be kept automatic and automated, further increasing the efficiency of the operation.
- the horizontal body parts and / or the other vertical body parts can be conveyed through at least one further conveyor.
- the process can be further automated and made more efficient.
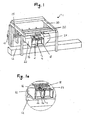
- FIG. 1 A first embodiment of the invention is in the Fig. 1 and 1a shown.
- Fig. 1 a perspective view of the pressing system 1
- Fig. 1a is a detail view of a section of Fig. 1 ,
- the pressing system 1 is designed in the form of a horizontal press with at least two pressing elements 22, 24, which are movable along a guide 20.
- the guide 20 extends along an axis A, by an arrow in Fig. 1 indicated, wherein the two pressing elements 22, 24 along this axis on the guide 20 are movable.
- the guide 20 is formed by two cross beams, along a frame 30 of the Press in a direction perpendicular to the axis A are movable. This makes it possible for one or both of the horizontal pressing elements 22, 24 to be moved from a position in which a furniture carcass is joined and pressed into a position in which vertical body parts are received.
- Such a press is described in more detail, for example, in US Pat EP 1 724 080 A1 described.
- a first conveyor 10 is provided, by means of which vertical body parts 4 are conveyed.
- the conveyor 10 is associated with a righting device, which serves for erecting the body parts 4.
- the erecting device comprises at least two erecting elements 15, wherein in Fig. 1 five such erecting elements 15 are shown. However, the number of erecting elements 15 can be adapted to any requirements.
- the erecting elements 15 are provided with at least one fixing element, such as a suction element and / or a clamping holder (not shown). As Fig. 1 can be seen, the erecting elements 15 are each arranged above the conveyor 10.
- this includes in the Fig. 1 and 1a shown pressing system 1, a further conveyor 12, by means of which, for example, horizontal body parts 2 can be conveyed.
- the erecting elements 15 pivot from a first position, in which they are substantially perpendicular to the conveyor 10, into a second position, in which they are substantially parallel to the conveyor 10. In the second or folded-down position, the erecting elements 15 receive a body part 4 by means of the fixing elements. Subsequently, the Erecting 15 pivoted back up, so that the recorded body parts 4 are held vertically.
- At least one holding device 16 is provided, which is configured to take over and erect carcass parts 4 erected by the erecting device.
- the holding device 16 are manually supplied to be held body parts.
- the holding device 16 is in this case designed so that it can hold two vertical body parts 4 at the same time.
- the holding device 16 is designed in the form of two holding arms, each of which is suitable for holding a corresponding vertical body part 4.
- the number of existing holding devices 16 can be adapted to the particular requirements.
- a retainer 16 may be provided to facilitate the simultaneous joining and crimping of two body parts, as described in more detail below. So that the holding device 16 can reliably take over and hold the body part 4 erected by the erecting device, the holding device 16 comprises at least one fixing element, such as a suction element and / or a clamping holder (not shown).
- the holding device 16 is arranged on a support 18 in such a way that it can be moved to the support 18 both in the longitudinal direction of the support 18 and in a direction transverse, for example perpendicular, to the support 18. Furthermore, it is conceivable to arrange the holding device 16 pivotably on the carrier 18 in order to further expand the possibilities of movement of the holding device 16.
- the carrier 18 is mounted on the frame 30 of the horizontal press and extends substantially parallel to the conveyor 10 (see Fig. 1 ).
- the carrier 18 is movable on the frame 30 arranged so that it can move up and down perpendicular to the conveyor 10.
- the movable / pivotable arrangement of the holding device 16 this can both reliably hold the respective vertical body parts 4 as well as move it to any position.
- the holding device 16 takes over vertically erected body parts 4 from the erecting device and moves the body parts 4 into a space for joining and pressing, which is formed between the two horizontal pressing elements 22, 24.
- all body parts are arranged in the space for joining and pressing, from which a furniture body to be generated is formed.
- two furniture carcasses are manufactured simultaneously, so that in the space for joining and pressing a total of four vertically erected body parts 4 are arranged.
- the horizontal body parts 2 comprise two bottoms 2a and a total of four traverse strips 2b.
- each of the furniture carcasses to be manufactured comprises two vertical carcass parts 4, a bottom 1a and two traverse strips 1b.
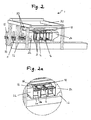
- a second preferred embodiment of the invention is in the Fig. 2, 2a and 2 B shown.
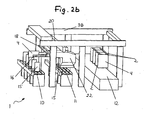
- the Fig. 2 and 2 B are respectively perspective views of the second embodiment of the pressing system 1 according to the invention for joining and pressing of body parts to a furniture body
- Fig. 2a is a detail view of a section of Fig. 2 ,
- like reference numerals are used.
- the pressing system 1 comprises a total of three conveyors 10, 11, 12 (see Fig. 2 and 2 B ).
- the additional conveyor 11 may also be associated with an erector, as explained above in the first embodiment with respect to the first conveyor 10.
- further vertical body parts 4 can be conveyed mechanically and automatically and then erected by the erecting device.
- the erected in this way vertical body parts 4 can be taken over by the holding device 16 or the horizontal pressing elements 22, 24 and moved to the space for joining and pressing.
- the pressing elements 22, 24 are arranged to be movable at least between the two additional conveying devices 11, 12.
- the pressing elements 22, 24 in Fig. 2 shown in a position for joining and pressing, which lies above the conveyor 12.
- the pressing elements 22, 24 shown in a position for the acquisition of vertical body parts 4, which lies above the conveyor 11.
- the holding device 16 may be arranged correspondingly movable.
- the holding device 16 is attached to a support 18 in the second embodiment as well.
- the holding device 16 is movable both transversely in the longitudinal direction of the carrier 18 and in a direction, for example perpendicular, to the carrier 18, as indicated by arrows in FIG Fig. 2b is hinted at.
- the second embodiment shows an arrangement in which three furniture carcasses are manufactured simultaneously.
- two holding devices 16 are provided for this purpose, which are each designed to hold two vertical body parts 4.
- the holding devices 16 are each formed from two holding arms, each holding arm being designed to hold a vertical body part 4.
- the holding devices 16 are each formed from two holding arms, each holding arm being designed to hold a vertical body part 4.
- two "outer" vertical body parts 4 are held by the horizontal pressing elements 22, 24, and the corresponding number of "inner” vertical body parts 4 by the corresponding number of holding devices 16.
- three holding devices 16 are required which hold a total of six "inner” vertical body parts 4. Since the other structure and the operation of the pressing device of the first embodiment correspond to a repetition is omitted to avoid repetition.
Landscapes
- Engineering & Computer Science (AREA)
- Life Sciences & Earth Sciences (AREA)
- Manufacturing & Machinery (AREA)
- Wood Science & Technology (AREA)
- Forests & Forestry (AREA)
- Automatic Assembly (AREA)
- Connection Of Plates (AREA)
Description
- Die vorliegende Erfindung betrifft ein Presssystem und ein Verfahren zum Fügen und Verpressen von Korpusteilen zu einem Möbelkorpus.
- Vorrichtungen zum Fügen und Verpressen von Korpusteilen sind in der Technik bekannt. Häufig werden hierbei zunächst die einzelnen Korpusteile zu einem Möbelkorpus zusammengesetzt, anschließend in eine Presse eingefördert und schließlich miteinander verpresst. Dabei erfolgt das Verpressen bei einigen der bekannten Vorrichtungen bei stehendem Korpus, d.h. mit horizontalem Pressdruck, und bei anderen bekannten Vorrichtungen bei liegendem Korpus, d.h. mit vertikalem Pressdruck.
- Bei anderen im Stand der Technik bekannten Vorrichtungen werden die einzelnen Korpusteile erst in der Presse zu einem Korpus gefügt und anschließend dort verpresst. Eine derartige Vorrichtung ist beispielsweise aus der
EP 1 724 080 A1 bekannt. Diese Vorrichtung umfasst eine Presse mit zwei Presselementen, die zwischen einer Position zum Pressen von Korpusteilen und einer Position zur Aufnahme von Korpusteilen verfahrbar sind. Weiterhin umfasst die Vorrichtung eine Fördereinrichtung zum Fördern von Korpusteilen, an der eine Aufrichtvorrichtung vorgesehen ist. Die Aufrichtvorrichtung ist stationär angeordnet und weist zwei Schwenkarme auf, mittels derer zwei Korpusteile vertikal aufgerichtet werden können, die auf der Fördereinrichtung eingefördert wurden. Im Betrieb werden die beiden Presselemente aus der Position zum Pressen der Korpusteile in die Position zur Aufnahme von Korpusteilen verfahren, um die vertikal aufgerichteten Korpusteile aufzunehmen. Anschließen werden die Presselemente zurück in die Position zum Pressen der Korpusteile verfahren, um die zuvor aufgenommenen vertikalen Korpusteile mit weiteren horizontalen Korpusteilen zu einem Möbelkorpus zu verpressen. Obgleich sich die Vorrichtung gemäß derEP 1 724 080 A1 bewährt hat, besteht ein Bedarf an gesteigerter Effizienz, um das Presssystems beispielsweise auch in Fertigungsstraßen mit hoher Kapazität einbinden zu können. - Es ist daher eine Aufgabe der Erfindung, ein Presssystem zum Fügen und Verpressen von Korpusteilen zu einem Möbelkorpus bereitzustellen, das eine Effizienzsteigerung beim Betrieb ermöglicht.
- Diese Aufgabe wird erfindungsgemäß durch ein Presssystem mit den Merkmalen des Anspruchs 1 sowie ein Verfahren zum Fügen und Verpressen von Korpusteilen zu einem Möbelkorpus gemäß Anspruch 18 gelöst. Vorteilhafte Weiterbildungen der Erfindung sind in den abhängigen Ansprüchen angegeben.
- Der Erfindung liegt der Gedanke zugrunde ein Presssystem vorzusehen, mit dem mehrere Möbelkorpusse gleichzeitig gefügt und verpresst werden können. Erfindungsgemäß umfasst das Presssystem eine Führung, die sich entlang einer ersten Achse erstreckt, zwei Horizontalpresselementen, die an der Führung angeordnet sind, wobei zumindest eines der Horizontalpresselemente entlang der Führung verfahrbar ist, und die Horizontalpresselemente zwischen ihnen einen Raum zum Fügen und Verpressen der horizontalen und vertikalen Korpusteile ausbilden, und zumindest einer Halteeinrichtung zum Halten von vertikalen Korpusteilen, die an der Führung oder einem zusätzlichen Träger angebracht ist, wobei die zumindest eine Halteeinrichtung ausgestaltet ist, um zumindest zwei vertikale Korpusteile zu halten, und zumindest abschnittsweise in den Raum zwischen den zwei Horizontalpresselementen bewegbar ist. Der Vorteil hierbei ist, dass bei dem erfindungsgemäßen Presssystem zumindest eine Halteeinrichtung zum Halten von vertikalen Korpusteilen vorgesehen ist, mit der zumindest zwei vertikale Korpusteile gehalten und ganz oder teilweise in den Raum zwischen den zwei Horizontalpresselementen bewegt werden können. Durch die zusätzliche Halteeinrichtung können somit weitere vertikale Korpusteile direkt im Raum zwischen den zwei Horizontalpresselementen während eines Füge- und Verpressvorgangs gehalten werden, so dass mehrere Korpusteile gleichzeitig gefügt und verpresst werden können. Hierdurch wird die Effizienz der Vorrichtung erheblich gesteigert.
- Die erfindungsgemäße Halteeinrichtung kann unterschiedlich ausgestaltet sein. Beispielsweise kann die zumindest eine Halteeinrichtung zwei Arme umfassen, wobei jeder Arm ausgestaltet ist, um ein vertikales Korpusteil zu halten. Zum Halten der Korpusteile kann jeder Arm zumindest ein Fixierungselement umfassen, das vorzugsweise durch eine Klemmhalterung und/oder ein Saugelement gebildet ist. Weiterhin kann die Halteeinrichtung auch nur aus einem Arm gebildet sein, der ausgestaltet ist, um zwei vertikale Korpusteile gleichzeitig zu halten. In diesem Fall umfasst der eine Arm zumindest ein Fixierungselement, das vorzugsweise durch eine Klemmhalterung gebildet ist, so dass zwei vertikale Korpusteile gleichzeitig gehalten werden können.
- Ferner kann die erfindungsgemäße Halteeinrichtung an der Führung selbst oder an einem zusätzlichen Träger angebracht sein. Ein Anbringen der zumindest einen Halteeinrichtung an der Führung selbst wird insbesondere bei kleinen Korpusteilen in Erwägung gezogen, während ein Anbringen der zumindest einen Halteeinrichtung an dem zusätzlichen Träger insbesondere bei größeren Korpusteilen in Erwägung gewogen wird. Durch das Anbringen der Halteeinrichtung an dem Träger können die Korpusteile flexibler in die Nähe beziehungsweise in den Raum zum Fügen und Verpressen gefahren werden und die Halteposition kann flexibler an die jeweilige Größe der Korpusteile angepasst werden.
- Der Begriff "vertikale Korpusteile" umfasst im Sinne der Erfindung Korpusteile, die beim eigentlichen Füge- und Verpressvorgang aufrecht stehend angeordnet sind, d.h. im Wesentlichen parallel zu einer Pressfläche der horizontalen Presselemente. Analog umfasst der Begriff "horizontale Korpusteile" im Sinne der Erfindung Korpusteile, die beim eigentlichen Füge- und Verpressvorgang liegend angeordnet sind, d.h. im Wesentlichen senkrecht zu der Pressfläche der horizontalen Presselemente.
- Vorteilhafterweise erstreckt sich der Träger im Wesentlichen parallel zu der ersten Achse und ist in einer Richtung im Wesentlichen senkrecht zu der ersten Achse verfahrbar. Wenn die zumindest eine Halteeinrichtung zum Halten von vertikalen Korpusteilen an dem Träger angebracht ist, kann die zumindest eine Halteeinrichtung somit durch lediglich eine lineare Bewegung des Trägers an/in den Raum zum Fügen und Verpressen zwischen den beiden Presselementen bewegt werden. Dies erleichtert die Steuerung bei der Bewegung der Halteeinrichtung. Weiterhin ist der Träger vorzugsweise in einer Richtung im Wesentlichen senkrecht zu der ersten Achse verfahrbar, so dass die Höhe des Trägers relativ zu der jeweiligen Fördereinrichtung beziehungsweise während des Haltens beim eigentlichen Füge- und Verpressvorgang beliebig angepasst werden kann.
- Gemäß einer vorteilhaften Weiterbildung der vorliegenden Erfindung umfasst das Presssystem zumindest eine erste Fördereinrichtung zum Fördern von vertikalen Korpusteilen. Durch die maschinelle Einförderung der vertikalen Korpusteile kann die Effizienz der Vorrichtung, im Vergleich zu einem manuellen Heranbringen der vertikalen Korpusteile, weiter gesteigert werden. Außerdem umfasst das Presssystem zusätzlich noch zumindest eine weitere Fördereinrichtung, vorzugsweise zwei weitere Fördereinrichtungen, zum Fördern von horizontalen oder vertikalen Korpusteilen. Hierdurch wird es möglich, sämtliche der zur Fertigung der Möbelkorpusse benötigten Korpusteile maschinell und automatisiert einzufördern, wodurch eine weitere Effizienzsteigerung des erfindungsgemäßen Presssystems bewirkt wird.
- Die jeweiligen Fördereinrichtungen des Presssystems können im Rahmen der Erfindung durch jegliche bekannte Fördereinrichtung gebildet sein. Vorzugsweise ist die jeweilige Fördereinrichtung durch einen Riemenförderer gebildet.
- Vorzugsweise ist die Führung durch zumindest einen Querträger gebildet, der entlang eines Portals verfahrbar ist, das sich über die erste und die zumindest eine weitere Fördereinrichtung erstreckt. Hierbei kann die Führung oberhalb der ersten und/oder der zumindest einen weiteren Fördereinrichtung angeordnet und in eine Richtung im Wesentlichen senkrecht zu der ersten Achse verfahrbar sein. Durch die verfahrbare Anordnung der Führung kann diese zwischen einer Position, in der die jeweiligen Korpusteile zu einem Möbelkorpus gefügt und verpresst werden, und einer weiteren Position verfahren werden, in der jeweilige Korpusteile aufgenommen werden. Eine Aufnahme der jeweiligen Korpusteile von einer der Fördereinrichtungen ist hierbei auch durch die horizontalen Presselemente denkbar, die dazu mit entsprechenden Fixierungselementen versehen sein können. Um dies zu ermöglichen können beide Horizontalpresselemente, die vorzugsweise nach unten hängend an der Führung angeordnet sind, entlang der Führung verfahrbar sein. Ferner können die Horizontalpresselemente jeweils zumindest eine vertikale Pressfläche aufweisen, die unterhalb der Führung angeordnet ist. Vorzugsweise ist der Raum zum Fügen und Verpressen der horizontalen und vertikalen Korpusteile zwischen den vertikalen Pressflächen der beiden Horizontalpresselemente ausgebildet ist. Im Bereich der vertikalen Pressflächen ist vorteilhafterweise zumindest ein Fixierungselement, vorzugsweise ein Saugelement, vorgesehen. Dadurch können jeweilige vertikale Korpusteile aufgenommen und zuverlässig an den vertikalen Pressflächen gehalten werden.
- Nach einer bevorzugten Ausführungsform ist der ersten Fördereinrichtung zusätzlich zumindest eine Aufrichteinrichtung für vertikale Korpusteile zugeordnet, welche die jeweiligen Korpusteile aufnimmt und aufrichtet. Durch das Vorsehen der zumindest einen Aufrichteinrichtung können die auf der Fördereinrichtung eingeförderten vertikalen Korpusteile maschinell und automatisiert aufgerichtet werden. Hierdurch ist ein effizienterer Betrieb des erfindungsgemäßen Presssystems möglich.
- Vorzugsweise umfasst die Aufrichteinrichtung zumindest zwei Aufrichtelemente, so dass zumindest zwei vertikale Korpusteile gleichzeitig oder auch zeitversetzt aufgerichtet werden können. Die Aufrichtelemente können hierbei ortsfest oder auch variabel an der Fördereinrichtung angeordnet sein. Zum Aufrichten der vertikalen Korpusteile umfassen die Aufrichtelemente jeweils zumindest ein Fixierungselement, das vorzugsweise aus einem Saugelement und/oder einer Klemmhalterung gebildet ist. Durch das Vorsehen der Fixierungselemente können die jeweiligen Korpusteile zuverlässig und schnell von der Fördereinrichtung aufgenommen und aufgerichtet werden.
- Die Aufrichtelemente sind vorteilhafterweise im Wesentlichen über der ersten Fördereinrichtung angeordnet. Gemäß einer bevorzugten Ausführungsform sind die Aufrichtelemente hierbei aus einer ersten Position, die im Wesentlichen senkrecht zu der ersten Fördereinrichtung ist, in eine zweite Position verschwenkbar, die im Wesentlichen parallel zu der ersten Fördereinrichtung ist. In der zweiten Position können die jeweiligen Korpusteile durch die Aufrichtelemente von der ersten Fördereinrichtung aufgenommen und in eine Position aufgerichtet werden, die im Wesentlichen senkrecht zu der ersten Fördereinrichtung ist. Die aufgerichteten vertikalen Korpusteile können dann von der Halteeinrichtung übernommen und in den Bereich zum Fügen und Verpressen zwischen den horizontalen Presselementen bewegt werden.
- Gemäß einer vorteilhaften Weiterbildung der vorliegenden Erfindung ist die Halteeinrichtung an dem Träger oder der Führung verfahrbar und/oder verschwenkbar angeordnet. Die Halteeinrichtung kann hierbei sowohl in Richtung der Längserstreckung des Trägers beziehungsweise der Führung, als auch quer dazu verfahrbar sein. Durch die verfahrbare/verschwenkbare Ausgestaltung der Halteeinrichtung kann diese flexibel an unterschiedliche Positionen der Aufrichteinrichtung heranbewegt werden, und nach Übernahme der vertikalen Korpusteile diese flexibel zumindest abschnittsweise in den Raum zum Fügen und Pressen bewegen.
- Vorteilhafterweise weist die zumindest eine Halteeinrichtung jeweils zumindest ein Fixierungselement, vorzugsweise ein Saugelement und/oder eine Klemmhalterung, auf. Hierdurch können jeweilige vertikale Korpusteile zuverlässig und sicher gehalten werden.
- Das erfindungsgemäße Verfahren zum Fügen und Verpressen von horizontalen und vertikalen Korpusteilen zu einem Möbelkorpus umfasst die Schritte des Einförderns von zumindest zwei ersten vertikalen Korpusteilen mittels einer ersten Fördereinrichtung, des Aufrichtens der ersten vertikalen Korpusteile mittels einer Aufrichteinrichtung, des Bewegens von zumindest einer Halteeinrichtung an die ersten aufgerichteten vertikalen Korpusteile, des Haltens der aufgerichteten ersten vertikalen Korpusteile mit der zumindest einen Halteeinrichtung, des Überführens der ersten vertikalen Korpusteile mit der zumindest einen Halteeinrichtung in einen Raum zum Fügen und Verpressen, des Bereitstellens von zumindest zwei weiteren vertikalen Korpusteilen und zumindest zwei horizontalen Korpusteilen in dem Raum zum Fügen und Verpressen, und des Fügens der horizontalen und vertikalen Korpusteile und Verpressens der gefügten horizontalen und vertikalen Korpusteile zu einem Möbelkorpus. Durch das erfindungsgemäße Verfahren ist es somit möglich, mehr als einen Möbelkorpus gleichzeitig zu fügen und zu verpressen, wodurch der Betrieb des Presssystems sehr effizient wird.
- Gemäß einer Weiterbildung des erfindungsgemäßen Verfahrens werden die zwei weiteren vertikalen Korpusteile durch zwei Horizontalpresselemente gehalten. Auf diese Art können sämtliche der vertikalen Korpusteile maschinell und automatisiert gehalten werden, wodurch die Effizienz des Betriebs weiter gesteigert wird.
- Gemäß noch einer weiteren vorteilhaften Weiterbildung des erfindungsgemäßen Verfahrens können die horizontalen Korpusteile und/oder die weiteren vertikalen Korpusteile durch zumindest eine weitere Fördereinrichtung eingefördert werden. Hierdurch kann der Ablauf weiter automatisiert und effizienter ausgestaltet werden.
- Nachfolgend wird die Erfindung rein beispielhaft anhand der beigefügten Figuren beschrieben, in denen:
-
Fig. 1 eine Perspektivansicht einer ersten Ausführungsform des erfindungsgemäßen Presssystems zum Fügen und Verpressen von Korpusteilen zu einem Möbelkorpus ist; -
Fig. 1a eine Detailansicht eines Raums zum Fügen und Verpressen vonFig. 1 ist; -
Fig. 2 eine Perspektivansicht einer zweiten Ausführungsform des erfindungsgemäßen Presssystems zum Fügen und Verpressen von Korpusteilen zu einem Möbelkorpus ist, wobei hier die horizontalen Presselemente in einer Position zum Fügen und Verpressen gezeigt werden; -
Fig. 2a eine Detailansicht eines Raums zum Fügen und Verpressen vonFig. 2 ist; und -
Fig. 2b eine weitere Perspektivansicht der zweiten Ausführungsform des erfindungsgemäßen Presssystems ist, wobei hier die horizontalen Presselemente in einer Position zur Aufnahme von vertikalen Korpusteilen gezeigt werden. - Bevorzugte Ausführungsformen der vorliegenden Erfindung werden nachfolgend ausführlich unter Bezugnahme auf die beigefügten Zeichnungen beschrieben.
- Eine erste Ausführungsform der Erfindung wird in den
Fig. 1 und 1a gezeigt. Hierbei istFig. 1 eine Perspektivansicht des erfindungsgemäßen Presssystems 1 undFig. 1a ist eine Detailansicht eines Ausschnitts vonFig. 1 . - Das Presssystem 1 ist in Form einer horizontalen Presse mit zumindest zwei Presselementen 22, 24 ausgestaltet, die entlang einer Führung 20 verfahrbar sind. Die Führung 20 erstreckt sich entlang einer Achse A, durch einen Pfeil in
Fig. 1 angedeutet, wobei die zwei Presselemente 22, 24 entlang dieser Achse an der Führung 20 verfahrbar sind. Bei der vorliegenden Ausführungsform ist die Führung 20 durch zwei Querträger gebildet, die entlang eines Gestells 30 der Presse in eine Richtung senkrecht zur Achse A verfahrbar sind. Dadurch wird ermöglicht, dass eines oder auch beide der Horizontalpresselemente 22, 24 aus einer Position, in der ein Möbelkorpus gefügt und verpresst wird, in eine Position bewegbar sind, in der vertikale Korpusteile aufgenommen werden. Eine derartige Presse wird detaillierter zum Beispiel in derEP 1 724 080 A1 beschrieben. - Ferner ist bei dieser Ausführungsform eine erste Fördereinrichtung 10 vorgesehen, mittels derer vertikale Korpusteile 4 eingefördert werden. Der Fördereinrichtung 10 ist eine Aufrichteinrichtung zugeordnet, die zum Aufrichten der Korpusteile 4 dient. Die Aufrichteinrichtung umfasst zumindest zwei Aufrichtelemente 15, wobei in
Fig. 1 fünf derartige Aufrichtelemente 15 gezeigt werden. Die Anzahl der Aufrichtelemente 15 kann jedoch den jeweiligen Erfordernissen beliebig angepasst werden. Um eingeförderte Korpusteile 4 zuverlässig von der Fördereinrichtung 10 aufnehmen und aufrichten zu können, sind die Aufrichtelemente 15 mit zumindest einem Fixierungselement, wie beispielsweise einem Saugelement und/oder einer Klemmhalterung, versehen (nicht gezeigt). WieFig. 1 zu entnehmen ist, sind die Aufrichtelemente 15 jeweils über der Fördereinrichtung 10 angeordnet. - Ferner umfasst das in den
Fig. 1 und 1a gezeigte Presssystem 1 eine weitere Fördereinrichtung 12, mittels derer beispielsweise horizontale Korpusteile 2 eingefördert werden können. - Im Betrieb verschwenken die Aufrichtelemente 15 aus einer ersten Position, in der sie sich im Wesentlichen senkrecht zur Fördereinrichtung 10 befinden, in eine zweite Position, in der sie im Wesentlichen parallel zu der Fördereinrichtung 10 sind. In der zweiten bzw. heruntergeklappten Position nehmen die Aufrichtelemente 15 mittels der Fixierungselemente einen Korpusteil 4 auf. Anschließend werden die Aufrichtelemente 15 wieder nach oben geschwenkt, so dass die aufgenommenen Korpusteile 4 vertikal gehalten werden.
- Weiterhin ist zumindest eine Halteeinrichtung 16 vorgesehen, die dazu ausgestaltet ist, von der Aufrichteinrichtung aufgerichtete Korpusteile 4 zu übernehmen und zu halten. Es ist jedoch ebenfalls denkbar, dass der Halteeinrichtung 16 die zu haltenden Korpusteile manuell zugeführt werden. Die Halteeinrichtung 16 ist hierbei so ausgestaltet, dass sie zwei vertikale Korpusteile 4 gleichzeitig halten kann. Bei der vorliegenden Ausführungsform ist die Halteeinrichtung 16 in Form zweier Haltearme ausgeführt, die jeweils geeignet sind, ein entsprechendes vertikales Korpusteil 4 zu halten. Die Anzahl der vorhandenen Halteeinrichtungen 16 kann an die jeweiligen Erfordernisse beliebig angepasst werden. Beispielsweise kann eine Halteeinrichtung 16 vorgesehen werden, um das gleichzeitige Fügen und Verpressen von zwei Korpusteilen zu ermöglichen, wie unten ausführlicher beschrieben wird. Damit die Halteeinrichtung 16 das von der Aufrichteinrichtung aufgerichtete Korpusteil 4 zuverlässig übernehmen und halten kann, umfasst die Halteeinrichtung 16 zumindest ein Fixierungselement, wie beispielsweise ein Saugelement und/oder eine Klemmhalterung (nicht gezeigt).
- Bei der vorliegenden Ausführungsform ist die Halteeinrichtung 16 derart an einem Träger 18 angeordnet, dass sie sowohl in Längsrichtung des Trägers 18 als auch in einer Richtung quer, z.B. senkrecht, zu dem Träger 18 verfahrbar ist. Weiterhin ist es denkbar, die Halteeinrichtung 16 verschwenkbar an dem Träger 18 anzuordnen, um die Bewegungsmöglichkeiten der Halteeinrichtung 16 noch zu erweitern. Bei dieser Ausführungsform ist der Träger 18 an dem Gestell 30 der horizontalen Presse angebracht und erstreckt sich im Wesentlichen parallel zu der Fördereinrichtung 10 (siehe
Fig. 1 ). Der Träger 18 ist hierbei verfahrbar an dem Gestell 30 angeordnet, so dass er sich senkrecht zu der Fördereinrichtung 10 hoch und runter bewegen kann. Weiterhin ist es jedoch auch denkbar, die Halteeinrichtung 16 direkt an der Führung 20 anzubringen, so dass auf einen zusätzlichen Träger 18 verzichtet werden kann. Wesentlich bei der Ausgestaltung der Halteeinrichtung 16 ist, dass diese zumindest abschnittsweise in den Raum zum Fügen und Verpressen bewegbar ist, so dass vertikale Korpusteile während des Füge- und Verpressvorgangs von der Halteeinrichtung 16 gehalten werden können. - Durch die verfahrbare/verschwenkbare Anordnung der Halteeinrichtung 16, kann diese die jeweiligen vertikalen Korpusteile 4 sowohl zuverlässig festhalten als auch in eine beliebige Position bewegen. Insbesondere übernimmt die Halteeinrichtung 16 vertikal aufgerichtete Korpusteile 4 von der Aufrichteinrichtung und bewegt die Korpusteile 4 in einen Raum zum Fügen und Verpressen, der zwischen den beiden Horizontalpresselementen 22, 24 ausgebildet ist. Wie in
Fig. 1a im Detail gezeigt, werden in dem Raum zum Fügen und Verpressen sämtliche Korpusteile angeordnet, aus denen ein zu erzeugender Möbelkorpus gebildet ist. Insbesondere werden bei der vorliegenden Ausführungsform zwei Möbelkorpusse gleichzeitig gefertigt, so dass in dem Raum zum Fügen und Verpressen insgesamt vier vertikal aufgerichtete Korpusteile 4 angeordnet sind. Ferner sind in dem Raum zum Fügen und Verpressen die erforderliche Anzahl von horizontalen Korpusteilen 2 angeordnet. Bei der vorliegenden Ausführungsform umfassen die horizontalen Korpusteile 2 zwei Böden 2a sowie insgesamt vier Traverleisten 2b. - Wie in
Fig. 1 und Fig. 1a gezeigt, werden beim eigentlichen Füge- und Verpressvorgang zwei der vertikalen Korpusteile 4 durch die Horizontalpresselemente 22, 24 gehalten, während die anderen zwei der vertikalen Korpusteile 4 durch die Halteeinrichtung 16 gehalten werden. Es ist somit möglich, in nur einem Füge- und Verpressvorgang gleichzeitig zwei Möbelkorpusse zu fügen und zu verpressen. Im vorliegenden Fall umfasst jeder der zu fertigenden Möbelkorpusse zwei vertikale Korpusteile 4, einen Boden 1a und zwei Traverleisten 1b. - Eine zweite bevorzugte Ausführungsform der Erfindung wird in den
Fig. 2, 2a und2b gezeigt. DieFig. 2 und2b sind jeweils Perspektivansichten der zweiten Ausführungsform des erfindungsgemäßen Presssystems 1 zum Fügen und Verpressen von Korpusteilen zu einem Möbelkorpus, undFig. 2a ist eine Detailansicht eines Ausschnitts vonFig. 2 . Für gleiche bzw. ähnliche Teile wie bei der ersten Ausführungsform werden gleiche Bezugszeichen verwendet. - Das Presssystem 1 gemäß der zweiten Ausführungsform umfasst insgesamt drei Fördereinrichtungen 10, 11, 12 (siehe
Fig. 2 und2b ). Der zusätzlichen Fördereinrichtung 11 kann ebenfalls eine Aufrichteinrichtung zugeordnet sein, wie oben bei der ersten Ausführungsform in Bezug auf die erste Fördereinrichtung 10 erläutert. Damit können beispielsweise weitere vertikale Korpusteile 4 maschinell und automatisiert eingefördert werden und anschließend von der Aufrichteinrichtung aufgerichtet werden. Die auf diese Art aufgerichteten vertikalen Korpusteile 4 können von der Halteeinrichtung 16 oder den Horizontalpresselementen 22, 24 übernommen und zum Raum zum Fügen und Verpressen bewegt werden. Hierzu sind die Presselemente 22, 24 zumindest zwischen den zwei zusätzlichen Fördereinrichtungen 11, 12 verfahrbar angeordnet. Zur Verdeutlichung der Verfahrbarkeit werden die Presselemente 22, 24 inFig. 2 in einer Position zum Fügen und Verpressen gezeigt, die oberhalb der Fördereinrichtung 12 liegt. InFig. 2b hingegen werden die Presselemente 22, 24 in einer Position zur Übernahme von vertikalen Korpusteilen 4 gezeigt, die oberhalb der Fördereinrichtung 11 liegt. Weiterhin kann die Halteeinrichtung 16 entsprechend verfahrbar angeordnet sein. - Wie schon hinsichtlich der ersten Ausführungsform erläutert, ist auch bei der zweiten Ausführungsform die Halteeinrichtung 16 an einem Träger 18 angebracht. Die Halteeinrichtung 16 ist sowohl in Längsrichtung des Trägers 18 als auch in einer Richtung quer, z.B. senkrecht, zu dem Träger 18 verfahrbar, wie durch Pfeile in
Fig. 2b angedeutet wird. Auch bei dieser Ausführungsform ist es denkbar, die Halteeinrichtung 16 verschwenkbar an dem Träger 18 anzuordnen, um die Bewegungsmöglichkeiten der Halteeinrichtung 16 noch zu erweitern. - Im Gegensatz zur ersten Ausführungsform, zeigt die zweite Ausführungsform eine Anordnung, bei der drei Möbelkorpusse gleichzeitig gefertigt werden. Wie insbesondere der Detailansicht in
Fig. 2a zu entnehmen ist, sind hierzu zwei Halteeinrichtungen 16 vorgesehen, die jeweils ausgestaltet sind, um zwei vertikale Korpusteile 4 zu halten. Wie bereits hinsichtlich der ersten Ausführungsform beschrieben, sind die Halteeinrichtungen 16 jeweils aus zwei Haltearmen gebildet, wobei jeder Haltearm ausgestaltet ist, um ein vertikales Korpusteil 4 halten. Je nach Anzahl der Halteeinrichtungen 16 ist es somit möglich, eine beliebige Anzahl von Möbelkorpussen gleichzeitig während eines Füge- und Verpressvorgangs herzustellen. Hierbei werden jeweils zwei "äußere" vertikale Korpusteile 4 von den Horizontalpresselementen 22, 24 gehalten, und die entsprechende Anzahl "innerer" vertikaler Korpusteile 4 durch die entsprechende Anzahl von Halteeinrichtungen 16. Beispielsweise wären, um vier Möbelkorpusse gleichzeitig zu fertigen, drei Halteeinrichtungen 16 erforderlich, die insgesamt sechs "innere" vertikale Korpusteile 4 halten. Da der weitere Aufbau und die Betriebsweise der Pressvorrichtung der ersten Ausführungsform entsprechen, wird zur Vermeidung von Wiederholungen eine erneute Beschreibung weggelassen.
Claims (20)
- Presssystem (1) zum Fügen und Verpressen von horizontalen (2) und vertikalen (4) Korpusteilen zu Möbelkorpussen, mit:einer Führung (20), die sich entlang einer ersten Achse (A) erstreckt,zwei Horizontalpresselementen (22, 24), die an der Führung (20) angeordnet sind, wobei zumindest eines der Horizontalpresselemente (22, 24) entlang der Führung (20) verfahrbar ist, und die Horizontalpresselemente (22, 24) zwischen ihnen einen Raum zum Fügen und Verpressen der horizontalen (2) und vertikalen (4) Korpusteile ausbilden, undzumindest einer Halteeinrichtung (16) zum Halten von vertikalen Korpusteilen (4), die an der Führung (20) oder einem zusätzlichen Träger (18) angebracht ist, wobei die zumindest eine Halteeinrichtung (16) ausgestaltet ist, um zumindest zwei vertikale Korpusteile (4) zu halten, und zumindest abschnittsweise in den Raum zwischen den zwei Horizontalpresselementen (22, 24) bewegbar ist.
- Presssystem (1) nach Anspruch 1, wobei sich der Träger (18) im Wesentlichen parallel zu der ersten Achse (A) erstreckt und in einer Richtung im Wesentlichen senkrecht zu der ersten Achse (A) verfahrbar ist.
- Presssystem (1) nach Anspruch 1 oder 2, mit zumindest einer ersten Fördereinrichtung (10) zum Fördern von vertikalen Korpusteilen (4).
- Presssystem (1) nach einem der Ansprüche 1 bis 3, zusätzlich mit zumindest einer weiteren Fördereinrichtung (11, 12) zum Fördern von horizontalen oder vertikalen Korpusteilen (2).
- Presssystem (1) nach Anspruch 4, wobei die Führung (20) oberhalb der ersten (10) und/oder der zumindest einen weiteren (11, 12) Fördereinrichtung angeordnet ist und in eine Richtung im Wesentlichen senkrecht zu der ersten Achse (A) verfahrbar ist.
- Presssystem (1) nach einem der Ansprüche 3 bis 5, zusätzlich mit zumindest einer der ersten Fördereinrichtung (10) zugeordneten Aufrichteinrichtung für vertikale Korpusteile.
- Presssystem (1) nach Anspruch 6, wobei die zumindest eine Aufrichteinrichtung zumindest zwei Aufrichtelemente (15) umfasst.
- Presssystem (1) nach Anspruch 7, wobei die Aufrichtelemente (15) jeweils zumindest ein Fixierungselement, vorzugsweise ein Saugelement und/oder eine Klemmhalterung, aufweisen.
- Presssystem (1) nach Anspruch 7 oder 8, wobei die Aufrichtelemente (15) aus einer ersten Position, die im Wesentlichen senkrecht zu der ersten Fördereinrichtung (10) ist, in eine zweite Position verschwenkbar sind, die im Wesentlichen parallel zu der ersten Fördereinrichtung (10) ist.
- Presssystem (1) nach einem der Ansprüche 1 bis 9, wobei die zumindest eine Halteeinrichtung (16) an dem Träger (18) oder der Führung (20) verfahrbar und/oder verschwenkbar angeordnet ist.
- Presssystem (1) nach einem der Ansprüche 1 bis 10, wobei die zumindest eine Halteeinrichtung (16) jeweils zumindest ein Fixierungselement, vorzugsweise ein Saugelement und/oder eine Klemmhalterung, aufweisen.
- Presssystem (1) nach einem der Ansprüche 1 bis 11, wobei beide Horizontalpresselemente (22, 24) entlang der Führung (20) verfahrbar sind.
- Presssystem (1) nach einem der Ansprüche 1 bis 12, wobei die Horizontalpresselemente (22, 24) nach unten hängend an der Führung (20) angeordnet sind.
- Presssystem (1) nach einem der Ansprüche 1 bis 13, wobei die Horizontalpresselemente (22, 24) jeweils zumindest eine vertikale Pressfläche aufweisen, die unterhalb der Führung (20) angeordnet ist.
- Presssystem (1) nach Anspruch 14, wobei der Raum zum Fügen und Verpressen der horizontalen (2) und vertikalen (4) Korpusteile zwischen den vertikalen Pressflächen der beiden Horizontalpresselemente (22, 24) ausgebildet ist.
- Presssystem (1) nach Anspruch 14 oder 15, wobei im Bereich der vertikalen Pressflächen zumindest ein Fixierungselement, vorzugsweise ein Saugelement, vorgesehen ist.
- Presssystem (1) nach einem der Ansprüche 4 bis 16, wobei die Führung (20) durch zumindest einen Querträger gebildet ist, der entlang eines Portals (30) verfahrbar ist, das sich über die erste (10) und die zumindest eine weitere (11, 12) Fördereinrichtung erstreckt.
- Verfahren zum Fügen und Verpressen von horizontalen (2) und vertikalen (4) Korpusteilen zu Möbelkorpussen, die folgenden Schritte umfassend:Einfördern von zumindest zwei ersten vertikalen Korpusteilen (4) mittels einer ersten Fördereinrichtung (10),Aufrichten der ersten vertikalen Korpusteile (4) mittels einer Aufrichteinrichtung,Bewegen von zumindest einer Halteeinrichtung (16) an die ersten aufgerichteten vertikalen Korpusteile (4),Halten der aufgerichteten ersten vertikalen Korpusteile (4) mit der zumindest einen Halteeinrichtung (16),Überführen der ersten vertikalen Korpusteile (4) mit der zumindest einen Halteeinrichtung (16) in einen Raum zum Fügen und Verpressen,Bereitstellen von zumindest zwei weiteren vertikalen Korpusteilen (4) und zumindest zwei horizontalen Korpusteilen (2) in dem Raum zum Fügen und Verpressen, undFügen der horizontalen (2) und vertikalen (4) Korpusteile und Verpressen der gefügten horizontalen (2) und vertikalen (4) Korpusteile zu einem Möbelkorpus.
- Verfahren nach Anspruch 18, wobei die zwei weiteren vertikalen Korpusteile (4) durch zwei Horizontalpresselemente (22, 24) gehalten werden.
- Verfahren nach Anspruch 18 oder 19, wobei die horizontalen Korpusteile (2) und/oder die weiteren vertikalen Korpusteile (4) durch zumindest eine weitere Fördereinrichtung (11, 12) eingefördert werden.
Priority Applications (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP08002122A EP2087974B1 (de) | 2008-02-05 | 2008-02-05 | Presssystem zum Fügen und Verpressen von Korpusteilen zu einem Möbelkorpus |
| ES08002122T ES2368015T3 (es) | 2008-02-05 | 2008-02-05 | Sistema de prensado para unir y prensar piezas de carcasa para obtener una carcasa de mueble. |
| AT08002122T ATE512772T1 (de) | 2008-02-05 | 2008-02-05 | Presssystem zum fügen und verpressen von korpusteilen zu einem möbelkorpus |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP08002122A EP2087974B1 (de) | 2008-02-05 | 2008-02-05 | Presssystem zum Fügen und Verpressen von Korpusteilen zu einem Möbelkorpus |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP2087974A1 EP2087974A1 (de) | 2009-08-12 |
| EP2087974B1 true EP2087974B1 (de) | 2011-06-15 |
Family
ID=39325860
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP08002122A Not-in-force EP2087974B1 (de) | 2008-02-05 | 2008-02-05 | Presssystem zum Fügen und Verpressen von Korpusteilen zu einem Möbelkorpus |
Country Status (3)
| Country | Link |
|---|---|
| EP (1) | EP2087974B1 (de) |
| AT (1) | ATE512772T1 (de) |
| ES (1) | ES2368015T3 (de) |
Family Cites Families (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| IT1278217B1 (it) * | 1995-05-23 | 1997-11-17 | Comil S P A | Macchina per il montaggio a pressione di telai |
| DE29823457U1 (de) * | 1998-03-26 | 1999-08-12 | Otto, Andreas, 30989 Gehrden | Korpusmontagestation |
| DE10318539B3 (de) * | 2003-04-24 | 2004-12-16 | Hüttenhölscher Maschinenbau GmbH | Zusammenfügeeinrichtung für Möbelkorpusse |
| DE502005003319D1 (de) | 2005-05-20 | 2008-04-30 | Ligmatech Automationssysteme | Möbelkorpus-Montagelinie |
-
2008
- 2008-02-05 EP EP08002122A patent/EP2087974B1/de not_active Not-in-force
- 2008-02-05 AT AT08002122T patent/ATE512772T1/de active
- 2008-02-05 ES ES08002122T patent/ES2368015T3/es active Active
Also Published As
| Publication number | Publication date |
|---|---|
| ES2368015T3 (es) | 2011-11-11 |
| ATE512772T1 (de) | 2011-07-15 |
| EP2087974A1 (de) | 2009-08-12 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP3197617B1 (de) | Bearbeitungsanlage für flugzeugstrukturbauteile | |
| DE102010003085B4 (de) | Vorrichtung und Verfahren zum Zuführen und Befestigen von Ausgleichselementen für den Unwuchtausgleich in einer Auswuchtmaschine | |
| EP3205444B1 (de) | Vorrichtung zum positionieren mehrerer funktionselemente | |
| DE4431384A1 (de) | Vorrichtung zum Umrahmen von Fahrzeugkörpern | |
| WO2014206817A1 (de) | Handhabungsvorrichtung und biegeanlage sowie verfahren zum biegen eines biegeteils | |
| EP3052256B1 (de) | Biegepresse und biegeverfahren | |
| EP1394049B1 (de) | Vereinzelungsvorrichtung einer Kartoniermaschine | |
| DE102015106543A1 (de) | Bearbeitungsanlage für Flugzeugstrukturbauteile | |
| EP3416762B1 (de) | Abkantpresse und verfahren zum wechseln von biegewerkzeugen einer abkantpresse | |
| EP2422992A1 (de) | Verfahren und Vorrichtung zum Einhängen eines Buchblocks in eine Buchdecke | |
| EP0507185B1 (de) | Förderbandverbinderelement sowie Verfahren und Vorrichtung zu seiner Befestigung | |
| EP2087975B1 (de) | Vorrichtung zum Fügen und Verpressen von Korpusteilen zu einem Möbelkorpus | |
| EP2087974A1 (de) | Presssystem zum Fügen und Verpressen von Korpusteilen zu einem Möbelkorpus | |
| DE19903358C1 (de) | Verfahren und Vorrichtung zur Montage eines Möbel-Korpus | |
| EP1724080B1 (de) | Möbelkorpus-Montagelinie | |
| DE102015010721B4 (de) | Verfahren und Anordnung zur Montage einer flexible Platte, insbesondere Möbelwand | |
| DE3916013C2 (de) | Montageanlage für Möbel und dergleichen | |
| DE102010036856A1 (de) | Montagehilfsvorrichtung | |
| DE102013001472B4 (de) | Verfahren und Anordnung zur Montage einer Möbelrückwand | |
| EP1957287B1 (de) | Sammelhefter | |
| EP4383975B1 (de) | Bauteilmagazin und anlage zur montage von bauteilen auf einer tragschiene | |
| DE102005048081B3 (de) | Stehende Korpuspresse | |
| WO2018192811A1 (de) | Verfahren und vorrichtung zum herstellen von buersten | |
| DE19530923A1 (de) | Falzmaschine | |
| DE102016119304A1 (de) | Ausrichtvorrichtung für Werkstücke |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MT NL NO PL PT RO SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL BA MK RS |
|
| 17P | Request for examination filed |
Effective date: 20100205 |
|
| 17Q | First examination report despatched |
Effective date: 20100302 |
|
| AKX | Designation fees paid |
Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MT NL NO PL PT RO SE SI SK TR |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MT NL NO PL PT RO SE SI SK TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502008003825 Country of ref document: DE Effective date: 20110721 |
|
| REG | Reference to a national code |
Ref country code: SE Ref legal event code: TRGR |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: VDEP Effective date: 20110615 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110915 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110615 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110615 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2368015 Country of ref document: ES Kind code of ref document: T3 Effective date: 20111111 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110615 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110615 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110916 Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110615 Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110615 |
|
| REG | Reference to a national code |
Ref country code: SK Ref legal event code: T3 Ref document number: E 10155 Country of ref document: SK |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110615 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FD4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110615 Ref country code: IE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110615 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110615 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20111015 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20111017 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110615 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110615 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20120316 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110615 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502008003825 Country of ref document: DE Effective date: 20120316 |
|
| BERE | Be: lapsed |
Owner name: LIGMATECH AUTOMATIONSSYSTEME G.M.B.H. Effective date: 20120228 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120229 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20120205 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120229 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120229 Ref country code: SE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120206 |
|
| REG | Reference to a national code |
Ref country code: SK Ref legal event code: MM4A Ref document number: E 10155 Country of ref document: SK Effective date: 20120205 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20121031 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120205 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120228 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120205 Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120229 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110915 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20130211 Year of fee payment: 6 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20130715 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110615 Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120206 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110615 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120205 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20080205 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 512772 Country of ref document: AT Kind code of ref document: T Effective date: 20140205 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20140205 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20230223 Year of fee payment: 16 Ref country code: DE Payment date: 20220615 Year of fee payment: 16 |
|
| P01 | Opt-out of the competence of the unified patent court (upc) registered |
Effective date: 20230529 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 502008003825 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240903 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240903 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240205 |