EP1747419B1 - Keramische panzerplatte, panzerungssystem und verfahren zur herstellung einer keramischen panzerplatte - Google Patents
Keramische panzerplatte, panzerungssystem und verfahren zur herstellung einer keramischen panzerplatte Download PDFInfo
- Publication number
- EP1747419B1 EP1747419B1 EP05746412A EP05746412A EP1747419B1 EP 1747419 B1 EP1747419 B1 EP 1747419B1 EP 05746412 A EP05746412 A EP 05746412A EP 05746412 A EP05746412 A EP 05746412A EP 1747419 B1 EP1747419 B1 EP 1747419B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- accordance
- armour plate
- ceramic
- recesses
- crack stoppers
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
Images

Classifications
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F41—WEAPONS
- F41H—ARMOUR; ARMOURED TURRETS; ARMOURED OR ARMED VEHICLES; MEANS OF ATTACK OR DEFENCE, e.g. CAMOUFLAGE, IN GENERAL
- F41H5/00—Armour; Armour plates
- F41H5/02—Plate construction
- F41H5/04—Plate construction composed of more than one layer
- F41H5/0414—Layered armour containing ceramic material
Definitions
- the invention relates to a ceramic armor plate which is integrally formed and comprises a plurality of contiguous segments which are functionally separated by crack arresters, the crack arresters serving to prevent the propagation of cracks from one segment to an adjacent segment as in GB2336807 A described.
- the invention relates to an armor system comprising at least one such armor plate.
- the invention relates to a method for producing such a ceramic armor plate, in which in an armored plate preform crack stopper are generated and the armor plate is divided over the crack stopper into coherent functional segments.
- a tank system is for example from the EP 0 810 415 B1 ( DE 697 07 560 T2 ) known; this comprises a plurality of ceramic tiles, which are arranged in a tile layer.
- the ceramic tiles have the task of destroying the core of an impacting bullet due to the hardness of the ceramic.
- a ceramic sandwich material for ballistic protection comprises layers of ceramic material of a thickness between 0.5 mm and 3.0 mm, wherein a binding material is arranged between adjacent layers. Weak areas are provided over a series of groove patterns to prevent the spread of cracks within cell areas enclosed by the grooves.
- a component made of SiC ceramic is known, which is produced from a starting body of cellulosic material by its pyrolysis and subsequent infiltration of silicon.
- a ceramic ballistic protective layer which has a closed surface on a side facing the bombardment.
- the side facing away from the bombardment has a segmented surface composed of individual column-defined segments, the depth of the gaps between the segments being at least 0.15 mm smaller than the thickness of the layer.
- the present invention seeks to provide a ceramic armor plate and an armor system, which can be produced in a simple manner.
- the crack stopper are formed on cracks that serve as the crack stopper cracks between an upper side and a lower side of the armor plate, that cover layers are provided between which run the cracks and that the cover layers are made of a material , which has a lower coefficient of thermal expansion than the material between the cover layers.
- a one-piece armor plate is provided with integral tearstoppers.
- the production is greatly simplified because not a plurality of individual tiles must be made, which then still have to be joined, but integrally a whole plate is made, which occupies a larger area. Since no joining is necessary, the associated problems are avoided. For example, in the manufacture of ceramic plates, shrinkage in size and deformation may occur. If ceramic tiles are to be added, then this requires an elaborate production, so that a precisely fitting joint with small gap widths between the tiles can be achieved. In the ceramic armor plate according to the invention but a joint is not necessary, so that the production is less expensive.
- the tearstoppers can be easily formed during manufacture, for example via defined cracks or via grooves introduced before the ceramization. This, in turn, makes it possible to generate the functional segments defined for the desired application.
- the crack stopper can be arranged differently. This results in a greater number of control and adjustment options for the crack during firing and thus for the ballistic properties of the armor plate.
- the crack stopper also results in improved protection during multiple firing.
- Crackstops are formed over cracks.
- Such cracks can be produced in a defined manner, for example by placing cover plates (cover layers) on a solid material preform which have a different thermal expansion coefficient than the solid material preforms. Upon subsequent ceramization, an integral composite material with crack formation is produced.
- the cracks serving as a crack stopper run between an upper side and a lower side of the armor plate. This allows the armor plate to be subdivided into functional segments, whereby the crack propagation beyond segments can be stopped.
- the tear stops are integrated into the armor plate.
- the armor plate can be easily manufactured and also a tank system comprising at least one armor plate according to the invention can be produced in a simple manner.
- the crack stops are formed in the solid material of the armor plate, so that no separate and subsequently to be joined tiles must be provided.
- the production of the armor plate is greatly simplified, with a large surface area can be easily produced.
- the crack stops are produced during the manufacture of the armor plate.
- tear stops are formed by recesses and / or via recesses.
- the recesses can be in particular before the ceramization of Panzerplatten-Vorörpers in a simple manner produce. They can be arranged in a defined manner. For example, a grid can be produced at recesses. Furthermore, the recesses can be produced with a defined depth.
- In the produced armor plate recesses are not necessarily available anymore. For example, they are filled with a release agent prior to infiltration with carbide-forming materials (such as silicon for siliconization).
- carbide-forming materials such as silicon for siliconization
- the Rißstopperfunktion remains but obtained because the material of the segments (for example SiC) has a much higher speed of sound than the material of the release agent in the recesses (for example, BN, C, Si). It is also a filling with carbon-rich paste, which is not converted to SiC in the silicification, or possible with pure silicon.
- the recesses are made in the thickness direction of the armor plate.
- the armor plate is divided into functional segments, the segments are contiguous.
- the recesses prevent crack propagation beyond a segment when a segment undergoes an impact, for example, by a bullet impact.
- recesses are made at an angle between 15 ° and 45 ° relative to a thickness direction of the armor plate. This can be advantageous for certain applications.
- the recesses are non-continuous.
- tear stops are formed by grooves and / or grooves. Such grooves can be produced in a simple manner, for example by milling or laser machining or water jet cutting.
- the depth of the grooves ranges between 0.05 to 0.9, and preferably between 0.1 and 0.6, of the thickness of the armor plate.
- the depth of the grooves ranges between 0.05 to 0.9, and preferably between 0.1 and 0.6, of the thickness of the armor plate.
- tear stops are formed by perforations and / or perforations.
- the cracks extend at least approximately in the thickness direction of the armor plate.
- the armor plate can be divided into segments that correspond to a tile composite with joints between the tiles, but the armor plate is integrally formed.
- the cover layers are made of C / C-SiC.
- C / C preforms are each fixed on the underside and the top of a porous carbon precursor and it is carried out a subsequent silicization.
- cover layers of C-C-SiC can be formed. Due to the different material properties, a crack structure can be produced during the siliconization or during the cooling of the silicon-infiltrated body, the cracks extending between the cover layers. This in turn allows the functional segments to be generated. The size of segments can be adjusted by different layers with different thermal expansion coefficients.
- the distance between crack stops in the range between 5 mm and 100 mm, and preferably between 30 mm and 50 mm.
- the layers are formed integrally with each other. For example, multiple layers are combined in one piece (in situ) during ceramization (such as via infiltration of liquid silicon, ie, siliconization).
- the armor plate is made of a silicon carbide ceramic. This has a high hardness, so that an impacting bullet is destroyed. It is also conceivable to produce the armor plate via other carbide-forming metals such as titanium or chromium.
- tearstoppers are introduced into the ceramic material of the armor plate and in particular are embedded there. In particular, there is no connection to the surfaces.
- the armor plate can be produced in particular from a carbon-containing preform.
- a preform is easily editable. He is at least partially ceramizable.
- this preform is produced by means of graphite powder and binders.
- the armor plate according to the invention can be produced inexpensively if the ceramic material of the armor plate is made by means of a biomorphic material and in particular a cellulose-containing material. Corresponding production processes are described in German patent application no. 103 29 822.3 from 30 June 2003 or in the DE 199 47 731 A1 described. These documents are expressly referred to.
- the armor plate according to the invention can be used advantageously in an armor system comprising at least one armor plate according to the invention.
- a corresponding armor system has in particular a multilayer structure.
- An example is in the EP 0 810 415 B1 described, to which reference is expressly made. Instead of a plurality of tiles, as described there, at least one armor plate according to the invention can be used.
- a backing structural support layer
- a backing structural support layer
- a lightweight material such as aluminum or carbon Kevlar or aramid.
- the invention is further based on the object to provide a method of the type mentioned for the production of a ceramic armor plate, which is carried out in a simple manner.
- the crack arrestor for the armor plate to be produced
- the ceramic armor plate in an armor plate preform, in which the introduction can be done easily. This results in an easy manufacturability, wherein defined functional segments can be created by a defined crack stopper generation.
- the method according to the invention has the advantages already explained in connection with the ceramic armor plate according to the invention.
- the crack stops are made prior to ceramization of the armor plate material. It is then possible to produce the crack stopper, for example, by machining material. In the pre-ceramification stage, the material is much less hard than after ceramization and therefore easier to process.
- the crack stops are produced by producing recesses. These can be produced by mechanical material processing, such as cutting material processing (milling, drilling, grinding, etc.), and / or by beam processing such as laser machining or water jet machining in a simple manner in a defined arrangement and shape.
- the recesses are filled with release agent.
- the release agent has the task to ensure the Rißstopperfunktion for the finished armor plate (which is ceramized).
- the release agent serves to prevent wetting with carbide-forming material during ceramization.
- it is filled with carbon-rich paste.
- carbon webs can be produced in a ceramic armor plate.
- a filling can also be done with silicon.
- Cracks are generated defined as crack stopper.
- the cracks are generated via the connection with cover plates. These cover plates are placed on a preform before ceramization. By ceramizing, for example, by siliconizing a one-piece connection of the cover plates, whereby cracks are generated.
- cover plates are made of C / C, that is made of carbon fiber reinforced carbon.
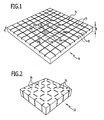
- FIG. 1 A first embodiment of an armor plate, which is not part of the invention is in FIG. 1 shown schematically and designated there as a whole with 10.
- the armor plate 10 is made of a silicon carbide ceramic.
- a carbonaceous armor plate preform is made.
- a cellulosic material is used for the production of the armor plate preform body, thereby producing a porous preform.
- the preform is then converted by pyrolysis into an open porous carbon body.
- grooves 12 are introduced before the ceramization.
- a rectangular grid 14 is made on grooves 12.
- grooves 12 or recesses are introduced before the pyrolysis in a green body. (This facilitates mechanical processing.) Shrinkage during pyrolysis reduces the gap between adjacent segments. In the case of a green body with recesses or grooves, the risk of delamination during pyrolysis is reduced since gases can escape more quickly via the recesses or grooves.
- the grooves 12 divide the armor plate 10 into individual segments 16, wherein the segments 16 are contiguous; the armor plate 10 is integrally formed.
- the segments 16 are functionally defined. They are limited by grooves 12.
- the grooves 12 prevent cracks occurring in one segment (for example, in the segment 18 by impact of a projectile) from spreading to adjacent segments 20a, 20b, 20c, 20d, 20e, 20f, 20g, 20h.
- the grooves 12 are introduced after the pyrolysis before the ceramization of the armor plates Vor stresses. This is done for example by machining material processing such as milling and / or laser machining.
- the grooves 12 extend in a thickness direction d in the armor plate 10.
- the armor plate 10 has a thickness D (FIG. FIG. 1 ).
- the depth of the grooves 12 is preferably in the range between 0.1 times to 0.6 times the thickness D of the armor plate 10.
- a typical depth of the grooves 12 is about 6 mm.
- the segments 16, defined by the grid 14 of the grooves 12, have typical transverse dimensions (perpendicular to the thickness direction d) of between 30 mm and 50 mm.
- the armor plate preform After introduction of the grooves 12, a siliconization of the armor plate preform takes place; By infiltrating materials comprising silicon, the armor plate preform is converted into a silicon carbide armor plate.
- cellulose-containing powder is used as the starting component for the production of the armor plate preform.
- a corresponding production method in which a porous preform is produced from a cellulose-containing material, the porous preform is converted into an open-porous carbon body by pyrolysis, and the open-porous carbon body is formed by infiltration of silicon-comprising materials into a silicon-comprising carbide ceramic, in particular silicon carbide ceramic is converted, wherein at least cellulose-containing powder is used as the starting component for the production of the preform) is in the not prepublished German patent application no. 103 29 822.3 of June 30, 2003, by the same Applicant.
- components which infiltrate a Sillicium-containing material and thereby comprise substantially carbide comprising silicon, particularly silicon carbide, ceramized carbon bodies, the carbon body having a substantially homogeneous pore structure by using at least cellulose-containing powder and binder as starting ingredients This application is expressly incorporated by reference.
- the grooves 12 may be filled with a release agent such as boron nitride prior to siliconization; Silicon does not wet the release agent. As a result, defects remain in the siliconizing, which just serve as a crack stopper.
- a release agent such as boron nitride prior to siliconization
- Crackstoppers are introduced into the armor plate 10.
- These crack stopper are the grooves 12, which are introduced lattice-like. If a projectile is a segment, for example the segment 18 (for illustrative purposes in FIG FIG. 1 hatched), then the grooves 12 surrounding the segment 18 prevent the propagation of cracks in the adjacent segments 20a, b, c, d, e, f, g, h.
- the armor plate 10 can be made integral and the tearstoppers are integrally formed in the armor plate 10. For example, it is also possible to produce the armor plate 10 with corresponding curvatures.
- FIG. 1 In the embodiment according to FIG. 1 are inserted through the grooves 12 non-continuous recesses in an armor plate preform. It is also possible to use a second exemplary embodiment 22 (FIG. FIG. 2 ) showed that prior to ceramization in an armored plate preform through recesses 24 are introduced in the form of perforations. These perforations also serve as tear stops to prevent the propagation of cracks from one segment 26 to adjacent segments.
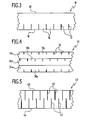
- FIG. 3 is a schematic sectional view through the armor plate according to FIG. 1 shown.
- a surface 30 from which the grooves 12 are introduced is preferably opposite an outer side 28 of the armor plate 10. In one application, the outside 28 preferably faces outward.
- an armor plate as in FIG. 4 shown schematically and designated there as a whole with 32, is constructed in several layers, for example with a first layer 34a, a second layer 34b and a third layer 34c.
- the layers 34a, 34b, 34c are integrally connected to each other, so that the armor plate 32 is integrally formed.
- the layers 34a, 34b, 34c are produced, for example, via separate pyrolyzed preforms, the corresponding layers then being joined together in one piece via the siliconization.
- grooves 36 are introduced as crack stopper before the ceramization (siliconization).
- the introduction takes place in principle as described above with reference to the first embodiment.
- functional segments 38a, 38b, 38c are generated in each layer.
- the segments in each layer are just functionally separated by the grooves 36 as Rißstopper.
- a typical depth of the grooves 36 is about 3 mm.
- the segments 38b of the layer 34b overlap the segments 38c and 38a of the layers 34a and 34c, respectively.
- grooves 42 and 44 are introduced from opposite surfaces 46, 48 ago.
- the grooves 42, 44 are non-continuous and staggered with respect to a direction transverse to the thickness direction d.
- This also makes functional segments in the Armor plate 40 is formed, wherein the grooves 42, 44 as a tear stopper prevent the propagation of cracks beyond a segment, when the corresponding segment is hit, for example, by a projectile.
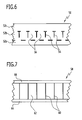
- an armor plate which in FIG. 6 is shown and designated there as a whole by 50, a multilayer structure with a first layer 52a, a second layer 52b and a third layer 52c is provided.
- the layers are, for example, silicon carbide layers, which are integrally connected to one another via siliconization.
- the middle layer 52b has cracks 54 which have been produced in a defined manner. The. Cracks extend at least approximately parallel to a thickness direction of the armor plate 50.
- the cracks 54 serve as a crack stopper.
- the armor plate 50 is divided into functional segments 56, wherein the respective segments are limited by cracks.
- the cracks 54 as a kind of predetermined breaking points, prevent the propagation of cracks beyond a segment 56, if, for example, cracks occur in the segment 56 due to the impact of a projectile.
- the cracks can also be at an angle of 15 ° to 45 ° or perpendicular to the thickness direction.
- the armor plate 50 is added in multiple layers with the cracks 54 as internal defects in situ, that is, the armor plate 50 is integrally formed.
- FIG. 7 shown by another embodiment of an armor plate 58 that cracks 60 as crack stopper, for example in a silicon carbide ceramic material 62 are formed, wherein the solid material 62 between cover layers 64, 66 made of C / C-SiC.
- the cover layers 64, 66 are produced via cover layer preforms, for example made of C / C, which are connected to the solid material preform for the siliconization.
- cover layer preforms for example made of C / C, which are connected to the solid material preform for the siliconization.
- a typical thickness of the cover layers 64, 66 is about 1 mm.
- armored plates are provided which can be produced in a simple manner.
- technical woods can be used for the production.
- ceramization crack stopper are produced in the armor plate preform, thereby dividing the armor plate into functional segments. Due to the functional segments, it is possible to achieve a spatial limitation of the damage zone during the impact, for example by impact of a projectile on the armor plate.
- the armor plate itself is made integral with the Rißstoppern; It can thereby produce relatively large plates and obstruct.
- the plates can also be made with bends to better conform to an application.
- the crack stops can be produced in a simple manner before the ceramization in the armor plate preform, for example by machining material and / or laser machining.
- the functional segments can be produced with defined dimensions. The corresponding distances are selected, for example, so that the so-called three-hit condition is met.
- the armor plates of the invention can be integrated into an armor system, as in the FIG. 8 shown schematically and designated there as a whole by 68.
- Such an armor system is in the DE 697 07 560 T2 ( EP 0 810 415 B1 ).
- This document is expressly incorporated by reference.
- At least one ceramic armor plate 72 according to the invention sits on a structural support layer 70 (backing).
- the structural support layer 70 may be made of aluminum, for example, or of composite materials such as carbon Kevlar.
- the (at least one) armor plate 72 is glued to the structural support layer 70, for example via an adhesive layer 74.
- the fragmentation layer 76 serves to minimize fragmentation of the structural support layer 70.
- the armor plate 72 may be covered by a plurality of cover layers 78, 80, 82. Upwards, the armor system 68 is bounded by a steel plate 84. Regarding the construction is on the EP 0 810 415 B1 directed. It can be the same structure as described there use, instead of a plurality of tiles, the at least one armor plate according to the invention is used.
Landscapes
- Engineering & Computer Science (AREA)
- Chemical & Material Sciences (AREA)
- Ceramic Engineering (AREA)
- General Engineering & Computer Science (AREA)
- Aiming, Guidance, Guns With A Light Source, Armor, Camouflage, And Targets (AREA)
- Building Environments (AREA)
- Laminated Bodies (AREA)
- Panels For Use In Building Construction (AREA)
- Finishing Walls (AREA)
Description
- Die Erfindung betrifft eine keramische Panzerplatte, welche einstückig ausgebildet ist und eine Mehrzahl von zusammenhängenden Segmenten umfasst, welche durch Rissstopper funktionell getrennt sind, wobei die Rissstopper der Verhinderung der Ausbreitung von Rissen von einem Segment auf ein benachbartes Segment dienen, wie in
GB2336807 A - Ferner betrifft die Erfindung ein Panzerungssystem umfassend mindestens eine solche Panzerplatte.
- Weiterhin betrifft die Erfindung ein Verfahren zur Herstellung einer solchen keramischen Panzerplatte, bei dem in einem Panzerplatten-Vorkörper Rissstopper erzeugt werden und die Panzerplatte über die Rissstopper in zusammenhängende funktionelle Segmente unterteilt wird.
- Ein Panzersystem ist beispielsweise aus der
EP 0 810 415 B1 (DE 697 07 560 T2 ) bekannt; dieses umfasst eine Mehrzahl von keramischen Fliesen, die in einer Fliesenschicht angeordnet sind. Die keramischen Fliesen haben die Aufgabe, aufgrund der Härte der Keramik den Kern eines auftreffenden Geschosses zu zerstören. - Aus der
GB 2 336 807 A - Aus der
DE 199 47 731 A1 ist ein Bauteil aus SiC-Keramik bekannt, das aus einem Ausgangskörper aus zellulosehaltigem Material durch dessen Pyrolyse und nachfolgender Infiltration von Silicium hergestellt ist. - Aus der
GB 2 377 006 A - Aus der
EP 1 536 199 A1 ist eine keramische ballistische Schutzschicht bekannt, welche eine geschlossene Oberfläche an einer dem Beschuss zugewandten Seite aufweist. Die dem Beschuss abgewandte Seite weist eine segmentierte Oberfläche auf, die aus einzelnen, von Spalten begrenzten Segmenten zusammengesetzt ist, wobei die Tiefe der Spalten zwischen den Segmenten mindestens um 0,15 mm kleiner ist als die Dicke der Schicht. - Davon ausgehend liegt der Erfindung die Aufgabe zugrunde, eine keramische Panzerplatte und ein Panzerungssystem bereitzustellen, welche auf einfache Weise herstellbar sind.
- Diese Aufgabe wird erfindungsgemäß dadurch gelöst, dass die Rissstopper über Risse gebildet sind, dass als die Rissstopper dienenden Risse zwischen einer Oberseite und einer Unterseite der Panzerplatte verlaufen, dass Decklagen vorgesehen sind, zwischen welchen die Risse verlaufen und dass die Decklagen aus einem Material hergestellt sind, welches einen niedrigeren Wärmeausdehnungskoeffizienten als das Material zwischen den Decklagen aufweist.
- Erfindungsgemäß wird eine einstückige Panzerplatte mit integral hergestellten Rißstoppern bereitgestellt. Dadurch ist die Herstellung stark vereinfacht, da nicht eine Mehrzahl von einzelnen Fliesen hergestellt werden muß, die dann noch gefügt werden müssen, sondern integral eine ganze Platte hergestellt wird, welche einen größeren Flächenbereich einnimmt. Da keine Fügung notwendig ist, sind auch die damit verbundenen Probleme vermieden. Beispielsweise kann bei der Herstellung von Keramikplatten ein Größenschwund und eine Verformung auftreten. Wenn Keramikfliesen zu fügen sind, dann erfordert dies eine aufwendige Herstellung, damit eine paßgenaue Fügung mit geringen Spaltbreiten zwischen den Fliesen erreicht werden kann. Bei der erfindungsgemäßen keramischen Panzerplatte ist aber eine Fügung nicht notwendig, so daß die Herstellung weniger aufwendig ist.
- Die Rißstopper lassen sich auf einfache Weise während der Herstellung ausbilden, beispielsweise über definiert erzeugte Risse oder über vor der Keramisierung eingebrachte Nuten. Dadurch wiederum ist es möglich, die funktionellen Segmente definiert für die gewünschte Anwendung zu erzeugen.
- Es ist auch möglich, eine keramische Panzerplatte für bestimmte Anwendungen mit einer definierten Krümmung herzustellen. Wenn einzelne Fliesen gefügt werden, dann ist die Krümmung erheblich schwieriger herzustellen, da Fliesen im Fliesenverbund unterschiedliche Krümmungen aufweisen können.
- Im Vergleich zu einem Fliesenverbund ergeben sich durch die Integration von Rißstoppern in die Panzerplatte eine Vielzahl von Möglichkeiten zur Ausbildung der Panzerplatte. Diese läßt sich beispielsweise mehrlagig ausbilden, wobei in unterschiedlichen Lagen die Rissstopper unterschiedlich angeordnet sein können. Dadurch ergibt sich eine größere Anzahl an Steuerungs- und Einstellmöglichkeiten für den Rissverlauf beim Beschuss und damit für die ballistischen Eigenschaften der Panzerplatte.
- Durch die Rissstopper ergibt sich auch ein verbesserter Schutz bei Mehrfachbeschuss.
- Es lassen sich auch unterschiedliche Segmentgeometrien wie beispielsweise Rechtecke, Sechsecke, gekrümmte Segmente usw. realisieren.
- Rissstopper sind über Risse gebildet. Solche Risse lassen sich definiert herstellen, indem beispielsweise Deckplatten (Decklagen) auf einen Vollmaterial-Vorkörper aufgesetzt werden, welche einen unterschiedlichen Wärmeausdehnungskoeffizienten aufweisen als der Vollmaterial-Vorkörper. Bei anschließender Keramisierung wird ein integraler Werkstoffverbund mit Rissbildung erzeugt.
- Die als Rissstopper dienenden Risse verlaufen zwischen einer Oberseite und einer Unterseite der Panzerplatte. Dadurch lässt sich die Panzerplatte in funktionelle Segmente unterteilen, wobei die Rissausbreitung über Segmente hinaus stopbar ist.
- Es sind Decklagen vorgesehen, zwischen welchen die Risse verlaufen. Dadurch wird die Panzerplatte zu ihrer Oberseite und Unterseite hin durch eine rissfreie Decklage abgedeckt. Über die Decklagen wiederum ist es möglich, während der Herstellung der Panzerplatte definiert Risse zu erzeugen.
- Ganz besonders vorteilhaft ist es, wenn die Rissstopper in die Panzerplatte integriert sind. Dadurch lässt sich die Panzerplatte einfach herstellen und auch ein Panzersystem, welches mindestens eine erfindungsgemäße Panzerplatte umfasst, lässt sich auf einfache Weise herstellen.
- Insbesondere sind die Rissstopper in dem Vollmaterial der Panzerplatte gebildet, so dass keine getrennten und nachträglich zu fügenden Fliesen vorgesehen werden müssen. Dadurch ist die Herstellung der Panzerplatte stark vereinfacht, wobei sich ein großer Flächenbereich auf einfache Weise herstellen lässt.
- Insbesondere werden die Rissstopper bei der Herstellung der Panzerplatte erzeugt.
- Bei einer Ausführungsform sind Rissstopper durch Ausnehmungen und/oder über Ausnehmungen gebildet. Die Ausnehmungen lassen sich insbesondere vor der Keramisierung eines Panzerplatten-Vorkörpers auf einfache Weise herstellen. Sie lassen sich definiert anordnen. Beispielsweise kann ein Gitter an Ausnehmungen erzeugt werden. Weiterhin lassen sich die Ausnehmungen mit definierter Tiefe herstellen. Bei der hergestellten Panzerplatte sind die Ausnehmungen nicht unbedingt mehr vorhanden. Beispielsweise werden diese vor Infiltrierung mit carbidbildenden Stoffen (wie Silicium für die Silicierung) mit einem Trennmittel gefüllt. Die Rißstopperfunktion bleibt dabei aber erhalten, da der Werkstoff der Segmente (beispielsweise SiC) eine deutlich höhere Schallgeschwindigkeit aufweist als der Werkstoff des Trennmittels in den Ausnehmungen (beispielsweise BN, C, Si). Es ist auch eine Befüllung mit kohlenstoffreicher Paste, die bei der Silicierung nicht zu SiC konvertiert wird, oder mit reinem Silicium möglich.
- Insbesondere sind die Ausnehmungen in der Dickenrichtung der Panzerplatte hergestellt. Dadurch wird die Panzerplatte in funktionelle Segmente unterteilt, wobei die Segmente zusammenhängend sind. Die Ausnehmungen verhindern eine Rißausbreitung über ein Segment hinaus, wenn ein Segment einen Impact beispielsweise durch Geschoßaufschlag erfährt.
- Es ist auch möglich, daß Ausnehmungen in einem Winkel zwischen 15° und 45° bezogen auf eine Dickenrichtung der Panzerplatte hergestellt sind. Dies kann für bestimmte Anwendungen vorteilhaft sein.
- Es kann vorgesehen sein, daß die Ausnehmungen nichtdurchgehend sind. Beispielsweise werden Rißstopper durch Nuten und/oder über Nuten gebildet. Solche Nuten lassen sich auf einfache Weise herstellen, beispielsweise durch Fräsung oder Laserbearbeitung oder Wasserstrahlschneiden.
- Vorzugsweise liegt die Tiefe der Nuten im Bereich zwischen 0,05 bis 0,9 und vorzugsweise zwischen 0,1 und 0,6 der Dicke der Panzerplatte. Dadurch lässt sich zum einen eine Risstopwirkung erzielen und zum anderen eine einstückige Panzerplatte ausbilden.
- Es ist auch möglich, dass in der Dickenrichtung durchgehende Ausnehmungen vorgesehen sind. Beispielsweise werden dazu Rissstopper durch Perforationen und/oder über Perforationen gebildet.
- Günstig ist es, wenn die Risse zumindest näherungsweise in der Dickenrichtung der Panzerplatte verlaufen. Dadurch lässt sich die Panzerplatte in Segmente unterteilen, die einem Fliesenverbund mit Fugen zwischen den Fliesen entsprechen, wobei jedoch die Panzerplatte einstückig ausgebildet ist.
- Beispielsweise werden die Decklagen aus C/C-SiC hergestellt. Dazu werden beispielsweise C/C-Vorkörper jeweils auf der Unterseite und der Oberseite eines porösen C-Vorkörpers fixiert und es wird eine anschließende Silicierung durchgeführt. Dadurch lassen sich Decklagen aus C-C-SiC bilden. Aufgrund der unterschiedlichen Materialeigenschaften lässt sich während der Silicierung bzw. bei der Abkühlung des mit Silicium infiltrierten Körpers eine Rissstruktur erzeugen, wobei die Risse zwischen den Decklagen verlaufen. Dadurch wiederum lassen sich die funktionellen Segmente erzeugen. Die Größe von Segmenten kann durch unterschiedliche Lagen mit unterschiedlichen Wärmeausdehnungskoeffizienten eingestellt werden.
- Grundsätzlich ist es möglich, als Rissstopper Fehlstellen wie beispielsweise Risse vorzusehen.
- Es hat sich als günstig erwiesen, wenn der Abstand zwischen Rissstoppern im Bereich zwischen 5 mm und 100 mm liegt und vorzugsweise zwischen 30 mm und 50 mm liegt.
- Es kann günstig sein, einen mehrlagigen Aufbau vorzusehen. Die Lagen sind dabei einstückig aneinander gebildet. Beispielsweise werden mehrere Lagen bei der Keramisierung (wie beispielsweise über die Infiltration von flüssigem Silicium, d.h. Silicierung) einstückig (in situ) zusammengefügt.
- Beispielsweise ist die Panzerplatte aus einer Siliciumcarbid-Keramik hergestellt. Diese weist eine hohe Härte auf, so daß ein auftreffendes Geschoß zerstört wird. Es ist auch denkbar, die Panzerplatte über andere carbidbildende Metalle wie Titan oder Chrom herzustellen.
- Es ist günstig, wenn die Rißstopper in das Keramikmaterial der Panzerplatte eingebracht sind und insbesondere dort eingebettet sind. Insbesondere besteht keine Verbindung zu den Oberflächen.
- Die Panzerplatte läßt sich insbesondere aus einem kohlenstoffhaltigen Vorkörper herstellen. Ein solcher Vorkörper ist auf einfache Weise bearbeitbar. Er ist zumindest teilweise keramisierbar. Beispielsweise wird dieser Vorkörper mittels Graphitpulver und Bindemitteln hergestellt.
- Die erfindungsgemäße Panzerplatte läßt sich kostengünstig herstellen, wenn der keramische Werkstoff der Panzerplatte mittels eines biomorphen Materials und insbesondere eines Cellulose enthaltenden Materials hergestellt ist. Entsprechende Herstellungsverfahren sind in der nicht vorveröffentlichten deutschen Anmeldung Nr.
103 29 822.3 vom 30. Juni 2003 oder in derDE 199 47 731 A1 beschrieben. Auf diese Dokumente wird ausdrücklich Bezug genommen. - Die erfindungsgemäße Panzerplatte läßt sich vorteilhaft in einem Panzerungssystem einsetzen, welches mindestens eine erfindungsgemäße Panzerplatte umfaßt.
- Ein entsprechendes Panzerungssystem weist insbesondere einen mehrlagigen Aufbau auf. Ein Beispiel ist in der
EP 0 810 415 B1 beschrieben, auf die ausdrücklich Bezug genommen wird. Anstatt einer Mehrzahl von Fliesen, wie dort beschrieben, lässt sich mindestens eine erfindungsgemäße Panzerplatte verwenden. - Insbesondere sitzt dann die mindestens eine Panzerplatte auf einem Backing (Strukturträgerschicht), die vorzugsweise aus einem Leichtbaumaterial wie Aluminium oder Kohle-Kevlar oder Aramid hergestellt ist.
- Der Erfindung liegt ferner die Aufgabe zugrunde, ein Verfahren der eingangs genannten Art zur Herstellung einer keramischen Panzerplatte bereitzustellen, welches auf einfache Weise durchführbar ist.
- Diese Aufgabe wird erfindungsgemäß durch die Merkmale des Anspruchs 23 gelöst.
- Erfindungsgemäß werden während der Herstellung der keramischen Panzerplatte die Rissstopper (für die herzustellende Panzerplatte) eingebracht, und zwar in einem Panzerplatten-Vorkörper, in dem die Einbringung unkompliziert erfolgen kann. Dadurch ergibt sich eine leichte Herstellbarkeit, wobei durch eine definierte Rissstoppererzeugung definierte funktionelle Segmente erstellbar sind.
- Das erfindungsgemäße Verfahren weist die bereits im Zusammenhang mit der erfindungsgemäßen keramischen Panzerplatte erläuterten Vorteile auf.
- Weitere vorteilhafte Ausgestaltungen des erfindungsgemäßen Verfahrens wurden ebenfalls bereits im Zusammenhang mit der erfindungsgemäßen keramischen Panzerplatte erläutert.
- Eine Einbringung von Rißstoppern nach der Keramisierung ist grundsätzlich möglich.
- Insbesondere werden die Rißstopper vor der Keramisierung des Panzerplatten-Werkstoffes hergestellt. Es ist dann möglich, die Rißstopper beispielsweise durch spanabhebende Materialbearbeitung herzustellen. In dem Stadium vor der Keramisierung ist das Material weitaus weniger hart als nach der Keramisierung und daher leichter verarbeitbar.
- Beispielsweise werden die Rißstopper durch Herstellung von Ausnehmungen erzeugt. Diese lassen sich durch mechanische Materialbearbeitung, wie spanabhebende Materialbearbeitung (Fräsen, Bohren, Schleifen usw.), und/oder durch Strahlbearbeitung wie Laserbearbeitung oder Wasserstrahlbearbeitung auf einfache Weise in definierter Anordnung und Form herstellen.
- Es kann vorgesehen sein, daß die Ausnehmungen mit Trennmittel gefüllt werden. Das Trennmittel hat die Aufgabe, die Rißstopperfunktion für die fertige Panzerplatte (welche keramisiert ist) sicherzustellen. Insbesondere dient das Trennmittel dazu, eine Benetzung mit carbidbildendem Material während der Keramisierung zu verhindern. Beispielsweise erfolgt eine Befüllung mit kohlenstoffreicher Paste. Dadurch lassen sich Kohlenstoffstege in einer keramischen Panzerplatte herstellen. Eine Befüllung kann auch mit Silicium erfolgen.
- Risse werden als Rissstopper definiert erzeugt.
- Die Risse werden über die Verbindung mit Deckplatten erzeugt. Diese Deckplatten werden vor der Keramisierung auf einen Vorkörper aufgelegt. Durch die Keramisierung beispielsweise durch Silicierung erfolgt eine einstückige Verbindung der Deckplatten, wobei Risse erzeugbar sind.
- Insbesondere werden die Deckplatten aus C/C hergestellt, das heißt aus kohlefaserverstärktem Kohlenstoff hergestellt.
- Es ist auch günstig, einen mehrlagigen Aufbau vorzusehen, wobei die Lagen bei der Keramisierung in situ zur Bildung einer einstückigen Panzerplatte verbunden werden. Dadurch lassen sich die Eigenschaften der keramischen Panzerplatte definiert steuern bzw. einstellen. Beispielsweise lassen sich in individuelle Lagen jeweils Rissstopperstrukturen einbringen. Dadurch lässt sich ein beim Beschuss entstehender Bruchhagel steuern, um den ballistischen Schutz zu erhöhen.
- Die nachfolgende Beschreibung bevorzugter Ausführungsformen dient im Zusammenhang mit der Zeichnung der näheren Erläuterung der Erfindung. Es zeigen:
- Figur 1
- eine schematische Darstellung eines ersten Ausführungsbeispiels einer keramischen Panzerplatte, welches nicht Teil der Erfindung ist ;
- Figur 2
- eine schematische Darstellung eines zweiten Ausführungsbeispiels, welches Teil der Erfindung ist ;
- Figur 3
- eine Schnittansicht der Panzerplatte gemäß
Figur 1 ; - Figur 4
- eine Schnittansicht eines dritten Ausführungsbeispiels, welches nicht Teil der Erfindung ist ;
- Figur 5
- eine Schnittansicht eines vierten Ausführungsbeispiels, welches nicht Teil der Erfindung ist ;
- Figur 6
- eine Schnittansicht eines fünften Ausführungsbeispiels, welches nicht Teil der Erfindung ist ;
- Figur 7
- eine Schnittansicht eines sechsten Ausführungsbeispiels und
- Figur 8
- eine perspektivische Teilschnittansicht eines Ausführungsbeispiels eines Panzerungssystems, welches eine erfindungsgemäße keramische Panzerplatte umfaßt.
- Ein erstes Ausführungsbeispiel einer Panzerplatte, welches nicht Teil der Erfindung ist ist in
Figur 1 schematisch gezeigt und dort als Ganzes mit 10 bezeichnet. Die Panzerplatte 10 ist aus einer Siliciumcarbid-Keramik hergestellt. - Dazu wird ein kohlenstoffhaltiger Panzerplatten-Vorkörper hergestellt. Beispielsweise wird zur Herstellung des Panzerplatten-Vorkörpers ein cellulosehaltiger Werkstoff verwendet und dadurch ein poröser Vorkörper hergestellt. Der Vorkörper wird mittels Pyrolyse dann in einen offen porösen Kohlenstoffkörper umgewandelt. In diesen Vorkörper werden vor der Keramisierung Nuten 12 eingebracht. Beispielsweise wird ein rechteckförmiges Gitter 14 an Nuten 12 hergestellt. Durch die Nuten 12 sind Rißstopper gebildet, welche die Ausbreitung von Rissen verhindern.
- Es ist auch möglich, daß die Nuten 12 bzw. Ausnehmungen vor der Pyrolyse in einen Grünkörper eingebracht werden. (Dadurch ist die mechanische Bearbeitung erleichtert.) Durch Schrumpfung während der Pyrolyse wird der Spalt zwischen benachbarten Segmenten verkleinert. Bei einem Grünkörper mit Ausnehmungen bzw. Nuten ist die Delaminationsgefahr bei der Pyrolyse verringert, da Gase über die Ausnehmungen bzw. Nuten schneller entweichen können.
- Die Nuten 12 unterteilen die Panzerplatte 10 in einzelne Segmente 16, wobei die Segmente 16 zusammenhängend sind; die Panzerplatte 10 ist einstückig ausgebildet. Die Segmente 16 sind funktionell definiert. Sie sind durch Nuten 12 begrenzt. Die Nuten 12 verhindern, daß Risse, welche in einem Segment (beispielsweise in dem Segment 18 durch Aufprall eines Geschosses) entstehen, sich auf benachbarte Segmente 20a, 20b, 20c, 20d, 20e, 20f, 20g, 20h ausbreiten können.
- Die Nuten 12 werden nach der Pyrolyse vor der Keramisierung des Panzerplatten-Vorkörpers eingebracht. Dies erfolgt beispielsweise durch spanabhebende Materialbearbeitung wie Fräsen und/oder durch Laserbearbeitung.
- Die Nuten 12 erstrecken sich in einer Dickenrichtung d in der Panzerplatte 10. Die Panzerplatte 10 hat eine Dicke D (
Figur 1 ). Die Tiefe der Nuten 12 liegt vorzugsweise im Bereich zwischen dem 0,1-fachen bis 0,6-fachen der Dicke D der Panzerplatte 10. Eine typische Tiefe der Nuten 12 liegt bei ca. 6 mm. - Die Segmente 16, definiert durch das Gitter 14 der Nuten 12, weisen typische Querabmessungen (senkrecht zur Dickenrichtung d) zwischen 30 mm und 50 mm auf.
- Nach Einbringen der Nuten 12 erfolgt eine Silicierung des Panzerplatten-Vorkörpers; über Infiltration von Silicium umfassenden Materialien wird der Panzerplatten-Vorkörper in eine Siliciumcarbid-Panzerplatte umgewandelt.
- Es kann vorgesehen sein, daß zur Herstellung des Panzerplatten-Vorkörpers als Ausgangsbestandteil cellulosehaltiges Pulver verwendet wird. Ein entsprechendes Herstellungsverfahren (bei welchem aus einem cellulosehaltigen Werkstoff ein poröser Vorkörper hergestellt wird, der poröse Vorkörper mittels Pyrolyse in einen offenporösen Kohlenstoffkörper umgewandelt wird und der offenporöse Kohlenstoffkörper durch Infiltration von.Silicium umfassenden Materialien in eine Silicium umfassende Carbid-Keramik, insbesondere Siliciumcarbid-Keramik, umgewandelt wird, wobei zur Herstellung des Vorkörpers als Ausgangsbestandteil mindestens cellullosehaltiges Pulver verwendet wird) ist in der nicht vorveröffentlichten deutschen Patentanmeldung Nr.
103 29 822.3 vom 30. Juni 2003 des gleichen Anmelders offenbart. In dieser Anmeldung sind auch Bauteile offenbart, welche einen mit Sillicium umfassende Materialien infiltrierten und dadurch im wesentlichen zu Silicium umfassenden Carbid, insbesondere Siliciumcarbid, keramisierten Kohlenstoffkörper umfassen, wobei der Kohlenstoffkörper eine durch Verwendung von mindestens cellulosehaltigem Pulver und Bindemittel als Ausgangsbestandteile im wesentlichen homogene Porenstruktur aufweist. Auf diese Anmeldung wird ausdrücklich Bezug genommen. - Die Nuten 12 können vor der Silicierung mit einem Trennmittel wie Bornitrid befüllt werden; Silicium benetzt das Trennmittel nicht. Dadurch verbleiben beim Silicieren Fehlstellen, welche eben als Rißstopper dienen.
- Rißstopper sind in die Panzerplatte 10 eingebracht. Bei dem Ausführungsbeispiel gemäß
Figur 1 sind diese Rißstopper die Nuten 12, welche gitterförmig eingebracht sind. Wenn ein Geschoß ein Segment, beispielsweise das Segment 18 (zur Veranschaulichung inFigur 1 schraffiert) trifft, dann verhindern die das Segment 18 umgebenden Nuten 12 eine Ausbreitung von Rissen in die benachbarten Segmente 20a, b, c, d, e, f, g, h. - Die Panzerplatte 10 läßt sich integral herstellen und die Rißstopper sind integral in der Panzerplatte 10 gebildet. Beispielsweise ist es auch möglich, die Panzerplatte 10 mit entsprechenden Krümmungen herzustellen.
- Bei dem Ausführungsbeispiel gemäß
Figur 1 sind durch die Nuten 12 nichtdurchgehende Ausnehmungen in einen Panzerplatten-Vorkörper eingebracht. Es ist auch möglich, wie anhand eines zweiten Ausführungsbeispiels 22 (Figur 2 ) gezeigt, daß vor der Keramisierung in einem Panzerplatten-Vorkörper durchgehende Ausnehmungen 24 in der Form von Perforationen eingebracht sind. Diese Perforationen dienen ebenfalls als Rißstopper, um die Ausbreitung von Rissen von einem Segment 26 auf benachbarte Segmente zu verhindern. - In
Figur 3 ist schematisch eine Schnittansicht durch die Panzerplatte gemäßFigur 1 gezeigt. Man erkennt die oberflächlich eingebrachten Nuten 12 als Rißstopper. Eine Oberfläche 30, von welcher die Nuten 12 her eingebracht sind, liegt vorzugsweise einer Außenseite 28 der Panzerplatte 10 gegenüber. Bei einer Anwendung weist die Außenseite 28 vorzugsweise nach außen. - Es ist auch möglich, daß eine Panzerplatte, wie in
Figur 4 schematisch gezeigt und dort als Ganzes mit 32 bezeichnet, mehrlagig aufgebaut ist, beispielsweise mit einer ersten Lage 34a, einer zweiten Lage 34b und einer dritten Lage 34c. Die Lagen 34a, 34b, 34c sind integral miteinander verbunden, so daß die Panzerplatte 32 einstückig ausgebildet ist. Die Lagen 34a, 34b, 34c werden beispielsweise über getrennte pyrolysierte Vorkörper hergestellt, wobei die entsprechenden Lagen dann über die Silicierung miteinander einstückig verbunden werden. - In den Lagen 34a, 34b, 34c werden vor der Keramisierung (Silicierung) Nuten 36 als Rißstopper eingebracht. Die Einbringung erfolgt grundsätzlich so wie oben anhand des ersten Ausführungsbeispiels beschrieben. Dadurch werden in jeder Lage funktionelle Segmente 38a, 38b, 38c erzeugt. Die Segmente in jeder Lage sind dabei eben durch die Nuten 36 als Rißstopper funktionell getrennt.
- Eine typische Tiefe der Nuten 36 liegt bei ca. 3 mm.
- Es kann vorgesehen sein, daß sich die Segmente benachbarter Lagen überdecken. Beispielsweise überdecken die Segmente 38b der Lage 34b jeweils die Segmente 38c und 38a der Lagen 34a und 34c.
- Bei einem weiteren Ausführungsbeispiel einer Panzerplatte, welche in
Figur 5 schematisch gezeigt und dort mit 40 bezeichnet ist, sind Nuten 42 und 44 von gegenüberliegenden Oberflächen 46, 48 her eingebracht. Die Nuten 42, 44 sind nichtdurchgehend und bezogen auf eine Richtung quer zur Dickenrichtung d versetzt zueinander. Auch dadurch werden funktionelle Segmente in der Panzerplatte 40 gebildet, wobei die Nuten 42, 44 als Rißstopper die Ausbreitung von Rissen über ein Segment hinaus verhindern, wenn das entsprechende Segment beispielsweise von einem Geschoß getroffen wird. - Bei einem weiteren Ausführungsbeispiel einer Panzerplatte, welche in
Figur 6 gezeigt und dort als Ganzes mit 50 bezeichnet ist, ist ein mehrlagiger Aufbau mit einer ersten Lage 52a, einer zweiten Lage 52b und einer dritten Lage 52c vorgesehen. Bei den Lagen handelt es sich beispielsweise um Siliciumcarbid-Lagen, welche über Silicierung integral miteinander verbunden sind. Es kann dabei vorgesehen sein, daß die mittlere Lage 52b Risse 54 aufweist, welche definiert hergestellt wurden. Die. Risse verlaufen zumindest näherungs-weise parallel zu einer Dickenrichtung der Panzerplatte 50. Die Risse 54 dienen als Rißstopper. Über sie wird die Panzerplatte 50 in funktionelle Segmente 56 unterteilt, wobei die entsprechenden Segmente durch Risse begrenzt sind. Die Risse 54 verhindern als eine Art von Sollbruchstellen die Ausbreitung von Rissen über ein Segment 56 hinaus, wenn beispielsweise durch Aufprall eines Geschosses in dem Segment 56 Risse entstehen. - Die Risse können auch in einem Winkel von 15° bis 45° verlaufen oder senkrecht zur Dickenrichtung.
- Die Panzerplatte 50 ist mehrlagig mit den Rissen 54 als innenliegende Fehlstellen in situ gefügt, das heißt die Panzerplatte 50 ist einstückig ausgebildet.
- Es ist auch möglich, wie in
Figur 7 anhand eines weiteren Ausführungsbeispiels einer Panzerplatte 58 gezeigt, daß Risse 60 als Rißstopper beispielsweise in einem Siliciumcarbid-Keramikvollmaterial 62 gebildet sind, wobei das Vollmaterial 62 zwischen Decklagen 64, 66 aus C/C-SiC liegt. Die Decklagen 64, 66 werden über Decklagen-Vorkörper beispielsweise aus C/C hergestellt, welche für die Silicierung mit dem Vollmaterial-Vorkörper verbunden werden. Durch den Siliciervorgang können dadurch definiert Risse zwischen den Decklagen 64, 66 in dem Siliciumcarbid-Keramikvollmaterial 62 gebildet sein, und zwar insbesondere bei der Abkühlung. - Eine typische Dicke der Decklagen 64, 66 liegt bei ca. 1 mm.
- Erfindungsgemäß werden Panzerplatten bereitgestellt, welche sich auf einfache Weise herstellen lassen. Beispielsweise lassen sich technische Hölzer zur Herstellung einsetzen. Vor oder nach der Pyrolyse und vor der Keramisierung werden im Panzerplatten-Vorkörper Rißstopper hergestellt und dadurch die Panzerplatte in funktionelle Segmente unterteilt. Durch die funktionellen Segmente läßt sich eine räumliche Begrenzung der Schadenszone beim Impact, beispielsweise durch Auftreffen eines Geschosses, auf die Panzerplatte erreichen.
- Die Panzerplatte selber wird mit den Rißstoppern integral hergestellt; es lassen sich dadurch relativ große Platten herstellen und verbauen. Die Platten können auch mit Krümmungen hergestellt werden, um so eine bessere Anpassung an eine Anwendung zu erreichen.
- Die Rißstopper lassen sich auf einfache Weise vor der Keramisierung in dem Panzerplatten-Vorkörper herstellen, beispielsweise durch spanabhebende Materialbearbeitung und/oder Laserbearbeitung. Die funktionellen Segmente lassen sich dadurch mit definierten Abmessungen herstellen. Die entsprechenden Abstände werden beispielsweise so gewählt, daß die sogenannte Drei-Treffer-Bedingung erfüllt wird.
- Die erfindungsgemäßen Panzerplatten lassen sich in ein Panzerungssystem integrieren, wie es in der
Figur 8 schematisch gezeigt und dort als Ganzes mit 68 bezeichnet ist. Ein solches Panzerungssystem ist in derDE 697 07 560 T2 (EP 0 810 415 B1 ) beschrieben. Auf dieses Dokument wird ausdrücklich Bezug genommen. Auf einer Strukturträgerschicht 70 (Backing) sitzt mindestens eine erfindungsgemäße keramische Panzerplatte 72. Die Strukturträgerschicht 70 kann beispielsweise aus Aluminium hergestellt sein oder aus Verbundwerkstoffen wie Kohle-Kevlar. - Die (mindestens eine) Panzerplatte 72 ist beispielsweise über eine Klebstoffschicht 74 mit der Strukturträgerschicht 70 verklebt.
- Es kann auch noch eine Zertrümmerungsschicht 76 vorgesehen sein, auf welcher die Strukturträgerschicht 70 angeordnet ist. Die Zertrümmerungsschicht 76 dient dazu, die Zertrümmerung der Strukturträgerschicht 70 zu minimieren.
- Die Panzerplatte 72 kann durch mehrere Abdeckschichten 78, 80, 82 abgedeckt sein. Nach oben ist das Panzerungssystem 68 durch ein Stahlplatte 84 begrenzt. Bezüglich des Aufbaus wird auf die
EP 0 810 415 B1 verwiesen. Es läßt sich der gleiche Aufbau wie dort beschrieben verwenden, wobei anstatt einer Mehrzahl von Fliesen die mindestens eine erfindungsgemäße Panzerplatte eingesetzt wird.
Claims (31)
- Keramische Panzerplatte, welche einstückig ausgebildet ist und eine Mehrzahl von zusammenhängenden Segmenten (16) umfasst, welche durch Rissstopper (12; 24; 60) funktionell getrennt sind, wobei die Rissstopper (12; 24; 60) der Verhinderung der Ausbreitung von Rissen von einem Segment (16) auf ein benachbartes Segment dienen, dadurch gekennzeichnet , dass die Rissstopper über Risse (60) gebildet sind, dass die als Rissstopper dienenden Risse (60) zwischen einer Oberseite und einer Unterseite der Panzerplatte verlaufen, dass Decklagen (64; 66) vorgesehen sind, zwischen welchen die Risse (60) verlaufen und dass die Decklagen aus einem Material hergestellt sind, welches einen niedrigeren Wärmeausdehnungskoeffizienten als das Material zwischen den Decklagen aufweist.
- Keramische Panzerplatte nach Anspruch 1, dadurch gekennzeichnet, dass die Rissstopper (12; 24; 42; 44; 54; 60) in die Panzerplatte integriert sind.
- Keramische Panzerplatte nach Anspruch 1 oder 2, dadurch gekennzeichnet, dass die Rissstopper (12; 24; 60) in dem Vollmaterial der Panzerplatte gebildet sind.
- Keramische Panzerplatte nach einem der vorangehenden Ansprüche, dadurch gekennzeichnet, dass die Rissstopper (12; 24; 60) bei der Herstellung der Panzerplatte hergestellt sind.
- Keramische Panzerplatte nach einem der vorangehenden Ansprüche, dadurch gekennzeichnet, dass Rissstopper durch Ausnehmungen (12; 24) und/oder über Ausnehmungen (12; 24) gebildet sind.
- Keramische Panzerplatte nach Anspruch 5, dadurch gekennzeichnet, dass die Ausnehmungen (12; 24) in der Dickenrichtung (d) der Panzerplatte hergestellt sind.
- Keramische Panzerplatte nach Anspruch 5 oder 6, dadurch gekennzeichnet, dass Ausnehmungen in einem Winkel zwischen 15° und 45° bezogen auf eine Dickenrichtung (d) der Panzerplatte hergestellt sind.
- Keramische Panzerplatte nach einem der Ansprüche 5 bis 7, dadurch gekennzeichnet, dass nichtdurchgehende Ausnehmungen (12) vorgesehen sind.
- Keramische Panzerplatte nach einem der Ansprüche 5 bis 8, dadurch gekennzeichnet, dass Rissstopper durch Nuten (12) und/oder über Nuten (12) gebildet sind.
- Keramische Panzerplatte nach Anspruch 9, dadurch gekennzeichnet, dass die Tiefe der Nuten (12) im Bereich zwischen 0,05 bis 0,9 der Dicke (D) der Panzerplatte liegt.
- Keramische Panzerplatte nach einem der Ansprüche 5 bis 10, dadurch gekennzeichnet, dass durchgehende Ausnehmungen (24) vorgesehen sind.
- Keramische Panzerplatte nach einem der Ansprüche 5 bis 11, dadurch gekennzeichnet, dass Rissstopper durch Perforationen (24) und/oder über Perforationen (24) gebildet sind.
- Keramische Panzerplatte nach einem der vorangehenden Ansprüche, dadurch gekennzeichnet, dass die Risse (60) zumindest näherungsweise in der Dickenrichtung (d) der Panzerplatte verlaufen.
- Keramische Panzerplatte nach einem der vorangegangenen Ansprüche, dadurch gekennzeichnet, dass die Decklagen (64; 66) aus C/C-SiC hergestellt sind.
- Keramische Panzerplatte nach einem der vorangehenden Ansprüche, dadurch gekennzeichnet, dass als Rissstopper Fehlstellen vorgesehen sind.
- Keramische Panzerplatte nach einem der vorangehenden Ansprüche,
dadurch gekennzeichnet, dass der Abstand zwischen Rissstoppern (12; 24; 60) im Bereich zwischen 5 mm und 100 mm liegt. - Keramische Panzerplatte nach einem der vorangehenden Ansprüche, gekennzeichnet durch einen mehrlagigen Aufbau.
- Keramische Panzerplatte nach einem der vorangehenden Ansprüche, welche aus einem Carbid-Keramikmaterial ist.
- Keramische Panzerplatte nach einem der vorangehenden Ansprüche, welche aus einer Siliciumcarbid-Keramik ist.
- Panzerungssystem, umfassend mindestens eine Panzerplatte gemäß einem der vorangehenden Ansprüche.
- Panzerungssystem nach Anspruch 20, gekennzeichnet durch einen mehrlagigen Aufbau.
- Panzerungssystem nach Anspruch 20 oder 21, dadurch gekennzeichnet, dass die mindestens eine Panzerplatte (72) auf einem Backing (70) angeordnet ist.
- Verfahren zur Herstellung einer keramischen Panzerplatte gemäss Anspruch 1, bei dem in einem Panzerplatten-Vorkörper Rissstopper erzeugt werden und die Panzerplatte über die Rissstopper in zusammenhängende funktionelle Segmente unterteilt wird, dadurch gekennzeichnet, dass Risse als Rissstopper erzeugt werden und diese Risse über die Verbindung mit Decklagen erzeugt werden.
- Verfahren nach Anspruch 23, dadurch gekennzeichnet, dass die Rissstopper vor der Keramisierung des Panzerplatten-Werkstoffs hergestellt werden.
- Verfahren nach Anspruch 23 oder 24, dadurch gekennzeichnet, dass Rissstopper durch Herstellung von Ausnehmungen erzeugt werden.
- Verfahren nach Anspruch 25, dadurch gekennzeichnet, dass Ausnehmungen durch mechanische Materialbearbeitung hergestellt werden.
- Verfahren nach Anspruch 25 oder 26, dadurch gekennzeichnet, dass Ausnehmungen durch Strahlbearbeitung hergestellt werden.
- Verfahren nach einem der Ansprüche 23 bis 27, dadurch gekennzeichnet, dass Ausnehmungen mit Trennmittel gefüllt werden.
- Verfahren nach einem der Ansprüche 23 bis 28, dadurch gekennzeichnet, dass die Decklagen aus C/C hergestellt werden.
- Verfahren nach einem der Ansprüche 23 bis 29, dadurch gekennzeichnet, dass der Panzerplatten-Vorkörper ein kohlenstoffhaltiger Vorkörper ist.
- Verfahren nach einem der Ansprüche 23 bis 30, dadurch gekennzeichnet, dass ein mehrlagiger Aufbau vorgesehen wird, wobei die Lagen beim Keramisieren zur Bildung einer einstückigen Panzerplatte verbunden werden.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102004026515A DE102004026515A1 (de) | 2004-05-19 | 2004-05-19 | Keramische Panzerplatte, Panzersystem und Verfahren zur Herstellung einer keramischen Panzerplatte |
| PCT/EP2005/005172 WO2005114089A1 (de) | 2004-05-19 | 2005-05-12 | Keramische panzerplatte, panzerungssystem und verfahren zur herstellung einer keramischen panzerplatte |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP1747419A1 EP1747419A1 (de) | 2007-01-31 |
| EP1747419B1 true EP1747419B1 (de) | 2010-08-04 |
| EP1747419B8 EP1747419B8 (de) | 2010-09-15 |
Family
ID=34968913
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP05746412A Expired - Lifetime EP1747419B8 (de) | 2004-05-19 | 2005-05-12 | Keramische panzerplatte, panzerungssystem und verfahren zur herstellung einer keramischen panzerplatte |
Country Status (7)
| Country | Link |
|---|---|
| US (1) | US20070125223A1 (de) |
| EP (1) | EP1747419B8 (de) |
| AT (1) | ATE476636T1 (de) |
| DE (2) | DE102004026515A1 (de) |
| IL (1) | IL179146A (de) |
| WO (1) | WO2005114089A1 (de) |
| ZA (1) | ZA200609276B (de) |
Families Citing this family (23)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP1883779A2 (de) | 2005-05-26 | 2008-02-06 | Composix Co. | Ceramic multi-hit armor |
| DE102006007271A1 (de) | 2006-02-09 | 2007-08-23 | Deutsches Zentrum für Luft- und Raumfahrt e.V. | Dekorationsstruktur |
| GB2439958A (en) * | 2006-07-11 | 2008-01-16 | Np Aerospace Ltd | Armour tile arrangement |
| DE102006047110A1 (de) | 2006-09-27 | 2008-04-03 | Deutsches Zentrum für Luft- und Raumfahrt e.V. | Keramische Panzerung und Verfahren zur Herstellung einer keramischen Panzerung |
| DE102007024691A1 (de) * | 2007-05-25 | 2008-11-27 | Bundesrepublik Deutschland, vertreten durch das Bundesministerium der Verteidigung, dieses vertreten durch das Bundesamt für Wehrtechnik und Beschaffung | Fluidische Panzeranordnung |
| US7997181B1 (en) * | 2007-12-10 | 2011-08-16 | Hardwire, Llc | Hard component layer for ballistic armor panels |
| WO2010036411A2 (en) * | 2008-05-29 | 2010-04-01 | Waukesha Foundry, Inc. | Perforated armor with geometry modified for lighter weight |
| EP2140919B1 (de) * | 2008-06-30 | 2018-09-05 | Nintendo Co., Ltd. | Gerät zur Orientierungsberechnung, Speichermedium mit dort gespeichertem Orientierungsberechnungsprogramm, Spielgerät und Speichermedium mit dort gespeichertem Spielprogramm |
| US8375841B2 (en) | 2009-06-17 | 2013-02-19 | Industrie Bitossi, S.p.A. | Armor tile |
| TR200907238A2 (tr) | 2009-09-23 | 2011-04-21 | Bi̇lgi̇ç Mahmut | Tiotropyum içeren kombinasyonun blisterde taşınması. |
| TR200907915A2 (tr) | 2009-10-20 | 2011-05-23 | Bi̇lgi̇ç Mahmut | Kuru toz formunda farmasötik bileşim. |
| DE102010042812B3 (de) | 2010-10-22 | 2012-04-05 | Schott Ag | Verfahren zur Herstellung einer Schutzvorrichtung |
| EP2638354A2 (de) * | 2010-11-10 | 2013-09-18 | Petroceramics S.p.A. | Antiballistisches element |
| USD701821S1 (en) | 2010-12-16 | 2014-04-01 | Industrie Bitossi, S.p.A. | Armor tile |
| EP2652431A1 (de) | 2010-12-16 | 2013-10-23 | Industrie Bitossi S.p.A. | Keramische panzerungsfliesen |
| US20150268010A1 (en) * | 2011-01-19 | 2015-09-24 | Angel Armor, Llc | Structural ballistic resistant apparatus |
| GB201213560D0 (en) * | 2012-07-27 | 2012-09-12 | Np Aerospace Ltd | Armour |
| US9726459B2 (en) * | 2013-02-21 | 2017-08-08 | Rma Armament, Inc. | Multi-layer multi-impact ballistic body armor and method of manufacturing the same |
| US20180010890A1 (en) * | 2013-02-21 | 2018-01-11 | Blake Lockwood Waldrop | Multi-layer multi-impact ballistic body armor and method of manufacturing the same |
| DE102013104416B4 (de) | 2013-04-30 | 2017-06-08 | Fraunhofer-Gesellschaft zur Förderung der angewandten Forschung e.V. | Monolithische Keramiken mit Gewebegitter-Verstärkung und Verfahren zu ihrer Herstellung |
| US10012480B2 (en) | 2013-07-03 | 2018-07-03 | Angel Armor, Llc | Ballistic resistant panel for vehicle door |
| CN103591846B (zh) * | 2013-11-18 | 2015-07-08 | 宁波伏尔肯机械密封件制造有限公司 | 一种整体式碳化硅陶瓷防弹板及其制造方法 |
| USD969722S1 (en) * | 2021-09-28 | 2022-11-15 | Wagner Delima | Stabilizing wedge pad |
Family Cites Families (34)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2046213A (en) * | 1932-01-23 | 1936-06-30 | Brixmesh Corp | Monolithic, metallic-reenforced slab |
| FR1396320A (fr) * | 1963-09-20 | 1965-04-23 | Blindage perfectionné | |
| US5456156A (en) * | 1965-09-14 | 1995-10-10 | The United States Of America As Represented By The Secretary Of The Army | Ceramic armor |
| US4168924A (en) * | 1977-07-28 | 1979-09-25 | Phillips Petroleum Company | Plastic reinforcement of concrete |
| US4294788A (en) * | 1979-12-05 | 1981-10-13 | General Electric Company | Method of making a shaped silicon carbide-silicon matrix composite and articles made thereby |
| US4307140A (en) * | 1980-07-31 | 1981-12-22 | Davis Thomas E | Abrasive resistant laminated article and method of manufacture |
| FR2654910B1 (fr) * | 1989-11-24 | 1992-04-03 | Europ Propulsion | Siege blinde en materiau composite et son procede de fabrication. |
| FR2655413B1 (fr) * | 1989-12-06 | 1994-06-03 | Europ Propulsion | Blindage de protection balistique. |
| DE3942955A1 (de) * | 1989-12-23 | 1991-07-04 | Man Technologie Gmbh | Panzerelement |
| US5480706A (en) * | 1991-09-05 | 1996-01-02 | Alliedsignal Inc. | Fire resistant ballistic resistant composite armor |
| DE4344711C2 (de) * | 1993-12-27 | 1995-11-09 | Daimler Benz Ag | Schutzplatte |
| US5436042A (en) * | 1994-03-11 | 1995-07-25 | The Carborundum Company | Ceramic fiber-reinforced composite articles and their production |
| DE9422458U1 (de) * | 1994-10-26 | 2003-08-28 | Deutsches Zentrum für Luft- und Raumfahrt e.V., 51147 Köln | Reibeinheit |
| US5705764A (en) * | 1996-05-30 | 1998-01-06 | United Defense, L.P. | Interlayer for ceramic armor |
| DE19629310C2 (de) * | 1996-07-20 | 1999-01-14 | Daimler Benz Ag | Panzerelement |
| US6009789A (en) * | 1997-05-01 | 2000-01-04 | Simula Inc. | Ceramic tile armor with enhanced joint and edge protection |
| GB2336807A (en) * | 1998-04-27 | 1999-11-03 | David Adie | Ceramic sandwich material for ballistic protection |
| DE29813622U1 (de) * | 1998-07-30 | 1999-03-18 | ETEC Gesellschaft für Technische Keramik mbH, 53721 Siegburg | Plattenelement für eine Schutzeinrichtung |
| DE29824890U1 (de) * | 1998-10-14 | 2003-04-10 | Industrieanlagen-Betriebsgesellschaft Mbh, 85521 Ottobrunn | Schutzpanzerung |
| US6723279B1 (en) * | 1999-03-15 | 2004-04-20 | Materials And Electrochemical Research (Mer) Corporation | Golf club and other structures, and novel methods for making such structures |
| DE19947731B4 (de) | 1999-10-05 | 2005-06-23 | Deutsches Zentrum für Luft- und Raumfahrt e.V. | Verfahren zur Herstellung eines Bauteils aus SiC-Keramik sowie danach hergestelltes Halbzeug |
| US6537654B1 (en) * | 1999-11-04 | 2003-03-25 | Sgl Technik Gmbh | Protection products and armored products made of fiber-reinforced composite material with ceramic matrix |
| US6532857B1 (en) * | 2000-05-12 | 2003-03-18 | Ceradyne, Inc. | Ceramic array armor |
| US6846574B2 (en) * | 2001-05-16 | 2005-01-25 | Siemens Westinghouse Power Corporation | Honeycomb structure thermal barrier coating |
| US7077048B1 (en) * | 2001-06-22 | 2006-07-18 | Southwest Research Institude | Multi-layered trap ballistic armor |
| US6718861B1 (en) * | 2001-06-22 | 2004-04-13 | Southwest Research Institute | Momentum trap ballistic armor system |
| GB2377006A (en) * | 2001-06-30 | 2002-12-31 | David Adie | Ballistic protection shield |
| DE10157487C1 (de) * | 2001-11-23 | 2003-06-18 | Sgl Carbon Ag | Faserverstärkter Verbundkörper für Schutzpanzerungen, seine Herstellung und Verwendungen |
| DE10157483C2 (de) * | 2001-11-23 | 2003-10-16 | Sgl Carbon Ag | Formkörper aus faserverstärkten Verbundwerkstoffen mit segmentierter Deckschicht, seine Herstellung und seine Verwendung |
| DE10164226C5 (de) * | 2001-12-31 | 2011-04-14 | Audi Ag | Formkörper aus faserverstärkten keramischen Verbundwerkstoffen, Verfahren zu deren Herstellung und seine Verwendung |
| US7070242B2 (en) * | 2002-10-02 | 2006-07-04 | Simula, Inc. | Armor system with monolithic ceramic shell |
| US7198860B2 (en) * | 2003-04-25 | 2007-04-03 | Siemens Power Generation, Inc. | Ceramic tile insulation for gas turbine component |
| DE10329822A1 (de) * | 2003-06-30 | 2005-01-27 | Deutsches Zentrum für Luft- und Raumfahrt e.V. | Verfahren zur Herstellung von Keramiken und Bauteil aus einer derartigen Keramik sowie Vorkörper zur Herstellung einer derartigen Keramik |
| ES2283701T3 (es) * | 2003-11-25 | 2007-11-01 | Sgl Carbon Ag | Capa de ceramica de proteccion balistica. |
-
2004
- 2004-05-19 DE DE102004026515A patent/DE102004026515A1/de not_active Withdrawn
-
2005
- 2005-05-12 WO PCT/EP2005/005172 patent/WO2005114089A1/de not_active Ceased
- 2005-05-12 DE DE502005010042T patent/DE502005010042D1/de not_active Expired - Lifetime
- 2005-05-12 EP EP05746412A patent/EP1747419B8/de not_active Expired - Lifetime
- 2005-05-12 AT AT05746412T patent/ATE476636T1/de active
-
2006
- 2006-11-07 ZA ZA200609276A patent/ZA200609276B/en unknown
- 2006-11-09 IL IL179146A patent/IL179146A/en not_active IP Right Cessation
- 2006-11-17 US US11/561,144 patent/US20070125223A1/en not_active Abandoned
Also Published As
| Publication number | Publication date |
|---|---|
| DE102004026515A1 (de) | 2005-12-15 |
| ATE476636T1 (de) | 2010-08-15 |
| WO2005114089A1 (de) | 2005-12-01 |
| EP1747419A1 (de) | 2007-01-31 |
| IL179146A (en) | 2012-10-31 |
| US20070125223A1 (en) | 2007-06-07 |
| DE502005010042D1 (de) | 2010-09-16 |
| ZA200609276B (en) | 2007-09-26 |
| EP1747419B8 (de) | 2010-09-15 |
| IL179146A0 (en) | 2007-03-08 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP1747419A1 (de) | Keramische panzerplatte, panzerungssystem und verfahren zur herstellung einer keramischen panzerplatte | |
| EP1536199B1 (de) | Keramische ballistische Schutzschicht | |
| EP1451518B1 (de) | Faserverstärkter Verbundkörper für Schutzpanzerung, seine Herstellung und Verwendungen | |
| DE69325424T2 (de) | Verbundwerkstoff Vorform und Verfahren zur Herstellung eines faserverstärkten Verbundwerkstoffes | |
| EP1314708B1 (de) | Formkörper aus faserverstärkten Verbundwerkstoffen mit segmentierter Deckschicht, seine Herstellung und seine Verwendung | |
| EP1538417B1 (de) | Mehrschichtiges Panzerschutzmaterial und Verfahren zu seiner Herstellung | |
| DE102006056209B4 (de) | Panzermaterial und Verfahren zu dessen Herstellung | |
| EP2069708B1 (de) | Keramische panzerung und verfahren zur herstellung einer keramischen panzerung | |
| EP1748253B1 (de) | Brennkammer und Verfahren zur Herstellung einer Brennkammer | |
| EP0994084B1 (de) | Schutzpanzerung | |
| EP2117829A1 (de) | Verbundmaterial | |
| DE102007025894B4 (de) | Glaskeramik-Panzermaterial | |
| EP4463671B1 (de) | Panzerungsplatte, panzerungsplattenverbund und panzerung | |
| DE102005004062A1 (de) | Porenkörpereinrichtung für einen Porenbrenner, Verfahren zur Herstellung eines Porenkörpers für einen Porenbrenner und Porenbrenner | |
| DE19856597B4 (de) | Schutzpanzerung | |
| EP3141863B1 (de) | Bauteil für ballistische schutzanwendungen und verfahren zu dessen herstellung | |
| DE102006031583A1 (de) | Verfahren zur Herstellung von Carbidkeramik-Bauteilen, Vorkörperverbund zur Herstellung von Carbidkeramik-Bauteilen und Carbidkeramik-Bauteilverbund | |
| DE102007050658B4 (de) | Flächiges Verbundpanzerungselement | |
| DE29824890U1 (de) | Schutzpanzerung | |
| DE10106261A1 (de) | Schutzpanzerung | |
| EP1429105A1 (de) | Mehrschichtpanzerung |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20061116 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU MC NL PL PT RO SE SI SK TR |
|
| DAX | Request for extension of the european patent (deleted) | ||
| 17Q | First examination report despatched |
Effective date: 20080121 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU MC NL PL PT RO SE SI SK TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| RAP2 | Party data changed (patent owner data changed or rights of a patent transferred) |
Owner name: DEUTSCHES ZENTRUM FUER LUFT- UND RAUMFAHRT E.V. |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REF | Corresponds to: |
Ref document number: 502005010042 Country of ref document: DE Date of ref document: 20100916 Kind code of ref document: P |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: VDEP Effective date: 20100804 |
|
| LTIE | Lt: invalidation of european patent or patent extension |
Effective date: 20100804 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100804 Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100804 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100804 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100804 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20101104 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20101206 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100804 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20101204 Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100804 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FD4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100804 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20101105 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100804 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100804 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100804 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100804 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100804 Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100804 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100804 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20101115 |
|
| 26N | No opposition filed |
Effective date: 20110506 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502005010042 Country of ref document: DE Effective date: 20110506 |
|
| BERE | Be: lapsed |
Owner name: DEUTSCHES ZENTRUM FUR LUFT- UND RAUMFAHRT E.V. Effective date: 20110531 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110531 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110531 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110531 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110531 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 476636 Country of ref document: AT Kind code of ref document: T Effective date: 20110512 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110512 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110512 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20130425 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20130531 Year of fee payment: 9 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100804 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100804 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20140512 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20150130 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20140512 Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20140602 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R082 Ref document number: 502005010042 Country of ref document: DE Representative=s name: HOEGER, STELLRECHT & PARTNER PATENTANWAELTE MB, DE |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20150601 Year of fee payment: 11 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 502005010042 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20161201 |