EP1731762B1 - Pumpenaggregat - Google Patents
Pumpenaggregat Download PDFInfo
- Publication number
- EP1731762B1 EP1731762B1 EP20060001060 EP06001060A EP1731762B1 EP 1731762 B1 EP1731762 B1 EP 1731762B1 EP 20060001060 EP20060001060 EP 20060001060 EP 06001060 A EP06001060 A EP 06001060A EP 1731762 B1 EP1731762 B1 EP 1731762B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- pump
- cast body
- aggregate according
- hollow cast
- channel
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
Images


Classifications
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F04—POSITIVE - DISPLACEMENT MACHINES FOR LIQUIDS; PUMPS FOR LIQUIDS OR ELASTIC FLUIDS
- F04B—POSITIVE-DISPLACEMENT MACHINES FOR LIQUIDS; PUMPS
- F04B23/00—Pumping installations or systems
- F04B23/02—Pumping installations or systems having reservoirs
- F04B23/025—Pumping installations or systems having reservoirs the pump being located directly adjacent the reservoir
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T29/00—Metal working
- Y10T29/49—Method of mechanical manufacture
- Y10T29/49229—Prime mover or fluid pump making
- Y10T29/49236—Fluid pump or compressor making
Definitions
- the invention relates to a pump unit specified in the preamble of claim 1 Art.
- the current feedthrough to the sub-oil electric motor is installed in a cover.
- a basic type of cast hollow body allows only a limited number of different combinations of under oil electric motor and pump elements. Furthermore, the structure of many parts and assembly technically complicated, especially since different combinations must be tailored each. Due in part to the shape of the cast hollow body and the round sealing seats for the covers, inside undercuts in the cast hollow body are inevitable, the casting molds with inner, radially movable cores condition. This makes the production of the cast hollow body more expensive, since the insertion and fixing of inner cores is expensive and labor-intensive.
- the technical integration of the channel into the bearing plate transverse wall defining the clamping surface for different types of pump elements is inexpensive, because no internal, radially movable core parts are required in the mold, and simplifies the subsequent installation of any pump element, since already by the mounting of the pump element Connection with the terminal block is formed, and no separate lines must be made and laid.
- the cast hollow body can be formed as a light-metal chill casting, which has a relatively high compressive strength, so that the cast-molded channel is possible for low-pressure and medium-pressure applications, for example with at least one gear pump element, without a pressure-resistant lining. Even for higher pressure ranges and, for example, radial piston pump elements, the channel can be used for connection.
- the bore can be introduced inexpensively.
- the steel connection block and the steel lining inserted into the first section of the channel meet the pressure requirements and protect the casting material in the channel against the high pressure.
- the operations to be carried out in this embodiment of the cast hollow body can be carried out inexpensively with simple tools and in simple steps, since the basic requirements are already provided by casting technology.
- a plurality of circumferentially offset radial piston pump connection elements are expediently mounted on the clamping surface, namely with steel connection blocks which ensure the pressure resistance.
- a pressure collection system which is connected via the lined channel with the terminal block.
- the pressure collection system may be a low cost prefabricated subassembly, optionally already combined with the radial piston pump elements.
- the wall of the cast hollow body is cylindrical. Although it is to tolerate a slight loss of oil volume compared to a cuboid cast hollow body. However, this is a negligible disadvantage with regard to the manufacturing simplifications achieved by this form.
- the longitudinal ribs may form four groups in a cross-section of the cast hollow body, the ribs in each group are parallel to each other, however, be offset from group to group by about 90 °.
- the volume loss of ⁇ l spallvolumen by the cylindrical shape of the cast hollow body can be easily compensated in which are fixed as a lid caps on the round sealing surfaces, each of which may be a cast body, for example, aluminum chill casting, and is formed on the inside undercuts.
- the caps are inexpensive to produce. Its outer contour corresponds to the outer contour of the cast hollow body. It is conceivable to combine caps of different heights with a basic type of cast hollow body in order to achieve gradations in the oil filling volume.
- a socket for a terminal box or a terminal block may also be prepared by casting technology, expedient with at least one passage for later mounting of a current passage element.
- the placement of the current passage element in the wall of the cast hollow body results in the advantage of simpler formation of the caps or caps which close the ends of the cast hollow body.
- the caps can be identical in construction for both ends of the cast hollow body (identical part principle).
- Each extension ring should expediently also be an inside undercut-free cast body, which has approximately the cross section of the end of the cast hollow body, and thus fits both the cast hollow body and the respective cap. Thanks to the undercut-free inner side, the extension ring can be inexpensively manufactured from solid die-cast aluminum.
- connection block in a suitable embodiment, a return connection can also be provided simultaneously by casting, so that the post-processing for connecting or laying the return flow remains minimal.
- a fan may be arranged, which acts on the existing cooling fins with air and thus creates ideal conditions for continuous operation of the pump unit.
- the fan may either be driven by the outwardly guided by the cap rotor shaft, or by its own drive motor, which may even be arranged externally.
- Aluminum chill casting at least for the cast hollow body, but also useful for the caps and the extension rings, allows high pressure resistance and, if, as mentioned, inside undercuts are avoided, low production costs thanks to the elimination of internal, movable cores.
- External radially and / or axially movable cores and / or inner only axially movable cores namely namely in chill casting no significant cost increase in comparison with the additional expense for internal, radially movable cores.
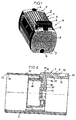
- An in Fig. 1 shown pump unit A is a so-called motor-pump unit for hydraulic applications to provide a specific hydraulic power in the duration or shutdown operation.
- the outer shape of the pump unit A is defined by a cast hollow body 1 with, for example, approximately quadrangular outer contour and longitudinal ribs 2, a hydraulic connection block 3 integrated in the cast hollow body 1, a terminal box 4 mounted on the cast hollow body 2, an oil filling opening 5, at least one oil drain opening 6, and
- On the caps 8, 9 are frontal feet 7, for example, formed in areas where attack by the cast hollow body 1 engaging clamping screws.
- the cast hollow body 1 is expediently an aluminum chill casting, as well as possibly the caps 8, 9. Other light metals or light metal alloys may also be used.
- Fig. 2 illustrates in a longitudinal section, the blank of the cast hollow body 1, which is used for different types of pump units A as a basic type.
- the terminal block 3 is formed adjacent to a receptacle 10 in a thickened wall portion 29 of a wall 12 of the cast hollow body 1 by casting.
- the ends of the cast hollow body 1 form annular, but nachzube usedde sealing surfaces 13 for the respective lid or the cap 8, 9.
- the cylindrical inner side 14 of the cast hollow body 1 extends to the end-side sealing surfaces 13 without undercuts, ie without undercuts, so that the cast hollow body 1 can be produced in a mold without inner, radially adjustable cores.
- a bearing plate transverse wall 16 by casting, which has a central passage 17, and a stator retaining collar 15 which is integrally formed with the bearing plate transverse wall 16 and connected via connecting ribs with the wall 12. Between the connecting ribs oil passages between the two sides of the bearing plate transverse wall are kept free.
- a channel K is formed by casting, which consists of an approximately perpendicular to the longitudinal axis extending first portion 19 and an associated, approximately parallel to the longitudinal axis extending second portion 20 in a clamping surface 18 of the bearing plate -Querwand 16 opens.
- the clamping surface 18 is provided in the blank for later machining.
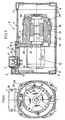
- the Fig. 3 to 6 show sections and views of a first embodiment of the pump unit A of Fig. 1 , which is assembled using the processed hollow body 1, however.
- stators and rotors and rotor shafts can be used, expedient each with the identical second bearing plate 25. For these cases, only the clamping screws 26 have different lengths.
- the stator windings are indicated at 30.
- the gear pump element 22 is directly above the channel K, i. the first and second portions 19, 20 are connected to the outside of the terminal block 3.
- the compressive strength of chill cast aluminum is sufficient to withstand unprotected low or medium pressures, as is common in a gear pump element.
- Fig. 4 shows with the cap removed 9 the bearing plate 25 with its clamping screws 26 and the end of the rotor shaft 23.
- the longitudinal ribs 2 define the cross-section of the Fig. 4 apparent outer circumference of the cast hollow body 1 so that it has four approximately equal arc sections each having a radius approximately corresponding to the inner diameter of the wall 12.
- the longitudinal ribs are distributed over four groups and in each group parallel to each other, but offset from group to group by about 90 ° to each other.
- Fig. 6 is a view in Fig. 5 from below and shows the substantially smooth front of the cap 8 with the feet 7, the drain opening 6 and the oil filler opening 5 with a closure cap adjacent to the terminal box 4th
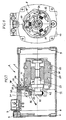
- some of the radial piston pumping elements 33 could feed some into the channel K, while others could be grouped into a channel drilled separately in the terminal block 3.
- Fig. 8 illustrates that in this embodiment, for example, three radial piston pump elements 33 are mounted with a respective displacement of 120 ° on the clamping surface 18 "The radial piston pump elements 33 with the steel connection block 35 and the steel blocks 42 and the tubing 41 are optionally a prefabricated subassembly.
- the overall length of the cast hollow body 1 by means of at least one extension ring R according to Fig. 9 extend accordingly.
- the extension ring R in Fig. 9 has a cylindrical wall and an outer circumference substantially corresponding to the outer periphery of the casting hollow body 1.
- the extension ring R is expediently an aluminum chill casting.
- the caps 8, 9 also largely flat metal plates or deep-drawn sheet metal caps could be mounted.
- Fig. 10 illustrates a detail variant of the pump set A (dual-circuit system).
- a plurality of radial piston pump elements 33 are mounted on the clamping surface 18 "and connected via the piping 41 together to the channel K containing the steel lining 38 in the first section 19.
- a rotor shaft extension 44 further drives a gear pump element 22, which via an intermediate ring 43
- a further bore 19 is introduced into the connection block 3, which is lined by a steel lining 38 'and connected to the pressure outlet of the gear pump element 22 is.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- General Engineering & Computer Science (AREA)
- Rotary Pumps (AREA)
- Details And Applications Of Rotary Liquid Pumps (AREA)
Description
- Die Erfindung betrifft ein Pumpenaggregat der im Oberbegriff des Anspruchs 1 angegebenen Art.
- Das aus der Druckschrift D 7900 "Kompakt-Pumpenaggregate Typ HC" der Firma HAWE Hydraulik, Heilmeier & Weinlein, Streitfeldstraße 25, 81673 München (Ausgabe Februar 2001-01) und in der Praxis bekannte Pumpenaggregat weist einen weitgehend quaderförmigen Gusshohlkörper auf, der durch runde, flache oder tiefgezogene Deckel an den runden Dichtflächen verschlossen ist. Der Anschlussblock ist an einer Seitenwand verschraubt und steht mit dem jeweiligen Pumpenelement oder der Pumpenelementgruppe über wenigstens eine innenseitig installierte Druckleitung in Verbindung. Der Stator ist in den Stator-Haltekragen eingeschrumpft. An der Lagerschild-Querwand ist mindestens ein Pumpenelement montiert, das von dem Unteröl-Elektromotor angetrieben wird. Die Stromdurchführung zum Unteröl-Elektromotor ist in einem Deckel installiert. Ein Grundtyp des Gusshohlkörpers ermöglicht nur eine begrenzte Anzahl unterschiedlicher Kombinationen aus Unteröl-Elektromotor und Pumpenelementen. Ferner ist der Aufbau vielteilig und montagetechnisch kompliziert, vor allem, da unterschiedliche Kombinationen jeweils maßgeschneidert werden müssen. Aufgrund unter anderem der Form des Gusshohlkörpers und der runden Dichtsitze für die Deckel sind innenseitige Hinterschneidungen im Gusshohlkörper unumgänglich, die Gussformen mit inneren, radial beweglichen Kernen bedingen. Dies verteuert die Herstellung des Gusshohlkörpers, da das Einlegen und Fixieren innerer Kerne kosten- und arbeitsintensiv ist.
- Weitere Pumpenaggregate sind bekannt aus
DE 24 13 691 A ,DE 35 13 472 A ,EP 0 676 851A undEP 940 578 - Derartige Pumpenaggregate kommen in stark zunehmendem Ausmaß in der Praxis zum Einsatz, wobei abhängig von den Einsatzbedingungen deutlich verschiedene hydraulische Leistungen gefordert werden, die bisher von weitgehend maßgeschneiderten unterschiedlichen Pumpenaggregaten erbracht werden. Eine breite Typenvariation mit jeweils kleinen Stückzahlen für zumindest einige Typen bedeutet jedoch hohe Herstellungs- und Montagekosten. Es besteht deshalb erheblicher Bedarf nach einem Motorpumpenaggregat, bei dem mit möglichst vielen Gleichteilen große Variabilität und mehr hydraulische Leistung für weniger Geld möglich sind.
- Der Erfindung liegt die Aufgabe zugrunde, ein Pumpenaggregat der eingangs genannten Art zu schaffen, bei dem eine große Bandbreite unterschiedlicher Baugrößen mit möglichst vielen Gleichteilen abzudecken und das deshalb kostengünstiger als die bekannten ist. Teil der Aufgabe ist es auch, ein Konzept eines Leichtmetall-Gusshohlkörpers für unterschiedliche Pumpenaggregat-Typen anzugeben, in das von vomherein eine möglichst große Anzahl Funktionen, auch wahlweise nutzbarer Funktionen, inkorporiert ist.
- Die gestellte Aufgabe wird mit den Merkmalen des Anspruchs 1 gelöst.
- Die gusstechnische Integration des Kanals in die die Aufspannfläche für verschiedene Arten von Pumpenelementen definierende Lagerschild-Querwand ist kostengünstig, weil keine innenliegenden, radial beweglichen Kernteile in der Gussform benötigt werden, und vereinfacht die spätere Installation jeglichen Pumpenelementes, da bereits durch das Aufspannen des Pumpenelementes dessen Verbindung mit dem Anschlussblock entsteht, und keine gesonderten Leitungen angefertigt und verlegt werden müssen. Es lässt sich der Gusshohlkörper als Leichtmetall-Kokillenguss ausbilden, der eine relativ hohe Druckfestigkeit aufweist, so dass der gusstechnisch geformte Kanal für Niederdruck- und Mitteldruckanwendungsfälle, beispielsweise mit wenigstens einem Zahnrad-Pumpenelement, ohne eine druckfeste Auskleidung möglich ist. Auch für höhere Druckbereiche und beispielsweise Radialkolben-Pumpenelemente lässt sich der Kanal zum Anschließen verwenden. Da für höhere Druckbereiche die Druckfestigkeit von Kokillenguss gegebenenfalls nicht ausreicht, kann dann eine druckfeste Auskleidung im Kanal untergebracht werden. Spanabhebende Nachbearbeitungen des Gusshohlkörpers werden den jeweiligen Einsatzanforderungen entsprechend ausgeführt. Mit ein und demselben Gusshohlkörper lässt sich eine große Bandbreite unterschiedlicher Typen und Leistungsstufen von Pumpenaggregaten abdecken, was in Verbindung mit der Vereinfachung beim Anschließen des jeweiligen Pumpenelement-Typs Herstellungskosten einspart und den Montageaufwand minimiert.
- Um einen relativ druckfesten Kokillenguss, insbesondere Aluminium-Kokillenguss, für den Gusshohlkörper anwenden zu können, ist es zweckmäßig, wenn die Innenseite an beiden Enden des Gusshohlkörpers gusstechnisch hinterschneidungsfrei bis zu den runden Dichtflächen geführt ist. Dadurch entfallen in der Gussform radial bewegliche Kernteile im Inneren des Gusshohlkörpers, wodurch die Gießkosten verringert sind.
- Bei einer Ausführungsform, bei der die Rotorwelle im Inneren des Pumpenaggregats, dort jedoch nicht in einem Deckel, gelagert wird, ist auf dem Stator ein Lagerschild festgelegt, der sich baugleich für unterschiedlich lange Statoren bzw. Unteröl-Elektromotoren verwenden lässt. Durch diesen Gleichteil-Lagerschild, der nur mit unterschiedlich langen Halteschrauben festzulegen ist, werden weitere Kosten eingespart.
- Zweckmäßig weist der Kanal einen in etwa senkrecht zur Längsachse und einen im Wesentlichen parallel zur Längsachse parallelen ersten und zweiten Abschnitt auf. Die Abschnitte sind gusstechnisch einfach zu beherrschen.
- Wird bei einer Ausführungsform auf der Aufspannfläche der Lagerschild-Querwand ein Zahnrad-Pumpenelement montiert, dann kann der Kanal entweder wie gusstechnisch vorgeformt oder mit nur geringfügiger Nachbearbeitung direkt zum Anschließen des Pumpenelementes an den Anschlussblock genutzt werden. Den gegossenen Kanal direkt für das Drucköl zu benutzen, ist bei Leichtmetall-Gußteilen eigentlich unüblich. Dies spart jedoch vorzufertigende und zu installierende Leitungen ein, weil beispielsweise Aluminium-Kokillenguss ausreichend druckfest ist, um den Nieder- bis Mitteldruckbereich eines Zahnrad-Pumpenelementes problemlos zu vertragen.
- Ist hingegen bei einer Ausführungsform mit wenigstens einem Radialkolben-Pumpenelement ein höherer Druckbereich zu beherrschen, dann ist es zweckmäßig, ein Radialkolben-Pumpenelement mit einem Stahl-Anschlussblock in einer den ersten Abschnitt des Kanals schneidenden Bohrung der Lagerschild-Querwand zu montieren. Die Bohrung lässt sich kostengünstig einbringen. Der Stahl-Anschlussblock und die in den ersten Abschnitt des Kanals eingebrachte Stahlauskleidung genügen den Druckanforderungen und schützen den Gusswerkstoff im Kanal gegen den hohen Druck. Die bei dieser Ausführungsform durchzuführenden Bearbeitungen des Gusshohlkörpers sind mit einfachen Werkzeugen und in einfachen Arbeitsschritten kostengünstig durchführbar, da die Grundvoraussetzungen bereits gusstechnisch vorgesehen sind.
- Um unerwünscht starke Pulsationen mit nur einem Radialkolben-Pumpenelement zu vermeiden, sind zweckmäßig mehrere in Umfangsrichtung versetzte Radialkolben-Pumpenanschlusselemente an der Aufspannfläche montiert, und zwar mit Stahl-Anschlussblöcken, die die Druckfestigkeit gewährteisten. Zwischen den Stahl-Anschlussblöcken verlegte und gegebenenfalls eingelötete Druckleitungen bilden ein Drucksammelsystem, das über den ausgekleideten Kanal mit dem Anschlussblock verbunden wird. Das Drucksammelsystem kann eine kostengünstig vorgefertigte Unterbaugruppe, gegebenenfalls bereits kombiniert mit den Radialkolben-Pumpenelementen, sein.
- In gusstechnischer Hinsicht ist es zweckmäßig, wenn die Wand des Gusshohlkörpers zylindrisch ist. Es ist zwar eine geringfügige Ölvolumenseinbuße gegenüber einem quaderförmigen Gusshohlkörper zu tolerieren. Dies ist jedoch vernachlässigbarer Nachteil im Hinblick auf die durch diese Form erzielten Fertigungsvereinfachungen.
- Im Hinblick auf hohe Formsteifigkeit und wünschenswert starke Wärmeabstrahlung wird der Außenumfang des Gusshohlkörpers im Wesentlichen von vier Bogenabschnitten definiert, deren Krümmungsradius annähernd dem Innendurchmesser der zylindrischen Wand des Gusshohlkörpers entspricht. Zwischen der zylindrischen Wand des Gusshohlkörpers und dem Außenumfang sind Längsrippen bereits gusstechnisch vorgesehen.
- Bei einer zweckmäßigen Ausführungsform können die Längsrippen in einem Querschnitt des Gusshohlkörpers vier Gruppen bilden, wobei die Rippen in jeder Gruppe zueinander parallel sind, hingegen von Gruppe zu Gruppe um ca. 90° versetzt werden.
- Die Volumenseinbuße an Ölfüllvolumen durch die Zylinderform des Gusshohlkörpers kann einfach kompensiert werden, in dem als Deckel Kappen an den runden Dichtflächen festgelegt werden, deren jede ein Gusskörper, beispielsweise aus Aluminium-Kokillenguss, sein kann und innenseitig hinterschneidungsfrei ausgebildet ist. Dadurch sind die Kappen kostengünstig herstellbar. Ihr Außenumriss entspricht dem Außenumriss des Gusshohlkörpers. Dabei ist es denkbar, unterschiedlich hohe Kappen mit einem Grundtyp des Gusshohlkörpers zu kombinieren, um Abstufungen im Ölfüllvolumen zu erzielen. Die Kappenform und die gusstechnisch einfache Ausbildung der Kappen ermöglicht es ferner, angrenzend an die Kappenrandkante in der Kappenfrontseite und in der Kappenseitenwand jeweils eine Ölzufuhr- und/oder Ablassöffnung vorzusehen, die, vorzugsweise, zueinander um etwa 180° um die Längsachse versetzt sind. Je nach Einsatzlage, d.h. liegend oder stehend, kann zum Befüllen und/oder Ablassen des Öls die jeweils günstigste Öffnung benutzt werden. Indem jede Kappe mit den Öffnungen ausgestattet ist, werden von vomherein für jeden Einsatzfall, liegend, stehend, überkopf, wahlweise nutzbare optimale Einfüll- und Ablassvoraussetzungen geschaffen, ohne hierfür bei der Herstellung der jeweiligen Bauform des Pumpenaggregats zeit- und kostenaufwendige Arbeitsschritte vornehmen zu müssen.
- Die gute Formvariabilität des Kokillengusses ermöglicht es, den Anschlussblock bereits gusstechnisch in die Wand des Gusshohlkörpers zu integrieren, zweckmäßig in einen verdickten Wandbereich, wobei zweckmäßig keine innenseitigen Hinterschneidungen gebildet werden, die ein teures Gussverfahren mit innenliegenden, beweglichen Kernen bedingen würden. Der Anschlussblock kann gegebenenfalls sogar schon gusstechnisch so vorbereitet sein, dass er allen auftretenden Anforderungen für unterschiedliche Konzepte des Pumpenaggregats genügt, z. B. für ein Einkreissystem oder ein Zweikreissystem, zum Anschließen des Rücklaufs, oder dgl.
- In dem verdickten Bereich benachbart zum Anschlussblock kann ferner eine Fassung für einen Klemmenkasten oder eine Klemmenleiste gusstechnisch vorbereitet sein, zweckmäßig mit wenigstens einem Durchgang zum späteren Montieren eines Stromdurchgangselementes. Die Unterbringung des Stromdurchgangselementes in der Wand des Gusshohlkörpers resultiert in dem Vorteil einer einfacheren Ausbildung der Deckel bzw. Kappen, die die Enden des Gusshohlkörpers verschließen. Die Kappen können im Übrigen für beide Enden des Gusshohlkörpers baugleich sein (Gleichteilprinzip).
- In mehreren unterschiedlich langen Typen des Pumpenaggregats wird stets derselbe Grundtyp des Gusshohlkörpers verwendet. Sollte das durch den Gusshohlkörper gegebene Ölvolumen nicht ausreichen, dann können unterschiedlich lange Kappen angebaut werden, oder kann zwischen jeweils einer Kappe und dem Gusshohlkörper einer von unterschiedlich langen Verlängerungsringen installiert werden. Auch damit wird das Gleichteilprinzip weitestgehend für unterschiedliche Typen von Pumpenaggregaten berücksichtigt.
- Jeder Verlängerungsring sollte dabei zweckmäßig ebenfalls ein innenseitig hinterschneidungsfreier Gusskörper sein, der in etwa den Querschnitt des Endes des Gusshohlkörpers hat, und somit sowohl zum Gusshohlkörper als auch zur jeweiligen Kappe passt. Dank der hinterschneidungsfreien Innenseite lässt sich der Verlängerungsring kostengünstig aus festem Aluminium-Kokillenguss herstellen.
- Im Anschlussblock kann bei einer zweckmäßigen Ausführungsform gleichzeitig auch gusstechnisch bereits ein Rücklaufanschluss vorgesehen werden, so dass die Nachbearbeitung zum Anschließen oder Verlegen des Rücklaufes minimal bleiben.
- Im Falle eines Zweikreissystems kann ein weiterer Kanal zum Anschließen wenigstens eines weiteren Pumpenelementes vom Anschlussblock entweder in die Lagerschild-Querwand gebohrt werden, oder nur durch die Wand, wobei eine eingebaute Stahlauskleidung zweckmäßig sein kann, um ausreichende Druckfestigkeit in dem weiteren Kanal zu gewährleisten.
- Obwohl durch die Verrippung des Gusshohlkörpers bereits eine sehr wirksame Kühlung des Öls im Pumpenaggregat erzielt wird, die gegebenenfalls sogar einen Dauerbetrieb ermöglicht, kann zusätzlich auf zumindest einer Kappe des Pumpenaggregats ein Lüfterrad angeordnet sein, das die vorhandenen Kühlrippen mit Luft beaufschlagt und so ideale Voraussetzungen für einen Dauerbetrieb des Pumpenaggregats schafft. Das Lüfterrad kann entweder durch die durch die Kappe nach außen geführte Rotorwelle angetrieben sein, oder durch einen eigenen Antriebsmotor, der gegebenenfalls sogar extern angeordnet ist.
- Aluminium-Kokillenguss zumindest für den Gusshohlkörper, zweckmäßig aber auch für die Kappen und die Verlängerungsringe, ermöglicht hohe Druckfestigkeit und, falls, wie erwähnt, innenseitige Hinterschneidungen vermieden werden, günstige Herstellungskosten dank des Wegfalls innerer, beweglicher Kerne. Äußere radial- und/oder axialbewegliche Kerne und/oder innere nur axialbewegliche Kerne bedeuten nämlich beim Kokillenguss keine nennenswerten Kostenerhöhung im Vergleich mit dem Zusatzaufwand für innenliegende, radialbewegliche Kerne.
- Anhand der Zeichnungen werden Ausführungsformen des Erfindungsgegenstandes erläutert. Es zeigen:
- Fig. 1
- eine Perspektivansicht eines Pumpenaggregats,
- Fig. 2
- einen Längsschnitt eines Gusshohlkörpers (Rohling vor einer spanabhebenden Bearbeitung),
- Fig. 3
- einen Längsschnitt durch das Pumpenaggregat von
Fig. 1 , - Fig. 4
- einen Schnitt in
Fig. 3 in der Ebene IV - IV, - Fig. 5
- eine Draufsicht auf das Pumpenaggregat der
Fig. 3 (bei abgenommenem Klemmenkasten), - Fig. 6
- eine Ansicht des Pumpenaggregats von
Fig. 3 von links, - Fig. 7
- einen Längsschnitt durch eine andere Ausführungsform des Pumpenaggregats von
Fig. 1 , - Fig. 8
- eine Innenansicht zu
Fig. 7 durch einen Ausschnitt in der inFig. 7 linken Kappe, - Fig. 9
- eine Perspektivansicht eines Verlängerungsringes, und
- Fig. 10
- eine Detailschnittansicht einer erweiterten Ausführungsform des Pumpenaggregats.
- Ein in
Fig. 1 gezeigtes Pumpenaggregat A ist ein sogenanntes Motor-Pumpenaggregat für hydraulische Einsatzfälle zur Bereitstellung einer bestimmten hydraulischen Leistung im Dauer- oder Abschaltbetrieb. Die Außenform des Pumpenaggregats A wird definiert durch einen Gusshohlkörper 1 mit beispielsweise annähernd viereckigem Außenumriss und Längsrippen 2, einem in den Gusshohlkörper 1 integrierten hydraulischen Anschlussblock 3, einen auf dem Gusshohlkörper 2 montierten Klemmenkasten 4, eine Öleinfüllöffnung 5, wenigstens eine Ölablassöffnung 6, und an beiden Enden des Gusshohlkörpers 1 dicht montierten Deckeln in Form von Kappen 8, 9. An den Kappen 8, 9 sind frontale Standfüße 7 beispielsweise in Bereichen angeformt, in denen von dem Gusshohlkörper 1 eingreifende Spannschrauben angreifen. An der inFig. 1 unteren Seite des Gusshohlkörpers 1 und/oder der Kappen 8, 9 können weitere Standfüße 40 angeformt sein. Der Gusshohlkörper 1 ist zweckmäßig ein Aluminium-Kokillengussteil, wie gegebenenfalls auch die Kappen 8, 9. Andere Leichtmetalle oder Leichtmetalllegierungen können ebenfalls verwendet werden. -
Fig. 2 verdeutlicht in einem Längsschnitt die Rohling des Gusshohlkörpers 1, der für unterschiedliche Typen von Pumpenaggregaten A als Grundtyp verwendet wird. Der Anschlussblock 3 ist benachbart zu einer Aufnahme 10 in einem verdickten Wandbereich 29 einer Wand 12 des Gusshohlkörpers 1 gusstechnisch eingeformt. Die Enden des Gusshohlkörpers 1 bilden kreisringförmige, allerdings nachzubearbeitende Dichtflächen 13 für den jeweiligen Deckel bzw. die Kappe 8, 9. In der Aufnahme 10 kann zumindest eine Durchgangsöffnung 11 für ein dort einzusetzendes Stromdurchführungsteil gusstechnisch eingeformt sein. Die zylindrische Innenseite 14 des Gusshohlkörpers 1 verläuft zu den endseitigen Dichtflächen 13 ohne Hinterschneidungen, d.h. hinterschneidungsfrei, so dass der Gusshohlkörper 1 in einer Gussform ohne innere, radial verstellbare Kerne hergestellt werden kann. Mit der Wand 12 ist einstückig eine Lagerschild-Querwand 16 gusstechnisch eingeformt, die einen zentralen Durchgang 17 aufweist, sowie ein Stator-Haltekragen 15, der mit der Lagerschild-Querwand 16 einstückig ausgebildet und über Verbindungsrippen mit der Wand 12 verbunden ist. Zwischen den Verbindungsrippen werden Öldurchgänge zwischen den beiden Seiten der Lagerschild-Querwand freigehalten. Ausgehend vom Anschlussblock 3 in der Wand 12 ist gusstechnisch ein Kanal K eingeformt, der aus einem in etwa senkrecht zur Längsachse verlaufenden ersten Abschnitt 19 und einem damit verbundenen, in etwa parallel zur Längsachse verlaufenden zweiten Abschnitt 20 besteht, der in eine Aufspannfläche 18 der Lagerschild-Querwand 16 mündet. Die Aufspannfläche 18 ist in dem Rohling für eine spätere spanabhebende Bearbeitung vorgesehen. - Die
Fig. 3 bis 6 zeigen Schnitte und Ansichten einer ersten Ausführungsform des Pumpenaggregats A vonFig. 1 , das unter Verwendung des allerdings bearbeiteten Gusshohlkörpers 1 zusammengebaut ist. - Die Enden des Gusshohlkörpers 1 sind durch die Kappen 8, 9 verschlossen, deren jede eine Frontseite und eine schürzenartige Außenseite aufweist, in denen die Öffnungen 5, 6 um etwa 180° zueinander versetzt sind. In die Dichtflächen 13 sind kreisrunde Nuten für Dichtelemente eingearbeitet. Über der Aufnahme 10 ist der Klemmenkasten 4 montiert, in die Aufnahme 10 ist ein Stromdurchführungselement 21 abgedichtet eingesetzt, das durch die Öffnung 11 ins Innere greift. Die Aufspannfläche 18 ist in
Fig. 3 spanabhebend bearbeitet (Aufspannfläche 18'), um ein Zahnrad-Pumpenelement 22 zu montieren, das von einer Rotorwelle 23 über eine nicht näher gezeigte Kupplung angetrieben wird. Die Rotorwelle 23 trägt einen Rotor 27, der in einem Stator 24 untergebracht wird, der in dem gegebenenfalls innenseitig bearbeiteten Stator-Haltekragen 15 festgelegt ist, beispielsweise durch Einschrumpfen, und/oder, wie gezeigt, mittels eines Lagerschilds 25, der mit Spannschrauben 26 gegen den Stator-Haltekragen 15 verspannt ist und das andere Ende der Rotorwelle 23 lagert. - Für unterschiedliche Leistungsstufen des Elektromotors können unterschiedlich lange Statoren und Rotoren und Rotorwellen verwendet werden, zweckmäßig jeweils mit dem baugleichen zweiten Lagerschild 25. Für diese Fälle sind nur die Spannschrauben 26 unterschiedlich lang. Die Statorwicklungen sind bei 30 angedeutet. Das Zahnrad-Pumpenelement 22 ist direkt über den Kanal K, d.h. die ersten und zweiten Abschnitte 19, 20, mit der Außenseite des Anschlussblocks 3 verbunden. Die Druckfestigkeit von Kokillenguss-Aluminium reicht aus, um ungeschützt Nieder- oder Mitteldrücke zu vertragen, wie sie bei einem Zahnrad-Pumpenelement üblich sind.
-
Fig. 4 zeigt bei abgenommener Kappe 9 den Lagerschild 25 mit seinen Spannschrauben 26 und das Ende der Rotorwelle 23. Die Längsrippen 2 definieren den im Querschnitt derFig. 4 ersichtlichen Außenumfang des Gusshohlkörpers 1 so, dass er vier annähernd gleiche Bogenabschnitte jeweils mit einem Radius etwa entsprechend dem Innendurchmesser der Wand 12 aufweist. Die Längsrippen sind auf vier Gruppen verteilt und in jeder Gruppe zueinander parallel, hingegen von Gruppe zu Gruppe um ca. 90° zueinander versetzt. - In
Fig. 5 ist in der Draufsicht auf dem Anschlussblock 3 die Mündung des Kanals K zu erkennen, und gegebenenfalls auch die Mündung eines Rücklaufanschlusses B, der auch gusstechnisch vorgeformt sein kann. In der Aufnahme 10 für den Klemmenkasten ist das Stromdurchführungselement 21 mittels eines Halteflansches 30 und Befestigungsschrauben 31 abgedichtet festgelegt. Bei dieser Ausführungsform kann auch ein weiteres elektrisches Glied 32, z.B. ein Temperaturschalter oder dgl., mit einem Flansch 30 in der Aufnahme 10 festgelegt sein. Die Längsrippen 2 sind in den Kappen 8, 9 nicht vorhanden. -
Fig. 6 ist eine Ansicht inFig. 5 von unten und zeigt die im Wesentlichen glatte Frontseite der Kappe 8 mit den Standfüßen 7, der Ablassöffnung 6 und der Öleinfüllöffnung 5 mit einer Verschlusskappe angrenzend an den Klemmenkasten 4. - Die Ausführungsform des Pumpenaggregats in den
Fig. 7 und 8 unterscheidet sich von der derFig. 3 dadurch, dass an der gegebenenfalls anders bearbeiteten Aufspannfläche 18" mehrere in Umfangsrichtung verteilte Radialkolben-Pumpenelemente 33 aufgespannt und (Einkreissystem) über den Kanal K mit dem Anschlussblock verbunden sind. Für Hochdruck-Radialkolben-Pumpenelemente 33 kann gegebenenfalls die Druckfestigkeit von Aluminium-Kokillenguss für den Gusshohlkörper 1 gegebenenfalls nicht ausreichen. Aus diesem Grund wird zwar der gusstechnisch bereits vorgeformte Kanal K zum Anschließen benutzt, jedoch so ausgekleidet, dass der Hochdruck vom Gussmaterial ferngehalten wird. - Im Einzelnen ist ein Radialkolben-Pumpenelement 33 mit Befestigungsschrauben 34 an der Aufspannfläche 18" unter Verwendung eines Stahl-Anschlussblocks 35 montiert, der in eine in die Lagerschild-Querwand 16 angebrachte Bohrung eingepasst ist, die den ersten Abschnitt 19 des Kanals K schneidet. Im Stahl-Anschlussblock 35 ist eine annähernd parallel zur Längsachse verlaufende Anschlussbohrung 36 und eine diese schneidende Aufnahmebohrung 37 vorgesehen. Die Aufnahmebohrung 37 fluchtet mit dem ersten Abschnitt 19 des Kanals K. In den ersten Abschnitt 19 des Kanals K ist beispielsweise von außen eine Stahlauskleidung 38 eingesetzt, z.B. eine Stahlhülse, die bis in die Aufnahmebohrung 37 reicht und gegenüber dem ersten Abschnitt 19 durch O-Ringe 39 abgedichtet ist.
- Gemäß
Fig. 8 sind in Umfangsrichtung versetzt weitere Radialkolben-Pumpenelemente 33, jeweils unter Zuhilfenahme eines Stahlblocks 42, an der Aufspannfläche 18" montiert. Die Blöcke 42 sind über Verrohrungen 41 oder Hochdruck-Schläuche mit dem Stahl-Anschlussblock 35 verbunden, so dass alle Radialkolben-Pumpenelemente 33 in den Kanal K fördern. - Bei einer nicht-gezeigten Ausführungsform des Pumpenaggregats A der
Fig. 7 und 8 könnten von mehreren Radialkolben-Pumpenelementen 33 einige in den Kanal K fördern, andere hingegen zusammengefasst in einen getrennt in den Anschlussblock 3 gebohrten Kanal. - Da die Radialkolben-Pumpen durch einen auf der Rotorwelle 23 vorgesehenen Exzenter angetrieben werden, ist ein größeres Lager für die Rotorwelle 23 vorgesehen, und ist deshalb der in
Fig. 1 gezeigte Durchgang 17 entsprechend weiter aufgebohrt, derart, dass er sich mit dem zweiten Abschnitt 20 des Kanals K überschneidet, der bei dieser Ausführungsform funktionslos ist. -
Fig. 8 verdeutlicht, dass bei dieser Ausführungsform beispielsweise drei Radialkolben-Pumpenelemente 33 mit einer jeweiligen Versetzung von 120° auf der Aufspannfläche 18" montiert sind. Die Radialkolben-Pumpenelemente 33 mit dem Stahl-Anschlussblock 35 und den Stahlblöcken 42 sowie den Verrohrungen 41 sind gegebenenfalls eine vorgefertigte Unterbaugruppe. - Für einen Typ eines längeren Pumpenaggregats A als in den vorhergehenden Figuren gezeigt, wegen größerem Ölvolumen und/oder größerer Einbaulänge des Unteröl-Elektromotors und/oder der Pumpenelemente könnten anstelle der gezeigten Kappen 8, 9 eine oder zwei höhere Kappen aus einem Bausatz unterschiedlich hoher Kappen angebracht sein. Ferner ist es möglich, die Baulänge des Gusshohlkörpers 1 mittels wenigstens eines Verlängerungsringes R gemäß
Fig. 9 entsprechend verlängern. Der Verlängerungsring R inFig. 9 hat eine zylindrische Wand und einen Außenumfang, der im Wesentlichen dem Außenumfang des Gusshohlkörpers 1 entspricht. Auch der Verlängerungsring R ist zweckmäßig ein Aluminium-Kokillengussteil. Anstelle der Kappen 8, 9 könnten auch weitgehend ebene Blechplatten oder tiefgezogene Blechkappen anmontiert werden. -
Fig. 10 verdeutlicht eine Detailvariante des Pumpenaggregats A (Zweikreissystem). Für einen Hochdruckbereich sind, analog zuFig. 7 , mehrere Radialkolben-Pumpenelemente 33 auf der Aufspannfläche 18" montiert und über die Verrohrungen 41 gemeinsam an den Kanal K angeschlossen, der die Stahlauskleidung 38 im ersten Abschnitt 19 enthält. Eine Rotorwellenverlängerung 44 treibt ferner ein Zahnrad-Pumpenelement 22, das über einen Zwischenring 43 an den Radialkolben-Pumpenelementen 33 bzw. der Lagerschild-Querwand 16 montiert ist. Für das Zahnrad-Pumpenelement 22 ist in den Anschlussblock 3 eine weitere Bohrung 19 eingebracht, die durch eine Stahlauskleidung 38' ausgekleidet und mit dem Druckauslass des Zahnrad-Pumpenelementes 22 verbunden ist. - Es sind ferner Ausbildungsvarianten möglich, in denen entweder Radialkolben-Pumpenelemente 33 oder Zahnrad-Pumpenelemente 22 in mehreren Ebenen (für mehrere Kreise oder zusammengefasst für einen Kreis) an der Lagerschild-Querwand 16 montiert sind.
- Die Betriebsposition des Pumpenaggregats A ist wählbar, entweder stehend mit annähernd vertikaler Längsachse oder liegend mit annähernd horizontaler Längsachse. Bei einer weiteren, nicht-gezeigten Ausführungsform ist zumindest auf einer Kappe 8, 9 ein Lüfterrad (nicht gezeigt) angeordnet, das entweder durch einen externen eigenen Antriebsmotor auf der Kappe oder durch die durch die Kappe verlängerte Rotorwelle 23 angetrieben wird und Luft entlang der Kühlrippen 2 bläst. Damit lässt sich das Pumpenaggregat auch im Dauerbetrieb einsetzen. Für den Fall der durch die Kappe verlängerten Rotorwelle könnte der Lagerschild 25 entfallen und die Rotorwelle 23 im Durchgang der Kappe gelagert und abgedichtet werden.
Claims (20)
- Pumpenaggregat (A), mit einem einteiligen Gusshohlkörper (1) mit einem mit einer mit der Innenwand einstückigen Lagerschild-Querwand (16) eingeformten Stator-Haltekragen (15), einem mit dem Stator (24) im Stator-Haltekragen (15) festgelegten Unteröl-Elektromotor, wenigstens einem an der Lagerschild-Querwand (16) befestigten Pumpenelement (33, 22), das druckseitig über eine Druckmittelübertragungstrecke mit einem in der Wand (12) des Gusshohlkörpers (1) vorgesehenen Anschlussblock (3) verbunden ist, und an den Enden des Gusshohlkörpers (1) an runden Dichtflächen (13) festgelegten Deckeln (8, 9), die mit dem Gusshohlkörper (1) ein Ölreservoir bilden, dadurch gekennzeichnet, dass im Gusshohlkörper (1) als zumindest eine Druckmittelübertragungsstrecke wenigstens ein Kanal (K) gusstechnisch in der Lagerschild-Querwand (16) geformt ist und sich vom Anschlussblock (3) bis in eine wahlweise zum Festlegen entweder wenigstens eines Radialkolben-Pumpenelementes (33) oder eines Zahnrad-Pumpenelementes (22) bearbeitete Aufspannfläche (18, 18', 18") der Lagerschild-Querwand (16) erstreckt.
- Pumpenaggregat nach Anspruch 1, dadurch gekennzeichnet, dass die Innenseite (14) der Wand (12) des Gusshohlkörpers (1) an beiden Enden bis zu den Dichtflächen (13) gusstechnisch hinterschneidungsfrei geformt ist.
- Pumpenaggregat nach Anspruch 1, dadurch gekennzeichnet, dass der im Stator-Haltekragen (15) festgelegte Stator (24) am der Lagerschild-Querwand (16) abgewandten Ende einen im Stator-Haltekragen (15) verschraubten Lagerschild (25) trägt, der für unterschiedliche Baulängen des Unteröl-Elektromotors in baugleicher Ausbildung mit unterschiedlich langen Halteschrauben (26) festgelegt ist.
- Pumpenaggregat nach Anspruch 1, dadurch gekennzeichnet, dass der Kanal (K) einen zumindest in etwa senkrecht zur Längsachse des Pumpenaggregats (A) verlaufenden ersten Abschnitt (19) und einen zumindest in etwa parallel zur Längsachse verlaufenden zweiten Abschnitt (20) aufweist, der in die Aufspannfläche (18, 18', 18") mündet.
- Pumpenaggregat nach Anspruch 1, dadurch gekennzeichnet, dass das Zahnrad-Pumpenelement (22) auf der Aufspannfläche (18') derart festgelegt ist, dass ein Druckauslass des Zahnrad-Pumpenelementes (22) direkt mit dem zweiten Abschnitt (20) des Kanals (K) verbunden ist.
- Pumpenaggregat nach Anspruch 1, dadurch gekennzeichnet, dass ein Radialkolben-Pumpenelement (33) mit einem hochdruckfesten Anschlusskörper (35) an der Aufspannfläche (18") in einer den ersten Abschnitt (19) des Kanals (K) schneidenden Bohrung in der Lagerschild-Querwand (16) montiert ist, dass der Anschlusskörper (35) eine mit dem Druckanschluss des Radialkolben-Pumpenelementes (33) verbundene Einlassbohrung (36) und eine mit dem ersten Abschnitt (19) des Kanals (K) fluchtende Aufnahmebohrung (37) aufweist, und dass im ersten Abschnitt (19) des Kanals (K) und in der Aufnahmebohrung (37) eine hohle hochdruckfeste Auskleidung (38) angeordnet ist, die sich bis in etwa zur Außenseite des Anschlussblockes (3) erstreckt.
- Pumpenaggregat nach Anspruch 6, dadurch gekennzeichnet, dass in Umfangsrichtung versetzt zum einen Radialkolben-Pumpenelement (33) weitere Radialkolben-Pumpenelemente (33) mit Anschlusskörpem (42) an der Aufspannfläche (18") montiert sind, und dass die Anschlusskörper (42) über Druckleitungen (41) mit dem Anschlusskörper (35) des einen, dem Kanal (K) zugeordneten Radialkolben-Pumpenelementes (33) verbunden sind.
- Pumpenaggregat nach Anspruch 1, dadurch gekennzeichnet, dass die Wand (12) des Gusshohlkörpers (1) zylindrisch ist.
- Pumpenaggregat nach Anspruch 1, dadurch gekennzeichnet, dass der Außenumriss des Gusshohlkörpers (1) im Wesentlichen von vier Bogenabschnitten definiert ist, deren Krümmungsradius annähernd dem Innendruchmesser des Innenquerschnitts des Gusshohlkörpers (1) entspricht, und dass zwischen der Wand (12) des Gusshohlkörpers (1) und dem Außenumriss Längsrippen (2) vorgesehen sind.
- Pumpenaggregat nach Anspruch 9, dadurch gekennzeichnet, dass die Längsrippen (2) in einem Querschnitt des Gusshohlkörpers (1) vier Gruppen bilden und in jeder Gruppe zueinander parallel und von Gruppe zu Gruppe um ca. 90° zueinander versetzt sind.
- Pumpenaggregat nach Anspruch 1, dadurch gekennzeichnet, dass jeder Deckel ein innenseitig hinterschneidungsfreier Gusskörper mit der Form einer Kappe (8, 9) ist, deren Außenumriss dem Außenumriss des Gusshohlkörpers (1) weitgehend entspricht.
- Pumpenaggregat nach Anspruch 11, dadurch gekennzeichnet, dass in der jeweiligen Kappe (8, 9) angrenzend an die Kappenrandkante der Kappenfrontseite und in der Kappenseitenwand eine Ölzufuhr- und/oder Ablassöffnung (5, 6) vorgesehen ist, die, vorzugsweise, zueinander um etwa 180° um die Längsachse versetzt sind.
- Pumpenaggregat nach Anspruch 1, dadurch gekennzeichnet, dass der Anschlussblock (3) in einem gusstechnisch eingeformten, verdickten und innenseitig hinterschneidungsfreien Bereich (29) der Wand (12) des Gusshohlkörpers (1) untergebracht ist.
- Pumpenaggregat nach Anspruch 13, dadurch gekennzeichnet, dass in den verdickten Bereich (29) gusstechnisch eine Fassung (10) mit wenigstens einem Durchgang (11) für zumindest ein Stromdurchführelement (21) eingeformt ist.
- Pumpenaggregat nach Anspruch 1, dadurch gekennzeichnet, dass in mehreren unterschiedlich langen Baugrößen des Pumpenaggregats (A) ein Grundtyp des Gusshohlkörpers (1) verwendet ist, an dem jeweils eine von unterschiedlich langen Kappen oder zwischen der jeweiligen Kappe und dem Gusshohlkörper einer von unterschiedlich langen Verlängerungsringen (R) installiert ist.
- Pumpenaggregat nach Anspruch 15, dadurch gekennzeichnet, dass der Verlängerungsring (R) ein innenseitig hinterschneidungsfreier Gusshohlkörper mit einem dem Querschnitt des Endes des Gusshohlkörpers (1) annähernd entsprechenden Querschnitt ist.
- Pumpenaggregat nach Anspruch 1, dadurch gekennzeichnet, dass im Anschlussblock (3) gusstechnisch ein Rücklaufanschluss (B) geformt ist.
- Pumpenaggregat nach wenigstens einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass für ein Zweikreissystem mit mehreren Pumpenelementen (33, 22) im Pumpenaggregat (A) ein weiterer Kanal (19') im Anschlussblock (3) entweder bis in die Lagerschild-Querwand (16) oder nur durch die Wand (12) im verdickten Bereich (29) des Gusshohlkörpers (1) gebohrt, und, gegebenenfalls, mit einer Auskleidung (38') versehen ist.
- Pumpenaggregat nach wenigstens einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass auf einer Kappe (8, 9) des Pumpenaggregats (A) ein Lüfterrad angeordnet ist, das durch die durch die Kappe geführte Rotorwelle (23) oder durch einen externen Antriebsmotor antreibbar ist.
- Pumpenaggregat nach wenigstens einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass zumindest der Gusshohlkörper (1) aus Aluminium-Kokillenguss besteht und in einer Gussform ohne innere radialbewegliche Kerne hergestellt ist.
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE202005005620U DE202005005620U1 (de) | 2005-04-08 | 2005-04-08 | Pumpenaggregat |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP1731762A1 EP1731762A1 (de) | 2006-12-13 |
| EP1731762B1 true EP1731762B1 (de) | 2015-04-22 |
Family
ID=35985253
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP20060001060 Expired - Lifetime EP1731762B1 (de) | 2005-04-08 | 2006-01-18 | Pumpenaggregat |
Country Status (3)
| Country | Link |
|---|---|
| US (1) | US7448858B2 (de) |
| EP (1) | EP1731762B1 (de) |
| DE (1) | DE202005005620U1 (de) |
Families Citing this family (24)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US20070251378A1 (en) * | 2006-04-27 | 2007-11-01 | Caterpillar Inc. | Dual flow axial piston pump |
| ITGE20060070A1 (it) * | 2006-07-05 | 2008-01-06 | Fronzoni Giancarlo | Centralina di potenza |
| US20090238687A1 (en) * | 2008-03-21 | 2009-09-24 | Jen-Wei Lin | Blower |
| EP2241753B1 (de) | 2009-04-15 | 2012-08-01 | HAWE Hydraulik SE | Motorpumpenaggregat |
| CO6280066A1 (es) * | 2010-10-21 | 2011-05-20 | Serinpet Ltda | Unidad hidraulica de bombeo mecanico con motor unico |
| DE102010062936A1 (de) * | 2010-12-13 | 2012-06-14 | Jungheinrich Aktiengesellschaft | Hydraulikaggregat |
| WO2013139628A1 (de) * | 2012-03-19 | 2013-09-26 | Ixetic Bad Homburg Gmbh | Pumpenanordnung |
| EP2642122B1 (de) | 2012-03-21 | 2014-05-21 | HAWE Hydraulik SE | Pumpenaggregat |
| EP2799713B1 (de) | 2013-05-03 | 2020-09-09 | HAWE Hydraulik SE | Motorpumpenaggregat |
| DE102016015919B4 (de) | 2016-12-21 | 2025-03-06 | Hawe Hydraulik Se | Pumpenaggregat für ein Hydrauliksystem und Kanalelement für ein Pumpenaggregat |
| DE102016225923B4 (de) | 2016-12-21 | 2020-06-18 | Hawe Hydraulik Se | Pumpenaggregat für ein Hydrauliksystem und Kanalelement für ein Pumpenaggregat |
| DE102017127675B4 (de) * | 2017-11-23 | 2023-03-23 | HAWE Altenstadt Holding GmbH | Hydraulische Druckversorgungseinheit |
| DE102018001725A1 (de) * | 2018-03-05 | 2019-09-05 | Hydac Fluidtechnik Gmbh | Anschlussvorrichtung |
| DE102018214555B4 (de) * | 2018-08-28 | 2022-09-08 | Hawe Hydraulik Se | Modulares Motorpumpenaggregat |
| US11958177B2 (en) | 2018-09-07 | 2024-04-16 | Milwaukee Electric Tool Corporation | Hydraulic piston pump for a hydraulic tool |
| EP3947969A1 (de) * | 2019-04-03 | 2022-02-09 | Maersk Container Industry A/S | Verdichter- oder pumpengehäuseanordnung und verfahren zur montage eines verdichter- oder pumpengehäuses |
| DE102019112677A1 (de) * | 2019-05-15 | 2020-11-19 | Knorr-Bremse Systeme für Schienenfahrzeuge GmbH | Hydraulikversorgungssystem für ein Fahrzeug |
| JP1663497S (de) * | 2019-07-29 | 2020-07-13 | ||
| USD924938S1 (en) | 2019-07-29 | 2021-07-13 | Hawe Hydraulik Se | Housing portion for a hydraulic pump |
| JP1663520S (de) * | 2019-07-29 | 2020-07-13 | ||
| DE102019212074A1 (de) * | 2019-08-13 | 2021-02-18 | Robert Bosch Gmbh | Motor-Hydromaschinen-Einheit zum Anbau an ein Hydraulikaggregat |
| CN115053074A (zh) * | 2019-12-14 | 2022-09-13 | Kti液压系统公司 | 具有潜水电机的液压动力单元 |
| US12305670B2 (en) | 2021-08-03 | 2025-05-20 | Kti Hydraulics Inc. | Submersible hydraulic power units with interchangeable manifolds |
| USD1029885S1 (en) | 2022-02-03 | 2024-06-04 | Knf Flodos Ag | Pump for liquids |
Family Cites Families (14)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4573324A (en) * | 1985-03-04 | 1986-03-04 | American Standard Inc. | Compressor motor housing as an economizer and motor cooler in a refrigeration system |
| DE3839689C2 (de) * | 1988-11-24 | 1998-03-19 | Rudolf Pickel | Baukastenartig aufbaubares, elektromotorisch angetriebenes hydraulisches Pumpenaggregat |
| DE4201401A1 (de) * | 1992-01-21 | 1993-07-22 | Bosch Gmbh Robert | Foerderaggregat |
| DE19758340A1 (de) * | 1997-12-22 | 1999-07-08 | Gardner Denver Wittig Gmbh | Mehrflutige Flüssigkeitsringpumpe |
| DE29802441U1 (de) * | 1998-02-12 | 1998-05-07 | Heilmeier & Weinlein Fabrik für Oel-Hydraulik GmbH & Co KG, 81673 München | Hydraulisches Motorpumpenaggregat |
| US6132184A (en) * | 1998-11-05 | 2000-10-17 | Ford Motor Company | Reservoir apparatus for an electronically controlled electric pump |
| DE19920563A1 (de) * | 1999-05-05 | 2000-11-09 | Mannesmann Rexroth Ag | Kompaktes Hydraulikaggregat |
| JP2001050161A (ja) * | 1999-08-05 | 2001-02-23 | Ebara Corp | 気体移送機 |
| US6257364B1 (en) * | 2000-01-20 | 2001-07-10 | Ford Global Technologies, Inc. | Submersible electro-hydraulic powerpack for underhood automotive steering applications |
| DE20007554U1 (de) * | 2000-04-26 | 2000-08-10 | Heilmeier & Weinlein Fabrik für Oel-Hydraulik GmbH & Co KG, 81673 München | Motor-Pumpenaggregat |
| US6488480B1 (en) * | 2001-05-11 | 2002-12-03 | Carrier Corporation | Housing for screw compressor |
| JP2003184769A (ja) * | 2001-12-12 | 2003-07-03 | Hitachi Ltd | スクリュー圧縮機及びスクリュー圧縮機用ロータの製作方法 |
| DE10304121A1 (de) * | 2003-01-31 | 2004-08-12 | Voith Turbo Gmbh & Co. Kg | Motorpumpenaggregat |
| US6969242B2 (en) * | 2003-02-28 | 2005-11-29 | Carrier Corpoation | Compressor |
-
2005
- 2005-04-08 DE DE202005005620U patent/DE202005005620U1/de not_active Expired - Lifetime
-
2006
- 2006-01-18 EP EP20060001060 patent/EP1731762B1/de not_active Expired - Lifetime
- 2006-01-20 US US11/336,351 patent/US7448858B2/en not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| US20060228235A1 (en) | 2006-10-12 |
| EP1731762A1 (de) | 2006-12-13 |
| US7448858B2 (en) | 2008-11-11 |
| DE202005005620U1 (de) | 2006-08-17 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP1731762A1 (de) | Pumpenaggregat | |
| EP2147233B1 (de) | Gehäuse für ein getriebe, getriebe, verfahren und getriebe-baureihe | |
| AT503361B1 (de) | Antrieb | |
| EP3504433B2 (de) | Motor-pumpenvorrichtung | |
| DE112011103349T5 (de) | Kühlmittel-Ablasssystem und Verfahren für eine elektrische Maschine | |
| DE102011076904A1 (de) | Gekühlter Stator für Elektromotor | |
| EP2818721B1 (de) | Kreiselpumpe | |
| DE102021113691A1 (de) | Stator einer elektrischen Antriebsmaschine und Verfahren zum Herstellen desselben | |
| DE102018203939B4 (de) | Stator für eine elektrische Maschine sowie Verfahren zum Herstellen eines Stators für eine elektrische Maschine | |
| EP3482076B1 (de) | Zylinderkopfdeckel für einen kältemittelkompressor | |
| WO2020169189A1 (de) | Mehrteiliges segmentiertes e-maschinengehäuse | |
| EP2241753B1 (de) | Motorpumpenaggregat | |
| DE3603423C2 (de) | ||
| EP4184761A1 (de) | Pumpe-motor-einheit mit zentriertem stator | |
| WO2006042832A1 (de) | Gehäuse einer elektrischen maschine mit in einer gehäusewand verlaufenden kühlkanälen | |
| DE102018110176A1 (de) | Elektromotor und Verfahren zu dessen Herstellung | |
| DE29906881U1 (de) | Elektrohydraulisches Motorpumpenaggregat | |
| DE102018214555A1 (de) | Modulares Motorpumpenaggregat | |
| EP4152574B1 (de) | Verfahren zur herstellung eines gehäuses eines e-achsen-moduls | |
| EP2745011B1 (de) | Motorpumpeneinheit | |
| EP1154548A1 (de) | Ständer mit Kühlrohren für eine elektrische Maschine sowie Verfahren zu dessen Herstellung | |
| EP2908410A1 (de) | Drehstrom-Motor insbesondere für einen stationären Einsatz | |
| DE29519941U1 (de) | Hydraulisches Pumpenaggregat | |
| EP2025934B1 (de) | Motorpumpenaggregat | |
| DE102016110779A1 (de) | Elektrohydraulische Betätigungsvorrichtung mit Kühlmodulen |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20060504 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU LV MC NL PL PT RO SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL BA HR MK YU |
|
| AKX | Designation fees paid |
Designated state(s): DE FR IT |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: HAWE HYDRAULIK SE |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| INTG | Intention to grant announced |
Effective date: 20141223 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): DE FR IT |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R081 Ref document number: 502006014299 Country of ref document: DE Owner name: HAWE HYDRAULIK SE, DE Free format text: FORMER OWNER: HAWE HYDRAULIK GMBH & CO. KG, 81673 MUENCHEN, DE |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502006014299 Country of ref document: DE Effective date: 20150603 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502006014299 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 11 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20160125 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20160128 Year of fee payment: 11 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R082 Ref document number: 502006014299 Country of ref document: DE Representative=s name: GROSSE, SCHUMACHER, KNAUER, VON HIRSCHHAUSEN, DE |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20170929 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20170131 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R082 Ref document number: 502006014299 Country of ref document: DE Representative=s name: GROSSE, SCHUMACHER, KNAUER, VON HIRSCHHAUSEN, DE Ref country code: DE Ref legal event code: R081 Ref document number: 502006014299 Country of ref document: DE Owner name: HAWE HYDRAULIK SE, DE Free format text: FORMER OWNER: HAWE HYDRAULIK SE, 81673 MUENCHEN, DE |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20190304 Year of fee payment: 15 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200118 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20230124 Year of fee payment: 18 |
|
| P01 | Opt-out of the competence of the unified patent court (upc) registered |
Effective date: 20230523 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 502006014299 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240801 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240801 |