EP1559486A1 - Vorrichtung zum Haltern eines Stempelwerkzeugs - Google Patents
Vorrichtung zum Haltern eines Stempelwerkzeugs Download PDFInfo
- Publication number
- EP1559486A1 EP1559486A1 EP05001800A EP05001800A EP1559486A1 EP 1559486 A1 EP1559486 A1 EP 1559486A1 EP 05001800 A EP05001800 A EP 05001800A EP 05001800 A EP05001800 A EP 05001800A EP 1559486 A1 EP1559486 A1 EP 1559486A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- tool
- punching
- opening
- bracket
- workpiece
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
- 238000004080 punching Methods 0.000 title claims description 54
- 238000010409 ironing Methods 0.000 claims description 3
- 230000008878 coupling Effects 0.000 description 6
- 238000010168 coupling process Methods 0.000 description 6
- 238000005859 coupling reaction Methods 0.000 description 6
- 238000012805 post-processing Methods 0.000 description 4
- 238000010079 rubber tapping Methods 0.000 description 3
- 230000006978 adaptation Effects 0.000 description 2
- 238000005520 cutting process Methods 0.000 description 2
- 238000011161 development Methods 0.000 description 2
- 230000018109 developmental process Effects 0.000 description 2
- 239000002184 metal Substances 0.000 description 2
- 238000012545 processing Methods 0.000 description 2
- 125000006850 spacer group Chemical group 0.000 description 2
- 241000110717 Sclerolaena bicornis Species 0.000 description 1
- 238000005452 bending Methods 0.000 description 1
- 238000006243 chemical reaction Methods 0.000 description 1
- 230000001427 coherent effect Effects 0.000 description 1
- 239000002131 composite material Substances 0.000 description 1
- 230000006835 compression Effects 0.000 description 1
- 238000007906 compression Methods 0.000 description 1
- 230000001419 dependent effect Effects 0.000 description 1
- 238000004049 embossing Methods 0.000 description 1
- 210000004907 gland Anatomy 0.000 description 1
- 239000010985 leather Substances 0.000 description 1
- 238000003754 machining Methods 0.000 description 1
- 239000000463 material Substances 0.000 description 1
- 229910000679 solder Inorganic materials 0.000 description 1
Images



Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D28/00—Shaping by press-cutting; Perforating
- B21D28/24—Perforating, i.e. punching holes
- B21D28/34—Perforating tools; Die holders
Definitions
- the invention relates to a device for holding a Stamping tool with an outer, substantially cylindrical Mold intended for punching a workpiece, and a stamping tool for use in the device.
- the object of the invention is therefore to provide a device a postprocessing of already edited Workpieces separate from the previously used punching machine allows.
- the device of the invention has to support a punch tool having an outer, substantially cylindrical Mold provided for punching a workpiece is a strap, a strap shell and a strap base has, which are aligned at a distance to each other, that the workpiece during punching between the upper bracket part and the lower bracket is arranged, wherein the upper bracket part a Has top and an opposite bottom, the the temple lower part faces, and one from the top to the bottom through opening into which the punch tool can be inserted at the top of the bow top and in the punch tool is guided such that the punch tool is aligned for punching the workpiece.
- the device of the invention allows the large Punching machine, of which only one stands in an enterprise, for reworking does not need to be used their productive capacity is improved. Instead, you can the post-processing of the workpiece with the device of the invention done using the existing punching tools can be purchased without the need for new, expensive punching tools must be, whereby the present invention a provides considerable savings potential. This savings potential is more pronounced when you look at the case that the workpiece is not reworked in the large punching machine can be, since in the already done processing of the workpiece deformations, e.g. Burrs or folds, of the workpiece resulting in a reworking of the workpiece in the same punching machine due to impossible, level Prevent alignment of the workpiece in the machine.
- the workpiece deformations e.g. Burrs or folds
- the opening of the bracket upper part designed such that in the opening the stirrup upper part held or imported punch tool is rotatable about its punch tool axis, creating a more accurate Alignment of the punch tool is enabled.
- a guide bush for the cylindrical punch tool can be provided in the opening.
- the guide bush By means of the guide bush not only becomes the cylindrical punch tool in the stroke direction safely guided, but the guide bush can by the wall thickness also different in adaptation to different Types of cylindrical punching tools with different Outer diameter are designed.
- the guide bush thus, as an adjusting device of the device Invention of differently sized stamping tools serve.
- the guide bush is preferred by means of screws and associated Tapped holes held on the top of the bow, which a secure attachment and also a simple interchangeability the guide bush in case of wear or a conversion or adjustment of the device allows become.
- the lower bracket part a bottom opening for receiving a plate tool as a tool counterpart for the stamping tool, wherein a center axis of the base opening coaxial with a center axis the opening in the upper bracket part, creating an exact Alignment of the punching tools is ensured to each other.
- the bracket may be designed such that the plate tool from an upper side of the lower part of the bracket into the lower part opening can be used.
- the plate tool is therefore preferred from the top of the lower bracket forth in the lower part opening used, whereby a simple replacement of the Disk tool is enabled.
- the bracket of the device of the invention preferably has a Intermediate piece, wherein the bow upper part over the intermediate piece screwed to the lower bracket. This will be the one an exact alignment of bow top to bottom bracket allows. Furthermore, the bracket by a modified dimension, in particular the height of the intermediate piece to different Lengths of the punch tool or to different Strengths of the plate tool can be adjusted. Also can by simply replacing the intermediate piece the device or the punching bracket to different strengths of Workpiece adapted.
- the device of the invention preferably has a clamping device for clamping and holding the workpiece to a safe Handling of the device without a bending of the Workpiece during punching to ensure.
- the clamping device can have at least two coplanar rails have, on each of which a clamping jaw for clamping and holding the workpiece is arranged, whereby a secure Holding the workpiece in the intended punching position is possible.
- the clamping jaw along the rail movable be a quick adaptation to differently sized To enable workpieces.
- the clamping jaw can be mounted on or on a carriage be guided on the rail and movable or displaceable is.
- the single rail of the clamping device is preferred only attached at one of its ends to the bracket bottom while the other end of the rail is levitating.
- the rails can be screwed to the lower bracket be.
- two rails are present, with an angle between coplanar longitudinal axes of the rails is 90 °, thereby a safe support possibility for the workpiece realized relatively little equipment.
- a flange plate can be provided at the end of the lower bracket be, on the rails by means of screws in threaded holes screwed to the flange plate, creating a simple, angular realignment of the rails and thus of the clamping device is possible.
- a tapping group with several is per rail Threaded holes provided in the flange plate in such a way that the rails with different angles between their Longitudinal axes and / or between the individual longitudinal axes of Rails and a longitudinal axis of the lower bracket to the Gland plate can be arranged or screwed.
- the device of the invention preferably has a return spring device, which carries the punch tool and in the stroke direction the punch tool acts.
- the device of the invention preferably has a guide bushing for the stamping tool, wherein the return spring means may be provided in a wall of the guide bush.
- the return spring means may include a plurality of reset units have each having a return spring and a pin, wherein each reset unit in an associated, the front side formed in the wall of the guide bush bore such is housed, that the pin with one end the return spring touched and with the other, free end as a support or carrier of the punch tool protrudes from the bore, wherein the pin center axes are parallel to a center axis the opening in the temple top are.
- the device of the invention may have an additional, inner Guide sleeve, which on the return spring means rests.
- the invention also relates to a device for holding a Punching tool with an outer, substantially cylindrical Mold provided for punching a workpiece with the device having a punch tool holder has a through hole into which the punch tool is insertable and in the punches tool so is held and guided that the punches tool for Punching the workpiece is aligned.
- the invention also relates to a stamping tool with an outer, substantially cylindrical shape for use in one of the above-explained devices of the invention, wherein the stamping tool a stamp part and an additional or further, inner return spring means for resetting of the stamp part after the stamp part has a Punching stroke has executed.
- the stamping tool of the invention may be a cap sleeve for Hold the stamp part.
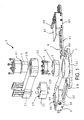
- Fig. 1 is an exploded view of a preferred embodiment the device 1 of the invention for holding a Stamping tool 9 or punch tool for punching a Workpiece shown.
- the device 1 has a collapsible Stirrup 2 or punching bar, which is a temple top 2.1 or a Punch holder, a square spacer 2.2 and a lower bracket 2.3 or has a die holder, a guide bush 3, an annular plate bushing 4 for receiving a plate tool 8 or a punching die, an annular Cylinder 5, a flange plate 7, on the lower bracket 2.3 is attached, a clamping device 6 for Clamping and holding e.g. a plate-shaped workpiece (not shown), in particular a metal sheet, the punched and to be processed, and a return spring means 10, which is shown in more detail in Fig. 4 (see also Fig. 2 and Fig. 3).
- the strap 2 has an elongated center section 2.11 that connects to one end in a widened attachment portion 2.12 and at the other end in an annular or eye-shaped, free end section 2.13 passes, which one of a plan Top 2.17 to plan for this underside 2.18 of the ironing top 2.1 through opening 2.19 or recording encloses.
- the opening 2.19 has a center axis coaxial with a fictitious main axis Z of the device 1 is.
- At the top 2.17 of the annular end section 2.13 is within the opening 2.19 formed a graduation 2.20, on which the cylindrical guide bush 3 with a on its outer periphery protruding seat ring 3.1 in the assembled state of Device 1 rests.
- the guide bush 3 carries the punching tool inserted into it 9, which may be predetermined in the cylindrical shape, in Lifting direction H, which is parallel to the main axis Z, and carries the punch tool 9.
- a return spring means 10 In the guide bush 3 is a return spring means 10, the several reset units 10.1, here four in total.
- the reset units 10.1 each have a return spring 10.3, e.g.
- each reset unit 10.1 being in an associated, formed on the front side in the wall of the guide bushing 3 Hole 10.4 is housed such that the pin 10.2 touched with one end the return spring 10.3 and with the other, free end as a support or support of the stamping tool 9 protrudes from the bore 10.4, wherein the pin axes or the center axes of the holes 10.4 parallel to the major axis Z of the device 1 are. That in the guide bush 3 used punch tool 9 sits with his seat ring 9.1 on the pins 10.2 of the return spring device 10th on.
- the spacer 2.2 of the bracket 2 sets the distance between the underside 2.18 of the bracket shell 2.1 and a plan Top 2.37 of the bottom bracket 2.3 firmly. It has two rows of through threaded holes 2.21, which are the threaded holes of the ironing top 2.1 continue coaxially, and two arranged in series alignment pins 2.22, in corresponding Alignment holes on the underside 2.18 of the top bracket 2.1 and also in corresponding alignment holes on the top 2.37 of the lower bracket 2.3 in the assembled state of the bracket 2 intervene.
- the one-piece bracket bottom 2.3 or the die holder of Hanger 2 has an elongated center section 2.31, which at one End in a widened attachment section 2.32 and at the other end merges into an annular end section 2.33, the one of the flat top 2.37 of the bottom bracket 2.3 from accessible bottom opening 2.39 or recording encloses.
- the continuous bottom opening 2.39 has a Center axis in turn coaxial with the fictitious main axis Z. the device 1 is.
- the bottom bracket has a flat bottom 2.38, in the area of the lower part opening 2.39 of a flange plate 7 is formed, which also has a bottom ring 7.3 of the lower part opening 2.39 forms.
- In the opposite Mounting section 2.32 of the lower bracket 2.3 are again two spaced rows of threaded holes 2.34 formed, the threaded holes 2.24 of the intermediate piece 2.2 continue coaxially.
- the flange plate 7 has a first, right-side flange extension 7.1 and a second left-hand flange extension 7.2, seen in the direction of the drawing sheet of Fig. 4.
- a first threaded hole group 7.4 upper side formed the has several threaded holes whose center axes parallel to the major axis Z of the device 1 are.
- a second threaded hole group 7.5 formed is formed, in turn, several threaded holes has, whose center axes parallel to the main axis Z the device 1 are.
- the tapping groups 7.1 and 7.2 serve to different orientations and angle settings to realize the chuck 6.
- the cylinder 5 or the bush is in the lower part opening 2.39 used and by Allen screws and associated threaded holes bolted to the bottom ring 7.3.
- the open one Cylinder 5 is formed such that it the plate bushing 4th record and hold them securely, which in turn can be recorded and mounting the plate tool 8 is.
- the cylinder 5 has a plurality of threaded bores formed on the front side 5.1, which are designed such that associated screwed Allen screws 5.2 with her head the Clamp plate bushing 4 in cylinder 5.
- the bow upper part 2.1 and the lower bracket 2.3 are assembled Bracket 2 aligned with each other, that the center axes of the lower part opening 2.39 and the Endabsacrificingsrings 2.33, the cylinder 5, the plate bushing 4, the End section rings 2.13 or the opening 2.19 and the guide bushing 3 coincide and coaxial with the main axis Z of Device 1 are.
- the symmetry axes of the device 1 inserted punch tool 9 and the plate tool. 8 are then also coaxial with the main axis Z of the device. 1
- the clamping device 6 for clamping, aligning and holding a workpiece to be punched has a first rail 6.1, a first carriage 6.3, which can be moved along the rail 6.1 or is movable, a first adjustable jaw 6.5, which is mounted on the slide 6.3, and a first Support plate 6.7 for supporting the placed workpiece, e.g. prefers at an edge region of the workpiece.
- the rail 6.1 is a set of fixing screws 6.9 in corresponding threaded holes of the rail 6.1 provided for securing the first rail 6.1 in the first threaded hole group 7.4 of the flange extension 7.1 of Flange plate 7 are provided.
- the clamping device 6 has furthermore a second rail 6.2, an associated second Carriage 6.4, along the rail 6.2 movable or movable is a second, adjustable jaw 6.6, which on the carriage 6.4 is fixed, and a second support plate 6.8 for supporting the placed workpiece, preferably at the Border area.
- a mounting end of the rail is 6.2 turn a set of mounting screws 6.10 in appropriate Tapped holes of the rail 6.2 provided for Screw in the second tapping group 7.5 of Flange extension 7.2 of the flange plate 7 for securing the Rail 6.2 are provided on the flange plate 7.
- the Carriage 6.3 and 6.4 are on the respective rail 6.1 or 6.2 guided movable and lockable in the selected position.
- Fig. 11 to 14 are different perspective view the assembled device 1 of Fig. 1, each with different Orientations of the chuck 6 shown.
- an angle between a longitudinal axis C is of the lower bracket 2.3 and a longitudinal axis A of the rail 6.2 the clamping device 6 seen counterclockwise 45 °, while an angle between the longitudinal axis C of the lower bracket 2.3 and the longitudinal axis B of the rail 6.1 of the clamping device 6 is also 45 ° clockwise.
- an angle between the longitudinal axis C is of the lower bracket 2.3 and the longitudinal axis A of the rail 6.2 the clamping device 6 seen counterclockwise while 0 °, while an angle between the longitudinal axis C of Bottom bracket 2.3 and the.
- Longitudinal axis A of the rail 6.2 of Clamp 6 seen clockwise here is 90 °.
- an angle between the longitudinal axis C is of the lower bracket 2.3 and the longitudinal axis A of the rail 6.2 the clamping device 6 seen counterclockwise 180 °, while an angle between the longitudinal axis C of the lower bracket 2.3 and the longitudinal axis A of the rail 6.2 of the clamping device 6 is 90 ° seen in the clockwise direction.
- the angle between the two rails 6.1 and 6.2 of the clamping device 6 is in the four preceding examples each 90 ° or 270 °.
- the device 1 is prepared, as follows is explained by way of example.
- the plate bushing 4 of the lower bracket 2.3 becomes the plate tool 8 or the punching die from the top 2.37 of the lower bracket 2.3 used ago.
- the clamping device 6 of the device 1 set and aligned. It will be first the rails 6.1 and 6.2 in the required position on the Screwed flange 7. Then the slides 6.3 and 6.4 adjusted on the rails 6.1 and 6.2 to the clamping device 6 to adapt to the workpiece. The workpiece is lying now on the support plates 6.7 and 6.8 of the clamping device.
- the cylindrical stamping tool 9 is from the top, so from the top 2.17 of the Bow top 2.1 ago, in the guide bush 3 or opening 2.19 inserted or inserted and sits with his seat ring 9.1 on the pins 10.2 of the return spring means 10. If necessary, now the punch tool 9 within the Guide bush 3 are rotated about the main axis Z to the Align punch tool 9.
- the lifting force for punching in the stroke direction H can from any lifting machine with sufficient lifting force can be applied for punching, in the finished assembled device 1 with stamping tool 9, Plate tool 8 and workpiece is arranged or in this is spent.
- the punch tool 9 in FIG. 3 is shown in FIG Form and the structure shown and can be used e.g. one Be cutting punch. Also associated with that shown in FIG Plate tool 8 is set in the cylindrical shape shown and may be e.g. be an insert.
- Figs. 5, 6, 7 and 8 show views of a preferred embodiment the cylindrical punch tool 30 of the invention, a cylindrical main body 23 and scraper, the is formed rotationally symmetrical to a symmetry axis S and a longitudinal guide groove 23.2 for guiding a pin 40.2 has, a lifting plate 20, on the lifting force of a lifting machine can act, an annular container 22 for receiving a return spring set 21 of an inner main body return spring device, an elongated lift rod 29, which is guided in the interior of the main body 23, a coupling sleeve 24, an upper ring 25 and a lower ring 26 with Twist lock 26.1 and a given, known stamp 27 or punch.
- the cylindrical punch tool 30 is used e.g. composed, by first the lower ring 26 and then the upper ring 25 on the punch 27 are pushed and then on top of each other a stop plate 27.1 of the punch 27 rest, wherein a Stamp cylinder 27.2 passes through the rings 26 and 25. Subsequently, the coupling sleeve 24 is laterally over the Stamp cylinder 27.2 pushed, with an inner projection 24.1 of the coupling sleeve 24 in an associated circumferential groove 27.3 the punch 27 engages the punch 27 on the coupling sleeve 24 hold. Then, the main body 23 on the Cartridge 24, the upper ring 25 and the lower ring 26th attached, with corresponding, coherent cavities in Inside the main body 23 are occupied.
- the annular container 22 is then attached to the main body 23 and lies on a step 23.1 of the main body 23.
- the return springs of the return spring set 21 are in the container 22 inserted and the lifting plate 20 is on the return spring set 21 and the container 22 and placed by means of retractable Allen screws 28 attached to the main body 23.
- the Lifting rod 29 is passed through the lifting plate 20 in the Main body 23 introduced and terminal in the coupling sleeve 24 screwed.
- the center axes or symmetry axes of the Stamp 27 In the assembled state of the stamping tool fall the center axes or symmetry axes of the Stamp 27, the upper ring 25, the lower ring 26, the Coupling sleeve 24, the container 22, the lifting rod 29 and the Lifting plate 20 with the axis of symmetry S together.
- the middle axes the springs of the spring set 21 are parallel to the axis of symmetry S.
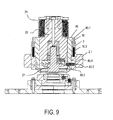
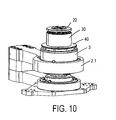
- the punch tool 30 has an assembled state in the essential cylindrical shape and may in a further embodiment the device of the invention can be used 9 in cross section with inserted, assembled, cylindrical punch tool 30 and in Fig. 10 in a perspective view, also with inserted stamping tool 30, is shown.
- FIG. 4 In contrast to the embodiment of the invention according to FIG. 4 has the embodiment shown in FIG. 9 and FIG Punching device of the invention an additional, inner guide sleeve 40 or a hold-down with a flange Projection ring 40.1 and another guide longitudinal groove 40.4 for the engagement of a guide pin 40.3.
- the projection ring 40.1 of the inner guide sleeve 40 is located on the pins 10.2 of the return spring device 10 in the guide bushing 3rd on.
- a projection 22.1 of the spring tank 22 is seated on the Front side of the inner guide sleeve 40.
- the return springs are first 10.3 compressed until the inner guide sleeve 40th or the hold-down with the underside on the surface the workpiece is seated or abuts against this. Only after the return springs of the return spring set 21 by the lifting force compressed, wherein the main body 23rd together with the punch 27 within the inner guide sleeve 40 lowers and punching the workpiece through the Punch 27 is executed.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Punching Or Piercing (AREA)
- Drilling And Boring (AREA)
Abstract
Die vorliegende Erfindung betrifft eine Vorrichtung zum Haltern eines Lochstempelwerkzeugs mit einer äußeren, im wesentlichen zylindrischen Form, das zum Stanzen eines Werkstücks vorgesehen ist, wobei die Vorrichtung einen Lochstempelwerkzeughalter (2, 2.1) mit einer durchgehenden Öffnung hat, in die das Lochstempelwerkzeug (9) einführbar ist und in der das Lochstempelwerkzeug (9) derart gehalten und geführt ist, dass das Lochstempelwerkzeug (9) zum Stanzen des Werkstücks ausgerichtet ist, und ein zugehöriges Stempelwerkzeug. <IMAGE>
Description
Die Erfindung betrifft eine Vorrichtung zum Haltern eines
Stempelwerkzeugs mit einer äußeren, im wesentlichen zylindrischen
Form, das zum Stanzen eines Werkstücks vorgesehen ist,
und ein Stempelwerkzeug zur Verwendung in der Vorrichtung.
Es gibt eine Vielzahl von modernen, automatischen Stanzmaschinen
zum Bearbeiten von Blechen, Leder oder anderen Materialien
mit Stanzwerkzeugen unterschiedlicher Funktion, z.B. zum Lochen,
Prägen und Schneiden eines Werkstücks, in einem Arbeitsgang
oder mehreren hintereinanderfolgenden Arbeitsgängen. Zu
jeder dieser Stanzmaschinen gehört in der Regel ein umfangreicher
Bestand von Stanzwerkzeugen, also Stempeln und zugehörigen
Platten, die für die jeweilige Stanzmaschine funktionsund
formmäßig ausgelegt und standardisiert sind. Nach dem Bearbeiten
eines Werkstücks oder ganzen Lots mit mehreren dieser
Stanzvorgänge kann es passieren, dass das Werkstück nachbearbeitet
werden muss, was z.B. aufgrund einer nachträglichen Änderung
der Werkstückspezifikation erfoderlich sein kann. Im
Fall der Nachbearbeitung durch Stanzen kann aber in den meisten
Fällen das bereits bearbeitete Werkstück aufgrund der vorhergehenden
Bearbeitung bzw. Verformung oder da ein Einrichten
der automatischen Stanzmaschine für die Nachbearbeitung einfach
zu aufwendig oder teuer wäre, nur mit großem Aufwand,
wenn überhaupt, wieder in der automatischen Stanzmaschine
nachbearbeitet werden.
Aufgabe der Erfindung ist es deshalb, eine Vorrichtung anzugeben,
die eine Nachbearbeitung von bereits bearbeiteten
Werkstücken separat von der vorher verwendeten Stanzmaschine
ermöglicht.
Diese Aufgabe wird durch die Vorrichtung von Anspruch 1 oder
Anspruch 9 bzw. durch das Stempelwerkzeug von Anspruch 10 gelöst.
Demnach hat die Vorrichtung der Erfindung zum Haltern
eines Stempelwerkzeugs mit einer äußeren, im wesentlichen zylindrischen
Form, das zum Stanzen eines Werkstücks vorgesehen
ist, einen Bügel, der ein Bügeloberteil und ein Bügelunterteil
aufweist, die mit Abstand zueinander derart ausgerichtet sind,
dass das Werkstück beim Stanzen zwischen dem Bügeloberteil und
dem Bügelunterteil angeordnet ist, wobei das Bügeloberteil eine
Oberseite und eine gegenüberliegende Unterseite hat, die
dem Bügelunterteil zugewandt ist, und eine von der Oberseite
zur Unterseite durchgehende Öffnung, in die das Stempelwerkzeug
an der Oberseite des Bügeloberteils einführbar ist und in
der das Stempelwerkzeug derart geführt ist, dass das Stempelwerkzeug
zum Stanzen des Werkstücks ausgerichtet ist.
Die Vorrichtung der Erfindung ermöglicht, dass die große
Stanzmaschine, von der in einem Betrieb meist nur eine steht,
für Nachbearbeitungen nicht verwendet werden braucht, wodurch
ihre produktive Auslastung verbessert wird. Stattdessen kann
die Nachbearbeitung des Werkstücks mit der Vorrichtung der Erfindung
erfolgen, wobei die vorhandenen Stanzwerkzeuge verwendet
werden können, ohne dass neue, teure Stanzwerkzeuge angeschafft
werden müssen, wodurch die vorliegende Erfindung ein
erhebliches Einsparpotential bereitstellt. Dieses Einsparpotential
ist um so ausgeprägter, wenn man den Fall betrachtet,
dass das Werkstück in der großen Stanzmaschine nicht nachbearbeitet
werden kann, da sich bei der bereits geschehenen Bearbeitung
des Werkstücks Verformungen, z.B. Grate oder Falze,
des Werkstücks ergeben haben, die ein Nachbearbeiten des Werkstücks
in der gleichen Stanzmaschine aufgrund unmöglicher, ebener
Ausrichtung des Werkstücks in der Maschine verhindern.
Bevorzugt ist bei der Vorrichtung der Erfindung die Öffnung
des Bügeloberteils derart ausgelegt, dass das in der Öffnung
des Bügeloberteils gehaltene bzw. eingeführte Stempelwerkzeug
um seine Stempelwerkzeugachse drehbar ist, wodurch eine genauere
Ausrichtung des Stempelwerkzeugs ermöglicht wird.
Eine Führungsbuchse für das zylindrische Stempelwerkzeug kann
in der Öffnung vorgesehen sein. Mittels der Führungsbuchse
wird nicht nur das zylindrische Stempelwerkzeug in Hubrichtung
sicher geführt, sondern die Führungsbuchse kann von der Wandstärke
her auch unterschiedlich in Anpassung an unterschiedlich
Typen von zylindrischen Stempelwerkzeugen mit unterschiedlichem
Außendurchmesser ausgelegt werden. Die Führungsbuchse
kann somit als Anpasseinrichtung der Vorrichtung der
Erfindung an unterschiedlich dimensionierte Stempelwerkzeuge
dienen.
Die Führungsbuchse wird bevorzugt mittels Schrauben und zugehörigen
Gewindebohrungen am Bügeloberteil festgehalten, wodurch
eine sichere Befestigung und auch eine einfache Austauschbarkeit
der Führungsbuchse im Fall eines Verschleißes
oder einer Umrüstung oder Anpassung der Vorrichtung ermöglicht
werden.
Bevorzugt hat bei der Vorrichtung der Erfindung das Bügelunterteil
eine Unterteilöffnung zum Aufnehmen eines Plattenwerkzeugs
als Werkzeuggegenstück für das Stempelwerkzeug, wobei
eine Mittenachse der Unterteilöffnung koaxial zu einer Mittenachse
der Öffnung im Bügeloberteils ist, wodurch eine exakte
Ausrichtung der Stanzwerkzeuge zueinander sichergestellt wird.
Der Bügel kann derart ausgelegt sein, dass das Plattenwerkzeug
von einer Oberseite des Bügelunterteils her in die Unterteilöffnung
einsetzbar ist. Das Plattenwerkzeug wird also bevorzugt
von der Oberseite des Bügelunterteils her in die Unterteilöffnung
eingesetzt, wodurch ein einfaches Auswechseln des
Plattenwerkzeugs ermöglicht wird.
Der Bügel der Vorrichtung der Erfindung hat vorzugsweise ein
Zwischenstück, wobei das Bügeloberteil über das Zwischenstück
mit dem Bügelunterteil verschraubt ist. Hierdurch wird zum einen
ein genaues Ausrichten von Bügeloberteil zu Bügelunterteil
ermöglicht. Weiterhin kann der Bügel durch eine geänderte Abmessung,
insbesondere der Höhe, des Zwischenstücks an unterschiedliche
Längen des Stempelwerkzeugs oder an unterschiedliche
Stärken des Plattenwerkzeugs angepasst werden. Auch kann
durch ein einfaches Auswechseln des Zwischenstücks die Vorrichtung
bzw. der Stanzbügel an unterschiedliche Stärken des
Werkstücks angepasst werden.
Die Vorrichtung der Erfindung hat bevorzugt eine Einspanneinrichtung
zum Einspannen und Halten des Werkstücks, um eine sichere
Handhabung der Vorrichtung ohne ein Durchbiegen des
Werkstücks beim Stanzen sicherstellen zu können.
Die Einspanneinrichtung kann mindestens zwei koplanare Schienen
haben, an denen jeweils eine Einspannbacke zum Einspannen
und Halten des Werkstücks angeordnet ist, wodurch ein sicheres
Festhalten des Werkstücks in der vorgesehenen Stanzposition
ermöglicht wird.
Dabei kann die Einspannbacke entlang der Schiene bewegbar
sein, um eine schnelle Anpassung an unterschiedlich dimensionierte
Werkstücke ermöglichen zu können.
Die Einspannbacke kann auf oder an einem Schlitten befestigt
sein, der an der Schiene geführt und verfahrbar oder verschiebbar
ist.
Die einzelne Schiene der Einspanneinrichtung ist bevorzugt nur
an einem ihrer Enden an dem Bügelunterteil befestigt, während
das andere Ende der Schiene frei schwebt bzw. auflagerlos ist.
Zudem können die Schienen an dem Bügelunterteil verschraubt
sein.
Bevorzugt sind zwei Schienen vorhanden, wobei ein Winkel zwischen
koplanaren Längsachsen der Schienen 90 ° beträgt, wodurch
eine sichere Auflagemöglichkeit für das Werkstück bei
relativ geringem Geräteaufwand realisiert wird.
Eine Flanschplatte kann am Ende des Bügelunterteils vorgesehen
sein, an der die Schienen mittels Schrauben in Gewindebohrungen
der Flanschplatte verschraubt sind, wodurch ein einfaches,
winkelmäßiges Neuausrichten der Schienen und damit der Einspanneinrichtung
ermöglicht wird.
Bevorzugt ist pro Schiene eine Gewindebohrungsgruppe mit mehreren
Gewindebohrungen in der Flanschplatte derart vorgesehen,
dass die Schienen mit verschiedenen Winkeln zwischen ihren
Längsachsen und/oder zwischen den einzelnen Längsachsen der
Schienen und einer Längsachse des Bügelunterteils an der
Flanschplatte angeordnet oder verschraubt werden können.
Die Vorrichtung der Erfindung hat bevorzugt eine Rückstellfedereinrichtung,
die das Stempelwerkzeug trägt und in Hubrichtung
des Stempelwerkzeugs wirkt.
Die Vorrichtung der Erfindung hat bevorzugt eine Führungsbuchse
für das Stempelwerkzeug, wobei die Rückstellfedereinrichtung
in einer Wand der Führungsbuchse vorgesehen sein kann.
Die Rückstellfedereinrichtung kann mehrere Rückstelleinheiten
haben, die jeweils eine Rückstellfeder und einen Stift haben,
wobei jede Rückstelleinheit in einer zugehörigen, stirnseitig
in der Wand der Führungsbuchse ausgebildeten Bohrung derart
untergebracht ist, dass der Stift mit einem Ende die Rückstellfeder
berührt und mit dem anderen, freien Ende als Auflager
oder Träger des Stempelwerkzeugs aus der Bohrung hervorsteht,
wobei die Stiftmittenachsen parallel zu einer Mittenachse
der Öffnung im Bügeloberteil sind.
Die Vorrichtung der Erfindung kann eine zusätzliche, innere
Führungshülse haben, die auf der Rückstellfedereinrichtung
aufliegt.
Die Erfindung betrifft auch eine Vorrichtung zum Haltern eines
Lochstempelwerkzeugs mit einer äußeren, im wesentlichen zylindrischen
Form, das zum Stanzen eines Werkstücks vorgesehen
ist, wobei die Vorrichtung einen Lochstempelwerkzeughalter mit
einer durchgehenden Öffnung hat, in die das Lochstempelwerkzeug
einführbar ist und in der das Lochstempelwerkzeug derart
gehalten und geführt ist, dass das Lochstempelwerkzeug zum
Stanzen des Werkstücks ausgerichtet ist.
Die Erfindung betrifft auch ein Stempelwerkzeug mit einer äußeren,
im wesentlichen zylindrischen Form zur Verwendung in
einer der vorstehend erläuterten Vorrichtungen der Erfindung,
wobei das Stempelwerkzeug ein Stempelteil und eine zusätzliche
oder weitere, innere Rückstellfedereinrichtung zum Rückstellen
des Stempelteils aufweist, nachdem das Stempelteil einen
Stanzhub ausgeführt hat.
Das Stempelwerkzeug der Erfindung kann eine Überwurfhülse zum
Festhalten des Stempelteils haben.
Weitere vorteilhafte Weiterbildungen sind den Unteransprüchen
zu entnehmen. Weitere Vorteile, vorteilhafte Weiterbildungen
und Anwendungsmöglichkeiten sind der nachfolgenden Beschreibung
von bevorzugten und beispielhaften Ausführungsformen der
Erfindung in Verbindung mit den Zeichnungen zu entnehmen. Es
zeigen:
- Fig. 1
- eine perspektivische Explosionsansicht einer ersten, bevorzugten Ausführungsform der Vorrichtung der Erfindung ohne eingesetztes Stempelwerkzeug und ohne eingesetztes Plattenwerkzeug;
- Fig. 2
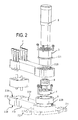
- eine perspektivische Explosionsansicht der ersten Ausführungsform der Erfindung von Fig. 1, jedoch mit Stempelwerkzeug und Plattenwerkzeug in folgerichtiger Anordnung ohne Einspanneinrichtung;
- Fig. 3
- eine perspektivische, zusammengesetzte Ansicht der Ausführungsform der Vorrichtung der Erfindung von Fig. 1 und Fig. 2, jedoch ohne Einspanneinrichtung;
- Fig. 4
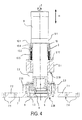
- eine teilweise Schnittansicht der Ausführungsform der Vorrichtung gemäß Fig. 3;
- Fig. 5
- eine Explosionsansicht einer bevorzugten Ausführungsform des zylindrischen Stempelwerkzeugs der Erfindung, wobei eine Rückstellfedereinrichtung im Stempelwerkzeug eingebaut ist;
- Fig. 6
- eine Ansicht des Stempelwerkzeugs von Fig. 5;
- Fig. 7
- eine Draufsicht auf das Stempelwerkzeug von Fig. 5 und Fig. 6 in Richtung des Pfeiles VII von Fig. 6 gesehen;
- Fig. 8
- eine Schnittansicht durch das Stempelwerkzeug von Fig. 6 entlang der Schnittlinie VIII - VIII von Fig. 6 gesehen;
- Fig. 9
- eine Schnittansicht einer weiteren Ausführungsform der Vorrichtung der Erfindung mit dem eingesetzten Stempelwerkzeug von Fig. 8;
- Fig. 10
- eine perspektivische Ansicht der Vorrichtung von Fig. 9 mit eingesetztem Stempelwerkzeug von Fig. 8;
- Fig. 11
- eine perspektivische Ansicht der zusammengebauten Vorrichtung von Fig. 1, jedoch mit einer unterschiedlichen Ausrichtung der Einspann- und Halteeinrichtung;
- Fig. 12
- eine perspektivische Ansicht der zusammengebauten Vorrichtung von Fig. 1, jedoch mit einer weiteren, unterschiedlichen Ausrichtung der Einspann- und Halteeinrichtung;
- Fig. 13
- eine perspektivische Ansicht der zusammengebauten Vorrichtung von Fig. 1; und
- Fig. 14
- eine perspektivische Ansicht der zusammengebauten Vorrichtung von Fig. 1, jedoch mit einer weiteren alternativen, unterschiedlichen Ausrichtung der Einspann- und Halteeinrichtung
In Fig. 1 ist eine Explosionsansicht einer bevorzugten Ausführungsform
der Vorrichtung 1 der Erfindung zum Haltern eines
Stempelwerkzeugs 9 bzw. Lochstempelwerkzeugs zum Stanzen eines
Werkstücks gezeigt. Die Vorrichtung 1 hat einen zerlegbaren
Bügel 2 bzw. Stanzbügel, der ein Bügeloberteil 2.1 bzw. einen
Lochstempelhalter, ein quadriges Zwischenstück 2.2 und ein Bügelunterteil
2.3 bzw. einen Matrizenhalter aufweist, eine Führungsbuchse
3, eine ringförmige Plattenbuchse 4 zum Aufnehmen
eines Plattenwerkzeugs 8 bzw. einer Stanzmatrize, einen ringförmigen
Zylinder 5, eine Flanschplatte 7, die am Bügelunterteil
2.3 angebracht ist, eine Einspanneinrichtung 6 zum
Einspannen und Halten z.B. eines plattenförmigen Werkstücks
(nicht gezeigt), insbesondere eines Metallblechs, das gestanzt
und bearbeitet werden soll, und eine Rückstellfedereinrichtung
10, die in Fig. 4 genauer gezeigt ist (vgl. auch Fig. 2 und
Fig. 3).
Das einstückige Bügeloberteil 2.1 bzw. der Lochstempelhalter
des Bügels 2 hat einen länglichen Mittenabschnitt 2.11, der an
einem Ende in einen verbreiterten Befestigungsabschnitt 2.12
und am anderen Ende in einen ringförmigen bzw. ösenförmigen,
freien Endabschnitt 2.13 übergeht, der eine von einer planen
Oberseite 2.17 zu einer hierzu planen Unterseite 2.18 des Bügeloberteils
2.1 durchgehende Öffnung 2.19 bzw. Aufnahme umschließt.
Die Öffnung 2.19 hat eine Mittenachse die koaxial zu
einer fiktiven Hauptachse Z der Vorrichtung 1 ist. An der Oberseite
2.17 des ringförmigen Endabschnitts 2.13 ist innerhalb
der Öffnung 2.19 eine Abstufung 2.20 ausgebildet, auf der
die zylindrische Führungsbuchse 3 mit einem an ihrem Außenumfang
abstehenden Sitzring 3.1 im zusammengebauten Zustand der
Vorrichtung 1 aufliegt. Im gegenüberliegenden Befestigungsabschnitt
2.12 des Bügeloberteils 2.1 sind zwei zueinander
beabstandete Reihen von durchgehenden Gewindebohrungen 2.14
zur Aufnahme von zugehörigen Imbusschrauben 11 ausgebildet,
die zum exakten Zusammenbauen des Bügels 2 dienen und deren
Bohrungsachsen parallel zur Hauptachse Z der Vorrichtung 1
sind.
Die Führungsbuchse 3 führt das in sie eingesetzte Stempelwerkzeug
9, das in der zylindrischen Form vorgegeben sein kann, in
Hubrichtung H, die parallel zur Hauptachse Z ist, und trägt
das Stempelwerkzeug 9. In der Führungsbuchse 3 ist eine Rückstellfedereinrichtung
10 untergebracht, die mehreren Rückstelleinheiten
10.1, hier insgesamt vier, aufweist. Die Rückstelleinheiten
10.1 haben jeweils eine Rückstellfeder 10.3,
z.B. eine Kompressionsfeder bzw. Schraubenfeder, und einen
Stift 10.2, wobei jede Rückstelleinheit 10.1 in einer zugehörigen,
stirnseitig in der Wand der Führungsbuchse 3 ausgebildeten
Bohrung 10.4 derart untergebracht ist, dass der Stift
10.2 mit einem Ende die Rückstellfeder 10.3 berührt und mit
dem anderen, freien Ende als Auflager oder Träger des Stempelwerkzeugs
9 aus der Bohrung 10.4 hervorsteht, wobei die Stiftachsen
bzw. die Mittenachsen der Bohrungen 10.4 parallel zu
der Hauptachse Z der Vorrichtung 1 sind. Das in die Führungsbuchse
3 eingesetzte Stempelwerkzeug 9 sitzt mit seinem Sitzring
9.1 auf den Stiften 10.2 der Rückstellfedereinrichtung 10
auf.
Das Zwischenstück 2.2 des Bügels 2 legt den Abstand zwischen
der Unterseite 2.18 des Bügeloberteils 2.1 und einer planen
Oberseite 2.37 des Bügelunterteils 2.3 fest. Es hat zwei Reihen
von durchgehenden Gewindebohrungen 2.21, die die Gewindebohrungen
des Bügeloberteils 2.1 koaxial fortsetzen, und zwei
in Reihe angeordnete Ausrichtstifte 2.22, die in entsprechende
Ausrichtbohrungen an der Unterseite 2.18 des Bügeloberteils
2.1 und ebenso in entsprechende Ausrichtbohrungen an der Oberseite
2.37 des Bügelunterteils 2.3 im zusammengebauten Zustand
des Bügels 2 eingreifen.
Das einstückige Bügelunterteil 2.3 bzw. der Matrizenhalter des
Bügels 2 hat einen länglichen Mittenabschnitt 2.31, der an einem
Ende in einen verbreiterten Befestigungsabschnitt 2.32 und
am anderen Ende in einen ringförmigen Endabschnitt 2.33 übergeht,
der eine von der planen Oberseite 2.37 des Bügelunterteils
2.3 aus zugängliche Unterteilöffnung 2.39 bzw. Aufnahme
umschließt. Die durchgehende Unterteilöffnung 2.39 hat eine
Mittenachse die wiederum koaxial zu der fiktiven Hauptachse Z
der Vorrichtung 1 ist. Das Bügelunterteil hat eine plane Unterseite
2.38, die im Bereich der Unterteilöffnung 2.39 von
einer Flanschplatte 7 gebildet wird, die auch einen Bodenring
7.3 der Unterteilöffnung 2.39 ausbildet. Im gegenüberliegenden
Befestigungsabschnitt 2.32 des Bügelunterteils 2.3 sind wieder
zwei zueinander beabstandete Reihen von Gewindebohrungen 2.34
ausgebildet, die die Gewindebohrungen 2.24 des Zwischenstücks
2.2 koaxial fortsetzen.
Die Flanschplatte 7 hat einen ersten, rechtsseitigen Flanschfortsatz
7.1 und einen zweiten, linksseitigen Flanschfortsatz
7.2, in Richtung auf das Zeichnungsblatt der Fig. 4 gesehen.
An der Oberseite des ersten Flanschfortsatzes 7.1 ist eine
erste Gewindebohrungsgruppe 7.4 oberseitig ausgebildet, die
mehrere Gewindebohrungen hat, deren Mittenachsen parallel zu
der Hauptachse Z der Vorrichtung 1 sind. An der Oberseite des
zweiten Flanschfortsatzes 7.2, die ebenengleich zur Oberseite
des ersten Flanschfortsatzes 7.1 ist, ist eine zweite Gewindebohrungsgruppe
7.5 ausgebildet, die wiederum mehrere Gewindebohrungen
hat, deren Mittenachsen parallel zu der Hauptachse Z
der Vorrichtung 1 sind. Die Gewindebohrungsgruppen 7.1 und 7.2
dienen dazu, unterschiedliche Ausrichtungen und Winkeleinstellungen
der Einspanneinrichtung 6 zu realisieren.
Der Zylinder 5 bzw. die Buchse ist in die Unterteilöffnung
2.39 eingesetzt und mittels Imbusschrauben und zugehörigen Gewindebohrungen
mit dem Bodenring 7.3 verschraubt. Der offene
Zylinder 5 ist derart ausgebildet, dass er die Plattenbuchse 4
aufnehmen und sicher haltern kann, die wiederum zum Aufnehmen
und Haltern bzw. Befestigen des Plattenwerkzeugs 8 ausgebildet
ist. Der Zylinder 5 hat mehrere stirnseitig ausgebildete Gewindebohrungen
5.1, die derart ausgebildet sind, dass zugehörige
eingeschraubte Imbusschrauben 5.2 mit ihrem Kopf die
Plattenbuchse 4 im Zylinder 5 festklemmen.
Das Bügeloberteil 2.1 und das Bügelunterteil 2.3 sind bei zusammengebautem
Bügel 2 derart zueinander ausgerichtet, dass
die Mittenachsen der Unterteilöffnung 2.39 bzw. des Endabschnittsrings
2.33, des Zylinders 5, der Plattenbuchse 4, des
Endabschnittrings 2.13 bzw. der Öffnung 2.19 und der Führungsbuchse
3 zusammenfallen und koaxial zu der Hauptachse Z der
Vorrichtung 1 sind. Die Symmetrieachsen des in die Vorrichtung
1 eingesetzten Stempelwerkzeugs 9 und des Plattenwerkzeugs 8
sind dann auch koaxial zu der Hauptachse Z der Vorrichtung 1.
Die Einspanneinrichtung 6 zum Einspannen, Ausrichten und Halten
eines zu stanzenden Werkstücks hat eine erste Schiene 6.1,
einen ersten Schlitten 6.3, der entlang der Schiene 6.1 verfahrbar
bzw. beweglich ist, eine erste einstellbare Klemmbacke
6.5, die auf dem Schlitten 6.3 befestigt ist, und eine erste
Tragplatte 6.7 zum Tragen des aufgelegten Werkstücks, z.B. bevorzugt
an einem Randbereich des Werkstücks. An einem Befestigungsende
der Schiene 6.1 ist ein Satz von Befestigungsschrauben
6.9 in entsprechenden Gewindebohrungen der Schiene 6.1
vorgesehen, die zum Befestigen der ersten Schiene 6.1 in der
ersten Gewindebohrungsgruppe 7.4 des Flanschfortsatzes 7.1 der
Flanschplatte 7 vorgesehen sind. Die Einspanneinrichtung 6 hat
weiterhin eine zweite Schiene 6.2, einen zugehörigen zweiten
Schlitten 6.4, der entlang der Schiene 6.2 verfahrbar bzw. beweglich
ist, eine zweite, einstellbare Klemmbacke 6.6, die auf
dem Schlitten 6.4 befestigt ist, und eine zweite Tragplatte
6.8 zum Tragen des aufgelegten Werkstücks, bevorzugt an dessen
Randbereich. An einem Befestigungsende der Schiene 6.2 ist
wiederum ein Satz von Befestigungsschrauben 6.10 in entsprechenden
Gewindebohrungen der Schiene 6.2 vorgesehen, die zum
Verschrauben in der zweiten Gewindebohrungsgruppe 7.5 des
Flanschfortsatzes 7.2 der Flanschplatte 7 zum Befestigen der
Schiene 6.2 an der Flanschplatte 7 vorgesehen sind. Die
Schlitten 6.3 und 6.4 sind an der jeweiligen Schiene 6.1 bzw.
6.2 geführt beweglich und in der ausgewählten Position feststellbar.
In Fig. 11 bis 14 sind unterschiedlich perspektivische Ansicht
der zusammengebauten Vorrichtung 1 von Fig. 1 mit jeweils unterschiedlichen
Ausrichtungen der Einspanneinrichtung 6 gezeigt.
In der Fig. 11 beträgt ein Winkel zwischen einer Längsachse C
des Bügelunterteils 2.3 und einer Längsachse A der Schiene 6.2
der Einspanneinrichtung 6 entgegen dem Uhrzeigersinn gesehen
45°, während ein Winkel zwischen der Längsachse C des Bügelunterteils
2.3 und der Längsachse B der Schiene 6.1 der Einspanneinrichtung
6 im Uhrzeigersinn gesehen auch 45° beträgt.
In der Fig. 12 beträgt dagegen ein Winkel zwischen der Längsachse
C des Bügelunterteils 2.3 und der Längsachse A der
Schiene 6.2 der Einspanneinrichtung 6 entgegen dem Uhrzeigersinn
gesehen 135°, während ein Winkel zwischen der Längsachse
C des Bügelunterteils 2.3 und der Längsachse B der Schiene 6.1
der Einspanneinrichtung 6 im Uhrzeigersinn gesehen auch 135°
beträgt.
In der Fig. 13 beträgt ein Winkel zwischen der Längsachse C
des Bügelunterteils 2.3 und der Längsachse A der Schiene 6.2
der Einspanneinrichtung 6 entgegen dem Uhrzeigersinn gesehen
dagegen 0°, während ein Winkel zwischen der Längsachse C des
Bügelunterteils 2.3 und der. Längsachse A der Schiene 6.2 der
Einspanneinrichtung 6 im Uhrzeigersinn gesehen hier 90° beträgt.
In der Fig. 14 beträgt ein Winkel zwischen der Längsachse C
des Bügelunterteils 2.3 und der Längsachse A der Schiene 6.2
der Einspanneinrichtung 6 entgegen dem Uhrzeigersinn gesehen
180°, während ein Winkel zwischen der Längsachse C des Bügelunterteils
2.3 und der Längsachse A der Schiene 6.2 der Einspanneinrichtung
6 im Uhrzeigersinn gesehen 90° beträgt.
Der Winkel zwischen den beiden Schienen 6.1 und 6.2 der Einspanneinrichtung
6 beträgt in den vier vorstehenden Beispielen
jeweils 90° bzw. 270°.
Wenn ein Werkstück gestanzt bzw. nachbearbeitet werden soll,
wird zunächst die Vorrichtung 1 präpariert, wie nachfolgend
beispielhaft erläutert wird. In die Plattenbuchse 4 des Bügelunterteils
2.3 wird das Plattenwerkzeug 8 bzw. die Stanzmatrize
von der Oberseite 2.37 des Bügelunterteils 2.3 her eingesetzt.
Anschließend wird die Einspanneinrichtung 6 der Vorrichtung
1 eingestellt und ausgerichtet. Dabei werden zunächst
die Schienen 6.1 und 6.2 in der erforderlichen Position an der
Flanschplatte 7 verschraubt. Dann werden die Schlitten 6.3 und
6.4 auf den Schienen 6.1 und 6.2 verstellt, um die Einspanneinrichtung
6 an das Werkstück anzupassen. Das Werkstück liegt
nun auf den Tragplatten 6.7 und 6.8 der Einspanneinrichtung 6
und auf dem Plattenwerkzeug 8 eben auf und ist zwischen den
Einspannbacken 6.5 und 6.6 eingespannt. Das zylindrische Stempelwerkzeug
9 wird von oben, also von der Oberseite 2.17 des
Bügeloberteils 2.1 her, in die Führungsbuchse 3 bzw. Öffnung
2.19 eingesteckt bzw. eingeführt und sitzt mit seinem Sitzring
9.1 auf die Stifte 10.2 der Rückstellfedereinrichtung 10 auf.
Falls erfoderlich kann nun das Stempelwerkzeug 9 innerhalb der
Führungsbuchse 3 um die Hauptachse Z gedreht werden, um das
Stempelwerkzeug 9 ausrichten zu können. Die Hubkraft zum Stanzen
in Hubrichtung H kann von einer beliebigen Hubmaschine mit
ausreichender Hubkraft für das Stanzen aufgebracht werden, in
der die fertig montierte Vorrichtung 1 mit Stempelwerkzeug 9,
Plattenwerkzeug 8 und Werkstück angeordnet ist oder in diese
verbracht wird. Nach dem eigentlichen Stanzhub des Stempelwerkzeugs
9 wird das Stempelwerkzeug 9 durch die Rückstellfedereinrichtung
10 wieder in seine Ausgangsposition zurückgebracht.
Das Stempelwerkzeug 9 in Fig. 3 ist in der gezeigten
Form und dem gezeigten Aufbau vorgegeben und kann z.B. ein
Schneidstempel sein. Auch das in Fig. 3 gezeigte zugehörige
Plattenwerkzeug 8 ist in der gezeigten zylindrischen Form vorgegeben
und kann z.B. eine Schneidplatte sein.
Fig. 5, 6, 7 und 8 zeigen Ansichten einer bevorzugten Ausführungsform
des zylindrischen Stempelwerkzeugs 30 der Erfindung,
das einen zylindrischen Hauptkörper 23 bzw. Abstreifer, der
rotationssymmetrisch zu einer Symmetrieachse S ausgebildet ist
und eine Längsführungsrille 23.2 zum Führen eines Zapfens 40.2
hat, eine Hubplatte 20, auf die eine Hubkraft einer Hubmaschine
einwirken kann, einen ringförmigen Behälter 22 zur Aufnahme
eines Rückstellfedersatzes 21 einer inneren Hauptkörper-Rückstellfedereinrichtung,
eine langgestreckte Hubstange 29,
die im Innern des Hauptkörpers 23 geführt ist, eine Überwurfbuchse
24, einen oberen Ring 25 und einen unteren Ring 26 mit
Verdrehsperre 26.1 und einen vorgegebenen, bekannten Stempel
27 bzw. Lochstempel.
Das zylindrische Stempelwerkzeug 30 wird z.B. zusammengesetzt,
indem zuerst der untere Ring 26 und dann der obere Ring 25 auf
den Stempel 27 aufgeschoben werden und dann übereinander auf
einer Anschlagplatte 27.1 des Stempels 27 aufliegen, wobei ein
Stempelzylinder 27.2 durch die Ringe 26 und 25 hindurchgeht.
Anschließend wird die Überwurfbuchse 24 seitlich über den
Stempelzylinder 27.2 geschoben, wobei ein innerer Vorsprung
24.1 der Überwurfbuchse 24 in eine zugehörige Umfangsnut 27.3
des Stempels 27 eingreift, um den Stempel 27 an der Überwurfbuchse
24 festzuhalten. Dann wird der Hauptkörper 23 auf die
Überwurfbuchse 24, den oberen Ring 25 und den unteren Ring 26
aufgesetzt, wobei entsprechende, zusammenhängende Hohlräume im
Innern des Hauptkörpers 23 besetzt werden. Der ringförmige Behälter
22 wird dann auf den Hauptkörper 23 aufgesteckt und
liegt auf einer Stufe 23.1 des Hauptkörpers 23 auf. Die Rückstellfedern
des Rückstellfedersatzes 21 werden in den Behälter
22 eingesetzt und die Hubplatte 20 wird auf den Rückstellfedersatz
21 bzw. den Behälter 22 aufgesetzt und mittels versenkbaren
Imbusschrauben 28 am Hauptkörper 23 befestigt. Die
Hubstange 29 wird durch die Hubplatte 20 hindurch in den
Hauptkörper 23 eingeführt und in die Überwurfbuchse 24 endständig
eingeschraubt. Im zusammengebauten Zustand des Stempelwerkzeugs
fallen die Mittenachsen bzw. Symmetrieachsen des
Stempels 27, des oberen Rings 25, des unteren Rings 26, der
Überwurfbuchse 24, des Behälters 22, der Hubstange 29 und der
Hubplatte 20 mit der Symmetrieachse S zusammen. Die Mittenachsen
der Federn des Federsatzes 21 sind parallel zur Symmetrieachse
S.
Das Stempelwerkzeug 30 hat im zusammengebauten Zustand eine im
wesentlichen zylindrische Form und kann in einer weiteren Ausführungsform
der Vorrichtung der Erfindung verwendet werden,
die in Fig. 9 im Querschnitt mit eingesetztem, zusammengebauten,
zylindrischen Stempelwerkzeug 30 und in Fig. 10 in einer
perspektivischen Ansicht, auch mit eingesetztem Stempelwerkzeug
30, gezeigt ist.
Im Unterschied zur Ausführungsform der Erfindung gemäß Fig. 4
hat die in Fig. 9 und Fig. 10 gezeigte Ausführungsform der
Stanzvorrichtung der Erfindung eine zusätzliche, innere Führungshülse
40 bzw. einen Niederhalter mit einem flanschartigen
Vorsprungring 40.1 und einer weiteren Führungslängsrille 40.4
für den Eingriff eines Führungszapfens 40.3. Der Vorsprungsring
40.1 der inneren Führungshülse 40 liegt auf den Stiften
10.2 der Rückstellfedereinrichtung 10 in der Führungsbuchse 3
auf. Ein Vorsprung 22.1 des Federbehälters 22 sitzt auf der
Stirnseite der inneren Führungshülse 40 auf.
Wird nun ein Stanzhub ausgeführt, werden zuerst die Rückstellfedern
10.3 zusammengedrückt, bis die innere Führungshülse 40
bzw. der Niederhalter mit der Unterseite auf der Oberfläche
des Werkstücks aufsitzt bzw. an dieser anschlägt. Erst danach
werden die Rückstellfedern des Rückstellfedersatzes 21 durch
die Hubkraft zusammengedrückt, wobei sich der Hauptkörper 23
zusammen mit dem Lochstempel 27 innerhalb der inneren Führungshülse
40 absenkt und das Stanzen des Werkstücks durch den
Lochstempel 27 ausgeführt wird.
Claims (10)
- Vorrichtung zum Haltern eines Stempelwerkzeugs (9, 30) mit einer äußeren, im wesentlichen zylindrischen Form, das zum Stanzen eines Werkstücks vorgesehen ist, wobei die Vorrichtung (1) einen Bügel (2) hat, der ein Bügeloberteil (2.1) und ein Bügelunterteil (2.3) aufweist, die mit Abstand zueinander derart ausgerichtet sind, dass das Werkstück beim Stanzen zwischen dem Bügeloberteil (2.1) und dem Bügelunterteil (2.3) angeordnet ist, wobei das Bügeloberteil (2.1) eine Oberseite (2.17) und eine gegenüberliegende Unterseite (2.18), die dem Bügelunterteil (2.3) zugewandt ist, und eine von der Oberseite (2.17) zur Unterseite (2.18) durchgehende Öffnung (2.19) hat, in die das Stempelwerkzeug (9, 30) an der Oberseite (2.17) des Bügeloberteils (2.1) einführbar ist und in der das Stempelwerkzeug (9, 30) derart geführt ist, dass das Stempelwerkzeug (9, 30) zum Stanzen des Werkstücks ausgerichtet ist.
- Vorrichtung nach Anspruch 1, dadurch gekennzeichnet, dass die Öffnung (2.19) des Bügeloberteils (2.1) derart ausgelegt ist, dass das in der Öffnung (2.19) des Bügeloberteils (2.1) gehaltene Stempelwerkzeug (9, 30) um seine Stempelwerkzeugmittenachse drehbar ist.
- Vorrichtung nach Anspruch 1 oder Anspruch 2, dadurch gekennzeichnet, dass eine Führungsbuchse (3) für das zylindrische Stempelwerkzeug (9, 30) in der Öffnung (2.19) vorgesehen ist.
- Vorrichtung nach einem der vorstehenden Ansprüche, dadurch gekennzeichnet, dass das Bügelunterteil (2.3) eine Unterteilöffnung (2.39) zum Aufnehmen eines Plattenwerkzeugs (8) als Werkzeuggegenstück für das Stempelwerkzeug (9) hat, wobei eine Mittenachse der Unterteilöffnung (2.39) koaxial zu einer Mittenachse der Öffnung (2.19) im Bügeloberteil (2.1) ist.
- Vorrichtung nach einem der vorstehenden Ansprüche, dadurch gekennzeichnet, dass der Bügel (2) ein Zwischenstück (2.2) hat und dass das Bügeloberteil (2.1) über das Zwischenstück (2.2) mit dem Bügelunterteil (2.3) verschraubt ist.
- Vorrichtung nach einem der vorstehenden Ansprüche, gekennzeichnet durch eine Einspanneinrichtung (6) zum Einspannen und Halten des Werkstücks in der vorgesehenen Stanzposition.
- Vorrichtung nach einem der vorstehenden Ansprüche, gekennzeichnet durch eine Anpassungseinrichtung zum Anpassen des Querschnittsdurchmessers der Öffnung (2.17) des Bügeloberteils (2.1) an unterschiedlichen Querschnittsdurchmesser unterschiedlicher, zylindrischer Stempelwerkzeuge (9, 30) und/oder eine weitere Anpassungseinrichtung (4, 5) zum Anpassen des Querschnittsdurchmessers der Unterteilöffnung (2.39) des Bügelunterteils (2.3) an unterschiedlichen Querschnittsdurchmesser unterschiedlicher, zylindrischer Plattenwerkzeuge (8).
- Vorrichtung nach einem der vorstehenden Ansprüche, gekennzeichnet durch eine Rückstellfedereinrichtung (10), die das Stempelwerkzeug (9) trägt und in Hubrichtung (H) des Stempelwerkzeugs (9) wirkt.
- Vorrichtung zum Haltern eines Lochstempelwerkzeugs (9, 30) mit einer äußeren, im wesentlichen zylindrischen Form, das zum Stanzen eines Werkstücks vorgesehen ist, wobei die Vorrichtung (1) einen Lochstempelwerkzeughalter (2; 2.1) mit einer durchgehenden Öffnung (2.19) hat, in die das Lochstempelwerkzeug (9, 30) einführbar ist und in der das Lochstempelwerkzeug (9, 30) derart gehalten und geführt ist, dass das Lochstempelwerkzeug (9, 30) zum Stanzen des Werkstücks ausgerichtet ist.
- Stempelwerkzeug mit einer äußeren, im wesentlichen zylindrischen Form zur Verwendung in einer Vorrichtung gemäß einem der Ansprüche 1 bis 9, dadurch gekennzeichnet, dass das Stempelwerkzeug (30) ein Stempelteil (27) und eine weitere, innere Rückstellfedereinrichtung (21) zum Rückstellen des Stempelteils (27) aufweist, nachdem das Stempelteil (27) einen Stanzhub ausgeführt hat.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE202004001360U | 2004-01-29 | ||
| DE200420001360 DE202004001360U1 (de) | 2004-01-29 | 2004-01-29 | Vorrichtung zum Haltern eines Stempelwerkzeugs |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| EP1559486A1 true EP1559486A1 (de) | 2005-08-03 |
Family
ID=32103759
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP05001800A Withdrawn EP1559486A1 (de) | 2004-01-29 | 2005-01-28 | Vorrichtung zum Haltern eines Stempelwerkzeugs |
Country Status (2)
| Country | Link |
|---|---|
| EP (1) | EP1559486A1 (de) |
| DE (1) | DE202004001360U1 (de) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102008024971B3 (de) * | 2008-05-23 | 2009-12-31 | Audi Ag | Stanzwerkzeug zum Herstellen von Durchbrüchen |
Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2427409A (en) * | 1945-12-12 | 1947-09-16 | Frank K Kirsch | Die and punch mechanism |
| US2708970A (en) * | 1951-01-26 | 1955-05-24 | Wales Strippit Corp | Punch holder with controllable lifting spring |
| US2882971A (en) * | 1956-09-20 | 1959-04-21 | George F Wales | Punch construction and guide therefor |
| US3772954A (en) * | 1972-07-28 | 1973-11-20 | Ruwe T De | Piercing apparatus |
-
2004
- 2004-01-29 DE DE200420001360 patent/DE202004001360U1/de not_active Expired - Lifetime
-
2005
- 2005-01-28 EP EP05001800A patent/EP1559486A1/de not_active Withdrawn
Patent Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2427409A (en) * | 1945-12-12 | 1947-09-16 | Frank K Kirsch | Die and punch mechanism |
| US2708970A (en) * | 1951-01-26 | 1955-05-24 | Wales Strippit Corp | Punch holder with controllable lifting spring |
| US2882971A (en) * | 1956-09-20 | 1959-04-21 | George F Wales | Punch construction and guide therefor |
| US3772954A (en) * | 1972-07-28 | 1973-11-20 | Ruwe T De | Piercing apparatus |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102008024971B3 (de) * | 2008-05-23 | 2009-12-31 | Audi Ag | Stanzwerkzeug zum Herstellen von Durchbrüchen |
Also Published As
| Publication number | Publication date |
|---|---|
| DE202004001360U1 (de) | 2004-04-08 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE69018082T2 (de) | Gesenk mit Führungsschlitten. | |
| DE102010008187A1 (de) | Werkzeug zur spanenden Materialbearbeitung sowie Verfahren zum Ausrichten von Schneideinsätzen in einem solchen Werkzeug | |
| EP2384857A1 (de) | Vorrichtung zum Einspannen eines Werkstücks | |
| DE19917146A1 (de) | Nullpunktspannsystem | |
| EP3470147B1 (de) | Hydraulisches stanzgerät | |
| DE3808210C2 (de) | ||
| DE3003626A1 (de) | Spannwerkzeug | |
| DE2837705A1 (de) | Metallbearbeitungsmaschine | |
| EP0761382B1 (de) | Einrichtung zur Lagefixierung von Teilen in Haltevorrichtungen | |
| DE2248403B2 (de) | Spannfutter | |
| EP0362753B1 (de) | Einspannvorrichtung | |
| DE102015218766A1 (de) | Aufspannvorrichtung, Bearbeitungsvorrichtung, Verfahren zum Aufspannen eines Werkstücks und Verfahren zum Bearbeiten eines Werkstücks | |
| DE60000210T2 (de) | Einrichtung zur Zentrierung der Werkzeuge einer Stanzpresse | |
| EP3670069A1 (de) | Werkstückabstützung zur abstützung von rohrmaterial in einer rohrbearbeitungsmaschine und rohrbearbeitungsmaschine | |
| DE3047599A1 (de) | "verfahren und vorrichtung zum anbringen einer hartmetallplatte am kopf eines spiralbohrers" | |
| DE10137887A1 (de) | Spannvorrichtung | |
| DE102018001438A1 (de) | Vorrichtung zur Bearbeitung mindestens eines Werkstücks | |
| DE202004001360U1 (de) | Vorrichtung zum Haltern eines Stempelwerkzeugs | |
| DE102008013643A1 (de) | Spannsystem | |
| EP1862241B1 (de) | Kraftspannfutter | |
| DE102009052747A1 (de) | Positioniervorrichtung für ein Spannsystem | |
| DE2033390C3 (de) | Einstellvorrichtung für Werkzeuge von Drehmaschinen | |
| DE19733774B4 (de) | Montageautomat | |
| DE102019106973B3 (de) | Positioniervorrichtung für einen Anschlagskörper am Schraubstock | |
| DE1925224A1 (de) | Werkzeugtraeger fuer eine Werkzeugmaschine |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU MC NL PL PT RO SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL BA HR LV MK YU |
|
| AKX | Designation fees paid | ||
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION IS DEEMED TO BE WITHDRAWN |
|
| 18D | Application deemed to be withdrawn |
Effective date: 20060204 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: 8566 |