EP1544887B1 - Vorrichtung und Montageverfahren einer selbsterholenden Strombegrenzungsvorrichtung mit Flüssigmetall - Google Patents
Vorrichtung und Montageverfahren einer selbsterholenden Strombegrenzungsvorrichtung mit Flüssigmetall Download PDFInfo
- Publication number
- EP1544887B1 EP1544887B1 EP04025252A EP04025252A EP1544887B1 EP 1544887 B1 EP1544887 B1 EP 1544887B1 EP 04025252 A EP04025252 A EP 04025252A EP 04025252 A EP04025252 A EP 04025252A EP 1544887 B1 EP1544887 B1 EP 1544887B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- liquid metal
- electrodes
- housing
- limiting device
- current
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
Images

Classifications
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01H—ELECTRIC SWITCHES; RELAYS; SELECTORS; EMERGENCY PROTECTIVE DEVICES
- H01H87/00—Protective devices in which a current flowing through a liquid or solid is interrupted by the evaporation of the liquid or by the melting and evaporation of the solid when the current becomes excessive, the circuit continuity being reestablished on cooling
Definitions
- the invention relates to at least one apparatus and a method of assembling at least one liquid metal current-limiting device comprising a cylindrical housing, solid-metal electrodes for connection to a circuit to be protected and a plurality of liquid-metal fillable compressor spaces located one behind the other through connection channels in the housing openwork partitions are formed.
- the principle of self-recovering current limiting device is known for example from the publication SU 922 911 A.
- the device includes electrodes which are separated in an insulating housing by means of first insulator. Within the insulating housing are formed by insulating intermediate walls and interposed second insulating body, which are designed as annular sealing discs with liquid metal partially filled, one behind the other compressor spaces, which are interconnected via filled with liquid metal connection channels of the intermediate walls.
- first insulator Within the insulating housing are formed by insulating intermediate walls and interposed second insulating body, which are designed as annular sealing discs with liquid metal partially filled, one behind the other compressor spaces, which are interconnected via filled with liquid metal connection channels of the intermediate walls.
- DE 40 12 385 A1 a device with only one compressor chamber is described and mentioned as a medium above the liquid level vacuum, inert gas or an insulating liquid.
- the connecting channels of adjacent intermediate walls are arranged offset from each other according to SU 1 076 981 A.
- SU 1 094 088 A specifies copper as the material for the electrodes. It is known from DE 26 52 506 A1 to use in contact devices gallium alloys, in particular GaInSn alloys.
- a representation of a structural design with an associated manufacturing process can be found in DE 199 09 558 C1.
- two identical half-shells are proposed in longitudinal pitch of the cylindrical device for the housing.
- Another construction is proposed in DE 199 16 324 A1.
- the housing is made up of two cup-shaped, divided transversely to the axis of symmetry housing parts.
- DE-AS 17 88 143 A different construction is found in DE-AS 17 88 143, or in DE-OS 17 63 145.
- This device - with a central channel for the current limiting material - has no actual outer housing.
- the structure is formed by a complex stack of tsotierin and conductor plates, which is held together by axially (in the longitudinal direction of the cylindrical structure) extending clamping bolt.
- the tightness of the stack is achieved by making a material pairing of alumina discs with soapstone and chlorobutadiene gaskets.
- the discs of soapstone and / or chlorobutadiene plastically deform, whereby the tightness of the arrangement is guaranteed.
- Another construction is tubular with a one-piece housing (DE 24 20 996 A1), in which also a single inner space (instead of several cavities) is present.
- the housing is closed by screwed on end caps.
- the tubular housing has an insert formed as a ceramic lining with expansion chamber for receiving the pressure.
- the core of the invention are current limiting devices in which a stack of provided with at least one connecting channel intermediate walls is formed together with mold caps in a separating body and this is sealed in a cylindrical housing after filling with liquid metal to hermetically to facilitate prefabrication and final assembly Closure either a curable winding body or a filled into a cavity curable composition is used.
- intermediate walls may advantageously be used ceramic discs based on boron nitride, silicon carbide, silicon nitride or aluminum oxide.
- the material layer consists of a transition metal or one of its alloys (preferably molybdenum).
- the material layer may expediently be in the form of a padded film, for example adhesively bonded or soldered, or inserted as a flush or as a galvanized, vapor-deposited or friction-applied metal layer.
- the conductive material layer can be continued underneath a non-conductive ceramic disk, either completely or partially, but also be recessed.
- the liquid metal (e.g., GaInSn alloy) current limiting device 100 shown in the figures comprises a cylindrical, tubular and flameproof enclosure 24, two electrodes 17 ', 17 “of solid metal (preferably copper) for connection to a circuit to be protected, several with liquid metal fillable, between the electrodes 17 ', 17 “successive compression spaces 40, which are formed by insulating, at least one connecting channel 38 containing intermediate walls.
- the mold covers 20 ', 20 “have cover lugs 21.1', 21.1", 21.2 “for distance storage.”
- the electrodes 17 ', 17 are frictionally held together with the intermediate walls 32 and the separating bodies 34', 34" Connecting the parts in the housing can be used different methods.
- the housing 24 may be formed as a metallic cylinder or as a wound body of composite material. The associated embodiment is shown elsewhere.
- a metallically formed housing can be provided at both ends with internal thread 24.1.
- a first pressure-resistant cover 10 ' can be screwed on in the first step of the assembly, wherein the screw connection 24.1 is secured, for example, by adhesive. Since both lids (also referred to as end terminations) should preferably be identical, both lids have a central hole for the connection lead of the electrode and at least one further bore 12 ', 12 "for filling with filling compound 52.
- the interconnecting walls 32 provided with connecting channels are preferably made of a material based on mica, boron nitride, silicon carbide, silicon nitride or aluminum oxide.
- the intermediate walls 32, together with the at least one separating body 34, 34 ", are introduced in the housing 24 in such a way that a gap 50 adjoining the inner wall of the housing 24 is formed.
- the intermediate space 50 is filled with a permanent filling compound 52.
- a low-viscosity mass may be used, which is permanently solidified after filling into the device 100.
- the filling compound 52 is a curable casting or molding compound.
- the separating body can be an integral structure (a cylindrical shaped body) in which the intermediate walls are located, or it can be a stack composed of a plurality of individual parts of annular shaped bodies 34, 34 '.
- the ring moldings may be made of plastic by injection molding.
- FIGS. 5A and 5B show two types of annular shaped bodies 34, 34 '. In FIGS. 5A and 5B, possibly existing toothings are not drawn. These (35, 35 ') are shown in FIG.
- the types of the ring moldings 34, 34 ' differ in the position of the parting surfaces 37.
- the type 34 entt comprise a ring molding according to FIG. 3, where the intermediate wall is encapsulated annularly with the annular molding 34.
- the type 34 ' is formed so that the intermediate walls 32 can be inserted laterally into the annular shaped bodies 34', shown as arrows in FIG. 5B.
- the parting surfaces 37 shown in FIG. 3 are provided with a toothing 35, 35 ', so that the positive connection is designed particularly narrow.
- the toothing 35, 35 ' is formed in the embodiment as a tongue and groove toothing. However, it may also be provided only a single groove in the parting surfaces, in which a sealing ring is inserted.
- Spacer tabs 36 are formed on the outer edge of the annular shaped body 34, so that the mentioned, adjacent intermediate space 50 is formed between the surfaces of the annular shaped bodies 34, 34 'and the inner wall of the housing 24 which are directed against the inner wall of the housing.
- the intermediate walls 32 are conveniently glued, soldered or inserted in a suitable manner on the inner surface of the ring moldings (type 34 '). It should be noted during assembly that the position of the connecting channels 38 to the liquid metal surface is unique. It should therefore be a location coding of the intermediate walls 32 with each other, so that the position of the intermediate walls in the Ringformkörpem is uniform. For this purpose, for example, at the edge of the intermediate walls 32, a nose or a groove may be attached, which engages in a groove or a nose in the ring shaped body 34, 34 'accordingly. This is not shown in the figures.
- the spacing lugs 36 should be arranged at the edge of the ring moldings so that their arrangement has only a 180 ° rotational symmetry, as shown in FIG. Then, based on the positions of the spacer lugs, the unique positional assignment of the connecting channels 38 can be made and the installation position, or the position of the aforementioned stack 30 in the housing can also be determined clearly and without error.
- Another possibility of positional coding of the ring moldings with one another may be to provide a coding cam 39 'on one side of the parting surfaces, which corresponds to a recess 39 "mounted on the other side of the parting surfaces shown in Fig. 5A.
- the separating bodies 34 forming a stack 30 together with the intermediate walls 32 can be introduced individually or, before being inserted into the housing, they can be positively connected to one another to form a stack 30. After stacking, the compound of the ring moldings can be made with each other by gluing, by friction welding or by ultrasonic welding.
- the mutual electrodes (including their shaped bodies 20 ', 20 ”) should preferably also be applied in a form-fitting manner during stacking.
- the metal housing 24 is closed on its other open side 25 - as on the first side - with the second pressure-resistant cover 10 "The screw connection 24.1 can be secured with an adhesive instead of a screw connection
- the holes 12 "of the second cover 10" are not closed because they are to be used as filling openings for filling with curable potting compound 52. After filling with the potting compound and allowing to harden the filling with liquid metal can be done.
- the liquid metal can be filled through the central, closable bore (15 ', 15 ") of one of the electrodes After filling with sufficient liquid metal, the central bore (15', 15") is closed with a threaded pin 16 '. The position of the threaded pin is also secured with adhesive.
- other filling methods can be used or other filling openings in position and size conceivable.
- a proposal for filling may be to place liquid metal in solid form (in the frozen state) in the compressor compartments prior to assembly.
- liquid metal is, for example, vacuum; but also a protective gas would be possible.
- evacuation or inert gas filling would be the last step after filling with liquid metal.
- An advantageous development of the invention consists in providing the areas of the electrodes 17 ', 17 "made of copper wetted by the liquid metal with a conductive material layer 19 which is inert to the liquid metal 19.
- the material layer 19 may be made of high-alloyed stainless steel, tungsten, molybdenum, vanadium, Nickel, tantalum, titanium, rhenium, chromium or their alloys
- the material layer may suitably be applied as a foamed, for example glued or soldered, or as a flush-fitted foil (about 0.2 to 0.3 mm thick) or as a galvanized, vapor-deposited, roll-plated foil
- the conductive material layer may be either completely or partially extended below a nonconductive ceramic disk, but may also be recessed, thereby additionally effectively counteracting the diffusion and corrosion of the surfaces wetted by the liquid metal, resulting in a considerable enlargement of the surface nbeaptmaschine the electrodes and thus the stability and life of the device leads.
- the device 100 is closed on both sides with a cover 10 ', 10 "
- the covers 10', 10 have a central bore, through which in each case a connection conductor of the electrodes 17 ', 17 "engages is a permanently closable filling opening 15 ', 15 "formed for the liquid metal.
- the filling opening should also pass through an opening in the material layer 19. For this case, when closing the filling opening 15 ', 15 “it should be ensured that the surface of the sealing plug 16', 16" directed against the liquid metal is made as much as possible of the same material as the said material layer.
- the introduction of the lid in the device is connected to a long-term protection.
- the method for long-term protection may be gluing, welding (laser welding, friction welding) or rolling the mold cover into the edge 24.1 of the housing.
- the housing can also be designed as a composite or wound body.
- the stack 30 is made of partitions and separators as a unitary structure, wherein a cylindrical shape is formed, which has a relatively smooth surface, such as shown with reference numeral 42 in Fig. 5A.
- a cylindrical shape is formed, which has a relatively smooth surface, such as shown with reference numeral 42 in Fig. 5A.
- an alternative assembly method may be provided in which a particular gap between stack 30 and housing is not present.
- the cylindrical shape is applied directly to the surface 42 as a composite of winding elements (for example, glass fibers) and plastic or synthetic resin body.
- the alternative assembly method is thus such that a stack 30 of intermediate walls 32 and the at least one separating body 34 is formed, that the stack 30 on both sides of the lid 10 ', 10 "including the inserted into the lid 10', 10" electrodes 17 ', 17 "may be added so that the arrangement formed by the aforementioned steps is mechanically stressed with one another in the axial direction of the device, so that the separating bodies 34 lie tightly and positively against one another such that the composite body is formed on the surface of the stack 30
- at least one filling opening 15 ', 15 "present in one of the lids liquid metal is filled into the compressor chambers 40 and the filling opening 15', 15" is closed.
- the erfindungshunte construction is designed independently of the operating characteristics of the device. Characteristics and dimensioning of the device concerning the operation, such as selection of the liquid metal alloy, use of inert gas or vacuum in the compressor compartments, number and position of the connecting channels in the intermediate walls, liquid metal filling level, position of the device in normal operation, power range for the current limiting case ( with the Abschaltstromrack as determining measure).
Landscapes
- Compressor (AREA)
- Emergency Protection Circuit Devices (AREA)
- Electrical Discharge Machining, Electrochemical Machining, And Combined Machining (AREA)
- Spark Plugs (AREA)
- Applications Or Details Of Rotary Compressors (AREA)
Description
- Die Erfindung betrifft mindestens eine Vorrichtung und ein Montageverfahren mindestens einer Strombegrenzungsvorrichtung mit Flüssigmetall, umfassend ein zylindrisches Gehäuse, Elektroden aus Festmetall zum Anschließen an einen zu schützenden Stromkreis und mehrere mit Flüssigmetall befüllbare, zwischen den Elektroden hintereinander liegende Verdichterräume, die durch im Gehäuse gehaltene mit Verbindungskanälen durchbrochene Zwischenwände gebildet werden.
- Das Prinzip der selbsterholenden Strombegrenzungsvorrichtung ist beispielsweise aus der Druckschrift SU 922 911 A bekannt. Die Vorrichtung enthält Elektroden, die in einem Isoliergehäuse mittels erste Isolierkörper getrennt sind. Innerhalb des Isoliergehäuses sind durch isolierende Zwischenwände und dazwischen angeordnete zweite Isolierkörper, die als ringförmige Dichtscheiben ausgeführt sind, mit Flüssigmetall teilweise aufgefüllte, hintereinander liegende Verdichterräume ausgebildet, die untereinander über mit Flüssigmetall ausgefüllte Verbindungskanäle der Zwischenwände verbunden sind. Damit besteht im Normalbetrieb über das Flüssigmetall eine durchgehende innere leitende Verbindung zwischen den Elektroden. Im Strombegrenzungsfall wird infolge der hohen Stromdichte das Flüssigmetall aus den Verbindungskanälen verdrängt. Damit ist die elektrische Verbindung der Elektroden über das Flüssigmetall unterbrochen, was zur Begrenzung des Kurzschlussstromes führt. Nach Abschaltung oder Beseitigung des Kurzschlusses füllen sich die Verbindungskanäle wieder mit Flüssigmetall, worauf die Strombegrenzungsvorrichtung erneut betriebsbereit ist.
- In der DE 40 12 385 A1 wird eine Vorrichtung mit nur einem Verdichterraum beschrieben und als Medium über dem Flüssigkeitsspiegel Vakuum, Schutzgas oder eine isolierende Flüssigkeit erwähnt. Zur Verbesserung der Begrenzungseigenschaften sind nach SU 1 076 981 A die Verbindungskanäle benachbarter Zwischenwände gegeneinander versetzt angeordnet. In SU 1 094 088 A ist als Material für die Elektroden Kupfer angegeben. Es ist nach DE 26 52 506 A1 bekannt, bei Kontaktvorrichtungen Gallium-Legierungen, insbesondere GaInSn-Legierungen zu verwenden.
- Es gibt verschiedene Vorschläge für den Aufbau und die Konstruktion einer Strombegrenzungsvorrichtung. Die Prinzipien der Konstruktion richten sich nach unterschiedlichen Gesichtspunkten, wobei jeweils bestimmte Zielrichtungen im Vordergrund stehen, wie etwa
- ein einfacher Aufbau,
- besondere Sicherung während Druckbelastung,
- erhöhte Lebensdauer durch Berücksichtigung der thermischen Belastung,
- präzise Bemessung der Füllmenge und Abstimmung mit der Begrenzungseigenschaft,
- besondere Beachtung des schichtweisen Aufbaus der Teile (Zwischenwände, Elektroden),
- Betriebslage und ihre Beziehung zur Konstruktion.
- Eine Darstellung eines konstruktiven Aufbaus mit einem zugehörigen Herstellverfahren findet sind in DE 199 09 558 C1. Bei dieser Konstruktion werden für das Gehäuse zwei identische Halbschalen in Längsteilung der zylindrischen Vorrichtung vorgeschlagen. Eine andere Konstruktion wird in DE 199 16 324 A1 vorgeschlagen. Das Gehäuse wird aus zwei becherförmigen, quer zur Symmetrieachse geteilten Gehäuseteilen aufgebaut.
- Eine wieder andere Konstruktion findet sich in DE-AS 17 88 143, bzw. in DE-OS 17 63 145. Diese Vorrichtung - mit einem zentralen Kanal für das Strombegrenzungsmaterial - hat kein eigentlich äußeres Gehäuse. Der Aufbau wird durch einen aufwendigen Stapel von tsotierscheiben und Leiterscheiben gebildet, welcher durch achsial (in Längsrichtung des zylindrischen Aufbaus) verlaufende Spannbolzen zusammengehalten wird. Die Dichtigkeit des Stapels wird dadurch erreicht, dass eine Materialpaarung von Aluminiumoxid-Scheiben mit Dichtscheiben aus Speckstein und aus Chlorbutadien vorgenommen wird. Hier können sich bei hohen Drücken die Scheiben aus Speckstein und/oder aus Chlorbutadien plastisch verformen, wodurch die Dichtigkeit der Anordnung gewährleistet bleibt.
- Eine andere Konstruktion ist rohrförmig mit einem einteiligen Gehäuse (DE 24 20 996 A1), in dem ebenfalls ein einziger innerer Zwischenraum (statt mehrerer Hohlräume) vorhanden ist. Das Gehäuse ist durch aufgeschraubte Endkappen verschlossen. Das rohrförmige Gehäuse hat einen als keramisches Futter ausgebildeten Einsatz mit Expansionskammer zur Aufnahme des Drucks.
- Der Aufbau eines Gehäuses aus zwei Kunststoff-Halbschalen erscheint problematisch, weil die genaue Passung der Teile nur durch extrem enge Toleranzen erreichbar ist. Ein weiteres Problem eines solchen Aufbaus liegt darin, dass die Vorrichtung aus einer Vielzahl von Einzelteilen herzustellen ist, die aus unterschiedlichen Materialien (Metall, Keramik, Kunststoff) bestehen und untereinander abgedichtet werden müssen. Wegen der Stoffpaarungen sind thermische Ausdehnungskoeffizienten zu berücksichtigen. Dies führt dazu, dass die Abdichtung der Räume untereinander in der Vorrichtung das kritischste Problem darstellt, und an die Fertigungsqualität die höchste Anforderung stellt.
- Zu den verschiedenen Aspekten der Herstellung tritt hinzu, dass Schwierigkeiten beim Einfüllen mit Flüssigmetall auftreten können. Das Problem liegt im Einfluss der hohen Oberflächensparinung des Flüssigmetalls. Beim Füllen der Verdichterräume und Verbindungskanäle kann es geschehen, dass unerwünschte Toträume und Luft- oder Gaseinschlüsse verbleiben. Dies muss vermieden werden. Auch ist bei der Montage zu berücksichtigen, ob nach dem Füllen die Vorrichtung in einer stabilen Lage verbleibt, oder ob die Lage verändert wird, und die Vorrichtung noch Erschütterungen erfährt, wodurch eine Verlagerung des Flüssigmetalls in der Vorrichtung möglich wird, und die Metall-Verteilung die Funktionsfähigkeit beeinträchtigt.
- Für eine rationelle Fertigung scheinen bekannte Vorrichtungen aus den genannten Gründen wenig geeignet, dies gilt insbesondere für die gattungsgemäße Anordnung aus SU 922 911 A.
- Eine weitere Anordnung ist aus DE 198 53 580 C1 bekannt, bei der - ähnlich wie bei der DE-AS 17 88 143 - Dichtringe eingesetzt werden müssen, um ein gegen die auftretenden hohen Drücke sicheres Formgehäuse erzeugen zu können.
- Es ist die Aufgabe der Erfindung, mindestens, eine Vorrichtung und zugehörige Montageverfahren anzugeben, die sich durch Verringerung der Zahl der zur Montage einzusetzenden Teile auszeichnen, und bei der sich der Füllvorgang einfach gestatten lässt und der Verschließ- bzw. Herstellvorgang zu einem hermetisch dichten Gehäuse führt.
- Die Lösung der Aufgabe findet sich in nebengeordneten ansprüchen. Weiterführende Einzelheiten sind in den zugehörigen Unteransprüchen formuliert.
- Der Kern der Erfindung stellen Strombegrenzungsvorrichtungen dar, bei denen zur Erleichterung der Vorfabrikation und der Endmontage ein Stapel aus mit mindestens einem Verbindungskanal versehenen Zwischenwänden zusammen mit Formdeckeln in einem Trennkörper gebildet wird und dieser in einem zylindrischen Gehäuse nach Füllung mit Flüssigmetall verschlossen wird, wobei zum hermetischen Verschluss entweder ein aushärtbarer Wickelkörper oder eine in einen Hohlraum eingefüllte aushärtbare Masse eingesetzt wird.
- Zur Ausbildung der Zwischenwände können vorteilhaft Keramikscheiben auf der Basis von Bornitrid, Siliziumcarbid, Siliziumnitrid oder Aluminiumoxid eingesetzt werden.
- Eine vorteilhafte Weiterbildung der Erfindung besteht darin, die von dem Flüssigmetall benetzten Flächen der Elektroden mit einer gegenüber dem Flüssigmetall diffusionsbeständigen, leitenden Materialschicht zu versehen. Damit wird zusätzlich der Diffusion und Korrosion der vom Flüssigmetall benetzten Flächen wirksam begegnet, was zu einer erheblichen Vergrößerung der Oberflächenbeständigkeit der Elektroden und damit der Stabilität und Lebensdauer der Vorrichtung führt. Zweckmäßigerweise besteht die Materialschicht aus einem Übergangsmetall oder einer seiner Legierungen (vorzugsweise Molybdän). Die Materialschicht kann zweckmäßig als aufgefügtes, beispielsweise aufgeklebte oder aufgelötete, oder als bündig eingefügte Folie oder als aufgalvanisierte, aufgedampfte oder durch Reibschweißen aufgebrachte Metallschicht ausgeführt sein. Die leitende Materialschicht kann unterhalb einer nichtleitenden Keramikscheibe entweder ganz oder teilweise weitergeführt, aber auch ausgespart sein.
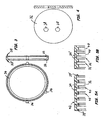
- Aufbau und Montagevorgang der Strombegrenzungsvorrichtung werden im Zusammenhang mit den beigefügten Zeichnungen erläutert, welche im Einzelnen zeigen:
- Fig. 1 eine Schnittdarstellung der Strombegrenzungsvorrichtung,
- Fig. 2 eine Explosionsdarstellung,
- Fig. 3 einen Ringformkörper,
- Fig. 4 eine Zwischenwand und
- Fig. 5A und 5B zwei verschiedene Ringformkörper.
- Die in den Figuren dargestellte Strombegrenzungsvorrichtung 100 mit Flüssigmetall (beispielsweise einer GaInSn-Legierung) umfasst ein zylindrisches, rohrförmiges und druckfestes Gehäuse 24, zwei Elektroden 17', 17" aus Festmetall (vorzugsweise Kupfer) zum Anschließen an einen zu schützenden Stromkreis, mehrere mit Flüssigmetall befüllbare, zwischen den Elektroden 17', 17" hintereinander liegende Verdichterräume 40, die durch isolierende, mindestens einen Verbindungskanal 38 enthaltende Zwischenwände gebildet werden. Die Elektroden 17', 17" sind mit einem Formdeckel 20', 20" in Art einer Kunststoff-Fassung aus Isoliermaterial umgeben. Die Formdeckel 20', 20" haben Deckelnasen 21.1', 21.1", 21.2" zur Abstandslagerung. In dem Gehäuse 24 werden die Elektroden 17',17" gemeinsam mit den Zwischenwänden 32 und den Trennkörpern 34', 34" kraftschlüssig gehalten. Zum kraftschlüssigen Verbinden der Teile im Gehäuse können unterschiedliche Verfahren eingesetzt werden.
- Das Gehäuse 24 kann als metallischer Zylinder oder als Wickelkörper aus Kompositmaterial ausgebildet sein. Die zugehörige Ausführungsform wird an anderer Stelle dargestellt.
- Ein metallisch ausgebildetes Gehäuse kann beidendig mit Innengewinde 24.1 versehen sein. Am ersten Ende Gehäuses kann im ersten Schritt der Montage ein erster druckfester Deckel 10' aufgeschraubt werden, wobei die Verschraubung 24.1 beispielsweise durch Kleber gesichert wird. Da beide Deckel (auch als Endabschlüsse bezeichnet) vorzugsweise identisch ausgebildet sein sollen, haben beide Deckel ein zentrales Loch für den Anschlussleiter der Elektrode und mindestens eine weitere Bohrung 12', 12" zur Befüllung mit Füllmasse 52. Es kann jedoch auch nur ein Deckel mit Befüllöffnungen vorgesehen sein, so dass der Arbeitsgang des Verschließens der Befüllöffnungen bei einem der Deckel wegfällt. Nach dem einseitigen Verschließen werden alle vorhandenen Öffnungen (vorzugsweise Gewindebohrungen) auf dieser Seite (vorzugsweise mit Gewindestifte 16', 16") verschlossen, wobei auch die zentrale Bohrung (15', 15") der erst verwendeten Elektrode (17') ebenfalls verschlossen wird.
- Die mit Verbindungskanälen versehenen Zwischenwände 32 bestehen vorzugsweise aus einem Material auf der Basis von Glimmer, Bornitrid, Siliziumcarbid, Siliziumnitrid oder Aluminiumoxid. Die Zwischenwände 32 sind gemeinsam mit dem mindestens einen Trennkörper 34, 34" derart im Gehäuse 24 eingebracht, dass ein zur Innenwand des Gehäuses 24 angrenzender Zwischenraum 50 gebildet ist. Der Zwischenraum 50 ist mit einer dauerhaften Füllmasse 52 gefüllt.
- Als Füllmasse 52 kann eine niedrigviskose Masse eingesetzt sein, die nach dem Einfüllen in die Vorrichtung 100 dauerhaft verfestigt ist. Vorzugsweise ist die Füllmasse 52 eine aushärtbare Gieß- oder Formmasse.
- Der Trennkörper kann ein einstückiges Gebilde (ein zylindrischer Formkörper) sein, in dem die Zwischenwände liegen, oder er kann ein aus mehreren Einzelteilen aus Ringformkörpem 34, 34' zusammengesetzter Stapel sein. Die Ringformkörper können aus Kunststoff im Spritzgussverfahren hergestellt sein. In den Figuren 5A und 5B sind zwei Typen von Ringformkörpem 34, 34' dargestellt. In den Figuren 5A und 5B sind möglicherweise vorhandene Verzahnungen nicht gezeichnet. Diese (35, 35') sind in Fig. 3 gezeigt. Die Typen der Ringformkörper 34, 34' unterscheiden sich in der Lage der Trennflächen 37. Der Typ 34 engtspricht einem Ringformkörper gemäß Fig. 3, wo das Zwischenwand ringförmig mit dem Ringformkörper 34 umspritzt ist. Der Typ 34' ist so gebildet, dass die Zwischenwände 32 seitlich in die Ringformkörper 34' einlegbar sind, dargestellt als Pfeile in Fig. 5B.
- Wenn der Stapel aus Zwischenwänden und Ringformkörpern nicht als einstückiger zylindrischer Formkörper im Umspritzverfahren hergestellt und verwendet wird, sollten an den Ringformkörpem 34, 34' Trennflächen 37 mit geringer Oberflächenrauhigkeit ausgebildet sein, die einen engen Formschluss benachbarter Zwischenwände 32 bewirken (siehe Fig. 3). Die Trennflächen 37 gemäß Fig. 3 sind mit einer Verzahnung 35, 35' versehen, so dass der Formschluss besonders eng gestaltet ist. Die Verzahnung 35, 35' ist in der Ausführungsform als Nut-und-Feder-Verzahnung ausgebildet. Es kann jedoch auch nur eine einzige Nut in den Trennflächen vorgesehen sein, in die ein Dichtring eingelegt ist.
- Am Außenrand der Ringformkörper 34 sind Abstandsnasen 36 ausgebildet, so dass zwischen den gegen die Innenwand des Gehäuses gerichteten Flächen der Ringformkörper 34, 34' und der Innenwand des Gehäuses 24 der erwähnte, angrenzende Zwischenraum 50 gebildet ist.
- Die Zwischenwände 32 sind in zweckmäßiger Weise auf die innere Oberfläche der Ringformkörper (Typ 34') geklebt, gelötet oder in einer geeigneten Weise eingefügt. Es ist bei der Montage zu beachten, dass die Lage der Verbindungskanäle 38 zur Flüssigmetalloberfläche eindeutig ist. Es sollte also eine Lagecodierung der Zwischenwände 32 untereinander vorhanden sein, so dass die Lage der Zwischenwände in den Ringformkörpem einheitlich ist. Hierzu könnte beispielweise am Rand der Zwischenwände 32 eine Nase oder eine Nut angebracht sein, die entsprechend in eine Nut oder eine Nase im Ringformkörper 34, 34' greift. Dies ist in den Figuren nicht dargestellt. Damit erreicht man eine eindeutige Lagezuordnung zwischen den Verbindungskanälen 38 der Zwischenwände untereinander, wenn die Ringformkörper in fester eindeutiger Lage im Gehäuse liegen. Somit sollte eine zweite Lagecodierung der Ringformkörper zum Gehäuse vorhanden sein. Dann ist es möglich, dass in dem aus den Ringformkörpern mit innenliegenden Zwischenwänden gebildeten Stapel 30 alle Verbindungskanäle 38 in fester Anordnung hinter einander liegen. Die Verbindungskanäle können in einer Richtung hinter einander liegen, oder zueinander versetzt sein. Bei der letzteren Anordnung würde im Strombegrenzungsfall der Weg des durchgehenden Lichtbogens verlängert sein.
- Zur Lagecodierung der Ringformkörper sollten beispielsweise die Abstandsnasen 36 am Rand der Ringformkörper so angeordnet sein, dass ihre Anordnung nur eine 180° Drehsymmetrie hat, wie in Fig. 3 gezeigt. Dann kann anhand der Positionen der Abstandsnasen die eindeutige Lagezuordnung der Verbindungskanäle 38 vorgenommen werden und die Einbaulage, bzw. die Position des vorgenannten Stapels 30 im Gehäuse ebenfalls eindeutig und fehlerfrei bestimmt werden. Eine andere Möglichkeit der Lagecodierung der Ringformkörper untereinander kann darin bestehen, auf der einen Seite der Trennflächen einen Codiernocken 39' vorzusehen, der mit einer Vertiefung 39" korrespondiert, der auf der anderen Seite der Trennflächen angebracht ist. Die ist schematisch an den beiden äußeren Trennscheiben in Fig. 5A dargestellt.
- Wichtig ist somit, dass in der Vorrichtung die Lage der Verbindungskanäle zur Oberfläche des Flüssigmetalls eindeutig ist. Ob nun hierzu die vorbeschriebenen Maßnahmen über Lagecodierungen vorgenommen werden, oder andere Maßnahmen ergriffen werden, hängt vom technologischen Aufwand ab und kann vom Fachmann individuell gemäß den Anforderungen leicht entschieden werden. Die gemeinsam mit den Zwischenwänden 32 einen Stapel 30 bildenden Trennkörper 34 können einzeln eingeführt oder sie können vor dem Einfügen in das Gehäuse untereinander formschlüssig zu einem Stapel 30 verbunden werden. Nach der Stapelbildung kann die Verbindung der Ringformkörper untereinander durch Verkleben, durch Reibschweißen oder durch Ultraschallschweißen vorgenommen werden.
- Die beiderseitigen Elektroden (einschließlich ihrer Formkörper 20', 20") sollten bei der Stapelbildung vorzugsweise ebenso formschlüssig aufgebracht werden.
- Nach dem Einbringen des Stapels in ein Metallgehäuse, wird das Metallgehäuse 24 auf seiner anderen noch offenen Seite 25 - wie auf der ersten Seite - mit dem zweiten druckfesten Deckel 10" verschlossen. Die Verschraubung 24.1 kann mit einem Kleber gesichert werden. Anstelle einer Verschraubung kann auch eine andere Art der dauerhaften Verbindung der Deckel mit dem Gehäuse vorgenommen werden. Die Bohrungen 12" des zweiten Deckels 10" werden nicht verschlossen, da diese als Füllöffnungen zum Befüllen mit aushärtbarer Vergussmasse 52 verwendet werden sollen. Nach Befüllen mit der Vergussmasse und dem Aushärtenlassen kann die Befüllung mit Flüssigmetall vorgenommen werden.
- Das Flüssigmetall kann durch die zentrale, verschließbare Bohrung (15', 15") einer der Elektroden eingefüllt werden. Nach dem Füllen mit ausreichend Flüssigmetall wird die zentrale Bohrung (15', 15") mit einem Gewindestift 16' verschlossen. Die Lage des Gewindestifts wird ebenfalls mit Kleber gesichert. Allerdings sind auch andere Füllverfahren einsetzbar oder andere Füllöffnungen in Lage und Größe denkbar. Ein Vorschlag zum Befüllen kann darin bestehen, dass Flüssigmetall in Festform (in gefrorenem Zustand) vor dem Zusammenbau in die Verdichterräume einzulegen.
- Oberhalb des Flüssigmetalls befindet sich beispielsweise Vakuum; aber auch ein Schutzgas wäre möglich. Die Evakuierung bzw. die Schutzgasbefüllung wäre der letzte Schritt nach dem Füllen mit Flüssigmetall.
- Eine vorteilhafte Weiterbildung der Erfindung besteht darin, die von dem Flüssigmetall benetzten Flächen der Elektroden 17', 17" aus Kupfer mit einer leitenden, gegenüber dem Flüssigmetall inerten Materialschicht 19 zu versehen. Die Materialschicht 19 kann aus hochlegiertem Edelstahl, Wolfram, Molybdän, Vanadium, Nickel, Tantal, Titan, Rhenium, Chrom oder deren Legierungen bestehen. Die Materialschicht kann zweckmäßig als aufgefügtes, beispielsweise aufgeklebte oder aufgelötete, oder als bündig eingefügte Folie (etwa 0,2 bis 0,3 mm dick) oder als aufgalvanisierte, aufgedampfte, walzplattierte oder durch Reibschweißen aufgebrachte Metallschicht ausgeführt sein. Die leitende Materialschicht kann unterhalb einer nichtleitenden Keramikscheibe entweder ganz oder teilweise weitergeführt, aber auch ausgespart sein. Damit wird zusätzlich der Diffusion und Korrosion der vom Flüssigmetall benetzten Flächen wirksam begegnet, was zu einer erheblichen Vergrößerung der Oberflächenbeständigkeit der Elektroden und damit der Stabilität und Lebensdauer der Vorrichtung führt.
- Wie schon erwähnt, wird die Vorrichtung 100 beidseitig mit einem Deckel 10', 10" verschlossen. Die Deckel 10', 10" weisen eine zentrale Bohrung auf, durch welche jeweils ein Anschlussleiter der Elektroden 17', 17" hindurchgreift. In mindestens einem Anschlussleiter ist eine dauerhaft verschließbare Füllöffnung 15', 15" für das Flüssigmetall ausgebildet. Nach dem in den Figuren dargestellten Ausführungsbeispiel soll die Füllöffnung auch durch eine Öffnung in der Materialschicht 19 hindurchgehen. Für diesen Fall sollte beim Verschließen der Füllöffnung 15', 15" dafür gesorgt werden, dass die gegen das Flüssigmetall gerichtete Oberfläche des Verschlussstopfens 16', 16" möglichst aus demselben Material besteht, wie die besagte Materialschicht. Als ein Vorschlag zur Realisierung dieser Maßnahme kann vorgetragen werden, dass eine dünne Scheibe aus demselben Material wie die Materialschicht - beispielsweise Molybdän - von außen in die zu verschließende Öffnung lasergeschweißt eingebracht wird, und gegen diese Scheibe der Verschlussstopfen eingebracht wird. Anhand dieser Vorschläge dürfte der Fachmann in der Lage sein, auch Abwandlungen zu erwägen, die denselben Zweck erfüllen und sicherstellen, dass einerseits ein sicherer Verschluss erzielt wird und andererseits, die Elektrode auch im Bereich des Verschlussstopfens gegen Diffusions- und Korrosionsangriff geschützt bleibt.
- Das Einbringen der Deckel in die Vorrichtung ist mit einer Langzeitsicherung verbunden. Das Verfahren zur Langzeitsicherung kann Kleben, Schweißen (Laserschweißen, Reibschweißen) oder Rollieren der Formdeckel in den Rand 24.1 des Gehäuses sein.
- Erwähnt wurde, dass das Gehäuse auch als Komposit- oder Wickelkörper ausgebildet sein kann. Diese Ausführungsform besteht darin, dass der Stapel 30 aus Zwischenwänden und Trennkörpern als einheitliches Gebilde hergestellt wird, wobei eine zylindrische Form entsteht, die eine relativ glatte Oberfläche hat, etwa so wie mit Bezugszeichen 42 in Fig. 5A dargestellt. Unter Ausnutzung des einheitlich geformten Gebildes kann ein alternatives Montageverfahren vorgesehen sein, bei dem ein besonderer Zwischenraum zwischen Stapel 30 und Gehäuse nicht vorhanden ist. Die Zylinderform wird unmittelbar auf die Oberfläche 42 als Komposit aus Wickelelementen (beispielsweise Glasfasern) und Kunststoff- oder Kunstharzkörper aufgebracht.
- Das alternative Montageverfahren stellt sich somit so dar, dass ein Stapel 30 aus Zwischenwänden 32 und dem mindestens einen Trennkörper 34 gebildet wird, dass dem Stapel 30 beidseitig die Deckel 10', 10" einschließlich der in die Deckel 10', 10" eingelegten Elektroden 17', 17" hinzugefügt werden, dass die mit den vorgenannten Schritten gebildete Anordnung untereinander in Achsrichtung der Vorrichtung unter mechanisch Spannung gesetzt wird, so dass die Trennkörper 34 untereinander dicht und formschlüssig aufeinander liegen, dass auf der Oberfläche des Stapels 30 der Kompositkörper gebildet wird. Der Kunststoff, bzw. der Kunstharz des Kompositkörpers verfestigt sich zur Bildung eines druckfesten Gehäuses. Durch mindestens eine, in einem der Deckel vorhandene Füllöffnung 15',15" wird in die Verdichterräume 40 Flüssigmetall gefüllt und die Füllöffnung 15', 15" verschlossen.
- Es soll noch abschließend betont werden, dass die erfindungsmäßige Konstruktion unabhängig von den Betriebseigenschaften der Vorrichtung gestaltet ist. Eigenschaften und Dimensionierung der Vorrichtung die den Betrieb betreffen sind etwa Auswahl der Flüssigmetall-Legierung, Verwendung von Schutzgas oder Vakuum in den Verdichterräumen, Zahl und Lage der Verbindungskanäle in den Zwischenwänden, Füllhöhe mit Flüssigmetall, Lage der Vorrichtung im Normalbetrieb, Leistungsbereich für den Strombegrenzungsfall (mit der Abschaltstromstärke als bestimmendes Maß).
-
- 10' 10"
- erster, zweiter Deckel
- 12' 12"
- Bohrung (Füllöffnung)
- 14' 14"
- Gewindestift
- 15'
- Füllöffnung
- 16' 16"
- Verschlussstift
- 17' 17"
- Elektrode
- 19'
- Materialschicht
- 20' 20"
- Formdeckel
- 21.1" 21.2"
- Deckelnasen
- 24
- Gehäuse
- 24.1
- Verbindungsfläche (Verschraubung, Verklebung)
- 25
- Öffnung / offene Seite
- 30
- Stapel
- 32
- Zwischenwand (Keramikscheibe)
- 34 34'
- Trennkörper (Ringformkörper) (Kunststoff-Spritzteile)
- 35 35'
- Verzahnung (Nut und Feder)
- 36
- Abstandsnase
- 37
- Trennfläche
- 38
- Verbindungskanal
- 39' 39"
- Codiernocken und Codierloch
- 40
- Verdichterraum
- 42
- Zylinderform
- 50
- Zwischenraum
- 52
- Vergussmasse
- 100
- Strombegrenzungsvorrichtung
Claims (16)
- Strombegrenzungsvorrichtung mit Flüssigmetall, umfassend• ein zylindrisches, druckfestes Gehäuse (24),• zwei Elektroden (17', 17") aus Festmetall zum Anschließen an einen zu schützenden Stromkreis,• mehrere mit Flüssigmetall befüllbare, zwischen den Elektroden (17',17") hintereinander liegende Verdichterräume (40), die durch isolierende, mindestens einen Verbindungskanal (38) enthaltende Zwischenwände (32) seitlich begrenzt werden,• wobei die beiden äußeren Verdichterräume jeweils durch eine Zwischenwand (32) und einen isolierenden Formdeckel (20', 20") seitlich begrenzt werden, dadurch gekennzeichnet, dass ein einziger Trennkörper in Zylinderform (42) vorhanden ist, in den die Zwischenwände (32) eingebracht sind,Endabschlüsse (10', 10") als seitliche Begrenzung der Zylinderform (42) einschließlich der in die Endabschlüsse eingelegten Elektroden (17', 17") mit verschließbaren Füllöffnungen (15',15") für Flüssigmetall vorhanden sind und die Zylinderform (42) von einem aus Fasern und Aushärtmasse gebildeten Gehäuse (24') umgeben ist.
- Strombegrenzungsvorrichtung mit Flüssigmetall, umfassend• ein zylindrisches, druckfestes Gehäuse (24),• zwei Elektroden (17', 17") aus Festmetall zum Anschließen an einen zu schützenden Stromkreis,• mehrere mit Flüssigmetall befüllbare, zwischen den Elektroden (17',17") hintereinander liegende Verdichterräume (40), die durch isolierende, mindestens einen Verbindungskanal (38) enthaltende Zwischenwände (32) seitlich begrenzt werden,• wobei die beiden äußeren Verdichterräume jeweils durch eine Zwischenwand (32) und einen isolierenden Formdeckel (20', 20") seitlich begrenzt werden,• wobei mehrere unmittelbar aneinanderliegende zylindrische Trennkörper (34, 34') vorhanden sinn, in die jeweils eine Zwischenwand (32) eingebracht ist;dadurch gekennzeichnet, dass die Trennkörper (34, 34') zusammen mit den Formdeckeln (20', 20") einen in ein zylindrisches Metallgehäuse (24) eingefügten Stapel (30) bilden, dass der geformte Stapel (30) derart in Bezug zum Gehäuse (24) ausgebildet ist, dass zwischen zylindrischer Oberfläche des Stapels (30) und der Innenwand des Gehäuses (24) ein Zwischenraum (50) vorhanden ist, und dass der Zwischenraum (50) nach Montage des Stapels (30) im Gehäuse mit einer dauerhaften verfestigten Füllmasse (52) gefüllt ist und
Endabschlüsse (10', 10") als seitliche Begrenzung des Stapels (30) einschließlich der in die Endabschlüsse eingelegten Elektroden (17', 17") mit verschließbaren Füllöffnungen (15',15") für Flüssigmetall vorhanden sind. - Strombegrenzungsvorrichtung nach dem vorhergehenden Anspruch, dadurch gekennzeichnet, dass als Füllmasse (52) eine niedrigviskose Masse eingesetzt ist, die nach dem Einfüllen in die Vorrichtung (100) dauerhaft verfestigt ist.
- Strombegrenzungsvorrichtung nach dem vorhergehenden Anspruch, dadurch gekennzeichnet, dass die Füllmasse (52) eine aushärtbare Gieß- oder Formmasse ist.
- Strombegrenzungsvorrichtung nach Anspruch 2, dadurch gekennzeichnet, dass die mehreren zylindrischen Trennkörper Ringformkörper (34, 34') sind.
- Strombegrenzungsvorrichtung nach dem vorhergehenden Anspruch, dadurch gekennzeichnet, dass die Ringformkörper (34, 34') mit Trennflächen (37) ausgebildet sind, die einen engen Formschluss benachbarter Ringformkörper (34, 34') bewirken.
- Strombegrenzungsvorrichtung nach dem vorhergehenden Anspruch, dadurch gekennzeichnet, dass die Trennflächen (37) mit einer Verzahnung (35, 35') versehen sind.
- Strombegrenzungsvorrichtung nach einem der Ansprüche 5 bis 7, dadurch gekennzeichnet, dass an den Ringformkörpern (34) Abstandsnasen (36) ausgebildet sind, so dass zwischen den gegen die Innenwand des Gehäuses gerichteten Flächen der Ringformkörper (34, 34') und der Innenwand des Gehäuses (24) der angrenzende Zwischenraum (50) gebildet ist.
- Strombegrenzungsvorrichtung nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass die Zwischenwände (32) in der Zylinderform oder im Stapel der Trennkörper (34, 34') derart gelagert sind, dass eine fest zugeordnete Ausrichtung der Verbindungskanäle (38) untereinander in den Zwischenwänden (32) vorliegt.
- Strombegrenzungsvorrichtung nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass die Elektroden (17', 17") mit einem Formdeckel (20', 20") aus Isoliermaterial umgeben sind.
- Strombegrenzungsvorrichtung nach dem vorhergehenden Anspruch, dadurch gekennzeichnet, dass der Verschluss der Vorrichtung (100) beidseitig über die Endabschlüsse (10', 10") erfolgt.
- Strombegrenzungsvorrichtung nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass auf der vom Flüssigmetall benetzbaren Fläche der Elektroden (17', 17") jeweils eine leitende, gegenüber dem Flüssigmetall beständige Materialschicht (19') aufgetragen ist.
- Strombegrenzungsvorrichtung nach einem der Ansprüche 10 bis 12, dadurch gekennzeichnet, dass die Endabschlüsse (10', 10") eine Bohrung aufweisen, durch welche jeweils ein Anschlussleiter der Elektroden (17', 17") hindurchgreift und dass in mindestens einem Anschlussleiter eine verschließbare Füllöffnung (15', 15") für das Flüssigmetall vorhanden ist.
- Montageverfahren für eine Strombegrenzungsvorrichtung mit Flüssigmetall nach Anspruch 2, umfassend• ein zylindrisches, druckfestes Metallgehäuse (24),• zwei Elektroden (17', 17") aus Festmetall zum Anschließen an einen zu schützenden Stromkreis,• mehrere mit Flüssigmetall befüllbare, zwischen den Elektroden (17', 17") hintereinander liegende Verdichterräume (40), die durch isolierende, mindestens einen Verbindungskanal (38) enthaltende Zwischenwände (32) seitlich begrenzt werden,• wobei die beiden äußeren Verdichterräume jeweils durch eine Zwischenwand (32) und einen isolierenden Formdeckel (20', 20") seitlich begrenzt werden,• wobei mehrere zylindrische Trennkörper (34, 34') vorhanden sind, in die jeweils eine Zwischenwand (32) eingebracht ist, und• die Trennkörper (34, 34') zusammen mit den Formdeckeln (20', 20") einen zylindrischen Stapel (30) derart bilden, dass zwischen der Oberfläche des Stapels (30) und der Innenwand des Gehäuses (24) ein Zwischenraum (50) vorhanden ist, und• der Stapel (30) seitlich durch zwei Endabschlüsse (10', 10") begrenzt wird, wobei,• eine erste Öffnung (25) des Metallgehäuses (24) mit einem ersten Deckel (10') als ersten Endabschluss einschließlich der in den ersten Deckel eingelegten ersten Elektrode (17') verschlossen wird,• der Stapel (30) in das Metallgehäuse (24) eingeführt wird,• die zweite Öffnung (25") des Metallgehäuses (24) mit einem zweiten Deckel (10") als zweiten Endabschluss einschließlich der in den zweiten Deckel (10") eingelegten zweiten Elektrode (17") verschlossen wird,• durch mindestens eine Füllöffnung (12',12") der Zwischenraum (50) mit einer Füllmasse (52) gefüllt wird, und• die Füllmasse (52) veranlasst wird, sich zu verfestigen und• durch mindestens einen der Endabschlüsse einschließlich der eingelegten Elektroden (17', 17") mittels einer Füllöffnung (15',15") die Verdichterräume mit Flüssigmetall gefüllt werden und die Füllöffnung (15',15") verschlossen wird.
- Montageverfahren für eine Strombegrenzungsvorrichtung nach Anspruch 1 umfassend• zwei Elektroden (17', 17") aus Festmetall zum Anschließen an einen zu schützenden Stromkreis,• mehrere mit Flüssigmetall befüllbare, zwischen den Elektroden (17',17") hintereinander liegende Verdichterräume (40), die durch isolierende, mindestens einen Verbindungskanal (38) enthaltende Zwischenwände (32) gebildet werden,• wobei die beiden äußeren Verdichterräume jeweils durch eine Zwischenwand (32) und einen isolierenden Formdeckel (20', 20") seitlich begrenzt werden,• wobei mehrere zylindrische Trennkörper (34, 34') vorhanden sind, in die jeweils eine Zwischenwand (32) eingebracht ist,wobei• aus den mehreren zylindrischen Trennkörpern (34, 34') mit eingelegten Zwischenwänden (32) sowie den Formdeckeln (20', 20") ein Stapel (30) gebildet wird,• dem Stapel (30) beidseitig als Deckel (10', 10") ausgebildete Endabschlüsse mit Füllöffnungen (15',15") für Flüssigmetall einschließlich der in die Deckel (10', 10") eingelegten Elektroden (17', 17") hinzugefügt werden,• die mit den vorgenannten Schritten gebildete Anordnung untereinander in Zylinderachsrichtung mechanisch unter Spannung gesetzt wird, so dass die Trennkörper (34) untereinander dicht und formschlüssig aufeinander liegen,• der Stapel (30) mit einem aus Fasermaterial und Aushärtmasse bestehenden Kompositkörper umgeben wird,• die Aushärtmasse veranlasst wird, sich zu verfestigen, wodurch ein druckdichtes Gehäuse entsteht,• durch mindestens eine der Füllöffnungen (15',15") die Verdichterräume (40) mit Flüssigmetall gefüllt werden, und• die Füllöffnung (15',15") verschlossen wird.
- Montageverfahren nach einem der Ansprüche 14 oder 15, dadurch gekennzeichnet, dass das Aufbringen der Deckel (10', 10") in die Strombegrenzungsvorrichtung (100) mit einer Langzeitsicherung verbunden ist.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE10360103A DE10360103B4 (de) | 2003-12-20 | 2003-12-20 | Anordnung und Montageverfahren einer Strombegrenzungsvorrichtung |
| DE10360103 | 2003-12-20 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP1544887A1 EP1544887A1 (de) | 2005-06-22 |
| EP1544887B1 true EP1544887B1 (de) | 2006-11-29 |
Family
ID=34485543
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP04025252A Expired - Lifetime EP1544887B1 (de) | 2003-12-20 | 2004-10-23 | Vorrichtung und Montageverfahren einer selbsterholenden Strombegrenzungsvorrichtung mit Flüssigmetall |
Country Status (3)
| Country | Link |
|---|---|
| EP (1) | EP1544887B1 (de) |
| AT (1) | ATE347172T1 (de) |
| DE (2) | DE10360103B4 (de) |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN112185783B (zh) * | 2020-12-02 | 2021-04-09 | 乐清海创智能科技有限公司 | 一种自动恢复型电力熔断器 |
Family Cites Families (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE1788143B1 (de) * | 1967-04-19 | 1972-12-21 | Gen Electric | Strombegrenzungsvorrichtung |
| US3806855A (en) * | 1973-04-30 | 1974-04-23 | Gen Electric | Vapor state current limiting device |
| DE2652506A1 (de) * | 1976-11-18 | 1978-05-24 | Gec Elliott Automation Ltd | Elektrische hochstromvorrichtungen |
| SU922911A1 (ru) * | 1980-05-05 | 1982-04-23 | Kb Polt Inst Kujbysheva | Токоограничитель 1 |
| SU1076981A1 (ru) * | 1982-07-29 | 1984-02-29 | Куйбышевский ордена Трудового Красного Знамени политехнический институт им.В.В.Куйбышева | Токоограничитель |
| SU1094088A1 (ru) * | 1983-02-18 | 1984-05-23 | Куйбышевский ордена Трудового Красного Знамени политехнический институт им.В.В.Куйбышева | Токоограничитель |
| DD282778A5 (de) * | 1989-04-26 | 1990-09-19 | Karl Marx Stadt Tech Hochschul | Stromgesteuerte abschaltvorrichtung |
| DE19853580C1 (de) * | 1998-11-20 | 2000-02-24 | Moeller Gmbh | Selbsterholende Strombegrenzungseinrichtung mit Flüssigmetall |
| DE19909558C1 (de) * | 1999-03-05 | 2000-05-25 | Moeller Gmbh | Selbsterholende Strombegrenzungseinrichtung mit Flüssigmetall |
| DE19916324A1 (de) * | 1999-04-12 | 2000-10-19 | Moeller Gmbh | Selbsterholende Strombegrenzungseinrichtung mit Flüssigmetall |
-
2003
- 2003-12-20 DE DE10360103A patent/DE10360103B4/de not_active Expired - Fee Related
-
2004
- 2004-10-23 EP EP04025252A patent/EP1544887B1/de not_active Expired - Lifetime
- 2004-10-23 AT AT04025252T patent/ATE347172T1/de not_active IP Right Cessation
- 2004-10-23 DE DE502004002164T patent/DE502004002164D1/de not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| DE10360103B4 (de) | 2006-03-02 |
| ATE347172T1 (de) | 2006-12-15 |
| EP1544887A1 (de) | 2005-06-22 |
| DE10360103A1 (de) | 2005-07-21 |
| DE502004002164D1 (de) | 2007-01-11 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE69118132T2 (de) | Metalloxyd-Wasserstoff Batterie | |
| DE60318243T2 (de) | Bipolarbatterie und verfahren zur herstellung einer bipolarbatterie | |
| DE102007010742A1 (de) | Zellverbund einer Batterie | |
| DE102008034699A1 (de) | Batterie mit mehreren Batteriezellen | |
| WO2010012338A1 (de) | Batterie, insbesondere fahrzeugbatterie | |
| EP0642141A1 (de) | Überspannungsableiter | |
| EP4005002B1 (de) | Galvanische zellen und batteriemodule | |
| DE102015225350A1 (de) | Gehäuse zur Aufnahme eines Brennstoffzellen-, Batterie- oder Kondensatorstapels | |
| DE102022001673A1 (de) | Deckelbaugruppe für eine Batteriezelle und Batteriezelle | |
| EP2984718A1 (de) | Isolationssystem sowie montageverfahren eines isolationssystems | |
| EP3374145A1 (de) | VORRICHTUNG ZUM SPRITZGIEßEN UND UMSPRITZEN VON OBJEKTEN | |
| EP4040585A1 (de) | Modulgehäuse, verfahren zum herstellen eines modulgehäuses und batteriemodul | |
| EP3475978A1 (de) | Wärmeleitender isolator | |
| DE10360103B4 (de) | Anordnung und Montageverfahren einer Strombegrenzungsvorrichtung | |
| DE4302759C2 (de) | Kollektor mit Armierungsring | |
| DE102022001865A1 (de) | Elektrochemische Einzelzelle und Verfahren zum Herstellen einer elektrochemischen Einzelzelle | |
| DE102021211929A1 (de) | Batteriezellgehäuse mit Zellwandung aus einem Faserverbundwerkstoff, Batteriezelle und Batterie | |
| EP2395517B1 (de) | Induktives Bauteil mit magnetischem Kern | |
| WO2011023721A1 (de) | Spritzgussisolator | |
| WO2006056309A1 (de) | Umwälzpumpe und verfahren zur herstellung einer umwälzpumpe | |
| DE3545414A1 (de) | Elektrisches heizelement und verfahren zu seiner herstellung | |
| EP2395518A1 (de) | Gehäuse zum Aufbau von Luftspalt-getrennten magnetischen Kernsäulen für induktive Bauteile | |
| DE19853580C1 (de) | Selbsterholende Strombegrenzungseinrichtung mit Flüssigmetall | |
| DE4114756C2 (de) | Verfahren zur Herstellung von Naß-Elektrolytkondensatoren, insb. in Chip-Bauweise | |
| US4415637A (en) | Cathode electrode structures for sodium sulphur cells and their manufacture |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IT LI LU MC NL PL PT RO SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL HR LT LV MK |
|
| 17P | Request for examination filed |
Effective date: 20050929 |
|
| AKX | Designation fees paid |
Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IT LI LU MC NL PL PT RO SE SI SK TR |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| RTI1 | Title (correction) |
Free format text: SELF-RECOVERING CURRENT-LIMITING DEVICE WITH LIQUID METAL AND CORRESPONDING MONTING METHOD |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IT LI LU MC NL PL PT RO SE SI SK TR |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20061129 Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20061129 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20061129 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20061129 Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20061129 Ref country code: IE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20061129 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20061129 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20061129 |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REF | Corresponds to: |
Ref document number: 502004002164 Country of ref document: DE Date of ref document: 20070111 Kind code of ref document: P |
|
| REG | Reference to a national code |
Ref country code: SE Ref legal event code: TRGR |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070228 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070228 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070312 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070430 |
|
| NLV1 | Nl: lapsed or annulled due to failure to fulfill the requirements of art. 29p and 29m of the patents act | ||
| GBV | Gb: ep patent (uk) treated as always having been void in accordance with gb section 77(7)/1977 [no translation filed] |
Effective date: 20061129 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FD4D |
|
| ET | Fr: translation filed | ||
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20070830 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20061129 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PCAR Free format text: DTS ZUERICH;RESIRAIN 1;8125 ZOLLIKERBERG (CH) |
|
| BERE | Be: lapsed |
Owner name: MOELLER G.M.B.H. Effective date: 20071031 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070301 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20071031 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20071031 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20061129 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20081015 Year of fee payment: 5 Ref country code: DE Payment date: 20081022 Year of fee payment: 5 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20081015 Year of fee payment: 5 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20081022 Year of fee payment: 5 Ref country code: SE Payment date: 20081014 Year of fee payment: 5 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20081014 Year of fee payment: 5 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20061129 Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20071023 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20061129 Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070530 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| EUG | Se: european patent has lapsed | ||
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20100630 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20091102 Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20100501 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20091023 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20091031 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20091031 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20091023 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20091024 |