EP1453936B1 - Koksofentür mit einer Membrane aus mindestens zwei flexiblen Schichten - Google Patents
Koksofentür mit einer Membrane aus mindestens zwei flexiblen Schichten Download PDFInfo
- Publication number
- EP1453936B1 EP1453936B1 EP02787814A EP02787814A EP1453936B1 EP 1453936 B1 EP1453936 B1 EP 1453936B1 EP 02787814 A EP02787814 A EP 02787814A EP 02787814 A EP02787814 A EP 02787814A EP 1453936 B1 EP1453936 B1 EP 1453936B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- coke oven
- oven door
- membrane
- spring
- door
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 239000012528 membrane Substances 0.000 title claims abstract description 115
- 239000000571 coke Substances 0.000 title claims abstract description 66
- 239000000463 material Substances 0.000 claims abstract description 15
- 238000005260 corrosion Methods 0.000 claims abstract description 4
- 230000007797 corrosion Effects 0.000 claims abstract description 4
- 238000007789 sealing Methods 0.000 claims description 48
- 239000002131 composite material Substances 0.000 claims description 10
- 238000010276 construction Methods 0.000 claims description 8
- 238000009826 distribution Methods 0.000 claims description 5
- 238000001816 cooling Methods 0.000 claims description 3
- 238000010438 heat treatment Methods 0.000 claims description 3
- 238000009420 retrofitting Methods 0.000 claims description 3
- 239000002184 metal Substances 0.000 claims 7
- 239000007789 gas Substances 0.000 description 78
- 108091006146 Channels Proteins 0.000 description 71
- 239000010410 layer Substances 0.000 description 17
- 230000008901 benefit Effects 0.000 description 5
- 238000005520 cutting process Methods 0.000 description 4
- 230000001070 adhesive effect Effects 0.000 description 3
- 230000009471 action Effects 0.000 description 2
- 230000006978 adaptation Effects 0.000 description 2
- 239000000853 adhesive Substances 0.000 description 2
- 238000011161 development Methods 0.000 description 2
- 230000018109 developmental process Effects 0.000 description 2
- 230000000694 effects Effects 0.000 description 2
- 239000011810 insulating material Substances 0.000 description 2
- 238000000034 method Methods 0.000 description 2
- 108090000862 Ion Channels Proteins 0.000 description 1
- 102000004310 Ion Channels Human genes 0.000 description 1
- 229910000639 Spring steel Inorganic materials 0.000 description 1
- 238000009825 accumulation Methods 0.000 description 1
- 239000013466 adhesive and sealant Substances 0.000 description 1
- 238000005452 bending Methods 0.000 description 1
- 230000015572 biosynthetic process Effects 0.000 description 1
- 238000004140 cleaning Methods 0.000 description 1
- 238000004939 coking Methods 0.000 description 1
- 150000001875 compounds Chemical class 0.000 description 1
- 238000005755 formation reaction Methods 0.000 description 1
- 238000004519 manufacturing process Methods 0.000 description 1
- 229920003023 plastic Polymers 0.000 description 1
- 239000004033 plastic Substances 0.000 description 1
- 230000008569 process Effects 0.000 description 1
- 230000009467 reduction Effects 0.000 description 1
- 239000002356 single layer Substances 0.000 description 1
- 239000000725 suspension Substances 0.000 description 1
- 238000003466 welding Methods 0.000 description 1
Images




Classifications
-
- C—CHEMISTRY; METALLURGY
- C10—PETROLEUM, GAS OR COKE INDUSTRIES; TECHNICAL GASES CONTAINING CARBON MONOXIDE; FUELS; LUBRICANTS; PEAT
- C10B—DESTRUCTIVE DISTILLATION OF CARBONACEOUS MATERIALS FOR PRODUCTION OF GAS, COKE, TAR, OR SIMILAR MATERIALS
- C10B25/00—Doors or closures for coke ovens
- C10B25/02—Doors; Door frames
- C10B25/06—Doors; Door frames for ovens with horizontal chambers
-
- C—CHEMISTRY; METALLURGY
- C10—PETROLEUM, GAS OR COKE INDUSTRIES; TECHNICAL GASES CONTAINING CARBON MONOXIDE; FUELS; LUBRICANTS; PEAT
- C10B—DESTRUCTIVE DISTILLATION OF CARBONACEOUS MATERIALS FOR PRODUCTION OF GAS, COKE, TAR, OR SIMILAR MATERIALS
- C10B25/00—Doors or closures for coke ovens
- C10B25/02—Doors; Door frames
- C10B25/16—Sealing; Means for sealing
Definitions
- the invention relates to a coke oven door with membrane, a coke oven door with circulating gas channel and membrane, and their use.
- Such a door is out of the WO 01/30939 A2 known.
- the gas channel on the coke oven door creates a sealing system for preventing emissions and air inlets on coke oven chambers that reliably prevents both the escape of raw gases from the coke oven chamber and the air inlet into the coke oven chamber.
- the invention has for its object to provide a coke oven available, the sealing strips have such a large spring deflection that they can adapt to all occurring deformations, so that at any time a complete seal is guaranteed.
- the sealing system should be retrofitted to existing coke oven doors even in tight spaces.
- the object of the invention is also to show the use of a coke oven door.
- the invention is based on two essential principles.
- the spring travel for the contact pressure of the gas channel as large as possible and the contact pressure in the longitudinal direction should be as uniform as possible
- the springs on the gas channel to act such that the contact pressure of the outer door sealing strip greater or at least equal to the contact pressure, on the inner door sealing strip is, is.
- the seal between the gas channel and the coke oven door is ensured by a membrane which has such a large deflection capacity with sufficient mechanical strength to accommodate all deformations.
- the gas channel must be made so flexible that at each support point in about the same contact pressure of the outer door sealing strip of the gas channel is given.
- the seal according to the invention can be made with all sealing systems known from the prior art. Due to the membrane with its high deflection capacity, a better sealing is ensured even with conventional sealing systems.
- the sealing system By sealing the invention, it is possible to compensate for all deformations of the chamber frame and the coke oven door, so that at any time a complete seal is guaranteed.
- the sealing system also has the in the WO 01/30939 A2 named advantages, ie a gas pressure equalization between the gas channel and the coke oven chamber and thereby causes a reduction in the raw gas pressure prevailing on the outer sealing strip.
- the membrane consists of at least two directly superimposed layers.
- This embodiment has the advantage that the deflection capacity of the membrane in the elastic region is improved compared to a membrane which has the same total material thickness. Due to the elastic behavior of the diaphragm, the diaphragm returns to the starting position when the contact pressure is reduced by the spring element.
- the membrane according to an embodiment of the invention is sandwiched from a plurality of materials.
- the membrane plate arranged towards the gas duct can be made corrosion-resistant, while the middle membrane sheet assumes the spring effect (eg spring steel) and the upper reinforces the spring pressure.
- the membrane consists of two sheets.
- the individual sheets have a higher elasticity than a single sheet, which corresponds in its wall thickness of the wall thickness of the two sheets and can move during deformation by the spring pressure against each other.
- the membrane can also be designed in composite construction.
- the two sheets are connected together in the sense of a composite system. This can e.g. by webs or by other materials, such. Plastics and / or adhesives take place.
- the tar produced in the coking plant can also be used.
- the individual sheets of the membrane may have a different material thickness.
- the membrane can be varied in its bending behavior in a wide range and optimally adapted to the respective requirements.
- the individual sheets of the membrane can even be designed with a material thickness in the tenth of a millimeter range.
- the membrane consists of many individual layers that can move against each other. This creates slip planes on the contact surfaces of the individual layers.
- the membrane thus becomes more flexible overall and has a larger elastic range. As a result, a greater spring travel is possible.
- This embodiment has the advantage that any damage to the individual membrane sheets due to the adhesive effect of the condensates (tar) are automatically sealed.
- the door opening to perform sealing sheet of the membrane made of heat and corrosion resistant material and to perform the other sheets of the membrane accordingly so that the adequate deflection capacity of the membrane is ensured.
- At least one sheet of the membrane is formed as a spring.
- the membrane contributes to the contact pressure of the spring elements.
- the sheets forming the membrane may also be formed as molded parts.
- any known from the prior art Ausfihrungsformen of springs or membrane sheets are possible.
- the membrane according to the invention can be combined with all known from the prior art spring elements. Due to its large deflection behavior, it adapts to all preset suspension travel.
- the membrane it is also possible to carry out the membrane as a spring element. For this purpose, only one or more sheets of the membrane must be performed as a spring.
- the spring element consists of a plurality of superimposed leaf springs, which are fastened together on the door plate above the membrane and press on the gas channel. So that the sealing edges can better adapt to the deformations, the leaf springs are designed segment by segment as individual springs.
- a holding element for receiving a push rod, which presses on the gas channel.
- the push rod may e.g. Pressed by disc springs, coil springs or hydraulically / pneumatically against the gas channel.
- the spring plate itself can also be designed as a rigid element with low elastic properties and the actual spring travel are mainly caused by the resilient support.
- the resilient holder can, for. B. by disc springs which are clamped to a screw executed. Another possibility is the attachment of a spring element on a spring bar. It is also possible to design a spring element such that it assumes the spring function of the plate springs or of the spring rod. This design has the advantage that only a single spring component that can perform both spring functions must be made.
- the spring travel is composed of the spring travel of the spring element and the spring travel resulting from the resilient support of the spring element.
- the membrane must be designed so that the membrane can follow this spring travel. On the other hand, the membrane must also have such a great spring action that it springs back into its original position. This of course applies to all spring components of the spring system.
- any contact pressure with any distribution and spring characteristic, i.e., any desired spring pressure.
- any different or equal pressures can be provided on the outer and inner sealing strip of the gas channel.
- different leaf springs are combined with each other such that the spring action increases with increasing spring travel; This can be adjusted either by a different shape or length of the leaf springs or by providing distances to the respective point of application of the spring.
- the springs can have a desired adjustable bias by different clamping.
- the springs can also be designed in composite construction. In this case, all known techniques can be used. Since the requirements of the composite construction in the membranes and springs in terms of flexibility match, the composite structures can be used for both the diaphragm and the spring elements accordingly.
- the composite construction can also be carried out such that channels between the individual elements of the springs or the membrane arise.
- the channels can be carried out by introducing a corresponding medium as a cooling or heating channel. It is also possible to design the channels with an insulating material as an insulating layer.
- the gas channel must be designed so that it can adapt to the bumps and deformations of the chamber frame.
- the gas channel must have such a large cross-section that the raw gas can be discharged without pressure accumulation.
- the gas channel is designed with an inner and an outer sealing strip.
- the gas channel In the area of door seal cutting, the gas channel must be as flexible as possible. This is z. B. thereby possible that one carries out the wall of the gas channel in lesser material thickness or notches or bends in the region of the door seal and thereby increases the deflection capability in this area.
- the gas channel can also consist of correspondingly shaped elements of the membrane or the springs (leaf springs).
- a particular problem for the tightness of coke oven doors is the corners of the door.
- the membrane in the corner area in one piece, i. the individual layers of the membrane are made in one piece for the upper and lower regions, so that each results in a U-shape.
- the membrane, which seals the longitudinal sides of the coke oven door, is adapted to this U-shape.
- connection of the individual membrane parts can be done by welding. Due to the structure of the membrane of individual layers, the membrane can be connected such that the individual layers are arranged offset with their seams. Due to the overlap of the individual membrane layers in this area, a gas-tightness is achieved. Thus, in this connection region, the membrane has the same material thickness, the individual membrane sheets must be arranged "on impact". This collision can be carried out in different ways. In the simplest case, the individual membrane layers are cut at right angles and arranged abutting one another. It is also possible to push the individual membrane sheets diagonally toward one another. In addition, the edges of the individual membrane sheets can be made beveled, so that there is a so-called sharpened impact. Due to the diagonal design of the abutting edges, the sealing edge length is increased, while the bevel (sharpening) of the membrane layers increases the sealing surface.
- the individual membrane layers must have in their overlap region in the material thickness be mutually reduced such that the two overlapping layers together give the layer thickness of the single layer.
- This can be z. B. be made by beveling (sharpening) or by appropriate cutouts (step formations).
- tar can also be used in the production of the membrane as adhesive and sealant for the connection of the individual membrane layers.
- the individual membrane layers can be arranged overlapping in the connection area without further measures. It is sufficient to arrange the individual membrane sheets offset in the connection area.
- the profile of the gas channel rests on the chamber frame and does not participate in any deformations on the travel, resulting in this area no or only low voltages.
- a miter can be provided in the area of the door corners. Since in this area the welds are exposed to only low voltages, any other type of connection can be selected. It is also possible to run the gas duct in the corner as a plug connection.
- a possible connector is shown in the drawing. The arrangement of connectors can also be provided at any point of the gas channel.
- the sealing system according to the invention with membrane, gas channel and spring element is outstandingly suitable for retrofitting leaking coke oven doors. All existing kosmoforte doors on the market can be retrofitted. Also for retrofitting membrane of the invention can be used with the spring element with all known from the prior art sealing systems.
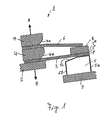
- FIG. 1 shows a partial view of a coke oven door 1 in the region of the circulating gas channel 5.
- a membrane 3 is fixed with a holding element 4.
- the holding element 4 has a chamfer 4a.
- the membrane 3 is made of three stacked sheets 3 ', 3 "and 3"'.
- the gas passage 5 is arranged with an outer door seal blade 5a and an inner door seal blade 5b.
- the gas channel 5 has on the inner door sealing strip 5b on a chamfer 5c.
- On the holding element 4 are leaf springs 6, which are held by a holding element 7, respectively.
- the holding element 7 also has a bevel 7a.
- the leaf springs 6 press on a bar 8, which is attached to the membrane 3 in the region of the gas channel 5.
- the gas channel 5 is pressed by the leaf springs 6 against the chamber frame 9 of a coke oven chamber, not shown.
- the gas channel 5 is sealingly against the chamber frame 9. Movements by deformations of the chamber frame 9 and / or the coke oven door 1 are compensated by the leaf springs 6 such that the gas channel 5 is always pressed sealingly against the chamber frame 9. In this case, only a slight resistance to the leaf springs 6 is generated by the flexible membrane 3.
- the membrane 3 is able by the bevels 4a and 5c of the holding element 4 and the gas channel 5 able to follow the predetermined by the leaf springs 6 spring travel.
- the possible movements of the coke oven door 1 are indicated by the arrows A and B.
- the bevel 7a of the holding element 7 causes a larger lever arm and thus a greater spring travel of the leaf springs. 6
- FIG. 2 another embodiment of the sealing system according to the invention is shown.
- a holder 11 for a push rod 10 is attached on the door panel 2 with the diaphragm 3 and the holding element 4.
- disc spring columns 12 are provided which press the plunger 10 on the bar 8 as a pressure distribution bar and thus on the diaphragm 3 and the gas channel 5 and thus press the gas channel 5 against the chamber frame 9.
- the disc springs 12 are biased by self-locking nuts 13.
- FIG. 3 shows that the gas channel 5 is pressed with a leaf spring 15 against the chamber frame 9.
- the leaf spring 15 is resiliently clamped to a screw 16, which is arranged on the holding element 4, with disc spring columns 17. Due to this resilient support a larger spring travel of the leaf spring 15 is possible.
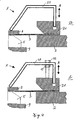
- FIG. 4a shows a further embodiment of the sealing system according to the invention of the coke oven door 1 with a spring element, which is designed as a spring member 20.
- the spring member 20 presses on the bar 8 and the diaphragm 3 on the gas channel 5, which is thereby pressed against the chamber frame 9.
- By different depth clamping of the spring member 20 in a holding element 21 - according to double arrow A - can be the spring travel and the spring characteristic vary.
- FIG. 4b the same embodiment of the spring element is shown.
- a bias voltage can be generated on the spring member 20 in addition.
- a membrane 25 is shown in composite construction.
- the membrane 25 consists of membrane sheets 26, 27, 28 and 29.
- the membrane sheets 27 and 28 are interconnected by webs 30.
- the gap between the membrane plates 27 and 28 is designed as channels 31.
- a medium can be guided, so that the channels 31 are used as cooling or heating channels.
- FIG. 6 shows a membrane 40 with membrane plates 41 and 42.
- the membrane plates 41 and 42 are bent at right angles at its front end and clamped at its other end in such a way that the gas channel 5 results between the two right-angled bends.
- the membrane sheets 41 and 42 have bends 43.
- By these bends 43 creates a density cutting edge 43 ', which seals the gas channel 5 against the chamber frame 9.
- leaf springs 44, 45, and 46 are of different lengths. By this measure increases with increasing deflection, the spring force.
- the gas channel 5 with an outer door sealing strip 50 and an inner door sealing strip 51 can be seen.
- the inner door sealing strip 51 has at its lower end a Groove 52 on. Below the groove 52, the inner door sealing strip 51 is provided with a slope 54, so that there is a door seal cutting edge 56.
- the outer door sealing strip 50 has correspondingly at its lower end a groove 53 and a slope 55. The slope 55 extends beyond the wall thickness of the door sealing strip 50. This makes it possible to press with a spring force F directly on the door seal blade 57 and thus to achieve a more flexible adaptation to the chamber frame 9.
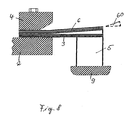
- FIG. 8 shows that the membrane 3 and the leaf springs 6 are fixed to the holding element 4 on the door panel 2.
- the lowermost leaf spring of the leaf springs 6 is angled at its non-clamped end and presses punctiform or linear on the membrane 3 and the outer door sealing strip of the gas channel 5.
- the punctual or linear contact pressure of the leaf spring 6 can be increased adjustable that a Clamping wedge 60 is pushed between the individual leaf springs of the leaf springs 6.
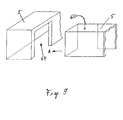
- FIG. 9 a corner region of the gas channel 5 is shown.
- the gas channel 5 is connected by nesting in the direction of arrow A in the corner.
- the right part of the gas channel 5 is inserted into an opening 64 of the left part of the gas channel 5.
- an opening 65 in the right part of the gas channel 5 Through an opening 65 in the right part of the gas channel 5, an unhindered gas passage in the corner region of the gas channel 5 is possible.
- an additional connection of the two parts of the gas channel 5 is unnecessary, since any gas leaks are remedied by the tar. It is also possible to use tar or another adhesive for the connection of the two gas channel parts.
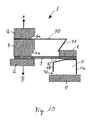
- FIG. 10 shows that a leaf spring 70 presses with a sliding surface 71 on the bar 8 and thus on the membrane 3 and the gas channel 5.
- the leaf spring 70 moves with its sliding surface 71 along the edge of the bar 8.
- the spring travel is composed of the spring travel of the leaf spring 70 and the spring travel itself by compressing the angle formed by the sliding surface 71 and the leaf spring 70 results as well as from the sliding path of the strip 8 on the Leit Structure71. The sum of these three spring travel results in a large total spring travel.
- a gap 72 is provided on the inner door sealing strip 5b of the gas channel 5.
- the outer door sealing strip 5a of the gas channel 5 comes to rest on the chamber frame 9. With further movement in this direction, the inner door sealing strip 5b of the gas channel 5 is brought into abutment and the gap 72 closes. As a result, the already large travel of this system is still increased. In an opposite movement of the coke oven door 1 in the direction of arrow A, the inner door sealing strip 5b of the gas channel 5 lifts off the chamber frame 9, while the outer door sealing strip 5a of the gas channel 5 still seals reliably.
Landscapes
- Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Materials Engineering (AREA)
- Oil, Petroleum & Natural Gas (AREA)
- Organic Chemistry (AREA)
- Coke Industry (AREA)
- Furnace Housings, Linings, Walls, And Ceilings (AREA)
- Special Wing (AREA)
- Laminated Bodies (AREA)
Description
- Die Erfindung betrifft eine Koksofentür mit Membrane, eine Koksofentür mit umlaufendem Gaskanal und Membrane, sowie deren Verwendung.
- Eine derartige Tür ist aus der
WO 01/30939 A2 - Bei dem Gaskanal ist es wichtig, dass die Türdichtleisten bzw. Türdichtschneiden des Gaskanals über den gesamten Bereich anliegen.
- Es ist bekannt, das der Kammerrahmen durch die Temperatureinwirkung in vertikaler Richtung eine Verformung im Sinne einer Durchbiegung erleidet. Es gibt zahlreiche Vorschläge, die Dichtleisten von Koksofentüren an diese Verformungen anzupassen. Alle diese Lösungen haben den Nachteil, dass der Federweg nicht ausreicht, um sich an diese Verformungen anzupassen.
- So wird in der
DE 41 03 504 C2 eine Koksofentür offenbart, bei der eine Membran mit Federn gegen den Kammerrahmen gepresst wird. Das Problem bei dieser Anordnung ist, dass die Membrane eine ausreichende Materialstärke aufweisen muss, um die Anpresskräfte aufnehmen zu können, d.h. die Membran muss eine hohe mechanische Festigkeit aufweisen. Die Membran darf bei Reinigungsvorgängen nicht beschädigt bzw. zerstört werden. Auf der anderen Seite muss die Membran ein ausreichendes Durchbiegungsvermögen im elastischen Bereich aufweisen. Diese beiden gegensätzlichen Anforderungen konnten bisher nicht erfüllt werden, so dass der Federweg bei entsprechender mechanischer Festigkeit der Membran nicht ausreichend war und eine unbefriedigende Abdichtung zur Folge hatte. - Der Erfindung liegt die Aufgabe zugrunde, eine Koksofentür zur Verfügung zu stellen, deren Abdichtleisten einen derart großen Federweg aufweisen, dass sie sich allen stattfindenden Verformungen anpassen können, so dass jederzeit eine vollständige Abdichtung gewährleistet ist. Außerdem soll das Abdichtsystem bei bestehenden Koksofentüren auch bei engen Platzverhältnissen nachrüstbar sein. Die Aufgabe der Erfindung besteht auch im Aufzeigen der Verwendung einer Koksofentür.
- Diese Aufgabe wird durch die Merkmale des Patentanspruchs 1 oder 2 gelöst. Hinsichtlich der Verwendung erfolgt die Lösung der Aufgabe durch Patentanspruch 32.
- Weiterbildungen erfolgen gemäß den Merkmalen der Unteransprüche.
- Der Erfindung liegen zwei wesentliche Grundgedanken zugrunde. Zum einen soll der Federweg für die Anpressung des Gaskanals möglichst groß und dessen Anpressdruck in Längsrichtung möglichst gleichmäßig sein, zum anderen sollen die Federn auf den Gaskanal derart einwirken, dass der Anpressdruck der äußeren Türdichtleiste größer oder zumindest gleich dem Anpressdruck, der an der inneren Türdichtleiste herrscht, ist. Die Abdichtung zwischen dem Gaskanal und der Koksofentür ist durch eine Membrane gewährleistet, die ein derart großes Durchbiegungsvermögen bei gleichzeitig ausreichender mechanischer Festigkeit aufweist, um sich allen Verformungen anzupassen. Der Gaskanal muss derart biegsam ausgeführt sein, dass an jedem Auflagepunkt in etwa der gleiche Anpressdruck der äußeren Türdichtleiste des Gaskanals gegeben ist.
- Durch die Flexibilität der Membrane ist es möglich, auf kleinstem Raum eine große Auslenkung auszuführen. Aufgrund dieser Eigenschaft können bestehende Koksofentüren, die im Bereich der Abdichtung sehr enge Platzverhältnisse aufweisen, unter Verwendung der vorhandenen Befestigungsmöglichkeiten nachgerüstet werden.
- Die Ausführung der Membrane in Kombination mit dem Federelement und der daraus resultierende große Federweg ist auch für sich genommen eine Erfindung, d.h. diese Ausführungsform kann unter Verzicht auf den Gaskanal auch mit den aus dem Stand der Technik bekannten Dichtsystemen verwendet werden.
- Wenn z.B. durch die geometrischen Verhältnisse eine Anordnung des Gaskanals nicht möglich ist, kann die erfindungsgemäße Abdichtung mit allen aus dem Stand der Technik bekannten Abdichtsystemen vorgenommen werden. Durch die Membrane mit ihrem großen Durchbiegungsvermögen ist auch bei konventionellen Abdichtsystemen eine bessere Abdichtung gewährleistet.
- Durch die erfindungsgemäße Abdichtung ist es möglich, alle Verformungen des Kammerrahmens und auch der Koksofentür auszugleichen, so dass zu jedem Zeitpunkt eine vollständige Abdichtung gewährleistet ist. Bei Verwendung des Gaskanals weist das Abdichtsystem außerdem noch die in der
WO 01/30939 A2 - Erfindungsgemäß besteht die Membrane aus mindestens zwei direkt aufeinanderliegenden Schichten. Diese Ausführungsform hat den Vorteil, dass das Durchbiegevermögen der Membrane im elastischem Bereich verbessert wird gegenüber einer Membrane, die die gleiche Gesamtmaterialstärke aufweist. Aufgrund des elastischen Verhaltens der Membrane geht die Membrane bei Verringerung des Anpressdrucks durch das Federelement wieder in die Ausgangsposition zurück.
- Die Membrane gemäß einer Ausbildung der Erfindung ist aus mehreren Materialien sandwichartig zusammengesetzt. Dabei kann die zum Gaskanal hin angeordnete Membranblech korrosionsbeständig ausgebildet sein, während das mittlere Membranblech die Federwirkung übernimmt (z.B. Federstahl) und das obere den Federdruck verstärkt.
- Gemäß einer weiteren Ausführungsform besteht die Membrane aus zwei Blechen. Die einzelnen Bleche weisen eine höhere Elastizität auf als ein Einzelblech, das in seiner Wandstärke der Wandstärke der beiden Bleche entspricht und können sich beim Verformen durch den Federdruck gegeneinander verschieben.
- Die Membrane kann auch in Verbundbauweise ausgeführt sein. Im einfachsten Fall werden die beiden Bleche im Sinne eines Verbundsystems miteinander verbunden. Dies kann z.B. durch Stege oder auch durch andere Materialien, wie z.B. Kunststoffe und/oder Klebstoffe erfolgen. Für diese Verbundbauweisen kann auch der in der Kokerei anfallende Teer verwendet werden.
- Die einzelnen Bleche der Membrane können eine unterschiedliche Materialstärke aufweisen. Dadurch kann die Membrane in ihrem Biegeverhalten in einem großen Bereich variiert werden und an die jeweiligen Anforderungen optimal angepasst werden.
- Die einzelnen Bleche der Membrane können sogar mit einer Materialstärke im Zehntel-Millimeterbereich ausgeführt sein. Bei dieser Ausführungsform besteht die Membrane aus vielen einzelnen Schichten, die sich gegeneinander verschieben können. Dadurch entstehen Gleitebenen an den Auflageflächen der einzelnen Schichten. Die Membrane wird somit insgesamt flexibler und weist einen größeren elastischen Bereich auf. Dadurch ist ein größerer Federweg möglich. Diese Ausfiihrungsform hat den Vorteil, dass eventuelle Beschädigungen der einzelnen Membranbleche aufgrund des Verklebungseffektes der Kondensate (Teer) selbsttätig abgedichtet werden.
- Es ist außerdem möglich, dass die Türöffnung abdichtende Blech der Membrane aus hitze-und korrosionsbeständigem Material auszuführen und die anderen Bleche der Membrane entsprechend so auszuführen, dass das ausreichende Durchbiegevermögen der Membrane gewährleistet ist.
- Gemäß einer weiteren Ausbildung der Erfindung wird mindestens ein Blech der Membrane als Feder ausgebildet. Durch diese Maßnahme trägt die Membrane zum Anpressdruck der Federelemente bei.
- Die die Membrane bildenden Bleche können auch als Formteile ausgebildet sein. Dabei sind jegliche aus dem Stand der Technik bekannten Ausfiihrungsformen von Federn oder Membranblechen möglich.
- Es ist selbstverständlich ebenfalls möglich, die einzelnen Bleche der Membrane mit den vorher genannten Eigenschaften zu kombinieren.
- Die Erfindungsgemäße Membrane kann mit allen aus dem Stand der Technik bekannten Federelementen kombiniert werden. Aufgrund ihres großen Durchbiegeverhaltens passt sie sich an alle vorgegebenen Federwege an.
- Es ist auch möglich, die Membrane als Federelement auszuführen. Dazu muss lediglich ein oder mehrere Bleche der Membrane als Feder ausgeführt werden.
- Gemäß einer Ausführungsform besteht das Federelement aus mehreren übereinander angeordneten Blattfedern, die gemeinsam an der Türplatte oberhalb der Membrane befestigt sind und auf den Gaskanal drücken. Damit sich die Dichtschneiden den Verformungen besser anpassen können, sind die Blattfedern segmentweise als Einzelfedern ausgeführt.
- Eine andere Möglichkeit besteht darin, an der Türplatte ein Halteelement zur Aufnahme eines Druckstößels anzuordnen, der auf den Gaskanal drückt. Der Druckstößel kann z.B. durch Tellerfedern, Schraubenfedern oder auch hydraulisch/pneumatisch gegen den Gaskanal gedrückt werden.
- Eine weitere Möglichkeit einen Anpressdruck auf den Gaskanal auszuüben besteht darin, ein Federblech federnd an der Türplatte zu befestigen. Bei dieser Ausführungsform kann das Federblech selbst auch als starres Element mit geringen elastischen Eigenschaften ausgeführt sein und der eigentliche Federweg hauptsächlich durch die federnde Halterung bewirkt werden.
- Die federnde Halterung kann z. B. durch Tellerfedern, die an einer Schraube eingespannt sind, ausgeführt sein. Eine weitere Möglichkeit ist die Befestigung eines Federelementes an einem Federstab. Es ist auch möglich, ein Federelement derart auszuführen, dass es die Federfunktion der Tellerfedern bzw. des Federstabes übernimmt. Diese Ausführung hat den Vorteil, dass nur ein einziges Federbauteil, das beide Federfunktionen ausführen kann, gefertigt werden muss.
- Durch diese Anordnung ist es gewährleistet, dass der Gaskanal in einem Federsystem mit einem relativ großen Federweg angeordnet ist. Der Federweg setzt sich zusammen aus dem Federweg des Federelementes und dem Federweg, der sich aus der federnden Halterung des Federelementes ergibt.
- Die Membrane muss derart ausgeführt sein, dass die Membrane diesem Federweg folgen kann. Auf der anderen Seite muss die Membrane auch eine so große Federwirkung aufweisen, dass sie in ihre Ausgangsstellung zurückfedert. Dies gilt natürlich für alle Federkomponenten des Federsystems.
- Gemäß der Erfindung ist es erstmals möglich, eine starre "Doppeldichtung" (Gaskanal) mit einem großen Federweg an den Türrahmen zur Anlage zu bringen, wobei der Anpressdruck über die gesamte Länge gleich ist.
- Mit den oben beschriebenen Federsystemen ist es möglich, einen beliebigen Anpressdruck mit beliebiger Verteilung und beliebiger Federkennlinie zu erzeugen, d.h. auf die äußere und die innere Dichtleiste des Gaskanals können beliebige unterschiedliche oder gleiche Drücke vorgesehen werden. So können z. B. verschiedene Blattfedern derart miteinander kombiniert werden, dass die Federwirkung mit größer werdendem Federweg zunimmt; Dies kann entweder durch eine unterschiedliche Form oder Länge der Blattfedern oder durch Vorsehen von Abständen zu dem jeweiligen Angriffspunkt der Feder eingestellt werden.
- Die gleichen Möglichkeiten hat man auch bei den anderen Federsystemen. Bei Verwendung der Systeme mit Druckstößeln ist darauf zu achten, dass der Anpressdruck durch eine entsprechende Druckverteilungsleiste vergleichmäßigt wird. Dabei muss die Druckverteilungsleiste derart flexibel gestaltet sein, dass eine Anpassung des Gaskanals an die Unebenheiten des Kammerrahmens noch möglich ist.
- Die Federn können durch unterschiedliche Einspannung eine gewünschte einstellbare Vorspannung aufweisen.
- Die Federn können auch in Verbundbauweise ausgeführt sein. Dabei können alle bekannten Techniken eingesetzt werden. Da die Anforderungen an die Verbundbauweise bei den Membranen und Federn im Hinblick auf die Flexibilität übereinstimmen, können die Verbundbauweisen sowohl für die Membrane als auch für die Federelemente entsprechend eingesetzt werden.
- Die Verbundbauweise kann auch derart ausgeführt werden, dass Kanäle zwischen den einzelnen Elementen der Federn oder auch der Membrane entstehen. Die Kanäle können durch Einleiten eines entsprechenden Mediums als Kühl- oder Heizkanal ausgeführt werden. Es ist auch möglich, die Kanäle mit einem Isoliermaterial als Isolierschicht auszuführen.
- Der Gaskanal muss derart ausgeführt sein, dass er sich an die Unebenheiten und Verformungen des Kammerrahmens anpassen kann. Auf der anderen Seite muss der Gaskanal einen derart großen Querschnitt aufweisen, dass das Rohgas ohne Druckstau abgeführt werden kann. Auf jeden Fall ist der Gaskanal mit einer inneren und einer äußeren Dichtleiste ausgeführt. Im Bereich der Türdichtschneiden muss der Gaskanal möglichst flexibel ausgeführt sein. Dies ist z. B. dadurch möglich, dass man im Bereich der Türdichtschneide die Wand des Gaskanals in geringerer Materialstärke oder durch Einkerbungen oder Abwinkelungen ausführt und dadurch die Durchbiegungsfähigkeit in diesem Bereich vergrößert.
- Es ist ebenfalls möglich, eine Türdichtschneide an der inneren und äußeren Dichtleiste des Gaskanals zu montieren.
- Der Gaskanal kann auch aus entsprechend geformten Elementen der Membrane oder der Federn (Blattfedern) bestehen.
- Ein besonderes Problem für die Dichtigkeit von Koksofentüren stellen die Ecken der Tür dar. Gemäß der Erfindung wird vorgeschlagen, die Membrane im Eckbereich jeweils aus einem Stück zu fertigen, d.h. die einzelnen Schichten der Membrane werden für den oberen und unteren Bereich aus einem Stück hergestellt, so dass sich jeweils eine U-Form ergibt. An diese U-Form wird die Membrane, die die Längsseiten der Koksofentür abdichtet, angepasst. Durch diese Anordnung ist die dauerhafte Gasdichtigkeit der Membrane gewährleistet, da die Nähte außerhalb des stark belasteten Eckbereiches angeordnet sind.
- Die Verbindung der einzelnen Membranteile kann durch Schweißen erfolgen. Aufgrund des Aufbaus der Membrane aus einzelnen Schichten kann die Membrane derart verbunden werden, dass die einzelnen Schichten mit ihren Nähten versetzt angeordnet werden. Aufgrund der Überlappung der einzelnen Membranschichten in diesem Bereich wird eine Gasdichtigkeit erzielt. Damit in diesem Verbindungsbereich die Membrane die gleiche Materialstärke aufweist, müssen die einzelnen Membranbleche "auf Stoss" angeordnet sein. Dieses Aneinanderstoßen kann auf unterschiedliche Art und Weise ausgeführt sein. Im einfachsten Fall werden die einzelnen Membranschichten rechtwinklig geschnitten und gegeneinander stoßend angeordnet. Es ist auch möglich, die einzelnen Membranbleche diagonal aufeinander stoßen zu lassen. Die Kanten der einzelnen Membranbleche können zusätzlich noch abgeschrägt ausgeführt sein, so dass ein sogenannter geschärfter Stoß vorliegt. Durch die diagonale Ausführung der Stoßkanten wird die Dichtkantenlänge erhöht, während durch die Abschrägung (Schärfung) der Membranschichten die Dichtfläche vergrößert wird.
- Aufgrund der erfindungsgemäßen Membrane mit ihrem Schichtenaufbau ist es sogar möglich, die Verbindung der Membrane im Eckbereich auszuführen. Bei dieser Ausführungsform müssen die einzelnen Membranschichten in ihrem Überlappungsbereich in der Materialstärke wechselseitig derart verringert werden, dass die beiden überlappenden Schichten zusammen die Schichtstärke der einzelnen Schicht ergeben. Dies kann z. B. durch Abschrägung (Schärfen) oder auch durch entsprechende Ausfräsungen (Stufenbildungen) vorgenommen werden.
- Diese Verbindungen werden noch zusätzlich durch den in dem Rohgas enthaltenden Teer, der sich in den Ritzen bzw. Zwischenräumen bei eventuellem Gaseindringen festsetzt, abgedichtet. Gemäß einer Weiterbildung kann Teer auch bei der Herstellung der Membrane als Klebe- und Dichtmittel zur Verbindung der einzelnen Membranschichten verwendet werden.
- Bei der Ausführungsform der Membrane mit Blechen im Zehntel-Millimeterbereich können die einzelnen Membranschichten im Verbindungsbereich überlappend ohne weitere Maßnahmen angeordnet werden. Es reicht aus, die einzelnen Membranbleche im Verbindungsbereich versetzt anzuordnen.
- Da das Profil des Gaskanals auf den Kammerrahmen aufliegt und bei eventuellen Verformungen nicht am Federweg teilnimmt, entstehen in diesem Bereich keine bzw. nur geringe Spannungen. Bei dem Gaskanal kann im Bereich der Türecken eine Gehrung vorgesehen werden. Da in diesem Bereich die Schweißnähte nur geringen Spannungen ausgesetzt sind, kann auch jede andere Art der Verbindung gewählt werden. Es ist auch möglich, den Gaskanal im Eckbereich als Steckverbindung auszuführen. Eine mögliche Steckverbindung ist in der Zeichnung dargestellt. Die Anordnung von Steckverbindungen kann auch an jeder beliebigen Stelle des Gaskanals vorgesehen werden.
- Das erfindungsgemäße Abdichtsystem mit Membrane, Gaskanal und Federelement eignet sich hervorragend zum Nachrüsten undichter Koksofentüren. Dabei können alle auf dem Markt vorhandenen Koskofentüren nachgerüstet werden. Auch für die Nachrüstung kann die erfindungsgemäße Membrane mit dem Federelement mit allen aus dem Stand der Technik bekannten Dichtsystemen verwendet werden.
- Die vorgenannten sowie die beanspruchten und in dem Ausführungsbeispiel beschriebenen erfindungsgemäß zu verwendenden Bauteile unterliegen in ihrer Größe, Formgestaltung, Materialauswahl und technischen Konzeption keinen besonderen Ausnahmebedingungen, so dass die in dem Anwendungsgebiet bekannten Auswahlkriterien uneingeschränkt Anwendung finden können.
- Weitere Einzelheiten, Merkmale und Vorteile des Gegenstandes der Erfindung ergeben sich aus der nachfolgenden Beschreibung der zugehörigen Zeichnung, in der - beispielhaft - bevorzugte Ausführungsformen der erfindungsgemäßen Koksofentüren dargestellt sind.
- In der Zeichnung zeigen:
- Figur 1
- eine Teilansicht einer Koksofentür mit Gaskanal, Membrane und Blattfe- dern,
- Figur 2
- eine Ausführungsform mit Druckstößel und Tellerfedern,
- Figur 3
- eine Ausführungsform mit einem federnd gehaltenen Federelement,
- Figur 4a u.
- eine Ausführungsform mit einem Federelement, das aus einem Bauteil
- Figur 4b
- besteht,
- Figur 5
- eine Ausführungsform der Membrane in Verbundbauweise,
- Figur 6
- eine Ausführungsform, bei der das Federelement, die Membrane und der Gaskanal als ein Bauteil ausgeführt sind.
- Figur 7
- eine Ausführungsform des Gaskanals mit flexibler Türdichtschneide,
- Figur 8
- eine Ausführungsform der
Figur 1 , bei der eine Federkraft im Bereich der äußeren Türdichtleiste des Gaskanals vorliegt, - Figur 9
- eine Ausführungsform des Eckbereichs des Gaskanals mit einer Steckverbindung,
- Figur 10
- eine Ausführungsform mit einem sehr großen Federweg.
- Die
Figur 1 zeigt eine Teilansicht einer Koksofentür 1 im Bereich des umlaufenden Gaskanals 5. An der Türplatte 2 der Koksofentür 1 ist eine Membrane 3 mit einem Halteelement 4 befestigt. Das Halteelement 4 weist eine Abschrägung 4a auf. Die Membrane 3 besteht aus drei übereinander angeordneten Blechen 3', 3" und 3"'. An den äußeren Bereich der Membrane 3 ist der Gaskanal 5 mit einer äußeren Türdichtschneide 5a und einer inneren Türdichtschneide 5b angeordnet. Der Gaskanal 5 weist an der inneren Türdichtleiste 5b eine Abschrägung 5c auf. An dem Haltelement 4 sind Blattfedern 6, die von einem Halteelement 7 gehalten werden, angeordnet. Das Halteelement 7 weist ebenfalls eine Abschrägung 7a auf. Die Blattfedern 6 drücken auf eine Leiste 8, die an der Membrane 3 im Bereich des Gaskanals 5 befestigt ist. Der Gaskanal 5 wird durch die Blattfedern 6 gegen den Kammerrahmen 9 einer nicht dargestellten Koksofenkammer gepresst. Dadurch liegt der Gaskanal 5 dichtend an dem Kammerrahmen 9 an. Bewegungen durch Verformungen des Kammerrahmens 9 und/oder der Koksofentür 1 werden durch die Blattfedern 6 derart ausgeglichen, dass der Gaskanal 5 immer dichtend gegen den Kammerrahmen 9 gepresst wird. Dabei wird durch die flexible Membrane 3 ein nur geringer Widerstand gegenüber den Blattfedern 6 erzeugt. Die Membrane 3 ist durch die Abschrägungen 4a und 5c des Halteelementes 4 bzw. des Gaskanals 5 imstande, den durch die Blattfedern 6 vorgegebenen Federweg nachzuvollziehen. Die möglichen Bewegungen der Koksofentür 1 sind durch die Pfeile A und B gekennzeichnet. Die Abschrägung 7a des Halteelementes 7 bewirkt einen größeren Hebelarm und damit einen größeren Federweg der Blattfedern 6. - In der
Figur 2 wird eine andere Ausführungsform des erfindungsgemäßen Abdichtsystems dargestellt. An der Türplatte 2 mit der Membrane 3 und dem Halteelement 4 ist eine Halterung 11 für einen Druckstößel 10 angebracht. An dem Druckstößel 10 sind Tellerfedersäulen 12 vorgesehen, die den Druckstößel 10 auf die Leiste 8 als Druckverteilungsleiste und damit auf die Membrane 3 und den Gaskanal 5 pressen und somit den Gaskanal 5 gegen den Kammerrahmen 9 drücken. Die Tellerfedern 12 werden durch selbstsichernde Muttern 13 vorgespannt. - Aus der
Figur 3 geht hervor, dass der Gaskanal 5 mit einer Blattfeder 15 gegen den Kammerrahmen 9 gepresst wird. Die Blattfeder 15 ist an einer Schraube 16, die an dem Halteelement 4 angeordnet ist, mit Tellerfedersäulen 17 federnd eingespannt. Aufgrund dieser federnden Halterung ist ein größerer Federweg der Blattfeder 15 möglich. - Die
Figur 4a zeigt eine weitere Ausführungsform des erfindungsgemäßen Abdichtsystems der Koksofentür 1 mit einem Federelement, das als ein Federbauteil 20 ausgeführt ist. Das Federbauteil 20 drückt über die Leiste 8 und die Membrane 3 auf den Gaskanal 5, der dadurch gegen den Kammerrahmen 9 gepresst wird. Durch unterschiedlich tiefes Einspannen des Federbauteils 20 in ein Halteelement 21 - entsprechend Doppelpfeil A - lässt sich der Federweg und die Federkennlinie variieren. - In
Figur 4b ist die gleiche Ausführungsform des Federelementes dargestellt. Durch eine Schraube 22 kann an dem Federbauteils 20 zusätzlich eine Vorspannung erzeugt werden. - In der
Figur 5 ist eine Membrane 25 in Verbundbauweise dargestellt. Die Membrane 25 besteht aus Membranbleche 26, 27, 28 und 29. Die Membranbleche 27 und 28 sind durch Stege 30 miteinander verbunden. Durch die Stege 30 wird der Zwischenraum zwischen den Membranblechen 27 und 28 als Kanäle 31 ausgeführt. Durch die Kanäle 31 kann ein Medium geführt werden, so dass die Kanäle 31 als Kühl- oder Heizkanäle verwendet werden. Es ist auch möglich, die Kanäle 31 und/oder die Zwischenräume zwischen den Membranblechen 26 und 27 sowie 28 und 29 mit Isoliermaterial zu versehen, so dass die Membrane 25 oder zumindest ein Teil der Membrane 25 als Isolierschicht fungiert. - Die
Figur 6 zeigt eine Membrane 40 mit Membranblechen 41 und 42. Die Membranbleche 41 und 42 sind an ihrem vorderen Ende rechtwinklig gebogen und an ihrem anderen Ende derart eingespannt, dass sich zwischen den beiden rechtwinkligen Abbiegungen der Gaskanal 5 ergibt. Im unteren Bereich der rechtwinkligen Abbiegungen weisen die Membranbleche 41 und 42 Abwinkelungen 43 auf. Durch diese Abwinkelungen 43 entsteht eine Dichte schneide 43', die den Gaskanal 5 gegen den Kammerrahmen 9 abdichtet. Auf die Membrane 40 drücken Blattfedern 44, 45, und 46. Die Blattfedern 44, 45 und 46 sind verschieden lang ausgeführt. Durch diese Maßnahme erhöht sich mit steigender Auslenkung die Federkraft. - Aus der
Figur 7 ist der Gaskanal 5 mit einer äußeren Türdichtleiste 50 und einer inneren Türdichtleiste 51 zu ersehen. Die innere Türdichtleiste 51 weist an ihrem unteren Ende eine Nut 52 auf. Unterhalb der Nut 52 ist die innere Türdichtleiste 51 mit einer Schräge 54 versehen, so dass sich eine Türdichtschneide 56 ergibt. Die äußere Türdichtleiste 50 weist entsprechend an ihrem unteren Ende eine Nut 53 und eine Schräge 55 auf. Die Schräge 55 erstreckt sich über die Wandstärke der Türdichtleiste 50 hinaus. Dadurch ist es möglich, mit einer Federkraft F direkt auf die Türdichtschneide 57 zu drücken und damit eine flexiblere Anpassung an den Kammerrahmen 9 zu erreichen. - Aus der
Figur 8 geht hervor, dass die Membrane 3 und die Blattfedern 6 mit dem Halteelement 4 auf der Türplatte 2 befestigt sind. Die unterste Blattfeder der Blattfedern 6 ist an ihrem nicht eingespannten Ende abgewinkelt und drückt punkt- bzw. linienförmig auf die Membrane 3 und die äußere Türdichtleiste des Gaskanals 5. Der punkt- bzw. linienförmige Anpressdruck der Blattfeder 6 kann dadurch einstellbar erhöht werden, dass ein Klemmkeil 60 zwischen die einzelnen Blattfedern der Blattfedern 6 geschoben wird. - In der
Figur 9 ist ein Eckbereich des Gaskanals 5 dargestellt. Der Gaskanal 5 wird durch Ineinanderstecken in Pfeilrichtung A im Eckbereich verbunden. Dazu wird der rechte Teil des Gaskanals 5 in eine Öffnung 64 des linken Teils des Gaskanals 5 gesteckt. Durch eine Öffnung 65 im rechten Teil des Gaskanals 5 ist ein ungehinderter Gasdurchgang in dem Eckbereich des Gaskanals 5 möglich. Bei entsprechend passgenauer Ausführung erübrigt sich eine zusätzliche Verbindung der beiden Teile des Gaskanals 5, da durch den Teer eventuelle Gasundichtigkeiten behoben werden. Es ist auch möglich, Teer oder einen anderen Klebstoff für die Verbindung der beiden Gaskanalteile zu verwenden. - Aus
Figur 10 geht hervor, dass eine Blattfeder 70 mit einer Gleitfläche 71 auf die Leiste 8 und damit auf die Membrane 3 und den Gaskanal 5 drückt. Bei Verformungen der Koksofentür 1 und/oder des Kammerrahmens 9 im Sinne der Pfeile A und B verschiebt sich die Blattfeder 70 mit ihrer Gleitfläche 71 entlang der Kante der Leiste 8. Der Federweg setzt sich zusammen aus dem Federweg der Blattfeder 70 und dem Federweg der sich durch Zusammendrücken des durch die Gleitfläche 71 und der Blattfeder 70 gebildeten Winkels ergibt sowie aus dem Gleitweg der Leiste 8 an der Leitfläche71. Durch die Summe dieser drei Federwege ergibt sich ein großer Gesamtfederweg. An der inneren Türdichtleiste 5b des Gaskanals 5 ist ein Spalt 72 vorgesehen. Bei einer Bewegung der Koksofentür 1 im Sinne des Pfeils B kommt zunächst die äußere Türdichtleiste 5a des Gaskanals 5 zur Anlage an den Kammerrahmen 9. Bei weiterer Bewegung in dieser Richtung wird die innere Türdichtleiste 5b des Gaskanals 5 zur Anlage gebracht und der Spalt 72 schließt sich. Dadurch wird der ohnehin schon große Federweg dieses Systems noch vergrößert. Bei einer gegenläufigen Bewegung der Koksofentür 1 im Sinne des Pfeils A hebt die innere Türdichtleiste 5b des Gaskanals 5 von dem Kammerrahmen 9 ab, während die äußere Türdichtleiste 5a des Gaskanals 5 noch zuverlässig abdichtet. -
- 1
- Koksofentür
- 2
- Türplatte
- 3
- Membrane
- 3'
- Blech
- 3"
- Blech
- 3"'
- Blech
- 4
- Halteelement
- 5
- Gaskanal
- 5a
- Türdichtleiste
- 5b
- Türdichtleiste
- 5c
- Abschrägung
- 6
- Blattfedern
- 7
- Halteelement
- 8
- Leiste
- 9
- Kammerrahmen 10 Druckstößel
- 11
- Halterung
- 12
- Tellerfedersäulen
- 13
- Muttern
- 15
- Blattfeder
- 16
- Schraube
- 17
- Tellerfedersäulen
- 20
- Federbauteil
- 21
- Halteelement
- 22
- Schraube
- 25
- Membrane
- 26
- Membranblech
- 27
- Membranblech
- 28
- Membranblech
- 29
- Membranblech
- 30
- Stege
- 31
- Kanäle
- 40
- Membrane
- 41
- Membranblech
- 42
- Membranblech
- 43
- Abwinkelung
- 43
- Dichtschneide
- 44
- Blattfeder
- 45
- Blattfeder
- 46
- Blattfeder
- 50
- äußere Türdichtleiste
- 51
- innere Türdichtleiste
- 52
- Nut
- 53
- Nut
- 54
- Schräge
- 55
- Schräge
- 56
- Türdichtschneide
- 57
- Türdichtschneide
- 60
- Klemmkeil
- 64
- Öffnung
- 65
- Öffnung
- 70
- Blattfeder
- 71
- Gleitfläche
- 72
- Spalt
- A
- Pfeil
- B
- Pfeil
Claims (32)
- Koksofentür (1) mit einer Membrane, die an der Koksofentür (1) befestigt ist und an den Kammerrahmen mit einem Federelement dichtend anpressbar ist, dadurch gekennzeichnet, dass die Membrane (3) aus mindestens zwei direkt aufeinanderliegenden fexiblen, gegeneinander verschiebbaren Schichten besteht.
- Koksofentür (1) nach Anspruch 1, dadurch gekennzeichnet, dass ein die Ofentür im wesentlichen vollständig umgebender Gaskanal (5) an der Membrane (3) aus mindestens zwei flexiblen, gegeneinander verschiebbaren Schichten befestigt ist und der Gaskanal derart biegsam ausgeführt ist, dass er sich an die Unebenheiten und Verformungen des Kammerrahmens anpassen kann.
- Koksofentür (1) nach Anspruch 1 oder 2, dadurch gekennzeichnet, dass die Membrane (3) aus zwei Blechen besteht.
- Koksofentür (1) nach Anspruch 1 bis 3, dadurch gekennzeichnet, dass die Membrane (3) aus mindestens vier dünnen Blechen mit einer Materialstärke im Zehntel-Millimeter-Bereich besteht.
- Koksofentür (1) nach Anspruch 1 bis 4, dadurch gekennzeichnet, dass die Membrane (25) in Verbundbauweise ausgeführt ist.
- Koksofentür (1) nach Anspruch 1 bis 5, dadurch gekennzeichnet, dass die Bleche (3`, 3" und 3"') eine unterschiedliche Materialstärke aufweisen.
- Koksofentür (1) nach Anspruch 1 bis 6, dadurch gekennzeichnet, dass mindestens ein Blech aus hitze- und korrosionsbeständigem Material besteht.
- Koksofentür (1) nach Anspruch 1 bis 7, dadurch gekennzeichnet, dass mindestens ein Blech als Feder ausgebildet ist.
- Koksofentür (1) nach Anspruch 1 bis 8, dadurch gekennzeichnet, dass die Bleche als Formteile ausgebildet sind.
- Koksofentür (1) nach Anspruch 1 bis 9, dadurch gekennzeichnet, dass mindestens drei Bleche mit Eigenschaften gemäß den vorhergehenden Ansprüchen miteinander kombiniert werden.
- Koksofentür (1) nach Anspruch 1 bis 10, dadurch gekennzeichnet, dass der Gaskanal (5) mit Membrane (3) mit an sich bekannten Federelementen an den Kammerrahmen (9) anpressbar ist.
- Koksofentür (1) nach Anspruch 1 bis 11, dadurch gekennzeichnet, dass das Federelement aus Blattfedern (6) besteht.
- Koksofentür (1) nach Anspruch 12, dadurch gekennzeichnet, dass die Blattfedern (6) unterschiedlich lang ausgeführt sind.
- Koksofentür (1) nach Anspruch 12, dadurch gekennzeichnet, dass zwischen den Blattfedern (6) mindestens ein Abstand vorgesehen ist
- Koksofentür (1) nach Anspruch 12, dadurch gekennzeichnet, dass an mindestens einer Blattfeder im vorderen Bereich eine Abwinkelung (43) vorgesehen ist.
- Koksofentür (1) nach Anspruch 12, dadurch gekennzeichnet, dass zwischen den Blattfedern (6) ein verschiebbarer Klemmkeil (60) vorgesehen ist.
- Koksofentür (1) nach Anspruch 12, dadurch gekennzeichnet, dass an mindestenseiner Blattfeder Stellschrauben vorgesehen sind.
- Koksofentür (1) nach Anspruch 1 bis 11, dadurch gekennzeichnet, dass das Federelement aus Druckstößeln (10), auf die Federkräfte wirken, besteht.
- Koksofentür (1) nach Anspruch 18, dadurch gekennzeichnet, dass unter den Druckstößeln (10) eine Druckverteilungsleiste (8) angeordnet ist.
- Koksofentür (1) nach Anspruch 1 bis 10, dadurch gekennzeichnet, dass das Federelement aus mindestens einer Tellerfedersäule besteht.
- Koksofentür (1) nach Anspruch 1 bis 11, dadurch gekennzeichnet, dass das Federelement aus einem Federbauteil (20), das an der Tür befestigt ist, besteht.
- Koksofentür (1) nach Anspruch 21, dadurch gekennzeichnet, dass das Federbauteil (20) durch eine Schraube (22) einstellbar ausgeführt ist.
- Koksofentür (1) nach Anspruch 1 bis 11, dadurch gekennzeichnet, dass das Federelement aus einer Blattfeder (15), die federnd an einer Schraube (16) angeordnet ist, besteht.
- Koksofentür (1) nach Anspruch 1 bis 11, dadurch gekennzeichnet, dass eine Blattfeder (15) an einem Federstab befestigt ist, der an der Tür angebracht ist.
- Koksofentür (1) nach Anspruch 12, dadurch gekennzeichnet, dass einzelne der Blattfedern (6) durch Stege miteinander verbunden sind.
- Koksofentür (1) nach Anspruch 1 bis 25, dadurch gekennzeichnet, dass an der Membrane (3) und/oder den Federelementen Kühl- oder Heizkanäle oder Isolierschichten vorgesehen sind.
- Koksofentür (1) nach Anspruch 1 bis 26, dadurch gekennzeichnet, dass der Gaskanal (5) durch die Membrane (40) mit den Membranblechen (41, 42) gebildet wird.
- Koksofentür (1) nach Anspruch 1 bis 27, dadurch gekennzeichnet, dass an dem-Gaskanal (5) Nuten (52, 53) mit Schrägen (54, 55) vorgesehen sind und die Schräge (55) mit der Türdichtschneide (57) durch eine Federkraft F an den Kammerrahmen (9) anpressbar ausgebildet ist.
- Koksofentür (1) nach Anspruch 1 bis 28, dadurch gekennzeichnet, dass der Gaskanal (5) im Eckbereich und außerhalb als Steckverbindung ausgeführt ist.
- Koksofentür (1) nach Anspruch 1 bis 29, dadurch gekennzeichnet, dass an den Dichtflächen der Membrane (3) und/oder des Gaskanals (5) Dichtungen durch Teer vorgesehen sind.
- Koksofentür (1) nach Anspruch 1 bis 30, dadurch gekennzeichnet, dass an einer Blattfeder (70) eine Gleitfläche (71) vorgesehen ist und der Gaskanal (5) an seiner inneren Türdichtleiste (5b) einen Spalt (72) aufweist.
- Verwendung der Koksofentür (1) nach Anspruch 1 bis 31 zum Nachrüsten bestehender Koksofentüren.
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE10161659A DE10161659C1 (de) | 2001-12-14 | 2001-12-14 | Koksofentür mit Membrane |
| DE10161659 | 2001-12-14 | ||
| PCT/EP2002/013259 WO2003052027A2 (de) | 2001-12-14 | 2002-11-26 | Koksofentür mit umlaufendem gaskanal und membrane |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP1453936A2 EP1453936A2 (de) | 2004-09-08 |
| EP1453936B1 true EP1453936B1 (de) | 2011-03-23 |
Family
ID=7709328
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP02787814A Expired - Lifetime EP1453936B1 (de) | 2001-12-14 | 2002-11-26 | Koksofentür mit einer Membrane aus mindestens zwei flexiblen Schichten |
Country Status (14)
| Country | Link |
|---|---|
| US (1) | US7166197B2 (de) |
| EP (1) | EP1453936B1 (de) |
| JP (1) | JP5221836B2 (de) |
| KR (1) | KR100633226B1 (de) |
| CN (1) | CN100510005C (de) |
| AT (1) | ATE502991T1 (de) |
| AU (1) | AU2002352140B2 (de) |
| BR (1) | BR0214823B1 (de) |
| CA (1) | CA2470144C (de) |
| DE (2) | DE10161659C1 (de) |
| ES (1) | ES2360693T3 (de) |
| TW (1) | TW200305640A (de) |
| WO (1) | WO2003052027A2 (de) |
| ZA (1) | ZA200402930B (de) |
Families Citing this family (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102005037768B3 (de) | 2005-08-10 | 2006-10-05 | Deutsche Montan Technologie Gmbh | Verfahren und Vorrichtung zur Koksofentürreinigung |
| US20090032385A1 (en) * | 2007-07-31 | 2009-02-05 | Engle Bradley G | Damper baffle for a coke oven ventilation system |
| TWI400327B (zh) * | 2010-09-24 | 2013-07-01 | China Steel Corp | Coke oven door contaminated contaminant sampling equipment |
| DE102012008936B3 (de) * | 2012-05-08 | 2013-11-14 | Thyssenkrupp Uhde Gmbh | Planierkasten einer Koksofenkammer mit einem darin enthaltenen feuerfesten Formkörper als Abstreifkontur, Planierstange und Verfahren zum Planieren einer Kohleschüttung in einer befüllten Koksofenkammer |
| CN102703658A (zh) * | 2012-06-18 | 2012-10-03 | 无锡宇吉科技有限公司 | 台车式燃气热处理炉的炉门结构 |
| KR101587727B1 (ko) * | 2014-07-15 | 2016-01-25 | 주식회사 포스코 | 코크스 오븐 도어 |
| LU102178B1 (en) * | 2020-11-03 | 2022-05-03 | Wurth Paul Sa | Coke oven door sealing device, coke oven chamber and coke oven battery |
| LU102177B1 (en) * | 2020-11-03 | 2022-05-03 | Wurth Paul Sa | Coke oven door sealing unit, coke oven chamber and coke oven battery |
Family Cites Families (13)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE906687C (de) * | 1950-04-18 | 1954-03-18 | Still Fa Carl | Koksofentuer mit metallischer Selbstdichtung |
| DE876834C (de) * | 1951-01-30 | 1953-05-18 | Koppers Gmbh Heinrich | Tuerverschluss fuer waagerechte Verkokungskammeroefen |
| US4016045A (en) | 1976-02-18 | 1977-04-05 | Koppers Company, Inc. | Coke oven door sealing system |
| DE3044703C2 (de) * | 1980-11-27 | 1985-06-27 | Carl Still Gmbh & Co Kg, 4350 Recklinghausen | Koksofentür |
| DE3227733A1 (de) | 1982-07-24 | 1984-01-26 | Carl Still Gmbh & Co Kg, 4350 Recklinghausen | Koksofentuer mit einer lamellendichtleiste |
| DE3429685C1 (de) * | 1984-08-11 | 1985-06-27 | Salzgitter AG, 3320 Salzgitter | Koksofentürdichtung |
| USRE34184E (en) | 1989-02-13 | 1993-02-23 | Saturn Machine & Welding Co. Inc. | Retrofit coke oven door seal |
| US4919764A (en) * | 1989-02-13 | 1990-04-24 | Saturn Machine & Welding Co., Inc. | Retrofit coke oven door seal |
| DE3929372A1 (de) * | 1989-09-04 | 1991-03-07 | Louis Carton S A Atel | Koksofentuer |
| DE4103504A1 (de) * | 1990-04-20 | 1991-10-24 | Bergwerksverband Gmbh | Reaktorkammertuer fuer grossraumverkokungsreaktor |
| DE29519923U1 (de) * | 1995-12-15 | 1996-08-01 | Europäisches Entwicklungszentrum für Kokereitechnik GmbH, 44623 Herne | Membrandichtung an Koksofentür |
| DE19829010A1 (de) * | 1997-06-30 | 1999-02-18 | Hoelter Heinz | Koksofentürabdichtung mit doppelter Federung |
| AU764489B2 (en) * | 1999-10-26 | 2003-08-21 | Deutsche Montan Technologie Gmbh | Coke oven door with gas channel and door sealing strip |
-
2001
- 2001-12-14 DE DE10161659A patent/DE10161659C1/de not_active Expired - Fee Related
-
2002
- 2002-11-26 US US10/498,677 patent/US7166197B2/en not_active Expired - Lifetime
- 2002-11-26 AU AU2002352140A patent/AU2002352140B2/en not_active Expired
- 2002-11-26 EP EP02787814A patent/EP1453936B1/de not_active Expired - Lifetime
- 2002-11-26 KR KR1020047006128A patent/KR100633226B1/ko not_active Expired - Lifetime
- 2002-11-26 JP JP2003552896A patent/JP5221836B2/ja not_active Expired - Lifetime
- 2002-11-26 AT AT02787814T patent/ATE502991T1/de active
- 2002-11-26 TW TW091134277A patent/TW200305640A/zh not_active IP Right Cessation
- 2002-11-26 CN CNB028249755A patent/CN100510005C/zh not_active Expired - Lifetime
- 2002-11-26 CA CA2470144A patent/CA2470144C/en not_active Expired - Lifetime
- 2002-11-26 ES ES02787814T patent/ES2360693T3/es not_active Expired - Lifetime
- 2002-11-26 DE DE50214979T patent/DE50214979D1/de not_active Expired - Lifetime
- 2002-11-26 WO PCT/EP2002/013259 patent/WO2003052027A2/de not_active Ceased
- 2002-11-26 BR BRPI0214823-4A patent/BR0214823B1/pt active IP Right Grant
-
2004
- 2004-04-19 ZA ZA200402930A patent/ZA200402930B/xx unknown
Also Published As
| Publication number | Publication date |
|---|---|
| WO2003052027A3 (de) | 2004-02-19 |
| JP2005525434A (ja) | 2005-08-25 |
| TW200305640A (en) | 2003-11-01 |
| CN100510005C (zh) | 2009-07-08 |
| US7166197B2 (en) | 2007-01-23 |
| DE50214979D1 (de) | 2011-05-05 |
| US20050040025A1 (en) | 2005-02-24 |
| BR0214823B1 (pt) | 2012-12-11 |
| EP1453936A2 (de) | 2004-09-08 |
| AU2002352140A1 (en) | 2003-06-30 |
| ES2360693T3 (es) | 2011-06-08 |
| ATE502991T1 (de) | 2011-04-15 |
| KR20040065211A (ko) | 2004-07-21 |
| JP5221836B2 (ja) | 2013-06-26 |
| AU2002352140B2 (en) | 2007-08-02 |
| BR0214823A (pt) | 2004-11-03 |
| ZA200402930B (en) | 2004-08-12 |
| WO2003052027A2 (de) | 2003-06-26 |
| CA2470144A1 (en) | 2003-06-26 |
| DE10161659C1 (de) | 2003-05-15 |
| CN1604953A (zh) | 2005-04-06 |
| KR100633226B1 (ko) | 2006-10-12 |
| CA2470144C (en) | 2010-05-04 |
| TWI322178B (de) | 2010-03-21 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| AT391928B (de) | Ventil, insbesondere fuer verdichter | |
| WO2007118611A1 (de) | Eckverbinder für glasscheiben-abstandhalter | |
| DE3141161C2 (de) | Plattenwärmeaustauscher | |
| WO2001042671A1 (de) | Führungsschiene für ein linearlager | |
| DE102021203983A1 (de) | Einzelzellanordnung für einen Brennstoffzellenstapel | |
| DE3240642A1 (de) | Vorrichtung zum montieren von platten an einer aus hohlprofilteilen bestehenden rahmenkonstruktion | |
| DE10161659C1 (de) | Koksofentür mit Membrane | |
| EP0081715B1 (de) | Membranfilterplatte | |
| EP0100040B1 (de) | Koksofentür mit einer Lamellendichtleiste | |
| EP0417610B1 (de) | Koksofentür | |
| DE3530984C1 (de) | Kokstrockenkuehlkammer | |
| EP0154232B1 (de) | Koksofentür mit separatem Wärmeschutzschild | |
| DE3836628A1 (de) | Tuer | |
| DE2612005B2 (de) | ||
| DE19815415C2 (de) | Dichtungsanordnung mit angepaßtem Rahmenprofil | |
| DE3444141A1 (de) | Kompensator | |
| DE19828896C1 (de) | Vorrichtung zur Abdichtung | |
| EP3179025B1 (de) | Absturzsicherung und glasfassade | |
| EP1587895A2 (de) | Abdichtungen für koksofentüren sowie deren verwendung | |
| DE102006010013B4 (de) | Jalousie zur Regulierung eines Gasstroms | |
| DE3126969A1 (de) | Gleitflaechendichtung fuer doppelbandpressen | |
| DE102008042723B4 (de) | Verfahren zum Auftragen einer aushärtbaren Dichtungsmasse auf ein Rahmenelement eines Kochfeldes | |
| DE19906174C1 (de) | Vorrichtung zur Abdichtung | |
| DE102023201472A1 (de) | Flachdichtung, Bipolarplatte und Zellstapel | |
| EP4647574A1 (de) | Profilanordnung |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20040401 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR IE IT LI LU MC NL PT SE SK TR |
|
| 17Q | First examination report despatched |
Effective date: 20070329 |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: DMT GMBH & CO. KG |
|
| RTI1 | Title (correction) |
Free format text: COKE OVEN DOOR WITH A MEMBRANE MADE OF AT LEAST TWO FLEXIBLE LAYERS |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR IE IT LI LU MC NL PT SE SK TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D |
|
| REF | Corresponds to: |
Ref document number: 50214979 Country of ref document: DE Date of ref document: 20110505 Kind code of ref document: P |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 50214979 Country of ref document: DE Effective date: 20110505 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2360693 Country of ref document: ES Kind code of ref document: T3 Effective date: 20110608 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: T3 |
|
| REG | Reference to a national code |
Ref country code: SE Ref legal event code: TRGR |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110624 |
|
| REG | Reference to a national code |
Ref country code: SK Ref legal event code: T3 Ref document number: E 9293 Country of ref document: SK |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110623 Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110323 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FD4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110725 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110323 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110323 |
|
| 26N | No opposition filed |
Effective date: 20111227 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110323 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 50214979 Country of ref document: DE Effective date: 20111227 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20111130 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20111130 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20111130 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20111126 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 14 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 15 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 16 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FI Payment date: 20211119 Year of fee payment: 20 Ref country code: FR Payment date: 20211122 Year of fee payment: 20 Ref country code: NL Payment date: 20211118 Year of fee payment: 20 Ref country code: GB Payment date: 20211118 Year of fee payment: 20 Ref country code: SE Payment date: 20211118 Year of fee payment: 20 Ref country code: SK Payment date: 20211124 Year of fee payment: 20 Ref country code: TR Payment date: 20211124 Year of fee payment: 20 Ref country code: CZ Payment date: 20211119 Year of fee payment: 20 Ref country code: DE Payment date: 20211118 Year of fee payment: 20 Ref country code: AT Payment date: 20211119 Year of fee payment: 20 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20211122 Year of fee payment: 20 Ref country code: BE Payment date: 20211118 Year of fee payment: 20 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20220121 Year of fee payment: 20 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R071 Ref document number: 50214979 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MK Effective date: 20221125 |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MK Effective date: 20221126 |
|
| REG | Reference to a national code |
Ref country code: SK Ref legal event code: MK4A Ref document number: E 9293 Country of ref document: SK Expiry date: 20221126 Ref country code: GB Ref legal event code: PE20 Expiry date: 20221125 |
|
| REG | Reference to a national code |
Ref country code: SE Ref legal event code: EUG |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MK07 Ref document number: 502991 Country of ref document: AT Kind code of ref document: T Effective date: 20221126 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF EXPIRATION OF PROTECTION Effective date: 20221126 Ref country code: GB Free format text: LAPSE BECAUSE OF EXPIRATION OF PROTECTION Effective date: 20221125 Ref country code: CZ Free format text: LAPSE BECAUSE OF EXPIRATION OF PROTECTION Effective date: 20221126 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20230505 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF EXPIRATION OF PROTECTION Effective date: 20221127 |