EP1362650B1 - Streckziehwerkzeug - Google Patents
Streckziehwerkzeug Download PDFInfo
- Publication number
- EP1362650B1 EP1362650B1 EP20030008130 EP03008130A EP1362650B1 EP 1362650 B1 EP1362650 B1 EP 1362650B1 EP 20030008130 EP20030008130 EP 20030008130 EP 03008130 A EP03008130 A EP 03008130A EP 1362650 B1 EP1362650 B1 EP 1362650B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- stretch
- forming
- tool
- punch
- tool according
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 239000002184 metal Substances 0.000 claims description 22
- 230000033001 locomotion Effects 0.000 claims description 8
- 238000000034 method Methods 0.000 claims description 8
- 230000008569 process Effects 0.000 claims description 8
- 239000000463 material Substances 0.000 claims description 4
- 238000000465 moulding Methods 0.000 claims description 2
- 229910000831 Steel Inorganic materials 0.000 claims 2
- 239000010959 steel Substances 0.000 claims 2
- 239000011324 bead Substances 0.000 description 12
- 238000010409 ironing Methods 0.000 description 5
- 230000001419 dependent effect Effects 0.000 description 4
- 230000000903 blocking effect Effects 0.000 description 3
- 238000003856 thermoforming Methods 0.000 description 3
- 238000010276 construction Methods 0.000 description 2
- 230000008878 coupling Effects 0.000 description 2
- 238000010168 coupling process Methods 0.000 description 2
- 238000005859 coupling reaction Methods 0.000 description 2
- 230000000694 effects Effects 0.000 description 2
- 238000004519 manufacturing process Methods 0.000 description 2
- 230000007246 mechanism Effects 0.000 description 2
- 230000009471 action Effects 0.000 description 1
- 230000004913 activation Effects 0.000 description 1
- 238000005452 bending Methods 0.000 description 1
- 230000008901 benefit Effects 0.000 description 1
- 230000008859 change Effects 0.000 description 1
- 238000011161 development Methods 0.000 description 1
- 230000018109 developmental process Effects 0.000 description 1
- 230000002349 favourable effect Effects 0.000 description 1
- 239000012528 membrane Substances 0.000 description 1
- 230000001360 synchronised effect Effects 0.000 description 1
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D22/00—Shaping without cutting, by stamping, spinning, or deep-drawing
- B21D22/02—Stamping using rigid devices or tools
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D25/00—Working sheet metal of limited length by stretching, e.g. for straightening
- B21D25/02—Working sheet metal of limited length by stretching, e.g. for straightening by pulling over a die
Definitions
- the invention relates to a stretch-forming tool according to the preamble of claim 1.
- a stretch-forming tool is the WO-A-99/14001 refer to.
- the object of the invention is to provide a stretch-forming tool of the type mentioned above, which ensures a precise stretch-forming deformation of a sheet metal blank on construction and control moderately simple manner.
- a kinematically very simple and precise process tension and motion control of the sheet metal plate with respect to the forming die is achieved with the aid of pairs in oppositely inclined linear guides of the horrober- or -unterteils and forcibly coupled to the tool stroke, without this being a structural and complex control, external tool collet mechanism requires, with the further advantage that the stretch-forming tool according to the invention can be easily integrated into a conventional press line due to its compact design.
- the stretching slide transversely to the tool lifting direction they are preferably connected to each other at the tool closing stroke at their clamping surfaces and with the edge of the board, that the clamping surfaces with the board in the direction of their surface extension form-locking Molded beads are provided.
- the counter-force required in the retraction direction of the stretching slide is preferably generated by a hydraulic cushion accommodated in the slide interior with a throttle-dependent, freely switchable throttle point.
- the forming die can be arranged schreibnverschieck the lower tool part and the Formstkovscheitel when inserting the metal sheet height equal to the clamping surfaces of the lower, extended stretching slide be raised, causing a bending of the sheet metal blank when inserted into the stretch-forming tool and thus an unachillieres pre-stretching the sheet metal plate is effectively prevented.
- the forming die is lowered in advance before the stretchers, wherein the Absenkweg of the punch and because of the stroke dependent forcibly controlled lateral extension movement of the stretching slide consequently the Vorreckungsgrad the metal plate is variably adjustable.
- the tool parts are provided with effective after the ironing process molding surfaces for forming a deep-drawing stage.
- This makes it possible to produce stretch-drawn sheet metal parts with local thermoforming sections, such as stretch-drawn motor vehicle roofs with a Dachtoneinformung without tool change in a single operation.
- the fixed clamping of the board edges between the clamping surfaces of the stretching slide and possibly also on the sheet holders of the reckschieberITA tool pages at the end of Streckziehhubs so far canceled that the board material can flow in the deep drawing phase of the board edges.
- Edge-side deep drawing stages are preferably formed by a thermoforming mold in the tool top and an associated, adjacent to the forming die in the deep drawing stages counter-holder in the tool base, which acts at the same time for reasons of constructive simplification during the ironing process as a surface conforming to the forming die surface plate holder, for this purpose formed as a synchronous to the activation of the stretch slide compliant connected sheet holder ring is.
- springback effects of the sheet-metal plate after releasing the stretching slide and a component incidence and / or the emergence of trailing edges in the deep-drawing phase can thereby effectively prevent that in the upper die an adjacent to the mold surface of the die additional hold-down is provided by the board in the thermoforming phase in the area adjacent the inlet radius surface areas is pressed against the forming die.
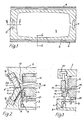
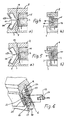
- the stretch-forming tool shown in the figures is used to produce a two-dimensionally curved motor vehicle roof outer skin and contains as main components an installable in a conventional drawing press tool lower and upper part 1, 2, limited in the lower tool part 1 hubbeweglich mounted through the lower air cushion 3 in the upper Lifting position (Fig. 2) raised forming punch 4 with a convexly curved die surface 5 and two arranged on opposite longitudinal sides of the forming punch Reckschiebercrue 6, each consisting of a in the lower tool 1 and in the upper tool 2 in the manner described below linearly displaceable guided single squeegee 6A or 6B.
- the forming punch 4 is enclosed by a sheet-metal holder ring 7 which is positioned in the lower die 1 on a controllable hydraulic block 8 and provided with a bead-shaped recess 9 (FIG. 1) on its narrow slide sides which are free of stretch tabs.
- the sheet holder ring 7 in the bead area opposite is located on the upper tool 2 acted upon by the upper air cushion 10 hold-down 11, which has at its end face a bead 9 corresponding to the form of nose 12.
- the tool is completed by a die 13 fastened to the upper part 2 for forming a circumferential deep-drawing step in the edge region of the roof outer skin and an additional hold-down 15 adjacent to the forming surface 14 of the female mold 13, which is pushed by the upper air cushion 10 into the extended position (FIGS. 2 and 3) is formed and in the outer edge region contour identical to the die surface 5.
- the stretching slide 6 are slidably but rotatably mounted in linear guides 16 of the lower or upper tool 1, 2, which are inclined relative to the horrhubides at equal angles obliquely to the tool inside, their extension stroke is limited by preferably adjustable (not shown) stops , At their mutually facing clamping surfaces 17, the stretching slide 6 are provided with mutually corresponding mold beads 18 which interlock positively in the downstroke of the tool parts 1, 2 under locking beads in the intermediate sheet metal plate 19, so that the stretching slide 6 forcibly moved back in the linear guides 16 during further closing stroke of the upper tool 2 be extended simultaneously in the lateral direction perpendicular to the lifting movement of the upper tool 2, without the need for a complicated slide and drive wedge assembly.
- the stretching slides 6 are each subjected to force-dependent movement by means of a hydraulic pad 20 which is accommodated in the slide interior and acts in the direction of the linear guide 16 in the direction of the linear guide 16.
- the hydraulic pad 20 is connected via an e.g. solenoid-controlled switching valve 21 with a low-pressure accumulator 22, approximately in the form of a by a rubber membrane 23 in an air and a hydraulic chamber 24, 25 divided storage chamber connected.
- a solenoid-controlled switching valve 21 with a low-pressure accumulator 22, approximately in the form of a by a rubber membrane 23 in an air and a hydraulic chamber 24, 25 divided storage chamber connected.
- the stretching slide 6 are hydraulically blocked. If the valve 21 is reversed to the right in the unlocking position, the stretching slide 6 are subjected to a force in the extension direction under the pressure effect of the low-pressure accumulator 22.
- the stretching slides 6 on the linear guides 16 are moved further back and thereby pushed apart, so that the sheet metal plate 19 clamped therebetween is pre-stretched until it again touches the forming die surface 5.
- the Vorreckungsgrad lies in the range of 0.2-yield strength and can be variably adjusted by appropriate height positioning of the stops 27.
- the hold-down 11 acted upon by the upper-air cushion 10 applies a draw bead to the hydraulically locked and contours-like adjoining the forming surface 5 of the lowered forming punch 4 and forms a draw bead in the bead area 9 at the sheet slide edges (FIG. 3).
- the roof level is formed by the Matrizenform Chemistry 14 in the board 19, wherein the required counter-holding is taken from the sheet holder ring 7.
- the circuit board 19 is pressed in the region of the deep-drawing inlet radius by the additional hold-15 to the forming die 4 and the board material can be controlled due to the reduced edge restraint and especially not jerky nachfnet from the bead area.
- Fig. 5 shows the tool at the end of the deep drawing phase. When opening the tool, the individual tool components return to the starting position and the stretched and subsequently deep-drawn roof skin can be easily removed.
- stretch-forming tool is used in conjunction with a conventional drawing press, it is entirely possible within the scope of the invention to use the press-side hydraulic system for pressure control of the stretching slide 6 and of the sheet-metal holder ring 7.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Shaping Metal By Deep-Drawing, Or The Like (AREA)
- Straightening Metal Sheet-Like Bodies (AREA)
Description
- Die Erfindung bezieht sich auf ein Streckziehwerkzeug nach dem Oberbegriff des Patentanspruchs 1. Ein solches Werkzeug ist der
WO-A-99/14001 - Zur Herstellung von gekrümmten Blech-, etwa Karosserieteilen, mit hoher Materialverfestigung im Wege des Streckziehverfahrens ist es z.B. aus "Fertigungsverfahren", W. König, VDI-Verlag, Bd. 5, 2. Aufl., S. 73-83, bekannt, die Ausgangsplatine an zwei gegenüberliegenden Rändern in einer Reckvorrichtung, welche aus beidseitig eines Formstempels angeordneten Spannzangen besteht, fest einzuspannen und unter Zugbeanspruchung seitens der Spannzangen bis über die Fließgrenze vorzurecken und anschließend die Spannzangen relativ zum Formstempel abzusenken und dadurch die Platine im plastischen Zustand fortschreitend an die Stempelkontur anzuformen. Eine derartige Streckziehvorrichtung mit werkzeugexternen Spannzangen erfordert jedoch einen hohen Bau- und Steuerungsaufwand für einen exakt mit dem Reckziehprozess übereinstimmenden Bewegungsablauf des Spannzangenmechanismus.
- Aufgabe der Erfindung ist es, ein Streckziehwerkzeug der eingangs genannten Art zu schaffen, welches auf bau- und steuerungsmäßig einfache Weise eine exakte Streckziehverformung einer Blechplatine gewährleistet.
- Diese Aufgabe wird erfindungsgemäß durch ein Streckziehwerkzeug mit den im Patentanspruch 1 angegebenen Merkmalen gelöst. Vorteilhafte Weiterbildunge der Erfindung sind den abhängigen Ansprüchen zu entnehmen.
- Erfindungsgemäß wird mit Hilfe der jeweils paarweise in gegensinnig geneigten Linearführungen des Werkzeugober- bzw. -unterteils verschieblich angeordneten und zwangsweise mit dem Werkzeughub gekoppelten Reckschiebern eine kinematisch sehr einfache und prozessgenaue Zugspannungs- und Bewegungssteuerung der Blechplatine bezüglich des Formstempels erzielt, ohne dass es hierzu eines baulich und steuerungsmäßig komplizierten, werkzeugexternen Spannzangenmechanismus bedarf, mit dem weiteren Vorteil, dass sich das erfindungsgemäße Streckziehwerkzeug aufgrund seiner kompakten Bauweise problemlos in eine herkömmliche Pressenstraße integrieren lässt.
- Im Hinblick auf eine sichere, randseitige Einspannung der Blechplatine und bewegungsfeste, gegenseitige Verkoppelung der Reckschieber quer zur Werkzeughubrichtung werden diese beim Werkzeug-Schließhub an ihren Klemmflächen vorzugsweise dadurch miteinander und mit dem Platinenrand verbunden, dass die Klemmflächen mit die Platine in Richtung ihrer Flächenerstreckung formschlüssig erfassenden Formsicken versehen sind. In besonders baugünstiger Weise wird die in Einfahrrichtung der Reckschieber erforderliche Gegenkraft vorzugsweise durch ein im Schieberinnenraum untergebrachtes Hydraulikpolster mit einer hubabhängig freischaltbaren Drosselstelle erzeugt.
- Um sicherzustellen, dass die Platine zu Beginn der Anformphase an den Formstempel einen definierten Vorreckungsgrad besitzt, kann der Formstempel höhenverschieblich am unteren Werkzeugteil angeordnet und der Formstempelscheitel beim Einlegen der Blechplatine höhengleich zu den Klemmflächen der unteren, ausgefahrenen Reckschieber angehoben sein, wodurch ein Durchbiegen der Blechplatine beim Einlegen in das Streckziehwerkzeug und damit ein unkontolliertes Vorrecken der Blechplatine wirksam verhindert wird. Anschließend wird der Formstempel vorlaufend vor den Reckschiebern abgesenkt, wobei der Absenkweg des Formstempels und wegen der hubabhängig zwangsgesteuerten seitlichen Ausfahrbewegung der Reckschieber folglich auch der Vorreckungsgrad der Blechplatine variabel einstellbar ist.
- Im Hinblick auf eine weitere bauliche Vereinfachung empfiehlt es sich, lediglich zwei gegenüberliegende Werkzeugseiten mit Reckschiebern auszurüsten. Um in diesem Fall beim Streckziehvorgang ein Einziehen der Blechplatine an den reckschieberfreien Seitenrändern zu verhindern und somit den Platinenzuschnitt möglichst klein halten zu können, wird die Platine in der Streckziehphase an den reckschieberfreien Randbereichen zweckmäßigerweise durch werkzeugseitige Blechhalter fest eingespannt.
- Gemäß einem weiteren, besonders bevorzugten Aspekt der Erfindung sind die Werkzeugteile mit im Anschluss an den Streckziehvorgang wirksamen Formflächen zur Einformung einer Tiefziehstufe versehen. Hierdurch ist es möglich, streckziehverformte Blechteile mit örtlichen Tiefziehabschnitten, etwa streckgezogene Kraftfahrzeugdächer mit einer Dachstufeneinformung ohne Werkzeugwechsel in einem einzigen Arbeitsgang herzustellen. Vorzugsweise wird dabei die feste Einspannung der Platinenränder zwischen den Klemmflächen der Reckschieber und ggf. auch an den Blechhaltern der reckschieberfreien Werkzeugseiten am Ende des Streckziehhubs soweit aufgehoben, dass das Platinenmaterial in der Tiefziehphase von Seiten der Platinenränder nachfließen kann. Randseitige Tiefziehstufen werden vorzugsweise durch eine Tiefziehmatrize im Werkzeugober- und einen zugeordneten, an den Formstempel im Bereich der Tiefziehstufen angrenzenden Gegenhalter im Werkzeugunterteil gebildet, welcher aus Gründen einer konstruktiven Vereinfachung zugleich während des Streckziehvorgangs als flächenkonform an die Formstempelfläche anschließender Blechhalter wirkt, der zu diesem Zweck als synchron zur Freischaltung der Reckschieber nachgiebig geschalteter Blechhalterring ausgebildet ist. Schließlich lassen sich Rückfederungseffekte der Blechplatine nach dem Freischalten der Reckschieber sowie ein Bauteileinfall und/oder die Entstehung von Nachlaufkanten in der Tiefziehphase dadurch wirksam unterbinden, dass im Werkzeugoberteil ein an die Formfläche der Matrize angrenzender Zusatzniederhalter vorgesehen ist, durch den die Platine in der Tiefziehphase in den dem Einlaufradius benachbarten Flächenbereichen an den Formstempel angedrückt wird.
- Die Erfindung wird nunmehr anhand eines Ausführungsbeispiels in Verbindung mit den Zeichnungen näher erläutert. Es zeigen in stark schematisierter Darstellung:
- Fig. 1
- die Aufsicht auf das Unterwerkzeug eines erfindungsgemäß ausgebildeten Streckziehwerkzeugs;
- Fig. 2 und 3
- Werkzeugschnitte längs der Linien II-II und III-III unmittelbar nach dem Einlegen der Blechplatine bzw. zu Beginn der Streckziehphase;
- Fig. 4a, b
- zwei den Fig. 2 und 3 entsprechende Schnittdarstellungen in verkleinertem Maßstab nach Beendigung der Streckziehphase;
- Fig. 5a, b
- der Fig. 4 entsprechende Schnittdarstellungen nach Beendigung der Tiefziehphase; und
- Fig. 6
- eine perspektivische Schnittdarstellung eines einzelnen Reckschiebers mit zugeordnetem Hydraulikpolster.
- Das in den Fig. gezeigte Streckziehwerkzeug dient zur Herstellung einer zweidimensional gekrümmten Kraftfahrzeug-Dachaußenhaut und enthält als Hauptbestandteile ein in eine übliche Ziehpresse einbaubares Werkzeugunter- und -oberteil 1, 2, einen im Werkzeugunterteil 1 begrenzt hubbeweglich gelagerten, durch das Unterluftkissen 3 in die obere Hubposition (Fig. 2) angehobenen Formstempel 4 mit einer konvex gewölbten Formstempelfläche 5 sowie zwei an gegenüberliegenden Längsseiten des Formstempels angeordnete Reckschieberpaare 6, jeweils bestehend aus einem im Unterwerkzeug 1 und einem im Oberwerkzeug 2 auf die weiter unten beschriebene Weise linear verschieblich geführten Einzelreckschieber 6A bzw. 6B.
- Umschlossen wird der Formstempel 4 von einem Blechhalterring 7, der im Unterwerkzeug 1 auf einem steuerbaren Hydraulikblock 8 positioniert und an seinen reckschieberfreien, verbreiterten Schmalseiten mit einer sickenförmigen Vertiefung 9 (Fig. 1) versehen ist. Dem Blechhalterring 7 im Sickenbereich gegenüberliegend befindet sich am Oberwerkzeug 2 ein vom Oberluftkissen 10 beaufschlagter Niederhalter 11, der an seiner Stirnfläche eine zur Sicke 9 korrespondierende Formnase 12 aufweist. Komplettiert wird das Werkzeug durch eine am Oberteil 2 befestigte Matrize 13 zur Einformung einer umlaufenden Tiefziehstufe im Randbereich der Dachaußenhaut sowie einen an die Formfläche 14 der Matrize 13 angrenzenden Zusatzniederhalter 15, der durch das Oberluftkissen 10 in die Ausfahrposition (Fig. 2 und 3) gedrückt wird und im Außenrandbereich konturengleich zur Formstempelfläche 5 ausgebildet ist.
- Die Reckschieber 6 sind in Linearführungen 16 des Unter- bzw. Oberwerkzeugs 1, 2, welche gegenüber der Werkzeughubrichtung unter gleichen Winkeln schräg zur Werkzeuginnenseite hin geneigt sind, verschieblich, aber drehfest gelagert, wobei ihr Ausfahrhub durch vorzugsweise einstellbare (nicht gezeigt) Anschläge begrenzt wird. An ihren einander zugekehrten Klemmflächen 17 sind die Reckschieber 6 mit einander korrespondierenden Formsicken 18 versehen, die beim Abwärtshub der Werkzeugteile 1, 2 unter von Sperrsicken in der dazwischenliegenden Blechplatine 19 formschlüssig ineinandergreifen, so dass die Reckschieber 6 beim weiteren Schließhub des Oberwerkzeugs 2 zwangsweise bewegungsgleich in den Linearführungen 16 zurückgeschoben und gleichzeitig in seitlicher Richtung senkrecht zur Hubbewegung des Oberwerkzeugs 2 ausgefahren werden, ohne dass es hierfür einer komplizierten Schieber- und Treibkeilanordnung bedarf.
- Wie aus Fig. 6 im Einzelnen ersichtlich, werden die Reckschieber 6 jeweils durch ein im Schieberinneren untergebrachtes, in Richtung der Linearführung 16 wirksames Hydraulikpolster 20 wegabhängig kraftbeaufschlagt. Das Hydraulikpolster 20 ist über ein z.B. solenoidgesteuertes Schaltventil 21 mit einem Niederdruckspeicher 22, etwa in Form einer durch eine Gummimembran 23 in einen Luft- und einen Hydraulikraum 24, 25 unterteilten Vorratskammer, verbunden. In der gezeigten Sperrlage des Schaltventils 21 sind die Reckschieber 6 hydraulisch blockiert. Wird das Ventil 21 nach rechts in die Freischaltposition umgesteuert, so werden die Reckschieber 6 unter der Druckwirkung des Niederdruckspeichers 22 in Ausfahrrichtung kraftbeaufschlagt. In der linken Schaltstellung des Ventils 21 hingegen wird die Einfahrbewegung der Reckschieber 6 über eine im Zuge der Hydraulikverbindung angeordnete Drosselstelle 26 so stark gehemmt, dass die entstehende Gegenkraft zur Einformung der Sperrsicken in der Blechplatine 19 und zur gegenseitigen formschlüssigen Verkoppelung der Reckschieber 6 an ihren Klemmflächen 17 ausreicht.
- Ausgehend von der geöffneten Werkzeugposition, in der die Reckschieber 6 voll ausgefahren und der Formstempel 4 mit seinem Scheitelpunkt höhengleich zur Klemmfläche 17 der unteren Reckschieber 6A angehoben ist, so dass sich die Blechplatine 19 beim Einlegen in das Werkzeug nicht durchbiegt, treffen beim Abwärtshub des Werkzeugs zunächst die Klemmflächen 17 der Reckschieber 6 aufeinander und formen unter der Wirkung der hydraulischen Gegenkraft des Hydraulikpolsters 20 die Sperrsicken am Platinenrand (Fig. 2). Zeitgleich hierzu wird das Unterluftkissen 3 - durch nicht gezeigte, im Außenbereich des Werkzeugs angeordnete Unterluftausgleichsbolzen - verdrängt, so dass sich der Formstempel 4, der Abwärtsbewegung der Reckschieber 6 vorauseilend, auf die Anschläge 27 absenkt. Unter dem anhaltenden Schließhub des Werkzeugs werden die Reckschieber 6 auf den Linearführungen 16 weiter zurück- und dadurch auseinandergeschoben, so dass die dazwischen eingeklemmte Blechplatine 19 vorgereckt wird, bis sie erneut die Formstempelfläche 5 berührt. Der Vorreckungsgrad liegt im Bereich der 0,2-Dehngrenze und lässt sich durch entsprechende Höhenpositionierung der Anschläge 27 variabel einstellen. Am Ende der Vorreckphase setzt der vom Oberluftkissen 10 beaufschlagte Niederhalter 11 auf den hydraulisch verriegelten und konturgleich an die Formfläche 5 des abgesenkten Formstempels 4 anschließenden Blechhalterring 7 auf und formt im Sickenbereich 9 an den reckschieberfreien Platinenrändern eine Ziehsicke ein (Fig. 3).
- Nunmehr beginnt die formbildende Streckziehphase, in der die Blechplatine 19 unter weiterer Einfahrbewegung der Reckschieber 6 mehr und mehr an die Formfläche 5 des Formstempels 4 angeformt wird, bis sie an dieser vollflächig anliegt (Fig. 4). Mit abgeschlossener Streckziehverformung setzt der Zusatzniederhalter 15 in etwa zeitgleich mit der Matrize 13 auf die Blechplatine 19 auf, und zum gleichen Zeitpunkt wird der Blechhalterring 7 durch den Hydraulikblock 8 nachgiebig geschaltet und durch Betätigung des Oberluftkissens 10 über entsprechende, im Unterwerkzeug 1 sitzende Oberluftausgleichsbolzen (nicht gezeigt) die Sperrwirkung des Niederhalters 11 im Sickenbereich 9 aufgehoben sowie die vom Hydraulikpolster 20 erzeugte Gegenkraft durch Freischalten des Steuerventils 21 reduziert. In der sich anschließenden Tiefziehphase wird die Dachstufe durch die Matrizenformfläche 14 in die Platine 19 eingeformt, wobei die erforderliche Gegenhaltung vom Blechhalterring 7 übernommen wird. Dabei bleibt die Platine 19 im Bereich des Tiefzieh-Einlaufradius durch den Zusatzniederhalter 15 an den Formstempel 4 angedrückt und das Platinenmaterial kann aufgrund der verringerten Randeinspannung kontrolliert und vor allem nicht ruckartig aus dem Sickenbereich nachfließen. Fig. 5 zeigt das Werkzeug am Ende der Tiefziehphase. Beim Öffnen des Werkzeugs gelangen die einzelnen Werkzeugkomponenten erneut in die Ausgangsstellung und die streck- und anschließend tiefziehverformte Dachaußenhaut kann problemlos entnommen werden.
- Wird das Streckziehwerkzeug in Verbindung mit einer herkömmlichen Ziehpresse verwendet, so ist es im Rahmen der Erfindung auch durchaus möglich, das pressenseitige Hydrauliksystem zur Drucksteuerung der Reckschieber 6 und des Blechhalterrings 7 zu nutzen.
Claims (12)
- Streckziehwerkzeug mit einem Werkzeugunter- (1) und einem relativ zu diesem hubbeweglichen Werkzeugoberteil (2), einem Formstempel (4) sowie einer bezüglich des Formstempels (4) absenkbaren, die zu verformende Blechplatine (19) randseitig festklemmenden und unter Zugbelastung bis in den plastischen Zustand an dem Formstempel (4) anformenden Reckvorrichtung, dadurch gekennzeichnet, dass
die Reckvorrichtung jeweils paarweise über endseitige, quer zur Hubrichtung der Werkzeugteile (1, 2) verlaufende Klemmflächen (17) zusammenwirkende Reckschieber (6A, 6B) enthält und diese jeweils im Werkzeugunter- bzw. -oberteil (1, 2) auf unter gleichen Winkeln schräg zur Werkzeuginnenseite geneigten Linearführungen (16) begrenzt verschieblich angeordnet und in Einfahrrichtung entgegen einer definierten, das Festklemmen der Platine (19) zwischen den Klemmflächen bewirkenden Gegenkraft verfahrbar sind. - Streckziehwerkzeug nach Anspruch 1, dadurch gekennzeichnet, dass die Reckschieber (6A, 6B) an ihren Klemmflächen (17) mit die Platine (19) in Richtung ihrer Flächenerstreckung formschlüssig erfassenden Formsicken(18) versehen sind.
- Streckziehwerkzeug nach Anspruch 1 oder 2, dadurch gekennzeichnet, dass
die Reckschieber (6A, 6B) über ein Hydraulikpolster (20) mit einer in Schiebereinfahrrichtung wirksamen, in --ausfahrrichtung jedoch freigeschalteten Drosselstelle (26) am zugeordneten Werkzeugteil (1; 2) abgestützt sind. - Streckziehwerkzeug nach Anspruch 3, dadurch gekennzeichnet, dass das Hydraulikpolster (20) im Schieberinnenraum untergebracht ist.
- Streckziehwerkzeug nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass
der Formstempel (4) höhenverschieblich am unteren Werkzeugteil (1) angeordnet und der Formstempelscheitel beim Einlegen der Blechplatine (19) höhengleich zu den Klemmflächen (17) der unteren, ausgefahrenen Reckschieber (6A) angehoben ist. - Streckziehwerkzeug nach Anspruch 5, dadurch gekennzeichnet, dass der Formstempel (4) vorlaufend vor den Reckschiebern (6A, 6B) absenkbar und der Absenkweg durch einen Anschlag (27) am unteren Werkzeugteil (1) variabel einstellbar ist.
- Streckziehwerkzeug nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass
an zumindest einer reckschieberfreien Werkzeugseite mindestens ein in Schließrichtung der Werkzeugteile (1, 2) vorgespannter, den seitlichen Platineneinzug in der Streckziehphase behindernder Blechhalter (7, 11) angeordnet ist. - Streckziehwerkzeug nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass
die Werkzeugteile (1, 2) mit mindestens einer Formfläche (14) zur Einformung einer Tiefziehstufe im Anschluss an die Streckziehverformung versehen sind. - Streckziehwerkzeug nach Anspruch 8, dadurch gekennzeichnet, dass zum Nachziehen des randseitigen Platinenmaterials in der Tiefziehphase die Reckschieber (6A, 6B) am Ende der Streckziehverformung bis zur vollständigen Schließlage der Werkzeugteile (1, 2) mit einer reduzierten Gegenkraft beaufschlagt sind.
- Streckziehwerkzeug nach Anspruch 8 oder 9, dadurch gekennzeichnet, dass
dem Formstempel (4) ein in Schließrichtung der Werkzeugteile (1, 2) nachgiebiger Gegenhalter im Bereich der Tiefziehstufe zugeordnet ist. - Streckziehwerkzeug nach Anspruch 10 in Verbindung mit Anspruch 7, dadurch gekennzeichnet, dass
der Blechhalter (7, 11) einen als Gegenhalter wirkenden, bis zum Ende der Streckziehverformung flächenkonform an die Formstempelfläche (5) anschließenden und anschließend synchron zur reduzierten Kraftbeaufschlagung der Reckschieber (6A, 6B) nachgiebig geschalteten Blechhalterring (7) enthält. - Streckziehwerkzeug nach einem der Ansprüche 8 bis 10, gekennzeichnet durch
einen die Platine (19) in der Tiefziehphase im Bereich des Tiefzieh-Einlaufradius an den Formstempel (4) anpressenden Zusatzniederhalter (15).
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE2002122314 DE10222314A1 (de) | 2002-05-18 | 2002-05-18 | Streckziehwerkzeug |
| DE10222314 | 2002-05-18 |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP1362650A2 EP1362650A2 (de) | 2003-11-19 |
| EP1362650A3 EP1362650A3 (de) | 2005-10-05 |
| EP1362650B1 true EP1362650B1 (de) | 2007-07-11 |
Family
ID=29265371
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP20030008130 Expired - Lifetime EP1362650B1 (de) | 2002-05-18 | 2003-04-08 | Streckziehwerkzeug |
Country Status (3)
| Country | Link |
|---|---|
| EP (1) | EP1362650B1 (de) |
| DE (2) | DE10222314A1 (de) |
| ES (1) | ES2287377T3 (de) |
Families Citing this family (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102009056315A1 (de) | 2009-12-01 | 2011-06-09 | GM Global Technology Operations LLC, ( n. d. Ges. d. Staates Delaware ), Detroit | Streckziehvorrichtung und Verfahren zum Streckziehen eines Werkstücks sowie streckgezogenes Teil |
| IT1401375B1 (it) * | 2010-08-09 | 2013-07-18 | E M A R C S P A | Dispositivo e procedimento per la piegatura con stiramento di pezzi metallici |
| DE102010048406A1 (de) * | 2010-08-09 | 2012-02-09 | Giw Gesellschaft Für Innovative Werkzeugsysteme Mbh | Verfahren und Vorrichtung zum Ziehen von Blechen |
| DE102010049264A1 (de) * | 2010-10-04 | 2012-04-05 | Giw Gesellschaft Für Innovative Werkzeugsysteme Mbh | Verfahren und Vorrichtung zum Ziehen von Blechen |
| CN116274566B (zh) * | 2023-03-30 | 2025-08-05 | 浙江德威不锈钢管业股份有限公司 | 一种管体加工精成型装置 |
Family Cites Families (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE1602551A1 (de) * | 1967-05-13 | 1971-03-11 | Siempelkamp Gmbh & Co | Hydraulische Streckpresse |
| DE3206212C2 (de) * | 1981-03-21 | 1986-04-30 | SMS Hasenclever Maschinenfabrik GmbH, 4000 Düsseldorf | Spannkopf eines Blechstreckers |
| FR2646623A1 (en) * | 1989-05-03 | 1990-11-09 | Peugeot | Press tool for deep-drawing slightly shaped workpieces |
| AU9058598A (en) * | 1997-09-18 | 1999-04-05 | Cosma International Inc. | Stretch draw die and method |
| US6041639A (en) * | 1999-02-09 | 2000-03-28 | The Boeing Company | Method and apparatus for stretch-forming and shearing sheet metal |
-
2002
- 2002-05-18 DE DE2002122314 patent/DE10222314A1/de not_active Withdrawn
-
2003
- 2003-04-08 ES ES03008130T patent/ES2287377T3/es not_active Expired - Lifetime
- 2003-04-08 DE DE50307636T patent/DE50307636D1/de not_active Expired - Lifetime
- 2003-04-08 EP EP20030008130 patent/EP1362650B1/de not_active Expired - Lifetime
Also Published As
| Publication number | Publication date |
|---|---|
| ES2287377T3 (es) | 2007-12-16 |
| DE10222314A1 (de) | 2003-11-27 |
| EP1362650A3 (de) | 2005-10-05 |
| DE50307636D1 (de) | 2007-08-23 |
| EP1362650A2 (de) | 2003-11-19 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2512702B1 (de) | Verfahren und vorrichtung zur herstellung eines halbschalenteils | |
| DE69919127T2 (de) | Negativwinkel-Formmwerkzeuge und Pressvorrichtung dafür | |
| DE69329600T2 (de) | Verschlussmechanismus in einer hydraulischen Blechformvorrichtung | |
| EP3401032B1 (de) | Verbundwerkzeug und verfahren zur herstellung eines blechbauteils | |
| DE19820473B4 (de) | Verfahren und Vorrichtung zur Herstellung eines im Querschnitt abgekanteten und in Längsrichtung zumindest teilweise gebogenen Produktes | |
| DE102007012316B4 (de) | Verfahren und Anbiegepresse zum Anbiegen der Randstreifen eines zu einem Schlitzrohr zu formenden ebenen Bleches | |
| EP0704258A1 (de) | Verfahren und Vorrichtung zum Umformen von Metallblech | |
| DE112019002404T5 (de) | Herstellungsverfahren für sattelförmigen pressgeformten gegenstand, pressvorrichtung und herstellungsverfahren zur herstellung eines sattelförmigen pressgeformten gegenstands | |
| DE10334483B4 (de) | Verfahren und Ziehwerkzeug zum Herstellen eines Blechteils aus einer Platine | |
| DE19842750B4 (de) | Verfahren und Herstellung von tiefgezogenen Hohlteilen und Ziehwerkzeug | |
| DE102017102356B3 (de) | Verfahren und Vorrichtung zum Herstellen eines Kragens an einem Werkstück | |
| DE19856950B4 (de) | Vorrichtung und Verfahren zur Herstellung von Sickenblechen mit mehreren geschlossenen Sicken | |
| DE10222314A1 (de) | Streckziehwerkzeug | |
| EP3253509B1 (de) | Verfahren und vorrichtung zum auskragen eines werkstücks | |
| EP1238723B1 (de) | Vorrichtung zum Abkanten von Blechen | |
| DE102004029737B4 (de) | Rollgeformter Dachspriegel und Verfahren zu seiner Herstellung | |
| EP2516082A1 (de) | Verfahren und vorrichtung zum ziehen von blechen | |
| DE102007050630B4 (de) | Tafelelement | |
| WO2012045292A1 (de) | Verfahren und vorrichtung zum ziehen von blechen | |
| DE10120880B4 (de) | Verfahren zur Herstellung von Tiefziehteilen | |
| DE102005058168B4 (de) | Gleitschiene für eine Biegemaschine | |
| EP1396297B1 (de) | Tiefziehvorrichtung und Verfahren zum Tiefziehen | |
| EP1095717A2 (de) | Verfahren und Vorrichtung zum hydromechanischen Tiefziehen von Metallblech | |
| DE102010046181B4 (de) | Verfahren zur Umformung eines zylindrischen Rohrkörpers und Anordnung zur Durchführung des Verfahrens | |
| EP1758698A1 (de) | Verfahren und vorrichtung zum blechformen und härten |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IT LI LU MC NL PT SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL LT LV MK RO |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| AK | Designated contracting states |
Kind code of ref document: A3 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IT LI LU MC NL PT SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL LT LV MK RO |
|
| 17P | Request for examination filed |
Effective date: 20051019 |
|
| AKX | Designation fees paid |
Designated state(s): DE ES FR GB |
|
| GRAC | Information related to communication of intention to grant a patent modified |
Free format text: ORIGINAL CODE: EPIDOSCIGR1 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): DE ES FR GB |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 20070711 |
|
| REF | Corresponds to: |
Ref document number: 50307636 Country of ref document: DE Date of ref document: 20070823 Kind code of ref document: P |
|
| ET | Fr: translation filed | ||
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2287377 Country of ref document: ES Kind code of ref document: T3 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20080414 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20150323 Year of fee payment: 13 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 13 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20150411 Year of fee payment: 13 Ref country code: GB Payment date: 20150430 Year of fee payment: 13 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20150430 Year of fee payment: 13 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 50307636 Country of ref document: DE |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20160408 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20161230 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20161101 Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20160502 Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20160408 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20160409 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20181204 |