EP1273450B1 - Verfahren zur Herstellung eines inhomogenen Schwammes - Google Patents
Verfahren zur Herstellung eines inhomogenen Schwammes Download PDFInfo
- Publication number
- EP1273450B1 EP1273450B1 EP02013438A EP02013438A EP1273450B1 EP 1273450 B1 EP1273450 B1 EP 1273450B1 EP 02013438 A EP02013438 A EP 02013438A EP 02013438 A EP02013438 A EP 02013438A EP 1273450 B1 EP1273450 B1 EP 1273450B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- sponge
- plates
- ink
- pore
- inhomogeneous
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 238000004519 manufacturing process Methods 0.000 title claims description 6
- 239000011148 porous material Substances 0.000 claims abstract description 76
- 238000000034 method Methods 0.000 claims abstract description 42
- 238000009826 distribution Methods 0.000 claims abstract description 32
- 238000003825 pressing Methods 0.000 claims abstract description 18
- 238000005520 cutting process Methods 0.000 claims abstract description 7
- 230000000694 effects Effects 0.000 claims abstract description 5
- 239000012815 thermoplastic material Substances 0.000 claims abstract description 4
- 238000007906 compression Methods 0.000 claims description 30
- 230000006835 compression Effects 0.000 claims description 22
- 238000003860 storage Methods 0.000 claims description 4
- 229920000877 Melamine resin Polymers 0.000 claims description 2
- 239000004721 Polyphenylene oxide Substances 0.000 claims description 2
- JDSHMPZPIAZGSV-UHFFFAOYSA-N melamine Chemical compound NC1=NC(N)=NC(N)=N1 JDSHMPZPIAZGSV-UHFFFAOYSA-N 0.000 claims description 2
- 229920000728 polyester Polymers 0.000 claims description 2
- 229920000570 polyether Polymers 0.000 claims description 2
- 229920002635 polyurethane Polymers 0.000 claims 2
- 239000004814 polyurethane Substances 0.000 claims 2
- 239000000463 material Substances 0.000 description 16
- 230000008569 process Effects 0.000 description 13
- 238000001816 cooling Methods 0.000 description 7
- 230000009471 action Effects 0.000 description 4
- 230000007423 decrease Effects 0.000 description 3
- 230000002706 hydrostatic effect Effects 0.000 description 3
- 230000008901 benefit Effects 0.000 description 2
- 230000003247 decreasing effect Effects 0.000 description 2
- 238000005187 foaming Methods 0.000 description 2
- 238000002844 melting Methods 0.000 description 2
- 230000008018 melting Effects 0.000 description 2
- 230000006978 adaptation Effects 0.000 description 1
- 239000000654 additive Substances 0.000 description 1
- 238000005273 aeration Methods 0.000 description 1
- 230000015572 biosynthetic process Effects 0.000 description 1
- 239000000470 constituent Substances 0.000 description 1
- 230000001419 dependent effect Effects 0.000 description 1
- 238000004049 embossing Methods 0.000 description 1
- 238000010438 heat treatment Methods 0.000 description 1
- 230000002427 irreversible effect Effects 0.000 description 1
- 239000007788 liquid Substances 0.000 description 1
- 230000005012 migration Effects 0.000 description 1
- 238000013508 migration Methods 0.000 description 1
- 230000009467 reduction Effects 0.000 description 1
- 238000007493 shaping process Methods 0.000 description 1
- 229920001169 thermoplastic Polymers 0.000 description 1
- 239000004416 thermosoftening plastic Substances 0.000 description 1
- 238000009736 wetting Methods 0.000 description 1
Images



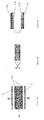


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41J—TYPEWRITERS; SELECTIVE PRINTING MECHANISMS, i.e. MECHANISMS PRINTING OTHERWISE THAN FROM A FORME; CORRECTION OF TYPOGRAPHICAL ERRORS
- B41J2/00—Typewriters or selective printing mechanisms characterised by the printing or marking process for which they are designed
- B41J2/005—Typewriters or selective printing mechanisms characterised by the printing or marking process for which they are designed characterised by bringing liquid or particles selectively into contact with a printing material
- B41J2/01—Ink jet
- B41J2/17—Ink jet characterised by ink handling
- B41J2/175—Ink supply systems ; Circuit parts therefor
- B41J2/17503—Ink cartridges
- B41J2/17559—Cartridge manufacturing
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41J—TYPEWRITERS; SELECTIVE PRINTING MECHANISMS, i.e. MECHANISMS PRINTING OTHERWISE THAN FROM A FORME; CORRECTION OF TYPOGRAPHICAL ERRORS
- B41J2/00—Typewriters or selective printing mechanisms characterised by the printing or marking process for which they are designed
- B41J2/005—Typewriters or selective printing mechanisms characterised by the printing or marking process for which they are designed characterised by bringing liquid or particles selectively into contact with a printing material
- B41J2/01—Ink jet
- B41J2/17—Ink jet characterised by ink handling
- B41J2/175—Ink supply systems ; Circuit parts therefor
- B41J2/17503—Ink cartridges
- B41J2/17513—Inner structure
Definitions
- the invention relates to a method for producing an inhomogeneous sponge, in particular for use as an ink reservoir.
- Sponges which are used as ink reservoirs in inkjet printers or so-called "inkjet systems" are known from the prior art. They consist of a large number of open pores (capillaries). These pores are filled with ink in use. The ink is stored in the sponge and can only be taken out by using the capillary force generated by the wetting of the pore. In this way, by using a sponge as an ink reservoir creates a negative pressure in the ink system, resulting from the capillary action of the individual sponge pores. If a sponge were only pores of a defined size, the negative pressure during the ink removal from the sponge would be constant, apart from the hydrostatic pressure of the ink liquid column.
- the pore sizes or pore volumes are distributed approximately randomly, ie their frequency can be approximated by a Gaussian distribution.
- Fig. 1 such a Gaussian distribution of pore size is shown.
- the pore size distribution plays an important role.
- the large or small pores are first filled until the entire sponge has absorbed ink.
- the large pores are first emptied, since they produce the smallest capillary force, ie can be emptied at the lowest negative pressure.
- the inhomogeneous pore distribution to the ink outlet is generated by the fact that the sponge is locally compressed by a projecting into the container space spigot. This imprints the desired capillary hierarchy (smaller pores at the ink outlet) to the homogeneous sponge within the cartridge.
- a method is for example from the US 6,086,193 known.
- the sponge is held by external constraint in this partially compressed state.
- the elasticity of the Sponge material can be exerted by a constant acting large pressure on cartridge walls and cartridge cover.
- such a compression process is not reliably reproducible.
- different sponge shapes and thus capillary distributions result during assembly of the sponge.
- US 6,042,225 and EP 0 709 210 disclose a method for producing a sponge, which is particularly suitable for use as an ink reservoir, wherein a body of a porous Thermöplastischen material between at least two plates of a pressing device is arranged and under pressure and heat an inhomogeneous pore density distribution is generated in the body, wherein the body After being cooled, it is cut into several units by a cutting process.
- a three-dimensionally structured surface of the plates or the body is not disclosed.
- the object of the invention is to provide a method for producing a sponge for use as an ink reservoir in ink cartridges, with which the described disadvantages can be largely avoided.
- a body made of a porous thermoplastic material between at least two plates of a pressing device is arranged and compressed under heat and thermoformed, whereby in the interior of the body an inhomogeneous and irreversible density distribution is formed, or one or more density gradients.
- the process is conducted so that different regions of the porous body have different pore densities.
- the sponge After cooling the sponge retains its inhomogeneous pore density distribution. Due to the different degrees of compression of the sponge material prevailing during the process, a sponge forms in which the average pore volume within the sponge body varies.
- the distribution of pore size may have a positive or negative excess, it may be asymmetric, flat or steep, or it may be two or more.
- the advantage of this method is, in particular, that the different pore volumes remain within the body even after cooling.
- the sponge can therefore be cut or shaped so that it can be accurately inserted into a corresponding ink cartridge. Since the sponge within the ink cartridge no longer has to be compressed, cartridge walls and cartridge lid are also exposed to no constantly acting large pressure. Also, there is no need for an internal nozzle to create regions of different pore volumes. The entire space inside the cartridge is therefore available for ink storage.
- the inhomogeneous distribution of pore density or pore sizes or pore volumes is achieved according to the method by the different degrees of compression of individual regions of the porous sponge material under the action of heat, i. by thermoplastic deformation of the sponge material.
- a temperature gradient in the interior of the body during the method according to the invention can also be produced by selecting the closing time of the pressing device to be relatively short. That is, the pressing operation is terminated before a homogeneous temperature distribution has been established in the sponge body.
- the choice of the respective closing time is also dependent on how thick the sponge material used.
- the local compression factor i.
- the compression factor in a particular area of the sponge plays a role in setting a density gradient within the body.
- Compression factor is understood to mean the ratio of unpressed to pressed volume of the sponge.
- the sponge material is more compressed at some locations than at others, i.e., the local compression factor varies within the body. This can for example also be achieved in that the thickness of the sponge is not uniform over its base.
- Another possibility is to arrange the sponge in the pressing device so that it is only partially covered by the press plates and thus a part of the sponge body is compressed and heated.
- the inventive method differs from previously used methods of thermocompression, as z. B. in the JP 04357046 are specified, characterized in that the process management is geared to the formation of a density gradient. While thermocompression has heretofore been used to achieve pores of a size which can not be produced by the foaming process, the known process is modified in accordance with the invention to produce permanent inhomogeneous sponge structures.
- sponge materials for ink sponges can be used.
- the porous material of the sponge body may in particular contain one or more of the following constituents: polyurethane-polyether; Polyurethane-polyester; Melamine.
- Additives are added.
- the porosity of these materials is produced by the usual foaming process.
- the heat is applied to the body through at least one of the plates.
- the plate (s) will be heated up before the compression process begins.
- the heat transfer to the porous body takes place over those side surfaces thereof which communicate with the plate (s).
- the heat, starting from these side surfaces penetrates into the interior of the porous body. This creates during the pressing process, a temperature gradient in the interior of the porous body, which has a density gradient result.
- the center of the porous body is the least heated, so that there the original pore volumes are maintained or only slightly reduced (this of course assumes that the shutter speed of the pressing device is kept so low that there is no uniform temperature distribution in the body can adjust).
- the side portions of the porous body, which come into contact with the press plates, in contrast, are heated more strongly and thus softer. These parts are therefore more compressed, and the pore volumes reduced accordingly.
- the sponge body can be appropriately cut after cooling down in this case.
- the pore volume starting from the side adjacent to the heated plate during the compression process, will steadily increase through the thickness of the body.
- subsequent cutting of the porous body may possibly be dispensed with since the minimum average pore size region is only on one side of the porous body.
- the plate temperature is between about 100 ° C and 250 ° C. As already mentioned, care must be taken that the temperature of the porous body at no point reaches the melting temperature of the sponge material.
- the duration of the compression process is about 10 to 90 minutes.
- the cooling of the body is preferably carried out after the end of the compression process.
- a value in the range between 1.5 and 10 is suitably selected.
- the pore volumes of the original porous material can be partially reduced in this way by a multiple.
- a well-known pressing device is used, between the press ram in the form of two plane-parallel plates, the body of porous material is introduced and through which the body is pressurized while avoiding transverse forces.
- plates are used, which have on their body-facing side a flat surface.
- a density gradient is realized in that the sponge body used has a three-dimensionally structured, in particular corrugated or serrated, surface on its sides facing the plates.
- the body has a non-uniform thickness over its base. The thicker areas of the body are then more compressed, i. the local compression factor is greater at these locations. Accordingly, the pore volume decreases at these sites.
- plates are selected which have a three-dimensionally structured, in particular corrugated or serrated surface on their side facing the body.
- the press plates act in this case as an embossing die under the action of the local compression factor is varied, since the sponge material at those points where a bulge of the plates from Sponge body away, a weaker compression occurs.
- a similar effect can also be achieved, for example, by using a plurality of printing plates, each of which exerts different levels of pressure.
- a cuboid body is used as a sponge body in the method according to the invention.
- This variant is particularly advantageous in connection with structured press plates.
- the sponge which can be produced by the process according to the invention is characterized in that its average pore volume or its pore distribution varies within the sponge.
- the resulting sponge has a range of minimum average pore volume in an edge region of the sponge. That the average pore volume increases, starting from this edge region, toward the interior of the sponge body. This edge region is placed adjacent to an ink outlet port of the cartridge when the sponge is used so that the anisotropy of the capillary forces is in the desired direction.
- the sponge may be designed so that its average pore volume decreases continuously from one side to the other.
- the characteristic sponge curve is opposite FIG. 2 advantageously clearly smoothed.
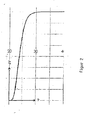
- FIG. 1 shows the relative distribution of the pore size, or the pore volume, as is the case with a conventional ink sponge.
- the associated pressure trace characteristic for the removal of ink from such a sponge gives FIG. 2 again.
- FIG. 3 The flow conditions of the ink within the ink storage sponge of an ink cartridge are shown.
- the discharged ink When removing the ink through the designated ink discharge port, or the outlet, the discharged ink must be continuously replaced by inflowing ink from other sponge areas.
- This ink migration within the sponge is assisted by a sponge with inhomogeneous pore distribution as the pores become finer and finer towards the ink outlet.
- FIG. 4 One way to achieve this Kapillarge concepts due to decreasing pore diameter towards the outlet is in FIG. 4 shown.
- the sponge is locally compressed at the outlet, thus reducing the pore volume.
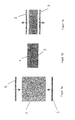
- FIGS. 5a to 5c the principle of thermal sponge compression is shown: A body 1 of a porous material is arranged here between two plates 2, 3 of a pressing device and compressed under pressure and heat to a fraction of its original volume. After compression, the pressure exerted by the plates is relieved, with the porous body maintaining its compressed shape.
- the method according to caused homogeneous reduction of the pore volume the initial state, and thus the increase in capillary action, in this case takes place in particular in the direction normal to the plates
- thermocompression process is performed inhomogeneous, as this is the background information in the FIGS. 6a to 6c is shown.
- the plates 2, 3 are heated to supply heat to the porous body 1 during the compression process.
- the closing time is kept so short that no uniform temperature can be set over the entire porous body 1.
- the edge regions 1a are more compressed and therefore have a lower average pore volume than the central region 1b.
- By cooling the sponge this modified pore size distribution is frozen. If one splits such a sponge in the middle, as shown in Figure 6b, one obtains a sponge with inhomogeneous pore distribution, in which the pore size decreases from top to bottom, as in FIG. 6c is shown.
- FIGS. 7a to 7c a further possibility of generating an inhomogeneous Po ren distribution in the sponge body 1, which is regarded as background information.
- the upper plate 2 is heated to a higher temperature than the lower plate 3.
- the sponge structure is softened by the increased heat in the upper region, as in the lower part of the sponge is the case and thus more compressed.
- the result is a one-dimensional anisotropy of the pore distribution in the sponge.
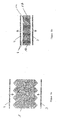
- FIGS. 8a and 8b represent a third way of carrying out the method according to the invention.
- no plane-parallel, ie cuboid, sponge plate is used, as is the case in the previous examples, but a sponge plate with a three-dimensional surface structure. If this sponge plate structured in this way is compressed, then again a plane-parallel plate is obtained, but with inhomogeneous pore distribution. The inhomogeneous pore distribution results in this case from the fact that the regions 1a of greater thickness are more compressed.
- an inhomogeneous sponge is created for each cartridge with 27-08-2009 defined pore distribution. Examples of cut edges for subdivision into individual sponge areas are shown by the lines 4.
- the different pore distribution can be used, for example, to compensate for the hydrostatic pressure component in the ink removal of a slanted sponge cartridge.
- this example is concerned with producing a defined inhomogeneous pore distribution by shaping the starting sponge during the forming process to form a plane-parallel sponge plate.
- FIGS. 9a to 9c A final example of a method according to the invention is in the FIGS. 9a to 9c shown.
- the plates 2, 3 of the pressing device are formed in this case as a forming die.
- sponge zones 1a which are characterized by a stronger compression compared to sponge zones 1b.
- an adaptation of the sponge to a given ink container geometry can also be carried out in this way.
Landscapes
- Engineering & Computer Science (AREA)
- Manufacturing & Machinery (AREA)
- Ink Jet (AREA)
- Manufacture Of Porous Articles, And Recovery And Treatment Of Waste Products (AREA)
Description
- Die Erfindung betrifft ein Verfahren zum Herstellen eines inhomogenen Schwammes, insbesondere zur Verwendung als Tintenspeicher.
- Schwämme, die als Tintenspeicher in Tintenstrahldruckern bzw. sogenannten "Inkjet-Systemen" eingesetzt werden, sind aus dem Stand der Technik bekannt. Sie bestehen aus einer großen Anzahl offener Poren (Kapillaren). Diese Poren werden bei der Verwendung mit Tinte gefüllt. Die Tinte wird in dem Schwamm gespeichert und ist nur unter Aufwendung der durch die Benetzung der Pore erzeugten Kapillarkraft wieder zu entnehmen. Auf diese Weise entsteht durch Verwendung eines Schwammes als Tintenspeicher ein Unterdruck im Tintensystem, der aus der Kapillarwirkung der einzelnen Schwammporen resultiert. Bestünde ein Schwamm nur aus Poren einer definierten Größe, wäre der Unterdruck während der Tintenentnahme aus dem Schwamm, abgesehen vom hydrostatischen Druck der Tintenflüssigkeitssäule, konstant.
- Bei den gegenwärtig hergestellten Schwämmen sind die Porengrößen bzw. Porenvolumina etwa statistisch verteilt, d.h., ihre Häufigkeit kann durch eine Gaußverteilung angenähert werden. In
Fig. 1 ist eine solche Gaußverteilung der Porengröße dargestellt. Wird ein Schwamm mit Tinte befüllt, spielt die Porengrößenverteilung eine wichtige Rolle. Abhängig davon, ob der Randwinkel zwischen Schwammmaterial und Tinte größer oder kleiner 90° ist, werden zunächst die großen bzw. die kleinen Poren gefüllt, bis der gesamte Schwamm Tinte aufgenommen hat. Bei der Entnahme von Tinte aus dem Schwamm werden zunächst die großen Poren entleert, da diese die kleinste Kapillarkraft erzeugen, d.h. beim geringsten Unterdruck entleert werden können. Sind alle großen Poren entleert, wird nach und nach auch Tinte aus kleineren Poren verwendet, für die jedoch ein entsprechend stärkerer Unterdruck aufgebracht werden muß. Dieses Verhalten verursacht die sogenannte "Schwamm-Kurve", welche inFig. 2 dargestellt ist. Wie daran zu erkennen ist, steigt im ersten Teil der Kurve der Unterdruck im System, da nach und nach immer kleinere Poren entleert werden müssen. Im mittleren Teil der Kurve wird die Tinte aus dem Hauptanteil der Poren definierter ähnlicher Größe entnommen. Die in diesem Bereich nahezu vorliegende Gerade ist die Folge des bei Tintenentnahme abnehmenden hydrostatischen Druckes der Tintensäule. Im hinteren Teil der Kurve müssen immer kleinere Kapillaren des Schwammes verwendet werden, was sich wiederum in einer Kurvenkrümmung bemerkbar macht. Schließlich ist das Tintenende erreicht, was sich in einem starken Anstieg ausdrückt. - Hierbei ist zu beachten, daß die Entleerung einer Pore nur dann möglich ist, wenn die Pore belüftet werden kann. D.h., das entnommene Tintenvolumen muß durch ein entsprechendes Luftvolumen ausgeglichen werden können. Dies hat zur Folge, daß der Schwamm von außen nach innen entleert wird (außen bedeutet in diesem Zusammenhang die unmittelbar belüftete Schwammseite).
- Gemäß den obigen Ausführungen bewirken unterschiedliche Porengrößen und damit Kapillarkräfte eine dementsprechende Verteilung der Tinte im Schwamm. Benetzt die Tinte den Schwamm gut, dann wird sich die Tinte im Schwamm so verteilen, daß möglichst alle kleinen Kapillaren gefüllt sind, während die großen Kapillaren erst zum Einsatz kommen, wenn eine entsprechende Tintenmenge im Schwamm gespeichert werden muß. Eine entsprechende Umverteilung der Tinte im Schwamm findet auch während der Tintenentnahme statt. Sofern die oben erwähnte Belüftung der großen Kapillaren möglich ist, wird die Tinte zu den kleineren Kapillaren hin verlagert. Dieser Prozeß wird nach dem Stand der Technik ausgenutzt, um die Tinte in eine gewünschte Richtung zu transportieren. Es wird demzufolge versucht, eine inhomogene Porenverteilung zu erzielen.
- Gemäß dem Stand der Technik wird die inhomogene Porenverteilung zum Tintenauslaß hin dadurch erzeugt, daß der Schwamm durch einen in den Behälterraum ragenden Stutzen lokal komprimiert wird. Dadurch wird die gewünschte Kapillarhierarchie (kleinere Poren am Tintenauslaß) dem homogenen Schwamm innerhalb der Patrone aufgeprägt. Ein solches Verfahren ist beispielsweise aus der
US 6.086.193 bekannt. Hierbei wird der Schwamm durch äußeren Zwang in diesem teilweise komprimierten Zustand gehalten. Je nach Elastizität des Schwammmaterials kann dadurch ein konstant wirkender großer Druck auf Patronenwandungen und Patronendeckel ausgeübt werden. Außerdem ist ein derartiger Komprimierungsprozeß nicht zuverlässig reproduzierbar. Abhängig von Schwamm- und Behältergeometrie sowie den beteiligten Materialien ergeben sich bei der Montage des Schwammes unterschiedliche Schwammformen und damit Kapillarverteilungen. - Ein weiterer Nachteil dieses Verfahrens besteht darin, daß es beim Kompressionsvorgang des Schwammes zu Faltenbildung kommen kann. Dies hat ungewünschte kleine Schwammporen im Inneren des Schwammes zur Folge, die häufig nicht entleert werden können, da durch eindringende Luft dieses Tintenvolumen vom Tintenfluß abgeschnitten wird. Von Nachteil bei dieser Patronenausführung ist schließlich auch der in den Behälterraum ragende Stutzen. Dieser beansprucht einen Teil des Behältervolumens und reduziert damit die maximal speicherbare Tintenmenge und somit den Benutzernutzen
-
US 6,042,225 undEP 0 709 210 offenbaren ein Verfahren zur Herstellung eines Schwammes, welcher insbesondere zur Verwendung als Tintenspeicher geeignet ist, wobei ein Körper aus einem porösen thermöplastischen Material zwischen mindestens zwei Platten einer Presseinrichtung angeordnet wird und unter Druck- und Wärmeeinwirkung eine inhomogene Porendichteverteilung im Körper erzeugt wird, wobei der Körper, nachdem er abgekühlt ist, durch einen Schnittvorgang in mehrere Einheiten zerteilt wird. Eine dreidimensional strukturierte Oberfläche der Platten oder des Körpers ist nicht offenbart. - Aufgabe der Erfindung ist es, ein Verfahren zur Herstellung eines Schwammes zur Verwendung als Tintenspeicher in Tintenpatronen anzugeben, mit dem die geschilderten Nachteile weitestgehend vermieden werden können.
- Die Aufgabe wird erfindungsgemäß durch ein Verfahren nach Anspruch 1, alternativ durch ein Verfahren nach Anspruch 10, gelöst. Dabei wird ein Körper aus einem porösen thermoplastischen Material zwischen mindestens zwei Platten einer Preßeinrichtung angeordnet und unter Wärmeeinwirkung komprimiert und thermoplastisch verformt, wodurch im Inneren des Körpers eine inhomogene und irreversible Dichteverteilung ausgebildet wird, bzw. ein oder mehrere Dichtegradienten. Mit anderen Worten wird das Verfahren so geführt, daß verschiedene Bereiche des porösen Körpers unterschiedliche Porendichten aufweisen.
- Nach der Abkühlung des Schwammes behält dieser seine inhomogene Porendichteverteilung bei. Aufgrund der während des Verfahrens herrschenden unterschiedlich starken Kompression des Schwammmaterials entsteht ein Schwamm, bei dem das mittlere Porenvolumen innerhalb des Schwammkörpers variiert. Bezogen auf
Fig. 1 heißt das, die Verteilung der Porengröße kann einen positiven oder negativen Exzeß aufweisen, sie kann asymmetrisch, flach oder steil sein, oder sie kann zwei oder mehrgipflig sein. Der Vorteil dieses Verfahrens liegt insbesondere darin, daß die unterschiedlichen Porenvolumina innerhalb des Körpers auch nach dem Auskühlen erhalten bleiben. Der Schwamm kann deshalb so ausgeschnitten bzw. geformt werden, daß er passgenau in eine entsprechende Tintenpatrone eingesetzt werden kann. Da der Schwamm innerhalb der Tintenpatrone nicht mehr komprimiert werden muß, sind Patronenwandungen und Patronendeckel auch keinem konstant wirkenden großen Druck ausgesetzt. Auch bedarf es keines inneren Stutzens, um Bereiche unterschiedlicher Porenvolumina zu erzeugen. Der gesamte Raum innerhalb der Patrone steht deshalb für die Tintenspeicherung zur Verfügung. - Die inhomogene Verteilung der Porendichte bzw. Porengrößen bzw. Porenvolumina wird verfahrensgemäß erreicht durch die unterschiedlich starke Kompression einzelner Bereiche des porösen Schwammmaterials unter Wärmeeinwirkung, d.h. durch thermoplastische Verformung des Schwammmaterials.
- Dies kann beispielsweise durch geeignete Wahl des Schwammaterials, der Prozeßtemperatur, des Kompressionsfaktors, der Geometrie des Körpers und der Kompressionsdauer erfolgen. Eine weitere Möglichkeit besteht darin, daß die unterschiedlichen Teile des porösen Körpers verschieden stark erwärmt werden. In Bereichen höherer Temperatur wird die Schwammstruktur weicher als in Bereichen niedrigerer Temperatur, und damit unter Druckeinwirkung stärker thermoplastisch verformt, mithin die Porenvolumina reduziert. Durch die Abkühlung des Schwammes wird diese so geänderte Porengrößenverteilung innerhalb des Schwammkörpers "eingefroren". Bei der unterschiedlichen Erwärmung verschiedener Bereiche des Schwammkörpers muß darauf geachtet werden, daß die Temperatur an keiner Stelle den Schmelzpunkt des verwendeten Schwammmaterials übersteigt, da ansonsten die gesamte Porenstruktur zerstört werden kann.
- Ein Temperaturgradient im Inneren des Körpers während des erfindungsgemäßen Verfahrens kann auch dadurch erzeugt werden, daß die Verschlußzeit der Preßeinrichtung relativ kurz gewählt wird. D.h., der Preßvorgang wird beendet, bevor sich im Schwammkörper eine homogene Temperaturverteilung eingestellt hat. Die Wahl der jeweiligen Verschlußzeit ist auch davon abhängig zu machen, wie dick das eingesetzte Schwammmaterial ist.
- Der lokale Kompressionsfaktor, d.h. der Kompressionsfaktor in einem bestimmten Bereich des Schwammes, spielt eine Rolle bei der Einstellung eines Dichtegradienten innerhalb des Körpers. Unter Kompressionsfaktor ist dabei das Verhältnis aus ungepresstem zu gepresstem Volumen des Schwammes zu verstehen. Zur Erzeugung eines Dichtegradienten im Inneren des Körpers wird das Schwammmaterial an einigen Stellen stärker komprimiert als an anderen, d.h., daß der lokale Kompressionsfaktor innerhalb des Körpers variiert. Dies kann beispielsweise auch dadurch erreicht werden, daß die Dicke des Schwammes nicht einheitlich über seiner Grundfläche ist. Eine andere Möglichkeit besteht darin, den Schwamm in der Presseinrichtung so anzuordnen, daß dieser nur teilweise von den Preßplatten erfaßt wird und somit ein Teil des Schwammkörpers komprimiert und erwärmt wird. Darüber hinaus ist es auch möglich, die Preßfläche der Platten uneinheitlich auszugestalten. D.h. die Unterseite kann Erhebungen und/oder Vertiefungen aufweisen. Auf diese Möglichkeit wird nachfolgend noch näher eingegangen werden. Dies sind nur einige Beispiele dafür, wie ein Dichtegradient innerhalb des Körpers auszubilden ist.
- Das erfindungsgemäße Verfahren unterscheidet sich von bisher eingesetzten Methoden der Thermokompression, wie sie z. B. in der
JP 04357046 - Als Schwammkörper können die im Stand der Technik bekannten Schwammmaterialien für Tintenschwämme eingesetzt werden. Das poröse Material des Schwammkörpers kann insbesondere einen oder mehrere der folgenden Bestandteile enthalten: Polyurethan-Polyether; Polyurethan-Polyester; Melamin. Daneben können, je nach Bedarf, die für diese Schwämme üblichen Additive zugefügt werden. Die Porosität dieser Materialien wird durch den üblichen Schäumungsprozess erzeugt.
- Vorzugsweise erfolgt die Wärmeeinwirkung auf den Körper durch mindestens eine der Platten. Dies bedeutet, daß die Platte(n) aufgeheizt wird (werden), bevor der Kompressionsvorgang beginnt. Während der Kompression findet die Wärmeübertragung auf den porösen Körper über diejenigen Seitenflächen desselben statt, welche mit der (den) Platte(n) in Verbindung stehen. In diesem Fall dringt die Wärme, von diesen Seitenflächen ausgehend, ins Innere des porösen Körpers vor. Hierdurch entsteht während des Preßvorgangs ein Temperaturgradient im Inneren des porösen Körpers, welcher einen Dichtegradienten zur Folge hat.
- Es können aber beispielsweise auch zwei Platten verwendet werden, welche beide erhitzt werden. In diesem Fall wird das Zentrum des porösen Körpers am wenigsten stark erwärmt, so daß dort die ursprünglichen Porenvolumina erhalten bleiben oder nur geringfügig verkleinert werden (dies setzt natürlich voraus, daß die Verschlußzeit der Preßeinrichtung so gering gehalten wird, daß sich keine einheitliche Temperaturverteilung im Körper einstellen kann). Die Seitenbereiche des porösen Körpers, die mit den Preßplatten in Berührung kommen, werden demgegenüber stärker erhitzt und somit weicher. Diese Teile werden deshalb stärker komprimiert, und die Porenvolumina entsprechend verkleinert. Da in Tintenpatronen vorzugsweise das kleinste Porenvolumen des porösen Körpers nur an einer bestimmten Stelle vorgesehen wird, nämlich angrenzend an den Tintenauslassstutzen, kann der Schwammkörper in diesem Fall nach seinem Abkühlen entsprechend zugeschnitten werden.
- Gemäß einer anderen Ausführungsform wird nur eine der Platten erhitzt. In diesem Fall wird das Porenvolumen, ausgehend von derjenigen Seite, die beim Kompressionsvorgang an die erhitzte Platte grenzt, durch die Dicke des Körpers hindurch stetig zunehmen. Somit kann bei dieser Ausführungsform möglicherweise auf ein anschließendes Zuschneiden des porösen Körpers verzichtet werden, da der Bereich minimaler mittlerer Porengröße nur auf einer Seite des porösen Körpers liegt.
- Je nach gewähltem Schwammmaterial beträgt die Plattentemperatur zwischen etwa 100°C und 250°C. Wie bereits erwähnt, muß darauf geachtet werden, daß die Temperatur des porösen Körpers an keiner Stelle die Schmelztemperatur des Schwammmaterials erreicht.
- Die Dauer des Kompressionsvorgangs beträgt etwa 10 bis 90 Minuten. Die Abkühlung des Körpers erfolgt vorzugsweise nach dem Ende des Kompressionsprozesses.
- Als lokaler Kompressionsfaktor wird geeigneterweise ein Wert im Bereich zwischen 1,5 und 10 ausgewählt. Die Porenvolumina des ursprünglichen porösen Materials können auf diese Weise partiell um ein Vielfaches reduziert werden.
- Für die Durchführung des erfindungsgemäßen Verfahrens wird eine allgemein bekannte Presseinrichtung verwendet, zwischen deren Pressstempel in Form zweier planparalleler Platten der Körper aus porösem Material eingebracht wird und durch die der Körper unter Vermeidung von Querkräften mit Druck beaufschlagt wird.
- Bei dem erfindungsgemäßen Verfahren werden Platten verwendet, welche auf ihre dem Körper zugewandten Seite eine ebene Oberfläche aufweisen. Ein Dichtegradient wird dadurch verwirklicht, daß der verwendete Schwammkörper auf seinen den Platten zugewandten Seiten eine dreidimensional strukturierte, insbesondere gewellte oder gezackte, Oberfläche aufweist. Mit anderen Worten weist der Körper über seine Grundfläche eine uneinheitliche Dicke auf. Die dickeren Bereiche des Körpers werden dann stärker komprimiert, d.h. der lokale Kompressionsfaktor ist an diesen Stellen größer. Dementsprechend nimmt das Porenvolumen an diesen Stellen ab.
- Als Hintergrundinformation wird ein Verfahren offenbart, bei dem beide, bzw. alle, Platten aufgeheizt werden, jedoch auf verschiedene Temperaturen. Auch in diesem Fall wird sich ein Temperaturgradient im Inneren des porösen Körpers ausbilden. Dieser Aspekt ist insbesondere dann vorteilhaft, wenn das bestehende Porenvolumen des porösen Körpers insgesamt, jedoch mit unterschiedlichem Grad, verkleinert werden soll.
- Gemäß einem nebengeordneten Aspekt der Erfindung werden Platten ausgewählt, welche auf ihrer dem Körper zugewandten Seite eine dreidimensional strukturierte, insbesondere gewellte oder gezackte Oberfläche aufweisen. Die Preßplatten wirken in diesem Fall wie ein Prägestempel unter dessen Einwirkung der lokale Kompressionsfaktor variiert wird, da das Schwammmaterial an denjenigen Stellen, an denen eine Ausbuchtung der Platten vom Schwammkörper weg vorliegt, eine schwächere Kompression erfolgt. Eine ähnliche Wirkung kann beispielsweise auch dadurch erzielt werden, daß mehrere Druckplatten eingesetzt werden, welche jeweils verschieden starke Drücke ausüben.
- Gemäß einer Variante wird bei dem erfindungsgemäßen Verfahren als Schwammkörper ein quaderförmiger Körper eingesetzt. Diese Variante ist insbesondere im Zusammenhang mit strukturierten Preßplatten vorteilhaft.
- Nach der Abkühlung des komprimierten Schwammkörpers kann dieser, vorzugsweise durch Zerschneiden, in mehrere Einheiten zerteilt werden. Hierdurch kann auch die für eine spezielle Patrone notwendige Form des Schwammes hergestellt werden.
- Der durch das erfindungsgemäße Verfahren herstellbare Schwamm ist dadurch gekennzeichnet, daß sein mittleres Porenvolumen bzw. seine Porenverteilung innerhalb des Schwammes variiert.
- Gemäß einer besonders bevorzugten Ausführungsform weist der entstandene Schwamm einen Bereich minimalen mittleren Porenvolumens in einem Randbereich des Schwammes auf. D.h. das mittlere Porenvolumen nimmt, ausgehend von diesem Randbereich, zum Inneren des Schwammkörpers hin zu. Dieser Randbereich wird bei der Verwendung des Schwammes angrenzend an einen Tintenauslassstutzen der Patrone angeordnet, so daß die Anisotropie der Kapillarkräfte in die gewünschte Richtung verläuft.
- Der Schwamm kann so ausgebildet sein, daß sein mittleres Porenvolumen von einer Seite zur anderen kontinuierlich abnimmt. Die dafür charakteristische Schwamm-kurve ist gegenüber
Figur 2 in vorteilhafter Weise deutlich geglättet. - Die Erfindung wird nachstehend mit Bezug auf die beigefügte Zeichnung näher erläutert. In dieser zeigen:
-
Fig. 1 eine Verteilung der Porengröße in einem herkömmlichen Tintenschwamm; -
Fig. 2 den Unterdruckverlauf bei kontinuierlicher Entnahme von Tinte aus einem Schwamm; -
Fig. 3 ein Beispiel des Strömungsverlaufes von Tinte in einer Patrone; -
Fig. 4 ein Beispiel eines in eine Patrone eingesetzten Schwammes nach dem Stand der Technik; -
Fig. 5a bis 5c den Vorgang einer homogenen Schwammkompression unter Druck- und Wärmeeinwirkung; -
Fig. 6a bis 6c ein Verfabren zum Herskllen eines Schwammes, als Hintergrundinformation -
Fig. 7a bis 7c ein Verfahren zum Herkellen eines Schwammes, als Hintergrundinformation; -
Fig. 8a und 8b eine dritte Ausführungsform des erfindungsgemäßen Verfahrens und -
Fig. 9a bis 9c eine vierte Ausführungsform des erfindungsgemäßen Verfahrens. -
Figur 1 zeigt die relative Verteilung der Porengröße, bzw. des Porenvolumens, wie sie bei einem herkömmlichen Tintenschwamm vorliegt. Die dazugehörige Druckverlaufskennlinie für die Entnahme von Tinte aus einem solchen Schwamm gibtFigur 2 wieder. - In
Figur 3 sind die Strömungsverhältnisse der Tinte innerhalb des Tintenspeicherschwammes einer Tintenpatrone dargestellt. Bei Entnahme der Tinte durch die dafür vorgesehene Tintenentnahmeöffnung, bzw. den Auslass, muss die entnommene Tinte kontinuierlich durch nachströmende Tinte aus anderen Schwammbereichen ersetzt werden. Diese Tintenverlagerung innerhalb des Schwammes, bzw. dieses Nachströmen von Tinte, wird durch einen Schwamm mit einer inhomogenen Porenverteilung unterstützt, wenn die Poren zum Tintenauslass hin immer feiner werden. - Eine Möglichkeit zur Erzielung dieses Kapillargefälles infolge abnehmender Porendurchmesser zum Auslass hin ist in
Figur 4 dargestellt. Hier wird durch den in die Patrone hinein ragenden Stutzen, zusätzlich unterstützt durch Rippen am Behälterdeckel, der Schwamm lokal am Auslass komprimiert und so das Porenvolumen reduziert. - In den
Figuren 5a bis 5c ist das Prinzip der thermischen Schwammkompression dargestellt: Ein Körper 1 aus einem porösen Material wird hier zwischen zwei Platten 2, 3 einer Presseinrichtung angeordnet und unter Druck- und Wärmeeinwirkung auf einen Bruchteil seines ursprünglichen Volumens komprimiert. Nach der Kompression wird der durch die Platten ausgeübte Druck abgenommen, wobei der poröse Körper seine komprimierte Form beibehält. Die verfahrensgemäß bewirkte homogene Reduzierung des Porenvolumens gegenüber dem Ausgangszustand, und damit die Erhöhung der Kapillarwirkung, erfolgt hierbei insbesondere in Richtung normal zu den Platten - Dieser Thermokompressionsprozess wird inhomogen durchgeführt, wie dies als Hintergrundinformation in den
Figuren 6a bis 6c dargestellt ist. In diesem Fall werden die Platten 2, 3 erhitzt, um dem porösen Körper 1 während des Kompressionsvorgangs Wärme zuzuführen. Dabei wird die Verschlußzeit so kurz gehalten, dass sich keine einheitliche Temperatur über den gesamten porösen Körper 1 einstellen kann. Dies hat zur Folge, dass verschiedene, unterschiedlich stark komprimierte Bereiche innerhalb des porösen Körpers 1 entstehen. So sind die Randbereiche 1a stärker komprimiert und weisen deshalb ein geringeres mittleres Porenvolumen auf als der zentrale Bereich 1b. Durch die Abkühlung des Schwammes wird diese geänderte Porengrößenverteilung eingefroren. Spaltet man einen solchen Schwamm in der Mitte, wie dies in Figur 6b gezeigt ist, erhält man einen Schwamm mit inhomogener Porenverteilung, bei dem die Porengröße von oben nach unten abnimmt, wie dies inFigur 6c gezeigt ist. Beim Einsatz eines solchen Schwammes in einer Tintenpatrone, der mit seinem verdichteten Ende dem Tintenauslass zugeordnet ist, strömt die Tinte dann zum Tintenauslass, ohne dass eine entsprechende Kompression des Schwammes in der Patrone stattfinden muss. - In den
Figuren 7a bis 7c ist eine weitere Möglichkeit der Erzeugung einer inhomogenen Po-renverteilung im Schwammkörper 1 gezeigt, die als Hintergrundinformation angesehen wird. In diesem Fall wird die obere Platte 2 auf eine höhere Temperatur aufgeheizt als die untere Platte 3. Während des Kompressionsvorganges wird die Schwammstruktur durch die erhöhte Wärmeeinwirkung im oberen Bereich weicher, als dies im unteren Bereich des Schwammes der Fall ist und damit stärker komprimiert. Es resultiert eine eindimensionale Anisotropie der Porenverteilung im Schwamm. - Die
Figuren 8a und 8b stellen eine dritte Möglichkeit der Durchführung des erfindungsgemäßen Verfahrens da. In diesem Fall wird keine planparallele, d. h. quaderförmige, Schwammplatte verwendet, wie dies in den vorherigen Beispielen der Fall ist, sondern eine Schwammplatte mit dreidimensionaler Oberflächenstruktur. Wird diese so strukturierte Schwammplatte komprimiert, erhält man wiederum eine planparallele Platte, jedoch mit inhomogener Porenverteilung. Die inhomogene Porenverteilung resultiert in diesem Fall daraus, dass die Bereiche 1a größerer Dicke stärker komprimiert werden. Durch Ausschneiden der einzelnen Schwämme aus der Gesamtplatte entsteht für jede Patrone ein inhomogener Schwamm mit 27-08-2009 definierter Porenverteilung. Beispiele für Schnittkanten zur Unterteilung in Einzelschwammbereiche sind durch die Linien 4 dargestellt. Die unterschiedliche Porenverteilung kann zum Beispiel dazu dienen, die hydrostatische Druckkomponente bei der Tintenentnahme einer schräg gestellten Schwammpatrone zu kompensieren. Generell geht es bei diesem Beispiel darum, durch eine Formgebung des Ausgangsschwammes beim Umformprozess zur planparallelen Schwammplatte eine definierte inhomogene Porenverteilung zu erzeugen. - Ein letztes Beispiel eines erfindungsgemäßen Verfahrens ist in den
Figuren 9a bis 9c dargestellt. Zur Erzeugung eines Schwammes mit inhomogener Porenverteilung sind die Platten 2, 3 der Presseinrichtung in diesem Fall als Formstempel ausgebildet. Hierdurch entstehen Schwammzonen 1a, die gegenüber Schwammzonen 1b durch eine stärkere Kompression gekennzeichnet sind. Außerdem kann so auch eine Anpassung des Schwammes an eine vorgegebene Tintenbehältergeometrie erfolgen. - Die vorstehend angegebenen Ausführungsbeispiele können beliebig miteinander kombiniert werden. So ist es beispielsweise möglich, bei der Kompression eines strukturierten Schwammes unterschiedliche Plattentemperaturen einzusetzen, wobei die unterschiedlichen Plattentemperaturen für sich genommen Hintergrundinformation bilden, in Kombination mit der Kompression des strukturierten Schwammes jedoch Teil der Erfindung sind.
Claims (10)
- Verfahren zur Herstellung eines Schwammes, welcher insbesondere zur Verwendung als Tintenspeicher geeignet ist, wobei ein Körper (1) aus einem porösen thermoplastischen Material zwischen mindestens zwei Platten (2; 3) einer Presseinrichtung angeordnet wird und unter Druck- und Wärmeeinwirkung eine inhomogene Porendichteverteilung im Körper (1) erzeugt wird, wobei der Körper (1) auf seinen den Platten (2; 3) zugewandten Seiten eine dreidimensional strukturierte, insbesondere gewellte oder gezackte Oberfläche, aufweist und wobei der Körper (1), nachdem er abgekühlt ist, durch einen Schnittvorgang in mehrere Einheiten zerteilt wird.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, dass das poröse Material mindestens einen der folgenden Bestandteile enthält: Polyurethan-Polyether, Polyurethan-Polyester, Melamin.
- Verfahren nach einem der vorstehenden Ansprüche 1 bis 2, dadurch gekennzeichnet, dass die Wärmeeinwirkung auf den Körper (1) durch mindestens eine der Platten (2; 3) erfolgt.
- Verfahren nach Anspruch 3, dadurch gekennzeichnet, dass die Temperatur der mindestens einen Platte (2; 3) zwischen etwa 100°C und 250°C liegt.
- Verfahren nach einem der Ansprüche 1 bis 4, dadurch gekennzeichnet, dass die Dauer des Kompressionsvorgangs etwa 10 bis 90 Minuten beträgt.
- Verfahren nach einem der vorstehenden Ansprüche 1 bis 5, dadurch gekennzeichnet, dass der lokale Kompressionsfaktor etwa 1,5 bis 10 beträgt.
- Verfahren nach einem der vorstehenden Ansprüche 1 bis 6, dadurch gekennzeichnet, dass der Körper (1) aus porösem Material zwischen zwei Platten (2; 3) der Presseinrichtung eingebracht wird, welche einander gegenüberliegend angeordnet sind.
- Verfahren nach einem der vorstehenden Ansprüche, dadurch gekennzeichnet, dass für die Presseinrichtung Platten (2; 3) ausgewählt werden, welche auf ihrer dem Körper (1) zugewandten Seite eine ebene Oberfläche aufweisen.
- Verfahren nach einem der vorstehenden Ansprüche 1 bis 8, dadurch gekennzeichnet, dass als Körper (1) ein quaderförmiger Körper eingesetzt wird.
- Verfahren zur Herstellung eines Schwammes, welcher insbesondere zur Verwendung als Tintenspeicher geeignet ist, wobei ein Körper (1) aus einem porösen thermoplastischen Material zwischen mindestens zwei Platten (2; 3) einer Presseinrichtung angeordnet wird und unter Druck- und Wärmeeinwirkung eine inhomogene Porendichteverteilung im Körper (1) erzeugt wird, wobei für die Presseinrichtung Platten (2; 3) ausgewählt werden, welche auf ihrer dem Körper (1) zugewandten Seite eine dreidimensional strukturierte, insbesondere gewellte oder gezackte, Oberfläche aufweisen und wobei der Körper (1), nachdem er abgekühlt ist, durch einen Schnittvorgang in mehrere Einheiten zerteilt wird.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP10185572A EP2316651A1 (de) | 2001-07-05 | 2002-06-13 | Verfahren zur Herstellung eines inhomogenen Schwammes |
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE10132511A DE10132511A1 (de) | 2001-07-05 | 2001-07-05 | Verfahren zur Herstellung eines inhomogenen Schwammes und danach hergestellter Schwamm |
| DE10132511 | 2001-07-05 |
Related Child Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP10185572.4 Division-Into | 2010-10-01 |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP1273450A2 EP1273450A2 (de) | 2003-01-08 |
| EP1273450A3 EP1273450A3 (de) | 2003-11-19 |
| EP1273450B1 true EP1273450B1 (de) | 2011-01-12 |
Family
ID=7690649
Family Applications (2)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP02013438A Expired - Lifetime EP1273450B1 (de) | 2001-07-05 | 2002-06-13 | Verfahren zur Herstellung eines inhomogenen Schwammes |
| EP10185572A Withdrawn EP2316651A1 (de) | 2001-07-05 | 2002-06-13 | Verfahren zur Herstellung eines inhomogenen Schwammes |
Family Applications After (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP10185572A Withdrawn EP2316651A1 (de) | 2001-07-05 | 2002-06-13 | Verfahren zur Herstellung eines inhomogenen Schwammes |
Country Status (3)
| Country | Link |
|---|---|
| EP (2) | EP1273450B1 (de) |
| AT (1) | ATE495018T1 (de) |
| DE (2) | DE10132511A1 (de) |
Families Citing this family (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE10306198A1 (de) * | 2003-02-13 | 2004-08-26 | Coronet-Werke Gmbh | Reinigungs- oder Applikationsschwamm und Verfahren zu seiner Herstellung |
| US10925456B2 (en) * | 2018-08-13 | 2021-02-23 | Bright Box Lab, LLC | High aspect ratio layered scrub |
| CN111251524B (zh) * | 2020-01-21 | 2021-06-08 | 四川大学 | 基于梯度温度的梯度多孔聚合物泡沫材料的制备方法 |
Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0709210A1 (de) * | 1994-10-31 | 1996-05-01 | Hewlett-Packard Company | Tintenstrahlschreiber mit einem Kapillaritätsgradient |
| EP0803363A2 (de) * | 1996-04-22 | 1997-10-29 | Lexmark International, Inc. | Farbstoffkassette und Druckverfahren damit |
Family Cites Families (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP3160312B2 (ja) | 1990-07-10 | 2001-04-25 | キヤノン株式会社 | インクジェットカートリッジ及び該カートリッジを用いた記録装置 |
| GB2249054B (en) * | 1990-07-10 | 1994-10-19 | Canon Kk | Ink tank,ink jet cartridge having the tank,and ink jet recording apparatus having the cartridge |
| AT401268B (de) * | 1992-10-15 | 1996-07-25 | Greiner & Soehne C A | Schaumstoffelement, insbesondere formteil aus einer oder mehreren platten aus schaumstoff und verfahren zu seiner herstellung |
| US5659345A (en) * | 1994-10-31 | 1997-08-19 | Hewlett-Packard Company | Ink-jet pen with one-piece pen body |
| CA2168141C (en) * | 1995-02-06 | 2000-11-21 | Thyagaraj Sarada | Differential felting of a foam for improved metering of inks and other liquids |
| GB2316037B (en) | 1996-08-02 | 2000-03-22 | Seiko Epson Corp | Ink cartridge and a printing device using the ink cartridge |
| AU5226099A (en) * | 1998-07-24 | 2000-02-14 | 3Wg, Incorporated | Multiple members acting singularly for retaining fluid |
-
2001
- 2001-07-05 DE DE10132511A patent/DE10132511A1/de not_active Ceased
-
2002
- 2002-06-13 AT AT02013438T patent/ATE495018T1/de active
- 2002-06-13 EP EP02013438A patent/EP1273450B1/de not_active Expired - Lifetime
- 2002-06-13 DE DE50214854T patent/DE50214854D1/de not_active Expired - Lifetime
- 2002-06-13 EP EP10185572A patent/EP2316651A1/de not_active Withdrawn
Patent Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0709210A1 (de) * | 1994-10-31 | 1996-05-01 | Hewlett-Packard Company | Tintenstrahlschreiber mit einem Kapillaritätsgradient |
| EP0803363A2 (de) * | 1996-04-22 | 1997-10-29 | Lexmark International, Inc. | Farbstoffkassette und Druckverfahren damit |
Also Published As
| Publication number | Publication date |
|---|---|
| EP2316651A1 (de) | 2011-05-04 |
| ATE495018T1 (de) | 2011-01-15 |
| DE10132511A1 (de) | 2003-01-30 |
| EP1273450A3 (de) | 2003-11-19 |
| DE50214854D1 (de) | 2011-02-24 |
| EP1273450A2 (de) | 2003-01-08 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE69401634T2 (de) | Verfahren zur herstellung einer karte, die mindestens einen elektronischen baustein enthält,und nach einem solchen verfahren hergestellte karte | |
| DE2806401C2 (de) | Nur in einer Richtung flüssigkeitsdurchlässige Folie | |
| DE69700558T2 (de) | Pufferbehälter für Flüssigkeitsschreibgerät und Schreibgerät mit einem solchen Behälter | |
| DE60023806T2 (de) | Farbspender | |
| DE69627943T2 (de) | Absorbierer eingebaut in einen Tintenbehälter und Verfahren zur Herstellung des Behälters | |
| DE102006055078A1 (de) | Vorrichtung zum schichtweisen Herstellen eines dreidimensionalen Objekts | |
| DE19513600C2 (de) | Filter für Aufgußgetränke, insbesondere Kaffeefilter und Verfahren zur Herstellung eines derartigen Filters | |
| EP0132878A1 (de) | Verfahren und Vorrichtung zur Herstellung einer Düsenplatte für Tintenstrahldrucker | |
| DE102019214576A1 (de) | Fluidbefüllbares Blasensystem und Schweißwerkzeug | |
| DE69422424T2 (de) | Gestufter, segmentierter schmieden mit geschlossenem gesenk | |
| EP0418768B1 (de) | Stanzblech und Verfahren zu seiner Herstellung | |
| DE102004058191B4 (de) | Pressformungsverfahren für Metallseparatoren für Brennstoffzellen | |
| DE19512812A1 (de) | Nachfüllverfahren und Nachfüllvorrichtung für Tintenkassetteneinheiten | |
| DD252560A5 (de) | Verfahren und vorrichtung zum ziehen von metalltafeln geringer dehnung | |
| DE3435704C1 (de) | Verfahren und Vorrichtung zur Herstellung eines Einbandes oder dergleichen sowie Einband | |
| DE3100361C2 (de) | Verfahren zur Herstellung einer Farbwalze | |
| EP2316651A1 (de) | Verfahren zur Herstellung eines inhomogenen Schwammes | |
| EP0816101A2 (de) | Verfahren zum Herstellen eines Schaumkörpers für eine Tintenpatrone | |
| DE10151013B4 (de) | Vorrichtung zur Formgebung einer Platte aus tiefziehfähigem Material, insbesondere Blech | |
| DE2949731A1 (de) | Vorrichtung und verfahren zum formen von geripptem flaechenmaterial | |
| DE1452590B2 (de) | Verfahren zum herstellen von trockenrasierapparat-scherfolien | |
| AT235563B (de) | Verfahren und Vorrichtung zum Herstellen eines Formkörpers | |
| DE69806081T2 (de) | Schablonendruckvorrichtung | |
| DE3735729A1 (de) | Verfahren zum herstellen eines aktivkohlefilters und nach dem verfahren hergestelltes aktivkohlefilter | |
| DE102004035311A1 (de) | Verfahren zum Herstellen mindestens eines Bereichs einer Filterstruktur, insbesondere für einen Partikelfilter im Abgassystem einer Brennkraftmaschine |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE TR |
|
| AX | Request for extension of the european patent |
Free format text: AL;LT;LV;MK;RO;SI |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| AK | Designated contracting states |
Kind code of ref document: A3 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE TR |
|
| AX | Request for extension of the european patent |
Extension state: AL LT LV MK RO SI |
|
| 17P | Request for examination filed |
Effective date: 20040506 |
|
| AKX | Designation fees paid |
Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE TR |
|
| 17Q | First examination report despatched |
Effective date: 20040723 |
|
| 17Q | First examination report despatched |
Effective date: 20040723 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| RTI1 | Title (correction) |
Free format text: MANUFACTURING PROCESS FOR INHOMOGENEOUS SPONGE |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: PELIKAN HARDCOPY PRODUCTION AG |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REF | Corresponds to: |
Ref document number: 50214854 Country of ref document: DE Date of ref document: 20110224 Kind code of ref document: P |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 50214854 Country of ref document: DE Effective date: 20110224 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: VDEP Effective date: 20110112 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110423 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110413 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110512 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110112 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FD4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110112 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110112 Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110112 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110112 Ref country code: IE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110112 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20111013 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110112 |
|
| BERE | Be: lapsed |
Owner name: PELIKAN HARDCOPY PRODUCTION A.G. Effective date: 20110630 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R082 Ref document number: 50214854 Country of ref document: DE Representative=s name: MEISSNER, BOLTE & PARTNER GBR, DE |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 50214854 Country of ref document: DE Effective date: 20111013 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20110613 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R081 Ref document number: 50214854 Country of ref document: DE Owner name: PELIKAN HARDCOPY PRODUCTION AG, CH Free format text: FORMER OWNER: PELIKAN HARDCOPY PRODUCTION AG, EGG, CH Effective date: 20120116 Ref country code: DE Ref legal event code: R082 Ref document number: 50214854 Country of ref document: DE Representative=s name: MEISSNER, BOLTE & PARTNER GBR, DE Effective date: 20120116 Ref country code: DE Ref legal event code: R082 Ref document number: 50214854 Country of ref document: DE Representative=s name: MEISSNER BOLTE PATENTANWAELTE RECHTSANWAELTE P, DE Effective date: 20120116 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20120229 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110630 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110630 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110630 Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110630 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110613 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R084 Ref document number: 50214854 Country of ref document: DE Effective date: 20120703 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 495018 Country of ref document: AT Kind code of ref document: T Effective date: 20110613 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20120827 Year of fee payment: 11 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110613 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110630 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110613 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110112 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 50214854 Country of ref document: DE Effective date: 20140101 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20140101 |