EP1216833B1 - Verfahren zur Regelung des Farb-zu-Feuchtmittelgleichgewichts in einer Rotations-Offsetdruckmaschine - Google Patents
Verfahren zur Regelung des Farb-zu-Feuchtmittelgleichgewichts in einer Rotations-Offsetdruckmaschine Download PDFInfo
- Publication number
- EP1216833B1 EP1216833B1 EP01126423A EP01126423A EP1216833B1 EP 1216833 B1 EP1216833 B1 EP 1216833B1 EP 01126423 A EP01126423 A EP 01126423A EP 01126423 A EP01126423 A EP 01126423A EP 1216833 B1 EP1216833 B1 EP 1216833B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- value
- determined
- moisturising
- ink
- sensor
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 238000000034 method Methods 0.000 title claims abstract description 45
- 238000007645 offset printing Methods 0.000 title abstract description 8
- 230000001105 regulatory effect Effects 0.000 title abstract description 6
- 238000007639 printing Methods 0.000 abstract description 50
- 239000000080 wetting agent Substances 0.000 abstract description 12
- 230000003247 decreasing effect Effects 0.000 abstract description 8
- 239000003795 chemical substances by application Substances 0.000 description 9
- 238000005461 lubrication Methods 0.000 description 7
- 239000000839 emulsion Substances 0.000 description 6
- 230000006870 function Effects 0.000 description 6
- 230000008569 process Effects 0.000 description 6
- 230000033228 biological regulation Effects 0.000 description 5
- 230000001276 controlling effect Effects 0.000 description 4
- 239000002699 waste material Substances 0.000 description 4
- 230000008901 benefit Effects 0.000 description 3
- 238000012935 Averaging Methods 0.000 description 2
- 230000008859 change Effects 0.000 description 2
- 238000001579 optical reflectometry Methods 0.000 description 2
- 239000000758 substrate Substances 0.000 description 2
- 206010016803 Fluid overload Diseases 0.000 description 1
- 238000009825 accumulation Methods 0.000 description 1
- 239000000654 additive Substances 0.000 description 1
- 230000000996 additive effect Effects 0.000 description 1
- 239000003086 colorant Substances 0.000 description 1
- 239000002131 composite material Substances 0.000 description 1
- 239000000356 contaminant Substances 0.000 description 1
- 230000008878 coupling Effects 0.000 description 1
- 238000010168 coupling process Methods 0.000 description 1
- 238000005859 coupling reaction Methods 0.000 description 1
- 230000001419 dependent effect Effects 0.000 description 1
- 238000005516 engineering process Methods 0.000 description 1
- 239000000835 fiber Substances 0.000 description 1
- 238000007689 inspection Methods 0.000 description 1
- 238000004519 manufacturing process Methods 0.000 description 1
- 238000012067 mathematical method Methods 0.000 description 1
- 230000005012 migration Effects 0.000 description 1
- 238000013508 migration Methods 0.000 description 1
- 230000003020 moisturizing effect Effects 0.000 description 1
- 230000010355 oscillation Effects 0.000 description 1
- 230000035515 penetration Effects 0.000 description 1
- 238000002310 reflectometry Methods 0.000 description 1
Images



Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41F—PRINTING MACHINES OR PRESSES
- B41F33/00—Indicating, counting, warning, control or safety devices
- B41F33/0054—Devices for controlling dampening
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41P—INDEXING SCHEME RELATING TO PRINTING, LINING MACHINES, TYPEWRITERS, AND TO STAMPS
- B41P2233/00—Arrangements for the operation of printing presses
- B41P2233/10—Starting-up the machine
- B41P2233/11—Pre-inking
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41P—INDEXING SCHEME RELATING TO PRINTING, LINING MACHINES, TYPEWRITERS, AND TO STAMPS
- B41P2233/00—Arrangements for the operation of printing presses
- B41P2233/10—Starting-up the machine
- B41P2233/12—Pre-wetting
Definitions
- the invention relates to a method for controlling the ink-to-dampening solution equilibrium in a rotary offset printing machine, wherein the amount of dampening solution is determined in particular by means of the signals of a sensor which determines the light reflectivity of a moistened wetted area on a printing form of the rotary printing press.
- the inventive method for controlling the color-to-dampening solution balance in a rotary offset printing machine which is preferably realized by a corresponding control and regulation software in a known Druckmaschinen Kunststoffungs- and -regels worn, which is supplied to a printing plate or printing form dampening solution using the signals of a sensor which preferably has the light reflectivity of a Wetting agent wetted, preferably non-printing area, determined on the printing plate.
- the senor can, for example, detect the reflected light of a laser which is directed in the normal direction or at an angle to the non-printing area of the printing form, and generate a sensor signal which is a measure of the light as a function of the detected light intensity Reflectivity of the printing plate, which in turn depends on the amount of fountain solution in the area.
- the printing for the respective print job to be supplied dampening solution is preset, which can be done for example in a known manner by entanglement or a variation of the contact pressure between dampening agent rollers in the dampening unit of the printing press, or in any other known manner.
- the default of the printing forme supplied dampening solution amount and / or the printing form supplied ink quantity in the default setting is preferably carried out at standstill of the printing press, or in creep operation thereof, whereby the waste of waste is reduced in an advantageous manner.
- the presetting of the dampening solution quantity is preferably carried out on the basis of a preset signal value which corresponds to the signal value of the sensor for the dampening solution target value which was determined by the sensor during a preceding print job.
- the dampening solution target quantity of the previous print job, or the signal value of the sensor assigned to it, which essentially corresponds to the optimum amount of dampening solution for the preceding job, can be stored in a memory, for example. This results in the advantage that a pre-adjustment of the dampening solution can be brought about in a simple manner by increasing the dampening solution amount until the signal value measured by the sensor corresponds to the stored signal value.
- the amount of dampening solution based on a calculated preset signal value, preferably from the signal values of the sensor for the dampening solution target values during two or three several previous print jobs is determined by averaging. It is assumed here that the fountain solution target values of the preceding print jobs essentially correspond to the optimum fountain solution quantity for the set color quantity which has led to an optimum color dampening emulsion in the preceding print jobs. Averaging reduces the influence of signal values of the sensor, which were measured at a non-optimal setting of the color to dampening solution balance in the previous print jobs and stored to form the average value.
- the preset signal value is multiplied by a factor preferably preselectable by the machine operator, or a preferably preselectable value is added thereto.
- the amount of dampening solution is shut down, for example, by reducing the speed of the scoop roller or reducing the Verschränkungswinkels between the scoop roller and its associated dampening dosing roller, or in another known manner with the printing presses until the signal of The sensor passes a minimum in the area of the lubrication limit and rises again to calibrate the amount of dampening solution.
- the signal of the sensor in the minimum which can be determined even more accurately by further known mathematical methods, is preferably stored in a memory of an associated control device.
- the dampening solution quantity is increased again starting from the stored value until the signal from the sensor has a value which corresponds to one Dampening agent quantity default value corresponds.
- the dampening solution setpoint may be determined by multiplying the signal value of the sensor at the minimum by a predetermined factor and may, for example, be in the range of 14% above the signal value of the sensor at the minimum.
- variable value is added, which is preferably determined empirically, or is determined by taking into account the color area coverage of the printing form.
- the predefined factor or the value added to the dampening solution quantity default value are preferably likewise preselectable by the machine operator. This has the advantage that the optimum dampening solution quantity default value can be easily changed by the printer if the color-to-dampening agent balance deviates from a customary default value, for example by selecting another dampening solution additive or by choosing another printing ink.
- the predetermined factor or value added to the fountain solution setpoint is preferably determined based on the signal values of the sensor determined at the dampening solution target values for the previous one or more of the preceding print jobs, and preferably stored in a memory of the printing press ,
- the amount of dampening solution is adjusted in a preferably closed control loop to this dampening solution quantity default value.
- a suitably designed control circuit may be used, for example a PID controller, which is preferably is also implemented in software in the (central) Druckmaschinen Kunststoffungs- and - control device.
- the dampening solution default value is increased in a corresponding manner and in the same direction to a dampening target.
- increasing or decreasing the dampening solution target value takes place substantially simultaneously with increasing or decreasing the amount of ink to the new target color amount, resulting in a very fast regulation, by which the amount of waste accumulated further reduce.
- the dampening solution quantity target value is increased or decreased only after a preferably predefinable time period after the time at which the ink quantity target value was set by the ink zone control or regulation.
- the value by which the fountain solution target value is increased or decreased is determined by means of stored or calculated signal values of the sensor associated with a respective increase or decrease of the ink quantity target value.
- the stored signal values of the sensor are preferably determined on an empirical basis and together with the associated values for an increase or decrease in the Color set target value stored in a memory of the printing press, such as a map, as a parameter or parameterized curves.
- the ink amount target value is changed in a closed loop, for which the ink coverage or color density on the printing plate or on the substrate according to a known from the prior art method, for example, densitometrically or colorimetrically determined by a corresponding sensor.
- the amount of dampening solution supplied is controlled in a closed loop depending on the dampening target value in a narrow range around the dampening solution target value such that oscillation of the dampening solution amount measured by the sensor is reduced by the dampening solution target becomes.
- further parameters such as, for example, the temperature of the dampening solution, the printing plate and / or the speed of the printing press, may be included in the control process by the control device in order to obtain a reliable control of the dampening solution quantity.
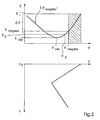
- the dampening solution quantity supplied to the printing form is set to a dampening solution presetting value V 0 when the printing press is stationary.
- the presetting is carried out - as shown in FIG. 2 - on the basis of a preset signal value S 0 measured by a sensor, which is not shown, to which the supplied dampening solution quantity is preferably increased during standstill or during creeping operation of the printing press.
- the supplied fountain solution quantity is then increased during the creeping operation of the printing machine until the preset signal value of the sensor has increased by a value ⁇ S to a higher preset signal value S 1 .
- a calibration of the supplied amount of fountain solution is carried out at essentially constant ink quantity.
- the amount of dampening solution at a time t 0 (see the lower half of FIG. 2) of the value corresponding to the preset signal value S 1 for the dampening solution amount until the signal S of the sensor a minimum at the Run through V min .
- the associated value S min of the sensor signal S at the minimum is stored and used as the base value or reference value for the further control and regulation processes of the fountain solution quantity and / or the ink quantity.
- the dampening solution quantity is subsequently adjusted to a preset dampening agent preset value V default for the respective print job, which can be effected by the dampening solution quantity V continuously returning after passing through the minimum V min is increased until the signal value S of the sensor reaches the default signal value S default .
- the amount of dampening solution is then controlled by the dampening solution quantity default value V default by means of the signals S of the sensor in such a way - the control preferably takes place in a closed loop - that the dampening solution amount V in the in Fig. 3 hatched drawn area 10 is located, in which an optimum for the printing color-to-dampening emulsion is obtained.
- the amount of ink is set to a substantially constant color set default value F default , which is determined, for example, as a function of the ink coverage on the printing form for the associated color on the basis of prepress data.
- the color quantity default value F default is expressed in FIG. 3 in that the sensor signal S is a function of the color specification value F default .
- a next process step 4 (FIG. 1), the ink quantity is increased from the ink quantity default value F default to a desired ink quantity target value F target + for the print job to be processed or lowered to a lower ink quantity target value F target , which is shown in FIG. 4 by the two waveforms S (F target + ) and S (F target ) lying to the right and left of the waveform S (F default ) is expressed.
- the supplied dampening solution quantity V is lowered from the dampening solution quantity default value V target to a lower dampening solution target value V target if the amount of ink is lowered in accordance with arrow 14 from the ink quantity default value F default to the lower ink quantity target value F target .
- the various curves of the family of curves for the signal curve S with an increase or decrease in the amount of ink, of which only three curves are shown by way of example in FIG. 4, are advantageously stored in a characteristic field as parameters in the preferred embodiment of the invention, so that the to the signal values associated fountain solution quantities can be assigned by reading the parameters.
- the supplied fountain solution quantity V is regulated in a closed control loop as a function of the dampening solution target value V target , V target + , which advantageously depends on the signal values for the respective dampening solution target values V target and V target + within the optimum range for the respective color-to-dampening emulsion 10 (see FIG. 3) takes place, which latter is indicated only schematically in Fig. 4.
Landscapes
- Inking, Control Or Cleaning Of Printing Machines (AREA)
- Rotary Presses (AREA)
Description
- Die Erfindung betrifft ein Verfahren zur Regelung des Farb-zu-Feuchtmittelgleichgewichts in einer Rotations-Offsetdruckmaschine, wobei die Feuchtmittelmenge insbesondere mit Hilfe der Signale eines Sensors bestimmt wird, der das Licht-Reflektionsvermögen eines mit Feuchtmittel benetzten Bereichs auf einer Druckform der Rotationsdruckmaschine ermittelt.
- Wird in einer Offsetdruckmaschine, das heißt beispielsweise in einer Bogenrotations-Offsetdruckmaschine oder in einer Rollenrotations-Offsetdruckmaschine, den Druckformen zu wenig Feuchtmittel zugeführt, so können die Bereiche der Druckform, die für den jeweiligen Druckauftrag zur Erzeugung des aus den vier Grundfarben Schwarz, Gelb, Zyan und Magenta zusammengesetzten Druckbildes in der Regel farbfrei sein sollen, Farbe annehmen. Dieses durch einen Mangel an Feuchtmittel verursachte Auftreten von Farbe in den an sich farbfreien Bereichen der Druckform wird in der Drucktechnik als Schmieren bezeichnet, und die zugeführte Feuchtmittelmenge, nachfolgend auch Feuchtung genannt, bei der gerade noch kein Schmieren auftritt, bzw. bei der das Schmieren gerade einsetzt, wird auch als Schmiergrenze bezeichnet.
- Weiterhin ist es für ein optimales Druckergebnis erforderlich, dass das sogenannten Farb-zu-Feuchtmittelgleichgewicht beim Offsetprozess eingehalten wird, sodass sich eine für den Druckprozess erforderliche optimale Emulsion aus Feuchtmittel und Farbe auf den Druckformen bildet.
- Aus der DE 44 36 582 C2 ist es bekannt, die Feuchtmittelmenge für eine Druckform einer laufenden Offset-Rotationsdruckmaschinen zu regeln, wobei bei einer Veränderung der Feuchtmittelmenge bei einem bestimmten Drehwinkel der Druckform mehrmals eine Anzahl von Messwerten erfasst wird, von den Messwerten jeweils deren Streuungswert berechnet wird, Differenzbeträge der Streuungswerte gebildet werden, bei Übersteigen eines der Differenzbeträge über einen vorgegebenen Differenzwert die Schmiergrenze festgestellt wird und daraufhin die Feuchtmittelmenge für den Fortdruck um ein vorbestimmtes Maß erhöht und derart geführt wird, dass die Messwerte im Mittel konstant bleiben. Die Schrift gibt keinen Hinweis darauf, die Feuchteregelung in Kombination mit einer Veränderung der Farbführung, insbesondere einer Farbregelung, zu verbinden, durch welche letztere die Menge an Farbe in den druckenden, mit Farbe besetzten Bereichen einer Druckform während des Fortdruckbetriebes gesteuert oder geregelt wird.
- Weiterhin ist aus der DE-OS 29 31 579 eine Einrichtung zur zonalen Regulierung der Feuchtmittelführung bekannt, bei der die Stellglieder für die zonenweise Farbdosierung - nachfolgend auch Farbzonenschrauben genannt - mit zonal entsprechenden, den Farbzonenschrauben zugeordneten Stellgliedern für die Feuchtmittelführung gekoppelt sind. Die Kopplung erfolgt hierbei in mechanischer Weise über ein mechanisches Regelgetriebe. Die Schrift gibt keinen Hinweis darauf, die Feuchtmittelmenge bei im Wesentlichen konstant gehaltener Farbmenge zu kalibrieren.
- Demgemäß ist es eine Aufgabe der vorliegenden Erfindung, ein Verfahren zur Regelung des Farb-zu-Feuchtmittelgleichgewicht in einer Rotations-Offsetdruckmaschine zu schaffen, mit welchem sich die optimale Emulsion aus Farbe und Feuchtmittel nach kürzester Zeit und mit einer hohen Reproduzierbarkeit einstellen lässt.
- Diese Aufgabe wird erfindungsgemäß durch die Merkmale von Anspruch 1 gelöst.
- Weitere Merkmale der Erfindung sind in den Unteransprüchen enthalten.
- Gemäß dem erfindungsgemäßen Verfahren zur Regelung des Farb-zu-Feuchtmittelgleichgewichts in einer Rotations-Offsetdruckmaschine, welches vorzugsweise durch eine entsprechende Steuerungs- und Regelungssoftware in einer bekannten Druckmaschinensteuerungs- und -regelungseinrichtung verwirklicht ist, wird die einer Druckplatte oder Druckform zugeführte Feuchtmittelmenge mit Hilfe der Signale eines Sensors bestimmt, der vorzugsweise das Licht-Reflektionsvermögen eines mit Feuchtmittel benetzten, vorzugsweise nicht druckenden Bereichs, auf der Druckform ermittelt. Der Sensor kann hierzu beispielsweise das reflektierte Licht eines Lasers, der in der Normalen-Richtung oder in einem Winkel auf den nicht druckenden Bereich der Druckform gerichtete ist, detektieren, und in Abhängigkeit von der detektierten Lichtintensität ein Sensorsignal erzeugen, welches ein Maß für das Licht-Reflektionsvermögen der Druckplatte darstellt, welches wiederum von der Menge an Feuchtmittel in dem Bereich abhängt. Gemäß der Erfindung wird die der Druckform für den jeweiligen Druckauftrag zuzuführende Feuchtmittelmenge voreingestellt, was beispielsweise in bekannter Weise durch Verschränken oder eine Variation des Anpressdrucks zwischen feuchtmittelführenden Walzen im Feuchtwerk der Druckmaschine, oder in sonstiger bekannter Weise erfolgen kann. Die Voreinstellung der der Druckform zugeführten Feuchtmittelmenge und/oder der der Druckform zugeführten Farbmenge bei der Voreinstellung erfolgt dabei vorzugsweise beim Stillstand der Druckmaschine, bzw. im Kriechbetrieb derselben, wodurch der Makulaturanfall in vorteilhafter Weise reduziert wird.
- Die Voreinstellung der Feuchtmittelmenge wird dabei vorzugsweise auf der Basis eines Voreinstellungs-Signalwertes vorgenommen, der dem Signalwert des Sensors für den Feuchtmittel-Zielwert entspricht, der vom Sensor während eines vorhergehenden Druckauftrags bestimmt wurde. Der Feuchtmittelmengen-Zielwert des vorhergehenden Druckauftrags, bzw. der diesem zugeordnete Signalwert des Sensors, der im Wesentlichen der für den vorhergehenden Auftrag optimalen Feuchtmittelmenge entspricht, kann beispielsweise in einem Speicher abgelegt sein. Hierdurch ergibt sich der Vorteil, dass eine Voreinstellung der Feuchtmittelmenge in einfacher Weise dadurch herbeigeführt werden kann, dass die Feuchtmittelmenge solange erhöht wird, bis der vom Sensor gemessene Signalwert mit dem abgespeicherten Signalwert entspricht.
- In gleicher Weise ist es möglich, die Voreinstellung der Feuchtmittelmenge auf der Basis eines berechneten Voreinstellungs-Signalwertes vorzunehmen, der vorzugsweise aus den Signalwerten des Sensors für die Feuchtmittelmengen-Zielwerte während zweier oder mehrerer vorhergehender Druckaufträge durch Mittelwertbildung bestimmt wird. Hierbei wird davon ausgegangen, dass die Feuchtmittelmengen-Zielwerte der vorhergehenden Druckaufträge im Wesentlichen der bei der jeweils eingestellten Farbmenge optimalen Feuchtmittelmenge entsprechen, die zu einer optimalen Farb-Feuchtmittelemulsion bei den vorhergehenden Druckaufträgen geführt hat. Durch die Mittelwertbildung wird der Einfluss von Signalwerten des Sensors reduziert, die bei einer nicht optimalen Einstellung des Farb-zu-Feuchtmittelgleichgewichts bei den vorhergehenden Druckaufträgen gemessen und zur Bildung des Mittelwertes abgespeichert wurden.
- Um sicherzustellen, dass die Druckmaschine beim Hochfahren derselben mit einem Überschuss an Feuchtmittel betrieben wird, kann es vorgesehen sein, dass der Voreinstellungs-Signalwert mit einem vom Maschinenbediener vorzugsweise vorwählbaren Faktor multipliziert wird oder zu diesem ein vorzugsweise vorwählbarer Wert hinzu addiert wird. Durch die Überfeuchtung beim Hochfahren der Druckmaschinen wird in vorteilhafter Weise der Anfall an Makulatur bis zum Erreichen einer akzeptablen Druckqualität reduziert und die Gefahr des Eindringens oder Hochwanderns von Papierfasern oder anderen Verunreinigungen des Bedruckstoffs aufgrund der Klebrigkeit der Druckfarbe in das Druckwerk oder gar in das Feuchtwerk vermindert.
- Im Anschluss an die Voreinstellung der zugeführten Feuchtmittelmenge wird die Feuchtmittelmenge beispielsweise durch eine Reduzierung der Drehzahl der Schöpfwalze oder eine Reduzierung des Verschränkungswinkels zwischen der Schöpfwalze und der ihr zugeordneten Feuchtmittel-Dosierwalze, oder in sonstiger bekannter Weise bei laufender Druckmaschinen soweit heruntergefahren, bis das Signal des Sensors im Bereich der Schmiergrenze ein Minimum durchläuft und wieder ansteigt, um die Feuchtmittelmenge zu kalibrieren. Das Signal des Sensors im Minimum, welches durch weitere bekannte mathematische Verfahren noch genauer bestimmt werden kann, wird vorzugsweise in einem Speicher einer zugehörigen Steuerungseinrichtung abgespeichert.
- Im Anschluss daran wird die Feuchtmittelmenge ausgehend von dem abgespeicherten Wert solange wieder erhöht, bis das Signal des Sensors einen Wert aufweist, der einem Feuchtmittelmengen-Vorgabewert entspricht. Der Feuchtmittelmengen-Vorgabewert kann zum Beispiel durch Multiplizieren des Signalwertes des Sensors am Minimum mit einem vorgegebenen Faktor bestimmt werden und beispielsweise im Bereich von 14 % oberhalb des Signalwertes des Sensors am Minimum liegen.
- In gleicher Weise ist es denkbar, dass zum Signalwert des Sensors am Minimum ein vom Druckmaschinenbediener vorzugsweise vorgebbarer und veränderbarer Wert hinzuaddiert wird, der vorzugsweise auf empirische Weise bestimmt wird, oder aber unter Hinzuziehung der Farb-Flächendeckung der Druckform ermittelt wird. Der vorgegebene Faktor oder der zum Feuchtmittelmengen-Vorgabewert hinzu addierte Wert sind vorzugsweise ebenfalls durch den Maschinenbediener vorwählbar. Hierdurch ergibt sich der Vorteil, dass der optimale Feuchtmittelmengen-Vorgabewert vom Drucker leicht verändert werden kann, wenn das Farb-zu-Feuchtmittelgleichgewicht beispielsweise durch die Wahl eines anderen Feuchtmittelzusatzes oder durch die Wahl einer anderen Druckfarbe von einem üblichen Vorgabewert abweicht.
- Der vorgegebene Faktor oder der zum Feuchtmittelmengen-Vorgabewert hinzu addierte Wert werden vorzugsweise auf der Basis der Signalwerte des Sensors bestimmt, die bei den Feuchtmittel-Zielwerten für den vorhergehenden oder mehrere der vorhergehenden Druckaufträge ermittelt wurden, und die vorzugsweise in einem Speicher der Druckmaschine abgespeichert sind.
- Vorzugsweise nachdem die Feuchtmittelmenge durch Verstellen eines zugehörigen Stellgliedes, beispielsweise durch Erhöhen der Drehzahl der Feuchtmittelschöpfwalze oder durch eine Vergrößerung des Anstellwinkels zwischen einer Schöpfwalze und einer an diese angestellten Dosierwalze solange erhöht wurde, bis das Signal des Sensors dem Signal für den Feuchtmittelmengen-Vorgabewert entspricht, wird die Feuchtmittelmenge in einem vorzugsweise geschlossenen Regelkreis auf diesen Feuchtmittelmengen-Vorgabewert eingeregelt. Hierzu kann beispielsweise eine entsprechend ausgebildete Regelschaltung verwendet werden, beispielsweise ein PID-Regler, die vorzugsweise ebenfalls softwaremäßig in der (zentralen) Druckmaschinensteuerungs- und - regelungseinrichtung verwirklicht ist.
- Wird die Farbmenge, die der Druckplatte in einer oder mehrerer der Farbzonen zugeführt wird, im Anschluss an das Erreichen des Feuchtmittel-Vorgabewertes von einem Farbmengen-Vorgabewert auf einen gewünschten Farbmengen-Zielwert erhöht oder erniedrigt- was beispielsweise durch den Drucker manuell nach einer Inspektion der ersten Druckexemplare, oder aber automatisch durch die Maschinensteuerung im Falle einer automatischen Farbmengensteuerung oder -regelung erfolgen kann -, so wird gemäß der Erfindung der Feuchtmittel-Vorgabewert in entsprechender Weise und in der gleichen Richtung auf einen Feuchtmittel-Zielwert erhöht.
- Gemäß einer weiteren Ausführungsform der Erfindung erfolgt dabei das Erhöhen oder das Erniedrigen des Feuchtmittelmengen-Zielwertes im Wesentlichen gleichzeitig mit dem Erhöhen oder Erniedrigen der Farbmenge auf den neuen Farbmengen-Zielwert, wodurch sich eine ausgesprochen schnelle Regelung ergibt, durch welche sich die Menge der anfallenden Makulatur weiter reduzieren lässt. In gleicher Weise kann es jedoch auch vorgesehen sein, dass der Feuchtmittelmengen-Zielwert erst eine vorzugsweise vorgebbare Zeitdauer nach dem Zeitpunkt erhöht oder erniedrigt wird, zu welchem der Farbmengen-Zielwert von der Farbzonensteuerung oder -regelung eingestellt wurde. Bei dieser Art der Nachführung des Feuchtmittelmengen-Zielwertes ergibt sich der Vorteil, dass bei einer Regelung der Farbmenge in den einzelnen Farbzonen die kombinierte Farbmengenregelung und Feuchtmittelmengenregelung unempfindlicher gegen ein Übersteuern sowie gegen Schwingungen ist.
- Gemäß einer bevorzugten Ausführungsform der Erfindung wird der Wert, um den der Feuchtmittelmengen-Zielwert erhöht oder erniedrigt wird mit Hilfe von abgespeicherten oder berechneten Signalwerten des Sensors bestimmt, die einer jeweiligen Erhöhung oder Erniedrigung des Farbmengen-Zielwertes zugeordnet sind. Die abgespeicherten Signalwerte des Sensors werden vorzugsweise auf empirischer Basis ermittelt und zusammen mit den zugehörigen Werten für eine Erhöhung oder Erniedrigung des Farbmengen-Zielwertes in einem Speicher der Druckmaschine, beispielsweise einem Kennfeld, als Parameter oder parametrisierte Kurven abgelegt.
- Gemäß der bevorzugten Ausführungsform der Erfindung wird der Farbmengen-Zielwert in einem geschlossenen Regelkreis verändert, wozu die Farbdeckung oder Farbdichte auf der Druckform oder auf dem Bedruckstoff gemäß einem aus dem Stand der Technik bekannten Verfahren, beispielsweise densitometrisch oder colorimetrisch mittels eines entsprechenden Sensors bestimmt wird.
- Gemäß einer weiteren Ausführungsform wird die zugeführte Feuchtmittelmenge in einem geschlossenen Regelkreis in Abhängigkeit vom Feuchtmittel-Zielwert in der Weise in einem engen Bereich um den Feuchtmittelmengen-Zielwert herum geregelt, dass ein Schwingen des vom Sensor gemessenen Feuchtmittelmengen-Wertes um den Feuchtmittelmengen-Zielwert herum reduziert wird. Hierbei können von der Regelungseinrichtung vorzugsweise noch weitere Parameter, wie zum Beispiel die Temperatur des Feuchtmittels, der Druckplatte und/oder die Geschwindigkeit der Druckmaschine mit in den Regelungsprozess einbezogen werden, um eine zuverlässige Regelung der Feuchtmittelmenge zu erhalten.
- Die Erfindung wird nachfolgend mit Bezug auf die Zeichnungen anhand einer beispielhaften Ausführungsform beschrieben.
- In den Zeichnungen zeigen:
- Fig. 1
- ein Flussdiagramm über die beim erfindungsgemäßen Verfahren ablaufenden Verfahrensschritte,
- Fig. 2
- den zeitlichen Verlauf der zugeführten Feuchtmittelmenge und den zugehörigen Verlauf des Sensorsignals während der Voreinstellung und des Kalibrierungsvorgangs und beim Erhöhen der zugeführten Feuchtmittelmenge auf den Feuchtmittelmengen-Vorgabewert,
- Fig. 3
- den Signalverlauf in Abhängigkeit von der zugeführten Feuchtmittelmenge mit dem eingezeichneten Regelbereich für die Feuchtmittelmenge um den Feuchtmittelmengen-Vorgabewert herum und den zugehörigen Sensorsignalen und
- Fig. 4
- den Verlauf des Sensorsignals in Abhängigkeit von der zugeführten Feuchtmittelmenge nach einer Erhöhung bzw. einer Erniedrigung der zugeführten Feuchtmittelmenge auf einen erhöhten oder erniedrigten Feuchtmittelmengen-Zielwert nach einer entsprechenden Erhöhung oder Erniedrigung der Farbmenge vom Farbmengen-Vorgabewert auf einen neuen Farbmengen-Zielwert.
- Wie in Fig. 1 dargestellt ist, wird in einem ersten Verfahrensschritt 1 die der Druckform zugeführte Feuchtmittelmenge auf einen Feuchtmittel-Voreinstellungswert V0 bei stehender Druckmaschine eingestellt. Die Voreinstellung wird dabei - wie in Fig. 2 gezeigt - aufgrund eines durch einen nicht näher dargestellten Sensor gemessenen Voreinstellungs-Signalwertes S0 vorgenommen, auf den die zugeführte Feuchtmittelmenge vorzugsweise beim Stillstand oder beim Kriechbetrieb der Druckmaschine erhöht wird. Um eine Überfeuchtung beim Kalibrieren der Feuchtmittelmenge im nachfolgenden Verfahrensschritt 2 sicherzustellen, wird die zugeführte Feuchtmittelmenge während des Kriechbetriebes der Druckmaschine anschließend solange erhöht, bis der Voreinstellungs-Signalwert des Sensors sich um einen Wert ΔS auf einen höherliegenden Voreinstellungs-Signalwert S1 erhöht hat.
- In dem sich anschließenden Verfahrensschritt 2 wird, wie in Fig. 1 und 2 dargestellt, in Anschluss daran eine Kalibrierung der zugeführten Feuchtmittelmenge bei im Wesentlichen konstant gehaltener Farbmenge durchgeführt. Hierzu wird die Feuchtmittelmenge zu einem Zeitpunkt t0 (vergleiche die untere Hälfte von Fig. 2) von dem zum Voreinstellungs-Signalwert S1 korrespondierenden Wert für die Feuchtmittelmenge solange reduziert, bis das Signal S des Sensors ein Minimum an der Stelle Vmin durchläuft. Der zugehörige Wert Smin des Sensorsignals S am Minimum wird abgespeichert und als Grundwert oder Referenzwert für die weiteren Steuerungs- und Regelungsprozesse der Feuchtmittelmenge und/oder der Farbmenge verwendet.
- In dem in Fig. 1 mit der Bezugszahl 3 bezeichneten Verfahrensschritt wird die Feuchtmittelmenge im Anschluss daran auf einen für den jeweiligen Druckauftrag charakteristischen Feuchtmittelmengen-Vorgabewert VVorgabe eingestellt, was dadurch erfolgen kann, dass die Feuchtmittelmenge V nach dem Durchlaufen des Minimums Vmin kontinuierlich wieder erhöht wird, bis der Signalwert S des Sensors den Vorgabe-Signalwert SVorgabe erreicht.
- Wie in Fig. 3 dargestellt, wird im Anschluss daran die Feuchtmittelmenge um den Feuchtmittelmengen-Vorgabewert VVorgabe herum mittels der Signale S des Sensors in der Weise geregelt - wobei die Regelung vorzugsweise in einem geschlossenen Regelkreis stattfindet - dass die Feuchtmittelmenge V sich in dem in Fig. 3 schraffiert eingezeichneten Bereich 10 befindet, in welchem eine für den Druckvorgang optimale Farb-zu-Feuchtmittelemulsion erhalten wird. Die Farbmenge ist dabei auf einen im Wesentlichen konstanten Farbmengen-Vorgabewert FVorgabe eingestellt, der zum Beispiel in Abhängigkeit von der Farbdeckung auf der Druckform für die zugehörige Farbe anhand von Druckvorstufendaten ermittelt wird. Der Farbmengen-Vorgabewert FVorgabe ist in Fig. 3 dadurch zum Ausdruck gebracht, dass das Sensorsignal S eine Funktion vom Farbvorgabewert FVorgabe ist.
- In einem nächsten Verfahrenschritt 4 (Fig. 1) wird die Farbmenge von dem Farbmengen-Vorgabewert FVorgabe auf einen für den zu verarbeitenden Druckauftrag gewünschten Farbmengen-Zielwert Fziel+ erhöht oder auf einen tieferliegenden Farbmengen-Zielwert FZiel- erniedrigt, was in Fig. 4 durch die beiden rechts und links des Signalverlaufs S (FVorgabe) liegenden Signalverläufe S(FZiel+) und S(FZiel-) zum Ausdruck gebracht ist.
- Wie in Fig. 4 weiterhin zu entnehmen ist, wird bei einer Erhöhung der Farbmenge vom Farbmengen-Vorgabewert FVorgabe auf einen höherliegenden Farbmengen-Zielwert FZiel+ die Feuchtmittelmenge ebenfalls auf einen höherliegenden Feuchtmittelmengen-Zielwert VZiel+ erhöht, was durch die in Richtung des Pfeils 12 verschobene Kurve für den Signalverlauf S des Sensors zum Ausdruck gebracht wird.
- In entsprechender Weise wird die zugeführte Feuchtmittelmenge V vom Feuchtmittelmengen-Vorgabewert VVorgabe auf einen tieferliegenden Feuchtmittelmengen-Zielwert VZiel- erniedrigt, wenn die Farbmenge gemäß Pfeil 14 vom Farbmengen-Vorgabewert FVorgabe auf den tieferliegenden Farbmengen-Zielwert FZiel- erniedrigt wird. Die verschiedenen Kurven der Kurvenschar für den Signalverlauf S bei einer Erhöhung oder einer Erniedrigung der Farbmenge, von denen in Fig. 4 nur drei Kurven beispielhaft dargestellt sind, sind bei der bevorzugten Ausführungsform der Erfindung in vorteilhafter Weise in einem Kennfeld als Parameter abgelegt, sodass die zu den Signalwerten zugehörigen Feuchtmittelmengen durch Auslesen der Parameter zuordnenbar sind. In gleicher Weise ist es jedoch ebenfalls denkbar, dass die von der Farbmenge F und der Feuchtmittelmenge V abhängigen Werte des Sensor-Signals S als parametrisierte Kurven in einem Speicher der Steuerungs- und Regelungseinrichtung abgelegt sind, mittels welcher die zugehörigen Signalwerte S oder aber Feuchtmittelmengen berechnet werden können, je nachdem, welche Größe gerade bekannt ist, und welche benötigt wird.
- Im Anschluss daran wird in einem fünften Verfahrensschritt die zugeführte Feuchtmittelmenge V in einem geschlossenen Regelkreis in Abhängigkeit vom Feuchtmittelmengen-Zielwert VZiel-, VZiel+ geregelt, was vorteilhafter Weise in Abhängigkeit von den Signalwerten für die jeweiligen Feuchtmittelmengen-Zielwerte VZiel- und VZiel+ innerhalb des für die jeweilige Farb-zu-Feuchtmittelemulsion optimalen Bereichs 10 (vergleiche Fig. 3) erfolgt, welch letzterer in Fig. 4 nur schematisch angedeutet ist.
-
- V
- zugeführte Feuchtmittelmenge
- V0
- Feuchtmittelmenge bei Voreinstellungs-Signalwert
- VVorgabe
- Feuchtmittelmengen-Vorgabewert
- Vmin
- Feuchtmittelmengen an der Schmiergrenze
- VZiel
- Feuchtmittelmengen- Zielwert
- Δs
- Wert um den Voreinstellungs-Signalwert erhöht wird
- S
- Sensor-Signal
- S0
- Voreinstellungs-Signalwert
- S1
- Voreinstellungs-Signalwert
- Smin
- Wert des Sensorsignals am Minimum
- SVorgabe
- Wert des Sensorsignals beim Feuchtmittelmengen-Vorgabewert
- t
- Zeit
- t0
- Startzeitpunkt bei dem mit Kalibrierung begonnen wird
- FVorgabe
- FZiel+
- erhöhter Farbmengen-Vorgabewert
- FZiel-
- erniedrigter Farbmengen-Vorgabewert
- 1
- erster Verfahrensschritt
- 2
- zweiter Verfahrensschritt
- 3
- dritter Verfahrensschritt
- 4
- vierter Verfahrensschritt
- 5
- fünfter Verfahrensschritt
- 10
- Bereich der optimalen Farb-zu-Feuchtmittelemulsion
- 12
- Pfeil
- 14
- Pfeil
Claims (19)
- Verfahren zur Regelung des Farb-zu-Feuchtmittelgleichgewichts in einer Rotations-Offsetdruckmaschine, wobei die Feuchtmittelmenge insbesondere mit Hilfe der Signale eines Sensors bestimmt wird, der das Licht-Reflexionsvermögen eines mit Feuchtmittel benetzten Bereichs auf einer Druckform der Rotationsdruckmaschine ermittelt, mit folgenden Verfahrensschritten:- Voreinstellen der der Druckform zugeführten Feuchtmittelmenge ;- Kalibrieren der zugeführten Feuchtmittelmenge bei im Wesentlichen konstant gehaltener Farbmenge ;- Einstellen der Feuchtmittelmenge auf einen für den jeweiligen Druckauftrag charakteristischen Feuchtmittelmengen-Vorgabewert ; gekennzeichnet durch:- Erhöhen oder Erniedrigen der Farbmenge von einem Farbmengen-Vorgabewert auf einen für den zu verarbeitenden Druckauftrag gewünschten Farbmengen-Zielwert, und entsprechendes Erhöhen oder Erniedrigen des Feuchtmittelmengen-Vorgabewertes in der gleichen Richtung auf einen Feuchtmittelmengen-Zielwert ; sowie- Regeln der zugeführten Feuchtmittelmenge in einem geschlossenen Regelkreis in Abhängigkeit vom Feuchtmittelmengen-Zielwert.
- Verfahren nach Anspruch 1,
dadurch gekennzeichnet,
dass das Erhöhen oder Erniedrigen des Feuchtmittelmengen-Vorgabewerts im Wesentlichen gleichzeitig mit dem Erhöhen oder Erniedrigen der Farbmenge auf den gewünschten Farbmengen-Zielwert erfolgt. - Verfahren nach Anspruch 1 oder 2,
dadurch gekennzeichnet,
dass der Wert, um den der Feuchtmittelmengen-Vorgabewert erhöht oder erniedrigt wird mit Hilfe von abgespeicherten oder berechneten Signalwerten des Sensors bestimmt wird, die einer jeweiligen Erhöhung oder Erniedrigung des Farbmengen-Zielwerts zugeordnet sind. - Verfahren nach Anspruch 3,
dadurch gekennzeichnet,
dass die abgespeicherten Signalwerte des Sensors auf empirischer Basis bestimmt und zusammen mit den zugehörigen Werten für eine Erhöhung oder Erniedrigung des Farbmengen-Zielwertes in einem Speicher der Druckmaschine abgelegt werden. - Verfahren nach Anspruch 1,
dadurch gekennzeichnet,
dass das Voreinstellen der der Druckform zugeführten Feuchtmittelmenge und/oder Farbmenge beim Stillstand der Druckmaschine erfolgt. - Verfahren nach Anspruch 1,
dadurch gekennzeichnet,
dass die Voreinstellung der Feuchtmittelmenge auf der Basis eines Voreinstellungs-Signalwertes erfolgt, der dem Signalwert des Sensors für den Feuchtmittelmengen-Zielwert während des vorhergehenden Druckauftrags entspricht. - Verfahren nach Anspruch 1,
dadurch gekennzeichnet,
dass die Voreinstellung der Feuchtmittelmenge auf der Basis eines berechneten Voreinstellungs-Signalwertes erfolgt, der aus den Signalwerten des Sensors für die Feuchtmittelmengen-Zielwerte während zweier oder mehrerer vorhergehender Druckaufträge durch Mittelwertbildung bestimmt wird. - Verfahren nach Anspruch 7,
dadurch gekennzeichnet,
dass der Voreinstellungs-Signalwert zur Sicherstellung einer Überfeuchtung während des Hochfahrens der Druckmaschine mit einem durch den Maschinenbediener vorwählbaren Faktor multipliziert oder um einen vorwählbaren Wert erhöht wird. - Verfahren nach einem der Ansprüche 6 bis 8,
dadurch gekennzeichnet,
dass der Signalwert oder die Signalwerte des Sensors für den oder die Feuchtmittelmengen-Zielwerte während des Kriechbetriebes oder während des Fortdruckbetriebes der Druckmaschine ermittelt werden. - Verfahren nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet,
dass die zugeführte Feuchtmittelmenge für die Kalibrierung so lange reduziert wird, bis das Signal des Sensors ein Minimum durchläuft. - Verfahren nach Anspruch 10,
dadurch gekennzeichnet,
dass zum Einstellen der Feuchtmittelmenge der Feuchtmittelmengen-Vorgabewert durch Multiplizieren des Signalwertes des Sensors am Minimum mit einem vorgegebenen Faktor bestimmt wird und dass nach dem Durchlaufen des Minimums die zugeführte Feuchtmittelmenge so lange wieder erhöht wird, bis das Signal des Sensors einen Wert aufweist, der dem Feuchtmittelmengen-Vorgabewert entspricht. - Verfahren nach Anspruch 10,
dadurch gekennzeichnet,
dass der Feuchtmittelmengen-Vorgabewert durch Addieren eines vorgegebenen Wertes zum Signalwert des Sensors am Minimum bestimmt wird und dass nach dem Durchlaufen des Minimums die zugeführte Feuchtmittelmenge so lange wieder erhöht wird, bis das Signal des Sensors einen Wert aufweist, der dem Feuchtmittelmengen-Vorgabewert entspricht. - Verfahren nach Anspruch 11 oder 12,
dadurch gekennzeichnet,
dass der vorgegebene Faktor oder der zum Feuchtmittelmengen-Vorgabewert hinzu addierte Wert durch den Maschinenbediener vorwählbar sind und dass nach dem Durchlaufen des Minimums die zugeführte Feuchtmittelmenge so lange wieder erhöht wird, bis das Signal des Sensors einen Wert aufweist, der dem Feuchtmittelmengen-Vorgabewert entspricht. - Verfahren nach Anspruch 11 oder 12,
dadurch gekennzeichnet,
dass der vorgegebene Faktor oder der zum Feuchtmittelmengen-Vorgabewert hinzu addierte Wert auf Basis der den Feuchtmittel-Zielwerten für vorhergehende Druckaufträge entsprechenden Signalwerten des Sensors bestimmt und in einem Speicher der Druckmaschine abgespeichert wird. - Verfahren nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet,
dass das Erhöhen oder Erniedrigen der Farbmenge auf den Farbmengen-Zielwert in einem geschlossenen Regelkreis mittels eines oder mehrerer weiterer Farb-Sensoren erfolgt. - Verfahren nach Anspruch 15,
dadurch gekennzeichnet,
dass die Farb-Sensoren die Farbdichte auf der Druckform oder dem Bedruckstoff colorimetrisch oder densitometrisch ermitteln. - Verfahren nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet,
dass das die der Druckform zugeführte Farbmenge vor der Kalibrierung auf den Farbmengen-Vorgabewert eingestellt wird. - Verfahren nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet,
dass die Kalibrierung vor dem Hochfahren der Druckmaschine auf Betriebsgeschwindigkeit erfolgt. - Verfahren nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet,
dass die Regelung der zugeführten Feuchtmittelmenge in einem geschlossenen Regelkreis in Abhängigkeit vom Feuchtmittelmengen-Zielwert, in der Weise erfolgt, dass ein Schwingen des gemessenen Feuchtmittelmengenwertes um den Feuchtmittelmengen-Zielwertes reduziert wird.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE10058550 | 2000-11-24 | ||
| DE10058550A DE10058550A1 (de) | 2000-11-24 | 2000-11-24 | Verfahren zur Regelung des Farb-zu-Feuchtmittelgleichgewichts in einer Rotations-Offsetdruckmaschine |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP1216833A1 EP1216833A1 (de) | 2002-06-26 |
| EP1216833B1 true EP1216833B1 (de) | 2006-06-28 |
Family
ID=7664630
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP01126423A Expired - Lifetime EP1216833B1 (de) | 2000-11-24 | 2001-11-08 | Verfahren zur Regelung des Farb-zu-Feuchtmittelgleichgewichts in einer Rotations-Offsetdruckmaschine |
Country Status (5)
| Country | Link |
|---|---|
| US (1) | US6668723B2 (de) |
| EP (1) | EP1216833B1 (de) |
| JP (1) | JP2002187251A (de) |
| AT (1) | ATE331622T1 (de) |
| DE (2) | DE10058550A1 (de) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN106891627A (zh) * | 2017-01-22 | 2017-06-27 | 杭州电子科技大学 | 一种确定报纸印刷润湿液预置量的方法 |
Families Citing this family (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP4646541B2 (ja) * | 2003-05-15 | 2011-03-09 | 大日本スクリーン製造株式会社 | オフセット印刷機における湿し水の供給量制御方法 |
| DE102004022084A1 (de) * | 2004-05-05 | 2005-12-08 | Man Roland Druckmaschinen Ag | Feuchtwerk für eine Druckmaschine |
| DE102009030878A1 (de) * | 2008-07-02 | 2010-02-11 | Heidelberger Druckmaschinen Ag | Offsetdruckverfahren |
| DE102009021889A1 (de) * | 2009-05-18 | 2010-11-25 | Heidelberger Druckmaschinen Ag | Verfahren zum Zuführen von Farbe in ein Farbwerk eines Offsetdruckwerks |
| DE102012012517B4 (de) | 2011-07-15 | 2025-03-13 | Heidelberger Druckmaschinen Intellectual Property Ag & Co. Kg | Feuchtmittelregelung in einer Druckmaschine |
| US11168495B1 (en) | 2018-08-01 | 2021-11-09 | Vision Industries Group, Inc. | Automatically resetting window vent stop with dual safety features |
Family Cites Families (20)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4214523A (en) * | 1978-09-27 | 1980-07-29 | Davis James W | Ink and moisture control with master condition compensation |
| US4388864A (en) * | 1978-12-11 | 1983-06-21 | Warner "Autolitho" Corporation | Lithographic dampening system |
| DE2931579C2 (de) * | 1979-08-03 | 1982-11-11 | Heidelberger Druckmaschinen Ag, 6900 Heidelberg | Einrichtung zur zonalen Regulierung der Feuchtmittelführung |
| DE3217569C2 (de) * | 1982-05-11 | 1985-11-28 | Heidelberger Druckmaschinen Ag, 6900 Heidelberg | Verfahren und Vorrichtung zum Dosieren der Farbe bei Offsetdruckmaschinen |
| AT389675B (de) * | 1982-06-02 | 1990-01-10 | Heidelberger Druckmasch Ag | Vorrichtung zur farbprofilabhaengigen feuchtmittelregelung |
| DE3302798C2 (de) * | 1983-01-28 | 1987-03-05 | M.A.N.- Roland Druckmaschinen AG, 6050 Offenbach | Vorrichtung zum Voreinstellen an Druckmaschinen |
| DE3436582A1 (de) | 1983-10-21 | 1985-05-02 | Georg Fischer AG, Schaffhausen, CH, Niederlassung: Georg Fischer AG, 7700 Singen | Thermisches sicherheitsventil |
| US4972774A (en) * | 1985-04-29 | 1990-11-27 | Baldwin Technology Corporation | Automatically controlling water feedrate on a lithographic press |
| DE3611631A1 (de) * | 1986-04-07 | 1987-10-08 | Grapho Metronic Gmbh & Co | Verfahren zur minimierung von faerbungsschwankungen der drucke von offsetmaschinen |
| DE3611645A1 (de) * | 1986-04-07 | 1987-10-08 | Grapho Metronic Gmbh & Co | Verfahren und vorrichtung zur regelung der farb- und feuchtmittelanteile einer emulsionsschicht auf der druckplatte einer offset-druckmaschine |
| JPS63162243A (ja) | 1986-12-26 | 1988-07-05 | Mitsubishi Heavy Ind Ltd | 平版印刷機械における色調整装置 |
| DE3835221C2 (de) * | 1988-10-15 | 1994-04-21 | Heidelberger Druckmasch Ag | Verfahren zur Bestimmung des Verbrauchs von Druckfarbe in einer Offsetdruckmaschine |
| DE3912811A1 (de) | 1989-04-19 | 1990-10-25 | Heidelberger Druckmasch Ag | Verfahren und vorrichtung fuer die feuchtmittelfuehrung einer offset-druckmaschine |
| US5174210A (en) * | 1990-04-27 | 1992-12-29 | Heidelberger Druckmaschinen Aktiengesellschaft | Preparation of the inking unit of a printing press for a change of printing job |
| US5224421A (en) * | 1992-04-28 | 1993-07-06 | Heidelberg Harris, Inc. | Method for color adjustment and control in a printing press |
| DE4321179A1 (de) * | 1993-06-25 | 1995-01-05 | Heidelberger Druckmasch Ag | Verfahren und Einrichtung zur Steuerung oder Regelung von Betriebsvorgängen einer drucktechnischen Maschine |
| DE4436582C2 (de) * | 1994-10-13 | 1998-07-30 | Heidelberger Druckmasch Ag | Verfahren zur Regelung einer Feuchtmittelmenge für eine Druckform einer laufenden Offsetrotationsdruckmaschine |
| DE19607681B4 (de) * | 1996-02-29 | 2009-07-09 | Fogra Forschungsgesellschaft Druck E.V. | Verfahren und Vorrichtung zur kontinuierlichen Messung und Regelung der Zusammensetzung einer Feuchtmittellösung für den Offsetdruck |
| US5791249A (en) | 1997-03-27 | 1998-08-11 | Quad/Tech, Inc. | System and method for regulating dampening fluid in a printing press |
| DE19720954C2 (de) * | 1997-05-17 | 2001-02-01 | Roland Man Druckmasch | Verfahren zum Einrichten der Farbführung im Fortdruck in einer Rotationsdruckmaschine |
-
2000
- 2000-11-24 DE DE10058550A patent/DE10058550A1/de not_active Withdrawn
-
2001
- 2001-11-08 DE DE50110325T patent/DE50110325D1/de not_active Expired - Lifetime
- 2001-11-08 EP EP01126423A patent/EP1216833B1/de not_active Expired - Lifetime
- 2001-11-08 AT AT01126423T patent/ATE331622T1/de not_active IP Right Cessation
- 2001-11-20 US US09/989,048 patent/US6668723B2/en not_active Expired - Fee Related
- 2001-11-26 JP JP2001360066A patent/JP2002187251A/ja active Pending
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN106891627A (zh) * | 2017-01-22 | 2017-06-27 | 杭州电子科技大学 | 一种确定报纸印刷润湿液预置量的方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| US20020073865A1 (en) | 2002-06-20 |
| EP1216833A1 (de) | 2002-06-26 |
| JP2002187251A (ja) | 2002-07-02 |
| ATE331622T1 (de) | 2006-07-15 |
| DE50110325D1 (de) | 2006-08-10 |
| US6668723B2 (en) | 2003-12-30 |
| DE10058550A1 (de) | 2002-05-29 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE19822662C2 (de) | Verfahren zur Farbreproduktion auf einer Bilddaten orientierten Druckmaschine | |
| DE4214139C2 (de) | Verfahren zur Feuchtmittelregulierung beim Drucken von einem Formzylinder in einer Offsetdruckmaschine | |
| DE19720954C2 (de) | Verfahren zum Einrichten der Farbführung im Fortdruck in einer Rotationsdruckmaschine | |
| EP1842673A2 (de) | Integrierte Qualitätsregelung | |
| DE10245702A1 (de) | Anpassung der Farbsteuerung an die physikalischen Eigenschaften von Farbe und Bedruckstoff | |
| DE60023810T2 (de) | Verfahren und Vorrichtung zur Steuerung der Farbführungsmenge in einer mehrfarbigen Druckmaschine | |
| EP0585740B1 (de) | Verfahren zur Steuerung des Druckprozesses auf einer autotypisch arbeitenden Druckmaschine, insbesondere Bogenoffsetdruckmaschine | |
| EP1167033B1 (de) | Verfahren zur Voreinstellung und System zur Steuerung eines Farbwerks | |
| EP2879878B1 (de) | Verfahren zum einstellen der drucklänge eines druckbildes in einer mehrfarbenrotationsdruckmaschine | |
| EP0090181A1 (de) | Verfahren und Vorrichtung zum Befeuchten von Druckplatten | |
| EP0668824B1 (de) | Verfahren zur beeinflussung der farbdichte eines druckfarbeauftrages auf einem druckträger | |
| EP1216833A1 (de) | Verfahren zur Regelung des Farb-zu-Feuchtmittelgleichgewichts in einer Rotations-Offsetdruckmaschine | |
| DE10232110B4 (de) | Verfahren zur Einstellung der Feuchtmittelzuführung einer Offset-Druckmaschine | |
| DE102012013636A1 (de) | Steuerung von Farbwerken bei Druckgeschwindig-keitsänderungen | |
| DE102007011344B4 (de) | Verfahren zur Farbmessung bei Druckmaschinen | |
| EP2762316B1 (de) | Verfahren zur Regelung eines Parameters eines Farbwerks | |
| DE10159698A1 (de) | Verfahren und Vorrichtung zum Einstellen einer Farbmenge, die einem Druckzylinder einer Druckmaschine zugeführt wird | |
| DE102012012517B4 (de) | Feuchtmittelregelung in einer Druckmaschine | |
| EP2418083A1 (de) | Einrichtung zur Regelung des Feuchtmittelauftrags und Farbauftrags in einer Druckmaschine | |
| DE4407642C1 (de) | Verfahren zum Verändern der Drehzahl einer Druckmaschine | |
| DE102007044758B4 (de) | Verfahren zur Farbmessung und Farbregelung bei Druckmaschinen mittels internem und externem Farbmessgerät | |
| DE4436582A1 (de) | Verfahren und Vorrichtung für die Schmiergrenzenerkennung und Feuchtmittelführung in einer Offsetdruckmaschine | |
| DE3611631A1 (de) | Verfahren zur minimierung von faerbungsschwankungen der drucke von offsetmaschinen | |
| DE4028083A1 (de) | Verfahren zur feuchteregelung bei einer offsetdruckmaschine | |
| DE102007063853B3 (de) | Integrierte Qualitätsregelung |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20020404 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE TR |
|
| AX | Request for extension of the european patent |
Free format text: AL;LT;LV;MK;RO;SI |
|
| RIN1 | Information on inventor provided before grant (corrected) |
Inventor name: BLANCHARD, ALAIN Inventor name: BOILLOT, DOMINIQUE Inventor name: LEPELTIER, PATRICK Inventor name: CHEVALIER, ANTOINE Inventor name: BERTON, PHILIPPE |
|
| AKX | Designation fees paid |
Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE TR |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: HEIDELBERG WEB SYSTEMS, S.A. |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: GOSS INTERNATIONAL MONTATAIRE S.A. |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE TR |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT;WARNING: LAPSES OF ITALIAN PATENTS WITH EFFECTIVE DATE BEFORE 2007 MAY HAVE OCCURRED AT ANY TIME BEFORE 2007. THE CORRECT EFFECTIVE DATE MAY BE DIFFERENT FROM THE ONE RECORDED. Effective date: 20060628 Ref country code: IE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20060628 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20060628 |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: NV Representative=s name: KIRKER & CIE SA |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REF | Corresponds to: |
Ref document number: 50110325 Country of ref document: DE Date of ref document: 20060810 Kind code of ref document: P |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20060928 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20060928 |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 20060907 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20061009 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20061128 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20061130 Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20061130 |
|
| ET | Fr: translation filed | ||
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FD4D |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20070329 |
|
| BERE | Be: lapsed |
Owner name: GOSS INTERNATIONAL MONTATAIRE S.A. Effective date: 20061130 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20061108 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20060929 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20060628 Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20061108 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20060628 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 20101123 Year of fee payment: 10 Ref country code: FR Payment date: 20101202 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20101126 Year of fee payment: 10 Ref country code: CH Payment date: 20101124 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20101124 Year of fee payment: 10 Ref country code: IT Payment date: 20101123 Year of fee payment: 10 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: V1 Effective date: 20120601 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20111108 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20111130 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20111130 Ref country code: NL Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120601 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20120731 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20111108 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 50110325 Country of ref document: DE Effective date: 20120601 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20111108 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20111130 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120601 |