EP1167624B1 - Verfahren zur Herstellung und zum Drucken von Papier - Google Patents
Verfahren zur Herstellung und zum Drucken von Papier Download PDFInfo
- Publication number
- EP1167624B1 EP1167624B1 EP01100715A EP01100715A EP1167624B1 EP 1167624 B1 EP1167624 B1 EP 1167624B1 EP 01100715 A EP01100715 A EP 01100715A EP 01100715 A EP01100715 A EP 01100715A EP 1167624 B1 EP1167624 B1 EP 1167624B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- paper
- shrinkage
- process according
- printing
- account
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 238000000034 method Methods 0.000 title claims description 64
- 238000004519 manufacturing process Methods 0.000 claims abstract description 25
- 239000000203 mixture Substances 0.000 claims abstract description 9
- 230000007423 decrease Effects 0.000 claims abstract description 3
- 238000005520 cutting process Methods 0.000 claims description 5
- 238000013500 data storage Methods 0.000 claims 2
- 239000000470 constituent Substances 0.000 claims 1
- 230000001105 regulatory effect Effects 0.000 claims 1
- 230000001788 irregular Effects 0.000 abstract 2
- 238000005452 bending Methods 0.000 abstract 1
- 238000007730 finishing process Methods 0.000 abstract 1
- 239000000123 paper Substances 0.000 description 113
- 239000000835 fiber Substances 0.000 description 4
- 239000002994 raw material Substances 0.000 description 3
- 238000009826 distribution Methods 0.000 description 2
- 238000001035 drying Methods 0.000 description 2
- 239000000945 filler Substances 0.000 description 2
- 238000005457 optimization Methods 0.000 description 2
- 241000287107 Passer Species 0.000 description 1
- 241001417494 Sciaenidae Species 0.000 description 1
- 239000000654 additive Substances 0.000 description 1
- 230000033228 biological regulation Effects 0.000 description 1
- 230000005540 biological transmission Effects 0.000 description 1
- 238000007664 blowing Methods 0.000 description 1
- 239000000969 carrier Substances 0.000 description 1
- 239000011248 coating agent Substances 0.000 description 1
- 238000000576 coating method Methods 0.000 description 1
- 230000001419 dependent effect Effects 0.000 description 1
- 238000011161 development Methods 0.000 description 1
- 230000018109 developmental process Effects 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 238000011156 evaluation Methods 0.000 description 1
- 238000007654 immersion Methods 0.000 description 1
- 238000004806 packaging method and process Methods 0.000 description 1
- 238000003825 pressing Methods 0.000 description 1
- 239000007787 solid Substances 0.000 description 1
- 239000000126 substance Substances 0.000 description 1
- 238000004804 winding Methods 0.000 description 1
Images
Classifications
-
- D—TEXTILES; PAPER
- D21—PAPER-MAKING; PRODUCTION OF CELLULOSE
- D21F—PAPER-MAKING MACHINES; METHODS OF PRODUCING PAPER THEREON
- D21F11/00—Processes for making continuous lengths of paper, or of cardboard, or of wet web for fibre board production, on paper-making machines
-
- D—TEXTILES; PAPER
- D21—PAPER-MAKING; PRODUCTION OF CELLULOSE
- D21G—CALENDERS; ACCESSORIES FOR PAPER-MAKING MACHINES
- D21G9/00—Other accessories for paper-making machines
- D21G9/0009—Paper-making control systems
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2301/00—Handling processes for sheets or webs
- B65H2301/30—Orientation, displacement, position of the handled material
- B65H2301/36—Positioning; Changing position
- B65H2301/363—Positioning; Changing position of material in pile
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2301/00—Handling processes for sheets or webs
- B65H2301/40—Type of handling process
- B65H2301/41—Winding, unwinding
- B65H2301/414—Winding
- B65H2301/4148—Winding slitting
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2511/00—Dimensions; Position; Numbers; Identification; Occurrences
- B65H2511/40—Identification
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2557/00—Means for control not provided for in groups B65H2551/00 - B65H2555/00
- B65H2557/10—Means for control not provided for in groups B65H2551/00 - B65H2555/00 for signal transmission
- B65H2557/13—Data carrier, e.g. chip, transponder, magnetic strip
Definitions
- the invention relates to a process for the production and printing of paper.
- the papermaking process defines a plurality of characteristic features, usually mechanical and technological features, of the paper that are important for one or more subsequent printing processes. These change more or less strongly during production even within one paper type and across the web width.
- web shrinkage is not only dependent on the width position, but also on the fiber properties and the properties of the paper machine
- the aforementioned positional information about the web properties is not available to the printer. As far as the shrinkage is concerned, the printer knows at most the shrinkage of an entire roll wound over the entire width of the roll.
- Paper made on the edge of the paper machine has both greater moisture elongation and larger tolerance values.
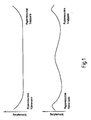
- the shrinkage In the middle region, the shrinkage is usually uniformly constant, while the paper increasingly shrinks towards the two edges. While, according to the upper transverse shrinkage curve shown in FIG. 1, the shrinkage in the central region is constant, this constancy in the central region is not achieved in some cases (compare the lower transverse shrinkage curve of FIG. Also by different raw material compositions and production processes, a different shrinkage behavior can arise.
- the curve shape in the edge area can be very different, whereby it is always non-linear in this area. Constructive measures attempt to extend the mean constant range as much as possible.
- the paper produced in the paper machine is then wound up on so-called Tambouren.
- the resulting solid cores usually have a width of 2 m to over 10 m and a diameter of currently up to almost 4 m, the tendency is increasing.
- the further processing of these full-length reels first takes place in the paper mill.
- the paper for the newspaper printing is preferably processed on slitter machines to smaller roles. In this case, widths of 0.3 m to 1.4 m, sometimes even up to 2.8 m, and diameters of 0.9 m to 1.5 m are common, whereby the tendency is also increasing here.
- Papers for cardboard packaging are usually cut to individual sheets on cross-cutting machines.
- paper which has shrunk in its entire width during production, expands uniformly when printed.
- This fan-out is compensated, for example, by placing the printing plates in subsequent printing units offset by a few 1/10 mm towards the edge of the web in the case of partially multicolored printed paper.
- the targeted stretching of the printing plates for example, full-color printing is conceivable here.
- Paper that has not shrunk consistently in production produces problems with increasing roll width.
- the non-constant shrinkage in the production of the paper also causes a non-constant elongation during printing. Passer problems can be compensated only limited for example by the measures described above.
- the expansion in printing can be from a few 1/10 mm to 3 mm or more, depending on the paper and the position observed on the roll.
- With increasing width of the paper rolls with non-constant transverse shrinkage it becomes more difficult to achieve the required quality of the printing result, in particular for full-surface color printing, since the printing plates should be stretched by 3 mm at the edge of the roll to reach the optimum printing result, for example Roll center should fall to 0.3 mm, then for the remaining half of the roll constant at 0.3 mm.
- a width or transverse strain of the paper web is determined by measuring on a path of a paper web between a tension roller of a biasing plant before several printing cylinders and a drawing roller of an extension train behind the printing cylinders.
- the determined width or transverse strain is used for a drive control of at least one of the draw rolls in order to obtain a constant width or transverse stretch of the paper web.
- the values used for the control are therefore measured here in the area of the printer.
- the aim of the invention is to provide an improved method of the type mentioned, in which in particular the aforementioned disadvantages are eliminated.
- the respective paper are preferably transmitted mechanical and / or technological properties of the printing process and taken into account in this. These may be, for example, such properties as tensile strength, elongation behavior, gloss, smoothness, shrinkage, density, fiber orientation, basis weight, moisture, roughness and / or the like.
- information about the paper components or the paper composition is transmitted to the printing process and taken into account in the printing process.
- the relevant information may relate, for example, to the type of filler, amount of filler, type of fiber, amount of fiber, chemical additives and / or the like.
- information about at least one property and / or composition longitudinal profile, which is determined during papermaking is transmitted to the printing process and taken into account in the printing process.
- "running meter" -related information can be transmitted and taken into account.
- At least one property and / or composition transverse profile is transmitted to the printing process and taken into account in this.
- the information determined during papermaking is preferably assigned to each roll after a roll-cutting process by means of data carriers.
- the slitter-cutting process can take place in particular in the paper mill.
- the shrinkage of the respective paper produced during papermaking during printing is correspondingly taken into account.
- the method according to the invention can in particular also take into account the fact that the decisive parameter for the moisture expansion during printing is the transverse shrinkage of a paper web which occurs during papermaking.
- the basic model for the prediction of the extent can be arbitrarily extended by such boundary condition parameters.
- individual values for the transverse web shrinkage are available in the transverse direction of the paper web (for example at a distance of about 65 mm).
- the corresponding values are constantly updated and recorded by the Voith Sulzer ModuleJet®.
- the existing data structure can then in particular be supplemented by the individual shrinkage values.
- the printer can first determine for a paper type, which FanOut corresponds to the shrinkage value of a paper roll with constant shrinkage. He can then use the factor thus determined between shrinkage value and FanOut for each additional roll of this type of paper and compensate the FanOut in advance.
- the shrinkage curve may be e.g. approximated by a straight line or a circle segment and a deflection and an edge offset value are described.
- the printer has characteristics that can be used to correct it.
- the roll side can be selected with the smaller shrinkage values for the color part.
- the extent of the printing original can be compensated from its rectangular basic shape to a trapezoidal shape with the aid of the abovementioned straight lines for describing the shrinkage curve in order to correspondingly improve the printing result.
- the straight line is defined, for example, by the two shrinkage values lying on the roll edge.
- a so-called spreader roll can be used.
- the paper can wrap around the roller at an obtuse angle. If the sheet of the spreader roller points in the direction of the tip of this obtuse angle, the web tension in the center of the paper web is maximally increased while it drops towards the paper web edges. If the sheet in the direction of a leg of the obtuse angle or is achieved by a corresponding pivoting of the spreader roller that the paper only affects the roller, the web tension distribution of the paper web remains largely unchanged. By pivoting the arc between these two positions, any intermediate values of this web tension influencing can be achieved.
- Another way of eliminating uneven paper extent is a targeted moistening.
- targeted moisture are applied to the paper, so that, for example, paper areas are moistened with smaller shrinkage values stronger than paper areas with larger shrinkage values, which again a uniform expansion of the paper is achieved.
- the respective shrinkage characteristics can be noted on the roll label, for example, when the paper is being packaged in the paper mill.
- the paper web itself can also be provided with relevant data during the production process in the paper mill. In the simplest case, this could be done by printing information in the visible wavelength range over a high-speed printer in the edge region, which information is scanned again at the latest during printing. Basically, any other writing methods are conceivable that generate information in the non-visible area and thus have no negative impact on the print quality. This information could be applied not only in the edge region of the web, but also at the edge of a roll.
- marginal papers can be used, which were previously classified as inferior compared to paper from the central area.
- the following shrinkage control is conceivable: in the case of drum production, the roll or sheet widths to be produced are already known in many cases.
- the paper shrinkage can now be set and / or controlled, for example, that the shrinkage of the paper in the paper direction, for example, provided on the left roll linearly decreases towards the paper machine center, is then constant in the adjacent roles and finally in the paper direction, for example right provided roll again linear increases.
- the shrinkage can for example be blown air on the felt underside. This creates a kind of air cushion between the felt and the paper, in the area of which the paper shrinks linearly.
- the air can be introduced directly or by blowing on a drying cylinder.
- the flow through the dryer felt is adjustable, for example via the air pressure. Ideally, such an air cushion would have to be formed in the region of the edge roll width, with the exception of the outermost web edge.
- Local shrinkage information of the paper web can be determined, for example, via the evaluation of markings which are applied before the shrinkage zone and evaluated after the shrinkage zone.
- markings are conceivable: visible, noticeable: colour invisible: occasionally applied moist tip selectively applied temperature peak punctually applied watermark.
- An essential idea of the invention is thus that the data of the paper properties of a paper roll are passed to the printer for optimizing the printing process.
- the shrinkage of the respective paper produced during papermaking during printing can be taken into account accordingly.
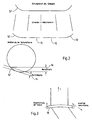
- the shrinkage curve can be approximated by a straight line 10 or a circular segment 12 'for simplicity, for example, and be described by a deflection and an edge offset value 14 and 16, respectively (see FIG.
- FIG. 2 schematically shows the shrinkage profile SP of a spool from which, for example, two straight lines 10 located in the middle region and two edge sections 12 result after being cut into roll formats.
- the shrinkage profile can thus be approximated by a respective straight line 10.
- the two edge sections 12 are each approximated by a circle segment 12 'and described with a deflection and an edge offset value 14 and 16, respectively.
- FIG. 2 such an approximation for the left edge portion 12 of the shrinkage curve is shown.
- a so-called spreader roller 18 In order to compensate for uneven web tension over the transverse direction, for example, a so-called spreader roller 18 (see FIG. Such an initially cylindrical roller extending in an arc shape has hitherto been used as a common application for producing an uneven web tension.
- the paper 20 wraps around the spreader roller 18 in particular at an obtuse angle.
- the sheet of the spreader roller 18 points in the direction of the tip of this preferably obtuse angle, the web tension in the middle of the paper web is maximally increased while it drops towards the paper edges. If the sheet in the direction of a leg of this angle or is achieved by the pivoting of the spreader roller that the paper 20, this spreader roller 18 only affects, the web tension distribution of the paper web 20 remains largely unchanged. By pivoting the arc between these two positions, any intermediate values of this web tension influencing can be achieved.
- the spreader roller 18 is perpendicular to the paper direction L on one side so placed in the paper web 20 that thereby described with reference to FIG 2 Edge offset 16 is compensated. Then, the spreader roller is pivoted so far that the deflection 14 described in Figure 2 is compensated by a corresponding immersion depth of the sheet. In this way, a largely constant web tension can be achieved via the paper web 20.
Landscapes
- Paper (AREA)
- Controlling Rewinding, Feeding, Winding, Or Abnormalities Of Webs (AREA)
- Replacement Of Web Rolls (AREA)
Description
- Die Erfindung betrifft ein Verfahren zur Herstellung und zum Drucken von Papier.
- Beim Papierherstellungsprozeß wird eine Vielzahl von für einen oder mehrere nachfolgende Druckprozesse bedeutsamen Eigenschaftsmerkmalen, zumeist mechanischen und technologischen Merkmalen, des Papiers festgelegt. Diese verändern sich während der Produktion auch innerhalb einer jeweiligen Papiersorte und über die Bahnbreite mehr oder weniger stark.
- So ist beispielsweise der Bahnschrumpf nicht nur von der Breitenposition, sondern auch von den Fasereigenschaften und den Zügen in der Papiermaschine abhängig
- Die zuvor genannten positionsbezogenen Informationen über die Bahneigenschaften stehen dem Drucker nicht zur Verfügung. Was den Schrumpf angeht, so kennt der Drucker allenfalls den über die gesamte Rollenbreite gewickelten Schrumpf einer gesamten Rolle.
- Eines der drängensten Probleme im Zeitungsdruck ist das unterschiedliche Breitenausdehnungsverhalten des Papiers beim Bedrucken, speziell beim Farbdruck. Die Ursache liegt in der Einwirkung von Feuchtigkeit auf das Papier beim Bedrucken. Beim Mehrfarbendruck durchläuft die Papierbahn innerhalb kurzer Zeit mehrere Druckwerke. Dabei müssen bisher die Druckvorlagen individuell für jede Papierrolle dem Ausdehnungsverhalten des Papiers angepaßt werden, was in der Druckerei entsprechende Zeit- und Rohstoffverluste mit sich bringt.
- Einzelne Papierrollen weisen ein individuell verschiedenes Feuchtigkeitsdehnungsverhalten auf. Papier, das am Rand der Papiermaschine hergestellt wurde, weist sowohl eine größere Feuchtigkeitsdehnung als auch diesbezüglich größere Toleranzwerte auf.
- Bei der Papierproduktion schrumpft das Papier bis zur Fertigstellung in unterschiedlichem Maß quer zur Bahn.
- Zwei mögliche Querschrumpfkurven sind in der Figur 1 dargestellt. Dabei ist jeweils im linken Bereich der Schrumpf auf der Führerseite und im rechten Bereich der Schrumpf auf der Triebseite der Papiermaschine wiedergegeben.
- Im Mittelbereich ist der Schrumpf gewöhnlich gleichmäßig konstant, während das Papier zu den beiden Rändern hin jeweils zunehmend schrumpft. Während gemäß der in der Figur 1 dargestellten oberen Querschrumpfkurve die Schrumpfung im Mittelbereich konstant ist, wird diese Konstanz im Mittelbereich in manchen Fällen nicht erreicht (vgl. die untere Querschrumpfkurve der Figur 1). Auch durch verschiedene Rohstoffzusammensetzungen und Produktionsverfahren kann ein unterschiedliches Schrumpfungsverhalten entstehen.
- Wie sich auch aus der Figur 1 ergibt, kann die Kurvenform im Randbereich sehr unterschiedlich sein, wobei sie in diesem Bereich stets nichtlinear ist. Durch konstruktive Maßnahmen wird versucht, den mittleren konstanten Bereich so weit wie möglich auszudehnen.
- Das in der Papiermaschine hergestellte Papier wird anschließend auf sogenannten Tambouren aufgewickelt. Die sich ergebenden Volltamboure besitzen üblicherweise eine Breite von 2 m bis über 10 m und einen Durchmesser von derzeit bis nahezu 4 m, wobei die Tendenz steigend ist.
- Die Weiterverarbeitung dieser Volltamboure erfolgt zunächst in der Papierfabrik. Dabei wird das Papier für den Zeitungsdruck vorzugsweise auf Rollenschneidmaschinen zu kleineren Rollen verarbeitet. Gebräuchlich sind hierbei Breiten von 0,3 m bis 1,4 m, teilweise sogar bis 2,8 m, und Durchmesser von 0,9 m bis 1,5 m, wobei auch hier die Tendenz steigend ist. Papiere für Kartonverpackungen werden meist auf Querschneidemaschinen zu einzelnen Bögen geschnitten.
- Der Einfachheit halber wird im folgenden in erster Linie nur auf Rollenpapier Bezug genommen. Für Bogenpapier gelten jedoch die gleichen Bedingungen.
- Beim Bedrucken dehnt sich das Papier quer zur Laufrichtung wieder aus. Diese Ausdehnung (FanOut) steht in direktem Zusammenhang mit dem zuvor beschriebenen Schrumpf.
- So dehnt sich Papier, das bei der Herstellung auf seiner gesamten Breite konstant geschrumpft ist, beim Bedrucken gleichmäßig wieder aus. Dieser FanOut wird beispielsweise dadurch kompensiert, daß bei nur teilweise mehrfarbig bedrucktem Papier die Druckplatten in nachfolgenden Druckwerken um einige 1/10 mm zum Bahnrand hin versetzt angebracht werden. Auch die gezielte Dehnung der Druckplatten beispielsweise bei vollflächigem Farbdruck ist hier denkbar.
- Papier, das bei seiner Herstellung nicht konstant geschrumpft ist, bringt mit zunehmender Rollenbreite Probleme mit sich. So bedingt der nicht konstante Schrumpf bei der Herstellung des Papiers auch eine nicht konstante Dehnung beim Bedrucken. Passerprobleme können nur begrenzt beispielsweise durch die zuvor beschriebenen Maßnahmen kompensiert werden. Die Ausdehnung beim Drucken kann von einigen 1/10 mm bis zu 3 mm oder mehr betragen, je nach Papier und betrachteter Position auf der Rolle. Mit zunehmender Breite der Papierrollen mit nicht konstantem Querschrumpf wird es speziell bei vollflächigem Farbdruck schwieriger, die geforderte Qualität des Druckergebnisses zu erreichen, da die Druckplatten zum Erreichen des optimalen Druckergebnisses beispielsweise am Rand der Rolle um 3 mm gedehnt werden sollten und die Dehnung dann bis zur Rollenmitte auf 0,3 mm fallen sollte, um dann für die verbleibende Rollenhälfte konstant bei 0,3 mm zu liegen. Ein weiteres Problem besteht darin, daß bei solchen Rollen eine ungleichmäßige Bahnspannung in der Druckmaschine auftreten kann. Dies ist zunächst auf das nichtlineare Längenausdehnungsverhalten zurückzuführen, das wieder durch die entsprechende Querschrumpfung während der Herstellung bedingt ist. Diese ungleichmäßige Bahnspannung erhöht die Abrißgefahr auf der einen Seite und kann in Richtung der anderen Randseite der Rolle zu Passerproblemen und im Extremfall zu Faltenbildungen führen.
- Bei einem aus der
DE 199 18 399 A1 bekannten Verfahren zur Beeinflussung des FanOut in einem Naßoffset-Rotationsdruck wird durch Messung auf einem Weg einer Papierbahn zwischen einer Zugwalze eines Vorspannwerks vor mehreren Druckzylindern und einer Zugwalze eines Auszugwerks hinter den Druckzylindern eine Breite oder Querdehnung der Papierbahn ermittelt. Die ermittelte Breite oder Querdehnung wird für eine Antriebsregelung von wenigstens einer der Zugwalzen verwendet, um eine konstante Breite bzw. Querdehnung der Papierbahn zu erhalten. Die für die Regelung verwendeten Werte werden hier also im Bereich des Druckers gemessen. - Ziel der Erfindung ist es, ein verbessertes Verfahren der eingangs genannten Art zu schaffen, bei dem insbesondere die zuvor genannten Nachteile beseitigt sind.
- Diese Aufgabe wird nach der Erfindung durch die Merkmale des Anspruchs 1 gelöst.
- Grundsätzlich ist es auch möglich, in mehreren Druckprozessen solche bereits bei der Papierherstellung ermittelten Informationen mit zu berücksichtigen.
- Als bei der Papierherstellung ermittelte Informationen über das jeweilige Papier werden vorzugsweise mechanische und/oder technologische Eigenschaften an den Druckprozeß übermittelt und in diesem mit berücksichtigt. Dabei kann es sich beispielsweise um solche Eigenschaften wie Zugfestigkeit, Dehnungsverhalten, Glanz, Glätte, Schrumpfung, Dichte, Faserorientierung, Flächengewicht, Feuchte, Rauhigkeit und/oder dergleichen handeln.
- In bestimmten Fällen kann es auch von Vorteil sein, wenn als bei der Papierherstellung ermittelte Informationen über das jeweilige Papier Informationen über die Papierbestandteile oder die Papierzusammensetzung an den Druckprozeß übermittelt und in diesem mit berücksichtigt werden. Dabei können sich die betreffenden Informationen beispielsweise auf die Füllstoffart, Füllstoffmenge, Faserart, Fasermenge, chemische Zuschlagstoffe und/oder dergleichen beziehen.
- Nach einer weiteren zweckmäßigen Ausgestaltung des erfindungsgemäßen Verfahrens werden als bei der Papierherstellung ermittelte Informationen über das jeweilige Papier Informationen über wenigstens ein Eigenschafts- und/oder Zusammmensetzungslängsprofil an den Druckprozeß übermittelt und in diesem mit berücksichtigt werden. Dabei können beispielsweise "Laufmeter"-bezogene Informationen übermittelt und mit berücksichtigt werden.
- In bestimmten Fällen kann es auch von Vorteil sein, wenn wenigstens ein Eigenschafts- und/oder Zusammmensetzungsquerprofil an den Druckprozeß übermittelt und in diesem mit berücksichtigt wird.
- Nach einer weiteren vorteilhaften Ausgestaltung des erfindungsgemäßen Verfahrens werden als bei der Papierherstellung ermittelte Informationen über das jeweilige Papier Informationen über wenigstens ein Längs- und wenigstens ein Querprofil von die Papierbahn betreffenden Daten an den Druckprozeß übermittelt und in diesem mit berücksichtigt. Dabei ist insbesondere die Übermittlung eines entsprechenden Informationsrasters oder -netzes denkbar.
- Die bei der Papierherstellung ermittelten Informationen werden vorzugsweise nach einem Rollenschneidprozeß mittels Datenträgern einer jeden Rolle zugeordnet. Der Rollenschneidprozeß kann insbesondere in der Papierfabrik stattfinden.
- Nach einer bevorzugten Ausgestaltung des erfindungsgemäßen Verfahrens, wird zur Optimierung des Druckprozesses der bei der Papierherstellung entstandene Schrumpf des jeweiligen Papiers beim Bedrucken entsprechend mit berücksichtigt wird. Vorteilhafte Weiterbildungen dazu sind in den Unteransprüchen angegeben.
- Beim nachfolgenden Verdrucken liegen somit papier- und positionsspezifische Eigenschaftsmerkmale vor, die entsprechend zur Fernsteuerung der Druckmaschine verwendet werden können. Anhand der positionsspezifischen Informationen ist beispielsweise eine gleichbleibend optimale Passereinstellung möglich.
- Mit dem erfindungsgemäßen Verfahren kann insbesondere auch dem Umstand Rechnung getragen werden, daß die maßgebliche Kenngröße für die Feuchtigkeitsausdehnung beim Verdrucken der bei der Papierherstellung auftretende Querschrumpf einer Papierbahn ist.
- Anhand dieses während der Papierherstellung auftretenden individuellen Querschrumpfs kann die rollenspezifische Ausdehnung einer Papierrolle beim Bedrucken vorausgesagt werden.
- Eine solche Voraussage stützt sich beispielsweise auf ansonsten konstante Randbedingungen wie beispielsweise
- die Rohstoffzusammensetzung des Papiers,
- das Flächengewicht,
- das Rückbefeuchtungsmaß beim Bedrucken,
- die Bahnzüge beim Bedrucken,
- den Längsschrumpf beim Herstellen des Papiers, wobei Längs- und Querschrumpf nicht unabhängig voneinander sind,
- die Bahnzüge beim Aufwickeln an der Papier- und Rollenschneidmaschine und/oder
- die Bahnzüge in der Papiermaschine.
- Das Grundmodell für die Voraussage der Ausdehnung kann beliebig um solche Randbedingungsparameter erweitert werden.
- Wie viele Parameter berücksichtigt werden, hängt vom Verwendungszweck ab. So genügen im Zeitungsdruckbereich Genauigkeiten von beispielsweise einigen 1/100 mm. Beim Bedrucken von Faltschachtelkarton sind üblicherweise deutlich höhere Genauigkeiten erforderlich.
- Anhand der Schrumpfeigenschaften das Papiers können dann beim Verdrucken durch geeignete Maßnahmen sowohl der FanOut als auch Bahnspannungsunterschiede in Rollenquerrichtung ausgeglichen werden.
- Der beim Herstellen einer Papierbahn auftretende Querschrumpf ist bekannt. So wird beispielsweise bei sämtlichen mit einem Voith Sulzer ModuleJet® Stoffauflauf und Softwarepaket Profilmatic M® ausgerüsteten Papiermaschinen die Querschrumpfkurve berechnet.
- Dabei stehen in Querrichtung zur Papierbahn (beispielsweise in einem Abstand von etwa 65 mm) Einzelwerte für den Quer-Bahnschrumpf zur Verfügung. Die entsprechenden Werte werden durch den Voith Sulzer ModuleJet® ständig aktualisiert und aufgezeichnet.
- In den Papierfabriken wird für jeden produzierten Tambour ein Datensatz angelegt, wobei in der Regel eine fortlaufende Nummer, d.h. die sogenannte "Tambournummer", als Sortierschlüssel dient. In diesen Datensätzen sind üblicherweise die Bahnbreite und die Gesamtpapierlänge des Tambours, das Flächengewicht, die Papiersorte und einige Längs- und Querprofilwerte neben weiteren Daten abgelegt. Diese Datensätze dienen als Basis für die weitere Bearbeitung und auch für Recherchen im Fall von Kundenreklamationen. Es können individuell beispielsweise jedem produzierten "Quadratmeter" die betreffenden spezifischen Eigenschaften zugeordnet werden.
- Erfindungsgemäß kann die bestehende Datenstruktur dann insbesondere noch um die individuellen Schrumpfwerte ergänzt werden.
- Dies kann dadurch erfolgen, daß beispielsweise jeweils nach einem Kilometer Papierlänge Querschrumpfwerte im (Quer-)Abstand von 10 cm festgehalten werden. Je nach Anforderung sind auch andere Abstände denkbar. Steht die Weiterverarbeitung des Papiers fest (z.B. die gewünschte Breite einer Papierrolle), so können sowohl ein Mittelwert der betreffenden Schrumpfwerte in Längs- und Querrichtung als auch die individuell Querschrumpfkurve ermittelt werden.
- Damit kann der Drucker zunächst für eine Papiersorte ermitteln, welcher FanOut dem Schrumpfwert einer Papierrolle mit konstantem Schrumpf entspricht. Den so ermittelten Faktor zwischen Schrumpfwert und FanOut kann er dann für jede weitere Rolle dieser Papiersorte einsetzen und den FanOut bereits vorab kompensieren.
- Zur Vereinfachung kann die Schrumpfkurve z.B. durch eine Gerade oder ein Kreissegment angenähert und einem Durchbiegungs- und einen Randversatzwert beschrieben werden.
- Soll in einer Druckerei eine Papierrolle mit nicht konstanter Schrumpfung bedruckt werden, so stehen dem Drucker Kenngrößen zur Verfügung, anhand denen er gezielt korrigieren kann.
- Bei nicht komplett farbig bedruckten Zeitungen kann z.B. die Rollenseite mit den kleineren Schrumpfwerten für den Farbteil gewählt werden. Bei ganzflächig bedruckten Papieren kann beispielsweise die Ausdehnung der Druckvorlage von ihrer rechteckigen Grundform zu einer Trapezform mit Hilfe der zuvor erwähnten Geraden zur Beschreibung der Schrumpfkurve kompensiert werden, um das Druckergebnis entsprechend zu verbessern. Die Gerade wird beispielsweise durch die beiden am Rollenrand liegenden Schrumpfwerte definiert. Anhand des nun bereits bekannten Zusammenhangs zwischen Schrumpfwert und FanOut ist es dem Drucker möglich, die Druckplatte entsprechend anzupassen.
- Um in Querrichtung ungleichmäßig verlaufende Bahnspannungen zu kompensieren, kann u.a. auch eine sogenannte Breitstreckwalze eingesetzt werden. Dabei kann das Papier die Walze im stumpfen Winkel umschlingen. Zeigt der Bogen der Breitstreckwalze in Richtung der Spitze dieses stumpfen Winkels, so wird der Bahnzug in der Mitte der Papierbahn maximal erhöht, während er zu den Papierbahnrändern hin abfällt. Zeigt der Bogen in Richtung eines Schenkels des stumpfen Winkels bzw. wird durch ein entsprechendes Schwenken der Breitstreckwalze erreicht, daß das Papier die Walze nur tangiert, so bleibt die Bahnzugverteilung der Papierbahn weitgehend unverändert. Durch Verschwenken des Bogens zwischen diesen beiden Positionen können auch beliebige Zwischenwerte dieser Bahnzugbeeinflussung erreicht werden.
- Eine weitere Möglichkeit der Beseitigung einer ungleichmäßigen Papierausdehnung besteht in einer gezielten Befeuchtung. Mit Hilfe eines der bisher bekannten Verfahren zum dosierten Auftragen auf Papierbahn (wie sie z.B. bei Streichmaschinen oder Coatern verwendet werden) kann in der Druckmaschine gezielt Feuchtigkeit auf das Papier aufgebracht werden, so daß z.B. Papierbereiche mit kleineren Schrumpfwerten stärker befeuchtet werden als Papierbereiche mit größeren Schrumpfwerten, wodurch wieder eine gleichmäßige Ausdehnung des Papiers erreicht wird.
- Die betreffenden Schrumpf-Kenndaten können beispielsweise bei der Verpackung des Papiers in der Papierfabrik auf dem Rollenetikett vermerkt werden. Es kann auch die Papierbahn selbst beim Produktionsprozeß in der Papierfabrik mit relevanten Daten versehen werden. Dies könnte im einfachsten Fall dadurch erfolgen, daß im Randbereich über einen Hochgeschwindigkeitsdrucker Informationen im sichtbaren Wellenlängenbereich aufgedruckt werden, die beim Verdrucken spätestens wieder abgetastet werden. Grundsätzlich sind auch beliebig andere Schreibverfahren denkbar, die Informationen im nicht sichtbaren Bereich erzeugen und somit auch keinen negativen Einfluß auf die Druckqualität haben. Diese Informationen könnten nicht nur im Randbereich der Bahn, sondern jeweils auch am Rand einer Rolle aufgebracht werden.
- Was den Ort der Informationsaufbringung auf das Papier angeht, so ist es denkbar, daß diese in der Papiermaschine ggf. sogar an mehreren Stellen zeitgleich geschieht. Es ist beispielsweise aber auch möglich, diese Informationen erst beim Quer- oder Längsschneiden der Bahn z.B. am Rand der Bögen oder Rollen anzubringen. Alle für den Verdruckprozeß maßgeblichen Prozeßschritte bei der Papierherstellung könnten in diesem Fall derart miteinander verknüpft sein, daß die relevanten Informationen zusammen mit der Positionsinformation dem Aufzeichnungsgerät an den Schneideeinrichtungen zugeführt werden. Der Vorteil einer solchen Ausführung besteht darin, daß der Druckprozeß optimaler geführt werden kann und trotz einer großen Datenmenge eine einfache und eindeutige Zuordnung zwischen dem jeweiligen beschriebenen Eigenschaftsmerkmal und der Position besteht.
- Anstatt die positionsbezogenen Informationen auf der Papierbahn zu dokumentieren, können diese beispielsweise auch über einen separaten Datenträger, z.B. ein CD-ROM, oder über ein Datennetzwerk der Druckerei zur Verfügung gestellt werden. In diesem Fall muß eine klare Zuordnung von Datensatz zur Papierrolle bzw. Palette sichergestellt sein. Der besondere Vorteil einer solchen Ausführung besteht neben der Optimierung des Druckprozesses darin, daß die Daten vor dem Einlaufen der Bahn oder des Bogens in die Druckmaschine bereitgestellt werden und so auch Optimierungsangriffe mit geringer Dynamik genutzt werden können.
- Nachdem dem Druckbetrieb nun mehr Möglichkeiten zur Kompensation bestimmter negativer Papiereigenschaften zur Verfügung stehen, können insbesondere auch Randpapiere verwendet werden, die bisher im Vergleich zu Papier aus dem Mittelbereich als geringerwertig eingestuft wurden.
- Es ist beispielsweise folgende Schrumpfregelung denkbar: bei der Tambourproduktion sind in vielen Fällen bereits die herzustellenden Rollen- bzw. Bogenbreiten bekannt. Die Papierschrumpfung kann nun beispielsweise so eingestellt und/oder geregelt werden, daß die Schrumpfung des Papiers der in Papierlaufrichtung beispielsweise links vorgesehenen Rolle linear zur Papiermaschinenmitte hin abnimmt, bei den benachbarten Rollen dann konstant ist und schließlich bei der in Papierlaufrichtung beispielsweise rechts vorgesehenen Rolle wieder linear zunimmt. Zur Regelung des Schrumpfes kann beispielsweise auf der Filzunterseite Luft eingeblasen werden. Dabei entsteht eine Art Luftkissen zwischen dem Filz und dem Papier, in dessen Bereich das Papier linear schrumpft. Die Luft kann je nach Beeinflussung des Feuchteprofils direkt oder durch Anblasen eines Trockenzylinders eingebracht werden. Die Durchströmung des Trockenfilzes ist beispielsweise über den Luftdruck einstellbar. Idealerweise müßte ein solches Luftkissen im Bereich der Randrollenbreite, mit Ausnahme des äußersten Bahnrandes, gebildet werden.
- Lokale Schrumpfungsinformationen der Papierbahn können beispielsweise über die Auswertung von Markierungen ermittelt werden, die vor der Schrumpfungszone aufgebracht und nach der Schrumpfungszone ausgewertet werden. Dabei sind beispielsweise die folgenden Markierungen denkbar:
sichtbar: Farbe unsichtbar: punktuell aufgebrachte Feuchtespitze punktuell aufgebrachte Temperaturspitze punktuell aufgebrachtes Wasserzeichen. - Überdies ist es denkbar, Markierungen vor der Schrumpfzone (Trockenpartie) aufzugeben und den lokalen Schrumpf nach der Schrumpfzone zu bestimmen.
- Ein wesentlicher Gedanke der Erfindung besteht somit darin, daß die Daten der Papiereigenschaften einer Papierrolle dem Drucker zur Optimierung des Druckprozesses weitergegeben werden.
- Die Erfindung wird im folgenden anhand von Ausführungsbeispielen unter Bezugnahme auf die Zeichnung näher erläutert; in dieser zeigen:
- Figur 1
- das Querschrumpfverhalten beim Herstellen einer Papierbahn,
- Figur 2
- eine schematische Darstellung des Schrumpfprofils eines Tambours sowie eine schematische Darstellung zur Erläuterung einer Annäherung der Schrumpfkurve und deren mögliche Beschreibung durch die Kenngrößen Durchbiegung und Randversatz und
- Figur 3
- eine schematische Darstellung einer um eine Breitstreckwalze geführten Papierbahn.
- Erfindungsgemäß kann zur Optimierung des Druckprozesses der bei der Papierherstellung entstandene Schrumpf des jeweiligen Papiers beim Bedrucken entsprechend mit berücksichtigt werden.
- Wie sich aus der Figur 2 ergibt, kann die Schrumpfkurve zur Vereinfachung z.B. durch eine Gerade 10 oder ein Kreissegment 12' angenähert und durch einen Durchbiegungs- und einen Randversatzwert 14 bzw. 16 beschrieben werden (vgl. Figur 2).
- In dieser Figur 2 ist in schematischer Darstellung das Schrumpfprofil SP eines Tambours gezeigt, aus dem sich nach dem Schneiden in Rollenformate beispielsweise zwei im mittleren Bereich liegende Geraden 10 sowie zwei Randabschnitte 12 ergeben. Im mittleren Bereich kann das Schrumpfprofil somit durch eine jeweilige Gerade 10 angenähert werden. Die beiden Randabschnitte 12 werden jeweils durch ein Kreissegment 12' angenähert und mit einem Durchbiegungs- und einem Randversatzwert 14 bzw. 16 beschrieben. Im unteren Teil der Figur 2 ist eine solche Annäherung für den linken Randabschnitt 12 der Schrumpfkurve dargestellt.
- Um über der Querrichtung ungleichmäßig verlaufende Bahnspannungen zu kompensieren, kann beispielsweise eine sogenannte Breitstreckwalze 18 (vgl. Figur 3) verwendet werden. Eine solche in eine Bogenform verlaufende, ursprünglich zylindrische Walze wird als gängige Anwendung bisher zur Erzeugung einer ungleichmäßigen Bahnspannung verwendet. Dabei umschlingt das Papier 20 die Breitstreckwalze 18 insbesondere im stumpfen Winkel.
- Zeigt der Bogen der Breitstreckwalze 18 in Richtung der Spitze dieses vorzugsweise stumpfen Winkels, so wird der Bahnzug in der Mitte der Papierbahn maximal erhöht, während er zu den Papierrändern hin abfällt. Zeigt der Bogen in Richtung eines Schenkels dieses Winkels bzw. wird durch das Schwenken der Breitstreckwalze erreicht, daß das Papier 20 diese Breitstreckwalze 18 nur tangiert, so bleibt die Bahnzugverteilung der Papierbahn 20 weitgehend unverändert. Durch Verschwenken des Bogens zwischen diesen beiden Positionen können auch beliebige Zwischenwerte dieser Bahnzugbeeinflussung erreicht werden.
- Bei der vorliegenden rein beispielhaften Anwendung ist folgende Vorgehensweise denkbar: wird beim Bedrucken Papier mit konstantem Schrumpf verwendet, so ist mit keiner ungleichmäßigen Ausdehnung des Papiers zu rechnen. Folglich müßte auch die Bahnspannung in der Druckanlage gleichmäßig quer zur Papierlaufrichtung L verteilt sein. Die Breitstreckwalze 18 müßte dann so eingestellt werden, daß sie möglichst keinen Einfluß auf die Bahnspannung hat.
- Um bei einer mit nicht konstanter Schrumpfung hergestellten Papierrolle die ungleichmäßige Bahnspannung beim Bedrucken zu kompensieren, ist beispielsweise die folgende Vorgehensweise denkbar: die Breitstreckwalze 18 wird senkrecht zur Papierlaufrichtung L auf einer Seite so in die Papierbahn 20 hineingestellt, daß dadurch der anhand der Figur 2 beschriebene Randversatz 16 ausgeglichen wird. Dann wird die Breitstreckwalze so weit geschwenkt, daß durch eine entsprechende Eintauchtiefe des Bogens die in Figur 2 beschriebene Durchbiegung 14 ausgeglichen wird. Auf diese Weise kann ein weitestgehend konstanter Bahnzug über die Papierbahn 20 erreicht werden.
-
- 10
- Gerade
- 12
- Randabschnitt
- 12'
- Kreissegment
- 14
- Durchbiegung
- 16
- Randversatz
- 18
- Breitstreckwalze
- 20
- Papier, Papierbahn
- L
- Papierlaufrichtung
- SP
- Schrumpfprofil
Claims (26)
- Verfahren zur Herstellung und zum Drucken von Papier (20), wobei bei der Papierherstellung Informationen über das jeweilige Papier (20) ermittelt werden und zur Optimierung wenigstens eines Druckprozesses die bei der Papierherstellung ermittelten Informationen über das jeweilige Papier (20) an den Druckprozeß übermittelt und in diesem mit berücksichtigt werden.
- Verfahren nach Anspruch 1,
dadurch gekennzeichnet,
daß als bei der Papierherstellung ermittelte Informationen über das jeweilige Papier (20) mechanische und/oder technologische Eigenschaften an den Druckprozeß übermittelt und in diesem mit berücksichtigt werden. - Verfahren nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet,
daß als bei der Papierherstellung ermittelte Informationen über das jeweilige Papier (20) Informationen über die Papierbestandteile oder die Papierzusammensetzung an den Druckprozeß übermittelt und in diesem mit berücksichtigt werden. - Verfahren nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet,
daß als bei der Papierherstellung ermittelte Informationen über das jeweilige Papier (20) Informationen über wenigstens ein Eigenschafts- und/oder Zusammmensetzungslängsprofil an den Druckprozeß übermittelt und in diesem mit berücksichtigt werden. - Verfahren nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet,
daß als bei der Papierherstellung ermittelte Informationen über das jeweilige Papier (20) Informationen über wenigstens ein Eigenschafts- und/oder Zusammmensetzungsquerprofil an den Druckprozeß übermittelt und in diesem mit berücksichtigt werden. - Verfahren nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet,
daß als bei der Papierherstellung ermittelte Informationen über das jeweilige Papier (20) Informationen über wenigstens ein Längs- und wenigstens ein Querprofil von die Papierbahn betreffenden Daten an den Druckprozeß übermittelt und in diesem mit berücksichtigt werden. - Verfahren nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet,
daß die bei der Papierherstellung ermittelten Informationen nach einem Rollenschneidprozeß mittels Datenträgern einer jeden Rolle zugeordnet werden. - Verfahren nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet,
daß zur Optimierung des Druckprozesses der bei der Papierherstellung entstandene Schrumpf des jeweiligen Papiers (20) beim Bedrucken entsprechend mit berücksichtigt wird. - Verfahren nach Anspruch 8,
dadurch gekennzeichnet,
daß positionsbezogene Schrumpfwerte berücksichtigt werden. - Verfahren nach Anspruch 8 oder 9,
dadurch gekennzeichnet,
daß der Querschrumpf (SP) berücksichtigt wird. - Verfahren nach einem der Ansprüche 8-10,
dadurch gekennzeichnet,
daß ein sich in Querrichtung und/oder ein sich in Bahnlauf- oder Längsrichtung (L) ergebender Schrumpfmittelwert berücksichtigt wird. - Verfahren nach Anspruch 11,
dadurch gekennzeichnet,
daß anhand des Schrumpfmittelwertes der FanOut ausgeglichen wird. - Verfahren nach einem der Ansprüche 8-12,
dadurch gekennzeichnet,
daß anhand des Schrumpfes auf die sich beim Bedrucken des Papiers (20) ergebende papierspezifische Ausdehnung geschlossen wird. - Verfahren nach einem der Ansprüche 8-13,
dadurch gekennzeichnet,
daß anhand des Schrumpfes sich in Querrichtung ergebende Unterschiede der Papierbahnspannung ausgeglichen werden. - Verfahren nach einem der Ansprüche 8-14,
dadurch gekennzeichnet ,
daß jedem hergestellten Tambour wenigstens ein die betreffenden Schrumpfwerte umfassender Datensatz zugeordnet wird. - Verfahren nach Anspruch 15,
dadurch gekennzeichnet ,
daß der Datensatz einen dem betreffenden Tambour zugeordneten Sortierschlüssel umfaßt. - Verfahren nach einem der Ansprüche 8-16,
dadurch gekennzeichnet,
daß in vorgebbaren Abständen in Längsrichtung ermittelte Querschrumpfwerte berücksichtigt werden. - Verfahren nach einem der Ansprüche 8-17,
dadurch gekennzeichnet ,
daß bei vorgegebener Breite des zu bedruckenden Papiers (20) ein Mittelwert der betreffenden Schrumpfwerte in Längs- und/oder Querrichtung und/oder der Querschrumpf berücksichtigt werden. - Verfahren nach einem der Ansprüche 8-18,
dadurch gekennzeichnet,
daß eine jeweilige Schrumpfkurve (SP) berücksichtigt wird, die durch eine Gerade (10) oder ein Kreissegment (12') angenähert und mit einem Durchbiegungs- und einem Randversatzwert (14 bzw. 16) beschrieben wird. - Verfahren nach einem der Ansprüche 14-19,
dadurch gekennzeichnet,
daß zur Kompensation von in Querrichtung ungleichmäßig verlaufenden Bahnspannungen wenigstens eine Breitstreckwalze (18) eingesetzt wird. - Verfahren nach einem der Ansprüche 13-20,
dadurch gekennzeichnet,
daß eine ungleichmäßige Papierausdehnung durch gezieltes Befeuchten kompensiert wird. - Verfahren nach Anspruch 21,
dadurch gekennzeichnet,
daß Papierbereiche mit kleineren Schrumpfwerten stärker befeuchtet werden als Papierbereiche mit größeren Schrumpfwerten. - Verfahren nach einem der Ansprüche 8-22,
dadurch gekennzeichnet,
daß bei vorgegebener Breite des zu bedruckenden Papiers (20) die Papierschrumpfung bei der Papierherstellung so eingestellt und/oder geregelt wird, daß die Schrumpfung bei der in Papierlaufrichtung (L) betrachtet auf der einen, z.B. linken, Seite vorgesehenen Rolle linear zur Papiermaschinenmitte hin abnimmt, bei den benachbarten Rollen konstant ist und bei der auf der anderen, z.B. rechten, Seite vorgesehenen Rolle linear zunimmt. - Verfahren nach einem der Ansprüche 8-23,
dadurch gekennzeichnet,
daß die Papierbahn (20) selbst und/oder ein der betreffenden Papierrolle zugeordnetes Rollenetikett mit den Schrumpfdaten versehen wird. - Verfahren nach einem der Ansprüche 8-24,
dadurch gekennzeichnet,
daß die Schrumpfdaten auf einem separaten Datenträger gespeichert werden. - Verfahren nach einem der Ansprüche 8-25,
dadurch gekennzeichnet ,
daß die Schrumpfdaten über ein Datennetzwerk an die Druckerei übermittelt werden.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE10011067A DE10011067A1 (de) | 2000-03-07 | 2000-03-07 | Verfahren zur Herstellung und Weiterverarbeitung von Papier |
| DE10011067 | 2000-03-07 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP1167624A1 EP1167624A1 (de) | 2002-01-02 |
| EP1167624B1 true EP1167624B1 (de) | 2007-10-17 |
Family
ID=7633828
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP01100715A Expired - Lifetime EP1167624B1 (de) | 2000-03-07 | 2001-01-12 | Verfahren zur Herstellung und zum Drucken von Papier |
Country Status (4)
| Country | Link |
|---|---|
| US (1) | US6985790B2 (de) |
| EP (1) | EP1167624B1 (de) |
| AT (1) | ATE376097T1 (de) |
| DE (2) | DE10011067A1 (de) |
Families Citing this family (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2005088008A1 (en) * | 2004-03-11 | 2005-09-22 | Metso Paper, Inc. | Method and device in a paper or board machine line |
| DE102004018522A1 (de) * | 2004-04-14 | 2005-11-03 | Voith Paper Patent Gmbh | Papiermaschine |
| US8172982B2 (en) * | 2008-12-22 | 2012-05-08 | Kimberly-Clark Worldwide, Inc. | Conductive webs and process for making same |
| US9284686B1 (en) | 2014-10-30 | 2016-03-15 | The Procter & Gamble Company | Process to improve the convertability of parent rolls |
| US11803799B2 (en) * | 2020-11-25 | 2023-10-31 | PaperSoft 2.0, LLC | System and method for inventory management and production cost estimation in paper converting environments |
| DE102022209636A1 (de) * | 2022-09-14 | 2024-03-14 | Bhs Corrugated Maschinen- Und Anlagenbau Gmbh | Verfahren zum Betrieb einer Wellpappenanlage, Wellpappenanlage, Computerprogrammprodukt, Papierrolle |
| DE102022209637A1 (de) * | 2022-09-14 | 2024-03-14 | Bhs Corrugated Maschinen- Und Anlagenbau Gmbh | Verfahren zur Herstellung einer Wellpappenbahn mittels einer Wellpappenanlage, Wellpappenanlage, Computerprogrammprodukt |
Family Cites Families (15)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE8910551U1 (de) * | 1989-09-04 | 1989-10-26 | Fogra Deutsche Forschungsgesellschaft für Druck- und Reproduktionstechnik e.V., 8000 München | Vorrichtung zur Trocknung von Papierproben |
| WO1995015492A1 (de) * | 1993-12-02 | 1995-06-08 | Siemens Aktiengesellschaft | Verfahren und vorrichtung zur untersuchung des querprofils einer kontinuierlich erzeugten materialbahn |
| DE19542448A1 (de) * | 1995-11-14 | 1997-05-15 | Voith Sulzer Papiermasch Gmbh | Verfahren und Einrichtung zur Ermittlung der Auswirkung der Verstellung von Stellgliedern |
| US6086237A (en) * | 1995-12-13 | 2000-07-11 | Measurex Devron Inc. | Automated identification of web shrinkage and alignment parameters in sheet making machinery using a modeled actuator response profile |
| US5771174A (en) * | 1995-12-21 | 1998-06-23 | Measurex Corporation | Distributed intelligence actuator controller with peer-to-peer actuator communication |
| DE19632988C1 (de) * | 1996-08-15 | 1998-01-22 | Stora Publication Paper Ag | Verfahren zur Beseitigung von Papierfehlern bei der kontinuierlichen Papierherstellung |
| DE19634997C2 (de) * | 1996-08-30 | 1999-08-05 | Voith Sulzer Papiermasch Gmbh | Regeleinrichtung mit einer Sensoren-Mehrzahl |
| FI110274B (fi) * | 1996-11-04 | 2002-12-31 | Metso Paper Inc | Menetelmä ja sovitelma liikkuvan kartonkiradan päällystämiseksi |
| DE19730627A1 (de) * | 1997-07-17 | 1999-01-21 | Roland Man Druckmasch | Verfahren und Anordnung zur Steuerung einer Druckmaschine |
| US6094604A (en) * | 1998-03-06 | 2000-07-25 | Honeywell Measurex Devron Inc. | Coordinated control of sheet properties by receiving a measured and broadcasted properties data, determining a control action, and broadcasting a predicted changes to other actuators |
| DE59902522D1 (de) * | 1998-04-22 | 2002-10-10 | Wifag Maschf | Registerhaltiger Antrieb eines Druckzylinders oder einer Schnittregisterwalze einer Rotationsdruckmaschine |
| US6168687B1 (en) * | 1998-04-24 | 2001-01-02 | Honeywell-Measurex Corporation | System and method for sheet measurement and control in papermaking machine |
| US6099178A (en) * | 1998-08-12 | 2000-08-08 | Eastman Kodak Company | Printer with media supply spool adapted to sense type of media, and method of assembling same |
| US6243120B1 (en) * | 1999-04-08 | 2001-06-05 | Gerber Scientific Products, Inc. | Replaceable donor sheet assembly with memory for use with a thermal printer |
| US6200422B1 (en) * | 1999-06-24 | 2001-03-13 | Neles Paper Automation Oy | Method and apparatus for controlling a moving paper web |
-
2000
- 2000-03-07 DE DE10011067A patent/DE10011067A1/de not_active Withdrawn
-
2001
- 2001-01-12 EP EP01100715A patent/EP1167624B1/de not_active Expired - Lifetime
- 2001-01-12 DE DE50113141T patent/DE50113141D1/de not_active Expired - Lifetime
- 2001-01-12 AT AT01100715T patent/ATE376097T1/de active
- 2001-03-05 US US09/799,134 patent/US6985790B2/en not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| US20010020523A1 (en) | 2001-09-13 |
| DE10011067A1 (de) | 2001-09-13 |
| ATE376097T1 (de) | 2007-11-15 |
| US6985790B2 (en) | 2006-01-10 |
| EP1167624A1 (de) | 2002-01-02 |
| DE50113141D1 (de) | 2007-11-29 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE10135773B4 (de) | Verfahren und Vorrichtung zum Steuern von Antrieben einer Druckmaschine | |
| EP1303403B1 (de) | Verfahren zur regelung einer bahnspannung | |
| EP2356053B1 (de) | Verfahren zur bahnspannungseinstellung | |
| DD297367A5 (de) | Kombinierte rotations-rollendruckmaschine, insbesondere zum druck von wertscheinen | |
| EP2147789B1 (de) | Verfahren zum Betreiben einer Rollendruckmaschine | |
| DE10033467A1 (de) | Falzapparatanordnung in einer Rollenrotations-Zeitungsdruckmaschine | |
| DE102008000563A1 (de) | Verfahren zur Individualisierung von Seiten eines Druckproduktes | |
| WO2002007975A1 (de) | Verfahren zur regelung einer bahnspannung in einer rotationsdruckmaschine | |
| EP0773104B1 (de) | Verfahren zum Veredeln und Bedrucken von Bahnen und Druckmaschine zur Durchführung dieses Verfahrens | |
| EP1347878B1 (de) | Verfahren zur regelung eines umfangsregisters in einer rollenrotationsdruckmaschine | |
| EP1167624A1 (de) | Verfahren zur Herstellung und Weiterverarbeitung von Papier | |
| DE19519011C1 (de) | Kalander | |
| EP2111985A1 (de) | Zeitungsdruckmaschine mit Zusatzdruckvorrichtung und Verfahren zum variablen Drucken in einer Zeitungsproduktion | |
| DE102006013955B3 (de) | Einrichtungen zum Zuführen einer Materialbahn zu einer Druckeinheit | |
| DE102008001722B4 (de) | Produkt einer Rollenrotationsdruckmaschine sowie Verfahren zu dessen Herstellung | |
| DE60110842T2 (de) | Verfahren und vorrichtung zum aufwickeln einer papier- oder kartonbahn | |
| EP2223806A1 (de) | Vorrichtung und Verfahren zum Spreizen von quer zur Maschinenlängsachse laufenden Teilbahnen in einer Rollenrotationsdruckmaschine | |
| WO2024125843A1 (de) | Druckbildkorrektur | |
| DE102004007915B4 (de) | Verfahren und Vorrichtung zum Personalisieren einer beidseitig bedruckten und noch nicht getrockneten Bahn | |
| EP0575371B1 (de) | Verfahren zur behebung von planlagestörungen bei der herstellung von bahnen, insbesondere in kartonmaschinen und vorrichtung zu seiner durchführung | |
| DE102006013956B4 (de) | Druckmaschine mit einer Einrichtung zum Zuführen einer Materialbahn und ein Verfahren zum Zuführen einer Materialbahn | |
| DE2026050A1 (de) | Verfahren zum Herstellen mehrerer Bahn einheiten | |
| DE102006052865B4 (de) | Rollenrotationsdruckmaschine | |
| EP1519887B1 (de) | Verfahren zur ermittlung eines verlaufs für den spannungsabfall einer bahn und verfahren zur einstellung der spannung | |
| DE102024102733A1 (de) | Verfahren zum Betreiben einer Rollendruckmaschine |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE TR Kind code of ref document: A1 Designated state(s): AT DE FI SE |
|
| AX | Request for extension of the european patent |
Free format text: AL;LT;LV;MK;RO;SI |
|
| 17P | Request for examination filed |
Effective date: 20020702 |
|
| AKX | Designation fees paid |
Free format text: AT DE FI SE |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: VOITH PATENT GMBH |
|
| RTI1 | Title (correction) |
Free format text: PROCESS FOR MAKING AND PRINTING PAPER |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT DE FI SE |
|
| REF | Corresponds to: |
Ref document number: 50113141 Country of ref document: DE Date of ref document: 20071129 Kind code of ref document: P |
|
| REG | Reference to a national code |
Ref country code: SE Ref legal event code: TRGR |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20080718 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 20110113 Year of fee payment: 11 |
|
| REG | Reference to a national code |
Ref country code: SE Ref legal event code: EUG |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120113 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FI Payment date: 20130111 Year of fee payment: 13 Ref country code: DE Payment date: 20130122 Year of fee payment: 13 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20130111 Year of fee payment: 13 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 50113141 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 376097 Country of ref document: AT Kind code of ref document: T Effective date: 20140112 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 50113141 Country of ref document: DE Effective date: 20140801 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20140801 Ref country code: FI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20140112 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20140112 |