EP0799506B1 - Rundstrahlantenne und verfahren zu deren herstellung - Google Patents
Rundstrahlantenne und verfahren zu deren herstellung Download PDFInfo
- Publication number
- EP0799506B1 EP0799506B1 EP95942159A EP95942159A EP0799506B1 EP 0799506 B1 EP0799506 B1 EP 0799506B1 EP 95942159 A EP95942159 A EP 95942159A EP 95942159 A EP95942159 A EP 95942159A EP 0799506 B1 EP0799506 B1 EP 0799506B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- waveguide
- circular waveguide
- omnidirectional antenna
- metal layer
- slots
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
Images

Classifications
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01Q—ANTENNAS, i.e. RADIO AERIALS
- H01Q25/00—Antennas or antenna systems providing at least two radiating patterns
- H01Q25/04—Multimode antennas
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01P—WAVEGUIDES; RESONATORS, LINES, OR OTHER DEVICES OF THE WAVEGUIDE TYPE
- H01P5/00—Coupling devices of the waveguide type
- H01P5/08—Coupling devices of the waveguide type for linking dissimilar lines or devices
- H01P5/082—Transitions between hollow waveguides of different shape, e.g. between a rectangular and a circular waveguide
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01Q—ANTENNAS, i.e. RADIO AERIALS
- H01Q13/00—Waveguide horns or mouths; Slot antennas; Leaky-waveguide antennas; Equivalent structures causing radiation along the transmission path of a guided wave
Definitions
- the invention relates to an omnidirectional antenna for the microwave range, especially millimeter wave range, according to the preamble of claim 1 and a method for their manufacture according to the preamble of the claim 10.
- Such an antenna is already from DE 40 02 058 A1 known.
- a slot antenna is already known from WO-A1-88 / 05609, which is part of a circular waveguide and its from the slots Antenna pattern generated perpendicular to the surface of the jacket none Has omnidirectional characteristic, but a multiple lobe characteristic with corresponding maxima and zero crossings.
- the antenna arrangement sees an open end at the free end Round waveguide in front, in the slots along helical Current flow lines are arranged on the jacket such that the helical currents of the desired TE wave type are interrupted will.
- the slotted circular waveguide is fed in End of two perpendicular rectangular waveguides fed, the one being clockwise and the other controls the left-turning TE shaft in the circular waveguide.
- the two rectangular waveguides are via an orthopolarization mode converter coupled to the circular waveguide, with additional at the beginning of the circular waveguide is a circular polarizer is arranged.
- DE 33 35 049 A1 has a double-cone antenna Omnidirectional characteristic for the microwave range, in particular Millimeter wave range described, including a wave type converter from the rectangular waveguide shaft to the shaft in a coaxial line, which for Serves the double cone antenna.
- a wave type converter from the rectangular waveguide shaft to the shaft in a coaxial line, which for Serves the double cone antenna.
- the large relative bandwidth in the known antenna which can be achieved with the described type converter can (up to approx. 25%); but they are disadvantageous noticeable transmission losses (typically approx. 1 - 2 dB in Millimeter wave range) of this wave type converter, which the Reduce antenna gain by the same amount.
- a Another problem is the mechanical fixation of the coaxial Center conductor in the upper part of the double cone antenna because the line dimensions of a coaxial line in Millimeter wave range must be very small.
- the antenna of DE 40 02 058 A1 has a simpler mechanical structure and lower transmission losses.
- the antenna contains a wave type converter that converts the fundamental wave in a rectangular waveguide into a rotationally symmetrical wave type for a round waveguide.
- the electromagnetic wave emitted by the antenna is polarized linearly vertically or linearly horizontally.
- the Rectangular waveguide attached to the side of the round waveguide is.
- the one spherical reflector is opposite, with the axes of rotation of circular waveguide, horn antenna and reflector collapse.
- a holder for the reflector and a hollow cylinder is also provided as a radome, which completely covers both the reflector and the horn antenna includes.
- Both known antenna arrangements have in particular with strong radiation in the plane perpendicular to Layer with omnidirectional characteristic a large diameter on which is not in the for the desired radiation concentration required aperture dimension is justified.
- the object of the invention is an omnidirectional antenna of the type mentioned at the outset to create the greatest possible is compact in structure, and a method too specify their manufacture, the simplest possible in its Execution is.
- the antenna according to the invention is very compact in structure. This relates in particular (but not only) to yours External dimensions in the plane perpendicular to the plane with Omnidirectional characteristic.
- a major advantage of the method according to the invention is that with him the antennas are particularly simple and inexpensive to manufacture. In a particularly advantageous embodiment entire antenna as a single coherent component produced.
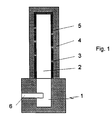
- the omnidirectional antenna in FIG. 1 contains a wave type converter 1, which converts the basic wave type in a rectangular waveguide 6 (H 10 wave type) into a rotationally symmetrical wave type in a first round waveguide.
- This second circular waveguide is followed by a second circular waveguide 2, the metallic wall of which is provided with slots 3.
- the longitudinal axes of both circular waveguides coincide; the slots are made transversely to the longitudinal axis of the second circular waveguide 2 in its jacket 5. They lie on a spiral winding line around the coat and are evenly distributed on the coat.
- the end of the second circular waveguide 2 opposite the wave type converter 1 is short-circuited.
- With the slots 3, the electromagnetic energy of the circular waveguide wave is emitted into the free space in the embodiment of the antenna as a transmitting antenna.
- the second circular waveguide 2 is surrounded on the outside with a layer 4 of dielectric material, which serves both as a radome and as a mechanical holder for the second circular waveguide 2.
- the E 01 shaft is particularly suitable as a type of circular waveguide.
- a suitable wave type converter is described, for example, in S. Silver: “Microwave Antenna Theory and Design” (Peter Peregrinus Ltd., London, 1984), p. 308.
- FIG. 2a The individual steps for producing the second circular waveguide such an antenna with galvanoplastic Methods are shown in FIG. 2.
- a cylindrical one Core 10 (Fig. 2a), the dimensions of which are the internal dimensions of the circular waveguide 2 and its material so is selected that it after the electroplating can be removed by etching (e.g. aluminum) galvanically deposited a copper layer 11, its thickness at least equal to the desired waveguide wall thickness must be (Fig. 2b).
- etching e.g. aluminum
- Fig. 2b the thickness at least equal to the desired waveguide wall thickness must be
- Fig. 2b Then the surface is on machined on a lathe until the desired wall thickness is reached.
- the slots 12 are in the copper layer milled in or photo-etched (Fig. 2c).
- the part processed in this way is covered on the outside with a plastic layer 13 coated (e.g.
- the core is e.g. from the structure solved (Fig. 2f).
- An omnidirectional antenna manufactured using this method is from the outset with a dielectric radome (namely the plastic layer 13), which at the same time serves as a carrier for the metallic antenna structure.
- the Wall thickness of the slotted waveguide 2 can be very be made small what the radiation properties the slots 12 and 3 influenced favorably.
- the dielectric Material must be manufactured due to the manufacturing process Antenna be resistant to that used in the last step Etchant and it must be for microwaves, in particular Millimeter waves, be transparent.
- the antenna described can be used as a transmitting and / or receiving antenna.
- the slots can be divided into groups which then lie on lines that extend from one end of the second circular waveguide (2 in Fig. 1) to the other Extend the end and evenly on the waveguide jacket are distributed so that the distance from directly adjacent Lines is constant.
- the lines can be straight Lines that run parallel to the longitudinal axis of the waveguide or obliquely to this. But it can also be arched Be lines or serpentine lines with at least a turning point.
- galvanoplastic instead of production Machining processes (milling, turning etc.) or combinations of both methods.
- first and / or second Fill the hollow waveguide with a dielectric material ("dielectric core").
Landscapes
- Waveguide Aerials (AREA)
Description
- Fig. 1
- ein bevorzugtes Ausführungsbeispiel der erfindungsgemäßen Antenne;
- Fig. 2
- einzelne Verfahrensschritte einer besonders vorteilhaften Ausführungsform des erfindungsgemäßen Verfahrens bei der Herstellung des geschlitzten Rundhohlleiters der Antenne gemäß Fig. 1.
Claims (17)
- Rundstrahlantenne für den Mikrowellenbereich, insbesondere den Millimeterwellenbereich, welche Antenne in ihrer aus einem Rechteck- und Rundhohlleiter aufgebauten Zu- und/ oder Ableitung einen Wellentypwandler enthält, welcher den Grundwellentyp in dem Rechteckhohlleiter der Zu- und/oder Ableitung in einen rotationssymmetrischen Wellentyp für einen ersten Rundhohlleiter umwandelt,
dadurch gekennzeichnet,daß an dem Wellentypwandler (1) ein zweiter Rundhohlleiter (2) angeschlossen ist, dessen Längsachse mit der des ersten Rundhohlleiters zusammenfällt;daß der zweite Rundhohlleiter (2) mit mehreren, auf seinem Mantel quer zur Längsachse verteilten Schlitzen (3) zur Abstrahlung und/oder Empfang von elektromagnetischen Wellen versehen ist und an seinem dem ersten Rundhohlleiter abgewandten Ende kurzgeschlossen ist. - Rundstrahlantenne nach Anspruch 1, dadurch gekennzeichnet, daß die Schlitze (3) gleichmäßig auf dem Mantel verteilt sind.
- Rundstrahlantenne nach Anspruch 1, dadurch gekennzeichnet, daß die Schlitze (3) quer zur Längsachse des zweiten Rundhohlleiters (2) auf dessen Mantel verteilt sind und daß der Wellentypwandler (1) im ersten und zweiten Rundhohlleiter den E01-Wellentyp anregt.
- Rundstrahlantenne nach Anspruch 3, dadurch gekennzeichnet, daß die einzelnen Schlitze (3) entlang einer sich um den Mantel des zweiten Rundhohlleiters (2) windenden spiralförmigen Linie angeordnet sind oder in Gruppen zusammengefaßt sind, wobei die Schlitze der einzelnen Gruppen jeweils auf einer sich von einem zum anderen Ende des zweiten Rundhohlleiters erstreckenden Linie angeordnet sind und die einzelnen Linien auf dem Mantel des zweiten Rundhohlleiters gleichmäßig verteilt sind und benachbarte Linien jeweils konstanten Abstand voneinander haben.
- Rundstrahlantenne nach Anspruch 4, dadurch gekennzeichnet, daß die Linien der einzelnen Schlitzgruppen gerade sind, die parallel zur Längsachse des zweiten Hohlleiters verlaufen, oder bogen- oder schlangenförmig geschwungene Linien mit keinem oder einem oder mehreren Wendepunkten.
- Rundstrahlantenne nach einem der vorhergehenden Ansprüche 1 bis 5, dadurch gekennzeichnet, daß der zweite Rundhohlleiter (2) an seinem dem Wellentypwandler (1) gegenüberliegenden Ende anstelle des Kurzschlusses mit einem Absorber für Mikrowellen versehen ist.
- Rundstrahlantenne nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, daß zumindest der zweite Rundhohlleiter (2) mit einem als Radom und Halterung dienenden Überzug (4) aus dielektrischem Material versehen ist.
- Rundstrahlantenne nach Anspruch 7, dadurch gekennzeichnet, daß der Überzug (4) mit Strukturen zur Polarisationswandlung versehen ist.
- Rundstrahlantenne nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, daß der ersten und/oder zweite Rundhohlleiter mit einem dielektrischen Material ausgefüllt ist (sind).
- Verfahren zur Herstellung einer Rundstrahlantenne nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, daß der zweite Rundhohlleiter (2) oder der zweite Rundhohlleiter und der Wellentypwandler (1) mit dem zugehörigen ersten Rundhohlleiter und dem Rechteckhohlleiter (6) auf galvanoplastischem Wege oder auf galvanoplastischem Wege kombiniert mit einem spanabhebenden Verfahren, vorzugsweise Drehen und/oder Fräsen, hergestellt wird (werden), indem auf einem dem Hohlleiterinnenraum entsprechenden Kern eine Metallschicht galvanisch abgeschieden wird, die in ihrer Dicke der gewünschten Hohlleiterwandstärke entspricht, und ggf. nach Einbringen der Schlitze in den Hohlleiter, der Kern auf ätztechnischem Wege wieder entfernt wird
oder
indem auf einem dem Hohlleiterinnenraum entsprechenden Kern eine Metallschicht galvanisch abgeschieden wird, die in ihrer Dicke mindestens der gewünschten Hohlleiterwandstärke entspricht und die mittels des spanabhebenden Verfahrens, vorzugsweise durch Drehen und/oder Fräsen, soweit wieder entfernt wird, bis die gewünschte Hohlleiterwandstärke erreicht ist, und, ggf. nach Einbringen der Schlitze in den Hohlleiter, der Kern auf ätztechnischem Wege wieder entfernt wird. - Verfahren nach Anspruch 10, dadurch gekennzeichnet, daß der zweite Rundhohlleiter (2) und der Wellentypwandler (1) mit erstem Rundhohlleiter und Rechteckhohlleiter (6) als ein zusammenhängendes Bauteil auf galvanoplastischem Wege oder auf galvanoplastischem Wege kombiniert und einem spanabhebenden Verfahren, vorzugsweise Drehen und/oder Fräsen, hergestellt werden.
- Verfahren nach einem der Ansprüche 10 oder 11, dadurch gekennzeichnet, daß die Schlitze (3) im Mantel des zweiten Rundhohlleiters (2) auf photoätztechnischem Wege oder mittels eines spanabhebenden Verfahrens, vorzugsweise Fräsen, eingebracht werden.
- Verfahren nach einem der Ansprüche 10 bis 12, bei welchem Verfahren der zweite Rundhohlleiter der Rundstrahlantenne zumindest in Teilschritten auf galvanoplastischem Wege hergestellt wird, gekennzeichnet durch folgende Merkmale:auf einem zylindrischen Kern (10), dessen Abmessungen den Innenabmessungen des zweiten Rundhohlleiters (2) entsprechen und dessen Material so ausgewählt ist, daß es nach einer galvanischen Beschichtung auf ätztechnischem Wege wieder entfernt werden kann, wird galvanisch eine Metallschicht (11) abgeschieden, deren Dicke mindestens gleich der gewünschten Hohlleiterwandstärke des zweiten Rundhohlleiters (2) entspricht;anschließend wird vorzugsweise mit einem spanabhebenden Verfahren, beispielsweise mittels Drehen oder Fräsen, die Metallschicht (11) soweit wieder entfernt, bis die gewünschte Wandstärke erreicht ist;danach werden die Schlitze (12) mittels spanabhebendem Verfahren, vorzugsweise durch Fräsen, oder auf photoätztechnischem Wege in die Metallschicht (11) eingebracht;danach wird auf die Metallschicht (11) außen eine Außenschicht (13) aus dielektrischem Material aufgebracht;zum Schluß wird der zylindrische Kern (10) auf ätztechnischem Wege wieder entfernt.
- Verfahren nach Anspruch 13, dadurch gekennzeichnet, daß der Kern (10) aus Aluminium und/oder die Metallschicht (11) aus Kupfer und/oder die Außenschicht (13) aus Kunststoff besteht.
- Verfahren nach Anspruch 14, dadurch gekennzeichnet, daß die Kunststoffschicht (13) durch Eintauchen der Metallschicht (11) in ein Bad mit flüssigem Kunststoff und nach der Entfernung der Metallschicht (11) aus dem Bad durch Aushärten des an der Metallschicht (11) haftenden Kunststoffs aufgebracht wird.
- Verfahren nach Anspruch 15, dadurch gekennzeichnet, daß die Kunststoffschicht (13) auf der Metallschicht (11) bis auf eine vorgegebene Schichtdicke, vorzugsweise mittels eines spanabhebenden Verfahrens, beispielsweise durch Drehen, abgetragen wird.
- Verfahren nach einem der Ansprüche 10 bis 16, dadurch gekennzeichnet, daß das Innere des ersten und/oder zweiten Rundhohlleiters mit einem dielektrischen Material ausgefüllt wird.
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE4445851A DE4445851A1 (de) | 1994-12-22 | 1994-12-22 | Rundstrahlantenne und Verfahren zu deren Herstellung |
| DE4445851 | 1994-12-22 | ||
| PCT/EP1995/004952 WO1996019847A1 (de) | 1994-12-22 | 1995-12-14 | Rundstrahlantenne und verfahren zu deren herstellung |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0799506A1 EP0799506A1 (de) | 1997-10-08 |
| EP0799506B1 true EP0799506B1 (de) | 1998-07-29 |
Family
ID=6536624
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP95942159A Expired - Lifetime EP0799506B1 (de) | 1994-12-22 | 1995-12-14 | Rundstrahlantenne und verfahren zu deren herstellung |
Country Status (3)
| Country | Link |
|---|---|
| EP (1) | EP0799506B1 (de) |
| DE (2) | DE4445851A1 (de) |
| WO (1) | WO1996019847A1 (de) |
Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE4002058A1 (de) * | 1990-01-25 | 1991-08-01 | Telefunken Systemtechnik | Konusfoermige antenne fuer den mikrowellenbereich |
Family Cites Families (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR2372522A1 (fr) * | 1976-11-30 | 1978-06-23 | Thomson Csf | Antenne omnidirectionnelle a diagramme de directivite reglable en site |
| DE3335049A1 (de) | 1983-09-28 | 1985-04-11 | Licentia Patent-Verwaltungs-Gmbh, 6000 Frankfurt | Doppelkonusantenne fuer millimeterwellen |
| US4704611A (en) * | 1984-06-12 | 1987-11-03 | British Telecommunications Public Limited Company | Electronic tracking system for microwave antennas |
| GB8701197D0 (en) * | 1987-01-20 | 1987-02-25 | Ronde F C De | Waveguide mode converter |
| US4825219A (en) | 1987-01-23 | 1989-04-25 | Hughes Aircraft Company | Slot antenna in circular waveguide |
-
1994
- 1994-12-22 DE DE4445851A patent/DE4445851A1/de not_active Withdrawn
-
1995
- 1995-12-14 WO PCT/EP1995/004952 patent/WO1996019847A1/de not_active Ceased
- 1995-12-14 EP EP95942159A patent/EP0799506B1/de not_active Expired - Lifetime
- 1995-12-14 DE DE59503025T patent/DE59503025D1/de not_active Expired - Fee Related
Patent Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE4002058A1 (de) * | 1990-01-25 | 1991-08-01 | Telefunken Systemtechnik | Konusfoermige antenne fuer den mikrowellenbereich |
Also Published As
| Publication number | Publication date |
|---|---|
| EP0799506A1 (de) | 1997-10-08 |
| DE59503025D1 (de) | 1998-09-03 |
| WO1996019847A1 (de) | 1996-06-27 |
| DE4445851A1 (de) | 1996-06-27 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE3878862T2 (de) | Wendeltyp-antenne und verfahren zu ihrer herstellung. | |
| DE69109761T2 (de) | Radiofrequenzgerät. | |
| DE2300563C2 (de) | Hohlraumantenne für Flugkörper | |
| DE3624897C2 (de) | ||
| DE69028919T2 (de) | Wendelantenne mit geteilter vierdrahtwicklung und verfahren zu deren herstellung | |
| DE2814505A1 (de) | Antennenanordnung fuer einen vorgegebenen frequenzbereich mit entsprechenden resonanzraeumen | |
| DE3727178A1 (de) | Ebene antenne | |
| DE2362913C3 (de) | Spiralantenne | |
| DE2642013A1 (de) | Antennenanordnung | |
| DE69116671T2 (de) | Schichtartig aufgebaute Mikrowellen-Streifenleitungsantenne | |
| DE3023055A1 (de) | Antenne | |
| EP0298306A2 (de) | Radartarnmaterial | |
| DE69733036T2 (de) | Elektronische einheit zur drahtlosen übertragung von signalen | |
| DE3325080A1 (de) | Rillenhornstrahler | |
| DE69420219T2 (de) | Abstimmbare Leiterplattenantenne | |
| DE2339533A1 (de) | Kuenstliches dielektrikum zur steuerung von antennendiagrammen | |
| EP0355758B1 (de) | Wellenleiteranordnung | |
| DE69108155T2 (de) | Richtnetzwerk mit benachbarten Strahlerelementen für Funkübertragungssystem und Einheit mit einem derartigen Richtnetzwerk. | |
| DE1616252C3 (de) | Breitband-Rundstrahlantenne für Mikrowellen, bestehend aus einem vertikalen Rundhohlleiter und wenigstens einem Kegelreflektor | |
| DE4445851A1 (de) | Rundstrahlantenne und Verfahren zu deren Herstellung | |
| WO1987001517A1 (fr) | Antenne a cavite resonante | |
| DE4239785A1 (de) | Gruppenantenne in Streifenleitertechnik | |
| DE3804118C2 (de) | Hornstrahler | |
| EP0406564B1 (de) | Stabförmiger Strahler für zwei Frequenzbereiche | |
| DE2921596C2 (de) | Rillenhohlleiter bzw. Rillenhornstrahler |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 19970408 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): DE FR GB |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| 17Q | First examination report despatched |
Effective date: 19970922 |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): DE FR GB |
|
| REF | Corresponds to: |
Ref document number: 59503025 Country of ref document: DE Date of ref document: 19980903 |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 19981012 |
|
| ET | Fr: translation filed | ||
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: IF02 |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: 732E |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: TP Ref country code: FR Ref legal event code: CD |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20061215 Year of fee payment: 12 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20061218 Year of fee payment: 12 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20061231 Year of fee payment: 12 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20071214 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20080701 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20081020 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20071214 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20071231 |