EP0739855A2 - Vorrichtung zur Bearbeitung von Gebinden od. dgl. - Google Patents
Vorrichtung zur Bearbeitung von Gebinden od. dgl. Download PDFInfo
- Publication number
- EP0739855A2 EP0739855A2 EP96106242A EP96106242A EP0739855A2 EP 0739855 A2 EP0739855 A2 EP 0739855A2 EP 96106242 A EP96106242 A EP 96106242A EP 96106242 A EP96106242 A EP 96106242A EP 0739855 A2 EP0739855 A2 EP 0739855A2
- Authority
- EP
- European Patent Office
- Prior art keywords
- station
- drive
- stations
- carousel
- assigned
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
- 230000033001 locomotion Effects 0.000 claims abstract description 12
- 230000001360 synchronised effect Effects 0.000 claims abstract description 7
- 238000002372 labelling Methods 0.000 claims abstract description 5
- 235000013361 beverage Nutrition 0.000 claims description 3
- 230000008901 benefit Effects 0.000 description 6
- 230000000712 assembly Effects 0.000 description 5
- 238000000429 assembly Methods 0.000 description 5
- 238000012423 maintenance Methods 0.000 description 3
- 230000005540 biological transmission Effects 0.000 description 2
- 230000000694 effects Effects 0.000 description 2
- 238000005303 weighing Methods 0.000 description 2
- 230000008859 change Effects 0.000 description 1
- 238000004140 cleaning Methods 0.000 description 1
- 238000004891 communication Methods 0.000 description 1
- 238000010276 construction Methods 0.000 description 1
- 230000008878 coupling Effects 0.000 description 1
- 238000010168 coupling process Methods 0.000 description 1
- 238000005859 coupling reaction Methods 0.000 description 1
- 230000001419 dependent effect Effects 0.000 description 1
- 230000008030 elimination Effects 0.000 description 1
- 238000003379 elimination reaction Methods 0.000 description 1
- 238000005516 engineering process Methods 0.000 description 1
- 239000000314 lubricant Substances 0.000 description 1
- 238000005461 lubrication Methods 0.000 description 1
- 230000007257 malfunction Effects 0.000 description 1
- 238000005259 measurement Methods 0.000 description 1
- 230000007246 mechanism Effects 0.000 description 1
- 239000002184 metal Substances 0.000 description 1
- 230000009467 reduction Effects 0.000 description 1
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 1
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B67—OPENING, CLOSING OR CLEANING BOTTLES, JARS OR SIMILAR CONTAINERS; LIQUID HANDLING
- B67C—CLEANING, FILLING WITH LIQUIDS OR SEMILIQUIDS, OR EMPTYING, OF BOTTLES, JARS, CANS, CASKS, BARRELS, OR SIMILAR CONTAINERS, NOT OTHERWISE PROVIDED FOR; FUNNELS
- B67C7/00—Concurrent cleaning, filling, and closing of bottles; Processes or devices for at least two of these operations
- B67C7/0006—Conveying; Synchronising
- B67C7/0013—Synchronising
Definitions
- the invention relates to a device for filling, closing and labeling containers for receiving food or beverages, with a first carousel-like station which can be fed via a feed device for the containers and at least one further carousel-like station connected downstream of this.
- the stations are continuously rotating during their operation and the continuously rotating components of at least one station have a high mass inertia.
- a synchronizing device is provided for synchronizing the endlessly rotating movement.
- bottles for example bottles, cans, boxes or the like
- closing station for example with so-called.
- Bottle caps or metal lids A labeling station is often connected as a further station.
- the individual stations are separate machine assemblies, which Transport devices for the containers are interconnected.
- the endlessly moving components of the stations usually have masses of several tons and are therefore characterized by a high inertia.
- Known devices of the type mentioned have a central drive motor which is installed, for example, at the filling station or at the closing station.
- the further station or the further stations are also driven by the central drive motor and are connected to the station having the drive motor and its drive via a complex gear mechanism.
- gearboxes often have a gear play or do not work exactly synchronously
- Such differential gears which are also referred to as "motion timers" are of a very complicated and complex construction.
- the individual stations usually work at a high working speed. Since filling stations and also closing stations are usually assemblies weighing several tons, the desired synchronization in these circumstances can only be achieved by using very heavy and complex gears.
- complex braking devices are furthermore provided at the individual stations in known devices, in order on the one hand to load the individual transmission elements and the cardan shafts connecting them as little as possible and on the other hand to achieve a precisely coordinated stopping position at the individual stations.
- the invention has for its object to improve devices of the type mentioned in such a way that both the structure and the operation is simple, reliable and inexpensive.
- the carousel-like stations are each assigned separate drive motors and measuring sensors (so-called pick-ups) designed as motion sensors, and that the synchronization device has a central computer unit (CPU) to which the measured values of the measuring sensors are fed, and the central computer unit regulates the drive motors on the basis of the supplied measured values in order to achieve the synchronously rotating endless movement of the carousel-like stations.
- CPU central computer unit
- each station is assigned its own drive motor, it is no longer necessary to connect the individual machine assemblies to one another via complex gear arrangements and cardan shafts.
- the synchronization is done by computer technology or electronically.
- the stations can also be operated separately from one another, for example for carrying out cleaning or adjustment work.
- Another advantage is that complex special gears can be saved and the considerable masses to be driven are driven directly at the respective station, and it is not necessary to move the considerable masses further Forward the required torques to the next station via cardan shaft arrangements.
- a further advantage of the invention consists in considerable energy savings compared to the prior art, since the friction losses which occur in the mechanical components saved compared to the prior art do not occur here.
- Complicated oil lubrication systems and associated oil treatment systems which keep oil free of water, for example, can also be saved.
- the device according to the invention works in a manner which reduces noise and emissions and is energy-saving and is therefore environmentally friendly. Furthermore, the risk of occurrence of vibration effects and the risk of malfunctions in the device, for example due to contaminated lubricants, are reduced.
- the drive motors are also assigned measuring sensors whose signals can be fed to the central unit.
- the signals from these sensors can be used to compensate for any gear play in a gear between the drive motor and the carousel of the station.
- the sensors are preferably designed as incremental encoders.
- Another advantage of the invention is that the manual synchronization required in conventional devices to achieve synchronous running of the stations can be dispensed with.
- a central computer in the PLC control can be assigned to the central processing unit. Different distances (so-called divisions) for different containers or products to be processed can be realized by appropriately controlling the stations via the central unit.
- Another advantage is that when stopping over each individual drive motor, the machine assembly of each station can be positioned synchronously. The forces generated by the drive masses moving in the individual stations in the event of braking are intercepted at the point at which they arise, without these forces being transmitted to other machine assemblies via gears and cardan shafts.
- a further embodiment of the invention can provide that a storage device for electrical energy is provided.
- an electrical switching arrangement can be provided which switches the drive motor assigned to the station with the largest drive mass in each case into generator operation in the event of a mains voltage failure or a similar emergency stop situation. The electrical energy generated during the generator operation of this drive motor is fed to the storage device and from this in turn to the motor or motors with the respectively smaller drive masses.
- Another advantage of the invention is that no auxiliary drives are required for a possible operation of a single station regardless of the other stations.
- a further advantage of the invention is considerable energy savings.
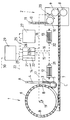
- the invention is explained in more detail below with reference to the exemplary embodiment shown schematically in the drawing.
- the single figure shows a schematic representation of a filling station and closing station for containers designed, for example, as bottles.
- a schematically illustrated carousel-like filling station which has endlessly rotating components during operation is denoted by 1 and a schematically illustrated carousel-like closing station which has endlessly rotating components during operation is designated by 2.
- Containers 3, for example bottles, are fed to the filling station 1 via a feed device, indicated schematically by 4, from the direction of the arrow A.
- the containers 3 are then separated by means of a separating device 5 and then fed to a filling plate 6 rotatably arranged in the direction of arrow B.
- the containers are filled, for example with a drink, via a filling device (not shown).
- the filled containers are then fed to an intermediate transport device denoted by 7 and fed to the carousel-like closing station 2 in the direction of arrow C.
- the closing station 2 has components 8, 9 and 10 not described in detail.
- the containers 3 designed as bottles are closed in the closing station, for example by means of a crown cap.
- the closed containers are then transported further in the direction of arrow D via a transport device designated by 11 and passed on for further processing, for example a labeling station (not shown).
- a separate drive motor is assigned to each of the stations 1 and 2, whose endlessly moving components have masses of different sizes weighing tons. which is shown schematically.
- the filling station 1 is assigned a drive motor 12 and the closing station 2 a drive motor 13.
- a synchronizing device for synchronizing the movement of the filling station 1 and the closing station 2 has a central processing unit 14 which communicates with the drive motors 12 and 13 and via further lines 17 and 18 via a schematically illustrated communication link, such as a wireless transmission or lines 15 and 16
- Transducers 19 and 20 are connected to stations 1 and 2.
- the transducers record motion-dependent parameters of the endlessly rotating components of the stations and are preferably designed as incremental encoders.
- the central processing unit has a power supply part 21 with a mains connection 22, a CPU 22, a first drive module 23 assigned to the drive motor 12 and a second drive module 24 assigned to the drive motor 13.
- the drive modules 23 and 24 are connected via lines 25 and 26 to a storage device 27 for electrical energy.
- the CPU 22 is also connected via a line 28 to a host computer 29 with a network connection 30.
- the synchronization between the filling station 1 and the closing station 2 takes place in that current central values are transmitted to the central processing unit 14 via the measuring sensors 19 and 20.
- the drive motors 12 and 13 can be controlled electronically so that the desired synchronization takes place. Compensation for any gear play that may be present in (not shown) mechanical drive devices between the drive motors 12 and 13 and the respective station 1 and 2 can be carried out electronically by evaluating signals which originate from the measurement motors 31 and 32 additionally assigned to the drive motors.
- the drive motor to which the greatest drive mass is assigned is switched to generator operation in such a case.
- the electrical energy generated during this generator operation is supplied to the storage device 27. Electrical energy is then supplied to the other drive motor from the storage device in order to bring about an exactly positioned stopping of the assemblies.
Landscapes
- Connection Of Motors, Electrical Generators, Mechanical Devices, And The Like (AREA)
- Filling Of Jars Or Cans And Processes For Cleaning And Sealing Jars (AREA)
- Auxiliary Devices For And Details Of Packaging Control (AREA)
Abstract
Bei einer Vorrichtung zur Bearbeitung von Gebinden (3) od. dgl. an mehreren einander nachfolgend angeordneten karussellartig ausgebildeten Stationen mit großen endlos umlaufend bewegten Massen, vorzugsweise zum Füllen und Verschließen von Gebinden, sind eine erste Station (z.B. Füllstation)(1) und wenigstens eine dieser ersten Station nachgeschaltete weitere Station (z.B. Verschließstation)(2) vorgesehen. Zur Synchronisierung der Antriebe der Stationen ist vorgesehen, daß jeder Station ein gesonderter Antriebsmotor (12,13) zugeordnet ist, und daß die Synchronisiereinrichtung rechnertechnisch arbeitet und eine zentrale Recheneinheit (14) aufweist, welche mit den Antriebsmotoren in Wirkverbindung steht. Den Stationen sind jeweils Meßwertaufnehmer (19,20,31,32) zugeordnet, deren Meßwerte der zentralen Recheneinheit zugeleitet werden, so daß dann die Synchronisierung erfolgen kann.
Description
- Die Erfindung betrifft eine Vorrichtung zum Füllen, Verschließen und Etikettieren von Gebinden zur Aufnahme von Nahrungsmitteln oder Getränken, mit einer über eine Zuführeinrichtung für die Gebinde beschickbaren ersten karussellartigen Station und Wenigstens einer dieser nachgeschalteten weiteren karussellartigen Station. Dabei sind die Stationen während ihres Betriebes endlos umlaufend bewegt und die endlos umlaufend bewegten Komponenten wenigstens einer Station weisen eine hohe Massenträgheit auf. Weiterhin ist eine Synchronisiereinrichtung zur Synchronisierung der endlos umlaufenden Bewegung vorgesehen.
- Es ist bekannt, Gebinde (z.B. Flaschen, Dosen, Kartons od. dgl.) in der Getränke- oder Lebensmittelindustrie in Füllmaschinen zu füllen und dann anschließend die Gebinde in einer weiteren karussellartigen Station, der sog. Verschließstation, zu verschließen, beispielsweise mit sog. Kronkorken oder Blechdeckeln. Oft schließt sich als weitere Station noch eine Etikettierstation an.
- Für die störungsfreie Bearbeitung in den einzelnen Stationen ist es erforderlich, die einzelnen Stationen exakt synchron zueinander zu betreiben, d.h. die endlos umlaufenden Bewegungen der einzelnen Stationen müssen unter allen Betriebsbedingungen hinsichtlich der Umlauffrequenz und -phase in einer festen Beziehung stehen. Bei den einzelnen Stationen handelt es sich um jeweils getrennte Maschinenbaugruppen, die über Transporteinrichtungen für die Gebinde miteinander in Verbindung stehen. Die endlos umlaufend bewegten Komponenten der Stationen weisen üblicherweise tonnenschwere Massen auf und sind deshalb durch eine hohe Massenträgheit gekennzeichnet.
- Bekannte Vorrichtungen der eingangs genannten Art weisen einen zentralen Antriebsmotor auf, der beispielsweise an der Füllstation oder an der Verschließstation installiert ist. Die weitere Station bzw. die weiteren Stationen werden ebenfalls über den zentralen Antriebsmotor angetrieben und sind dazu über eine aufwendige Getriebemechanik mit der den Antriebsmotor aufweisenden Station und deren Antrieb verbunden. Da Getriebe oft ein Getriebespiel aufweisen bzw. nicht exakt synchron arbeiten, ist es weiterhin bekannt, zusätzliche Ausgleichsgetriebeanordnungen zwischen den Stationen vorzusehen, mittels derer die gewünschte Teilung (Abstände der Gebinde) und der Synchronlauf eingestellt werden können. Derartige Ausgleichsgetriebe, welche auch als "motion timer" bezeichnet werden, sind von sehr kompliziertem und aufwendigem Aufbau. Die einzelnen Stationen arbeiten üblicherweise mit einer hohen Arbeitsgeschwindigkeit. Da es sich bei Füllstationen und auch bei Verschließstationen üblicherweise um tonnenschwere Baugruppen handelt, kann die gewünschte Synchronisierung bei diesen Gegebenheiten nur durch den Einsatz sehr schwerer und aufwendiger Getriebe erreicht werden.
- Im Falle eines Produktwechsels oder einer Abkopplung von einzelnen Maschinenteilen ist es für die Wiederherstellung des Synchronlaufes erforderlich, alle mechanischen Komponenten neu einzustellen, was einen sehr hohen Aufwand mit sich bringt. Für diese Arbeiten wird zudem qualifiziertes Personal benötigt. Für die Aufrechterhaltung des Synchronlaufes ist weiterhin ein großer Aufwand hinsichtlich der Wartung der Getriebe, der Kupplungen und auch die Zurverfügungstellung einer unterbrechungsfreien elektrischen Energieversorgung (z.B. durch Batterien) nötig, die bei einem Ausfall der Netzspannung die Kupplungen weiterhin zusammenhält, so daß die Stationen nicht asynchron laufen, was zu erheblichen Schäden führen könnte. Bei einer Betriebsunterbrechung sind bei bekannten Vorrichtungen weiterhin aufwendige Bremseinrichtungen an den einzelnen Stationen vorgesehen, um einerseits die einzelnen Getriebeelemente und die diese verbindenden Kardanwellen möglichst wenig zu belasten, und zum anderen um eine exakt aufeinander abgestimmte Anhalteposition an den einzelnen Stationen zu erreichen.
- Der Erfindung liegt die Aufgabe zugrunde, Vorrichtungen der eingangs genannten Art derart zu verbessern, daß sowohl der Aufbau als auch der Betrieb einfacher, betriebssicherer und kostengünstiger wird.
- Zur Lösung dieser Aufgabe ist erfindungsgemäß vorgesehen, daß den karussellartigen Stationen jeweils gesonderte Antriebsmotoren und als Bewegungssensoren ausgebildete Meßwertaufnehmer (sog. pick-ups) zugeordnet sind, und daß die Synchronisiereinrichtung eine zentrale Rechnereinheit (CPU) aufweist, der die Meßwerte der Meßwertaufnehmer zugeführt werden, und die zentrale Rechnereinheit auf der Basis der zugeführten Meßwerte die Antriebsmotoren zur Erzielung der synchron umlaufenden Endlosbewegung der karussellartigen Stationen regelt.
- Dadurch, daß jeder Station ein eigener Antriebsmotor zugeordnet ist, ist es nun nicht mehr erforderlich, die einzelnen Maschinenbaugruppen über aufwendige Getriebeanordnungen und Kardanwellen miteinander zu verbinden. Die Synchronisierung erfolgt rechnertechnisch bzw. auf elektronischem Wege. Hierbei ist u.a. vorteilhaft, daß die Stationen auch getrennt voneinander betrieben werden können, z.B. zur Durchführung von Reinigungs- oder Einstellarbeiten. Ein weiterer Vorteil besteht darin, daß aufwendige Spezialgetriebe eingespart werden und die erheblichen anzutreibenden Massen direkt an der jeweiligen Station angetrieben werden, und es nicht erforderlich ist, die für die Bewegung der erheblichen Massen an weiteren Stationen erforderlichen Drehmomente über Kardanwellenanordnungen zur jeweils nächsten Station weiterzuleiten.
- Ein weiterer Vorteil der Erfindung besteht in einer erheblichen Energieersparnis gegenüber dem Stand der Technik, da die bei den gegenüber dem Stand der Technik eingesparten mechanischen Bauelementen auftretenden Reibungsverluste hier nicht auftreten. Weiterhin können komplizierte Ölschmiersysteme und diesen zugeordnete Ölaufbereitungsanlagen, welche Öl beispielsweise wasserfrei halten, eingespart werden. Die erfindungsgemäße Vorrichtung arbeitet gegenüber dem Stand der Technik geräusch- und emissionsgemindert und energiesparend und ist daher umweltfreundlich. Weiterhin ist die Gefahr eines Auftretens von Vibrationseffekten und die Gefahr, daß bei der Vorrichtung Funktionsstörungen beispielsweise infolge verschmutzter Schmierstoffe auftreten, verringert.
- In weiterer Ausgestaltung der Erfindung kann vorgesehen sein, daß auch den Antriebsmotoren Meßwertaufnehmer zugeordnet sind, deren Signale der Zentraleinheit zuführbar sind. Die Signale dieser Meßwertaufnehmer können zum Ausgleich von eventuell vorhandenem Zahnradspiel in einem Getriebe zwischen Antriebsmotor und dem Karussell der Station verwendet werden.
- Die Meßwertaufnehmer sind vorzugsweise als Inkrementalgeber ausgebildet.
- Ein weiterer Vorteil der Erfindung besteht darin, daß die bei herkömmlichen Vorrichtungen erforderliche Handsynchronisation für die Erzielung des Synchronlaufes der Stationen entfallen kann. Hierzu kann in vorteilhafter Ausgestaltung der Erfindung der zentralen Recheneinheit ein Leitrechner in SPS-Steuerung zugeordnet sein. Unterschiedliche Abstände (sog. Teilungen) bei unterschiedlichen zu bearbeitenden Gebinden bzw. Produkten können durch eine entsprechende Ansteuerung der Stationen über die Zentraleinheit realisiert werden. Ein weiterer Vorteil besteht darin, daß bei einem Anhalten über jeden einzelnen Antriebsmotor die Maschinenbaugruppe jeder Station synchron positioniert werden kann. Die durch die in den einzelnen Stationen bewegten Antriebsmassen im Falle eines Bremsens auftretenden Kräfte werden an dem Ort ihres Entstehens abgefangen, ohne daß diese Kräfte über Getriebe und Kardanwellen auf andere Maschinenbaugruppen übertragen werden.
- Um bei einem Netzspannungsausfall oder einer ähnlichen Notstoppsituation ein zur Vermeidung von Schäden erforderliches synchrones Anhalten aller Stationen zu gewährleisten, kann in weiterer Ausgestaltung der Erfindung vorgesehen sein, daß eine Speichereinrichtung für elektrische Energie vorgesehen ist. Außerdem kann eine elektrische Schaltanordnung vorgesehen sein, die den der Station mit der jeweils größten Antriebsmasse zugeordneten Antriebsmotor bei einem Netzspannungsausfall oder einer ähnlichen Notstoppsituation in einen Generatorbetrieb umschaltet. Die während des Generatorbetriebes dieses Antriebsmotors erzeugte elektrische Energie wird der Speichereinrichtung und aus dieser wiederum dem Motor oder den Motoren mit den jeweils kleineren Antriebsmassen zugeführt. Damit wird erreicht, daß im Notfall die Antriebsmasse mit der größten kinetischen Energie durch den Generatorbetrieb des zugeordneten Antriebsmotors abgebremst wird und dem bzw. den den Antriebsmassen mit geringerer kinetischer Energie zugeordneten Antriebsmotor bzw. -motoren zusätzliche elektrische Energie zugeführt werden kann, so daß insgesamt ein synchrones Anhalten aller Stationen erreicht wird.
- Ein weiterer Vorteil der Erfindung besteht darin, daß für einen etwaigen Betrieb einer einzelnen Station unabhängig von den jeweils anderen Stationen keine Hilfsantriebe erforderlich sind. Die durch die Erfindung mögliche Einsparung mechanischer Bauteile, wie Getriebeübersetzungen oder Verbindungseinheiten (Kupplungen und Wellen) führt zu einem gegenüber dem Stand der Technik geringeren Wartungsaufwand. Infolge des Wegfalls der Reibungsverluste in Getrieben und bei Wellen ergibt sich als weiterer Vorteil bei der Erfindung eine erhebliche Energieeinsparung.
- Die Erfindung wird nachfolgend anhand des in der Zeichnung schematisch dargestellten Ausführungsbeispiels näher erläutert. Die einzige Figur zeigt eine schematische Darstellung einer Füllstation und Verschließstation für beispielsweise als Flaschen ausgebildete Gebinde.
- In der Zeichnung ist eine schematisch dargestellte karussellartige und bei Betrieb endlos umlaufende Komponenten aufweisende Füllstation mit 1 und eine schematisch dargestellte karussellartige und bei Betrieb endlos umlaufende Komponenten aufweisende Verschließstation mit 2 bezeichnet. Der Füllstation 1 werden Gebinde 3, beispielsweise Flaschen, über eine schematisch mit 4 bezeichnete Zuführeinrichtung aus Richtung des Pfeiles A zugeführt. Die Gebinde 3 werden dann mittels einer Vereinzelungseinrichtung 5 vereinzelt und dann einem in Pfeilrichtung B drehbar angeordneten Füllteller 6 zuführt. Hier erfolgt über eine (nicht dargestellte) Fülleinrichtung eine Befüllung der Gebinde, beispielsweise mit einem Getränk. Die gefüllten Gebinde werden dann einer mit 7 bezeichneten Zwischentransporteinrichtung zugeführt und auf dieser in Pfeilrichtung C der karussellartige Verschließstation 2 zugeleitet. Die Verschließstation 2 weist nicht im einzelnen beschriebene Komponenten 8, 9 und 10 auf. Die als Flaschen ausgebildeten Gebinde 3 werden in der Verschließstation beispielsweise mittels eines Kronkorkens verschlossen. Die verschlossenen Gebinde werden anschließend über eine mit 11 bezeichnete Transporteinrichtung in Pfeilrichtung D weitertransportiert und einer weiteren Bearbeitung, beispielsweise einer Etikettierstation (nicht dargestellt) zugeleitet.
- Den Stationen 1 und 2, deren endlos umlaufend bewegte Komponenten tonnenschwere Massen unterschiedlicher Größe aufweisen, ist jeweils ein gesonderter Antriebsmotor zugeordnet, der schematisch dargestellt ist. Der Füllstation 1 ist ein Antriebsmotor 12 und der Verschließstation 2 ein Antriebsmotor 13 zugeordnet. Eine Synchronisiereinrichtung zur Synchronisierung der Bewegung der Füllstation 1 und der Verschließstation 2 weist eine zentrale Recheneinheit 14 auf, welche über eine schematisch dargestellte Kommunikationsstrecke, wie z.B. eine drahtlose Übertragung oder Leitungen 15 und 16 mit den Antriebsmotoren 12 und 13 und über weitere Leitungen 17 und 18 Meßwertaufnehmern 19 und 20 an den Stationen 1 und 2 verbunden ist. Die Meßwertaufnehmer nehmen bewegungsabhängige Parameter der endlos umlaufenden Komponenten der Stationen auf und sind vorzugsweise als Inkrementalgeber ausgebildet. Die zentrale Recheneinheit weist ein Stromversorgungsteil 21 mit einem Netzanschluß 22, eine CPU 22, ein dem Antriebsmotor 12 zugeordnetes erstes Antriebsmodul 23 und ein dem Antriebsmotor 13 zugeordnetes zweites Antriebsmodul 24 auf. Die Antriebsmodule 23 und 24 stehen über Leitungen 25 und 26 mit einer Speichereinrichtung 27 für elektrische Energie in Verbindung. Die CPU 22 steht weiterhin über eine Leitung 28 mit einem Leitrechner 29 mit einem Netzanschluß 30 in Verbindung.
- Die Synchronisation zwischen der Füllstation 1 und der Verschließstation 2 erfolgt dadurch, daß der zentralen Recheneinheit 14 über die Meßwertaufnehmer 19 und 20 jeweils aktuelle Meßwerte übermittelt werden. Auf elektronischem Wege kann mit Hilfe dieser Meßwerte eine Regelung der Antriebsmotoren 12 und 13 dahingehend erfolgen, daß die gewünschte Synchronisierung erfolgt. Ein Ausgleich ggf. vorhandenen Zahnradspiels in (nicht dargestellten) mechanischen Antriebseinrichtungen zwischen den Antriebsmotoren 12 und 13 und der jeweiligen Station 1 und 2 kann auf elektronischem Wege durch Auswertung von Signalen erfolgen, welche von den Antriebsmotoren zusätzlich zugeordneten Meßwertaufnehmern 31 und 32 stammen.
- Um bei Netzspannungsausfall oder einer anderweitigen Notstoppsituation ein exakt positioniertes Anhalten sowohl der Füllstation 1 als auch der Verschließstation zu bewirken, wird derjenige Antriebsmotor, dem jeweils die größte Antriebsmasse zugeordnet ist, in einem solchen Fall auf Generatorbetrieb umgeschaltet. Die bei diesem Generatorbetrieb erzeugte elektrische Energie wird der Speichereinrichtung 27 zugeführt. Dem anderen Antriebsmotor wird dann aus der Speichereinrichtung elektrische Energie zugeführt, um ein exakt positioniertes Anhalten der Baugruppen zu bewirken.
Claims (5)
- Vorrichtung zum Füllen, Verschließen und Etikettieren von Gebinden zur Aufnahme von Nahrungsmitteln oder Getränken, mit einer über eine Zuführeinrichtung für die Gebinde (3) beschickbaren ersten karussellartigen Station (1), wenigstens einer dieser nachgeschalteten weiteren karussellartigen Station (2), wobei die Stationen während ihres Betriebes endlos umlaufend bewegt sind und die endlos umlaufend bewegten Komponenten wenigstens einer Station eine hohe Massenträgheit aufweisen, und mit einer Synchronisiereinrichtung zur Synchronisierung der endlos umlaufenden Bewegung, dadurch gekennzeichnet, daß den karussellartigen Stationen (1, 2) jeweils gesonderte Antriebsmotoren (12, 13) und als Bewegungssensoren ausgebildete Meßwertaufnehmer (19, 20) zugeordnet sind, und daß die Synchronisiereinrichtung eine zentrale Rechnereinheit (14) aufweist, der die Meßwerte der Meßwertaufnehmer (19, 20) zugeführt werden, und die zentrale Rechnereinheit auf der Basis der zugeführten Meßwerte die Antriebsmotoren (12, 13) zur Erzielung der synchron umlaufenden Endlosbewegung der karussellartigen Stationen (1, 2) regelt.
- Vorrichtung nach Anspruch 1, dadurch gekennzeichnet, daß den Antriebsmotoren (12, 13) mit der zentralen Recheneinheit (14) in elektrischer Verbindung stehende Meßwertaufnehmer (31, 32) zugeordnet sind.
- Vorrichtung nach Anspruch 1 oder 2, dadurch gekennzeichnet, daß die Meßwertaufnehmer (19, 20, 31, 32) als Inkrementalgeber ausgebildet sind.
- Vorrichtung nach einem der Ansprüche 1 bis 3, dadurch gekennzeichnet, daß der zentralen Recheneinheit (14) ein Leitrechner (29) zugeordnet ist.
- Vorrichtung nach einem der Ansprüche 1 bis 4, dadurch gekennzeichnet, daß eine Speichereinrichtung (27) für elektrische Energie vorgesehen ist, und daß eine den der Station mit der jeweils größten Antriebsmasse zugeordneten Antriebsmotor (12 bzw. 13) bei einem Netzspannungsausfall oder einer ähnlichen Notstoppsituation in einen Generatorbetrieb umschaltende elektrische Schaltanordnung vorgesehen ist, und die während des Generatorbetriebes dieses Antriebsmotors erzeugte elektrische Energie der Speichereinrichtung (27) zuführbar ist, und dem Antriebsmotor mit der jeweils kleineren zugeordneten Antriebsmasse bzw. den Antriebsmotoren mit den jeweils kleineren zugeordneten Antriebsmassen elektrische Antriebsenergie aus der Speichereinrichtung (27) zuführbar ist.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE1995115614 DE19515614A1 (de) | 1995-04-28 | 1995-04-28 | Vorrichtung zur Bearbeitung von Gebinden o. dgl. |
| DE19515614 | 1995-04-28 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0739855A2 true EP0739855A2 (de) | 1996-10-30 |
| EP0739855A3 EP0739855A3 (de) | 1997-01-02 |
Family
ID=7760572
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP96106242A Withdrawn EP0739855A3 (de) | 1995-04-28 | 1996-04-20 | Vorrichtung zur Bearbeitung von Gebinden od. dgl. |
Country Status (4)
| Country | Link |
|---|---|
| EP (1) | EP0739855A3 (de) |
| JP (1) | JPH08301393A (de) |
| CN (1) | CN1141878A (de) |
| DE (1) | DE19515614A1 (de) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP2735538A1 (de) * | 2012-11-22 | 2014-05-28 | SIDEL S.p.A. con Socio Unico | System und Verfahren zur Synchronisierung von Drehbewegungen elementarer Teile einer Anlage zur Verarbeitung von Behältern |
| EP2848415A1 (de) * | 2013-09-04 | 2015-03-18 | Krones AG | Vorrichtung zum Bedrucken von Behältern, insbesondere mittels einer Rundläufermaschine |
| EP3572360A1 (de) * | 2018-05-22 | 2019-11-27 | Gebo Packaging Solutions Italy SRL | Verarbeitungseinheit zum waschen leerer artikel und zugehöriges verfahren |
Families Citing this family (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE19735942C2 (de) * | 1997-08-19 | 2000-02-03 | Elau Elektronik Automations Ag | Verfahren zum Betrieb einer Verpackungsmaschine mit elektrischer Königswelle sowie Verpackungsmaschine |
| JP2002019740A (ja) * | 2000-07-06 | 2002-01-23 | Toyo Jidoki Co Ltd | 容器包装処理システム |
| DE10110429B4 (de) * | 2001-03-05 | 2015-08-27 | Zmt Österlein Gmbh Zerspanungs- Und Maschinenbautechnik | Fördervorrichtung zum Fördern von Gegenständen längs einer Kreisbahn in einer Produktionsanlage |
| DE10121833A1 (de) * | 2001-05-04 | 2002-11-14 | Krones Ag | Transportanlage für Stückgut |
| DE102006023764A1 (de) * | 2006-05-20 | 2007-11-22 | Khs Ag | Verfahren sowie Vorrichtung zum Sterilisieren von Flaschen oder dergleichen Behälter |
| DE102006062510A1 (de) * | 2006-12-29 | 2008-07-03 | Krones Ag | Maschine zum Etikettieren von Gefäßen |
| JP5256766B2 (ja) * | 2008-02-18 | 2013-08-07 | 澁谷工業株式会社 | 物品処理装置 |
| JP5465492B2 (ja) * | 2009-08-31 | 2014-04-09 | 三菱重工食品包装機械株式会社 | 衛生バッグ製造装置 |
| JP6493761B2 (ja) * | 2015-12-07 | 2019-04-03 | 三菱重工機械システム株式会社 | 回転搬送部の同期運転調整装置、回転搬送部、搬送システム、回転搬送部の同期運転調整方法、および充填ボトルの製造方法 |
| DE102023128375A1 (de) * | 2023-10-17 | 2025-04-17 | Krones Aktiengesellschaft | Verpackungsmaschine und Verfahren zur Funktionsüberwachung von Handhabungseinrichtungen innerhalb von Verpackungsprozessen |
Family Cites Families (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4691496A (en) * | 1983-01-31 | 1987-09-08 | Peco Controls Corporation | Filler line monitoring system |
| US4554774A (en) * | 1983-04-30 | 1985-11-26 | Shibuya Kogyo Co., Ltd. | System for synchronizing two or more process units |
| DE3347113C2 (de) * | 1983-12-27 | 1986-04-10 | SKF GmbH, 8720 Schweinfurt | Spinn- oder Zwirnmaschine mit Einzelantrieb |
| JPS63283498A (ja) * | 1987-05-14 | 1988-11-21 | Meidensha Electric Mfg Co Ltd | インバ−タ装置の減速停止制御装置 |
| JPH0629049B2 (ja) * | 1988-12-28 | 1994-04-20 | 株式会社フジキカイ | 横型製袋充填包装機のシール体駆動制御装置 |
| IT1240311B (it) * | 1989-12-29 | 1993-12-07 | Cavanna Spa | Procedimento per controllare l'avanzamento del film di avvolgimento in macchine incartatrici e relativa macchina incartatrice |
| DE4306307C2 (de) * | 1993-03-01 | 1997-08-14 | Siemens Ag | Verfahren zur Schadensverhütung an numerisch gesteuerten Maschinen bei Netzausfall |
| DE9403763U1 (de) * | 1994-03-05 | 1994-05-05 | Krones Ag Hermann Kronseder Maschinenfabrik, 93073 Neutraubling | Vorrichtung zur formschlüssigen Gefäßübergabe zwischen wenigstens zwei angetriebenen Gefäßbehandlungsmaschinen |
-
1995
- 1995-04-28 DE DE1995115614 patent/DE19515614A1/de not_active Ceased
-
1996
- 1996-04-20 EP EP96106242A patent/EP0739855A3/de not_active Withdrawn
- 1996-04-27 CN CN 96108904 patent/CN1141878A/zh active Pending
- 1996-04-30 JP JP10973596A patent/JPH08301393A/ja active Pending
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP2735538A1 (de) * | 2012-11-22 | 2014-05-28 | SIDEL S.p.A. con Socio Unico | System und Verfahren zur Synchronisierung von Drehbewegungen elementarer Teile einer Anlage zur Verarbeitung von Behältern |
| EP2848415A1 (de) * | 2013-09-04 | 2015-03-18 | Krones AG | Vorrichtung zum Bedrucken von Behältern, insbesondere mittels einer Rundläufermaschine |
| EP2848415B1 (de) | 2013-09-04 | 2017-01-11 | Krones AG | Vorrichtung zum Bedrucken von Behältern, insbesondere mittels einer Rundläufermaschine |
| EP3572360A1 (de) * | 2018-05-22 | 2019-11-27 | Gebo Packaging Solutions Italy SRL | Verarbeitungseinheit zum waschen leerer artikel und zugehöriges verfahren |
Also Published As
| Publication number | Publication date |
|---|---|
| JPH08301393A (ja) | 1996-11-19 |
| EP0739855A3 (de) | 1997-01-02 |
| DE19515614A1 (de) | 1996-10-31 |
| CN1141878A (zh) | 1997-02-05 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP1161317B1 (de) | Transportsystem | |
| CH672768A5 (de) | ||
| EP1652012A1 (de) | Linearmotor mit fortbewegungsregelung | |
| DE19515614A1 (de) | Vorrichtung zur Bearbeitung von Gebinden o. dgl. | |
| EP0089543A1 (de) | Maschine zum Abfüllen und Verpacken von Nahrungsmitteln | |
| EP3521219A1 (de) | Transportvorrichtung und verfahren zum anpassen einer transportvorrichtung | |
| EP4480315A2 (de) | Presseinrichtung | |
| DE10122377C1 (de) | Vorrichtung zur Rückführung von Werkstücken | |
| DE3416070C2 (de) | Anlage zum Synchronisieren von wenigstens zwei Bearbeitungseinheiten | |
| EP0728543B1 (de) | Vorrichtung zum Transfer von Werkstücken durch eine Folge von Bearbeitungsstationen | |
| EP3480004B1 (de) | Verfahren und einrichtung zum transport von komprimaten | |
| EP3003929B1 (de) | Übergabevorrichtung | |
| DE10111378C1 (de) | Vorrichtung zum Transport von Werkstückträgern | |
| DE10122752A1 (de) | Automatische Abfüllvorrichtung für Behälter und Verfahren zum Abfüllen von Behältern | |
| DE69709433T2 (de) | Glaskülbelverteiler mit Riemenantrieb und Feststellung von Riemenriss | |
| DE2436591B2 (de) | Flaschenbehandlungsvorrichtung | |
| DE2916794C2 (de) | ||
| WO2006069800A1 (de) | Speichereinrichtung mit variabler speicherkapazität | |
| DE60201397T2 (de) | Folgesystem für Behälter in einer Verpackungsmaschine | |
| DE2506409A1 (de) | Flaschenbehandlungsanlage | |
| DE9403763U1 (de) | Vorrichtung zur formschlüssigen Gefäßübergabe zwischen wenigstens zwei angetriebenen Gefäßbehandlungsmaschinen | |
| DE3140333C2 (de) | Vorrichtung zur Bestückung einer taktweise betriebenen Ampullenfüll- und Verschließmaschine | |
| DE3308613A1 (de) | Flaschenbehandlungsanlage | |
| EP0015415A1 (de) | Werkstücktransporteinrichtung | |
| EP1846299B1 (de) | Vorrichtung und verfahren zum applizieren von ausgiesselementen auf karton/kunststoff-verbundpackungen und/oder zum verschliessen solcher packungen mittels ultraschall-schweisswerkzeugen |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): CH DE FR GB GR IT LI NL |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| AK | Designated contracting states |
Kind code of ref document: A3 Designated state(s): CH DE FR GB GR IT LI NL |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION IS DEEMED TO BE WITHDRAWN |
|
| 18D | Application deemed to be withdrawn |
Effective date: 19970703 |