EP0715013B1 - Verfahren zur Regelung der Zuführung von Polgarn zu den Tuftingwerkzeugen einer Tuftingmaschine - Google Patents
Verfahren zur Regelung der Zuführung von Polgarn zu den Tuftingwerkzeugen einer Tuftingmaschine Download PDFInfo
- Publication number
- EP0715013B1 EP0715013B1 EP94118475A EP94118475A EP0715013B1 EP 0715013 B1 EP0715013 B1 EP 0715013B1 EP 94118475 A EP94118475 A EP 94118475A EP 94118475 A EP94118475 A EP 94118475A EP 0715013 B1 EP0715013 B1 EP 0715013B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- pile yarn
- yarn
- pull
- tufting
- pile
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
Images


Classifications
-
- D—TEXTILES; PAPER
- D05—SEWING; EMBROIDERING; TUFTING
- D05C—EMBROIDERING; TUFTING
- D05C15/00—Making pile fabrics or articles having similar surface features by inserting loops into a base material
- D05C15/04—Tufting
- D05C15/08—Tufting machines
- D05C15/16—Arrangements or devices for manipulating threads
- D05C15/18—Thread feeding or tensioning arrangements
Definitions
- the invention relates to a method for controlling the feeding of pile yarn to the tufting tools of a tufting machine for creating offset patterns, in which the pile yarn tensile force is continuously detected and regulated via the rotor speed of the yarn delivery rollers, the pile yarn being used to compensate for the amount of yarn required in the event of offset jumps via a driven yarn store running.
- the setting of the pile yarn tensile force via the rotor speed of the yarn delivery rollers has either been done manually by the operating personnel or automatically, by measuring the pile yarn tensile force and intervening in a regulating manner on the delivery speed of the yarn delivery rollers.
- a yarn store is already known from GB 2 216 148 A, which is intended to compensate for these short-term changes in the pile yarn tensile force.
- the thread storage works with the needle drive and is moved synchronously with it.
- the exact maintenance of a selected pile yarn tensile force, regardless of the sequence to be expected, is not yet possible with this measure either, so that undesirable changes in the product appearance still occur here as well.
- the object of the present invention is to develop a method of the type mentioned at the beginning in tufting tools of a tufting machine for creating offset patterns in such a way that changes in the appearance of the goods and quality reductions based on undesired changes in the pile tension force are avoided with simple means.
- the desired pile yarn tensile force can first be determined during the production of a test product with straight-line sequences.
- the desired pile yarn tensile force is initially determined empirically as the optimal value.
- the pile yarn is guided through a displaceable pile yarn perforated bar forming the yarn store.
- a tufting machine working according to the method according to the invention is able to compensate for the very rapid changes in the pile yarn tensile force that occur with each offset jump and to maintain an optimal yarn tensile force overall. In this way, the quality of goods is noticeably improved.
- the threads of a pile yarn 1 run over supply rollers 2, 3 and then successively through several pile yarn perforated strips 4-9. You then get to the tufting tools, namely the needles 10, the reed fingers 11 and the loops 12.
- the pile yarn perforated strip 5 can be displaced along a guide 13.
- the threads of the pile yarn 1 are guided between the perforated strips 6 and 7 via a tensile force transducer 14.
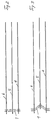
- the perforated strips 4,5,6 are shown schematically.
- a group of threads of pile yarn 1 runs in a straight line through perforated strips 4, 5, 6 arranged one behind the other.
- 3 shows the same view of the perforated strips 4, 5, 6, but the pile yarn perforated strip 5 here is shifted to the right and thus forces the threads of the pile yarn 1 to deflect and thus causes yarn length to be stored.
- the first thread jump running in the straight direction has the length L1 with normal pile yarn pulling force F1.
- An offset jump with the length L1 + ⁇ l1 follows with an increased pile yarn tensile force F2.
- the subsequent thread jump is straight again and corresponds in length and pile tension to the first thread jump.
- the fourth thread jump corresponds to the second in length and pile yarn tensile force.
- the fifth thread jump is finally an offset jump. It corresponds to the sum of the offset jumps 2 and 4.
- the force transducer 14 continuously or at short intervals detects the present pile yarn tensile force.
- This known tensile force transducer 14 is connected to the drive of the supply rollers 2, 3 via known control devices, not shown, so that when the tensile force transducer 14 has a force lying above a desired pile yarn tensile force is determined, the number of revolutions of the supply rollers 2.3 is increased. If the desired pile thread tension is undershot, the speed of the supply rollers 2, 3 is reduced. In this way it is possible, for example, to react to climate changes sufficiently quickly to avoid undesired changes to the product.
- the tufting machine works in the following way: First of all, a test product with straight sequences is produced. The optimum pile yarn tensile force is then determined and the associated speed of the feed rollers 2, 3 is set. Then let the tufting machine run with the desired offset pattern. In this test phase, the average pile yarn tensile force is determined over several stitch sequences. The pile yarn tensile forces resulting from straight jumps and offset jumps of the yarn are therefore included in this calculation. The speed of the feed rollers 1, 2 is then increased to such an extent that the mean pile yarn tensile force is reduced to the optimal empirically obtained pile yarn tension force.
- the total amount of pile yarn required is provided, although the yarn feed will be too large for straight jumps and too small for offset jumps.
- a memory is formed by the pile yarn perforated strip 5, which is arranged displaceably between the fixed pile yarn perforated strips 4 and 6.
- the position of the pile yarn perforated strip 5 performing this storage function is controlled by the tensile force transducer 14 via known regulating devices.
- the pile yarn perforated strip 5 is acted upon by the control device in such a way that it moves from the position shown in FIG. 2 towards the position shown in FIG. 3.
- the Thread length between the delivery rollers 1, 2 on the one hand and the tufting tools 10, 11, 12 on the other hand increased and the pile thread pulling force kept constant.
Landscapes
- Engineering & Computer Science (AREA)
- Chemical & Material Sciences (AREA)
- Materials Engineering (AREA)
- Textile Engineering (AREA)
- Knitting Machines (AREA)
- Spinning Or Twisting Of Yarns (AREA)
- Constituent Portions Of Griding Lathes, Driving, Sensing And Control (AREA)
- Yarns And Mechanical Finishing Of Yarns Or Ropes (AREA)
Description
- Die Erfindung betrifft ein Verfahren zur Regelung der Zuführung von Polgarn zu den Tuftingwerkzeugen einer Tuftingmaschine zur Erstellung von Versatzmustern, bei dem die Polgarnzugkraft kontinuierlich erfaßt und über die Läufergeschwindigkeit der Garnlieferwalzen geregelt wird, wobei das Polgarn zum Ausgleich der erforderlichen Garnmenge bei Versatzsprüngen über einen angetriebenen Garnspeicher läuft.
- Bisher erfolgt die Einstellung der Polgarnzugkraft über die Läufergeschwindigkeit der Garnlieferwalzen entweder manuell durch das Bedienungspersonal oder automatisch, indem die Polgarnzugkraft gemessen und regelnd auf die Liefergeschwindigkeit der Garnlieferwalzen eingegriffen wurde.
- Eine manuelle Einstellung führt zu starken individuellen Schwankungen der Polgarnzugkraft. Veränderungen am Spulengatter durch Klimaänderungen (Temperatur und Luftfeuchtigkeit), die auf die Garneigenschaften und somit auch auf die Polgarnzugkraft einen großen Einfluß ausüben, werden gar nicht erfaßt. Dies verursacht ebenso wie die erwähnten Einstellungsmängel Warenbildveränderungen und reduziert somit die Warenqualität.
- Bei der Erstellung von Versatzmustern, der sogenannten COC-Technik (Cross-Over-Cut), ist die Gefahr von deutlichen Abweichungen in der Polgarnzugkraft besonders groß, da die Tuftingnadeln abweichend von einer geradeaus verlaufenden Stichfolge Versatzsprünge ausführen, also von dem Geradeaus-Verlauf seitlich abweichen und damit für den Vollzug dieser Bewegung eine erhöhte Menge an Polgarn erfordern.
- Auch bei einer automatischen Regelung der Polgarnzugkraft können deren sehr kurzfristige Änderungen beim Auftreten von Versatzsprüngen nicht ausgeglichen werden.
- Aus der GB 2 216 148 A ist nun bereits ein Garnspeicher bekannt, der diese kurzfristigen Änderungen der Polgarnzugkraft ausgleichen soll. Der Garnspeicher arbeitet mit dem Nadelantrieb zusammen und wird synchron mit diesem bewegt. Die genaue Beibehaltung einer gewählten Polgarnzugkraft, unabhängig von der zu erwartenden Stichfolge, ist jedoch auch mit dieser Maßnahme noch nicht möglich, so daß es auch hier immer noch zu unerwünschten Veränderungen des Warenbildes kommt.
- Die Aufgabe der vorliegenden Erfindung besteht nun darin, bei Tuftingwerkzeugen einer Tuftingmaschine zur Erstellung von Versatzmustern ein Verfahren der eingangs erwähnten Art derart weiterzubilden, daß Warenbildveränderungen und Qualitätsminderungen, die auf unerwünschten Veränderungen der Polgarnzugkraft beruhen, mit einfachen Mitteln vermieden werden.
- Diese Aufgabe wird erfindungsgemäß bei einem Verfahren der eingangs erwähnten Art dadurch gelöst, daß
- die bei Erzeugung des Versatzmusters unter Beachtung der Versatzsprünge auftretende mittlere Polgarnzugkraft ermittelt wird,
- daß diese mittlere Polgarnzugkraft durch Erhöhung der Liefergeschwindigkeit der Garnlieferwalzen auf die Soll-Polgarnzugkraft abgesenkt wird und
- daß der Garnspeicher ebenfalls durch die Polgarnzugkraft in der Weise geregelt wird, daß das Polgarn beim Absinken der Ist-Polgarnzugkraft unter die Soll-Polgarnzugkraft von diesem aufgenommen und beim Anstieg der Ist-Polgarnzugkraft über die soll-Polgarnzugkraft wieder abgegeben wird.
- Gemäß einem weiteren Vorschlag des erfindungsgemäßen Verfahrens kann die Soll-Polgarnzugkraft zunächst bei der Herstellung einer Testware mit geradeaus verlaufenden Stichfolgen ermittelt werden.
- Somit wird die Soll-Polgarnzugkraft als Optimalwert zunächst empirisch festgestellt.
- Gemäß einem weiteren Vorschlag der Erfindung ist vorgesehen, daß das Polgarn durch eine verschiebbare, den Garnspeicher bildende Polgarnlochleiste geführt wird.
- Eine nach dem erfindungsgemäßen Verfahren arbeitende Tuftingmaschine ist in der Lage, die bei jedem Versatzsprung auftretenden, sehr schnellen Änderungen der Polgarnzugkraft auszuregeln und insgesamt eine optimale Garnzugkraft beizubehalten. Die Warenqualität wird auf diese Weise spürbar verbessert.
- Über längere Zeiträume auftretende, z. B. durch Klimaänderungen bedingte Änderungen der Polgarnzugkraft, werden weiterhin durch Beeinflussung der Läufergeschwindigkeit der Garnlieferwalzen ausgeglichen.
- Im folgenden Teil der Beschreibung wird das erfindungsgemäße Verfahren anhand eines Ausführungsbeispiels näher beschrieben. In den Zeichnungen zeigen:
- Fig. 1
- eine Teilansicht einer Tuftingmaschine, die mit dem erfindungsgemäßen Verfahren arbeiten kann,
- Fig. 2
- eine Teilansicht eines Speichers zur Garnaufnahme bei entleertem Speicher,
- Fig. 3
- eine Teilansicht eines Speichers zur Garnaufnahme bei gefülltem Speicher,
- Fig. 4
- eine schematische Darstellung einer Stichfolge mit fünf aufeinanderfolgenden Einstichen mit Versatzsprüngen.
- Bei der in Fig. 1 dargestellten Tuftingmaschine laufen die Fäden eines Polgarns 1 über Zulieferwalzen 2,3 und dann nacheinander durch mehrere Polgarnlochleisten 4-9. Sie gelangen dann zu den Tuftingwerkzeugen, nämlich den Nadeln 10, den Rietfingern 11 und den Loopern 12.
- Zur Durchführung des Verfahrens ist die Polgarnlochleiste 5 längs einer Führung 13 verschiebbar. Zwischen den Lochleisten 6 und 7 werden die Fäden des Polgarns 1 über einen Zugkraftaufnehmer 14 geführt.
- In den Fig. 2 und 3 sind die Lochleisten 4,5,6 schematisch dargestellt. Eine Schar von Fäden des Polgarns 1 verläuft in der Projektionsdarstellung gemäß Fig. 2 geradlinig durch die hintereinander angeordneten Lochleisten 4,5,6 hindurch. Fig. 3 zeigt die gleich Ansicht auf die Lochleisten 4,5,6, wobei aber die Polgarnlochleiste 5 hier nach rechts verschoben ist und somit den Fäden des Polgarns 1 eine Umlenkung aufzwingt und damit eine Speicherung von Garnlänge bewirkt.
- In Fig. 4 erkennt man eine Stichfolge von sechs aufeinanderfolgenden Einstichen. Dabei hat der erste in Geradeausrichtung verlaufende Fadensprung die Länge L1 bei normaler Polgarnzugkraft F1. Es folgt ein Versatzsprung mit der Länge L1 + δl1 bei einer erhöhten Polgarnzugkraft F2. Der anschließende Fadensprung ist wieder geradlinig und entspricht in Länge und Polgarnzugkraft dem ersten Fadensprung. Der vierte Fadensprung wiederum entspricht in Länge und Polgarnzugkraft dem zweiten. Der fünfte Fadensprung schließlich ist wieder ein Versatzsprung. Er entspricht der Summe der Versatzsprünge 2 und 4.
- Bei dem vorgeschlagenen Verfahren erfaßt der Zufkraftaufnehmer 14 kontinuierlich oder in kurzen Zeitabständen die jeweils vorliegende Polgarnzugkraft. Dieser an sich bekannte Zugkraftaufnehmer 14 ist über bekannte, nicht dargestellte Regeleinrichtungen mit dem Antrieb der Zulieferwalzen 2,3 verbunden, so daß dann, wenn an dem Zugkraftaufnehmer 14 eine über einer Soll-Polgarnzugkraft liegende Kraft festgestellt wird, die Umdrehungszahl der Zulieferwalzen 2,3 erhöht wird. Wird die Soll-Polgarnzugkraft unterschritten, so wird die Drehzahl der Zulieferwalzen 2,3 reduziert. Auf diese Weise kann z.B. auf Klimaänderungen ausreichend schnell reagiert werden, um unerwünschte Veränderungen am Produkt zu vermeiden.
- Die Tuftingmaschine arbeitet auf folgende Weise:
Zunächst wird eine Testware mit geradeaus verlaufenden Stichfolgen produziert. Dabei wird dann die optimale Polgarnzugkraft ermittelt und die ihr zugehörige Drehzahl der Zulieferwalzen 2,3 eingestellt. Anschließend läßt man die Tuftingmaschine mit dem gewünschten Versatzmuster laufen. In dieser Testphase wird die mittlere Polgarnzugkraft über mehrere Stichfolgen hinweg ermittelt. In diese Rechnung gehen also die Polgarnzugkräfte ein, die sich bei Geradeaus-Sprüngen sowie bei Versatzsprüngen des Garns ergeben. Anschließend wird die Drehzahl der Zulieferwalzen 1,2 soweit erhöht, daß die mittlere Polgarnzugkraft bis auf die zuvor empirisch gewonnene optimale Polgarnzugkraft abgesenkt wird. Bei dieser Einstellung der Zulieferwalzen 1,2 wird insgesamt die erforderliche Polgarnmenge bereitgestellt, wobei allerdings die Garnzulieferung für Geradeaussprünge zu groß und für Versatzsprünge zu klein sein wird. Diese Abweichungen zwischen der jeweils bereitgestellten Garnmenge einerseits und der jeweils von den Tuftingwerkzeugen geforderten Garnmenge andererseits wird durch einen Speicher kompensiert. Dieser Speicher wird von der Polgarnlochleiste 5 gebildet, die zwischen den feststehenden Polgarnlochleisten 4 und 6 verschiebbar angeordnet ist. Die Position der diese Speicherfunktion ausübenden Polgarnlochleiste 5 wird über bekannte Regeleinrichtungen von dem Zugkraftaufnehmer 14 gesteuert. Stellt dieser ein Absinken der Polgarnzugkraft fest, so wird auf die Polgarnlochleiste 5 über die Regeleinrichtung derart eingewirkt, daß sie sich aus der in Fig. 2 dargestellten Position in Richtung auf die in Fig. 3 dargestellte Position bewegt. Dabei wird die Fadenlänge zwischen den Lieferwalzen 1,2 einerseits und den Tuftingwerkzeugen 10, 11,12 andererseits vergrößert und die Polfadenzugkraft konstant gehalten. - Wird aber am Zugkraftaufnehmer 14 ein Anstieg der Polfadenzugkraft festgestellt, wie dies bei Versatzsprüngen zu erwarten ist, so wird über die Regeleinrichtung die Polgarnlochleiste 5 aus einer Position gemäß Fig. 3 in Richtung auf eine Position gemäß Fig. 2 verschoben. Dabei wird also die Fadenlänge zwischen den Zulieferwalzen, 1,2 und den Tuftingwerkzeugen 10,11,12 verkürzt. Mit dieser Verkürzung wird dem für den Versatzsprung erforderlichen erhöhten Garnbedarf Rechnung getragen, ohne die Polgarnzugkraft zu verändern.
- Zur Erreichung möglichst kurzer Ansprechzeiten des Speichers ist es zweckmäßig, die den Polgarnspeicher bildende Polgarnlochleiste 5 möglichst nahe den Tuftingwerkzeugen zu plazieren.
Claims (3)
- Verfahren zur Regelung der Zuführung von Polgarn zu den Tuftingwerkzeugen einer Tuftingmaschine zur Erstellung von Versatzmustern, bei dem die Polgarnzugkraft kontinuierlich erfaßt und über die Läufergeschwindigkeit der Garnlieferwalzen geregelt wird, wobei das Polgarn zum Ausgleich der erforderlichen Garnmenge bei Versatzsprüngen über einen angetriebenen Garnspeicher läuft, dadurch gekennzeichnet, daß die bei Erzeugung des Versatzmusters unter Beachtung der Versatzsprünge auftretende mittlere Polgarnzugkraft ermittelt wird,daß diese mittlere Polgarnzugkraft durch Erhöhung der Liefergeschwindigkeit der Garnlieferwalzen auf die Soll-Polgarnzugkraft abgesenkt wirdund daß der Garnspeicher ebenfalls durch die Polgarnzugkraft in der Weise geregelt wird, daß das Polgarn beim Absinken der Ist-Polgarnzugkraft unter die Soll-Polgarnzugkraft von diesem aufgenommen und beim Anstieg der Ist-Polgarnzugkraft über die Soll-Polgarnzugkraft wieder abgegeben wird.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, daß die Soll-Polgarnzugkraft bei der Herstellung einer Testware mit geradeaus verlaufenden Stichfolgen ermittelt wird.
- Verfahren nach Anspruch 1 oder 2, dadurch gekennzeichnet, daß das Polgarn durch eine verschiebbare, den Garnspeicher bildende Polgarnlochleiste geführt wird.
Priority Applications (4)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE59403673T DE59403673D1 (de) | 1994-11-24 | 1994-11-24 | Verfahren zur Regelung der Zuführung von Polgarn zu den Tuftingwerkzeugen einer Tuftingmaschine |
| EP94118475A EP0715013B1 (de) | 1994-11-24 | 1994-11-24 | Verfahren zur Regelung der Zuführung von Polgarn zu den Tuftingwerkzeugen einer Tuftingmaschine |
| AT94118475T ATE156532T1 (de) | 1994-11-24 | 1994-11-24 | Verfahren zur regelung der zuführung von polgarn zu den tuftingwerkzeugen einer tuftingmaschine |
| DK94118475.6T DK0715013T3 (da) | 1994-11-24 | 1994-11-24 | Fremgangsmåde til regulering af tilførslen af polgarn til en tuftemaskines tufteværktøjer |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP94118475A EP0715013B1 (de) | 1994-11-24 | 1994-11-24 | Verfahren zur Regelung der Zuführung von Polgarn zu den Tuftingwerkzeugen einer Tuftingmaschine |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0715013A1 EP0715013A1 (de) | 1996-06-05 |
| EP0715013B1 true EP0715013B1 (de) | 1997-08-06 |
Family
ID=8216481
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP94118475A Expired - Lifetime EP0715013B1 (de) | 1994-11-24 | 1994-11-24 | Verfahren zur Regelung der Zuführung von Polgarn zu den Tuftingwerkzeugen einer Tuftingmaschine |
Country Status (4)
| Country | Link |
|---|---|
| EP (1) | EP0715013B1 (de) |
| AT (1) | ATE156532T1 (de) |
| DE (1) | DE59403673D1 (de) |
| DK (1) | DK0715013T3 (de) |
Family Cites Families (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS569462A (en) * | 1979-06-29 | 1981-01-30 | Tsutomu Fukuda | Control of tufting machine |
| GB8600366D0 (en) * | 1986-01-08 | 1986-02-12 | Cobble Blackburn Ltd | Tufting machines |
| GB8804094D0 (en) * | 1988-02-23 | 1988-03-23 | Cobble Blackburn Ltd | Improvements in/relating to tufting machinery |
| GB8805964D0 (en) * | 1988-03-14 | 1988-04-13 | Pickering Staplina Ltd | Tufting machine yarn feed control system |
-
1994
- 1994-11-24 EP EP94118475A patent/EP0715013B1/de not_active Expired - Lifetime
- 1994-11-24 DE DE59403673T patent/DE59403673D1/de not_active Expired - Fee Related
- 1994-11-24 DK DK94118475.6T patent/DK0715013T3/da active
- 1994-11-24 AT AT94118475T patent/ATE156532T1/de not_active IP Right Cessation
Also Published As
| Publication number | Publication date |
|---|---|
| EP0715013A1 (de) | 1996-06-05 |
| ATE156532T1 (de) | 1997-08-15 |
| DE59403673D1 (de) | 1997-09-11 |
| DK0715013T3 (da) | 1998-03-23 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE3609719C2 (de) | ||
| DE2939607C2 (de) | Regeleinrichtung für den Antrieb eines Kettablasses einer Webmaschine | |
| EP0365931B1 (de) | Verfahren und Vorrichtung zum Einstellen einer Luftspinnvorrichtung | |
| DE3309789C2 (de) | ||
| CH646081A5 (de) | Verfahren und vorrichtung zum steuern des schnittvorschubes einer bandsaegemaschine. | |
| DD213956A5 (de) | Verfahren zum einstellen der strickdichte | |
| DE102007018536B4 (de) | Offenend-Spinnmaschine | |
| DE4215716A1 (de) | Steuervorrichtung für den Legeschienenversatz bei Kettenwirkmaschinen | |
| EP0036002B1 (de) | Vorrichtung zur steuerung der drehzahl der spindeln einer vorspinnmaschine | |
| DE3406888A1 (de) | Verfahren und vorrichtung zum starten eines webstuhls | |
| EP2741988B1 (de) | Verfahren und webmaschine mit einer vorrichtung zum überwachen einer fadenüberspannung | |
| CH661754A5 (de) | Regeleinrichtung fuer den drehantrieb einer abwickelvorrichtung. | |
| EP0423067A1 (de) | Konusschärmaschine und Schärverfahren | |
| EP0708189A1 (de) | Verfahren zur Regelung der Fadenzugkraft und Webmaschine zur Durchführung des Verfahrens | |
| EP0944752B1 (de) | Verfahren und vorrichtung zum einstellen eines streichbaumes und/oder einer kettwächtereinrichtung einer webmaschine | |
| DE102004052510A1 (de) | Luftdüsenspinnmaschine | |
| EP3460113B1 (de) | Verfahren zum einarbeiten einer kettenwirkmaschine und kettenwirkmaschine | |
| DE3510521A1 (de) | Verfahren zum einstellen der betriebsparameter einer spinnmaschine | |
| EP0715013A1 (de) | Verfahren zur Regelung der Zuführung von Polgarn zu den Tuftingwerkzeugen einer Tuftingmaschine | |
| EP4453297B1 (de) | Rundwebmaschine | |
| DE4330806A1 (de) | Verfahren zur Regelung der Zuführung von Polgarn zu den Tuftingwerkzeugen einer Tuftingmaschine | |
| DE2716282C3 (de) | Verfahren und Vorrichtung zur Polfadenbeeinflussung bei der Herstellung von Florgeweben | |
| EP2123812B1 (de) | Ringspinn- oder Zwirnmaschine | |
| DE2438431B2 (de) | Falschdrehvorrichtung mit drehzahlregelung und verfahren zu deren betrieb | |
| DE2418989A1 (de) | Vorrichtung zum auswaehlen und zufuehren von schussfaeden in einem schuetzenlosen webstuhl |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 19950706 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE CH DE DK IT LI NL |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| 17Q | First examination report despatched |
Effective date: 19961212 |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE CH DE DK IT LI NL |
|
| REF | Corresponds to: |
Ref document number: 156532 Country of ref document: AT Date of ref document: 19970815 Kind code of ref document: T |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REF | Corresponds to: |
Ref document number: 59403673 Country of ref document: DE Date of ref document: 19970911 |
|
| ITF | It: translation for a ep patent filed | ||
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: BE Payment date: 19971121 Year of fee payment: 4 Ref country code: AT Payment date: 19971121 Year of fee payment: 4 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DK Payment date: 19971124 Year of fee payment: 4 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 19971126 Year of fee payment: 4 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: NV Representative=s name: E. BLUM & CO. PATENTANWAELTE |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 19980131 Year of fee payment: 4 |
|
| REG | Reference to a national code |
Ref country code: DK Ref legal event code: T3 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19981124 Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19981124 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19981130 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19981130 Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19981130 |
|
| BERE | Be: lapsed |
Owner name: A+P MASCHINENBAU G.M.B.H. Effective date: 19981130 Owner name: DEUTSCHES TEPPICH-FORSCHUNGSINSTITUT E.V. Effective date: 19981130 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19990601 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| NLV4 | Nl: lapsed or anulled due to non-payment of the annual fee |
Effective date: 19990601 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19990901 |
|
| REG | Reference to a national code |
Ref country code: DK Ref legal event code: EBP |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES;WARNING: LAPSES OF ITALIAN PATENTS WITH EFFECTIVE DATE BEFORE 2007 MAY HAVE OCCURRED AT ANY TIME BEFORE 2007. THE CORRECT EFFECTIVE DATE MAY BE DIFFERENT FROM THE ONE RECORDED. Effective date: 20051124 |