EP0653503B1 - Verfahren zur Herstellung eines Waffenrohres mit einer verschleissfesten Innenbeschichtung - Google Patents
Verfahren zur Herstellung eines Waffenrohres mit einer verschleissfesten Innenbeschichtung Download PDFInfo
- Publication number
- EP0653503B1 EP0653503B1 EP94114911A EP94114911A EP0653503B1 EP 0653503 B1 EP0653503 B1 EP 0653503B1 EP 94114911 A EP94114911 A EP 94114911A EP 94114911 A EP94114911 A EP 94114911A EP 0653503 B1 EP0653503 B1 EP 0653503B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- barrel
- fact
- accordance
- coating
- zone
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 238000000034 method Methods 0.000 title claims description 21
- 239000011248 coating agent Substances 0.000 title claims description 8
- 238000000576 coating method Methods 0.000 title claims description 8
- VYZAMTAEIAYCRO-UHFFFAOYSA-N Chromium Chemical compound [Cr] VYZAMTAEIAYCRO-UHFFFAOYSA-N 0.000 claims description 20
- 229910052804 chromium Inorganic materials 0.000 claims description 9
- 239000011651 chromium Substances 0.000 claims description 9
- 239000000463 material Substances 0.000 claims description 6
- 230000007704 transition Effects 0.000 claims description 6
- 230000003628 erosive effect Effects 0.000 claims description 5
- 239000004922 lacquer Substances 0.000 claims description 4
- 238000004519 manufacturing process Methods 0.000 claims description 4
- 230000008646 thermal stress Effects 0.000 claims description 2
- 239000011253 protective coating Substances 0.000 claims 4
- 239000004429 Calibre Substances 0.000 claims 2
- 239000011241 protective layer Substances 0.000 description 16
- 239000010410 layer Substances 0.000 description 13
- 238000007747 plating Methods 0.000 description 10
- 239000003792 electrolyte Substances 0.000 description 3
- PXHVJJICTQNCMI-UHFFFAOYSA-N Nickel Chemical compound [Ni] PXHVJJICTQNCMI-UHFFFAOYSA-N 0.000 description 2
- NBIIXXVUZAFLBC-UHFFFAOYSA-N Phosphoric acid Chemical compound OP(O)(O)=O NBIIXXVUZAFLBC-UHFFFAOYSA-N 0.000 description 2
- QAOWNCQODCNURD-UHFFFAOYSA-N Sulfuric acid Chemical compound OS(O)(=O)=O QAOWNCQODCNURD-UHFFFAOYSA-N 0.000 description 2
- 239000003973 paint Substances 0.000 description 2
- BQCADISMDOOEFD-UHFFFAOYSA-N Silver Chemical compound [Ag] BQCADISMDOOEFD-UHFFFAOYSA-N 0.000 description 1
- 229910000147 aluminium phosphate Inorganic materials 0.000 description 1
- 229910052793 cadmium Inorganic materials 0.000 description 1
- BDOSMKKIYDKNTQ-UHFFFAOYSA-N cadmium atom Chemical compound [Cd] BDOSMKKIYDKNTQ-UHFFFAOYSA-N 0.000 description 1
- 230000007423 decrease Effects 0.000 description 1
- 238000005238 degreasing Methods 0.000 description 1
- 238000000151 deposition Methods 0.000 description 1
- KPVWDKBJLIDKEP-UHFFFAOYSA-L dihydroxy(dioxo)chromium;sulfuric acid Chemical compound OS(O)(=O)=O.O[Cr](O)(=O)=O KPVWDKBJLIDKEP-UHFFFAOYSA-L 0.000 description 1
- 238000009826 distribution Methods 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 238000004070 electrodeposition Methods 0.000 description 1
- 239000008151 electrolyte solution Substances 0.000 description 1
- 239000000203 mixture Substances 0.000 description 1
- 229910052759 nickel Inorganic materials 0.000 description 1
- 229910052709 silver Inorganic materials 0.000 description 1
- 239000004332 silver Substances 0.000 description 1
- 239000002966 varnish Substances 0.000 description 1
Images

Classifications
-
- C—CHEMISTRY; METALLURGY
- C25—ELECTROLYTIC OR ELECTROPHORETIC PROCESSES; APPARATUS THEREFOR
- C25D—PROCESSES FOR THE ELECTROLYTIC OR ELECTROPHORETIC PRODUCTION OF COATINGS; ELECTROFORMING; APPARATUS THEREFOR
- C25D7/00—Electroplating characterised by the article coated
- C25D7/04—Tubes; Rings; Hollow bodies
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F41—WEAPONS
- F41A—FUNCTIONAL FEATURES OR DETAILS COMMON TO BOTH SMALLARMS AND ORDNANCE, e.g. CANNONS; MOUNTINGS FOR SMALLARMS OR ORDNANCE
- F41A21/00—Barrels; Gun tubes; Muzzle attachments; Barrel mounting means
- F41A21/02—Composite barrels, i.e. barrels having multiple layers, e.g. of different materials
- F41A21/04—Barrel liners
Definitions
- the invention relates to a method for producing a weapon barrel according to the features of the preamble of claim 1.
- a protective layer In order to obtain an improved service life for gun barrels, they are provided with a protective layer.
- electrolytically applied chromium has proven itself as a protective layer, although other materials, such as nickel, cadmium or silver, are also used as a protective layer.
- a weapon barrel is known from US Pat. No. 2,395,044, in which the cargo space and the region of the beginning of the caliber adjoining the cargo space are coated with a chrome layer to reduce erosion.
- the layer thickness of the chromium in the area of the cargo space is in the size range of about 10 ⁇ m and decreases towards the mouth.
- a weapon barrel for machine guns is finally known, in which a protective layer of the gun barrel itself is dispensed with and in which at least two interchangeable wear-resistant bushings are used instead in the thermally highly stressed area (cargo space, caliber start area of the barrel).
- the use of such sockets is relatively complex, since correspondingly pre-turned and gas-tight receptacles for the sockets must be present in the weapon barrel. Use of such Sockets on large-caliber gun barrels have therefore not prevailed.
- the invention has for its object to provide a method for producing a gun barrel, which is provided with a protective layer that is easy to manufacture and that withstands the high thermal loads in the area of the cargo space and the beginning of the caliber, especially with large-caliber gun barrels.
- the invention is therefore essentially based on the idea of making a recess in a caliber-prefabricated gun barrel, in the area of the cargo space to be provided with the protective layer and in the adjoining caliber area by means of electrochemical removal (electropolishing) and then electrolytically this recess with the protective layer again to fill in.
- electrochemical removal electrochemical removal
- electrolytic process electrolytic process for applying the protective layer.
- the electrode position during the transition from electropolishing to chromium plating may have to be changed in order to ensure a smooth transition of the protective layer in the caliber range.
- the part of a weapon barrel on the cargo space side is designated by 1, the cargo space being identified by 2 and the caliber beginning of the weapon barrel following the cargo space by 3.
- An electrode 4 projects into the charge space 2 and the beginning of the caliber 3 and is connected via an electrical line 5 to a power source (not shown).
- the gun barrel 1 is also connected via a line 6 to the power source (not shown) and forms the anode during the electropolishing process or the cathode during the chrome plating process.
- the gun barrel 1 Before the start of the electropolishing process, the gun barrel 1 is degreased in a manner known per se. After degreasing, the gun barrel 1 is then placed in a container and removed from a corresponding electrolyte solution, e.g. a phosphoric acid / sulfuric acid mixture. The cathode 4 is then connected via line 5 and the weapon barrel 1 via line 6 to a power source. The electropolishing process is now carried out until as much material of the weapon barrel 1 is removed from the area to be chrome-plated as is to be applied by the subsequent chrome-plating. The corresponding recess resulting from the removal of the weapon barrel material is shown in dashed lines in FIG. 1 and provided with the reference number 7.
- a corresponding electrolyte solution e.g. a phosphoric acid / sulfuric acid mixture.
- the cathode 4 is then connected via line 5 and the weapon barrel 1 via line 6 to a power source.
- the electropolishing process is now carried out until as much material of
- the shape of the electrode 4 determines the profile of the recess 7 and can e.g. in the front area 8 of the electrode 4 be conical (to effect a recess 7 tapering towards the inner wall of the tube), cylindrical, spherical or curved.
- the chromium plating is carried out by electrolytically depositing chromium on the surface of the recess 7 of the weapon barrel 1.
- sulfuric acid chromic acid can be used, for example.
- the electrode 4 used as the cathode in the electropolishing process is now used as the anode (FIG. 2).
- the electropolishing and chromium electrolytes have very different scattering properties. Therefore, the electropolished area 7 cannot be completely filled with chromium with the same anode position. Rather, in such a case, a trough-shaped depression is created in the area 9 of the tapered chrome layer 10 in the area of the caliber start 3 (not shown).
- this trough can be significantly reduced if the anode 4 is shifted towards the mouth of the weapon barrel by a predetermined amount "x" during chrome plating.
- An almost flat transition from the chrome layer 10 to the adjoining tube wall is obtained if the chrome plating process takes place in at least two partial steps.
- the anode 4 is shifted towards the mouth of the gun barrel 1 by a predetermined amount (FIG. 2) and left in this position for a chrome-plating period. Then, e.g. after half the process time, the anode 4 is pulled back to the position at which the electropolishing was carried out (FIG. 1) and chrome-plated further.
- the shifting forward and from the front to the rear position of the anode 4 can also be carried out in several steps or continuously.
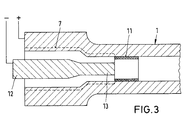
- FIG. 3 shows an exemplary embodiment in which a sharp transition between the coated and uncoated barrel area can be achieved by covering the area of the weapon barrel 1 that is not to be chrome-plated with a corresponding lacquer layer 11.
- the recess 7 produced by the electropolishing process is also approximately rectangular at its end on the caliber side.
- the electrode 12 can also be cylindrical in its front region 13, as shown in FIG. 3.
- the lacquer layer 11 does not have to extend to the muzzle of the barrel, but only to the extent that it is ensured that the anode 12 on the muzzle side no longer causes a chrome coating on the weapon barrel 1.
Landscapes
- Engineering & Computer Science (AREA)
- Chemical & Material Sciences (AREA)
- General Engineering & Computer Science (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Electrochemistry (AREA)
- Materials Engineering (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Electroplating Methods And Accessories (AREA)
- Electrical Discharge Machining, Electrochemical Machining, And Combined Machining (AREA)
Description
- Die Erfindung betrifft ein Verfahren zur Herstellung eines Waffenrohres nach den Merkmalen des Oberbegriffs des Anspruchs 1.
- Um eine verbesserte Lebensdauer von Waffenrohren zu erhalten, werden diese mit einer Schutzschicht versehen. Dabei hat sich als Schutzschicht insbesondere elektrolytisch aufgebrachtes Chrom bewährt, wenngleich auch andere Materialien, wie Nickel, Kadmium oder Silber, als Schutzschicht verwendet werden.
- Aus der US-PS 2,395,044 ist beispielsweise ein Waffenrohr bekannt, bei dem eine Beschichtung des Ladungsraumes und des sich an den Ladungsraum anschließenden Bereich des Kaliberanfangs mit einer Chromschicht zur Verminderung der Erosion erfolgt. Dabei liegt die Schichtdicke des Chroms im Bereich des Ladungsraumes im Größenbereich von etwa 10 µm und nimmt zur Mündung hin ab.
- Derartige geringe Schichtdicken der Schutzschicht im Bereich des Ladungsraumes bewirken allerdings bei großkalibrigen Rohren (z.B. bei Waffenrohren mit einem Kaliber von 155 mm) keine ausreichende Lebensdauerverbesserung gegenüber unbeschichteten Waffenrohren. Vielmehr hat sich gezeigt, daß bei derartigen Waffenrohren Schichtdicken in der Größenordnung von 100 - 200 µm erforderlich sind. Allerdings erfordert das elektrolytische Aufbringen entsprechender Schichtdicken bisher eine aufwendige mechanische Vor- und Nachbehandlung der Waffenrohre.
- Aus der US-PS 2,687,591 ist ferner ein mit einer Schutzschicht versehenes Waffenrohr bekannt, bei dem die Dicke der Schutzschicht zur Mündung hin zunimmt. Derartige Waffenrohre haben sich zumindest bei großkalibrigen Rohren nicht bewährt, da die höchsten thermischen Beanspruchungen des Waffenrohres am Geschoßeinlauf, d.h. am Übergang vom Patronenlager zu den Zügen, liegen und in diesem Bereich auch die Schutzschichtdicke am größten sein muß. Außerdem haben Versuche der Anmelderin ergeben, daß im vorderen Bereich der Waffenrohre die Schutzschicht häufig aufgrund der starken mechanischen Belastungen zerstört wird und diese Stellen dann zu Gasschlupf und Turbulenzen führen, die ihrerseits dann erosionsfördernd sind.
- Aus der DE-OS 2 045 738 ist schließlich ein Waffenrohr für Maschinenwaffen bekannt, bei dem auf eine Schutzschicht des Waffenrohres selbst verzichtet wird und bei dem stattdessen in dem thermisch hochbelasteten Bereich (Ladungsraum, Kaliberanfangsbereich des Rohres) mindestens zwei auswechselbare verschleißfeste Buchsen eingesetzt werden. Die Verwendung derartiger Buchsen ist relativ aufwendig, da entsprechend vorgedrehte und gasdichte Aufnahmen für die Buchsen in dem Waffenrohr vorhanden sein müssen. Eine Verwendung derartiger Buchsen bei großkalibrigen Waffenrohren hat sich daher nicht durchgesetzt.
- Der Erfindung liegt die Aufgabe zugrunde, ein Verfahren zur Herstellung eines Waffenrohres anzugeben, welches mit einer Schutzschicht versehen ist, die einfach herzustellen ist und die den hohen thermischen Belastungen im Bereich des Ladungsraumes und des Kaliberanfangs, insbesondere auch bei großkalibrigen Waffenrohren, standhält.
- Diese Aufgabe wird erfindungsgemäß durch die Merkmale des kennzeichnenden Teils des Anspruchs 1 gelöst. Die Unteransprüche betreffen besonders vorteilhafte Ausführungsformen der Erfindung.
- Der Erfindung liegt also im wesentlichen der Gedanke zugrunde, in einem kalibergenau vorgefertigten Waffenrohr, in dem mit der Schutzschicht zu versehenden Bereich des Ladungsraumes und des sich daran anschließenden Kaliberbereiches mittels elektrochemischen Abtragens (Elektropolierens) eine Ausnehmung einzubringen und anschließend elektrolytisch diese Ausnehmung mit der Schutzschicht wieder auszufüllen. Vorzugsweise wird dabei die gleiche Elektrode für den Elektropolierungsvorgang und den elektrolytischen Vorgang zum Aufbringen der Schutzschicht verwendet.
- Durch ein derartiges Verfahren ist es auf einfache Weise möglich, das Waffenrohr mit relativ dicken Schutzschichten von 100 bis 200 µm zu versehen, ohne daß etwa eine mechanische Nachbearbeitung oder ein aufwendiges mechanisches Abtragen des Rohrmaterials vor dem Aufbringen der Schutzschicht erforderlich ist.
- Aufgrund der unterschiedlichen Eigenschaften der Elektropolierungs- und Verchromungselektrolyten und damit auch der unterschiedlichen Feldverteilung in den Elektrolyten, muß allerdings beachtet werden, daß die Elektrodenstellung beim Übergang vom Elektropolieren zum Verchromen unter Umständen verändert werden muß, um einen ebenen Übergang der Schutzschicht im Kaliberbereich zu gewährleisten.
- Weitere Einzelheiten und Vorteile der Erfindung ergeben sich aus den folgenden anhand von Figuren erläuterten Ausführungsbeispielen. Es zeigen:
- Fig.1
- den Querschnitt eines Teiles eines Waffenrohres, der mit einer Chromschicht versehen werden soll, vor dem Elektropolierungsprozess;
- Fig.2
- den Querschnitt des in den Fig.1 dargestellten Waffenrohres nach dem Verchromungsvorgang und
- Fig.3
- den Querschnitt des in Fig. 1 dargestellten Waffenrohres mit einer Lackschicht zur Begrenzung des Elektropolierungs- und Verchromungsbereiches.
- In Fig. 1 ist mit 1 der ladungsraumseitige Teil eines Waffenrohres bezeichnet, wobei der Ladungsraum mit 2 und der sich an den Ladungsraum anschließende Kaliberanfang des Waffenrohres mit 3 gekennzeichnet sind. In den Ladungsraum 2 und den Kaliberanfang 3 ragt eine Elektrode 4 hinein, die über eine elektrische Leitung 5 mit einer nicht dargestellten Stromquelle verbunden ist. Das Waffenrohr 1 ist ebenfalls über eine Leitung 6 mit der nicht dargestellten Stromquelle verbunden und bildet bei dem Elektropolierungsvorgang die Anode bzw. bei dem Verchromungsvorgang die Kathode.
- Vor Beginn des Elektropolierungsvorganges erfolgt zunächst in an sich bekannter Weise eine Entfettung des Waffenrohres 1. Nach dem Entfetten wird dann das Waffenrohr 1 in einen Behälter eingebracht und von einer entsprechenden Elektrolytlösung, z.B. einem Phosphorsäure/Schwefelsäure-Gemisch, durchströmt. Die Kathode 4 wird anschließend über die Leitung 5 sowie das Waffenrohr 1 über die Leitung 6 mit einer Stromquelle verbunden. Der Elektropolierungsvorgang wird nun so lange durchgeführt, bis von dem später zu verchromenden Bereich soviel Material des Waffenrohres 1 abgetragen ist, wie durch die nachfolgende Verchromung aufgebracht werden soll. In Fig.1 ist die entsprechende durch die Abtragung des Waffenrohrmaterials sich ergebende Ausnehmung gestrichelt dargestellt und mit dem Bezugszeichen 7 versehen.
- Die Form der Elektrode 4 bestimmt das Profil der Ausnehmung 7 und kann im vorderen Bereich 8 der Elektrode 4 z.B. konusförmig (um etwa eine sich zur Rohrinnenwand hin verjüngende Ausnehmung 7 zu bewirken), zylindrisch, ballig oder kurvenförmig ausgebildet sein.
- Nach dem Elektropolieren erfolgt die Verchromung durch elektrolytisches Abscheiden von Chrom auf der Oberfläche der Ausnehmung 7 des Waffenrohres 1. Dabei kann als Elektrolyt z.B. schwefelsaure Chromsäure verwendet werden. Erfindungsgemäß wird die bei dem Elektropolierungsvorgang als Kathode benutzte Elektrode 4 nun als Anode verwendet (Fig.2). Allerdings hat sich gezeigt, daß die Elektropolierungs- und chromungselektrolyte stark unterschiedliche Streueigenschaften aufweisen. Daher kann der elektropolierte Bereich 7 bei gleicher Anodenstellung nicht vollständig durch Chrom aufgefüllt werden. Es entsteht in einem derartigen Fall vielmehr eine muldenförmige Vertiefung im Bereich 9 der sich verjüngenden Chromschicht 10 im Bereich des Kaliberanfangs 3 (nicht dargestellt).
- Erfindungsgemäß läßt sich diese Mulde wesentlich verringern, wenn die Anode 4 beim Verchromen um einen vorgegebenen Betrag "x" zur Mündung des Waffenrohres hin verschoben wird. Einen nahezu ebenen Übergang von der Chromschicht 10 zu der sich anschließenden Rohrwand erhält man, wenn der Verchromungsvorgang in mindestens zwei Teilschritten erfolgt. Dazu wird die Anode 4 nach der Elektropolierung um einen vorgegebenen Betrag zur Mündung des Waffenrohres 1 hin verschoben (Fig.2) und während eines vorgegebenen Zeitraumes zum Verchromen in dieser Position belassen. Anschließend wird, z.B. nach der Hälfte der Prozeßzeit, die Anode 4 wieder auf die Position, bei der die Elektropolierung erfolgte, zurückgezogen (Fig.1) und weiter verchromt. Die Verschiebung nach vorne und von der vorderen in die hintere Position der Anode 4 kann auch in mehreren Schritten oder kontinuierlich vorgenommen werden.
- Fig.3 zeigt ein Ausführungsbeispiel, bei dem durch eine Abdeckung des nicht zu verchromenden Bereiches des Waffenrohres 1 mit einer entsprechenden Lackschicht 11 ein scharfer Übergang zwischen dem beschichteten und unbeschichteten Rohrbereich erzielt werden kann. Entsprechend ist auch die durch den Elektropolierungsvorgang erzeugte Ausnehmung 7 an ihrem kaliberseitigen Ende annähernd rechteckig ausgebildet. Die Elektrode 12 kann in diesem Fall in ihrem vorderen Bereich 13 -wie in Fig.3 dargestellt- auch zylindrisch ausgebildet sein. Außerdem muß die Lackschicht 11 sich nicht bis zur Rohrmündung erstrecken, sondern lediglich so weit, daß sichergestellt ist, daß mündungsseitig durch die Anode 12 keine Chrombeschichtung auf dem Waffenrohr 1 mehr verursacht wird. Allerdings kann es verfahrenstechnisch einfacher sein, alles, was später im Rohr nicht verchromt werden soll, durch einen entsprechenden Lack abzudecken. Als Abdecklack hat sich insbesondere der von der Fa. Schering KG unter der Bezeichnung Nolan hergestellte und vertriebene Lack bewährt.
-
- 1
- Waffenrohr
- 2
- Ladungsraum
- 3
- Kaliberanfang
- 4
- Elektrode, Kathode, Anode
- 5
- elektrische Leitung
- 6
- elektrische Leitung
- 7
- Ausnehmung
- 8
- vordere Bereich der Elektrode
- 9
- Bereich
- 10
- Chromschicht
- 11
- Lackschicht
- 12
- Elektrode, Kathode, Anode
- 13
- vordere Bereich der Elektrode
Claims (7)
- Verfahren zur Herstellung eines Waffenrohres (1) mit einer durch ein elektrolytisches Verfahren aufgebrachten verschleißfesten Innenbeschichtung (10) im Bereich des Ladungsraumes (2) und des sich an den Ladungsraum (2) anschließenden thermisch hochbelasteten Kaliberteiles (3) des Waffenrohres (1), dadurch gekennzeichnet, daß in einem kalibergenau vorgefertigten Waffenrohr (1) durch elektrochemisches Abtragen (Elektropolieren) des mit der Schutzschicht (10) zu versehenden Bereiches (2,3) soviel Material des Waffenrohres (1) abgetragen wird, wie anschließend als Schutzschicht (10) wieder aufgebracht werden soll.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, daß durch Elektropolieren im Bereich des Ladungsraumes des Waffenrohres (1) eine Materialschicht zwischen 100 und 200 µm abgetragen wird.
- Verfahren nach Anspruch 1 oder 2, dadurch gekennzeichnet, daß die für den Elektropoliervorgang benötigte Elektrode (4,12) anschließend auch als Anode für die elektrolytische Beschichtung des Waffenrohres (1) verwendet wird.
- Verfahren nach Anspruch 3, dadurch gekennzeichnet, daß der vordere Bereich (8,13) der Anode (4,12) zylindrisch, konusförmig, ballig oder kurvenförmig ausgebildet wird.
- Verfahren nach Anspruch 3 oder 4, dadurch gekennzeichnet, daß der vordere Bereich (8,13) der Elektrode (4,12) bei der elektrolytischen Innenbeschichtung derart kontinuierlich oder diskret verschoben wird, daß sich ein gleichmäßiger Übergang in dem sich verjüngenden Bereich (9) der Schutzschicht (10) ergibt.
- Verfahren nach einem der Ansprüche 1 bis 5, dadurch gekennzeichnet, daß zur elektrolytischen Innenbeschichtung Chrom verwendet wird.
- Verfahren nach einem der Ansprüche 1 bis 6, dadurch gekennzeichnet, daß der nicht mit einer Schutzschicht (10) zu versehende Bereich des Waffenrohres (1) mindestens teilweise mit einer Lackschicht (11) abgedeckt wird.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE4335139A DE4335139A1 (de) | 1993-10-15 | 1993-10-15 | Verfahren zur Herstellung eines Waffenrohres mit einer verschleißfesten Innenbeschichtung |
| DE4335139 | 1993-10-15 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0653503A1 EP0653503A1 (de) | 1995-05-17 |
| EP0653503B1 true EP0653503B1 (de) | 1997-05-14 |
Family
ID=6500193
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP94114911A Expired - Lifetime EP0653503B1 (de) | 1993-10-15 | 1994-09-22 | Verfahren zur Herstellung eines Waffenrohres mit einer verschleissfesten Innenbeschichtung |
Country Status (4)
| Country | Link |
|---|---|
| US (1) | US5476581A (de) |
| EP (1) | EP0653503B1 (de) |
| JP (1) | JP3058400B2 (de) |
| DE (2) | DE4335139A1 (de) |
Families Citing this family (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE19532170C2 (de) * | 1995-08-31 | 1997-09-18 | Ppv Verwaltungs Ag | Verfahren zur Bildung eines platinhaltigen Überzugs auf einem Substrat und Verwendung des Verfahrens |
| DE19635404C2 (de) * | 1996-08-31 | 2000-06-21 | Rheinmetall W & M Gmbh | Verfahren und Elektrode zum Entgraten und/oder Einrunden von scharfkantigen Übergängen in Rauchabzugsbohrungen in Waffenrohren |
| EP1081252A1 (de) * | 1999-09-02 | 2001-03-07 | Enthone-OMI (Benelux) B.V. | Verbessertes selektives Plattierungsverfahren |
| US20050081937A1 (en) * | 2003-10-17 | 2005-04-21 | Wilmeth Steven L. | Piping for abrasive slurry transport systems |
| US20050081936A1 (en) * | 2003-10-17 | 2005-04-21 | Wilmeth Steven L. | Piping for concrete pump systems |
| SE529744C2 (sv) * | 2005-12-22 | 2007-11-13 | Abb Technology Ag | Anordning och metod för metallisk beläggning samt användning av anordningen |
| DE102006025244A1 (de) * | 2006-05-29 | 2007-12-06 | Rheinmetall Waffe Munition Gmbh | Schutzschicht für Bauteile einer Waffe oder dergleichen |
| DE102010020329A1 (de) * | 2010-05-12 | 2011-11-17 | Diehl Stiftung & Co.Kg | Fertigungsverfahren für medizinische Gefäßstützen |
| DE102012000686A1 (de) | 2012-01-17 | 2013-07-18 | Rheinmetall Waffe Munition Gmbh | Waffenrohr mit verchromtem Innenprofil |
| US9546837B1 (en) * | 2015-10-09 | 2017-01-17 | Bh5773 Ltd | Advanced gun barrel |
| WO2017210709A1 (de) * | 2016-06-09 | 2017-12-14 | Ritter & Stark Gmbh | Konfigurationsanordnung der apparatur für die herstellung der züge in läufen von feuerwaffen mittels pecm verfahren |
| US10864567B2 (en) | 2018-04-17 | 2020-12-15 | Government Of The United States As Represented By The Secretary Of The Army | Systems and methods for electroprocessing a gun barrel using a moving electrode |
Family Cites Families (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB524036A (en) * | 1939-01-20 | 1940-07-29 | Thomas Charles Winfield | Improvements in or relating to cylinders of internal combustion engines |
| US2395044A (en) * | 1942-04-02 | 1946-02-19 | Walter T Gorton | Gun |
| US2687591A (en) * | 1949-10-31 | 1954-08-31 | Us Army | Rifled gun barrel with tapered chromium bore wall |
| US2780019A (en) | 1952-02-19 | 1957-02-05 | George C Sullivan | Gun barrel of aluminum alloy with metallic coatings |
| US2990342A (en) | 1952-02-19 | 1961-06-27 | George C Sullivan | Method of making a gun barrel |
| US3442172A (en) | 1959-03-13 | 1969-05-06 | Fansteel Inc | Gun barrel liner |
| DE2045738A1 (de) * | 1970-09-16 | 1972-03-23 | Mauser Werke AG, 7238 Oberndorf | Waffenrohr mit partieller Innenaus kleidung |
| US3839618A (en) | 1972-01-03 | 1974-10-01 | Geotel Inc | Method and apparatus for effecting high-energy dynamic coating of substrates |
| US4418124A (en) | 1980-10-06 | 1983-11-29 | General Electric Company | Plasma spray-cast components |
| FR2520009A1 (fr) * | 1982-01-21 | 1983-07-22 | France Etat | Procede de chromage interieur d'un element tubulaire, anode pour sa mise en oeuvre et element chrome obtenu selon ce procede |
| US4711705A (en) * | 1987-01-15 | 1987-12-08 | M&T Chemicals Inc. | Activation composition and method for forming adherent chromium electrodeposits on ferrous metal substrates from high energy efficient baths |
-
1993
- 1993-10-15 DE DE4335139A patent/DE4335139A1/de not_active Withdrawn
-
1994
- 1994-09-22 EP EP94114911A patent/EP0653503B1/de not_active Expired - Lifetime
- 1994-09-22 DE DE59402737T patent/DE59402737D1/de not_active Expired - Lifetime
- 1994-10-17 JP JP6250651A patent/JP3058400B2/ja not_active Expired - Fee Related
- 1994-10-17 US US08/323,250 patent/US5476581A/en not_active Expired - Lifetime
Also Published As
| Publication number | Publication date |
|---|---|
| DE4335139A1 (de) | 1995-04-20 |
| JPH07167590A (ja) | 1995-07-04 |
| EP0653503A1 (de) | 1995-05-17 |
| DE59402737D1 (de) | 1997-06-19 |
| US5476581A (en) | 1995-12-19 |
| JP3058400B2 (ja) | 2000-07-04 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE2425358A1 (de) | Verfahren zum verstaerken von kolben | |
| EP0653503A1 (de) | Verfahren zur Herstellung eines Waffenrohres mit einer verschleissfesten Innenbeschichtung | |
| DE19919687A1 (de) | Verfahren zur Innenbeschichtung eines Waffenrohres | |
| DE2500248A1 (de) | Verfahren zur herstellung des rotorgehaeuses einer rotationskolbenbrennkraftmaschine | |
| DE4410325C2 (de) | Waffenrohr mit einer erosionsmindernden Einlage und Verwendung des Waffenrohres in elektrischen Kanonen | |
| DE3610701C2 (de) | ||
| EP0899356B1 (de) | Verfahren und Vorrichtung zur Innenbeschichtung eines Metallrohres | |
| DE102009030683A1 (de) | Verfahren zum Herstellen eines Zylinderkurbelgehäuses | |
| DE2720726B2 (de) | Elektrochemische Alkali-Schwefel-Speicherzelle bzw. -Batterie | |
| DE10349446B4 (de) | Verfahren zur Beschichtung einer Fläche eines Zylinders und Zylinder mit dieser Beschichtung | |
| DE3624772C2 (de) | ||
| EP1059502A2 (de) | Verfahren zur Innenbeschichtung eines Waffenrohres | |
| EP1118832B1 (de) | Verfahren zur Innenbeschichtung eines Waffenrohres | |
| DE4419864C2 (de) | Elektrode zur elektrolytischen Innenbeschichtung und/oder zum Elektropolieren von Waffenrohren | |
| EP0106411A2 (de) | Kleinkalibermunition und Verfahren zu ihrer Herstellung | |
| DE10236929A1 (de) | Beschichtungsverfahren für eine Rolle oder einen Zylinder | |
| DE2251656C3 (de) | Verfahren zur Herstellung einer Röntgenröhren-Drehanode | |
| DE19918794C2 (de) | Verfahren zur Herstellung eines Waffenrohres | |
| DE19635404C2 (de) | Verfahren und Elektrode zum Entgraten und/oder Einrunden von scharfkantigen Übergängen in Rauchabzugsbohrungen in Waffenrohren | |
| DE2752002A1 (de) | Verfahren zur erzeugung einer verschleissfesten schicht bei einem doppelschneckenextruder | |
| EP0884405B1 (de) | Verfahren zum Erzeugen harter Oxidschichten an der Oberfläche eines Substrats auf Basis von Leichtmetallen | |
| EP1240475B1 (de) | Geschosskörper und verfahren zur herstellung von radial abstehenden führungsmitteln | |
| DE102014009993A1 (de) | Bauteil für eine Verbrennungskraftmaschine sowie Verfahren und Vorrichtung zu dessen Herstellung | |
| DE2816006C2 (de) | Verfahren zur Herstellung einer Stromleitwalze und nach diesem Verfahren hergestellte Walze | |
| DE102014216790A1 (de) | Verfahren zur Herstellung eines Verbindungselements sowie Verbindungselement und CFK-Bauteil mit einem derartigen Verbindungselement |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 19950224 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): CH DE FR GB IT LI SE |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: RHEINMETALL INDUSTRIE AKTIENGESELLSCHAFT |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| 17Q | First examination report despatched |
Effective date: 19960902 |
|
| ITF | It: translation for a ep patent filed | ||
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): CH DE FR GB IT LI SE |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: NV Representative=s name: E. BLUM & CO. PATENTANWAELTE Ref country code: CH Ref legal event code: EP |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 19970516 |
|
| REF | Corresponds to: |
Ref document number: 59402737 Country of ref document: DE Date of ref document: 19970619 |
|
| ET | Fr: translation filed | ||
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: IF02 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PFA Owner name: RHEINMETALL INDUSTRIE AKTIENGESELLSCHAFT Free format text: RHEINMETALL INDUSTRIE AKTIENGESELLSCHAFT#PEMPELFURTSTRASSE 1#40880 RATINGEN (DE) -TRANSFER TO- RHEINMETALL INDUSTRIE AKTIENGESELLSCHAFT#PEMPELFURTSTRASSE 1#40880 RATINGEN (DE) |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20080918 Year of fee payment: 15 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20090922 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20090922 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20110531 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20100930 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20091001 Year of fee payment: 16 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20130919 Year of fee payment: 20 Ref country code: DE Payment date: 20130919 Year of fee payment: 20 Ref country code: SE Payment date: 20130919 Year of fee payment: 20 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20130930 Year of fee payment: 20 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R071 Ref document number: 59402737 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF EXPIRATION OF PROTECTION Effective date: 20140923 |
|
| REG | Reference to a national code |
Ref country code: SE Ref legal event code: EUG |