EP0549826B1 - Schmiedemaschine - Google Patents
Schmiedemaschine Download PDFInfo
- Publication number
- EP0549826B1 EP0549826B1 EP91122360A EP91122360A EP0549826B1 EP 0549826 B1 EP0549826 B1 EP 0549826B1 EP 91122360 A EP91122360 A EP 91122360A EP 91122360 A EP91122360 A EP 91122360A EP 0549826 B1 EP0549826 B1 EP 0549826B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- rams
- piston
- ring
- cylinders
- plunger
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 238000005242 forging Methods 0.000 title claims abstract description 12
- 125000006850 spacer group Chemical group 0.000 claims description 2
- 230000015572 biosynthetic process Effects 0.000 abstract 1
- 238000010276 construction Methods 0.000 abstract 1
- 230000007246 mechanism Effects 0.000 abstract 1
- 238000006073 displacement reaction Methods 0.000 description 2
- 238000004519 manufacturing process Methods 0.000 description 2
- 238000007789 sealing Methods 0.000 description 2
- 230000000295 complement effect Effects 0.000 description 1
- 230000006835 compression Effects 0.000 description 1
- 238000007906 compression Methods 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 238000005516 engineering process Methods 0.000 description 1
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21J—FORGING; HAMMERING; PRESSING METAL; RIVETING; FORGE FURNACES
- B21J7/00—Hammers; Forging machines with hammers or die jaws acting by impact
- B21J7/02—Special design or construction
- B21J7/14—Forging machines working with several hammers
Definitions
- Forging workpieces emphasized along the longitudinal axis are used forging machines which are distributed with three or more in one plane, in particular with four x-shaped staggered 90 ° to each other, which act radially on the workpiece guided longitudinally in the system axis and are equipped with tools, the Tappets guided in the machine frame are formed at their ends facing away from the tools as cylinders of piston-cylinder units or are connected to them.
- the piston-cylinder units are dimensioned according to the working stroke of the ram in order to minimize the compression volume, which is an essential prerequisite for rapid stroke operation and a defined stroke end position.
- the stroke position by which the caliber defined by the tools is determined, can be adjusted by means of cross-beams which are adjustable in the machine frame and support the pistons of the piston-cylinder units.
- a closed caliber required for certain work designs is replaced by interchangeable sets of tools of appropriate dimensions (Peter Metzger, "The mumerically controlled radial forming machine and its use in the context of flexible production” Volume 55 of the reports from the Institute of Forming Technology at the University of Stuttgart, editors: Springer-Verlag, Berlin-Heidelberg - New York, 1980, pages 36-39, 67 - 69, 112, 113, 129) or by means of tools that can be adjusted transversely on the rams using tool supports that overlap each other with work and side surfaces, their adjustment in such a way that they form a closed caliber in the respective stroke end positions (EP 0 228 030 B1).
- the rams are designed as pistons or cylinders of piston-cylinder units and are immediate, i.e. not staggered in the machine frame. If double-acting pistons are to be avoided because of the more complex seals, the pistons or cylinders serving as tappets are to be provided with the complementary cylinders or pistons and the shafts which support them and are adjustable in the machine frame by means of which the piston-cylinder units pass the plunger retractions take effect.
- the object of the invention is to avoid double-acting pistons as well as tappet retractions acting on shafts. This object is achieved in that, starting from tappets designed as cylinders or connected to cylinders, according to the invention, the tappets or cylinders connected to them are each provided or connected with a flange and are each surrounded by a ring engaging behind the flange, attached ring and Stroke adjustment provided traverse connected and arranged between each ring and associated flange piston-cylinder units for the retraction of the plunger.
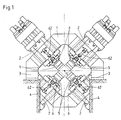
- the forging machine shown in FIG. 1 in the direction of the system axis S consists of a frame 1, which guides four X-shaped plungers 2 and combines them with their drives, so that the plunger 2 extends radially to the system axis S in the working plane perpendicular to it move.
- the frame 1 is on both sides of the front and the back provided with brackets 3 with which it is supported on brackets 4 of a foundation.
- Each plunger 2 is provided on the end face with a tool 5, and the tools 5 form a closed caliber in the stroke end positions of the plunger 2.
- the tools 5 are supported by supports 6 which are adjustable transversely to the axes of the plungers 2 in the working plane and the stroke end positions of the plungers 2 are adjustable, so that the tools, which with their part of their working surface exceeding the caliber dimension are covered by a side surface of an adjacent tool, form a closed caliber in their respective stroke end position, as is known from EP 0 228 030 B1.
- Another possibility, at least in areas to achieve a closed caliber and to rule out a collision of the tools, is to carry out a constant collision check while the work is being carried out and to carry out a quick change of the tools by means of a tool change system assigned to the forging machine as soon as the dimensions of a tool set are to be shaped Dimensions of the workpiece are no longer compatible, either because there is a risk of collision of the tools, or the tools no longer adequately enclose a caliber, as is apparent from the publication mentioned at the beginning (Peter Metzger, "The numerically controlled radial forming machine and its use in the context of a flexible Manufacturing ”) is known.
- the invention includes an embodiment which is set up for a tool change instead of a transverse displacement of the tools.
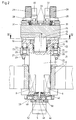
- FIGS. 2 to 7 show a single plunger 2, which is in the frame 1 of a guide bush 7 and - as shown in FIG. 7 - of guide plates 8, which rest against flats 9 of the plunger 2, is guided axially movable, the guide plates 8 in cooperation with the flats 9 secure the plunger against rotation.
- the plunger 2 is formed by a stepped bore 10 as a cylinder 11, which receives a plunger 12.
- a sealing ring 13 is inserted into a shoulder of the bore 10 to seal it against the plunger 12 and held there by a ring 14.
- the plunger 12 is supported on a cross member 15, which can be adjusted to the frame 1, whereby the stroke position of the cylinder 11 and thus the plunger 2 is adjustable, while the dimensioning of the plunger 12 and the cylinder 11 only the working stroke of the plunger 2 corresponds.
- the stroke position determines the resulting workpiece dimension through the respective end position of the ram 2 with its tool 5.
- a ring 17 is connected to the cross member 15 by means of anchor rods 16, the distance of which from the cross member 15 is determined by spacer bushes 18.
- the ring 17 surrounds the tappet 2 / cylinder 11 and engages behind a flange 19 on the cylinder 11.
- the ring 17 is further provided with bores 20 which are closed on one side with covers 21 and form cylinders for receiving plunger 22. These plungers 22 act against the flange 19 on the tappet 2 / cylinder 11 as their retractions.
- the ring 17 is releasably connected to the cross member 15, for which purpose the nuts 23 are removed from the anchor rods 16.
- the anchor rods 16 can be hydraulically pretensioned by pistons 25 which can be acted upon in cylinders 24 and are connected to the anchor rods 16, so that lock nuts 26 to the nuts 23 can be actuated without tension in the case of pretensioned anchor rods 16.
- the piston 25 assigned to a tappet 2 is acted upon centrally for all pistons 25.
- each cross member 15 is connected to the frame 1 by four anchors 27 by means of threaded nuts 28, which are rotatably mounted in the cross member 15, supporting them against the pressing force on the plunger 12, on the threaded shafts 29 Anchor 27 are rotatable.
- the threaded nuts 28 are provided with an external toothing 30 and are rotated together for each cross member 15 by a ring gear 31, which in turn is rotated by geared motors 32 which engage with their output pinions 33 in the internal toothing of the double toothed ring gear 31.
- each tappet 2 is thus adjustable and can be determined on the geared motors 32 via a braking device.
- the anchors 27 are fastened to the frame 1 by means of shafts 34 and nuts 35. Units formed from the frame 1 connected to the frame 1 and the piston 37 connected to the cross member 15 serve to bias the cross member 15 in the direction of the working pressure against the play of the threaded nuts 28 on the threaded shafts 29.
- the tool 5 assigned to each plunger 2 is connected to the plunger 2 by means of a clamping device, which enables the tool 5 to be moved or changed for a short time without lengthy work stoppage.
- the plunger 2 provided with a head plate 40 on its end bearing the tool 5 is further provided on this end side with a bore 41 into which a cylinder 42 with cover 43 is inserted.
- a plunger 44 is inserted, which has a cavity which receives an end provided with a collar 45 of a clamping bolt 46 and a package of disc springs 47 enclosed between the collar 45 and the cover 43.
- the clamping bolt 46 passes through the head plate 40 and a clamping piece 48 seated in a groove in the head plate 40, on which a collar nut 49 acts to form the clamping bolt 46.
- the clamping piece 48 is connected to a support 50 carrying the tool 5.
- the package of disc springs 47 is compressed, the tensioning piece 48 is relieved and the support 50 is pressed off from the head plate 40.
- the support 50 can now be moved laterally with the tool 5 (exemplary embodiment) or can be exchanged for another support 50 with tool 5 by means of a tool changing system. If the tool 5 is moved into its new position or exchanged for a tool of another dimension, the plunger is relieved of pressure again and the package of disc springs 47 braces the support 50 with tool 5 again against the head plate 40 on the plunger 2.
- each head plate 40 is provided with a plunger 2 with a longitudinal groove 51 for receiving the clamping piece 48 and each clamping piece with a longitudinal groove 52 for receiving the clamping bolt 46 with its collar nut 49, the longitudinal extent of the grooves 51 and 52 in the working plane common to the plungers 2.
- the head plate 40 is provided with side strips 53 and the support 50 with side strips 54, which are provided with fine toothings that face one another.
- the side strips 54 are provided with toothings 55, in which pinions 56 engage, which in turn are in engagement with pinions 57 on shafts 58.
- One pinion 56, one pinion 57 and one shaft 58 are each mounted in a gear housing 60 which is connected to the tappet 2.
- Each shaft 58 is provided with a multi-spline pin 59 with which it engages in a hollow shaft 61 with a multi-spline bore and is thus connected to the latter in a rotationally fixed but axially displaceable manner.
- Each hollow shaft 61 is driven by a swivel motor 62, one output pin 63 of which engages in the hollow shaft 61, while a second output pin moves a rotary encoder 64, which indicates or controls the transverse adjustment of the support 50 with tool 5.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Forging (AREA)
- Disintegrating Or Milling (AREA)
Description
- Zum Schmieden längsachsenbetonter Werkstücke werden Schmiedemaschinen eingesetzt, die mit drei oder mehr in einer Ebene verteilt, insbesondere mit vier x-förmig um 90° zueinander versetzt angeordneten, radial auf das in der Systemachse längsgeführte Werkstück einwirkenden, mit Werkzeugen besetzten Stößeln versehen sind, wobei die im Maschinenrahmen geführten Stößel an ihren den Werkzeugen abgekehrten Enden als Zylinder von Kolben- Zylinder- Einheiten ausgebildet oder mit solchen verbunden sind. Die Kolben- Zylinder- Einheiten sind entsprechend dem Arbeitshub des Stößels bemessen, um das Kompressionsvolumen zu minimieren, was für einen Schnellhubbetrieb und eine definierte Hubendlage wesentliche Voraussetzung ist. Die Hublage, durch die das von den Werkzeugen eingegrenzte Kaliber bestimmt ist, ist durch im Maschinenrahmen verstellbare, die Kolben der Kolben- Zylinder- Einheiten stützende Traversen einstellbar. Ein zu bestimmten Arbeitsausführungen erforderliches geschlossenes Kaliber wird durch auswechselbare Sätze von Werkzeugen entsprechender Bemessung (Peter Metzger, " Die mumerisch gesteuerte Radial- Umformmaschine und ihr Einsatz im Rahmen einer flexiblen Fertigung" Band 55 der Berichte aus dem Institut für Umformtechnik der Universität Stuttgart, Herausgebern: Springer-Verlag, Berlin- Heidelberg - New York, 1980, Seiten 36-39, 67 - 69, 112, 113, 129) oder durch an den Stößeln mittels Werkzeugsupporten quer verstellbare, sich mit Arbeits- und Seitenflächen gegenseitig überdeckende Werkzeuge, deren Einstellung so erfolgt, daß sie in den jeweiligen Hubendlagen ein geschlossenes Kaliber bilden (EP 0 228 030 B1), erreicht.
- Um eine kompakte Bauart solcher Schmiedemaschinen und dabei spielarme Stößelführungen zu erreichen, sind nach der EP 0 228 658 B1 die Stößel als Kolben oder Zylinder von Kolben- Zylinder-Einheiten ausgebildet und unmittelbar, d.h. nicht gestaffelt im Maschinenrahmen geführt. Hierbei sind - wenn doppelwirkende Kolben wegen der aufwendigeren Dichtungen vermieden werden sollen - die als Stößel dienenden Kolben oder Zylinder mit die komplementären Zylinder oder Kolben und die sie stützenden, im Maschinenrahmen verstellbaren Traversen durchsetzenden Schäften zu versehen, über die die Kolben- Zylinder- Einheiten für die Stößelrückzüge wirken.
- Aufgabe der Erfindung ist es, doppeltwirkende Kolben ebenso zu vermeiden, wie über Schäfte wirkende Stößelrückzüge. Diese Aufgabe wird dadurch gelöst, daß ausgehend von als Zylinder ausgebildeten bzw. mit Zylindern verbundenen Stößeln erfindungsgemäß die Stößel bzw. mit ihnen verbundenen Zylinder mit jeweils einem Flansch versehen bzw. verbunden und von jeweils einem den Flansch hintergreifenden Ring umgeben sind, anbei Ring und zur Hublagenverstellung vorgesehene Traverse verbunden und zwischen jedem Ring und zugehörigem Flansch Kolben- Zylinder- Einheiten für den Rückzug der Stößel angeordnet sind.
- Um die Zugänglichkeit zu den Dichtungen der Haupt- und Rückzugskolben weiter zu verbessern wird gemäß einem weiteren Merkmal der Erfindung vorgesehen, lösbare Verbindungen zwischen den Ringen und zugehörigen Traversen vorzusehen und den jeweiligen Ring mit dem von ihm umgebenen Zylinder bzw. Stößel von der zugehörigen Traverse mit dem von ihr abgestützten Plungerkolben soweit entfernbar einzurichten, daß die Dichtungen zwischen Plungerkolben und Zylinder ohne weitere Demontagen und Montagen auswechselbar sind.
- Die Zeichnungen zeigen ein Ausführungsbeispiel der Erfindung in folgenden Darstellungen:
- Figur 1
- zeigt eine Gesamtansicht in Richtung der Systemachse "S".
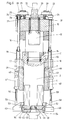
- Figur 2
- zeigt als Ausschnitt in größerem Maßstab einen Stößel im Schnitt nach der in Figur 3 eingetragenen Schnittlinie II-II, d.h. in der Arbeitsebene, in der die Verstellung der Werkzeuge erfolgt.
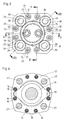
- Figur 3
- zeigt eine Aufsicht zur Figur 2 und
- Figur 4
- einen Schnitt nach der in Figur 2 eingetragenen Schnittlinie IV-IV.
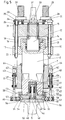
- Figur 5
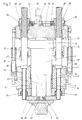
- zeigt wiederum als Ausschnitt in größerem Maßstab den Stößel in einem Schnitt nach der in Figur 3 eingetragenen Schnittlinie V-V, also einer Schnittebene, die 90° versetzt zu der Schnittebene liegt, in der die Darstellung nach Figur 2 erfolgt ist. In der gleichen Schnittebene ist in
- Figur 6
- der Stößel mit aus dem Zylinder ausgefahrenen Plungerkolben der dem Stößel zugeordneten Kolben- Zylinder- Einheit dargestellt.
- Figur 7
- zeigt einen Schnitt nach der in Figur 3 eingetragenen Schnittlinie VII-VII.
- Die in Figur 1 in Richtung der Systemachse S gesehen dargestellte Schmiedemaschine besteht aus einem Rahmen 1, welcher vier X-förmig angeordnete Stößel 2 führt und diese mit ihren Antrieben zusammenfaßt, so daß sich die Stößel 2 radial zur Systemachse S in der zu ihr senkrechten Arbeitsebene bewegen. Der Rahmen 1 ist beidseitig vorderseitig und rückseitig mit Auslegern 3 versehen, mit denen er auf Konsolen 4 eines Fundamentes abgestützt ist. Jeder Stößel 2 ist stirnseitig mit einem Werkzeug 5 versehen, und in den Hubendlagen der Stößel 2 bilden die Werkzeuge 5 ein geschlossenes Kaliber. Um Kaliber bilden zu können, deren Kantenlängen geringer als die Breite der Werkzeuge 5 sind, sind die Werkzeuge 5 von Supporten 6 getragen, die quer zu den Achsen der Stößel 2 in der Arbeitsebene verstellbar sind und es sind die Hubendlagen der Stößel 2 einstellbar, so daß die Werkzeuge, die mit ihrem das Kalibermaß übersteigenden Teil ihrer Arbeitsfläche von einer Seitenfläche eines benachbarten Werkzeugs überdeckt sind, in ihrer jeweiligen Hubendlage ein geschlossenes Kaliber bilden, wie dies aus der EP 0 228 030 B1 bekannt ist.
- Eine andere Möglichkeit, wenigstens in Bereichen ein geschlossenes Kaliber zu erreichen und eine Kollision der Werkzeuge auszuschließen besteht darin, während der Arbeitsdurchführung eine ständige Kollisionsüberprüfung vorzunehmen und mittels eines der Schmiedemaschine zugeordneten Werkzeugwechselsystems jeweils einen Schnellwechsel der Werkzeuge vorzunehmen, sobald die Abmessungen eines Werkzeugsatzes mit einer auszuformenden Abmessung des Werkstückes nicht mehr vereinbar sind, weil entweder Kollisionsgefahr der Werkzeuge besteht, oder die Werkzeuge ein Kaliber nicht mehr ausreichend umschließen, wie dies aus der eingangs erwähnten Veröffentlichung (Peter Metzger, "Die numerisch gesteuerte Radial- Umformmaschine und ihr Einsatz im Rahmen einer flexiblen Fertigung") bekannt ist. Die Erfindung schließt eine Ausführung ein, die für einen Werkzeugwechsel anstelle einer Querverschiebung der Werkzeuge eingerichtet ist.
- In Ausschnitten größeren Maßstabes zeigen die Figuren 2 bis 7 einen einzelnen Stößel 2, der im Rahmen 1 von einer Führungsbüchse 7 und - wie in der Figur 7 dargestellt ist - von Führungsplatten 8, die an Abflachungen 9 des Stößels 2 anliegen, achsialbeweglich geführt ist, wobei die Führungsplatten 8 im Zusammenwirken mit den Abflachungen 9 den Stößel gegen Drehung sichern. An seinem von der Systemachse S abgekehrten Ende ist der Stößel 2 durch eine abgesetzte Bohrung 10 als Zylinder 11 ausgebildet, der einen Plungerkolben 12 aufnimmt. Ein Dichtungsring 13 ist in einen Absatz der Bohrung 10 zu deren Abdichtung zum Plungerkolben 12 eingesetzt und dort von einem Ring 14 gehalten. Der Plungerkolben 12 stützt sich an einer Traverse 15, die in ihrem bestand zum Rahmen 1 verstellbar ist, womit die Hublage des Zylinders 11 und damit des Stößels 2 einstellbar ist, während die Bemessung des Plungerkolbens 12 und des Zylinders 11 nur dem Arbeitshub des Stößels 2 entspricht. Die Hublage bestimmt durch die jeweilige Endlage des Stößels 2 mit seinem Werkzeug 5 die sich ergebende Werkstückabmessung. Mit der Traverse 15 ist mittels Ankerstangen 16 ein Ring 17 verbunden, dessen Abstand zur Traverse 15 von Distanzbuchsen 18 bestimmt wird. Der Ring 17 umschließt den Stößel 2/Zylinder 11 und hintergreift einen Flansch 19 am Zylinder 11. Der Ring 17 ist desweiteren mit Bohrungen 20 versehen, die zu einer Seite mit Deckeln 21 verschlossen sind und Zylinder zur Aufnahme von Plungerkolben 22 bilden. Diese Plungerkolben 22 wirken gegen den Flansch 19 am Stößel 2/Zylinder 11 als deren Rückzüge.
- Zum Auswechseln des Dichtungsringes 13 ist der Ring 17 mit der Traverse 15 lösbar verbunden, wozu die Muttern 23 von den Ankerstangen 16 entfernt werden. Dies ist dadurch erleichtert, daß die Ankerstangen 16 hydraulisch vorspannbar sind durch in Zylindern 24 beaufschlagbare mit den Ankerstangen 16 verbundene Kolben 25, so daß Gegenmuttern 26 zu den Muttern 23 bei vorgespannten Ankerstangen 16 ohne Spannung betätigbar sind. Die Beaufschlagung der einem Stößel 2 zugeordneten Kolben 25 erfolgt zentral für alle Kolben 25 gemeinsam. Nach dem der Ring 17 von der Traverse 15 getrennt ist, lassen sich auch der Zylinder 11 und der Plungerkolben 12 voneinander entfernen, wie dies in Figur 6 dargestellt ist.
- Zur Einstellung der Hublage eines Stößels 2 ist die erwähnte Verstellbarkeit der zugeordneten Traverse 15 vorgesehen. Hierzu ist, wie dies aus der Figur 7 ersichtlich ist, jede Traverse 15 durch vier Anker 27 mit dem Rahmen 1 verbunden durch Gewindemuttern 28, die drehbar in der Traverse 15 gelagert, diese gegen die Preßkraft am Plungerkolben 12 abstützend, auf den Gewindeschäften 29 der Anker 27 drehbar sind. Die Gewindemuttern 28 sind mit einer Außenverzahnung 30 versehen und werden für jede Traverse 15 gemeinsam von einem Zahnkranz 31 gedreht, der wiederum von Getriebemotoren 32 gedreht wird, die mit ihren Abtriebsritzel 33 in die Innenverzahnung des doppelt verzahnten Zahnkranzes 31 eingreifen. Somit ist die Hublage jedes Stößels 2 einstellbar und über eine Bremsvorrichtung an den Getriebemotoren 32 feststellbar. Die Anker 27 sind mittels Schäften 34 und Muttern 35 am Rahmen 1 befestigt. Aus mit dem Rahmen 1 verbundenen Zylindern 36 und mit der Traverse 15 verbundenen Kolben 37 gebildete Einheiten dienen zu Vorspannung der Traverse 15 in Richtung des Arbeitsdruckes gegen das Spiel der Gewindemuttern 28 auf den Gewindeschäften 29.
- Wie insbesondere die Figur 5 erkennen läßt, ist das einem jeden Stößel 2 zugeordnete Werkzeug 5 mittels einer Spannvorrichtung mit dem Stößel 2 verbunden, die ein Querverschieben oder einen Wechsel des Werkzeuges 5 kurzzeitig ohne längere Arbeitsunterbrechung ermöglicht. Der an seiner das Werkzeug 5 tragenden Stirnseite mit einer Kopfplatte 40 versehene Stößel 2 ist hierzu an dieser Stirnseite desweiteren mit einer Bohrung 41 versehen, in die ein Zylinder 42 mit Deckel 43 eingesetzt ist. In den Zylinder 42 ist ein Plungerkolben 44 eingesetzt, der eine Höhlung aufweist, die ein mit einem Bund 45 versehenes Ende eines Spannbolzens 46 und ein zwischen dem Bund 45 und dem Deckel 43 eingeschlossenes Paket von Tellerfedern 47 aufnimmt. Der Spannbolzen 46 durchsetzt die Kopfplatte 40 und ein in einer Nut der Kopfplatte 40 sitzendes Spannstück 48, auf das eine Bundmutter 49 zum Spannbolzen 46 wirkt. Das Spannstück 48 ist mit einem das Werkzeug 5 tragenden Support 50 verbunden. Durch Beaufschlagung des Plungerkolbens 44 wird das Paket von Tellerfedern 47 zusammengedrückt, das Spannstück 48 entlastet und der Support 50 von der Kopfplatte 40 abgedrückt. Nunmehr kann der Support 50 mit dem Werkzeug 5 querverschoben (Ausführungsbeispiel) oder gegen einen anderen Support 50 mit Werkzeug 5 durch ein Werkzeugwechselsystem ausgewechselt werden. Ist das Werkzeug 5 in seine neue Position verbracht oder gegen ein Werkzeug anderer Abmessung eingewechselt, wird der Plungerkolben wieder druckentlastet und das Paket von Tellerfedern 47 verspannt den Support 50 mit Werkzeug 5 wieder gegen die Kopfplatte 40 am Stößel 2.
- Zur Querverschiebung der Werkzeuge 5 ist jede Kopfplatte 40 zu einem Stößel 2 mit einer Langsnut 51 zur Aufnahme des Spannstücks 48 und jedes Spannstück wiederum mit einer Längsnut 52 zur Aufnahme des Spannbolzens 46 mit seiner Bundmutter 49 versehen, wobei die Längserstreckung der Nuten 51 und 52 in der den Stößeln 2 gemeinsamen Arbeitsebene verläuft. Parallel zu den Nuten 51 und 52 ist die Kopfplatte 40 mit Seitenleisten 53 und der Support 50 mit Seitenleisten 54 versehen, die mit gegeneinander gekehrten Feinverzahnungen versehen sind. Die Seitenleisten 54 sind mit Verzahnungen 55 versehen, in die Ritzel 56 eingreifen, die ihrerseits wiederum mit Ritzeln 57 auf Wellen 58 in Eingriff stehen. Je ein Ritzel 56, ein Ritzel 57 und eine Welle 58 sind in einem Getriebegehäuse 60 gelagert, welches mit dem Stößel 2 verbunden ist. Jede Welle 58 ist mit einem Vielkeilzapfen 59 versehen, mit dem die in eine Hohlwelle 61 mit Vielkeilbohrung eingreift und so mit dieser drehfest jedoch achsialverschieblich verbunden ist. Angetrieben ist jede Hohlwelle 61 von einem Schwenkmotor 62, dessen einer Abtriebszapfen 63 in die Hohlwelle 61 eingreift, während ein zweiter Abtriebszahpfen einen Drehgeber 64 bewegt, der die Querverstellung des Supports 50 mit Werkzeug 5 anzeigt bzw. steuert.
Claims (3)
- Schmiedemaschine mit in einer Ebene verteilt, insbesondere vier X-förmig um 90° zueinander versetzt angeordneten, radial auf das in der Systemachse (S) längsgeführte Werkstück einwirkenden, mit Werkzeugen (5) besetzten Stößeln (2), wobei die im Maschinenrahmen (1) geführten Stößel (2) an ihren den Werkzeugen (5) abgekehrten Enden als Zylinder (11) von Kolben- Zylinder- Einheiten (12,11) ausgebildet oder mit solchen verbunden sind, die Kolben- Zylinder- Einheiten (12,11) für einen dem Stößelhub entsprechenden Hub gemessen sind und die Hublage der Stößel (2) durch die Kolben der Kolben- Zylinder- Einheiten (12,11) abstützende, zum Maschinenrahmen (1) verstellbare Traversen (15) einstellbar ist,
dadurch gekennzeichnet,
daß bei mit Plungerkolben (12) ausgestatteten Kolben- Zylinder- Einheiten (12,11) die als Stößel (2) ausgebildeten bzw. mit Stößeln (2) verbundenen Zylinder (11) jeweils mit einem Flansch (19) versehen bzw. verbunden und von jeweils einem den Flansch (19) hintergreifenden Ring (17) umgeben sind, wobei Ring (17) und zur Hublagenverstellung vorgesehene Traverse (15) der Kolben- Zylinder- Einheiten (12,11) verbunden und zwischen jedem Ring (17) und zugehörigem Flansch (19) Kolben- Zylinder- Einheiten (22,20) für den Rückzug der Stößel (2) angeordnet sind. - Schmiedemaschine nach Anspruch 1,
dadurch gekennzeichnet,
daß die Verbindungen zwischen jedem Ring (17) und zugehöriger Traverse (15) lösbar und jeder Ring (17) mit dem von ihm umgebenen Zylinder (11) bzw. Stößel (2) von der zugehörigen Traverse (17) mit dem von ihr abgestützen Plungerkolben (12) zum Auswechseln der Dichtung (13) zwischen Plungerkolben (12) und Zylinder (11) entfernbar sind. - Schmiedemaschine nach Anspruch 2,
dadurch gekennzeichnet,
daß Distanzstücke (18) zwischen Ringen (17) und Traversen (15) und diese durchsetzende Ankerstangen (16) sowie Muttern (23, 26) vorgesehen sind, und die Ankerstangen durch zentral gesteuert hydraulisch beaufschlagbare, mit einem Ende der Ankerstangen (16) verbundene Kolben (25) vorspannbar sind.
Priority Applications (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE9191122360T DE59100194D1 (de) | 1991-12-30 | 1991-12-30 | Schmiedemaschine. |
| EP91122360A EP0549826B1 (de) | 1991-12-30 | 1991-12-30 | Schmiedemaschine |
| AT91122360T ATE91443T1 (de) | 1991-12-30 | 1991-12-30 | Schmiedemaschine. |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP91122360A EP0549826B1 (de) | 1991-12-30 | 1991-12-30 | Schmiedemaschine |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0549826A1 EP0549826A1 (de) | 1993-07-07 |
| EP0549826B1 true EP0549826B1 (de) | 1993-07-14 |
Family
ID=8207484
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP91122360A Expired - Lifetime EP0549826B1 (de) | 1991-12-30 | 1991-12-30 | Schmiedemaschine |
Country Status (3)
| Country | Link |
|---|---|
| EP (1) | EP0549826B1 (de) |
| AT (1) | ATE91443T1 (de) |
| DE (1) | DE59100194D1 (de) |
Family Cites Families (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3411340A (en) * | 1965-09-01 | 1968-11-19 | Kobe Steel Ltd | Knock-out device of impact forming machine |
| EP0228658B1 (de) * | 1986-01-02 | 1991-03-27 | SMS Hasenclever GmbH | Schmiedemaschine |
| DE3738217C2 (de) * | 1986-11-25 | 1996-09-26 | Hasenclever Maschf Sms | Schmiedemaschine |
-
1991
- 1991-12-30 AT AT91122360T patent/ATE91443T1/de not_active IP Right Cessation
- 1991-12-30 DE DE9191122360T patent/DE59100194D1/de not_active Expired - Fee Related
- 1991-12-30 EP EP91122360A patent/EP0549826B1/de not_active Expired - Lifetime
Also Published As
| Publication number | Publication date |
|---|---|
| DE59100194D1 (de) | 1993-09-16 |
| EP0549826A1 (de) | 1993-07-07 |
| ATE91443T1 (de) | 1993-07-15 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0228030B1 (de) | Schmiedemaschine | |
| EP0260546B1 (de) | Schmiedemaschine | |
| DE2055592A1 (de) | Schmiedemaschine | |
| EP0228658B1 (de) | Schmiedemaschine | |
| EP1008402A2 (de) | Rundknetmaschine | |
| EP0005831B1 (de) | Vorrichtung zum Innenverzahnen grosser Werkstücke an einer Zahnradstossmaschine | |
| DE2829911A1 (de) | Elektrohydraulischer nachlaufverstaerker | |
| DE4143176A1 (de) | Schmiedemaschine | |
| DE29824688U1 (de) | Radialpresse | |
| EP1494827A1 (de) | Vorrichtung zum plastischen verformen von werkst cken | |
| EP0549826A1 (de) | Schmiedemaschine | |
| EP0549825B1 (de) | Schmiedemaschine | |
| DE3738217C2 (de) | Schmiedemaschine | |
| DE4143175A1 (de) | Schmiedemaschine | |
| DE4444498A1 (de) | Schmiedemaschine | |
| EP0741000A2 (de) | Einrichtung zur Parallelführung des Stössels einer hydraulischen Presse | |
| EP0653257B1 (de) | Schmiedemaschine | |
| EP0653258B1 (de) | Schmiedemaschine | |
| AT404440B (de) | Verfahren zur hubfrequenzsteuerung einer schmiedemaschine und schmiedemaschine zum durchführen des verfahrens | |
| EP0659501B1 (de) | Schmiedemaschine | |
| EP0510506B1 (de) | Mechanisch-hydraulische Presse | |
| DE4227640A1 (de) | Presse zur Herstellung maßhaltiger Preßkörper | |
| DE4444497A1 (de) | Schmiedemaschine | |
| DE8715002U1 (de) | Schmiedemaschine | |
| DE4444493A1 (de) | Schmiedemaschine |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| ITF | It: translation for a ep patent filed | ||
| 17P | Request for examination filed |
Effective date: 19920213 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT DE ES FR GB IT SE |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT DE ES FR GB IT SE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Effective date: 19930714 Ref country code: ES Free format text: THE PATENT HAS BEEN ANNULLED BY A DECISION OF A NATIONAL AUTHORITY Effective date: 19930714 |
|
| REF | Corresponds to: |
Ref document number: 91443 Country of ref document: AT Date of ref document: 19930715 Kind code of ref document: T |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 19930723 |
|
| REF | Corresponds to: |
Ref document number: 59100194 Country of ref document: DE Date of ref document: 19930916 |
|
| ET | Fr: translation filed | ||
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 19951206 Year of fee payment: 5 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 19951215 Year of fee payment: 5 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 19951221 Year of fee payment: 5 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 19951227 Year of fee payment: 5 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Effective date: 19961230 Ref country code: AT Effective date: 19961230 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 19961230 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Effective date: 19970829 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Effective date: 19970902 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20051230 |