EP0506608B1 - Vorrichtung zur Herstellung von gerichtet erstarrten Gussstücken - Google Patents
Vorrichtung zur Herstellung von gerichtet erstarrten Gussstücken Download PDFInfo
- Publication number
- EP0506608B1 EP0506608B1 EP92810154A EP92810154A EP0506608B1 EP 0506608 B1 EP0506608 B1 EP 0506608B1 EP 92810154 A EP92810154 A EP 92810154A EP 92810154 A EP92810154 A EP 92810154A EP 0506608 B1 EP0506608 B1 EP 0506608B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- cooling
- members
- cooling attachment
- attachment
- cooling plate
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D27/00—Treating the metal in the mould while it is molten or ductile ; Pressure or vacuum casting
- B22D27/04—Influencing the temperature of the metal, e.g. by heating or cooling the mould
- B22D27/045—Directionally solidified castings
Definitions
- the invention relates to a device for producing directionally solidified castings according to the preamble of claim 1 and a method for producing such castings with such a device.
- the molded shell has a lower opening, which is closed in the casting chamber by a flat cooling plate.
- the solidification of the melt begins at this opening during casting.
- the cooling plate as a heat sink and the integrated heat sources form the poles of a temperature field, which enables a "unidirectional" heat flow and thus a directional solidification.
- the cooling plate forms a horizontal plane, with respect to which the dendrites formed during solidification have an essentially perpendicular direction of growth.
- a cooling attachment which is placed on the horizontal cooling plate, it is achieved that the dendrite growth takes place with different orientations in some areas.
- segment-shaped castings can be produced which can be assembled into wheel-like components with radially oriented dentrites; or contiguous wheel-like components can be cast, at which are formed by directional solidification dendrites that are at least approximately radially aligned.
- FIGS. 8a to 10c show different variants of cooling attachments, which are used to produce segment-like components as in the third Serve embodiment and each composed of a component from at least two bodies.
- the component 10 in FIG. 1 consists of the radial airfoils 11, the outer ring 12 and the inner ring 13.
- a toroidal cavity 3 is integrated in the molded shell 2 and surrounds the actual molded shell of the component 10 in a ring-like manner. (The cavity 3 can also be subdivided into sectors which form separate chambers. In this way, stresses which can occur during solidification can be prevented.)
- the melt passes through a pouring funnel 5 (not shown in FIG. 1) (see FIG. 3) several channels 4 into the torus 3 and from there through openings 31, which are arranged distributed over the periphery of the outer ring 12, into the central region of the molded shell 2.
- the torus 3 forms the main part of the heat source integrated into the molded shell. Thermal insulation, with which the outer surface of the molded shell 2 must be encased, is not shown.
- the mold shell 2 has openings 15 on the inside, which are delimited from one another by webs 21 of the mold shell 2. As shown in FIG. 2, the openings 15 are closed by sector-shaped bodies 60. These bodies 60, which are arranged in a ring around a central part 6b, consist of a good heat-conducting material, for example copper; they serve to dissipate heat when the melt solidifies. As can be seen from the cross-sectional drawing in FIG. 3, the bodies 60 are placed on the cooling plate 6 (connecting line 6a) and supported against the central part 6b by means of compression springs 61. Radially narrow gaps are provided between the bodies 60 of the cooling attachment, which gaps ensure that the geometry change associated with a volume reduction when the casting solidifies is not impeded by the cooling attachment being designed to be flexible in the radial direction.
- a radial temperature field arises between the heat sink, which is formed by the body 60, and the heat source, which is formed by the overheated melt in the toroidal cavity 3.
- the heat sink which is formed by the body 60
- the heat source which is formed by the overheated melt in the toroidal cavity 3.
- the casting 1 is advantageously given a shape in which the inner ring 13 is slightly conical: the angle 102 between the horizontal 100 and the falling lines 101 which the body 60 faces the interface at the openings 15 should be slightly smaller than a right angle.
- the falling line 101 can also deviate strongly from the vertical (see FIG. 4, where the position of the casting is indicated by dash-dotted lines and the reference numeral 1 ').
- the bodies 60 arranged in an annular manner are in turn supported against an annular edge 6 c by means of compression springs 61.
- the two variants shown correspond to the two variants of the first exemplary embodiment.
- the directional solidification takes place radially from the outside inwards.
- the third exemplary embodiment shown in FIG. 6 is a casting 1 with a segment-like component 10, which together with five further components 10 can be assembled to form a wheel-like component.
- the molded shell (not shown) in turn comprises cavities for the integrated heat sources 3 with the associated connecting lines 4 and 31 and a cavity for a starter base 14, in which forms the directional solidification.
- the body 60 of the cooling attachment has two flat areas as an interface to the casting 1, which enclose an angle of 30 °.
- two areas form during solidification in the casting, the dendrite orientation of which is oriented differently, namely by an angle which is also at least approximately 30 °.
- the radial alignment of the dendrites can only be achieved approximately.
- the bodies 60 of the cooling attachment are advantageously mounted on an intermediate plate 65, the connection being established, for example, by means of screws 70 in such a way that a freedom of movement 71 remains free for the screw head.
- This connection then allows a limited sliding movement of the body 60 around a zero position of, for example, at least one millimeter. If several castings are combined to form a grape, the cooling attachment can react flexibly to small changes in the geometry of the grape, which occur when the ceramic is heated up and when the melt solidifies, thanks to the mobility of its bodies.
- the cooling plate 6 shown in FIG. 7 has a cooling attachment with the bodies 60 for a grape with six components 10 (according to FIG. 6).
- the shaped bowl of the grape is advantageously provided with an annular rim at its base, which has grooves for a bayonet catch.
- the intermediate plate 65 must be rotatably mounted on the cooling plate 6. This is in the center of the cooling plate 6 a pin 80 is provided which engages in a corresponding bore in the intermediate plate 65.
- the cooling attachment is composed of a plurality of bodies 60 which can be moved relative to one another.
- the coherent body 60 of the third exemplary embodiment it is better to use a cooling attachment with two, three or four bodies 60, as shown in FIGS. 8a to 8c (the arrows indicate the displaceability of the bodies 60).
- the surfaces of the bodies 60 can be curved, as shown in FIGS. 9a and 9b.
- the casting mold must be designed in such a way that - for example with base pieces 14 '(see FIG. 8a) - the openings of the molded shell do not come to lie over these gaps.
- other measures can be taken to prevent the melt from flowing away.
- FIGS. 10a to 10b the gap between two adjacent bodies 601 and 602 is covered by a roof-like extension 605 of body 601 (see FIG. 10b, which represents an enlarged section of FIG. 10a).
- the extension 605 lies close to a small horizontal area of the body 602 on and in such a way that a sliding movement of the body 602 against the body 601 is not hindered.
- the individual bodies 60 or 601 and 602 can be mounted on an intermediate plate 65 in the same way as in the third exemplary embodiment with connecting means 70 (see FIG. 8a). As in the first exemplary embodiment, they can also be connected to one another via compression springs 603 (see FIG. 10b).
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Molds, Cores, And Manufacturing Methods Thereof (AREA)
Description
- Die Erfindung betrifft eine Vorrichtung zur Herstellung von gerichtet erstarrten Gussstücken gemäss Oberbegriff von Anspruch 1 und ein Verfahren zur Herstellung solcher Gussstücke mit einer solchen Vorrichtung.
- Für das herstellen von gerichtet erstarrten Gussstücken, die relativ klein sind (Länge in Erstarrungsrichtung kleiner als rund 15 cm), ist ein kostengünstiges Verfahren bekannt, bei dem Formschalen mit sogenannt integrierten Wärmequellen zum Einsatz kommen (F.Staub et al, Technische Rundschau Sulzer 3/1988, p.11). Die integrierten Wärmequellen sind beispielsweise zusätzliche Hohlräume der Formschale, die mit überhitzter Schmelze gefüllt ermöglichen, ohne Heizvorrichtungen ("Suszeptoren") in der Giesskammer auszukommen. Die Formschale selbst und eine Wärmedämmung der Gussform, die verwendet werden muss, geben ebenfalls einen Beitrag zu den integrierten Wärmequellen.
- Die Formschale weist eine untere Öffnung auf, die in der Giesskammer durch eine ebene Kühlplatte abgeschlossen wird. An dieser Öffnung setzt beim Giessen die Erstarrung der Schmelze ein. Die Kühlplatte als Wärmesenke und die integrierten Wärmequellen bilden die Pole eines Temperaturfeldes, das einen "unidirektionalen" Wärmefluss und damit eine gerichtete Erstarrung ermöglicht. Bei den bekannten Verfahren bildet die Kühlplatte eine horizontale Ebene, bezüglich der die bei der Erstarrung entstehenden Dendriten eine im wesentlichen senkrechte Wachstumsrichtung aufweisen.
- Bei Gussstücken aus Nickelbasislegierungen, beispielsweise für Turbinenschaufeln von Flugzeugtriebwerken, sind die Dehnungsfestigkeiten in Richtung der Dendriten und damit die Standzeiten der Bauteile während des Betriebs gegenüber polykristallinen Gussstücken beträchtlich verbessert. Da die Dendriten in den Schaufeln des Turbinenrads im wesentlichen radial orientiert sein sollen, muss das Rad aus einzelnen gerichtet erstarrten Gussstücken zusammengesetzt werden. Die Herstellung des Rades würde sich vereinfachen, wenn es gelänge, Bauteile zu giessen, die gerichtet erstarrte Bereiche aufweisen, deren Gefügestrukturen verschieden orientiert sind. Eine solche Vorrichtung, die das herstellen solcher Bauteile ermöglicht ist beschrieben in EP-A-104 794. Bei der bekannten Vorrichtung gelangt ein einteiliger Kühlaufsatz in Kontakt mit der Formschale bzw. dem Gußstück und es kann zu schädlichen Wärmespannungen durch die Temperaturänderungen dieser Teile kommen. Die Erfindung ermöglicht die Herstellung von Gußstücken mit verschieden orientiert erstarrten Bereichen ohne diese Nachteile. Diese Aufgabe wird durch die im kennzeichnenden Teil des Anspruchs 1 angegebene Massnahme gelöst.
- Mittels eines Kühlaufsatzes, der auf die horizontale Kühlplatte aufgesetzt wird, erreicht man, dass das Dendritenwachstum bereichsweise unterschiedlich orientiert erfolgt. Durch geeignete Gestaltung des Kühlaufsatzes können segmentförmige Gussstücke hergestellt werden, die sich zu radartigen Bauteilen mit radial orientierten Dentriten zusammensetzen lassen; oder es können zusammenhängende radartige Bauteile gegossen werden, bei denen durch gerichtete Erstarrung Dendriten gebildet werden, die zumindest angenähert radial ausgerichtet sind.
- Im folgenden werden verschieden Ausführungsformen des Kühlaufsatzes der erfindungsgemässen Vorrichtung anhand der Zeichnungen näher erläutert. Es zeigen:
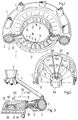
- Fig. 1
- ein radartiges, mittels der erfindungsgemässen Vorrichtung herstellbares Bauteil, das teilweise in die Formschale eingebettet ist (erstes Ausführungsbeispiel),
- Fig. 2
- drei Sektoren des Kühlaufsatzes des ersten Ausführungsbeispiels,
- Fig. 3
- einen radialen Schnitt durch Kühlplatte, Kühlaufsatz und gefüllte Formschale des ersten Ausführungsbeispiels,
- Fig. 4
- eine Variante des Kühlaufsatzes des ersten Ausführungsbeispiels,
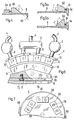
- Fig. 5a
- den Kühlaufsatz eines zweiten Ausführungsbeispiels,
- Fig. 5b
- eine Variante zum zweiten Ausführungsbeispiel,
- Fig. 6
- ein drittes Ausführungsbeispiel, bei dem das Gussstück ein Bauteilsegment ist und
- Fig. 7
- eine Draufsicht auf die Kühlplatte mit Kühlaufsatz für das dritte Ausführungsbeispiel.
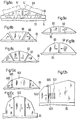
- Die folgenden Figuren 8a bis 10c zeigen verschiedene Varianten von Kühlaufsätzen, die zur Herstellung von segmentartigen Bauteilen wie beim dritten Ausführungsbeispiel dienen und die sich jeweils für ein Bauteil aus mindestens zwei Körpern zusammensetzen.
- Das Bauteil 10 der Fig.1 besteht aus den radialen Schaufelblättern 11, dem äussern Ring 12 und dem innern Ring 13. In der Formschale 2 ist ein torusförmiger Hohlraum 3 integriert, der die eigentliche Formschale des Bauteils 10 kranzartig umschliesst. (Der Hohlraum 3 kann auch in Sektoren unterteilt sein, die separate Kammern bilden. Dadurch lassen sich Spannungen, die beim Erstarren auftreten können, verhindern.) Die Schmelze gelangt über einen in Fig.1 nicht dargestellten Eingiesstrichter 5 (siehe Fig.3) über mehrere Kanäle 4 in den Torus 3 und von dort durch Öffnungen 31, die über die Peripherie des Aussenringes 12 verteilt angeordnet sind, in den zentralen Bereich der Formschale 2. Der Torus 3 bildet den Hauptteil der in die Formschale integrierten Wärmequelle. Eine Wärmedämmung, mit der die äussere Oberfläche der Formschale 2 ummantelt sein muss, ist nicht dargestellt.
- Auf der Innenseite weist die Formschale 2 Öffnungen 15 auf, die durch Stege 21 der Formschale 2 gegeneinander abgegrenzt sind. Wie in Fig.2 gezeigt ist, werden die Öffnungen 15 durch sektorförmige Körper 60 verschlossen. Diese Körper 60, die ringförmig um einen zentralen Teil 6b angeordnet sind, bestehen aus einem gut wärmeleitenden Material, beispielsweise Kupfer; sie dienen zur Wärmeableitung bei der Erstarrung der Schmelze. Wie aus der Querschnittszeichnung der Fig.3 hervorgeht, sind die Körper 60 auf der Kühlplatte 6 (Anschlussleitung 6a) aufgesetzt und gegen den zentralen Teil 6b mittels Druckfedern 61 abgestützt. Zwischen den Körpern 60 des Kühlaufsatzes sind radial schmale Lücken vorgesehen, die es ermöglichen, dass die mit einer Volumenreduktion beim Erstarren des Gussstückes einhergehende Geometrieänderung nicht behindert wird, indem der Kühlaufsatz in radialer Richtung nachgiebig ausgebildet ist.
- Zwischen der Wärmesenke einerseits, die durch die Körper 60 gebildet wird, und andererseits der Wärmequelle, die durch die überhitzte Schmelze im torusförmigen Hohlraum 3 gebildet wird, entsteht ein radiales Temperaturfeld. Nach dem schockartigen Einsetzen der Erstarrung an den Öffnungen 15 wachsen aus einer polykristallinenen Übergangszone Dendriten, die in den Schaufelblättern 11 mit geringen Abweichungen dem Temperaturfeld folgen. So entsteht das radartige Bauteil mit der gewünschten radialen Orientierung der Gefügestruktur.
- Damit sich die Formschale 2 rasch auf die Kühlkörper 60 aufsetzen lässt, wird dem Gussstück 1 mit Vorteil eine Form gegeben, bei welcher der innere Ring 13 leicht konisch ist: der Winkel 102 zwischen der horizontalen 100 und den Falllinien 101, welche die Körper 60 an der Grenzfläche bei den Öffnungen 15 aufweisen, soll etwas kleiner als ein rechter Winkel sein. Je nach Bauteil, kann die Falllinie 101 auch stark von der Vertikalen abweichen (siehe Fig.4, wo strichpunktiert und mit dem Bezugszeichen 1' die Lage des Gussstücks angedeutet ist).
- Beim zweiten Ausführungsbeispiel (Fig.5a,b) werden die ringförmig angeordneten Körper 60 gegen einen ringförmigen Rand 6c wiederum über Druckfedern 61 abgestützt. Die beiden dargestellten Varianten entsprechen den beiden Varianten des ersten Ausführungsbeispiels. hier erfolgt die gerichtete Erstarrung radial von aussen nach innen.
- Das in Fig.6 gezeigte dritte Ausführungsbeispiel ist ein Gussstück 1 mit einem segmentartigen Bauteil 10, das zusammen mit fünf weiteren Bauteilen 10 zu einem radartigen Bauteil zusammengesetzt werden kann. Die nicht dargestellte Formschale umfasst neben dem Hohlraum für das Bauteil 10 wiederum Hohlräume für die integrierten Wärmequellen 3 mit den zugeordneten Verbindungsleitungen 4 und 31 sowie einen Hohlraum für einen Startersockel 14, in dem sich die gerichtete Erstarrung ausbildet. Der Körper 60 des Kühlaufsatzes weist als Grenzfläche zum Gussstück 1 zwei ebene Bereiche auf, die einen Winkel von 30° einschliessen. Entsprechend bilden sich bei der Erstarrung im Gussstück zwei Bereiche aus, deren Dendritenausrichtung verschieden orientiert sind und zwar um einen Winkel, der zumindest angenähert ebenfalls 30° beträgt. hier ist die radiale Ausrichtung der Dendriten nur angenähert realisierbar.
- Die Körper 60 des Kühlaufsatzes werden mit Vorteil auf einer Zwischenplatte 65 montiert, wobei die Verbindung beispielsweise mittels Schrauben 70 solcherart hergestellt wird, dass für den Schraubenkopf ein Bewegungsspielraum 71 frei bleibt. Diese Verbindung erlaubt dann eine beschränkte Gleitbewegung des Körpers 60 um eine Nullpunktslage von beispielsweise mindestens einem Millimeter. Wenn mehrere Gussstücke zu einer Traube zusammengefasst werden, so kann auf kleine Geometrieänderungen der Traube, die sich beim Aufheizen der Keramik sowie beim Erstarren der Schmelze einstellen, der Kühlaufsatz dank der Beweglichkeit seiner Körper 60 nachgiebig reagieren.
- Die in Fig.7 gezeigte Kühlplatte 6 weist einen Kühlaufsatz mit den Körpern 60 für eine Traube mit sechs Bauteilen 10 (gemäss Fig.6) auf. Mit Vorteil wird die Formschale der Traube an ihrer Basis mit einem ringförmigen Rand versehen, der Nuten zu einem Bajonettverschluss aufweist. Mittels den Klauen 6d seitlich an der Kühlplatte 6, welche die Gegenstücke zu den Nuten des Bajonettverschlusses bilden, lässt sich die Formschale mit der Kühlvorrichtung rasch und sicher verbinden. Damit allerdings die beim Bajonettverschluss nötige Drehbewegung ausgeführt werden kann, muss die Zwischenplatte 65 auf der Kühlplatte 6 drehbar gelagert sein. Dazu ist im Zentrum der Kühlplatte 6 ein Zapfen 80 vorgesehen, der in eine entsprechende Bohrung in der Zwischenplatte 65 eingreift.
- Beim Erstarren der Schmelze verringert sich das Volumen um rund zwei Prozent. Mit diesem Volumenschwund geht im allgemeinen eine Geometrieänderung des Gussstücks einher, die sich als Kontraktion äussert. Wegen dieser Kontraktion ist es vorteilhaft, wenn der Kühlaufsatz aus mehreren, gegeneinander verschiebbaren Körpern 60 zusammengesetzt wird. Statt des zusammenhängenden Körpers 60 des dritten Ausführungsbeispiels verwendet man besser einen Kühlaufsatz mit zwei, drei oder vier Körpern 60, wie es in den Figuren 8a bis 8c dargestellt ist (Die Pfeile deuten die Verschiebbarkeit der Körper 60 an). Je grösser der Segmentwinkel des Bauteils 10 ist, d.h. je weniger solcher Bauteile 10 für das Zusammensetzen des gesamten radartigen Bauteils benötigt werden, desto mehr Körper 60 des Kühlaufsatzes müssen pro Bauteil 10 verwendet werden.
- Statt dass die Oberflächen der Körper 60 eben ausgebildet sind, können sie, wie es in den Figuren 9a und 9b dargestellt ist, gebogen ausgeführt sein.
- Damit durch die Lücken zwischen den Körpern 60 keine Schmelze aus der Formschale ausfliessen kann, muss die Gussform solcherart gestaltet werden, dass - beispielsweise mit Sockelstücken 14′ (siehe Fig.8a) - die Öffnungen der Formschale nicht über diese Lücken zu liegen kommen. Man kann jedoch auch andere Massnahmen vorkehren, durch die ein Wegfliessen der Schmelze verhindert wird. Dies ist anhand der Figuren 10a bis 10b illustriert: Die Lücke zwischen zwei benachbarten Körpern 601 und 602 wird durch einen dachartigen Fortsatz 605 des Körpers 601 abgedeckt (siehe Fig.10b, die einen vergrösserten Ausschnitt der Fig.10a darstellt). Der Fortsatz 605 liegt dicht auf einem kleinen horizontalen Bereich des Körpers 602 auf und zwar so, dass eine Gleitbewegung des Körpers 602 gegen den Körper 601 nicht behindert wird.
- Die einzelnen Körper 60 beziehungsweise 601 und 602 können gleich wie beim dritten Ausführungsbeispiel mit Verbindungsmitteln 70 auf einer Zwischenplatte 65 montiert werden (siehe Fig.8a). Sie können auch wie beim ersten Ausführungsbeispiel über Druckfedern 603 (siehe Fig.10b) miteinander verbunden sein.
Claims (10)
- Vorrichtung zur Herstellung von gerichtet erstarrten Gussstücken unter Verwendung von Formschalen (2) mit sogenannt integrierten Wärmequellen (3), die aus überhitzter Schmelze und/oder aufgeheizten Wärmespeichern gebildet werden, welche Vorrichtung eine Vakuumgiessanlage ist, die eine ebene Kühlplatte (6) und einen zwischen Kühlplatte und Formschale (2) angeordneten, wärmeleitenden Kühlaufsatz umfasst, wobei die Formschale mindestens eine Öffnung (15) zum Starten der Erstarrung sowie Wärmeableiten aufweist, die Grenzfläche an der Öffnung oder den Öffnungen (15) mindestens aus zwei Bereichen besteht, die in verschiedenen, gegeneinander geneigten Ebenen liegen, und der Kühlaufsatz den wärmeableitenden Abschluss der Formschale bildet,
dadurch gekennzeichnet, dass die Kühlplatte die einzige mit einem Kühlmittel erzeugte Wärmesenke ist und dass der Kühlaufsatz aus mindestens zwei Körpern (60, 65) besteht, die gleitfähig und relativ zu einander verschiebbar sind. - Vorrichtung nach Anspruch 1, dadurch gekennzeichnet, dass der Kühlaufsatz aus mehreren Körpern (60), die ringförmig angeordnet sind, gebildet wird.
- Vorrichtung nach Anspruch 2, dadurch gekennzeichnet, dass die Kühlplatte im Zentrum einen nach oben stehenden Teil (6b) aufweist und dass zwischen den Körpern (60) des Kühlaufsatzes, die auf der Kühlplatte (6) verschiebbar sind, und dem Zentralteil (6b) Druckfedern (61) angeordnet sind.
- Vorrichtung nach Anspruch 2, dadurch gekennzeichnet, dass die Kühlplatte (6) einen ringförmigen, nach oben stehenden Randteil (6c) aufweist und dass zwischen den Körpern (60) des Kühlaufsatzes, die auf der Kühlplatte (6) verschiebbar sind, und dem Randteil (6c) Druckfedern (61) angeordnet sind.
- Vorrichtung nach einem der Ansprüche 1 bis 4, dadurch gekennzeichnet, dass zwischen Kühlplatte (6) und Kühlaufsatz (60) eine drehbar gelagerte, wärmeleitende Zwischenplatte (65) angeordnet ist.
- Vorrichtung nach Anspruch 5, dadurch gekennzeichnet, dass zumindest einzelne der Körper (60) des Kühlaufsatzes auf der Zwischenplatte (65) mit Verbindungsmitteln (70) montiert sind, die eine beschränkte Gleitbewegung der Körper (60) jeweils um eine Nullpunktslage von mindestens einem Millimeter zulassen.
- Vorrichtung nach Anspruch 5 oder 6, dadurch gekennzeichnet, dass einem Gussstück (1) jeweils nur ein zusammenhängender Körper (60) des Kühlaufsatzes zugeordnet ist.
- Vorrichtung nach Anspruch 5 oder 6, dadurch gekennzeichnet, dass einem Gussstück (10) jeweils mindestens zwei Körper (60) des Kühlaufsatzes zugeordnet sind.
- Vorrichtung nach Anspruch 8, dadurch gekennzeichnet, dass zwischen den Körpern (60) des Kühlaufsatzes Druckfedern (61) angeordnet sind.
- Verfahren zur Herstellung von gerichtet erstarrten Gussstücken mit einer Vorrichtung nach einem der Ansprüche 1 bis 9.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CH91991 | 1991-03-26 | ||
| CH919/91 | 1991-03-26 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0506608A1 EP0506608A1 (de) | 1992-09-30 |
| EP0506608B1 true EP0506608B1 (de) | 1996-12-27 |
Family
ID=4198228
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP92810154A Expired - Lifetime EP0506608B1 (de) | 1991-03-26 | 1992-03-02 | Vorrichtung zur Herstellung von gerichtet erstarrten Gussstücken |
Country Status (3)
| Country | Link |
|---|---|
| US (1) | US5259441A (de) |
| EP (1) | EP0506608B1 (de) |
| DE (1) | DE59207743D1 (de) |
Families Citing this family (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US5568833A (en) * | 1995-06-07 | 1996-10-29 | Allison Engine Company, Inc. | Method and apparatus for directional solidification of integral component casting |
| US5931214A (en) * | 1997-08-07 | 1999-08-03 | Howmet Research Corporation | Mold heating vacuum casting furnace |
| US20070251664A1 (en) * | 2006-05-01 | 2007-11-01 | Hanna Ihab M | Casting method and mold design for optimization of material properties of a casting |
| US20090314450A1 (en) * | 2008-06-24 | 2009-12-24 | Garlock Robert M | Method and apparatus for casting metal articles |
| DE102012209805A1 (de) * | 2012-06-12 | 2013-12-12 | Bayerische Motoren Werke Aktiengesellschaft | Kühlvorrichtung und Verfahren zur Kühlung eines während eines Lost Foam Gießverfahrens hergestellten Bauteils |
| CN113084088B (zh) * | 2021-03-30 | 2022-11-01 | 贵阳航发精密铸造有限公司 | 精控服役方向晶体取向的双联单晶导向叶片的铸造方法 |
Family Cites Families (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3283377A (en) * | 1964-06-29 | 1966-11-08 | Trw Inc | Turbine wheel manufacturing method |
| US3598169A (en) * | 1969-03-13 | 1971-08-10 | United Aircraft Corp | Method and apparatus for casting directionally solidified discs and the like |
| US3810504A (en) * | 1971-03-26 | 1974-05-14 | Trw Inc | Method for directional solidification |
| US4062399A (en) * | 1975-12-22 | 1977-12-13 | Howmet Turbine Components Corporation | Apparatus for producing directionally solidified castings |
| GB2106021A (en) * | 1981-10-02 | 1983-04-07 | Gen Electric | Apparatus and method for producing a metal casting which contains a recess |
| US4850419A (en) * | 1982-09-01 | 1989-07-25 | Trw Inc. | Method of casting a one-piece wheel |
| US4813470A (en) * | 1987-11-05 | 1989-03-21 | Allied-Signal Inc. | Casting turbine components with integral airfoils |
-
1992
- 1992-03-02 EP EP92810154A patent/EP0506608B1/de not_active Expired - Lifetime
- 1992-03-02 DE DE59207743T patent/DE59207743D1/de not_active Expired - Fee Related
- 1992-03-09 US US07/848,799 patent/US5259441A/en not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| US5259441A (en) | 1993-11-09 |
| DE59207743D1 (de) | 1997-02-06 |
| EP0506608A1 (de) | 1992-09-30 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE3874356T2 (de) | Giessen von turbinenteilen mit integrierten schaufeln. | |
| DE2831292C2 (de) | Verfahren zur Herstellung eines verlorenen Kerns zum Gießen einer Turbinenschaufel | |
| DE69317690T2 (de) | Aufbau zur Herstellung eines Modelles aus hohlen Einzelteilen | |
| DE60201487T2 (de) | Verfahren und Vorrichtung zum Giessen mit gerichteter Erstarrung | |
| DE2657551C3 (de) | Vorrichtung zur Herstellung von Guß mit gerichtetem Gefuge | |
| DE10231436A1 (de) | Verfahren und Vorrichtung zum Herstellen eines Gusskörpers | |
| DE3246881A1 (de) | Verfahren und giessform zur herstellung gegossener einkristallwerkstuecke | |
| EP1041246A1 (de) | Kühlmitteldurchströmte, gegossene Gasturbinenschaufel sowie Vorrichtung und Verfahren zur Herstellung eines Verteilerraums der Gasturbinenschaufel | |
| DE10033271B4 (de) | Wassermantelkern | |
| DE69608389T2 (de) | Turbinenschaufel und Giessverfahren mit optimaler Wandstärkenkontrolle | |
| DE3613191C2 (de) | ||
| DE69609693T2 (de) | Kolbenringpositionierungsvorrichtung und Kolbenstranggiessverfahren unter Verwendung dieser Vorrichtung | |
| DE102008037778A1 (de) | Gießvorrichtung und Kokille für eine Gießvorrichtung | |
| DE3809969A1 (de) | Verfahren zum herstellen einer linse | |
| DE2219770C2 (de) | Gegossene, belüftete Bremsscheibe und Vorrichtung zu ihrer Herstellung | |
| EP0506608A1 (de) | Vorrichtung zur Herstellung von gerichtet erstarrten Gussstücken | |
| DE102007049498A1 (de) | Feingussverfahren und -vorrichtung zur Erzielung einer besseren Kornstruktur in einer gerichtet erstarrten Turbinenlaufschaufel mit Deckband | |
| DE2900959A1 (de) | Verfahren und vorrichtung zum zusammenbau einer giessform oder kokille | |
| DE2053062A1 (de) | Verfahren und Vorrichtung zur Her stellung in einer Richtung erstarrter Gußteile | |
| EP2421666A1 (de) | Giessvorrichtung zum herstellen einer turbinenlaufschaufel einer gasturbine und turbinenlaufschaufel | |
| DE112016006678T5 (de) | Turbinenschaufel-Gestaltungsverfahren, Turbinenschaufel-Herstellungsverfahren und Turbinenschaufel | |
| DE2453090B2 (de) | Verfahren und Form zum Herstellen einer gegossenen Turbinenhohlschaufel | |
| DE2852052A1 (de) | Drehbarer fluessigmetallzerstaeuber mit kuehleinrichtung | |
| EP3595829A1 (de) | VORRICHTUNG ZUM SCHIEßEN EINES GIEßKERNS | |
| DE4114932A1 (de) | Schmelze-verteilerstueck fuer eine spritzgiesseinrichtung |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): CH DE FR GB IT LI |
|
| 17P | Request for examination filed |
Effective date: 19930310 |
|
| 17Q | First examination report despatched |
Effective date: 19941201 |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: SULZER INNOTEC AG |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): CH DE FR GB IT LI |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: NV Representative=s name: SULZER MANAGEMENT AG |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 19970102 |
|
| REF | Corresponds to: |
Ref document number: 59207743 Country of ref document: DE Date of ref document: 19970206 |
|
| ITF | It: translation for a ep patent filed | ||
| ET | Fr: translation filed | ||
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| 26N | No opposition filed | ||
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PUE Owner name: SULZER INNOTEC AG TRANSFER- TFB FEINGUSSWERK BOCHU |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: TP |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: 732E |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20000113 Year of fee payment: 9 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PFA Free format text: TFB FEINGUSSWERK BOCHUM GMBH TRANSFER- DONCASTERS PRECISION CASTINGS-BOCHUM GMBH Ref country code: CH Ref legal event code: NV Representative=s name: E. BLUM & CO. PATENTANWAELTE |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20000210 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20000215 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20000327 Year of fee payment: 9 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: CD |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20010302 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20010331 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20010331 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20010302 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20011130 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20020101 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES;WARNING: LAPSES OF ITALIAN PATENTS WITH EFFECTIVE DATE BEFORE 2007 MAY HAVE OCCURRED AT ANY TIME BEFORE 2007. THE CORRECT EFFECTIVE DATE MAY BE DIFFERENT FROM THE ONE RECORDED. Effective date: 20050302 |