EP0504780B1 - Kolben für hydrostatische Axial- und Radialkolbenmaschinen und Verfahren zu dessen Herstellung - Google Patents
Kolben für hydrostatische Axial- und Radialkolbenmaschinen und Verfahren zu dessen Herstellung Download PDFInfo
- Publication number
- EP0504780B1 EP0504780B1 EP92104525A EP92104525A EP0504780B1 EP 0504780 B1 EP0504780 B1 EP 0504780B1 EP 92104525 A EP92104525 A EP 92104525A EP 92104525 A EP92104525 A EP 92104525A EP 0504780 B1 EP0504780 B1 EP 0504780B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- piston
- core
- core region
- region
- piston according
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 238000000034 method Methods 0.000 title claims description 10
- 230000002706 hydrostatic effect Effects 0.000 title claims description 6
- 239000000463 material Substances 0.000 claims description 29
- 238000001816 cooling Methods 0.000 claims description 5
- 238000004519 manufacturing process Methods 0.000 claims description 5
- 238000005245 sintering Methods 0.000 claims description 4
- 230000015572 biosynthetic process Effects 0.000 claims description 3
- 238000003754 machining Methods 0.000 claims description 3
- 238000005266 casting Methods 0.000 claims 2
- 239000007788 liquid Substances 0.000 claims 2
- 238000000280 densification Methods 0.000 claims 1
- 238000010438 heat treatment Methods 0.000 claims 1
- 239000000843 powder Substances 0.000 claims 1
- 230000003014 reinforcing effect Effects 0.000 claims 1
- 239000000945 filler Substances 0.000 description 14
- 229910052751 metal Inorganic materials 0.000 description 7
- 239000002184 metal Substances 0.000 description 7
- 150000002739 metals Chemical class 0.000 description 4
- 239000007787 solid Substances 0.000 description 4
- 241000309551 Arthraxon hispidus Species 0.000 description 3
- 239000002131 composite material Substances 0.000 description 3
- 238000004512 die casting Methods 0.000 description 3
- 238000007493 shaping process Methods 0.000 description 3
- 229920000049 Carbon (fiber) Polymers 0.000 description 2
- 239000004917 carbon fiber Substances 0.000 description 2
- 238000001746 injection moulding Methods 0.000 description 2
- 238000000465 moulding Methods 0.000 description 2
- 229910000851 Alloy steel Inorganic materials 0.000 description 1
- FYYHWMGAXLPEAU-UHFFFAOYSA-N Magnesium Chemical compound [Mg] FYYHWMGAXLPEAU-UHFFFAOYSA-N 0.000 description 1
- 239000011358 absorbing material Substances 0.000 description 1
- 229910045601 alloy Inorganic materials 0.000 description 1
- 239000000956 alloy Substances 0.000 description 1
- 229910052782 aluminium Inorganic materials 0.000 description 1
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 description 1
- 239000004760 aramid Substances 0.000 description 1
- 229920006231 aramid fiber Polymers 0.000 description 1
- 238000005452 bending Methods 0.000 description 1
- 238000009750 centrifugal casting Methods 0.000 description 1
- 239000000919 ceramic Substances 0.000 description 1
- 229910010293 ceramic material Inorganic materials 0.000 description 1
- 230000006835 compression Effects 0.000 description 1
- 238000007906 compression Methods 0.000 description 1
- 238000000748 compression moulding Methods 0.000 description 1
- 238000010276 construction Methods 0.000 description 1
- 238000005520 cutting process Methods 0.000 description 1
- 230000006378 damage Effects 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 238000005516 engineering process Methods 0.000 description 1
- 238000001125 extrusion Methods 0.000 description 1
- 230000002349 favourable effect Effects 0.000 description 1
- 239000002657 fibrous material Substances 0.000 description 1
- 238000005242 forging Methods 0.000 description 1
- 239000011521 glass Substances 0.000 description 1
- 238000003780 insertion Methods 0.000 description 1
- 230000037431 insertion Effects 0.000 description 1
- 229910052749 magnesium Inorganic materials 0.000 description 1
- 239000011777 magnesium Substances 0.000 description 1
- 238000002844 melting Methods 0.000 description 1
- 230000008018 melting Effects 0.000 description 1
- 229910001092 metal group alloy Inorganic materials 0.000 description 1
- 238000010327 methods by industry Methods 0.000 description 1
- 238000010137 moulding (plastic) Methods 0.000 description 1
- 239000004033 plastic Substances 0.000 description 1
- 229920003023 plastic Polymers 0.000 description 1
- 230000002028 premature Effects 0.000 description 1
- 230000002787 reinforcement Effects 0.000 description 1
- 229920001187 thermosetting polymer Polymers 0.000 description 1
Images

Classifications
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F01—MACHINES OR ENGINES IN GENERAL; ENGINE PLANTS IN GENERAL; STEAM ENGINES
- F01B—MACHINES OR ENGINES, IN GENERAL OR OF POSITIVE-DISPLACEMENT TYPE, e.g. STEAM ENGINES
- F01B3/00—Reciprocating-piston machines or engines with cylinder axes coaxial with, or parallel or inclined to, main shaft axis
- F01B3/0082—Details
- F01B3/0085—Pistons
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F01—MACHINES OR ENGINES IN GENERAL; ENGINE PLANTS IN GENERAL; STEAM ENGINES
- F01B—MACHINES OR ENGINES, IN GENERAL OR OF POSITIVE-DISPLACEMENT TYPE, e.g. STEAM ENGINES
- F01B31/00—Component parts, details or accessories not provided for in, or of interest apart from, other groups
- F01B31/26—Other component parts, details, or accessories, peculiar to steam engines
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D17/00—Pressure die casting or injection die casting, i.e. casting in which the metal is forced into a mould under high pressure
- B22D17/007—Semi-solid pressure die casting
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D19/00—Casting in, on, or around objects which form part of the product
- B22D19/0009—Cylinders, pistons
- B22D19/0027—Cylinders, pistons pistons
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22F—WORKING METALLIC POWDER; MANUFACTURE OF ARTICLES FROM METALLIC POWDER; MAKING METALLIC POWDER; APPARATUS OR DEVICES SPECIALLY ADAPTED FOR METALLIC POWDER
- B22F3/00—Manufacture of workpieces or articles from metallic powder characterised by the manner of compacting or sintering; Apparatus specially adapted therefor ; Presses and furnaces
- B22F3/12—Both compacting and sintering
- B22F3/14—Both compacting and sintering simultaneously
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22F—WORKING METALLIC POWDER; MANUFACTURE OF ARTICLES FROM METALLIC POWDER; MAKING METALLIC POWDER; APPARATUS OR DEVICES SPECIALLY ADAPTED FOR METALLIC POWDER
- B22F5/00—Manufacture of workpieces or articles from metallic powder characterised by the special shape of the product
- B22F5/008—Manufacture of workpieces or articles from metallic powder characterised by the special shape of the product of engine cylinder parts or of piston parts other than piston rings
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22F—WORKING METALLIC POWDER; MANUFACTURE OF ARTICLES FROM METALLIC POWDER; MAKING METALLIC POWDER; APPARATUS OR DEVICES SPECIALLY ADAPTED FOR METALLIC POWDER
- B22F7/00—Manufacture of composite layers, workpieces, or articles, comprising metallic powder, by sintering the powder, with or without compacting wherein at least one part is obtained by sintering or compression
- B22F7/06—Manufacture of composite layers, workpieces, or articles, comprising metallic powder, by sintering the powder, with or without compacting wherein at least one part is obtained by sintering or compression of composite workpieces or articles from parts, e.g. to form tipped tools
- B22F7/08—Manufacture of composite layers, workpieces, or articles, comprising metallic powder, by sintering the powder, with or without compacting wherein at least one part is obtained by sintering or compression of composite workpieces or articles from parts, e.g. to form tipped tools with one or more parts not made from powder
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F04—POSITIVE - DISPLACEMENT MACHINES FOR LIQUIDS; PUMPS FOR LIQUIDS OR ELASTIC FLUIDS
- F04B—POSITIVE-DISPLACEMENT MACHINES FOR LIQUIDS; PUMPS
- F04B1/00—Multi-cylinder machines or pumps characterised by number or arrangement of cylinders
- F04B1/12—Multi-cylinder machines or pumps characterised by number or arrangement of cylinders having cylinder axes coaxial with, or parallel or inclined to, main shaft axis
- F04B1/122—Details or component parts, e.g. valves, sealings or lubrication means
- F04B1/124—Pistons
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F05—INDEXING SCHEMES RELATING TO ENGINES OR PUMPS IN VARIOUS SUBCLASSES OF CLASSES F01-F04
- F05C—INDEXING SCHEME RELATING TO MATERIALS, MATERIAL PROPERTIES OR MATERIAL CHARACTERISTICS FOR MACHINES, ENGINES OR PUMPS OTHER THAN NON-POSITIVE-DISPLACEMENT MACHINES OR ENGINES
- F05C2253/00—Other material characteristics; Treatment of material
- F05C2253/16—Fibres
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T29/00—Metal working
- Y10T29/49—Method of mechanical manufacture
- Y10T29/49229—Prime mover or fluid pump making
- Y10T29/49249—Piston making
- Y10T29/49252—Multi-element piston making
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T29/00—Metal working
- Y10T29/49—Method of mechanical manufacture
- Y10T29/49229—Prime mover or fluid pump making
- Y10T29/49249—Piston making
- Y10T29/49256—Piston making with assembly or composite article making
- Y10T29/49259—Piston making with assembly or composite article making with fiber reinforced structure
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T29/00—Metal working
- Y10T29/49—Method of mechanical manufacture
- Y10T29/49229—Prime mover or fluid pump making
- Y10T29/49249—Piston making
- Y10T29/49256—Piston making with assembly or composite article making
- Y10T29/49261—Piston making with assembly or composite article making by composite casting or molding
Definitions
- Pistons for axial and radial piston machines are known in the prior art, each having an open piston cavity on the piston head, which is filled by a filler with a lower specific weight than the piston material.
- the weight saving achieved in this way compared to a solid piston enables higher speeds and thus a higher performance of the respective axial and radial piston machine.
- such a piston is known from GB-PS 10 84 933, in whose annular inner surface facing the piston cavity in the region of the open end of the piston cavity, annular grooves are screwed.
- Filler material introduced into the piston cavity by injection molding, injection molding or compression molding shrinks in the radial and axial directions during cooling and is braced on the groove walls.
- the cooled filling piece is thus held in the piston cavity by the non-positive connection with the groove walls, but has a radial and axial play as a result of the shrinkage.
- Another piston is known from DE-PS 37 32 648, which is also in of its jacket inner surface facing a piston cavity has annular grooves which, however, are screwed in on both sides of a plane through the transverse central axis of the piston cavity.
- the filler material poured into the piston cavity also shrinks during cooling in the radial and axial directions, but in the latter case in opposite directions towards the groove walls in order to brace them and in this way to rule out axial play within the piston cavity.
- the radial play due to radial shrinkage is not affected.
- DE-OS 32 04 264 describes a piston which has a piston cavity and, after the insertion of a filler blank into the piston cavity, is subjected to an extrusion process through a die and is radially compressed and axially stretched.
- this manufacturing process leads to a piston which has a backlash-free contact with tension against the filler, it requires the manufacture of the filler blank with practically the dimensions of the piston cavity and is limited in terms of the choice of filler material to light metals, of which essentially only aluminum due to its specific weight and its deformability. Magnesium and its alloys, for example, cannot be extruded due to their hexagonal structure.
- the piston according to the invention is produced in one piece with the filler already contained therein in the chipless shaping process without any subsequent machining and thus in a considerably more economical manner than the conventional pistons. This also applies if, for example, subsequent finishing is required to increase the surface quality.
- the molding processes available are diverse and, through appropriate selection, enable the required properties, such as strength and dimensional stability, to be achieved, for which sintering and taking economic considerations into account, such as die casting or centrifugal casting, are particularly suitable.
- the piston is shaped around the filler according to the invention and compressed against it, so that it is in a non-positive connection with the piston without any radial play and is thus designed as a support core can be that absorbs forces acting on the piston during operation.
- This makes it possible, when using a support core that is lighter than the piston material it replaces in the core area, to achieve a weight saving compared to the known piston, namely by increasing the radial dimensions of the core area or the support core while reducing the piston skirt thickness ; preferably such that the volume of the core area is greater than about 50% of the associated piston volume.
- This effect is reinforced by using a high-strength material for the piston.
- the strength of the piston according to the invention exceeds that of the known pistons simply because instead of the piston cavity open on one side according to the prior art, it has one or more core regions enclosed on all sides by the piston material.
- the support cores used to form the core areas during the shaping of the pistons according to the invention replace the filler pieces of the known pistons and, since they are enclosed on all sides, are automatically and absolutely securely fastened in the respective core area.
- the state of the art Known, constructively and procedurally complex measures to secure the filler pieces in the piston cavity are omitted. Because the support core or the support cores remain in the respective core area, the piston according to the invention has no joints through which pressure oil can penetrate into the core areas and, if this is done through an oil hole, could reduce the volumetric efficiency of the axial piston machine in question.
- the support cores are made of such materials that not only absorb the forces occurring during the operation of the piston, but which also remain essentially dimensionally stable under the temperature conditions and pressure conditions during piston manufacture and thus also perform an adequate support function, particularly during sintering. Superficial melting or softening of the support cores can be considered harmless.
- the support cores are lighter than the piston material they replace; they can fill out the respective core area completely or partially to form at least one cavity.
- their specific weight is lower than that of the piston material, in the latter case this is not absolutely necessary in particular if each support core is designed as a hollow support core which contains the respective cavity.
- a stiffening body can be arranged in the cavity of such a support core in order to further increase strength or reduce weight, for example in solid form or as a lamellar support structure, for example.
- Metals as well as metal alloys, ceramic materials, sintered metals and the like come into consideration as materials for the support cores and the stiffening bodies, provided that they fulfill the requirements mentioned above with regard to their dimensional stability during piston manufacture, and their strength properties required for the operation of the piston and their specific weight.
- Composite materials made of two or more materials such as glass, metal, ceramics, sintered metals, plastics and the like can also be used.
- fiber materials preferably those with carbon fibers, should be mentioned.
- the Strength properties, in particular the compression modulus, of the materials used for the support cores need not necessarily exceed those of the piston material.
- a piston is known from DE-AS 1 055 879, which has a plurality of cavities in which hollow cores are arranged.
- it is an oil-cooled piston for diesel engines, which is exposed to considerably lower temperatures and lower bending and pressure loads than pistons for hydrostatic axial and radial piston machines and on which the centrifugal forces occurring in the latter do not act.
- the cavities are not enclosed on all sides, but are connected to oil supply channels; together with the latter, they represent an oil circulation system used to cool the piston.
- the hollow cores consist only of thin-walled sheet metal and have no supporting function whatsoever.
- the core area or the core areas of the piston according to the invention preferably extend in the longitudinal direction of the piston, where they are expediently elongated.
- spherical core areas can also be used, for example, which are combined to form an elongated arrangement.
- Each core area is expediently arranged concentrically to the piston axis.
- the piston comprises a piston section that is free of core areas and extends over the entire piston length at least in the area of the piston axis.
- at least one core region which is annular in cross section or two diametrical core regions which are substantially semicircular in cross section can be used.
- the piston according to the invention can also contain at least one core region of a different shape, such as one with a circular cross section.
- the piston has an oil hole which runs essentially along the piston axis, ie through the piston section free of the core area or through a core area or support core.
- a core used during the formation of the piston which can be tubular and so, in contrast to a solid core, does not have to be removed from the piston in order to create the oil bore passage.
- a solid core piece it is favorable to replace it with a pipe piece after the piston has been formed, which then defines the oil hole.
- the core can be used to fix the support core within the mold during the forming of the piston.
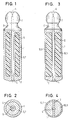
- the piston shown in the drawing is made of a high-strength steel alloy, is intended for a hydrostatic swash plate type axial piston machine and comprises a cylindrical piston skirt 1 with a piston crown 2 at one end and an articulated head 3 at its other end, which engages in one the swash plate of the axial piston machine is designed in a known manner supporting slide shoe.
- An oil bore 4 runs along the piston axis 5 through the piston shown in FIGS. 1 to 8 and 11 and 12. It opens out in a known manner both on the piston crown 2 and on the joint head 3 and serves to supply oil to the sliding shoe in order to create a hydrostatic bearing there.
- the piston according to FIGS. 9, 10 and 13, 14 has no oil hole.
- Core area 6 and support core 7 are on all sides of the piston crown 2, of the piston skirt 1 and one of these with the Articulated head 3 connecting part 8 surrounded and surround a core portion-free piston section 9 through which the oil bore 4 passes.
- the cross-sectional area of the support core 7, as in the case of the following exemplary embodiments, is greater than 50% of the cross-sectional area of the piston in the region of the piston skirt 1.
- the piston according to FIGS. 3 and 4 differs from that according to FIGS. 1 and 2 only in the use of two essentially semicircular support cores 10 which completely fill two core regions 11 of corresponding shape. Both core regions 11 are separated from one another by a web 12 which represents the piston region-free piston section. In the area of the piston axis 5, the web 12 is widened on both sides in order to have sufficient material for receiving the oil bore 4.
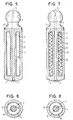
- the piston according to FIGS. 5 and 6 differs from that according to FIGS. 1 and 2 only in that the annular support core is designed as a hollow support core 13, which fits snugly against the surrounding piston material, contains a cavity 14 in its interior and consists of a sintered material .
- the piston according to FIGS. 7 and 8 corresponds to that according to FIGS. 5 and 6, but has a strength-increasing lamellar reinforcement construction 15 in the entire cavity 14 of its annular hollow support core 13, which, as shown in FIG. 7, has the radially inner and Support the radially outer wall of the hollow support core 13 against each other.
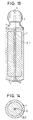
- the piston shown in FIGS. 9 and 10 differs from that according to FIGS. 1 and 2 in that it has no oil hole and is provided with a support core 16 of circular cross section, which is arranged in a core region 17 of the same shape, completely filling it is.
- the piston according to FIGS. 11 and 12 corresponds to that according to FIGS. 9 and 10, but is provided with an oil bore 4 which, in the absence of a piston section without a core area, in the area of the piston axis 5 within A tubular core piece 18 made of light metal runs through the piston crown 2, the support core 16, the adjoining part 8 and the joint head 3, as can be seen in FIG.
- the piston according to FIGS. 13 and 14 differs from that according to FIGS. 11 and 12 only in that it has a cylindrical core piece 19 made of easily removable material, which replaces the tubular core piece 18 defining the oil bore 4.
- the piston shown in the drawing is in the non-cutting molding process, e.g. by die casting, made in one piece.
- the support core 16 is held by means of the tubular core piece 18 in a mold made of a material known from die casting for determining the piston outer contour at a distance from the mold inner contour .
- liquefied piston material is injected under pressure into the space between the support core 16 and the mold in a known manner.
- the piston material shrinks onto the support core 16 on all sides and forms together with this a piston / support core composite body, the two parts of which are non-positively connected to one another.
- the mold is opened and the finished piston is removed. Subsequently, the piston skirt 1 and the joint head 3 are briefly machined.
- the piston according to Figures 1 to 8 and 13 and 14 is in the same manner and with the same mold as the piston according to Figures 11 and 12, but with the required support cores 7, 10 and 13 and the coaxially within the annular support core 7, 13 or core piece 19 held between the two semicircular support cores 10.
- the oil hole 4 is then formed by pulling the core piece 19.
- the core piece 19 is not pulled in the piston according to FIGS. 13 and 14.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Manufacturing & Machinery (AREA)
- General Engineering & Computer Science (AREA)
- Chemical & Material Sciences (AREA)
- Composite Materials (AREA)
- Materials Engineering (AREA)
- Pistons, Piston Rings, And Cylinders (AREA)
- Molds, Cores, And Manufacturing Methods Thereof (AREA)
- Details Of Reciprocating Pumps (AREA)
- Powder Metallurgy (AREA)
Description
- Im Stand der Technik sind Kolben für Axial- und Radialkolbenmaschinen bekannt, die je einen am Kolbenboden offenen Kolbenhohlraum aufweisen, der durch ein Füllstück mit einem gegenüber dem Kolbenwerkstoff geringeren spezifischen Gewicht ausgefüllt ist. Die auf diese Weise erzielte Gewichtseinsparung im Vergleich zu einem massiven Kolben ermöglicht höhere Drehzahlen und damit eine höhere Leistung der jeweiligen Axial- und Radialkolbenmaschine.
- Die Herstellung dieser bekannten Kolben erfolgt in verfahrenstechnisch und somit kostenmäßig sehr aufwendiger Weise durch plastisches Formen, z.B. Gesenkschmieden, mit nachfolgender spanender Bearbeitung des geschmiedeten Rohlings zur Herstellung seiner Außenkontur, einschließlich des Kopfteils bei Kugelkopf- und auch Gleitschuhkolben, sowie des für die Aufnahme des Füllstücks vorgesehenen Kolbenhohlraums.
- Wichtig bei diesen bekannten Kolben ist eine unter sämtlichen Betriebsbedingungen sichere Befestigung des Füllstücks, um seine Zerstörung und damit den vorzeitigen Ausfall des Kolbens zu vermeiden. Diese sichere Befestigung wird durch Einsatz konstruktiv und verfahrenstechnisch aufwendiger und damit kostensteigender Maßnahmen angestrebt.
- Beispielsweise ist aus der GB-PS 10 84 933 ein solcher Kolben bekannt, in dessen dem Kolbenhohlraum zugewandten Mantel-Innenfläche im Bereich des offenen Endes des Kolbenhohlraums Ringnuten eingedreht sind. In den Kolbenhohlraum durch Spritzpressen, Spritzgießen oder Formpressen eingebrachtes Füllstückmaterial schrumpft während des Erkaltens in radialer Richtung und in axialer Richtung und verspannt sich an den Nutwänden. Das erkaltete Füllstück wird somit durch die kraftschlüssige Verbindung mit den Nutwänden im Kolbenhohlraum gehalten, weist allerdings ein radiales und axiales Spiel als Folge des Schrumpfens auf.
- Aus der DE-PS 37 32 648 ist ein weiterer Kolben bekannt, der ebenfalls in seiner einem Kolbenhohlraum zugewandten Mantel-Innenfläche Ringnuten aufweist, die jedoch beidseits einer durch die Quermittelachse des Kolbenhohlraumes gelegten Ebene eingedreht sind. Das in den Kolbenhohlraum eingegossene Füllstückmaterial schrumpft ebenfalls während des Erkaltens in radialer und in axialer Richtung, im letzteren Fall jedoch gegenläufig auf die Nutwände zu, um sich an diesen zu verspannen und auf diese Weise axiales Spiel innerhalb des Kolbenhohlraums auszuschließen. Das radiale Spiel infolge des radialen Schrumpfens wird jedoch davon nicht beeinflußt.
- Die DE-OS 32 04 264 beschreibt einen Kolben, der einen Kolbenhohlraum aufweist und nach dem Einsetzen eines Füllstücksrohlings in den Kolbenhohlraum einem Fließpreßvorgang durch eine Matrize unterzogen und dabei radial gestaucht und axial gestreckt wird. Dieses Herstellungsverfahren führt zwar zu einem Kolben, der einen spielfreien Kontakt mit Verspannung gegenüber dem Füllstück aufweist, erfordert jedoch die Herstellung des Füllstückrohlings mit praktisch den Abmessungen des Kolbenhohlraumes und ist bezüglich der Auswahl des Füllstückmaterials auf Leichtmetalle beschränkt, von denen im wesentlichen nur Aluminium aufgrund seines spezifischen Gewichts und seiner Verformbarkeit in Frage kommt. Magnesium und seine Legierungen lassen sich beispielsweise aufgrund ihres hexagonalen Gefügeaufbaus nicht fließpressen.
- Die Erfindung unterscheidet sich von diesem Stand der Technik durch die Merkmale der Ansprüche 1 und 5.
- Der erfindungsgemäße Kolben ist mit bereits darin enthaltenem Füllstück einstückig im spanlosen Formungsverfahren ohne jegliche spanende Nachbearbeitung und damit in erheblich wirtschaftlicherer Weise als die herkömmlichen Kolben hergestellt. Dies gilt auch dann, wenn beispielsweise eine nachfolgende Feinbearbeitung zur Erhöhung der Oberflächengüte erforderlich sein sollte. Die zur Verfügung stehenden Formungsverfahren sind vielfältig und erlauben durch entsprechende Auswahl die Erzielung der geforderten Eigenschaften, wie etwa Festigkeit und Maßhaltigkeit, für die sich etwa das Sintern und unter Berücksichtigung der Wirtschaftlichkeit beispielsweise das Druckgießen oder Schleudergießen besonders eignen.
- Anstelle der Formung des Füllstücks durch Eingießen in den Kolben gemäß dem Stand der Technik wird erfindungsgemäß der Kolben um das Füllstück herum geformt und gegen dieses verdichtet, so daß es ohne jegliches radiales Spiel in kraftschlüssiger Verbindung mit dem Kolben steht und auf diese Weise als Stützkern ausgebildet sein kann, der im Betrieb auf den Kolben wirkende Kräfte aufnimmt. Dadurch ist es möglich, bei Verwendung eines Stützkerns, der leichter als der von ihm im Kernbereich ersetzte Kolbenwerkstoff ist, eine Gewichtsersparnis im Vergleich zum bekannten Kolben zu erzielen, und zwar durch Vergrößerung der radialen Abmessungen des Kernbereichs bzw. des Stützkerns bei gleichzeitiger Verringerung der Kolbenmanteldicke; vorzugsweise derart, daß das Volumen des Kernbereichs größer als etwa 50 % des zugeordneten Kolbenvolumens ist. Dieser Effekt wird durch Verwendung eines hochfesten Werkstoffs für den Kolben noch verstärkt. Im übrigen übersteigt die Festigkeit des erfindungsgemäßen Kolbens diejenige der bekannten Kolben schon deshalb, weil er statt des einseitig offenen Kolbenhohlraums gemäß dem Stand der Technik einen oder mehrere allseits vom Kolbenwerkstoff umschlossene Kernbereiche aufweist.
- Die zur Bildung der Kernbereiche während der Formung der erfindungsgemäßen Kolben verwendeten Stützkerne ersetzen die Füllstücke der bekannten Kolben und sind, da allseits umschlossen, sozusagen automatisch und absolut sicher im jeweiligen Kernbereich befestigt. Die aus dem Stand der Technik bekannten, konstruktiv und verfahrenstechnisch aufwendigen Maßnahmen zur Sicherung der Füllstücke im Kolbenhohlraum entfallen. Aufgrund des Verbleibens des Stützkerns bzw. der Stützkerne im jeweiligen Kernbereich weist der erfindungsgemäße Kolben keine Fugen auf, durch die Drucköl in die Kernbereiche eindringen und, falls dies durch eine Ölbohrung geschieht, den volumetrischen Wirkungsgrad der betreffenden Axialkolbenmaschine verringern könnte.
- Die Stützkerne sind aus solchen Materialien hergestellt, die nicht nur im Betrieb des Kolbens auftretende Kräfte aufnehmen, sondern die auch unter den Temperaturbedingungen und den Druckverhältnissen während der Kolbenherstellung im wesentlichen formstabil bleiben und somit auch hier eine ausreichende Stützfunktion, insbesondere beim Sintern, ausüben. Oberflächliches Anschmelzen oder Erweichen der Stützkerne kann als unschädlich betrachtet werden.
- Die Stützkerne sind leichter als der von ihnen ersetzte Kolbenwerkstoff; sie können den jeweiligen Kernbereich vollständig oder unter Bildung wenigstens eines Hohlraums teilweise ausfüllen. Im ersteren Fall ist ihr spezifisches Gewicht geringer als das des Kolbenwerkstoffs, im letzteren Fall ist dies insbesondere dann nicht unbedingt erforderlich, wenn jeder Stützkern als Hohlstützkern ausgebildet ist, der den jeweiligen Hohlraum enthält. Im Hohlraum eines solchen Stützkerns kann zur weiteren Festigkeitserhöhung oder Gewichtsreduzierung ein Versteifungskörper angeordnet sein, etwa in massiver Form oder als beispielsweise lamellenförmige Stützkonstruktion.
- Als Materialien für die Stützkerne und die Versteifungskörper kommen in Betracht sowohl Metalle als auch Metall-Legierungen, keramische Materialien, Sintermetalle und dgl., vorausgesetzt, sie erfüllen die vorstehend genannten Forderungen bezüglich ihrer Formstabilität während der Kolbenherstellung, ihre für den Betrieb des Kolbens erforderlichen Festigkeitseigenschaften und ihres spezifischen Gewichtes. Es können auch Verbundmaterialien aus zwei oder mehr Werkstoffen, wie etwa Glas, Metall, keramische Stoffe, Sintermetalle, Kunststoffe und dgl., verwendet werden. Hierbei sind insbesondere Faserwerkstoffe, vorzugsweise solche mit Kohlenstoff-Fasern, zu nennen. Die Festigkeitseigenschaften, insbesondere der Kompressionsmodul, der für die Stützkerne verwendeten Materialien müssen nicht notwendigerweise diejenigen des Kolbenwerkstoffs übersteigen.
- Aus der DE-AS 1 055 879 ist zwar ein Kolben bekannt, der mehrere Hohlräume aufweist, in denen Hohlkerne angeordnet sind. Jedoch handelt es sich dabei um einen ölgekühlten Kolben für Dieselmotoren, der erheblich niedrigeren Temperaturen sowie geringeren Biege- und Druckbeanspruchungen als Kolben für hydrostatische Axial- und Radialkolbenmaschinen ausgesetzt ist und an dem nicht die bei letzteren auftretenden Zentrifugalkräfte wirken. Die Hohlräume sind ebenso wie die Hohlkerne nicht allseits umschlossen, sondern an Ölzuführungskanäle angeschlossen; sie stellen gemeinsam mit letzteren ein zur Kühlung des Kolbens dienendes Ölumlaufsystem dar. Die Hohlkerne bestehen lediglich aus dünnwandigem Blech und weisen keinerlei Stützfunktion auf.
- Der Kernbereich bzw. die Kernbereiche des erfindungsgemäßen Kolbens erstrecken sich vorzugsweise in Kolbenlängsrichtung, wobei sie zweckmäßigerweise langgestreckt sind. Es können jedoch auch beispielsweise kugelförmige Kernbereiche verwendet werden, die etwa zu einer langgestreckten Anordnung zusammengestellt sind.
- Zweckmäßigerweise ist jeder Kernbereich konzentrisch zur Kolbenachse angeordnet.
- Gemäß einer Weiterbildung der Erfindung umfaßt der Kolben einen kernbereichsfreien Kolbenabschnitt, der sich über die gesamte Kolbenlänge zumindest im Bereich der Kolbenachse erstreckt. Hierbei können, insbesondere bei einem zylindrischen Kolben, wenigstens ein im Querschnitt ringförmiger Kernbereich oder zwei diametrale, im Querschnitt im wesentlichen halbkreisförmige Kernbereiche verwendet werden. Der erfindungsgemäße Kolben kann jedoch auch wenigstens einen Kernbereich anderer Form, wie beispielsweise einen solchen mit kreisrundem Querschnitt, enthalten. Gemäß einer Weiterbildung der Erfindung weist der Kolben eine Ölbohrung auf, die im wesentlichen entlang der Kolbenachse, d.h. durch den kernbereichsfreien Kolbenabschnitt oder durch einen Kernbereich bzw. Stützkern verläuft. Sie ist zweckmäßigerweise durch ein während der Formung des Kolbens verwendetes Kernstück definiert, das rohrförmig gebildet sein kann und so im Gegensatz zu einem massiven Kernstück nicht aus dem Kolben entfernt werden muß, um den Ölbohrungsdurchgang zu schaffen. Im Falle eines massiven Kernstücks ist es günstig, dieses nach der Formung des Kolbens durch ein Rohrstück zu ersetzen, das dann die Ölbohrung definiert. Das Kernstück kann während der Formung des Kolbens zum Fixieren des Stützkerns innerhalb der Form Verwendung finden.
- Nachstehend ist die Erfindung anhand mehrerer bevorzugter Ausführungsbeispiele unter Bezugnahme auf die Zeichnung näher beschrieben.
- Es zeigen:
- Fig. 1
- ein erstes Ausführungsbeispiel des erfindungsgemäßen Kolbens im Teil-Längsschnitt,
- Fig. 2
- einen Axialschnitt des Kolbens nach Fig. 1,
- Fig. 3
- ein zweites Ausführungsbeispiel des erfindungsgemäßen Kolbens im Teil-Längsschnitt,
- Fig. 4
- einen Axialschnitt des Kolbens nach Fig. 3,
- Fig. 5
- ein drittes Ausführungsbeispiel des erfindungsgemäßen Kolbens im Teil-Längsschnitt,
- Fig. 6
- einen Axialschnitt des Kolbens nach Fig. 5,
- Fig. 7
- ein viertes Ausführungsbeispiel des erfindungsgemäßen Kolbens im Teil-Längsschnitt,
- Fig. 8
- einen Axialschnitt des Kolbens nach Fig. 7,
- Fig. 9
- ein fünftes Ausführungsbeispiel des erfindungsgemäßen Kolbens im Teil-Längsschnitt,
- Fig. 10
- einen Axialschnitt des Kolbens nach Fig. 9,
- Fig. 11
- ein sechstes Ausführungsbeispiel des erfindungsgemäßen Kolbens im Teil-Längsschnitt,
- Fig. 12
- einen Axialschnitt des Kolbens nach Fig. 11,
- Fig. 13
- ein siebtes Ausführungsbeispiel des erfindungsgemäßen Kolbens im Teil-Längsschnitt,
- Fig. 14
- einen Axialschnitt des Kolbens nach Fig. 13.
- Der in der Zeichnung dargestellte Kolben besteht aus einer hochfesten Stahllegierung, ist für eine hydrostatische Axialkolbenmaschine in Schrägscheibenbauweise vorgesehen und umfaßt einen zylindrischen Kolbenschaft 1 mit einem Kolbenboden 2 an seinem einen Ende und einem Gelenkkopf 3 an seinem anderen Ende, der zum Eingriff in einen sich an der Schrägscheibe der Axialkolbenmaschine in bekannter Weise abstützenden Gleitschuh ausgebildet ist. Eine Ölbohrung 4 durchläuft entlang der Kolbenachse 5 den in den Figuren 1 bis 8 sowie 11 und 12 dargestellten Kolben. Sie mündet in bekannter Weise sowohl am Kolbenboden 2 als auch am Gelenkkopf 3 aus und dient zur Ölzufuhr zum Gleitschuh, um dort ein hydrostatisches Lager zu schaffen. Der Kolben nach den Figuren 9, 10 und 13, 14 weist keine Ölbohrung auf.
- Im Inneren des Kolbens nach den Figuren 1 und 2 ist im Bereich des Kolbenschaftes 1 ein in Kolbenlängsrichtung langgestreckter, im Querschnitt ringförmiger Kernbereich 6 in konzentrierter Anordnung zur Kolbenachse 5 ausgebildet und vollständig ausgefüllt von einem ebenfalls ringförmigen Stützkern 7 aus einem spezifisch leichteren und im Betrieb des Kolbens auftretende Kräfte aufnehmendes Material, wie z.B. einem Verbundmaterial mit hochfesten Kohlenstoff-Fasern, wie etwa Aramidfasern, die in einem duroplastischen Kunststoff eingebettet sind. Kernbereich 6 und Stützkern 7 sind allseits vom Kolbenboden 2, vom Kolbenschaft 1 und einem diesen mit dem Gelenkkopf 3 verbindenden Teil 8 umschlossen und umgeben einen kernbereichsfreien Kolbenabschnitt 9, durch den die Ölbohrung 4 hindurchläuft. Die Querschnittsfläche des Stützkerns 7 ist, wie auch im Fall der nachfolgenden Ausführungsbeispiele, größer als 50 % der Querschnittsfläche des Kolbens im Bereich des Kolbenschaftes 1.
- Der Kolben nach den Figuren 3 und 4 unterscheidet sich von demjenigen nach Fig. 1 und 2 lediglich durch die Verwendung zweier im wesentlichen halbkreisförmiger Stützkerne 10, die zwei Kernbereiche 11 entsprechender Form vollständig ausfüllen. Beide Kernbereiche 11 sind durch einen den kernbereichsfreien Kolbenabschnitt darstellenden Steg 12 voneinander getrennt. Im Bereich der Kolbenachse 5 ist der Steg 12 beidseitig erweitert, um genügend Material zur Aufnahme der Ölbohrung 4 aufzuweisen.
- Der Kolben nach den Figuren 5 und 6 unterscheidet sich von demjenigen nach den Figuren 1 und 2 lediglich dadurch, daß der ringförmige Stützkern als Hohlstützkern 13 ausgebildet ist, der dem umgebenden Kolbenwerkstoff satt anliegt, in seinem Inneren einen Hohlraum 14 enthält und aus einem Sintermaterial besteht.
- Der Kolben nach den Figuren 7 und 8 entspricht demjenigen nach den Figuren 5 und 6, weist jedoch im gesamten Hohlraum 14 seines ringförmigen Hohlstützkerns 13 eine festigkeitserhöhende lamellenförmige Verstärkungskonstruktion 15 auf, die gemäß der Darstellung in Figur 7 zick-zack-ähnlich die radial innere und radial äußere Wandung des Hohlstützkerns 13 gegeneinander abstützen.
- Der in den Figuren 9 und 10 dargestellte Kolben unterscheidet sich von demjenigen nach den Figuren 1 und 2 dadurch, daß er keine Ölbohrung aufweist und mit einem Stützkern 16 von kreisrundem Querschnitt versehen ist, der in einem Kernbereich 17 gleicher Form, diesen vollständig ausfüllend, angeordnet ist.
- Der Kolben nach den Figuren 11 und 12 entsprich demjenigen nach den Figuren 9 und10, ist jedoch mit einer Ölbohrung 4 versehen, die in Ermangelung eines kernbereichsfreien Kolbenabschnitts im Bereich der Kolbenachse 5 innerhalb eines rohrförmigen Kernstücks 18 aus Leichtmetall verläuft, das den Kolbenboden 2, den Stützkern 16, den sich anschließenden Teil 8 und den Gelenkkopf 3 durchsetzt, wie in Figur 11 zu erkennen ist.
- Der Kolben nach den Figuren 13 und 14 unterscheidet sich von demjenigen nach den Figuren 11 und 12 lediglich dadurch, daß er ein zylinderförmiges Kernstück 19 aus leicht entfernbarem Material aufweist, das das die Ölbohrung 4 definierende rohrförmige Kernstück 18 ersetzt.
- Der in der Zeichnung dargestellte Kolben ist im spanlosen Formungsverfahren, z.B. durch Druckgießen, einstückig hergestellt. Zu diesem Zweck wird, am Beispiel des Kolbens nach den Figuren 11 und 12 kurz umrissen, der Stützkern 16 mittels des rohrförmigen Kernstücks 18 in einer Gußform aus einem vom Druckgießen her bekannten Material zur Bestimmung der Kolben-Außenkontur im Abstand von der Form-Innenkontur gehalten. Sodann wird verflüssigter Kolbenwerkstoff unter Druck in den Raum zwischen dem Stützkern 16 und der Gußform in bekannter Weise eingespritzt. Während des Abkühlens schrumpft der Kolbenwerkstoff allseitig auf den Stützkern 16 auf und bildet gemeinsam mit diesem einen Kolben/Stützkern-Verbundkörper, dessen beide Teile kraftschlüssig miteinander verbunden sind. Nach ausreichender Abkühlung wird die Gußform geöffnet und der fertige Kolben entnommen. Anschließend erfolgt eine kurze Feinbearbeitung des Kolbenschaftes 1 und des Gelenkkopfes 3.
- Der Kolben nach den Figuren 1 bis 8 sowie 13 und 14 wird in gleicher Weise und mit der gleichen Gußform wie der Kolben nach den Figuren 11 und 12, jedoch mit den jeweils erforderlichen Stützkernen 7, 10 bzw. 13 und dem koaxial innerhalb des ringförmigen Stützkerns 7, 13 bzw. zwischen den beiden halbkreisförmigen Stützkernen 10 gehaltenen Kernstück 19 hergestellt. Durch Ziehen des Kernstücks 19 entsteht dann die Ölbohrung 4. Beim Kolben nach den Fig. 13 und 14 ist das Kernstück 19 nicht gezogen.
Claims (20)
- Verfahren zum Herstellen eines Kolbens für hydrostatische Axial- und Radialkolbenmaschinen durch spanlose Formgebung, mit den Schritten- des Einfüllens eines in einem im wesentlichen widerstandsfrei verformbaren Zustand befindlichen Werkstoffs in eine eine allseits geschlossene Kolben-Außenkontur bestimmende Form, in der wenigstens ein einen allseits geschlossenen Kernbereich (6, 11, 17) im Inneren des Kolbens definierender, im fertigen Kolben verbleibender Stützkern (7, 10, 13, 16) mit Abstand von der Form-Innenkontur angeordnet ist,- des Verdichtens des Werkstoffs unter Bildung eines Kolbens mit hohen Festigkeitseigenschaften bei geringem Gewicht, und- des Entfernens des fertigen Kolbens mit dem eingeschlossenen Stützkern (7, 10, 13, 16).
- Verfahren nach Anspruch 1,
dadurch gekennzeichnet,
daß der Werkstoff sich im teigigen bis flüssigen Zustand befindet, in die als Gußform ausgebildete Form eingegossen und sodann durch Abkühlen verdichtet wird. - Verfahren nach Anspruch 2,
dadurch gekennzeichnet,
daß der im teigigen bis flüssigen Zustand befindliche Werkstoff unter Druck in die Gußform eingebracht wird. - Verfahren nach Anspruch 1,
dadurch gekennzeichnet,
daß der Werkstoff sich im pulverförmigen Zustand befindet, in die als Sinterform ausgebildete Form eingeschüttet und durch anschließendes Sintern unter Druck und Erwärmung verdichtet wird. - Kolben für hydrostatische Axial- und Radialkolbenmaschinen, der im Verfahren nach Anspruch 1 einstückig aus hochfestem Werkstoff hergestellt ist und in seinem Inneren wenigstens einen vom hochfesten Werkstoff umschlossenen Kernbereich (6, 11, 17) aufweist, der einen zur Aufnahme von im Betrieb auf den Kolben wirkenden Kräften vorgesehenen und bei der Formung des Kolbens den Kernbereich (6, 11, 17) definierenden Stützkern (7, 10, 13, 16) enthält, der leichter ist als der von ihm im Kernbereich (6, 11, 17) ersetzte hochfeste Werkstoff.
- Kolben nach Anspruch 5,
dadurch gekennzeichnet,
daß das Volumen des Kernbereichs (6, 11, 17) größer als etwa 50 % des zugeordneten Kolbenvolumens ist. - Kolben nach Anspruch 5 oder 6,
dadurch gekennzeichnet,
daß der Stützkern (7, 10, 16) den Kernbereich (6, 11, 17) vollständig ausfüllt. - Kolben nach Anspruch 5 oder 6,
dadurch gekennzeichnet,
daß der Stützkern (13) den Kernbereich unter Bildung wenigstens eines Hohlraums (14) teilweise ausfüllt. - Kolben nach Anspruch 8,
dadurch gekennzeichnet,
daß der Stützkern (13) als ein den Hohlraum (14) enthaltender Hohlstützkern (13) ausgebildet ist. - Kolben nach Anspruch 9,
dadurch gekennzeichnet,
daß im Hohlraum (14) des Hohlstützkerns (13) ein Verstärkungskörper (15) angeordnet ist. - Kolben nach wenigstens einem der Ansprüche 5-10,
dadurch gekennzeichnet,
daß der Kernbereich (6, 11, 17) sich in Kolbenlängsrichtung erstreckt. - Kolben nach wenigstens einem der Ansprüche 5-11,
dadurch gekennzeichnet,
daß der Kernbereich (6, 11, 17) langgestreckt ist. - Kolben nach wenigstens einem der Ansprüche 5-12,
dadurch gekennzeichnet,
daß der Kernbereich (6, 11, 17) konzentrisch zur Kolbenachse (5) angeordnet ist. - Kolben nach wenigstens einem der Ansprüche 5-13,
gekennzeichnet durch einen kernbereichsfreien Kolbenabschnitt (9, 12), der sich über die gesamte Kolbenlänge zumindest im Bereich der Kolbenachse (5) erstreckt. - Kolben nach wenigstens einem der Ansprüche 5-14,
gekennzeichnet durch wenigstens einen im Querschnitt ringförmigen Kernbereich (6). - Kolben nach wenigstens einem der Ansprüche 5-14,
gekennzeichnet durch zwei diametrale, im Querschnitt im wesentlichen halbkreisförmige Kernbereiche (11). - Kolben nach wenigstens einem der Ansprüche 5-14,
gekennzeichnet durch wenigstens einen im Querschnitt kreisrunden Kernbereich (12). - Kolben nach wenigstens einem der Ansprüche 5-17,
gekennzeichnet durch eine im wesentlichen entlang der Kolbenachse (5) verlaufende Ölbohrung (4). - Kolben nach Anspruch 18,
dadurch gekennzeichnet,
daß die Ölbohrung (4) durch ein während der Formung des Kolbens verwendetes Kernstück (18, 19) definiert ist. - Kolben nach Anspruch 19,
dadurch gekennzeichnet,
daß das Kernstück ein rohrförmiges Kernstück (18) ist.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE4108786 | 1991-03-18 | ||
| DE4108786A DE4108786C2 (de) | 1991-03-18 | 1991-03-18 | Leichtkolben für hydrostatische Axial- und Radialkolbenmaschinen |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0504780A1 EP0504780A1 (de) | 1992-09-23 |
| EP0504780B1 true EP0504780B1 (de) | 1995-01-11 |
Family
ID=6427574
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP92104525A Expired - Lifetime EP0504780B1 (de) | 1991-03-18 | 1992-03-16 | Kolben für hydrostatische Axial- und Radialkolbenmaschinen und Verfahren zu dessen Herstellung |
Country Status (5)
| Country | Link |
|---|---|
| US (1) | US5216943A (de) |
| EP (1) | EP0504780B1 (de) |
| JP (1) | JP3316764B2 (de) |
| KR (1) | KR100224113B1 (de) |
| DE (1) | DE4108786C2 (de) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN102818018A (zh) * | 2012-08-03 | 2012-12-12 | 烟台艾迪精密机械股份有限公司 | 一种冲击活塞及采用该冲击活塞的液压破碎锤 |
Families Citing this family (36)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US5642654A (en) * | 1994-09-01 | 1997-07-01 | Sundstrand Corporation | Piston and method of manufacturing the same |
| DE69610821T2 (de) * | 1995-02-10 | 2001-06-07 | Advanced Micro Devices, Inc. | Chemisch-mechanisch polieren mit gebogenen traegern |
| US6250206B1 (en) | 1999-02-10 | 2001-06-26 | Sauer-Danfoss Inc. | Hydraulic piston filling |
| DE19934217A1 (de) * | 1999-07-21 | 2001-02-01 | Brueninghaus Hydromatik Gmbh | Kolbenanordnung für eine Kolbenmaschine |
| DE19934216A1 (de) | 1999-07-21 | 2001-02-01 | Brueninghaus Hydromatik Gmbh | Hohlkolben für eine Kolbenmaschine und Verfahren zum Herstellen eines Hohlkolbens |
| JP2001090654A (ja) * | 1999-09-21 | 2001-04-03 | Toyota Autom Loom Works Ltd | 斜板式圧縮機用ピストンの本体部材製造方法 |
| US6318242B1 (en) * | 1999-10-26 | 2001-11-20 | Sauer-Danfoss Inc. | Filled hydraulic piston and method of making the same |
| US6293185B1 (en) * | 2000-02-28 | 2001-09-25 | Sauer-Danfoss Inc. | Piston for a hydrostatic cylinder block |
| DE10109596C2 (de) * | 2000-03-03 | 2003-11-13 | Sauer Inc | Kolben für einen hydrostatischen Zylinderblock |
| US6431051B1 (en) | 2000-03-31 | 2002-08-13 | Sauer-Danfoss Inc. | Closed cavity hydraulic piston and method of making the same |
| US6274083B1 (en) | 2000-06-14 | 2001-08-14 | Sauer-Danfoss Inc. | Method of producing a hollow piston for a hydrostatic power unit |
| US6314864B1 (en) | 2000-07-20 | 2001-11-13 | Sauer-Danfoss Inc. | Closed cavity piston for hydrostatic units |
| US6588321B1 (en) | 2000-11-27 | 2003-07-08 | Sauer-Danfoss Inc. | Closed cavity piston and method of making the same |
| DE10206729B4 (de) * | 2002-02-18 | 2004-02-05 | Brueninghaus Hydromatik Gmbh | Hohlkolben mit Hohlkugelfüllung |
| US6732633B1 (en) * | 2003-01-14 | 2004-05-11 | Sauer-Danfoss Inc. | Reduced dead volume hollow piston |
| US7520798B2 (en) * | 2007-01-31 | 2009-04-21 | Rohm And Haas Electronic Materials Cmp Holdings, Inc. | Polishing pad with grooves to reduce slurry consumption |
| US20100242720A1 (en) * | 2009-03-27 | 2010-09-30 | Weir Spm, Inc. | Bimetallic Crosshead |
| DE102009056903A1 (de) | 2009-12-03 | 2011-06-09 | Danfoss A/S | Hydraulische Kolbenmaschine, insbesondere wasserhydraulische Maschine |
| DE102011082740B4 (de) * | 2011-09-15 | 2022-03-03 | Robert Bosch Gmbh | Verfahren zur Herstellung einer Kolbenpumpe mit einem Gehäuse und mindestens einem in einer Kolbenführung des Gehäuses angeordneten axial bewegbaren Kolben |
| USD726224S1 (en) | 2013-03-15 | 2015-04-07 | S.P.M. Flow Control, Inc. | Plunger pump thru rod |
| US8707853B1 (en) | 2013-03-15 | 2014-04-29 | S.P.M. Flow Control, Inc. | Reciprocating pump assembly |
| CH707789A1 (de) * | 2013-03-25 | 2014-09-30 | Liebherr Machines Bulle Sa | Kolben für eine Axialkolbenmaschine. |
| CA2953565C (en) | 2014-06-27 | 2022-11-15 | S.P.M. Flow Control, Inc. | Pump drivetrain damper system and control systems and methods for same |
| AU2015292330B2 (en) | 2014-07-25 | 2018-12-13 | Spm Oil & Gas Inc. | Bearing system for reciprocating pump and method of assembly |
| WO2016105602A1 (en) | 2014-12-22 | 2016-06-30 | S.P.M. Flow Control, Inc. | Reciprocating pump with dual circuit power end lubrication system |
| WO2016201241A1 (en) * | 2015-06-10 | 2016-12-15 | Parker-Hannifin Corporation | 3d printed solid piston with internal void |
| USD759728S1 (en) | 2015-07-24 | 2016-06-21 | S.P.M. Flow Control, Inc. | Power end frame segment |
| US10436766B1 (en) | 2015-10-12 | 2019-10-08 | S.P.M. Flow Control, Inc. | Monitoring lubricant in hydraulic fracturing pump system |
| DE102016212231A1 (de) * | 2016-07-05 | 2018-01-11 | Mahle International Gmbh | Kolben für eine Axialkolbenmaschine |
| DE102016215594B4 (de) * | 2016-08-19 | 2023-12-28 | Vitesco Technologies GmbH | Pumpenkolben für eine Kolben-Kraftstoffhochdruckpumpe sowie Kolben-Kraftstoffhochdruckpumpe |
| CN107781157B (zh) * | 2017-10-24 | 2018-11-16 | 徐州工业职业技术学院 | 一种减小流量脉动的液压泵用柱塞 |
| DE102018211647A1 (de) * | 2018-07-12 | 2020-01-16 | Robert Bosch Gmbh | Kolbenpumpe, insbesondere Hochdruck-Kraftstoffpumpe für ein Einspritzsystem einer Brennkraftmaschine |
| JP7228994B2 (ja) * | 2018-11-15 | 2023-02-27 | 株式会社小松製作所 | ピストン及び油圧ポンプ・モータ |
| DE102019130843A1 (de) * | 2019-11-15 | 2021-05-20 | Danfoss A/S | Kolben einer hydraulischen Kolbenmaschine und hydraulische Kolbenmaschine |
| DE102019130844A1 (de) | 2019-11-15 | 2021-05-20 | Danfoss A/S | Hydraulische Kolbenmaschine |
| DE102024202316A1 (de) * | 2024-03-12 | 2025-09-18 | Robert Bosch Gesellschaft mit beschränkter Haftung | 3D-gedruckter Kolben für eine Axialkolbenmaschine |
Family Cites Families (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB540231A (en) * | 1940-04-08 | 1941-10-09 | Stanton Ironworks Co Ltd | Improvements in and relating to the casting of metals |
| DE1055879B (de) * | 1955-03-23 | 1959-04-23 | Schmidt Gmbh Karl | OElgekuehlter Kolben fuer Dieselmotoren in Fahrzeugen |
| US3080854A (en) * | 1956-08-09 | 1963-03-12 | Reiners Walter | Hydraulic piston machine |
| US2975010A (en) * | 1959-08-26 | 1961-03-14 | Ingersoll Rand Co | Hollow pistons |
| GB1084933A (en) * | 1965-04-15 | 1967-09-27 | Sundstrand Corp | Piston for a pump or motor |
| DE3204264A1 (de) * | 1982-02-08 | 1983-08-18 | Char'kovskij politechničeskij institut imeni V.I. Lenina, Char'kov | Mehrteiliger kolben fuer hydraulische verdraengungsmaschinen und verfahren zu dessen herstellung |
| US4494448A (en) * | 1982-02-23 | 1985-01-22 | Vsesojuzny Nauchno-Issledovatelsky I Proektno-Konstruktorsky Institut Promyshelennykh Gidroprivodov I Girodoavtomatiki | Composite piston of positive displacement hydraulic machine and method for manufacturing same |
| DE3274677D1 (en) * | 1982-04-05 | 1987-01-22 | Caterpillar Inc | Filled piston with central oil tube |
| DE3702446A1 (de) * | 1987-01-28 | 1988-08-11 | Kaercher Gmbh & Co Alfred | Hochdruckreinigungsgeraet mit einer taumelscheibenkolbenpumpe |
| DE3732648A1 (de) * | 1987-09-28 | 1989-04-13 | Brueninghaus Hydraulik Gmbh | Kolben fuer axialkolbenmaschinen |
| SU1525382A1 (ru) * | 1988-02-12 | 1989-11-30 | Харьковский авиационный институт им.Н.Е.Жуковского | Поршень |
| DE3912213C1 (de) * | 1989-04-13 | 1990-10-04 | Hydromatik Gmbh, 7915 Elchingen, De |
-
1991
- 1991-03-18 DE DE4108786A patent/DE4108786C2/de not_active Expired - Fee Related
-
1992
- 1992-03-16 EP EP92104525A patent/EP0504780B1/de not_active Expired - Lifetime
- 1992-03-17 JP JP06073892A patent/JP3316764B2/ja not_active Expired - Fee Related
- 1992-03-17 KR KR1019920004350A patent/KR100224113B1/ko not_active Expired - Fee Related
- 1992-03-18 US US07/853,181 patent/US5216943A/en not_active Expired - Lifetime
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN102818018A (zh) * | 2012-08-03 | 2012-12-12 | 烟台艾迪精密机械股份有限公司 | 一种冲击活塞及采用该冲击活塞的液压破碎锤 |
Also Published As
| Publication number | Publication date |
|---|---|
| JPH0598314A (ja) | 1993-04-20 |
| KR920018313A (ko) | 1992-10-21 |
| DE4108786C2 (de) | 1995-01-05 |
| KR100224113B1 (ko) | 1999-10-15 |
| JP3316764B2 (ja) | 2002-08-19 |
| DE4108786A1 (de) | 1992-09-24 |
| EP0504780A1 (de) | 1992-09-23 |
| US5216943A (en) | 1993-06-08 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0504780A1 (de) | Kolben für hydrostatische Axial- und Radialkolbenmaschinen und Verfahren zu dessen Herstellung | |
| DE3610856C3 (de) | Verbund-Metallguß-Kolben für Verbrennungsmotoren | |
| EP2091678B1 (de) | Giessform zum giessen eines gussteils und verwendung einer solchen giessform | |
| DE3607427C2 (de) | Verfahren zur Herstellung des Kolbens einer Verbrennungskraftmaschine sowie dieser Kolben | |
| EP0640759B1 (de) | Partiell verstärktes Al-GussBauteil und Verfahren zu dessen Herstellung | |
| DE19810464C1 (de) | Kurbelgehäuse für eine Brennkraftmaschine | |
| WO2003016730A1 (de) | Leichtbaukurbelwelle | |
| WO2008138508A1 (de) | Verfahren zur herstellung eines zylinderkurbelgehäuses | |
| DE10058428B4 (de) | Zylinderlaufbuchse und Zylinderblock sowie Verfahren zur Herstellung derselben | |
| DE102005027462B4 (de) | Zylinderblock | |
| EP1929146B8 (de) | Verfahren zur herstellung eines kolbens für einen verbrennungsmotor sowie danach hergestellter kolben | |
| EP0937888A2 (de) | Verfahren zur Herstellung eines Kolbens für Brennkraftmaschinen | |
| EP0359111B1 (de) | Faserverstärkter Leichtmetall-Zylinder für Hubkolbenmaschinen | |
| DE10109596C2 (de) | Kolben für einen hydrostatischen Zylinderblock | |
| DE69317215T2 (de) | Pleuelstange aus zwei Teilen, die aufeinander befestigt sind | |
| EP2340901B9 (de) | Verfahren zur Herstellung eines Gussteils | |
| DE10233263A1 (de) | Pleuelstange | |
| DE10235910B4 (de) | Verbund von Zylinderlaufbuchsen aus Leichtmetall-Legierung, Verfahren zum Herstellen eines Verbundes und Verfahren zum Eingießen eines Verbundes | |
| DE3722437A1 (de) | Kolben-kolbenbolzenbaugruppe | |
| DE10235911B3 (de) | Gussverbund von Hohlprofilen aus Leichtmetall-Legierung und Verfahren zu seiner Herstellung | |
| DE10129046A1 (de) | Kolben für eine Brennkraftmaschine mit einem Eingußkörper | |
| EP0851132B1 (de) | Gussgehäuse mit einer Lageranordnung, insbesondere Kurbel-Zylinder-Block für Hubkolbenmaschinen | |
| DE3603038C2 (de) | ||
| EP1790865B1 (de) | Gegossene, hohle Kurbelwelle | |
| DE102007060502B4 (de) | Verfahren zur Herstellung eines Zylinderkurbelgehäuses |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): DE FR GB IT SE |
|
| 17P | Request for examination filed |
Effective date: 19930118 |
|
| 17Q | First examination report despatched |
Effective date: 19931116 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: BRUENINGHAUS HYDROMATIK GMBH |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): FR GB IT SE |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): FR GB IT SE |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: 8566 |
|
| ET | Fr: translation filed | ||
| ITF | It: translation for a ep patent filed | ||
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 19950421 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: IF02 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 20070313 Year of fee payment: 16 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20070322 Year of fee payment: 16 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20070626 Year of fee payment: 16 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20070319 Year of fee payment: 16 |
|
| EUG | Se: european patent has lapsed | ||
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20080316 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20081125 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20080317 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20080331 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20080316 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20080316 |