EP0468206B1 - Vorrichtung zum Bestücken der Spulendorne eines Spulengatters oder dergleichen mit vollen Garnspulen - Google Patents
Vorrichtung zum Bestücken der Spulendorne eines Spulengatters oder dergleichen mit vollen Garnspulen Download PDFInfo
- Publication number
- EP0468206B1 EP0468206B1 EP91110335A EP91110335A EP0468206B1 EP 0468206 B1 EP0468206 B1 EP 0468206B1 EP 91110335 A EP91110335 A EP 91110335A EP 91110335 A EP91110335 A EP 91110335A EP 0468206 B1 EP0468206 B1 EP 0468206B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- spool
- transportation
- pins
- endless conveyor
- bobbin
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 239000000969 carrier Substances 0.000 claims description 5
- 238000005096 rolling process Methods 0.000 claims 1
- 230000032258 transport Effects 0.000 description 70
- 230000008901 benefit Effects 0.000 description 2
- 239000003086 colorant Substances 0.000 description 2
- 238000003780 insertion Methods 0.000 description 2
- 230000037431 insertion Effects 0.000 description 2
- 230000007480 spreading Effects 0.000 description 2
- 238000003892 spreading Methods 0.000 description 2
- 230000006978 adaptation Effects 0.000 description 1
- 230000008859 change Effects 0.000 description 1
- 230000008878 coupling Effects 0.000 description 1
- 238000010168 coupling process Methods 0.000 description 1
- 238000005859 coupling reaction Methods 0.000 description 1
- 238000004519 manufacturing process Methods 0.000 description 1
- 238000000034 method Methods 0.000 description 1
- 238000000059 patterning Methods 0.000 description 1
- 238000002360 preparation method Methods 0.000 description 1
- 230000008569 process Effects 0.000 description 1
- 238000003860 storage Methods 0.000 description 1
- 230000007704 transition Effects 0.000 description 1
- 238000004804 winding Methods 0.000 description 1
Images



Classifications
-
- D—TEXTILES; PAPER
- D02—YARNS; MECHANICAL FINISHING OF YARNS OR ROPES; WARPING OR BEAMING
- D02H—WARPING, BEAMING OR LEASING
- D02H1/00—Creels, i.e. apparatus for supplying a multiplicity of individual threads
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H67/00—Replacing or removing cores, receptacles, or completed packages at paying-out, winding, or depositing stations
- B65H67/06—Supplying cores, receptacles, or packages to, or transporting from, winding or depositing stations
- B65H67/064—Supplying or transporting cross-wound packages, also combined with transporting the empty core
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2701/00—Handled material; Storage means
- B65H2701/30—Handled filamentary material
- B65H2701/31—Textiles threads or artificial strands of filaments
Definitions
- the invention relates to a device for loading the bobbin mandrels of a creel with full yarn bobbins, with a bobbin transport device which has a flexible endless conveyor arranged in a vertical plane for a plurality of transport mandrels lined up with the division of the bobbin mandrels, which drives a rotating conveyor that rotates the endless conveyor
- Motorized drive device are adjustable from coil receiving positions in coil transfer positions, in which they are aligned with coil spindles of the creel arranged in a vertical row.
- a device with the aforementioned features is known from DE-A-3 538 838.
- the full spools of thread are always transported with horizontal transport mandrels in a plane which is arranged vertically parallel to the longitudinal direction of the creel, with all transport mandrels always pointing towards the creel.
- the transport mandrels are always between the gate and the frame or storage trolley. It is therefore necessary to feed the full bobbins of thread P with a bobbin transfer device which is located above the gate. Manual loading of the device is not possible due to the poor accessibility of the mandrels between the gate and the carriage.
- the creel meets changing requirements to be equipped, as is necessary, for example, with regard to the patterning of a yarn chain to be produced with the creel.
- the bobbin feed conveyor above the bobbin creel must be matched to a pattern in a special way, namely by means of a corresponding loading according to the pattern at an early stage, which, however, cannot be changed in the short term.
- a device which has a rigid straight coil support arm which has the transporters lined up.
- This bobbin arm is moved by the motor drive device from a vertical position, in which the transporters or the bobbins carried by them are in bobbin transfer positions, to a horizontal position in which the transporters engage vertically in bobbins, which are provided by a horizontal conveyor for this Intervention of the transporters with the aid of plates dimensioned in the diameter of the division of the transporters.
- a frame which can be moved perpendicular to the gate and to which an articulated arm carrying the bobbin arm is fastened is used.
- the articulated arm is designed such that the bobbin support arm can be pivoted, for example from its vertical position, in which the transporters are in the bobbin transfer position, by 90 ° into a horizontal plane, in which the transporters are arranged horizontally next to one another.
- the bobbin arm is then swiveled horizontally by 90 ° so that the conveyors point vertically downwards.
- the bobbin-free bobbin support arm is positioned so that it can then engage with the transporters in the sleeves of the bobbins by means of a vertically downward movement.
- the bobbin transport device is then controlled in such a way that the transporters loaded with bobbins return to their bobbin transfer positions.
- the known assembly device described above thus has a very complex motor drive device for the transporters.
- the known coil transport device also presupposes that a number of coils corresponding to the number of transporters is arranged in accordance with the division of the transporters so that the latter can intervene without problems.
- a conveyor device is used that requires a considerable amount of space, for which the coils must be placed on plates, the outer diameter of which corresponds to the division of the transporters.
- the known device is designed for fully automatic operation.
- Each bogie has two sides of the mandrel with opposing spindles so that the outward spindles can be loaded with full spools of thread when the inward spool is being unwound from the spools.
- Each coil mandrel field is part of an endless conveyor with two axially parallel, top and bottom deflecting elements, which allow the coil mandrels having empty bobbin sleeves to rotate downward through the endless conveyor around the lower deflecting element, so that the empty bobbin tubes fall off. It is not apparent that this device could be used to populate a creel having spindles. Rather, a loaded rotary carriage is swiveled around a vertical horizontal axis so that full spools of thread loaded on spool bobbins can reach their bobbin take-off positions.
- the invention has for its object to improve a device with the features mentioned so that the loading of the coil mandrels can be carried out by an operator using a comparatively simple device so that the coils do not necessarily have to be lifted by the operator .
- the coil transport device has a flexible endless conveyor arranged in a vertical plane for the transporters designed as transport mandrels, that of the motor drive device revolving and the transport mandrels in their coil transfer positions aligned with the spools can be driven to promote.
- the coil transport device has a revolving endless conveyor for the transport mandrels, which thus revolve on a self-contained path in a single plane.
- the motor drive device need not be designed to align the transport mandrels in mutually different planes when the transport mandrels transition from their coil receiving positions to their coil transfer positions. This basically results in a considerable simplification of the drive device.
- the flexibility of the endless conveyor makes it possible to design its path in such a way that the transport mandrels assume the optimum position in their spool receiving or transfer positions, without the motor drive device having to be designed in a special way.
- a particularly advantageous design of the device with respect to the endless conveyor rotating in a vertical plane results from the fact that the endless conveyor has a web-like mandrel carrier from which the centrally arranged transport mandrels protrude vertically and which is guided around deflection rollers arranged with horizontal axes.
- the endless conveyor consists of elements which have been tried and tested, in particular with regard to their durability, and which accordingly guarantee a high degree of freedom from faults.
- the endless conveyor can be driven by a conventional electric motor, which can be position-controlled with simple means, so that the positioning accuracy of the transport mandrels relative to the spindles of the creel is problem-free.
- the endless conveyor has a strand inclined against the vertical and holding the transport mandrels obliquely upwards, the coils to be plugged onto the transport mandrels can be plugged on with simple handling. As a result of the diagonally upward transport mandrels, the coils slip completely without having to be pushed. This relieves the operator.
- the device is designed such that the transport mandrels are to be demanded by the endless conveyor from their bobbin receiving positions with vertical erection into the bobbin transfer positions. As a result, the transport mandrels are moved from their bobbin receiving position to their bobbin transfer position by pointing vertically upwards, thus avoiding a downward movement and thus reducing or completely eliminating the risk of the bobbins falling off the transporters in the deflection area.
- the device is equipped in such a way that it has a bobbin table with the bobbins horizontally next to one another at a bobbin slot, and that the bobbin table is arranged at the level and directly next to one of the transport mandrels to be provided with a bobbin.
- the bobbin table enables easy handling of the fully wound bobbins in the area of the transport mandrels, the bobbins not having to be lifted by the operator from a low-lying position near the ground or from a box.
- the bobbin table is expediently arranged at the seat height. As a result, the bobbins can be prepared for transfer to the bobbin transport device before they are seated.
- the bobbin table being an assembly line table which allows the bobbins to be conveyed into a positioning device from which they can be plugged onto the transport mandrels by hand or with a manipulator.
- the assembly line can serve as a transfer buffer if, on the one hand, the operator can provide spools more quickly than the transport device can remove, but on the other hand, more time is required in spool groups for the spool preparation, for example to bring spools to the workplace.
- a simple device combining up-down and right-left movements can be used as a manipulator, which has a short cycle time and is not very expensive.
- a motor-adjustable round magazine for the bobbin feed for the transport device is provided adjacent to the bobbin table.
- the round magazine has a comparatively short adjustment time in order to bring its subjects into the handling area of the operator.
- the device In order to automate the step-by-step actuation of the motor drive device, the device is designed in such a way that a sensor which switches off the motor drive device when an empty transport mandrel comes in and a sensor which switches on in the case of a coil plugged onto the transport mandrel is present at the coil slot. The operator therefore does not have to worry about starting the drive device after plugging in a bobbin or switching off after an empty transport mandrel has entered the bobbin slot.
- each bobbin transfer position is assigned a spine impression cylinder parallel to the spine and attached to the frame of the transport device.
- the assignment of one impression cylinder to each coil transfer position instead of a single impression cylinder together for all coils in a row of coils makes it possible to dispense with a push rod leading from the single impression cylinder to the coils and the bearings required for this. Impression cylinders from large series production can be used, which is comparatively inexpensive.
- the numerous impression cylinders make it possible to transfer individual selected coils, which is important, for example, if only a certain number of winding units are to be re-equipped with coils. This is e.g. the case when some coils of the gate are not fully unwound, or when coils of different colors are to be attached.
- the spools can be pushed over in a structurally simple manner in that the impression cylinder has a transversely projecting slide on its piston rod, which acts directly on the spool or on a spool sliding sleeve which is displaceable on the transport mandrel.
- the engagement of the slide on the sliding sleeve makes it possible to design the device independently of the coil or coil sleeve used.
- the sliding sleeve is displaceable with a roller bearing on the transport mandrel and / or can be coupled to the mandrel carrier.
- the roller bearing makes it easier to move the sleeve on the mandrel and at a coupling of the sleeve to the mandrel carrier prevents the sleeve from falling down when the associated mandrel carriers point obliquely downwards.
- the device is designed so that a deflection roller of the endless conveyor can be adjusted in terms of an integer ratio of its length to the division of the transport mandrels is.
- a deflection roller of the endless conveyor can be adjusted in terms of an integer ratio of its length to the division of the transport mandrels is.
- larger division for e.g. The endless conveyor can be extended or shortened if the number of transporters attached to the endless conveyor is reduced in accordance with the new division.
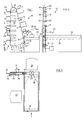
- the bobbin transport device 10 shown in FIGS. 1 to 3 essentially consists of a flexible endless conveyor 11 which is guided around deflection wheels 16 to 16 ′′ on a closed conveyor track.
- the endless conveyor 11 is arranged in a vertical plane, namely the display plane of Fig.1.
- the endless conveyor 11 essentially consists of two mutually parallel chains 18 which are connected to one another by a plurality of mandrel carriers 14.
- Each mandrel carrier 14 has a transport mandrel 12 which projects vertically from the mandrel carrier 14. All transport mandrels 12 are thus arranged in the plane of illustration of FIG. 1 and point radially outward from the mandrel carrier 14.
- the mandrel carriers 14 and thus the transport mandrels 12 are arranged at a distance from one another, which allows coils 23 to be plugged onto the mandrels 12.
- This distance between the mandrels 12 or their division T corresponds to the division, not shown, of the coil mandrels 36 of the creel, of which only a single one is shown schematically in FIG.
- the chains 18 are arranged between two spaced plates 61 of a device frame 60, as are their chain wheels 16 to 16 ′′, which are mounted in the frame plates 61 with horizontal axes 15.
- the endless conveyor 17 forms a vertical run 11 ', of which the mandrels 12 are held exactly horizontally. Opposite, there is another long run 11 ′′, which holds the mandrels 12 directed obliquely upwards.
- the deflection wheel 16 ′′ of the endless conveyor 11 is adjustable, as the arrow 62 indicates. This adjustability serves to be able to change the length of the endless conveyor 11 so that the transport mandrels 12 can be brought into the respectively desired division adapted to the division of the spindles of the creel with the aid of their mandrel carriers 14 which are detachably arranged on the chains 18.
- This division T of the transport mandrels 12 must always be in an integer ratio to the length of the endless conveyor 11, so that the transport mandrels 12 get exactly from their coil receiving position 25 into the adjacent coil transfer position 24.
- the bobbin transport device is driven by the motor drive device 13, the essential component of which is a drive motor, which transmits its drive force via a chain drive, for example, to a gearwheel mounted on the axis 15 so as to rotate and thus drives the deflection roller 16 ', which drives the drive force onto the endless conveyor 11 transmits.
- the aforementioned drive elements are conventional and therefore not shown.
- the task of the pick and place device is to arrange coils 23 vertically in a row so that they can be mechanically transferred to the mandrels of the creel. As a result, it must be designed such that it e.g. Coils transported in pallets can be taken over without the operator being physically stressed.
- the coils Before loading the coil gate, the coils must be prepared. It must be taken into account here that a wide variety of coils are to be handled with the mounting device. The coils are therefore different in volume and thus in weight. They have different bobbins. They are packaged in a variety of ways and usually have to be cleaned roughly and prepared so that the starting thread is exposed. For this purpose, the operator requires an operator station 37, from which the operations to be carried out by the operator can be carried out in the region of the bobbin transport device 10 or in the region of the bobbin slot 22.
- the spool slot 22 is provided with a spool table 26, which has the height level of the spool receiving position 25. It is therefore arranged at the level of the transport mandrel 12 to be provided with a yarn spool 23. The arrangement is immediately adjacent to this mandrel, so that the operator only has to lift the full spool to a small extent if the spool 23 is to be inserted manually onto the mandrel 12.
- 3 shows the arrangement of the operator station 37 on the front edge of the bobbin table 26, so that the operator at the bobbin slot 22 has the shortest possible handling path Has.
- the bobbin table 26 is expediently arranged at the seat height.
- FIG. 3 shows an operator station 37 'which is arranged at a distance from the bobbin slot 22.
- the operator station 37 ' is arranged in comparison to the operator station 37 for manual attachment so that the operator can also sit, but has more space for pre-sorting the supplied coils.
- the bobbin table 26 is designed as an assembly line table. From the conveyor belt 29, the coils 23 are conveyed in the direction of the plug-in location 22 and reach a positioning device 30, which has, for example, a conical inlet funnel 30, so that a retracted coil 23 assumes a very specific position. From this position, it can be inserted manually or mechanically with a manipulator (not shown) onto a transport mandrel 12 located in the coil receiving position 25.
- the manipulator essentially only has to consist of a transport frame with a horizontal travel path, to which a gripper which can be moved vertically up and down and is rotated and which transports the coils 23 is fastened.
- the top deflection roller 16 is arranged above the highest possible spool transfer position 24 '.
- the coil-loaded transport mandrels 12 are at most arranged horizontally, but in no way directed vertically downward. So that the coils 23 cannot slip on the transport mandrels 12, they can also be designed in a suitable manner, for example with spreading pieces which can be spread transversely to the longitudinal axis of the transport mandrels 12 under the influence of spreading springs. When the coils 23 are plugged on, the expansion pieces are adjusted towards one another counter to the spring force and clamp the sleeves of the coils 23.
- the drive device 13 must drive the endless conveyor 11 step by step.
- This step-by-step drive can be initiated by the operator.
- the step-by-step driving is expediently automated in order to relieve the operator.
- a sensor 32 is present in the area of the bobbin receiving position 25 of the bobbin slot 22, which switches on the drive device 13 when a bobbin 23 is attached to the transport mandrel 12.
- the motor of the drive device 13 then runs until an empty mandrel reaches the bobbin receiving position 25. This is achieved by a sensor 31, which detects the arrival of an empty transport mandrel 12 and then switches off the drive device 13.
- coils 23 can be transported step by step until a coil 23 reaches the lowest-lying coil transfer position 24 ′′.
- a sensor 33 switches off the drive device 13 such that the sensor 32 cannot switch the drive device 13 on again when a coil 23 is on the Transport mandrel 12 of the coil receiving position 25 has been attached.
- impression cylinders 35 are each assigned to a coil 23 located in the coil transfer position 24 and are expediently actuated simultaneously, so that all coils 23 are pushed onto the mandrel 36 simultaneously.
- the impression cylinder 35 carries a slide 66 on a piston rod 65, which serves to push the coils 23 off the mandrel 12.
- a spool sliding sleeve 67 is arranged on the mandrel 12 and engages around it with the interposition of a roller bearing 68 designed as a spherical sleeve. The latter is fastened to the sliding sleeve 67 and reduces its sliding resistance when actuated by the slider 66.
- the sliding sleeve 67 is displaced in both directions of the mandrel 12 can be, the sliding sleeve has an incision in the form of an annular groove 69, in which the slide 66 engages when the sliding sleeve 67 has been lifted by the mandrel carrier 14 from the chains 18 to the appropriate level.
- the sliding sleeve 67 is provided with a sliding flange 70, the outer diameter of which is larger than the largest possible sleeve diameter, so that the coil 23 is always displaced on the sleeve 23 'of the coil 23.
- FIG. 4 shows in detail the mounting of the sprockets 16 between the frame plates 61, namely with a thru axle 71 on which the sprockets 16 designed as disks are rotatably mounted with the interposition of a bearing sleeve 72 keeping them at a distance.
- the mandrel carrier 14 is provided with a magnetic plate 73 so that the sliding sleeve 67 can be coupled to the mandrel carrier 14. That is required so that the sliding sleeve 67 does not fall off or leave its position close to the mandrel carrier when it is on the strand 11 '''.
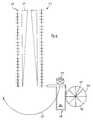
- FIG. 6 shows a rotating frame gate 44 with an indicated internal take-off of the threads 45.
- the thread take-off thus takes place from spools facing one another.
- the rotating frame gates can be fitted outside while the trigger is being pulled.
- the loading device 46 can move on the indicated path 47 in order to reach all the rotating frames 48.
- a round magazine 36 is arranged adjacent to a spool table 26 and can be adjusted by motor about the axis 49, so that all magazine chambers 50 can be arranged adjacent to the spool table 26, from there to bobbins 23 on the spool table Bring 26.
- the magazine has the required height so that the spools do not have to be lifted.
- Such a round magazine is particularly useful for the simultaneous use of different bobbins, for example bobbins of different colors if the pattern is to be colored.
- the round magazine has the advantage of saving time when adjusting between the magazine chambers 50.
- FIG. 7 shows the rotating frame gate 44 of FIG. 6, but using two assembly devices 46, which can be moved simultaneously on the outer sides of the rotating frame 48 in accordance with the arrows 51, in order to equip them. There is a corresponding time advantage when assembling.
- FIG. 8 shows a single-line bobbin winder gate 52, the bobbin wagons 53 of which are to be fitted on both sides, so that sheets of thread 45 can be drawn off on both sides.
- the placement device 54 shown schematically has two bobbin transport devices 10, with which the bobbin carriage 53 can be loaded on both sides at the same time. For this purpose, however, it is necessary to interrupt the operation of the coil gate and to move the coil carriages one after the other in the directions of the arrow 55 in order to be able to load all of the carriages 53, provided that the loading device 54 cannot be moved itself.
- the carriage 53 of which is equipped with a placement device 54 ′ which has only a single transport device 10. So that the carriages 53 can be loaded on both sides without having to move the placement device 54 ', a turntable 56 is provided for the coil carriages 53.
- the pick and place device can also be used in other types of creel gates if the gate is either accessible from the outside in such a way that the pick and place device can be moved accordingly, or if bobbin carriages can be moved to the bobbin transport device.
- the bobbin transport device can make do with comparatively simple structural means for equipping, whereby the operator is relieved of the burden of transporting or lifting bobbins.
- FIGS. 6, 7 show a two-line rotating frame gate 44, similar to FIGS. 6, 7, with two loading devices 46.
- the thread groups 80 are withdrawn from the inside of the rotating frames 11 'on both sides. These are arranged with control stations 37 or 37 'essentially in alignment between the two lines of the rotating frame gate 44.
- Each assembly device 46 interacts with an assembly cart 74, which can be moved on the outer sides of the rotating frame 48 on a floor rail 75.
- the pick-and-place carriage 74 has transport mandrels 76 for receiving full bobbins of thread 23 which are transferred from the pick-and-place device 46 in the direction of arrow 77 by pushing them onto the mandrel 76 of the carriage.
- the carriage 74 is moved to a row of coil mandrels 36 to be fitted, after which the full bobbins 23 are pushed from the fitting carriage 74 onto the rotating frame 48 become.
- a device that is similar to that of the loading device 46 serves for pushing over.
- a sleeve removal device 78 can be moved on the bottom rail 75 in order to remove empty coil sleeves from the coil mandrels 36 of the gate 48.
- the assembly carriage 74 is described in the parallel German utility model application G 90 10 098.0, while the sleeve removal device 78 is described in the parallel German utility model application G 90 10 089.1.
Landscapes
- Engineering & Computer Science (AREA)
- Textile Engineering (AREA)
- Replacing, Conveying, And Pick-Finding For Filamentary Materials (AREA)
Description
- Die Erfindung bezieht sich auf eine Vorrichtung zum Bestücken der Spulendorne eines Spulengatters mit vollen Garnspulen, mit einer Spulentransporteinrichtung, die einen in einer vertikalen Ebene angeordneten flexiblen Endlosförderer für eine Vielzahl von mit der Teilung der Spulendorne aufgereihter Transportdorne hat, die mit einer den Endlosförderer umlaufend antreibenden motorischen Antriebseinrichtung aus Spulenaufnahmestellungen in Spulenübergabestellungen verstellbar sind, in denen sie mit in einer vertikalen Reihe angeordneten Spulendornen des Spulengatters fluchten.
- Eine Vorrichtung mit den vorgenannten Merkmalen ist aus der DE-A-3 538 838 bekannt. Die vollen Garnspulen werden stets mit horizontalen Transportdornen in einer Ebene transportiert, die vertikal parallel zur Gatterlängsrichtung angeordnet ist, wobei alle Transportdorne stets zum Gatter hin weisen. Infolgedessen befinden sich die Transportdorne stets zwischen dem Gatter und dem Gestell bzw. Vorratswagen. Es ist daher erforderlich, die vollen Garnspulen P mit einer Garnspulenübergabeeinrichtung zuzuführen, die sich oberhalb des Gatters befindet. Ein Beladen der Vorrichtung von Hand ist infolge der schlechten Zugänglichkeit der Dorne zwischen dem Gatter und dem Wagen - nicht möglich. Ein Beladen von Hand wäre aber sehr vorteilhaft, wenn das Spulengatter wechselnden Anforderungen entsprechend bestückt werden soll, wie es beispielsweise im Hinblick auf die Musterung einer mit dem Spulengatter herzustellenden Garnkette erforderlich ist. In solchen Fällen muß der oberhalb des Spulengatters vorhandene Spulenzuführförderer in besonderer Weise auf eine Musterung abgestimmt werden, nämlich durch eine entsprechende frühzeitige mustergerechte Beladung, die die dann allerdings kurzfristig nicht abgeändert werden kann.
- Aus der DE-A-37 02 379 ist eine Vorrichtung bekannt, die - einen starren geraden Spulentragarm besitzt, der die aufgereihten Transporteure aufweist. Dieser Spulentragarm wird von der motorischen Antriebseinrichtung aus einer vertikalen Stellung, in der sich die Transporteure bzw. die von ihnen getragenen Spulen in Spulenübergabestellungen befinden, in eine horizontale Stellung bewegt, in der die Transporteure vertikal in Spulen eingreifen, welche von einer horizontalen Fördereinrichtung für diesen Eingriff der Transporteure mit Hilfe von im Durchmesser der Teilung der Transporteure bemessenen Tellern zugeführt werden. Für die Bewegung des Spulenarms zwischen den Spulenaufnahmestellungen und den Spulenübergabestellungen der Transporteure dient ein senkrecht zum Gatter verfahrbares Gestell, an dem ein den Spulenarm tragender Gelenkarm befestigt ist. Der Gelenkarm ist so ausgebildet, daß der Spulentragarm beispielsweise aus seiner senkrechten Stellung, in der die Transporteure in Spulenübergabestellung sind, um 90° in eine Horizontale geschwenkt werden kann, in der die Transporteure horizontal nebeneinander angeordnet sind. Danach erfolgt eine Verschwenkung des Spulentragarms in der Horizontalen um 90°, damit die Transporteure vertikal nach unten weisen. Anschließend wird mit Hilfe des Gelenkarms und des diesen tragenden Gestells eine Positionierung des spulenfreien Spulentragarms vorgenommen, um diesen danach durch eine vertikal nach unten gerichtete Bewegung mit den Transporteuren in die Hülsen der Spulen eingreifen zu lassen. Anschließend wird die Spulentransporteinrichtung so gesteuert, daß die mit Spulen beladenen Transporteure wieder in ihre Spulenübergabestellungen gelangen.
- Die vorbeschriebene bekannte Bestückungsvorrichtung hat also eine sehr aufwendige motorische Antriebseinrichtung für die Transporteure. Die bekannte Spulentransporteinrichtung setzt außerdem voraus, daß eine der Anzahl der Transporteure entsprechende Anzahl von Spulen der Teilung der Transporteure entsprechend angeordnet wird, so daß letztere problemlos eingreifen können. Hierzu wird eine einen erheblichen Platzbedarf aufweisende Fördereinrichtung verwendet, für die die Spulen auf Teller aufgesteckt werden müssen, deren Außendurchmesser der Teilung der Transporteure entspricht. Die bekannte Vorrichtung ist auf vollautomatischen Betrieb abgestimmt.
- Aus der JP-A-48 45649 ist ein mit Drehwagen aufgebautes Spulengatter bekannt. Jeder Drehwagen hat zwei Spulendornseiten mit einander entgegengesetzt gerichteten Spulendornen, so daß die nach außen gerichteten Spulendorne mit vollen Garnspulen bestückt werden können, wenn von den Spulen der nach innen gerichteten Spulendorne Garn abgewickelt wird. Jedes Spulendornfeld ist Bestandteil eines Endlosförderers mit zwei achsparallelen, oben und unten angeordneten Umlenkorganen, die es gestatten, daß die leere Spulenhülsen aufweisenden Spulendorne durch den Endlosförderer nach unten gerichtet um das untere Umlenkorgan umlaufen, so daß die leeren Spulenhülsen abfallen. Es ist nicht ersichtlich, daß diese Vorrichtung zum Bestücken eines Spulendorne aufweisenden Spulengatters eingesetzt werden könnte. Vielmehr wird ein bestückter Drehwagen um eine vertikale horizontale Achse geschwenkt, damit auf Spulendorne geladene volle Garnspulen in ihre Spulenabzugsstellungen gelangen können.
- Demgegenüber liegt der Erfindung die Aufgabe zugrunde, eine Vorrichtung mit den eingangs genannten Merkmalen so zu verbessern, daß das Bestücken der Spulendorne von einer Bedienungsperson mit Hilfe einer vergleichsweise einfach ausgebildeten Vorrichtung so vorgenommen werden kann, daß die Spulen von der Bedienungsperson nicht notwendigerweise gehoben werden müssen.
- Diese Aufgabe wird dadurch gelöst, daß die Spulentransporteinrichtung einen in einer vertikalen Ebene angeordneten flexiblen Endlosförderer für die als Transportdorne ausgebildeten Transporteure hat, der von der motorischen Antriebseinrichtung umlaufend und die Transportdorne in ihre mit den Spulendornen fluchtenden Spulenübergabestellungen fördernd antreibbar ist.
- Für die Erfindung ist von Bedeutung, daß die Spulentransporteinrichtung einen umlaufenden Endlosförderer für die Transportdorne hat, die also auf einer in sich geschlossenen Bahn in einer einzigen Ebene umlaufen. Infolgedessen braucht die motorische Antriebseinrichtung nicht dafür ausgelegt zu sein, die Transportdorne in zueinander unterschiedlichen Ebenen beim Übergang der Transportdorne aus ihren Spulenaufnahmestellungen in ihre Spulenübergabestellungen auszurichten. Daraus ergibt sich grundsätzlich eine erhebliche Vereinfachung der Antriebseinrichtung. Die Flexibilität des Endlosförderers gestattet es, seine Bahn grundsätzlich so zu gestalten, daß die Transportdorne in ihren Spulenaufnahme- bzw. -übergabestellungen die jeweils optimale Stellung einnehmen, ohne daß deswegen die motorische Antriebseinrichtung in besonderer Weise ausgebildet sein müßte.
- Eine zweckmäßige Anpassung der Antriebseinrichtung an die Arbeitsweise einer Bedienungsperson, welche die Spulen nur nacheinander an die Spulentransporteinrichtung übergeben kann, ergibt sich dadurch, daß der Endlosförderer von der motorischen Antriebseinrichtung schrittweise mit einer der Teilung der Transportdorne entsprechenden Schrittweite antreibbar ist.
- Eine besonders vorteilhafte konstruktive Ausgestaltung der Vorrichtung bezüglich des in einer vertikalen Ebene umlaufenden Endlosförderers ergibt sich dadurch, daß der Endlosförderer einen bahnartig ausgebildeten Dornträger aufweist, von dem die mittig angeordneten Transportdorne vertikal abstehen und der um mit horizontalen Achsen angeordnete Umlenkrollen geführt ist. Der Endlosförderer besteht demgemäß aus insbesondere im Hinblick auf ihre Dauerhaltbarkeit bewährten Elementen, die dementsprechend eine große Störungsfreiheit garantieren. Der Endlosförderer kann von einem herkömmlichen Elektromotor angetrieben werden, der mit einfachen Mitteln positionssteuerbar ist, so daß die Positionierungsgenauigkeit der Transportdorne gegenüber den Spulendornen des Spulengatters problemlos ist.
- Wenn der Endlosförderer ein gegen die Vertikale geneigtes, die Transportdorne schräg aufwärts gerichtet haltendes Trum aufweist, können die auf die Transportdorne aufzustekkenden Spulen bei einfacher Handhabung aufgesteckt werden. Infolge der schräg aufwärts gerichteten Transportdorne rutschen die Spulen vollständig auf, ohne daß sie geschoben werden müssen. Dadurch wird die Bedienungsperson entlastet.
- Die Vorrichtung ist so ausgebildet, daß die Transportdorne vom Endlosförderer von ihren Spulenaufnahmestellungen unter vertikaler Aufrichtung in die Spulenübergabestellungen zu fordern sind. Infolgedessen werden die Transportdorne aus ihrer Spulenaufnahmestellung in ihre Spulenübergabestellung verstellt, indem sie vertikal nach oben weisen, wobei also ein Nachuntenweisen vermieden und damit die Gefahr des Herabfallens der Spulen von den Transporteuren im Umlenkbereich verringert bzw. völlig ausgeschlossen wird.
- In Ausgestaltung der Erfindung ist die Vorrichtung so ausgerüstet, daß sie an einem Spulenaufsteckplatz einen die Garnspulen horizontal nebeneinander aufweisenden Spulentisch hat, und daß der Spulentisch auf Höhe und unmittelbar neben einem der mit einer Garnspule zu versehenden Transportdorne angeordnet ist. Der Spulentisch ermöglicht die einfache Handhabung der voll bewickelten Spulen im Bereich der Transportdorne, wobei die Spulen von der Bedienungsperson nicht aus einer etwa bodennahen Tieflage oder aus einer Kiste hochgehoben werden müssen. Zweckmäßigerweise ist der Spulentisch in Sitzplatzhöhe angeordnet. Infolgedessen können die Spulen vor dem Aufstecken im Sitzen zur Übergabe an die Spultransporteinrichtung vorbereitet werden.
- Ein beschleunigtes Aufstecken der Spulen auf die Transportdorne wird ermöglicht, indem der Spulentisch ein Fließbandtisch ist, der Spulen in eine Positioniereinrichtung zu fördern gestattet, aus der sie von Hand oder mit einem Manipulator auf die Transportdorne steckbar sind. Dabei kann das Fließband als Übergabepuffer dienen, wenn die Bedienungsperson einerseits schneller Spulen zur Verfügung stellen kann, als die Transportvorrichtung abzutransportieren vermag, andererseits aber spulengruppenweise mehr Zeit für die Spulenvorbereitung benötigt wird, beispielsweise um Spulen zum Arbeitsplatz zu bringen. Als Manipulator kann eine einfache Auf-Ab- und Rechts-Links-Bewegungen kombinierende Einrichtung verwendet werden, die eine kurze Taktzeit hat und wenig aufwendig ist.
- Wenn die Kapazität der Platten zur Aufnahme von Spulen begrenzt ist, was sich insbesondere ergibt, wenn zahlreiche Spulen mit unterschiedlich farbiger Bewicklung verwendet werden müssen, ist es vorteilhaft, daß dem Spulentisch benachbart ein motorisch verstellbares Rundmagazin zur Spulenzufuhr für die Transporteinrichtung vorhanden ist. Das Rundmagazin hat eine vergleichsweise kurze Verstellzeit, um seine Fächer in den Handhabungsbereich der Bedienungsperson zu bringen.
- Um die schrittweise Betätigung der motorischen Antriebseinrichtung zu automatisieren, ist die Vorrichtung so ausgebildet, daß am Spulenaufsteckplatz ein die motorische Antriebseinrichtung beim Einlaufen eines leeren Transportdorns abschaltender Sensor und ein im Falle einer auf den Transportdorn aufgesteckten Spule einschaltender Sensor vorhanden ist. Die Bedienungsperson braucht sich also nicht darum zu kümmern, die Antriebseinrichtung nach dem Aufstecken einer Spule in Gang zu setzen oder nach dem Einlaufen eines leeren Transportdorns am Spulenaufsteckplatz abzuschalten.
- Um zu erreichen, daß die der Spulentransporteinrichtung übergebenen Spulen auch tatsächlich auf die gewünschten Spulendorne des Spulengatters übergeben werden, ist im Bereich der tiefstgelegenen Spulenübergabestellung ein die motorische Antriebseinrichtung beim Einlaufen einer Spule bis zu deren Übergabe an einen Spulendorn abschaltender Sensor vorhanden. Erst danach kann die automatische Weiterschaltung des Endlosförderers zum Bewegen eines leeren Transportdorns an den Aufsteckplatz erfolgen.
- Für die Übergabe der Spulen von den Transporteuren an die Spulendorne ist die Vorrichtung so ausgebildet, daß mit Hilfe des Abdruckzylinders jeder Spulenübergabestellung ein dornparalleler, am Gestell der Transporteinrichtung befestigter Spulenabdruckzylinder zugeordnet ist. Die Zuordnung je eines Abdruckzylinders zu jeder Spulenübergabestellung anstelle eines einzigen Abdruckzylinders gemeinsam für alle Spulen einer Spulenreihe ermöglicht es, auf ein von dem einzigen Abdruckzylinder zu den Spulen führendes Schubgestänge und die dafür erforderlichen Lagerungen zu verzichten. Es können Abdruckzylinder aus der Großserienfertigung verwendet werden, die vergleichsweise preiswert ist. Vor allem ermöglichen es jedoch die vielzähligen Abdruckzylinder, auch einzelne ausgewählte Spulen zu übergeben, was beispielsweise von Bedeutung ist, wenn nur eine bestimmte Anzahl von Spulstellen mit Spulen neu bestückt werden soll. Das ist z.B. der Fall, wenn einige Spulen des Gatters nicht voll abgewickelt sind, oder wenn unterschiedlich farbig bewickelte Spulen aufgesteckt werden sollen.
- Das Überschieben der Spulen kann in konstruktiv einfacher Weise dadurch erreicht werden, daß der Abdruckzylinder an seiner Kolbenstange einen quer abstehenden Schieber aufweist, der direkt an der Spule oder an einer Spulenschiebehülse angreift, die auf dem Transportdorn verschieblich ist. Das Angreifen des Schiebers an der Schiebehülse ermöglicht es, die Vorrichtung jeweils unabhängig von der verwendeten Spule oder Spulenhülse auszubilden.
- Desweiteren ist es vorteilhaft, daß die Schiebehülse mit einer Wälzlagerung auf dem Transportdorn verschieblich und/oder mit dem Dornträger kuppelbar ist. Die Wälzlagerung erleichtert das Verschieben der Hülse auf dem Dorn und bei einer Kupplung der Hülse mit dem Dornträger wird verhindert, daß die Hülse herunterfallen kann, wenn die zugehörigen Dornträger schräg abwärts weisen.
- Damit die Bestückungsvorrichtung auch dann ohne große Änderung eingesetzt werden kann, wenn mehrere Gatter bestückt werden sollen, die jedoch unterschiedliche Teilungsabstände ihrer Spulendorne aufweisen, ist die Vorrichtung so ausgebildet, daß eine Umlenkrolle des Endlosförderers im Sinne eines ganzzahligen Verhältnisses seiner Länge zur Teilung der Transportdorne verstellbar ist. In einen solchen Fall einer z.B. größeren Teilung für z.B. im Durchmesser größere Spulen kann der Endlosförderer verlängert werden, oder verkürzt, falls die Anzahl der am Endlosförderer entsprechend der neuen Teilung befestigten Transporteure verringert wird.
- Die Erfindung wird anhand von in der Zeichnung dargestellten Ausführungsbeispielen erläutert. Es zeigt:
- Fig.1
- eine Seitenansicht einer Bestückungseinrichtung in schematischer Darstellung,
- Fig.2
- eine Ansicht der Bestückungsvorrichtung der Fig.1 in Richtung A,
- Fig.3
- eine Aufsicht auf die Bestückungsvorrichtung der Fig.1,2 und
- Fig.4
- eine Darstellung des Schnittes I-I der Fig.1 mit durch eine Spule beladenem Transportdorn,
- Fig.5
- eine vereinfachte Darstellung der Fig.4 mit vorgeschobener Spulenhülse, und
- Fig.6 bis 10
- schematische Darstellungen unterschiedlicher Gatter in Verbindung mit einer Bestückungsvorrichtung nach den Fig.1 bis 3 in vereinfachter Darstellung.
- Die in den Fig.1 bis 3 dargestellte Spulentransporteinrichtung 10 besteht im wesentlichen aus einem flexiblen Endlosförderer 11, der um Umlenkräder 16 bis 16'' auf einer geschlossenen Förderbahn geführt ist. Der Endlosförderer 11 ist in einer vertikalen Ebene angeordnet, nämlich der Darstellungsebene der Fig.1. Der Endlosförderer 11 besteht gemäß Fig.2 im wesentlichen aus zwei einander parallelen Ketten 18, die miteinander durch eine Vielzahl von Dornträgern 14 verbunden sind. Jeder Dornträger 14 hat einen Transportdorn 12, der vertikal von dem Dornträger 14 absteht. Sämtliche Transportdorne 12 sind also in der Darstellungsebene der Fig.1 angeordnet und weisen vom Dornträger 14 radial nach außen. Die Dornträger 14 und damit die Transportdorne 12 sind in einem Abstand voneinander angeordnet, der es erlaubt, Spulen 23 auf die Dorne 12 aufzustecken. Dieser Abstand der Dorne 12 bzw. deren Teilung T entspricht der nicht dargestellten Teilung der Spulendorne 36 des Spulengatters, von denen lediglich ein einzelner in Fig.1 schematisch dargestellt ist.
- Die Ketten 18 sind zwischen zwei beabstandeten Platten 61 eines Vorrichtungsgestells 60 angeordnet, wie auch ihre Kettenräder 16 bis 16'', die mit horizontalen Achsen 15 in den Gestellplatten 61 gelagert sind. Insgesamt sind drei Kettenräder 16,16' und 16'' vorhanden, so daß die Ketten 18 nicht einander parallel, sondern in der aus Fig.1 ersichtlichen Weise im Dreieck geführt sind. Der Endlosförderer 17 bildet ein vertikales Trum 11', von dem die Dorne 12 exakt horizontal gehalten werden. Gegenüberliegend ist ein weiteres langes Trum 11'' vorhanden, welches die Dorne 12 schräg aufwärts gerichtet hält. Das die Trums 11',11'' verbindende Trum 11''' führt die Dorne 12 abwärts gerichtet. Das Umlenkrad 16'' des Endlosförderers 11 ist verstellbar, wie der Pfeil 62 andeutet. Diese Verstellbarkeit dient dazu, die Länge des Endlosförderers 11 ändern zu können, damit die Transportdorne 12 mit Hilfe ihrer Dornträger 14, die an den Ketten 18 lösbar angeordnet sind, in die jeweils gewünschte, der Teilung der Spulendorne des Spulengatters angepaßte Teilung gebracht werden können. Diese Teilung T der Transportdorne 12 muß stets in einem ganzzahligen Verhältnis zur Länge des Endlosförderers 11 stehen, damit die Transportdorne 12 aus ihrer Spulenaufnahmestellung 25 exakt in die gatterbenachbarte Spulenübergabestellung 24 gelangen.
- Der Antrieb der Spulentransporteinrichtung erfolgt mit der motorischen Antriebseinrichtung 13, deren wesentlicher Bestandteil ein Antriebsmotor ist, welcher seine Antriebskraft über ein Kettentrieb beispielsweise auf ein auf der Achse 15 verdrehfest angebrachtes Zahnrad überträgt und damit die Umlenkrolle 16' antreibt, welche die Antriebskraft auf den Endlosförderer 11 überträgt. Die vorgenannten Antriebselemente sind herkömmlich und daher nicht dargestellt.
- Die Aufgabe der Bestückungsvorrichtung ist es, Spulen 23 vertikal aufgereiht so anzuordnen, daß sie auf die Spulendorne des Spulengatters maschinell übertragen werden können. Sie muß infolgedessen so ausgebildet sein, daß sie z.B. palettenweise herantransportierte Spulen zu übernehmen gestattet, ohne daß die Bedienungsperson körperlich erheblich belastet wird.
- Vor dem Bestücken des Spulengatters müssen die Spulen vorbereitet werden. Hierbei ist zu berücksichtigen, daß mit der Bestückungsvorrichtung die unterschiedlichsten Spulen gehandhabt werden sollen. Die Spulen sind also unterschiedlich im Volumen und damit im Gewicht. Sie besitzen unterschiedliche Spulhülsen. Sie sind auf unterschiedlichste Weise verpackt und müssen in aller Regel grob gesäubert und so vorbereitet werden, daß der Anfangsfaden freiliegt. Hierzu benötigt die Bedienungsperson einen Bedienplatz 37, von dem aus die von der Bedienungsperson auszuführenden Handhabungen im Bereich der Spulentransporteinrichtung 10 bzw. im Bereich des Spulenaufsteckplatzes 22 durchgeführt werden können.
- Der Spulenaufsteckplatz 22 ist mit einem Spulentisch 26 versehen, der das Höhenniveau der Spulenaufnahmestellung 25 hat. Er ist also auf der Höhe des mit einer Garnspule 23 zu versehenden Transportdorns 12 angeordnet. Die Anordnung erfolgt unmittelbar benachbart diesem Dorn, so daß die Bedienungsperson die volle Spule nur in geringem Umfang anheben muß, wenn die Spule 23 manuell auf den Dorn 12 gesteckt werden soll. Fig.3 zeigt die Anordnung des Bedienplatzes 37 an der Stirnkante des Spulentischs 26, damit die Bedienungsperson am Spulenaufsteckplatz 22 den kürzestmöglichen Handhabungsweg hat. Zweckmäßigerweise ist der Spulentisch 26 in Sitzplatzhöhe angeordnet.
- Zum Aufstecken einer Spule 23 braucht diese nach ihrem Herrichten für den Abspulvorgang lediglich umgelegt und unter geringfügigem Anheben auf den Dorn 12 aufgeschoben zu werden. Das Aufschieben erfolgt so, daß die gemäß Fig.4 verwendete konische Hülse mit ihrem kleinen Durchmesser voran aufgeschoben wird, damit beim Überschieben von den Dornen 12 auf die Dorne 36 der große Hülsendurchmesser ordnungsgemäß gatternah angeordnet ist.
- Insbesondere wenn größere Mengen an Spulen 23 in kurzen Taktzeiten verarbeitet werden müssen, könnte es vorteilhaft sein, mit einem Fördermittel zu arbeiten, welches die Spulen 23 auf die Transportdorne 12 aufsteckt. Die Fig.3 zeigt einen im Abstand zum Spulenaufsteckplatz 22 angeordneten Bedienplatz 37'. Der Bedienplatz 37' ist im Vergleich zum Bedienplatz 37 für das manuelle Aufstecken so angeordnet, daß die Bedienungsperson ebenfalls sitzen kann, aber mehr Platz zum Vorsortieren der aufgelieferten Spulen hat.
- Der Spulentisch 26 ist als Fließbandtisch ausgebildet. Vom Fließband 29 werden die Spulen 23 in Richtung auf den Aufsteckplatz 22 gefördert und gelangen in eine Positioniereinrichtung 30, die beispielsweise einen konischen Einlauftrichter 30 aufweist, so daß eine eingelaufene Spule 23 eine ganz bestimmte Stellung einnimmt. Aus dieser Stellung kann sie von Hand oder maschinell mit einem nicht dargestellten Manipulator auf einen in Spulenaufnahmestellung 25 befindlichen Transportdorn 12 gesteckt werden. Der Manipulator braucht dazu im wesentlichen nur aus einem Transportgestell mit horizontaler Fahrstrecke bestehen, an der ein vertikal auf- und abbewegbarer und drehbarer Greifer befestigt ist, der die Spulen 23 transportiert. In Fig.1 ist das Anheben der Spule 23 durch einen Pfeil 63 und das Aufstecken auf einen Dorn 12 durch einen Pfeil 64 gekennzeichnet. Es ist ersichtlich, daß der dem Aufstecken dienende Dorn 12 im Vergleich zu einem dem manuellen Aufstecken dienenden Dorn höher angeordnet ist, damit der Manipulator die erforderliche Bewegungsfreiheit hat.
- Damit die Transportdorne 12 aus ihrer Spulenaufnahmestellung 25 in die jeweils gewünschten Spulenübergabestellungen 24 bis 24'' gelangen, ohne der Gefahr zu unterliegen, von den Transportdornen 12 herabzufallen, ist die oberste Umlenkrolle 16 oberhalb der höchstmöglichen Spulenübergabestellung 24' angeordnet. Infolgedessen sind die spulenbeladenen Transportdorne 12 allenfalls horizontal angeordnet, keinesfalls aber vertikal nach unten gerichtet. Damit die Spulen 23 auf den Transportdornen 12 nicht verrutschen können, können diese auch in geeigneter Weise ausgebildet sein, beispielsweise mit Spreizstücken, die sich unter Einfluß von Spreizfedern quer zur Längsachse der Transportdorne 12 spreizen lassen. Beim Aufstecken der Spulen 23 werden die Spreizstücke entgegen der Federkraft aufeinander zu verstellt und klemmen die Hülsen der Spulen 23.
- Damit die Transportdorne 12 nacheinander in die Spulenaufnahmestellung 25 gelangen können, muß die Antriebseinrichtung 13 den Endlosförderer 11 schrittweise antreiben. Dieser schrittweise Antrieb kann von der Bedienungsperson initiiert werden. Zweckmäßigerweise wird das schrittweise Antreiben jedoch automatisiert, um die Bedienungsperson zu entlasten. Hierzu ist im Bereich der Spulenaufnahmestellung 25 des Spulenaufsteckplatzes 22 ein Sensor 32 vorhanden, der die Antriebseinrichtung 13 einschaltet, wenn eine Spule 23 auf den Transportdorn 12 aufgesteckt ist. Der Motor der Antriebseinrichtung 13 läuft dann solange, bis ein leerer Dorn in die Spulenaufnahmestellung 25 gelangt. Das wird durch einen Sensor 31 erreicht, der das Einlaufen eines leeren Transportdorns 12 feststellt und dann die Antriebseinrichtung 13 abschaltet. Auf diese Weise können Spulen 23 solange schrittweise transportiert werden, bis eine Spule 23 die tiefstgelegene Spulenübergabestellung 24'' erreicht. In diesem Fall schaltet ein Sensor 33 die Antriebseinrichtung 13 derart ab, daß der Sensor 32 die Antriebseinrichtung 13 nicht wieder einschalten kann, wenn eine Spule 23 auf den Transportdorn 12 der Spulenaufnahmestellung 25 aufgesteckt worden ist.
- Wenn alle in Fig.1 links dargestellten, waagerechten Transportdorne 12 mit Spulen 23 bestückt sind, können letztere auf die Spulendorne 36 des Spulengatters bewegt werden, indem Abdruckzylinder 35 verwendet werden. Diese Abdruckzylinder 35 sind jeweils einer in Spulenübergabestellung 24 befindlichen Spule 23 zugeordnet und werden zweckmäßigerweise gleichzeitig betätigt, so daß alle Spulen 23 gleichzeitig auf die Spulendorne 36 geschoben werden. Es ist aber auch möglich, selektiv zu arbeiten, also beispielsweise nur die tiefstgelegene Spule 23 zu überschieben.
- Der Abdruckzylinder 35 trägt an einer Kolbenstange 65 einen Schieber 66, der dem Abschieben der Spulen 23 vom Dorn 12 dient. Auf dem Dorn 12 ist eine Spulenschiebehülse 67 angeordnet und umgreift diesen unter Zwischenschaltung einer als Kugelbüchse ausgebildeten Wälzlagerung 68. Letztere ist an der Schiebehülse 67 befestigt und verringert deren Schiebewiderstand bei Betätigung durch den Schieber 66. Damit die Schiebehülse 67 in beiden Richtungen des Dorns 12 verschoben werden kann, hat die Schiebehülse einen Einschnitt in Gestalt einer Ringnut 69, in die der Schieber 66 eingreift, wenn die Schiebehülse 67 durch den Dornträger 14 von den Ketten 18 auf das entsprechende Niveau gehoben wurde. Die Schiebehülse 67 ist mit einem Schiebeflansch 70 versehen, dessen Außendurchmesser größer ist, als der größtmögliche Hülsendurchmesser, so daß die Spule 23 stets an der Hülse 23' der Spule 23 verschoben wird.
- Fig.4 läßt im Detail noch die Lagerung der Kettenräder 16 zwischen den Gestellplatten 61 erkennen, nämlich mit einer Steckachse 71, auf der die als Scheiben ausgebildeten Kettenräder 16 unter Zwischenschaltung einer sie auf Distanz haltenden Lagerhülse 72 drehbar gelagert sind.
- Aus Fig.5 ist zu entnehmen, daß der Dornträger 14 mit einer Magnetplatte 73 versehen ist, damit die Schiebehülse 67 an den Dornträger 14 kuppelbar ist. Das ist erforderlich, damit die Schiebehülse 67 nicht herunterfällt bzw. ihre dornträgernahe Stellung verläßt, wenn sie sich auf dem Trum 11''' befindet.
- In den Fig.6 bis 10 wird erläutert, wie die Bestückungsvorrichtung eingesetzt werden kann. Fig.6 zeigt ein Drehrahmengatter 44 mit angedeutetem Innenabzug der Fäden 45. Der Fadenabzug erfolgt also von einander zugewendeten Spulen. Die Drehrahmengatter können während des Abzugs außen bestückt werden. Die Bestückungsvorrichtung 46 kann sich dazu auf der angedeuteten Bahn 47 bewegen, um zu allen Drehrahmen 48 zu gelangen.
- In Fig.6 ist dargestellt, daß einem Spulentisch 26 benachbart ein Rundmagazin 36 angeordnet ist, das motorisch um die Achse 49 verstellt werden kann, so daß alle Magazinkammern 50 dem Spulentisch 26 benachbart angeordnet werden können, um von dort aus Spulen 23 auf den Spulentisch 26 zu bringen. Das Magazin hat die erforderliche Höhe, um Spulen dabei nicht heben zu müssen. Ein derartiges Rundmagazin ist insbesondere für die zugleich erfolgende Verwendung unterschiedlicher Spulen zweckmäßig, also beispielsweise unterschiedlich farbige Spulen, wenn bunt gemustert werden soll. Gegenüber einem Förderband, mit dem dieselbe technische Aufgabe gelöst werden könnte, hat das Rundmagazin den Vorteil der Zeitersparnis beim Verstellen zwischen den Magazinkammern 50.
- Fig.7 zeigt das Drehrahmengatter 44 der Fig.6, jedoch unter Anwendung zweier Bestückungsvorrichtungen 46, die gemäß den Pfeilen 51 gleichzeitig an den Außenseiten der Drehrahmen 48 verfahren werden können, um diese zu bestücken. Es ergibt sich ein entsprechender Zeitvorteil beim Bestücken.
- Fig.8 zeigt ein einzeiliges Spulenwagengatter 52, dessen Spulenwagen 53 beidseitig zu bestücken sind, so daß beidseitig Fadenscharen 45 abgezogen werden können. Die schematisch dargestellte Bestückungsvorrichtung 54 hat zwei Spulentransporteinrichtungen 10, mit denen die Spulenwagen 53 gleichzeitig auf beiden Seiten bestückt werden können. Hierzu ist es allerdings erforderlich, den Betrieb des Spulengatters zu unterbrechen und die Spulenwagen nacheinander in den Richtungen des Pfeils 55 zu verschieben, um alle Wagen 53 bestücken zu können, sofern die Bestückungseinrichtung 54 nicht selbst verfahrbar ist.
- Das Vorbeschriebene gilt auch für das Gatter 52 der Fig.9, dessen Wagen 53 mit einer Bestückungsvorrichtung 54' bestückt werden, die nur eine einzige Transporteinrichtung 10 aufweist. Damit die Wagen 53 beidseitig bestückt werden können, ohne die Bestückungsvorrichtung 54' verschieben zu müssen, ist eine Drehscheibe 56 für die Spulenwagen 53 vorgesehen.
- Es versteht sich, daß die Bestückungsvorrichtung auch bei anderen Spulengattertypen eingesetzt werden kann, wenn das Gatter entweder von außen derart zugänglich ist, daß die Bestückungsvorrichtung entsprechend verfahren werden kann, oder wenn Spulenwagen zur Spulentransporteinrichtung bewegt werden können. In allen Fällen kann die Spulentransporteinrichtung mit vergleichsweise einfachen baulichen Mitteln zum Bestücken auskommen, wobei die Bedienungsperson davon entlastet wird, Spulen zu transportieren oder zu heben.
- Fig.10 zeigt ein den Fig.6,7 ähnliches zweizeiliges Drehrahmengatter 44 mit zwei Bestückungsvorrichtungen 46. Von den Drehrahmen 11' werden innen beidseitig die Fadenscharen 80 abgezogen. Diese sind mit Bedienplätzen 37 oder 37' im wesentlichen zwischen den beiden Zeilen des Drehrahmengatters 44 fluchtend angeordnet. Jede Bestückungsvorrichtung 46 wirkt mit einem Bestückungswagen 74 zusammen, der an den Außenseiten der Drehrahmen 48 auf einer Bodenschiene 75 verfahren werden kann. Der Bestückungswagen 74 hat Transportdorne 76 zur Aufnahme voller Garnspulen 23, die von der Bestückungseinrichtung 46 in Richtung des Pfeils 77 durch das beschriebene Überschieben auf den Dorn 76 des Wagens übergeben werden. Nach Bestückung einer vertikalen Reihe von Dornen 76 wird der Wagen 74 zu einer zu bestückenden Reihe von Spulendornen 36 verfahren, wonach die vollen Spulen 23 vom Bestückungswagen 74 auf die Drehrahmen 48 überschoben werden. Dem Überschieben dient eine Vorrichtung, die derjenigen der Bestückungsvorrichtung 46 ähnlich ist. Des weiteren ist eine Hülsenentfernungsvorrichtung 78 auf der Bodenschiene 75 verfahrbar, um leere Spulenhülsen von den Spulendornen 36 des Gatters 48 zu entfernen. Der Bestückungswagen 74 ist in der parallelen deutschen Gebrauchsmusteranmeldung G 90 10 098.0 beschrieben, während die Hülsenentfernungsvorrichtung 78 in der parallelen deutschen Gebrauchsmusteranmeldung G 90 10 089.1 beschrieben ist.
Claims (13)
- Vorrichtung zum Bestücken der Spulendorne (36) eines Spulengatters mit vollen Garnspulen (23), mit einer Spulentransporteinrichtung (10), die einen in einer vertikalen Ebene angeordneten flexiblen Endlosförderer (11) für eine Vielzahl von mit der Teilung der Spulendorne (36) aufgereihter Transportdorne (2) hat, die mit einer den Endlosförderer (11) umlaufend antreibenden motorischen Antriebseinrichtung (13) aus Spulenaufnahmestellungen (25) in Spulenübergabestellungen (24) verstellbar sind, in denen sie mit in einer vertikalen Reihe angeordneten Spulendornen (36) des Spulengatters fluchten, dadurch gekennzeichnet, daß der Endlosförderer (11) ein gegen die Vertikale geneigtes, die Transportdorne (12) schräg aufwärts gerichtet haltendes Trum (11'') aufweist, und daß die Transportdorne (12) vom Endlosförderer (11) von ihren Spulenaufnahmestellungen unter vertikaler Aufrichtung in die Spulenübergabestellungen (24) zu fördern sind.
- Vorrichtung nach Anspruch 1, dadurch gekennzeichnet, daß der Endlosförderer (11) von der motorischen Antriebseinrichtung schrittweise mit einer der Teilung (T) der Transportdorne (12) entsprechenden Schrittweite antreibbar ist.
- Vorrichtung nach Anspruch 1 oder 2, dadurch gekenn-zeichnet, daß der Endlosförderer (11) zwei parallele, um mit horizontalen Achsen (15) angeordnete Umlenkräder (16) laufende und von der motorischen Antriebseinrichtung (13) beaufschlagbare Ketten (18) aufweist, die von Dornträgern (14) miteinander verbunden sind, von denen die Transportdorne (12) vertikal nach außen abstehen.
- Vorrichtung nach einem der Ansprüche 1 bis 3, dadurch gekennzeichnet, daß sie an einem Spulenaufsteckplatz (22) einen die Garnspulen (23) horizontal nebeneinander aufweisenden Spulentisch (26) hat, und daß der Spulentisch (26) auf Höhe und unmittelbar neben einem der mit einer Garnspule (23) zu versehenden Transportdorne (12) angeordnet ist.
- Vorrichtung nach einem der Ansprüche 1 bis 4, dadurch gekennzeichnet, daß der Spulentisch (26) in Sitzplatzhöhe angeordnet ist.
- Vorrichtung nach einem der Ansprüche 1 bis 5, dadurch gekennzeichnet, daß der Spulentisch (26) ein Fließbandtisch ist, der Spulen (23) in eine Positioniereinrichtung (30) zu fördern gestattet, aus der sie von Hand oder mit einem Manipulator auf die Transportdorne (12) steckbar sind.
- Vorrichtung nach einem der Ansprüche 1 bis 6, dadurch gekennzeichnet, daß dem Spulentisch (26) benachbart ein motorisch verstellbares Rundmagazin (36) zur Spulenzufuhr für die Transporteinrichtung (10) vorhanden ist.
- Vorrichtung nach einem der Ansprüche 1 bis 7, dadurch gekennzeichnet, daß am Spulenaufsteckplatz (22) ein die motorische Antriebseinrichtung (13) beim Einlaufen eines leeren Transportdorns (12) abschaltender Sensor (31) und ein im Falle einer auf den Transportdorn (12) aufgesteckten Spule (23) einschaltender Sensor (32) vorhanden ist.
- Vorrichtung nach einem der Ansprüche 1 bis 8, dadurch gekennzeichnet, daß im Bereich der tiefstgelegenen Spulenübergabestellung (24'') ein die motorische Antriebseinrichtung (13) beim Einlaufen einer Spule (23) bis zu deren Übergabe an einen Spulendorn (36) abschaltender Sensor (33) vorhanden ist.
- Vorrichtung nach einem der Ansprüche 1 bis 9, dadurch gekennzeichnet, daß jeder Spulenübergabestellung (24 bis 24'') ein dornparalleler, am Gestell (60) der Transporteinrichtung (10) befestigter Spulenabdruckzylinder (35) zugeordnet ist.
- Vorrichtung nach einem der Ansprüche 1 bis 10, dadurch gekennzeichnet, daß der Abdruckzylinder (35) an seiner Kolbenstange (65) einen quer abstehenden Schieber (66) aufweist, der direkt an der Spule (23) oder an einer Spulenschiebehülse (67) angreift, die auf dem Transportdorn (12) verschieblich ist.
- Vorrichtung nach einem der Ansprüche 1 bis 11, dadurch gekennzeichnet, daß die Schiebehülse (67) mit einer Wälzlagerung (68) auf dem Transportdorn (12) verschieblich und/oder mit dem Dornträger (14) kuppelbar ist.
- Vorrichtung nach einem der Ansprüche 1 bis 12, dadurch gekennzeichnet, daß Umlenkräder (16) des Endlosförderers (11) im Sinne eines ganzzahligen Verhältnisses seiner Länge zur Teilung (T) der Transportdorne (12) verstellbar sind.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE9010088U | 1990-07-03 | ||
| DE9010088U DE9010088U1 (de) | 1990-07-03 | 1990-07-03 | Vorrichtung zum Bestücken der Spulendorne eines Spulengatters oder dergleichen mit vollen Garnspulen |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0468206A1 EP0468206A1 (de) | 1992-01-29 |
| EP0468206B1 true EP0468206B1 (de) | 1995-05-24 |
Family
ID=6855234
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP91110335A Expired - Lifetime EP0468206B1 (de) | 1990-07-03 | 1991-06-22 | Vorrichtung zum Bestücken der Spulendorne eines Spulengatters oder dergleichen mit vollen Garnspulen |
Country Status (3)
| Country | Link |
|---|---|
| EP (1) | EP0468206B1 (de) |
| DE (2) | DE9010088U1 (de) |
| ES (1) | ES2072484T3 (de) |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE19830101A1 (de) * | 1998-07-06 | 2000-01-13 | Schlafhorst & Co W | Kreuzspulen herstellende Textilmaschine |
| CN107310985A (zh) * | 2017-08-03 | 2017-11-03 | 泰安康平纳机械有限公司 | 一种筒纱上坡提升装置 |
Family Cites Families (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE522353C (de) * | 1930-05-31 | 1931-04-10 | Ambrosius Fodor | Zettelgatter |
| FR704361A (fr) * | 1930-10-25 | 1931-05-19 | Chalonnaise Schlumberger Soc | Perfectionnements apportés aux cantres d'ourdissage |
| JPS5338335B1 (de) * | 1971-05-27 | 1978-10-14 | ||
| JPS5212296B2 (de) * | 1971-10-15 | 1977-04-06 | ||
| DE3241032A1 (de) * | 1982-11-06 | 1984-05-10 | W. Schlafhorst & Co, 4050 Mönchengladbach | Spulenhuelsenmagazin |
| IT1170090B (it) * | 1983-12-30 | 1987-06-03 | Snia Fibre | Apparecchiatura per la levata automatica delle bobine di filato dalle macchine di filatura |
| JPS61111282A (ja) * | 1984-11-02 | 1986-05-29 | Murata Mach Ltd | ワ−パ−クリ−ルへのパツケ−ジ供給装置 |
| IT1186117B (it) * | 1985-11-29 | 1987-11-18 | Snia Fibre | Struttura di magazzino per bobine di filato |
| JPH0759460B2 (ja) * | 1986-01-27 | 1995-06-28 | 村田機械株式会社 | クリ−ルへのパッケ−ジ供給装置 |
| JPS6481771A (en) * | 1987-07-21 | 1989-03-28 | Murata Machinery Ltd | Package feeding device to paper creel |
-
1990
- 1990-07-03 DE DE9010088U patent/DE9010088U1/de not_active Expired - Lifetime
-
1991
- 1991-06-22 EP EP91110335A patent/EP0468206B1/de not_active Expired - Lifetime
- 1991-06-22 DE DE59105563T patent/DE59105563D1/de not_active Expired - Fee Related
- 1991-06-22 ES ES91110335T patent/ES2072484T3/es not_active Expired - Lifetime
Also Published As
| Publication number | Publication date |
|---|---|
| EP0468206A1 (de) | 1992-01-29 |
| DE59105563D1 (de) | 1995-06-29 |
| DE9010088U1 (de) | 1991-11-21 |
| ES2072484T3 (es) | 1995-07-16 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE2402744C2 (de) | Automatische arbeitende Übergabe- und Transportvorrichtung für von einem Förderband angelieferte volle Garnspulen | |
| DE3702379C2 (de) | ||
| DE3872476T2 (de) | Verfahren und vorrichtung zum abnehmen von garnspulen und zum ablegen dieser spulen in einen spulenwagen. | |
| DE2138926C3 (de) | Einrichtung zum selbsttätigen gruppenweisen Transportieren und Speichern von Kopsen | |
| DE3829931C2 (de) | Bahnzuführvorrichtung für eine Wellpappefertigungsvorrichtung | |
| DE3850010T2 (de) | Verfahren und Vorrichtung zum Transport von Vorgarnspulen in einer Spinnerei. | |
| EP1991485A1 (de) | Vorrichtung zur spulenabnahme | |
| DE3518906C2 (de) | Kopsladevorrichtung in einer Kopstransportvorrichtung für den Kopstransport von einer Spinnmaschine zu einem Spulautomaten | |
| DE3630214C3 (de) | Vorrichtung zum selbsttätigen Austausch voller Spulen gegen leere Hülsen an einer Vorspinnmaschine (Flyer-Doffer) | |
| DE4323726A1 (de) | Transportfahrzeug für Faserbandkannen | |
| DE2410408C2 (de) | Vorrichtung zum Auswechseln voller Spulen gegen leere Spulenkörper bei Steck- bzw. Zwirnmaschinen | |
| DE2842432C2 (de) | Vorrichtung zum geordneten Ablegen von Kreuzspulen | |
| DE4219707A1 (de) | Vorrichtung zum transport von spulen | |
| DE2308351B2 (de) | Automatisch arbeitende maschine zum aufwickeln von drahtlitzen | |
| EP0467101B1 (de) | Vorrichtung zum Bestücken der Spulendorne eines Spulengatters | |
| DE4446449A1 (de) | Verfahren und Vorrichtung zum Zuführen von Spulen | |
| DE4106608C2 (de) | Vorrichtung zum Übergeben von Spulen | |
| DE4007846C2 (de) | Anlage zum Palettieren von Kreuzspulen | |
| EP0474990B1 (de) | Vorrichtung zum Entfernen von Spulenhülsen von den Spulendornen eines Spulengatters od. dgl. | |
| DD139566B1 (de) | Vorrichtung zum handhaben von spinnspulen | |
| EP0426886A1 (de) | Betriebsverfahren und Vorrichtung zur Übergabe einerseits von Einzelspulen oder Spulengruppen von einer Spulmaschine oder einer Fach- oder Spinnmaschine an eine Spulentransporteinrichtung und andererseits von leeren Spulenhülsen von der Transporteinrichtung an die Spulmaschine oder die Fach- oder Spinnmaschine | |
| EP0468206A1 (de) | Vorrichtung zum Bestücken der Spulendorne eines Spulengatters oder dergleichen mit vollen Garnspulen | |
| EP1174380B1 (de) | Spulenwechseleinrichtung | |
| DE4015635C2 (de) | Transportanlage für Spinnspulen | |
| EP0678469B1 (de) | Bestückungsvorrichtung für Spulengatter |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): CH DE ES FR GB IT LI |
|
| K1C3 | Correction of patent application (complete document) published |
Effective date: 19920129 |
|
| 17P | Request for examination filed |
Effective date: 19920729 |
|
| 17Q | First examination report despatched |
Effective date: 19940228 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): CH DE ES FR GB IT LI |
|
| ITF | It: translation for a ep patent filed | ||
| REF | Corresponds to: |
Ref document number: 59105563 Country of ref document: DE Date of ref document: 19950629 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2072484 Country of ref document: ES Kind code of ref document: T3 |
|
| ET | Fr: translation filed | ||
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 19950807 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20000417 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20000526 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20000621 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20000628 Year of fee payment: 10 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20010622 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20010623 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20010630 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20010630 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20010622 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20020228 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20030203 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES;WARNING: LAPSES OF ITALIAN PATENTS WITH EFFECTIVE DATE BEFORE 2007 MAY HAVE OCCURRED AT ANY TIME BEFORE 2007. THE CORRECT EFFECTIVE DATE MAY BE DIFFERENT FROM THE ONE RECORDED. Effective date: 20050622 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20071217 Year of fee payment: 17 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20090101 |