EP0402713B1 - Waffenrohr aus faserverstärktem Kunststoff - Google Patents
Waffenrohr aus faserverstärktem Kunststoff Download PDFInfo
- Publication number
- EP0402713B1 EP0402713B1 EP90110418A EP90110418A EP0402713B1 EP 0402713 B1 EP0402713 B1 EP 0402713B1 EP 90110418 A EP90110418 A EP 90110418A EP 90110418 A EP90110418 A EP 90110418A EP 0402713 B1 EP0402713 B1 EP 0402713B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- igniter
- weapon barrel
- ring
- ignition
- tube
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 229920002430 Fibre-reinforced plastic Polymers 0.000 title claims description 4
- 239000011151 fibre-reinforced plastic Substances 0.000 title claims description 4
- 239000011324 bead Substances 0.000 claims description 5
- 239000000835 fiber Substances 0.000 description 22
- 239000003365 glass fiber Substances 0.000 description 11
- 239000010410 layer Substances 0.000 description 7
- 238000010304 firing Methods 0.000 description 6
- 238000004804 winding Methods 0.000 description 6
- 230000000694 effects Effects 0.000 description 3
- 239000003380 propellant Substances 0.000 description 3
- 238000010276 construction Methods 0.000 description 2
- 239000007789 gas Substances 0.000 description 2
- 238000004519 manufacturing process Methods 0.000 description 2
- 230000002787 reinforcement Effects 0.000 description 2
- 239000011347 resin Substances 0.000 description 2
- 229920005989 resin Polymers 0.000 description 2
- OKTJSMMVPCPJKN-UHFFFAOYSA-N Carbon Chemical compound [C] OKTJSMMVPCPJKN-UHFFFAOYSA-N 0.000 description 1
- 239000012790 adhesive layer Substances 0.000 description 1
- 230000002411 adverse Effects 0.000 description 1
- 239000004760 aramid Substances 0.000 description 1
- 229920003235 aromatic polyamide Polymers 0.000 description 1
- 230000015572 biosynthetic process Effects 0.000 description 1
- 229910052799 carbon Inorganic materials 0.000 description 1
- 238000005352 clarification Methods 0.000 description 1
- 239000002131 composite material Substances 0.000 description 1
- 239000000805 composite resin Substances 0.000 description 1
- 238000009826 distribution Methods 0.000 description 1
- 238000005553 drilling Methods 0.000 description 1
- 239000006260 foam Substances 0.000 description 1
- 239000002184 metal Substances 0.000 description 1
- 238000000034 method Methods 0.000 description 1
- 239000004033 plastic Substances 0.000 description 1
- 229920003023 plastic Polymers 0.000 description 1
- 229920003217 poly(methylsilsesquioxane) Polymers 0.000 description 1
- 238000003825 pressing Methods 0.000 description 1
- 238000007789 sealing Methods 0.000 description 1
- 238000003892 spreading Methods 0.000 description 1
Images
Classifications
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F41—WEAPONS
- F41A—FUNCTIONAL FEATURES OR DETAILS COMMON TO BOTH SMALLARMS AND ORDNANCE, e.g. CANNONS; MOUNTINGS FOR SMALLARMS OR ORDNANCE
- F41A21/00—Barrels; Gun tubes; Muzzle attachments; Barrel mounting means
- F41A21/02—Composite barrels, i.e. barrels having multiple layers, e.g. of different materials
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F41—WEAPONS
- F41A—FUNCTIONAL FEATURES OR DETAILS COMMON TO BOTH SMALLARMS AND ORDNANCE, e.g. CANNONS; MOUNTINGS FOR SMALLARMS OR ORDNANCE
- F41A21/00—Barrels; Gun tubes; Muzzle attachments; Barrel mounting means
- F41A21/20—Barrels or gun tubes characterised by the material
Definitions
- gun tubes made of fiber-reinforced plastic is known, for example, from anti-tank handguns from DE-A-3 048 596.
- Such gun barrels can temporarily absorb pressures of 108Pa (1000 bar) and more.
- two holes are preferably made in the wall of the gun barrel to ignite the propellant charge. Due to their construction, they lie on a common length coordinate close to each other in a plane perpendicular to the gun barrel axis. This level is called the ignition level.
- these holes also cut previously closed glass fiber ring layers, which means that in particular the circumferential strength or radial expansion in the area of the ignition level are no longer determined primarily by the tensile strength of the glass fibers, but rather by the dimensional stability of the glass-resin composite part .
- intermediate fiber breaks particularly in the area between the bores and in the vicinity thereof, cannot be ruled out.
- fibers made of carbon, aramid or the like can also be used. be used.
- the invention is based, in particular to increase the circumferential strength of the weapon barrel and its bond with the at least one ignition tube, the task.
- a weapon barrel of the type mentioned at the outset which is characterized in that a bead is present on the weapon barrel in the region of the ignition level, the Contour - viewed in section through the gun barrel axis - is similar to a circular section and on which additional fibers are laid in a wave shape, which penetrate the lighting level at an angle between 15 and 25 °, and the at least one lighting tube is only anchored in the wall of the gun barrel and the lighting tube head is one has radial sliding possibility in the ignition ring with respect to the weapon barrel axis.
- the usually metallic ignition ring should help to absorb voltage peaks in the circumferential direction. It has been shown that it can even be disadvantageous if there are two fixed points for the ignition tube, one in the wall of the weapon tube and additionally one outside in the ignition ring. Because of the different spreading of the pressure waves in the metal and in the fiber-plastic composite, the connection of the ignition tube to the ignition ring is subject to a very considerable load for a short time; the partially severed fibers fail to absorb the tensile load and the shear strength at the fiber / resin interface alone may then not be able to withstand the short-term load. The connection of the firing tube with the weapon barrel can also be adversely affected by the fact that, due to a further fixed point on the head of the firing tube, further stress peaks and shear stresses can occur. By combining the measures according to the invention, these effects are completely eliminated.
- the inventive attachment of the firing tube in the gun barrel and firing ring allows considerably greater manufacturing tolerances in the diameter of the firearm and firing ring. Especially when manufacturing on NC processing machines, this leads to considerably longer tool life.
- the area of the weapon barrel, in which the ignition ring is later to be arranged is preferably first provided with some additional, essentially circumferential application layers, approximately the width of the ignition ring, of the order of five times as wide as that Diameter of the hole for the ignition tube in the gun barrel. Further fiber rovings are then applied to this area in such a way that an annular bead is formed which, viewed in an axial section through the weapon barrel, has an outer contour similar to a circular section. This formation of the bead then makes it possible to lay the fibers approximately sinusoidally on it, the “wavelength” being greater or smaller than the tube circumference in order to ensure an offset of the individual fiber layers relative to one another.
- the fiber reinforcement of the weapon barrel which is preferably used for anti-tank weapons, in particular anti-tank hand weapons, is preferably made of glass fibers. However, other fibers, as stated at the beginning, can also be provided.
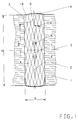
- the middle layer 2 in the axial direction 3 is indicated by the orthogonal glass fiber reinforcement; for the sake of clarity, the circumferential position above was not shown.
- the ignition level 4 lies approximately in the middle of the elongated weapon barrel 1 of an anti-tank weapon. This area is of particular importance insofar as two closely adjacent bores are usually provided for receiving two detonators that are independent of one another, and glass fibers are cut in the process. This has a particular effect on the glass fibers in the circumferential direction, especially between the two holes and in their vicinity.
- the area around the two ignition bores 5 is specially wound in a width B.
- the value B is - in deviation from the drawing - preferably about five times as large as the diameter (for example about 3 mm) of a bore 5 and corresponds approximately to the width of the ignition ring which is fastened on the weapon barrel 1 via the bores 5 got to.
- the wave-shaped course in the area of the ignition level 4 is characteristic.
- a bulge 18 is generated, the outer contour 6 of which approximately has the shape of a circular section, as can be seen in the detail X of FIG. 1.
- the glass fibers 7 are then placed in a wave-like manner over the bead 18, the “wavelength” L, of which only a quarter is shown, on the circumference ⁇ .
- D of the gun barrel 1 should be matched that the scope is not an integer multiple of this wavelength. It is thus achieved that the glass fiber distribution also for this winding 19 is even over the circumference.
- the angle ⁇ at which the fibers 7 cross the ignition plane 4 is preferably 20 °.
- FIG. 1 is idealized insofar as only the important load-bearing, not cut fibers 7 are drawn around the bores 5. As such, winding is first carried out uniformly in waves and only then are the bores 5 made for receiving the ignition tubes. The cut and therefore not load-bearing fibers in the winding 19 have been omitted in FIG. 1 for clarification. It can be seen that a bore 5 is surrounded by the fibers 7 approximately as if it were a rhombus, which, when the tube is expanded in the radial direction, that is to say a train which causes the rhombus to lengthen, simultaneously leads to a narrowing of the rhombus and thus to one Pressing the fibers leads to the ignition tube.
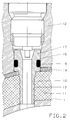
- Fig. 2 shows the connection of the ignition tube 10 with the gun barrel 1 under the ignition ring 12 in the ignition plane.
- the winding of the tube 1 is no longer shown; most of the glass fibers run essentially in the circumferential direction and parallel to the axis of the weapon barrel 1; it is important, however, that some of the fibers (of the order of about 15%) also run in a wave shape around the ignition tube 10, based on the ignition level.
- the ignition tube 10 is positively connected to the weapon barrel 1 by a screw thread 13 by being screwed into its wall 11. Between the ignition ring 12 and the weapon barrel 1 is a relatively thick elastic layer 14 (a foam or an adhesive layer). It is important to have a sliding gap 15 between the ignition tube head 17 and the ignition ring 12. In this construction, an O-ring 16 is sufficient to prevent the escape of propellant gases; it does not lose its sealing effect if there is a sliding movement of the head 17 of the ignition tube 10 in the ignition ring 12.
Landscapes
- Engineering & Computer Science (AREA)
- General Engineering & Computer Science (AREA)
- Aiming, Guidance, Guns With A Light Source, Armor, Camouflage, And Targets (AREA)
- Moulding By Coating Moulds (AREA)
- Lining Or Joining Of Plastics Or The Like (AREA)
- Closures For Containers (AREA)
Description
- Die Erfindung richtet sich auf ein Waffenrohr aus faserverstärktem Kunststoff mit über die gesamte Rohrlänge in Achs- und Umfangsrichtung orthogonal zueinander verlegten Fasern, eine senkrecht zur Waffenrohrachse liegende Anzündebene aufweisend, in der wenigstens ein Anzündrohr mit einem Anzündrohrkopf liegt, wobei dieser Bereich am Waffenrohr von einem Anzündring umgeben ist.
- Die Verwendung von Waffenrohren aus faserverstärktem Kunststoff ist beispielsweise bei Panzerabwehrhandwaffen aus der DE-A-3 048 596 bekannt. Solche Waffenrohre können kurzzeitig Drücke von 10⁸Pa (1000 bar) und mehr aufnehmen. Bei diesen werden zur Zündung der Treibladung bevorzugt zwei Bohrungen in der Wand des Waffenrohres angebracht, die konstruktionsbedingt auf einer gemeinsamen Längenkoordinate nahe beieinander in einer Ebene senkrecht zur Waffenrohrachse liegen. Diese Ebene wird als Anzündebene bezeichnet. Durch diese Bohrungen werden neben axial verlaufenden Glasfasern auch zuvor geschlossene Glasfaser-Ringlagen durchtrennt, wodurch insbesondere die Umfangsfestigkeit bzw. die radiale Dehnung im Bereich der Anzündebene nicht mehr primär durch die Zugfestigkeit der Glasfasern, sondern durch die Formstabilität des Glas-Harz-Verbundteiles bestimmt werden. Bei extremen Druckbelastungen sind Zwischenfaserbrüche, insbesondere im Bereich zwischen den Bohrungen und in deren Nähe, nicht auszuschließen. Anstelle der bevorzugt verwendeten Glasfasern können auch Fasern aus Karbon, Aramid od.dgl. verwendet werden.
- Der Erfindung liegt die Aufgabe zugrunde, insbesondere die Umfangsfestigkeit des Waffenrohrs und dessen Verbund mit dem wenigstens einen Anzündrohr zu erhöhen.
- Die Aufgabe wird von einem Waffenrohr der eingangs genannten Art gelöst, das dadurch gekennzeichnet ist, daß im Bereich der Anzündebene auf dem Waffenrohr ein Wulst vorhanden ist, dessen Kontur - im Schnitt durch die Waffenrohrachse betrachtet - kreisabschnittsähnlich ist und auf dem wellenförmig weitere Fasern verlegt sind, die die Anzündebene mit einem Winkel zwischen 15 und 25° durchstoßen, und das wenigstens eine Anzündrohr nur in der Wand des Waffenrohres verankert ist und der Anzündrohrkopf eine bezogen auf die Waffenrohrachse radiale Gleitmöglichkeit im Anzündring aufweist.
- Hierbei hat man sich von der Vorstellung gelöst, daß bei Waffenrohren für Panzerabwehrwaffen der üblicherweise metallische Anzündring mithelfen soll, Spannungsspitzen in Umfangsrichtung aufzunehmen. Es hat sich gezeigt, daß es sogar nachteilig sein kann, wenn es für das Anzündrohr zwei Fixpunkte gibt, einen in der Wand des Waffenrohres und zusätzlich einen außen im Anzündring. Wegen der unterschiedlichen Ausbreitung der Druckwellen im Metall und im Fasern-Kunststoff-Verbund kommt es an der Verbindung des Anzündrohres mit dem Anzündring kurzfristig zu einer ganz erheblichen Beanspruchung; die teilweise durchtrennten Fasern fallen für die Aufnahme der Zugbelastung aus und alleine die Scherfestigkeit an der Grenzfläche Fasern/Harz kann dann der kurzfristigen Belastung möglicherweise nicht standhalten. Der Verbund des Anzündrohres mit dem Waffenrohr kann zusätzlich noch dadurch beeinträchigt werden, daß wegen eines weiteren Fixpunktes am Kopf des Anzündrohres weitere Spannungsspitzen und Scherbeanspruchungen auftreten können. Durch die Kombination der erfindungsgemäßen Maßnahmen werden diese Auswirkungen vollkommen beseitigt.
- Die direkte starre Verbindung des Kopfes des Anzündrohres mit dem Anzündring verhindert, solange sie nicht zerstört wird, daß Treibladungsgase im Bereich des Anzündringes austreten. Eine solche Abdichtung läßt sich jedoch in ganz einfacher Weise auch mit elastischen Mitteln, beispielsweise einem O-Ring, realisieren. Die Veränderung der Wickelung um die Anzündbohrung ermöglicht die mechanische Entkopplung zwischen Anzündrohr und Anzündring.
- Das erfindungsgemäße Anbringen des Anzündrohrs in Waffenrohr und Anzündring läßt erheblich größere Fertigungstoleranzen des Durchmessers von Waffenrohr und Anzündring zu. Insbesondere bei Fertigung auf NC-Bearbeitungsmaschinen führt dies zu erheblich längeren Werkzeugstandzeiten.
- Vor Ausbildung des wellenförmigen Verlaufs der Faser-Rovings wird bevorzugt der Bereich des Waffenrohrs, in dem später der Anzündring angeordnet wird, zunächst mit einigen zusätzlichen, im wesentlichen in Umfangsrichtung verlaufenden Auftragslagen versehen, etwa in der Breite des Anzündringes, größenordnungsmäßig fünfmal so breit wie der Durchmesser der Bohrung für das Anzündrohr im Waffenrohr. Auf diesen Bereich werden dann weitere Faser-Rovings aufgebracht, derart, daß ein ringförmiger Wulst entsteht, der - in einem Axialschnitt durch das Waffenrohr betrachtet eine kreisabschnittsähnliche äußere Kontur aufweist. Diese Ausbildung des Wulstes ermöglicht es, auf ihm dann näherungsweise sinusförmig die Fasern abzulegen, wobei die "Wellenlänge" größer oder kleiner als der Rohrumfang sein soll, um einen Versatz der einzelnen Faserlagen gegeneinander sicherzustellen. Wenn die Wellenlänge zu groß gewählt wird, werden zahlreiche Fasern beim Bohren des Lochs für das Anzündrohr zerschnitten; die Zahl der zwischen den Bohrungen durchgehenden, geschlossenen Ringlagen wird geringer, und damit entsprechend die Festigkeit. Ist bei gleicher Wellenlänge die Amplitude zu groß, d.h. der zwischen Rohrachse und Fasern in der Anzündebene gemessene Winkel ist kleiner 65°, so tritt infolge radialer Dehnung zwischen den wellenförmig und den darunter in Umfangsrichtung verlegten Fasern eine so große Scherung auf, daß das beide Lagen verbindende Harz ihr nicht mehr standhält. Günstig ist ein Winkel zwischen 15 und 25°, bevorzugt 20o, den die Fasern beim Durchstoßen der Anzündebene mit dieser bilden. Die Faserverstärkung des Waffenrohres, das bevorzugt für Panzerabwehrwaffen, insbesondere Panzerabwehrhandwaffen, verwendet wird, ist vorzugsweise aus Glasfasern. Es können aber auch andere Fasern, wie eingangs angegeben, vorgesehen werden.
- Die Erfindung ist in der Zeichnung in einem Ausführungsbeispiel schematisch dargestellt und im folgenden weiter beispielhaft beschrieben. Es zeigen:
- Fig. 1
- Bewicklung eines Waffenrohres im Bereich der Anzündebene;
- Fig. 2
- Schnitt durch ein in ein Waffenrohr eingesetztes Anzündrohr.
- In der Ansicht eines Ausschnittes des Waffenrohres 1 gemäß Fig. 1 ist von der orthogonalen Glasfaserverstärkung nur die mittlere Lage 2 in Achsrichtung 3 angedeutet; auf die Darstellung der darüberliegenden Umfangslage wurde der Übersichtlichkeit wegen verzichtet. Die Anzündebene 4 liegt etwa in der Mitte des langgestreckten Waffenrohres 1 einer Panzerabwehrwaffe. Diesem Bereich kommt insofern eine besondere Bedeutung zu, als üblicherweise zwei eng benachbarte Bohrungen zur Aufnahme von zwei voneinander unabhängigen Zündern vorgesehen sind und dabei Glasfasern zerschnitten werden. Das wirkt sich besonders auf die Glasfasern in Umfangsrichtung aus, ganz besonders zwischen den beiden Bohrungen und in deren Nachbarschaft.
- Erfindungsgemäß wird der Bereich um die zwei Anzündbohrungen 5 in einer Breite B speziell bewickelt. Der Wert B ist in der Praxis - abweichend von der zeichnerischen Darstellung - bevorzugt etwa fünfmal so groß wie der Durchmesser (z.B. etwa 3 mm) einer Bohrung 5 und entspricht etwa der Breite des Anzündringes, der über den Bohrungen 5 auf dem Waffenrohr 1 befestigt werden muß. Charakteristisch ist der wellenförmige Verlauf im Bereich der Anzündebene 4. Bevor mit der speziellen Wicklung 19 begonnen wird, wird ein Wulst 18 erzeugt, dessen äußere Kontur 6 näherungsweise die Form eines Kreisabschnittes hat, wie im Ausschnitt X der Fig. 1 zu erkennen ist. Über den Wulst 18 werden dann wellenförmig die Glasfasern 7 gelegt, wobei die "Wellenlänge" L, von der nur ein Viertel gezeigt ist, so auf den Umfang π. D des Waffenrohres 1 abgestimmt sein soll, daß der Umfang nicht ein ganzzahliges Vielfaches dieser Wellenlänge ist. So wird erreicht, daß auch für diese Wicklung 19 die Glasfaserverteilung über den Umfang gleichmäßig ist. Der Winkel α, unter dem die Fasern 7 die Anzündebene 4 kreuzen, ist bevorzugt 20°.
- Die Fig. 1 ist insofern idealisiert, als nur die wichtigen tragenden, nicht zerschnittenen Fasern 7 um die Bohrungen 5 eingezeichnet sind. An sich wird zuerst gleichmäßig wellenförmig gewickelt und dann erst werden die Bohrungen 5 zur Aufnahme der Anzündrohre hergestellt. Die zerschnittenen und deshalb nicht tragenden Fasern in der Wicklung 19 sind in der Fig. 1 zur Verdeutlichung weggelassen worden. Man erkennt, daß eine Bohrung 5 von den Fasern 7 näherungsweise wie von einer Raute umgeben ist, was bei einer Ausdehnung des Rohres in radialer Richtung, also einem Zug, der eine Verlängerung der Raute bewirkt, gleichzeitig zu einem Schmälerwerden der Raute und damit zu einem Anpressen der Fasern an das Anzündrohr führt.
- Fig. 2 zeigt die Verbindung des Anzündrohres 10 mit dem Waffenrohr 1 unter dem Anzündring 12 in der Anzündebene. Dabei ist nicht mehr die Bewicklung des Rohres 1 dargestellt; die meisten Glasfasern verlaufen im wesentlichen in Umfangsrichtung und parallel zur Achse des Waffenrohres 1; es ist aber wichtig, daß um das Anzündrohr 10 auch ein Teil der Fasern (größenordnungsmäßig etwa 15%) wellenförmig, bezogen auf die Anzündebene, verläuft.
- Das Anzündrohr 10 ist mit einem Schraubgewinde 13 formschlüssig fest mit dem Waffenrohr 1 verbunden, indem es in dessen Wand 11 eingeschraubt ist. Zwischen dem Anzündring 12 und dem Waffenrohr 1 ist eine verhältnismäßig dicke elastische Schicht 14 (ein Schaumstoff oder eine Klebstoffschicht). Wichtig ist ein Gleitspalt 15 zwischen dem Anzündrohrkopf 17 und dem Anzündring 12. Bei dieser Konstruktion genügt eine O-Ring 16, um den Austritt von Treibladungsgasen zu verhindern; er verliert seine Dichtwirkung nicht, wenn es zu einer Gleitbewegung des Kopfes 17 des Anzündrohres 10 in dem Anzündring 12 kommt.
Claims (4)
- Waffenrohr aus faserverstärktem Kunststoff, mit über die gesamte Rohrlänge in Achs- und Umfangsrichtung orthogonal zueinander verlegten Fasern (2), eine senkrecht zur Waffenrohrachse (3) liegende Anzündebene (4) aufweisend, in der wenigstens ein Anzündrohr (10) mit einem Anzündrohrkopf (17) liegt, wobei dieser Bereich am Waffenrohr (1) von einem Anzündring (12) umgeben ist, dadurch gekennzeichnet, daß im Bereich der Anzündebene (4) auf dem Waffenrohr (1) ein ringförmiger Wulst (18) vorhanden ist, dessen äußere Kontur (6) - im Schnitt durch die Waffenrohrachse (3) betrachtet - kreisabschnittsähnlich ist, und auf dem wellenförmig weitere Fasern (7) verlegt sind, die die Anzündebene (4) mit einem Winkel (α) zwischen 15 und 25° durchstoßen und das wenigstens eine Anzündrohr (10) nur in der Wand (11) des Waffenrohres (1) verankert ist und der Anzündrohrkopf (17) eine bezogen auf die Waffenrohrachse (3) radiale Gleitmöglichkeit (15) im Anzündring (12) aufweist.
- Waffenrohr nach Anspruch 1, dadurch gekennzeichnet, daß das Anzündrohr (10) in dem Waffenrohr (1) mittels eines Schraubgewindes (13) formschlüssig gehalten ist.
- Waffenrohr nach Anspruch 1 oder 2, dadurch gekennzeichnet, daß zwischen dem Kopf (17) des Anzündrohres (10) und dem Anzündring (12) eine elastische Dichtung, vorzugsweise ein O-Ring (16), vorhanden ist.
- Waffenrohr nach Anspruch 1, 2 oder 3, dadurch gekennzeichnet, daß zwischen dem Anzündring (12) und dem Waffenrohr (1) eine elastische Schicht (14) vorgesehen ist.
Applications Claiming Priority (4)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE3919439 | 1989-06-14 | ||
| DE3919439 | 1989-06-14 | ||
| DE3922271A DE3922271A1 (de) | 1989-06-14 | 1989-07-06 | Waffenrohr aus faserverstaerktem kunststoff |
| DE3922271 | 1989-07-06 |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP0402713A2 EP0402713A2 (de) | 1990-12-19 |
| EP0402713A3 EP0402713A3 (de) | 1992-03-11 |
| EP0402713B1 true EP0402713B1 (de) | 1994-08-10 |
Family
ID=25881928
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP90110418A Expired - Lifetime EP0402713B1 (de) | 1989-06-14 | 1990-06-01 | Waffenrohr aus faserverstärktem Kunststoff |
Country Status (4)
| Country | Link |
|---|---|
| EP (1) | EP0402713B1 (de) |
| JP (1) | JP2846066B2 (de) |
| KR (1) | KR0175297B1 (de) |
| DE (2) | DE3922271A1 (de) |
Family Cites Families (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE130993C (de) * | ||||
| DE3048596A1 (de) * | 1980-12-23 | 1982-07-01 | Dynamit Nobel Ag, 5210 Troisdorf | Panzerabwehrhandwaffe |
| US4685236A (en) * | 1984-05-30 | 1987-08-11 | Sam May | Graphite/metal matrix gun barrel |
-
1989
- 1989-07-06 DE DE3922271A patent/DE3922271A1/de not_active Withdrawn
-
1990
- 1990-06-01 DE DE59006743T patent/DE59006743D1/de not_active Expired - Lifetime
- 1990-06-01 EP EP90110418A patent/EP0402713B1/de not_active Expired - Lifetime
- 1990-06-11 JP JP2150101A patent/JP2846066B2/ja not_active Expired - Lifetime
- 1990-06-14 KR KR1019900008724A patent/KR0175297B1/ko not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JP2846066B2 (ja) | 1999-01-13 |
| JPH0339895A (ja) | 1991-02-20 |
| KR910001350A (ko) | 1991-01-30 |
| EP0402713A2 (de) | 1990-12-19 |
| DE59006743D1 (de) | 1994-09-15 |
| DE3922271A1 (de) | 1991-01-03 |
| EP0402713A3 (de) | 1992-03-11 |
| KR0175297B1 (ko) | 1999-02-18 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE2846690C2 (de) | ||
| DE69217562T2 (de) | Zylinder aus verbundwerkstoff für hydraulischen flugzeugantrieb | |
| DE69527164T2 (de) | Herstellungsverfahren einer Antriebswelle aus fiberverstärktem Verbundwerkstoff | |
| DE3513267C2 (de) | ||
| DE69832350T2 (de) | Schnittstellensystem zwischen einem Verbundrohr und Kupplungsstücken | |
| DE1650179A1 (de) | Mit Faeden gewickelter Behaelter | |
| DE19508193C2 (de) | Rohrförmiges Bauteil oder Hohlprofil mit besonderen Festigkeitseigenschaften bei geringem Gewicht sowie Verfahren zu seiner Herstellung | |
| DE10056405A1 (de) | Kraftstoffhochdruckspeicher für ein Kraftstoffeinspritzsystem für Brennkraftmaschinen | |
| DE3023204C2 (de) | Bolzen und verfahren zu dessen herstellung | |
| DE102018210119A1 (de) | Faserverbundkörper sowie Verfahren zur Herstellung eines Faserverbundkörpers | |
| DE2926493C2 (de) | Strebe für Längszug und -druck | |
| EP0176688B1 (de) | Ventilfederteller und Verfahren zu dessen Herstellung | |
| DE3435599A1 (de) | Mit gewinde versehene poloeffnungen fuer verbundstoff-druckgefaesse | |
| DE102014226550A1 (de) | Aufhängung zur Anbringung eines Innenbehälters an einem Außenbehälter, kryogener Druckbehälter sowie Verfahren zur Herstellung einer Aufhängung | |
| DE69319580T2 (de) | Rohrverbindung | |
| EP0258647A2 (de) | Treibkäfig für pfeilförmiges Wuchtgeschoss | |
| DE69914272T2 (de) | Satz, bestehend aus Segmenten zur Herstellung eines Geschosstreibkäfigs | |
| EP0089000B1 (de) | Panzerbrechendes Wuchtgeschoss | |
| DE3420521C2 (de) | ||
| EP3208567B1 (de) | Schalldämpfer | |
| EP0402713A2 (de) | Waffenrohr aus faserverstärktem Kunststoff | |
| DE102017209004B4 (de) | Gleichlaufgelenk in Faserverbundbauweise | |
| DE69212197T2 (de) | Zylinder-Kolben-Stelleinrichtung | |
| EP0237046B1 (de) | Anschlussgarnitur zum axialen Einleiten von Zug- und Druckkräften in Stäbe aus Faserverbundwerkstoff | |
| CH682843A5 (de) | Keramikverbundrohr für Feuerwaffen und Verfahren zu dessen Herstellung. |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): CH DE IT LI NL |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| AK | Designated contracting states |
Kind code of ref document: A3 Designated state(s): CH DE IT LI NL |
|
| 17P | Request for examination filed |
Effective date: 19920321 |
|
| 17Q | First examination report despatched |
Effective date: 19931001 |
|
| ITF | It: translation for a ep patent filed | ||
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): CH DE IT LI NL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Effective date: 19940810 |
|
| REF | Corresponds to: |
Ref document number: 59006743 Country of ref document: DE Date of ref document: 19940915 |
|
| NLV1 | Nl: lapsed or annulled due to failure to fulfill the requirements of art. 29p and 29m of the patents act | ||
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20020517 Year of fee payment: 13 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20030630 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20030630 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES;WARNING: LAPSES OF ITALIAN PATENTS WITH EFFECTIVE DATE BEFORE 2007 MAY HAVE OCCURRED AT ANY TIME BEFORE 2007. THE CORRECT EFFECTIVE DATE MAY BE DIFFERENT FROM THE ONE RECORDED. Effective date: 20050601 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20090827 Year of fee payment: 20 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF EXPIRATION OF PROTECTION Effective date: 20100601 |