EP0144905B1 - Verfahren und Vorrichtung zum Kühlen eines Kabelmantels - Google Patents
Verfahren und Vorrichtung zum Kühlen eines Kabelmantels Download PDFInfo
- Publication number
- EP0144905B1 EP0144905B1 EP84114370A EP84114370A EP0144905B1 EP 0144905 B1 EP0144905 B1 EP 0144905B1 EP 84114370 A EP84114370 A EP 84114370A EP 84114370 A EP84114370 A EP 84114370A EP 0144905 B1 EP0144905 B1 EP 0144905B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- cooling
- water
- lubricant
- separator
- reservoir
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 238000001816 cooling Methods 0.000 title claims description 29
- 238000000034 method Methods 0.000 title claims description 13
- 239000000314 lubricant Substances 0.000 claims description 32
- 239000000498 cooling water Substances 0.000 claims description 30
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 claims description 18
- 238000001125 extrusion Methods 0.000 claims description 9
- 238000004140 cleaning Methods 0.000 claims description 5
- 239000013505 freshwater Substances 0.000 claims description 4
- 230000005484 gravity Effects 0.000 claims description 3
- 239000000463 material Substances 0.000 claims description 3
- 239000004033 plastic Substances 0.000 claims description 3
- 229920003023 plastic Polymers 0.000 claims description 3
- 238000005485 electric heating Methods 0.000 claims 1
- 238000011144 upstream manufacturing Methods 0.000 claims 1
- 238000003860 storage Methods 0.000 description 6
- 238000000465 moulding Methods 0.000 description 4
- 239000000654 additive Substances 0.000 description 3
- 239000003795 chemical substances by application Substances 0.000 description 3
- 238000010438 heat treatment Methods 0.000 description 3
- 238000000926 separation method Methods 0.000 description 3
- 239000004020 conductor Substances 0.000 description 2
- 238000004519 manufacturing process Methods 0.000 description 2
- 239000004698 Polyethylene Substances 0.000 description 1
- 238000009825 accumulation Methods 0.000 description 1
- 230000000996 additive effect Effects 0.000 description 1
- 229920001577 copolymer Polymers 0.000 description 1
- 238000004132 cross linking Methods 0.000 description 1
- 238000009413 insulation Methods 0.000 description 1
- 229920001515 polyalkylene glycol Polymers 0.000 description 1
- -1 polyethylene Polymers 0.000 description 1
- 229920000573 polyethylene Polymers 0.000 description 1
- 239000008213 purified water Substances 0.000 description 1
- 238000004064 recycling Methods 0.000 description 1
- 230000001105 regulatory effect Effects 0.000 description 1
- 239000007787 solid Substances 0.000 description 1
- 239000002351 wastewater Substances 0.000 description 1
Images
Classifications
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01B—CABLES; CONDUCTORS; INSULATORS; SELECTION OF MATERIALS FOR THEIR CONDUCTIVE, INSULATING OR DIELECTRIC PROPERTIES
- H01B13/00—Apparatus or processes specially adapted for manufacturing conductors or cables
- H01B13/0016—Apparatus or processes specially adapted for manufacturing conductors or cables for heat treatment
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01B—CABLES; CONDUCTORS; INSULATORS; SELECTION OF MATERIALS FOR THEIR CONDUCTIVE, INSULATING OR DIELECTRIC PROPERTIES
- H01B13/00—Apparatus or processes specially adapted for manufacturing conductors or cables
- H01B13/06—Insulating conductors or cables
- H01B13/14—Insulating conductors or cables by extrusion
- H01B13/145—Pretreatment or after-treatment
Definitions
- the invention relates to a method and a device for cooling a cable provided with a jacket made of cross-linkable plastic material.
- the jacket is passed through a nozzle with a long flow path during its extrusion and post-formed by means of a lubricant film containing water-soluble polyoxyalkylene between the jacket and the inner surface of the nozzle.
- the cable then enters a cooling zone, where the jacket is cooled with pressurized water.
- the invention is therefore based on the object of improving the aforementioned prior art with regard to ecological and economic requirements and possibly making better use of the components used.
- the cooling water in the separator is brought to a temperature between 60 and 120 ° C, preferably brought between 80 and 95 ° C, which applies to numerous members of the group of polyalkylene glycols.
- the inversion temperature can vary depending on the nature of the lubricant, so that the instructions given are to keep the cooling water in the separator above the inversion temperature in any case.
- the secondary circuit as it is used to separate the lubricant or molding agent, should generally be put into operation as soon as the amount of additive in the main cooling water circuit has reached approx. 5 to 10% by weight. Below 5% by weight, the operation of the secondary circuit is neither necessary nor worthwhile. Above 10% by weight, the efficiency of the cooling water drops noticeably.
- the device for performing the above-described method is characterized according to the invention by the features of claim 4. Further advantageous embodiments of the device according to the invention are characterized in claims 5 to 12.
- the invention has made it possible to save resources with simple means without major investment, in particular to reduce the constant accumulation of large amounts of contaminated waste water to almost zero.
- the lubricant resulting from the separation can either be disposed of or, in certain cases, can also be cleaned and reused in a special process which is not the subject of the present invention.
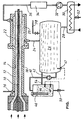
- the associated figure shows - partly in section, partly more schematically - a part of the cable extruder with the associated cooling and separation system according to the invention.
- the electrical conductor is designated, with 12 the cable sheath made of cross-linkable plastic material, in particular about polyethylene, the mass being applied in a manner known per se around a mandrel not shown in the figure and in the nozzle 18 with a long flow path with further cross-linking gradually solidifies.
- the lubricant to be introduced between the cable sheath 12 and the inner surface 14 of the nozzle has its inlet at the point denoted by 16.
- the cooling zone 20 In the right part of the extrusion system is the cooling zone 20, in which the extruded cable passes through the cooling water 22, after which the cable emerges outdoors.
- the actual cooling circuit or main circuit begins with the drain line 24, in which the cooling water is transferred from the cooling zone 20 to the reservoir 26.
- This has an outlet 28, which opens into the cooler 30, which is, for example, a coil coil cooler, which is charged in countercurrent with factory cooling water.
- the cooling water is converted from this cooler 30 by means of a pump 32 conveyed upwards into the filter device 34.
- This can in particular be a solid filter, for example a candle filter or combined filter and cleaning systems.
- the cooled and purified water then again passes into the cooling zone 20 via the feed 36. As far as the main circuit.
- the secondary circuit takes its output from the reservoir 26, from which water can be branched off into the separator 44 via the secondary line 40 and a secondary pump 42 arranged therein.
- the separator 44 has electrical heating elements 46 which can be regulated thermostatically.
- the separator 44 has at least two measuring devices 48, e.g. Conductivity measuring cells which, in conjunction with an actuating device, can give actuating pulses to the outlet valve 50.
- the storage container 26 also has such a measuring device 47, which controls the secondary pump 42.
- the cooling system is emptied, which can happen, for example, through the cooling water outlet valve 52 and if the extrusion of a cable sheath is started, a sufficient amount of cooling water must first be fed into the reservoir 26 via the fresh water supply line. This cooling water reaches the cooling zone 20 of the extrusion area in the manner described via cooler 30, pump 32, filter device 34 and pipeline 36. There, the cooling water 22 is enriched with the lubricant or molding agent that is soluble in it.
- the concentration of lubricant in the reservoir 26 increases during production. This is detected by the measuring device 47.
- the measuring device 47 triggers an actuating pulse which sets the secondary pump 42 into operation.
- the lubricant-containing cooling water now begins to fill the separator 44. Since this is heated in such a way that the inversion temperature is exceeded, the separator 44 separates into the heavier lubricant, which settles in the foot area of the separator with a residual water content of, for example, 50% by weight, and the somewhat lighter, almost lubricant-free water which forms higher layer in separator 44.
- the two measuring cells 48 in the separator 44 are, for example, also conductivity measuring cells which are set to the conductivity of the concentrated lubricant. If, in the course of operating the secondary circuit, the deposited lubricant reaches the level of the upper measuring cell 48, then this gives an actuating pulse to the outlet valve 50, after which the same opens and the lubricant is drained into a disposal container or the like. The level of the lubricant then drops to to the level of the lower measuring cell 48, this triggers an actuating pulse to close the outlet valve 50. In this way, a known minimum / maximum level control prevents largely lubricant-free cooling water from being lost via the outlet valve 50.
- the excess low-lubricant cooling water runs through the connecting line 54 continuously back into the storage container 26.
- the easiest way to switch off the secondary circuit is by automatically switching off the secondary pump 42 as soon as the amount of lubricant in the cooling water has dropped below the predetermined value of, for example, 5% by weight of lubricant.
Landscapes
- Engineering & Computer Science (AREA)
- Manufacturing & Machinery (AREA)
- Physics & Mathematics (AREA)
- Thermal Sciences (AREA)
- Extrusion Moulding Of Plastics Or The Like (AREA)
Description
- Die Erfindung bezieht sich auf ein Verfahren sowie eine Vorrichtung zum Kühlen eines mit einem Mantel aus vernetzbarem Kunststoffmaterial versehenen Kabels. Hierbei wird der Mantel bei seiner Extrusion durch eine Düse mit langem Fließweg geführt und mittels eines zwischen Mantel und Innenfläche der Düse befindlichen, wasserlöslichen Polyoxyalkylen enthaltenden Schmiermittelfilmes nachverformt. Anschließend tritt das Kabel in eine Kühlzone ein, wo der Mantel mit unter Druck stehendem Wasser abgekühlt wird.
- Einzelheiten eines solchen Verfahrens zum Extrudieren und Kühlen eines Kabelmantels lassen sich der DE-C-21 64 560 entnehmen. Dabei wurde bisher so vorgegangen, daß man das Kühlwasser unter dem zur Formstabilisierung des Kabelmantels erwünschten Druck zwischen 5 und etwa 30 kg/cm² in die Kühlzone einbrachte, wo es sich mit dem auf dem Kabelmantel befindlichen Schmiermittel- bzw. Formhilfsmittel-Schicht anreicherte, wonach man das so angereicherte Kühlwasser in aller Regel direkt in den Abwasserkanal weiterführte. Ein solches Verfahren erscheint im Hinblick auf bestimmte Fertigungsstandorte ebenso wie im Hinblick auf die erwünschte Verfahrensökonomie unbefriedigend.
- Ergänzend sei noch erwähnt, daß aus der US-C-3 295 163 ein Extrusionsverfahren zur Drahtisolierung bekannt ist, das mit einem geschlossenen Kühlkreislauf arbeitet. Da hierbei jedoch kein das Kühlwasser verunreinigendes Schmiermittel eingesetzt wird, treten Probleme der Entsorgung nicht auf.
- Der Erfindung liegt daher die Aufgabe zugrunde, den vorgenannten Stand der Technik im Hinblick auf ökologische und ökonomische Anforderungen zu verbessern und womöglich die eingesetzten Komponenten besser zu nutzen.
- Diese Aufgabe wurde bei einem Verfahren der eingangsgenannten Art nunmehr dadurch gelöst, daß das für die Kühlzone benötigte Wasser im wesentlichen im Kreislauf geführt wird, mit einer Möglichkeit der Zwischenkühlung und Zwischenreinigung, und daß parallel dazu ein Anteil des Wassers in einen Nebenkreislauf abzweigbar ist, wo das Wasser einen Separator durchläuft, in dem es oberhalb der Inversionstemperatur der Schmiermittel-/Wasser-Lösung unter dem Einfluß der Schwerkraft von dem in ihm enthaltenen Schmiermittel befreit und danach in den Kühlkreislauf rückgeführt wird.
- Bisher scheiterte die Wiederverwendung bzw. Rückführung des Kühlwassers an der Frage der kostengünstigen Abtrennung des darin gelösten Schmiermittels, das sich im Laufe der Kabelmantelextrusion zunehmend anreichert. Überraschenderweise wurde nun im Zuge der umfangreichen Versuche zur Auffindung der erfinderischen Lösung festgestellt, daß sich Schmier- bzw. Formmittel aus der Gruppe der wasserlöslichen Polyoxyalkylene, insbesondere Äthylenoxid-Propylenoxid-Copolymere mit einem Molekulargewicht von mehr als 120 leicht durch Erhitzen auf eine Temperatur oberhalb der sogenannten Inversionstemperatur abtrennen lassen, da oberhalb dieser Temperatur die Lösungsfähigkeit des Wassers für diese Zusätze schlagartig abnimmt, d.h. die entsprechenden Zusätze scheiden sich aus und trennen sich unter Einwirkung der natürlichen Schwerkraft von dem in der Regel leichteren Wasser.
- Bei einer bevorzugten Ausführungsform der Erfindung wird das Kühlwasser im Separator auf eine Temperatur zwischen 60 und 120 °C, vorzugsweise zwischen 80 und 95 °C gebracht, was für zahlreiche Mitglieder der Gruppe der Polyalkylenglykole gilt. Die Inversionstemperatur kann je nach der Natur des Schmiermittels variieren, so daß nach der Anweisung zu verfahren ist, das Kühlwasser im Separator auf jeden Fall oberhalb der betreffenden Inversionstemperatur zu halten.
- Der Nebenkreislauf, wie er zur Abtrennung des Schmier- bzw. Formmittels dient, sollte in der Regel in Betrieb gesetzt werden, sobald die Menge an Zusatz im Kühlwasser-Hauptkreislauf ca. 5 bis 10 Gew.% erreicht hat. Unterhalb 5 Gew.% ist der Betrieb des Nebenkreislaufes weder notwendig noch lohnend. Oberhalb 10 Gew.% nimmt der Wirkungsgrad des Kühlwassers schon merklich ab.
- Die Vorrichtung zur Durchführung des vorbeschriebenen Verfahrens ist gemäß der Erfindung gekennzeichnet durch die Merkmale des Anspruches 4. Weitere vorteilhafte Ausgestaltungen der erfindungsgemäßen Vorrichtung sind in den Ansprüchen 5 bis 12 gekennzeichnet.
- Durch die Erfindung ist es möglich geworden, mit einfachen Mitteln ohne größeren Investitionsaufwand Betriebsmittel einzusparen, insbesondere das stetige Anfallen großer Mengen an verunreinigten Abwässern fast auf Null zu reduzieren. Das bei der Trennung anfallende Schmiermittel kann entweder der Entsorgung zugeführt oder in bestimmten Fällen auch wieder in einem speziellen Verfahren, das nicht Gegenstand der vorliegenden Erfindung ist, gereinigt und neu eingesetzt werden.
- Im folgenden wird die Erfindung anhand eines Ausführungsbeispieles näher erläutert, aus dem sich weitere Merkmale und Vorteile entnehmen lassen. Die zugehörige Figur zeigt - teilweise im Schnitt, teilweise mehr schematisch - einen Teil des Kabelextruders mit der zugehörigen erfindungsgemäßen Kühl- und Trennanlage.
- Im oberen Teil der Figur sieht man im Schnitt den Extrusionsvorgang des Kabels. Mit 10 ist der elektrische Leiter bezeichnet, mit 12 der Kabelmantel aus vernetzbarem Kunststoffmaterial, insbesondere etwa Polyäthylen, wobei die Masse um einen im Bild nicht näher bezeichneten Dorn in an sich bekannter Weise aufgebracht wird und sich in der Düse 18 mit langem Fließweg unter weiterer Vernetzung allmählich festigt. Das hierbei zwischen dem Kabelmantel 12 und der Innenfläche 14 der Düse einzubringende Schmiermittel hat seinen Zulauf an der mit 16 bezeichneten Stelle. Im rechten Teil der Extrusionsanlage befindet sich die Kühlzone 20, in welcher das extrudierte Kabel das Kühlwasser 22 durchläuft, wonach das Kabel ins Freie austritt.
- Der eigentliche Kühlkreislauf bzw. Hauptkreislauf beginnt mit der Abflußleitung 24, in der das Kühlwasser freifallend aus der Kühlzone 20, in den Vorratsbehälter 26 überführt wird. Dieser hat einen Abgang 28, der in den Kühler 30 mündet, bei dem es sich beispielsweise um einen Rohrschlangenkühler handelt, der im Gegenstrom mit Werks-Kühlwasser beschickt wird. Aus diesem Kühler 30 wird das Kühlwasser mittels einer Pumpe 32 nach oben in die Filtereinrichtung 34 befördert. Bei dieser kann es sich insbesondere um einen Feststoff-Filter, etwa ein Kerzenfilter oder kombinierte Filter und Reinigungssysteme handeln. Über die Zuführung 36 gelangt dann das gekühlte und gereinigte Wasser wiederum in die Kühlzone 20. Soweit der Hauptkreislauf.
- Der Nebenkreislauf nimmt seinen Ausgang vom Vorratsbehälter 26, von dem über die Nebenleitung 40 und eine darin angeordnete Nebenpumpe 42 Wasser in den Separator 44 abzweigbar ist. Der Separator 44 weist elektrische Heizelemente 46 auf, die thermostatisch regelbar sind. Weiterhin besitzt der Separator 44 mindestens zwei Meßeinrichtungen 48, z.B. Leitfähigkeitsmeßzellen, die in Verbindung mit einer Stelleinrichtung Stellimpulse an das Auslaßventil 50 geben können. Entsprechend weist auch der Vorratsbehälter 26 eine solche Meßeinrichtung 47 auf, welche die Nebenpumpe 42 regelt.
- Im einzelnen ist zur Funktion folgendes auszuführen: Ist die Kühlanlage entleert, was etwa durch das Kühlwasser-Auslaßventil 52 geschehen kann und wird mit der Extrusion eines Kabelmantels begonnen, so ist zunächst in den Vorratsbehälter 26 in ausreichender Menge über die Frischwasserzuleitung 38 Kühlwasser zuzuführen. Dieses Kühlwasser gelangt in der beschriebenen Weise über Kühler 30, Pumpe 32, Filtereinrichtung 34 und Rohrleitung 36 in die Kühlzone 20 des Extrusionsbereiches. Dort reichert sich das Kühlwasser 22 mit dem Schmier- bzw. Formmittel an, das in ihm löslich ist.
- Demgemäß steigt im Laufe der Produktion die Konzentration an Schmiermittel im Vorratsbehälter 26 an. Dies wird durch die Meßeinrichtung 47 erfaßt. Bei Überschreiten einer vorgegebenen Konzentration an Schmiermittel, vorzugsweise etwa 5 Gew.%, löst die Meßeinrichtung 47 einen Stellimpuls aus, der die Nebenpumpe 42 in Betrieb setzt. Das schmiermittelhaltige Kühlwasser beginnt nun den Separator 44 zu füllen. Da dieser beheizt ist derart, daß die Inversionstemperatur überschritten wird, erfolgt im Separator 44 eine Trennung in das schwerere Schmiermittel, das sich im Fußbereich des Separators absetzt mit einem Restwassergehalt von z.B. 50 Gew.%, und das etwas leichtere fast schmiermittelfreie Wasser, das die höhere Schicht im Separator 44 bildet. Die beiden Meßzellen 48 im Separator 44 sind beispielsweise ebenfalls Leitfähigkeitsmeßzellen, die auf die Leitfähigkeit des konzentrierten Schmiermittels eingestellt sind. Erreicht nun im Laufe des Betreibens des Nebenkreislaufes das abgesetzte Schmiermittel das Niveau der oberen Meßzelle 48, so gibt diese einen Stellimpuls an das Auslaßventil 50, wonach dasselbe sich öffnet und das Schmiermittel abgelassen wird in einen Entsorgungsbehälter oder dgl. Sinkt das Niveau des Schmiermittels dann bis auf die Höhe der unteren Meßzelle 48, so löst diese einen Stellimpuls aus zur Schließung des Auslaßventils 50. Auf diese Weise wird durch eine an sich bekannte Minima-/Maxima-Niveauregelung vermieden, daß weitgehend schmiermittelfreies Kühlwasser über das Auslaßventil 50 verlorengeht. Im übrigen läuft das überschüssige schmiermittelarme Kühlwasser über die Verbindungsleitung 54 kontinuierlich zurück in den Vorratsbehälter 26. Der Nebenkreislauf wird am einfachsten durch automatische Abschaltung der Nebenpumpe 42 wieder abgeschaltet, sobald die Schmiermittelmenge im Kühlwasser unter dem vorgegebenen Wert von z.B. 5 Gew.% Schmiermittel abgesunken ist.
-
- 10
- Elektrischer Leiter
- 12
- Kabelmantel
- 14
- Innenfläche der Extrusionsdüse
- 16
- Zulauf für das Schmier- bzw. Formmittel
- 18
- Langdüse
- 20
- Kühlzone
- 22
- Kühlwasser
- 24
- Abflußleitung
- 26
- Vorratsbehälter
- 28
- Kühlwasserabgang
- 30
- Kühler
- 32
- Pumpe (im Hauptkreislauf)
- 34
- Filtereinrichtung
- 36
- Zuführung des Kühlwassers in die Kühlzone
- 38
- Frischwasserzuleitung (in den Vorratsbehälter)
- 40
- Nebenleitung
- 42
- Pumpe (im Nebenkreislauf)
- 44
- Separator
- 46
- Heizelement
- 47
- Meßeinrichtung im vorratsbehälter
- 48
- Meßeinrichtung im Separator
- 50
- Auslaßventil (am Separator)
- 52
- Auslaßventil (am Kühler)
- 54
- Verbindungsleitung (zwischen Separator und Vorratsbehälter)
Claims (12)
- Verfahren zum Kühlen eines mit einem Mantel (12) aus vernetzbarem Kunststoffmaterial versehenen Kabels (10), bei dem- der Mantel (12) bei seiner Extrusion durch eine Düse (18) mit langem Fließweg bzw. langem Düsenkanal geführt und mittels eines zwischen Mantel und Innenfläche der Düse befindlichen, wasserlösliches Polyoxyalkylen oder Derivate davon enthaltenden Schmiermittelfilmes nachverformt wird,- das Kabel (10) anschließend in eine Kühlzone (20) eintritt, wo der Mantel (12) mit unter Druck stehendem Wasser (22) abgekühlt wird,- das für die Kühlzone (20) benötigte Wasser (22) im wesentlichen im Kreislauf geführt wird, mit einer Möglichkeit der Zwischenkühlung und Zwischenreinigung,- parallel zu diesem Kreislauf ein Anteil des Wassers (22) in einen Nebenkreislauf abzweigbar ist, wo das Wasser (22) einen Separator (44) durchläuft, in dem es oberhalb der Inversionstemperatur der Schmiermittel-/Wasser-Lösung unter dem Einfluß der Schwerkraft von dem in ihm enthaltenen Schmiermittel befreit und danach in den Kühlkreislauf rückgeführt wird.
- Kühlverfahren nach Anspruch 1, dadurch gekennzeichnet, daß das Kühlwasser im Separator auf einer Temperatur zwischen 60 und 120 °C, vorzugsweise zwischen 80 und 95 °C, in jedem Fall aber oberhalb der Inversionstemperatur gehalten wird.
- Verfahren nach Anspruch 1 oder 2, dadurch gekennzeichnet, daß der Nebenkreislauf in Betrieb gesetzt wird, sobald die Schmiermittelmenge im Kühlwasser-Hauptkreislauf ca. 5 bis 10 Gew.% erreicht hat.
- Vorrichtung zur Durchführung des Verfahrens nach einem der Ansprüche 1 bis 3, mit wenigstens(a) einem Vorratsbehälter (26) zur Aufnahme des von der Kabelkühlzone (20) abfließenden Kühlwasser (22);(b) einem sich an den Vorratsbehälter (26) anschließenden Kühler (30) für das im Kühlkreislauf geführte Wasser;(c) einer Filterreinigung (34) oder dgl. zur Reinigung des im Kühlkreislauf geführten Wassers;(d) einer der Filtereinrichtung (34) vorgeschaltete Pumpe (32);(e) Rohrleitungen (24,36 etc.) zur Verbindung der vorgenannten Komponenten sowie einer Frischwasserzuleitung (38);(f) einem an den Vorratsbehälter (26) im Nebenkreislauf angeschlossenen Separator (44), der mit einem Auslaß (50) für das Schmiermittel versehen ist.
- Vorrichtung nach Anspruch 4, dadurch gekennzeichnet, daß der Vorratsbehälter (26) unterhalb der Kabelkühlzone (20) angeordnet ist, ein Volumen von mindestens 4000 Liter aufweist und das Kühlwasser von der Kabelkühlzone (20) im freien Fall durch mindestens eine nach unten führende Abzweigleitung (24) aufnimmt.
- Vorrichtung nach Anspruch 4 oder 5, dadurch gekennzeichnet, daß der Kühler (30) unterhalb des Vorratsbehälters (26) angeordnet und vorzugsweise als Rohrschlangenkühler ausgebildet ist.
- Vorrichtung nach einem der Ansprüche 4 bis 6, dadurch gekennzeichnet, daß die Pumpe (32) zwischen Kühler (30) und Filtereinrichtung (34) angeordnet ist und diese druckseitig beaufschlagt.
- Vorrichtung nach einem der Ansprüche 4 bis 7, dadurch gekennzeichnet, daß in den Vorratsbehälter (26) eine Frischwasserzuleitung (38) mündet.
- Vorrichtung nach einem der Ansprüche 4 bis 8, dadurch gekennzeichnet, daß in den Kopfbereich des Separators (44) eine Nebenleitung (40) mündet, die mittels einer im Nebenkreislauf befindlichen Pumpe (42) Kühlwasser aus dem niedriger gelegenen Vorratsbehälter (26) entnimmt, daß weiterhin im Fußbereich des Separators (44) ein mit Ventil versehener Auslaß (50) für das Schmiermittel vorhanden ist und etwa im mittleren Bereich eine Verbindungsleitung (54) abgeht, zur Rückleitung des weitgehend schmiermittelfreien Kühlwassers in den Vorratsbehälter (26).
- Vorrichtung nach einem der Ansprüche 4 bis 9, dadurch gekennzeichnet, daß der Separator (44) mit elektrischen Heizelementen (46) ausgestattet ist, die thermostatisch regelbar sind.
- Vorrichtung nach einem der Ansprüche 4 bis 10, dadurch gekennzeichnet, daß eine im Vorratsbehälter (26) befindliche Meßeinrichtung (47) bei Überschreiten eines bestimmten Meßwertes, vorzugsweise eines Meßwertes entsprechend 5 Gew. % gelöstem Schmiermittelanteil, einen Stellimpuls auslöst zum selbsttätigen Einschalten der im Nebenkreislauf befindlichen Pumpe (42), die Kühlwasser in den Separator (44) fördert.
- Vorrichtung nach einem der Ansprüche 4 bis 11, dadurch gekennzeichnet, daß im Separator (44) zwei Meßeinrichtungen ( 48) eingebaut sind, eine in Nähe des Bodens, eine etwas unterhalb der Verbindungsleitung (54), die im Sinne einer Minima-/Maxima-Niveau-Regelung die selbsttätige Einstellung des Schmiermittel-Füllstandes mittels Stellimpulsen an das Auslaßventil (50) bewirken.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE19833343778 DE3343778A1 (de) | 1983-12-03 | 1983-12-03 | Verfahren und vorrichtung zum kuehlen eines kabelmantels |
| DE3343778 | 1983-12-03 |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP0144905A2 EP0144905A2 (de) | 1985-06-19 |
| EP0144905A3 EP0144905A3 (en) | 1987-07-01 |
| EP0144905B1 true EP0144905B1 (de) | 1991-07-31 |
Family
ID=6215965
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP84114370A Expired - Lifetime EP0144905B1 (de) | 1983-12-03 | 1984-11-28 | Verfahren und Vorrichtung zum Kühlen eines Kabelmantels |
Country Status (2)
| Country | Link |
|---|---|
| EP (1) | EP0144905B1 (de) |
| DE (2) | DE3343778A1 (de) |
Families Citing this family (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR2768849B1 (fr) * | 1997-09-25 | 1999-10-22 | Alsthom Cge Alcatel | Cable recouvert d'un lubrifiant solide |
| CN119230179A (zh) * | 2024-12-04 | 2024-12-31 | 山东强军电缆有限公司 | 一种防冻低温充电桩电缆 |
| CN120902246B (zh) * | 2025-10-09 | 2025-12-12 | 河北高明电缆有限公司 | 一种电缆绝缘挤出设备 |
Family Cites Families (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3295163A (en) * | 1964-04-28 | 1967-01-03 | Western Electric Co | Strand cooling apparatus |
| AU464906B2 (en) * | 1970-12-29 | 1975-09-11 | Dainichi-Nippon Cables Ltd. | Method for forming and vulcanizing vulcanizable materials and articles vulcanized thereby |
-
1983
- 1983-12-03 DE DE19833343778 patent/DE3343778A1/de not_active Withdrawn
-
1984
- 1984-11-28 DE DE8484114370T patent/DE3484866D1/de not_active Expired - Lifetime
- 1984-11-28 EP EP84114370A patent/EP0144905B1/de not_active Expired - Lifetime
Also Published As
| Publication number | Publication date |
|---|---|
| EP0144905A3 (en) | 1987-07-01 |
| DE3343778A1 (de) | 1985-06-13 |
| DE3484866D1 (de) | 1991-09-05 |
| EP0144905A2 (de) | 1985-06-19 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE102008046409B4 (de) | Verfahren zum Entfernen von Feststoffen aus beim Lackieren von Gegenständen entstehendem Overspray und Abscheideflüssigkeit hierzu | |
| DE2517964C2 (de) | Vorrichtung zum kontinuierlichen Vulkanisieren einer endlosen Länge aus vulkanisierbarem Elastomerenmaterial | |
| DE3729270A1 (de) | Kompaktstation zur kuehlkreislaufwasserbehandlung | |
| EP0144905A2 (de) | Verfahren und Vorrichtung zum Kühlen eines Kabelmantels | |
| EP0260506A2 (de) | Kühlvorrichtung für Kunststoffgranulat | |
| DE1917267A1 (de) | Verfahren und Einrichtung zur Herstellung von Mehrleiter-Kabeln | |
| DE3016917C2 (de) | Verfahren zum Trennen von Stoffgemischen durch Extraktion und Vorrichtung zur Durchführung des Verfahrens | |
| DE1771810A1 (de) | Verfahren und Vorrichtung zum Reinigen von Metallteilen | |
| EP0921859B1 (de) | Verfahren zum trennen von kunststoff-fraktionen geringer dichte | |
| DE7804100U1 (de) | Vorrichtung zur herstellung von produkten aus einem vernetzten thermoplastischen material | |
| DE1966951A1 (de) | Verfahren zum extrudieren eines blasfolienschlauches, anwendung einer ringschlitzduese zur ausfuehrung des verfahrens und verwendung des erzeugnisses | |
| DE2051390A1 (de) | Verfahren zum kontinuierlichen Er zeugen von Rohren aus vernetzten Polyole fm Kunststoffen | |
| DE8806703U1 (de) | Verfahrbare Entsorgungsvorrichtung | |
| DE1435745A1 (de) | Verfahren und Vorrichtung zum kontinuierlichen Schmelzen von Feststoffen | |
| DE3049683A1 (en) | Apparatus for producing sludge | |
| DE10330949A1 (de) | Verfahren und Anlage zur automatisierten Annahme und Weiterverarbeitung von Trauben | |
| DE19534277A1 (de) | Verfahren und Vorrichtung zur Reinigung des Elektrolyten eines elektro-chemischen Bearbeitungsprozesses | |
| DE10349871B4 (de) | Verfahren und Einrichtung zur Versorgung von mehreren pneumatischen Förder-Anlagen mit Fördergas unter Druck | |
| DE1454819B2 (de) | Verfahren zum entwaessern und schmelten von thermoplastischen poly merisaten | |
| DE479866C (de) | Verfahren zum Reinigen von in Kraftmaschinen gebrauchtem Schmieroel | |
| DE2716876C2 (de) | Verfahren und Vorrichtung zur Herstellung von einen konstanten Querschnitt aufweisenden Profilstäben aus Schmelzen | |
| DE3015313A1 (de) | Verfahren und vorrichtung zum aufarbeiten von oelemulsionen | |
| DE19727961C2 (de) | Verfahren zum Trennen von Kunststoffen geringer Dichte in einer Prozeßflüssigkeit und eine Anlage zur Durchführung des Verfahrens | |
| DE2559687C3 (de) | Hydraulische Förderanlage | |
| DE8913051U1 (de) | Vorrichtung zur Stabilisierung extrudierter strangförmiger Produkte, insbesondere Kabel, für die Silan-Vernetzung |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Designated state(s): CH DE FR IT LI NL SE |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| AK | Designated contracting states |
Kind code of ref document: A3 Designated state(s): CH DE FR IT LI NL SE |
|
| 17P | Request for examination filed |
Effective date: 19870721 |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: ABB KABEL UND DRAHT GMBH |
|
| 17Q | First examination report despatched |
Effective date: 19881213 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| ITF | It: translation for a ep patent filed | ||
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): CH DE FR IT LI NL SE |
|
| ET | Fr: translation filed | ||
| REF | Corresponds to: |
Ref document number: 3484866 Country of ref document: DE Date of ref document: 19910905 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 19921015 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 19931103 Year of fee payment: 10 Ref country code: CH Payment date: 19931103 Year of fee payment: 10 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Effective date: 19931129 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 19931130 Year of fee payment: 10 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Effective date: 19941130 Ref country code: CH Effective date: 19941130 |
|
| EUG | Se: european patent has lapsed |
Ref document number: 84114370.4 Effective date: 19940610 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Effective date: 19950601 |
|
| NLV4 | Nl: lapsed or anulled due to non-payment of the annual fee | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Effective date: 19950731 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20030929 Year of fee payment: 20 |