EP0069026B1 - Méthode pour améliorer la formabilité des alliages du type aluminium-magnésium-silicium - Google Patents
Méthode pour améliorer la formabilité des alliages du type aluminium-magnésium-silicium Download PDFInfo
- Publication number
- EP0069026B1 EP0069026B1 EP82420063A EP82420063A EP0069026B1 EP 0069026 B1 EP0069026 B1 EP 0069026B1 EP 82420063 A EP82420063 A EP 82420063A EP 82420063 A EP82420063 A EP 82420063A EP 0069026 B1 EP0069026 B1 EP 0069026B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- boron
- alloys
- alloy
- ppm
- spinning
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired
Links
- 238000000034 method Methods 0.000 title claims description 24
- 229910000838 Al alloy Inorganic materials 0.000 title description 5
- 238000001125 extrusion Methods 0.000 title description 2
- 229910045601 alloy Inorganic materials 0.000 claims description 57
- 239000000956 alloy Substances 0.000 claims description 57
- 229910052796 boron Inorganic materials 0.000 claims description 40
- ZOXJGFHDIHLPTG-UHFFFAOYSA-N Boron Chemical compound [B] ZOXJGFHDIHLPTG-UHFFFAOYSA-N 0.000 claims description 39
- 229910052782 aluminium Inorganic materials 0.000 claims description 17
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 claims description 16
- 229910019064 Mg-Si Inorganic materials 0.000 claims description 10
- 229910019406 Mg—Si Inorganic materials 0.000 claims description 10
- 229910052802 copper Inorganic materials 0.000 claims description 10
- 229910052742 iron Inorganic materials 0.000 claims description 10
- 238000007670 refining Methods 0.000 claims description 10
- 229910052748 manganese Inorganic materials 0.000 claims description 9
- 239000004411 aluminium Substances 0.000 claims description 4
- 230000008569 process Effects 0.000 claims description 4
- 238000007872 degassing Methods 0.000 claims description 2
- 238000002844 melting Methods 0.000 claims description 2
- 230000008018 melting Effects 0.000 claims description 2
- XEEYBQQBJWHFJM-UHFFFAOYSA-N Iron Chemical compound [Fe] XEEYBQQBJWHFJM-UHFFFAOYSA-N 0.000 description 21
- 238000009987 spinning Methods 0.000 description 19
- 239000002699 waste material Substances 0.000 description 18
- 239000010949 copper Substances 0.000 description 15
- 239000011572 manganese Substances 0.000 description 15
- 239000012535 impurity Substances 0.000 description 14
- 229910052751 metal Inorganic materials 0.000 description 9
- 239000002184 metal Substances 0.000 description 9
- 239000000203 mixture Substances 0.000 description 9
- 238000005266 casting Methods 0.000 description 7
- 239000010936 titanium Substances 0.000 description 7
- 238000004519 manufacturing process Methods 0.000 description 6
- RYGMFSIKBFXOCR-UHFFFAOYSA-N Copper Chemical compound [Cu] RYGMFSIKBFXOCR-UHFFFAOYSA-N 0.000 description 5
- PWHULOQIROXLJO-UHFFFAOYSA-N Manganese Chemical compound [Mn] PWHULOQIROXLJO-UHFFFAOYSA-N 0.000 description 5
- 238000004458 analytical method Methods 0.000 description 4
- 229910052719 titanium Inorganic materials 0.000 description 4
- RTAQQCXQSZGOHL-UHFFFAOYSA-N Titanium Chemical compound [Ti] RTAQQCXQSZGOHL-UHFFFAOYSA-N 0.000 description 3
- 239000000047 product Substances 0.000 description 3
- XKRFYHLGVUSROY-UHFFFAOYSA-N Argon Chemical compound [Ar] XKRFYHLGVUSROY-UHFFFAOYSA-N 0.000 description 2
- IJGRMHOSHXDMSA-UHFFFAOYSA-N Atomic nitrogen Chemical compound N#N IJGRMHOSHXDMSA-UHFFFAOYSA-N 0.000 description 2
- 238000009825 accumulation Methods 0.000 description 2
- 235000013361 beverage Nutrition 0.000 description 2
- 238000006243 chemical reaction Methods 0.000 description 2
- 239000011248 coating agent Substances 0.000 description 2
- 238000000576 coating method Methods 0.000 description 2
- 150000001875 compounds Chemical class 0.000 description 2
- 238000001816 cooling Methods 0.000 description 2
- 238000000265 homogenisation Methods 0.000 description 2
- 230000006872 improvement Effects 0.000 description 2
- 230000007246 mechanism Effects 0.000 description 2
- 238000004064 recycling Methods 0.000 description 2
- YPFNIPKMNMDDDB-UHFFFAOYSA-K 2-[2-[bis(carboxylatomethyl)amino]ethyl-(2-hydroxyethyl)amino]acetate;iron(3+) Chemical compound [Fe+3].OCCN(CC([O-])=O)CCN(CC([O-])=O)CC([O-])=O YPFNIPKMNMDDDB-UHFFFAOYSA-K 0.000 description 1
- ZAMOUSCENKQFHK-UHFFFAOYSA-N Chlorine atom Chemical compound [Cl] ZAMOUSCENKQFHK-UHFFFAOYSA-N 0.000 description 1
- 230000001133 acceleration Effects 0.000 description 1
- 238000005275 alloying Methods 0.000 description 1
- DJPURDPSZFLWGC-UHFFFAOYSA-N alumanylidyneborane Chemical class [Al]#B DJPURDPSZFLWGC-UHFFFAOYSA-N 0.000 description 1
- PNEYBMLMFCGWSK-UHFFFAOYSA-N aluminium oxide Inorganic materials [O-2].[O-2].[O-2].[Al+3].[Al+3] PNEYBMLMFCGWSK-UHFFFAOYSA-N 0.000 description 1
- 238000002048 anodisation reaction Methods 0.000 description 1
- 229910052786 argon Inorganic materials 0.000 description 1
- 239000000460 chlorine Substances 0.000 description 1
- 229910052801 chlorine Inorganic materials 0.000 description 1
- 230000007797 corrosion Effects 0.000 description 1
- 238000005260 corrosion Methods 0.000 description 1
- 230000007547 defect Effects 0.000 description 1
- 230000001934 delay Effects 0.000 description 1
- 230000006866 deterioration Effects 0.000 description 1
- 238000011161 development Methods 0.000 description 1
- 238000000605 extraction Methods 0.000 description 1
- 230000002349 favourable effect Effects 0.000 description 1
- 238000005242 forging Methods 0.000 description 1
- 239000007789 gas Substances 0.000 description 1
- 238000010348 incorporation Methods 0.000 description 1
- 229910044991 metal oxide Inorganic materials 0.000 description 1
- 150000004706 metal oxides Chemical class 0.000 description 1
- 230000000116 mitigating effect Effects 0.000 description 1
- 229910052757 nitrogen Inorganic materials 0.000 description 1
- 238000005498 polishing Methods 0.000 description 1
- 239000002244 precipitate Substances 0.000 description 1
- 238000001556 precipitation Methods 0.000 description 1
- 238000012545 processing Methods 0.000 description 1
- 238000003672 processing method Methods 0.000 description 1
- 230000000135 prohibitive effect Effects 0.000 description 1
- 230000009467 reduction Effects 0.000 description 1
- 238000005096 rolling process Methods 0.000 description 1
- 238000007711 solidification Methods 0.000 description 1
- 230000008023 solidification Effects 0.000 description 1
- 238000001228 spectrum Methods 0.000 description 1
- 238000005496 tempering Methods 0.000 description 1
- 238000012546 transfer Methods 0.000 description 1
- -1 type 3004 Inorganic materials 0.000 description 1
- 238000003466 welding Methods 0.000 description 1
- 229910052725 zinc Inorganic materials 0.000 description 1
Classifications
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C1/00—Making non-ferrous alloys
- C22C1/02—Making non-ferrous alloys by melting
- C22C1/026—Alloys based on aluminium
Definitions
- This invention relates to methods for improving the formability, and particularly the spinnability and drawability of alloys of the AI-Mg-Si type. It also relates to new formable AI-Mg-Si alloys, containing higher contents of elements which have hitherto been considered as impurities, such as iron, and to a lesser degree, copper and manganese.
- the methods and alloys of this invention involve the use of boron.
- Formability problems do not only concern alloys composed partially or entirely from waste.
- two common spinning alloys are types 6060 and 6063 (Aluminum Association, Inc. Washington DC), in which the iron limits are 0.30% and 0.35%, and the limits in copper and manganese are each 0.10% in both cases.
- the optimum iron content is kept below 0.25%, i.e. about 1/5 to 1/4 below the limits allowed in the specifications, if spinning difficulties should be avoided.
- the presence of an informal impurity limitation such as this has drawbacks and is costly, both for supplies and for processing work.
- the goal of Titus in using boron was to increase hardness, conductivity and resistance to corrosion.
- the US patents of Bonsack 1,920,963 and 1,921,998 teach an inexpensive and simple process or method for treating aluminum and aluminum alloys to introduce boron therein.
- the objective of such a treatment was to refine the grain, with a procedure hitherto complicated, difficult and expensive.
- the fine grain resulting from the Bonsack processing method or any other method results in improved properties for casting, forging, rolling, drawing, spinning, welding, etc.
- a fine grain results in improved physical and mechanical properties and reduces intolerance to impurities.
- the present invention as will be apparent from the following discussion, teaches alloys incorporating and requiring boron at concentrations greater than those necessary for grain refining, regardless of the methods or processes used to introduce boron into the casting.
- Bonsack is concerned with the composition of the alloy only, in that it relates to the alkaline and alkaline earth elements necessary for the effective acceleration of the reactions of its treatment.
- the present invention does not involve the elements of the composition for this purpose.
- Another aspect of the invention relates to the production of spinning alloys of the AI-Mg-Si type from waste aluminum alloys by the incorporation of boron.
- the waste can constitute a part (preferably more than 20%) or even the whole of the foundry charge.
- Different types of waste can be mixed to make up the composition of the alloy to be produced.
- scrap old and new aluminum sheet can be used to make boron-containing spinning alloys which resemble types 6060 and 6063 in composition and spinnability, but which have higher levels of impurities (iron , copper, manganese) than those that can be tolerated in these types of alloys.
- an additional aspect of the invention relates to the forming of rough can alloys produced from new metal scrap or mixtures, using boron to produce alloys with drawing and drawing properties. improved.
- the impurity contents can reach the following values (% by weight): 0.05 ⁇ Mn% 0.3; 0.1 % Cu ⁇ 0.3; 0.3 % Fe% 0.7.
- spinning alloy of the invention a new family of alloys is obtained, each alloy resembles a conventional AI-Mg-Si alloy by its composition and by its performance, but with limits noted for impurities known to interfere with performance, particularly iron, and to a lesser degree copper and manganese.
- the spinning alloys thus supplied include boron enhanced versions of types 6060, 6061, 6063, 6351 and the like.
- alloys 6061 and 6351 are reported below (% by weight): other elements: each ⁇ 0.05; total ⁇ 0.15
- boron is added to aluminum in amounts ranging from 20 to 150 parts per million (ppm) in addition to the amounts of boron used for grain control according to the usual practice (usually in combination with titanium).
- ppm parts per million
- alloys rich in impurities, in particular iron, and to a lesser extent in Cu and Mn do not spin well, even if they have received an addition of B + Ti for the refining of the grain according to prior art. It is only when the content of B is greater than that required for the refining of the grain, in alloys with high levels of impurities, that the results in accordance with the present invention are obtained.
- the boron content is between 20 and 80 ppm, and optionally between 30 and 50 ppm.
- Below 20 ppm of boron there is practically no improvement in spinnability or surface quality; beyond 150 ppm, no further improvement in the spinnability or the surface condition is observed, and the risks of a prohibitive increase in the wear of the dies or other tools increase; moreover, the surface of the products becomes difficult to polish and the possibility of appearance of defects during anodization is increased.
- the initial charge preferably contains more than 20% of waste other than A-GS (6060 or 6063).
- the billets can be spun under the usual conditions, and the products obtained have a good surface condition, while retaining the usual mechanical characteristics.
- Boron is preferably introduced into the molten bath before degassing, in the form of an aluminum-boron master alloy.
- the amount of waste that can be incorporated into the load can be up to 100%.
- compositions were cast with 100% offcuts (by weight): (see table on page 5)
- the castings were transformed into sheets according to the usual practice, the final thickness being 0.42 mm in the H19 state.
- the present invention provides a method for improving productivity by mitigating the factors which impede the formability of the alloys in sheet form.
- the invention achieves its objectives of improving the spinnability and formability characteristics of alloys of the AI-Mg-Si type, and improving such alloys in a simple and effective manner , and allows producers to use a high proportion of low quality scrap for the production of high quality alloys, with consequent energy savings and better productivity.
Landscapes
- Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Materials Engineering (AREA)
- Mechanical Engineering (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Manufacture And Refinement Of Metals (AREA)
- Heat Treatment Of Nonferrous Metals Or Alloys (AREA)
Description
- Cette invention concerne les méthodes d'amélioration de la formabilité, et particulièrement de la filabilité et de l'emboutissabilité des alliages du type AI-Mg-Si. Elle concerne en outre de nouveaux alliages AI-Mg-Si formables, contenant des teneurs plus élevées en éléments qui ont été considérés jusqu'ici comme des impuretés, tels que le fer, et à un degré moindre, le cuivre et le manganèse. Les méthodes et alliages de cette invention mettent en jeu l'utilisation du bore.
- Des changements récents dans les conditions économiques de l'usage de l'énergie ont rendu beaucoup plus souhaitable le recyclage des déchets en aluminium, car la production d'aluminium à partir de déchets consomme beaucoup moins d'énergie que la production à partir du minerai brut. En dépit de l'attrait économique du recyclage des déchets, les essais d'utilisation de proportions importantes de déchets dans la production des alliages de filage du type AI-Mg-Si, ont été gênés par une chute significative, et inacceptable, de la filabilité de tels alliages, lorsque le niveau des impuretés (y compris le fer, le cuivre et le manganèse) augmente. Comme il est forcé que les déchets contiennent plus d'impuretés que le métal vierge, une manière classique d'éviter le manque de filabilité a été d'utiliser une proportion plus faible de déchets dans la coulée pour faire des billettes de filage, et une proportion plus élevée de métal vierge, en allant même jusqu'à l'élimination totale des déchets. Cette solution classique empêche la mise en ceuvre des avantages économiques et d'économie d'énergie des déchets. Une autre solution conventionnelle est de restreindre les déchets utilisés pour la coulée à ceux ayant essentiellement la même composition que l'alliage à obtenir dans la billette. Cette solution conventionnelle est moins que satisfaisante, car elle limite le choix des déchets, impose le tri des déchets, et ne prévient pas toujours les difficultés de filage.
- Les problèmes de formabilité ne concernent pas uniquement les alliages composés partiellement ou entièrement à partir de déchets. Par exemple, deux alliages de filage courants sont les types 6060 et 6063 (Aluminium Association, Inc. Washington D. C.), dans lesquels les teneurs limites en fer sont respectivement 0,30 % et 0,35 %, et les limites en cuivre et en manganèse sont chacune 0,10 % dans les deux cas. L'expérience a montré cependant que la teneur en fer optimale est tenue en-dessous de 0,25 %, c'est-à-dire environ 1/5 à 1/4 en-dessous des limites autorisées dans les spécifications, si des difficultés de filage doivent être évitées. La présence d'une limitation d'impureté informelle telle que celle-ci a des inconvénients et est coûteuse, à la fois pour les approvisionnements et pour les travaux de transformation.
- Dans le formage par filage, la nature des problèmes qu'on peut rattacher au niveau d'impuretés concerne l'état de surface, ou la nécessité de réduire la vitesse d'extrusion pour sauvegarder l'état de surface. Les détériorations de l'état de surface semblent résulter de l'accumulation de métal ou d'oxyde métallique sur les surfaces de travail de la filière, accumulation qui ralentit le filage et rend la surface du profilé rugueuse. Dans les opérations d'emboutissage et d'étirage, telles qu'elles sont mises en jeu dans la fabrication des boîtes, un problème de formabilité souvent rencontré est la déchirure.
- Le bore a été utilisé dans les alliages d'aluminium dans le passé. Le brevet US 1.916.087 de Titus, divulgue des alliages à teneur en bore allant de 0,05 à 2,0 %, c'est-à-dire 500 à 20 000 ppm, beaucoup plus qu'il n'est employé dans la présente invention, comme il sera mis en évidence dans la discussion qui suit.
- Le but qu'avait Titus en employant le bore était d'augmenter la dureté, la conductivité et la résistance à la corrosion.
- Les brevets américains de Bonsack 1.920.963 et 1.921.998 enseignent un procédé non coûteux et simple ou méthode pour traiter l'aluminium et les alliages d'aluminium pour y introduire du bore. L'objectif d'un tel traitement était d'affiner le grain, avec une procédure jusqu'à présent compliquée, difficile et coûteuse. Le grain fin résultant de la méthode de traitement de Bonsack ou de toute autre méthode entraîne des propriétés améliorées pour la coulée, le forgeage, le laminage, l'étirage, le filage, le soudage etc... En outre, un grain fin entraîne des propriétés physiques et mécaniques améliorées et réduit l'intolérance aux impuretés. La présente invention, comme il sera dégagé dans la discussion qui suit, enseigne des alliages incorporant et nécessitant du bore à des concentrations supérieures à celles nécessaires pour l'affinage du grain, indépendamment des méthodes ou procédés utilisés pour introduire le bore dans la coulée.
- Bonsack est préoccupé de la composition de l'alliage seulement, en ce qu'elle se rapporte aux éléments alcalins et alcalino-terreux nécessaires pour l'accélération effective des réactions de son traitement. La présente invention ne met pas en jeu les éléments de la composition pour ce but.
- Le brevet US 3.676.111 de Weiser enseigne l'utilisation du bore en association avec le titane comme affineur de grain. Il peut être noté que l'utilisation du bore pour l'affinage du grain implique la plupart du temps son utilisation en association avec le titane.
- Le brevet US 3.198.625 de Stroup apprend l'utilisation du bore pour former des précipités d'aluminium contenant du bore pour l'extraction des impuretés des nuances extrêmement pures d'aluminium.
- A l'autre extrémité du spectre, le brevet US 3.262.762 de Bechtold enseigne l'utilisation de quantités importantes de bore en association avec l'aluminium pour former des pièces frittées à haute température.
- D'après la demande de brevet français FR-A-2.101.745, on connaît un procédé permettant d'obtenir un alliage AI-Mg-Si hautement formable, notamment par filage à la presse, dans lequel on fond une charge contenant notamment les éléments suivants : Cu, Fe, Mn, Ti et dans lequel on incorpore au bain une quantité de bore dépassant la quantité normalement nécessaire pour l'affinage du grain. Cependant, cette addition de bore, effectuée à l'aided'un alliage-mère AI-B, n'est pas suffisante en soi pour conférer à l'alliage une aptitude suffisante au filage, laquelle n'est obtenue que par un traitement intensif en milieu gazeux, en particulier en présence de chlore, argon ou azote et par un traitement d'homogénéisation après solidification (page 1, lignes 1-20, page 2, lignes 1-28, revendications 1-3).
- La méthode selon l'invention consiste donc, pour obtenir un alliage AI-Mg-Si contenant au moins les éléments mineurs suivants : Cu, Fe, Mn, hautement déformable à chaud et à froid, sans avoir recours à un affinage par voie gazeuse, à :
- - fondre une charge contenant au moins AI, Mg et Si et les éléments suivants (% en poids) :
- 0,1 ≤ Cu ≤ 0,3
- 0,3 ≤ Fe 0,7
- 0,05 ≤ Mn
- - incorporer au bain une quantité de bore allant de 20 à 150 ppm (en poids), en plus et au-delà de la quantité de bore présente, s'il y a lieu, pour l'affinage du grain.
- Selon l'invention, on a donc trouvé des méthodes pour atténuer les difficultés de formage des alliages d'aluminium du type AI-Mg-Si grâce à l'addition de bore au bain de coulée. Dans le cas des alliages de filage des types 6060 et 6063 dont les analyses sont les suivantes (% en poids) :

ou d'analyses voisines, le métal fondu est coulé en une billette pour filage. - Dans le cas d'une ébauche pour boîtes, avec un alliage type 3004, dont l'analyse est la suivante (% en poids) :

le métal fondu est coulé en un plateau qui est laminé en bande, et la bande est soumise aux opérations d'emboutissage et d'étirage pour l'obtention de boîtes. - Un autre aspect de l'invention concerne la production d'alliages de filage du type AI-Mg-Si à partir de déchets d'alliages à base d'aluminium par l'incorporation de bore. Les déchets peuvent constituer une partie (de préférence plus de 20 %) ou même la totalité de la charge de fonderie. Différents types de déchets peuvent être mélangés pour réaliser la composition de l'alliage qui doit être produit. Par exemple, des déchets de tôles d'aluminium anciennes et neuves peuvent être utilisés pour fabriquer des alliages de filage contenant du bore qui ressemblent aux types 6060 et 6063 par la composition et la filabilité, mais qui ont des teneurs plus élevées en impuretés (fer, cuivre, manganèse) que celles pouvant être tolérées dans ces types d'alliages.
- De façon similaire, un aspect additionnel de l'invention concerne le formage d'alliages ébauches de boîtes produits à partir de déchets de métaux neufs ou de mélange, par utilisation de bore pour produire des alliages avec des propriétés d'emboutissage et d'étirage améliorées.
- Les teneurs en impuretés peuvent atteindre les valeurs suivantes (% en poids) : 0,05 ≤ Mn % 0,3 ; 0,1 % Cu ≤ 0,3 ; 0,3 % Fe % 0,7.
- En accord avec l'aspect « alliage de filage de l'invention, une nouvelle famille d'alliages est obtenue, chaque alliage ressemble à un alliage classique AI-Mg-Si par sa composition et par ses performances, mais avec des limites relevées pour les impuretés connues comme gênant les performances, particulièrement le fer, et à un degré moindre le cuivre et le manganèse. Les alliages de filage ainsi fournis comprennent des versions améliorées par le bore des types 6060, 6061, 6063, 6351 et similaires.
- Les analyses des alliages 6061 et 6351 sont reportées ci-dessous (% en poids) :

- Selon les aspects « méthode » et « alliage » de l'invention, le bore est ajouté à l'aluminum en quantités allant de 20 à 150 parties par million (ppm) en plus des quantités de bore utilisées pour le contrôle du grain selon la pratique habituelle (en général en association avec le titane). En effet, les alliages riches en impuretés, en particulier le fer, et dans une moindre mesure en Cu et en Mn, ne se filent pas bien, même s'ils ont reçu une addition de B + Ti pour l'affinage du grain selon l'art antérieur. Ce n'est que lorsque la teneur en B est supérieure à celle requise pour l'affinage du grain, dans les alliages avec des niveaux d'impuretés élevés, que les résultats conformes à la présente invention sont obtenus.
- De préférence, la teneur en bore, ainsi définie est comprise entre 20 et 80 ppm, et éventuellement entre 30 et 50 ppm. Au-dessous de 20 ppm de bore, on n'observe pratiquement aucune amélioration de la filabilité ou de la qualité de surface ; au-delà de 150 ppm, aucune amélioration complémentaire de la filabilité ou de l'état de surface n'est observée, et les risques d'un accroissement prohibitif de l'usure des filières ou autres outillages augmentent ; de plus, la surface des produits devient difficile à polir et la possibilité d'apparition de défauts lors de l'anodisation est accrue.
- Le mécanisme par lequel l'addition de bore selon l'invention produit ses effets favorables n'est pas entièrement élucidé et la demanderesse ne désire pas être liée par une quelconque théorie ou mécanisme particulier à ce sujet. Mais il apparaît que les réactions de précipitation d'impuretés exposées dans l'art antérieur, en particulier dans les brevets américains US 3.198.625 et US 3.676.111 ne sont pas impliquées. On pense qu'en l'absence de bore, les oxydes ou autres composés des éléments d'alliage ou impuretés, ou un revêtement d'AI ou d'alumine elle-même, se forme à la surface des filières ou autres outillages. Un tel revêtement, lorsqu'il apparaît, retarde le filage, provoque des collages à chaud, rend la surface du produit rugueuse et peut provoquer des déchirures. On pense de plus que l'addition de bore selon l'invention, sous quelque forme qu'il soit dans l'alliage, peut-être sous forme d'un composé dur type borure, nettoie la filière ou maintient la surface des outillages propre.
- Un procédé selon la présente invention comprend :
- 1. l'élaboration d'un alliage à partir d'une charge contenant des déchets d'alliages à base d'Al, de manière à obtenir l'analyse suivante (en poids) :
- Si = 0,3-0,70 %
- Mn ≤ 0,3 %
- Mg = 0,3-0,75 %
- Fe = 0,25-0,70 %
- Cu ≤ 0,3 %
- B = 20 à 150 ppm en plus de celui présent, s'il y a lieu, dans le but d'affinage du grain
- Cr ≤ 0,10 %
- Zn ≤ 0,10 %
- Ti ≤ 0,05 %
- Autres chacun ≤ 0,05 %
- Autres total ≤ 0,15 %
- Reste aluminium
- 2. la coulée de l'alliage sous forme d'une billette.
- 3. l'homogénéisation de ladite billette à une température supérieure à 565 °C pendant une durée supérieure à 4 h.
- 4. le refroidissement de ladite billette, jusqu'à une température inférieure à 250 °C à une vitesse de refroidissement moyenne supérieure à 100 °C/h, au-dessus de 250 °C.
- La charge initiale contient, de préférence, plus de 20 % de déchets autres que les A-GS (6060 ou 6063).
- Dans ces conditions, les billettes peuvent être filées dans les conditions habituelles, et les produits obtenus présentent un bel état de surface, tout en conservant les caractéristiques mécaniques habituelles. Le bore est de préférence introduit dans le bain fondu avant le dégazage, sous forme d'alliage mère aluminium-bore.
- La quantité de déchets incorporables à la charge peut aller jusqu'à 100%.
- On a élaboré avec 100 % de chutes, les coulées de compositions suivantes (en poids) :
(voir tableau page 5)
- Les alliages A, B, C, E, F, sont conformes à l'invention ; les alliages 6063 et 6060 sont des alliages de comparaison élaborés avec 100 % de chutes de la même nuance. L'alliage D a été élaboré comme les alliages A, B, C, E, F, mais l'addition de bore y a été omise. Ces alliages ont été coulée sous forme de billettes 0 95 mm, homogénéisées à 580 °C pendant 8 h et filées à chaud sous forme de profilés tubulaires à ailettes, avec un rapport de corroyage de 90, dans deux conditions différentes :
- a) conditions sévères : température (510 °C) et vitesse de filage (V = 120 m/mn) élevées,
- b) conditions normales : température (480 °C) et vitesse de filage (V = 50 m/mn) habituelles.
- L'aspect des profilés est donné dans le tableau Il :

- On peut noter le très mauvais comportement de l'alliage D sans bore. Les caractéristiques de traction après revenu 8 h à 175 °C sont données dans le tableau III.


- L'alliage 3004 selon l'Aluminium Association est un alliage utilisable pour la fabrication de boîtes pour boissons. Son analyse est la suivante (en poids) :
- Si 0,30 %
- Fe 0,70 %
- Cu 0,25 %
- Mn 1,0 à 1,5 %
- Mg ≤ 0,8 à 1,3%
- Zn 0,25 %
- Autres chacun ≤ 0,05 %
- Autres total ≤ 0,15 %
- Reste: aluminium
- Dans chacune de deux coulées de 40 tonnes d'alliage, type 3004, on a introduit du bore, l'addition étant faite sous forme de 100 kg d'alliage-mère ayant une composition AI = 96 %, B = 4 % ; les introductions ont été faites durant le transfert du métal entre le four de fusion et le four de maintien.
- Les coulées ont été transformées en tôles suivant la pratique habituelle, l'épaisseur finale étant de 0,42 mm à l'état H19.
- Le métal a été ensuite transformé en corps de boîtes de boissons sur des presses d'emboutissage- étirage à grande vitesse. En 24 heures de production, il y a eu 19 casses, c'est-à-dire les cas où le métal se déchire au cours de l'emboutissage ou de l'étirage. Ceci représente une réduction de 30 % du nombre de casses rencontrées en moyenne sur cet ensemble de presses, quand on y travaille du 3004 standard sans addition de bore.
- De plus, pratiquement aucun polissage des outils n'a été nécessaire en l'absence de dépôts sur les outillages des presses.
- D'après ce qui précède, on peut constater que la présente invention fournit une méthode pour améliorer la productivité en atténuant les facteurs qui font obstacle à la formabilité des alliages sous forme de tôles.
- En résumé, on peut voir d'après la description précédente que l'invention atteint ses objectifs d'amélioration des caractéristiques de filabilité et de formabilité des alliages type AI-Mg-Si, et l'amélioration de tels alliages de manière simple et efficace, et permet aux producteurs d'utiliser une forte proportion de chutes de basse qualité pour la production d'alliages de haute qualité, avec en conséquence, des économies d'énergie et une meilleure productivité.
Claims (8)


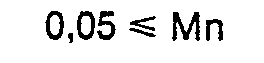
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| US26387581A | 1981-05-15 | 1981-05-15 | |
| US263875 | 1994-06-22 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0069026A1 EP0069026A1 (fr) | 1983-01-05 |
| EP0069026B1 true EP0069026B1 (fr) | 1985-08-28 |
Family
ID=23003615
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP82420063A Expired EP0069026B1 (fr) | 1981-05-15 | 1982-05-12 | Méthode pour améliorer la formabilité des alliages du type aluminium-magnésium-silicium |
Country Status (7)
| Country | Link |
|---|---|
| EP (1) | EP0069026B1 (fr) |
| JP (1) | JPS57194226A (fr) |
| BE (1) | BE893192A (fr) |
| CH (1) | CH652751A5 (fr) |
| DE (1) | DE3265790D1 (fr) |
| FR (1) | FR2505877A1 (fr) |
| IT (1) | IT1190819B (fr) |
Families Citing this family (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| NO174165C (no) * | 1992-01-08 | 1994-03-23 | Elkem Aluminium | Fremgangsmåte ved kornforfining av aluminium samt kornforfiningslegering for utförelse av fremgangsmåten |
| US6004409A (en) * | 1997-01-24 | 1999-12-21 | Kaiser Aluminum & Chemical Corporation | Production of high quality machinable tolling plate using brazing sheet scrap |
| DE10031744A1 (de) | 2000-06-29 | 2002-01-17 | Sanguibio Tech Ag | Mit Blutplasma verträgliche, vernetzte und mit Polyalkylenoxiden konjugierte Säugetierhämoglobine als künstliche medizinische Sauerstoffträger, ihre Herstellung und ihre Verwendung |
| JP2002302728A (ja) * | 2001-04-09 | 2002-10-18 | Hoei Kogyo Kk | 鋳造鍛造用アルミニウム合金、アルミニウム鋳造鍛造品及び製造方法 |
| CN105624442B (zh) * | 2016-01-11 | 2018-05-25 | 南昌大学 | 一种快速溶硅法生产6063铝合金棒的方法 |
| CN110306085B (zh) * | 2019-07-23 | 2021-03-23 | 慈溪市宜美佳铝业有限公司 | 一种适用汽车门槛的多腔体高强度6061铝合金及其制备方法 |
| CN113649415B (zh) * | 2021-08-18 | 2023-05-09 | 江苏中天科技股份有限公司 | 一种高强度铝合金焊丝制备工艺 |
| CN113862498B (zh) * | 2021-08-19 | 2022-08-02 | 河南泰鸿新材料有限公司 | 一种载货汽车油箱用高强度铝板材及其生产方法 |
Family Cites Families (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE2034838A1 (de) * | 1970-07-14 | 1972-01-20 | Vaw Leichtmetall Gmbh | Verfahren zur Verbesserung der Verpreß barkeit von Aluminium Legierungen der Gattung AlMgSi |
| DE3008358C2 (de) * | 1980-03-05 | 1981-07-09 | Vereinigte Aluminium-Werke Ag, 5300 Bonn | Verwendung von aus Aluminiumgußlegierungen und Aluminiumknetlegierungen vermischten Altschrotten zur Herstllung von Walzhalbzeugen |
-
1982
- 1982-05-12 EP EP82420063A patent/EP0069026B1/fr not_active Expired
- 1982-05-12 FR FR8208618A patent/FR2505877A1/fr not_active Withdrawn
- 1982-05-12 DE DE8282420063T patent/DE3265790D1/de not_active Expired
- 1982-05-13 IT IT21225/82A patent/IT1190819B/it active
- 1982-05-14 JP JP57082302A patent/JPS57194226A/ja active Pending
- 1982-05-14 BE BE0/208096A patent/BE893192A/fr not_active IP Right Cessation
- 1982-05-14 CH CH3010/82A patent/CH652751A5/fr not_active IP Right Cessation
Also Published As
| Publication number | Publication date |
|---|---|
| JPS57194226A (en) | 1982-11-29 |
| DE3265790D1 (en) | 1985-10-03 |
| FR2505877A1 (fr) | 1982-11-19 |
| IT8221225A0 (it) | 1982-05-13 |
| BE893192A (fr) | 1982-11-16 |
| EP0069026A1 (fr) | 1983-01-05 |
| CH652751A5 (fr) | 1985-11-29 |
| IT1190819B (it) | 1988-02-24 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CA2249464C (fr) | Alliage thixotrope aluminium-silicium-cuivre pour mise en forme a l'etat semi-solide | |
| EP0292411B1 (fr) | Alliage d'aluminium pour tôles minces adaptées a l'obtention de couvercles et de corps de boîtes et procédé de fabrication desdites tôles | |
| SK62596A3 (en) | Lead-free 6xxx aluminum alloy | |
| EP0158571A1 (fr) | Alliages al-cu-li-mg à très haute résistance mécanique spécifique | |
| EP0756017B1 (fr) | Alliage aluminium-cuivre-magnésium à résistance élevée au fluage | |
| JPWO2017110869A1 (ja) | 缶ボディ用アルミニウム合金板及びその製造方法 | |
| EP0069026A1 (fr) | Méthode pour améliorer la formabilité des alliages du type aluminium-magnésium-silicium | |
| Foerster | HiLoN: A new approach to magnesium die casting | |
| JPH09125181A (ja) | 鍛造用アルミニウム合金 | |
| JPH11511806A (ja) | InおよびSnを含有する切削可能なアルミニウム合金とその製造方法 | |
| JPH1112705A (ja) | 切削性に優れた高強度アルミニウム合金鍛造品の製造方法 | |
| WO2022181307A1 (fr) | Procédé de fabrication d'un matériau extrudé en alliage d'aluminium | |
| US4116686A (en) | Copper base alloys possessing improved processability | |
| KR100559689B1 (ko) | 절삭성이 뛰어난 알루미늄합금과, 단조품의 제조방법 및 단조품 | |
| US6004409A (en) | Production of high quality machinable tolling plate using brazing sheet scrap | |
| WO2023187301A1 (fr) | Tôle en alliage 6xxx de recyclage et procédé de fabrication | |
| RU2284364C2 (ru) | Антифрикционный сплав и способ изготовления биметаллической заготовки для подшипников из этого сплава | |
| JPS6014828B2 (ja) | 圧延半製品の製法 | |
| JP2025514728A (ja) | 缶ボディ用アルミニウム合金板及びその製造方法 | |
| JPH11323456A (ja) | アルミニウム合金鋳塊の製造方法 | |
| JP5435266B2 (ja) | 疲労強度,靭性及び光輝性に優れたアルマイト処理用アルミニウム合金展伸材及びその製造方法 | |
| JPWO2018235272A1 (ja) | アルミニウム合金およびアルミニウム合金鋳物品 | |
| JP2004162101A (ja) | 切削性に優れたアルミニウム合金圧延材およびその製造方法 | |
| EP0064468B1 (fr) | Procédé de fabrication de feuilles en alliages d'aluminium-fer hypoeutectiques | |
| JP2008111195A (ja) | 切削性に優れたアルミニウム合金圧延材およびその製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Designated state(s): DE GB NL SE |
|
| 17P | Request for examination filed |
Effective date: 19830119 |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: CEGEDUR SOCIETE DE TRANSFORMATION DE L'ALUMINIUM P |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Designated state(s): DE GB NL SE |
|
| REF | Corresponds to: |
Ref document number: 3265790 Country of ref document: DE Date of ref document: 19851003 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Effective date: 19860512 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Effective date: 19860513 |
|
| PLBI | Opposition filed |
Free format text: ORIGINAL CODE: 0009260 |
|
| 26 | Opposition filed |
Opponent name: VEREINIGTE ALUMINIUM-WERKE AG, BERLIN UND BONN Effective date: 19860526 |
|
| NLR1 | Nl: opposition has been filed with the epo |
Opponent name: VEREINIGTE ALUMINIUM-WERKE AG |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Effective date: 19861201 |
|
| NLV4 | Nl: lapsed or anulled due to non-payment of the annual fee | ||
| GBPC | Gb: european patent ceased through non-payment of renewal fee | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Effective date: 19870203 |
|
| RDAG | Patent revoked |
Free format text: ORIGINAL CODE: 0009271 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: PATENT REVOKED |
|
| 27W | Patent revoked |
Effective date: 19870328 |
|
| GBPR | Gb: patent revoked under art. 102 of the ep convention designating the uk as contracting state | ||
| EUG | Se: european patent has lapsed |
Ref document number: 82420063.8 Effective date: 19870225 |