EP0048505B1 - Verfahren und Vorrichtung zur kontinuierlichen Beschichtung eines Feststoffelektrolyten mit einem katalytisch aktiven Metall - Google Patents
Verfahren und Vorrichtung zur kontinuierlichen Beschichtung eines Feststoffelektrolyten mit einem katalytisch aktiven Metall Download PDFInfo
- Publication number
- EP0048505B1 EP0048505B1 EP81200856A EP81200856A EP0048505B1 EP 0048505 B1 EP0048505 B1 EP 0048505B1 EP 81200856 A EP81200856 A EP 81200856A EP 81200856 A EP81200856 A EP 81200856A EP 0048505 B1 EP0048505 B1 EP 0048505B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- roll
- solid
- felt
- state electrolyte
- carbon
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired
Links
Images
Classifications
-
- C—CHEMISTRY; METALLURGY
- C25—ELECTROLYTIC OR ELECTROPHORETIC PROCESSES; APPARATUS THEREFOR
- C25D—PROCESSES FOR THE ELECTROLYTIC OR ELECTROPHORETIC PRODUCTION OF COATINGS; ELECTROFORMING; APPARATUS THEREFOR
- C25D7/00—Electroplating characterised by the article coated
- C25D7/06—Wires; Strips; Foils
- C25D7/0614—Strips or foils
-
- C—CHEMISTRY; METALLURGY
- C25—ELECTROLYTIC OR ELECTROPHORETIC PROCESSES; APPARATUS THEREFOR
- C25D—PROCESSES FOR THE ELECTROLYTIC OR ELECTROPHORETIC PRODUCTION OF COATINGS; ELECTROFORMING; APPARATUS THEREFOR
- C25D5/00—Electroplating characterised by the process; Pretreatment or after-treatment of workpieces
- C25D5/54—Electroplating of non-metallic surfaces
- C25D5/56—Electroplating of non-metallic surfaces of plastics
Definitions
- the invention relates to a method for the continuous coating of a solid electrolyte according to the preamble of claim 1 and a device according to the preamble of claim 4.
- aqueous electrolysis especially in the production of hydrogen by water decomposition, more and more solid electrolytes based on organic plastics are used. It turns out to be necessary to coat such solid electrolytes, which are usually in the form of foils, with a suitable electrocatalyst, usually a platinum metal.
- a coating method which is based on electrolytic deposition of the metal in question, and a corresponding apparatus is known from DE-OS 28 21 271.
- the plastic film to be coated is first impregnated with an aqueous metal salt solution and then inserted into a sandwich electrolysis cell and subjected to electrolysis, the metal being deposited on the cathode side.
- the invention is based on the object of specifying a method and a device for the continuous coating of a solid electrolyte with a catalytically active metal, as a result of which a perfect and uniform deposition is ensured in a simple and economical manner even on large-area foils. In particular, this should enable large-scale industrial production.
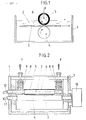
- FIG. 1 schematically shows a first device suitable for carrying out the method.
- a rectangular tub 1 which may consist of polypropylene, for example, there is a water bath 2 (distilled or demineralized water).
- the two rollers 4 and 5 serve as electrodes, and these are expediently arranged with a horizontal axis.
- the lower roller 4 serving as the anode, which preferably consists of platinized titanium, is completely flooded by the water bath 2, while the upper roller 5, which advantageously acts of corrosion-resistant steel and acts as a cathode, is only immersed in the water in the electrolysis area.
- the solid electrolyte 3 to be coated which is in the form of a film, is located with the interposition of a carbon felt 6 between the two rollers 4 and 5.
- the felt 6 is arranged on the cathode side, in the present example envelops the roller 5 coaxially and rotates synchronously with the Roller. It is firmly connected to the latter, for example by means of plastic adhesive (epoxy resin).
- the contact pressure is indicated by a vertical arrow F.
- Fig. 2 shows a semi-schematic longitudinal section through an embodiment of the device.
- a frame 7 of the roll stand is installed, in which a lower roll 4 serving as an anode is made of platinum-coated titanium. It is driven by a drive motor 10.
- the contact pressure of the roller 5 can be optimally adapted to the respective conditions by selecting the spring preload, which can be adjusted using the fastening screws.
- the spring force is indicated by arrows F pointing vertically downwards.
- the rollers 4, 5 are provided with power supplies 11, 12. 3 shows the cross section of the solid electrolyte to be coated in the form of a film.
- the level of the water bath 2 (distilled or demineralized water) is not essential. The water can partially or completely cover the upper roller.
- the apparatus is not drawn to scale.
- the roller width can be a multiple in relation to the illustration and depends on the width of the film to be coated.
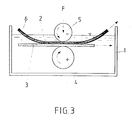
- Fig. 3 shows a schematic cross section through another embodiment of the device.
- the trough 1, the water bath 2, the solid electrolyte 3 in the form of a film and the lower roller 4 serving as an anode (positive pole) largely correspond to the arrangement according to FIG. 1.
- the upper roller 5, which acts as the cathode, does not, however, carry a sheath, but rather the one Felt 6 made of carbon is merely placed loosely between the solid electrolyte 3 and the roller 5 on the cathode side and guided in the area of the rollers parallel to the solid electrolyte 3.
- This arrangement allows the felt 6 to be replaced quickly if circumstances so require (other dimensions, e.g. thickness, physico-chemical nature, wear, etc.).
- rollers can also be realized by other arrangements.
- the rollers can also be arranged vertically or obliquely (at an angle to the horizontal).
- the solid electrolyte film was boiled in 1 N hydrochloric acid to remove the unreacted platinum complex salt.
- the density of the deposited platinum layer was about 0.5 mg / cm z .
- the method is not limited to the aforementioned example.
- all catalytically active metals from suitable salt solutions can be continuously deposited on the surface of a solid electrolyte in this way.
- the method achievable with the device according to FIG. 3 can also be used as a variant.
- the method and the device according to the invention enable the continuous and large-area coating of solid electrolytes with catalytically active metals, in particular noble metals, with firmly adhering surface layers of great uniformity being obtained.
Landscapes
- Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Electrochemistry (AREA)
- Materials Engineering (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Electrolytic Production Of Non-Metals, Compounds, Apparatuses Therefor (AREA)
- Electrodes For Compound Or Non-Metal Manufacture (AREA)
Description
- Die Erfindung geht aus von einem Verfahren zur kontinuierlichen Beschichtung eines Feststoffelektrolyten nach der Gattung des Anspruchs 1 und einer Vorrichtung nach der Gattung des Anspruchs 4.
- In der wässerigen Elektrolyse, insbesondere bei der Herstellung von Wasserstoff durch Wasserzersetzung werden immer mehr Feststoffelektrolyten auf der Basis organischer Kunststoffe eingesetzt. Es erweist sich als notwenig, derartige Feststoffelektrolyte, welche in der Regel als Folien vorliegen, mit einem geeigneten Elektrokatalysator, meist einem Platinmetall zu beschichten. Ein derartiges Beschichtungsverfahren, welches auf einer elektrolytischen Abscheidung des betreffenden Metalls beruht, sowie eine entsprechende Apparatur ist aus der DE-OS 28 21 271 bekannt. Dabei wird die zu beschichtende Kunststoff-Folie zunächst mit einer wässerigen Metallsalzlösung imprägniert und dann in eine Sandwich-Elektrolysezelle eingesetzt und einer Elektrolyse unterworfen, wobei das Metall kathodenseitig abgeschieden wird.
- Verfahren und Apparatur der beschriebenen Art genügen wohl Laboratoriumszwecken und kleineren Abmessungen. Bei der Beschichtung grossflächiger Folien und grosser Mengen ergeben sich Schwierigkeiten, vor allem bezüglich Einhaltung der Badtemperatur und Gleichmässigkeit des Elektrolyseprozesses. Zudem wäre eine derartige Methode wenig wirtschaftlich. Es besteht daher ein Bedürfnis, das Verfahren zu verbessern und eine geeignetere Apparatur vorzuschlagen.
- Der Erfindung liegt die Aufgabe zugrunde, ein Verfahren sowie eine Vorrichtung zur kontinuierlichen Beschichtung eines Feststoffelektrolyten mit einem katalytisch aktiven Metall anzugeben, wodurch eine einwandfreie und gleichmässige Abscheidung auch auf grossflächigen Folien in einfacher und wirtschaftlicher Weise gewährleistet wird. Es soll dadurch insbesondere eine industrielle Grossproduktion ermöglicht werden.
- Diese Aufgabe wird erfindungsgemäss durch die Merkmale der Ansprüche 1 und 4 gelöst.
- Die Erfindung wird anhand der nachfolgenden, durch Figuren erläuterten Ausführungsbeispiele beschrieben.
- Dabei zeigt:
- Fig. 1 einen schematischen Querschnitt durch eine Ausführung der Vorrichtung,
- Fig. 2 einen halbschematischen Längsschnitt durch eine Ausführung der Vorrichtung,
- Fig. 3 einen schematischen Querschnitt durch eine andere Ausführung der Vorrichtung.
- In Fig. 1 ist eine zur Durchführung des Verfahrens geeignete erste Vorrichtung schematisch dargestellt. In einer rechteckigen Wanne 1, welche beispielsweise aus Polypropylen bestehen kann, befindet sich ein Wasserbad 2 (destilliertes, bzw. vollentsalztes Wasser). Als Elektroden dienen die beiden Walzen 4 und 5, wobei diese zweckmässigerweise horizontalachsig angeordnet sind. Die als Anode dienende untere Walze 4, welche bevorzugt aus platiniertem Titan besteht, wird vom Wasserbad 2 vollständig überflutet, während die als Kathode wirkende obere Walze 5, die vorteilhafterweise aus korrosionsbeständigem Stahl besteht, nur im Elektrolysebereich in das Wasser eintaucht. Der zu beschichtende Feststoffelektrolyt 3, welcher als Folie vorliegt, befindet sich unter Zwischenschaltung eines Filzes 6 aus Kohlenstoff zwischen den beiden Walzen 4 und 5. Der Filz 6 ist auf der Kathodenseite angeordnet, umhüllt im vorliegenden Beispiel die Walze 5 koaxial und rotiert synchron mit der Walze. Er ist mit letzterer beispielsweise mittels Kunststoffkleber (Epoxyharz) fest verbunden. Die Anpresskraft ist durch einen vertikalen Pfeil F angedeutet.
- Fig. 2 stellt einen halbschematischen Längsschnitt durch eine Ausführung der Vorrichtung dar. In einer rechteckförmigen Wanne 1 aus Polypropylen ist ein Rahmen 7 des Walzengerüstes eingebaut, in welchem eine als Anode dienende untere Walze 4 aus platiniertem Titan fest gelagert ist. Sie wird über einen Antriebsmotor 10 angetrieben. Eine als Kathode dienende obere Walze 5 aus rostfreiem Stahl, welche einen Filz 6 aus Kohlenstoff als fest mit Kunstharz aufgeklebte Ummantelung besitzt, ist vertikal verschiebbar in isolierten Lagern 8 gelagert, welche sich ihrerseits über Federn 9 auf dem Rahmen 7 abstützen. Der Anpressdruck der Walze 5 kann durch Wahl der Federvorspannung, welche über die Befestigungsschrauben eingestellt werden kann, den jeweiligen Verhältnissen optimal angepasst werden. Die Federkraft ist durch vertikal nach unten gerichtete Pfeile F angedeutet. Die Walzen 4, 5 sind mit Stromzuführungen 11, 12 versehen. 3 stellt den Querschnitt des zu beschichtenden Feststoffelektrolyten in Form einer Folie dar. Das Niveau des Wasserbades 2 (destilliertes bzw. vollentsalztes Wasser) ist nicht wesentlich. Das Wasser kann die obere Walze teilweise oder ganz bedecken. Die Apparatur ist nicht massstäblich gezeichnet. Insbesondere kann die Walzenbreite im Verhältnis zur Darstellung ein Vielfaches betragen und richtet sich nach der Breite der zu beschichtenden Folie.
- Fig. 3 zeigt einen schematischen Querschnitt durch eine andere Ausführung der Vorrichtung. Die Wanne 1, das Wasserbad 2, der als Folie vorliegende Feststoffelektrolyt 3 sowie die als Anode (positiver Pol) dienende untere Walze 4 entsprechen weitgehend der Anordnung gemäss Fig. 1. Die obere, als Kathode wirkende Walze 5 trägt jedoch keine Ummantelung, sondern der Filz 6 aus Kohlenstoff wird lediglich lose zwischen Feststoffelektrolyt 3 und Walze 5 kathodenseitig hineingelegt und im Bereich der Walzen planparallel zum Feststoffelektrolyten 3 geführt. Diese Anordnung erlaubt ein rasches Auswechseln des Filzes 6, falls die Umstände es erfordern (andere Dimensionen, z.B. Dicke, physikalisch-chemische Beschaffenheit, Abnutzung etc.).
- Die Erfindung ist nicht auf die in den Figuren dargestellten Ausführungen beschränkt. Das Prinzip der Walzen lässt sich auch durch andere Anordnungen verwirklichen. Beispielsweise können die Walzen auch vertikalachsig oder schief (unter einem Winkel zur Horizontalen) angeordnet sein.
- Siehe Fig. und Fig. 2.
- Eine getrocknete Folie aus Feststoffelektrolyt (Basis: perfluorierte Sulfonsäure: Handelsname «Nafion» von Du Pont de Nemours) mit einer quadratischen Fläche von 250 mm Seitenlänge und einer Dicke von 0,2 mm wurde in einer Lösung von 0,5 Gew.-% Pt (NH3)2 (N02)2 (Diamminplatindinitrit) in destilliertem Wasser bei 90 °C während 30 Min. imprägniert. Nach der Imprägnierung wurde die Folie aus der Lösung entfernt und mit destilliertem Wasser abgespült. Daraufhin wurde die Folie in der Vorrichtung gemäss Fig. 2 einem Elektrolyseprozess unterworfen, indem sie zwischen den Walzen 4 und 5 durchgeführt wurde. Die Abscheidung der metallischen Platinschicht auf der Kathodenseite erfolgte unter folgenden Bedingungen:
- Totale Anpresskraft 2F der
- Federn: 220 N
- Stromstärke: 30 A
- Umdrehungsgeschwindigkeit der
- unteren Walze: 0,17/min
- Entsprechende Vorschubgeschwindigkeit
- der Folie: 1,6 cm/min
- Wasserbadtemperatur: 25 °C
- Nach beendetem Abscheidungsprozess wurde die Feststoffelektrolyt-Folie zwecks Entfernung des nicht umgesetzten Platinkomplexsalzes in 1 N Salzsäure ausgekocht. Die Belegungsdichte der abgeschiedenen Platinschicht betrug ca. 0,5 mg/cmz.
- Selbstverständlich ist das Verfahren nicht auf das vorgenannte Beispiel beschränkt. Grundsätzlich können alle katalytisch aktiven Metalle aus geeigneten Salzlösungen auf diese Art und Weise kontinuierlich auf der Oberfläche eines Feststoffelektrolyten abgeschieden werden. Dabei kann als Variante auch das mit der Vorrichtung gemäss Fig. 3 erzielbare Verfahren zur Anwendung kommen.
- Durch das erfindungsgemässe Verfahren und die erfindungsgemässe Vorrichtung wird die kontinuierliche und grossflächige Beschichtung von Feststoffelektrolyten mit katalytisch aktiven Metallen, insbesondere Edelmetallen ermöglicht, wobei fest haftende Oberflächenschichten grosser Gleichmässigkeit erhalten werden.
-
- 1 Wanne
- 2 Wasserbad
- 3 Feststoffelektrolyt (Folie)
- 4 Untere Walze (Anode)
- 5 Obere Walze (Kathode)
- 6 Filz aus Kohlenstoff
- 7 Rahmen des Walzengerüstes
- 8 Isoliertes Lager der oberen Walze
- 9, Feder
- 10 Antriebsmotor
- 11 Stromzuführung zur unteren Walze (positiver Pol)
- 12Stromzuführung zur oberen Walze (negativer Pol)
Claims (9)
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CH704980 | 1980-09-19 | ||
| CH7049/80 | 1980-09-19 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0048505A1 EP0048505A1 (de) | 1982-03-31 |
| EP0048505B1 true EP0048505B1 (de) | 1984-05-30 |
Family
ID=4319140
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP81200856A Expired EP0048505B1 (de) | 1980-09-19 | 1981-07-30 | Verfahren und Vorrichtung zur kontinuierlichen Beschichtung eines Feststoffelektrolyten mit einem katalytisch aktiven Metall |
Country Status (3)
| Country | Link |
|---|---|
| US (1) | US4396469A (de) |
| EP (1) | EP0048505B1 (de) |
| DE (1) | DE3163881D1 (de) |
Families Citing this family (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CH656402A5 (de) * | 1983-05-06 | 1986-06-30 | Bbc Brown Boveri & Cie | Kathodischer stromkollektor. |
| FR2555192B1 (fr) * | 1983-11-21 | 1987-06-12 | Elf France | Procede de traitement thermique de charges hydrocarbonees en presence d'additifs qui diminuent la formation de coke |
| CH663221A5 (de) * | 1984-01-26 | 1987-11-30 | Bbc Brown Boveri & Cie | Verfahren zur kontinuierlichen beschichtung eines feststoffelektrolyten mit einem katalytisch aktiven metall. |
| DE3533597A1 (de) * | 1985-09-18 | 1987-04-16 | Biotronik Mess & Therapieg | Herzschrittmacher |
| US4661213A (en) * | 1986-02-13 | 1987-04-28 | Dorsett Terry E | Electroplate to moving metal |
| US4959132A (en) * | 1988-05-18 | 1990-09-25 | North Carolina State University | Preparing in situ electrocatalytic films in solid polymer electrolyte membranes, composite microelectrode structures produced thereby and chloralkali process utilizing the same |
| DE19720688C1 (de) * | 1997-05-16 | 1998-06-18 | Forschungszentrum Juelich Gmbh | Verfahren zur Herstellung einer Elektroden-Festelektrolyt-Einheit mit einer katalytisch aktiven Schicht |
| DE19908920A1 (de) * | 1999-03-02 | 2000-09-07 | Buna Sow Leuna Olefinverb Gmbh | Verfahren zur Herstellung von elektrisch leitfähigen Folien auf Basis von Stärkeestern |
| CN102383159A (zh) * | 2011-08-09 | 2012-03-21 | 长春一汽富维高新汽车饰件有限公司 | 粗化生产与三价铬电解工艺合并的装置及方法 |
| KR102674173B1 (ko) * | 2023-10-31 | 2024-06-12 | 주식회사 태성 | 수평 이송방식의 2차 전지용 음극재 도금장치 및 그 도금방법 |
Family Cites Families (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US936472A (en) * | 1909-06-18 | 1909-10-12 | Wilhelm Pfanhauser | Mechanical arrangement for electroplating objects. |
| US2540602A (en) * | 1946-07-03 | 1951-02-06 | Lockheed Aircraft Corp | Method and apparatus for the surface treatment of metals |
| US3806441A (en) * | 1972-09-11 | 1974-04-23 | Norton Co | Flap belt electroplating apparatus |
| DE2647108A1 (de) * | 1976-10-19 | 1978-04-20 | Felten & Guilleaume Carlswerk | Verfahren und vorrichtung zur kontinuierlichen metallisierung von nichtmetallischen endlosfasern |
| CH634881A5 (de) * | 1978-04-14 | 1983-02-28 | Bbc Brown Boveri & Cie | Verfahren zum elektrolytischen abscheiden von metallen. |
| FR2438692A1 (fr) * | 1978-10-12 | 1980-05-09 | Sumitomo Electric Industries | Procede de galvanoplastie pour la production continue de metal poreux sous forme de ruban |
-
1981
- 1981-07-30 EP EP81200856A patent/EP0048505B1/de not_active Expired
- 1981-07-30 DE DE8181200856T patent/DE3163881D1/de not_active Expired
- 1981-09-17 US US06/302,986 patent/US4396469A/en not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| DE3163881D1 (en) | 1984-07-05 |
| EP0048505A1 (de) | 1982-03-31 |
| US4396469A (en) | 1983-08-02 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE3603856C2 (de) | Verfahren und Vorrichtung zur Galvanisierung von ebenen Werkstücken wie Leiterplatten | |
| DE2217879C3 (de) | Verfahren und Galvanisierungszelle zur kontinuierlichen elektrolytischen Herstellung einer Eisenfolie | |
| AT401739B (de) | Vorrichtung zur aufbereitung von metallhaltigen flüssigkeiten durch ionenaustausch und gleichzeitige oder periodische regenerierung des ionenaustauscherharzes durch elektrodialyse | |
| DE69015517T2 (de) | Kontinuierliche Elektroplattierung von elektrisch leitendem Schaum. | |
| DE2821271C2 (de) | Verfahren und Vorrichtung zum elektrolytischen Abscheiden von Metallen auf einem Feststoffelektrolyten und beschichteter Feststoffelektrolyt | |
| DE69122910T2 (de) | Verfahren zur Kupfer-Elektroplattierung | |
| EP0291760A2 (de) | Druckplattenträger sowie Verfahren und Vorrichtung zu dessen Herstellung | |
| DE3236545A1 (de) | Verfahren zum elektroplattieren und vorrichtung zur durchfuehrung des verfahrens | |
| DE112013004539T5 (de) | Verfahren zur Herstellung eines Aluminiumfilms und Verfahren zur Herstellung einer Aluminiumfolie | |
| EP3666931A1 (de) | Verfahren zur herstellung eines mit einer beschichtung aus chrom und chromoxid beschichteten metallbands auf basis einer elektrolytlösung mit einer dreiwertigen chromverbindung | |
| EP0048505A1 (de) | Verfahren und Vorrichtung zur kontinuierlichen Beschichtung eines Feststoffelektrolyten mit einem katalytisch aktiven Metall | |
| DE60133819T2 (de) | Gasdiffusionselektrode, herstellungsverfahren dafür und diese verwendende brennstoffzelle | |
| DE68904002T2 (de) | Verfahren zur elektrolytischen metallbeschichtung eines metallsubstrates in form eines streifens und vorrichtung dazu. | |
| DE69015113T2 (de) | Anode einer Elektroplattierungszelle. | |
| DE3317564A1 (de) | Vorrichtung und verfahren zur metallbandbeschichtung | |
| EP0151954B1 (de) | Verfahren zur kontinuierlichen Beschichtung eines Feststoffelektrolyten mit einem katalytisch aktiven Metall | |
| DD206567A5 (de) | Netzfoermige elektrode zur wiedergewinnung von metallionen und verfahren zu ihrer herstellung | |
| DE1802865A1 (de) | Verfahren zur elektrolytischen Kondensation von Carbonsaeuren | |
| DE102009038677B4 (de) | Elektrodenanordnung zur Verwendung in einem Elektroabscheidungsprozess sowie dieser Elektroabscheidungsprozess | |
| DE2653984C2 (de) | Verfahren zur Herstellung von für galvanische Zellen geeigneten Elektroden, insbesondere positiven Nickelelektroden | |
| DE3903276C2 (de) | Verfahren zur elektrolytischen Oberflächenbehandlung von Aluminiumträgern für Flachdruckplatten | |
| WO2021023778A1 (de) | Verfahren und anlage zum elektrolytischen beschichten eines stahlbandes mittels pulstechnik | |
| DE2528942A1 (de) | Verfahren zum zonenweisen elektropolieren der inneren oberflaeche grossraeumiger behaelter | |
| EP0429748B1 (de) | Elektrode für das Austragen von Metallen aus Metallionen enthaltender Lösung | |
| DE69109133T2 (de) | Vorrichtung zur verbesserten stromübertragung beim galvanisieren in einer radialzelle. |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Designated state(s): CH DE FR IT |
|
| 17P | Request for examination filed |
Effective date: 19820724 |
|
| ITF | It: translation for a ep patent filed | ||
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Designated state(s): CH DE FR IT LI |
|
| REF | Corresponds to: |
Ref document number: 3163881 Country of ref document: DE Date of ref document: 19840705 |
|
| ET | Fr: translation filed | ||
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 19841023 Year of fee payment: 4 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Effective date: 19880731 Ref country code: CH Effective date: 19880731 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 19900615 Year of fee payment: 10 |
|
| ITTA | It: last paid annual fee | ||
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 19900924 Year of fee payment: 10 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Effective date: 19920331 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Effective date: 19920401 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST |