CN216912960U - 一种用于钻孔加工的夹具 - Google Patents
一种用于钻孔加工的夹具 Download PDFInfo
- Publication number
- CN216912960U CN216912960U CN202220710188.9U CN202220710188U CN216912960U CN 216912960 U CN216912960 U CN 216912960U CN 202220710188 U CN202220710188 U CN 202220710188U CN 216912960 U CN216912960 U CN 216912960U
- Authority
- CN
- China
- Prior art keywords
- clamp
- compression
- block
- pressing
- drilling
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
- 238000005553 drilling Methods 0.000 title claims abstract description 32
- 230000000712 assembly Effects 0.000 claims abstract description 16
- 238000000429 assembly Methods 0.000 claims abstract description 16
- 238000003754 machining Methods 0.000 claims description 3
- 230000006835 compression Effects 0.000 claims 16
- 238000007906 compression Methods 0.000 claims 16
- 238000000034 method Methods 0.000 description 3
- 238000005056 compaction Methods 0.000 description 2
- 230000009286 beneficial effect Effects 0.000 description 1
- 230000007547 defect Effects 0.000 description 1
- 238000005516 engineering process Methods 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
Images

Landscapes
- Drilling And Boring (AREA)
Abstract
本实用新型提供了一种用于钻孔加工的夹具,包括夹具底板以及形成在所述夹具底板上的钻孔,所述夹具底板上形成有放置工件的定位槽,所述钻孔位于所述定位槽的中部,所述夹具底板上布设有多组压紧定位组件,每组所述压紧定位组件均包括压紧块以及与所述压紧块连接的压紧调整部,所述压紧块与所述夹具底板活动连接,所述压紧调整部能够调整所述压紧块的压紧位置,且驱动所述压紧块向工件压紧。本实用新型依靠多组压紧定位组件的设置,使放置在夹具底板定位槽中的工件能够准确夹紧定位,且定位位置微调的操作便捷,提升了工件钻孔加工的效率以及精度,进而提升了工件钻孔加工的质量。
Description
技术领域
本实用新型涉及夹具技术领域,特别涉及一种用于钻孔加工的夹具。
背景技术
钻孔是常见的机加工工序,钻机对工件钻孔时需要将工件准确定位,使钻孔位置与钻机对准,且精度符合要求。另外,对于不同形状、尺寸的工件来说,其钻孔位置可能需要调整。由于现有技术中的夹具通常是固定式的,因此对于不同形状、尺寸的工件来说其定位位置可能出现不准的情况,且难以调整,不能满足相应需求。
应该注意,上面对技术背景的介绍只是为了方便对本申请的技术方案进行清楚、完整的说明,并方便本领域技术人员的理解而阐述的。不能仅仅因为这些方案在本申请的背景技术部分进行了阐述而认为上述技术方案为本领域技术人员所公知。
实用新型内容
本实用新型的目的是:针对上述背景技术中存在的不足,提供一种能够适应不同形状、尺寸规格的工件,且能方便地调整钻孔定位位置,满足相应的加工需求。
为了达到上述目的,本实用新型提供了一种用于钻孔加工的夹具,包括夹具底板以及形成在所述夹具底板上的钻孔,所述夹具底板上形成有放置工件的定位槽,所述钻孔位于所述定位槽的中部,所述夹具底板上布设有多组压紧定位组件,每组所述压紧定位组件均包括压紧块以及与所述压紧块连接的压紧调整部,所述压紧块与所述夹具底板活动连接,所述压紧调整部能够调整所述压紧块的压紧位置,且驱动所述压紧块向工件压紧。
进一步地,所述压紧定位组件布置四组,相邻两组所述压紧定位组件相对于所述钻孔的相位角为90度。
进一步地,所述定位槽的槽壁处形成有滑槽,所述压紧块的底端与所述滑槽滑动连接。
进一步地,所述滑槽与所述压紧块的底端为相互配合的燕尾型。
进一步地,所述压紧调整部包括压紧调整块,所述压紧调整块与所述夹具底板固定连接,所述压紧调整块与所述压紧块通过调节连接件连接。
进一步地,所述调节连接件包括调节螺栓,所述压紧调整块上开设有第一螺纹孔,所述调节螺栓的中部螺旋设置在所述第一螺纹孔内,所述调节螺栓的底端从所述第一螺纹孔穿出并与所述压紧块连接。
进一步地,所述压紧块上开设有第二螺纹孔,所述调节螺栓的底端与所述第二螺纹孔螺纹连接。
其中,工件上形成有台阶孔,所述台阶孔用于钻头的进给。
本实用新型的上述方案有如下的有益效果:
本实用新型提供的用于钻孔加工的夹具,依靠多组压紧定位组件的设置,使放置在夹具底板定位槽中的工件能够准确夹紧定位,且定位位置微调的操作便捷,提升了工件钻孔加工的效率以及精度,进而提升了工件钻孔加工的质量;
本实用新型的其它有益效果将在随后的具体实施方式部分予以详细说明。
附图说明
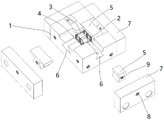
图1为本实用新型的整体结构示意图;
图2为本实用新型的工件结构示意图。
【附图标记说明】
1-夹具底板;2-钻孔;3-工件;4-定位槽;5-压紧块;6-滑槽;7-压紧调整块;8-第一螺纹孔;9-第二螺纹孔;10-台阶孔。
具体实施方式
为使本实用新型的目的、技术方案及优点更加清楚明白,以下结合附图及实施例,对本实用新型进行进一步详细说明。应当理解,此处所描述的具体实施例仅仅用以解释本实用新型,并不用于限定本实用新型。在具体实施方式中所描述的各个具体技术特征和各实施例,在不矛盾的情况下,可以通过任何合适的方式进行组合,例如通过不同的具体技术特征/实施例的组合可以形成不同的实施方式,为了避免不必要的重复,本实用新型中各个具体技术特征/实施例的各种可能的组合方式不再另行说明。
需要说明的是,术语“设置”、“连接”应做广义理解,例如,可以是直接设置、安装、连接,也可以通过居中元部件、居中结构间接设置、连接。另外,本实用新型中的“中心”、“上”、“下”、“左”、“右”、“竖直”、“水平”、“内”、“外”等指示的方位或位置关系为基于附图所示的方位或位置关系或常规放置状态或使用状态,仅是为了便于描述本实用新型和简化描述,而不是指示或暗示所指的结构、特征、装置或元件必须具有特定的方位、以特定的方位构造和操作,因此不能理解为对本实用新型限制。
如图1所示,本实用新型的实施例提供了一种用于钻孔加工的夹具,包括夹具底板1以及形成在夹具底板1上的钻孔2,该钻孔2用于钻头的进出等。夹具底板1上形成有放置工件3的定位槽4,钻孔2优选位于定位槽4的中部,因此工件3放置在定位槽4后在钻头的进给下完成钻孔加工。其中,工件3上形成有台阶孔10,台阶孔10用于钻头的进给,使钻头能够顺利地完成钻孔加工。
工件3的定位与夹紧则通过压紧定位组件完成。本实施例中夹具底板1上布设有多组压紧定位组件,每组压紧定位组件均包括压紧块5以及与压紧块5连接的压紧调整部。其中,压紧块5与夹具底板1是活动连接的,压紧调整部能够调整压紧块5的压紧位置,且驱动压紧块5向工件3压紧,使工件3被压紧定位。
具体地,压紧定位组件布置四组,相邻两组压紧定位组件相对于钻孔2的相位角为90度,因此,能够在水平方向上将工件3完全定位,使工件3的纵向以及横向位置均准确,而竖向位置则依靠定位槽4底面定位。由于压紧定位组件是两两相对的,因此可以方便地调整工件3的纵向及横向定位位置,而调整、主要是微调工件3的水平位置,确保形状具有一定差异的工件3加工孔位置与钻孔2对应。
在本实施例中,定位槽4的槽壁处形成有滑槽6,压紧块5的底端与滑槽6滑动连接,因而能够沿滑槽6滑动调整位置,并将压紧调整部的压紧力传递至工件3外表面。
作为优选的实施方式,本实施例中滑槽6与压紧块5的底端为相互配合的燕尾型,在拆装方便的同时也能确保压紧块5滑动过程中竖向位置的准确,避免压紧力施加产生偏移,影响工件3的定位。
在本实施例中,压紧调整部包括压紧调整块7,压紧调整块7与夹具底板1通过安装螺栓可拆卸连接,而压紧块5与压紧调整块7则通过调节连接件连接。
在本实施例的一个优选实施方式,调节连接件可以调节螺栓。其中,压紧调整块7上开设有贯通的第一螺纹孔8,调节螺栓的中部螺旋设置在第一螺纹孔8内,而调节螺栓的底端从第一螺纹孔8穿出并与压紧块5连接。
同时,压紧块5上开设有第二螺纹孔9,调节螺栓的底端与第二螺纹孔9螺纹连接。因此,调节螺栓与压紧块5是固定连接的,通过调节螺栓在第一螺纹孔的位置变化改变压紧块5的定位位置,且压紧力由第一螺纹孔8处的螺纹力提供,能够方便地微调工件3的定位位置,且压紧力也能通过调节螺栓调节。
采用本实用新型提供的夹具时,将工件3放置在定位槽4内,使工件3的加工孔位置初步对准钻孔2,再对四组压紧定位组件的调节螺栓进行调整,使工件3的纵向以及横向位置均完全准确,最后依靠钻机的钻头完成钻孔加工。
以上所述是本实用新型的优选实施方式,应当指出,对于本技术领域的普通技术人员来说,在不脱离本实用新型所述原理的前提下,还可以作出若干改进和润饰,这些改进和润饰也应视为本实用新型的保护范围。
Claims (8)
1.一种用于钻孔加工的夹具,包括夹具底板(1)以及形成在所述夹具底板(1)上的钻孔(2),其特征在于,所述夹具底板(1)上形成有放置工件(3)的定位槽(4),所述钻孔(2)位于所述定位槽(4)的中部,所述夹具底板(1)上布设有多组压紧定位组件,每组所述压紧定位组件均包括压紧块(5)以及与所述压紧块(5)连接的压紧调整部,所述压紧块(5)与所述夹具底板(1)活动连接,所述压紧调整部能够调整所述压紧块(5)的压紧位置,且驱动所述压紧块(5)向工件(3)压紧。
2.根据权利要求1所述的一种用于钻孔加工的夹具,其特征在于,所述压紧定位组件布置四组,相邻两组所述压紧定位组件相对于所述钻孔(2)的相位角为90度。
3.根据权利要求1所述的一种用于钻孔加工的夹具,其特征在于,所述定位槽(4)的槽壁处形成有滑槽(6),所述压紧块(5)的底端与所述滑槽(6)滑动连接。
4.根据权利要求3所述的一种用于钻孔加工的夹具,其特征在于,所述滑槽(6)与所述压紧块(5)的底端为相互配合的燕尾型。
5.根据权利要求1所述的一种用于钻孔加工的夹具,其特征在于,所述压紧调整部包括压紧调整块(7),所述压紧调整块(7)与所述夹具底板(1)固定连接,所述压紧调整块(7)与所述压紧块(5)通过调节连接件连接。
6.根据权利要求5所述的一种用于钻孔加工的夹具,其特征在于,所述调节连接件包括调节螺栓,所述压紧调整块(7)上开设有第一螺纹孔(8),所述调节螺栓的中部螺旋设置在所述第一螺纹孔(8)内,所述调节螺栓的底端从所述第一螺纹孔(8)穿出并与所述压紧块(5)连接。
7.根据权利要求6所述的一种用于钻孔加工的夹具,其特征在于,所述压紧块(5)上开设有第二螺纹孔(9),所述调节螺栓的底端与所述第二螺纹孔(9)螺纹连接。
8.根据权利要求1所述的一种用于钻孔加工的夹具,其特征在于,所述工件(3)上形成有台阶孔(10),所述台阶孔(10)用于钻头的进给。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202220710188.9U CN216912960U (zh) | 2022-03-25 | 2022-03-25 | 一种用于钻孔加工的夹具 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202220710188.9U CN216912960U (zh) | 2022-03-25 | 2022-03-25 | 一种用于钻孔加工的夹具 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN216912960U true CN216912960U (zh) | 2022-07-08 |
Family
ID=82228686
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202220710188.9U Active CN216912960U (zh) | 2022-03-25 | 2022-03-25 | 一种用于钻孔加工的夹具 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN216912960U (zh) |
-
2022
- 2022-03-25 CN CN202220710188.9U patent/CN216912960U/zh active Active
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN109454269A (zh) | 用于斜孔的成形工装装置 | |
| CN106392144B (zh) | 移动式排孔钻模及其排孔的加工方法 | |
| CN218696196U (zh) | 一种固定装置 | |
| CN118635943B (zh) | 一种工装夹具和精锻小叶片的夹紧方法 | |
| CN221210683U (zh) | 一种转向节上臂复合加工夹具 | |
| CN215967613U (zh) | 双向压紧式工件工装夹具 | |
| CN219444334U (zh) | 一种用于锥套产品多件装夹的夹具 | |
| CN218363337U (zh) | 一种内孔压紧夹具 | |
| CN219212311U (zh) | 机械加工用可变夹具工装 | |
| CN214237167U (zh) | 一种快捷装夹装置 | |
| CN112222885B (zh) | 一种煤矿用泵站泵头加工夹具及方法 | |
| CN216066527U (zh) | 一种用于加工锁紧螺母内孔的辅助定位装置 | |
| CN113580028B (zh) | 一模多夹手动虎钳 | |
| CN214816630U (zh) | 一种cnc机床用多角度曲面加工治具 | |
| CN213591793U (zh) | 一种舷外机曲柄的钻偏心孔夹具 | |
| CN209062639U (zh) | 一种同时加工缝纫机平板正反两面的夹具 | |
| CN220347808U (zh) | 一种滑块流水线式加工夹具工装 | |
| CN208880228U (zh) | 一种链片专用加工夹具 | |
| CN216938495U (zh) | 一种用于工件间隔同轴双孔开孔的非标长钻杆加工工装 | |
| CN224059234U (zh) | 一种用于车床的夹具 | |
| CN221290336U (zh) | 圆盘类零件在卧式加工中心加工用的装夹固定工装 | |
| CN217890635U (zh) | 一种工件平面磨削夹具 | |
| CN223531934U (zh) | 双工位电子泵泵壳钻铣一体夹具 | |
| CN215942232U (zh) | 一种滑块气动夹具 | |
| CN223989149U (zh) | 超声波铜铝排焊接定位工装 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant |