CN210504552U - 制曲码垛生产线的曲块翻转定位设备 - Google Patents
制曲码垛生产线的曲块翻转定位设备 Download PDFInfo
- Publication number
- CN210504552U CN210504552U CN201921113860.0U CN201921113860U CN210504552U CN 210504552 U CN210504552 U CN 210504552U CN 201921113860 U CN201921113860 U CN 201921113860U CN 210504552 U CN210504552 U CN 210504552U
- Authority
- CN
- China
- Prior art keywords
- conveying
- bent
- overturning
- production line
- supporting
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
- 238000004519 manufacturing process Methods 0.000 title claims abstract description 19
- 230000007306 turnover Effects 0.000 claims abstract description 28
- 239000003638 chemical reducing agent Substances 0.000 claims description 16
- 238000009434 installation Methods 0.000 claims description 6
- 210000001503 joint Anatomy 0.000 claims description 3
- 230000000149 penetrating effect Effects 0.000 claims description 2
- 238000005452 bending Methods 0.000 claims 4
- 238000000034 method Methods 0.000 description 11
- 238000010586 diagram Methods 0.000 description 3
- 230000000712 assembly Effects 0.000 description 2
- 238000000429 assembly Methods 0.000 description 2
- 239000002994 raw material Substances 0.000 description 2
- 230000009286 beneficial effect Effects 0.000 description 1
- 230000000903 blocking effect Effects 0.000 description 1
- 230000008878 coupling Effects 0.000 description 1
- 238000010168 coupling process Methods 0.000 description 1
- 238000005859 coupling reaction Methods 0.000 description 1
- 230000001629 suppression Effects 0.000 description 1
Images

Landscapes
- Attitude Control For Articles On Conveyors (AREA)
Abstract
本实用新型提供了制曲码垛生产线的曲块翻转定位设备,它包括输送装置固定机架,所述输送装置固定机架上固定安装有用于曲块输送的输送装置,所述输送装置的末端对接有用于曲块翻转的翻转装置,所述翻转装置包括翻转机架,所述翻转机架的顶部固定有第一支撑板,所述第一支撑板的中间部位加工有矩形槽,所述矩形槽的两侧对称安装有轴承座,所述轴承座之间安装有翻转轴,所述翻转轴上安装有转动筒体,所述转动筒体的外壁上均布安装有用于对曲块进行支撑的支撑限位组件;所述翻转轴与翻转动力装置相连。此曲块翻转定位设备能够用于自动制曲生产线中,曲块的自动翻转定位。
Description
技术领域
本实用新型属于白酒生产技术领域,特别涉及制曲码垛生产线的曲块翻转定位设备。
背景技术
曲块是白酒酿造过程中重要的原料,随着工业自动化程度的提高,制曲工艺过程已经逐渐的被自动化生产线所替代,在自动制曲过程中,通过将制曲原料输送到压曲机,再由压曲机将压制成块的曲块进行输送,输送之后通过自动夹取机械手将其夹取,夹取之后再进行码垛,其中为了配合自动夹取机械手实现自动的夹取,需要将压制的曲块成品从水平输送状态翻转之后呈竖直状态,进而方便机械手的自动夹取,就需要配套的曲块翻转定位设备。
实用新型内容
针对现有技术中存在的问题,本实用新型提供了制曲码垛生产线的曲块翻转定位设备,此曲块翻转定位设备能够用于自动制曲生产线中,曲块的自动翻转定位,进而将曲块由竖直输送状态翻转为直立状态,进而方便机械手对其进行自动夹取。
为了实现上述的技术特征,本实用新型的目的是这样实现的:制曲码垛生产线的曲块翻转定位设备,它包括输送装置固定机架,所述输送装置固定机架上固定安装有用于曲块输送的输送装置,所述输送装置的末端对接有用于曲块翻转的翻转装置,所述翻转装置包括翻转机架,所述翻转机架的顶部固定有第一支撑板,所述第一支撑板的中间部位加工有矩形槽,所述矩形槽的两侧对称安装有轴承座,所述轴承座之间安装有翻转轴,所述翻转轴上安装有转动筒体,所述转动筒体的外壁上均布安装有用于对曲块进行支撑的支撑限位组件;所述翻转轴与翻转动力装置相连。
所述输送装置包括输送架,所述输送架固定安装在输送装置固定机架上,所述输送架的两端安装有输送托辊,所述输送托辊上支撑安装有输送带,其中一个所述输送托辊的主轴与输送动力装置相连。
所述输送动力装置包括固定在输送架侧壁上的输送电机。
所述输送架的顶部两侧边固定安装有侧挡板,在输送带的正上方并沿着曲块输送方向设置有导向板。
所述翻转动力装置包括翻转电机,所述翻转电机的输出轴与减速器相连,所述减速器固定安装在第二支撑板上,所述第二支撑板固定安装在翻转机架的顶部;所述减速器的输出轴通过联轴器与翻转轴相连。
所述支撑限位组件包括加工在转动筒体上的安装块,所述安装块上固定安装有用于对曲块长边进行支撑的长支撑板,所述长支撑板的底部设置有底端支撑板,所述底端支撑板固定安装在转动筒体的外壁上,所述底端支撑板的两端设置有侧限位挡板。
所述第一支撑板上通过两块对称布置的支撑立板固定安装有下料斜板,所述下料斜板的顶部与输送装置的下料端对接,在下料斜板上加工有用于穿过支撑限位组件的长支撑板的过板槽。
本实用新型有如下有益效果:
1、通过上述结构的曲块翻转定位设备能够用于曲块自动化生产过程中,曲块的翻转直立操作,进而方便的配合自动抓取机械手实现曲块的自动抓取,进而提高了曲块的抓取精确度。
2、通过上述的输送装置主要用于曲块的输送,在工作过程中,通过输送电机驱动输送托辊,再由输送托辊驱动输送带,进而通过输送带带动其顶部的曲块进行输送。
3、通过上述的翻转动力装置能够用于驱动翻转轴转动,工作过程中,通过翻转电机驱动减速器,再由减速器通过联轴器驱动翻转轴转动,进而通过翻转轴驱动整个翻转动力装置转动。
4、通过上述的支撑限位组件主要用于曲块的支撑,当需要对其进行翻转时,通过长支撑板对曲块的长边进行支撑,通过底端支撑板对曲块的底端进行支撑,通过侧限位挡板对曲块的两侧进行支撑。进而保证了曲块后续的正常翻转。
附图说明
下面结合附图和实施例对本实用新型作进一步说明。
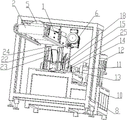
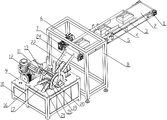
图1是本实用新型第一视角三维结构图。
图2是本实用新型第二视角三维结构图。
图3是本实用新型第三视角三维结构图。
图中:输送架1、输送带2、侧挡板3、导向板4、曲块5、输送电机6、输送托辊7、输送装置固定机架8、第二支撑板9、翻转机架10、减速器11、翻转电机12、联轴器13、轴承座14、弧形挡板15、第一支撑板16、矩形槽17、转动筒体18、底端支撑板19、侧限位挡板20、长支撑板21、过板槽22、支撑立板23、下料斜板24、翻转轴25、安装块26。
具体实施方式
下面结合附图对本实用新型的实施方式做进一步的说明。
参见图1-3,制曲码垛生产线的曲块翻转定位设备,它包括输送装置固定机架8,所述输送装置固定机架8上固定安装有用于曲块输送的输送装置,所述输送装置的末端对接有用于曲块翻转的翻转装置,所述翻转装置包括翻转机架10,所述翻转机架10的顶部固定有第一支撑板16,所述第一支撑板16的中间部位加工有矩形槽17,所述矩形槽17的两侧对称安装有轴承座14,所述轴承座14之间安装有翻转轴25,所述翻转轴25上安装有转动筒体18,所述转动筒体18的外壁上均布安装有用于对曲块进行支撑的支撑限位组件;所述翻转轴25与翻转动力装置相连。通过上述结构的曲块翻转定位设备能够用于曲块自动化生产过程中,曲块的翻转直立操作,进而方便的配合自动抓取机械手实现曲块的自动抓取,进而提高了曲块的抓取精确度。在具体使用过程中,通过输送装置对曲块5进行输送,当其输送到下料斜板24所在位置之后,将自动的落入到翻转装置的支撑限位组件上,再由翻转动力装置驱动相应的支撑限位组件进行转动,进而将曲块翻转到直立状态。
进一步的,所述输送装置包括输送架1,所述输送架1固定安装在输送装置固定机架8上,所述输送架1的两端安装有输送托辊7,所述输送托辊7上支撑安装有输送带2,其中一个所述输送托辊7的主轴与输送动力装置相连。所述输送动力装置包括固定在输送架1侧壁上的输送电机6。通过上述的输送装置主要用于曲块的输送,在工作过程中,通过输送电机6驱动输送托辊7,再由输送托辊7驱动输送带2,进而通过输送带2带动其顶部的曲块进行输送。
进一步的,所述输送架1的顶部两侧边固定安装有侧挡板3,在输送带2的正上方并沿着曲块输送方向设置有导向板4。通过上述的导向板4能够对所输送的曲块起到导向的目的,通过侧挡板3起到了很好的挡料目的。
进一步的,所述翻转动力装置包括翻转电机12,所述翻转电机12的输出轴与减速器11相连,所述减速器11固定安装在第二支撑板9上,所述第二支撑板9固定安装在翻转机架10的顶部;所述减速器11的输出轴通过联轴器13与翻转轴25相连。通过上述的翻转动力装置能够用于驱动翻转轴25转动,工作过程中,通过翻转电机12驱动减速器11,再由减速器11通过联轴器13驱动翻转轴25转动,进而通过翻转轴25驱动整个翻转动力装置转动。
进一步的,所述支撑限位组件包括加工在转动筒体18上的安装块26,所述安装块26上固定安装有用于对曲块长边进行支撑的长支撑板21,所述长支撑板21的底部设置有底端支撑板19,所述底端支撑板19固定安装在转动筒体18的外壁上,所述底端支撑板19的两端设置有侧限位挡板20。通过上述的支撑限位组件主要用于曲块的支撑,当需要对其进行翻转时,通过长支撑板21对曲块的长边进行支撑,通过底端支撑板19对曲块的底端进行支撑,通过侧限位挡板20对曲块的两侧进行支撑。进而保证了曲块后续的正常翻转。
进一步的,所述第一支撑板16上通过两块对称布置的支撑立板23固定安装有下料斜板24,所述下料斜板24的顶部与输送装置的下料端对接,在下料斜板24上加工有用于穿过支撑限位组件的长支撑板21的过板槽22。通过上述的下料斜板24能够将输送装置和翻转装置进行对接。
本实用新型的工作过程和原理为:
首先,通过输送装置对曲块进行输送,当曲块输送到输送带2末端位置时,将自动的落入到下料斜板24,此时曲块5将自动的落入到长支撑板21,进而通过长支撑板21对其长边进行支撑,同时通过侧限位挡板20对曲块的两侧进行支撑限位;然后,启动翻转动力装置,通过翻转电机12驱动减速器11,再由减速器11通过联轴器13驱动翻转轴25转动,进而通过翻转轴25驱动转动筒体18转动,再由转动筒体18驱动长支撑板21转动,进而将曲块翻转到直立状态。
Claims (7)
1.制曲码垛生产线的曲块翻转定位设备,其特征在于:它包括输送装置固定机架(8),所述输送装置固定机架(8)上固定安装有用于曲块输送的输送装置,所述输送装置的末端对接有用于曲块翻转的翻转装置,所述翻转装置包括翻转机架(10),所述翻转机架(10)的顶部固定有第一支撑板(16),所述第一支撑板(16)的中间部位加工有矩形槽(17),所述矩形槽(17)的两侧对称安装有轴承座(14),所述轴承座(14)之间安装有翻转轴(25),所述翻转轴(25)上安装有转动筒体(18),所述转动筒体(18)的外壁上均布安装有用于对曲块进行支撑的支撑限位组件;所述翻转轴(25)与翻转动力装置相连。
2.根据权利要求1所述制曲码垛生产线的曲块翻转定位设备,其特征在于:所述输送装置包括输送架(1),所述输送架(1)固定安装在输送装置固定机架(8)上,所述输送架(1)的两端安装有输送托辊(7),所述输送托辊(7)上支撑安装有输送带(2),其中一个所述输送托辊(7)的主轴与输送动力装置相连。
3.根据权利要求2所述制曲码垛生产线的曲块翻转定位设备,其特征在于:所述输送动力装置包括固定在输送架(1)侧壁上的输送电机(6)。
4.根据权利要求2所述制曲码垛生产线的曲块翻转定位设备,其特征在于:所述输送架(1)的顶部两侧边固定安装有侧挡板(3),在输送带(2)的正上方并沿着曲块输送方向设置有导向板(4)。
5.根据权利要求1所述制曲码垛生产线的曲块翻转定位设备,其特征在于:所述翻转动力装置包括翻转电机(12),所述翻转电机(12)的输出轴与减速器(11)相连,所述减速器(11)固定安装在第二支撑板(9)上,所述第二支撑板(9)固定安装在翻转机架(10)的顶部;所述减速器(11)的输出轴通过联轴器(13)与翻转轴(25)相连。
6.根据权利要求1所述制曲码垛生产线的曲块翻转定位设备,其特征在于:所述支撑限位组件包括加工在转动筒体(18)上的安装块(26),所述安装块(26)上固定安装有用于对曲块长边进行支撑的长支撑板(21),所述长支撑板(21)的底部设置有底端支撑板(19),所述底端支撑板(19)固定安装在转动筒体(18)的外壁上,所述底端支撑板(19)的两端设置有侧限位挡板(20)。
7.根据权利要求1所述制曲码垛生产线的曲块翻转定位设备,其特征在于:所述第一支撑板(16)上通过两块对称布置的支撑立板(23)固定安装有下料斜板(24),所述下料斜板(24)的顶部与输送装置的下料端对接,在下料斜板(24)上加工有用于穿过支撑限位组件的长支撑板(21)的过板槽(22)。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201921113860.0U CN210504552U (zh) | 2019-07-16 | 2019-07-16 | 制曲码垛生产线的曲块翻转定位设备 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201921113860.0U CN210504552U (zh) | 2019-07-16 | 2019-07-16 | 制曲码垛生产线的曲块翻转定位设备 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN210504552U true CN210504552U (zh) | 2020-05-12 |
Family
ID=70583261
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN201921113860.0U Active CN210504552U (zh) | 2019-07-16 | 2019-07-16 | 制曲码垛生产线的曲块翻转定位设备 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN210504552U (zh) |
Cited By (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN112938384A (zh) * | 2021-03-22 | 2021-06-11 | 苏州冠鸿智能装备有限公司 | 一种曲块转向-过渡输送一体机、工作方法、应用 |
| CN113071890A (zh) * | 2021-03-22 | 2021-07-06 | 苏州冠鸿智能装备有限公司 | 一种接曲装置、智能化酒曲搬运生产线、酒曲曲块搬运方法 |
| CN113173403A (zh) * | 2021-04-25 | 2021-07-27 | 苏州冠鸿智能装备有限公司 | 曲架夹具、双夹具、搬运机器人、改进型酒曲曲块搬运生产线及其工作方法 |
| CN114715673A (zh) * | 2022-06-07 | 2022-07-08 | 四川英创力电子科技股份有限公司 | 一种电路板转移装置 |
| CN118085981A (zh) * | 2024-02-29 | 2024-05-28 | 金奥博机器人(成都)有限公司 | 一种自动翻曲系统 |
| CN118359030A (zh) * | 2024-06-20 | 2024-07-19 | 常州优尔佳业包装有限公司 | 一种包装箱生产用输送装置 |
-
2019
- 2019-07-16 CN CN201921113860.0U patent/CN210504552U/zh active Active
Cited By (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN112938384A (zh) * | 2021-03-22 | 2021-06-11 | 苏州冠鸿智能装备有限公司 | 一种曲块转向-过渡输送一体机、工作方法、应用 |
| CN113071890A (zh) * | 2021-03-22 | 2021-07-06 | 苏州冠鸿智能装备有限公司 | 一种接曲装置、智能化酒曲搬运生产线、酒曲曲块搬运方法 |
| CN113173403A (zh) * | 2021-04-25 | 2021-07-27 | 苏州冠鸿智能装备有限公司 | 曲架夹具、双夹具、搬运机器人、改进型酒曲曲块搬运生产线及其工作方法 |
| CN114715673A (zh) * | 2022-06-07 | 2022-07-08 | 四川英创力电子科技股份有限公司 | 一种电路板转移装置 |
| CN114715673B (zh) * | 2022-06-07 | 2022-08-16 | 四川英创力电子科技股份有限公司 | 一种电路板转移装置 |
| CN118085981A (zh) * | 2024-02-29 | 2024-05-28 | 金奥博机器人(成都)有限公司 | 一种自动翻曲系统 |
| CN118359030A (zh) * | 2024-06-20 | 2024-07-19 | 常州优尔佳业包装有限公司 | 一种包装箱生产用输送装置 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN217349510U (zh) | 一种缓存装置 | |
| CN213949747U (zh) | 一种自由式输送滚筒 | |
| CN209853287U (zh) | 一种防水卷材堆垛装置 | |
| CN208531616U (zh) | 一种磨床接送料装置 | |
| CN207482801U (zh) | 一种电池片花篮自动传送取料供料系统 | |
| CN213264116U (zh) | 快速送板式板材输送装置 | |
| CN213003215U (zh) | 一种便于取放钢材的门焊机 | |
| CN210504635U (zh) | 制曲码垛自动化生产设备 | |
| CN216582416U (zh) | 注塑机工件传送装置 | |
| CN208583655U (zh) | 一种工件生产线及工件筛选系统 | |
| CN218283518U (zh) | 一种用于板料折弯机的上料装置 | |
| CN216656989U (zh) | 一种球阀自动组装机的阀体上料装置 | |
| CN217376269U (zh) | 一种板材上料设备 | |
| CN109848267A (zh) | 工件的变向上料机构 | |
| CN215880375U (zh) | 一种连续式板材激光切割机 | |
| CN220411934U (zh) | 一种具有导向结构的给料机构 | |
| CN110104456A (zh) | 可用于智能装车的末端输送装置 | |
| CN103693443A (zh) | 玻璃上下片机的移动输送带装置 | |
| CN210762811U (zh) | 短套用材料热处理托辊型处理装置 | |
| CN211569204U (zh) | 一种多功能节拍流水线装置 | |
| CN211564294U (zh) | 一种冲压机的上料装置 | |
| CN210504542U (zh) | 板材双面加工的u型浆叶式翻转输送机 | |
| CN211687229U (zh) | 一种型材加工设备的卸料装置 | |
| CN108726195B (zh) | 一种堆垛流水输送线 | |
| CN217617394U (zh) | 适用于金属铸件冲压加工的自动上料装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant |