CN210413677U - 用于加工内腔盲孔的钻孔辅具 - Google Patents
用于加工内腔盲孔的钻孔辅具 Download PDFInfo
- Publication number
- CN210413677U CN210413677U CN201921056026.2U CN201921056026U CN210413677U CN 210413677 U CN210413677 U CN 210413677U CN 201921056026 U CN201921056026 U CN 201921056026U CN 210413677 U CN210413677 U CN 210413677U
- Authority
- CN
- China
- Prior art keywords
- bevel gear
- transmission shaft
- positioning shaft
- spiral bevel
- drilling
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images

Landscapes
- Turning (AREA)
Abstract
本实用新型具体为一种用于加工内腔盲孔的钻孔辅具,解决了现有卧式镗床钻孔辅具精度差、操作不方便、使用寿命短的问题。用于加工内腔盲孔的钻孔辅具,包括与卧式镗床主轴连接的传动轴,传动轴上固定螺旋锥齿轮,在定位轴上固定有与传动轴的螺旋锥齿轮啮合的另一个螺旋锥齿轮,定位轴与传动轴垂直,定位轴由两组轴承支撑定位,定位轴伸出端套设有ER20弹簧夹头。本实用新型结构合理,使用方便,精度高,寿命长而且适用于更广泛的加工领域。
Description
技术领域
本实用新型涉及壳体内腔盲孔的加工装置,具体为一种用于加工内腔盲孔的钻孔辅具。
背景技术
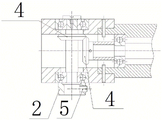
现有壳体内腔一部分盲孔使用图1所示钻孔辅具钻孔、扩孔。该辅具采用一对直齿锥齿轮(4)传动,将卧式镗床主轴水平旋转运动通过传动轴和直齿锥齿轮传动,转换成刀具的垂直旋转运动。由于直齿锥齿轮(4)承载力较小,加工时进给量增大容易造成直齿锥齿轮破坏,这就需要更换齿轮,增加了工装的制造成本;还有直齿锥齿轮传动稳定性不好,钻孔时易发生偏摆,造成加工的孔尺寸超差。上述原因,无形中增加了产品的制造成本。刀具通过夹套装在定位轴(2)处,靠侧面的M3顶丝(5)固定,由于只有一个M3顶丝(5),顶紧力不是很大,加工大尺寸孔时刀具容易掉下来。夹套只能夹持一种直径,加工不同孔时,需要更换夹套,操作不方便。
发明内容
本实用新型为了解决现有卧式镗床钻孔辅具精度差、操作不方便、使用寿命短的问题,提供了一种用于加工内腔盲孔的钻孔辅具。
本实用新型是采用如下技术方案实现的:用于加工内腔盲孔的钻孔辅具,包括与卧式镗床主轴连接的传动轴,传动轴上固定螺旋锥齿轮,在定位轴上固定有与传动轴的螺旋锥齿轮啮合的另一个螺旋锥齿轮,定位轴与传动轴垂直,定位轴由两组轴承支撑定位,定位轴伸出端套设有ER20弹簧夹头。
螺旋锥齿轮将卧式镗床主轴的水平旋转运动转换成刀具的垂直旋转运动。ER20弹簧夹头用于固定刀具,可以加工φ2至φ10的孔。还可以安装铣刀,进行铣端面和铣槽。
本实用新型的有益效果如下:利用承载能力更高的螺旋锥齿轮替换原先的直齿锥齿轮,可以增大进给量;ER20弹簧夹头用于固定刀具,方便装卸节省了加工的辅助时间。本实用新型结构合理,使用方便,精度高,寿命长而且适用于更广泛的加工领域。
附图说明
图1为现有卧式镗床钻孔辅具结构示意图;
图2为本实用新型的结构示意图;
图中:1-螺旋锥齿轮,2-定位轴,3-ER20弹簧夹头,4-直齿锥齿轮,5-M3顶丝,6-传动轴。
具体实施方式
用于加工内腔盲孔的钻孔辅具,包括与卧式镗床主轴连接的传动轴6,传动轴6上固定螺旋锥齿轮1,在定位轴2上固定有与传动轴6的螺旋锥齿轮1啮合的另一个螺旋锥齿轮1,定位轴2与传动轴6垂直,定位轴2由两组轴承支撑定位,定位轴2伸出端套设有ER20弹簧夹头3。
具体实施过程中,将零件安装在卧式镗床的工作台上,并找正壳体中心线;将钻孔辅具安装在卧式镗床上;先将找正柱装在弹簧夹头上,分中零件确定加工位置;水平和垂直方向分别移动座标加工各孔。
Claims (1)
1.一种用于加工内腔盲孔的钻孔辅具,其特征在于:包括与卧式镗床主轴连接的传动轴(6),传动轴(6)上固定螺旋锥齿轮(1),在定位轴(2)上固定有与传动轴(6)的螺旋锥齿轮(1)啮合的另一个螺旋锥齿轮(1),定位轴(2)与传动轴(6)垂直,定位轴(2)由两组轴承支撑定位,定位轴(2)伸出端套设有ER20弹簧夹头(3)。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201921056026.2U CN210413677U (zh) | 2019-07-08 | 2019-07-08 | 用于加工内腔盲孔的钻孔辅具 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201921056026.2U CN210413677U (zh) | 2019-07-08 | 2019-07-08 | 用于加工内腔盲孔的钻孔辅具 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN210413677U true CN210413677U (zh) | 2020-04-28 |
Family
ID=70379430
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN201921056026.2U Expired - Fee Related CN210413677U (zh) | 2019-07-08 | 2019-07-08 | 用于加工内腔盲孔的钻孔辅具 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN210413677U (zh) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN113414429A (zh) * | 2021-07-08 | 2021-09-21 | 西安石油大学 | 一种石油射孔枪内盲孔加工装置 |
| CN116900360A (zh) * | 2023-09-03 | 2023-10-20 | 东北农业大学 | 管类零件径向多孔钻削组件及应用其的装置 |
-
2019
- 2019-07-08 CN CN201921056026.2U patent/CN210413677U/zh not_active Expired - Fee Related
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN113414429A (zh) * | 2021-07-08 | 2021-09-21 | 西安石油大学 | 一种石油射孔枪内盲孔加工装置 |
| CN113414429B (zh) * | 2021-07-08 | 2022-06-10 | 西安石油大学 | 一种石油射孔枪内盲孔加工装置 |
| CN116900360A (zh) * | 2023-09-03 | 2023-10-20 | 东北农业大学 | 管类零件径向多孔钻削组件及应用其的装置 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN107914173B (zh) | 用于工件内外腔加工的可转向微钻铣装置 | |
| CN106903533A (zh) | 一种精密机床上夹具锁紧方法 | |
| CN102784943B (zh) | 一种盲孔加工装置 | |
| CN204545531U (zh) | 一种加工中心用内孔横向铣削装置 | |
| CN223656506U (zh) | 一种高精度可旋转辅助支撑装置 | |
| CN110977563A (zh) | 一种管状加工件的夹持工装 | |
| CN221289571U (zh) | 一种车床加工内孔撑件工装 | |
| CN210412610U (zh) | 一种内胀紧式多功能分度夹头 | |
| CN104985224B (zh) | 卧式多工位多级深孔钻进机床 | |
| CN211028939U (zh) | 一种数控九轴回转钻攻铣装置 | |
| CN217121811U (zh) | 一种用于辊筒生产加工的高精度管道镗孔机 | |
| CN207735630U (zh) | 变径深孔机加工专用机构 | |
| CN105458329B (zh) | 连杆钻孔专机及钻孔方法 | |
| CN204686136U (zh) | Z型钻铣头 | |
| CN104275496A (zh) | 用于深孔加工的刀具固定结构 | |
| CN211192089U (zh) | 钻床 | |
| CN203236027U (zh) | 一种腔体零件内沉孔、内沉槽的铣削装置 | |
| CN101992309B (zh) | 差速器半壳十字轴孔的加工方法 | |
| CN201120482Y (zh) | 多功能群体钻夹具 | |
| CN104227072B (zh) | 一种钻削水平孔的装置及加工方法 | |
| CN222175966U (zh) | 一种长轴加工用车床定位器 | |
| CN223492092U (zh) | 一种加工中心孔的专用设备 | |
| CN217290552U (zh) | 通用钻床弯头 | |
| CN214978268U (zh) | 一种钻头螺纹加工装置 | |
| CN222448337U (zh) | 一种便于工件表面的数字扩孔机 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant | ||
| CF01 | Termination of patent right due to non-payment of annual fee | ||
| CF01 | Termination of patent right due to non-payment of annual fee |
Granted publication date: 20200428 |