CN202671639U - 一种带钢连续热镀锌稳定传动装置 - Google Patents
一种带钢连续热镀锌稳定传动装置 Download PDFInfo
- Publication number
- CN202671639U CN202671639U CN201220337018.7U CN201220337018U CN202671639U CN 202671639 U CN202671639 U CN 202671639U CN 201220337018 U CN201220337018 U CN 201220337018U CN 202671639 U CN202671639 U CN 202671639U
- Authority
- CN
- China
- Prior art keywords
- transmission device
- motor
- continuous hot
- strip steel
- stabilizing
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images



Classifications
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02P—CLIMATE CHANGE MITIGATION TECHNOLOGIES IN THE PRODUCTION OR PROCESSING OF GOODS
- Y02P70/00—Climate change mitigation technologies in the production process for final industrial or consumer products
- Y02P70/10—Greenhouse gas [GHG] capture, material saving, heat recovery or other energy efficient measures, e.g. motor control, characterised by manufacturing processes, e.g. for rolling metal or metal working
Landscapes
- Coating With Molten Metal (AREA)
Abstract
本实用新型提供了一种带钢连续热镀锌稳定传动装置,包括锌锅、锌锅内部的稳定辊、稳定辊支撑架、稳定辊支撑座、沉没辊和沉没辊支撑架,所述的稳定辊的转动轴轴端设有十字轴连接的传动装置,所述的十字轴外接有十字传动杆,所述的十字传动杆的另一端通过联轴器与电动机相连接,所述的电动机固定安装在机座上。本实用新型具有转动效果良好,能够有效避免由于停止转动造成产品划伤,并将从动转动改为主传动转动的优点。
Description
技术领域
本实用新型涉及热镀机械设备领域,尤其涉及一种带钢连续热镀锌用的锌锅,具体是指一种带钢连续热镀锌稳定传动装置。
背景技术
随着市场对热镀锌带钢的需求量的不断增加及产品质量的不断提高,自2002年以来,我国钢带连续热镀锌行业也有了突飞猛进的发展,但在镀锌带钢的制造过程中,依然存在很多不足:在镀锌工序中,用于液态锌液中的稳定辊无法使用滚动轴承来传动,从而导致稳定辊的安装需要有较高的精度,同时依靠锌液产生自润滑,才能保证稳定辊被高速运行的钢带带动时能够稳定转动;当安装精度不够,带钢超薄(厚度≦0.3mm)时或运行时间过长(一般运行时间7~15天)时,带钢的摩擦力却不能促使在高温(460~490℃)熔融状态锌液中良好运行转动,甚至停止运动,此时导致带钢与稳定辊之间发生相对的滑动摩擦,导致刚刚镀锌完成的带钢表面出现划痕、划伤,更有甚至划破钢带,从而导致产品不合格或/产生废品,不仅仅对能源造成浪费,同时给企业带来不必要的损失。
目前虽然针对上述现象做了些许改进,如对稳定辊的轴端外形以及材质的选取,但经过一段时间的运行后,效果改善不明显,依然存在上述的稳定辊转动不良,时间过长产生停止转动等现象,没有从根本上解决存在的问题。
发明内容
本实用新型要解决的技术问题是针对现有技术所存在的不足之处,提供一种转动效果良好,能够有效避免由于停止转动造成产品划伤,并将从动转动改为主传动转动的一种带钢连续热镀锌稳定传动装置。
本实用新型的技术解决方案是,提供如下一种带钢连续热镀锌稳定传动装置,包括锌锅、锌锅内部的稳定辊、稳定辊支撑架、稳定辊支撑座、沉没辊和沉没辊支撑架,所述的稳定辊的转动轴轴端设有十字轴连接的传动装置,所述的十字轴外接有十字传动杆,所述的十字传动杆的另一端通过联轴器与电动机相连接,所述的电动机固定安装在机座上。
采用以上方案后,本实用新型将原有的从动稳定辊设计为主动稳定辊,使稳定辊能够保持匀速旋转,从根本上解决了稳定辊长期从动后导致的转动效果差及停转现象,避免了转动效果不良及停转产生的划伤及划破等,有效的降低了废品率,提高了成品率,降低了成本;使用十字轴连接方式,实现变角度动力传递,打破了带轮或者齿轮传动中必须采用固定位置的布置的局限性,可根据现有锌锅的形状进行设计,节约了改变锌锅形状的成本。
作为优选,所述的联轴器为万向联轴器。采用本技术方案,使两轴不在同一轴线,存在轴线夹角的情况下能实现所联接的两轴连续回转,并可靠地传递转矩和运动,还具有较大的角向补偿能力,结构紧凑,传动效率高。
作为优选,所述的电动机为减速电动机。采用本技术方案,减速电动机可满足生产过程中稳定辊转动的外轮廓的线速度与带钢的移动速度相同,两者保持相对静止,避免刮伤带钢表面。
作为优选,所述的减速电动机为搭载变频电机的电动机。采用本技术方案,变频电动机可以根据生产要求,在一定范围内随意的调节电机的转动速度,使本实用新型所适应的生产范围更大。
作为优选,所述的机座与锌锅基座之间为可调节的丝杆连接。采用本技术方案,可以进行电动机位置的微调,使传动效果更好,同时也利于传动杆的安装与拆卸。
附图说明
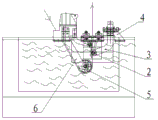
图1为本实用新型一种带钢连续热镀锌稳定传动装置的结构示意图。
图2为图1的左视图。
图3为图1的俯视图。
图4为图1中A处的局部放大图。
图中所示:1、锌锅,2、稳定辊,3、稳定辊支撑架,4、稳定辊支撑座,5、沉没辊,6、沉没辊支撑架,7、十字传动杆,8、联轴器,9、电动机,10、调节丝杆。
具体实施方式
为便于说明,下面结合附图,对实用新型的一种带钢连续热镀锌稳定传动装置做详细说明。
如图1至图4中所示,一种带钢连续热镀锌稳定传动装置,包括锌锅1、锌锅1内部的稳定辊2、稳定辊支撑架3、稳定辊支撑座4、沉没辊5和沉没辊支撑架6,所述的稳定辊2的转动轴轴端设有十字轴连接的传动装置,所述的十字轴外接有十字传动杆7,所述的十字传动杆7的另一端通过联轴器8与电动机9相连接,所述的电动机9固定安装在机座上,所述的联轴器8为万向联轴器,所述的电动机9为减速、且搭载变频电机的电动机,所述的机座与锌锅基座之间为通过调节丝杆10连接。
在上述实施例中,对本实用新型的最佳实施方式做了描述,很显然,在本实用新型的发明构思下,仍可做出很多变化。在此,应该说明,在本实用新型的发明构思下所做出的任何改变都将落入本实用新型的保护范围内。
Claims (5)
1.一种带钢连续热镀锌稳定传动装置,包括锌锅、锌锅内部的稳定辊、稳定辊支撑架、稳定辊支撑座、沉没辊和沉没辊支撑架,其特征是:所述的稳定辊的转动轴轴端设有十字轴连接的传动装置,所述的十字轴外接有十字传动杆,所述的十字传动杆的另一端通过联轴器与电动机相连接,所述的电动机固定安装在机座上。
2.根据权利要求1所述的带钢连续热镀锌稳定传动装置,其特征是:所述的联轴器为万向联轴器。
3.根据权利要求1所述的带钢连续热镀锌稳定传动装置,其特征是:所述的电动机为减速电动机。
4.根据权利要求3所述的带钢连续热镀锌稳定传动装置,其特征是:所述的减速电动机为搭载变频电机的电动机。
5.根据权利要求1所述的带钢连续热镀锌稳定传动装置,其特征是:所述的机座与锌锅基座之间为可调节的丝杆连接。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201220337018.7U CN202671639U (zh) | 2012-07-12 | 2012-07-12 | 一种带钢连续热镀锌稳定传动装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201220337018.7U CN202671639U (zh) | 2012-07-12 | 2012-07-12 | 一种带钢连续热镀锌稳定传动装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN202671639U true CN202671639U (zh) | 2013-01-16 |
Family
ID=47492554
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN201220337018.7U Expired - Fee Related CN202671639U (zh) | 2012-07-12 | 2012-07-12 | 一种带钢连续热镀锌稳定传动装置 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN202671639U (zh) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN103469139A (zh) * | 2013-08-15 | 2013-12-25 | 甘肃酒钢集团宏兴钢铁股份有限公司 | 热镀锌线用锌锅辊系装配、找正和精调装置 |
| CN107267738A (zh) * | 2017-05-08 | 2017-10-20 | 邯钢集团邯宝钢铁有限公司 | 一种可防止连续退火炉导辊划伤热镀锌板带的方法 |
-
2012
- 2012-07-12 CN CN201220337018.7U patent/CN202671639U/zh not_active Expired - Fee Related
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN103469139A (zh) * | 2013-08-15 | 2013-12-25 | 甘肃酒钢集团宏兴钢铁股份有限公司 | 热镀锌线用锌锅辊系装配、找正和精调装置 |
| CN103469139B (zh) * | 2013-08-15 | 2015-10-07 | 甘肃酒钢集团宏兴钢铁股份有限公司 | 热镀锌线用锌锅辊系装配、找正和精调装置 |
| CN107267738A (zh) * | 2017-05-08 | 2017-10-20 | 邯钢集团邯宝钢铁有限公司 | 一种可防止连续退火炉导辊划伤热镀锌板带的方法 |
| CN107267738B (zh) * | 2017-05-08 | 2018-10-30 | 邯钢集团邯宝钢铁有限公司 | 一种可防止连续退火炉导辊划伤热镀锌板带的方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN201473106U (zh) | 中空玻璃铝条自动送料装置 | |
| CN102601122A (zh) | 一种主传动与两轧辊径向间距调整的交流直驱伺服装置 | |
| CN105363795B (zh) | 轧制生产线锥形输送辊道速度动态协同控制系统及其方法 | |
| CN201784994U (zh) | 新型输送机 | |
| CN201380225Y (zh) | 一种连续辊式冷弯成型机的轧辊机构 | |
| CN203936178U (zh) | 三辊卷板机 | |
| CN205290669U (zh) | 玻璃磨边用输送机构 | |
| CN209022488U (zh) | 一种高效电晕处理机 | |
| CN111331316A (zh) | 一种液罐车防波板的成型方法及其专用设备 | |
| CN201632558U (zh) | 一种加工离心风机蜗壳用的压缝滚压机 | |
| CN220077676U (zh) | 一种钢材输送限位结构 | |
| CN210816802U (zh) | 一种五金机械加工用自动开卷机 | |
| CN201380226Y (zh) | 一种大波高型钢连续辊式冷弯成型机的轧辊机构 | |
| CN203999323U (zh) | 平板玻璃成型压延机 | |
| CN105151386A (zh) | 一种铝型材侧面贴膜机构 | |
| CN202131206U (zh) | 玻璃压延机附辊机构 | |
| CN206051834U (zh) | 一种玻璃压延机压延辊的清洗装置 | |
| CN212025196U (zh) | 一种玻璃生产线传动轴在线校正装置 | |
| CN214213339U (zh) | 一种节能型轧钢板表面抛光加工装置 | |
| CN207015992U (zh) | 一种铝材生产线用传送装置 | |
| CN202807949U (zh) | 用于生产保温板的开卷机 | |
| CN203124428U (zh) | 连杆水平式纠偏夹送装置 | |
| CN203265272U (zh) | 一种酸洗夹送辊结构 | |
| CN202175611U (zh) | 一种玻璃压延机驱动装置 | |
| CN207806268U (zh) | 一种调节式压弯机构 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| C14 | Grant of patent or utility model | ||
| GR01 | Patent grant | ||
| CF01 | Termination of patent right due to non-payment of annual fee |
Granted publication date: 20130116 Termination date: 20190712 |
|
| CF01 | Termination of patent right due to non-payment of annual fee |