CN1168554C - 图案裁剪刀片的成型方法及其装置 - Google Patents
图案裁剪刀片的成型方法及其装置 Download PDFInfo
- Publication number
- CN1168554C CN1168554C CNB011277270A CN01127727A CN1168554C CN 1168554 C CN1168554 C CN 1168554C CN B011277270 A CNB011277270 A CN B011277270A CN 01127727 A CN01127727 A CN 01127727A CN 1168554 C CN1168554 C CN 1168554C
- Authority
- CN
- China
- Prior art keywords
- core module
- pattern
- segmentation
- drift
- blade
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 238000005520 cutting process Methods 0.000 title claims abstract description 44
- 238000000034 method Methods 0.000 title claims abstract description 26
- 239000000463 material Substances 0.000 claims description 11
- 230000008569 process Effects 0.000 claims description 9
- 230000007246 mechanism Effects 0.000 claims description 7
- 238000000465 moulding Methods 0.000 claims description 7
- 238000004080 punching Methods 0.000 claims description 4
- 230000011218 segmentation Effects 0.000 claims 19
- 238000009740 moulding (composite fabrication) Methods 0.000 claims 6
- 238000004519 manufacturing process Methods 0.000 abstract description 12
- 230000009471 action Effects 0.000 description 2
- 238000005452 bending Methods 0.000 description 2
- 230000008901 benefit Effects 0.000 description 2
- 238000005516 engineering process Methods 0.000 description 2
- 241001465754 Metazoa Species 0.000 description 1
- 230000008859 change Effects 0.000 description 1
- 230000019771 cognition Effects 0.000 description 1
- 238000010586 diagram Methods 0.000 description 1
- 230000005611 electricity Effects 0.000 description 1
- 238000009434 installation Methods 0.000 description 1
- 238000012423 maintenance Methods 0.000 description 1
- 239000002985 plastic film Substances 0.000 description 1
- 238000003825 pressing Methods 0.000 description 1
- 239000002023 wood Substances 0.000 description 1
Images



Landscapes
- Perforating, Stamping-Out Or Severing By Means Other Than Cutting (AREA)
Abstract
一种图案裁剪刀片成型方法,先加工出与裁剪图案相同的芯模块并固定在加工平面上;分段冲头位于同一平面上并分布在芯模块周围;分段冲头在驱动构件的驱动下将薄刀片分段冲至紧贴芯模块的侧表面;薄刀片全部冲压成型后将分段冲头退回,取出成型刀片。一种图案裁剪刀片成型装置,冲头驱动构件与分段冲头相连接,分段冲头分布在芯模块周围;本发明用于加工成型图案裁剪刀片,克服了现有技术存在的生产效率低,加工精度差的缺点。
Description
技术领域
本发明涉及刀片成型技术,特别涉及一种用于加工裁剪图案用模具刀片的图案裁剪刀片的成型方法及其装置。
背景技术
传统的剪纸工艺品是一种深受大众喜爱的艺术品,其造型多样,千变万化,艺术欣赏价值高,非常适合于儿童的启蒙教育,在国外这类剪纸图案已广泛应用于儿童教育;如在美国,这类剪纸类图案产品就很普及,一般都是用纸、塑料片、橡胶片或类似的材料裁剪成字母、卡通、动物、或人型图案等造型来培养儿童的认知力和辨识力,但采用传统手工剪纸的方法来制作这种剪纸图案产品效率较低,图案一致性差,不适合于大批量生产,为了克服这个缺点,人们采用了一种适用于大批量生产的方法,亦即是先加工裁剪图案的模具,具体结构是将弯成要加工图案的带锋利刀刃的薄刀片嵌入平板内并固定,然后用这种模具来压切纸或类似的平片材料,所切下的材料形成与薄刀片图案相同的单个艺术图案,即为所需产品,如要生产不同形状的产品,只需改换不同形状的模具即可;对于这种模具的生产,其关键之处是要将薄刀片弯成所需的图案形状,现有的用于成型这种刀片的方法一般为人工弯制,这样生产效率极低,加工精度较差;目前国内还未见生产有专门用于弯制成型这类刀片的机械。
发明内容
为了克服现有技术的缺点,本发明的目的在于提供一种生产工艺简单、生产效率高、成本较低的图案裁剪刀片的成型方法。
本发明的另一目的在于提供一种可实现上述方法的图案裁剪刀片的成型装置。
本发明图案裁剪刀片的成型方法包括下列步骤:(1)用硬质材料加工出与裁剪图案相同形状的芯模块并固定在加工平面上;(2)分段冲头位于同一加工平面上,并分布在芯模块周围;(3)在驱动构件的驱动下,分段冲头将薄刀片分段冲至紧贴芯模块的侧表面;(4)薄刀片全部冲压成型后将分段冲头退回起始位置,将围绕在芯模块侧表面的与芯模块轮廓图案相同的已成型的裁剪刀片取出,即完成图案裁剪刀片的成型工艺。
所述的驱动构件驱动分段冲头按顺时针或逆时针的次序依次将薄刀片分段冲至紧贴芯模块的侧表面。
在分段冲头将薄刀片分段冲至紧贴芯模块的侧表面的过程中,在所有分段冲头冲压完成之前,已完成冲压的分段冲头不退回直至全部分段冲头冲压完毕。
所述薄刀片全部冲压成型后,在将分段冲头退回起始位置后,用取料机构将所成型的薄刀片取出。
可实现上述方法的本发明图案裁剪刀片的成型装置包括有安装在同一加工平面上的芯模块、分段冲头、冲头驱动构件,冲头驱动构件与分段冲头相连接,可驱动分段冲头将薄刀片分段冲至紧贴芯模块的侧表面,分段冲头分布在芯模块周围,每个分段冲头端部的形状曲线与芯模块外轮廓线中的一段对应,所有分段冲头端部的形状曲线连接在一起形成与芯模块外轮廓线相同的形状。
所述分段冲头呈放射状圆周分布在芯模块的周围。
所述分段冲头与芯模块所在的加工平面为水平面、竖直面或倾斜面。
所述驱动构件为液压缸、气压缸或由电力驱动的机械往复推动件。
所述图案裁剪刀片的成型装置还包括有取料机构,取料机构由驱动构件、连接杆、顶料盘构成,顶料盘活动安装在芯模块周围并通过连接杆与驱动构件固定连接。驱动构件可驱动顶料盘沿芯模块移动将已加工完成的图案裁剪刀片顶出。
本发明的作用原理是:将所要弯制成型的切成一定长度的薄刀片置于芯模块与分段冲头之间的空隙之中,然后按一定次序(如顺时针方向)启动驱动构件动作,驱动构件驱动分段冲头按顺时针的次序依次将薄刀片分段冲至紧贴芯模块的侧表面,待薄刀片全部冲压成型后将分段冲头全部退回起始位置,这时围绕在芯模块轮廓上的与芯模块图案相同的已成型的裁剪刀片即为所需的图案裁剪刀片;取出此图案裁剪刀片,然后将其嵌入木板或其它材料做的平板内即制成用于裁剪纸张或其它平片材料的模具,用于制作与裁剪刀片形状相同的图案产品。
本发明与现有的图案裁剪刀片成型技术相比具有如下的优点:(1)本发明图案裁剪刀片的成型方法原理简单直观,操作控制非常容易,可成型各种不同形状的图案裁剪刀片,适用的范围较广;(2)本发明图案裁剪刀片的成型装置加工速度非常快,一般的产量为每小时100件,利用本发明可大大提高劳动效率,降低产品成本,提高经济效益;(3)加工精度高;由于本发明是使薄刀片贴紧芯模块壁而成型,所以只要使芯模块及冲头的加工精度比较高,而且驱动构件施压的作用力足够大,那么就可以保证成型产品具有较高的加工精度,所以利用本发明很容易保证产品的生产质量;(4)本发明图案裁剪刀片的成型装置的构件少、结构非常简单,设备制造成本低,安装、调试、维修比较容易;(5)利用本发明的方法还可以开发出不同型式的加工装置,如简单的用手工驱动的人力式成型装置与及和自控设备(如计算机)连接的自动控制成型生产流水线,所以应用的前景比较广阔。
附图说明
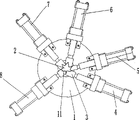
图1是本发明图案裁剪刀片的成型装置的结构示意图。
图2~图8是用图1所示装置加工图案裁剪刀片的成型过程图。
具体实施方式
下面结合实施例附图对本发明作进一步详细的说明。
实施例:
图1示出了本发明图案裁剪刀片成型装置的具体结构,由图1可见,本装置包括有加工平面1、芯模块2、分段冲头3、冲头驱动构件4~8、取料机构;芯模块2通过过盈配合固定安装在加工平面1预先开有的孔内,其上端凸出于水平的加工平面1之上,芯模块2的截面形状为带短柄的树叶;分段冲头3有五个,呈放射状圆周分布于芯模块2周围,每个分段冲头2端部的形状曲线与树叶状芯模块2外轮廓线中的一段对应,所有分段冲头3端部的形状曲线连接在一起形成与芯模块2外轮廓线相同的树叶形状;冲头驱动构件4~8为油缸,油缸4~8通过螺栓固定连接安装在同一加工平面1上,并分别与各分段冲头3固定连接;取料机构由油缸9、顶料盘10、连接杆13构成,油缸9通过长螺栓12固定连结在加工平面1下面,顶料盘10中间开有与芯模块2外轮廓相似的树叶状孔,并以间隙配合套在芯模块2上,而且通过连接杆13与油缸9固定连接,顶料盘10可沿芯模块2上下滑动,油缸9可驱动顶料盘10沿芯模块2向上滑动以将已加工完成的图案裁剪刀片顶出。
本发明图案裁剪刀片成型装置的作用过程如图2~图8所示,将一段已切成所需长度的薄刀片11预弯成一弧度,然后放置于芯模块2周围,并位于芯模块2与分段冲头3之间,其形状如图2所示;开始启动油缸4,油缸4带动其上的分段冲头3冲向芯模块2并将薄刀片11的一段紧压贴在芯模块的外壁上,此时装置形状如图3所示;保持油缸4静止(亦即保持薄刀片已压制成型的一段不移动),按逆时针顺序启动油缸5,油缸5带动其上的另一分段冲头3冲向芯模块2并将薄刀片11的另一段紧压贴在芯模块2的外壁上,此时装置形状如图4所示;同理,依次序分别启动油缸6~8分别将其余段薄刀片11压制成型,形状分别如图5~图7所示,图7亦示出了薄刀片全部压制成型后装置的状态,由图7可见,所有已完成冲压的分段冲头3都保持将薄刀片11压紧贴住芯模块2的状态;然后依次启动油缸4~8带动分段冲头3退回起始位置,形状如图8所示,最后启动油缸9推动顶料盘10将围绕在芯模块2外侧面的与芯模块2轮廓图案相同的已成型的薄刀片11顶出,即完成图案裁剪刀片的成型工艺。
本发明还可有类似的多种实施方式,如用手工驱动的人力式成型装置与及和自控设备(如计算机)连接的自动控制成型生产流水线都属于本发明的保护范围之内。
Claims (9)
1、一种图案裁剪刀片的成型方法,其特征在于包括下列步骤:(一)用硬质材料加工出与裁剪图案相同形状的芯模块(2)并固定在加工平面(1)上;(二)分段冲头(3)位于同一加工平面(1)上,并分布在芯模块(2)周围;(三)将薄刀片(11)预弯成一弧度,然后放置于芯模块(2)的周围,并位于芯模块(2)和分段冲头(3)之间;(四)在驱动构件(4~8)的驱动下,分段冲头(3)将薄刀片(11)分段冲至紧贴芯模块(2)的侧表面;(五)薄刀片(11)全部冲压成型后将分段冲头(3)退回起始位置,将围绕在芯模块(2)侧表面的与芯模块(2)轮廓图案相同的已成型的裁剪刀片取出。
2、根据权利要求1所述的图案裁剪刀片的成型方法,其特征在于:所述的驱动构件(4~8)驱动分段冲头(3)按顺时针或逆时针的次序依次将薄刀片(11)分段冲至紧贴芯模块(2)的侧表面。
3、根据权利要求1所述的图案裁剪刀片的成型方法,其特征在于:在分段冲头(3)将薄刀片(11)分段冲至紧贴芯模块(2)的侧表面的过程中,在所有分段冲头(3)冲压完成之前,已完成冲压的分段冲头(3)不退回直至全部分段冲头(3)冲压完毕。
4、根据权利要求1所述的图案裁剪刀片的成型方法,其特征在于:所述薄刀片(11)全部冲压成型后,在将分段冲头(3)全部退回起始位置后,用取料机构将所成型的薄刀片(11)取出。
5、一种图案裁剪刀片的成型装置,其特征在于:包括有安装在同一加工平面上的芯模块(2)、分段冲头(3)、冲头驱动构件(4~8),冲头驱动构件(4~8)与分段冲头(3)相连接,分段冲头(3)分布在芯模块(2)周围,每个分段冲头(3)端部的形状曲线与芯模块(2)外轮廓线中的一段对应,所有分段冲头(3)端部的形状曲线连接在一起形成与芯模块(2)外轮廓线相同的形状。
6、根据权利要求5所述的图案裁剪刀片的成型装置,其特征在于:所述分段冲头(3)呈放射状圆周分布在芯模块(2)的周围。
7、根据权利要求5或6所述的图案裁剪刀片的成型装置,其特征在于:所述分段冲头(3)与芯模块(2)所在的加工平面(1)为水平面、竖直面或倾斜面。
8、根据权利要求5或6所述的图案裁剪刀片的成型装置,其特征在于:所述驱动构件(4~8)为液压缸、气压缸或由电力驱动的机械往复推动件。
9、根据权利要求5或6所述的图案裁剪刀片的成型装置,其特征在于:所述图案裁剪刀片的成型装置还包括有取料机构,取料机构由驱动构件(9)、顶料盘(10)、连接杆(13)构成,顶料盘(10)活动安装在芯模块(2)周围并通过连接杆(13)与驱动构件(9)固定连接。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CNB011277270A CN1168554C (zh) | 2001-08-13 | 2001-08-13 | 图案裁剪刀片的成型方法及其装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CNB011277270A CN1168554C (zh) | 2001-08-13 | 2001-08-13 | 图案裁剪刀片的成型方法及其装置 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| CN1358587A CN1358587A (zh) | 2002-07-17 |
| CN1168554C true CN1168554C (zh) | 2004-09-29 |
Family
ID=4667645
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CNB011277270A Expired - Fee Related CN1168554C (zh) | 2001-08-13 | 2001-08-13 | 图案裁剪刀片的成型方法及其装置 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN1168554C (zh) |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN103343615A (zh) * | 2013-07-23 | 2013-10-09 | 卓柏照 | 脚手架立杆合扣盘及其生产模具及制作工艺 |
-
2001
- 2001-08-13 CN CNB011277270A patent/CN1168554C/zh not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| CN1358587A (zh) | 2002-07-17 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN201268016Y (zh) | 底清废雕刻刀模 | |
| CN209998167U (zh) | 一种冲压件废料连续切断机构 | |
| CN203527558U (zh) | 软质材料冲切工装 | |
| CN1358587A (zh) | 图案裁剪刀片的成型方法及其装置 | |
| CN2495392Y (zh) | 图案裁剪刀片的成型装置 | |
| CN205497664U (zh) | 一种气缸控制的冲剪机构 | |
| CN103752721B (zh) | 一种金属工艺件的加工工艺及其加工设备 | |
| CN203592035U (zh) | 一种定位切料连续模具 | |
| CN107107370A (zh) | 带脱模衬套的墙板冲孔组件 | |
| CN208867327U (zh) | 一种隔膜冲孔刀模 | |
| CN108637064B (zh) | 一种多功能高效率汽车零部件冲压成型机 | |
| CN2863400Y (zh) | 一种冲切模具 | |
| CN208392701U (zh) | 一种塑料托盘加工机 | |
| CN107877773A (zh) | 一种在塑料制品上的模内贴印刷方法及其制品 | |
| CN219944289U (zh) | 一种用于摄像头零件的冲压成型装置 | |
| CN204182756U (zh) | 冲压成形零件的冲压切边装置 | |
| CN216461191U (zh) | 一种纳特环填料生产用模具 | |
| CN223099352U (zh) | 一种纸制品压痕打孔装置 | |
| CN224238028U (zh) | 一种改进型活动式剪口切断模具结构 | |
| CN214645598U (zh) | 一种用于注塑模具的长距离顶出行程装置 | |
| CN104942545A (zh) | 一种带装饰图案的金属材质门锁面板的生产方法 | |
| CN223326924U (zh) | 一种锂电池封装设备的铝塑膜冲压装置 | |
| CN222133186U (zh) | 一种多道冲压模具 | |
| CN224114948U (zh) | 一种铝产品侧面r角成型装置 | |
| CN220462390U (zh) | 一种铝型材切割装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| C10 | Entry into substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| C06 | Publication | ||
| PB01 | Publication | ||
| C14 | Grant of patent or utility model | ||
| GR01 | Patent grant | ||
| C19 | Lapse of patent right due to non-payment of the annual fee | ||
| CF01 | Termination of patent right due to non-payment of annual fee |