RU2503525C2 - Машина для контактной стыковой сварки рельсов - Google Patents
Машина для контактной стыковой сварки рельсов Download PDFInfo
- Publication number
- RU2503525C2 RU2503525C2 RU2011143203/02A RU2011143203A RU2503525C2 RU 2503525 C2 RU2503525 C2 RU 2503525C2 RU 2011143203/02 A RU2011143203/02 A RU 2011143203/02A RU 2011143203 A RU2011143203 A RU 2011143203A RU 2503525 C2 RU2503525 C2 RU 2503525C2
- Authority
- RU
- Russia
- Prior art keywords
- welding
- clamps
- clamp
- machine
- clamping
- Prior art date
Links
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K11/00—Resistance welding; Severing by resistance heating
- B23K11/04—Flash butt welding
- B23K11/046—Apparatus therefor
-
- E—FIXED CONSTRUCTIONS
- E01—CONSTRUCTION OF ROADS, RAILWAYS, OR BRIDGES
- E01B—PERMANENT WAY; PERMANENT-WAY TOOLS; MACHINES FOR MAKING RAILWAYS OF ALL KINDS
- E01B29/00—Laying, rebuilding, or taking-up tracks; Tools or machines therefor
- E01B29/42—Undetachably joining or fastening track components in or on the track, e.g. by welding, by gluing; Pre-assembling track components by gluing; Sealing joints with filling components
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K2101/00—Articles made by soldering, welding or cutting
- B23K2101/26—Railway- or like rails
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Architecture (AREA)
- Civil Engineering (AREA)
- Structural Engineering (AREA)
- Machines For Laying And Maintaining Railways (AREA)
- Butt Welding And Welding Of Specific Article (AREA)
Abstract
Изобретение относится к машине для контактной стыковой сварки рельсов и может использоваться как при сварке отдельных рельсов, так и при сварке длинных рельсовых секций с предварительным натяжением, а также при ремонте рельсовых путей в полевых условиях. Два клещевых зажимных устройства машины выполнены в виде двух двуплечих рычагов, насаженных на общую центральную ось и изолированных друг от друга. Имеются гидроцилиндры зажатия и перемещения свариваемых деталей. Два сварочных трансформатора встроены в двуплечие рычаги одного из двух клещевых зажимных устройств. Токоподводящие элементы включают в себя штоки перемещения и осадки, электрические контакты-хомуты и гибкие перемычки. Электрические контакты-хомуты оснащены управляемыми приводами. Верхняя часть каждого электрического контакта-хомута имеет отверстия, через которые пропущены направляющие стержни, а на боковой поверхности электрического контакта-хомута закреплена фиксирующая пружина. В результате обеспечивается стабильность сопротивления электрического контура машины независимо от изменения положения подвижного клещевого зажима при выполнении вспомогательных операций по подтяжке сварочных длинномерных секций с необходимым усилием при неизменных оптимальных режимах сварки, предотвращается увеличение сопротивления электрического контура сварочной машины, что приводит к стабильному процессу сварки и, как следствие, обеспечивается качество сварных соединений. 3 ил.
Description
Изобретение принадлежит к области сварки, а именно к оборудованию для контактной стыковой сварки рельсов и может использоваться как при сварке отдельных рельсов, так и при сварке длинных рельсовых секций с предварительным натяжением, а также при ремонте рельсовых путей в полевых условиях, и предназначено для подведения тока через штоки перемещения и осадки, электрические контакты-хомуты с управляемым приводом и гибкие токоподводящие перемычки к зажимным губкам сварочной машины и рельсам, которые свариваются.
Известна машина для контактной стыковой сварки (А.С. СССР №201561, от 09.1967 г., Б 18, кл. 21h, 29/10), содержащая два клещевых зажима, которые приводятся в действие гидроцилиндрами зажатия. Клещевые зажимы насажены на общую ось. Правый зажим может только поворачиваться вокруг своей оси, левый же, кроме этого, может перемещаться вдоль нее. Осевое перемещение левого зажима осуществляется с помощью двух цилиндров осадки, которые работают синхронно от общей гидравлической магистрали. В рычаги правого зажима встроены два сварочных трансформатора, которые соединены параллельно. Зажатие осуществляют за шейку рельса при помощи токоподводящих медных губок, изготовленных согласно профиля шейки рельса. Сварочный ток к зажимным губкам правого зажима подводиться жесткими перемычками от сварочного трансформатора. К зажимным губкам левого зажима ток подводиться через штоки цилиндров осадки, электрические контакты-хомуты и гибкие перемычки, размещенные внутри корпуса левого зажима, что исключает повреждение гибких перемычек каплями расплавленного металла в процессе оплавления рельсов. Изоляция правого зажима от левого осуществляется по штокам с помощью изоляционных втулок. Привод движения левого зажима относительно правого в процессе оплавления и осадки осуществляют автоматически с помощью специального регулятора скорости по заранее заданной программе через гидроследящий золотник встроенный в центральную ось.
Главным недостатком машины является недостаточная длина гибкой токоподводящей перемычки, которая не разрешает выполнять операцию по подтягиванию длинномерных рельсовых секций с необходимым усилием.
Машина для контактного стыкового сваривания рельсов (Патент Украины №56986, от 06.2003 г., Б №6, 2003 г., МВК7 B23K 11/04), взятая за прототип, содержащая два клещевых зажимных устройства выполненных в виде двух двуплечих рычагов насаженных на общую центральную ось и изолированных друг от друга, гидроцилиндры зажатия и перемещения сварочных деталей, два сварочных трансформатора встроенных в двуплечие рычаги одного из двух клещевых зажимных устройств и токоподводящие элементы, которые включают в себя штоки перемещения и осадки, электрические контакты-хомуты и гибкие перемычки.
Вышеописанные сварочные машины, в том числе и прототип, имеют гибкие токоподводящие перемычки ограниченной длины, которые закреплены на электрическом контакте-хомуте, а он, в свою очередь неразъемно соединен со штоком перемещения и осадки машины при ее сборке. Этой ограниченной длины перемычек не хватает для сварки в полевых условиях длинномерных плетей, когда необходимо обеспечить подтягивание рельсовой секции с необходимым усилием, которая приваривается, до начала самого процесса сварки за счет увеличения хода штоков перемещения и осадки на расстояние, которое существенно превышает перемещение деталей, необходимое непосредственно для процесса сварки.
Увеличение хода штоков перемещения и осадки требует соответствующего удлинения гибких токоподводящих перемычек, которое приводит к существенному повышению сопротивления электрического контура сварочной машины, нестабильности процесса сварки и, как следствие, появлению некачественных сварных соединений рельсов. Соответственно для размещения удлиненных гибких токоподводящих перемычек необходимо увеличивать и размеры клещевых зажимов, что приводит к увеличению веса и габаритов машины.
Задачей изобретения есть усовершенствование известных конструкций машин для контактной стыковой сварки рельсов путем модернизации электрического контура машины за счет введения новых элементов в виде управляемых приводов, связанных с электрическими контактами-хомутами и изменения конструкции верхней части электрического контакта-хомута путем выполнения в нем отверстий и использования направляющих стержней, которые проходят через эти отверстия, а также за счет установки на боковой поверхности каждого электрического контакта-хомута фиксирующей пружины. Эти усовершенствования разрешают обеспечить стабильность сопротивления электрического контура машины при сварке и исключить из работы электрические контакты-хомуты при выполнении вспомогательных операций по подтягиванию свариваемых длинномерных секций с необходимым усилием не изменяя при этом оптимальных режимов сварки.
Задача достигается тем, что машина для контактной стыковой сварки рельсов, содержащая два клещевых зажимных устройства, выполненных в виде двух двуплечих рычагов насаженных на общую центральную ось и изолированных друг от друга, гидроцилиндры зажатия и перемещения свариваемых деталей, два сварочных трансформатора встроенных в двуплечие рычаги одного из двух клещевых зажимных устройств и токоподводящие элементы, которые включают в себя штоки перемещения и осадки, гибкие токоподводящие перемычки и электрические контакты-хомуты с управляемыми приводами; при этом верхняя часть каждого электрического контакта-хомута имеет отверстия, через которые проходят направляющие стержни, а на боковой поверхности электрического контакта-хомута закреплена фиксирующая пружина.
Вследствие того, что в машину для стыковой сварки рельсов введены дополнительно управляемые приводы, которыми комплектуются электрические контакты-хомуты, появляется возможность разжимать электрические контакты-хомуты и освобождать их от штоков перемещения и осадки за счет образования зазора между ними и, как результат, обеспечить увеличение хода штоков перемещения и осадки на этапе подтяжки длинномерной рельсовой секции с необходимым усилием, которая приваривается, без необходимости удлинения гибких токоподводящих перемычек и, как следствие, без увеличения сопротивления электрического контура сварочной машины, ухудшения стабильности сварочного процесса и качества сваренных соединений.
После подтяжки длинномерной рельсовой плети, которая приваривается, с необходимым усилием на заданное расстояние дается команда на зажатие электрических контактов-хомутов на штоках перемещения и осадки с помощью управляемых приводов до необходимого усилия, которое обеспечивает надежный электрический контакт и удержание их в таком состоянии до завершения процесса сварки.
Благодаря наличию отверстий в верхней части электрического контакта-хомута, через которые проходят направляющие стержни, обеспечивается нужная ориентация электрического контакта-хомута в разжатом положении относительно штоков перемещения и осадки, что дает возможность свободному движению штоков перемещения и осадки на этапе подтяжки длинномерной рельсовой секции, которая приваривается.
Благодаря наличию на боковой поверхности электрического контакта-хомута фиксирующих пружин обеспечивается фиксация электрического контакта-хомута в корпусе клещевого зажима машины в строго определенном месте, которое разрешает использовать гибкие токоподводящие перемычки ограниченной длины и только на этапе сварки рельсов.
Изобретение объясняется следующими чертежами:
- на фиг.1 изображен продольный разрез машины по цилиндрам осадки;
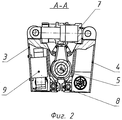
- на фиг.2 изображен поперечный разрез А-А по цилиндрам зажима;
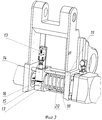
- на фиг.3 изображена конструкция электрических контактов-хомутов с управляемыми приводами.
Машина для контактной стыковой сварки рельсов содержащая в себе два клещевых зажимных устройства 1 и 2 (фиг.1), каждый из которых состоит из двух двуплечих рычагов 3 и 4 (фиг.2), насаженных на общую центральную ось 5 (фиг.1) с возможностью относительного перемещения по ней от гидроцилиндров перемещения и осадки 6 (фиг.2), которые работают синхронно от общей гидравлической магистрали. Клещевые зажимы 1 и 2 изолированы друг от друга по всем трем соединяющим их штокам; а каждый из двуплечих рычагов 3 и 4, в верхней части шарнирно связанный со штоком или корпусом гидроцилиндров зажатия 7 (фиг.2), а в нижней части имеет токоподводящие зажимные губки 8 (фиг.2), которые зажимают свариваемые рельсы за шейку и изготовленные согласно профилю шейки свариваемых рельсов. В рычагах правого зажима размещены два сварочные трансформатора 9 (фиг.2), которые соединенные параллельно. Сварочный ток к зажимным губкам правого зажима подводится жесткими перемычками непосредственно от сварочных трансформаторов. К зажимным губкам левого зажима ток подводится через штоки 10 (фиг.1) цилиндров перемещения и осадки, электрические контакты-хомуты 11 (фиг.1) с управляемым приводом 13 (фиг.3) и гибкие токоподводящие перемычки 12 (фиг.1). Электрические контакты-хомуты с управляемым приводом 13, включают в себя верхнюю 14 (фиг.3) и нижнюю 15 (фиг.3) шарнирно соединенные между собой части, которые зажимаются-разжимаются на штоке цилиндров перемещения и осадки с помощью винта 16 (фиг.3) и гайки 17 (фиг.3). Верхняя часть электрического контакта-хомута имеет отверстия, через которые проходят направляющие стержни 18 (фиг.3), между боковой поверхностью электрического контакта-хомута и боковой стенкой зажимного рычага 19 (фиг.3) установлена фиксирующая пружина 20 (фиг.3). С помощью гибкой токоподводящей перемычки 12, электрический контакт-хомут 11 с управляемым приводом 13 связан с токоподводящими зажимными губками 8.
Работу рельсосварочной машины с электрическими контактами-хомутами с управляемыми приводами можно описать следующим образом. При сварке длинномерных рельсовых секций, которые нужно предварительно подтянуть с необходимым усилием на заданную величину, их концы с помощью цилиндров зажатия 7 зажимаются двуплечими рычагами 3 и 4 в клещевых зажимах 1 и 2. При этом клещевые зажимы 1 и 2 разведены в крайнее правое положение, электрический контакт-хомут 11 с управляемым приводом 13 разжат и зафиксирован в строго определенном месте, а между электрическим контактом-хомутом 11 и штоком 10 цилиндров перемещения и осадки есть фиксированный зазор, который разрешает штоку свободно перемещаться, а электрическому контакту-хомуту остаться неподвижным. При прохождении клещевыми зажимами расстояния необходимого для подтягивания длинномерных рельсовых секций дается команда на управляемый привод 13 электрического контакта-хомута. Электрические контакты-хомуты 11 с необходимым усилием зажимаются на штоках перемещения и осадки 10 и сварочный ток с помощью гибких токоподводящих перемычек 12 подается к зажимным токоподводящим губкам 8. По окончанию процесса сварки длинномерных рельсовых секций дается команда на разжатие электрического контакта-хомута 11, и с помощью фиксирующей пружины 19, при разведении машины в исходное положение, электрический контакт-хомут 11 возвращается на свое строго определенное место. Машина готовая для выполнения следующего цикла сварки.
Использование машины для контактной стыковой сварки рельсов с электрическими контактами-хомутами с управляемыми приводами позволяет использовать ограниченную длину токоподводящих перемычек и таким образом, избежать увеличения сопротивления электрического контура сварочной машины, а значит иметь стабильный процесс сварки и, как следствие, предотвратить появление бракованных сварных соединений.
Claims (1)
- Машина для контактной стыковой сварки рельсов, содержащая два клещевых зажимных устройства, выполненных в виде двух двуплечих рычагов, насаженных на общую центральную ось и изолированных друг от друга, гидроцилиндры зажатия и перемещения свариваемых деталей, два сварочных трансформатора, встроенных в двуплечие рычаги одного из двух клещевых зажимных устройств, и токоподводящие элементы, которые включают в себя штоки перемещения и осадки, электрические контакты-хомуты и гибкие перемычки, отличающаяся тем, что электрические контакты-хомуты оснащены управляемыми приводами, при этом верхняя часть каждого электрического контакта-хомута имеет отверстия, через которые пропущены направляющие стержни, а на боковой поверхности электрического контакта-хомута закреплена фиксирующая пружина.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| UAA201108577A UA101539C2 (ru) | 2011-07-08 | 2011-07-08 | Машина для контактной стыковой сварки рельсов |
| UAA201108577 | 2011-07-08 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| RU2011143203A RU2011143203A (ru) | 2013-04-27 |
| RU2503525C2 true RU2503525C2 (ru) | 2014-01-10 |
Family
ID=45930141
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| RU2011143203/02A RU2503525C2 (ru) | 2011-07-08 | 2011-10-25 | Машина для контактной стыковой сварки рельсов |
Country Status (4)
| Country | Link |
|---|---|
| US (1) | US8907242B2 (ru) |
| GB (1) | GB2492611A (ru) |
| RU (1) | RU2503525C2 (ru) |
| UA (1) | UA101539C2 (ru) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| RU2748185C1 (ru) * | 2020-07-15 | 2021-05-20 | Общество с ограниченной ответственностью Современные сварочные технологии | Машина подвесная для стыковой сварки рельсов |
Families Citing this family (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN103388291B (zh) * | 2013-07-24 | 2015-04-22 | 常州市瑞泰工程机械有限公司 | 一种槽型钢轨闪光焊机 |
| AT515525B1 (de) * | 2014-07-28 | 2015-10-15 | Plasser & Theurer Export Von Bahnbaumaschinen Gmbh | Schweißaggregat |
| UA116022C2 (uk) * | 2015-12-15 | 2018-01-25 | Інститут Електрозварювання Ім. Є.О. Патона Нан України | Машина для контактного стикового зварювання рейок |
| AT15368U1 (de) * | 2016-04-01 | 2017-07-15 | Plasser & Theurer Export Von Bahnbaumaschinen Gmbh | Schweißaggregat zum Verschweißen zweier Schienen eines Gleises |
Citations (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS56136292A (en) * | 1980-03-27 | 1981-10-24 | Nippon Kokan Kk <Nkk> | Rail clamping device to be used when rails are pressure welded |
| UA9911A (ru) * | 1991-03-13 | 1996-09-30 | Ігор Васильович Гуляєв | Машиhа для коhтактhой стыковой сварки |
| US6163003A (en) * | 1998-06-12 | 2000-12-19 | Chemetron-Railway Products, Inc. | Method and apparatus for controlling forging force during flash butt welding of railway rails |
| US6294752B1 (en) * | 1999-12-16 | 2001-09-25 | Sergei I. Kuchuk-Yatsenko | Method of flash-butt welding |
| UA56986C2 (ru) * | 1996-08-05 | 2003-06-16 | Інститут електрозварювання ім.Є.О.Патона НАН України | Машина для контактной стыковой сварки рельсов |
| EP0868250B1 (en) * | 1995-12-05 | 2003-09-17 | Esab AB | Welding device |
| RU71924U1 (ru) * | 2007-12-25 | 2008-03-27 | Байдин Игорь Владимирович | Машина для контактной стыковой сварки рельсов |
| RU2007146001A (ru) * | 2007-12-13 | 2009-06-20 | Владимир Иванович Дедюх (UA) | Машина для контактной стыковой сварки рельсов оплавлением |
Family Cites Families (14)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US1986740A (en) * | 1933-12-29 | 1935-01-01 | American Steel & Wire Co | Welding machine |
| US3349216A (en) * | 1964-06-04 | 1967-10-24 | Inst Elektroswarki Patona | Machine for resistance butt-welding |
| US4217478A (en) * | 1975-10-08 | 1980-08-12 | Golomvzjuk Ivan K | Device for controlling butt welding machine |
| US4414454A (en) * | 1981-08-13 | 1983-11-08 | H. A. Schlatter Ag | Method of welding continuous rails and apparatus therefor |
| EP0119098A3 (en) * | 1983-03-14 | 1984-10-24 | A.I. Welders Limited | A method and apparatus for aligning two work pieces |
| US4716836A (en) * | 1986-07-14 | 1988-01-05 | H. A. Schlatter Ag | Suspended rail welder |
| ATE145574T1 (de) * | 1992-11-09 | 1996-12-15 | Schlatter Ag | Abbrennstumpfschweissanlage |
| JP3339356B2 (ja) * | 1997-04-16 | 2002-10-28 | 日本鋼管株式会社 | フラッシュバット溶接装置 |
| AU2088799A (en) * | 1997-12-16 | 1999-07-05 | Richard F. Kral | Rail welding apparatus incorporating rail restraining device, weld containment device and weld delivery unit |
| US6109503A (en) * | 1998-05-15 | 2000-08-29 | Sabre International, Inc. | Internal pipe clamp |
| US6886470B2 (en) * | 2000-08-18 | 2005-05-03 | Holland Corporation | Rail welderhead shear apparatus |
| AT5203U3 (de) * | 2002-01-28 | 2003-01-27 | Plasser Bahnbaumasch Franz | Schweissaggregat |
| US6756558B2 (en) * | 2002-05-31 | 2004-06-29 | Centaur, Inc. | High current, low impedance resistance welding device |
| AT6941U3 (de) * | 2004-02-23 | 2005-03-25 | Plasser Bahnbaumasch Franz | Schweissaggregat zur verschweissung von zwei schienen eines gleises und verfahren |
-
2011
- 2011-07-08 UA UAA201108577A patent/UA101539C2/ru unknown
- 2011-10-25 RU RU2011143203/02A patent/RU2503525C2/ru not_active IP Right Cessation
- 2011-12-29 US US13/339,921 patent/US8907242B2/en not_active Expired - Fee Related
-
2012
- 2012-02-15 GB GB1202600.1A patent/GB2492611A/en not_active Withdrawn
Patent Citations (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS56136292A (en) * | 1980-03-27 | 1981-10-24 | Nippon Kokan Kk <Nkk> | Rail clamping device to be used when rails are pressure welded |
| UA9911A (ru) * | 1991-03-13 | 1996-09-30 | Ігор Васильович Гуляєв | Машиhа для коhтактhой стыковой сварки |
| EP0868250B1 (en) * | 1995-12-05 | 2003-09-17 | Esab AB | Welding device |
| UA56986C2 (ru) * | 1996-08-05 | 2003-06-16 | Інститут електрозварювання ім.Є.О.Патона НАН України | Машина для контактной стыковой сварки рельсов |
| US6163003A (en) * | 1998-06-12 | 2000-12-19 | Chemetron-Railway Products, Inc. | Method and apparatus for controlling forging force during flash butt welding of railway rails |
| US6294752B1 (en) * | 1999-12-16 | 2001-09-25 | Sergei I. Kuchuk-Yatsenko | Method of flash-butt welding |
| RU2007146001A (ru) * | 2007-12-13 | 2009-06-20 | Владимир Иванович Дедюх (UA) | Машина для контактной стыковой сварки рельсов оплавлением |
| RU71924U1 (ru) * | 2007-12-25 | 2008-03-27 | Байдин Игорь Владимирович | Машина для контактной стыковой сварки рельсов |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| RU2748185C1 (ru) * | 2020-07-15 | 2021-05-20 | Общество с ограниченной ответственностью Современные сварочные технологии | Машина подвесная для стыковой сварки рельсов |
Also Published As
| Publication number | Publication date |
|---|---|
| RU2011143203A (ru) | 2013-04-27 |
| CN102861978A (zh) | 2013-01-09 |
| UA101539C2 (ru) | 2013-04-10 |
| US8907242B2 (en) | 2014-12-09 |
| GB2492611A (en) | 2013-01-09 |
| GB201202600D0 (en) | 2012-03-28 |
| US20130008874A1 (en) | 2013-01-10 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP5560500B2 (ja) | レール溶接用の溶接ヘッド | |
| KR20150087786A (ko) | 배전설비 활선작업 방법 | |
| CN108884643B (zh) | 用于焊接轨道的两个铁轨的焊接组件 | |
| KR101397186B1 (ko) | 위빙타입 배관용접장치 | |
| US8907242B2 (en) | Machine for flash-butt welding of rails | |
| WO2010137196A1 (ja) | 端子挿入装置 | |
| CN105048338B (zh) | 绝缘子串更换组件以及绝缘子串更换方法 | |
| CN106253154B (zh) | 一种电力线缆皮切割装置 | |
| CN108555192B (zh) | 一种钢丝网焊接机 | |
| EP2677046A1 (de) | Ofen und Verfahren zum Elektroschlackeumschmelzen | |
| CN206286728U (zh) | 一种片式散热器集流管自动焊接系统 | |
| DE2833695C2 (de) | Elektroschlackeumschmelzanlage mit koaxialen Strompfaden | |
| CN103510739A (zh) | 多功能组合绝缘横担 | |
| CN210281059U (zh) | 一种电机定子绕组接线高频焊接设备 | |
| AT507228A1 (de) | Verfahren und vorrichtung zur formung des schweissdrahtendes | |
| CN208368367U (zh) | 一种令克棒 | |
| CN206286732U (zh) | 焊接装置 | |
| KR101506112B1 (ko) | 용접 토치 높이 조절장치 | |
| CN210997011U (zh) | 复合箍筋焊机结构 | |
| CN102152037B (zh) | 一种氩弧焊机的焊接保护装置 | |
| CN201471070U (zh) | 强力热压式铜杆焊机 | |
| CN106513970A (zh) | 一种焊接装置 | |
| CN102861978B (zh) | 用于轨道的闪光对焊的机器 | |
| CN207806864U (zh) | 具有中断式中心轴的钢轨闪光焊机 | |
| CN203531492U (zh) | 多功能组合绝缘横担 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| MM4A | The patent is invalid due to non-payment of fees |
Effective date: 20151026 |