RU2226520C2 - Способ изготовления зарядов из смесевого твёрдого ракетного топлива - Google Patents
Способ изготовления зарядов из смесевого твёрдого ракетного топливаInfo
- Publication number
- RU2226520C2 RU2226520C2 RU2002115668/02A RU2002115668A RU2226520C2 RU 2226520 C2 RU2226520 C2 RU 2226520C2 RU 2002115668/02 A RU2002115668/02 A RU 2002115668/02A RU 2002115668 A RU2002115668 A RU 2002115668A RU 2226520 C2 RU2226520 C2 RU 2226520C2
- Authority
- RU
- Russia
- Prior art keywords
- mixing
- mixer
- charges
- components
- charge
- Prior art date
Links
Images
Landscapes
- Processing And Handling Of Plastics And Other Materials For Molding In General (AREA)
Abstract
Изобретение относится к области изготовления зарядов из смесевого твердого ракетного топлива (СТРТ), а именно, к технологии приготовления топливной массы и формования зарядов. Предложен способ изготовления заряда СТРТ, включающий дозирование жидковязких, порошкообразных компонентов и отвердителя, перемешивание их в вертикальном смесителе со смесительной головкой, мешалками и съемным корпусом, снабженным затвором, отсоединение корпуса от смесительной головки, вакуумирование топливной массы, присоединение к поршневой гидравлической системе вытеснения и к установке дистанционного заполнения и формование заряда в пресс-форме с отсекателем. Изобретение направлено на создание способа изготовления зарядов СТРТ, в котором обеспечивается качество смешения топливной массы и монолитность зарядов при переработке с пределом текучести смесей 200-1000 Па. 1 табл., 1 ил.
Description
Предлагаемое изобретение относится к области изготовления зарядов из смесевого твердого ракетного топлива (СТРТ), а конкретно к технологии приготовления топливной массы и формования зарядов с применением вертикальных смесителей со съемными корпусами.
Анализ патентной литературы показывает, что в производстве зарядов из СТРТ широкое распространение получили способы, основанные на применении вертикальных смесителей планетарного типа (ВСПТ) со съемными передвижными корпусами.
Известны, например, способы производства зарядов (патенты США №3562364, 3807272, патент ФРГ №2303065), в которых в числе отличительных признаков описаны этапы введения компонентов и приготовления топливной массы в смесителе, последовательность выполнения операций при формовании зарядов, средства для создания вакуума в корпусе при формовании. Вытеснение массы из смесителя в корпус в описываемых способах проводится с помощью гидравлической системы вытеснения.
В патенте РФ №2167135 C2, 20.05.2001, С 06 В 21/00, взятом авторами за прототип, описан способ приготовления зарядов из СТРТ с применением вертикальных смесителей со съемными корпусами. Способ включает дозирование в съемный корпус жидковязких компонентов, транспортирование и подсоединение его к смесительной головке, дозирование порошкообразных компонентов и отвердителя при остановленных мешалках, включение мешалок, перемешивание, вакуумирование топливной массы с перемешиванием, отсоединение съемного корпуса с приготовленной топливной массой и транспортирование его на фазу формования, подсоединение съемного корпуса к поршневой гидравлической системе вытеснения и к установке дистанционного формования, формование и полимеризация зарядов.
К недостаткам данного способа следует отнести:
1. Порядок дозирования компонентов (дозирование порошкообразных компонентов при остановленных мешалках, дозирование отвердителя после ввода порошкообразных компонентов) не обеспечивает оптимальные условия смачивания порошкообразных компонентов жидковязкими компонентами, особенно при условии перемешивания высоконаполненных топливных масс.
2. Отсутствие операции вакуумирования топливной массы после отсоединения корпуса от смесительной головки не позволяет изготавливать монолитные заряды из топливных масс с пределом текучести более 200 Па из-за воздушных включений, образующихся в массе при выводе мешалок смесительной головки из корпуса смесителя.
3. Не установлена последовательность выполнения операций при подаче давления на поршень гидравлической системы вытеснения, открытии отсекателя пресс-формы и затвора смесителя в начале формования, а также по закрытию отсекателя пресс-формы, затвора смесителя и прекращению подачи давления на поршень гидравлической системы вытеснения в конце формования.
Технической задачей настоящего изобретения является разработка способа изготовления заряда из СТРТ, в котором обеспечивается качество смешения топливной массы и монолитность зарядов при переработке в ВСПТ высоконаполненных масс с пределом текучести 200-1000 Па.
Технический результат достигается в способе изготовления заряда смесевого твердого ракетного топлива, включающем дозирование жидковязких, порошкообразных компонентов и отвердителя, перемешивание их в вертикальном смесителе со смесительной головкой, мешалками и съемным корпусом, снабженным затвором, отсоединение корпуса от смесительной головки, присоединение к поршневой гидравлической системе вытеснения и к установке дистанционного заполнения и формование заряда в пресс-форме с отсекателем путем подачи давления на поршень гидравлической системы вытеснения. Сначала в смеситель дозируют жидковязкие компоненты, отвердитель и перемешивают их в течение 5-15 минут, затем дозируют порошкообразные компоненты 2-4 порциями, при этом каждую порцию порошкообразных компонентов дозируют непрерывным потоком при вращении мешалок смесителя и перемешивают с жидковязкими компонентами и отвердителем без вакуума, а после загрузки последней порции порошкообразных компонентов перемешивают под вакуумом при абсолютном давлении 0,7-2,7 кПа в течение 60-120 минут, после отсоединения корпуса смесителя от смесительной головки его герметично закрывают крышкой и вакуумируют при абсолютном давлении 0,27-6,60 кПа в течение 30-60 минут, в начале формования заряда открывают отсекатель пресс-формы, создают избыточное давление 0,05-0,50 МПа под поршнем гидравлической системы вытеснения и открывают затвор корпуса смесителя, а в конце формования заряда сначала закрывают отсекатель пресс-формы, затем прекращают подачу давления на поршень гидравлической системы вытеснения, выдерживают 20-60 секунд и закрывают затвор корпуса смесителя.
Возможность осуществления поставленной технической задачи при использовании вертикальных смесителей планетарного типа для переработки высоконаполненного СТРТ с пределом текучести 200-1000 Па достигается предлагаемым способом. В технологическом процессе на базе известного способа (прототипа) изменяется последовательность и вводятся дополнительно следующие операции:
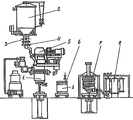
1. До ввода порошкообразных компонентов отвердитель дозируют в съемный корпус 1 (см. чертеж) и перемешивают с предварительно введенными жидковязкими компонентами.
2. Порошкообразные компоненты дозируют с использованием разгрузителя 2, барабанного питателя 3 и сепаратора 4 и подают на смешение непрерывным потоком, разделив всю загрузку на 2-4 порции. Во время загрузки каждую порцию порошкообразных компонентов перемешивают с жидковязкими компонентами без вакуумирования. По окончании дозирования и перемешивания последней порции порошкообразных компонентов проводят окончательное перемешивание и вакуумирование топливной массы.
3. Отсоединяют съемный корпус от смесительной головки 5, герметично закрывают его технологической крышкой 6 и вакуумируют массу для удаления воздушных включений, образовавшихся в массе при выводе мешалок. Съемный корпус с топливной массой транспортируют на фазу формования, подсоединяют к гидравлической системе вытеснения 7 и к установке дистанционного заполнения 8, опускают поршень гидравлической системы на зеркало массы по режимам, указанным в прототипе.
4. Под поршнем гидравлической системы вытеснения создают избыточное давление, затем открывают затвор корпуса смесителя и проводят формование изделия по заданным режимам. В конце формования, который определяется по повышению и стабилизации давления топливной массы в пресс-форме или массопроводе установки заполнения, закрывают отсекатель пресс-формы, затем прекращают подачу давления на поршень гидравлической системы вытеснения, делают выдержку и закрывают затвор корпуса смесителя.
Требуемое качество смешения (вымешанности) топливной массы в предлагаемом способе обеспечивается за счет:
- создания в начале смешения оптимального соотношения между жидковязкими и порошкообразными компонентами;
- постадийного смешения порошкообразных компонентов с жидковязкими;
- ведения процесса дозирования порошкообразных компонентов при вращающихся мешалках смесителя.
Первое обеспечивается дозированием отвердителя и перемешиванием его с жидковязкими компонентами в течение 5-15 минут с последующим вводом порошкообразных компонентов.
Постадийное смешение порошкообразных компонентов с жидко-вязкими достигается как за счет разделения всей загрузки (навески) порошкообразных компонентов на 2-4 порции, перемешивания каждой порции в течение 5-20 минут без вакуумирования и перемешивания с вакуумированием при абсолютном давлении 0,7-2,7 кПа в течение 60-120 минут после загрузки последней порции, так и за счет дозирования (подачи) каждой порции в смеситель непрерывным потоком. Непрерывность дозирования каждой порции достигается путем использования в линии ввода порошкообразных компонентов барабанного питателя и сепаратора. Барабанный питатель подает порошкообразные компоненты из разгрузителя в сепаратор порциями по 0,5-2,0 кг с интервалом 5-15 секунд. Сепаратор сглаживает пульсации, формирует на выходе непрерывный поток и подает его в смеситель с вращающимися мешалками. Опыт работы на высоконаполненных составах показал, что дозирование при остановленных мешалках приводит к образованию застойной зоны ("подушки") порошкообразных компонентов на поверхности топливной массы, которые длительное время не попадают в зону перемешивания мешалками, что ухудшает качество смешения и удлиняет технологический цикл.
Напротив, дозирование порошкообразных компонентов при вращающихся мешалках смесителя обеспечивает непрерывный захват потока порошкообразных компонентов и попадание их в зону перемешивания. Благодаря этому сокращается время смешения и улучшается вымешанность топливной массы.
При переработке высоконаполненных составов, обладающих высоким пределом текучести, по режимам прототипа при выводе мешалок смесительной головки из корпуса смесителя образуются воздушные включения, которые не заполняются топливной массой. При формовании воздушные включения вытесняются в пресс-форму и нарушают монолитность заряда, что недопустимо. В предложенном способе для удаления воздушных включений из топливной массы после отсоединения корпуса от смесительной головки корпус смесителя герметично закрывают технологической крышкой и вакуумируют при абсолютном давлении 0,27-6,60 кПа в течение 30-60 минут. Под действием вакуума происходит увеличение размеров воздушных включении, всплытие их и удаление.
Существенной особенностью предлагаемого способа, направленной на обеспечение качества зарядов по монолитности, является выполнение операций в начале формования заряда в следующей последовательности: открывают отсекатель пресс-формы, затем создают избыточное давление под поршнем гидравлической системы вытеснения в пределах 0,05-0,5 МПа и открывают затвор корпуса смесителя. Благодаря этому исключается отрыв (отставание) топливной массы от поверхности поршня, капсуляция воздуха в подпоршневом пространстве и нарушение монолитности заряда.
Одним из условий получения монолитных зарядов является обеспечение в пресс-форме в конце формования избыточного давления (0,5-1,0 МПа), которое создается как за счет давления поршня гидравлической системы вытеснения, так и за счет перемещения отсекателя пресс-формы при отсечке. Для достижения этой цели в предложенном способе предусматривается в конце формования выполнение работ в следующей последовательности: закрывают отсекатель пресс-формы, затем прекращают подачу давления на поршень гидравлической системы вытеснения, после выдержки в течение 20-60 секунд закрывают затвор корпуса смесителя. Примеры выполнения указанных операций в конце формования в различной последовательности и результат конкретного выполнения приведены в таблице.
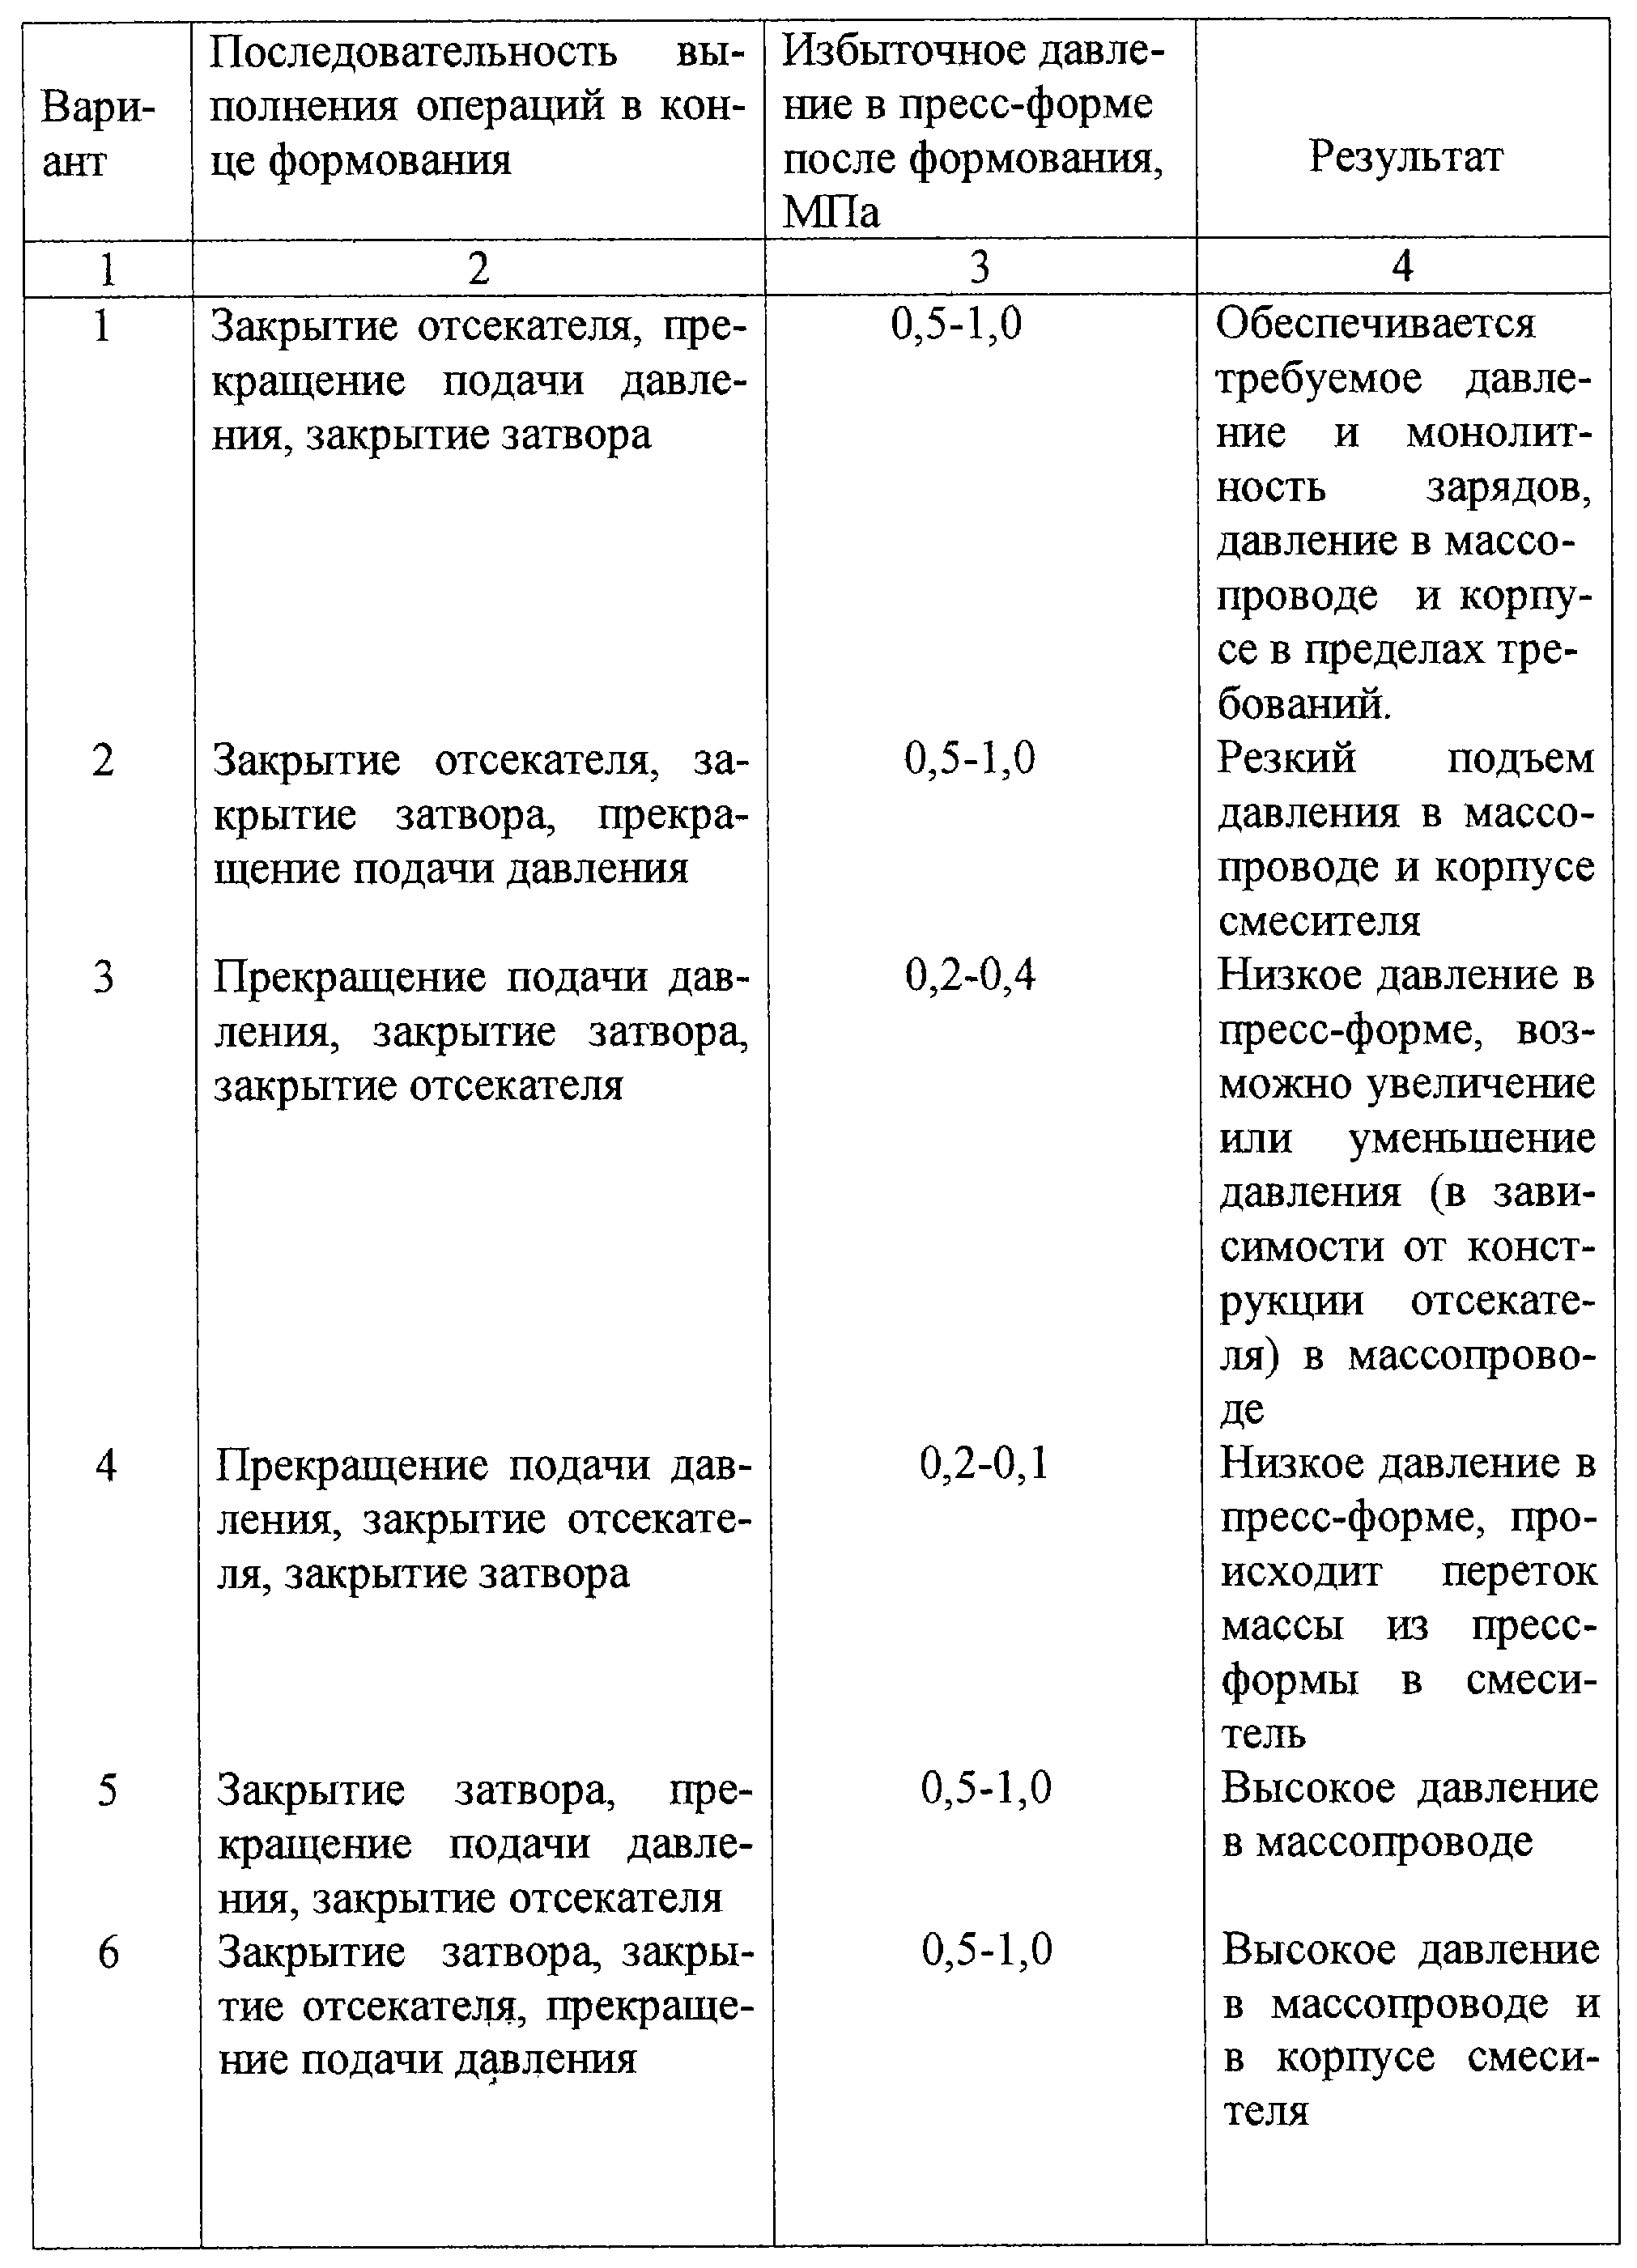
Из данных таблицы видно, что выполнение операций в предлагаемой авторами последовательности (вариант 1) обеспечивает требуемое избыточное давление в пресс-форме в конце формования (0,5-1,0 МПа) и монолитность заряда за счет его сохранения на последующих фазах технологического процесса (с момента отсечки до установки заряда на полимеризацию). Выполнение операций в конце формования в любой другой последовательности приводит или к потере давления в пресс-форме (варианты 3, 4), или к превышению давления выше допустимых в массопроводе и корпусе смесителя (варианты 2, 5, 6), что может привести к выходу из строя гидравлической системы вытеснения и разрушению массопровода.
Выдержка во времени в течение 20-60 секунд после прекращения подачи давления на поршень гидравлической системы вытеснения перед закрытием затвора необходима для полного снятия давления в системе и исключения за счет этого резкого подъема давления, действующего на массу при закрытии затвора.
Предложенный способ изготовления зарядов из смесевого твердого ракетного топлива с пределом текучести 200-1000 Па с положительным результатом прошел опытную проверку на ФГУП “Пермский завод им. С.М.Кирова”.
Claims (1)
- Способ изготовления заряда смесевого твердого ракетного топлива, включающий дозирование жидковязких, порошкообразных компонентов и отвердителя, перемешивание их в вертикальном смесителе со смесительной головкой, мешалками и съемным корпусом, снабженным затвором, отсоединение корпуса от смесительной головки, присоединение к поршневой гидравлической системе вытеснения и к установке дистанционного заполнения и формование заряда в пресс-форме с отсекателем путем подачи давления на поршень гидравлической системы вытеснения, отличающийся тем, что сначала в смеситель дозируют жидковязкие компоненты, отвердитель и перемешивают их в течение 5-15 мин, затем дозируют порошкообразные компоненты 2-4 порциями, при этом каждую порцию порошкообразных компонентов дозируют непрерывным потоком при вращении мешалок смесителя и перемешивают с жидковязкими компонентами и отвердителем без вакуума, а после загрузки последней порции порошкообразных компонентов перемешивают под вакуумом при абсолютном давлении 0,7-2,7 кПа в течение 60-120 мин, после отсоединения корпуса смесителя от смесительной головки его герметично закрывают крышкой и вакуумируют при абсолютном давлении 0,27-6,60 кПа в течение 30-60 мин, в начале формования заряда открывают отсекатель пресс-формы, создают избыточное давление 0,05-0,50 МПа под поршнем гидравлической системы вытеснения и открывают затвор корпуса смесителя, а в конце формования заряда сначала закрывают отсекатель пресс-формы, затем прекращают подачу давления на поршень гидравлической системы вытеснения, выдерживают 20-60 с и закрывают затвор корпуса смесителя.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| RU2002115668/02A RU2226520C2 (ru) | 2002-06-11 | 2002-06-11 | Способ изготовления зарядов из смесевого твёрдого ракетного топлива |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| RU2002115668/02A RU2226520C2 (ru) | 2002-06-11 | 2002-06-11 | Способ изготовления зарядов из смесевого твёрдого ракетного топлива |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| RU2002115668A RU2002115668A (ru) | 2004-01-20 |
| RU2226520C2 true RU2226520C2 (ru) | 2004-04-10 |
Family
ID=32465153
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| RU2002115668/02A RU2226520C2 (ru) | 2002-06-11 | 2002-06-11 | Способ изготовления зарядов из смесевого твёрдого ракетного топлива |
Country Status (1)
| Country | Link |
|---|---|
| RU (1) | RU2226520C2 (ru) |
Cited By (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| RU2259984C1 (ru) * | 2004-05-25 | 2005-09-10 | Федеральное государственное унитарное предприятие "Научно-исследовательский институт полимерных материалов" | Способ смешения компонентов взрывчатых составов |
| RU2263095C1 (ru) * | 2004-08-06 | 2005-10-27 | Федеральное государственное унитарное предприятие "Научно-исследовательский институт полимерных материалов" | Способ смешения компонентов взрывчатого состава и формования из него изделия |
| RU2272801C1 (ru) * | 2004-10-05 | 2006-03-27 | Федеральное государственное унитарное предприятие "Научно-исследовательский институт полимерных материалов" | Способ приготовления топливной массы смесевого твердого ракетного топлива |
| RU2276125C1 (ru) * | 2004-11-09 | 2006-05-10 | Федеральное государственное унитарное предприятие "Научно-исследовательский институт полимерных материалов" | Способ смешения компонентов взрывчатого состава и формования из него изделия |
| RU2287509C1 (ru) * | 2005-06-06 | 2006-11-20 | Федеральное государственное унитарное предприятие "Научно-исследовательский институт полимерных материалов" | Способ получения изделия из взрывчатого состава |
| RU2401825C1 (ru) * | 2009-07-06 | 2010-10-20 | Федеральное государственное унитарное предприятие "Научно-исследовательский институт полимерных материалов" | Способ смешения компонентов взрывчатого состава |
| RU2441858C1 (ru) * | 2010-07-06 | 2012-02-10 | Федеральное государственное унитарное предприятие "Научно-исследовательский институт полимерных материалов" | Способ изготовления изделия смесевого твердого топлива |
| RU2626353C2 (ru) * | 2015-12-08 | 2017-07-26 | Алексей Геннадьевич Ребеко | Способ изготовления заряда РДТТ из смесевого ракетного топлива |
| RU2660101C1 (ru) * | 2017-07-14 | 2018-07-04 | Федеральное государственное унитарное предприятие "Федеральный центр двойных технологий "Союз" (ФГУП "ФЦДТ "Союз") | Способ изготовления заряда смесевого ракетного твердого топлива |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| RU2259982C1 (ru) * | 2004-03-24 | 2005-09-10 | Федеральное государственное унитарное предприятие "Научно-исследовательский институт полимерных материалов" | Способ смешения компонентов взрывчатого состава |
Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3562364A (en) * | 1968-05-06 | 1971-02-09 | Us Army | Remote propellant casting process |
| DE4241902A1 (ru) * | 1992-03-04 | 1993-09-09 | Breed Automotive Tech | |
| RU2167135C2 (ru) * | 1999-08-04 | 2001-05-20 | Научно-исследовательский институт полимерных материалов | Способ изготовления зарядов из смесевого твердого топлива |
-
2002
- 2002-06-11 RU RU2002115668/02A patent/RU2226520C2/ru not_active IP Right Cessation
Patent Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3562364A (en) * | 1968-05-06 | 1971-02-09 | Us Army | Remote propellant casting process |
| DE4241902A1 (ru) * | 1992-03-04 | 1993-09-09 | Breed Automotive Tech | |
| RU2167135C2 (ru) * | 1999-08-04 | 2001-05-20 | Научно-исследовательский институт полимерных материалов | Способ изготовления зарядов из смесевого твердого топлива |
Non-Patent Citations (1)
| Title |
|---|
| Энергетические конденсированные системы. Краткий энциклопедический словарь/ Под ред. Б.П.Жукова. - М.: 2000, с.461-464. * |
Cited By (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| RU2259984C1 (ru) * | 2004-05-25 | 2005-09-10 | Федеральное государственное унитарное предприятие "Научно-исследовательский институт полимерных материалов" | Способ смешения компонентов взрывчатых составов |
| RU2263095C1 (ru) * | 2004-08-06 | 2005-10-27 | Федеральное государственное унитарное предприятие "Научно-исследовательский институт полимерных материалов" | Способ смешения компонентов взрывчатого состава и формования из него изделия |
| RU2272801C1 (ru) * | 2004-10-05 | 2006-03-27 | Федеральное государственное унитарное предприятие "Научно-исследовательский институт полимерных материалов" | Способ приготовления топливной массы смесевого твердого ракетного топлива |
| RU2276125C1 (ru) * | 2004-11-09 | 2006-05-10 | Федеральное государственное унитарное предприятие "Научно-исследовательский институт полимерных материалов" | Способ смешения компонентов взрывчатого состава и формования из него изделия |
| RU2287509C1 (ru) * | 2005-06-06 | 2006-11-20 | Федеральное государственное унитарное предприятие "Научно-исследовательский институт полимерных материалов" | Способ получения изделия из взрывчатого состава |
| RU2401825C1 (ru) * | 2009-07-06 | 2010-10-20 | Федеральное государственное унитарное предприятие "Научно-исследовательский институт полимерных материалов" | Способ смешения компонентов взрывчатого состава |
| RU2441858C1 (ru) * | 2010-07-06 | 2012-02-10 | Федеральное государственное унитарное предприятие "Научно-исследовательский институт полимерных материалов" | Способ изготовления изделия смесевого твердого топлива |
| RU2626353C2 (ru) * | 2015-12-08 | 2017-07-26 | Алексей Геннадьевич Ребеко | Способ изготовления заряда РДТТ из смесевого ракетного топлива |
| RU2660101C1 (ru) * | 2017-07-14 | 2018-07-04 | Федеральное государственное унитарное предприятие "Федеральный центр двойных технологий "Союз" (ФГУП "ФЦДТ "Союз") | Способ изготовления заряда смесевого ракетного твердого топлива |
Also Published As
| Publication number | Publication date |
|---|---|
| RU2002115668A (ru) | 2004-01-20 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| RU2167135C2 (ru) | Способ изготовления зарядов из смесевого твердого топлива | |
| US4721390A (en) | Method for producing bone cement for fixing prostheses and device for carrying out said method | |
| JP5173104B2 (ja) | 鋳物砂調合のための方法及び装置 | |
| US20020027306A1 (en) | Process and device for producing plastic moldings from a flowable reaction mixture | |
| CN106079198A (zh) | 一种复模固化一体机及复模固化加工工艺 | |
| CN202136927U (zh) | 粉体气动连续混料装置 | |
| RU2002115668A (ru) | Способ изготовления зарядов из смесевого твёрдого ракетного топлива | |
| US7938637B2 (en) | Highly-filled, high-viscosity paste charge, and method and device for production thereof | |
| WO2020252296A3 (en) | Mixing device and methods for making bone cement | |
| CN109159284A (zh) | 一种方便控制软瓷颗粒中混合纤维浓度的搅拌装置 | |
| JPH0525649B2 (ru) | ||
| CN109249518A (zh) | 一种聚苯颗粒保温板的制备方法 | |
| RU2263095C1 (ru) | Способ смешения компонентов взрывчатого состава и формования из него изделия | |
| RU2346918C1 (ru) | Способ формования изделий из взрывчатого состава | |
| JPH033532B2 (ru) | ||
| CN105835228B (zh) | 用于制备人造石成型品的设备 | |
| RU2276125C1 (ru) | Способ смешения компонентов взрывчатого состава и формования из него изделия | |
| RU2238254C1 (ru) | Способ изготовления заряда смесевого ракетного твердого топлива | |
| RU2287509C1 (ru) | Способ получения изделия из взрывчатого состава | |
| JPS6333895B2 (ru) | ||
| CN109735809A (zh) | 一种大尺寸钼基碱金属合金靶材的制备方法 | |
| RU2259340C1 (ru) | Способ смешения компонентов взрывчатых составов и формования из них изделий | |
| RU2245312C1 (ru) | Способ смешения компонентов взрывчатых составов и формования из них изделий | |
| CN107572942A (zh) | 一种防火门的制备方法 | |
| US4716057A (en) | Process for the preparation of putty for use in coating, including automatic coating of slabs of marble or stone and the like under vacuo in two separate containers |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PC43 | Official registration of the transfer of the exclusive right without contract for inventions |
Effective date: 20150514 |
|
| MM4A | The patent is invalid due to non-payment of fees |
Effective date: 20200612 |