KR20150116632A - Nb이 함유된 니켈기 초내열합금의 용접부 고인성을 위한 열처리 방법 및 그에 의한 용접부를 갖는 초내열합금 - Google Patents
Nb이 함유된 니켈기 초내열합금의 용접부 고인성을 위한 열처리 방법 및 그에 의한 용접부를 갖는 초내열합금 Download PDFInfo
- Publication number
- KR20150116632A KR20150116632A KR1020140041750A KR20140041750A KR20150116632A KR 20150116632 A KR20150116632 A KR 20150116632A KR 1020140041750 A KR1020140041750 A KR 1020140041750A KR 20140041750 A KR20140041750 A KR 20140041750A KR 20150116632 A KR20150116632 A KR 20150116632A
- Authority
- KR
- South Korea
- Prior art keywords
- heat treatment
- phase
- welded portion
- nickel
- weld
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images





Classifications
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D9/00—Heat treatment, e.g. annealing, hardening, quenching or tempering, adapted for particular articles; Furnaces therefor
- C21D9/50—Heat treatment, e.g. annealing, hardening, quenching or tempering, adapted for particular articles; Furnaces therefor for welded joints
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C19/00—Alloys based on nickel or cobalt
- C22C19/03—Alloys based on nickel or cobalt based on nickel
Landscapes
- Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Materials Engineering (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Physics & Mathematics (AREA)
- Thermal Sciences (AREA)
- Crystallography & Structural Chemistry (AREA)
- Arc Welding In General (AREA)
Abstract
Description
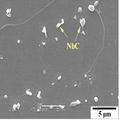
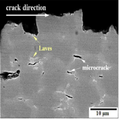
도 1b는 충격인성 시험 후 파단면 직하부위에서 Laves상이 균열생성 및 전파기점 역할을 증명하는 주사전자현미경 사진
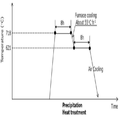
도 2a는 종래 전형적인 시효처리만 하는 용접 후 열처리 공정을 나타내는 도표
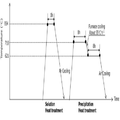
도 2b는 종래 전형적인 용체화 처리와 시효처리를 하는 용접 후 열처리 공정을 나타내는 도표
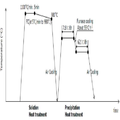
도 3은 본 발명에 따른 용접 후 열처리 방법의 공정을 나타내는 도표
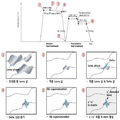
도 4는 본 발명에 따른 용접 후 열처리 방법에 의해 Laves상의 제어를 보여주는 도표 및 전개도
도 5a는 종래 전형적인 시효처리만 하는 용접 후 열처리 방법에 의한 용접부 주사전자현미경 사진
도 5b는 종래 전형적인 용체화 처리와 시효처리를 하는 용접 후 열처리 방법에 의한 용접부 주사전자현미경 사진
도 6은 본 발명에 따른 용접 후 열처리 방법에 의한 용접부 주사전자현미경 사진
도 7a는 종래 전형적인 시효처리만 하는 용접 후 열처리 방법에 의한 용접부의 충격인성 시편 파면 직하 부위 주사전자현미경 사진
도 7b는 종래 전형적인 용체화 처리와 시효처리를 하는 용접 후 열처리 방법에 의한 용접부의 충격인성 시편 파면 직하 부위 주사전자현미경 사진
도 8은 본 발명에 따른 용접 후 열처리 방법에 의한 용접부의 충격인성 시편 파면 직하 부위 주사전자현미경 사진
| 용접후 열처리(PWHT) 조건 | 종래 시효처리 | 종래 용체화처리 및 시효처리 | 본 발명의 열처리 | 모재 | |
| 인장시험 결과 (-196℃) |
YS(0.2%) | 1177㎫ | 1068㎫ | 1183㎫ | 1046㎫ |
| UTS | 1310㎫ | 1368㎫ | 1457㎫ | 1313㎫ | |
| 연신율 | 8.7% | 13.8% | 22.6% | 11.9% | |
| 파괴된 위치 |
Base metal |
Base metal |
Base metal |
Base metal |
|
| Charpy 충격 인성에너지 (-196℃) |
14.9J |
14J |
51J |
30.2J |
|
Claims (3)
- Nb이 함유된 니켈기 초내열합금의 용접 후 용제화 처리 및 시효처리에 의한 용접부 열처리 방법으로서,
상기 용체화 처리는 용접 후 상기 합금의 용접/부를 열처리 노에서 1100℃에서 5분 이상 열처리를 한 후, 분당 5℃의 속도로 980℃까지 서서히 냉각한 다음 상온까지 공냉하도록 한 것을 특징으로 하는 Nb이 함유된 니켈기 초내열합금의 용접부 고인성을 위한 용접부 열처리 방법. - 제1항에 있어서,
상기 니켈기 초내열합금은 Nb이 2중량% 이상 함유된 인코넬 합금인 것을 특징으로 하는 Nb이 함유된 니켈기 초내열합금의 용접부 고인성을 위한 열처리 방법. - 제1항 또는 제2항의 용접부 열처리 방법에 의한 용접부를 갖는 니켈기 초내열합금.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| KR1020140041750A KR101593299B1 (ko) | 2014-04-08 | 2014-04-08 | Nb이 함유된 니켈기 초내열합금의 용접부 고인성을 위한 열처리 방법 및 그에 의한 용접부를 갖는 초내열합금 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| KR1020140041750A KR101593299B1 (ko) | 2014-04-08 | 2014-04-08 | Nb이 함유된 니켈기 초내열합금의 용접부 고인성을 위한 열처리 방법 및 그에 의한 용접부를 갖는 초내열합금 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| KR20150116632A true KR20150116632A (ko) | 2015-10-16 |
| KR101593299B1 KR101593299B1 (ko) | 2016-02-15 |
Family
ID=54365620
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| KR1020140041750A Expired - Fee Related KR101593299B1 (ko) | 2014-04-08 | 2014-04-08 | Nb이 함유된 니켈기 초내열합금의 용접부 고인성을 위한 열처리 방법 및 그에 의한 용접부를 갖는 초내열합금 |
Country Status (1)
| Country | Link |
|---|---|
| KR (1) | KR101593299B1 (ko) |
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR20190094624A (ko) | 2018-02-05 | 2019-08-14 | 창원대학교 산학협력단 | 결정립계 계면 특성이 우수한 니오븀 함유 니켈기 초내열합금의 열처리 방법 및 이에 의해 열처리된 니켈기 초내열합금 |
| KR20200036082A (ko) | 2018-09-19 | 2020-04-07 | 창원대학교 산학협력단 | 적층 가공법에 의해 제작된 니오븀 함유 니켈기 초내열합금의 결정립계 특성 향상을 위한 열처리 방법 및 이에 의해 열처리된 니켈기 초내열합금 |
| KR20210067350A (ko) | 2019-11-29 | 2021-06-08 | 창원대학교 산학협력단 | 적층 가공법을 이용한 산화물 분산 강화형 니오븀 함유 니켈기 초내열합금의 제조방법 및 이에 의해 제조된 산화물 분산 강화형 니오븀 함유 니켈기 초내열합금 |
| KR20220115420A (ko) | 2021-02-10 | 2022-08-17 | 창원대학교 산학협력단 | 적층제조된 초내열합금의 강도 및 연성 향상을 위한 열처리 방법 |
| KR20230059556A (ko) | 2021-10-26 | 2023-05-03 | 창원대학교 산학협력단 | 크리프 특성 향상을 위한 니켈기 초내열합금 열처리 방법 및 이에 의해 열처리된 니켈기 초내열합금 |
Families Citing this family (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN105779742B (zh) * | 2016-03-04 | 2018-07-06 | 大连大高阀门股份有限公司 | 核一级爆破阀剪切帽热处理工艺 |
| KR102206174B1 (ko) * | 2018-12-24 | 2021-01-22 | 주식회사 엠에스 오토텍 | 경량의 차량 부품 제조방법 |
| KR102842714B1 (ko) | 2023-12-28 | 2025-08-06 | 국립창원대학교 산학협력단 | 결정립계 고온 균열 저항성이 우수한 Ni-Cr-Co계 초내열합금의 열처리 방법 및 이에 의해 열처리된 초내열합금 |
Family Cites Families (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP3564304B2 (ja) | 1998-08-17 | 2004-09-08 | 三菱重工業株式会社 | Ni基耐熱合金の熱処理方法 |
-
2014
- 2014-04-08 KR KR1020140041750A patent/KR101593299B1/ko not_active Expired - Fee Related
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR20190094624A (ko) | 2018-02-05 | 2019-08-14 | 창원대학교 산학협력단 | 결정립계 계면 특성이 우수한 니오븀 함유 니켈기 초내열합금의 열처리 방법 및 이에 의해 열처리된 니켈기 초내열합금 |
| KR20200036082A (ko) | 2018-09-19 | 2020-04-07 | 창원대학교 산학협력단 | 적층 가공법에 의해 제작된 니오븀 함유 니켈기 초내열합금의 결정립계 특성 향상을 위한 열처리 방법 및 이에 의해 열처리된 니켈기 초내열합금 |
| KR20210067350A (ko) | 2019-11-29 | 2021-06-08 | 창원대학교 산학협력단 | 적층 가공법을 이용한 산화물 분산 강화형 니오븀 함유 니켈기 초내열합금의 제조방법 및 이에 의해 제조된 산화물 분산 강화형 니오븀 함유 니켈기 초내열합금 |
| KR20220115420A (ko) | 2021-02-10 | 2022-08-17 | 창원대학교 산학협력단 | 적층제조된 초내열합금의 강도 및 연성 향상을 위한 열처리 방법 |
| KR20230059556A (ko) | 2021-10-26 | 2023-05-03 | 창원대학교 산학협력단 | 크리프 특성 향상을 위한 니켈기 초내열합금 열처리 방법 및 이에 의해 열처리된 니켈기 초내열합금 |
Also Published As
| Publication number | Publication date |
|---|---|
| KR101593299B1 (ko) | 2016-02-15 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| KR101593299B1 (ko) | Nb이 함유된 니켈기 초내열합금의 용접부 고인성을 위한 열처리 방법 및 그에 의한 용접부를 갖는 초내열합금 | |
| Sabzi et al. | The effect of pulse current changes in PCGTAW on microstructural evolution, drastic improvement in mechanical properties, and fracture mode of dissimilar welded joint of AISI 316L-AISI 310S stainless steels | |
| EP0969114B1 (en) | Nickel base superalloy preweld heat treatment | |
| US10384316B2 (en) | Method of repairing and manufacturing of turbine engine components and turbine engine component repaired or manufactured using the same | |
| US6596411B2 (en) | High energy beam welding of single-crystal superalloys and assemblies formed thereby | |
| EP2902516B1 (en) | A weld filler for nickel-base superalloys | |
| CN105026581B (zh) | 用于镍基超合金的焊前热处理 | |
| KR101809360B1 (ko) | Ni기 내열합금 용접 조인트의 제조 방법 및 그것을 이용하여 얻어지는 용접 조인트 | |
| CA3078333C (en) | Austenitic stainless steel weld metal and welded structure | |
| JP4417977B2 (ja) | ガスタービン翼およびその製造方法 | |
| JP2006291344A (ja) | Ni基合金部材とその製造法及びタービンエンジン部品並びに溶接材料とその製造法 | |
| CA3048051C (en) | High gamma prime nickel based weldable superalloy and method of repairing and manufacturing of turbine engine components using the same | |
| EP2853339B1 (en) | Welding material for welding of superalloys | |
| US20020166844A1 (en) | Room-temperature surface weld repair of nickel-base superalloys having a nil-ductility range | |
| Kazempour-Liasi et al. | Effects of pre-and post-weld heat treatment cycles on the liquation and strain-age cracking of IN939 superalloy | |
| US20170002449A1 (en) | Precipitation hardening nickel-base alloy, part made of said alloy, and manufacturing method thereof | |
| Peng et al. | Effect of pre-weld heat treatment on the microstructure and mechanical properties of electron beam welded IN738LC joint | |
| ES2713006T3 (es) | Un material de soldadura con base de níquel que porta un boro dúctil | |
| Sjöberg et al. | Evaluation of the in 939 alloy for large aircraft engine structures | |
| KR20180095676A (ko) | 강, 용접용 소모품, 주조 제품, 단조 제품 또는 전신 제품, 용접 방법, 용접 제품 및 열처리 방법 | |
| US6224695B1 (en) | Ni-base directionally solidified alloy casting manufacturing method | |
| KR20210072566A (ko) | 크리프 강도가 향상된 고온 구조 재료용 오스테나이트계 스테인리스강 및 이의 제조방법 | |
| Jurado et al. | Microstructural characterization of the laser welding in a nickel based superalloy | |
| Jeong et al. | Effect of Initial Base Metal Microstructure on Weld Hot Cracking Susceptibilities of Alloy 718 Forgings | |
| Wang | Welding and repair of single crystal Ni-based superalloys |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A201 | Request for examination | ||
| PA0109 | Patent application |
St.27 status event code: A-0-1-A10-A12-nap-PA0109 |
|
| PA0201 | Request for examination |
St.27 status event code: A-1-2-D10-D11-exm-PA0201 |
|
| R18-X000 | Changes to party contact information recorded |
St.27 status event code: A-3-3-R10-R18-oth-X000 |
|
| R17-X000 | Change to representative recorded |
St.27 status event code: A-3-3-R10-R17-oth-X000 |
|
| R18-X000 | Changes to party contact information recorded |
St.27 status event code: A-3-3-R10-R18-oth-X000 |
|
| E902 | Notification of reason for refusal | ||
| PE0902 | Notice of grounds for rejection |
St.27 status event code: A-1-2-D10-D21-exm-PE0902 |
|
| R18-X000 | Changes to party contact information recorded |
St.27 status event code: A-3-3-R10-R18-oth-X000 |
|
| P11-X000 | Amendment of application requested |
St.27 status event code: A-2-2-P10-P11-nap-X000 |
|
| P13-X000 | Application amended |
St.27 status event code: A-2-2-P10-P13-nap-X000 |
|
| PG1501 | Laying open of application |
St.27 status event code: A-1-1-Q10-Q12-nap-PG1501 |
|
| E701 | Decision to grant or registration of patent right | ||
| PE0701 | Decision of registration |
St.27 status event code: A-1-2-D10-D22-exm-PE0701 |
|
| GRNT | Written decision to grant | ||
| PR0701 | Registration of establishment |
St.27 status event code: A-2-4-F10-F11-exm-PR0701 |
|
| PR1002 | Payment of registration fee |
St.27 status event code: A-2-2-U10-U11-oth-PR1002 Fee payment year number: 1 |
|
| PG1601 | Publication of registration |
St.27 status event code: A-4-4-Q10-Q13-nap-PG1601 |
|
| R18-X000 | Changes to party contact information recorded |
St.27 status event code: A-5-5-R10-R18-oth-X000 |
|
| R18-X000 | Changes to party contact information recorded |
St.27 status event code: A-5-5-R10-R18-oth-X000 |
|
| FPAY | Annual fee payment |
Payment date: 20190207 Year of fee payment: 4 |
|
| PR1001 | Payment of annual fee |
St.27 status event code: A-4-4-U10-U11-oth-PR1001 Fee payment year number: 4 |
|
| PN2301 | Change of applicant |
St.27 status event code: A-5-5-R10-R13-asn-PN2301 St.27 status event code: A-5-5-R10-R11-asn-PN2301 |
|
| FPAY | Annual fee payment |
Payment date: 20200131 Year of fee payment: 5 |
|
| PR1001 | Payment of annual fee |
St.27 status event code: A-4-4-U10-U11-oth-PR1001 Fee payment year number: 5 |
|
| R18-X000 | Changes to party contact information recorded |
St.27 status event code: A-5-5-R10-R18-oth-X000 |
|
| PN2301 | Change of applicant |
St.27 status event code: A-5-5-R10-R11-asn-PN2301 |
|
| LAPS | Lapse due to unpaid annual fee | ||
| PC1903 | Unpaid annual fee |
St.27 status event code: A-4-4-U10-U13-oth-PC1903 Not in force date: 20210203 Payment event data comment text: Termination Category : DEFAULT_OF_REGISTRATION_FEE |
|
| PN2301 | Change of applicant |
St.27 status event code: A-5-5-R10-R14-asn-PN2301 |
|
| PC1903 | Unpaid annual fee |
St.27 status event code: N-4-6-H10-H13-oth-PC1903 Ip right cessation event data comment text: Termination Category : DEFAULT_OF_REGISTRATION_FEE Not in force date: 20210203 |
|
| R18-X000 | Changes to party contact information recorded |
St.27 status event code: A-5-5-R10-R18-oth-X000 |
|
| R18-X000 | Changes to party contact information recorded |
St.27 status event code: A-5-5-R10-R18-oth-X000 |
|
| R18-X000 | Changes to party contact information recorded |
St.27 status event code: A-5-5-R10-R18-oth-X000 |
|
| PN2301 | Change of applicant |
St.27 status event code: A-5-5-R10-R13-asn-PN2301 St.27 status event code: A-5-5-R10-R11-asn-PN2301 |