JP5349595B2 - マイクロレンズアレイの製造装置及びマイクロレンズアレイの製造方法 - Google Patents

マイクロレンズアレイの製造装置及びマイクロレンズアレイの製造方法 Download PDF

Info

Publication number
JP5349595B2
JP5349595B2 JP2011522018A JP2011522018A JP5349595B2 JP 5349595 B2 JP5349595 B2 JP 5349595B2 JP 2011522018 A JP2011522018 A JP 2011522018A JP 2011522018 A JP2011522018 A JP 2011522018A JP 5349595 B2 JP5349595 B2 JP 5349595B2
Authority
JP
Japan
Prior art keywords
lens
vacuum
substrate
master plate
vacuum chamber
Prior art date
Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
Expired - Fee Related
Application number
JP2011522018A
Other languages
English (en)
Other versions
JP2011526854A (ja
Inventor
ハン ソプ イ
ビョン グク パク
イ ソル ヤン
キ ワン チェ
ジュン ホ イ
ギ ホ パク
ホイ チャン ヤン
Current Assignee (The listed assignees may be inaccurate. Google has not performed a legal analysis and makes no representation or warranty as to the accuracy of the list.)
Inha University Research and Business Foundation
Original Assignee
Inha University Research and Business Foundation
Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.)
Filing date
Publication date
Priority claimed from KR1020090062689A external-priority patent/KR101030621B1/ko
Priority claimed from KR1020090087639A external-priority patent/KR101035160B1/ko
Priority claimed from KR1020090087637A external-priority patent/KR101105067B1/ko
Application filed by Inha University Research and Business Foundation filed Critical Inha University Research and Business Foundation
Publication of JP2011526854A publication Critical patent/JP2011526854A/ja
Application granted granted Critical
Publication of JP5349595B2 publication Critical patent/JP5349595B2/ja
Expired - Fee Related legal-status Critical Current
Anticipated expiration legal-status Critical

Links

Images

Classifications

    • B—PERFORMING OPERATIONS; TRANSPORTING
    • B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
    • B29D—PRODUCING PARTICULAR ARTICLES FROM PLASTICS OR FROM SUBSTANCES IN A PLASTIC STATE
    • B29D11/00—Producing optical elements, e.g. lenses or prisms
    • B29D11/00009—Production of simple or compound lenses
    • B29D11/00365—Production of microlenses
    • B—PERFORMING OPERATIONS; TRANSPORTING
    • B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
    • B29D—PRODUCING PARTICULAR ARTICLES FROM PLASTICS OR FROM SUBSTANCES IN A PLASTIC STATE
    • B29D11/00—Producing optical elements, e.g. lenses or prisms
    • B29D11/00009—Production of simple or compound lenses
    • B29D11/00278—Lenticular sheets
    • B29D11/00298—Producing lens arrays
    • G—PHYSICS
    • G02—OPTICS
    • G02B—OPTICAL ELEMENTS, SYSTEMS OR APPARATUS
    • G02B3/00—Simple or compound lenses
    • G02B3/0006—Arrays
    • G02B3/0012—Arrays characterised by the manufacturing method
    • G02B3/0031—Replication or moulding, e.g. hot embossing, UV-casting, injection moulding

Landscapes

  • Engineering & Computer Science (AREA)
  • Manufacturing & Machinery (AREA)
  • Physics & Mathematics (AREA)
  • Health & Medical Sciences (AREA)
  • Ophthalmology & Optometry (AREA)
  • Mechanical Engineering (AREA)
  • General Physics & Mathematics (AREA)
  • Optics & Photonics (AREA)
  • Shaping Of Tube Ends By Bending Or Straightening (AREA)

Description

本発明は、レンズ製造装置及びレンズ製造方法に係り、さらに詳細には、真空チャンバ内の真空条件を調節してマイクロレンズを形成することで、製造が容易であり、多様な規格のマイクロレンズを生産することができるマイクロレンズアレイの製造装置及びその製造方法に関する。
一般的に、デジタルカメラのCCD(Charge-Coupled Device)、コンピュータ用LCD(Liquid Crystal Display)モニターのようなディスプレイ装置や光通信用部品または発光ダイオード素子などには、光の収斂、拡散、反射などを制御するために、レンズ、特に、マイクロレンズを搭載するが、このようなレンズは、各用途による所望の光学的性質を有するように多様な形状に具現される。
従来、このようなレンズを具現するために、金型を用いる方法を使った。しかし、このような金型を用いる方法は、金型の精巧な加工が必要であるだけではなく、レンズの形状が変化する場合ごとに金型を変更しなければならないという問題点を有する。
特に、凹または凸レンズの球面に、また他の多数の凹または凸状のマイクロレンズが形成された複合構造のマイクロレンズの場合、形状が複雑であって、金型としては弾力的に対応することが非常に難しいという限界を有する。
また、従来の金型を用いる方法によって製造されたレンズは、表面が滑らかではない製品が発生し、また製造工程中にUV光を用いた別途の硬化工程がさらに必要であるという問題がある。
本発明は、前記問題点を勘案して案出されたものであって、製品の表面が滑らかでありながらも、金型の精巧な加工が不要であって、製造が容易であり、またマイクロ単位の多様な形状のレンズを容易に製造することができるマイクロレンズアレイの製造装置及びその製造方法を提供することである。
前記目的を果たすための本発明は、内部に真空空間を備える真空チャンバと、前記真空チャンバ内を真空状態に形成させる真空部と、前記真空チャンバ内に位置し、下側面に基板が装着される上部フレームと、前記上部フレームを昇降させる昇降部と、前記上部フレームの下側に位置する下部フレームと、前記下部フレームの上側に載置され、上部面に多数本の成形溝が形成されるマスタ板と、前記マスタ板の一側面に装着されて、前記マスタ板を加熱させる加熱部と、を含むマイクロレンズアレイの製造装置を提供する。
望ましくは、前記基板は、ポリマー材質からなり、前記加熱部は、前記基板を100℃〜300℃に加熱し、レンズの種類によって、前記真空チャンバの真空度または真空チャンバの開放から基板分離までのレンズ形成時間を制御する制御部をさらに含む。
そして、前記制御部は、レンズの曲率が基準値より高い場合、真空チャンバの真空度を基準値より高め、レンズの曲率が低い場合には、真空チャンバの真空度を基準値より低く制御し、前記制御部は、レンズの曲率が基準レンズより大きい場合、基準レンズに対応するレンズ形成時間より前記レンズ形成時間を長く設定し、レンズの曲率が小さな場合には、基準レンズに対応するレンズ形成時間より前記レンズ形成時間を短く設定する。
一方、本発明は、多数本の成形溝が一側面に形成されているマスタ板を真空チャンバの内部に準備するマスタ板準備段階と、前記マスタ板の一側面にレンズの原材料となる基板を準備する基板準備段階と、前記真空チャンバの内部を真空状態に形成する真空形成段階と、前記マスタ板と前記基板とを密着させる密着段階と、前記密着段階後、前記基板を加熱する加熱段階と、前記基板を加熱した後、前記真空チャンバを開放して、真空チャンバ内の真空を解除させる真空解除段階と、前記マスタ板及び前記基板を冷却させた後、前記マスタ板と前記基板とを分離させてレンズを形成するレンズ形成段階と、を含むマイクロレンズアレイの製造方法を提供する。
望ましくは、前記真空形成段階は、前記真空チャンバ内の真空度を調節してレンズの形状を調節し、前記レンズ形成段階は、レンズ形成時間を調節してレンズの形状を調節する。
また他方、本発明は、製造しようとするマイクロレンズアレイの微細パターンに対応する多数の成形溝が一側面に形成されたマスタ板を、温度及び真空度の調節が可能な真空チャンバの内部に準備するマスタ板準備段階と、マイクロレンズアレイの原材料となる基板を前記真空チャンバの内部に準備する基板準備段階と、前記マスタ板と基板とを密着させる密着段階と、密着された前記マスタ板と基板とを加熱して互いに融着させる融着段階と、前記真空チャンバの内部を真空状態に形成する真空形成段階と、圧力差によって、前記基板の一面にマイクロ単位の凹レンズアレイが形成されるレンズ形成段階と、前記真空チャンバを開放して真空を解除させる真空解除段階と、前記マスタ板と基板とを冷却させた後、前記基板を分離させる基板分離段階と、を含むマイクロレンズアレイの製造方法が提供される。
ここで、前記基板は、ポリマー材の高分子フィルムであり、前記融着段階で、前記基板は、前記マスタ板を介して100℃〜300℃に加熱されうる。
また前記真空形成段階は、前記真空チャンバ内の真空度を調節して、前記凹レンズの形状を調節することができる。このために、望ましくは、前記凹レンズの曲率が基準値より大きい場合には、前記真空チャンバの真空度を基準値より高め、前記凹レンズの曲率が小さな場合には、前記真空チャンバの真空度を基準値より低く制御することができる。
さらに、前記レンズ形成段階は、レンズ形成時間を調節して、前記凹レンズの形状を調節することができる。このために、望ましくは、前記凹レンズの曲率が基準値より大きい場合には、基準値に対応するレンズ形成時間より前記レンズ形成時間を長く設定し、前記凹レンズの曲率が基準値より小さな場合には、基準値に対応するレンズ形成時間より前記レンズ形成時間を短く設定することができる。
また他方、本発明は、第1微細配列のパターンを有する多数の第1成形溝が一面に形成された第1マスタ板を、温度及び真空度の調節が可能な第1真空チャンバの内部に準備する第1マスタ板準備段階と、レンズの原材料となる基板を前記第1真空チャンバの内部に準備する基板準備段階と、前記第1マスタ板と基板との密着によって密閉されるように形成された前記第1成形溝の空間と前記第1真空チャンバとの圧力差を用いて、前記基板の一面にマイクロ単位の第1レンズが多数個配列された第1レンズアレイ基板を完成する第1レンズ基板完成段階と、前記第1マスタ板と第1レンズアレイ基板とを冷却させた後、前記第1レンズアレイ基板を分離させる第1レンズ基板分離段階と、前記第1成形溝より配列間隔が広くて多数の前記第1成形溝を含むように第2微細配列のパターンを有する多数の第2成形溝が一面に形成された第2マスタ板を、温度及び真空度の調節が可能な第2真空チャンバの内部に準備する第2マスタ板準備段階と、前記第1レンズアレイ基板を前記第2真空チャンバの内部に準備する第1レンズ基板準備段階と、前記第2マスタ板と第1レンズアレイ基板との密着によって密閉されるように形成された前記第2成形溝の空間と前記第2真空チャンバとの圧力差を用いて、前記第1レンズアレイ基板の第1レンズ形成面に、前記第1レンズの多数個を含む複合レンズが多数個配列された複合レンズアレイを完成する複合レンズ完成段階と、前記第2マスタ板と複合レンズアレイとを冷却させた後、前記複合レンズアレイを分離させる複合レンズ分離段階と、を含むマイクロレンズアレイの製造方法が提供される。
ここで、前記第1レンズ基板完成段階は、前記第1真空チャンバの内部を真空状態に形成する第1チャンバ真空形成段階と、前記第1マスタ板と基板とを密着させる基板密着段階と、密着された前記第1マスタ板と基板とを加熱して互いに融着させる基板融着段階と、前記第1真空チャンバを開放して、前記第1真空チャンバ内の真空を解除させる第1チャンバ真空解除段階と、圧力差によって、前記基板の一面にマイクロ単位の凸レンズである第1レンズが多数個配列された第1レンズアレイ基板を形成する第1レンズ形成段階と、を含みうる。
この場合、前記複合レンズ完成段階は、前記第2真空チャンバの内部を真空状態に形成する第2チャンバ真空形成段階と、前記第2マスタ板と第1レンズアレイ基板とを密着させる第1レンズ基板密着段階と、密着された前記第2マスタ板と第1レンズアレイ基板とを加熱して互いに融着させる第1レンズ基板融着段階と、前記第2真空チャンバを開放して、前記第2真空チャンバ内の真空を解除させる第2チャンバ真空解除段階と、圧力差によって、前記第1レンズの多数個を含む凸レンズ状の複合レンズが多数個配列された複合レンズアレイを形成する複合レンズ形成段階と、を含みうる。代案として、複合レンズ完成段階は、前記第2マスタ板と第1レンズアレイ基板とを密着させる第1レンズ基板密着段階と、密着された前記第2マスタ板と第1レンズアレイ基板とを加熱して互いに融着させる第1レンズ基板融着段階と、前記第2真空チャンバの内部を真空状態に形成する第2チャンバ真空形成段階と、圧力差によって、前記第1レンズの多数個を含む凹レンズ状の複合レンズが多数個配列された複合レンズアレイを形成する複合レンズ形成段階と、前記第2真空チャンバを開放して真空を解除させる第2チャンバ真空解除段階と、を含むこともできる。
一方、代案として、前記第1レンズ基板完成段階は、前記第1マスタ板と基板とを密着させる基板密着段階と、密着された前記第1マスタ板と基板とを加熱して互いに融着させる基板融着段階と、前記第1真空チャンバの内部を真空状態に形成する第1チャンバ真空形成段階と、圧力差によって、前記基板の一面に凹レンズである第1レンズが多数個配列された第1レンズアレイ基板を形成する第1レンズ形成段階と、前記第1真空チャンバを開放して、前記第1真空チャンバ内の真空を解除させる第1チャンバ真空解除段階と、を含みうる。
この場合、前記複合レンズ完成段階は、前記第2真空チャンバの内部を真空状態に形成する第2チャンバ真空形成段階と、前記第2マスタ板と第1レンズアレイ基板とを密着させる第1レンズ基板密着段階と、密着された前記第2マスタ板と第1レンズアレイ基板とを加熱して互いに融着させる第1レンズ基板融着段階と、前記第2真空チャンバを開放して、前記第2真空チャンバ内の真空を解除させる第2チャンバ真空解除段階と、圧力差によって、前記第1レンズの多数個を含む凸レンズ状の複合レンズが多数個配列された複合レンズアレイを形成する複合レンズ形成段階と、を含みうる。代案として、前記複合レンズ完成段階は、前記第2マスタ板と第1レンズアレイ基板とを密着させる第1レンズ基板密着段階と、密着された前記第2マスタ板と第1レンズアレイ基板とを加熱して互いに融着させる第2レンズ基板融着段階と、前記第2真空チャンバの内部を真空状態に形成する第2チャンバ真空形成段階と、圧力差によって、前記第1レンズの多数個を含む凹レンズ状の複合レンズが多数個配列された複合レンズアレイを形成する複合レンズ形成段階と、前記第2真空チャンバを開放して真空を解除させる第2チャンバ真空解除段階と、を含むこともできる。
また望ましくは、前記基板は、ポリマー材の高分子フィルムであり、前記融着段階で、前記基板及び/または第1レンズアレイ基板は、前記第1マスタ板及び/または第2マスタ板を介して100℃〜300℃に加熱されうる。
さらに、前記真空形成段階は、前記第1及び/または第2真空チャンバ内の真空度を調節して、前記第1レンズ及び/または複合レンズの形状を調節することができる。
そして、前記レンズ形成段階は、レンズ形成時間を調節して、前記第1レンズ及び/または複合レンズの形状を調節することができる。
本発明によれば、真空による差圧を用いてマイクロ単位のレンズアレイを加工することで、レンズアレイの加工のための別途の精巧な金型加工が不要であって、生産効率が向上するという長所を有する。
また、本発明は、真空度を調節して多様にレンズの形状を変更することができるので、多様な形状のレンズをより容易に加工することができるという長所を有する。
そして、本発明は、金型表面によってレンズ表面を加工する方法を脱皮することで、レンズ表面をより滑らかに形成することができるという長所を有する。
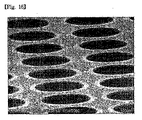
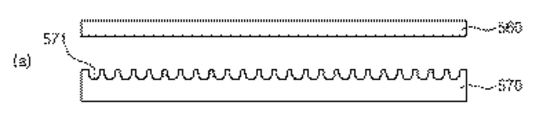
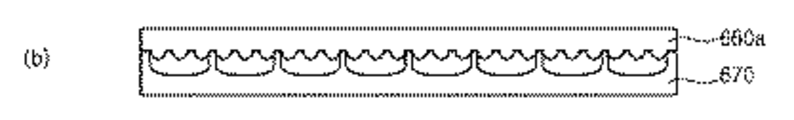
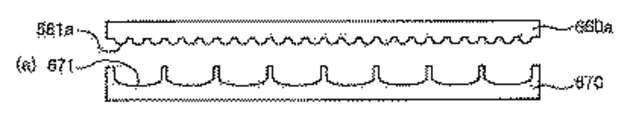
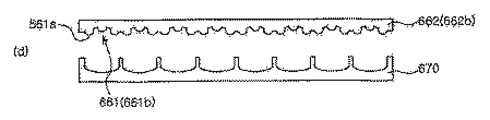
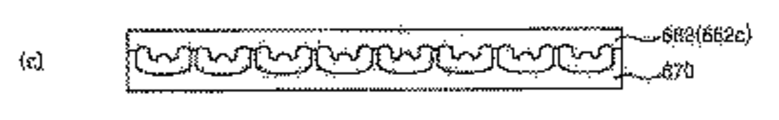
本発明の第1実施形態によるレンズ製造装置の基板の昇降前後の構成図である。 本発明の第1実施形態によるレンズ製造装置の基板の昇降前後の構成図である。 本発明の第1実施形態によるレンズ製造方法のフローチャートである。 本発明の第1実施形態によるレンズ製造方法の基板及びマスタ板の加工フローを示す図である。 本発明の第2実施形態によるレンズ製造方法によって製造されたレンズの平面図である。 本発明の第2実施形態によるレンズ製造方法によって製造されたレンズの平面図である。 本発明の第2実施形態によるレンズ製造方法によって製造されたレンズの斜視図である。 本発明の第3実施形態によるレンズ製造方法によって製造されたレンズの平面図である。 本発明の第3実施形態によるレンズ製造方法によって製造されたレンズの平面図である。 本発明の第3実施形態によるレンズ製造方法によって製造されたレンズの斜視図である。 本発明の第4実施形態による凹マイクロレンズアレイの製造方法のフローチャートである。 図11に示す凹マイクロレンズアレイの製造方法の基板とマスタ板の製造過程を示した工程図である。 図11に示す凹マイクロレンズアレイの製造方法の基板とマスタ板の製造過程を示した工程図である。 図11に示す凹マイクロレンズアレイの製造方法の基板とマスタ板の製造過程を示した工程図である。 図11に示す凹マイクロレンズアレイの製造方法の基板とマスタ板の製造過程を示した工程図である。 図11に示す凹マイクロレンズアレイの製造方法によって製造された凹マイクロレンズアレイの斜視図である。 本発明の第5実施形態によるマイクロ複合レンズアレイを製造するための製造装置の一例であって、基板または第1レンズアレイ基板の昇降前後を示す構成図である。 本発明の第5実施形態によるマイクロ複合レンズアレイを製造するための製造装置の一例であって、基板または第1レンズアレイ基板の昇降前後を示す構成図である。 本発明の第5実施形態によるマイクロ複合レンズアレイの製造方法の全体フローチャートである。 本発明の第5及び第6実施形態による第1レンズアレイ基板の完成過程を示すフローチャートである。 本発明の第5及び第6実施形態による第1レンズアレイ基板の完成過程を順次に示した工程図である。 本発明の第7及び第8実施形態による第1レンズアレイ基板の完成過程を示すフローチャートである。 本発明の第7及び第8実施形態による第1レンズアレイ基板の完成過程を順次に示した工程図である。 本発明の第5及び第7実施形態による複合レンズアレイの完成過程を示すフローチャートである。 本発明の第6及び第8実施形態による複合レンズアレイの完成過程を示すフローチャートである。 本発明の第5実施形態による複合レンズアレイの完成過程を示す工程図である。 本発明の第5実施形態による完成された複合レンズアレイの写真である。 本発明の第6実施形態による複合レンズアレイの完成過程を示す工程図である。 本発明の第6実施形態による完成された複合レンズアレイの写真である。 本発明の第7実施形態による複合レンズアレイの完成過程を示す工程図である。 本発明の第7実施形態による完成された複合レンズアレイの写真である。 本発明の第8実施形態による複合レンズアレイの完成過程を示す工程図である。 本発明の第8実施形態による完成された複合レンズアレイの写真である。
以下、添付した図面を参照して、本発明の実施形態によるレンズ製造装置及びレンズ製造方法について詳細に説明する。
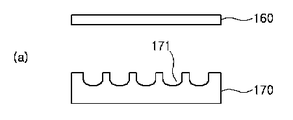
図1及び図2は、本発明の第1実施形態によるレンズ製造装置の基板の昇降前後の構成図であり、図3は、本発明の第1実施形態によるレンズ製造方法のフローチャートであり、図4は、本発明の第1実施形態によるレンズ製造方法の基板及びマスタ板の加工フローを示す図である。
本明細書及び特許請求の範囲に使われた用語や単語は、通常的に、または辞書的な意味として限定して解析されてはならず、発明者は、自身の発明を最も最善の方法で説明するために、用語の概念を適切に定義することができるという原則に基づいて、本発明の技術的思想に符合する意味及び概念として解析されなければならない。
したがって、本明細書に記載の実施形態と図面に示された構成は、本発明の最も望ましい一実施形態に過ぎず、本発明の技術的思想をいずれも代弁するものではないので、本出願時点において、これらは代替しうる多様な均等物と変形例とがあり得るということを理解しなければならない。
図1及び図2に示されたように、本発明の第1実施形態によるレンズ製造装置100は、真空チャンバ110、真空部120、昇降部130、上部フレーム140、下部フレーム150、マスタ板170を含む。
前記真空チャンバ110は、内部に真空空間を形成するように選択的に密閉されうる。そして、前記真空チャンバ110の一側面には、真空チャンバ110の内部を選択的に真空状態に形成するための真空部120が備えられる。このような真空部120には、真空圧を形成するための真空ポンプ(図示せず)や空気のような流体の移動のための流体ライン(図示せず)などが備えられうるが、ここでは、詳しい説明を省略する。
前記上部フレーム140は、前記真空チャンバ110の内部に位置し、ガイド棒131に沿って昇降されるように設けられる。
そして、前記上部フレーム140の上部には、前記上部フレーム140を昇降させる昇降部130が装着される。前記昇降部130は、昇降シリンダーからなり、昇降シリンダーの上端部は、真空チャンバ110の天井部に装着され、前記昇降シリンダーのロッド端部は、前記上部フレーム140に装着される。これにより、前記昇降シリンダーのロッド端部が、進退するにつれて、前記上部フレーム140は、ガイド棒131に沿って昇降される。
そして、前記上部フレーム140の下側面には、レンズの原材料である基板160が装着される。前記基板160は、ポリマー材質からなる。前記基板の材質は、レンズの種類によって選択され、一般的に、PC(Polycarbonate)、PMMA(Polymethyl methacrylate)、PS(Polystyrene)などの材質からなる。
前記下部フレーム150は、前記上部フレーム140の下側に離隔して、前記真空チャンバ110の底面に設けられる。前記下部フレーム150の上部には、マスタ板170が載置して設けられる。
前記マスタ板170の上面には、多数本の成形溝171が形成される。前記成形溝171は、円筒状の溝であり、前記成形溝171の深さは、実際製作されるレンズの厚さより大きく形成される。本実施形態では、成形溝を円筒状の溝に限定したが、他の形状の溝も使用可能であるということはいうまでもない。
前記成形溝171の個数は、1回当たり製作されるレンズの個数によって決定される。
前記マスタ板170の下側の下部フレーム150には、前記マスタ板を加熱する加熱部141が装着される。
前記加熱部141は、熱線ヒーターで構成され、前記加熱部141は、前記マスタ板170を加熱し、該加熱された前記マスタ板170は、マスタ板の上側の基板を100〜300℃に加熱する。該加熱された前記マスタ板170が、前記基板160を100℃以下に加熱される場合には、レンズ成形段階において、基板の変形が起きず、レンズ成形が円滑にはならないという問題点が発生し、加熱された前記マスタ板170が、前記基板160を300℃以上に加熱する場合には、前記基板160の変形が過度に多く発生してレンズ成形が正確にはならないという問題点が発生する。
そして、前記真空チャンバ110の外側には、制御部180が設けられる。前記制御部180は、ユーザが入力したレンズの形状によって、前記真空部120及び前記昇降シリンダーを制御する。
すなわち、前記制御部180は、ユーザが基準型レンズを選択する場合、前記真空部120を制御して真空チャンバ110の真空度を既設定値で形成させ、また真空解除後、前記昇降部130を用いて既設定された時間後に上部フレームを上昇させる。
一方、ユーザが、基準型レンズよりさらに大きい曲率を有するレンズを選択する場合には、前記制御部180は、前記真空部120を制御して真空チャンバ110の真空度を高め、また真空解除後、前記昇降部130が、上部フレーム140を上昇させる時期を延ばしてレンズ成形時間を延長させる。
逆に、ユーザが、基準型レンズより小さな曲率のレンズを選択する場合には、前記制御部180は、前記真空部120を制御して真空チャンバ110の真空度を低め、真空解除後、昇降部130が、上部フレームを上昇させる時期を繰り上げてレンズ成形時間を短縮させる。
以下、前述したように構成される本発明の第1実施形態によるレンズ製造装置は、次のように作動する。
レンズを製造する場合、まず前記真空チャンバ110内に設けられた上部フレーム140の下側面に基板160を装着する。そして、前記下部フレーム150の上面には、前記マスタ板170を設置する。
次いで、前記真空チャンバ110を閉鎖し、前記真空部120を用いて、前記真空チャンバ110の内部を真空状態に変換させる。
前記真空チャンバ110の内部が真空状態になれば、図2に示されたように、前記昇降部130は、前記上部フレーム140を下部フレーム150側に下降させ、前記基板160を前記マスタ板170の上面に載置させる。
前記基板160が、前記マスタ板170の上面に載置されて、前記基板と前記マスタ板170とが密着されれば、前記加熱部141は、前記マスタ板170を加熱し、該加熱されたマスタ板170は、上側の前記基板160を加熱する。
前記真空チャンバ110の真空を解除させれば、前記真空チャンバ110は、大気圧で維持されるが、前記成形溝171の内部は、真空状態に形成して圧力差が発生し、この圧力差は、前記基板160と前記マスタ板170とをさらに密着させる。
また、この圧力差によって、前記基板160は、前記成形溝171の内部に凸状に成形されてレンズの形状を形成する。
前記レンズの形状が完成されれば、前記基板160及び前記マスタ板170を冷却させ、前記基板160及び前記マスタ板170を分離してレンズを完成させる。
次いで、本発明の第1実施形態によるレンズの製造方法を順序別に説明する。
図3は、本発明の第1実施形態によるレンズ製造方法のフローチャートであり、図4は、本発明の第1実施形態によるレンズ製造方法の基板及びマスタ板の加工フローを示す図である。
図3に示されたように、本発明の第1実施形態によるレンズ製造方法は、マスタ板準備段階(ステップS10)、基板準備段階(ステップS20)、真空形成段階(ステップS30)、密着段階(ステップS40)、加熱段階(ステップS45)、真空解除段階(ステップS50)及びレンズ形成段階(ステップS60)からなる。
前記マスタ板準備段階(ステップS10)は、多数本の成形溝が形成されているマスタ板を真空チャンバの内部に準備する段階であり、前記基板準備段階(ステップS20)は、前記真空チャンバの内部に基板を準備する段階である。
図4(a)に示したように、前記マスタ板準備段階(ステップS10)及び前記基板準備段階(ステップS20)が完了すれば、前記真空チャンバの内部を真空状態に形成する真空形成段階(ステップS30)を実行する。前記真空形成段階(ステップS30)は、前記真空部を用いて、前記真空チャンバの内部を真空形成する。この場合、成形しようとするレンズの形状によって、前記真空チャンバの真空圧力を調節する。
このように、前記真空チャンバの内部が真空状態になれば、図4(b)に示したように、前記基板160を前記マスタ板と密着させる密着段階(ステップS40)を行い、次いで、前記加熱部を用いて、前記基板を加熱する加熱段階(ステップS45)を行う。
そして、前記真空チャンバを開放して真空チャンバ内の真空状態を解除させる(真空解除段階(ステップS50))。
前記真空が解除されれば、図4(c)に示したように、前記成形溝と前記基板及びマスタ板の外部は、圧力差が発生し、これにより、前記基板は、成形溝側に凸状に変形されてレンズ状に成形される。
前記基板がレンズ状に成形されれば、図4(d)に示されたように、前記基板を冷却させた後、前記基板と前記マスタ板とを最終的に分離すれば、レンズが完成される(レンズ形成段階(ステップS60))。
この場合、前記レンズ形状は、前記真空解除時から前記基板及び前記マスタ板が分離するまでの時間(レンズ形成時間)によって変わるので、レンズの形態によって、前記レンズ形成時間を調節する。
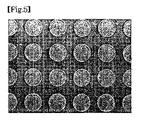
図5及び図6は、本発明の第2実施形態によるレンズ製造方法によって製造されたレンズの平面図であり、図7は、本発明の第2実施形態によるレンズ製造方法によって製造されたレンズの斜視図である。
本発明の第2実施形態は、2μmのマイクロレンズを製造する方法であって、基本工程は、第1実施形態と同一であり、前記基板をポリカーボネート材質で選択し、加熱段階時の基板温度は、160℃に設定し、真空解除以後、レンズ成形時間は2分に設定した。
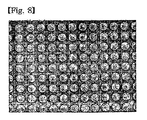
図8及び図9は、本発明の第3実施形態によるレンズ製造方法によって製造されたレンズの平面図である。図10は、本発明の第3実施形態によるレンズ製造方法によって製造されたレンズの斜視図である。
本発明の第3実施形態は、100μmのマイクロレンズを製造する方法であって、基本工程は、第1実施形態と同一であり、前記基板をポリカーボネート材質で選択し、加熱段階時の基板温度は、160℃に設定し、真空解除以後、レンズ成形時間は3分に設定した。
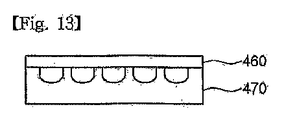
図11は、本発明の第4実施形態による凹マイクロレンズアレイの製造方法のフローチャートであり、図12ないし図15は、図11に示す凹マイクロレンズアレイの製造方法の基板とマスタ板の製造過程を順次に示した工程図である。
本発明の第4実施形態による凹マイクロレンズアレイの製造方法も、本発明の第1実施形態によるマイクロレンズアレイの製造装置によって具現される。
図11及び図12に示されたように、まず製造しようとするマイクロレンズアレイの微細パターンに対応する多数の成形溝471が一面に形成されたマスタ板470を、温度及び真空度の調節が可能な真空チャンバの内部に準備する(ステップS110)。
また、マイクロレンズアレイの原材料となる基板460を前記真空チャンバの内部に準備する(ステップS120)。
前記マスタ板470と基板460とが準備されれば、図1のように、前記真空チャンバ110内に設けられた上部フレーム140の下側面に基板460を装着し、前記下部フレーム150の上面には、前記マスタ板470を設置する。
次いで、図11及び図13に示されたように、前記マスタ板470と基板460とを密着させる(ステップS130)。このために、図2のように、前記昇降部130は、上部フレーム140を下部フレーム150側に下降させ、前記基板460をマスタ板470の上面に載置させた後、互いに密着させる。
前記基板460とマスタ板470とが密着されれば、前記加熱部141は、マスタ板470を加熱し、該加熱されたマスタ板470は、上側の基板460を加熱して互いに融着させる(ステップS140)。ここで、前記マスタ板470を介して加熱される前記基板460は、100〜300℃に加熱されることが望ましい。前記基板460が、100℃以下に加熱される場合には、レンズ成形段階において、基板の変形が起きず、凹レンズ成形が円滑にはならないという問題点が発生し、前記基板160が、300℃以上に加熱する場合には、前記基板160の変形が過度に多く発生して凹レンズの成形が正確にはならないという問題点が発生する。
次いで、前記真空チャンバ110を密閉させ、前記真空部120を用いて、前記真空チャンバ110の内部を真空状態にする(ステップS150)。この場合、成形しようとする凹レンズの形状によって、前記真空チャンバ110の真空圧力を調節する。すなわち、制御部180は、ユーザが基準型凹レンズを選択する場合、真空部120を制御して真空チャンバ110の真空度を既設定された基準値で形成させ、また真空形成後(ステップS50)、前記昇降部130を用いて既設定された時間後に上部フレーム140を上昇させる。
前記真空チャンバ110の内部が真空状態になれば、前記真空チャンバ110は、真空で形成されるが、前記成形溝471の内部は、大気圧で維持されて圧力差が発生し、このような圧力差によって、前記基板460は、前記成形溝471の反対方向に凹状に成形されて凹レンズ461の形状を形成する。これにより、図14に示されたように、圧力差によって、前記基板460の一面にマイクロ単位の凹レンズ461アレイが形成される(ステップS160)。この場合、前記凹レンズ461の形状は、前記真空形成時点から前記基板460及びマスタ板470が分離されるまでの時間(レンズ形成時間)によって変わるので、レンズの形態によって、前記レンズ形成時間を調節する。
前記凹レンズ461の形状が完成されれば、前記真空チャンバ110を開放して真空を解除させる(ステップS170)。
最後に、前記マスタ板470と基板460とを冷却させた後、図15に示されたように、前記基板460とマスタ板470とを分離して(ステップS180)、マイクロ単位の凹レンズアレイを完成させる。参照のために、図16には、前記したような製造方法によって製造された凹マイクロレンズアレイの斜視図が示されている。
一方、ユーザが、基準型レンズよりさらに大きい曲率を有する凹レンズ461を選択する場合、前記制御部180は、前記真空部120を制御して真空チャンバ110の真空度を高め、また真空形成後、前記昇降部130が、上部フレーム140を上昇させる時期を延ばしてレンズ成形時間を延長させる。逆に、ユーザが、基準型レンズより小さな曲率の凹レンズ461を選択する場合に、前記制御部180は、前記真空部120を制御して真空チャンバ110の真空度を低め、真空形成後、昇降部130が、上部フレーム140を上昇させる時期を繰り上げてレンズ成形時間を短縮させる。
前述したように、本発明の実施形態による凹マイクロレンズアレイの製造方法によれば、真空による差圧を用いてマイクロ単位の凹レンズアレイを加工することで、凹レンズ加工のための別途の精巧な金型加工が不要となる。また、真空度を調節して凹レンズの形状を変更することができるので、多様な形状の凹マイクロレンズアレイをより容易に加工することができる。さらに、金型表面によってレンズ表面を加工した方法を脱皮することによって、レンズ表面をより滑らかに形成することができるという長所を有しうる。
以下、添付した図面を参照して、本発明の第5実施形態によるマイクロ複合レンズアレイの製造方法について詳細に説明する。
図17及び図18は、本発明の第5実施形態によるマイクロ複合レンズアレイを製造するための製造装置の一例であって、基板または第1レンズアレイ基板の下降前後をそれぞれ示す構成図である。
図面を参照すると、本発明の第5実施形態によるマイクロ複合レンズアレイを製造するためのレンズ製造装置500は、第1真空チャンバ510または第2真空チャンバ610、真空部520、昇降部530、上部フレーム540、下部フレーム550、第1マスタ板570または第2マスタ板670を含みうる。
前記真空チャンバ510または610は、内部に真空空間を形成するように選択的に密閉されうる。そして、前記真空チャンバ510または610の一側面には、真空チャンバ510または610の内部を選択的に真空状態に形成するための真空部520が備えられる。このような真空部520には、真空圧を形成するための真空ポンプ(図示せず)及び空気のような流体の移動のための流体ライン(図示せず)などが備えられうるが、ここでは、詳しい説明を省略する。
前記上部フレーム540は、前記真空チャンバ510または610の内部に位置し、ガイド棒531に沿って選択的に上昇または下降するように設けられることもある。
前記上部フレーム540の上部には、前記上部フレーム540を上昇または下降させる昇降部530が装着されうる。このために、前記昇降部530は、昇降シリンダーを備え、このような昇降シリンダーの上端部は、真空チャンバ510または610の天井部に固定され、前記昇降シリンダーのロッド端部は、前記上部フレーム540に装着されうる。これにより、前記昇降シリンダーのロッド端部が、前進または後退するにつれて、前記上部フレーム540は、ガイド棒531に沿って上昇または下降される。
前記上部フレーム540の下側面には、レンズの原材料である基板560または第1レンズアレイ基板660が装着される。
前記下部フレーム550は、上部フレーム540の下側に離隔して、前記真空チャンバ510の底面に設けられる。前記下部フレーム550の上部には、第1マスタ板570または第2マスタ板670が載置されるように設けられる。
前記第1マスタ板570または第2マスタ板670の上面には、多数個の第1成形溝571または第2成形溝671が形成される。前記第1成形溝571または第2成形溝671は、円筒状の溝であり、前記第1成形溝571または第2成形溝671の深さは、実際製作されるレンズより大きく形成される。但し、本実施形態では、前記第1成形溝571及び第2成形溝671を円筒状の溝に限定したが、これは例示的なものであって、製作されるレンズの用途によって他の形状の溝も使用可能であると言える。ここで、前記第2成形溝671は、第1成形溝571よりその配列間隔が広く、多数の前記第1成形溝571を含むように第1成形溝571より大きく形成される。このように、第1成形溝571と第2成形溝671との配列及びサイズを異にする理由については、後述する。
前記第1マスタ板570または第2マスタ板670の下側の下部フレーム550には、前記第1マスタ板570または第2マスタ板670を加熱する加熱部541が装着されうる。このような加熱部541は、熱線ヒーターを含み、まず前記第1マスタ板570または第2マスタ板670を加熱した後、該加熱された前記第1マスタ板570または第2マスタ板670が、上側の基板560または第1レンズアレイ基板660を加熱する。
前記真空チャンバ510または610の外側には、制御部580が設けられる。このような制御部580は、ユーザが入力したレンズの形状によって、前記真空部520及び昇降シリンダーを制御する。
一方、本発明の実施形態によるマイクロ複合レンズアレイを製造するためには、前記レンズ製造装置500が複数個必要であるが、場合によっては、一つのレンズ製造装置500を順次に数回使うこともできる。しかし、前述されたレンズ製造装置500の構成及び作動原理は、適用される回数の差のみあるだけであり、後述するマイクロ複合レンズアレイの製造方法において、同様に適用可能である。
以下、前述したようなレンズ製造装置500によって製造されるマイクロ複合レンズアレイの製造方法について添付図面を参照して説明する。
図19は、本発明によるマイクロ複合レンズアレイの製造方法の全体フローチャートである。
図17ないし図19を参照すると、まず第1微細配列のパターンを有する多数の第1成形溝571が一面に形成された第1マスタ板570を第1真空チャンバ510の内部に準備する(ステップS200)。ここで、前記制御部580は、加熱部541と真空部520とを制御して第1マスタ板570の温度及び第1真空チャンバ510内の真空度を調節することができる。
次いで、複合レンズの原材料となる基板560を前記第1真空チャンバ510の内部に準備する(ステップS300)。このような基板560としては、ポリマー材の高分子フィルムを使うことができる。ここで、前記基板560の材質は、レンズの種類によって選択され、一般的に、ポリカーボネート(Polycarbonate;PC)、ポリメチルメタアクリレート(Polymethyl Methacrylate;PMMA)、ポリスチレン(Polystyrene;PS)などの材質が使われる。
その後、前記第1マスタ板570と基板560との密着によって密閉されるように形成された前記第1成形溝571の空間と前記第1真空チャンバ510との圧力差を用いて、前記基板560の一面にマイクロ単位の第1レンズ561(図21及び図23参照)が多数個配列された第1レンズアレイ基板660(図21及び図23参照)を完成する(ステップS400)。これについては、後述する各実施形態で詳しく説明する。
次いで、前記第1マスタ板570と第1レンズアレイ基板660とを冷却させた後、前記第1レンズアレイ基板660を分離させる(ステップS500)。
次いで、前記第1成形溝571より配列間隔が広くて多数の前記第1成形溝571を含むように、第2微細配列のパターンを有する多数の第2成形溝671が一面に形成された第2マスタ板670を第2真空チャンバ610の内部に準備する(ステップS600)。ここで、前記第2真空チャンバ610は、第1真空チャンバ510と同一な真空チャンバであるか、別途に設けられた真空チャンバであり得る。また前記第2真空チャンバ610も、制御部580を通じて加熱部541と真空部520とを制御して第2マスタ板670の温度及びチャンバ内の真空度を調節することが可能である。
次いで、前記したような過程を通じて製作された前記第1レンズアレイ基板660を前記第2真空チャンバ610の内部に準備する(ステップS700)。
その後、前記第2マスタ板670と第1レンズアレイ基板660との密着によって密閉されるように形成された前記第2成形溝671の空間と前記第2真空チャンバ610との圧力差を用いて、前記第1レンズアレイ基板660の第1レンズ561形成面に、前記第1レンズ561の多数個を含む複合レンズ661(図26ないし図33参照)が多数個配列された複合レンズアレイ662(図26ないし図33参照)を完成する(ステップS800)。これについても、後述する各実施形態で詳しく説明する。
最後に、前記第2マスタ板670と複合レンズアレイ662とを冷却させた後、前記複合レンズアレイ662を分離させることによって(ステップS900)、最終的なマイクロ複合レンズアレイが得られる。
以下、本発明の各実施形態によるマイクロ複合レンズアレイの製造方法について添付図面を参照して説明する。但し、反復的な説明を避けるために、図19に示す全体フローチャートで、各実施形態別に差を見せる第1レンズアレイ基板660の完成段階(ステップS400)と、複合レンズアレイ662の完成段階(ステップS800)とを中心に説明する。
図20及び図21は、本発明の第5及び第6実施形態による第1レンズアレイ基板の完成過程を示すフローチャート及びそれを順次に示した工程図であり、図22及び図23は、本発明の第7及び第8実施形態による第1レンズアレイ基板の完成過程を示すフローチャート及びそれを順次に示した工程図であり、図24は、本発明の第5及び第7実施形態による複合レンズアレイの完成過程を示すフローチャートであり、図25は、本発明の第6及び第8実施形態による複合レンズアレイの完成過程を示すフローチャートであり、図26ないし図33は、本発明の第5、第6、第7及び第8実施形態による複合レンズアレイの完成過程を順次に示す工程図及び写真である。
第5実施形態
図17、図18、図20、図21、図24、図26及び図27を参照して、本発明の第5実施形態による第1レンズアレイ基板660aの完成段階(ステップS400a)及び複合レンズアレイ662aの完成段階(ステップS800a)を説明する。
図17、図20及び図21に示されたように、本発明の第5実施形態による第1レンズアレイ基板660aを完成するために、前記第1真空チャンバ510の内部を真空状態に形成する(ステップS410a)。このために、前記第1真空チャンバ510を密閉させ、前記真空部520を用いて、前記第1真空チャンバ510の内部を真空状態にする。この場合、成形しようとする第1レンズ561aの形状によって、前記第1真空チャンバ510の真空圧力を調節する。すなわち、制御部580は、ユーザが基準型レンズを選択する場合、真空部520を制御して第1真空チャンバ510の真空度を既設定された基準値で形成させ、また真空形成後、前記昇降部530を用いて既設定された時間後に、上部フレーム540を上昇させる。
次いで、前記第1マスタ板570と基板560とを密着させる(ステップS420a)。このために、前記昇降部530は、上部フレーム540を下部フレーム550側に下降させ、前記基板560を第1マスタ板570の上面に載置させた後、互いに密着させる。
その後、密着された前記第1マスタ板570と基板560とを加熱して互いに融着させる(ステップS430a)。すなわち、前記加熱部541は、第1マスタ板570を加熱し、該加熱された第1マスタ板570は、上側の基板560を加熱して互いに融着させる。ここで、前記第1マスタ板570を介して加熱される前記基板560は、100〜300℃に加熱されることが望ましい。前記基板560が、100℃以下に加熱される場合には、レンズ成形段階において、基板の変形が起きず、成形が円滑にはならないという問題点が発生し、前記基板560が、300℃以上に加熱する場合には、前記基板560の変形が過度に多く発生してレンズの成形が正確にはならないという問題点が発生する。
その次に、前記第1真空チャンバ510を開放して、前記第1真空チャンバ510内の真空を解除させる(ステップS440a)。
これにより、圧力差によって、前記基板560の一面にマイクロ単位の凸レンズである第1レンズ561aが多数個配列された第1レンズアレイ基板660aを形成する(ステップS450a)。さらに敷衍説明すれば、前記第1真空チャンバ510は、真空が解除されて大気圧で維持されるが、前記第1成形溝571の内部は、真空で維持されて圧力差が発生し、このような圧力差によって、前記基板560は、前記第1成形溝571の内側方向に凸状に成形されて第1レンズ561aを形成する。これにより、図21に示されたように、前記基板560の一面にマイクロ単位の第1レンズアレイ基板660aが形成される。この場合、前記第1レンズ561aの形状は、前記真空解除時点から前記基板560及び第1マスタ板570が分離されるまでの時間(レンズ形成時間)によって変わるので、レンズの形態によって、前記レンズ形成時間を調節する。
一方、図17、図24、図26及び図27に示されたように、本発明の第5実施形態による複合レンズアレイ662aを完成するために、まず第2真空チャンバ610の内部を真空状態に形成する(ステップS810a)。このために、前記第2真空チャンバ810を密閉させ、前記真空部520を用いて第2真空チャンバ610の内部を真空状態にする。この場合にも、成形しようとする複合レンズ661aの形状によって、前記第2真空チャンバ610の真空圧力を調節する。
その後、前記第1レンズアレイ基板660aの完成段階(ステップS400a)によって製作された第1レンズアレイ基板660aと第2マスタ板670とを密着させる(ステップS820a)。すなわち、前記昇降部530は、上部フレーム540を下部フレーム550側に下降させ、前記第1レンズアレイ基板660aを第2マスタ板670の上面に載置させた後、互いに密着させる。
次いで、密着された前記第2マスタ板670と第1レンズアレイ基板660aとを加熱して互いに融着させる(ステップS830a)。このために、前記加熱部541は、第2マスタ板670を加熱し、該加熱された第2マスタ板670は、上側の第1レンズアレイ基板660aを加熱して互いに融着させる。ここでも、前記第2マスタ板670を介して加熱される前記第1レンズアレイ基板660aは、100〜300℃に加熱されることが望ましい。
その後に、前記第2真空チャンバ610を開放して第2真空チャンバ610内の真空を解除させる(ステップS840a)。
そうすると、圧力差によって、前記第1レンズ561aの多数個を含む凸レンズ状の複合レンズ661aが多数個配列された複合レンズアレイ662aを形成する(ステップS850a)。敷衍説明すれば、前記第2真空チャンバ610は、真空が解除されて大気圧で維持されるが、前記第2成形溝671の内部は、真空で維持されて圧力差が発生し、このような圧力差によって、前記第1レンズアレイ基板660aは、前記第2成形溝671の内側方向に凸状に成形されて、前記第1レンズ561aの多数個を含む凸レンズ状の複合レンズ661aを形成する。これにより、図26及び図27に示されたように、凸レンズ状である第1レンズ561aの多数個を含む凸レンズ状の複合レンズ661aが多数個配列された複合レンズアレイ662aを形成する。この場合にも、前記複合レンズ661aの形状は、前記真空解除時点から前記第1レンズアレイ基板660a及び第2マスタ板670が分離されるまでの時間(レンズ形成時間)に左右される。
前述したように、本発明の第5実施形態によるマイクロ複合レンズアレイの製造方法によれば、結論的に、図26及び図27に示されたように、凸レンズの球面にまた他の凸レンズ状を有する多数のマイクロレンズが形成された複合構造の複合レンズアレイ662aが得られる。
第6実施形態
図17、図20、図21、図25、図28及び図29を参照して、本発明の第6実施形態による複合レンズアレイ662bの完成段階(ステップS800b)を説明する。ここで、第1レンズアレイ基板660aの完成段階(ステップS400a)は、図20及び図21に示す図面と前述した第5実施形態と同一であるので、反復的な説明は省略する。
本発明の第6実施形態による複合レンズアレイ662bを完成するために、まず図17、図25、図28及び図29に示されたように、第2マスタ板670と第1レンズアレイ基板660aとを密着させる(ステップS810b)。このために、前記昇降部530は、上部フレーム540を下部フレーム550側に下降させ、前記第1レンズアレイ基板660aを第2マスタ板670の上面に載置させた後、互いに密着させる。
その後、密着された前記第2マスタ板670と第1レンズアレイ基板660aとを加熱して互いに融着させる(ステップS820b)。すなわち、前記加熱部541は、第2マスタ板670を加熱し、該加熱された第2マスタ板670は、上側の第1レンズアレイ基板660aを加熱して互いに融着させる。ここでも、前記第2マスタ板670を介して加熱される前記第1レンズアレイ基板660aは、100〜300℃に加熱されることが望ましい。
次いで、前記第2真空チャンバ610の内部を真空状態に形成する(ステップS830b)。すなわち、前記第2真空チャンバ610を密閉させ、前記真空部520を用いて第2真空チャンバ610の内部を真空状態にする。この場合にも、成形しようとする複合レンズ661bの形状によって、前記第2真空チャンバ610の真空圧力を調節する。
これにより、圧力差によって、前記第1レンズ561aの多数個を含む凹レンズ状の複合レンズ661bが多数個配列された複合レンズアレイ662bを形成する(ステップS840b)。敷衍説明すれば、前記第2真空チャンバ610は、真空が形成されるが、前記第2成形溝671の内部は、大気圧を維持して圧力差が発生し、このような圧力差によって、前記第1レンズアレイ基板660aは、前記第2成形溝671の反対方向に凹状に成形されて、凸レンズ状である多数の第1レンズ561aを含む凹レンズ状の複合レンズ661bを形成する。これにより、図28及び図29のように、凸レンズ状である第1レンズ561aの多数個を含む凹レンズ状の複合レンズ661bが多数個配列された複合レンズアレイ662bを形成する。この場合にも、前記複合レンズ661bの形状は、前記真空形成時点から前記第1レンズアレイ基板660a及び第2マスタ板670が分離されるまでの時間(レンズ形成時間)に左右される。
最後に、前記第2真空チャンバ610を開放して真空を解除させ(ステップS850b)、複合レンズアレイ662bを完成する。
前述したように、本発明の第6実施形態によるマイクロ複合レンズアレイの製造方法によれば、結論的に、図28及び図29に示されたように、凹レンズの球面に凸レンズ状を有する多数のマイクロレンズが形成された複合構造の複合レンズアレイ662bが得られる。
第7実施形態
図17、図22、図23、図24、図30及び図31を参照して、本発明の第7実施形態による第1レンズアレイ基板660bの完成段階(ステップS400b)及び複合レンズアレイ662cの完成段階(ステップS800c)を説明する。
図17、図22及び図23に示されたように、本発明の第7実施形態による第1レンズアレイ基板660bを完成するために、まず第1マスタ板570と基板560とを密着させる(ステップS410b)。このために、前記昇降部530は、上部フレーム540を下部フレーム550側に下降させ、前記基板560を第1マスタ板570の上面に載置させた後、互いに密着させる。
その後、密着された前記第1マスタ板570と基板560とを加熱して互いに融着させる(ステップS420b)。すなわち、前記加熱部541は、第1マスタ板570を加熱し、該加熱された第1マスタ板570は、上側の基板560を加熱して互いに融着させる。ここで、前記第1マスタ板570を介して加熱される前記基板560は、100〜300℃に加熱されることが望ましい。
次いで、前記第1真空チャンバ510の内部を真空状態に形成する(ステップS430b)。このために、前記第1真空チャンバ510を密閉させ、前記真空部520を用いて、前記第1真空チャンバ510の内部を真空状態にする。この場合、成形しようとする第1レンズ561bの形状によって、前記第1真空チャンバ510の真空圧力を調節する。
これにより、圧力差によって、前記基板560の一面に凹レンズである第1レンズ561bが多数個配列された第1レンズアレイ基板660bを形成する(ステップS440b)。敷衍説明すれば、前記第1真空チャンバ510は、真空が形成されるが、前記第1成形溝571の内部は、大気圧を維持して圧力差が発生し、このような圧力差によって、前記基板560は、前記第1成形溝571の反対方向に凹状に成形されて第1レンズ561bを形成する。これにより、図23に示されたように、圧力差によって、前記基板560の一面に凹レンズの形状を有するマイクロ単位の第1レンズアレイ基板660bが形成される。この場合、前記第1レンズ561bの形状は、前記真空形成時点から前記基板560及び第1マスタ板570が分離されるまでの時間(レンズ形成時間)によって変わるので、レンズの形態によって、前記レンズ形成時間を調節する。
最後に、前記第1真空チャンバ510を開放して、前記第1真空チャンバ510内の真空を解除させ(ステップS450b)、凹レンズ状を有する第1レンズアレイ基板660bを完成する。
一方、図17、図18、図24、図30及び図31に示されたように、本発明の第7実施形態による複合レンズアレイ662cの完成段階は、前述した第5実施形態の複合レンズアレイ662aを完成する過程と類似しているので、反復的な説明を省略し、簡略に説明する。
本発明の第7実施形態による複合レンズアレイ662cを完成段階は、第5実施形態と同様に、前記第2真空チャンバ610の内部を真空状態に形成する第2チャンバ真空形成段階(ステップS810c)と、前記第2マスタ板670と第1レンズアレイ基板660bとを密着させる第1レンズ基板密着段階(ステップS820c)と、密着された前記第2マスタ板670と第1レンズアレイ基板860bとを加熱して互いに融着させる第1レンズ基板融着段階(ステップS830c)と、前記第2真空チャンバ610を開放して、前記第2真空チャンバ610内の真空を解除させる第2チャンバ真空解除段階(ステップS840c)と、圧力差によって、前記第1レンズ561bの多数個を含む凸レンズ状の複合レンズ661cが多数個配列された複合レンズアレイ662cを形成する複合レンズ形成段階(ステップS850c)と、を含む。
前述したように、本発明の第7実施形態によるマイクロ複合レンズアレイの製造方法によれば、結論的に、図30及び図31に示されたように、凸レンズの球面に凹レンズ状を有する多数のマイクロレンズが形成された複合構造の複合レンズアレイ662cが得られる。
第8実施形態
図17、図18、図22、図23、図25、図32及び図33を参照して、本発明の第8実施形態による複合レンズアレイ662dの完成段階(ステップS800d)を説明する。ここで、第1レンズアレイ基板660bの完成段階(ステップS400b)は、図22及び図23に示す図面と前述した第7実施形態と同一であるので、反復的な説明は省略する。
一方、図17、図18、図25、図32及び図33に示されたように、本発明の第8実施形態による複合レンズアレイ662dの完成段階(ステップS800d)は、前述した第6実施形態の複合レンズアレイ662bを完成する過程(ステップS800b)と類似しているので、反復的な説明を省略し、簡略に説明する。
本発明の第8実施形態による複合レンズアレイ662dを完成段階(ステップS800d)は、第6実施形態と同様に、前記第2マスタ板670と第1レンズアレイ基板660bとを密着させる第1レンズ基板密着段階(ステップS810d)と、密着された前記第2マスタ板670と第1レンズアレイ基板660bとを加熱して互いに融着させる第2レンズ基板融着段階(ステップS820d)と、前記第2真空チャンバ610の内部を真空状態に形成する第2チャンバ真空形成段階(ステップS830d)と、圧力差によって、前記第1レンズ561bの多数個を含む凹レンズ状の複合レンズ661dが多数個配列された複合レンズアレイ662dを形成する複合レンズ形成段階(ステップS840d)と、前記第2真空チャンバ610を開放して真空を解除させる第2チャンバ真空解除段階(ステップS850d)と、を含む。
前述したように、本発明の第8実施形態によるマイクロ複合レンズアレイの製造方法によれば、結論的に、図32及び図33に示されたように、凹レンズの球面にまた他の凹レンズ状を有する多数のマイクロレンズが形成された複合構造の複合レンズアレイ662dが得られる。
前述したように、本発明の実施形態によれば、真空による差圧を利用することによって、複雑な構造を有するマイクロ複合レンズアレイ662(662a、662b、662c、662d)に弾力的に対応することができ、別途の精巧な金型加工が不要であって、生産効率が向上するという長所を有する。
また本発明は、真空度を調節してマイクロ複合レンズの形状を変更することができるので、多様な形状のマイクロ複合レンズアレイをより容易に加工することができるという長所を有する。そして、本発明は、金型表面によってレンズ表面を加工した方法を脱皮することによって、レンズ表面をより滑らかに形成することができるという長所を有する。
本発明は、デジタルカメラのCCD(Charge-Coupled Device)、コンピュータ用LCD(Liquid Crystal Display)モニターのようなディスプレイ装置や光通信用部品または発光ダイオード素子などには、光の収斂、拡散、反射などを制御するためのマイクロレンズの製造に利用されうる。

Claims (19)

  1. 内部に真空空間を備える真空チャンバと、
    前記真空チャンバ内を真空状態に形成させる真空部と、
    前記真空チャンバ内に位置し、下側面に基板が装着される上部フレームと、
    前記上部フレームを昇降させる昇降部と、
    前記上部フレームの下側に位置する下部フレームと、
    前記下部フレームの上側に載置され、深さが実際製作されるレンズの厚さより大きく形成される多数本の成形溝が上部面に形成されるマスタ板と、
    前記マスタ板の一側面に装着されて、前記マスタ板を加熱させる加熱部と、
    レンズの種類によって、前記真空チャンバの真空度または真空チャンバの開放から基板分離までのレンズ形成時間を制御する制御部と、を含むことを特徴とするマイクロレンズアレイの製造装置。
  2. 前記制御部は、レンズの曲率が基準値より高い場合、真空チャンバの真空度を基準値より高め、レンズの曲率が低い場合には、真空チャンバの真空度を基準値より低く制御することを特徴とする請求項1に記載のマイクロレンズアレイの製造装置。
  3. 前記制御部は、レンズの曲率が基準レンズより大きい場合、基準レンズに対応するレンズ形成時間より前記レンズ形成時間を長く設定し、レンズの曲率が小さな場合には、基準レンズに対応するレンズ形成時間より前記レンズ形成時間を短く設定することを特徴とする請求項1に記載のマイクロレンズアレイの製造装置。
  4. 製造しようとするマイクロレンズアレイの微細パターンに対応する多数の成形溝が一面に形成されたマスタ板を、温度及び真空度の調節が可能な真空チャンバの内部に準備するマスタ板準備段階と、
    マイクロレンズアレイの原材料となる基板を前記真空チャンバの内部に準備する基板準備段階と、
    前記マスタ板と基板とを密着させる密着段階と、
    密着された前記マスタ板と基板とを加熱して互いに融着させる融着段階と、
    前記真空チャンバの内部を真空状態に形成する真空形成段階と、
    圧力差によって、前記基板の一面にマイクロ単位の凹レンズアレイが形成されるレンズ形成段階と、
    前記真空チャンバを開放して真空を解除させる真空解除段階と、
    前記マスタ板と基板とを冷却させた後、前記基板を分離させる基板分離段階と、を含むことを特徴とするマイクロレンズアレイの製造方法。
  5. 前記基板は、ポリマー材の高分子フィルムであり、
    前記融着段階で、前記基板は、前記マスタ板を介して100℃〜300℃に加熱されることを特徴とする請求項4に記載のマイクロレンズアレイの製造方法。
  6. 前記真空形成段階は、前記真空チャンバ内の真空度を調節して、前記凹レンズの形状を調節することを特徴とする請求項4に記載のマイクロレンズアレイの製造方法。
  7. 前記凹レンズの曲率が基準値より大きい場合には、前記真空チャンバの真空度を基準値より高め、前記凹レンズの曲率が小さな場合には、前記真空チャンバの真空度を基準値より低く制御することを特徴とする請求項6に記載のマイクロレンズアレイの製造方法。
  8. 前記レンズ形成段階は、レンズ形成時間を調節して、前記凹レンズの形状を調節することを特徴とする請求項4に記載のマイクロレンズアレイの製造方法。
  9. 前記凹レンズの曲率が基準値より大きい場合には、基準値に対応するレンズ形成時間より前記レンズ形成時間を長く設定し、前記凹レンズの曲率が基準値より小さな場合には、基準値に対応するレンズ形成時間より前記レンズ形成時間を短く設定することを特徴とする請求項8に記載のマイクロレンズアレイの製造方法。
  10. 第1微細配列のパターンを有する多数の第1成形溝が一面に形成された第1マスタ板を、温度及び真空度の調節が可能な第1真空チャンバの内部に準備する第1マスタ板準備段階と、
    レンズの原材料となる基板を前記第1真空チャンバの内部に準備する基板準備段階と、
    前記第1マスタ板と基板との密着によって密閉されるように形成された前記第1成形溝の空間と前記第1真空チャンバとの圧力差を用いて、前記基板の一面にマイクロ単位の第1レンズが多数個配列された第1レンズアレイ基板を完成する第1レンズ基板完成段階と、
    前記第1マスタ板と第1レンズアレイ基板とを冷却させた後、前記第1レンズアレイ基板を分離させる第1レンズ基板分離段階と、
    前記第1成形溝より配列間隔が広くて多数の前記第1成形溝を含むように、第2微細配列のパターンを有する多数の第2成形溝が一面に形成された第2マスタ板を、温度及び真空度の調節が可能な第2真空チャンバの内部に準備する第2マスタ板準備段階と、
    前記第1レンズアレイ基板を前記第2真空チャンバの内部に準備する第1レンズ基板準備段階と、
    前記第2マスタ板と第1レンズアレイ基板との密着によって密閉されるように形成された前記第2成形溝の空間と前記第2真空チャンバとの圧力差を用いて、前記第1レンズアレイ基板の第1レンズ形成面に、前記第1レンズの多数個を含む複合レンズが多数個配列された複合レンズアレイを完成する複合レンズ完成段階と、
    前記第2マスタ板と複合レンズアレイとを冷却させた後、前記複合レンズアレイを分離させる複合レンズ分離段階と、を含むことを特徴とするマイクロレンズアレイの製造方法。
  11. 前記第1レンズ基板完成段階は、
    前記第1真空チャンバの内部を真空状態に形成する第1チャンバ真空形成段階と、
    前記第1マスタ板と基板とを密着させる基板密着段階と、
    密着された前記第1マスタ板と基板とを加熱して互いに融着させる基板融着段階と、
    前記第1真空チャンバを開放して、前記第1真空チャンバ内の真空を解除させる第1チャンバ真空解除段階と、
    圧力差によって、前記基板の一面にマイクロ単位の凸レンズである第1レンズが多数個配列された第1レンズアレイ基板を形成する第1レンズ形成段階と、を含むことを特徴とする請求項10に記載のマイクロレンズアレイの製造方法。
  12. 前記複合レンズ完成段階は、
    前記第2真空チャンバの内部を真空状態に形成する第2チャンバ真空形成段階と、
    前記第2マスタ板と第1レンズアレイ基板とを密着させる第1レンズ基板密着段階と、
    密着された前記第2マスタ板と第1レンズアレイ基板とを加熱して互いに融着させる第1レンズ基板融着段階と、
    前記第2真空チャンバを開放して、前記第2真空チャンバ内の真空を解除させる第2チャンバ真空解除段階と、
    圧力差によって、前記第1レンズの多数個を含む凸レンズ状の複合レンズが多数個配列された複合レンズアレイを形成する複合レンズ形成段階と、を含むことを特徴とする請求項11に記載のマイクロレンズアレイの製造方法。
  13. 前記複合レンズ完成段階は、
    前記第2マスタ板と第1レンズアレイ基板とを密着させる第1レンズ基板密着段階と、
    密着された前記第2マスタ板と第1レンズアレイ基板とを加熱して互いに融着させる第1レンズ基板融着段階と、
    前記第2真空チャンバの内部を真空状態に形成する第2チャンバ真空形成段階と、
    圧力差によって、前記第1レンズの多数個を含む凹レンズ状の複合レンズが多数個配列された複合レンズアレイを形成する複合レンズ形成段階と、
    前記第2真空チャンバを開放して真空を解除させる第2チャンバ真空解除段階と、を含むことを特徴とする請求項11に記載のマイクロレンズアレイの製造方法。
  14. 前記第1レンズ基板完成段階は、
    前記第1マスタ板と基板とを密着させる基板密着段階と、
    密着された前記第1マスタ板と基板とを加熱して互いに融着させる基板融着段階と、
    前記第1真空チャンバの内部を真空状態に形成する第1チャンバ真空形成段階と、
    圧力差によって、前記基板の一面に凹レンズである第1レンズが多数個配列された第1レンズアレイ基板を形成する第1レンズ形成段階と、
    前記第1真空チャンバを開放して、前記第1真空チャンバ内の真空を解除させる第1チャンバ真空解除段階と、を含むことを特徴とする請求項10に記載のマイクロレンズアレイの製造方法。
  15. 前記複合レンズ完成段階は、
    前記第2真空チャンバの内部を真空状態に形成する第2チャンバ真空形成段階と、
    前記第2マスタ板と第1レンズアレイ基板とを密着させる第1レンズ基板密着段階と、
    密着された前記第2マスタ板と第1レンズアレイ基板とを加熱して互いに融着させる第1レンズ基板融着段階と、
    前記第2真空チャンバを開放して、前記第2真空チャンバ内の真空を解除させる第2チャンバ真空解除段階と、
    圧力差によって、前記第1レンズの多数個を含む凸レンズ状の複合レンズが多数個配列された複合レンズアレイを形成する複合レンズ形成段階と、を含むことを特徴とする請求項14に記載のマイクロレンズアレイの製造方法。
  16. 前記複合レンズ完成段階は、
    前記第2マスタ板と第1レンズアレイ基板とを密着させる第1レンズ基板密着段階と、
    密着された前記第2マスタ板と第1レンズアレイ基板とを加熱して互いに融着させる第2レンズ基板融着段階と、
    前記第2真空チャンバの内部を真空状態に形成する第2チャンバ真空形成段階と、
    圧力差によって、前記第1レンズの多数個を含む凹レンズ状の複合レンズが多数個配列された複合レンズアレイを形成する複合レンズ形成段階と、
    前記第2真空チャンバを開放して真空を解除させる第2チャンバ真空解除段階と、を含むことを特徴とする請求項14に記載のマイクロレンズアレイの製造方法。
  17. 前記基板は、ポリマー材の高分子フィルムであり、
    前記融着段階で、前記基板及び/または第1レンズアレイ基板は、前記第1マスタ板及び/または第2マスタ板を介して100℃〜300℃に加熱されることを特徴とする請求項11ないし請求項16のうち何れか一項に記載のマイクロレンズアレイの製造方法。
  18. 前記真空形成段階は、前記第1及び/または第2真空チャンバ内の真空度を調節して、前記第1レンズ及び/または複合レンズの形状を調節することを特徴とする請求項11ないし請求項16のうち何れか一項に記載のマイクロレンズアレイの製造方法。
  19. 前記レンズ形成段階は、レンズ形成時間を調節して、前記第1レンズ及び/または複合レンズの形状を調節することを特徴とする請求項11ないし請求項16のうち何れか一項に記載のマイクロレンズアレイの製造方法。
JP2011522018A 2009-07-09 2010-06-03 マイクロレンズアレイの製造装置及びマイクロレンズアレイの製造方法 Expired - Fee Related JP5349595B2 (ja)

Applications Claiming Priority (7)

Application Number Priority Date Filing Date Title
KR10-2009-0062689 2009-07-09
KR1020090062689A KR101030621B1 (ko) 2009-07-09 2009-07-09 렌즈제조장치 및 렌즈제조방법
KR10-2009-0087637 2009-09-16
KR1020090087639A KR101035160B1 (ko) 2009-09-16 2009-09-16 오목 마이크로 렌즈 어레이 제조방법
KR10-2009-0087639 2009-09-16
KR1020090087637A KR101105067B1 (ko) 2009-09-16 2009-09-16 마이크로 복합렌즈 어레이 제조방법
PCT/KR2010/003572 WO2011004966A2 (ko) 2009-07-09 2010-06-03 마이크로 렌즈 어레이 제조장치 및 마이크로 렌즈 어레이 제조방법

Publications (2)

Publication Number Publication Date
JP2011526854A JP2011526854A (ja) 2011-10-20
JP5349595B2 true JP5349595B2 (ja) 2013-11-20

Family

ID=43429632

Family Applications (1)

Application Number Title Priority Date Filing Date
JP2011522018A Expired - Fee Related JP5349595B2 (ja) 2009-07-09 2010-06-03 マイクロレンズアレイの製造装置及びマイクロレンズアレイの製造方法

Country Status (5)

Country Link
US (1) US8501054B2 (ja)
EP (1) EP2298542A4 (ja)
JP (1) JP5349595B2 (ja)
CN (1) CN102186659B (ja)
WO (1) WO2011004966A2 (ja)

Families Citing this family (3)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JP5331838B2 (ja) * 2011-02-25 2013-10-30 株式会社東芝 固体撮像装置および携帯情報端末
CN102799066B (zh) * 2012-08-24 2014-01-29 西安交通大学 一种在二氧化钛有机无机光敏复合薄膜上制备凹透镜阵列结构的方法
US10286594B2 (en) 2015-11-25 2019-05-14 Clearcorrect Operating, Llc Batch thermoformer for dental appliances

Family Cites Families (15)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
FR2722303B1 (fr) * 1994-07-07 1996-09-06 Corning Inc Procede et dispositif de fabrication de reseaux de microlentilles optiques
US6257866B1 (en) * 1996-06-18 2001-07-10 Hy-Tech Forming Systems, Inc. Apparatus for accurately forming plastic sheet
US6256149B1 (en) * 1998-09-28 2001-07-03 Richard W. Rolfe Lenticular lens sheet and method of making
US6162376A (en) * 1999-02-24 2000-12-19 Mead Opthalmics Compression molding of optical lenses
KR20020089549A (ko) * 2001-05-23 2002-11-29 김복현 강압사출에 의한 플라스틱렌즈의 제조방법 및 장치
KR100476316B1 (ko) * 2002-10-17 2005-03-16 한국전자통신연구원 마스터를 이용한 마이크로 렌즈 제작 방법
JP4380522B2 (ja) * 2004-02-06 2009-12-09 日本ビクター株式会社 マイクロレンズアレイ用複製型の製造方法
JP4678731B2 (ja) * 2005-09-09 2011-04-27 株式会社リコー ハニカム構造体又は微細複合部品の製造方法
JP5003858B2 (ja) * 2005-11-11 2012-08-15 日本電気硝子株式会社 ガラス物品の成形方法及び成形装置
JP2007181938A (ja) * 2006-01-04 2007-07-19 Sumitomo Electric Ind Ltd 微細構造転写装置および微細構造転写方法
US7462028B2 (en) * 2006-04-03 2008-12-09 Molecular Imprints, Inc. Partial vacuum environment imprinting
JP2008110494A (ja) * 2006-10-27 2008-05-15 Mitsubishi Kagaku Media Co Ltd 凹凸面を有する部材の製造方法
JP4809254B2 (ja) * 2007-01-29 2011-11-09 株式会社リコー 中空構造体形成用基板及びこの中空構造体形成用基板の製造方法及びこの中空構造体形成用基板を用いた中空構造体の製造方法
KR101289337B1 (ko) * 2007-08-29 2013-07-29 시게이트 테크놀로지 엘엘씨 양면 임프린트 리소그래피 장치
KR20090039373A (ko) * 2007-10-18 2009-04-22 (주)대호테크 초재와 성형렌즈의 로딩 및 언로딩 수단이 구비된 고화소다촛점 렌즈 성형장치

Also Published As

Publication number Publication date
JP2011526854A (ja) 2011-10-20
US20110127684A1 (en) 2011-06-02
WO2011004966A2 (ko) 2011-01-13
US8501054B2 (en) 2013-08-06
EP2298542A2 (en) 2011-03-23
EP2298542A4 (en) 2015-04-15
CN102186659B (zh) 2014-02-19
CN102186659A (zh) 2011-09-14
WO2011004966A3 (ko) 2011-03-03

Similar Documents

Publication Publication Date Title
US7944633B2 (en) Lens holder for alignment of stacked lens module and manufacturing method thereof
CN102209622B (zh) 光学块和形成光学块的方法
CN105093470B (zh) 悬式透镜系统及用于制造悬式透镜系统的晶圆级方法
JP2011526854A (ja) マイクロレンズアレイの製造装置及びマイクロレンズアレイの製造方法
TW201708845A (zh) 基於有槽基板的透鏡製造方法以及相關透鏡系統
KR101547155B1 (ko) 대면적 3차원 미세광학구조의 제조방법
JP2012148907A (ja) マイクロレンズアレイ用成形型及びマイクロレンズアレイの成形方法
JP2001315217A (ja) 光学素子の製造方法、該製造方法による光学素子、該光学素子を有する表示素子と表示装置、及び該光学素子を有する撮像素子と撮像装置
KR101035160B1 (ko) 오목 마이크로 렌즈 어레이 제조방법
JP2009279774A (ja) 造形物の製造方法、スタンパの製造方法、マスタ製造装置、スタンパ製造システム、及びスタンパ製造装置
KR101105067B1 (ko) 마이크로 복합렌즈 어레이 제조방법
TWI310469B (en) Liquid crystal display panel and the method manufacturing the same
KR101852345B1 (ko) 유리 코팅 제작 방법
KR101202896B1 (ko) 마이크로 렌즈 어레이 제조 방법
KR100404024B1 (ko) 마이크로렌즈 제조방법
JP2017007187A (ja) モールド成形品の製造方法及び製造装置及び光学素子
TWI360667B (en) Solid tunable micro optical device and method
CN116088074A (zh) 镜头模组及其制造方法
KR101208745B1 (ko) 씨 아일랜드 마이크로 렌즈 어레이의 제작방법
KR20110005138A (ko) 렌즈제조장치 및 렌즈제조방법
KR20150116469A (ko) 마이크로 렌즈 어레이 유리광학소자 제조장치 및 방법
KR102852524B1 (ko) 마이크로 led 전사 및 접합용 기구 및 그 운용 방법
JP2009274237A (ja) 転写方法及び装置
JP2012179768A (ja) レンズアレイの製造方法
JP2002241139A (ja) 光学素子及びその成形方法、成形装置

Legal Events

Date Code Title Description
A977 Report on retrieval

Free format text: JAPANESE INTERMEDIATE CODE: A971007

Effective date: 20120420

A131 Notification of reasons for refusal

Free format text: JAPANESE INTERMEDIATE CODE: A131

Effective date: 20120508

A521 Request for written amendment filed

Free format text: JAPANESE INTERMEDIATE CODE: A523

Effective date: 20120801

A02 Decision of refusal

Free format text: JAPANESE INTERMEDIATE CODE: A02

Effective date: 20130226

A521 Request for written amendment filed

Free format text: JAPANESE INTERMEDIATE CODE: A523

Effective date: 20130625

A911 Transfer to examiner for re-examination before appeal (zenchi)

Free format text: JAPANESE INTERMEDIATE CODE: A911

Effective date: 20130702

TRDD Decision of grant or rejection written
A01 Written decision to grant a patent or to grant a registration (utility model)

Free format text: JAPANESE INTERMEDIATE CODE: A01

Effective date: 20130723

A61 First payment of annual fees (during grant procedure)

Free format text: JAPANESE INTERMEDIATE CODE: A61

Effective date: 20130820

R150 Certificate of patent or registration of utility model

Ref document number: 5349595

Country of ref document: JP

Free format text: JAPANESE INTERMEDIATE CODE: R150

Free format text: JAPANESE INTERMEDIATE CODE: R150

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

LAPS Cancellation because of no payment of annual fees