JP5083145B2 - 熱電変換素子 - Google Patents

熱電変換素子 Download PDF

Info

Publication number
JP5083145B2
JP5083145B2 JP2008244477A JP2008244477A JP5083145B2 JP 5083145 B2 JP5083145 B2 JP 5083145B2 JP 2008244477 A JP2008244477 A JP 2008244477A JP 2008244477 A JP2008244477 A JP 2008244477A JP 5083145 B2 JP5083145 B2 JP 5083145B2
Authority
JP
Japan
Prior art keywords
thermoelectric conversion
glass
conversion element
nanowire
conversion material
Prior art date
Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
Expired - Fee Related
Application number
JP2008244477A
Other languages
English (en)
Other versions
JP2010080521A (ja
Inventor
隆志 田口
真一郎 中村
Current Assignee (The listed assignees may be inaccurate. Google has not performed a legal analysis and makes no representation or warranty as to the accuracy of the list.)
Denso Corp
Original Assignee
Denso Corp
Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.)
Filing date
Publication date
Application filed by Denso Corp filed Critical Denso Corp
Priority to JP2008244477A priority Critical patent/JP5083145B2/ja
Publication of JP2010080521A publication Critical patent/JP2010080521A/ja
Application granted granted Critical
Publication of JP5083145B2 publication Critical patent/JP5083145B2/ja
Expired - Fee Related legal-status Critical Current
Anticipated expiration legal-status Critical

Links

Images

Landscapes

  • Powder Metallurgy (AREA)

Description

本発明は、2電極間の温度差を起電力に変換する熱電変換素子に関する。
従来、熱電変換素子としては、特許文献1に記載の製造方法で製造される熱電変換素子が提案されていた。この熱電変換素子は、ガラスからなるガラス部材と、熱電変換材料からなる熱電変換部材とを有し、ワイヤ状に成形された熱電変換部材がガラス部材の内部に配置された構造となっており、以下のような製造方法で製造されていた。
まず、ガラスに形成された複数の貫通孔(例えば、直径1μm程度のもの)に熱電変換材料が充填された構造の加工品を用意する。そして、そのガラスが軟化する温度以上、且つ、熱電変換材料の融点以上の温度で、当該加工品を加熱して軟化させ、その軟化した加工品を貫通孔の一軸方向に延伸する。
このように加工品を延伸することで、加工品は細長い線状体(例えば、直径1mm程度のもの)となり、その際、貫通孔内に充填された熱電変換材料もワイヤ状になり、熱電変換部材が形成される。
そして、その線状体を冷却した後で、延伸した方向に対して略垂直に線状体を切断することによってチップ化し、このチップに電極を形成して、熱電変換素子を製造していた。
特開2007−281070号公報
ところで、上述の従来の熱電変換素子において、ガラス部材の材料となるガラスとしては、例えば、SiO2(二酸化ケイ素)を主成分とする石英ガラス、ほう珪酸ガラス等のシリケートガラスなどを利用することが考えられていた。
しかし、石英ガラスの場合、軟化温度が2000℃以上であるため、熱電変換素子の製造途中で加工品を軟化させるには、熱電変換材料の沸点(Bi(ビスマス)の場合、1564℃)よりも高温で加熱せざるを得ない、そのため、この加熱工程において、貫通孔に充填された熱電変換材料が気化するおそれがあり、加工条件によっては、所期の熱電変換部材を形成できないおそれがあった。
また、ほう珪酸ガラスの場合、線膨張率(32.5×10⁻⁷)は、熱電変換材料の線膨張率(Biの場合、133×10-7)の4分の1以下であるため、延伸された加工品を冷却すると、熱電変換材料からなる部分が収縮する割にはガラスからなる部分が収縮しない状態となる。そのため、無数の箇所で周囲のガラスに拘束された状態にあるワイヤ状の熱電変換部材が収縮すると、拘束箇所間において熱電変換部材に張力がかかり、この張力が過大になるようなことがあると、ワイヤ状の熱電変換部材が断線してしまうおそれがあった。
本発明は、上記問題を解決するためになされたものであり、その目的は、従来品に比べ、ワイヤ状の熱電変換部材の断線を招くことなく製造可能な熱電変換素子を提供することにある。
以下、本発明において、上記目的を達成するために採用した構成について説明する。
請求項1に記載の熱電変換素子によれば、製造途中で加工品を軟化させる際に、熱電変換材料の融点に比べ高い温度、且つ、熱電変換材料の沸点に比べ低い温度で加工品を加熱することによって、加工品を軟化させることができるので、これにより、熱電変換材料が気化してしまうことを従来品に比べ抑制できる。
また、ガラス部材を形成するガラスは、熱膨張率が熱電変換材料の熱膨張率に比べ大きいため、延伸した加工品を冷却した際に、加工品のガラスからなる部分は、熱電変換材料からなる部分に比べ大きく収縮する。そのため、ワイヤ状の熱電変換部材が無数の箇所で周囲のガラスに拘束された状態にあるのは従来と同様であるが、ほう珪酸ガラスの場合とは異なり、周囲のガラスがより収縮する状態となるので、拘束箇所間において熱電変換部材には圧縮応力がかかる状態になって、ワイヤ状の熱電変換部材を断線させるような張力は作用しない状態になる。
したがって、このような熱電変換素子であれば、従来品に比べ、ワイヤ状の熱電変換部材の断線を招くことなく製造できるようになり、従来品よりも歩留まりが高くなる。
なお、請求項1において、ガラスの軟化温度とは、この温度までガラスを加熱するとガラスが軟化して延伸可能な状態となる温度のことである。このような軟化温度の目安としては、例えば、ガラスの粘度が約1013.3dPa・sとなるガラス転移点よりやや高い温度を考えることができる。
また、請求項2に記載の熱電変換素子によれば、熱電変換材料としてビスマスを用いている。したがって、このような熱電変換素子であれば、所期の熱電変換性能を有するとともに、熱電変換材料としてビスマスより高い融点の物質を用いたものに比べ、比較的低い温度(271℃)で熱電変換材料からなる部分が溶融するため、容易に製造することができる。
また、上述の熱電変換素子において、軟化温度が熱電変換材料の融点に比べ高温、且つ、軟化温度が熱電変換材料の沸点に比べ低温、且つ、熱膨張率が熱電変換材料の熱膨張率に比べ大きいガラスからなるガラス部材としては、様々なものが考えられる。例えば、亜酸化テルルを含むガラスからなるもの、酸化りんを含むガラスからなるもの、を考えることができる。亜酸化テルルを含むガラスとしては、例えば、亜酸化テルルを主成分として含有するとともに酸化亜鉛を副成分として含有するガラスを挙げることができる。
ところで、熱電変換素子には、素子の温度によって熱電変換性能が変わるという特性があり、良好な熱電変換性能が発現する素子の温度は、熱電変換材料のバンドギャップによって変化することが知られている。
本発明の熱電変換素子においては、熱電変換材料であるビスマスにテルルを拡散させてあってもよく、こうすることによって、バンドギャップを調整することができる。
これにより、様々な組成の原料組成物を用意するといった手間をかけなくても、加熱時間や加熱温度などの製造条件を最適化することで温度特性を変えることができ、同じ組成の原料組成物を出発材料としながら容易に温度特性の調節ができる。
また、本発明の熱電変換素子において、熱電変換部材は、ワイヤ状に成形されてから加熱される際に、ガラス部材の軟化温度以下の温度で加熱されたものであると好ましく、このようにすれば、ガラスからなる部分の形状が加熱により崩れることがなく、歪な形状とならないので、寸法精度の高い素子とすることができる。
また、本発明の熱電変換素子において、熱電変換部材は、ワイヤ状に成形されてから加熱される際に、熱電変換材料の融点以上の温度で加熱されたものであると好ましく、このような熱電変換部材であれば、熱電変換材料の融点未満の温度で加熱されたものより短時間の加熱しか施されていなくても、ガラスに含有されていたテルルは十分に熱電変換部材の内部に拡散された状態になっている。したがって、このような熱電変換素子であれば、テルルを拡散させるための加熱工程を短時間ですませることができるので、熱電変換素子を製造する効率が良くなる。
次に、本発明の実施形態について、いくつかの具体的な例を挙げて説明する。
[第1実施形態]
《1.1》熱電変換素子の構造
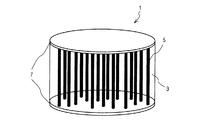
図1は、本実施形態における熱電変換素子1の概略を示した斜視図である。
図1に示すように、熱電変換素子1は、ガラス部材3、ナノワイヤ5、および電極7から構成される。
ガラス部材3は、TeO2(亜酸化テルル)が主成分で、ZnO(酸化亜鉛)が副成分であるテルライトガラス(本実施形態では、85%TeO2・15%ZnO)からなる円柱状の部材(本実施形態では、直径1.25mm、長さ1mm)である。また、本実施形態のテルライトガラスは、ガラス転移温度が291℃、熱膨張率が170×10-7、熱伝導率が約3W/mKのものである。
ナノワイヤ5は、熱電変換材料であるBi(ビスマス)からなり、径の寸法がナノサイズ(本実施形態では、10nm)とされたワイヤ状の部材である。また、ナノワイヤ5は、ガラス部材3の内部に複数形成されており、ガラス部材3を構成する面のうち円状の2面において、各ナノワイヤ5の端面が外部に露出している。さらに、ガラス部材3の円状の各面においては、ガラス部材3とナノワイヤ5の端面との面積比が10%となっている。また、本実施形態の熱電変換材料(Bi)は、融点が271℃、沸点が1564℃、熱膨張率が133×10-7である。
電極7は、複数の金属層で構成された多重層の薄膜(本実施形態では、ガラス部材3側から、Ti(チタン)層、Ni(ニッケル)層、Cu(銅)層)で、ナノワイヤ5の端面と電気的に接続されており、ガラス部材3の円状の2面の各々を覆うように設けられている。なお、電極7を構成する金属層のうち、ナノワイヤ5の端面と接続されている金属層は、ナノワイヤ5に対する付着強度が高くかつ相互拡散が少ないものが好ましい。
《1.2》熱電変換素子の製造方法
以下に、図2〜図5を用いて、第1実施形態における熱電変換素子1の製造方法について説明する。第1実施形態における熱電変換素子1の製造方法は、以下に説明するように、第1工程〜第4工程からなる。
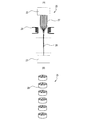
図2(A)は、ガラステンプレート10の概略を示した斜視図であり、図2(B)は、第1実施形態における第1工程の説明図である。図3(A)は、第1実施形態における第2工程の第1段階の説明図であり、図3(B)は、第2工程の第2段階の説明図である。図4(A)は、第2工程の第2段階の説明図であり、図4(B)は、第1実施形態における第3工程の説明図である。図5は、第1実施形態における第4工程の説明図である。
《1.2.1》第1工程
第1工程は、第1装置12を用いて、ガラステンプレート10と熱電変換材料を加工して、第1加工品19を作製する工程である。
ガラステンプレート10は、図2(A)に示すように、テルライトガラス製の円柱状の部材(本実施形態では、直径50mm、長さ150mm)であり、内部において一軸方向に延在する貫通孔11(本実施形態では、直径1mm)が複数形成されているものである。このような貫通孔11は、超音波機械加工にて形成される。
第1装置12は、図2(B)に示すように、加圧槽13、加圧槽13の内部に配設された加熱槽14、加圧槽13に接続された真空ポンプ15と加圧ポンプ16、加圧槽13と真空ポンプ15の間に配設された真空排気バルブ17、および加圧槽13と加圧ポンプ16の間に配設された加圧ポンプバルブ18から構成される。
この第1工程では、まず、図2(B)に示すように、ガラステンプレート10と所定量の熱電変換材料(この時点では固体)を加熱槽14中に投入する。そして、真空ポンプ15により加圧槽13の内部を真空状態にしながら、加熱槽14を熱電変換材料の融点より高温でテルライトガラスのガラス転移温度以下の温度(本実施形態では、285℃に設定)まで加熱することで熱電変換材料を溶融させ、熱電変換材料の融液中にガラステンプレート10が浸漬された状態にする。
この後、真空排気バルブ17を閉じ、加圧ポンプバルブ18を開けて加圧ポンプ16で加圧槽13の内部に不活性ガス(本実施形態では、Ar(アルゴン))を導入し、加圧槽13内を100気圧程度まで加圧することで、ガラステンプレート10の貫通孔11に熱電変換材料を充填する。
そして、加熱槽14の温度を室温まで下げると、加熱槽14中において、熱電変換材料が固化するので、その中から、貫通孔11内に熱電変換材料が充填された状態になっているガラステンプレート10を取り出す。このような手順で得られたものが、第1加工品19である。
《1.2.2》第2工程
第2工程は、第1段階〜第3段階からなり、第2装置20を用いて第1加工品19を加工して、第2加工品29を作製する工程である。
1.第1段階
第1段階は、第2装置20を用いて第1加工品19を加工して、第1線状体25を作製する段階である。
第2装置20は、図3(A)に示すように、上部ワーク22、下部ワーク23、およびヒータ24から構成されている。上部ワーク22は、所定の位置に固定されている。一方、下部ワーク23は、図示しない駆動装置により、鉛直方向の下方方向に移動するように駆動される。
この第1段階では、まず、第1加工品19が上部ワーク22と下部ワーク23に挟まれるように、第1加工品19の2つの円状の端面を、それぞれ上部ワーク22および下部ワーク23に固定する。そして、上部ワーク22と下部ワーク23に挟まれた第1加工品19をヒータ24で加熱し、第1加工品19を軟化させる。このとき、ヒータ24で加熱する温度は、熱電変換材料の融点に比べ高く、且つ、熱電変換材料の沸点に比べ低い温度(本実施形態では、340℃)とされる。また、この加熱温度は、テルライトガラスのガラス転移温度に比べ高く、充分な軟化が起こる温度でもある。
次に、第1加工品19を軟化させた後に、下部ワーク23を駆動する。このように下部ワーク23を駆動すると、第1加工品19の軟化した部分が、一軸方向に引っ張られて延伸され、細長い形状となる。このとき、第1加工品19の細長い形状の部分の太さが所定の太さ(本実施形態では、1mm)になるまで延伸する。
なお、延伸され細長い形状となった部分は、孔形状を速やかに固定することが望ましい。よって、細長い形状となった部分が加熱されて変形しないように、細長い形状となった部分はヒータ24で加熱されていない。そのため、細長い形状となった部分は、常温下で冷却されて瞬時に固化する。
次に、固化した細長い形状の部分から、所定の長さのものを切り出す。このように、切り出したものが、第1線状体25(本実施形態では、直径が1mmで、内部のナノワイヤの直径が20μm)である。
なお、上述のように第1加工品19を加熱して延伸する際に、上部ワーク22および下部ワーク23が第1加工品19の端面に固定されていることで、内部のナノワイヤ5が溶け出して外部に流れ出ることが防止される。
2.第2段階
第2段階は、第1段階で作製された第1線状体25から束状加工品27を作製し、第2装置20を用いて束状加工品27を加工して、第2線状体28を作製する段階である。
この第2段階では、まず、図3(B)に示すような束状加工品27を作製する。束状加工品27は、複数の第1線状体25、およびガラス円筒管26から構成されている。ガラス円筒管26は、テルライトガラスからなり、円筒状の部材(本実施形態では、外径が50mm、内径が40mm)である。この束状加工品27は、ガラス円筒管26の内側に複数の第1線状体25を高密度に充填することにより作成される。
次に、図4(A)に示すように、第1段階と同様の方法で、第2装置20を用いて束状加工品27を加熱して延伸することで、第2線状体28(本実施形態では、直径が1mmで、内部のナノワイヤの直径が400nm)を作成する。
ここで、加熱・延伸される前の束状加工品27の内部には、複数の第1線状体25のうち隣り合う第1線状体25の間に空隙が形成されている。この空隙は、束状加工品27が加熱されて延伸されることで押し潰され、第2線状体28の内部の状態は、略空隙がない状態となる。
3、第3段階
第3段階は、第2段階と同様の方法で、第2段階で作製された第2線状体28から第2加工品29を作製する段階である。
この第3段階では、図示しないが、上述の第2段階と同様に、複数の第2線状体28とガラス円筒管から束状加工品を作製し、第2装置を用いて束状加工品を加熱して延伸することで、細長い形状の第2加工品29(本実施形態では、直径が1.25mm、内部のナノワイヤの直径が10nm)を作製する。
《1.2.3》第3工程
第3工程は、第2加工品29を加工して、第3加工品39を作製する工程である。
この第3工程では、図4(B)に示すように、第2加工品29から所望の長さ(本実施形態では、1mm)のチップ状のものを切り出す。このように切り出されたものにおいては、ナノワイヤ5の一端にある端面が露出する第1面と、ナノワイヤ5の他端にある端面が露出する第2面とを有する形状となる。このように切り出されたものが、第3加工品39である。
《1.2.4》第4工程
第4工程は、イオンプレーティング装置40を用いて、第3加工品39に電極7を形成して、熱電変換素子1を製造する工程である。
イオンプレーティング装置40は、図5に示すように、チャンバ41、チャンバ41に接続された真空ポンプ42と真空排気バルブ43、チャンバ41内に配設された固定プレート45と高周波放電用コイル46とターゲット台47から構成される。
固定プレート45は、チャンバ41内の上部に配設されており、複数の貫通穴が形成されている。この貫通孔に第3加工品39を嵌め込むと、第3加工品39の面のうち第1面または第2面がターゲット台47と対向するように固定される。
高周波放電用コイル46は、チャンバ41内の固定プレート45の下方に配設されており、電流を印加することでチャンバ41内にプラズマを発生するものである。
ターゲット台47は、チャンバ41内の高周波放電用コイル46の下方に配設されており、金属48を所定位置に配置するものである。このターゲット台47に金属48を配置すると、図示しない電子銃から放出された電子線が照射される位置に金属48が配置されることとなる。
この第4工程では、まず、複数の第3加工品39を固定プレート45に固定して、各第3加工品39の第1面がターゲット台47と対向させるとともに、ターゲット台47に金属48を配置する。そして、真空ポンプ42および真空排気バルブ43を操作することで、チャンバ41内を真空の状態にする。
次に、電子銃から電子線を放出して金属48に電子線を照射することで、金属48を蒸気化させる。さらに、高周波放電用コイル46にてチャンバ41内にプラズマを発生させることで、蒸気化した金属48の粒子をイオン化させる。
また、固定プレート45にバイアスを印加することにより、イオン化した金属48の粒子は、固定プレート45に向って高速で移動して、第3加工品39の第1面に衝突する。そして、第1面に衝突した金属48の粒子は、急速に冷却されて固化していき、第1面上に金属48が堆積していくこととなる。このように、金属48が堆積していくことで、第1面上に電極7である金属膜が形成される。また、第3加工品39の第2面にも、上述と同様の作業にて金属膜を形成する。
なお、複数の金属層からなる電極7を第3加工品39の第1面および第2面に形成するため、各面に対して、当該金属層の層数に応じた回数の第4工程を実施する(本実施形態では、各面に対して、Ti、Ni、Cuの順で実施する。)。
《1.3》熱電変換素子の性能
次に、本実施形態における熱電変換素子1の性能について説明する。
《1.3.1》性能指数Zによる性能評価
一般的に、熱電変換素子の熱電材料としての性能は、性能指数Zの値、または無次元性能指数ZTの値で評価することができる。性能指数Zは、以下の数式〔1〕で表され、無次元性能指数ZTは、以下の数数式〔2〕で表される。
Z=S2σ/κ・・・〔1〕
ZT=S2σT/κ・・・〔2〕
上記の数式〔1〕および数式〔2〕において、Sは熱電変換材料のゼーベック係数(V/K)、σは熱電変換材料の電気伝導率(/Ωm)、κは熱電変換材料の熱伝導率(W/mK)、Tは絶対温度(K)である。
また、ゼーベック係数Sは近似的に、以下の数式〔3〕で表される。
S=π2kB 2T[∂D(ε)/∂ε]/3eD(εF)・・・〔3〕
上記の数式〔3〕において、kBはボルツマン定数、Tは絶対温度、D(ε)は熱電変換材料の状態密度、eは素電荷、εはエネルギー、εFはフェルミエネルギーである。
上記の数式〔3〕より、ゼーベック係数Sは、フェルミエネルギー近傍の状態密度の変化、即ち、[∂D(ε)/∂ε]が急峻であるほど大きな値となることが分かる。そして、上記の数式〔1〕より、ゼーベック係数Sの値が大きいほど性能指数Zの値も大きくなることが分かる。
また、熱電変換材料がナノサイズのワイヤ状である場合には、量子効果が発現して、熱電変換材料がバルク状である場合に比べ、状態密度の変化が急峻であることが知られている。したがって、熱電変換材料がナノサイズのワイヤ状である熱電変換素子は、熱電変換材料がバルク状である熱電変換素子に比べ、ゼーベック係数S、ひいては性能指数Zの値が、高い値となる。
本実施形態の熱電変換素子1のナノワイヤ5は直径がナノサイズであることから、熱電変換材料がバルク状であるBiに比べ、ゼーベック係数Sが極めて高い値となる。具体的に、バルク状であるもののゼーベック係数Sは、約70μV/Kであるのに対して、直径10nmのナノワイヤ5のゼーベック係数Sは、3mV/K以上であることが知られている。
また、Biの熱伝導率は7.87W/mK(室温付近)、テルライトガラスの熱伝導率は3W/mKであり、熱電変換素子1において、ガラス部材3とナノワイヤ5の端面との面積比が10%であることから、熱電変換素子1の全体的な熱伝導率κは約3.5W/mKである。
また、Biの電気伝導率は8.4×10⁵/Ωm(18℃)、テルライトガラスは絶縁体であり、熱電変換素子1において、ガラス部材3とナノワイヤ5の端面との面積比が10%であることから、熱電変換素子1の電気伝導率σは8.4×104/Ωmである。
以上の値と数式〔1〕より、熱電変換素子1の性能指数Zの値は約0.21となる。また、数式〔2〕より、絶対温度300Kの場合の無次元性能指数ZTの値は63となる。したがって、熱電変換材料がバルク状の熱電変換素子の無次元性能指数ZTの値が一般的に約1.0であることから、本実施形態の熱電変換素子1は、バルク状のものに比べ、熱電材料としての性能が良いこととなる。
《1.3.2》バンド理論による性能評価
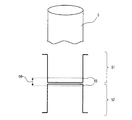
図6は、第1実施形態における熱電変換素子1のバンド構造の説明図である。図6の上段は、熱電変換素子1におけるナノワイヤ5の拡大図であり、下段は、そのナノワイヤ5のバンド構造を示した図である。
本実施形態における熱電変換素子1のナノワイヤ5のバンド構造は、図6に示すような構造である。図6のバンド構造の図において、上側が伝導帯51、下側が価電子帯52を示し、中央のくぼんだ部分がBiのエネルギー位置、その両側の高い部分がテルライトガラスのエネルギー位置を示している。
一般的に、Biのバルク材からなる熱電変換素子においては、Biは半金属に分類されるため、バンドギャップは略ゼロとみなすことができる。しかし、本実施形態の熱電変換素子1において、ナノワイヤ5は、ナノサイズに形成され、絶縁体であるテルライトガラスからなるガラス部材3に周囲を囲まれている。そのため、バンド構造は、図6に示すように、高いエネルギー障壁に閉じ込められた井戸構造になる。
このような構造は量子井戸構造と呼ばれ、図6に示すように、井戸の幅のサイズによって決まるエネルギー値だけ、基底位置より高い位置に量子化準位55が形成される。そして、伝導帯51と価電子帯52内に形成された2つの量子化準位55の間隔が、ナノワイヤ5のバンドギャップ58となる。
ここで、量子化準位のエネルギー位置は、障壁が充分に高い場合には、以下の数式〔4〕で与えられる。
En=(h2/8π2m*)(nπ/LW)2・・・〔4〕
上記の数式〔4〕において、Enは基底位置からのエネルギー、hはプランク定数、m*はキャリアの有効質量、nは量子数(n=1,2,3,・・・)、LWは井戸の幅のサイズである。
上記の数式〔4〕より、井戸の幅のサイズLWが小さければ小さいほど、その2乗に比例してEnは大きくなることが分かる。つまり、熱電変換材料からなる部分がナノサイズのワイヤ状であるものは、ワイヤの幅のサイズに応じた量子化準位が形成されるため、Biのバルク材からなるものに比べ、バンドギャップが大きいものになる。
また、ある物質が最大ZTを示す温度TMと、その物質のバンドギャップEgとの間には、以下の数式〔5〕の関係が成り立つことが経験的に知られている。
Eg/kBTM=7〜10・・・〔5〕
上記の数式〔5〕において、kBはボルツマン定数である。
上記の数式〔5〕より、バンドギャップEgの値が大きければ大きいほど、最大ZTを示す温度TMは、高温になることが分かる。つまり、ナノサイズのナノワイヤ5は、Biのバルク材からなるものに比べ、良好な熱電変換の性能を発現する温度領域が高温になる。
《1.4》本実施形態の効果
以上のような本実施形態の熱電変換素子1によれば、第2工程で第1加工品19等を軟化させる際に、熱電変換材料の融点に比べ高い温度、且つ、熱電変換材料の沸点に比べ低い温度で第1加工品19等を加熱することによって、第1加工品19等を軟化させることができるので、これにより、熱電変換材料が気化してしまうことを従来品に比べ抑制できる。
また、ガラス部材3を形成するガラスは、熱膨張率が熱電変換材料の熱膨張率に比べ大きいため、延伸した第1加工品19等を冷却した際に、第1加工品19等のガラスからなる部分は、熱電変換材料からなる部分に比べ大きく収縮する。そのため、ナノワイヤ5が無数の箇所で周囲のガラスに拘束された状態にあるのは従来と同様であるが、ほう珪酸ガラスの場合とは異なり、周囲のガラスがより収縮する状態となるので、拘束箇所間においてナノワイヤ5には圧縮応力がかかる状態になって、ナノワイヤ5を断線させるような張力は作用しない状態になる。
したがって、このような熱電変換素子1であれば、従来品に比べ、ナノワイヤ5の断線を招くことなく製造できるようになり、従来品よりも歩留まりが高くなる。
ところで、貫通孔が形成されたガラスを加熱して延伸すると、貫通孔の径のサイズが微細であればあるほど、ガラスの表面張力により貫通孔が閉じやすくなる、という問題があった。
その点、本実施形態の熱電変換素子1のように、貫通孔11内にBiのような物質が充填されている場合には、ガラスの表面張力の影響が軽減されるため、貫通孔11内にBiのような物質が充填されていない場合に比べ、貫通孔11が閉じる、という現象は起こりにくくなる。
[第2実施形態]
以下に、第2実施形態における熱電変換素子について説明する。
本実施形態の熱電変換素子は、第1実施形態の第2工程にて作製された第2加工品に対して、更なる加熱処理を施すことで、テルライトガラス中に含まれるTe(テルル)がナノワイヤ5中に拡散されたものである。なお、加熱処理の加熱温度は、テルライトガラスの軟化温度以下、且つ、熱電変換材料であるビスマスの融点以上の温度である。
ここで、第2工程において、第1加工品19等を軟化するために加熱した際には、第1加工品19中の熱電変換材料からなる部分のサイズが大きいため、テルライトガラス中のTeが熱電変換材料からなる部分の内部に十分に拡散されない。
その点、第2加工品は、内部のナノワイヤ5の直径が、ナノサイズであるため、加熱によりテルライトガラス中のTeがナノワイヤ5に拡散される。
なお、第1実施形態の第2工程において、延伸されて細長い形状となった部分は、ヒータ24で加熱されておらず、常温下で冷却されて瞬時に固化しているため、テルライトガラス中のTeが熱電変換材料からなる部分の内部に十分に拡散されない。
次に、本実施形態の熱電変換素子の性能について、バンド理論に基づき説明する。
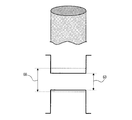
図7は、第2実施形態における熱電変換素子のバンド構造の説明図である。図7の上段は、Teが拡散されたナノワイヤの拡大図であり、下段は、そのナノワイヤのバンド構造を示した図である。
ところで、一般的に、Biのバルク材からなるものバンドギャップは、Teの含有量の多さに応じて、大きくなることが分かっている。また、BiにTeが化学量論的に取り込まれた組成はBi2Te3であり、このような組成の物質からなるもののバンドギャップが0.25eVとなることも分かっている。
本実施形態の熱電変換素子において、加熱による拡散でナノワイヤ5中に取り込まれるTeの量は、化学量論的に取り込まれる場合の量に比べ少ないことは分かっている。
以上より、図7に示すように、本実施形態の熱電変換素子のナノワイヤのバンドギャップ63は、内部にTeが拡散されているため、第1実施形態の熱電変換素子1のBiのバルク材からなるナノワイヤ5のバンドギャップに比べ、大きくなっている。
さらに、上記の数式〔4〕で示した量子化エネルギーEnが加わるため、本実施形態の熱電変換素子のナノワイヤのバンドギャップ68は、熱電変換素子1のBi単体からなるナノワイヤ5のバンドギャップに比べ、大きくなる。
したがって、数式〔5〕より、本実施形態の熱電変換素子における最大ZTを示す温度は、熱電変換素子1に比べ高温になる。
以上のような熱電変換素子であれば、ナノワイヤは、ワイヤ状に成形されてから加熱されることで、ガラスに含有されていたTeがナノワイヤの内部に拡散された状態になっている。
したがって、このような構造の熱電変換素子であれば、様々な組成の原料組成物を用意するといった手間をかけなくても、加熱時間や加熱温度などの製造条件を最適化することで温度特性を変えることができ、同じ組成の原料組成物を出発材料としながら容易に温度特性の調節ができる。
また、ナノワイヤは、ワイヤ状に成形されてから加熱される際に、ガラス部材の軟化温度以下の温度で加熱されたものなので、ガラスからなる部分の形状が加熱により崩れることがなく、歪な形状とならないので、寸法精度の高い素子とすることができる。
また、ナノワイヤは、ワイヤ状に成形されてから加熱される際に、熱電変換材料の融点以上の温度で加熱されたものなので、熱電変換材料の融点未満の温度で加熱されたものより短時間の加熱しか施されていなくても、ガラスに含有されていたテルルは十分にナノワイヤの内部に拡散された状態になっている。したがって、このような熱電変換素子であれば、テルルを拡散させるための加熱工程を短時間ですませることができるので、熱電変換素子を製造する効率が良くなる。
[第3実施形態]
以下に、第3実施形態における熱電変換素子について説明する。
本実施形態の熱電変換素子は、上述の第2実施形態と同様に、第2工程で加熱処理を施すことで、ナノワイヤ5中にTeが拡散されたものであるが、Teがナノワイヤの軸の中心部分まで到達しない程度に拡散されたものである。
次に、本実施形態の熱電変換素子の性能について、バンド理論に基づき説明する。
図8は、第3実施形態における熱電変換素子のバンド構造の説明図である。図8の上段は、Teが拡散されたナノワイヤの拡大図であり、下段は、そのナノワイヤのバンド構造を示す図である。
図8に示すように、本実施形態の熱電変換素子のナノワイヤのTeが拡散された部分のバンドギャップ73は、Teが拡散されていない中心部分のバンドギャップ75に比べ、大きくなっている。したがって、このような構造のナノワイヤにおいて、図8に示すように、同じナノワイヤ中に量子井戸構造となる部分が発生することになる。
このような量子井戸構造の場合、ナノワイヤのTeが拡散されていない中心部分にもエネルギー障壁が生成されて、数式〔4〕で示した量子化準位が形成される。したがって、図8に示すように、2つの量子化準位の間隔が、ナノワイヤのTeが拡散されていない中心部分のバンドギャップ78となる。
以上のような熱電変換素子であれば、ナノワイヤの直径がより小さい熱電変換素子を製造しようとする際に、単に第2工程で加熱処理を施すだけで、ナノワイヤの実効的な直径を小さくしたものと近い性能を持つ熱電変換素子になっている。
したがって、第2工程の延伸作業において、線状体等がちぎれないような、且つ、より細くなるような、細やかな注意を必要としないで、加熱時間や加熱温度などの製造条件を最適化することでナノワイヤの直径を実効的に小さくすることができる。
[第4実施形態]
以下に、第4実施形態における熱電変換素子について説明する。
ところで、上述の第1実施形態より明らかなように、熱電変換素子のガラス部材としては、軟化温度が熱電変換材料の融点に比べ高温、且つ、軟化温度が熱電変換材料の沸点に比べ低温、且つ、熱膨張率が熱電変換材料の熱膨張率に比べ大きいガラスからなるものが適切である。
本実施形態における熱電変換素子は、第1実施形態の熱電変換素子1とは異なり、ガラス部材が、P2O5(酸化りん)が主成分で、ZnO、BaO、NaF、CaOなどが副成分であるりん酸塩ガラス(本実施形態では、50%P2O5・15%ZnO・10%BaO・15%NaF・10%CaO)からなるものである。また、本実施形態のリン酸塩ガラスは、ガラス転移温度が288℃、熱膨張率が165×10-7のものである。
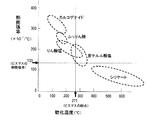
また、図9は、複数種のガラスの軟化温度と熱膨張率の関係を示した図である。ガラスの軟化温度と熱膨張率には、図9に示すように、一定の相関があることが経験的に知られている。なお、図9中には、Biの融点(271℃)と、Biの熱膨張率(133×10-7)を明示した。Biの沸点(1564℃)については、省略した。
図9から明らかなように、軟化温度がBiの融点に比べ高温、且つ、軟化温度がBiの沸点に比べ低温、且つ、熱膨張率がBiの熱膨張率に比べ大きいガラスとしては、第1実施形態におけるテルライトガラス(亜テルル酸塩ガラス)以外にも、リン酸塩ガラスがある。
以上のような本実施形態の熱電変換素子であれば、第1実施形態の熱電変換素子1と同様の効果を奏する。
[その他の実施形態]
以上、本発明の実施形態について説明したが、本発明は上記の具体的な一実施形態に限定されず、この他にも種々の形態で実施することができる。
上記の第1実施形態〜第3実施形態では、ガラス部材の形成材料となるガラスとしては、テルライトガラス(85%TeO2・15%ZnO)を例示し、上記の第4実施形態では、リン酸塩ガラス(50%P2O5・15%ZnO・10%BaO・15%NaF・10%CaO)を例示したが、ガラスの成分やその配合比は、上述の具体的なもののみに限定されるものではない。すなわち、ガラス部材は、軟化温度が熱電変換材料の融点に比べ高く、且つ、熱膨張率が熱電変換材料の熱膨張率より大きいガラスであれば、どのようなガラスからなっていても良い。
例えば、ガラス部材は、TeO2が主成分で、副成分として、ZnO、Sb2O3、ZrO2、CuO、NaF、Li2O、Na2O、K2O、TiO2、Nb2O5、Al2O3、PbO、WO3、SrO、La2O3、Ta2O5、B2O3、Sc2O3、MgO等のうち1種類乃至数種類程度から構成されるガラスからなるものでも良い。また、例えば、ガラス部材は、P2O5が主成分で、副成分として、ZnO、Sb2O3、ZrO2、CuO、NaF、Li2O、Na2O、K2O、TiO2、Nb2O5、Al2O3、PbO、WO3、SrO、La2O3、Ta2O5、B2O3、Sc2O3、MgO等のうち1種類乃至数種類程度で構成されるガラスからなるものでも良い。
なお、テルライトガラスは亜テルル酸塩ガラスとも呼ばれ、光増幅ファイバの帯域幅を増大できる材料として光通信の分野において研究が行われているが、まだ実用化には至っていない。また、当該光通信の分野以外の分野では、利用されていない。
また、上記の各実施形態では、ナノワイヤはBiからなるものを例示したが、ナノワイヤを構成する材料はこれに限定されるものではない。例えば、N型半導体材料(Biと第6族元素の金属からなる材料)、P型半導体材料(Biと第4族元素の金属からなる材料)であっても良く、Biの融点および熱膨張率と同等の融点および熱膨張率を有するものであればどのような材料でも良い。
また、上記の各実施形態では、熱電変換素子の具体的な形状として、直径1.25mm、長さ1mmの円柱状のもの、ナノワイヤの具体的な形状として、直径10nmのものなどを例示したが、各サイズはこれに限定されるものではない。例えば、熱電変換素子の配設対象となる箇所に応じて、適切に配設できるようなサイズの熱電変換素子であれば、どのようなサイズでも良い。
また、上記の第1実施形態では、第2工程を3段階に分けて、第1加工品に対して3回延伸していたが、延伸する回数はこれに限定されるものではない。所望のサイズの第2加工品を作製することができれば、延伸する回数は2回以下または4回以上であっても良い。
また、上記の第1実施形態では、第4工程として、イオンプレーティング装置により電極となる金属膜を形成していたが、電極を形成する方法はこれに限定されるものではない。例えば、周知の方法であるスパッタ、蒸着等の方法を採用しても良く、金属膜を形成できる方法であればどのような方法でも良い。
また、上記の第2実施形態および第3実施形態では、第2工程において、加熱処理を行うものとしていたが、Teが拡散されるための加熱処理を行うタイミングはこれに限定されるものではない。例えば、製造された熱電変換素子に対して、加熱処理を行っても良く、Teをナノワイヤ中に拡散できることができれば、どのタイミングで行っても良い。
第1実施形態における熱電変換素子の概略を示した斜視図である。 (A)は、ガラステンプレートの概略を示した斜視図であり、(B)は、第1実施形態における第1工程の説明図である。 (A)は、第1実施形態における第2工程の第1段階の説明図であり、(B)は、第1実施形態における第2工程の第2段階の説明図である。 (A)は、第1実施形態における第2工程の第2段階の説明図であり、(B)は、第1実施形態における第3工程の説明図である。 第1実施形態における第4工程の説明図である。 第1実施形態における熱電変換素子のバンド構造の説明図である。 第2実施形態における熱電変換素子のバンド構造の説明図である。 第3実施形態における熱電変換素子のバンド構造の説明図である。 複数種のガラスの軟化温度と熱膨張率の関係を示した図である。
符号の説明
1・・・熱電変換素子、3・・・ガラス部材、5・・・ナノワイヤ、7・・・電極、10・・・ガラステンプレート、11・・・貫通孔、12・・・第1装置、13・・・加圧槽、14・・・加熱槽、15,42・・・真空ポンプ、16・・・加圧ポンプ、17,43・・・真空排気バルブ、18・・・加圧ポンプバルブ、19・・・第1加工品、20・・・第2装置、22・・・上部ワーク、23・・・下部ワーク、24・・・ヒータ、25・・・第1線状体、26・・・ガラス円筒管、27・・・束状加工品、28・・・第2線状体、29・・・第2加工品、39・・・第3加工品、40・・・イオンプレーティング装置、41・・・チャンバ、45・・・固定プレート、46・・・高周波放電用コイル、47・・・ターゲット台、48・・・金属、51・・・伝導帯、52・・・価電子帯、55・・・量子化準位、58,63,68,73,75,78・・・バンドギャップ。

Claims (8)

  1. ガラスからなるガラス部材と、熱電変換材料からなる熱電変換部材とを有し、ワイヤ状に成形された前記熱電変換部材が前記ガラス部材の内部に配置された構造となっている熱電変換素子であって、
    前記ガラス部材は、軟化温度が前記熱電変換材料の融点に比べ高温、且つ、軟化温度が前記熱電変換材料の沸点に比べ低温、且つ、熱膨張率が前記熱電変換材料の熱膨張率に比べ大きいガラスからなり、
    前記熱電変換部材は、ガラスの内部に前記熱電変換材料が充填された構造の加工品を、加熱することで軟化させ、軟化した前記加工品を一軸方向に延伸してから冷却することによって前記ワイヤ状に成形されたものである
    ことを特徴とする熱電変換素子。
  2. 前記熱電変換材料は、ビスマスである
    ことを特徴とする請求項1に記載の熱電変換素子。
  3. 前記ガラス部材は、亜酸化テルルを含有するガラスからなる
    ことを特徴とする請求項2に記載の熱電変換素子。
  4. 前記ガラス部材は、亜酸化テルルを主成分として含有するとともに酸化亜鉛を副成分として含有するガラスからなる
    ことを特徴とする請求項3に記載の熱電変換素子。
  5. 前記ガラス部材は、酸化りんを含有するガラスからなる
    ことを特徴とする請求項2に記載の熱電変換素子。
  6. 前記熱電変換部材は、前記ワイヤ状に成形されてから、加熱されることで、ガラスに含有されていたテルルが前記熱電変換部材の内部に拡散された状態になっているものである
    ことを特徴とする請求項3又は請求項4に記載の熱電変換素子。
  7. 前記熱電変換部材は、前記ワイヤ状に成形されてから加熱される際に、前記ガラス部材の軟化温度以下の温度で加熱されたものである
    ことを特徴とする請求項6に記載の熱電変換素子。
  8. 前記熱電変換部材は、前記ワイヤ状に成形されてから加熱される際に、前記熱電変換材料の融点以上の温度で加熱されたものである
    ことを特徴とする請求項7に記載の熱電変換素子。
JP2008244477A 2008-09-24 2008-09-24 熱電変換素子 Expired - Fee Related JP5083145B2 (ja)

Priority Applications (1)

Application Number Priority Date Filing Date Title
JP2008244477A JP5083145B2 (ja) 2008-09-24 2008-09-24 熱電変換素子

Applications Claiming Priority (1)

Application Number Priority Date Filing Date Title
JP2008244477A JP5083145B2 (ja) 2008-09-24 2008-09-24 熱電変換素子

Publications (2)

Publication Number Publication Date
JP2010080521A JP2010080521A (ja) 2010-04-08
JP5083145B2 true JP5083145B2 (ja) 2012-11-28

Family

ID=42210663

Family Applications (1)

Application Number Title Priority Date Filing Date
JP2008244477A Expired - Fee Related JP5083145B2 (ja) 2008-09-24 2008-09-24 熱電変換素子

Country Status (1)

Country Link
JP (1) JP5083145B2 (ja)

Families Citing this family (2)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JP6635288B2 (ja) * 2015-08-31 2020-01-22 学校法人東京理科大学 熱電変換素子とその製造方法
WO2017046912A1 (ja) * 2015-09-17 2017-03-23 株式会社日立製作所 熱電変換材料及びこれを用いた熱電変換モジュール

Family Cites Families (2)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
WO2007070299A2 (en) * 2005-12-09 2007-06-21 Zt3 Technologies, Inc. High density nanowire arrays in a glassy matrix, and methods for drawing the same
JP4742958B2 (ja) * 2006-04-04 2011-08-10 株式会社デンソー 熱電変換素子の製造方法

Also Published As

Publication number Publication date
JP2010080521A (ja) 2010-04-08

Similar Documents

Publication Publication Date Title
US7530239B2 (en) Method of drawing a glass clad multi core lead telluride wire
US9219216B2 (en) Thermoelectric conversion element, thermoelectric conversion element module, and method of manufacturing the same
TWI469406B (zh) 奈米線電子裝置及其製造方法
KR101791599B1 (ko) 벌크 나노 복합체형 열전재료, 나노 복합체형 열전재료 분체 및 그 제조방법
Yu et al. Recent development and application of thin-film thermoelectric cooler
JP2013016685A (ja) 熱電変換材料、熱電変換素子およびその作製方法
JPH11317548A (ja) 熱電変換材料及びその製造方法
US20070131269A1 (en) High density nanowire arrays in glassy matrix
IL191802A (en) Dense arrays of nano-fiber in a glass matrix and methods for making them
JP2010080521A (ja) 熱電変換素子およびその製造方法
WO2013059239A1 (en) Improved thermoelectric energy converters and manufacturing method thereof
JP4742958B2 (ja) 熱電変換素子の製造方法
KR20160146188A (ko) 침입형 도핑재 첨가에 의한 복합결정구조가 형성된 Te계 열전소재
US20150372212A1 (en) Te-based thermoelectric material having complex crystal structure by addition of interstitial dopant
KR20200132231A (ko) 열전소자 제조 방법, 이로 제조된 열전소자 및 열전모듈
KR101980194B1 (ko) 나노 개재물 함유 열전재료, 이를 포함하는 열전모듈과 열전 장치
JP2005294538A (ja) 熱電素子、その製造方法及び熱電モジュール
US20180145238A1 (en) Thermoelectric conversion element and method of manufacturing the same
JP7843237B2 (ja) 熱電変換材料層
US11088309B2 (en) Thermoelectric conversion element and thermoelectric conversion module
JP4438622B2 (ja) 熱電変換素子およびその製造方法
JP2008189543A (ja) ナノワイヤーの非触媒形成および成長の方法
Ivanova et al. Use of the Taylor-Ulitovsky method to prepare thermoelectric materials of bismuth and antimony telluride solid solution
WO2017159594A1 (ja) 熱電変換素子および熱電変換モジュール
AU2006324440B2 (en) High density nanowire arrays in a glassy matrix, and methods for drawing the same

Legal Events

Date Code Title Description
A621 Written request for application examination

Free format text: JAPANESE INTERMEDIATE CODE: A621

Effective date: 20101109

A977 Report on retrieval

Free format text: JAPANESE INTERMEDIATE CODE: A971007

Effective date: 20120427

A131 Notification of reasons for refusal

Free format text: JAPANESE INTERMEDIATE CODE: A131

Effective date: 20120529

A521 Request for written amendment filed

Free format text: JAPANESE INTERMEDIATE CODE: A523

Effective date: 20120711

TRDD Decision of grant or rejection written
A01 Written decision to grant a patent or to grant a registration (utility model)

Free format text: JAPANESE INTERMEDIATE CODE: A01

Effective date: 20120807

A01 Written decision to grant a patent or to grant a registration (utility model)

Free format text: JAPANESE INTERMEDIATE CODE: A01

A61 First payment of annual fees (during grant procedure)

Free format text: JAPANESE INTERMEDIATE CODE: A61

Effective date: 20120820

R151 Written notification of patent or utility model registration

Ref document number: 5083145

Country of ref document: JP

Free format text: JAPANESE INTERMEDIATE CODE: R151

FPAY Renewal fee payment (event date is renewal date of database)

Free format text: PAYMENT UNTIL: 20150914

Year of fee payment: 3

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

LAPS Cancellation because of no payment of annual fees