JP2010143972A - ポリオレフィンの製造方法及びその装置 - Google Patents
ポリオレフィンの製造方法及びその装置 Download PDFInfo
- Publication number
- JP2010143972A JP2010143972A JP2008319949A JP2008319949A JP2010143972A JP 2010143972 A JP2010143972 A JP 2010143972A JP 2008319949 A JP2008319949 A JP 2008319949A JP 2008319949 A JP2008319949 A JP 2008319949A JP 2010143972 A JP2010143972 A JP 2010143972A
- Authority
- JP
- Japan
- Prior art keywords
- polymerization
- reactor
- polymer
- mass
- polyolefin
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images
Landscapes
- Polymerisation Methods In General (AREA)
- Addition Polymer Or Copolymer, Post-Treatments, Or Chemical Modifications (AREA)
Abstract
【解決手段】 少なくとも1つの重合反応器を用いてポリオレフィンを連続気相重合法により製造する方法において
重合反応器にて生成した重合体を該重合反応器から静電容量式レベル計を備えた中間容器に間歇的に抜出す工程(A)と、抜出された重合体の質量および抜出し間隔を計測する工程(B)と、計測された質量および抜出し間隔から算出される重合体の抜出し平均質量流量に基づいて該重合反応器中の運転条件を制御する工程(C)とを含むことを特徴とするポリオレフィンの製造方法及びその装置による。
【選択図】図2
Description
しかるに、これらの方法は、各段で重合するポリマーが十分に異なっている場合にのみ適用が可能であり、また、インライン的に値を得ることが困難なため、プロセス制御には用いることができない。
しかし、あらゆる条件下で重合エンタルピーを予め求めておくことは作業上煩雑であり、特に中間試験プラントのように未知の重合反応に対応させることは事実上非常に困難である。また、重合量が小さい反応段や小スケールのプラントでは、必然的にヒートロスの影響が相対的に大きくなり、必要な精度の確保が難しいという問題もある。
各段から製品を抜出しながら多段重合反応を行うものとしては、例えば、レベル計を備えた反応器の下方にパージビンを配置し、流量調整弁を介して徐々に製造された粉体を取り出すものがある(特許文献2参照)。
しかし、この方法は、各段から抜出される製品流量を計測するものではなく、反応器内の粉体レベルを計測して流量調整弁の開度をコントロールすることにより、粉体が閉塞することなく効果的に抜出されるものであり、各段の重合量を直接計測し制御することを課題とせず、間接的に各段の重合量を計測できたとしても必要な精度の確保は難しく、重合量の制御も難しいという問題がある。
つまり、(3)の各段から抜出される製品流量を直接計測することにより各段の重合量を求める方法は、物理的にもっとも直接的な方法であるが、反応器から抜出される粉体質量を精度良く計測する流量計が存在せず、実用化がなされていなかった。
重合反応器にて生成した重合体を該重合反応器から静電容量式レベル計を備えた中間容器に間歇的に抜出す工程(A)と、抜出された重合体の質量および抜出し間隔を計測する工程(B)と、計測された質量および抜出し間隔から算出される重合体の抜出し平均質量流量に基づいて該重合反応器中の運転条件を制御する工程(C)とを含むことを特徴とするポリオレフィンの製造方法が提供される。
オレフィンを用いて気相重合反応を行うための少なくとも1つの重合反応器と、生成した重合体を該重合反応器から間歇的に抜出し、抜出された重合体の質量および抜出し間隔を計測するための静電容量式レベル計を備えた中間容器と、計測された質量および抜出し間隔から算出される重合体の抜出し平均質量流量に基づいて該重合反応器中の運転条件を制御するフィードバック手段とを具備することを特徴とするポリオレフィンの製造装置が提供される。
本発明を適用するオレフィンの気相重合プロセスとしては、流動層反応器を用いるものや、攪拌機を備えた槽型反応器などを使用することができる。
流動層反応器では、竪型のベッセルに製品粉体を収容し、下部に備えた分散板を通じてモノマーを含んだガスを流通し、流動層条件下にて運転を行う方式である。反応器上部より取り出されたガスは、熱交換器や循環ガス圧縮機などを経て反応器に循環導入されるようになっている。また、流動層反応器には、攪拌機を備えることで、製品粉体やガスの混合状態を制御したり、反応器壁面のシーティング物の生成抑制を意図する場合もある。
一方、攪拌機を備えた槽型反応器としては、竪型ベッセルを用いる場合と、横型ベッセルを用いる場合が知られている。流動層の場合には、流動ガスにより均一な重合熱の除熱が期待できるが、この形式の反応器の場合にはガスによる顕熱除熱の寄与が少ないため、触媒に不活性な炭化水素溶媒や液化モノマーを重合粉体に噴霧、蒸発潜熱により除熱することが行われている。
本発明では、これらの気相重合反応器の種類や形態、および使用する固体触媒成分によらず、いずれの反応器も好適に使用することができる。また、2基以上の反応器を直列に接続して運転を行う、いわゆる多段重合に適用する場合にも、いずれの反応器も制約なく適用することができる。
本発明において用いられる中間容器は、各反応器から生成した重合体を間歇的に中間容器に抜出し、上記生成した重合体の質量を計測するための静電容量式レベル計を備えたものであれば、いずれも制限なく使用することができる。
また、中間容器には、通常、抜出された重合体を取り出したり次段の反応器に移送するための抜出弁が備えられる。さらに、抜出弁は、後述するフィードバック手段と接続され、抜出弁の開閉の制御等により抜出し流量が制御できるものであってもよい。
次に本発明で用いるレベル計について説明する。上述のとおり、中間容器に設置でき、必要十分な計測精度を有するレベル計であれば問題なく用いることができるが、次に述べる理由から、静電容量式レベル計が、最も好適に用いることができる。
中間容器において粉体である重合体の質量を計測するという目的からして、もっとも一般的に考えられるのは、中間容器にロードセルを備える方法が挙げられる。しかるに、オレフィンの重合は1MPaGを越える高い圧力条件下にて行われるのが通常であり、中間容器に接続される配管は肉厚の金属配管を用いることとなり、受け入れた製品質量に感度を求めることは事実上できない。また、放射線レベル計などの起用も考えられるが、受け入れる粉体の嵩密度が製造する粉体や用いる触媒によって一定ではないため、容器全体に収容される製品粉体質量を安定的に計測できるとは言いがたい。以上に対して、静電容量式レベル計であれば、容器内部に挿入すべきセンサー部位は極めてシンプルであり、粉体の流動を阻害する懸念も小さく、原理的に容器全体に収容された製品粉体質量を反映した出力が期待できる。
図1において、符号1は反応器からの抜出しラインに設置する中間容器を示し、中間容器1と検出プローブ2は、絶縁ガスケット3によって互いに絶縁されている。制御演算部10は、中間容器1に交流電源を供給する発振器6、検出プローブ2から交流信号を受信する差動増幅器7、及び、差動増幅器7の出力電圧から粉体質量を演算する演算器9から構成されている。発振器6及び差動増幅器7は、本発明の粉体質量測定装置における静電容量測定部を構成する。検出プローブ2と、制御演算部10の差動増幅器7との間は、シールド芯線4によって接続される。中間容器1から延びる一方のシールド芯線4には、発振器6から交流電源が入力され、他方の検出プローブ2から延びるシールド芯線4は差動増幅器7の反転端子に接続される。差動増幅器7の非反転端子は、シールド(網線)5に接続される。差動増幅器7の出力端子と、その反転端子との間には、帰還コンデンサ8が接続される。差動増幅器7の出力は、演算器9に入力される。
フィードバック手段は、計測された質量および抜出し間隔から算出される重合体の抜出し平均質量流量に基づいて該重合反応器中の運転条件を制御する手段である。
この場合の運転条件とは、反応器へ供給する触媒やモノマー原料の流量、および反応器の温度や圧力、平均滞留時間、反応制御剤の供給量などが挙げられる。これらの運転条件を制御するフィードバック手段は、運転条件を制御する手段であれば、どのようなものであってもよい。
本発明のポリオレフィンの製造方法は、以下に説明する工程(A)〜(C)を順次実施することにより構成される。
重合反応器、中間容器及び静電容量式レベル計については、上述したとおりである。これらを用いて、例えば、横型気相反応器にて重合体を生成し、これを該横型反応器から静電容量式レベル計を備えた中間容器に、抜出弁を操作して、間歇的に抜出す工程である。
この工程において、運転条件の制御としては、上述したとおり、反応器へ供給する触媒やモノマー原料の流量、および反応器の温度や圧力、平均滞留時間、反応制御剤の供給量などが挙げられ、例えば、反応制御剤の供給量を制御した場合、当該反応器における重合レートを所望の値となるよう運転することが可能となる。
また、反応器で生成する重合体の抜出し平均質量流量を制御した場合、後述する式により、所望の重合体を製造する運転を行うことが可能となる。具体的には、工程(C)は、工程(B)により計測された質量及び抜出間隔から、重合体の抜出し平均質量流量を、例えばkg/hといった単位にて算出し、後述する式を用いて、所望の段における重合体のポリオレフィン全体に対する重量分率(単位:wt%)を算出した後、運転条件のうち、任意の段の抜出し平均質量流量を変化させる制御を行い、所望の重量分率をもつポリオレフィンを得る工程である。
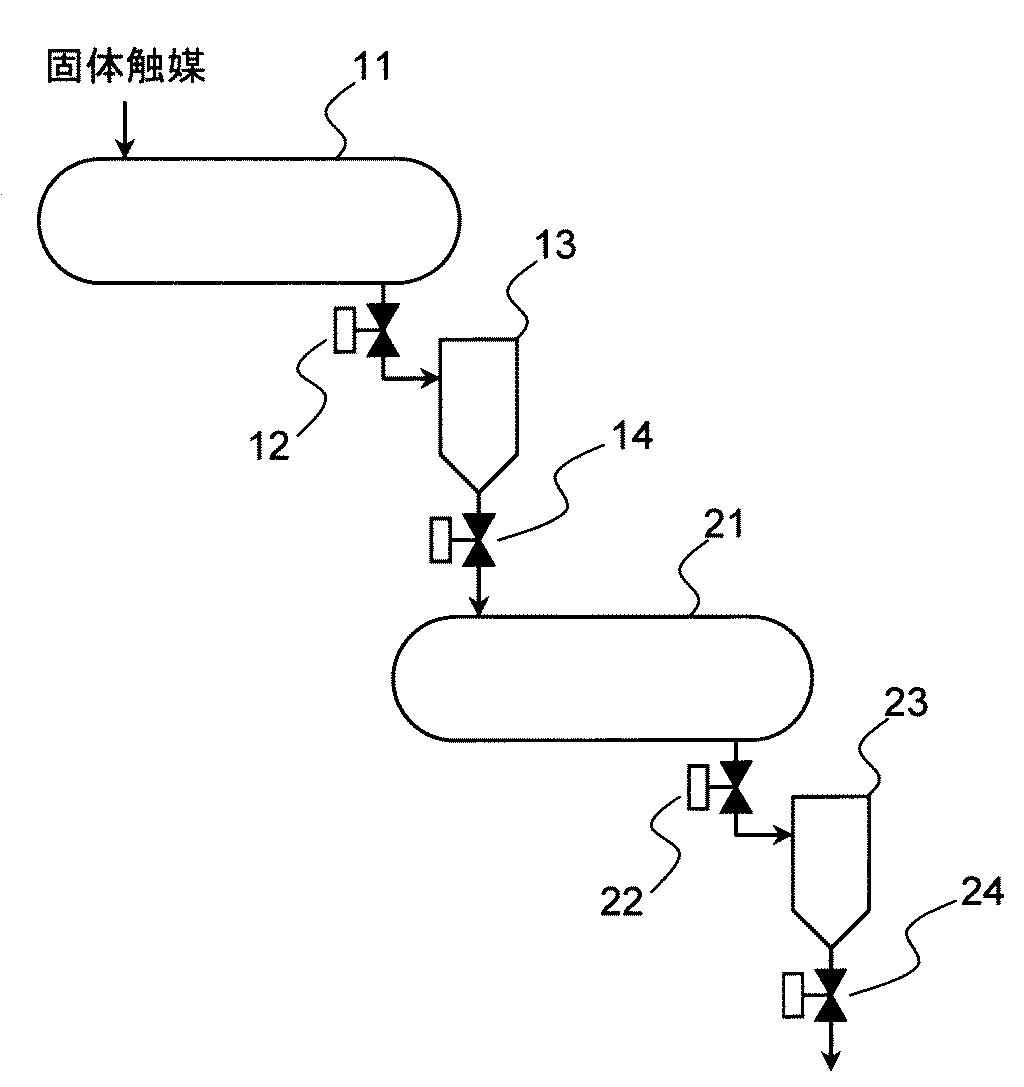
図2に、横型気相反応器を2基備えた2段重合プロセスの概略フローシートを示す。攪拌機を備えた第1反応器11には、連続的にモノマーガスとともに固体触媒成分が供給され、製品として重合された粉体は、順次、第1反応器抜出弁12を経由して、第1中間容器13に送られる。第1反応器11には、重合粉体の量を計測するシステムを有しており、一定量となったことを検知して、第1反応器抜出弁12が開放される。第1中間容器13では、モノマーガスをパージしたり、更に次工程へ粉体を圧送するためにより高い圧力のガスを供給する操作を行う。第1中間容器に受け入れられた製品粉体は、第1反応器抜出弁を閉止したのち、第1中間容器抜出弁14を開放することで、次工程である第2反応器21に送られる。このように、実際には間歇的に中間容器に製品粉体を受入れ、これを次工程に送る操作を行うため、完全な連続的な粉体抜出しとはなっていない。第2反応器21では、第1反応器11と異なる運転条件を採用することが可能であり、例えば、重合体の分子量やコモノマー量を相互に変えた製品を製造することが可能である。第2反応器21からの製品粉体の抜出しも、第1反応器11と同様にして、第2中間容器23と抜出弁22および24を操作することで行われる。
例えば、前記した態様では、重合反応器と中間容器とからなる一連の機器が2セット直列に配置された2段重合プロセスの例であるが、重合反応器と中間容器とからなる一連の機器が3セット直列に配置された3段重合プロセスであってもよい。
(1)重量分率
実施例1及び2において、重合反応器を2基備える2段重合プロセスにおいて、最終製品中における、第2反応器にて重合された重量分率は、以下の式によって求めた。
特開平9−278847に開示されている方法により測定した。
マグネシウム担持型触媒を用いて、プロピレン系ブロック共重合体の重合を行った。基本的な反応器の構成は図2に示したものを用いた。すなわち、第1反応器、第2反応器とも、攪備えた内容積100リットルの横型重合反応器を用い、第1反応器では、プロピレンホモポリマーの重合を、第2反応器ではプロピレン−エチレン共重合体の重合を行った。それぞれの反応器からの製品粉体は、反応器内のレベルが50%に保持されるよう中間容器へ間歇的に抜出した。また、それぞれの中間容器には、静電容量式レベル計を備え、受け入れた製品粉体の質量がインラインで監視できるよう構成した。
第1反応器の運転条件としては、反応温度60℃、反応圧力2.1MPaGとし、プロピレンホモポリマーを重合した。第2反応器の運転条件としては、温度55℃、反応圧力1.9MPaG、反応ガスのエチレン/プロピレン比(モル比)0.39とし、プロピレン−エチレン共重合体を重合した。
静電容量式レベル計を用いて、各反応器からの平均抜出しレートを算出したところ、第1反応器からの抜出しが14kg/h、第2反応器からの抜出しが22kg/hであった。これらの結果より、最終製品中のプロピレン−エチレン共重合体の重量分率は式2より、36.4wt%と求められる。
一方、最終製品サンプルを用いて、昇温溶出分別法によるプロピレン−エチレン共重合体の重量分率を求めたところ、34wt%となり、式2より求めた値とよく一致した。
実施例1の運転中に、最終製品中のプロピレン−エチレン共重合体の重量分率を40.0wt%とするために、第2反応器からの抜出しを23kg/hとなるように第2反応器から中間容器へ重合体を抜出す抜出弁を調整した以外は、実施例1と同様にして引き続き運転を行い、最終製品を得た。
一方、上記最終製品サンプルを用いて、昇温溶出分別法によるプロピレン−エチレン共重合体の重量分率を求めたところ、39wt%となり、目的の重量分率をもった最終製品を迅速・効率的に製造することができた。
実施例1で得られた最終製品サンプルを赤外線吸収スペクトル分析より求めたプロピレン−エチレン共重合体(第2反応器で重合した成分)中のエチレン含量は、35wt%であった。当該気相重合において、プロピレンの重合エンタルピーが580kcal/kg、エチレンの重合エンタルピーが930kcal/kgであることを用いると、エチレン含量35wt%のプロピレン−エチレン共重合体の重合エンタルピーは相加平均により703kcal/kgと推定できる。第1重合反応系の冷却水条件から計算した除熱負荷は、5800kcal/hであった。この値と、ホモポリマーの重合エンタルピー580kcal/kgを用いると、第1反応器での重合レートは、10kg/hと計算される。一方、第2重合反応系の冷却水条件から計算した除熱負荷は、2800kcal/hであった。この値と、当該プロピレン−エチレン共重合体の重合エンタルピー703kcal/kgを用いると、第2反応器での重合レートは、4.0kg/hと計算される。これらの値は、静電容量式レベル計から求めた抜出しレート(第1反応器:14kg/h、第2反応器:8kg/h)から、大きく相違することが認められる。また、除熱負荷より求めたプロピレン−エチレン共重合体の重量分率は、28.6wt%となり、昇温溶出分別法により分析した値と大きく異なるものであった。
以上より明らかなように、本発明の製造方法及び装置によらない比較例1においては、最終製品の重量分率は昇温溶出分別法による実測値と大きく異なるのに比べて、本発明の製造方法及び装置による実施例1においては、それぞれの気相重合反応器からの抜出量の把握により求められる最終製品中の各反応器での重合体比率は昇温溶出分別法による重合体比率の実測値とよく一致した。さらに、実施例2においては、所望の重合体比率を持つ最終製品を得るために、実施例1の運転に引き続き、運転条件を調整して運転することにより、迅速に所望の重合体比率を持つ最終製品を得ることが可能であることが明らかになった。
したがって、本発明の製造方法及び装置は、インラインで各反応器での重合量とその量比とを正確に把握し、これらを迅速に制御することによって、所望のポリオレフィンを安定的かつ効率的に製造する方法及びその装置であるという点で、大きな技術的意義を持つことが明らかである。
2 検出プローブ
3 絶縁ガスケット
4 シールド芯線
5 シールド(網線)
6 発信機
7 差動増幅器
8 帰還コンデンサ
9 演算器
10 制御演算部
11 第1反応器
12 第1反応器抜出弁
13 第1中間容器
14 第1中間容器抜出弁
21 第2反応器
22 第2反応器抜出弁
23 第2中間容器
24 第2中間容器抜出弁
Claims (4)
- 少なくとも1つの重合反応器を用いてポリオレフィンを連続気相重合法により製造する方法において、
重合反応器にて生成した重合体を該重合反応器から静電容量式レベル計を備えた中間容器に間歇的に抜出す工程(A)と、抜出された重合体の質量および抜出し間隔を計測する工程(B)と、計測された質量および抜出し間隔から算出される重合体の抜出し平均質量流量に基づいて該重合反応器中の運転条件を制御する工程(C)とを含むことを特徴とするポリオレフィンの製造方法。 - 前記重合反応器の数が2以上のときは、その数に応じた回数だけ、工程(A)〜工程(C)を順次実施することを特徴とする請求項1に記載のポリオレフィンの製造方法。
- 請求項1又は2のいずれか1項に記載の方法を行うためのポリオレフィンの製造装置であって、
オレフィンを用いて気相重合反応を行うための少なくとも1つの重合反応器と、生成した重合体を該重合反応器から間歇的に抜出し、抜出された重合体の質量および抜出し間隔を計測するための静電容量式レベル計を備えた中間容器と、計測された質量および抜出し間隔から算出される重合体の抜出し平均質量流量に基づいて該重合反応器中の運転条件を制御するフィードバック手段とを具備することを特徴とするポリオレフィンの製造装置。 - 前記重合反応器の数が2以上のときは、その数に応じた個数の中間容器とフィードバック手段とを具備することを特徴とする請求項3に記載のポリオレフィンの製造装置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2008319949A JP5244574B2 (ja) | 2008-12-16 | 2008-12-16 | ポリオレフィンの製造方法及びその装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2008319949A JP5244574B2 (ja) | 2008-12-16 | 2008-12-16 | ポリオレフィンの製造方法及びその装置 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2010143972A true JP2010143972A (ja) | 2010-07-01 |
| JP5244574B2 JP5244574B2 (ja) | 2013-07-24 |
Family
ID=42564723
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2008319949A Active JP5244574B2 (ja) | 2008-12-16 | 2008-12-16 | ポリオレフィンの製造方法及びその装置 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP5244574B2 (ja) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2013133451A (ja) * | 2011-12-27 | 2013-07-08 | Japan Polypropylene Corp | ポリオレフィンの製造方法およびその装置 |
| JP2024113002A (ja) * | 2016-08-31 | 2024-08-21 | ヨコガワ フルエンス アナリティクス, インコーポレイテッド | 多段階ポリマー生成の生成を効果的に制御するための装置及び方法 |
Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH07118342A (ja) * | 1993-10-20 | 1995-05-09 | Asahi Chem Ind Co Ltd | オレフィンの気相重合方法 |
| JP2004144613A (ja) * | 2002-10-24 | 2004-05-20 | Japan Polypropylene Corp | 粉体量の測定装置及びポリオレフィンの製造方法 |
| JP2006083202A (ja) * | 2004-09-14 | 2006-03-30 | Sumitomo Chemical Co Ltd | ポリマー粉体の抜出し方法 |
| JP2008157872A (ja) * | 2006-12-26 | 2008-07-10 | Japan Polypropylene Corp | 粉体質量測定装置及びそれを用いたポリオレフィンの製造方法 |
-
2008
- 2008-12-16 JP JP2008319949A patent/JP5244574B2/ja active Active
Patent Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH07118342A (ja) * | 1993-10-20 | 1995-05-09 | Asahi Chem Ind Co Ltd | オレフィンの気相重合方法 |
| JP2004144613A (ja) * | 2002-10-24 | 2004-05-20 | Japan Polypropylene Corp | 粉体量の測定装置及びポリオレフィンの製造方法 |
| JP2006083202A (ja) * | 2004-09-14 | 2006-03-30 | Sumitomo Chemical Co Ltd | ポリマー粉体の抜出し方法 |
| JP2008157872A (ja) * | 2006-12-26 | 2008-07-10 | Japan Polypropylene Corp | 粉体質量測定装置及びそれを用いたポリオレフィンの製造方法 |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2013133451A (ja) * | 2011-12-27 | 2013-07-08 | Japan Polypropylene Corp | ポリオレフィンの製造方法およびその装置 |
| JP2024113002A (ja) * | 2016-08-31 | 2024-08-21 | ヨコガワ フルエンス アナリティクス, インコーポレイテッド | 多段階ポリマー生成の生成を効果的に制御するための装置及び方法 |
| US12522674B2 (en) | 2016-08-31 | 2026-01-13 | Yokogawa Fluence Analytics, Inc. | Device and methods to actively control the production of multi-stage polymer production |
Also Published As
| Publication number | Publication date |
|---|---|
| JP5244574B2 (ja) | 2013-07-24 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN101720334B (zh) | 在线监测和控制聚合方法和反应器以防止中断事故的方法 | |
| BRPI0716543A2 (pt) | mÉtodos para determinaÇço em tempo real do grau de pegajosidade de resinas utilizando um modelo para depressço da temperatura de iniciaÇço de fusço | |
| CN101511877B (zh) | 由聚合反应监测产生的数据确定指示树脂粘附的温度值的方法 | |
| CN105631107B (zh) | 一种流化催化裂化反应的预测方法和装置 | |
| US7133784B2 (en) | Process and method for chemical manufacturing using transformation of on-line instrumentation data | |
| US20040083028A1 (en) | Process control using on-line instrumentation and process models | |
| CN101477112A (zh) | 工业流化床气相聚乙烯装置的产品质量在线软测量方法 | |
| Nogueira et al. | Parameter estimation with estimability analysis applied to an industrial scale polymerization process | |
| Salas et al. | Framework design for weight-average molecular weight control in semi-batch polymerization | |
| JP5244574B2 (ja) | ポリオレフィンの製造方法及びその装置 | |
| EP2205647B1 (en) | Method for controlling a solution process for the polymerization of olefins | |
| CN100340933C (zh) | 连续生产化学反应器的控制系统 | |
| Vieira et al. | Control strategies for complex chemical processes. Applications in polymerization processes | |
| CN115166162A (zh) | 一种烯烃三元气相共聚动力学实时监测装置及其监测方法 | |
| WO2009020540A2 (en) | Monomer concentration prediction and control in a polymerization process | |
| JPH05140230A (ja) | ポリオレフインを製造するための重合反応運転支援装置 | |
| Wang et al. | Characterization of chaotic multiscale features on the time series of melt index in industrial propylene polymerization system | |
| JP3189333B2 (ja) | ポリオレフィンの製造方法 | |
| JP3189339B2 (ja) | ポリオレフィンを製造するための重合反応運転支援装置 | |
| JP3189340B2 (ja) | ポリオレフィンの製造方法 | |
| JPH05178907A (ja) | ポリオレフィンを製造するための重合反応運転支援装置 | |
| CN119827706B (zh) | 一种在线检测烯烃聚合催化剂预聚合倍数的系统及方法 | |
| CN116013439B (zh) | 一种在线预测乙烯高压聚合产物结晶度和密度的方法 | |
| Althunayan | Kinetic and Stochastic Modeling of The Microstructure of Low-Density Polyethylenes | |
| Emami et al. | Kinetic study on liquid propylene polymerization using a modified heat flow reaction calorimeter |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20110225 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20120924 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20121002 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20130319 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20130408 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20160412 Year of fee payment: 3 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 Ref document number: 5244574 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |