JP2010142768A - 画像認識装置およびこれを備えた機能液滴吐出ヘッドの吐出検査装置 - Google Patents
画像認識装置およびこれを備えた機能液滴吐出ヘッドの吐出検査装置 Download PDFInfo
- Publication number
- JP2010142768A JP2010142768A JP2008325032A JP2008325032A JP2010142768A JP 2010142768 A JP2010142768 A JP 2010142768A JP 2008325032 A JP2008325032 A JP 2008325032A JP 2008325032 A JP2008325032 A JP 2008325032A JP 2010142768 A JP2010142768 A JP 2010142768A
- Authority
- JP
- Japan
- Prior art keywords
- image recognition
- plate
- landing
- recognition apparatus
- functional liquid
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 238000007689 inspection Methods 0.000 title claims description 54
- 238000003384 imaging method Methods 0.000 claims abstract description 46
- 239000002184 metal Substances 0.000 claims abstract description 19
- 239000007788 liquid Substances 0.000 claims description 55
- 239000002904 solvent Substances 0.000 claims description 25
- 239000011521 glass Substances 0.000 description 18
- 238000000034 method Methods 0.000 description 7
- 238000005498 polishing Methods 0.000 description 7
- 238000012545 processing Methods 0.000 description 7
- 238000012423 maintenance Methods 0.000 description 6
- 239000004575 stone Substances 0.000 description 6
- 238000005286 illumination Methods 0.000 description 4
- 238000001179 sorption measurement Methods 0.000 description 4
- 239000000758 substrate Substances 0.000 description 4
- 239000000463 material Substances 0.000 description 3
- 238000004140 cleaning Methods 0.000 description 2
- 230000002950 deficient Effects 0.000 description 2
- 229910001220 stainless steel Inorganic materials 0.000 description 2
- 239000010935 stainless steel Substances 0.000 description 2
- VYPSYNLAJGMNEJ-UHFFFAOYSA-N Silicium dioxide Chemical compound O=[Si]=O VYPSYNLAJGMNEJ-UHFFFAOYSA-N 0.000 description 1
- 230000002411 adverse Effects 0.000 description 1
- 230000000712 assembly Effects 0.000 description 1
- 238000000429 assembly Methods 0.000 description 1
- 230000007547 defect Effects 0.000 description 1
- 238000001514 detection method Methods 0.000 description 1
- 238000007599 discharging Methods 0.000 description 1
- 238000011156 evaluation Methods 0.000 description 1
- 238000000227 grinding Methods 0.000 description 1
- 238000004519 manufacturing process Methods 0.000 description 1
- 239000011159 matrix material Substances 0.000 description 1
- 239000007769 metal material Substances 0.000 description 1
- 238000003801 milling Methods 0.000 description 1
- 238000012360 testing method Methods 0.000 description 1
- 230000000007 visual effect Effects 0.000 description 1
Images
Landscapes
- Coating Apparatus (AREA)
Abstract
【課題】透明なプレートに受けた着弾ドットの画像認識を、プレートの下地となる金属テーブルの影響を受けることなく正確に行うことのできる画像認識装置等を提供する。
【解決手段】インクジェット方式の機能液滴吐出ヘッド3から吐出し着弾した、透明な液滴の着弾ドットDを画像認識する画像認識装置であって、着弾ドットDを受ける透明なプレートと、プレートが載置されると共に、表面を研磨仕上げとした金属テーブルと、プレートに着弾した着弾ドットDを撮像する撮像カメラ44bと、を備え、金属テーブルは、着弾ドットDの直下に位置して、底面が撮像カメラ44bの被写界深度外となる窪み部78を有していることを特徴とする。
【選択図】図6
【解決手段】インクジェット方式の機能液滴吐出ヘッド3から吐出し着弾した、透明な液滴の着弾ドットDを画像認識する画像認識装置であって、着弾ドットDを受ける透明なプレートと、プレートが載置されると共に、表面を研磨仕上げとした金属テーブルと、プレートに着弾した着弾ドットDを撮像する撮像カメラ44bと、を備え、金属テーブルは、着弾ドットDの直下に位置して、底面が撮像カメラ44bの被写界深度外となる窪み部78を有していることを特徴とする。
【選択図】図6
Description
本発明は、透明なプレート上に吐出着弾した透明な着弾ドットを画像認識する画像認識装置およびこれを備えた機能液滴吐出ヘッドの吐出検査装置に関する。
従来、機能液滴吐出ヘッドから吐出された検査液を受ける検査用ワーク(プレート)と、検査用ワークを位置決めセットするセットテーブルと、検査用ワーク上の液滴着弾ドットを画像認識する描画観測カメラと、を備えた画像認識装置が知られている(特許文献1参照)。
この画像認識装置は、まず、アライメントマスクに形成された理想の着弾位置である基準マークを描画観測カメラで撮像し、予め取得しておく。次に、検査用ワークに着弾した着弾ドットを、同軸落射照明(ストロボ)を発光させながら描画観測カメラにより連続的に画像認識する。最後に、画像認識した基準マークと着弾ドットとを比較することで、不良吐出や飛行曲がり等の吐出ノズルの吐出性能を評価するようにしている。
特開2007−152255号公報
この画像認識装置は、まず、アライメントマスクに形成された理想の着弾位置である基準マークを描画観測カメラで撮像し、予め取得しておく。次に、検査用ワークに着弾した着弾ドットを、同軸落射照明(ストロボ)を発光させながら描画観測カメラにより連続的に画像認識する。最後に、画像認識した基準マークと着弾ドットとを比較することで、不良吐出や飛行曲がり等の吐出ノズルの吐出性能を評価するようにしている。
このような画像認識装置では、検査液を受ける検査用ワークの洗浄を考慮し、これを透明なガラス板で構成することが考えられる。また、セットテーブルは、セットする検査用ワークの平坦精度を担保すべく、表面を研磨されたステンレス等の金属製のテーブル(金属テーブル)で構成することが考えられる。
このような場合、金属テーブルの表面には、研磨痕(微細な縞模様)が残されており、この金属テーブルの表面にセットされたガラス板上の各着弾ドットを撮像すると、金属テーブルの表面も描画観測カメラの被写界深度の範囲にあるため、研磨痕により反射した光が着弾ドットに映り込んだような撮像結果(縞模様・斑模様等)となる。このため、正確な画像認識(2値化等の画像処理)を行うことができなくなることが想定される。
このような場合、金属テーブルの表面には、研磨痕(微細な縞模様)が残されており、この金属テーブルの表面にセットされたガラス板上の各着弾ドットを撮像すると、金属テーブルの表面も描画観測カメラの被写界深度の範囲にあるため、研磨痕により反射した光が着弾ドットに映り込んだような撮像結果(縞模様・斑模様等)となる。このため、正確な画像認識(2値化等の画像処理)を行うことができなくなることが想定される。
本発明は、透明なプレートに受けた着弾ドットの画像認識を、プレートの下地となる金属テーブルの影響を受けることなく正確に行うことのできる画像認識装置およびこれを備えた機能液滴吐出ヘッドの吐出検査装置を提供することを課題とする。
本発明の画像認識装置は、インクジェット方式の機能液滴吐出ヘッドから吐出し着弾した、透明な液滴の着弾ドットを画像認識する画像認識装置であって、着弾ドットを受ける透明なプレートと、プレートが載置されると共に、表面を研磨仕上げとした金属テーブルと、プレートに着弾した着弾ドットを撮像する撮像カメラと、を備え、金属テーブルは、着弾ドットの直下に位置して、底面が撮像カメラの被写界深度外となる窪み部を有していることを特徴とする。
この構成によれば、着弾ドットの直下における金属テーブルの一部が、撮像カメラの被写界深度外となるように窪んでいるため、撮像カメラにより着弾ドットを撮像(着弾ドットにフォーカスして)したときに、金属テーブルが鮮明に映し出されることがない。すなわち、撮像カメラによる撮像において、着弾ドットの他にその背後にある金属テーブルの研磨痕が写り込むことがない。これにより、撮像カメラによる撮像結果を用いた着弾ドットの画像認識を的確に行うことができる。
この場合、窪み部の平面形状が、撮像カメラの視野より大きいことが好ましい。
また、この場合、機能液滴吐出ヘッドは、ノズル列単位で液滴を吐出し、窪み部の平面形状は、ノズル列単位の複数の着弾ドットを包含する大きさに形成されていることが好ましい。
これらの構成によれば、確実にプレート上の着弾ドットのみを撮像対象とすることができるため、金属テーブルの研磨痕を原因とする縞模様や斑模様等の認識障害要素を排除した撮像結果を得ることができる。
さらに、この場合、金属テーブルは、プレートを吸着する吸着テーブルで構成され、窪み部には、大気開放用の流路が連通していることが好ましい。
この構成によれば、吸着テーブル上のプレートを確実に固定することができるため、プレートに凹凸が生ずることがなく正確な画像認識を行うことができる。また、窪み部は大気開放されているため、窪み部内が負圧になることがなく、窪み部上のプレートが凹む等の歪みが生じることがない。これらにより、より正確な着弾ドットの画像認識を行うことができる。
また、この場合、透明な液滴が、描画時に機能液滴吐出ヘッドに導入する機能液の、溶媒であることが好ましい。
この構成によれば、画像認識処理後に機能液滴吐出ヘッドのヘッド内流路の洗浄が、機能液等を導入する場合に比して簡単になる。また、ヘッド内流路に溶媒が残留していたとしても、その後に機能液滴吐出ヘッドを機能液を導入して使用する際に、導入した機能液に化学的な悪影響を及ぼすことがない。
本発明の機能液滴吐出ヘッドの吐出検査装置は、上記した画像認識装置と、画像認識装置の認識結果に基づいて、機能液滴吐出ヘッドの吐出性能を検査する検査手段と、を備えたことを特徴とする。
この構成によれば、縞模様や斑模様等の認識障害要素を排除し、確実にプレート上の着弾ドットのみを撮像対象とした撮像結果を用いて機能液滴吐出ヘッドの吐出性能検査を行うことができるため、機能液滴吐出ヘッドに対して、より確実な不良検出を行うことができる。
以下、添付図面を参照して、本発明の画像認識装置を用いた機能液滴吐出ヘッドの吐出検査装置について説明する。この吐出検査装置は、カラーフィルタなどを製造する描画装置に搭載する前に、機能液の溶媒を用いて機能液滴吐出ヘッド(吐出ノズル)の吐出性能を検査するものである。具体的には、複数の機能液滴吐出ヘッドをサブキャリッジに組み込んだ状態で、各機能液滴吐出ヘッドから機能液の溶媒を検査吐出させ、その着弾位置や飛行曲がり等の吐出性能を検査する。まず、吐出検査装置の説明に先立ち、検査対象となるヘッドユニットについて説明する。
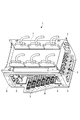
図1に示すように、ヘッドユニット1は、サブキャリッジ2と、サブキャリッジ2に搭載した12個の機能液滴吐出ヘッド3と、を備えている。12個の機能液滴吐出ヘッド3は、サブキャリッジ2に対して、6個ずつ左右(副走査方向(X軸方向))に二分され、R・G・Bの配色および階段状の配置において同一の配列パターンで配設されている。
サブキャリッジ2は、12個の機能液滴吐出ヘッド3を取り付けるための12個の装着開口4が形成された本体プレート5と、本体プレート5の下面に突設され、ヘッドユニット1を後述する吐出検査装置31(図3参照)のアライメントマスクM(図5参照)に対し、位置決めするための基準となる一対の基準ピン(図示省略)と、本体プレート5の両短辺部分に取り付けた左右一対のプレート支持部材6と、一対のプレート支持部材6の上端部に掛け渡され、後述する吐出検査装置31のメインキャリッジ43(図3参照)に取り付けられるヘッド取付けプレート7と、を有している。なお、本体プレート5に対し12個の機能液滴吐出ヘッド3は、上記の一対の基準ピンを基準としアライメントされた状態で組みつけられている。
また、本体プレート5上には、機能液滴吐出ヘッド3に接続される圧力調整弁付きの左右一対の配管接続アッセンブリ8が設けられ、各配管接続アッセンブリ8は、吐出検査装置31の溶媒供給ユニット45(いずれも図3参照)に配管接続されている。また、ヘッド取付けプレート7の内側には、機能液滴吐出ヘッド3に接続される中間基板付きの配線接続アッセンブリ(図示省略)が設けられ、各配線接続アッセンブリは、後述する吐出検査装置31の制御コンピューター38に配線接続されている(図3参照)。
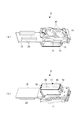
図2に示すように、機能液滴吐出ヘッド3は、いわゆる2連のインクジェットヘッドであり、2連の接続針14を有する機能液導入部11と、機能液導入部11に連なる2連のヘッド基板12と、ヘッド基板12の下方に連なり溶媒を吐出するヘッド本体13と、を備えている(図2(a)参照)。
機能液導入部11は、一対の接続針14を有しており、上記の配管接続アッセンブリ8を介して溶媒供給ユニット45(図3参照)から溶媒の供給を受けるようになっている。また、ヘッド本体13は、ピエゾ素子等で構成される2連のポンプ部15と、複数の吐出ノズル19が形成されたノズル面17を有するノズルプレート16と、を有している。ノズルプレート16のノズル面17に形成された多数(複数)の吐出ノズル19は、相互に平行且つ半ノズルピッチ分、位置ズレして列設された2列のノズル列18(A列およびB列)を構成しており、各ノズル列18は、等ピッチで並べた180個の吐出ノズル19で構成されている(図2(b)参照)。なお、180個の吐出ノズル19のうち、列端部の各10個の吐出ノズル19は、実際の描画では使用しないダミーノズルとなり、ダミーノズルに挟まれた吐出ノズル19は、有効ノズルとなる。
ヘッド基板12には、2連のコネクター20が設けられており、各コネクター20はフレキシブルフラットケーブル(図示省略)を介して、上記の配線接続アッセンブリ(制御コンピューター38)に接続されている。そして、この制御コンピューター38から出力された駆動波形が各コネクター20を介して各ポンプ部15(圧電素子)に印加されることで、各吐出ノズル19から溶媒(機能液)が吐出される。
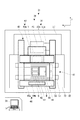
次に、図3および図4を参照して、ヘッドユニット1単位で機能液滴吐出ヘッド3(吐出ノズル19)の吐出性能を検査する吐出検査装置31について説明する。吐出検査装置31は、機台32と、機台32上に設けた石定盤33と、石定盤33上の全域に広く載置され、ヘッドユニット1を搭載した描画検査装置34と、機能液滴吐出ヘッド3の機能維持・回復を行うヘッド吸引装置35aおよびヘッドワイピング装置35bを有するメンテナンスユニット35と、上記したヘッドユニット1を描画検査装置34に供給する給材装置(図示省略)と、メンテナンスユニット35および給材装置を支持する共通架台37と、を備えており、チャンバー装置(図示省略)内に収容されている。
また、吐出検査装置31には、装置全体を統括制御する制御コンピューター38が組み込まれており、チャンバー装置の外に配置されている。吐出検査装置31は、給材装置により給材されたヘッドユニット1を描画検査装置34に搭載すると共に、搭載したヘッドユニット1(機能液滴吐出ヘッド3)の吐出検査をすべく、メンテナンスユニット35により機能液滴吐出ヘッド3の機能維持・回復を行いながら、描画検査装置34によりガラス板G上に溶媒を吐出し、吐出した溶媒の着弾位置や飛行曲がりなどを検査する。
図3に示すように、描画検査装置34は、石定盤33上に載置され、主走査方向(Y軸方向)の移動軸を構成するY軸テーブル41と、Y軸テーブル41を跨いで設置され、副走査方向(X軸方向)の移動軸を構成するX軸テーブル42と、X軸テーブル42上をスライド自在に移動すると共に、ヘッドユニット1を着脱自在に垂設するメインキャリッジ43と、X軸テーブル42上をスライド自在に移動するカメラユニット44と、メインキャリッジ43に搭載され、ヘッドユニット1に溶媒を供給する溶媒供給ユニット45と、を備えている。この描画検査装置34において、X軸テーブル42およびY軸テーブル41が交わる領域が処理エリアとなっており、上記したカメラユニット44や後述するアンダーカメラ55のキャリブレーションを行うと共に、機能液滴吐出ヘッド3により溶媒を検査吐出してその検査を行う。
X軸テーブル42は、一対の走行レール上を走査するX軸リニアモーター(図示省略)を有しており、後述するメインキャリッジ43およびカメラユニット44を個別に副走査方向にスライド自在に搭載している。X軸テーブル42は、石定盤33上に立設した4本の柱に支持されており、Y軸テーブル41を跨いでメンテナンスユニット35の上方に臨む位置まで延在している。X軸テーブル42は、メインキャリッジ43に搭載したヘッドユニット1を、メンテナンスユニット35の直上部に位置するメンテナンスエリアおよび上記の処理エリアの間で、適宜移動させる。また、X軸テーブル42は、カメラユニット44を、処理エリアおよび処理エリアを挟むように対峙する待機エリアの間で、適宜移動させる。
図3および図4に示すように、Y軸テーブル41は、第1Y軸テーブル46と、第1Y軸テーブル46上に配設された第2Y軸テーブル47と、で構成されている。第1Y軸テーブル46は主に後述する基準マーク(吐出基準マークMc)や着弾ドットDの撮像の際に、後述するアライメントマスクMおよび一対のガラス板Gを微少移動させ、第2Y軸テーブル47は主に後述するアライメントテーブル61および吸着テーブル62を処理エリアに交互に臨ませる。
第1Y軸テーブル46は、主走査方向に延在するよう石定盤33上に直接支持された左右一対のテーブル台51と、一対のテーブル台51上に設けられ、主走査方向に延びる一対の第1ガイドレール52と、一方のテーブル台51上に設けられたY軸リニアモーター53と、Y軸リニアモーター53により第1ガイドレール52上をスライド自在に移動する第1スライダー54と、を備えている。また、一対のテーブル台51の間の石定盤33上には、上記したヘッドユニット1と後述するアライメントマスクMとを位置合わせする際に用いられる2台のアンダーカメラ55が配設されている。このため、第1スライダー54には、各アンダーカメラ55が臨む位置に、第1カメラ開口56が形成されている。
第2Y軸テーブル47は、第1スライダー54上に設けられ、主走査方向に延びる一対の第2ガイドレール57と、一対の第2ガイドレール57の外側に設けられたY軸ロッドレスシリンダー58と、Y軸ロッドレスシリンダー58により第2ガイドレール57上をスライド自在に移動する板状の第2スライダー59と、を備えている。また、第2スライダー59上には、各種基準となるマークが形成されたアライメントマスクMを保持したアライメントテーブル61と、機能液滴吐出ヘッド3により吐出される溶媒の着弾面を構成する透明なガラス板Gを吸着固定する吸着テーブル62と、が主走査方向(Y軸方向)に隣接して配置されており、アライメントマスクMの表面とガラス板Gとの表面とは、面一になるよう調整されている。また、第2スライダー59には、第1スライダー54と同様に、下方に臨む上記の2台のアンダーカメラ55によりアライメントマスクMを画像認識すべく、各アンダーカメラ55が臨む位置に、第2カメラ開口63が形成されている。
図5に示すように、アライメントマスクMは、透明な石英ガラスで板状に構成され、2つのアンダーカメラ55のキャリブレーション基準となる上下一対のアンダーカメラ基準マークMa(アライメントマスクMの基準マークであって、ヘッドユニット1の基準ピンと同位置)と、2つの撮像カメラ44bのキャリブレーション基準となる左右一対の撮像カメラ基準マークMbと、ヘッドユニット1から吐出された溶媒を検査するための着弾位置の基準となる複数の吐出基準マークMcと、を有している。吐出基準マークMcは、サブキャリッジ2に搭載された12個の機能液滴吐出ヘッド3が溶媒を吐出したときに、その着弾ドットDが着弾すべき着弾予定位置IPに対応する位置(実際には、ヘッドユニット1における全吐出ノズル19の位置)に形成されている。
図3に示すように、メインキャリッジ43は、一対の走行レールに掛け渡されたキャリッジフレーム43aと、キャリッジフレーム43aに取り付けられ、ヘッドユニット1を昇降自在に移動させるZ軸テーブル(図示省略)と、Z軸テーブルに垂設され、ヘッドユニット1をθ方向に回転させるθテーブル(図示省略)と、θテーブルに垂設され、ヘッドユニット1を着脱自在に保持するヘッドユニットホルダ(図示省略)と、を有している。
カメラユニット44は、X軸テーブル42に掛け渡されたカメラキャリッジフレーム44aと、カメラキャリッジフレーム44aに垂設されたカメラ支持フレーム(図示省略)と、カメラ支持フレームに取り付けられ、副走査方向に隣接する2台の撮像カメラ44bと、を有しており、この2台の撮像カメラ44bは、上記したアライメントマスクMの吐出基準マークMcおよび溶媒が吐出された着弾ドットDを撮像する。また、撮像カメラ44bは、マイクロヘッド等の微調整機構によりX、YおよびZ軸方向に微調整することが可能となっている。なお、撮像カメラ44bは、一定範囲の被写界深度をもつ単焦点レンズを有するカメラであり、また、特に図示しないが、撮像カメラ44bによる撮像時の照明は、落射照明が採用されている。
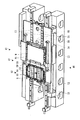
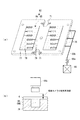
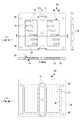
次に、図6および図7を参照して、吸着テーブル62について説明する。吸着テーブル62は、内部に左右一対のエアーチャンバー73を有する吸着テーブル本体64と、各エアーチャンバー73の直上に配置され、吸着テーブル本体64の上面にX軸方向に並んで形成された一対の吸着プレート部65と、各エアーチャンバー73内部のエアーを吸引するエアー吸引手段66と、を有している。吸着テーブル本体64および一対の吸着プレート部65は、ステンレス等の金属材料で一体に形成されており、吸着テーブル本体64に対し各吸着プレート部65は、上方に僅かに突出するように形成されている。そして、吸着テーブル62は、一対の吸着プレート部65上に載置した一対のガラス板Gを吸着固定する(図4参照)。
吸着テーブル本体64は、平面視略長方形状に形成されている。吸着テーブル本体64には、その両長辺の中間部分に上下一対の切欠き部71が形成されており、一対の切欠き部71の下方には、上記の2台のアンダーカメラ55が臨むよう構成されると共に、各切欠き部71には、中央に位置決めマーク72aが形成された位置決め片72が、それぞれ長辺方向に掛け渡されており、吸着テーブル62は、各位置決めマーク72aを2台のアンダーカメラ55で撮像結果を確認しつつ、第2スライダー59に位置決め固定される。
また、吸着テーブル本体64の下面(裏面)には、広く一対の凹部74が形成されると共に一対の凹部74を閉塞する蓋体75が設けられ、上記した一対のエアーチャンバー73が形成されている(図7参照)。各エアーチャンバー73は、吸着テーブル本体64の両側面に、それぞれ形成された3つの吸引開口76に連通し、圧力制御バルブ66aが介設されたエアー吸引流路66bを介してエアー吸引手段66に接続されている(図6(a)参照)。これにより、各エアーチャンバー73内を均一に減圧できるようになっている。
各吸着プレート部65は、吸着テーブル本体64に対し僅かに突出形成され、その表面は、研磨され高い平面精度を有している。吸着プレート部65は、その上面にマトリクス状に配置した多数の吸着孔77を有しており、各吸着孔77は下側のエアーチャンバー73に連通している。また、多数の吸着孔77は、ヘッドユニット1から吐出される溶媒液滴の着弾位置から外れた位置となるよう形成されている。これにより、各吸着プレート部65上に載置したガラス板Gに対し、複数の吸着孔77を介して吸着力を作用させることができ、各ガラス板Gを確実に位置決めセットすることができる。なお、吸着テーブル本体64に対し僅かに突出形成した吸着プレート部65を、吸着テーブル本体64と面一に形成してもよい。
また、各吸着プレート部65の溶媒液滴の着弾位置にあたる部分、つまり、本体プレート5に装着された12個の機能液滴吐出ヘッド3に対応する位置には、掘り込まれるように窪んだ複数(12個)の窪み部78が形成されている。この窪み部78は、フライス加工等により、機能液滴吐出ヘッド3の吐出可能な吐出ノズル19からの複数の着弾ドットDを包含する大きさに形成されている。また、窪み部78は、後述する検査工程S3において各ガラス板G上に検査吐出した着弾ドットDを撮像カメラ44bにより撮像したときに、撮像カメラ44bの被写界深度内に吸着プレート部65の表面が入ることがない深さを有している(図6(b)参照)。すなわち、窪み部78の底面が、着弾ドットDにフォーカスした撮像カメラ44bのもつ被写界深度の先方に位置するようになっている。これにより、ガラス板G上の着弾ドットDを撮像したときに、撮像結果に吸着プレート部65表面(実際には、窪み部78の底面)の研磨痕が鮮明に映り込むことがない。なお、窪み部78の平面形状は、撮像カメラ44bの視野より大きく形成されている。また、窪み部78の底面は研磨加工することが好ましいが、窪み部78が、上記の被写界深度に対して十分に深く形成されている場合には、窪み部78の底部の研磨加工を省略してもよい(研削加工のみ)。
また、各窪み部78には、最短距離で吸着プレート部65の外部に連通する面から、窪み部78内を常に大気に開放しておくための大気開放流路79が形成されている。大気開放流路79は、窪み部78の外端から段部となる吸着テーブル本体64との境界部分まで直線状に延在している。これにより、各窪み部78は大気に開放された状態となり、窪み部78上に臨む各ガラス板Gに吸着力が作用することがないため、各窪み部78上においてガラス板Gが歪むことがない。なお、各吸着プレート部65を、吸着テーブル本体64と面一に形成した場合、各大気開放流路79は、吸着テーブル本体64との境界部分を僅かに超えた位置まで直線状に形成する。
なお、図示は省略したが、吸着テーブル本体64の上面には、各ガラス板Gを位置決めセットするための4本のシート位置決めピンが左右2組設けられている。また、吸着テーブル本体64の上面四隅に形成された貫通孔80には、第2スライダー59上に載置する吸着テーブル62の高さを調整する4つの高さ調整ネジが取り付けられる。
次に、図8および図9を参照して、本実施形態に係る吐出検査装置31による機能液滴吐出ヘッド3の吐出検査方法について説明する。この吐出検査方法は、12個の機能液滴吐出ヘッド3の吐出着弾位置や飛行曲がりを検査するものであり、アライメントマスクMの吐出基準マークMcを画像認識する基準位置取得工程S1と、ガラス板G上の着弾予定位置IPに溶媒を検査吐出する検査吐出工程S2と、着弾ドットDを画像認識し、取得した吐出基準マークMcの位置と比較して複数の吐出ノズル19の吐出性能を評価する検査工程S3と、を備えている。なお、基準位置取得工程S1の前工程で、2つの撮像カメラ44bおよび2つのアンダーカメラ55のキャリブレーションが行われるが、このキャリブレーションは、2つの撮像カメラ44bによりアライメントマスクMの一対の撮像カメラ基準マークMbを画像認識すると共に、2つのアンダーカメラ55により一対のアンダーカメラ基準マークMaを画像認識することで行われる。
基準位置取得工程S1では、撮像カメラ44bによりアライメントマスクMの吐出基準マークMcを撮像する。具体的には、図8に示すように、先ず、図示下側に位置した機能液滴吐出ヘッド3の上側のノズル列(A列)18にあたる吐出基準マークMcを、図示左側から図示右側へ移動して撮像する(実際には、着弾ドット8個単位)。図示右側まで移動しきった後、図示下側へ移動し、下側のノズル列(B列)18にあたる吐出基準マークMcを図示右側から図示左側へ移動して撮像する。今度は、その上側に位置した複数の吐出基準マークMcを撮像し、これを6回繰り返すことで、2台の撮像カメラ44bにより、アライメントマスクMの全ての吐出基準マークMcを撮像する。撮像した吐出基準マークMcの画像データは、制御コンピューター38に記憶され後述する検査工程S3で基準位置(着弾予定位置IP)として用いられる。
続く検査吐出工程S2では、第2Y軸テーブル47によりノズル列18を一対のガラス板G(の着弾予定位置IP)の直上に臨ませる。そして、全機能液滴吐出ヘッド3の全吐出ノズル19から溶媒を吐出させる(検査吐出)。なお、この検査吐出は、各吐出ノズル19においてワンショットあるいは複数ショットで行う。
検査工程S3では、基準位置取得工程S1と全く同じ手順で、撮像カメラ44bにより、一対のガラス板Gに着弾した全着弾ドットDを撮像し(図8参照)、画像データを制御コンピューター38に記憶する。なお、上記したように落射照明であっても、縞模様や斑模様等が現れることがない透明な着弾ドットDの境界を鮮明に画像認識することができるようになっている。
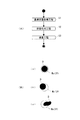
そして、基準位置取得工程S1で予め制御コンピューター38に記憶しておいた吐出基準マークMcの画像データと上記した着弾ドットDの画像データとを比較して吐出ノズル19の吐出検査(性能評価)を行う。具体的には、図9(B)に示すように、吐出基準マークMcの画像データと着弾ドットDの画像データとを比較して、着弾ドットDと吐出基準マークMcとが一致した場合(図9(B)(a)参照)、溶媒を吐出した吐出ノズル19は、着弾予定位置IPに正常に吐出していると判断される。一方、吐出した溶媒が、吐出基準マークMcから外れている場合(図9(B)(b)参照)には飛行曲がりと判断され、着弾ドットDが小さい場合や円形でない場合(図9(B)(c)参照)には不良吐出と判断され、さらに着弾ドットDが無い場合には不吐出と判断される。なお、図9では、判断しやすいように吐出基準マークMc(着弾予定位置IP)を着弾ドットDよりひと回り大きな円で示している。
なお、上記実施形態では、機能液滴吐出ヘッド3の2つのノズル列18(A列、B列)を同時に検査しているが、これを別々に、すなわちA列(B列)について吐出検査を行った後、B列(A列)について行ってもよい。また、基準位置取得工程S1と検査吐出工程S2とは、必ずしも上記の順序で行う必要はなく、検査工程S3の前にいずれもが終了していれば良い。
以上の構成によれば、撮像カメラ44bの撮像位置において、撮像カメラ44bの焦点が合わないように吸着テーブル62(吸着プレート部65)の一部が窪んでいるため撮像カメラ44bにより着弾ドットDを撮像したときに、吸着テーブル62(の研磨痕)が鮮明に映し出されることがない。したがって、着弾ドットDの他にその背後にある吸着テーブル62の研磨痕が写り込むことがなく、着弾ドットDの撮像結果には、画像認識の障害となるような縞模様や斑模様等が現れることがない。これにより、撮像カメラ44bによる撮像結果を用いた画像認識を的確に行うことができる。
3:機能液滴吐出ヘッド、18:ノズル列、31:吐出検査装置、44b:撮像カメラ、62:吸着テーブル、78:窪み部、79:大気開放流路、D:着弾ドット、G:ガラス板
Claims (6)
- インクジェット方式の機能液滴吐出ヘッドから吐出し着弾した、透明な液滴の着弾ドットを画像認識する画像認識装置であって、
前記着弾ドットを受ける透明なプレートと、
前記プレートが載置されると共に、表面を研磨仕上げとした金属テーブルと、
前記プレートに着弾した前記着弾ドットを撮像する撮像カメラと、を備え、
前記金属テーブルは、前記着弾ドットの直下に位置して、底面が前記撮像カメラの被写界深度外となる窪み部を有していることを特徴とする画像認識装置。 - 前記窪み部の平面形状が、前記撮像カメラの視野より大きいことを特徴とする請求項1に記載の画像認識装置。
- 前記機能液滴吐出ヘッドは、ノズル列単位で液滴を吐出し、
前記窪み部の平面形状は、前記ノズル列単位の複数の着弾ドットを包含する大きさに形成されていることを特徴とする請求項1または2に記載の画像認識装置。 - 前記金属テーブルは、前記プレートを吸着する吸着テーブルで構成され、
前記窪み部には、大気開放用の流路が連通していることを特徴とする請求項1ないし3のいずれかに記載の画像認識装置。 - 前記透明な液滴が、描画時に前記機能液滴吐出ヘッドに導入する機能液の、溶媒であることを特徴とする請求項1ないし4のいずれかに記載の画像認識装置。
- 請求項1ないし5のいずれかに記載の画像認識装置と、
前記画像認識装置の認識結果に基づいて、前記機能液滴吐出ヘッドの吐出性能を検査する検査手段と、を備えたことを特徴とする機能液滴吐出ヘッドの吐出検査装置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2008325032A JP2010142768A (ja) | 2008-12-22 | 2008-12-22 | 画像認識装置およびこれを備えた機能液滴吐出ヘッドの吐出検査装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2008325032A JP2010142768A (ja) | 2008-12-22 | 2008-12-22 | 画像認識装置およびこれを備えた機能液滴吐出ヘッドの吐出検査装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2010142768A true JP2010142768A (ja) | 2010-07-01 |
Family
ID=42563754
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2008325032A Pending JP2010142768A (ja) | 2008-12-22 | 2008-12-22 | 画像認識装置およびこれを備えた機能液滴吐出ヘッドの吐出検査装置 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2010142768A (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2013072684A (ja) * | 2011-09-27 | 2013-04-22 | Dainippon Screen Mfg Co Ltd | 撮像装置、検出装置および撮像方法 |
-
2008
- 2008-12-22 JP JP2008325032A patent/JP2010142768A/ja active Pending
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2013072684A (ja) * | 2011-09-27 | 2013-04-22 | Dainippon Screen Mfg Co Ltd | 撮像装置、検出装置および撮像方法 |
| US9097910B2 (en) | 2011-09-27 | 2015-08-04 | SCREEN Holdings Co., Ltd. | Imaging apparatus, detecting apparatus, and imaging method |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| TWI336663B (ja) | ||
| US8500245B2 (en) | Liquid ejecting head unit and manufacturing method thereof | |
| US9387562B2 (en) | Device and method for assembling writing head unit | |
| CN101460257B (zh) | 液滴涂布装置 | |
| KR20080113116A (ko) | 결함 수복 장치, 결함 수복 방법, 프로그램 및 컴퓨터 판독가능한 기록 매체 | |
| US20080094441A1 (en) | Apparatus and method for aligning liquid-jet head | |
| US12157304B2 (en) | Printer calibration module | |
| JP2007256449A (ja) | 液滴噴射検査装置、液滴噴射装置及び塗布体の製造方法 | |
| JP5586299B2 (ja) | インクジェット塗布装置 | |
| JP2009279531A (ja) | 描画検査装置および描画検査方法 | |
| KR102569247B1 (ko) | 잉크 탄착점 보정 장치 및 이를 구비하는 기판 처리 시스템 | |
| KR20220022493A (ko) | 잉크 도포 장치 및 잉크젯 헤드의 토출 상태 검사 방법 | |
| JP2012111098A (ja) | 液体噴射ヘッドユニット、および、その製造方法 | |
| JP2009281902A (ja) | レーザー測定装置の校正治具、レーザー測定装置の校正方法および描画装置 | |
| JP2005014513A (ja) | 液滴吐出ヘッド、ノズル孔位置検出方法および液滴吐出装置 | |
| JP2010179215A (ja) | 機能液滴吐出ヘッドの吐出検査方法および吐出検査装置 | |
| JP2009274335A (ja) | キャリブレーション治具 | |
| JP5256841B2 (ja) | 機能液滴吐出ヘッドの吐出検査方法および機能液滴吐出ヘッドの吐出検査装置 | |
| JP2010279854A (ja) | 機能液滴吐出ヘッドのキャリッジプレートへの組付け方法および機能液滴吐出ヘッドの組付け・検査システム | |
| JP2009274014A (ja) | 描画検査装置 | |
| JP2010172802A (ja) | 液滴吐出装置および液滴吐出装置の検査方法 | |
| CN114649236B (zh) | 维护单元及具有该维护单元的基板处理装置 | |
| JP2012201057A (ja) | 液滴吐出ヘッドの吐出不良検査方法 | |
| JP2011104493A (ja) | ヘッドプレートおよびインクジェットヘッドのアライメント方法 | |
| JP2009279528A (ja) | 描画検査装置および描画検査方法 |