JP2005290570A - 表皮材縫製糸及びその縫製方法 - Google Patents
表皮材縫製糸及びその縫製方法 Download PDFInfo
- Publication number
- JP2005290570A JP2005290570A JP2004103161A JP2004103161A JP2005290570A JP 2005290570 A JP2005290570 A JP 2005290570A JP 2004103161 A JP2004103161 A JP 2004103161A JP 2004103161 A JP2004103161 A JP 2004103161A JP 2005290570 A JP2005290570 A JP 2005290570A
- Authority
- JP
- Japan
- Prior art keywords
- sewing
- thread
- core
- sewing thread
- foaming
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 238000009958 sewing Methods 0.000 title claims abstract description 168
- 238000000034 method Methods 0.000 title claims abstract description 75
- 239000003094 microcapsule Substances 0.000 claims abstract description 66
- 239000003795 chemical substances by application Substances 0.000 claims abstract description 14
- 230000006835 compression Effects 0.000 claims abstract description 11
- 238000007906 compression Methods 0.000 claims abstract description 11
- 238000005187 foaming Methods 0.000 claims description 94
- 239000000463 material Substances 0.000 claims description 49
- 239000007788 liquid Substances 0.000 claims description 43
- 239000000853 adhesive Substances 0.000 claims description 22
- 230000001070 adhesive effect Effects 0.000 claims description 22
- 238000004519 manufacturing process Methods 0.000 claims description 22
- 239000006260 foam Substances 0.000 claims description 21
- 238000010097 foam moulding Methods 0.000 claims description 18
- 229920005989 resin Polymers 0.000 claims description 14
- 239000011347 resin Substances 0.000 claims description 14
- 238000001035 drying Methods 0.000 claims description 11
- 238000010438 heat treatment Methods 0.000 claims description 9
- YCKRFDGAMUMZLT-UHFFFAOYSA-N Fluorine atom Chemical compound [F] YCKRFDGAMUMZLT-UHFFFAOYSA-N 0.000 claims description 6
- 229910052731 fluorine Inorganic materials 0.000 claims description 6
- 239000011737 fluorine Substances 0.000 claims description 6
- 238000009499 grossing Methods 0.000 claims description 6
- XUIMIQQOPSSXEZ-UHFFFAOYSA-N Silicon Chemical compound [Si] XUIMIQQOPSSXEZ-UHFFFAOYSA-N 0.000 claims description 5
- 229910052710 silicon Inorganic materials 0.000 claims description 5
- 239000010703 silicon Substances 0.000 claims description 5
- 239000003921 oil Substances 0.000 claims description 3
- 238000007789 sealing Methods 0.000 claims description 3
- 238000000465 moulding Methods 0.000 abstract description 3
- 239000004088 foaming agent Substances 0.000 abstract 3
- 238000010186 staining Methods 0.000 abstract 1
- 210000003491 skin Anatomy 0.000 description 42
- 238000012545 processing Methods 0.000 description 16
- 229920000728 polyester Polymers 0.000 description 13
- 229920000642 polymer Polymers 0.000 description 8
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 7
- 238000011109 contamination Methods 0.000 description 6
- 238000002844 melting Methods 0.000 description 6
- JOYRKODLDBILNP-UHFFFAOYSA-N Ethyl urethane Chemical compound CCOC(N)=O JOYRKODLDBILNP-UHFFFAOYSA-N 0.000 description 5
- 230000002950 deficient Effects 0.000 description 5
- 230000008569 process Effects 0.000 description 5
- 229920001577 copolymer Polymers 0.000 description 4
- 239000010985 leather Substances 0.000 description 4
- 210000000056 organ Anatomy 0.000 description 4
- 239000000470 constituent Substances 0.000 description 3
- QWTDNUCVQCZILF-UHFFFAOYSA-N isopentane Chemical compound CCC(C)C QWTDNUCVQCZILF-UHFFFAOYSA-N 0.000 description 3
- 230000008018 melting Effects 0.000 description 3
- OFBQJSOFQDEBGM-UHFFFAOYSA-N n-pentane Natural products CCCCC OFBQJSOFQDEBGM-UHFFFAOYSA-N 0.000 description 3
- ATUOYWHBWRKTHZ-UHFFFAOYSA-N Propane Chemical compound CCC ATUOYWHBWRKTHZ-UHFFFAOYSA-N 0.000 description 2
- 230000008901 benefit Effects 0.000 description 2
- 230000008859 change Effects 0.000 description 2
- 239000011248 coating agent Substances 0.000 description 2
- 238000000576 coating method Methods 0.000 description 2
- 230000000052 comparative effect Effects 0.000 description 2
- 239000006185 dispersion Substances 0.000 description 2
- 239000000839 emulsion Substances 0.000 description 2
- 238000005516 engineering process Methods 0.000 description 2
- 238000011156 evaluation Methods 0.000 description 2
- 239000000835 fiber Substances 0.000 description 2
- 238000007602 hot air drying Methods 0.000 description 2
- 229930195733 hydrocarbon Natural products 0.000 description 2
- 150000002430 hydrocarbons Chemical class 0.000 description 2
- 230000006872 improvement Effects 0.000 description 2
- 239000000843 powder Substances 0.000 description 2
- 230000002265 prevention Effects 0.000 description 2
- 238000003672 processing method Methods 0.000 description 2
- 239000007787 solid Substances 0.000 description 2
- 238000012360 testing method Methods 0.000 description 2
- 229920002803 thermoplastic polyurethane Polymers 0.000 description 2
- 229920003067 (meth)acrylic acid ester copolymer Polymers 0.000 description 1
- KFCDDRTYJQZGKK-UHFFFAOYSA-N 2-methylprop-2-enoic acid;prop-2-enenitrile Chemical compound C=CC#N.CC(=C)C(O)=O KFCDDRTYJQZGKK-UHFFFAOYSA-N 0.000 description 1
- MUZDXNQOSGWMJJ-UHFFFAOYSA-N 2-methylprop-2-enoic acid;prop-2-enoic acid Chemical compound OC(=O)C=C.CC(=C)C(O)=O MUZDXNQOSGWMJJ-UHFFFAOYSA-N 0.000 description 1
- 239000004215 Carbon black (E152) Substances 0.000 description 1
- 229920002472 Starch Polymers 0.000 description 1
- 229920001807 Urea-formaldehyde Polymers 0.000 description 1
- NIXOWILDQLNWCW-UHFFFAOYSA-N acrylic acid group Chemical group C(C=C)(=O)O NIXOWILDQLNWCW-UHFFFAOYSA-N 0.000 description 1
- 230000009471 action Effects 0.000 description 1
- 230000015572 biosynthetic process Effects 0.000 description 1
- 230000005587 bubbling Effects 0.000 description 1
- 239000001273 butane Substances 0.000 description 1
- 239000002775 capsule Substances 0.000 description 1
- 229920003086 cellulose ether Polymers 0.000 description 1
- 238000006243 chemical reaction Methods 0.000 description 1
- 239000004035 construction material Substances 0.000 description 1
- 238000007796 conventional method Methods 0.000 description 1
- 238000004132 cross linking Methods 0.000 description 1
- 210000002615 epidermis Anatomy 0.000 description 1
- 239000003822 epoxy resin Substances 0.000 description 1
- HDERJYVLTPVNRI-UHFFFAOYSA-N ethene;ethenyl acetate Chemical group C=C.CC(=O)OC=C HDERJYVLTPVNRI-UHFFFAOYSA-N 0.000 description 1
- 229920001038 ethylene copolymer Polymers 0.000 description 1
- 238000001914 filtration Methods 0.000 description 1
- 238000005470 impregnation Methods 0.000 description 1
- 238000002347 injection Methods 0.000 description 1
- 239000007924 injection Substances 0.000 description 1
- 229920000609 methyl cellulose Polymers 0.000 description 1
- 239000001923 methylcellulose Substances 0.000 description 1
- 238000002156 mixing Methods 0.000 description 1
- 239000000203 mixture Substances 0.000 description 1
- IJDNQMDRQITEOD-UHFFFAOYSA-N n-butane Chemical compound CCCC IJDNQMDRQITEOD-UHFFFAOYSA-N 0.000 description 1
- 229920000647 polyepoxide Polymers 0.000 description 1
- 229920001225 polyester resin Polymers 0.000 description 1
- 239000004645 polyester resin Substances 0.000 description 1
- 238000002360 preparation method Methods 0.000 description 1
- OAHUJCJFENTVFZ-UHFFFAOYSA-N propan-2-yl prop-2-enoate;prop-2-enenitrile Chemical compound C=CC#N.CC(C)OC(=O)C=C OAHUJCJFENTVFZ-UHFFFAOYSA-N 0.000 description 1
- 239000001294 propane Substances 0.000 description 1
- 230000009467 reduction Effects 0.000 description 1
- 239000000243 solution Substances 0.000 description 1
- 239000002904 solvent Substances 0.000 description 1
- 238000009987 spinning Methods 0.000 description 1
- 239000008107 starch Substances 0.000 description 1
- 235000019698 starch Nutrition 0.000 description 1
- 239000004094 surface-active agent Substances 0.000 description 1
- 239000000725 suspension Substances 0.000 description 1
- 230000008961 swelling Effects 0.000 description 1
- 229920003051 synthetic elastomer Polymers 0.000 description 1
- 239000005061 synthetic rubber Substances 0.000 description 1
- 239000002562 thickening agent Substances 0.000 description 1
Landscapes
- Chemical Or Physical Treatment Of Fibers (AREA)
- Treatments For Attaching Organic Compounds To Fibrous Goods (AREA)
- Yarns And Mechanical Finishing Of Yarns Or Ropes (AREA)
Abstract
【課題】表皮材一体発泡成形製造法における、注入発泡剤の表皮縫製縫目孔よりの漏出・汚染を防止する縫製方法と縫製糸を提供する。
【解決手段】表皮材一体発泡成形製造法における袋状表皮縫製用縫製糸に、芯部構成ミシン糸の外周に発泡性マイクロカプセルを接着させた膨張性芯/鞘構造の縫製糸を使い、袋状表皮を縫製し、縫製による縫目孔を該発泡性マイクロカプセルの膨張と圧縮弾性により閉ざし、該表皮材一体発泡成形製造プロセスにおいて、袋状表皮に注入される発泡剤の発泡圧による縫製縫目孔からの漏出を防止する方法及び該縫製糸を構成するものである。
【解決手段】表皮材一体発泡成形製造法における袋状表皮縫製用縫製糸に、芯部構成ミシン糸の外周に発泡性マイクロカプセルを接着させた膨張性芯/鞘構造の縫製糸を使い、袋状表皮を縫製し、縫製による縫目孔を該発泡性マイクロカプセルの膨張と圧縮弾性により閉ざし、該表皮材一体発泡成形製造プロセスにおいて、袋状表皮に注入される発泡剤の発泡圧による縫製縫目孔からの漏出を防止する方法及び該縫製糸を構成するものである。
Description
本発明は、シートを袋状に縫製した表皮の開口部より内部に装着し、表皮内に発泡液を注入しパッドを表皮と一体に発泡成形して製造する、袋状表皮層縫製縫目からの注入発泡液の漏出・汚染を防止し、不良品発生低減と作業効率改善に役立つ縫製糸及びその縫製方法に関するものであ利、更に詳細には、自動車用シートの一部を袋状に縫製した表皮の開口部より内部に装着し、表皮内に発泡液を注入しパッドを表皮と一体に発泡成形して製造するヘッドレスト製造における、袋状表皮層縫製縫目からの注入発泡液の漏出・汚染を防止し、不良品発生低減と作業効率改善に役立つ縫製糸及び縫製方法に関するものである。
1.自動車用シートのステーの一部を袋状に縫製した表皮の開口部より内部に装着し、表皮内に発泡液を注入しパッドを表皮と一体に発泡成形して製造するヘッドレスト製造法に関しては、その製造作業の容易性・効率化・注入発泡液の漏出防止に関する形態構造並びに操作方法・安定性他生産性改善に対する発明がなされているが、その技術の概要を開示する例を示すと特開平9−11252号公報、特開平10−14707号公報、特開平10−128769号公報、特開平2003‐236855号公報に示されるものがある。
2.縫製品の縫目より内容物が漏出する事を防ぐ縫製方法としては、
a.低融点ポリマーよりなる縫製材を用い縫目を溶融した該ポリマーで目潰しする方法、例えば、低融点フィルムを縫製部に挟み、低融点繊維を混紡した縫製糸で縫製し縫製部を加熱し縫目を塞ぐ方法(特公昭47−29138号公報、低融点樹脂粉末を付着させた縫製糸で縫製し縫製部を加熱し縫目を塞ぐ方法(特公昭58−156081号公報)、低融点樹脂を含浸させた縫製糸或いは低融点樹脂よりなる繊維又はフィルム片を混紡した縫製糸で縫製し、縫製部を加熱して縫目を塞ぐ方法(特公昭59−150131号公報)等に、関連技術の発明が開示されて6り、
b.発泡性マイクロカプセルを縫製糸表面に付着させた縫製糸で、縫製し加熱・発泡させて縫目を塞ぎ防水製品の水漏れを防ぐ方法としては、特開昭61−296181号公報が開示されており、
3.また、該発泡性マイクロカプセルを縫製糸表面に付着させた縫製糸(ミシン糸)に関しては、特公平1−30952号公報、実公平2−32706号公報、実開平4−73986号公報によって、その性状・形態・製造法などが開示されている。
特開平9−11252号公報
特開平10−14707号公報
特開平10−128769号公報
特開平2003−236855号公報
特公昭47−29138号公報
特開昭58−156081号公報
特開昭59−150131号公報
特開昭61−296181号公報
特公平1−30952号公報
実公平2−32706号公報
実開平4−73986号公報
実開平4−73986号公報
本発明は、かかるヘッドレスト製造技術において、自動車用シートのステーの一部を袋状に縫製した表皮の開口部より内部に装着し、表皮内に発泡液を注入しパッドを表皮と一体に発泡成形して製造するヘッドレスト製造において、袋状表皮層縫製部よりの発泡液注入時に於ける漏出・汚染防止に関して従来の方法においては、発泡液注入口やステー部材送入口からの漏出防止に関し主力を注ぎ漏出防止策を講じているが、袋状表皮構成材の縫製部縫目からの発泡液流出防止策に関しては、袋状縫製表皮の縫製を、構成材料を裏返し状態で突き合わせて縫製し、それを反転・裏返すことにより袋状表皮を作成し、該縫製部が袋状物の内面部に構成素材面が合わさった状態で存在する状態となるので、目立った漏出が起こり難く問題意識が高くなくお座なりにされて来たが、かかる縫製部縫目からの発泡液(材)漏出もあり、不良品発生低減と作業効率改善にその対策は必要で、かかる問題点解消に役立つ縫製糸と、縫製方法の提供を課題とするものである。
上記課題を解決するための手段として、請求項に記載する縫製糸及び縫製方法を実施することにより、目的達成に成功した。即ち
1.袋状に縫製した表皮の開口部より内部に装着し、表皮内に発泡液を注入し、パッドを表皮と一体に発泡成形して製造するに際して、該表皮層を形成する袋状に縫製された表皮の縫目より、注入された発泡液が発泡圧により外部に漏出し、製品の汚染を起こすことを防止するために該袋状表皮層の縫製を、芯部を形成する縫製用ミシン糸本体の外層部に発泡性マイクロカプセルを含む鞘層を接着した芯/鞘構造糸で縫製し、縫目孔を該膨張性縫製糸で密閉することにより縫目からの発泡液漏出を防止する表皮材一体発泡成形表皮材縫製糸及び縫製方法を開発して課題解決に成功した。
1.袋状に縫製した表皮の開口部より内部に装着し、表皮内に発泡液を注入し、パッドを表皮と一体に発泡成形して製造するに際して、該表皮層を形成する袋状に縫製された表皮の縫目より、注入された発泡液が発泡圧により外部に漏出し、製品の汚染を起こすことを防止するために該袋状表皮層の縫製を、芯部を形成する縫製用ミシン糸本体の外層部に発泡性マイクロカプセルを含む鞘層を接着した芯/鞘構造糸で縫製し、縫目孔を該膨張性縫製糸で密閉することにより縫目からの発泡液漏出を防止する表皮材一体発泡成形表皮材縫製糸及び縫製方法を開発して課題解決に成功した。
2.更により具体的にその実施手段を規定すると、その第1は、
前記の表皮材一体発泡成形表皮材縫製方法において、縫製に用いる芯/鞘構造糸が縫製糸本体を構成する芯部構成ヤーンに、発泡性マイクロカプセルを分散した接着剤を塗布し、該発泡性マイクロカプセルが発泡しない乾燥温度条件下で乾燥して、得られる縫製糸に対し5〜25重量%接着された芯/鞘構造糸を形成せしめ、次いでシリコン樹脂(油)又は弗素樹脂等の平滑剤を得られる縫製糸に対し0.1〜1重量%塗布付着させ乾燥して得た未発泡状態のマイクロカプセルを鞘部に持つ発泡性縫製糸を上糸或いは下糸又は、上糸/下糸ともに用いて袋状表皮の縫製を行い、得られる袋状表皮を該マイクロカプセルの発泡温度以上の温度に加熱し、鞘部構成発泡性マイクロカプセルを膨張せしめて縫目孔を該膨張性縫製糸で密閉することにより、縫目からの発泡液流出を防止する表皮材一体発泡成形用表皮材縫製方法及び縫製糸に構成するものである。(該袋状表皮材縫製方法を以後、後発泡法と称する)
前記の表皮材一体発泡成形表皮材縫製方法において、縫製に用いる芯/鞘構造糸が縫製糸本体を構成する芯部構成ヤーンに、発泡性マイクロカプセルを分散した接着剤を塗布し、該発泡性マイクロカプセルが発泡しない乾燥温度条件下で乾燥して、得られる縫製糸に対し5〜25重量%接着された芯/鞘構造糸を形成せしめ、次いでシリコン樹脂(油)又は弗素樹脂等の平滑剤を得られる縫製糸に対し0.1〜1重量%塗布付着させ乾燥して得た未発泡状態のマイクロカプセルを鞘部に持つ発泡性縫製糸を上糸或いは下糸又は、上糸/下糸ともに用いて袋状表皮の縫製を行い、得られる袋状表皮を該マイクロカプセルの発泡温度以上の温度に加熱し、鞘部構成発泡性マイクロカプセルを膨張せしめて縫目孔を該膨張性縫製糸で密閉することにより、縫目からの発泡液流出を防止する表皮材一体発泡成形用表皮材縫製方法及び縫製糸に構成するものである。(該袋状表皮材縫製方法を以後、後発泡法と称する)
3.又、具体的実施手段の第2は、
前記表皮材一体発泡成形ヘッドレスト用表皮材縫製方法において、袋状表皮の縫製を、縫製糸本体を構成する芯部構成ヤーンに、発泡性マイクロカプセルを分散した接着剤を塗布して、該発泡性マイクロカプセルが得られる縫製糸に対し5〜25重量%接着された芯/鞘構造糸を形成せしめ、該発泡性縫製糸をマイクロカプセルの発泡温度以上に加熱し乾燥・発泡せしめ、次いでシリコン樹脂(油)または弗素樹脂等の平滑剤を、得られる芯/鞘構造の発泡縫製糸に対し、0.1〜1重量%塗布付着させ、芯/鞘構造の発泡縫製糸を得、該発泡縫製糸を下糸に用いて袋状表皮のミシン縫製を行い、縫目を該縫製糸鞘部の発泡体の圧縮弾性により密閉し、縫目からの発泡液流出を防止した表皮材一体発泡成形ヘッドレスト用表皮材縫製方法及び縫製糸に関する発明である。(該袋状ヘッドレスト表皮材縫製方法を以後、先発泡法と称する)
前記表皮材一体発泡成形ヘッドレスト用表皮材縫製方法において、袋状表皮の縫製を、縫製糸本体を構成する芯部構成ヤーンに、発泡性マイクロカプセルを分散した接着剤を塗布して、該発泡性マイクロカプセルが得られる縫製糸に対し5〜25重量%接着された芯/鞘構造糸を形成せしめ、該発泡性縫製糸をマイクロカプセルの発泡温度以上に加熱し乾燥・発泡せしめ、次いでシリコン樹脂(油)または弗素樹脂等の平滑剤を、得られる芯/鞘構造の発泡縫製糸に対し、0.1〜1重量%塗布付着させ、芯/鞘構造の発泡縫製糸を得、該発泡縫製糸を下糸に用いて袋状表皮のミシン縫製を行い、縫目を該縫製糸鞘部の発泡体の圧縮弾性により密閉し、縫目からの発泡液流出を防止した表皮材一体発泡成形ヘッドレスト用表皮材縫製方法及び縫製糸に関する発明である。(該袋状ヘッドレスト表皮材縫製方法を以後、先発泡法と称する)
4.本発明における縫製糸本体を構成する芯部構成のミシン糸は、縫製糸のロードベアリングコンポーネントであるため、従来通りに表皮材一体発泡成形表皮材縫製における力学的物性の分担・保持が必要であり、従って、芯/鞘構造糸の芯部構成ヤーンは、通常該表皮材一体発泡成形表皮材縫製に使用されるマルチフィラメントミシン糸又は紡績糸ミシン糸を適用し構成させる。
即ち、自動車用表皮材一体発泡成形表皮材製造法において、注入発泡液の表皮材縫目からの漏出防止のために該製造法における縫製を、膨張性を有し圧縮弾性を有する芯/鞘構造糸で行い、縫目穴を該縫製糸の膨張又は圧縮弾性により閉じ、注入発泡液の漏出を防止することに成功したのである。
即ち、自動車用表皮材一体発泡成形表皮材製造法において、注入発泡液の表皮材縫目からの漏出防止のために該製造法における縫製を、膨張性を有し圧縮弾性を有する芯/鞘構造糸で行い、縫目穴を該縫製糸の膨張又は圧縮弾性により閉じ、注入発泡液の漏出を防止することに成功したのである。
更に本発明は、該プロセスにおける膨張性芯/鞘構造縫製糸の適用方法として、発泡性マイクロカプセルを鞘部構成要素として芯部構成ヤーン外周に未発泡状態で接着された未発泡状膨張性芯/鞘構造縫製糸を縫製用上糸/下糸の両者に又は下糸又は上糸として用い、先ず表皮材一体発泡成形ヘッドレスト形成部材を裏返し状の袋状表皮として縫製し、使用した発泡性マイクロカプセルの膨張特性(発泡温度、発泡倍率)と発泡特性(発泡温度における加熱時間、発泡倍率)を発泡性マイクロカプセル製造会社の技術資料より読み取り、適正発泡条件を設定して加熱・発泡させ(通常は140〜160℃、30秒〜3分)縫目孔を該縫製糸の径方向膨張とその圧縮弾性により密閉し、かくして縫製された裏返し状の表皮材一体発泡成形表皮を反転させ表返し、後は表皮材一体発泡成形製造工程に従って例えばヘッドレストを製造する方法であり、所謂“後発泡法”と称する適用方法である。
該後発泡法の適用は、縫製用糸として該膨張性芯/鞘構造縫製糸の未発泡糸を用いること及び、縫製した袋状表皮を140〜160℃、30秒〜3分の熱処理を行い、該縫製糸の鞘部構成要素として接着された未発泡マイクロカプセルを発泡させる操作・装置以外は、縫製操作性・縫製用ミシン等においても差異はなく又、通常実施される表皮材一体発泡成形製造法と何ら異なる特別な操作・装置は不必要で広く現行プロセスが適用可能である。
ただ、表皮構成部材が最高160℃、3分の熱処理に耐えない表皮材、縫製糸の場合は適用できない。
ただ、表皮構成部材が最高160℃、3分の熱処理に耐えない表皮材、縫製糸の場合は適用できない。
該プロセスにおける膨張性芯/鞘構造縫製糸のもう一つの適用方法として、発泡性マイクロカプセルが鞘部構成要素として芯部構成ヤーン外周に接着された発泡状膨張性芯/鞘構造縫製糸を縫製に先立ち発泡させ縫製用下糸として適用する方法がある。
この方法は、所謂“先発泡法”と称する方法であり、既存・現行の表皮材一体発泡成形ヘッドレスト製造法に縫製用糸として既発泡の膨張性芯/鞘構造縫製糸を適用する以外は何ら異なる点はない。
本法は、縫製用下糸が既に発泡され通常の縫製し以上に径が太く、圧縮弾性を有し、径の均一性に欠けるため、縫製用機器部品の一部変更を要する。
ただ、後発泡方法と異なり、使用する表皮構成部材の耐熱性がない場合は、前記“後発泡法”の適用は不可能になるため、かかる場合には有効な方法である。
本法は、縫製用下糸が既に発泡され通常の縫製し以上に径が太く、圧縮弾性を有し、径の均一性に欠けるため、縫製用機器部品の一部変更を要する。
ただ、後発泡方法と異なり、使用する表皮構成部材の耐熱性がない場合は、前記“後発泡法”の適用は不可能になるため、かかる場合には有効な方法である。
以上のように、本発明の方法は既存の多くの表皮材一体発泡成形製造法の一部に特殊機能・構造の縫製糸の適用を組み込み適用できる方法である。
従って、本発明の具体的実施態様に際しては、本発明で用いる芯/鞘構造の発泡性マイクロカプセルが、芯部構成ヤーン外周に接着された発泡性芯/鞘構造糸構成と製造方法、及び該発泡性芯/鞘構造糸の“後発泡法”適応プロセス、“先発泡法”適応プロセスの適用区分と、具体的“後発泡条件・操作法”“先発泡条件・操作法”を説明すれば、本発明の技術を解説するに充分で表皮材一体発泡成形製造法自体の実施操作の説明は行わなくとも本発明の技術内容の開示は可能ある。
従って、本発明の具体的実施態様に際しては、本発明で用いる芯/鞘構造の発泡性マイクロカプセルが、芯部構成ヤーン外周に接着された発泡性芯/鞘構造糸構成と製造方法、及び該発泡性芯/鞘構造糸の“後発泡法”適応プロセス、“先発泡法”適応プロセスの適用区分と、具体的“後発泡条件・操作法”“先発泡条件・操作法”を説明すれば、本発明の技術を解説するに充分で表皮材一体発泡成形製造法自体の実施操作の説明は行わなくとも本発明の技術内容の開示は可能ある。
本発明の発泡性マイクロカプセルが芯部構成の縫製用ミシン糸本体の外周に接着された膨張性芯/鞘構造を用い、表皮材一体発泡成形における袋状表皮の縫製を行うことにより、該袋状縫製表皮中に発泡液を注入し発泡させた場合、発泡圧により生じる縫目からの漏出・汚染トラブルを、該膨張性芯/鞘構造糸の膨張又は圧縮弾性により縫目孔を密閉することにより完全に抑え、不良品発生率低減に貢献し、生産性向上にも貢献出来た。
1.発泡性マイクロカプセルが芯部構成ミシン糸外周部に接着された膨張性芯/鞘構造糸の構成と製造方法
発泡性マイクロカプセルとして揮発性膨張剤を内包し該マイクロカプセルの膜形成用ポリマーの軟化点以上に過熱されたとき、内包する膨張剤が該マイクロカプセル膜形成ポリマーの膜を蒸気圧により押し広げ、数分で〜100倍にも膨張させ独立気泡のマイクロバルーンを形成させる、数ミクロン〜50μの種々の性能のマイクロカプセルが市販されている。
これらは、膜形成ポリマーとして、アクリロニトリル−塩化ビニリデン共重合体、アクリロニトリル−酢ビ共重合体、アクリロニトリル−メタクリル酸エステル共重合体などのポリマーより形成され、内包される揮発性膨張剤はプロパン、ブタン、ペンタンなどの炭化水素や、フォレオン(弗素化炭化水素)の一部より構成されるものであるが、例えば、 日本フィライト(株)製“エクスパンセル054−40”(メチルエチルアクリレートーアクリロニトリル共重合体、発泡剤イソペンタン)等が販売されている。
これらマイクロカプセルの使用に際しては、製品化加工条件・使用対象用途における使用条件・同要求機能を勘案の上、製造メーカーの製品カタログ・技術資料をよく読み、マイクロカプセルの膨張特性(発泡温度、発泡倍率)と発泡特性(発泡温度における加熱時間、発泡倍率)や、得られるマイクロカプセルの性状を把握して使いこなし、目的に適う使用品番を選定し最適の加工条件で加工して製品化する。
(1)マイクロカプセル使用品番の選定
本発明の膨張性芯/鞘構造糸には、“後発泡法”用膨張性芯/鞘構造糸と“先発泡法”用膨張性芯/鞘構造糸の2種類があり、それぞれ使用するマイクロカプセルの品番が異なる。
(a)“後発泡法”用膨張性芯/鞘構造糸製造用マイクロカプセルの選定
即ち“後発泡法”用膨張性芯/鞘構造糸製造用マイクロカプセルは、芯部構成ミシン糸に接着剤に分散させたマイクロカプセルを塗布し、発泡しない条件下で乾燥し接着を完了させ、該未発泡膨張性芯/鞘構造糸で構成表皮を縫製し、縫製後に加熱発泡させて縫製品の縫目を膨張した縫製糸で密閉させる。そこで、発泡性マイクロカプセルは膨張特性データより発泡開始温度が高いマイクロカプセルを選ばねばならない。(少なくとも乾燥効率を考え発泡開始温度が最低130℃以上)、
また、後発泡条件も該膨張特性、発泡特性を基に選定することが必要であり、160℃,1〜3分が望ましく、これ以下では発泡不充分、これ以上では発泡した内包ガスが飛散し充分な膨張度が維持できなくなり正常な製品が得られなくなる。
(b)“先発泡法”用膨張性芯/鞘構造糸製造用マイクロカプセルの選定
“先発泡法”用膨張性芯/鞘構造糸製造用マイクロカプセルは、芯部構成ミシン糸に接着剤に分散させたマイクロカプセルを塗布し、乾燥時に接着と発泡を完了させ、該既発泡膨張性芯/鞘構造糸を下糸として用い、構成表皮を縫製し、縫製品縫目を該縫製糸の膨張したマイクロバルーンの圧縮弾性により密閉するものであるから、使用するマイクロカプセルは100〜130℃で乾燥・接着完了と共に発泡を完了するものである必要がある。
この際は、より発泡開始温度が高いもでも使用可能ではあるが、乾燥効率や乾燥設備などから考え、発泡開始温度の低いものが選定されるべきであり、120℃,1〜3分が望ましく、これ以下では発泡不充分、これ以上では発泡した内包ガスが飛散し、充分な膨張度が維持できなくなり正常な製品が得られなくなる。
(2)芯部構成ミシン糸に対するマイクロカプセル接着剤の選定
マイクロカプセル接着剤は、芯部構成ミシン糸へマイクロカプセルを接着でき、縫製時に脱落せず、表皮材一体発泡成形製造工程における発泡液注入−発泡終了時点まで、マイクロカプセルを脱落せずに維持できる接着能を有するものであればよく、特段高接着力を必要とするものでなく、注入され発泡されるフォームとの接着能も必要とされるものでなく、縫製工程におけるヤーンガイドや縫製針等との摩擦抵抗を悪化させないこと、摩擦により軟化・溶融しないことに配慮すればよいのであり、比較的ガラス転移点の高い接着剤であれば市販される接着剤、例えばアクリル酸エステル−メタクリ酸エステル高重合体、自己架橋型変性アクリル系接着剤、合成ゴム系接着剤、酢ビ−エチレン共重合体系接着剤、ウレタン系接着剤、ポリエステル系樹脂、セルローズエーテル、澱粉糊、尿素樹脂、エポキシ樹脂等から任意に選定して使用可能である。
なお、特に限定することはないが、溶剤系よりエマルジョン系の接着剤が望ましい。
(3)発泡性マイクロカプセル処理溶液の調整
発泡性マイクロカプセルは、膨張性芯/鞘構造の縫製用糸の重量に対し、マイクロカプセル付着量として5〜25重量%の付着量で接着させる必要があるため、処理液はかかる付着量が付与できるように調整される。
処理液の組成は、発泡性マイクロカプセル(微粉末)、接着剤エマルジョン、浸透剤(界面活性剤)と、処理液中においてマイクロカプセルが沈降分離するのを防止し、付着量の調整を行うための増粘剤(メチルセルローズなど)で構成される。
また、接着剤の配合率は膨張性芯/鞘構造の縫製用糸の重量に対し、接着剤付着量(ドライ換算)として5〜15重量%となるよう配合する。
発泡性マイクロカプセルは、膨張性芯/鞘構造の縫製用糸の重量に対し、マイクロカプセル付着量として5〜25重量%の付着量で接着させる必要があるため、処理液はかかる付着量が付与できるように調整される。
処理液の組成は、発泡性マイクロカプセル(微粉末)、接着剤エマルジョン、浸透剤(界面活性剤)と、処理液中においてマイクロカプセルが沈降分離するのを防止し、付着量の調整を行うための増粘剤(メチルセルローズなど)で構成される。
また、接着剤の配合率は膨張性芯/鞘構造の縫製用糸の重量に対し、接着剤付着量(ドライ換算)として5〜15重量%となるよう配合する。
(4)発泡性マイクロカプセルの付与装置
発泡性マイクロカプセルの付与装置としては特に限定することはなく、かかる加工材付与装置であれば何れのタイプのものも適用可能であり、かせ状被処理物を該処理液に含浸して絞る方式、又はチーズ状被処理物中に処理液を循環させて絞る(脱液する)方式のバッチ式加工法は加工効率が良い利点を有するが、付与しようとする加工剤処理液がサスペンジョンであることから、濾別作用などが働き付着斑が生じ易い難点も有する。
一方、被加工物単糸を並べ、ヤーンガイドにより並列状にローラーコーターに供給して処理剤を付与し、(付着量は処理剤液濃度とローラーコーターの塗布用ロールの処理剤液膜厚みを調整して制御)、加熱炉(熱風式)に導入し乾燥(先発泡法では乾燥・発泡させる)する連続加工方式か、同様に並列状で供給する被加工物単糸を処理液含浸層に通し、絞りロールで所定付着量まで絞る所謂ディップ−スキーズ法を適用し、加熱炉(熱風式)に導入し乾燥する等の連続加工方式は均質加工がし易い利点を有する。
[実施例1]膨張性芯/鞘構造糸製造・“後発泡法”の実施例
(a)“後発泡法”用膨張性芯/鞘構造糸製造の具体例
日本フィライト(株)製“エクスパンセル054−40”(メチルメタアクリレートーアクリロニトリル共重合体、発泡剤イソペンタン)2重量部と、ウレタン樹脂(商品名インプラニールDLP−Rデスパージョン(固形分50%)5重量部及び水15重量部とした処理液を、ロールコーター方式のコーター処理液層に入れ、クリールスタンドから8番手ポリエステル紡績糸ミシン糸をヤーンガイドを経て、該コーターへ導入し塗布ロールにタッチさせ、処理液を該ミシン糸にウエットピックアップ100%となるように付与し、続く80℃に制御し2分間、ついで90℃に制御し2分間、2層式熱風乾燥炉に通して乾燥し、該8#ポリエステル紡績糸に、発泡性マイクロカプセルが得られる膨張性芯/鞘構造糸の未発泡の“後発泡法”用膨張性芯/鞘構造糸を作製した。
処理条件は下記の通りである。
表皮にPVCレザー4mm厚とウレタンシート4mm厚の2枚を積層したシートを使用し、後発泡8#ポリエステル紡績糸を2本上下糸とし、テンションを上糸500g、下糸100g、セイコーミシンの回転数を800rpm、ミシン針をDPK35#18(オルガン製)、ピッチ4.0mmで縫製した。
比較例として、表皮にPVCレザー4mm厚とウレタンシート4mm厚の2枚を積層したシートを使用し、8番手ポリエステル紡績糸を上下糸とし、テンションを上糸500g、下糸100g、セイコーミシンの回転数を800rpm、ミシン針をDPK35#18(オルガン製)、ピッチ4.0mmで縫製した。
この表皮をJISL1092における低水圧法で耐水度を測定した。
この未発泡状膨張性芯/鞘構造縫製糸を縫製用上糸/下糸の両者に用い、表皮材一体発泡成形ヘッドレスト形成部材を裏返し状の袋状表皮として縫製し、160℃に制御された熱風炉中に入れ2分間処理し、発泡性マイクロカプセルを発泡させ、縫目孔を該縫製糸の径方向膨張とその圧縮弾性により密閉し、次いで縫製した裏返し状の袋状一体発泡成形ヘッドレスト形成用表皮を反転させ表返し、後は定法通りの表皮材一体発泡成形ヘッドレスト製造工程に従って発泡液を注入しヘッドレストを製造した。
この表皮をJISL1092における低水圧法で耐水度を測定した。
この未発泡状膨張性芯/鞘構造縫製糸を縫製用上糸/下糸の両者に用い、表皮材一体発泡成形ヘッドレスト形成部材を裏返し状の袋状表皮として縫製し、160℃に制御された熱風炉中に入れ2分間処理し、発泡性マイクロカプセルを発泡させ、縫目孔を該縫製糸の径方向膨張とその圧縮弾性により密閉し、次いで縫製した裏返し状の袋状一体発泡成形ヘッドレスト形成用表皮を反転させ表返し、後は定法通りの表皮材一体発泡成形ヘッドレスト製造工程に従って発泡液を注入しヘッドレストを製造した。
(b)該後発泡法用膨張性芯/鞘構造糸を用いた表皮材一体発泡成形ヘッドレスト作成と漏出防止効果の評価
試験結果は表1の通りである。
かくして得た“後発泡法”による表皮材一体発泡成形ヘッドレストには注入した発泡液の漏出は一切見受けられなかった。
試験結果は表1の通りである。
[実施例2]膨張性芯/鞘構造糸製造・“先発泡法”の実施例
(a)“先発泡法”用膨張性芯/鞘構造糸製造の具体例
日本フィライト(株)製“エクスパンセル054−40”(メチルメタアクリレートーアクリロニトリル共重合体、発泡剤イソペンタン)2重量部と、ウレタン樹脂(商品名インプラニールDLP−Rデスパージョン(固形分50%)5重量部及び水15重量部とした処理液を、ロールコーター方式のコーター処理液層に入れ、クリールスタンドから8番手ポリエステル紡績糸ミシン糸及び300d×3本合糸した900dのポリエステルフィラメントミシン糸をヤーンガイドを経て、該コーターへ導入し塗布ロールにタッチさせ、処理液を該ミシン糸にウエットピックアップ100%となるように付与し、続く80℃に制御し2分間、ついで140℃に制御し2分間、2層式熱風乾燥炉に通して乾燥し、該8#ポリエステル紡績糸に、発泡性マイクロカプセルが得られる膨張性芯/鞘構造糸の未発泡の“先発泡法”用膨張性芯/鞘構造糸を作製した。かくして得た発泡未完の“先発泡法”用膨張性芯/鞘構造糸をかせ状に取り、130℃の熱風乾燥機に入れ、3分間熱処理・発泡処理を行い、芯部構成8#ポリエステル紡績糸と900dのポリエステルフィラメントミシン糸の外周に発泡したマイクロカクセルが接着されたコア−ヤーンを得た。
処理条件は下記の通りである。
表皮にPVCレザー4mm厚とウレタンシート4mm厚の2枚を積層したシートを使用し、先発泡900dポリエステルフィラメント糸を2本上糸とし、先発泡8#ポリエステル紡績糸を2本下糸とし、テンションを上右糸450g、上左糸500g、下糸100g、セイコーミシンの回転数を800rpm、ミシン針をDPK35#18(オルガン製)、ピッチ4.0mmで縫製した。
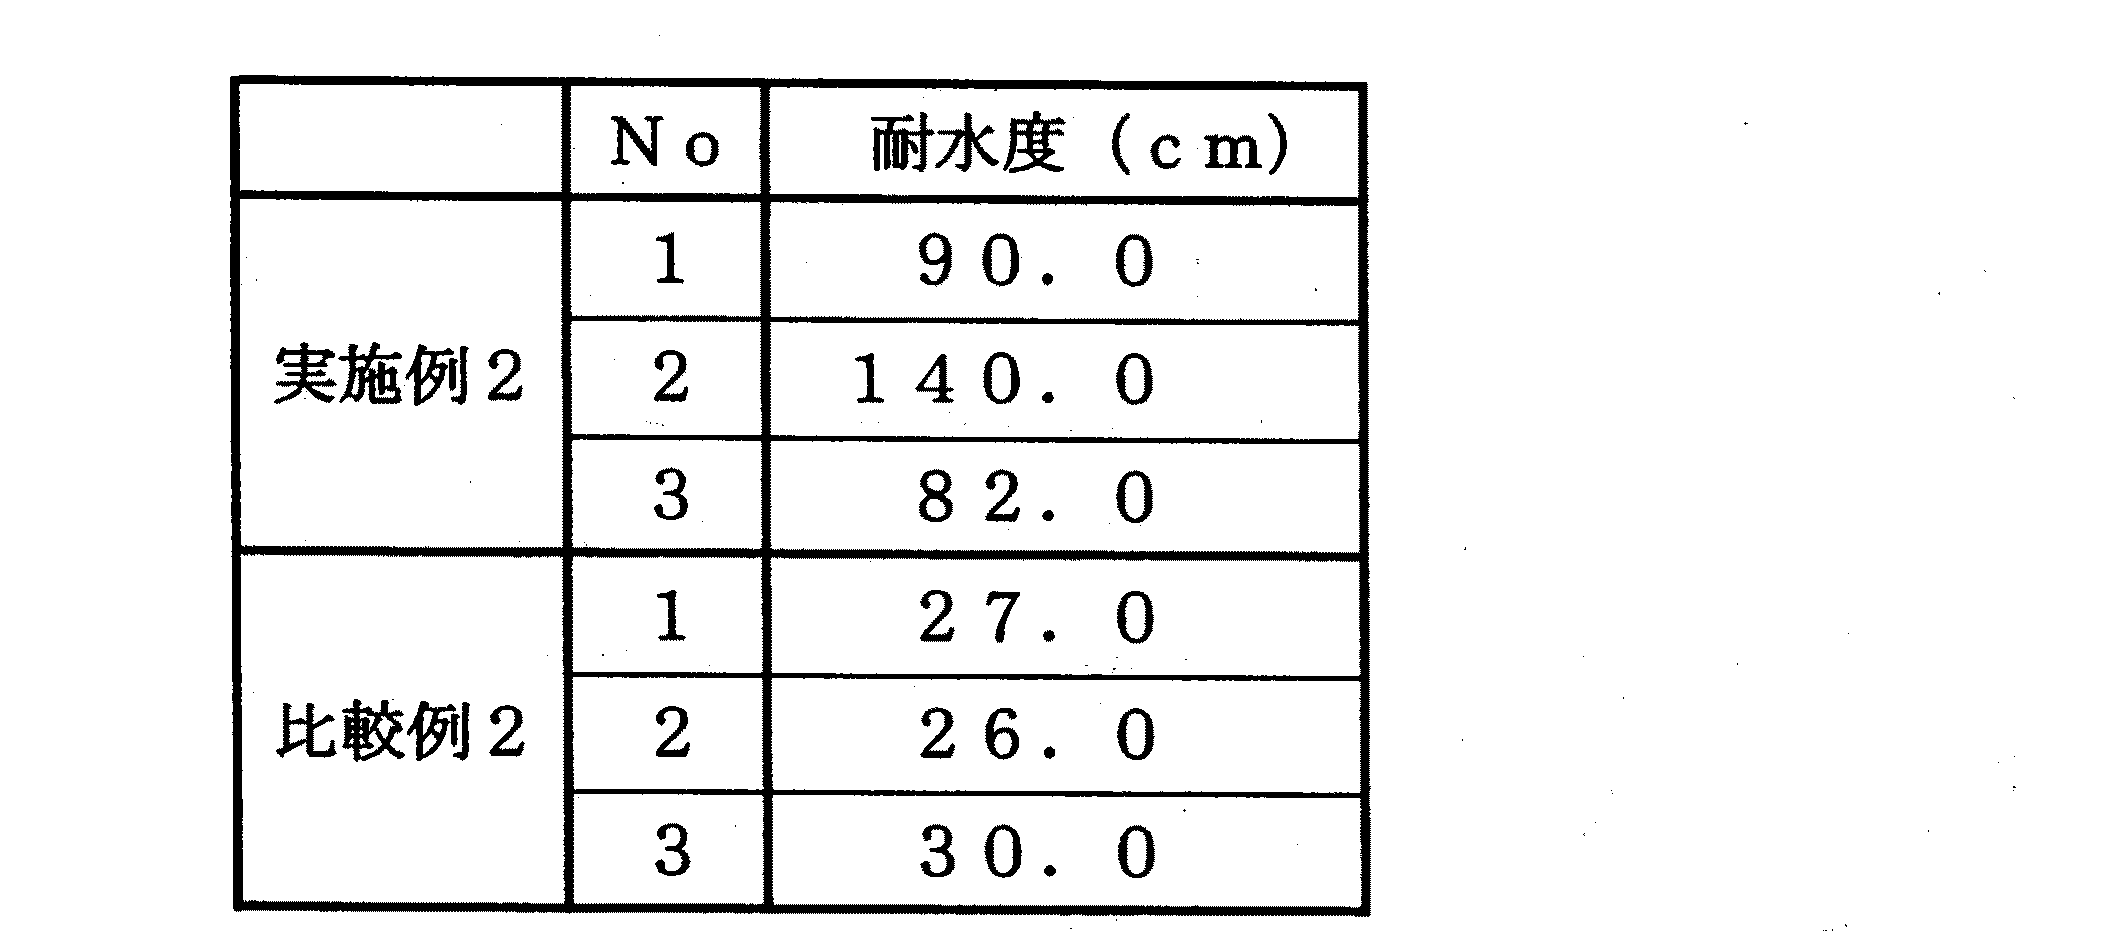
比較例として、表皮にPVCレザー4mm厚とウレタンシート4mm厚の2枚を積層したシートを使用し、900dポリエステルフィラメント糸を2本上糸とし、8#ポリエステル紡績糸を2本下糸とし、テンションを上糸800g、下糸275g、セイコーミシンの回転数を800rpm、ミシン針をDPK35#18(オルガン製)、ピッチ4.0mmで縫製し、JISL1092における低水圧法で耐水度で測定した。
縫製した裏返し状の表皮材一体発泡成形ヘッドレスト形成用表皮を反転させ表返し、後は定法通りの表皮材一体発泡成形ヘッドレスト製造工程に従って発泡液を注入しヘッドレストを製造した。
縫製した裏返し状の表皮材一体発泡成形ヘッドレスト形成用表皮を反転させ表返し、後は定法通りの表皮材一体発泡成形ヘッドレスト製造工程に従って発泡液を注入しヘッドレストを製造した。
(b)該先発泡法用膨張性芯/鞘構造糸を用いた表皮材一体発泡成形ヘッドレスト作成と漏出防止効果の評価
試験結果は表2の通りである。
かくして得た“先発泡法”による表皮材一体発泡成形ヘッドレストには注入した発泡液の漏出は見受けられなかった。
先発泡芯/鞘構造膨張縫製糸を下糸に用いる方法は、縫製糸が膨張して太く且つ圧縮弾性があるため縫製用ミシンの若干の仕様変更を要し、縫製に若干の難しさがあるが、本実施例のように表皮材の耐熱性がない場合には、(後発泡の加熱発泡処理が実施出来ないため)目的達成のために必須の有効な実施手段である。
試験結果は表2の通りである。
先発泡芯/鞘構造膨張縫製糸を下糸に用いる方法は、縫製糸が膨張して太く且つ圧縮弾性があるため縫製用ミシンの若干の仕様変更を要し、縫製に若干の難しさがあるが、本実施例のように表皮材の耐熱性がない場合には、(後発泡の加熱発泡処理が実施出来ないため)目的達成のために必須の有効な実施手段である。
本発明は、自動車用シートやヘッドレスト製造における、袋状表皮層縫製縫目からの注入発泡液の漏出・汚染を防止し、不良品発生低減と作業効率改善に役立つのみならず、一般の防水シートの縫製糸及び縫製方法においても広く応用しうるものである。
また、先発泡法用膨張性芯/鞘構造糸及び後発泡法用膨張性芯/鞘構造糸を上糸と下糸とに用いてもよい。更に、縫製糸の芯構造糸として紡績糸のみならずモノフィラメント糸やマルチモノフィラメント糸を用いてもよい。
また、先発泡法用膨張性芯/鞘構造糸及び後発泡法用膨張性芯/鞘構造糸を上糸と下糸とに用いてもよい。更に、縫製糸の芯構造糸として紡績糸のみならずモノフィラメント糸やマルチモノフィラメント糸を用いてもよい。
Claims (6)
- 縫製糸本体を構成する芯部構成ヤーンに、発泡性マイクロカプセルを分散した接着剤を塗布し、該発泡性マイクロカプセルが発泡しない乾燥温度条件下で乾燥して、得られる縫製糸に対し5〜25重量%接着された芯/鞘構造糸構造の縫製糸を形成せしめ、次いでシリコン樹脂又は弗素樹脂等の平滑剤を得られる縫製糸に対し0.1〜1重量%塗布付着させ乾燥して得た未発泡状態のマイクロカプセルを鞘部に持つ芯/鞘構造糸構造の発泡性縫製糸。
- 縫製糸本体を構成する芯部構成ヤーンに、発泡性マイクロカプセルを分散した接着剤を塗布して、該発泡性マイクロカプセルが得られる縫製糸に対し5〜25重量%接着された芯/鞘構造糸構造の縫製糸を形成せしめ、該芯/鞘構造糸構造の発泡性縫製糸をマイクロカプセル発泡開始温度以上に加熱し乾燥・発泡せしめ、次いでシリコン樹脂又は弗素樹脂等の平滑剤を得られる芯/鞘構造糸構造の発泡縫製糸に対し0.1〜1重量%塗布付着させ芯/鞘構造糸構造の発泡縫製糸。
- 袋状に縫製した表皮の開口部より内部に装着し、表皮内に発泡液を注入し、パッドを表皮と一体に発泡成形して製造するヘッドレスト製造法に於いて、該ヘッドレストの表皮層を形成する袋状に縫製された表皮の縫目より、注入された発泡液が発泡圧により外部に漏出し、製品の汚染を起こすことを防止するために該袋状表皮層の縫製を、芯部を形成する縫製用ミシン糸本体の外層部に発泡性マイクロカプセルを含む鞘層を接着した芯/鞘構造糸で縫製し、縫目孔を該膨張性縫製糸で密閉することにより縫目からの発泡液漏出を防止する、表皮材一体発泡成形ヘッドレスト用表皮材縫製方法。
- 請求項3に記載した表皮材一体発泡成形ヘッドレスト用表皮材縫製方法において、縫製に用いる芯/鞘構造糸が縫製糸本体を構成する芯部構成ヤーンに、発泡性マイクロカプセルを分散した接着剤を塗布し、該発泡性マイクロカプセルが発泡しない乾燥温度条件下で乾燥して、得られる縫製糸に対し5〜25重量%接着された芯/鞘構造糸を形成せしめ、次いでシリコン樹脂又は弗素樹脂等の平滑剤を得られる縫製糸に対し0.1〜1重量%塗布付着させ乾燥して得た未発泡状態のマイクロカプセルを鞘部に持つ芯/鞘構造糸構造の発泡性縫製糸を上糸或いは下糸又は、上糸/下糸ともに用いてヘッドレスト形成用袋状表皮の縫製を行い、得られるヘッドレスト形成用袋状表皮を該マイクロカプセルの発泡温度以上の温度に加熱し、鞘部構成発泡性マイクロカプセルを膨張せしめて縫目孔を該膨張性縫製糸で密閉することにより、縫目からの発泡液流出を防止する表皮材一体発泡成形ヘッドレスト用表皮材縫製方法。
- 請求項3に記載した表皮材一体発泡成形ヘッドレスト用表皮材縫製方法において、ヘッドレスト形成用袋状表皮の縫製を、縫製糸本体を構成する芯部構成ヤーンに、発泡性マイクロカプセルを分散した接着剤を塗布して、該発泡性マイクロカプセルが得られる縫製糸に対し5〜25重量%接着された芯/鞘構造糸構造の縫製糸を形成せしめ、該芯/鞘構造糸をマイクロカプセル発泡開始温度以上に加熱し乾燥・発泡せしめ、次いでシリコン樹脂(油)或いは弗素樹脂等の平滑剤を得られる芯/鞘構造糸に対し0.1〜1重量%塗布付着させ芯/鞘構造の発泡縫製糸を得、該発泡縫製糸を下糸に用いてヘッドレスト形成用袋状表皮のミシン縫製を行い、縫目を該縫製糸鞘部の発泡体の圧縮弾性により密閉することにより、縫目からの発泡液流出を防止した表皮材一体発泡成形ヘッドレスト用表皮材縫製方法。
- 請求項1又は2における芯/鞘構造糸の芯部構成ヤーンが、表皮材一体発泡成形ヘッドレスト用表皮材縫製に使用されるマルチフィラメントミシン糸又は紡績糸ミシン糸であることからなる芯/鞘構造糸構造の縫製糸。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2004103161A JP2005290570A (ja) | 2004-03-31 | 2004-03-31 | 表皮材縫製糸及びその縫製方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2004103161A JP2005290570A (ja) | 2004-03-31 | 2004-03-31 | 表皮材縫製糸及びその縫製方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2005290570A true JP2005290570A (ja) | 2005-10-20 |
Family
ID=35323826
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2004103161A Pending JP2005290570A (ja) | 2004-03-31 | 2004-03-31 | 表皮材縫製糸及びその縫製方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2005290570A (ja) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2009005035A1 (ja) | 2007-06-29 | 2009-01-08 | Mitsubishi Chemical Corporation | 蛍光体、蛍光体の製造方法、蛍光体含有組成物、並びに発光装置 |
| CN104452012A (zh) * | 2014-12-09 | 2015-03-25 | 常熟涤纶有限公司 | 涤纶缝纫线专用丝 |
-
2004
- 2004-03-31 JP JP2004103161A patent/JP2005290570A/ja active Pending
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2009005035A1 (ja) | 2007-06-29 | 2009-01-08 | Mitsubishi Chemical Corporation | 蛍光体、蛍光体の製造方法、蛍光体含有組成物、並びに発光装置 |
| CN104452012A (zh) * | 2014-12-09 | 2015-03-25 | 常熟涤纶有限公司 | 涤纶缝纫线专用丝 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0832318B1 (en) | Controlling the porosity and permeation of a web | |
| US3748217A (en) | Lined textile fabric and method of manufacture | |
| CN110983630A (zh) | 一种调温无纺布、其制备方法及应用 | |
| US3479811A (en) | Yarn and method of making the same | |
| US5698303A (en) | Controlling the porosity and permeation of a web | |
| CN101268162A (zh) | 填缝带及使用该填缝带的纤维制品 | |
| RU2677960C1 (ru) | Термофиксируемое изделие плоской формы | |
| JPH10305507A (ja) | 発泡樹脂体およびその製造方法並びに乗物用のヘッドライナー | |
| WO1996036761A9 (en) | Controlling the porosity and permeation of a web | |
| JPH0686708B2 (ja) | スエ−ド革様またはベロア革様あるいは繊維質ベロア様基質とその製法 | |
| JPH01207478A (ja) | テキスチャードスエード | |
| JP2013119688A (ja) | 熱膨張性縫製糸及びその縫製方法 | |
| US3393119A (en) | Method of making a heat sealed foam laminate and product therefrom | |
| CN1977073B (zh) | 发泡成形体以及发泡成形体的制造方法 | |
| JPH02286225A (ja) | かわ張り発泡パッドの製造法 | |
| CA2282572C (en) | A surface covering backing containing polymeric microspheres and processes of making the same | |
| JP4919855B2 (ja) | 滑り止め機能を持つダブルラッセル編地及びその製造方法 | |
| JP2018087391A (ja) | 滑り止め機能及び静電気帯電防止機能を持つダブルラッセル編地 | |
| US5954902A (en) | Controlling the porosity and permeation of a web | |
| TWI768505B (zh) | 織物車縫線的填縫結構及方法 | |
| JPS63242606A (ja) | 表皮材をもつ発泡樹脂成形体の製造方法 | |
| TWI808560B (zh) | 提高化纖填充材料保暖性能的方法及化纖填充材料 | |
| CN111619192A (zh) | 一种含气凝胶的复合材料和复合面料及其制备方法 | |
| CN117144561B (zh) | 载有不同发泡倍率微胶囊的纤维膜及其制备方法、轻质保暖面料 | |
| JPH0129697B2 (ja) |