JP2004106903A - シール装置及びptpシートの製造装置 - Google Patents
シール装置及びptpシートの製造装置 Download PDFInfo
- Publication number
- JP2004106903A JP2004106903A JP2002273282A JP2002273282A JP2004106903A JP 2004106903 A JP2004106903 A JP 2004106903A JP 2002273282 A JP2002273282 A JP 2002273282A JP 2002273282 A JP2002273282 A JP 2002273282A JP 2004106903 A JP2004106903 A JP 2004106903A
- Authority
- JP
- Japan
- Prior art keywords
- roll
- eddy current
- roll body
- sealing device
- film
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images
Landscapes
- Containers And Plastic Fillers For Packaging (AREA)
- Package Closures (AREA)
- Lining Or Joining Of Plastics Or The Like (AREA)
Abstract
【解決手段】シール装置のシールロール19は、ロール本体31及び渦電流発生手段32を備えている。ロール本体31は、鉄等の磁性体よりなりフリー回転可能に支持されている。ロール本体31中心の空洞部分に渦電流発生手段32の鉄製の固定軸42が固定されている。固定軸42は、割溝を有する鉄心43を備える。鉄心43の外周にはコイル51が巻回されている。コイル51に交流電源からの電力が供給されることにより、交流磁界が発生させられる。そして、該交流磁界がロール本体31にかけられることにより渦電流が発生させられ、かかる渦電流に基づいてロール本体31が直接加熱させられる。
【選択図】 図3
Description
【発明の属する技術分野】
本発明は、複数のポケット部が形成された包装用フィルムとカバーフィルムとを重ねてシールするシール装置、及び、該シール装置を備えたPTPシートの製造装置に関するものである。
【0002】
【従来の技術】
一般に、PTPシート(ブリスターシート)は、例えばPP(ポロプロピレン)よりなり複数のポケット部を備えた包装用フィルムと、ポケット部を塞ぐようにして包装用フィルムに取着されたアルミニウム製のカバーフィルムとを有している。なお、各ポケット部には錠剤等が充填されている。
【0003】
このようなPTPシートは、帯状の包装用フィルムにポケット部を形成し、錠剤等を充填してカバーフィルムを取着した後、シート打抜装置によって、帯状のフィルムから、打ち抜かれることにより得られる。
【0004】
前記包装用フィルムに対し、カバーフィルムを取着するに際しては、例えば次に記すようなシール装置が用いられる(例えば、特許文献1等)。
【0005】
シール装置は、フィルム受けロールとシールロールとからなる。シールロールは、互いに重ね合わされた包装用フィルム及びカバーフィルムを介して、フィルム受けロールに圧接可能となっており、両ロール間に包装用フィルム及びカバーフィルムが送り込まれるようになっている。フィルム受けロールには、包装用フィルムのポケット部を収容する複数の溝部が形成されているとともに、シールロールは発熱可能に構成されている。そして、包装用フィルム及びカバーフィルムが、両ロール間を加熱圧接状態で通過することで、包装用フィルムにカバーフィルムが取着される。
【0006】
シールロール中には、シールロール加熱用のヒータが内蔵されており、該ヒータに給電するためにシールロール軸に設けられた複数の円板状電極に、摺動ブラシが摺接し、各円板状電極及び内部のヒータ間が配線されている。
【0007】
【特許文献1】
実公昭57−58082号公報
【0008】
【発明が解決しようとする課題】
ところで、上記従来技術では、シールロール内にヒータが内蔵されている。換言すれば、ヒータが加熱されることで、その熱がシールロールに伝達される構成となっている。このため、熱伝導に時間を要するおそれがある。その結果、運転開始時に所定温度に加熱されるまでに時間を要したり、温度制御に関する遅延により、制御精度を悪化させてしまう等の課題がある。
【0009】
本発明は、上述した課題を解決するためになされたものであり、複数のポケット部が形成された包装用フィルムとカバーフィルムとを重ねてシールするシール装置、及び、該シール装置を備えたPTPシートの製造装置に関し、温度追従性に優れ、ひいては、より確実なシールの実現を可能とすることを目的とする。
【0010】
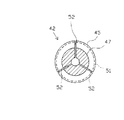
【課題を解決するための手段及び発明の効果】
上述した目的を達成しうる特徴的手段について以下に説明する。また、各手段につき、特徴的な作用及び効果を必要に応じて記載する。
【0011】
手段1.複数のポケット部が形成された包装用フィルムとカバーフィルムとを重ねて、相対向して設けられたフィルム受けロール及びシールロール間を通過させることにより、前記ポケット部内に被充填物が充填された状態でシールするシール装置であって、
前記シールロールのロール本体に対し、直接電流を流すことにより加熱することを特徴とするシール装置。
【0012】
手段1によれば、複数のポケット部が形成された包装用フィルムとカバーフィルムとが重ねられて、相対向して設けられたフィルム受けロール及びシールロール間を通過させられることにより、ポケット部内に被充填物が充填された状態で両者がシールされる。さて、手段1では、シールロールのロール本体に対し、直接電流が流されることにより加熱される。このため、一旦ヒータが加熱されて、その熱が伝達されることでシールロールが加熱されていた従来技術とは異なり、ロール本体自体がいわば発熱体となりうる。従って、ロール本体を加熱するのに要する時間を飛躍的に短縮できる。また、ロール本体の温度を所定温度に制御しようとした場合にも、所定温度に到達するまでの間に遅延が生じにくく(レスポンスがよくなり)、遅延による制御精度の悪化等の不具合を払拭できる。
【0013】
手段2.前記ロール本体は磁性体からなるとともに、前記ロール本体に交流磁界をかけることにより渦電流を発生させることの可能な渦電流発生手段を設け、当該渦電流発生手段にて発生させられる渦電流に基づいて前記ロール本体を加熱することを特徴とする手段1に記載のシール装置。
【0014】
手段2によれば、磁性体からなるロール本体に、渦電流発生手段によって交流磁界がかけられることにより渦電流が発生させられる。そして、当該渦電流に基づいてロール本体が直接加熱される。このため、上記手段1の作用がより確実に奏される。
【0015】
手段3.前記渦電流発生手段は、固定されていることを特徴とする手段2に記載のシール装置。
【0016】
手段3によれば、渦電流発生手段が固定されているため、従来の技術で説明したような回転する対象に電力を供給するための手段、例えば、円板状電極、摺動ブラシ等が不要となる。結果として、摺動ブラシの故障等の対策等が不要となり、メンテナンス性の飛躍的な向上を図ることができる。
【0017】
手段4.前記渦電流発生手段は、前記ロール本体の内部に設けられていることを特徴とする手段2又は3に記載のシール装置。
【0018】
手段4によれば、渦電流発生手段がロール本体の内部に設けられているため、ロール本体の周方向全体に加熱することができ、もってより均一な加熱を図ることができる。なお、「前記渦電流発生手段は、前記ロール本体の中心に長手方向に沿って設けられていること」としてもよい(後述する手段5においても同様)。この場合、より一層均一な加熱を図ることができる。
【0019】
手段5.複数のポケット部が形成された包装用フィルムとカバーフィルムとを重ねて、前記包装用フィルムを受けるべく前記ポケット部に対応する複数の溝部を有するフィルム受けロール、及び、該フィルム受けロールに相対向して設けられ従動回転可能なシールロール間を通過させることにより、前記ポケット部内に被充填物が充填された状態でシールするシール装置であって、
前記シールロールは、
導体からなる筒状のロール本体と、
前記ロール本体内に固定状態で設けられ、前記ロール本体に交流磁界をかけることにより渦電流を発生させることの可能な渦電流発生手段とを具備し、前記ロール本体が前記渦電流によって直接加熱されるよう構成したことを特徴とするシール装置。
【0020】
手段5によれば、複数のポケット部が形成された包装用フィルムとカバーフィルムとが重ねられて、複数の溝部を有するフィルム受けロール、及び、該フィルム受けロールに相対向して設けられ従動回転可能なシールロール間を通過させられることにより、ポケット部内に被充填物が充填された状態で両者がシールされる。さて、手段5では、前記シールロールが、導体からなる筒状のロール本体と、渦電流発生手段とを具備している。そして、渦電流発生手段にてロール本体に交流磁界がかけられ渦電流が発生させられる。かかる渦電流によって、ロール本体が直接加熱される。このため、一旦ヒータが加熱されて、その熱が伝達されることでシールロールが加熱されていた従来技術とは異なり、ロール本体自体がいわば発熱体となりうる。従って、ロール本体を加熱するのに要する時間を飛躍的に短縮できる。また、ロール本体の温度を所定温度に制御しようとした場合にも、所定温度に到達するまでの間に遅延が生じにくく(レスポンスがよくなり)、遅延による制御精度の悪化等の不具合を払拭できる。しかも、渦電流発生手段がロール本体内に固定状態で設けられているため、従来の技術で説明したような回転する対象に電力を供給するための手段、例えば、円板状電極、摺動ブラシ等が不要となる。結果として、摺動ブラシの故障等の対策等が不要となり、メンテナンス性の飛躍的な向上を図ることができる。しかも、ロール本体の周方向全体に加熱することができ、もってより均一な加熱を図ることができる。
【0021】
手段6.前記ロール本体は、磁性体からなることを特徴とする手段5に記載のシール装置。
【0022】
手段6によれば、ロール本体が磁性体からなることから、効率よく渦電流による加熱を行うことができる。
【0023】
手段7.前記渦電流発生手段は、鉄心と、該鉄心の周囲に巻回されたコイルとを具備していることを特徴とする手段2乃至6のいずれかに記載のシール装置。
【0024】
手段7によれば、渦電流発生手段は、鉄心と、該鉄心の周囲に巻回されたコイルとを具備しているため、上述した渦電流がより確実に発生させられる。
【0025】
手段8.前記鉄心が、1若しくは複数の割溝を有し、又は、積層構造を有していることを特徴とする手段7に記載のシール装置。
【0026】
渦電流発生手段が鉄心を備えていることにより、鉄心側にも渦電流が流れうる。この点、手段8によれば、鉄心が、1若しくは複数の割溝を有し、又は、積層構造を有しているため、鉄心側での渦電流の発生を極力抑制することができ、もって、より効率的にロール本体にて渦電流を発生させることができる。結果として、エネルギー効率の飛躍的な向上を図ることができる。
【0027】
手段9.少なくとも前記ロール本体の表面温度又はそれに準ずる温度を計測可能な温度計測手段と、
前記温度計測手段にて計測された温度に基づき、前記コイルへ供給する電力又は周波数を制御する制御手段と
を設けたことを特徴とする手段7又は8に記載のシール装置。
【0028】
手段9によれば、温度計測手段により、少なくともロール本体の表面温度又はそれに準ずる温度が計測される。また、温度計測手段にて計測された温度に基づき、制御手段により、コイルへ供給する電力又は周波数が制御される。このように、ロール本体の表面温度がフィードバック制御されるのであるが、上述したとおり、温度制御に関するレスポンス性に優れるため、より正確な制御が実行される。具体的には、所望とする温度に速やかに近づけることができ、制御中においては、実際の温度が、所望とする温度から大きく逸脱してしまうことがない。なお、さらに、「外部入力操作により、所望とするロール本体の表面温度を設定可能な温度設定手段」を設けることとしてもよく、この場合、「前記温度計測手段にて計測された温度、及び、前記温度設定手段にて設定された温度に基づき、前記コイルへ供給する電力又は周波数を制御する制御手段」としてもよい。
【0029】
手段10.前記ロール本体に、気液二相の熱媒体を充填したジャケット室を設けたことを特徴とする手段1乃至9のいずれかに記載のシール装置。
【0030】
手段10によれば、ロール本体の各部位において仮に温度差が生じた場合でも、低温部においては前記熱媒体が凝縮して該低温部に凝縮潜熱が与えられ、高温部においては熱媒体が蒸発潜熱が奪われる。このため、ロール本体における温度差が低減され、ひいては、温度の均一化が図られる。
【0031】
手段11.前記ロール本体に、熱媒体を封入したヒートパイプを着脱可能に挿着したことを特徴とする手段1乃至10のいずれかに記載のシール装置。
【0032】
手段11によれば、基本的には、手段10と同様の作用効果、つまり、ロール本体の温度の均一化を図ることができるという作用効果が奏される。また、ヒートパイプが着脱可能となっているため、所定時にはヒートパイプの交換等を容易に行うことができ、メンテナンス性の向上を図ることができる。
【0033】
手段12.前記被充填物が錠剤であり、かつ、手段1乃至11のいずれかに記載のシール装置を具備してなるPTPシートの製造装置。
【0034】
手段12によれば、上記各作用効果が奏されることにより、PTPシートを安定して生産することができる。
【0035】
【発明の実施の形態】
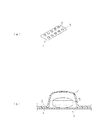
以下、一実施の形態について、図面を参照しつつ説明する。図1(a),(b)に示すように、PTPシート(ブリスターシート)1は、例えばPP(ポロプロピレン)よりなり複数のポケット部2を備えた包装用フィルム3と、ポケット部2を塞ぐようにして包装用フィルム3に取着されたアルミニウム製のカバーフィルム4とを有している。各ポケット部2には充填物としての錠剤5が1つずつ収容されている。本実施の形態では、PTPシート1は、帯状の包装用フィルム3及びカバーフィルム4から形成された帯状のPTPフィルム6(図2参照)が打抜かれることで、シート状に製造されている。
【0036】
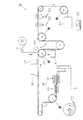
次に、上記のように構成されてなるPTPシート1を製造するためのPTP包装機10(PTPシートの製造装置)の概略について、図2に基づき説明する。
【0037】
帯状の包装用フィルム3は、最上流側においてロール状に巻回されている。包装用フィルム3は、上述したようにPP等の比較的硬質で所定の剛性を有する合成樹脂によって構成され(PVC等の他の熱可塑性樹脂材料により構成してもよい)、透明又は半透明を呈している。
【0038】
ロール状に巻回された包装用フィルム3は、間欠的に搬送されるようになっており、包装用フィルム3の搬送経路に沿って、加熱手段12とポケット成形手段13とが順に並設されている。これら加熱手段12及びポケット成形手段13によって、ポケット部形成装置14が構成されている。そして、加熱装置12によって包装用フィルム3が部分的に加熱されて、該包装用フィルム3が比較的柔軟になった状態において、ポケット成形手段13によって包装用フィルム3にポケット部2が成形される。なお、このポケット部2の成形は、包装用フィルム3の搬送動作間のインターバルの際に行われる。
【0039】
ポケット部2が形成された包装用フィルム3の移送経路に沿って、ポケット部2に錠剤5を自動的に充填する錠剤投入装置16、検査装置17、シール装置30(フィルム受けロール18)が配設されている。錠剤投入装置16は、シャッタを開くことで錠剤5を落下させるものであり、このシャッタが開放した時に各ポケット部2に錠剤5が投入される。
【0040】
検査装置17は、錠剤5が各ポケット部2に確実に充填されているか否か、また錠剤5の異常の有無、異物混入の有無等の検査を行うためのものである。該検査装置17は、ポケット部2の開口側からの検査を行う。
【0041】
一方、帯状に形成されたカバーフィルム4は、ロール状に巻回されている。ロール状に巻回されたカバーフィルム4の引出し端は、前記シール装置30(フィルム受けロール18)の方へと案内されている。シール装置30は、フィルム受けロール18とシールロール19とを備える。フィルム受けロール18には、シールロール19が圧接可能となっており、両ロール18,19間に包装用フィルム3及びカバーフィルム4が送り込まれるようになっている。そして、包装用フィルム3及びカバーフィルム4が、両ロール18,19間を加熱圧接状態で通過することで、カバーフィルム4のシーラントが熱溶着される。これにより、包装用フィルム3にカバーフィルム4が取着され、もって錠剤5が各ポケット部2に充填されたPTPフィルム6が製造される。なお、本実施の形態では、フィルム受けロール18がモータによって回転駆動されるようになっており、シールロール19は、前記フィルム受けロール18の回転に追従して従動回転されるようになっている。また、フィルム受けロール18の表面には、前記包装用フィルム3のポケット部2を収容可能な複数の溝部が形成されており、前記シールに際しポケット部2が潰れてしまわないようになっている。
【0042】
フィルム受けロール18の下流ではPTPフィルム6移送経路に沿って、錠剤等の異常の有無、異物混入の有無等の検査を行うための検査装置21が配設されている。この検査装置21はポケット部2の突出面側からの検査を行うものである。従って、検査装置17による検査と相俟って、PTPフィルム6の表裏両面側からの検査を実行することができるようになっている。なお、各検査装置17,21によって不良品判定された場合、その不良品判定となったPTPシートは、図示しない不良シート排出機構によって別途排出される。
【0043】
検査装置21の下流ではPTPフィルム6の移送経路に沿って、スリット成形装置22、刻印装置23及びシート打抜装置24が順に配設されている。スリット成形装置22は、PTPフィルム6の所定位置にスリットを形成する機能を有する。刻印装置23はPTPフィルム6の所定位置にロットナンバー等の識別情報を示す刻印を付す機能を有する。シート打抜装置24は、PTPフィルム6をPTPシート1単位に打抜く機能を有する。なお、PTPフィルム6は、シート幅に合わせて間欠的に移送される。したがって、シート打抜装置24によるPTPシート1の打ち抜きは、PTPフィルム6の移送のインターバルに行われる。シート打抜装置24の下側には、シート打抜装置24から落下するPTPシート1を貯留するための完成品用ホッパ25が設けられている。
【0044】
PTP包装機10の概略は以上のとおりであるが、以下においては、シール装置30、特にシールロール19について、より具体的に説明する。
【0045】
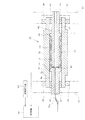
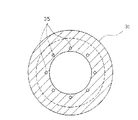
図3は、本実施の形態におけるシールロール19等の構成を示す断面模式図である。同図に示すように、シールロール19は、ロール本体31及び渦電流発生手段32を備えている。ロール本体31は、導体よりなるが、導体かつ磁性体である鉄などがより適している。また、ロール本体31は、基台33に対し、ベアリング34を介してフリー回転可能に支持されている。さらに、ロール本体31は、略円筒状をなし、その中心部分は空洞となっている。該空洞部分近傍には、複数本のジャケット室35が軸心方向に沿って形成されている(図6参照)。該ジャケット室35には、気液二相の熱媒体が充填されている。
【0046】
前記ロール本体31中心の空洞部分に、前記渦電流発生手段32が設けられている。より詳しくは、渦電流発生手段32は、中心に中空孔41の形成された鉄製の固定軸42を備えている。また、固定軸42は、長手方向中心に位置する鉄心43と、鉄心43の両端に形成された拡径状の一対の端板44,45と、端板44,45よりも端部側に位置する一対の支持ロッド46,47とが一体形成されることによって構成されている。本実施の形態では、これら43〜47が一体形成されているが、鉄心43及び端板44,45と、支持ロッド46,47とをそれぞれ別体で構成しても差し支えない。鉄心43には、該鉄心43外周と前記中空孔41とを連通する連通孔48が形成されている。
【0047】
本実施の形態では、支持ロッド46,47と、ロール本体31の空洞内壁部分との間にベアリング49が介設されているとともに、両支持ロッド46,47は、基台33に対し固定されている。従って、固定軸42は常に不動となっているのに対し、ロール本体31は固定軸42に対し相対回転可能となっている。
【0048】
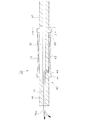
図4に示すように、前記鉄心43の外周には、電磁線輪、すなわち、コイル51が巻回されており、その端部のリード線51aは、前記連通孔48及び中空孔41を通って一方の支持ロッド46の外部へと導出されている。なお、前記端板44,45及び鉄心43には、複数の(本実施の形態では3つの)割溝52が形成されている(図5参照)。かかる割溝52の存在により、後述する渦電流が鉄心43側に発生するのが抑制されるようになっている。
【0049】
本実施の形態では、前記コイル51(リード線51a)に交流電源からの電力が供給されることにより、交流磁界が発生させられる。そして、該交流磁界がロール本体31にかけられることにより渦電流が発生させられるようになっている。かかる渦電流に基づいてロール本体31が直接加熱させられるようになっている。かかる意味から、渦電流発生手段32は、主として鉄心43及びコイル51によって構成されているともいえる。
【0050】
また、図3に示すように、本実施の形態では、ロール本体31の温度を制御するための機構が設けられている。すなわち、ロール本体31の表面近傍には、熱電対からなる温度計測手段61が設けられている。また、外部から、温度条件等に関する情報を入力操作可能な温度設定手段62が設けられている。制御装置60の入力側には、少なくとも前記温度計測手段61及び温度設定手段62が接続されているとともに、制御装置60の出力側は、前記リード線51aに接続されている。制御装置60は、上記温度計測手段61及び温度設定手段62からの信号に基づいて、各種演算等を実行するとともに、リード線51aに供給される電力(より詳しくは、電圧及び電流のうち少なくとも一方)を制御する。
【0051】
次に、上記のように構成されてなるシール装置30、特にシールロール19における作用効果について説明する。
【0052】
本実施の形態では、シールロール19が、磁性体からなる筒状のロール本体31と、渦電流発生手段32とを具備している。そして、渦電流発生手段32にてロール本体31に交流磁界がかけられ渦電流が発生させられる。かかる渦電流によって、ロール本体31が直接加熱される。このため、一旦ヒータが加熱された上で、その熱が伝達されることでシールロールが加熱されていた従来技術とは異なり、ロール本体31自体がいわば発熱体となりうる。従って、ロール本体31を加熱するのに要する時間を飛躍的に短縮できる。
【0053】
また、本実施の形態では、制御装置60によってロール本体31の表面温度がフィードバック制御されるのであるが、かかる場合に、速やかに所定温度に到達させることができ、制御中においては、実際の温度が、所望とする温度から大きく逸脱してしまうことがない。このように、シールロール19が温度追従性に優れることで、より確実なシールの実現を図ることができる。
【0054】
さらに、渦電流発生手段32がロール本体31内に固定状態で設けられているため、従来の技術で説明したような回転する対象に電力を供給するための手段、例えば、円板状電極、摺動ブラシ等が不要となる。結果として、摺動ブラシの故障等の対策等が不要となり、メンテナンス性の飛躍的な向上を図ることができる。しかも、ロール本体31の周方向全体に加熱することができ、もってより均一な加熱を図ることができる。
【0055】
併せて、ロール本体31内には、気液二相の熱媒体を充填したジャケット室35が設けられている。このため、ロール本体31の表面部位において仮に温度差が生じた場合でも、低温部においては熱媒体が凝縮して該低温部に凝縮潜熱が与えられ、高温部においては熱媒体が蒸発潜熱が奪われる。このため、ロール本体31表面における温度差が低減され、ひいては、温度の一層の均一化を図ることができる。
【0056】
加えて、本実施の形態の渦電流発生手段32が内部に鉄心43を備えており、該鉄心43側にも渦電流が流れることが懸念されるところ、本実施の形態では、前記鉄心43が複数の割溝52を有している。このため、鉄心43側での渦電流の発生を極力抑制することができ、もって、より効率的に外周側のロール本体31にて渦電流を発生させることができる。結果として、エネルギー効率の飛躍的な向上を図ることができる。
【0057】
なお、上述した実施の形態の記載内容に限定されることなく、例えば次のように実施してもよい。
【0058】
(a)上記実施の形態では、ロール本体31内に気液二相の熱媒体を充填したジャケット室35を設けることとしているが、かかるジャケット室35を省略する構成としてもよい。また、ジャケット室35に代えて、熱媒体を封入したヒートパイプを着脱可能に挿着することとしてもよい。このような構成とすることで、熱媒体が洩れたりする等の所定時には、ヒートパイプの交換等を容易に行うことができ、メンテナンス性の向上を図ることができる。
【0059】
(b)錠剤5に代えて、他の充填物、例えば食品等を充填することとしてもよい。
【0060】
(c)上記実施の形態では、鉄心43に複数の割溝52を設けることとしているが、割溝52の数については特に限定されるものではなく、例えば1つであってもよい。また、割溝52を省略してもよい。
【0061】
(d)また、割溝52を設けることに代えて、積層タイプの鉄心を採用することとしてもよい。このように構成することによっても鉄心側に渦電流が発生するのを抑制することができる。
【0062】
(e)上記実施の形態では、制御装置60は、リード線51aに供給される電圧及び電流のうち少なくとも一方を制御するようになっているが、周波数を制御することとしてもよい。
【0063】
(f)前記ロール本体31を鉄以外の他の磁性体(例えばニッケルや、各種合金等)により構成してもよい。
【図面の簡単な説明】
【図1】一実施の形態にかかる図であって、(a)はPTPシートを示す斜視図であり、(b)はPTPシートを示す部分拡大断面図である。
【図2】PTP包装機の概略構成を説明するための模式図である。
【図3】シールロールの構造及び電気的構成を説明するための断面図である。
【図4】渦電流発生手段等を示す断面図である。
【図5】図4のJ−J線断面図である。
【図6】ロール本体を示す断面図である。
【符号の説明】
1…PTPシート、2…ポケット部、3…包装用フィルム、4…カバーフィルム、5…充填物としての錠剤、6…PTPフィルム、10…PTPシートの製造装置としてのPTP包装機、18…フィルム受けロール、19…シールロール、30…シール装置、31…ロール本体、32…渦電流発生手段、35…ジャケット室、43…鉄心、51…コイル、60…制御装置、61…温度計測手段、62…温度設定手段。
Claims (12)
- 複数のポケット部が形成された包装用フィルムとカバーフィルムとを重ねて、相対向して設けられたフィルム受けロール及びシールロール間を通過させることにより、前記ポケット部内に被充填物が充填された状態でシールするシール装置であって、
前記シールロールのロール本体に対し、直接電流を流すことにより加熱することを特徴とするシール装置。 - 前記ロール本体は磁性体からなるとともに、前記ロール本体に交流磁界をかけることにより渦電流を発生させることの可能な渦電流発生手段を設け、当該渦電流発生手段にて発生させられる渦電流に基づいて前記ロール本体を加熱することを特徴とする請求項1に記載のシール装置。
- 前記渦電流発生手段は、固定されていることを特徴とする請求項2に記載のシール装置。
- 前記渦電流発生手段は、前記ロール本体の内部に設けられていることを特徴とする請求項2又は3に記載のシール装置。
- 複数のポケット部が形成された包装用フィルムとカバーフィルムとを重ねて、前記包装用フィルムを受けるべく前記ポケット部に対応する複数の溝部を有するフィルム受けロール、及び、該フィルム受けロールに相対向して設けられ従動回転可能なシールロール間を通過させることにより、前記ポケット部内に被充填物が充填された状態でシールするシール装置であって、
前記シールロールは、
導体からなる筒状のロール本体と、
前記ロール本体内に固定状態で設けられ、前記ロール本体に交流磁界をかけることにより渦電流を発生させることの可能な渦電流発生手段とを具備し、前記ロール本体が前記渦電流によって直接加熱されるよう構成したことを特徴とするシール装置。 - 前記ロール本体は、磁性体からなることを特徴とする請求項5に記載のシール装置。
- 前記渦電流発生手段は、鉄心と、該鉄心の周囲に巻回されたコイルとを具備していることを特徴とする請求項2乃至6のいずれかに記載のシール装置。
- 前記鉄心が、1若しくは複数の割溝を有し、又は、積層構造を有していることを特徴とする請求項7に記載のシール装置。
- 少なくとも前記ロール本体の表面温度又はそれに準ずる温度を計測可能な温度計測手段と、
前記温度計測手段にて計測された温度に基づき、前記コイルへ供給する電力又は周波数を制御する制御手段と
を設けたことを特徴とする請求項7又は8に記載のシール装置。 - 前記ロール本体に、気液二相の熱媒体を充填したジャケット室を設けたことを特徴とする請求項1乃至9のいずれかに記載のシール装置。
- 前記ロール本体に、熱媒体を封入したヒートパイプを着脱可能に挿着したことを特徴とする請求項1乃至10のいずれかに記載のシール装置。
- 前記被充填物が錠剤であり、かつ、請求項1乃至11のいずれかに記載のシール装置を具備してなるPTPシートの製造装置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002273282A JP2004106903A (ja) | 2002-09-19 | 2002-09-19 | シール装置及びptpシートの製造装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002273282A JP2004106903A (ja) | 2002-09-19 | 2002-09-19 | シール装置及びptpシートの製造装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2004106903A true JP2004106903A (ja) | 2004-04-08 |
Family
ID=32270072
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2002273282A Pending JP2004106903A (ja) | 2002-09-19 | 2002-09-19 | シール装置及びptpシートの製造装置 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2004106903A (ja) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2007136932A (ja) * | 2005-11-21 | 2007-06-07 | Hitachi Aic Inc | 熱圧着用ローラ |
| JP2008213877A (ja) * | 2007-03-02 | 2008-09-18 | Gunze Ltd | ロータリカッタ、及び製袋装置 |
| KR101854317B1 (ko) | 2015-01-27 | 2018-05-03 | 시케이디 가부시키가이샤 | 포켓 성형 장치 및 블리스터 포장기 |
-
2002
- 2002-09-19 JP JP2002273282A patent/JP2004106903A/ja active Pending
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2007136932A (ja) * | 2005-11-21 | 2007-06-07 | Hitachi Aic Inc | 熱圧着用ローラ |
| JP2008213877A (ja) * | 2007-03-02 | 2008-09-18 | Gunze Ltd | ロータリカッタ、及び製袋装置 |
| KR101854317B1 (ko) | 2015-01-27 | 2018-05-03 | 시케이디 가부시키가이샤 | 포켓 성형 장치 및 블리스터 포장기 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US8434536B2 (en) | Heat-seal system and method | |
| US6657165B1 (en) | Sealing system for forming thermal seals and method of operation thereof | |
| US12428187B2 (en) | Impulse heat sealing of a heat-sealable film material | |
| US12059848B2 (en) | Production of collapsible pouches having a fitment | |
| KR20090128538A (ko) | 용기의 히트 실링 방법 및 그 장치 | |
| RU2233776C2 (ru) | Способ и машина для обертывания изделия, в частности, пачки сигарет в лист термосвариваемого оберточного материала | |
| JP2022147660A (ja) | 充填包装機 | |
| JP3333925B2 (ja) | 製袋充填包装機における縦シール装置 | |
| EP4003704B1 (en) | Production of collapsible pouches | |
| US7059105B2 (en) | Continuous wrapping machine and continuous wrapping method of magnetic powder | |
| ES2555217T3 (es) | Dispositivo y procedimiento de termosellado para máquinas de embalaje, y máquina de embalaje que comprende dicho dispositivo | |
| JPH07319312A (ja) | 誘導加熱定着装置 | |
| JP2019182507A (ja) | 充填包装機および充填包装機の温度制御方法 | |
| ITBO970354A1 (it) | Metodo e dispositivo per la saldatura di porzioni determinate di incar ti di materiali termosaldabile di prodotti. | |
| JP4448061B2 (ja) | シール装置及びptpシートの製造装置 | |
| JP7860596B2 (ja) | 製袋充填包装機 | |
| KR101133826B1 (ko) | 롤러장치 | |
| CN210734566U (zh) | 一种针灸针包装机 | |
| JP2003104327A (ja) | 製袋充填機における縦シール装置 | |
| CN221794159U (zh) | 一种用于食品包装袋印刷机的双面烘干装置 | |
| JP3046585U (ja) | 包装用フイルムの溶着装置 | |
| WO2012055414A1 (en) | A method and an apparatus for welding two sheetings of hot-weldable materials to each other | |
| KR200303734Y1 (ko) | 직물지 가공용 롤러의 가열장치 | |
| CN211001986U (zh) | 一种高效自动化的针灸针包装机 | |
| KR100453385B1 (ko) | 직물지 가공용 롤러의 가열장치 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20041101 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20041207 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20050112 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20050222 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20050310 |
|
| A911 | Transfer of reconsideration by examiner before appeal (zenchi) |
Free format text: JAPANESE INTERMEDIATE CODE: A911 Effective date: 20050318 |
|
| A912 | Removal of reconsideration by examiner before appeal (zenchi) |
Free format text: JAPANESE INTERMEDIATE CODE: A912 Effective date: 20050408 |