EP4309545B1 - Bürstenherstellungsmaschine - Google Patents
Bürstenherstellungsmaschine Download PDFInfo
- Publication number
- EP4309545B1 EP4309545B1 EP23175571.1A EP23175571A EP4309545B1 EP 4309545 B1 EP4309545 B1 EP 4309545B1 EP 23175571 A EP23175571 A EP 23175571A EP 4309545 B1 EP4309545 B1 EP 4309545B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- brush
- clamping
- holding element
- production machine
- holding
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images
Classifications
-
- A—HUMAN NECESSITIES
- A46—BRUSHWARE
- A46D—MANUFACTURE OF BRUSHES
- A46D3/00—Preparing, i.e. Manufacturing brush bodies
- A46D3/04—Machines for inserting or fixing bristles in bodies
-
- A—HUMAN NECESSITIES
- A46—BRUSHWARE
- A46D—MANUFACTURE OF BRUSHES
- A46D3/00—Preparing, i.e. Manufacturing brush bodies
- A46D3/04—Machines for inserting or fixing bristles in bodies
- A46D3/042—Machines for inserting or fixing bristles in bodies for fixing bristles using an anchor or staple
-
- A—HUMAN NECESSITIES
- A46—BRUSHWARE
- A46D—MANUFACTURE OF BRUSHES
- A46D3/00—Preparing, i.e. Manufacturing brush bodies
- A46D3/08—Parts of brush-making machines
- A46D3/087—Holders or supports for brush bodies
Definitions
- Such a brush manufacturing machine is known from the publication EN 10 2017 123 900 A1 known and has proven itself in practice.
- the support of the brush bodies allows the tension drum to be operated at comparatively high speeds.
- the swivel drive can not only be used to swivel the clamping positions of the tensioning drum in the processing position for processing brush bodies clamped thereon around the swivel axis, but also to move at least one holding element from its holding position into its processing position.
- the actuating mechanism has a control cam and at least one control cam as transmission elements.
- the control cam can be pivoted with the actuator and the control cam can be connected to the at least one holding element in such a way that a pivoting movement of the control cam caused by the actuator of the actuating mechanism can be converted into a linear movement of the holding element from its holding position to its processing position.
- the adjusting mechanism has at least one clamping plate that can be pivoted on the tensioning drum. At least one clamping position and/or the previously mentioned control cam can be formed on the clamping plate.
- the clamping plate can be pivoted with the actuator of the adjusting mechanism and can function as a transmission element of the adjusting mechanism.
- the actuator of the adjusting mechanism can, in particular in this context, be a pivot drive of the brush manufacturing machine, which is also used for the pivoting movement of the clamping positions located in the processing position on the tensioning drum.
- the adjusting mechanism has a cam disk that can be rotated with the actuator and on which the aforementioned control cam is formed.
- the control cam of the cam disk can have a depression.
- the holding element can also be arranged in its holding position here when a control cam of the adjusting mechanism is positioned in the depression of the control cam.
- the clamping stations can be rotatable on the clamping drum about a pivot axis that can be transverse or is aligned at right angles to the rotation axis of the tensioning drum.
- Two or more clamping positions can also be arranged on one flank of the tensioning drum.
- a holding element can be assigned to each clamping position. It is also possible to assign a holding element to two or more clamping positions, especially if the clamping positions are arranged together on one flank of the tensioning drum.
- the invention relates to improvements in the technical field of brush manufacturing machines.
- a brush manufacturing machine with a tensioning drum and at least one processing tool is proposed.
- Several clamping positions for brush bodies are provided on the tensioning drum, distributed around a rotation axis of the tensioning drum.
- the brush manufacturing machine has at least one holding element, which is designed to support a free section of a brush body, which is clamped at a clamping position of the tensioning drum, at least during a rotation of the tensioning drum about its rotation axis against centrifugal forces acting on the free section.
- the brush manufacturing machine according to the invention has an adjusting mechanism.
- Each of the brush manufacturing machines 1 shown has a holding element 6 that can be moved between a processing position and a holding position for each of the four pairs of clamping stations 4.
- the four holding elements 6 are designed to support free sections 7 of brush bodies 5 that are clamped at the clamping stations 4 of the tensioning drum 2 during rotation of the tensioning drum 2 about its axis of rotation R against centrifugal forces acting on the free sections 7 when the holding elements 6 are arranged in their holding position on the brush bodies 5.
- the respective adjusting mechanism 8 is further configured to move the holding elements 6 from their holding position into their processing position when the clamping positions 4 are located at a position 10 facing away from the processing position 9.
- the facing away position 10 is arranged on a side of the clamping drum 2 that faces away from the processing position 9.
- Each actuating mechanism 8 shown has an actuator 12 for moving the holding elements 6 from their holding position to their processing position.
- the actuator 12 of the adjusting mechanism 8 is simultaneously also the swivel drive 11 with which the clamping stations 4 can be swiveled about the swivel axis S in the processing position 9 on the tensioning drum 2.
- brush manufacturing machine 1 is used as actuator 12 of the A separate linear drive 13 is provided for the adjusting mechanism 8.
- This brush manufacturing machine 1 thus has a swivel drive 11 for the swivel movement of the clamping positions 4 in the processing position 9 and a linear drive 13 as an actuator 12 for the movement of the holding elements 6.
- the respective actuator 12 of the actuating mechanism 8 can be detachably coupled to the holding elements 6.
- the respective actuator 12 is coupled to a holding element 6 when the two clamping positions 4 to which the holding element 6 is assigned are arranged in the processing position 9 or in the position 10 facing away from the processing position 9.
- the actuating mechanism 8 has a plurality of transmission elements 14, namely control cams 15 and control cams 16.
- the control cams 15 can be pivoted with the actuator 12 and the control cams 16 are connected to the holding elements 6 in such a way that a pivoting movement of the control cams 15 caused by the actuator 12 can be converted into a linear movement of the holding elements 6 from their holding position to their processing position.
- Brush manufacturing machine 1 has an actuating mechanism 8 which comprises a control cam 15 and a control cam 16 as transmission elements 14.
- the control cam 15 can be pivoted with the actuator 12, namely the pivot drive 11 of the brush manufacturing machine 1 for the pivoting movement of the clamping positions 4, and the control cam 16 is connected or can be connected with the holding elements 6 in such a way that a pivoting movement of the control cam 15 caused by the actuator 12 can be converted into a linear movement of the holding elements 6 arranged at least in the processing position 9 and in the facing away position 10 from their holding position to their processing position.
- the transmission elements 14 of this brush manufacturing machine 1 form a type of transmission gear which enables a rapid movement of the holding elements 6 into their processing position.
- Each control cam 15 has a depression 17. If the control cam 16 is arranged in the depression 17, at least one of the holding elements 6 is in its holding position. In the Figures 1 and 2 or 6 and 7, all holding elements 6 are arranged in their holding position when the control cam 16 is in the depression 17 of the control curve 15.
- the adjusting mechanism 8 on the tensioning drum 2 has a total of four clamping plates 18, which can be pivoted about the previously mentioned pivot axis S on the tensioning drum 2 with the aid of the pivot drive 11, which simultaneously also functions as the actuator 12 of the adjusting mechanism 8, when the clamping plates 18 are arranged in the processing position 9.
- Two clamping positions 4 are formed on each clamping plate 18, thus for a total of two brush bodies 5.
- the retaining elements 6 of the Figures 1 and 2 Each have a control cam 16.
- This control cam 16 interacts with the control curve 15 of the respective clamping plate 18. If the control cam 16 of the respective holding element 6 is arranged in the depression 17 of the control curve 15 of the clamping plate 18 assigned to it, the holding element 6 is in its holding position. In the holding position, the holding element 6 supports free sections 7 of the two brush bodies 5 clamped on the clamping plate 18 and its clamping positions 4.
- the adjusting mechanism 8 comprises a cam disk 19 which can be rotated with the actuator 12.
- a control cam 15 is formed on the cam disk 19, which also has a depression 17.
- the adjusting mechanism 8 of this brush manufacturing machine 1 also comprises a control cam 16. If the control cam 16 is arranged in the depression 17 of the control cam 15 on the cam disk 19, as is Figure 6 shows, the holding element 6 arranged in the processing position 9 and the position 10 facing away from the processing position 9 are in their holding position on the free sections 7 of the brush bodies 5.
- the cam disk 19 is also rotated together with the control cam 15.
- the control cam 16 moves from the depression 17 of the control cam 15 to a position on a larger circumference of the cam disk 19 that is further away from the center of rotation of the cam disk 19 than its position in the depression 17.
- the movement carried out by the control cam 16 is transmitted via transmission elements 14 of the actuating mechanism 8 to the holding element 6 located in the processing position 9 on the one hand and to the holding element 6 located in the facing away position 10 on the other hand in such a way that these two holding elements 6 are moved from their holding position to their processing position.
- Figure 7 shows two of the 4 holding elements 6 in their disengaged machining position.
- the brush manufacturing machine 1 shown has the tension drum 2 a total of four pivoting clamping plates 18, on each of which two of the clamping positions 4 are arranged. This brush manufacturing machine 1 also has a total of eight clamping positions 4, which are distributed in pairs across four clamping plates 18.
- the Figures 3-5 on the one hand and 6 and 7 on the other hand have adjusting mechanisms 8 which have transmission levers 20 as transmission elements 14. Holding elements 6 can be connected at least temporarily to the transmission levers 20 in order to transmit a movement of the actuator 12 to the holding elements 6.
- the control cam 16 is arranged on the transmission element 14 designed as a transmission lever 20 and is rotatably mounted there.
- All holding elements 6 of the brush manufacturing machines 1 shown can be moved between their holding position and their processing position by a linear movement that is aligned parallel to the rotation axis R of the respective tensioning drum 2.
- the holding elements 6 are arranged on the tensioning drums 2 of the brush manufacturing machines 1 in such a way that they can be moved along with the tensioning drums 2. This means that the holding elements 6 are rotated about their rotation axis R when the tensioning drum 2 rotates.
- All holding elements 6 are angle-shaped and can therefore also be referred to as holding angles.
- the Holding elements 6 each have a support leg 21 and a guide leg 28.
- the support legs 21 are aligned transversely or at right angles to the rotation axes R of the tensioning drums 2 and to the guide legs 28.
- the support legs 21 have a number of support recesses 22 that correspond to the number of clamping positions 4 to which the holding elements 6 are assigned.
- each support leg 21 has two support recesses 22.
- the support recesses 22 serve to accommodate free ends of free sections 7 of the brush bodies 5 clamped at the clamping positions 4.
- the holding elements 6 are mounted on the tensioning drums 2 in a linearly displaceable manner via their guide legs 28.
- the respective processing tool 3 of the brush manufacturing machine 1 is a stuffing tool.
- the tensioning drums 2 can also be automatically adjusted in up to three axes aligned at right angles to one another using a drive device 23 of the respective brush manufacturing machine 1. This increases the variability in the processing of the brush bodies 5 clamped at the clamping stations 4. With the help of the drive device 23, the tensioning drum 2 can also be rotated about its axis of rotation R.
- Each brush manufacturing machine 1 has a bundle separator 24.
- the bundle separators 24 serve to pick out bristle bundles from a supply of loose bristle filaments.
- each of the brush manufacturing machines 1 has a magazine 25 from which the bundle separators 24 can pick out the bristle filaments in bundles and transfer them to the processing tool 3, namely the stuffing tool. With the help of the stuffing tool, the bristle bundles can then be placed together with fastening anchors in bundle receiving holes of the Brush body 5 can be plugged in.
Landscapes
- Engineering & Computer Science (AREA)
- Manufacturing & Machinery (AREA)
- Finish Polishing, Edge Sharpening, And Grinding By Specific Grinding Devices (AREA)
- Brushes (AREA)
Description
- Die Erfindung betrifft eine Bürstenherstellungsmaschine mit einer Spanntrommel und zumindest einem Bearbeitungswerkzeug, insbesondere einem Stopfwerkzeug, wobei die Spanntrommel mehrere um eine Rotationsachse der Spanntrommel verteilt angeordnete Spannplätze für Bürstenkörper und die Bürstenherstellungsmaschine wenigstens ein Halteelement aufweist, das dazu eingerichtet ist, einen freien Abschnitt eines Bürstenkörpers, der an einem Spannplatz der Spanntrommel aufgespannt ist, zumindest während einer Drehung der Spanntrommel um ihre Rotationsachse gegen dabei auf den freien Abschnitt wirkende Fliehkräfte abzustützen.
- Eine derartige Bürstenherstellungsmaschine ist aus der Druckschrift
DE 10 2017 123 900 A1 vorbekannt und hat sich in der Praxis bewährt. Die Abstützung der Bürstenkörper erlaubt den Betrieb der Spanntrommel auch mit vergleichsweise hohen Drehzahlen. - Allerdings können die Halteelemente der vorbekannten Bürstenherstellungsmaschine eine komplexe Bearbeitung der an den Spannplätzen der Spanntrommel aufgespannten Bürstenkörper erschweren.
- Aufgabe der Erfindung ist es daher, eine Bürstenherstellungsmaschine der eingangs genannten Art bereitzustellen, die einerseits eine zuverlässige Abstützung von Bürstenkörpern bei einer Rotation der Spanntrommel und andererseits auch eine komplexe Bearbeitung der Bürstenkörper erlaubt.
- Zur Lösung der Aufgabe wird eine Bürstenherstellungsmaschine mit den Merkmalen des Anspruchs 1 vorgeschlagen. Insbesondere wird zur Lösung der Aufgabe bei einer Bürstenherstellungsmaschine der eingangs genannten Art vorgeschlagen, dass die Bürstenherstellungsmaschine einen Stellmechanismus aufweist, der dazu eingerichtet ist, das zumindest eine Halteelement bei in einer Bearbeitungsposition befindlichem Spannplatz aus einer Haltestellung in eine von dem Spannplatz entfernte Bearbeitungsstellung zu bewegen. In der Haltestellung kann das Halteelement dem Spannplatz angenähert sein und bei Gebrauch der Bürstenherstellung einen freien Abschnitt zumindest eines Bürstenkörpers abstützen. Auf diese Weise ist es möglich, das zumindest eine Halteelement dann, wenn der von ihm abgestützte Bürstenkörper in der Bearbeitungsposition angelangt und die Drehung der Spanntrommel abgeschlossen ist, in die Bearbeitungsstellung zu bewegen und den Bürstenkörper freizugeben. So kann der Bürstenkörper ohne Einschränkung durch das zumindest eine Halteelement bearbeitet werden.
- Die Bürstenherstellungsmaschine weist erfindungsgemäß einen Schwenkantrieb auf, der dazu eingerichtet ist, einen in Bearbeitungsposition befindlichen Spannplatz der Spanntrommel um eine Schwenkachse zu schwenken. Hierbei ist die Schwenkachse quer oder rechtwinklig zu der Rotationsachse der Spanntrommel ausgerichtet.
- Mithilfe des Schwenkantriebs ist es möglich, den auf dem in Bearbeitungsposition befindlichen Spannplatz aufgespannten Bürstenkörper während seiner Bearbeitung in eine für die Bearbeitung gewünschte Position zu schwenken. Dies ist insbesondere dann von Vorteil, wenn als Bearbeitungswerkzeug der Bürstenherstellungsmaschine ein Stopfwerkzeug vorgesehen ist, mit dem Borstenbündel in unterschiedlichen Ausrichtungen eingestopft werden sollen.
- Bei einer Ausführungsform der Bürstenherstellungsmaschine ist vorgesehen, dass der Stellmechanismus einen Stellantrieb zur Bewegung des zumindest einen Halteelements aus seiner Haltestellung in seine Bearbeitungsstellung aufweist. Der Stellantrieb kann beispielsweise ein Linearantrieb sein. Als Stellantrieb kann ein elektrischer Stellantrieb, ein pneumatischer Stellantrieb und/oder ein hydraulischer Stellantrieb verwendet werden.
- Es ist auch möglich, dass der Stellantrieb ein, beispielsweise der zuvor bereits erwähnte Schwenkantrieb der Bürstenherstellungsmaschine ist, mit dem die Spannplätze an der Spanntrommel in Bearbeitungsposition um eine Schwenkachse schwenkbar sind, vorzugsweise die quer rechtwinklig zu der Rotationsachse der Spanntrommel ausgerichtet ist.
- So kann der Schwenkantrieb nicht nur dazu verwendet werden, die in Bearbeitungsposition befindlichen Spannplätze der Spanntrommel zur Bearbeitung von daran aufgespannten Bürstenkörpern um die Schwenkachse zu schwenken, sondern auch um das zumindest eine Halteelement aus seiner Haltestellung in seine Bearbeitungsstellung zu bewegen.
- Bis der Bürstenkörper die Bearbeitungsposition erreicht hat, kann der Bürstenkörper mit dem in Haltestellung befindlichen Halteelement gegen durch die Rotation der Spanntrommel verursachte Fliehkräfte abgestützt werden. Sobald die Bearbeitung des Bürstenkörpers erfolgen soll und der Bürstenkörper an dem Spannplatz die Bearbeitungsposition erreicht hat, kann der Schwenkantrieb für die Spannplätze dann als Stellantrieb für den Stellmechanismus dienen und das zumindest eine Halteelement aus seiner Haltestellung in seine von dem Spannplatz und dem daran aufgespannten Bürstenkörper entfernte Bearbeitungsstellung ausrücken.
- In diesem Zusammenhang kann es vorteilhaft sein, wenn der Stellantrieb des Stellmechanismus, sei es, dass als Stellantrieb ein separater Stellantrieb, beispielsweise ein Linearantrieb, oder ein Schwenkantrieb der Bürstenherstellungsmaschine für in Bearbeitungsposition befindliche Spannplätze verwendet wird, lösbar mit dem zumindest einen Halteelement koppelbar ist. So kann der Stellantrieb dann mit dem zumindest einen Halteelement gekoppelt werden und/oder sein, wenn der Spannplatz, dem das Halteelement zugeordnet ist, in der Bearbeitungsposition angeordnet ist. Es ist auch möglich, dass der Stellantrieb lösbar mit dem zumindest einen Halteelement koppelbar ist, wenn sich der Spannplatz, dem das Halteelement zugeordnet ist, in einer weiteren Position befindet. Die weitere Position kann an einer Seite der Spanntrommel vorgesehen sein, die der Seite, an der die Bearbeitungsposition angeordnet ist, abgewandt ist.
- Bei einer Ausführungsform der Bürstenherstellungsmaschine ist vorgesehen, dass der Stellmechanismus zumindest ein Übertragungselement aufweist, mit dem eine Antriebsbewegung des Stellantriebs in eine Bewegung des zumindest einen Halteelements aus seiner Haltestellung in seine Bearbeitungsstellung umwandelbar ist. Als Übertragungselement kann beispielsweise ein Getriebe, ein Hebel und/oder eine Hebelanordnung vorgesehen sein. Auch die nachfolgend noch näher erläuterte Spannplatte kann als Übertragungselement des Stellmechanismus fungieren.
- Vorzugsweise kann das zumindest eine Übertragungselement hierbei lösbar mit dem zumindest einen Halteelement koppelbar sein. Auf diese Weise ist es möglich, eine Übertragungsverbindung zwischen dem Übertragungselement und dem Halteelement nur dann herzustellen, wenn sich der Spannplatz, dem das zumindest eine Halteelement zugeordnet ist, in der Bearbeitungsposition befindet und das Halteelement aus seiner Haltestellung in seine Bearbeitungsstellung ausgerückt werden soll.
- Bei einer Ausführungsform der Bürstenherstellungsmaschine ist vorgesehen, dass der Stellmechanismus als Übertragungselemente eine Steuerkurve und zumindest einen Steuernocken aufweist. Hierbei kann die Steuerkurve derart mit dem Stellantrieb schwenkbar und der Steuernocken derart mit dem zumindest einen Halteelement verbunden sein, dass eine durch den Stellantrieb des Stellmechanismus verursachte Schwenkbewegung der Steuerkurve in eine Linearbewegung des Halteelements aus seiner Haltestellung in seine Bearbeitungsstellung umwandelbar ist.
- Die Steuerkurve kann eine Senke aufweisen und das zumindest eine Halteelement kann bei in der Senke befindlichem Steuernocken in seiner Haltestellung angeordnet sein. Die Kopplung des zumindest einen Halteelements mit dem Stellantrieb des Stellmechanismus kann dadurch erfolgen, dass der Steuernocken durch eine Relativbewegung zwischen Steuernocken und Steuerkurve aus der Senke der Steuerkurve gelangt und dabei ein Kontakt zwischen dem Stellmechanismus und dem Haltelement hergestellt wird.
- Der Stellmechanismus kann zumindest ein Rückstelleelement aufweisen, gegen dessen Rückstellkraft das zumindest eine Halteelement aus seiner Haltestellung in seine Bearbeitungsstellung bewegbar ist. Dann, wenn der Stellmechanismus nicht mehr aktiviert ist, um das Halteelement aus seiner Haltestellung in seine Bearbeitungsstellung zu bewegen und auch dort zu halten, ist es mithilfe des Rückstellelements möglich, das Halteelement automatisch zurück in seine Haltestellung zu bewegen und durch die Rückstellkraft des Rückstelleelements auch dort zu halten. Als Rückstellelement kann beispielsweise eine Rückstellfeder dienen.
- Insbesondere im Zusammenhang mit einem Stellmechanismus, der als Übertragungselemente eine Steuerkurve und zumindest einen Steuernocken aufweist, um eine Antriebsbewegung des Stellantriebs in eine Bewegung des Halteelements aus seiner Haltestellung in seine Bearbeitungsstellung umzuwandeln, kann eine solche automatische Rückstellung des Halteelements vorteilhaft sein.
- Bei einer Ausführungsform der Bürstenherstellungsmaschine weist der Stellmechanismus zumindest eine an der Spanntrommel schwenkbare Spannplatte auf. An der Spannplatte kann zumindest ein Spannplatz und/oder die zuvor bereits erwähnte Steuerkurve ausgebildet sein. Die Spannplatte kann mit dem Stellantrieb des Stellmechanismus schwenkbar sein und als Übertragungselement des Stellmechanismus fungieren. Der Stellantrieb des Stellmechanismus kann insbesondere in diesem Zusammenhang ein Schwenkantrieb der Bürstenherstellungsmaschine sein, der auch zur Schwenkbewegung der in Bearbeitungsposition an der Spanntrommel befindlichen Spannplätze verwendet wird.
- Bei einer Ausführungsform der Bürstenherstellungsmaschine ist vorgesehen, dass der Stellmechanismus eine mit dem Stellantrieb drehbare Kurvenscheibe aufweist, an der die zuvor erwähnte Steuerkurve ausgebildet ist. Die Steuerkurve der Kurvenscheibe kann eine Senke aufweisen. Das Haltelement kann auch hier in seiner Haltestellung angeordnet sein, wenn ein Steuernocken des Stellmechanismus in der Senke der Steuerkurve positioniert ist.
- Durch eine Drehung der Kurvenscheibe wird die Senke relativ zu dem Steuernocken bewegt und der Steuernocken gelangt aus der Senke auf einen im Vergleich zu der Senke höheren Abschnitt der Steuerkurve. Dadurch kann eine Verbindung zwischen dem Halteelement und einem Stellantrieb des Stellmechanismus hergestellt werden. Bei außerhalb der Senke befindlichem Steuernocken kann das Halteelement in seiner Bearbeitungsstellung angeordnet und der Bürstenkörper zur Bearbeitung freigegeben sein.
- Bei einer Variante des Stellmechanismus, bei der zumindest eine Steuerkurve an einer schwenkbaren Spannplatte ausgebildet ist, kann es vorteilhaft sein, wenn zumindest ein Steuernocken an dem zumindest einen Halteelement angeordnet und/oder drehbar gelagert ist. Auf diese Weise ist es möglich, eine Schwenkbewegung der Spannplatte über ihre Steuerkurve und den zumindest einen an dem zumindest einen Halteelement angeordneten Steuernocken in eine lineare Bewegung des zumindest einen Halteelements aus seiner Haltestellung in seine Bearbeitungsstellung umzuwandeln. Gerade in diesem Zusammenhang kann es vorteilhaft sein, wenn der Steuernocken, der an dem Halteelement angeordnet ist, drehbar an dem Halteelement gelagert ist. So werden Reibungswiderstände zwischen dem Steuernocken und der Steuerkurve auf ein Minimum reduziert und die Ausführung der gewünschten Stellbewegung erleichtert.
- Bei einer Ausführungsform des Stellmechanismus, der eine mit dem Stellantrieb drehbare Kurvenscheibe aufweist, kann auch hier der Stellantrieb ein Schwenkantrieb der Bürstenherstellungsmaschine für die in Bearbeitungsposition befindlichen Spannplätze der Spanntrommel sein. Die Kurvenscheibe kann im einfachsten Fall über einen Riementrieb mit dem Stellantrieb bzw. mit dem Schwenkantrieb für die Spannplätze verbunden sein.
- Der Stellmechanismus kann als Übertragungselement zumindest einen Übertragungshebel und/oder zumindest eine Übertragungsplatte aufweisen. Mit dem Übertragungshebel und/oder der Übertragungsplatte kann das zumindest eine Halteelement zur Übertragung einer Bewegung des Stellantriebs auf das Halteelement zumindest zeitweise verbindbar sein. In diesem Zusammenhang ist es vorteilhaft, wenn der Übertragungshebel und/oder die Übertragungsplatte lösbar mit dem zumindest einen Halteelement koppelbar ist/sind. Sobald der Spannplatz, dem das zumindest eine Halteelement zugeordnet ist, in der Bearbeitungsposition angeordnet ist, kann auf diese Weise eine Verbindung zwischen dem als Übertragungselement dienenden Übertragungshebel und/oder der Übertragungsplatte und dem verstellbaren Halteelement hergestellt werden. So kann dann eine Bewegung des Stellantriebs des Stellmechanismus über das Übertragungselement auf das Halteelement übertragen und in eine Bewegung des Halteelements aus seiner Haltestellung seine Bearbeitungsstellung umgewandelt werden. Bei einer
- Ausführungsform des Stellmechanismus ist vorgesehen, dass dieser als Übertragungselement eine Übertragungsplatte aufweist, die an einem Ende eines Übertragungshebels angeordnet und lösbar mit dem zumindest einen Halteelement, vorzugsweise mit zwei Haltelementen koppelbar ist.
- Bei einer Variante des Stellmechanismus, die ein Übertragungselement zwischen Stellantrieb und Halteelement und einen Steuernocken aufweist, kann der Steuernocken an dem Übertragungselement angeordnet, insbesondere drehbar an diesem gelagert sein.
- Bei einer Variante des Stellmechanismus, der als Übertragungselement einen Übertragungshebel aufweist, kann der zumindest eine Steuernocken an dem Übertragungshebel angeordnet sein. Auch hier kann der Steuernocken drehbar an dem Übertragungshebel gelagert sein. Auf diese Weise ist es möglich, den Übertragungshebel über seinen Steuernocken durch eine Relativbewegung zwischen dem Steuernocken und einer Kurvenscheibe zu betätigen und dadurch das Halteelement aus seiner Haltestellung in seine Bearbeitungsstellung auszurücken.
- Wie bereits zuvor angedeutet wurde, kann das zumindest eine Halteelement in einer Linearbewegung zwischen der Haltestellung der Bearbeitungsstellung bewegbar sein. Die Linearbewegung ist vorzugsweise parallel zu einer Rotationsachse der Spanntrommel ausgerichtet. Hierzu kann das Halteelement linear, beispielsweise an der Spanntrommel, geführt sein. Zu diesem Zweck kann zwischen der Spanntrommel und dem Halteelement eine Linearführung ausgebildet sein.
- Das zumindest eine Halteelement kann einen Stützschenkel aufweisen. Der Stützschenkel kann in Haltestellung einen freien Abschnitt eines abzustützenden Bürstenkörpers kontaktieren und dadurch gegen auftretende Fliehkräfte abstützen. Bei einer Ausführungsform der Bürstenherstellungsmaschine ist vorgesehen, dass der Stützschenkel des Halteelements eine Stützausnehmung zur Aufnahme eines freien Endes des freien Abschnitts eines Bürstenkörpers aufweist. Auf diese Weise kann ein Bürstenkörper mithilfe des Halteelements besonders zuverlässig während der Rotation der Spanntrommel gegen auftretende Fliehkräfte abgestützt sein.
- Das zumindest eine Halteelement kann einen Führungsschenkel aufweisen, über den es linear verschieblich an der Spanntrommel gelagert ist.
- Die Spannplätze können in einer Bearbeitungsposition, in der sie dem Bearbeitungswerkzeug zugewandt sind, an der Spanntrommel um eine Schwenkachse drehbar sein, die quer oder rechtwinklig zur Rotationsachse der Spanntrommel ausgerichtet ist. An einer Flanke der Spanntrommel können auch zwei oder mehr Spannplätze angeordnet sein. Jedem Spannplatz kann ein Halteelement zugeordnet sein. Es ist auch möglich, ein Halteelement zwei oder mehreren Spannplätzen zuzuordnen, insbesondere wenn die Spannplätze gemeinsam an einer Flanke der Spanntrommel angeordnet sind.
- Bei einer bevorzugten Ausführungsform der Bürstenherstellungsmaschine ist vorgesehen, dass das Bearbeitungswerkzeug ein Stopfwerkzeug ist. Mithilfe eines Stopfwerkzeugs ist es möglich, Borstenbündel in Aufnahmelöcher, die in den Bürstenkörpern ausgebildet sind, einzustopfen. Hierbei können auch Befestigungsanker verwendet werden, die zusammen mit den Borstenbündeln in die Aufnahmelöcher der Bürstenkörper gestopft werden.
- Eine besonders variable Bearbeitung der an der Spanntrommel aufgespannten Bürstenkörper wird möglich, wenn die Spanntrommel in zwei oder drei, insbesondere rechtwinklig zueinander ausgerichteten, Achsen, vorzugweise automatisch mit einer Antriebsvorrichtung der Bürstenherstellungsmaschine, verstellbar ist. Auf diese Weise kann die Spanntrommel nicht nur um ihre Rotationsachse rotiert werden, sondern auch in zwei oder drei Raumachsen linear verstellt werden. Die Rotation der Spanntrommel kann ebenfalls durch die Antriebsvorrichtung erfolgen.
- Dem Bearbeitungswerkzeug kann ein Bündelabteiler der Bürstenherstellungsmaschine zugeordnet sein. Mithilfe des Bündelabteilers ist es möglich, Borstenbündel aus einem Vorrat von losen Borstenfilamenten auszufassen und dem Bearbeitungswerkzeug zu übergeben.
- Dem Bündelabteiler kann ein Borstenmagazin der Bürstenherstellungsmaschine zugeordnet sein, in dem ein Vorrat an losen Borstenfilamenten vorgehalten werden kann.
- Die Erfindung befasst sich mit Verbesserungen auf dem technischen Gebiet der Bürstenherstellungsmaschinen. Als technische Verbesserung wird eine Bürstenherstellungsmaschine mit einer Spanntrommel und zumindest einen Bearbeitungswerkzeug vorgeschlagen. An der Spanntrommel sind mehrere um eine Rotationsachse der Spanntrommel verteilt angeordnete Spannplätze für Bürstenkörper vorgesehen. Die Bürstenherstellungsmaschine weist wenigstens ein Halteelement auf, das dazu eingerichtet ist, einen freien Abschnitt eines Bürstenkörpers, der an einem Spannplatz der Spanntrommel aufgespannt ist, zumindest während einer Drehung der Spanntrommel um ihre Rotationsachse gegen dabei auf den freien Abschnitt wirkende Fliehkräfte abzustützen. Um die Bearbeitung des an dem Spannplatz aufgespannten Bürstenkörpers zu erleichtern, weist die Bürstenherstellungsmaschine erfindungsgemäß einen Stellmechanismus auf. Dieser ist dazu eingerichtet, das zumindest eine Halteelement bei in Bearbeitungsposition befindlichem Spannplatz aus einer Haltestellung, in der es den freien Abschnitt des Bürstenkörpers abstützt, in eine Bearbeitungsstellung zu bewegen, in der es von dem Spannplatz entfernt ist. Vorzugsweise kann der Stellmechanismus auch dazu eingerichtet sein, das Halteelement dann auch in seiner Bearbeitungsstellung zu halten.
- Nachstehend sind Ausführungsbeispiele der Erfindung anhand der Zeichnung näher beschrieben. Die Erfindung ist nicht auf diese Ausführungsbeispiele beschränkt. Weitere Ausführungsbeispiele der Erfindung ergeben sich durch Kombination der Merkmale einzelner oder mehrerer Ansprüche untereinander und/oder durch Kombination einzelner oder mehrerer Merkmale der Ausführungsbeispiele. Es zeigen:
-
Figuren 1 und 2
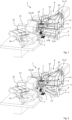
perspektivische Ansichten einer ersten Ausführungsform einer Bürstenherstellungsmaschine mit einem Stellmechanismus, der Spannplatten und Halteelemente zur Abstützung der Bürstenkörper umfasst, wobei die Spannplatten Steuerkurven und die Halteelemente mit den Steuerkurven der Spannplatten zusammenwirkende Steuernocken aufweisen, sodass eine Schwenkbewegung der Spannplatten über die Steuerkurven und die Steuernocken in eine Linearbewegung der Halteelemente umwandelbar ist, um die Halteelemente aus ihrer Haltestellung in eine Bearbeitungsstellung zu bewegen, -
Figuren 3 bis 5
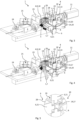
unterschiedliche Ansichten einer weiteren Ausführungsform einer Bürstenherstellungsmaschine mit einem Stellmechanismus zur Verstellung ihrer Halteelemente zwischen einer Haltestellung und einer Bearbeitungsstellung, wobei der Stellmechanismus einen Linearantrieb und ein mit den Halteelementen koppelbares Übertragungselement umfasst, um eine Antriebsbewegung des Stellantriebs in eine Bewegung der den in Bearbeitungsposition befindlichen Spannplätzen zugeordneten Halteelemente aus der Haltestellung in die Bearbeitungsstellung umzuwandeln, sowie -
Figuren 6 und 7
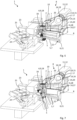
perspektivische Ansichten einer weiteren Ausführungsform einer Bürstenherstellungsmaschine, die einen Stellmechanismus für die Halteelemente aufweist, der eine mit einer Steuerkurve versehene Kurvenscheibe und einen Steuernocken aufweist, der über Übertragungselemente mit den Halteelemente der jeweils in Bearbeitungsposition befindlichen Spannplätzen koppelbar ist, um eine Schwenk- oder Rotationsbewegung der Kurvenscheibe in eine lineare Bewegung der Halteelemente aus ihrer Haltestellung in ihre Bearbeitungsstellung umzuwandeln. - Sämtliche Figuren zeigen unterschiedliche Ausführungsformen einer im Ganzen mit 1 bezeichneten Bürstenherstellungsmaschine. Ohne gesonderte Bezugnahme auf einzelne der Figuren gelten nachfolgende Ausführungen für sämtliche der gezeigten Ausführungsbeispiele.
- Die Bürstenherstellungsmaschine 1 weist eine Spanntrommel 2 und ein Bearbeitungswerkzeug 3 in Form eines Stopfwerkzeugs auf. Die Spanntrommel 2 umfasst an jeder der vier Seiten ihres Umfangs jeweils zwei Spannplätze 4 für Bürstenkörper 5 auf.
- Jede der gezeigten Bürstenherstellungsmaschinen 1 weist für jedes der insgesamt vier Paare von Spannplätzen 4 jeweils ein zwischen einer Bearbeitungsstellung und einer Haltestellung bewegbares Halteelement 6 auf. Die insgesamt vier Halteelemente 6 sind dazu eingerichtet, freie Abschnitte 7 von Bürstenkörpern 5, die an den Spannplätzen 4 der Spanntrommel 2 aufgespannt sind, während einer Drehung der Spanntrommel 2 um ihre Rotationsachse R gegen dabei auf die freien Abschnitte 7 wirkende Fliehkräfte abzustützen, wenn die Haltelemente 6 in ihrer Haltestellung an den Bürstenkörpern 5 angeordnet sind.
- Jede der gezeigten Bürstenherstellungsmaschinen 1 weist einen Stellmechanismus 7 auf, der dazu eingerichtet und vorgesehen ist, die Halteelemente 6 in ihre Bearbeitungsstellungen zu bewegen und auch dort zu halten, wenn die Spannplätze 4 in einer Bearbeitungsposition 9 gegenüber dem Bearbeitungswerkzeug 3 angeordnet sind. In ihrer Bearbeitungsstellung sind die Halteelemente 6 von den Spannplätzen 4 und den daran aufgespannten Bürstenkörpern 5 entfernt, was die Bearbeitung der Bürstenkörper 5 erleichtert.
- Der jeweilige Stellmechanismus 8 ist ferner dazu eingerichtet, die Halteelemente 6 aus ihrer Haltestellung in ihre Bearbeitungsstellung zu bewegen, wenn sich die Spannplätze 4 an einer der Bearbeitungsposition 9 abgewandten Position 10 befinden. Die abgewandte Position 10 ist an einer Seite der Spanntrommel 2 angeordnet, die der Bearbeitungsposition 9 abgewandt ist.
- In der abgewandten Position 10 können die Spannplätze 4 mit Bürstenkörpern 5 beladen und die Bürstenkörper 5 nach ihrer Bearbeitung auch wieder von Spannplätzen 4 entnommen werden.
- Die Bürstenherstellungsmaschinen 1 weisen ferner einen Schwenkantrieb 11 auf. Der Schwenkantrieb 11 ist dazu eingerichtet und vorgesehen, Spannplätze 4, die paarweise an einer von vier Flanken der Spanntrommel 2 angeordnet sind, dann, wenn sie sich in der Bearbeitungsposition 9 an der Spanntrommel 2 gegenüber dem Bearbeitungswerkzeug 3 befinden, um eine Schwenkachse S zu bewegen, die rechtwinklig zu der Rotationsachse R der Spanntrommel 2 ausgerichtet ist.
- Jeder gezeigte Stellmechanismus 8 weist einen Stellantrieb 12 zur Bewegung der Halteelemente 6 aus ihrer Haltestellung in ihre Bearbeitungsstellung auf. Bei den in den
Figuren 1 und 2 sowie 6 und 7 gezeigten Bürstenherstellungsmaschinen 1 ist der Stellantrieb 12 des Stellmechanismus 8 gleichzeitig auch der Schwenkantrieb 11, mit dem die Spannplätze 4 in Bearbeitungsposition 9 an der Spanntrommel 2 um die Schwenkachse S geschwenkt werden können. - Bei der in den
Figuren 3, 4 und 5 gezeigten Bürstenherstellungsmaschine 1 ist als Stellantrieb 12 des Stellmechanismus 8 ein separater Linearantrieb 13 vorgesehen. Diese Bürstenherstellungsmaschine 1 weist somit einen Schwenkantrieb 11 für die Schwenkbewegung der Spannplätze 4 in Bearbeitungsposition 9 und einen Linearantrieb 13 als Stellantrieb 12 für die Bewegung der Halteelemente 6 auf. - Bei allen gezeigten Bürstenherstellungsmaschinen 1 ist vorgesehen, dass der jeweilige Stellantrieb 12 des Stellmechanismus 8 lösbar mit den Halteelementen 6 koppelbar ist. Dabei ist der jeweilige Stellantrieb 12 dann mit einem Halteelement 6 gekoppelt, wenn die beiden Spannplätze 4, denen das Halteelement 6 zugeordnet ist, in der Bearbeitungsposition 9 oder in der der Bearbeitungsposition 9 abgewandten Position 10 angeordnet sind.
- Bei allen gezeigten Ausführungsformen der Bürstenherstellungsmaschine 1 weist der Stellmechanismus 8 ferner zumindest ein Übertragungselement 14 auf, mit dem eine Antriebsbewegung des jeweiligen Stellantriebs 12 in eine Bewegung des jeweils zu verstellenden Halteelements 6 aus seiner Haltestellung in seine Bearbeitungsstellung umgewandelt werden kann.
- Bei der in den
Figuren 1 und 2 gezeigten Bürstenherstellungsmaschine 1 weist der Stellmechanismus 8 mehrere Übertragungselemente 14, nämlich Steuerkurven 15 und Steuernocken 16 auf. Dabei sind die Steuerkurven 15 derart mit dem Stellantrieb 12 schwenkbar und die Steuernocken 16 derart mit den Halteelementen 6 verbunden, dass eine durch den Stellantrieb 12 verursachte Schwenkbewegung der Steuerkurven 15 in eine Linearbewegung der Halteelemente 6 aus ihrer Haltestellung in ihre Bearbeitungsstellung umgewandelt werden kann. - Auch die in den
Figuren 6 und 7 gezeigte Bürstenherstellungsmaschine 1 weist einen Stellmechanismus 8 auf, der als Übertragungselemente 14 eine Steuerkurve 15 und einen Steuernocken 16 umfasst. Auch hier ist die Steuerkurve 15 derart mit dem Stellantrieb 12, nämlich dem Schwenkantrieb 11 der Bürstenherstellungsmaschine 1 für die Schwenkbewegung der Spannplätze 4, schwenkbar und der Steuernocken 16 derart mit den Halteelementen 6 verbunden bzw. verbindbar, dass eine durch den Stellantrieb 12 verursachte Schwenkbewegung der Steuerkurve 15 in eine Linearbewegung der zumindest in Bearbeitungsposition 9 und in der abgewandten Position 10 angeordneten Halteelemente 6 aus ihrer Haltestellung in ihre Bearbeitungsstellung umgewandelt werden kann. Die Übertragungselemente 14 dieser Bürstenherstellungsmaschine 1 bilden dabei eine Art Übersetzungsgetriebe, das eine schnelle Bewegung der Haltelemente 6 in ihre Bearbeitungsstellung ermöglicht. - Jede Steuerkurve 15 weist eine Senke 17 auf. Ist der Steuernocken 16 in der Senke 17 angeordnet, befindet sich zumindest eines der Halteelemente 6 in seiner Haltestellung. Bei den in den
Figuren 1 und 2 bzw. 6 und 7 gezeigten Bürstenherstellungsmaschinen 1 sind sämtliche Halteelemente 6 in ihrer Haltestellung angeordnet, wenn sich der Steuernocken 16 in der Senke 17 der Steuerkurve 15 befindet. - Bei der in den
Figuren 1 und 2 gezeigten Bürstenherstellungsmaschine 1 weist der Stellmechanismus 8 an der Spanntrommel 2 insgesamt vier Spannplatten 18 auf, die mithilfe des Schwenkantriebs 11, der gleichzeitig auch als Stellantrieb 12 des Stellmechanismus 8 fungiert, um die zuvor bereits erwähnte Schwenkachse S an der Spanntrommel 2 geschwenkt werden können, wenn die Spannplatten 18 in der Bearbeitungsposition 9 angeordnet sind. An jeder Spannplatte 18 sind jeweils zwei Spannplätze 4 für somit insgesamt zwei Bürstenkörper 5 ausgebildet. - Jeder Spannplatte 18 ist jeweils ein zwischen einer Haltestellung und einer Bearbeitungsstellung bewegliches Halteelement 6 zugeordnet. An ihrer dem ihr zugeordneten Halteelement 6 zugewandten Seite weist jede Spannplatte 18 der in den
Figuren 1 und 2 gezeigten Bürstenherstellungsmaschine 1 jeweils eine Steuerkurve 15 auf, die zwischen zwei Maxima ihres Verlaufs eine Senke 17 umfasst. - Auch die Spannplatten 18 dieses Ausführungsbeispiels fungieren aufgrund ihrer Steuerkurven 15 als Übertragungsmittel 14 des Stellmechanismus 8.
- Die Halteelemente 6 der in den
Figuren 1 und 2 gezeigten Bürstenherstellungsmaschine 1 weisen jeweils einen Steuernocken 16 auf. Dieser Steuernocken 16 wirkt mit der Steuerkurve 15 der jeweiligen Spannplatte 18 zusammen. Ist der Steuernocken 16 des jeweiligen Halteelements 6 in der Senke 17 der ihm zugeordneten Steuerkurve 15 der Spannplatte 18 angeordnet, befindet sich das Halteelement 6 in seiner Haltestellung. In der Haltestellung stützt das Halteelement 6 freie Abschnitte 7 der beiden an der Spannplatte 18 und ihren Spannplätzen 4 aufgespannten Bürstenkörper 5 ab. - Wird die Spannplatte 18 mit dem Schwenkantrieb 11 der Bürstenherstellungsmaschine 1, der bei diesem Ausführungsbeispiel gleichzeitig auch als Stellantrieb 12 des Stellmechanismus 8 dient, zur Bearbeitung der an der Spannplatte 18 aufgespannten Bürstenkörper 5 um die Schwenkachse S geschwenkt, führt dies zu einer Relativbewegung zwischen der Steuerkurve 15 und dem Steuernocken 16 an dem Halteelement 6. Dabei wird der Steuernocken 16 gemäß dem Verlauf der Steuerkurve 15 an der Spannplatte 18 derart verschoben, dass das Halteelement 6 automatisch aus seiner Haltestellung in eine ausgerückte Bearbeitungsstellung bewegt wird. Dadurch wird das Halteelement 6 von den Bürstenkörpern 5 entfernt und die Bürstenkörper 5 zur Bearbeitung für das Bearbeitungswerkzeug 3 zugänglich.
- Bei der in den
Figuren 6 und 7 gezeigten Bürstenherstellungsmaschine 1 umfasst der Stellmechanismus 8 eine mit dem Stellantrieb 12 drehbare Kurvenscheibe 19. An der Kurvenscheibe 19 ist eine Steuerkurve 15 ausgebildet, die ebenfalls eine Senke 17 aufweist. Auch der Stellmechanismus 8 dieser Bürstenherstellungsmaschine 1 umfasst einen Steuernocken 16. Ist der Steuernocken 16 in der Senke 17 der Steuerkurve 15 an der Kurvenscheibe 19 angeordnet, wie esFigur 6 zeigt, befinden sich das in der Bearbeitungsposition 9 und das in der der Bearbeitungsposition 9 abgewandten Position 10 angeordnete Halteelement 6 in ihrer Haltestellung an den freien Abschnitten 7 der Bürstenkörper 5. - Wird der Stellantrieb 12 in seiner Funktion als Schwenkantrieb 11 zum Verschwenken der in Bearbeitungsposition 9 befindlichen Spannplätze 4 aktiviert, wird auch die Kurvenscheibe 19 zusammen mit der Steuerkurve 15 gedreht. Dadurch gelangt der Steuernocken 16 aus der Senke 17 der Steuerkurve 15 auf eine im Vergleich zu seiner Position in der Senke 17 vom Drehzentrum der Kurvenscheibe 19 entfernteren Position auf einem größeren Umfang der Kurvenscheibe 19. Die dabei vom Steuernocken 16 durchgeführte Bewegung wird über Übertragungselemente 14 des Stellmechanismus 8 auf einerseits auf das in Bearbeitungsposition 9 befindliche Halteelement 6 und andererseits auf das in der abgewandten Position 10 befindliche Halteelement 6 derart übertragen, dass diese beiden Halteelemente 6 aus ihrer Haltestellung in ihre Bearbeitungsstellung bewegt werden.
Figur 7 zeigt zwei der 4 Halteelemente 6 in ihrer ausgerückten Bearbeitungsstellung. - Auch bei der in den
Figuren 6 und 7 gezeigten Bürstenherstellungsmaschine 1 weist die Spanntrommel 2 insgesamt vier schwenkbare Spannplatten 18 auf, an denen jeweils zwei der Spannplätze 4 angeordnet sind. So weist auch diese Bürstenherstellungsmaschine 1 insgesamt acht Spannplätze 4 auf, die paarweise auf vier Spannplatten 18 verteilt sind. - Auch bei den in den
Figuren 1 und 2 und3-5 gezeigten Bürstenherstellungsmaschinen 1 sind jeweils insgesamt vier derartige Spannplatten 8 vorhanden, die jeweils zwei der Spannplätze 4 bereitstellen und schwenkbar an der Spanntrommel 2 gelagert sind. - Die in den
Figuren 3-5 einerseits und 6 und 7 andererseits gezeigten Bürstenherstellungsmaschinen 1 weisen Stellmechanismen 8 auf, die als Übertragungselemente 14 Übertragungshebel 20 aufweisen. Mit den Übertragungshebeln 20 können Halteelemente 6 zumindest zeitweise verbunden werden, um eine Bewegung des Stellantriebs 12 auf die Halteelemente 6 zu übertragen. Bei der in denFiguren 6 und 7 gezeigten Bürstenherstellungsmaschine 1 ist der Steuernocken 16 an dem als Übertragungshebel 20 ausgebildeten Übertragungselement 14 angeordnet und dort drehbar gelagert. - Sämtliche Halteelemente 6 der gezeigten Bürstenherstellungsmaschinen 1 können durch eine Linearbewegung, die parallel zu der Rotationsachse R jeweiligen Spanntrommel 2 ausgerichtet ist, zwischen ihrer Haltestellung und ihrer Bearbeitungsstellung bewegt werden. Zudem sind die Halteelemente 6 derart an den Spanntrommeln 2 der Bürstenherstellungsmaschinen 1 angeordnet, dass sie mit den Spanntrommeln 2 mitbewegt werden können. Das heißt, die Halteelemente 6 werden bei einer Rotation der Spanntrommel 2 um ihre Rotationsachse R mit gedreht.
- Sämtliche Halteelemente 6 sind winkelförmig ausgebildet und können daher auch als Haltewinkel bezeichnet werden. Die Halteelemente 6 weisen jeweils einen Stützschenkel 21 und einen Führungsschenkel 28 auf. Die Stützschenkel 21 sind quer bzw. rechtwinklig zu den Rotationsachsen R der Spanntrommeln 2 und zu den Führungsschenkeln 28 ausgerichtet. Die Stützschenkel 21 weisen eine Anzahl von Stützausnehmungen 22 auf, die der Anzahl von Spannplätzen 4 entspricht, denen die Halteelemente 6 jeweils zugeordnet sind. So weist jeder Stützschenkel 21 jeweils zwei Stützausnehmungen 22 auf. Die Stützausnehmungen 22 dienen der Aufnahme freier Enden von freien Abschnitten 7 der an den Spannplätzen 4 aufgespannten Bürstenkörper 5. Über ihre Führungsschenkel 28 sind die Halteelemente 6 linear verschieblich an den Spanntrommeln 2 gelagert.
- Wie zuvor bereits erwähnt, ist das jeweilige Bearbeitungswerkzeug 3 der Bürstenherstellungsmaschine 1 ein Stopfwerkzeug. Die Spanntrommeln 2 können zudem in bis zu drei rechtwinklig zueinander ausgerichteten Achsen automatisch mit einer Antriebsvorrichtung 23 der jeweiligen Bürstenherstellungsmaschine 1 verstellt werden. Dies erhöht die Variabilität in der Bearbeitung der an den Spannplätzen 4 aufgespannten Bürstenkörper 5. Mithilfe der Antriebsvorrichtung 23 kann die Spanntrommel 2 ferner um ihre Rotationsachse R gedreht werden.
- Jede Bürstenherstellungsmaschine 1 weist einen Bündelabteiler 24 auf. Die Bündelabteiler 24 dienen dazu, Borstenbündel aus einem Vorrat an losen Borstenfilamenten auszufassen. Zur Bevorratung von losen Borstenfilamenten weist jede der Bürstenherstellungsmaschinen 1 ein Magazin 25 auf, aus dem die Bündelabteiler 24 die Borstenfilamente bündelweise ausfassen und dem Bearbeitungswerkzeug 3, nämlich dem Stopfwerkzeug übergeben können. Mithilfe des Stopfwerkzeugs können die Borstenbündel dann zusammen mit Befestigungsankern in Bündelaufnahmelöcher der an den Spannplätzen 4 aufgespannten Bürstenkörper 5 eingestopft werden.
- Jeder Stellmechanismus 8 weist für jedes Halteelement 6 jeweils zumindest ein Rückstellelement 26, beispielsweise eine Rückstellfeder, auf. Die Halteelemente 6 können gegen eine Rückstellkraft des ihnen jeweils zugeordneten Rückstelleelements 26 aus ihrer Haltestellung in ihre Bearbeitungsstellung bewegt werden. Mithilfe der Rückstellelemente 26 können die Halteelemente 6 automatisch aus ihrer Bearbeitungsstellung in ihre Haltestellung zurückbewegt werden, wenn die Halteelemente 6 nicht mehr mit dem Stellmechanismus 8 beaufschlagt und in der Bearbeitungsstellung gehalten werden.
- Die in den
Figuren 3 bis 5 sowie 6 und 7 gezeigten Stellmechanismen 8 weisen als Übertragungselemente 14 zudem auch Übertragungsplatten 27 auf. Die Übertragungsplatten 27 sind an einem dem jeweiligen Stellantrieb 12 abgewandten Ende der Übertagungshebel 20 angeordnet und dazu eingerichtet, die an zwei einander abgewandten Seiten der Spanntrommel 2 in der Bearbeitungsposition 9 und der abgewandten Position 10 befindlichen Halteelemente 6 in ihre Bearbeitungsstellung zu bewegen und dort zu halten. Jede der Übertragungsplatten 27 ist dabei so dimensioniert, dass sie zwei Halteelemente 6 gleichzeitig beaufschlagen kann. InsbesondereFigur 5 mit der Detailansicht einer der Übertragungsplatten 27 zeigt, dass die Übertragungsplatte 27 zwei Halteelemente 6 gleichzeitig hintergreift und in die Bearbeitungsstellung bewegen kann, wenn der Stellantrieb 12 aktiviert wird. -
- 1
- Bürstenherstellungsmaschine
- 2
- Spanntrommel
- 3
- Bearbeitungswerkzeug, Stopfwerkzeug
- 4
- Spannplatz
- 5
- Bürstenkörper
- 6
- Halteelement
- 7
- freier Abschnitt von 5
- 8
- Stellmechanismus
- 9
- Bearbeitungsposition
- 10
- abgewandte Position
- 11
- Schwenkantrieb
- 12
- Stellantrieb
- 13
- Linearantrieb
- 14
- Übertragungselement
- 15
- Steuerkurve
- 16
- Steuernocken
- 17
- Senke
- 18
- Spannplatte
- 19
- Kurvenscheibe
- 20
- Übertragungshebel
- 21
- Stützschenkel
- 22
- Stützausnehmung
- 23
- Antriebsvorrichtung
- 24
- Bündelabteiler
- 25
- Magazin
- 26
- Rückstellelement
- 27
- Übertragungsplatte
- 28
- Führungsschenkel
Claims (17)
- Bürstenherstellungsmaschine (1) mit einer Spanntrommel (2) und zumindest einem Bearbeitungswerkzeug (3), wobei die Spanntrommel (2) mehrere um eine Rotationsachse (R) der Spanntrommel (2) verteilt angeordnete Spannplätze (4) für Bürstenkörper (5) und die Bürstenherstellungsmaschine (1) wenigstens ein Halteelement (6) aufweist, das dazu eingerichtet ist, einen freien Abschnitt (7) eines Bürstenkörpers (5), der an einem Spannplatz (4) der Spanntrommel (2) aufgespannt ist, zumindest während einer Drehung der Spanntrommel (2) um ihre Rotationsachse (R) gegen dabei auf den freien Abschnitt (7) wirkende Fliehkräfte abzustützen, dadurch gekennzeichnet, dass die Bürstenherstellungsmaschine (1) einen Stellmechanismus (8) aufweist, der dazu eingerichtet ist, das zumindest eine Halteelement (6) bei in einer Bearbeitungsposition befindlichem Spannplatz (4) aus einer Haltestellung in eine von dem Spannplatz (4) entfernte Bearbeitungsstellung zu bewegen, und dass die Bürstenherstellungsmaschine (1) einen Schwenkantrieb (11) aufweist, der dazu eingerichtet ist, einen in Bearbeitungsposition (9) befindlichen Spannplatz (4) der Spanntrommel (2) um eine Schwenkachse (S) zu schwenken, die quer oder rechtwinklig zu der Rotationsachse (R) der Spanntrommel (2) ausgerichtet ist.
- Bürstenherstellungsmaschine (1) nach Anspruch 1, wobei der Stellmechanismus (8) einen Stellantrieb (12) zur Bewegung des zumindest einen Halteelements (6) aus seiner Haltestellung in seine Bearbeitungsstellung aufweist.
- Bürstenherstellungsmaschine (1) nach Anspruch 2, wobei der Stellantrieb (12) ein Linearantrieb (13) ist oder wobei der Stellantrieb (12) ein oder der Schwenkantrieb (11) der Bürstenherstellungsmaschine (1) ist, mit dem die Spannplätze (4) in Bearbeitungsposition (9) um eine Schwenkachse (S) schwenkbar sind, vorzugsweise die quer oder rechtwinklig zu der Rotationsachse (R) der Spanntrommel (2) ausgerichtet ist.
- Bürstenherstellungsmaschine (1) nach Anspruch 2 oder 3, wobei der Stellantrieb (12) des Stellmechanismus (8) lösbar mit dem zumindest einen Halteelement (6) koppelbar ist, vorzugsweise wobei der Stellantrieb (12) mit dem Halteelement (6) gekoppelt ist, wenn der Spannplatz (4), dem das Halteelement (6) zugeordnet ist, in der Bearbeitungsposition (9) angeordnet ist.
- Bürstenherstellungsmaschine (1) nach einem der Ansprüche 2 bis 4, wobei der Stellmechanismus (8) zumindest ein Übertragungselement (14) aufweist, mit dem eine Antriebsbewegung des Stellantriebs (12) in eine Bewegung des zumindest einen Halteelements (6) aus seiner Haltestellung in seine Bearbeitungsstellung umwandelbar ist.
- Bürstenherstellungsmaschine (1) nach Anspruch 5, wobei der Stellmechanismus (8) als Übertragungselemente (14) zumindest eine Steuerkurve (15) und zumindest einen Steuernocken (16) aufweist, wobei die Steuerkurve (15) derart mit dem Stellantrieb (12) schwenkbar und der Steuernocken (16) derart mit dem zumindest einen Halteelement (6) verbunden ist, dass eine durch den Stellantrieb (12) verursachte Schwenkbewegung der Steuerkurve (15) in eine lineare Bewegung des Halteelements (6) aus seiner Haltestellung in seine Bearbeitungsstellung umwandelbar ist.
- Bürstenherstellungsmaschine (1) nach Anspruch 6, wobei die Steuerkurve (15) eine Senke (17) aufweist und wobei das zumindest eine Halteelement (6) bei in der Senke (17) befindlichem Steuernocken (16) in seiner Haltestellung angeordnet ist.
- Bürstenherstellungsmaschine (1) nach einem der vorherigen Ansprüche, wobei der Stellmechanismus (8) zumindest ein Rückstellelement (26), insbesondere eine Rückstellfeder, aufweist, gegen dessen Rückstellkraft das zumindest eine Halteelement (6) aus seiner Haltestellung in seine Bearbeitungsstellung bewegbar ist.
- Bürstenherstellungsmaschine (1) nach einem der vorherigen Ansprüche, wobei der Stellmechanismus (8) zumindest eine, insbesondere mit dem Stellantrieb (12), an der Spanntrommel (2) schwenkbare Spannplatte (18) aufweist, an der zumindest ein Spannplatz (4) ausgebildet ist.
- Bürstenherstellungsmaschine (1) nach Anspruch 9, wobei an der zumindest einen Spannplatte (18) zumindest eine Steuerkurve (15) ausgebildet sind.
- Bürstenherstellungsmaschine (1) nach einem der Ansprüche 2 bis 10, wobei der Stellmechanismus (8) eine mit dem Stellantrieb (12) drehbare Kurvenscheibe (19) aufweist, an der zumindest eine Steuerkurve (15) ausgebildet ist.
- Bürstenherstellungsmaschine (1) nach einem der vorherigen Ansprüche, wobei an dem zumindest einen Halteelement (6) ein Steuernocken (16) angeordnet ist.
- Bürstenherstellungsmaschine (1) nach einem der Ansprüche 5 bis 12, wobei der Stellmechanismus (8) als Übertragungselement (14) zumindest einen Übertragungshebel (20) und/oder eine zumindest eine Übertragungsplatte (27) aufweist, mit dem/mit der das zumindest eine Halteelement (6) zur Übertragung einer Bewegung des Stellantriebs (12) auf das Halteelement (6) zumindest zeitweise verbindbar ist.
- Bürstenherstellungsmaschine (1) nach einem der Ansprüche 5 bis 13, wobei an dem Übertragungselement (14) zumindest ein Steuernocken (16) angeordnet, insbesondere drehbar gelagert ist.
- Bürstenherstellungsmaschine (1) nach einem der vorherigen Ansprüche, wobei das zumindest eine Halteelement (6) durch eine Linearbewegung, die parallel zu einer Rotationsachse (R) der Spanntrommel (2) ausgerichtet ist, zwischen der Haltestellung und der Bearbeitungsstellung bewegbar ist, und/oder wobei das zumindest eine Halteelement (6) mit der Spanntrommel (2) mitbewegbar ist.
- Bürstenherstellungsmaschine (1) nach einem der vorherigen Ansprüche, wobei das Halteelement (6) einen Stützschenkel (21) und/oder einen Führungsschenkel (28) aufweist, insbesondere wobei der Stützschenkel (21) eine Stützausnehmung (22) zur Aufnahme eines freien Endes des eines freien Abschnitts (7) eines Bürstenkörpers (5) aufweist und/oder wobei das Halteelement (6) über seinen Führungsschenkel (28) linear verschieblich an der Spanntrommel (2) gelagert ist.
- Bürstenherstellungsmaschine (1) nach einem der vorherigen Ansprüche, wobei das wenigstens eine Bearbeitungswerkzeug (3) ein Stopfwerkzeug ist, und/oder wobei die Spanntrommel (2) in zwei oder drei, insbesondere rechtwinklig zueinander ausgerichteten, Achsen, vorzugsweise automatisch mit einer Antriebsvorrichtung (23) der Bürstenherstellungsmaschine (1), verstellbar ist.
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102022118190.1A DE102022118190B3 (de) | 2022-07-20 | 2022-07-20 | Bürstenherstellungsmaschine |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP4309545A1 EP4309545A1 (de) | 2024-01-24 |
| EP4309545B1 true EP4309545B1 (de) | 2024-07-10 |
Family
ID=86604812
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP23175571.1A Active EP4309545B1 (de) | 2022-07-20 | 2023-05-26 | Bürstenherstellungsmaschine |
Country Status (3)
| Country | Link |
|---|---|
| EP (1) | EP4309545B1 (de) |
| CN (1) | CN117426616A (de) |
| DE (1) | DE102022118190B3 (de) |
Family Cites Families (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| BE1022828B1 (de) * | 2015-02-23 | 2016-09-15 | Gb Boucherie Nv | Bürstenherstellungsvorrichtung, Bürstenkörperhalter und Verfahren zum Herstellen einer Bürste |
| DE102017123900A1 (de) | 2017-10-13 | 2019-04-18 | Zahoransky Ag | Bürstenherstellungsmaschine |
-
2022
- 2022-07-20 DE DE102022118190.1A patent/DE102022118190B3/de active Active
-
2023
- 2023-05-26 EP EP23175571.1A patent/EP4309545B1/de active Active
- 2023-07-14 CN CN202310873367.3A patent/CN117426616A/zh active Pending
Also Published As
| Publication number | Publication date |
|---|---|
| CN117426616A (zh) | 2024-01-23 |
| DE102022118190B3 (de) | 2023-06-29 |
| EP4309545A1 (de) | 2024-01-24 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE3717201C2 (de) | ||
| EP3987632B1 (de) | Vorrichtung und verfahren zum einsetzen von leiterstücken in einen stator | |
| DE3322444A1 (de) | Vorrichtung zum wechseln von werkzeugen | |
| EP0013908B1 (de) | Schwenkfutter für Drehmaschinen | |
| DE102021117229A1 (de) | Spannvorrichtung und Verfahren zur Handhabung eines Werkstücks | |
| EP3735737B1 (de) | Verfahren und vorrichtung zur herstellung von rotoren und statoren einschliesslich der konfektionierung von anschlussdrähten | |
| DE102017007648A1 (de) | Werkzeugrevolver | |
| DE3138802A1 (de) | Handwechselmagazin fuer werkzeuge | |
| DE69008007T2 (de) | Falz- und Schneidapparat für eine Druckpapierbahn. | |
| DE2503795C2 (de) | Vorrichtung zum Einschieben von Nuten-Isolationskeilen unterschiedlicher Länge in Nuten eines Stators einer elektrischen Maschine | |
| EP0468156B1 (de) | Bohrfutter | |
| DE19724635C2 (de) | Werkzeugmaschine mit Werkzeugauswechselvorrichtung | |
| DE2602990C3 (de) | Verfahren zum Wickeln von Ringspulen um Ringkerne und Rlngspulenwickelmaschinen zur Durchführung des Verfahrens | |
| DE2657992C2 (de) | Beweglicher Übergabearm | |
| DE102022118190B3 (de) | Bürstenherstellungsmaschine | |
| EP4256681A1 (de) | Vorrichtung und verfahren zum greifen, halten und handhaben mindestens einer kreisförmigen anordnung von leiterstücken | |
| EP0178458A2 (de) | Wickelvorrichtung | |
| DE2264080A1 (de) | Werkzeugmaschine mit einer automatischen werkzeugwechselvorrichtung | |
| BE1026528B1 (de) | Handhabungsvorrichtung und Bürstenherstellungsmaschine mit Handhabungsvorrichtung | |
| DE2616459C2 (de) | ||
| DE102016119850A1 (de) | Setzwerkzeug und Zufuhrverfahren von unterschiedlichen Fügeelementen | |
| DE2052001A1 (de) | Einrichtung zum selbsttätigen Anlegen der beiden Drahtenden einer Spule an und zum Umwickeln von zwei Lötstiften bei automatischen Wickelmaschinen | |
| EP0049878B1 (de) | Mechanische Spanneinrichtung für rotierende Backenfutter oder Spannzangen | |
| DE10144775B4 (de) | Vorrichtung zum automatischen Werkzeugwechsel | |
| DE1402878C (de) | Zusatzvorrichtung fur Federwinde maschinen zum aufeinanderfolgenden Bear beiten der beiden Enden von Schraubenfedern außerhalb der Federwindemaschine |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20231124 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC ME MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| INTG | Intention to grant announced |
Effective date: 20240416 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC ME MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502023000070 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG9D |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20240710 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241111 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240710 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241111 Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240710 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241010 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240710 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241011 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240710 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240710 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240710 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241110 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240710 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240710 Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241010 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241010 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240710 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241010 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240710 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241110 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240710 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241011 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240710 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240710 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240710 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502023000070 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240710 Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240710 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240710 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240710 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240710 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240710 Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240710 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20250411 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240710 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 502023000070 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250526 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240710 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250526 Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20251202 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250531 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240710 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20260714 Year of fee payment: 4 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: BE Payment date: 20260521 Year of fee payment: 4 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240710 |