EP4210906B1 - Rollschleifer mit presspassung zwischen laufrolle und achse - Google Patents
Rollschleifer mit presspassung zwischen laufrolle und achse Download PDFInfo
- Publication number
- EP4210906B1 EP4210906B1 EP21773761.8A EP21773761A EP4210906B1 EP 4210906 B1 EP4210906 B1 EP 4210906B1 EP 21773761 A EP21773761 A EP 21773761A EP 4210906 B1 EP4210906 B1 EP 4210906B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- rollers
- roller
- grinding
- shaft
- axle
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B23/00—Portable grinding machines, e.g. hand-guided; Accessories therefor
- B24B23/02—Portable grinding machines, e.g. hand-guided; Accessories therefor with rotating grinding tools; Accessories therefor
- B24B23/024—Portable grinding machines, e.g. hand-guided; Accessories therefor with rotating grinding tools; Accessories therefor driven by hands or feet
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B27/00—Other grinding machines or devices
- B24B27/0076—Other grinding machines or devices grinding machines comprising two or more grinding tools
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B3/00—Sharpening cutting edges, e.g. of tools; Accessories therefor, e.g. for holding the tools
- B24B3/36—Sharpening cutting edges, e.g. of tools; Accessories therefor, e.g. for holding the tools of cutting blades
- B24B3/54—Sharpening cutting edges, e.g. of tools; Accessories therefor, e.g. for holding the tools of cutting blades of hand or table knives
- B24B3/543—Sharpening cutting edges, e.g. of tools; Accessories therefor, e.g. for holding the tools of cutting blades of hand or table knives using hand or foot driven tools
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24D—TOOLS FOR GRINDING, BUFFING OR SHARPENING
- B24D15/00—Hand tools or other devices for non-rotary grinding, polishing, or stropping
- B24D15/06—Hand tools or other devices for non-rotary grinding, polishing, or stropping specially designed for sharpening cutting edges
- B24D15/08—Hand tools or other devices for non-rotary grinding, polishing, or stropping specially designed for sharpening cutting edges of knives; of razors
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24D—TOOLS FOR GRINDING, BUFFING OR SHARPENING
- B24D18/00—Manufacture of grinding tools or other grinding devices, e.g. wheels, not otherwise provided for
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24D—TOOLS FOR GRINDING, BUFFING OR SHARPENING
- B24D7/00—Bonded abrasive wheels, or wheels with inserted abrasive blocks, designed for acting otherwise than only by their periphery, e.g. by the front face; Bushings or mountings therefor
- B24D7/16—Bushings; Mountings
Definitions
- the present invention relates to a method for producing a roller grinder with at least one grinding or polishing surface for grinding and/or polishing a cutting tool, wherein the roller grinder is essentially formed from two rollers, a handle body to be arranged between the rollers and rotatable relative thereto, and an axle to be rotatably mounted in the handle body.
- roller grinder is, for example, from the EP 3 278 928 A2
- This roller grinder is designed to be brought into contact with the cutting edge of the cutting tool to be ground, with its grinding or polishing surface, and then moved along the cutting edge over a flat surface.
- the front grinding or polishing surface rotates in a grinding plane perpendicular to the surface and removes material from the cutting edge.
- rollers and grinding or polishing discs are screwed to the axle, allowing the roller grinder to be easily disassembled into its individual components.
- the user When removing the grinding or polishing discs from the axle, the user must hold the rollers firmly, as otherwise they will detach from the axle. Being able to disassemble the roller grinder makes cleaning easier, but handling more difficult for the user.
- the present invention is based on the object of improving the known roller grinder in such a way that the intended operation of the roller grinder is designed to be user-friendly and overall easier.
- the present invention provides the method for producing a roller grinder according to claim 1.
- the method according to the invention serves to produce a roller grinder with at least one grinding or polishing surface for grinding and/or polishing a cutting tool, wherein the roller grinder is essentially formed from two rollers, a handle body to be arranged between the rollers and rotatable relative thereto, and an axle to be rotatably mounted in the handle body.
- each of the rollers is non-positively connected to the axle.
- the rollers, the handle body, and the axle form an integral unit and ideally cannot be separated from one another without causing damage.
- the roller grinder according to the invention can be produced with little effort and is overall user-friendly, since the components of the roller grinder are held together captively.
- each of the rollers is connected to the axle by press-fitting.
- an interference fit is created at the connection points between the roller and the axle. This allows longitudinal and transverse forces to be transmitted force-locking. This creates a cylindrical interference fit between the roller and the axle.
- the roller is pressed onto the axle under high axial force (for example, using a hydraulic press).
- the average surface roughness of the roller and/or axle is preferably in the range Rz of 3 to 10 ⁇ m.
- an insertion bevel or chamfer on the axle and/or the roller is advantageous.
- rollers are connected to the axle by force-fitting only.
- This purely force-fitting connection between each roller and the axle requires no separate fastening device. This reduces the number of required components and, accordingly, the cost of manufacturing the roller grinder.
- rollers may be connected to the axle at a temperature difference between the axle and the roller.
- the roller is heated and/or the axle is cooled. This causes the roller to expand or the axle to shrink, allowing the two parts to be joined with little or no force.
- the compression occurs, with the surface roughness largely retained, resulting in a much tighter fit than with a longitudinal interference fit.
- the roller has a bore, in particular a through bore, and the axle has a bearing section that fits into the bore.
- the roller forms the "female” component and the axle the "male” component.
- the axle it is also possible for the axle to form the "female” component and have a bore, while the roller, as the “male” component, includes a bearing section that fits into the bore.
- the center section is advantageous as a position limiter, for example, in the form of a shoulder.
- a rolling bearing and one of the track rollers, and optionally a spacer element are arranged on each bearing section, preferably in such a way that the rolling bearing is supported axially with its inner ring on the center section of the axle and/or the spacer element is axially fixed between the rolling bearing and the track roller.
- the center section of the axle is used as a position limit for the track roller on the axle. This design allows the position of the track roller relative to the axle to be adjusted particularly precisely.
- rollers may have a grinding or polishing surface permanently attached thereto, preferably on the front side.
- the grinding or polishing surface is preferably formed integrally with the roller or permanently connected to it.
- the grinding or polishing surface is particularly preferably formed as a coating, in particular as a ceramic coating.
- the roller grinder has a minimal number of components. This simplifies production and handling for the user.
- a grinding or polishing disc with a grinding or polishing surface can also be practical to attach a grinding or polishing disc with a grinding or polishing surface to one or both of the rollers, preferably a removable one.
- This option is particularly suitable for more experienced users who want to use interchangeable grinding or polishing discs. This makes the roller sander more versatile.
- An independent aspect of the present invention relates to a roller grinder with two rollers and a handle body arranged therebetween, wherein the rollers are non-positively connected to an axle rotatably mounted in the handle body.
- the rollers each have a grinding or polishing surface on their front sides.
- the roller grinder 1 is constructed from a total of 10 or 12 components and comprises two rollers 2, a handle body 3 (optionally with two bearing sleeves, not shown), two spacer elements 4, an axle 5, two roller bearings 6 (each counting as one component) and two rubber rings 8 arranged on the edge of the rollers 2, which form the running surfaces of the rollers 2.
- Each roller 2 is approximately designed as a cylindrical disc made of stainless steel and comprises a circumferential annular groove in the cylindrical outer surface 2a, in which the rubber ring 8 is held in a form-fitting manner.
- the thickness or axial length of the roller 2 is, for example, in the range from 2 to 10 mm, in particular approximately 8 mm, while the outer diameter (without rubber ring 8) is, for example, in the range from 40 to 60 mm, in particular 54 mm.
- the rubber ring 8 preferably has an oval cross-section, the main axis of which is preferably aligned parallel to the outer surface 2a of the roller 2.
- On the intended end face of each roller 2 there is an integrally formed grinding or polishing surface 1a, 1b.
- the transition from the circumferential side 2a provided with the annular groove to the end face of the Roller 2 is rounded or chamfered, with the radius of curvature of the rounding being in the range of 0.5 to 2 mm, in particular approximately 1 mm.
- the side of roller 2 that is intended to face the handle body 3 has a central opening 2b, with which roller 2 is mounted on an axle 5 described below.
- the handle body 3 is a hollow wooden cylinder extending along a central axis X3 and having a cylindrical outer surface 3a, two parallel end faces 3b, and a cylindrical central bore 3c.
- the central bore 3c of the handle body 3 (see Fig. 3 ) comprises in one variant two sections with different diameters, namely a central section with a smaller diameter and end sections with larger diameters.
- On the front side of the central section there are two parallel and outward-facing bearing support sections 3d for the axial support of rolling bearings 6. The position of the rollers 2 relative to the handle body 3 is determined by these bearing support sections 3d.
- the handle body 3 comprises a central bore 3a with a uniform diameter.
- a bearing sleeve (not shown) is inserted into the central bore 3a from each end side 3a of the handle body 3, which bearing sleeve is supported by a flange on the end side 3a of the handle body 3 and forms a bearing support section 3d at a base.
- the base of the bearing sleeve is provided with an opening for the insertion of the axle 5.
- the handle body 3 is manufactured in one piece from oak, walnut, beech, or spruce.
- the outer diameter of the handle body 3 preferably corresponds to the outer diameter of the roller 2 (without rubber ring 8), so that the outer surface 3a of the handle body 3 and the outer surfaces 2a of the rollers 2 are identical in the intended assembly state (see Fig. 3 ) merge flush with one another.
- the moisture content of the wood should be as low as possible and not exceed 10%.
- the outer diameter of the handle body 3 is, for example, in the range of 50 to 60 mm and in this case is approximately 54 mm.
- the axial length of the handle body 3 is, for example, in the range of 55 to 75 mm and in this case is approximately 64 mm.
- the axle 5 is designed as a stepped axle 5 with a central section 5a and stepped bearing sections 5b at the ends.
- the rolling bearing 6 is, for example, a commercially available ball bearing.
- the inner diameter of the inner ring of the rolling bearing 6 is matched to the outer diameter of the bearing section 5b of the axle 5 and can be arranged on it, so that the inner ring is supported in the axial direction on the central section 5a of the axle 5.
- the outer diameter and the axial length of the rolling bearing 6 are matched to the dimensions of the handle body 3. The rolling bearing 6 can therefore fit precisely into the Central bore or bearing sleeve of the handle body 3 and are supported axially with the outer ring on the bearing support section 3d.
- the spacer element 4 is, for example, an annular disc or cylindrical sleeve that can be pushed onto the bearing section 5b of the axle 5 to support itself on the inner ring of the rolling bearing 6 and a roller 2.
- Various types of spacer elements 4 are provided, each having a different axial length, in order to precisely adjust the distance between the rollers 2 to be attached to the axle 5, depending on the actual dimensions of the handle body 3—and thus the gap between each roller 2 and the handle body 3.
- axis 5 and the associated spacer elements 4, rolling bearings 6 and rollers 2 have a common central or rotational axis X5.
- the roller grinder 1 is assembled from the aforementioned components by placing a roller bearing 6, a spacer element 4, and a roller 2 onto each bearing section 5b of the axle 5 extending through the central bore 3c of the handle body 3, so that the inner ring of the roller bearing 6 rests on the central section 5a of the axle 5, and the spacer element 4 is secured between the inner ring of the roller bearing 6 and the inner side of the roller 2.
- the roller 2 is then firmly and permanently connected to the axle 5 by press-fitting, resulting in a press fit at the connection points.
- the outer ring of the roller bearing 6 is secured to the handle body 3 by force-fitting and, if necessary, form-fitting.
- the roller grinder 1 comprises essentially the same components and features as the roller grinder 1 of the first embodiment, with the exception of the following differences: While in the first embodiment the grinding and polishing surfaces 1a, 1b are formed integrally with the front sides of the rollers 2 and are thus an integral part of the roller grinder 1, the roller grinder 1 according to the second embodiment of the invention comprises separate grinding and polishing discs 7, on the front sides of which the grinding and polishing surfaces 1a, 1b are formed.
- the grinding and polishing discs 7 can be detachably connected to the roller 2 or to the axle 5 by screwing integrally formed threaded sockets 7b into corresponding counter threads.
- the rollers 2 are facing end face is not chamfered or rounded, so that the lateral surfaces 7a of the grinding and polishing wheels 7 merge flush with the lateral surface 2a of the adjacent roller 2.
- the grinding and polishing wheels 7 are each chamfered or rounded at the transition between the lateral surface 7a and the respective grinding or polishing surface 1a, 1b.
- the radius of curvature on the end face of the grinding or polishing wheel 7 is, for example, in the range of 0.5 mm to 2 mm and is preferably approximately 1 mm.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Manufacturing & Machinery (AREA)
- Finish Polishing, Edge Sharpening, And Grinding By Specific Grinding Devices (AREA)
- Grinding Of Cylindrical And Plane Surfaces (AREA)
- Polishing Bodies And Polishing Tools (AREA)
- Rolling Contact Bearings (AREA)
Description
- Die vorliegende Erfindung betrifft ein Verfahren zur Herstellung eines Rollschleifers mit wenigstens einer Schleif- oder Polierfläche zum Schleifen und/oder Polieren eines Schneidwerkzeugs, wobei der Rollschleifer im Wesentlichen aus zwei Laufrollen, einem zwischen den Laufrollen und relativ dazu drehbar anzuordnenden Griffkörper und einer drehbar im Griffkörper zu lagernden Achse gebildet wird.
- Ein solcher Rollschleifer ist beispielsweise aus der
EP 3 278 928 A2 bekannt. Dieser Rollschleifer wird bestimmungsgemäß mit seiner Schleif- oder Polierfläche in Kontakt mit einer Schneide des zu schleifenden Schneidwerkzeugs gebracht und entlang der Schneide rollend über eine ebene Unterlage bewegt. Die stirnseitige Schleif- oder Polierfläche rotiert in einer senkrecht zur Unterlage ausgerichteten Schleifebene und trägt Material von der Schneide ab. - Bei dem aus der
EP 3 278 928 A2 bekannten Rollschleifer sind die Laufrollen und Schleif- bzw. Polierscheiben mit der Achse verschraubt, sodass der Rollschleifer leicht in seine Einzelteile zerlegt werden kann. Beim Abmontieren der Schleif- bzw. Polierscheiben von der Achse muss der Nutzer die Laufrollen festhalten, da sie sich sonst von der Achse lösen. Durch die Zerlegbarkeit des Rollschleifers wird dessen Reinigung erleichtert, aber die Handhabung für den Nutzer erschwert. - Der vorliegenden Erfindung liegt die Aufgabe zugrunde, den bekannten Rollschleifer dahingehend zu verbessern, dass eine bestimmungsgemäße Bedienung des Rollschleifers nutzerfreundlich gestaltet und insgesamt erleichtert wird.
- Zur Lösung dieser Aufgabe stellt die vorliegende Erfindung das Verfahren zur Herstellung eines Rollschleifers nach Anspruch 1 bereit. Das erfindungsgemäße Verfahren dient zur Herstellung eines Rollschleifers mit wenigstens einer Schleif- oder Polierfläche zum Schleifen und/oder Polieren eines Schneidwerkzeugs, wobei der Rollschleifer im Wesentlichen aus zwei Laufrollen, einem zwischen den Laufrollen und relativ dazu drehbar anzuordnenden Griffkörper und einer drehbar im Griffkörper zu lagernden Achse gebildet wird. Erfindungsgemäß wird jede der Laufrollen kraftschlüssig mit der Achse verbunden. Dadurch bilden die Laufrollen, der Griffkörper und die Achse eine integrale Einheit und sind idealerweise nicht zerstörungsfrei voneinander lösbar. Dadurch ist der erfindungsgemäße Rollschleifer mit geringem Aufwand herstellbar und insgesamt benutzerfreundlich, da die Bauteile des Rollschleifers unverlierbar zusammengehalten werden.
- Erfindungsgemäß wird jede der Laufrollen durch Pressfügen mit der Achse verbunden. Nach dem Pressfügen entsteht an den Verbindungsstellen zwischen der Laufrolle und der Achse eine Presspassung. Somit können Längs- und Querkräfte kraftschlüssig übertragen werden. Dadurch kann ein zylindrischer Pressverband zwischen der Laufrolle und der Achse erzeugt werden. Zur Erzielung eines Längspressverbandes wird die Laufrolle unter hoher Axialkraft (zum Beispiel mit einer hydraulischen Presse) auf die Achse gepresst. Die gemittelte Rautiefe der Oberfläche der Laufrolle und/oder der Achse liegt vorzugsweise im Bereich von Rz von 3 bis 10 µm. Zur Erleichterung des Pressfügens ist eine Einführschräge bzw. Fase an der Achse und/oder an der Laufrolle vorteilhaft.
- Vorteilhafte Weiterbildungen sind Gegenstand der abhängigen Ansprüche.
- Es kann von Vorteil sein, wenn eine oder beide der Laufrollen lediglich durch Pressfügen kraftschlüssig mit der Achse verbunden wird/werden. Für diese ausschließlich kraftschlüssige Verbindung zwischen jeder Laufrolle und der Achse ist insbesondere kein gesondertes Befestigungsmittel erforderlich. Dadurch verringert sich die Anzahl der erforderlichen Bauteile und dementsprechend ein Aufwand zur Herstellung des Rollschleifers.
- Es kann sinnvoll sein, eine oder beide der Laufrollen zur Verbindung mit der Achse eine Temperaturdifferenz zur Achse aufweist/aufweisen. Vor der Montage wird beispielsweise die Laufrolle erwärmt und/oder die Achse gekühlt. Dadurch weitet sich die Laufrolle bzw. schrumpft die Achse, was das Fügen beider Teile ohne oder mit stark reduziertem Krafteinfluss ermöglicht. Beim anschließenden Temperaturausgleich stellt sich die Pressung ein, wobei die Oberflächenrauheit weitestgehend erhalten bleibt, wodurch sich ein wesentlich festerer Sitz als beim Längspressverband ergibt.
- Es kann sich als praktisch erweisen, wenn eine oder beide der Laufrollen auf die Achse aufgesteckt wird/werden oder in die Achse eingesteckt wird/werden. In einer vorteilhaften Ausführung weist die Laufrolle eine Bohrung, insbesondere Durchgangsbohrung, und die Achse einen in die Bohrung passenden Lagerabschnitt auf. Dabei bildet die Laufrolle das "weibliche" und die Achse das "männliche" Bauteil. Es ist aber auch möglich, dass die Achse das "weibliche" Bauteil bildet und eine Bohrung aufweist und die Laufrolle als "männliches" Bauteil einen in die Bohrung passenden Lagerabschnitt umfasst.
- Es kann hilfreich sein, wenn als Achse eine gestufte Achse mit einem Mittelabschnitt und zwei endseitig abgestuften Lagerabschnitten verwendet wird. Zur axialen Positionierung der Laufrolle gegenüber der Achse ist der Mittelabschnitt als Lagebegrenzung, beispielsweise in Form eines Absatzes, vorteilhaft.
- Es kann von Vorteil sein, wenn auf jedem Lagerabschnitt ein Wälzlager und eine der Laufrollen, und optional ein Distanzelement, angeordnet werden, vorzugsweise derart, dass sich das Wälzlager mit seinem Innenring axial am Mittelabschnitt der Achse abstützt und/oder das Distanzelement axial zwischen dem Wälzlager und der Laufrolle festgelegt ist. Dabei wird der Mittelabschnitt der Achse als Lagebegrenzung für die Laufrolle auf der Achse genutzt. Mit dieser Ausführung kann die Position der Laufrolle gegenüber der Achse besonders genau eingestellt werden.
- Es kann sich als sinnvoll erweisen, wenn das Wälzlager mit seinem Außenring kraftschlüssig und/oder formschlüssig am Griffkörper festgelegt wird. Dadurch kann die Lage der Achse gegenüber dem Griffkörper genau eingestellt werden.
- Es kann von Nutzen sein, wenn eine oder beide der Laufrollen eine unlösbar daran angeordnete Schleif- oder Polierfläche aufweist/aufweisen, vorzugsweise stirnseitig, wobei die Schleif- oder Polierfläche bevorzugt integral mit der Laufrolle ausgebildet oder unlösbar damit verbunden ist, wobei die Schleif- oder Polierfläche besonders bevorzugt als Beschichtung, insbesondere als Keramik-Beschichtung ausgebildet ist. Bei dieser Variante weist der Rollschleifer eine minimale Anzahl von Bauteilen auf. Dadurch erleichtert sich die Herstellung und die Handhabung für den Benutzer.
- Es kann aber auch praktisch sein, wenn an einer oder beiden der Laufrollen eine mit der Schleif- oder Polierfläche versehene Schleif- oder Polierscheibe angebracht wird, vorzugsweise lösbar. Diese Variante eignet sich insbesondere für erfahrenere Benutzer, die austauschbare Schleif- oder Polierscheiben nutzen möchten. Dadurch ist der Rollschleifer vielseitiger einsetzbar.
- Vorzugsweise weist der Griffkörper wenigstens eines der folgenden Merkmale auf.
- der Griffkörper ist aus Kunststoff und/oder Metall und/oder Holz gefertigt, vorzugsweise aus Eichenholz, Nussbaumholz, Buchenholz oder Fichtenholz, bevorzugt in einem Stück.
- der Griffkörper ist als Zylinder, vorzugsweise als Hohlzylinder, ausgebildet.
- Ein unabhängiger Aspekt der vorliegenden Erfindung betrifft einen Rollschleifer mit zwei Laufrollen und einem dazwischen angeordneten Griffkörper, wobei die Laufrollen kraftschlüssig mit einer drehbar im Griffkörper gelagerten Achse verbunden sind. Die Laufrollen weisen stirnseitig jeweils eine Schleif- oder Polierfläche auf.
- Weitere vorteilhafte Weiterbildungen ergeben sich durch Kombinationen der Merkmale, die in den Ansprüchen, der Beschreibung und den Figuren offenbart sind.
- Es zeigen:
- Fig. 1
- eine perspektivische Explosionsansicht eines Rollschleifers nach dem ersten Ausführungsbeispiel, der nach dem erfindungsgemäßen Verfahren herstellbar ist.
- Fig. 2
- eine perspektivische Explosionsansicht eines Rollschleifers nach dem zweiten Ausführungsbeispiel, der nach mit dem erfindungsgemäßen Verfahren herstellbar ist.
- Fig. 3
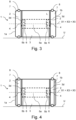
- eine schematische Ansicht des Rollschleifers nach dem ersten Ausführungsbeispiel der Erfindung in einem montierten Zustand.
- Fig. 4
- eine schematische Ansicht des Rollschleifers nach dem zweiten Ausführungsbeispiel der Erfindung in einem montierten Zustand.
- Die bevorzugten Ausführungsbeispiele der Erfindung werden nachstehend mit Bezug auf die beiliegenden Zeichnungen im Detail beschrieben.
- Im ersten Ausführungsbeispiel der Erfindung, das nachstehend mit Bezug auf die
Figuren 1 und3 beschrieben wird, ist der Rollschleifer 1 aus insgesamt 10 oder 12 Bauteilen aufgebaut und umfasst zwei Laufrollen 2, einen Griffkörper 3 (optional mit zwei Lagerhülsen, nicht dargestellt), zwei Distanzelemente 4, eine Achse 5, zwei Wälzlager 6 (jeweils als ein Bauteil zählen) sowie zwei randseitig auf den Laufrollen 2 angeordnete Gummiringe 8, welche die Laufflächen der Laufrollen 2 bilden. - Jede Laufrolle 2 ist näherungsweise als zylindrische Scheibe aus Edelstahl ausgebildet und umfasst umfangseitig eine umlaufende Ringnut in der zylindrischen Mantelfläche 2a, in welcher der Gummiring 8 formschlüssig gehalten wird. Die Dicke bzw. axiale Länge der Laufrolle 2 liegt beispielsweise im Bereich von 2 bis 10 mm, insbesondere bei ca. 8 mm, während der Außendurchmesser (ohne Gummiring 8) beispielsweise im Bereich von 40 bis 60 mm, insbesondere bei 54 mm liegt. Der Gummiring 8 weist vorzugsweise einen ovalen Querschnitt auf, dessen Hauptachse bevorzugt parallel zur Mantelfläche 2a der Laufrolle 2 ausgerichtet ist. An der bestimmungsgemäßen Stirnseite jeder Laufrolle 2 befindet sich eine integral ausgebildete Schleif- oder Polierfläche 1a, 1b. Der Übergang von der mit der Ringnut versehenen Umfangsseite 2a zur Stirnseite der Laufrolle 2 ist gerundet bzw. gefast, wobei der Krümmungsradius der Rundung im Bereich von 0,5 bis 2 mm, insbesondere bei ca. 1 mm liegt. Die bestimmungsgemäß zum Griffkörper 3 weisende Seite der Laufrolle 2 weist eine mittige Öffnung 2b auf, mit welcher die Laufrolle 2 auf eine nachstehend beschriebene Achse 5 aufgesteckt wird.
- Der Griffkörper 3 ist ein Hohlzylinder aus Holz, der sich entlang einer Mittelachse X3 erstreckt und eine zylindrische Mantelfläche 3a, zwei parallele Stirnseiten 3b und eine zylindrische Mittelbohrung 3c aufweist. Die Mittelbohrung 3c des Griffkörpers 3 (sh.
Fig. 3 ) umfasst in einer Variante zwei Abschnitte mit unterschiedlichen Durchmessern, nämlich einen Mittelabschnitt mit kleinerem Durchmesser und endseitige Endabschnitte mit größeren Durchmessern. Stirnseitig am Mittelabschnitt sind zwei parallele und nach außen weisende Lagerabstützabschnitte 3d zum axialen Abstützen von Wälzlagern 6 ausgebildet. Durch diese Lagerabstützabschnitte 3d wird die Lage der Laufrollen 2 zum Griffkörper 3 bestimmt. In einer alternativen Variante umfasst der Griffkörper 3 eine Mittelbohrung 3a mit einheitlichem Durchmesser. Zur Fixierung der nachstehend beschriebenen Wälzlager 6 ist dabei von jeder Stirnseite 3a des Griffkörpers 3 eine Lagerhülse (nicht dargestellt) in die Mittelbohrung 3a eingesetzt, die sich mit einem Flansch an der Stirnseite 3a des Griffkörpers 3 abstützt und an einem Boden einen Lagerabstützabschnitt 3d bildet. Der Boden der Lagerhülse ist zum Durchstecken der Achse 5 mit einer Öffnung versehen. Für besonders hochwertige Ausführungen wird der Griffkörper 3 an einem Stück aus Eichenholz, Nussbaumholz, Buchenholz oder Fichtenholz gefertigt. Der Außendurchmesser des Griffkörpers 3 entspricht vorzugsweise dem Außendurchmesser der Laufrolle 2 (ohne Gummiring 8), sodass die Mantelfläche 3a des Griffkörpers 3 und die Mantelflächen 2a der Laufrollen 2 im bestimmungsgemäßen Montagezustand (sh.Fig. 3 ) bündig ineinander übergehen. Zum Zeitpunkt der Fertigung des Griffkörper 3 sollte der Feuchtigkeitsgehalt des Holzes möglichst gering sein und maximal 10% betragen. Der Außendurchmesser des Griffkörpers 3 liegt beispielsweise im Bereich von 50 bis 60 mm und beträgt im vorliegenden Fall ca. 54 mm. Die axiale Länge des Griffkörpers 3 liegt beispielsweise im Bereich von 55 bis 75 mm und beträgt im vorliegenden Fall ca. 64 mm. - Die Achse 5 ist als gestufte Achse 5 mit einem Mittelabschnitt 5a und endseitig abgestuften Lagerabschnitten 5b ausgebildet.
- Das Wälzlager 6 ist z.B. ein handelsübliches Kugellager. Der Innendurchmesser des Innenrings des Wälzlagers 6 ist auf den Außendurchmesser des Lagerabschnitts 5b der Achse 5 abgestimmt und auf diesem anordenbar, sodass sich der Innenring in axialer Richtung am Mittelabschnitt 5a der Achse 5 abstützt. Der Außendurchmesser und die axiale Länge des Wälzlagers 6 sind auf die Abmessungen des Griffkörpers 3 abgestimmt. Das Wälzlager 6 kann demnach passgenau in die Mittelbohrung oder Lagerhülse des Griffkörpers 3 eingesetzt werden und sich mit dem Außenring axial an dem Lagerabstützabschnitt 3d abstützen.
- Das Distanzelement 4 ist beispielsweise eine ringförmige Scheibe oder zylindrische Hülse, die auf den Lagerabschnitt 5b der Achse 5 aufschiebbar ist, um sich am Innenring des Wälzlagers 6 und einer Laufrolle 2 abzustützen. Es sind verschiedene Typen von Distanzelementen 4 vorgesehen, die eine unterschiedliche axiale Länge aufweisen, um den Abstand der an der Achse 5 zu befestigenden Laufrollen 2 zueinander in Abhängigkeit von den tatsächlichen Abmessungen des Griffkörpers 3 - und damit das Spaltmaß zwischen jeder Laufrolle 2 und dem Griffkörper 3 - exakt einzustellen.
- Im montierten Zustand weisen die Achse 5 sowie die damit verbundenen Distanzelemente 4, Wälzlager 6 und Laufrollen 2 eine gemeinsame Mittel- bzw. Drehachse X5 auf.
- Der Rollschleifer 1 wird aus den genannten Bauteilen zusammengesetzt, indem auf jeden Lagerabschnitt 5b der sich durch die Mittelbohrung 3c des Griffkörpers 3 erstreckenden Achse 5 ein Wälzlager 6, ein Distanzelement 4 sowie eine Laufrolle 2 aufgesteckt werden, sodass sich der Innenring des Wälzlagers 6 am Mittelabschnitt 5a der Achse 5 abstützt und das Distanzelement 4 zwischen dem Innenring des Wälzlagers 6 und der Innenseite der Laufrolle 2 festgelegt ist. Anschließend wird die Laufrolle 2 durch Pressfügen fest und unlösbar mit der Achse 5 verbunden, sodass sich an den Verbindungsstellen eine Presspassung ergibt. Der Außenring des Wälzlagers 6 wird kraftschlüssig und ggf. formschlüssig an dem Griffkörper 3 festgelegt.
- Im zweiten Ausführungsbeispiel der Erfindung, das nachstehend mit Bezug auf die
Figuren 2 und4 beschrieben wird, umfasst der Rollschleifer 1 im Wesentlichen dieselben Bauteile und Merkmale wie der Rollschleifer 1 des ersten Ausführungsbeispiels, mit Ausnahme der folgenden genannten Unterschiede:
Während im ersten Ausführungsbeispiel die Schleif- und Polierflächen 1a, 1b integral stirnseitig mit den Laufrollen 2 ausgebildet sind und somit integraler Bestandteil des Rollschleifers 1 sind, umfasst der Rollschleifer 1 gemäß dem zweiten Ausführungsbeispiel der Erfindung gesonderte Schleif- und Polierscheiben 7, an deren Stirnseiten die Schleif- und Polierflächen 1a, 1b ausgebildet sind. Die Schleif- und Polierscheiben 7 sind durch Verschraubung angeformter Gewindestutzen 7b in entsprechenden Gegengewinden lösbar mit der Laufrolle 2 bzw. mit der Achse 5 verbindbar. Abweichend vom ersten Ausführungsbeispiel sind die Laufrollen 2 an der nach außen weisenden Stirnseite nicht gefast oder gerundet, sodass die Mantelflächen 7a der Schleif- und Polierscheiben 7 bündig in die Mantelfläche 2a der jeweils benachbarten Laufrolle 2 übergehen. Anstelle dessen sind die Schleif- und Polierscheiben 7 jeweils am Übergang zwischen Mantelfläche 7a und der jeweiligen Schleif- oder Polierfläche 1a, 1b gefast oder gerundet. Der Krümmungsradius an der Stirnseite der Schleif- oder Polierscheibe 7 liegt dabei z.B. im Bereich von 0,5 mm bis 2 mm und beträgt vorzugsweise ca. 1 mm. -
- 1
- Rollschleifer
- 1a
- Schleiffläche
- 1b
- Polierfläche
- 2
- Laufrolle
- 2a
- Mantelfläche bzw. Umfangsseite
- 2b
- Öffnung
- 3
- Griffkörper
- 3a
- Mantelfläche
- 3b
- Stirnseite
- 3c
- Bohrung
- 3d
- Lagerabstützabschnitt
- 4
- Distanzelement
- 5
- Achse
- 5a
- Mittelabschnitt
- 5b
- Lagerabschnitt
- 6
- Lager
- 7
- Schleif-/Polierscheibe
- 7a
- Mantelfläche
- 7b
- Gewindestutzen
- 8
- Gummiring
- U
- Untergrund
- X1
- Dreh-/Mittelachse Rollschleifer
- X3
- Dreh-/Mittelachse Griffkörper
- X5
- Dreh-/Mittelachse von Achse, Lager, ggf. Schleif-/Polierscheibe
Claims (9)
- Verfahren zur Herstellung eines Rollschleifers (1) mit wenigstens einer Schleif- oder Polierfläche (1a, 1b) zum Schleifen und/oder Polieren eines Schneidwerkzeugs, wobei der Rollschleifer (1) im Wesentlichen aus zwei Laufrollen (2), einem zwischen den Laufrollen (2) und relativ dazu drehbar anzuordnenden Griffkörper (3) und einer drehbar im Griffkörper (3) zu lagernden Achse (5) gebildet wird, dadurch gekennzeichnet, dass jede der Laufrollen (2) durch Pressfügen kraftschlüssig mit der Achse (5) verbunden wird.
- Verfahren nach dem vorangehenden Anspruch, dadurch gekennzeichnet, dass eine oder beide der Laufrollen (2) lediglich durch Pressfügen kraftschlüssig mit der Achse (5) verbunden wird/werden.
- Verfahren nach einem der vorangehenden Ansprüche, dadurch gekennzeichnet, dass eine oder beide der Laufrollen (2) zur Verbindung mit der Achse (5) eine Temperaturdifferenz zur Achse (5) aufweist/aufweisen.
- Verfahren nach einem der vorangehenden Ansprüche, dadurch gekennzeichnet, dass eine oder beide der Laufrollen (2) auf die Achse (5) aufgesteckt wird/werden oder in die Achse (5) eingesteckt wird/werden.
- Verfahren nach einem der vorangehenden Ansprüche, dadurch gekennzeichnet, dass als Achse (5) eine gestufte Achse (5) mit einem Mittelabschnitt (5a) und zwei endseitig abgestuften Lagerabschnitten (5b) verwendet wird.
- Verfahren nach dem vorangehenden Anspruch, dadurch gekennzeichnet, dass auf jedem Lagerabschnitt (5b) ein Wälzlager (6) und eine der Laufrollen (2), und optional ein Distanzelement (4), angeordnet werden, vorzugsweise derart, dass sich das Wälzlager (6) mit seinem Innenring axial am Mittelabschnitt (5a) der Achse (5) abstützt und/oder das Distanzelement (4) axial zwischen dem Wälzlager (6) und der Laufrolle (2) festgelegt ist.
- Verfahren nach dem vorangehenden Anspruch, dadurch gekennzeichnet, dass das Wälzlager (6) mit seinem Außenring kraftschlüssig und/oder formschlüssig am Griffkörper (3) festgelegt wird.
- Verfahren nach einem der vorangehenden Ansprüche, dadurch gekennzeichnet, dass eine oder beide der Laufrollen (2) eine unlösbar daran angeordnete Schleif- oder Polierfläche (1a, 1b) aufweist/aufweisen, vorzugsweise stirnseitig, wobei die Schleif- oder Polierfläche (1a, 1b) bevorzugt integral mit der Laufrolle (2) ausgebildet oder unlösbar damit verbunden ist, wobei die Schleif- oder Polierfläche (1a, 1b) besonders bevorzugt als Beschichtung, insbesondere als Keramik-Beschichtung ausgebildet ist.
- Verfahren nach einem der vorangehenden Ansprüche, dadurch gekennzeichnet, dass an einer oder beiden der Laufrollen (2) eine mit der Schleif- oder Polierfläche (1a, 1b) versehene Schleif- oder Polierscheibe (7) angebracht wird, vorzugsweise lösbar.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102020123501.1A DE102020123501B3 (de) | 2020-09-09 | 2020-09-09 | Rollschleifer mit Presspassung zwischen Laufrolle und Achse |
| PCT/EP2021/074715 WO2022053517A1 (de) | 2020-09-09 | 2021-09-08 | Rollschleifer mit presspassung zwischen laufrolle und achse |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP4210906A1 EP4210906A1 (de) | 2023-07-19 |
| EP4210906B1 true EP4210906B1 (de) | 2025-05-21 |
| EP4210906C0 EP4210906C0 (de) | 2025-05-21 |
Family
ID=77897625
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP21773761.8A Active EP4210906B1 (de) | 2020-09-09 | 2021-09-08 | Rollschleifer mit presspassung zwischen laufrolle und achse |
Country Status (10)
| Country | Link |
|---|---|
| US (2) | US12157204B2 (de) |
| EP (1) | EP4210906B1 (de) |
| JP (1) | JP7609977B2 (de) |
| KR (1) | KR102828712B1 (de) |
| CN (1) | CN116157234A (de) |
| BR (1) | BR112023004037A2 (de) |
| DE (1) | DE102020123501B3 (de) |
| ES (1) | ES3033094T3 (de) |
| MX (1) | MX2023002831A (de) |
| WO (1) | WO2022053517A1 (de) |
Families Citing this family (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US20230405767A1 (en) * | 2022-05-26 | 2023-12-21 | Tumbler Holdings, Inc. | Sharpening apparatus |
| DE202022001390U1 (de) | 2022-06-17 | 2022-07-07 | Magna-Tec e.K. | Vorrichtung zum Schleifen und/oder Polieren eines Schneidwerkzeuges |
| DE202022002459U1 (de) | 2022-11-16 | 2023-01-24 | Magna-Tec e.K. | Referenzebene zur Optimierung beim Schleifen mittels einer Rollschleif-Vorrichtung |
| USD1116703S1 (en) | 2023-08-15 | 2026-03-10 | Darex, Llc | Knife sharpener |
| USD1076638S1 (en) * | 2023-11-06 | 2025-05-27 | Huazhu Liu | Knife sharpener |
| DE102024104413A1 (de) * | 2024-02-16 | 2025-08-21 | Horl 1993 Gmbh | Rollschleifer mit Schleifscheiben-Schnellverschluss-System |
| DE102024104397A1 (de) * | 2024-02-16 | 2025-08-21 | Horl 1993 Gmbh | Rollschleifer mit mehrteiligem, hohlem Körper |
| USD1035411S1 (en) * | 2024-03-22 | 2024-07-16 | Wenfeng Li | Knife sharpener |
| TR2024013074A2 (tr) * | 2024-09-30 | 2024-10-21 | Celsan Ziraat Aletleri Sanayi Ve Ticaret Anonim Sirketi | Talaşli di̇sk bi̇leme üni̇tesi̇ |
| USD1058338S1 (en) * | 2024-10-15 | 2025-01-21 | Wenfeng Li | Knife sharpener |
| CN119388292B (zh) * | 2024-12-04 | 2025-11-04 | 江西同力合金材料有限公司 | 一种铜合金表面抛光装置 |
| USD1138635S1 (en) * | 2025-05-23 | 2026-08-04 | Salma Baig | Roller sharpener |
Family Cites Families (16)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB437733A (en) * | 1933-04-28 | 1935-10-28 | Thomas Holtan | Improvements in sharpening apparatus |
| AT256660B (de) * | 1966-05-02 | 1967-09-11 | Carduro Hartmetall Ag | Schleifwerkzeug |
| US4070742A (en) | 1976-12-13 | 1978-01-31 | Claire Dorfman | Motorized rolling pin |
| US5065567A (en) | 1990-10-10 | 1991-11-19 | Wessel Lloyd F | Lawn edger |
| DE9116059U1 (de) * | 1991-12-27 | 1992-02-27 | Ernst Winter & Sohn (Gmbh & Co), 20259 Hamburg | Hochgeschwindigkeitsschleifscheibe |
| JPH09262763A (ja) * | 1996-03-28 | 1997-10-07 | Shin Etsu Handotai Co Ltd | バッキングパッドの製造方法および装置 |
| DE29909982U1 (de) * | 1999-06-09 | 1999-09-16 | Geburtig, Jens, 01099 Dresden | Leitrolle für Schleifhülsen an Walzenschleifmaschinen |
| US6425813B1 (en) | 2000-09-30 | 2002-07-30 | Edwin C. Ernst | Rotary floor sander |
| US6623342B1 (en) | 2002-03-02 | 2003-09-23 | Pearl Abrasive Company | Support accessory for power hand tool |
| CN100480899C (zh) | 2003-04-02 | 2009-04-22 | 隆达股份公司 | 手表机芯中日历显示的机构 |
| DE202010004392U1 (de) | 2010-03-31 | 2011-08-11 | Illinois Tool Works Inc. | Mauerschlitzfräse |
| KR101684866B1 (ko) | 2016-06-09 | 2016-12-09 | (주)대코 | 코일 스프링의 연속 쇼트 피닝 장치 및 방법 |
| DE102016009482B4 (de) | 2016-08-05 | 2018-06-14 | Timo Horl | Vorrichtung zum Schleifen und/oder Polieren eines Schneidwerkzeuges |
| US20190210096A1 (en) * | 2016-10-19 | 2019-07-11 | Darex, Llc | Cutting edge with cold forged notches to enhance cutting performance |
| CN206732729U (zh) * | 2017-03-17 | 2017-12-12 | 桂林创源金刚石有限公司 | 一种金刚石异形砂轮及立式加工冷却系统 |
| DE202020001180U1 (de) * | 2020-03-25 | 2020-04-23 | Mobiset Gmbh | Rollschleifer und Rollschleifer-Set |
-
2020
- 2020-09-09 DE DE102020123501.1A patent/DE102020123501B3/de active Active
-
2021
- 2021-09-08 US US18/044,333 patent/US12157204B2/en active Active
- 2021-09-08 EP EP21773761.8A patent/EP4210906B1/de active Active
- 2021-09-08 WO PCT/EP2021/074715 patent/WO2022053517A1/de not_active Ceased
- 2021-09-08 CN CN202180061866.1A patent/CN116157234A/zh active Pending
- 2021-09-08 KR KR1020237009376A patent/KR102828712B1/ko active Active
- 2021-09-08 ES ES21773761T patent/ES3033094T3/es active Active
- 2021-09-08 JP JP2023515583A patent/JP7609977B2/ja active Active
- 2021-09-08 MX MX2023002831A patent/MX2023002831A/es unknown
- 2021-09-08 BR BR112023004037A patent/BR112023004037A2/pt unknown
-
2024
- 2024-10-14 US US18/914,419 patent/US20250033165A1/en not_active Abandoned
Also Published As
| Publication number | Publication date |
|---|---|
| DE102020123501B3 (de) | 2022-03-10 |
| JP7609977B2 (ja) | 2025-01-07 |
| US20230294246A1 (en) | 2023-09-21 |
| KR102828712B1 (ko) | 2025-07-04 |
| BR112023004037A2 (pt) | 2023-04-04 |
| JP2023539927A (ja) | 2023-09-20 |
| US20250033165A1 (en) | 2025-01-30 |
| CA3192888A1 (en) | 2022-03-17 |
| EP4210906C0 (de) | 2025-05-21 |
| ES3033094T3 (en) | 2025-07-30 |
| US12157204B2 (en) | 2024-12-03 |
| KR20230050460A (ko) | 2023-04-14 |
| EP4210906A1 (de) | 2023-07-19 |
| CN116157234A (zh) | 2023-05-23 |
| WO2022053517A1 (de) | 2022-03-17 |
| MX2023002831A (es) | 2023-03-17 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE102020123501B3 (de) | Rollschleifer mit Presspassung zwischen Laufrolle und Achse | |
| DE102020123499B4 (de) | Verfahren zur Herstellung eines Rollschleifers mit minimalen Spaltmaßen zwischen Laufrolle und Griffkörper | |
| EP0306738B1 (de) | Vorrichtung zum Einpressen und Abziehen von Lagern oder Hülsen, insbesondere für Achslager und/oder Radflanschnaben an Kraftfahrzeugen | |
| DE3530983C1 (de) | Vorrichtung zum Einpressen und Abziehen von Lagern oder Huelsen,insbesondere fuer Achslager und/oder Radflanschnaben an Kraftfahrzeugen | |
| DE202020001180U1 (de) | Rollschleifer und Rollschleifer-Set | |
| DE102015200644A1 (de) | Bolzenkäfig für ein Wälzlager, Wälzlager mit einem derartigen Bolzenkäfig und Montageverfahren für ein Wälzlager mit einem solchen Bolzenkäfig | |
| DE2342679C3 (de) | Spannhülsenanordnung für zahnärztliche Handstücke | |
| DE102015201506B4 (de) | Lageranordnung | |
| DE19939729C2 (de) | Antriebsanordnung | |
| DE102006049504B4 (de) | Rolle für einen Rollstuhl | |
| WO2004009276A1 (de) | Verbindung zweier maschinenteile | |
| CH665969A5 (de) | Werkzeug zum montieren und demontieren eines steckgliedes in einer rollenkette. | |
| DE3123323C2 (de) | Vollrolliges Lager | |
| DE19652023A1 (de) | Rad zur Vermeidung des Lagerklickens | |
| EP0819456B1 (de) | Rad für Inline Skates | |
| DE202025107632U1 (de) | Fahrzeugmodell | |
| DE355138C (de) | Rollenlagerkaefig | |
| DE122878C (de) | ||
| DE3537809A1 (de) | Fahrrad-freilauf oder dergleichen | |
| EP4431231A1 (de) | Rollschleifer mit direkt verbundenen laufrollen | |
| DE19902048B4 (de) | Wälzlager/Wälzführung zur Abstützung von sich mit unterschiedlicher Geschwindigkeit bewegenden Maschinenteilen, insbesondere für Linearführungen | |
| WO2025171967A1 (de) | Rollschleifer mit mehrteiligem, hohlem körper | |
| DE102024104413A1 (de) | Rollschleifer mit Schleifscheiben-Schnellverschluss-System | |
| DE8112989U1 (de) | "montagewerkzeug" | |
| DE4310087A1 (de) | Kurven- bzw. Führungsrolle |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: UNKNOWN |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE INTERNATIONAL PUBLICATION HAS BEEN MADE |
|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20230328 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| DAV | Request for validation of the european patent (deleted) | ||
| DAX | Request for extension of the european patent (deleted) | ||
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20241007 |
|
| GRAJ | Information related to disapproval of communication of intention to grant by the applicant or resumption of examination proceedings by the epo deleted |
Free format text: ORIGINAL CODE: EPIDOSDIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTC | Intention to grant announced (deleted) | ||
| INTG | Intention to grant announced |
Effective date: 20250130 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502021007559 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| U01 | Request for unitary effect filed |
Effective date: 20250521 |
|
| U07 | Unitary effect registered |
Designated state(s): AT BE BG DE DK EE FI FR IT LT LU LV MT NL PT RO SE SI Effective date: 20250528 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 3033094 Country of ref document: ES Kind code of ref document: T3 Effective date: 20250730 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: U11 Free format text: ST27 STATUS EVENT CODE: U-0-0-U10-U11 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20251001 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250822 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250521 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: TR Payment date: 20250904 Year of fee payment: 5 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20250927 Year of fee payment: 5 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250521 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250821 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250921 |
|
| U20 | Renewal fee for the european patent with unitary effect paid |
Year of fee payment: 5 Effective date: 20250923 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NO Payment date: 20251001 Year of fee payment: 5 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250521 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20251001 Year of fee payment: 5 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250521 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250521 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20251001 Year of fee payment: 5 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: L10 Free format text: ST27 STATUS EVENT CODE: U-0-0-L10-L00 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20260402 |
|
| 26N | No opposition filed |
Effective date: 20260224 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250521 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250908 |