EP4076879B1 - Kappeinrichtung, beschichtungseinrichtung sowie verfahren zum ablängen eines schmalflächenbeschichtungsmaterials - Google Patents
Kappeinrichtung, beschichtungseinrichtung sowie verfahren zum ablängen eines schmalflächenbeschichtungsmaterials Download PDFInfo
- Publication number
- EP4076879B1 EP4076879B1 EP20841911.9A EP20841911A EP4076879B1 EP 4076879 B1 EP4076879 B1 EP 4076879B1 EP 20841911 A EP20841911 A EP 20841911A EP 4076879 B1 EP4076879 B1 EP 4076879B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- narrow
- coating material
- surface coating
- movement
- cutting tool
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B27—WORKING OR PRESERVING WOOD OR SIMILAR MATERIAL; NAILING OR STAPLING MACHINES IN GENERAL
- B27D—WORKING VENEER OR PLYWOOD
- B27D5/00—Other working of veneer or plywood specially adapted to veneer or plywood
- B27D5/003—Other working of veneer or plywood specially adapted to veneer or plywood securing a veneer strip to a panel edge
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B27—WORKING OR PRESERVING WOOD OR SIMILAR MATERIAL; NAILING OR STAPLING MACHINES IN GENERAL
- B27D—WORKING VENEER OR PLYWOOD
- B27D5/00—Other working of veneer or plywood specially adapted to veneer or plywood
- B27D5/006—Trimming, chamfering or bevelling edgings, e.g. lists
Definitions
- the invention relates to a cutting device for cutting a narrow-surface coating material to length, according to the preamble of claim 1, and to a coating device with such a cutting device, as well as to a method for cutting a narrow-surface coating material to length using such a cutting device.
- a cutting device and such a method are known from the document DE 10 2011 114763 A1 known.
- stationary cutting devices are usually used in stationary technology, for example in CNC-controlled coating devices, which have a feed stop for cutting the narrow-surface coating material to length.
- stopping the feed rate can lead to unrest in the processing equipment, as the entire unit must be stopped and accelerated again. If the narrow-surface coating material has a functional layer that needs to be activated, stopping the feed rate can also result in increased local energy input for activating the functional layer, which can lead to a deterioration in quality, particularly with zero-joint technology.
- Examples of previously known cutting devices can be EP 0 510 231 A1 as well as DE 10 2011 114 763 A1 which forms the basis for the two-part version of independent device claim 1.
- the object of the present invention is to propose a cutting device that enables short processing times when cutting a narrow-surface coating material. Furthermore, the object of the present invention is to propose a coating device that enables the time- and cost-efficient coating of narrow surfaces of plate-shaped workpieces. Furthermore, the object of the present invention is to propose a method for cutting a narrow-surface coating material to length in a time- and cost-efficient manner.
- a cutting device in particular for a coating device for coating narrow surfaces of plate-shaped workpieces, with a cutting tool, by means of which a cutting movement for cutting a narrow surface coating material to length can be carried out, wherein the cutting tool has a cutting area to which the narrow surface coating material can be cut in a Cutting tool, by means of which a cutting movement for cutting a narrow-surface coating material to length can be carried out, wherein the cutting tool has a cutting area to which the narrow-surface coating material can be transported in a direction of movement, wherein a movement direction, wherein an adjusting device is provided by which an adjusting movement of the cutting tool can be controlled for cutting the narrow-surface coating material to length, wherein the adjusting movement has at least one directional component directed in the direction of movement of the narrow-surface coating material.
- the adjusting device of the capping device has at least one drive device which controls at least the adjusting movement of the cutting tool from an initial position, wherein a speed of the adjusting movement of the cutting tool can be adapted to a transport speed of the narrow-surface coating material.
- Such a cutting device enables the narrow-surface coating material to be cut to length without interrupting the transport movement of the narrow-surface coating material.
- the narrow-surface coating material can be cut to an optimized length so that it can be applied to the narrow surface in the required length.
- the adjusting device enables an adjusting movement of the cutting tool, which has at least one directional component directed in the direction of movement of the narrow-surface coating material. In this way, the cutting tool can execute the adjusting movement corresponding to the transport movement of the narrow-surface coating material and sever the narrow-surface coating material by executing the cutting movement.
- the cutting movement is in particular an advancing movement of the cutting tool in the direction of the narrow-surface coating material, but can also be the simple execution of a cut or saw cut by the cutting tool.
- the drive device can be used to automate the cutting process, wherein the drive device enables synchronization of the actuating movement of the cutting tool with the transport movement of the narrow-surface coating material.
- the drive device can comprise a corresponding control and/or sensor unit.
- the adjusting device can have at least one guide, preferably at least one linear guide or cross guide, through which a guided adjusting movement and/or cutting movement of the cutting tool is provided.
- the guide in particular the linear guide, can create a precise adjusting movement and/or cutting movement, thus enabling the narrow-surface coating material to be cut to exact length.
- the cross guide can also provide for the adjusting movement and the cutting movement to be executed in an overlapping manner.
- a further preferred embodiment of the cutting device can provide for the adjusting movement of the cutting tool and the cutting movement of the cutting tool to be executed simultaneously.
- the cutting tool can be moved toward the narrow-surface coating material and simultaneously execute the cutting movement to sever the narrow-surface coating material. An interruption of the transport movement of the narrow-surface coating material is therefore not necessary for cutting to length or for executing the cutting movement.
- the adjusting movement of the cutting tool can be provided essentially parallel to the direction of movement of the narrow-surface coating material. This can prevent the cutting tool from tilting during the cutting of the narrow-surface coating material. can be prevented so that a precise cutting edge can be created, for example to form a visually appealing joint between two ends of the narrow surface coating material.
- the drive device can be designed as a force storage element, drive cylinder, drive motor, or a comparable actuator and can have a synchronization device that adapts the speed of the actuating movement of the cutting tool to the transport speed of the narrow-surface coating material.
- a drive device enables a structurally simple and cost-effective design of the capping device.
- the drive device can be designed as a clamping device that, in a clamping position, rests or engages the narrow-surface coating material without slippage, so that the clamping device can be moved along with the transport movement of the narrow-surface coating material in the clamping position.
- a clamping device enables a mechanical design of the drive device. Because the clamping device forms a force-locking connection to the moving narrow-surface coating material upon transfer into the clamping position, this allows for simple, precise synchronization between the transport movement of the narrow-surface coating material and the actuating movement of the cutting tool.
- an advantageous further development of the clamping device can provide that at least two opposing clamping elements are provided, which can be transferred from a through-flow position into the clamping position,
- the narrow-surface coating material can be transported between the clamping elements, and the clamping elements rest on or engage the narrow-surface coating material in the clamping position.
- the clamping elements can have corresponding contact surfaces that rest on the narrow-surface coating material in the clamping position. Sufficient static friction can thus be formed between the narrow-surface coating material and the clamping elements, enabling slip-free contact or engagement.
- This can be further influenced by the contact surfaces having a corresponding profile or structure or by the contact surfaces being made of a material with a high coefficient of static friction.
- the at least two clamping elements can have corresponding recesses into which the cutting tool at least partially engages when performing the cutting movement. Since the narrow-surface coating material has a significantly smaller thickness compared to its width and is therefore correspondingly flexible, it can be advantageous to fix the narrow-surface coating material during cutting. This fixation is provided by the clamping elements, whereby the recesses for the cutting tool enable the cutting of the narrow-surface coating material to occur directly at the clamping elements.
- the adjusting device has at least one reset device, preferably a force storage element, a drive cylinder, a drive motor or a comparable reset drive, by means of which a reset movement is carried out after the narrow surface coating material has been cut to length.
- the cutting tool can be controlled to return it to its starting position.
- Such a return device can provide for automated return of the cutting tool to its starting position after the narrow-surface coating material has been cut to length. This enables repeatability of the cutting process.
- the return device By designing the return device as a force storage element or as a drive cylinder, it can store energy through the adjusting movement of the cutting tool, which is then released again after the narrow-surface coating material has been cut to length in order to return the cutting tool to its starting position.
- the object is also achieved by a coating device for coating narrow surfaces of plate-shaped workpieces with a narrow surface coating material, with a feed device for feeding the narrow surface coating material and with a pressing device for pressing the narrow surface coating material onto the narrow surface of the workpiece, which has a cutting device according to one of the previously described embodiments for cutting the narrow surface coating material to length.
- a coating system with such a cutting device enables a significant reduction in processing times when coating the narrow sides of plate-shaped workpieces.
- This cutting device prevents interruptions in the transport movement of the narrow-surface coating material and/or in the feed movement of the coating system when cutting the narrow-surface coating material to length. This also makes it possible to form high-quality butt joints between two ends of the narrow-surface coating material while simultaneously achieving short processing times.
- the coating device can be CNC-controlled or designed as a CNC-controlled machining center or as a component of a CNC-controlled machining center. This can enable automated control of the coating device and/or the capping device. Through the CNC control or the integration of the coating device and/or capping device into a CNC-controlled machining center, the coating device and/or capping device can be moved automatically along the narrow surfaces of the workpiece. This allows even complex workpiece geometries to be coated automatically.
- This process allows the narrow-surface coating material to be cut to length without interrupting the transport movement of the narrow-surface coating material.
- the narrow-surface coating material can be cut to an optimized length so that it can be applied to the narrow surface of the workpiece at the required length. This allows for significantly shorter process times for cutting the narrow-surface coating material.
- the adjusting movement of the cutting tool can be carried out at an adjusting speed that essentially corresponds to the transport speed of the narrow-surface coating material. In this way, precise synchronization between the transport movement of the narrow-surface coating material and the adjusting movement of the cutting tool can be achieved.
- the transport speed of the narrow-surface coating material for cutting the narrow-surface coating material to length can remain constant or be transported at a reduced transport speed. Stopping the transport movement of the narrow-surface coating material for cutting is not necessary, so that extremely short process times for cutting the narrow-surface coating material can be achieved. This allows for cost-optimized processing.
- a particularly preferred embodiment of the method can provide that, in order to cut the narrow surface coating material to length, a clamping device of the capping device is transferred into a clamping position in which the clamping device on the The narrow-surface coating material rests or engages without slippage, and at least the clamping device and the cutting tool are moved along by the transport movement of the narrow-surface coating material.
- mechanical synchronization between the transport movement of the narrow-surface coating material and the actuating movement of the cutting tool can be achieved without the need for additional electronic control or sensors.
- the clamping device rests or engages against the narrow-surface coating material without slippage, the actuating movement of the cutting tool can be precisely coordinated with the transport movement of the narrow-surface coating material.
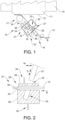
- Figure 1 shows, in a highly schematic representation, a coating device 10 for coating narrow surfaces 12 of plate-shaped workpieces 11 with a narrow-surface coating material 13.
- a narrow-surface coating material 13 is also referred to as edge banding or edge material.
- Such a coating device 10 can be provided in a continuous process in which the workpiece is moved relative to the coating device 10, or it can be CNC-controlled or part of a CNC-controlled machining center.
- the workpieces 11 to be coated are, in particular, at least partially made of wood, wood-based materials, plastic, composite materials, or the like. Such workpieces 11 are used, for example, in the field of furniture and construction element production. These workpieces 11 can be a wide variety of materials, such as solid wood or chipboard, lightweight panels, sandwich panels, floorboards, profiles for profile wrapping, and the like. However, the present invention is not limited to such workpieces 11.
- the coating device 10 comprises a support 14 on which the workpiece 11 rests during coating.
- This support 14 can be stationary, wherein the workpiece 11 can be placed in a fixed position on the support 14 and the coating device 10 is moved relative to the workpiece 11.
- the coating device 10 can be guided along the narrow surfaces 12 of the workpiece 11. to apply the narrow-surface coating material 13 to the narrow surface 12 of the workpiece 11.
- the coating device 10 can be CNC-controlled.
- the coating device 10 can be a continuous-feed technology device, wherein the workpiece 11 is moved by the support 14 with a feed movement relative to the coating device 10, and the narrow-surface coating material 13 is applied to the narrow surface 12 of the workpiece 11.
- the support 14 can be designed as a conveyor device.
- the coating device 10 comprises a feed device 16 for the continuous supply of the narrow-surface coating material 13.
- the feed device 16 feeds the narrow-surface coating material 3 to a pressure device 17.
- the pressure device 17 has, for example, a rotatably mounted pressure roller 18.
- the pressure device 17 presses the narrow-surface coating material 3 against the narrow surface 12 of the workpiece 11.
- several pressure rollers or a differently designed pressure device can also be provided.
- the narrow-surface coating material 13 is formed from at least two layers, with one layer assigned to the workpiece 11 being designed as a functional layer.
- This functional layer can be, for example, an adhesive layer or a heat-activatable, adhesive-free layer.
- the at least one further layer of the narrow-surface coating material 13 forms, in particular, a decorative layer.
- the functional layer is activated immediately before being pressed onto the narrow surface 12 of the workpiece 11 using an activation device (not shown in detail), for example, heated to an activation temperature.
- the coating device 11 For cutting the narrow surface coating material 13 to length, the coating device 11 has a cutting device 21.
- the capping device 21 is arranged downstream of the feed device 16 in the direction of movement B of the narrow-surface coating material 13. Likewise, the capping device 21 can be arranged upstream of the feed device 16 in the direction of movement of the narrow-surface coating material 13. Furthermore, the capping device 21 is not necessarily a component of such a coating device 10, but can also be used separately.
- the capping device 21 allows the narrow-surface coating material 13 to be capped to an optimized length, allowing it to be applied to the narrow surface 12 of the workpiece 11 in a corresponding length.
- the capping device 21 can create a precise joint area between the two ends of the narrow-surface coating material 13.
- the cutting device 21 can, for example, have an edge detection device (not shown in detail).
- This edge detection device detects a first end of the narrow-surface coating material 13 already applied to the narrow surface 12 in order to control the cutting process and cut the narrow-surface coating material 13 to a precisely required length.
- the narrow-surface coating material 13 can thus be individually adapted to a narrow side 12 of a workpiece 11 in terms of its length, so that differences in the length of narrow sides 12 of different workpieces 11 do not result in gaps or overlaps.
- the edge detection device can be electronic control connected to the capping device 21 and be designed, for example, as a mechanical-electrical or an optical-electrical edge impact sensor.
- the capping device 21 comprises a cutting tool 22 for cutting through the narrow surface coating material 13.
- This cutting tool 22 can be arranged both perpendicular to the direction of movement B of the narrow surface coating material 13 and inclined at an angle to the direction of movement B of the narrow surface coating material 13, as shown in Figure 1 is shown. Due to the inclined orientation, so-called shouldered edge joints can be formed.
- the cutting tool 22 can be any cutting tool, for example, a circular saw.
- the cutting device 21 has an adjusting device 23, by means of which the cutting tool 22 can execute a cutting movement S and an adjusting movement W for cutting the narrow-surface coating material 13 to length.
- the adjusting device 23 has a first guide 24.
- the cutting movement S is in particular an advancing movement of the cutting tool 22 in the direction of the narrow-surface coating material 13 and comprises severing the narrow-surface coating material 13.
- the first guide 24 enables in particular a cutting movement S that is oriented substantially perpendicularly or inclined at an angle to the direction of movement B of the narrow-surface coating material 13.
- the first guide 24 is designed, for example, as a linear guide.
- the adjusting device 23 has a second guide 26.
- the second guide 26 provides a displacement movement of the cutting tool 22 in the direction of Movement direction B of the narrow-surface coating material 13, in particular parallel to the movement direction B.
- This second guide 26 can also be designed as a linear guide.
- the first guide 24 and the second guide 26 can be arranged relative to one another in such a way that a cross-guide is formed.
- This cross-guide forms a two-axis guide 24, 26 for controlling the cutting tool 22. Due to this arrangement of the guides 24, 26 relative to one another, the adjusting movement W and the cutting movement S can be carried out simultaneously, i.e., simultaneously or overlapping. In this way, the cutting tool 22 can carry out the adjusting movement W along the second guide 26 in the direction of movement B of the narrow-surface coating material 13 and, while carrying out the adjusting movement W, simultaneously carry out the cutting movement S for severing the narrow-surface coating material 13.
- This simultaneous control of the adjusting movement W and the cutting movement S of the cutting tool 22 enables the narrow-surface coating material 13 to be cut to length without interrupting the transport movement of the narrow-surface coating material 13 or requiring a feed stop of the coating device 10. This means that the transport speed of the narrow-surface coating material 13 remains constant or is only slightly reduced for cutting to length. A complete feed stop of the transport movement of the narrow-surface coating material 13 is therefore not necessary for cutting to length.
- the speed of the adjusting movement W must be adjusted to the transport speed of the narrow surface coating material 13 or with This can be synchronized.
- the adjusting device 23 or the cutting tool 22 is operatively connected to a drive device 33.
- this drive device 33 is designed as a clamping device 27. This comprises two opposing clamping elements 28, which can be transferred from a through-feed position 29 into a clamping position 31.
- the clamping elements 28 can have control elements 35, for example energy storage elements or a drive, which control the transfer between the through-feed position 29 and the clamping position 31.
- the narrow-surface coating material 13 is guided between the two clamping elements 28, so that the clamping elements 28 can be brought into contact with the passing narrow-surface coating material 13 by the transfer into the clamping position 31.
- the clamping elements 28 rest against the narrow-surface coating material 13 in the clamping position 31 without slipping.
- the clamping elements 28 rest against the two broad sides of the narrow-surface coating material 13 in the clamping position 31.
- the contact surfaces 30 of the clamping elements 28 facing the narrow-surface coating material 13 can have a structure or profile or be formed from a material with a high coefficient of friction, for example, a rubber-like material. In this way, the static friction between the clamping elements 28 and the narrow-surface coating material 13 can be increased to ensure slip-free operation.
- the clamping device 27 By bringing the clamping elements 28 into contact with the narrow-surface coating material 13, ie, by transferring them from the through-feed position 29 to the clamping position 31, the transport movement of the narrow-surface coating material 13 is transferred slip-free to the clamping device 27, so that the latter is accelerated to the transport speed and is carried along with the narrow-surface coating material 13. In this way, the clamping device 27 is moved along with the transport movement of the narrow-surface coating material 13 until the clamping elements 28 are transferred from the clamping position 31 to the through-feed position 29. Because the clamping device 27 is operatively connected to the adjusting device 23 or the cutting tool 22, the transport movement of the narrow-surface coating material 13 is transferred to the cutting tool 22, thereby controlling the adjusting movement W of the cutting tool 22.
- the speed of the adjusting movement W of the cutting tool 22 is directly synchronized with the transport speed of the narrow-surface coating material 13.
- the cutting tool 22 can execute the cutting movement S during the adjusting movement W in order to sever the narrow-surface coating material 13.
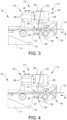
- the two clamping elements 28 each have a recess 25, in particular a slot-shaped recess, which are arranged correspondingly to one another.
- the recesses 25 are preferably adapted to a geometry of the cutting tool 22. If the clamping elements 28 engage the narrow-surface coating material 13 in a fixed position in the clamping position 31, the cutting tool 22 can thus penetrate into the recesses 25 in order to sever the narrow-surface coating material 13 fixed between the clamping elements 28.
- the drive device 33 can alternatively or additionally be designed as a drive motor, a drive cylinder, a force storage element or a comparable actuator, and control the actuating movement W and/or the cutting movement S of the cutting tool 22.
- a drive device 33 is additional to the clamping device 27 is provided.
- the drive device can support the adjusting movement W and/or cutting movement S or control a pre-acceleration of the cutting tool 22 before the clamping device 27 is transferred into the clamping position 31.
- the adjusting movement W is controlled by the clamping device 27 and the cutting movement S by a separate drive device 33.
- a mechanical drive transmission can also be provided for carrying out the cutting movement S.
- the drive device 33 can also have a synchronization device, for example a sensor, which synchronizes the speed of the adjusting movement W of the cutting tool 22 with the transport speed of the narrow-surface coating material 13 via a controller.
- the cutting tool 22 or the capping device 21 can be returned to a starting position 32.
- the capping device 21 has a reset device 34.
- This reset device 34 can be a force storage element, for example a spring element or a pressure cylinder, which stores energy by performing the adjustment movement W and/or the cutting movement S and releases it again to perform the reset movement.
- the reset device 34 can also be a drive motor or a comparable reset drive that controls the return movement of the cutting tool 22 to the starting position 32.
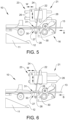
- Figure 3 shows the capping device 21 in a first process step, in which the capping device 21 is arranged in the starting position 32.
- the two clamping elements 28 are arranged in the through-feed position 29, so that the narrow-surface coating material 13 is transported in the direction of movement B relative to the capping device 21.
- the capping device 21 is at a standstill in this starting position 32.
- Figure 4 shows the capping device 21 in a second method step, in which the clamping elements 28 of the clamping device 27 are arranged in the clamping position 31 and rest with the contact surfaces 30 on the narrow-surface coating material 13 without slippage.
- the clamping device 27 is moved along with the transport movement of the narrow-surface coating material 13.
- the cutting tool 22 is moved along with the clamping device 27 and executes the adjusting movement W.
- the adjusting movement W is a guided travel movement along the second guide 26, which is provided in particular parallel to the direction of movement B of the narrow-surface coating material 13.
- the cutting tool 22 executes the adjusting movement W in particular at the same speed as the transport speed of the narrow-surface coating material 13.
- the adjusting movement W of the cutting tool 22 is therefore carried out synchronously with the transport movement of the narrow-surface coating material 13. Simultaneously with the adjusting movement W, the cutting movement S of the cutting tool 22 is controlled, i.e. the cutting tool 22 is moved along the first guide 24 in the direction of the narrow-surface coating material 13 in order to sever the narrow-surface coating material 13.
- FIG 6 the end of the cutting process is shown, wherein the cutting tool 22 is used to completely cut through the narrow surface coating material 13 to one end of the first guide 24 and one end of the second guide 26.
- the cutting tool 22 is immersed in the recesses 25 of the clamping elements 28, and the narrow-surface coating material 13 is completely severed. Subsequently, the cutting tool 22 is first reset along the first guide 24 by the reset device 34 and then moved back to the starting position 32 along the second guide 26, so that the narrow-surface coating material 13 can be cut to length again.
- the cut end of the narrow surface coating material 13 is transported to the pressing device 17 in order to press it against the narrow surface 12 of the workpiece 11, in particular with an exact butt to the other end of the narrow surface coating material 13.
Landscapes
- Life Sciences & Earth Sciences (AREA)
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Wood Science & Technology (AREA)
- Forests & Forestry (AREA)
- Application Of Or Painting With Fluid Materials (AREA)
- Milling Processes (AREA)
- Coating Apparatus (AREA)
- Shearing Machines (AREA)
Description
- Die Erfindung betrifft eine Kappeinrichtung zum Ablängen eines Schmalflächenbeschichtungsmaterials, gemäß dem Oberbegriff des Anspruchs 1 und eine Beschichtungseinrichtung mit einer solchen Kappeinrichtung sowie ein Verfahren zum Ablängen eines Schmalflächenbeschichtungsmaterials mit einer solchen Kappeinrichtung. Eine solche Kappeinrichtung und ein solches Verfahren sind aus dem Dokument
DE 10 2011 114763 A1 bekannt. - Im Bereich der Möbel- und Bauelementefertigung werden Werkstücke aus optischen sowie funktionalen Gründen häufig mit einem Beschichtungsmaterial versehen, wobei plattenförmige Werkstücke zumeist auch an deren Schmalflächen mit einem Schmalflächenbeschichtungs- bzw. Kantenmaterial beschichtet werden. Insbesondere wenn das Schmalflächenbeschichtungsmaterial vollumfänglich entlang der Schmalfläche eines Werkstücks angebracht werden soll, beispielsweise bei einer umlaufenden Tischplattenkante, ist es erforderlich einen exakten Stoßbereich zwischen den beiden Enden des Schmalflächenbeschichtungsmaterials auszubilden. Hierzu muss das Schmalflächenbeschichtungsmaterial längenoptimiert gekappt werden, wofür Beschichtungseinrichtungen eine entsprechende Kappeinrichtung aufweisen. Beschichtungseinrichtungen die im Durchlaufverfahren arbeiten, d.h. das Werkstück relativ zur Beschichtungseinrichtung transportiert wird, können zum Ablängen des Schmalflächenbeschichtungsmaterials bahngeführte Kappeinrichtungen aufweisen. Aufgrund der Baugröße solcher bahngeführten Kappeinrichtungen, werden in der Stationärtechnik, beispielsweise bei CNC-gesteuerten Beschichtungseinrichtungen, jedoch zumeist feststehende Kappeinrichtungen eingesetzt, die zum Ablängen des Schmalflächenbeschichtungsmaterials einen Vorschubstopp erfordern. Neben verlängerten Bearbeitungszeiten kann der Vorschubstopp zu einer Unruhe in der Bearbeitungseinrichtung führen, da das gesamte Aggregat angehalten und wieder beschleunigt werden muss. Weist das Schmalflächenbeschichtungsmaterial eine zu aktivierende Funktionsschicht auf, kann durch den Vorschubstopp zudem lokal ein erhöhter Energieeintrag zur Aktivierung der Funktionsschicht auftreten, was insbesondere bei der Nullfugentechnik zu einer Qualitätsverschlechterung führen kann.
- Beispiele bisher bekannter Kappeinrichtungen können
EP 0 510 231 A1 sowieDE 10 2011 114 763 A1 entnommen werden, welche die Basis für die zweiteilige Fassung des unabhängigen Vorrichtungsanspruchs 1 bildet. - Aufgabe der vorliegenden Erfindung ist es eine Kappeinrichtung vorzuschlagen, durch welche kurze Bearbeitungszeiten beim Ablängen eines Schmalflächenbeschichtungsmaterials ermöglicht sind. Zudem ist es Aufgabe der vorliegenden Erfindung eine Beschichtungseinrichtung vorzuschlagen, welche eine zeit- und kosteneffiziente Beschichtung von Schmalflächen plattenförmiger Werkstücke ermöglicht. Des Weiteren ist es Aufgabe der vorliegenden Erfindung ein Verfahren zum zeit- und kosteneffizienten Ablängen eines Schmalflächenbeschichtungsmaterials vorzuschlagen.
- Diese Aufgabe wird durch eine Kappeinrichtung, insbesondere für eine Beschichtungseinrichtung zum Beschichten von Schmalflächen plattenförmiger Werkstücke, mit einem Schneidwerkzeug, durch welches eine Schneidbewegung zum Ablängen eines Schmalflächenbeschichtungsmaterials ausführbar ist, wobei das Schneidwerkzeug einen Schneidbereich aufweist, zu dem das Schmalflächenbeschichtungsmaterial in einer Schneidwerkzeug, durch welches eine Schneidbewegung zum Ablängen eines Schmalflächenbeschichtungsmaterials ausführbar ist, wobei das Schneidwerkzeug einen Schneidbereich aufweist, zu dem das Schmalflächenbeschichtungsmaterial in einer Bewegungsrichtung transportierbar ist, gelöst, wobei eine Bewegungsrichtung transportierbar ist, gelöst, wobei eine Stelleinrichtung vorgesehen ist, durch die zum Ablängen des Schmalflächenbeschichtungsmaterials eine Stellbewegung des Schneidwerkzeugs ansteuerbar ist, wobei die Stellbewegung zumindest eine in die Bewegungsrichtung des Schmalflächenbeschichtungsmaterials gerichtete Richtungskomponente aufweist.
- Ferner weist die Stelleinrichtung der Kappeinrichtung wenigstens eine Antriebseinrichtung auf, welche zumindest die Stellbewegung des Schneidwerkzeugs aus einer Ausgangsposition ansteuert, wobei eine Geschwindigkeit der Stellbewegung des Schneidwerkzeugs an eine Transportgeschwindigkeit des Schmalflächenbeschichtungsmaterials anpassbar ist.
- Eine solche Kappeinrichtung ermöglicht das Ablängen des Schmalflächenbeschichtungsmaterials ohne Unterbrechung einer Transportbewegung des Schmalflächenbeschichtungsmaterials. Dabei kann das Schmalflächenbeschichtungsmaterial längenoptimiert gekappt werden, sodass dieses in der erforderlichen Länge an der Schmalfläche angebracht werden kann. Die Stelleinrichtung ermöglicht dabei eine Stellbewegung des Schneidwerkzeugs, die zumindest eine Richtungskomponente aufweist, die in Richtung der Bewegungsrichtung des Schmalflächenbeschichtungsmaterials gerichtet ist. Auf diese Weise kann das Schneidwerkzeug die Stellbewegung entsprechend der Transportbewegung des Schmalflächenbeschichtungsmaterials ausführen und das Schmalflächenbeschichtungsmaterial durch das Ausführen der Schneidbewegung durchtrennen. Die Schneidbewegung ist hierbei insbesondere eine Zustellbewegung des Schneidwerkzeugs in Richtung des Schmalflächenbeschichtungsmaterials, kann jedoch ebenso das einfache Ausführen eines Schnittes bzw. Sägeschnittes durch das Schneidwerkzeug sein.
- Durch die Antriebseinrichtung kann eine Automatisierung des Kappvorgangs ausgebildet sein, wobei die Antriebseinrichtung eine Synchronisierung der Stellbewegung des Schneidwerkzeugs zu der Transportbewegung des Schmalflächenbeschichtungsmaterials ermöglicht. Hierzu kann die Antriebseinrichtung eine entsprechende Steuer- und/oder Sensoreinheit umfassen.
- In einer bevorzugten Ausgestaltung der Kappeinrichtung kann vorgesehen sein, dass die Stelleinrichtung zumindest eine Führung aufweist, vorzugsweise zumindest eine Linearführung oder Kreuzführung, durch welche eine geführte Stellbewegung und/oder Schneidbewegung des Schneidwerkzeugs vorgesehen ist. Durch die Führung, insbesondere durch die Linienführung, kann eine präzise Stellbewegung und/oder Schneidbewegung ausgebildet sein, sodass ein exaktes Ablängen des Schmalflächenbeschichtungsmaterials ermöglicht ist. Durch die Kreuzführung kann zudem vorgesehen sein, dass die Stellbewegung sowie die Schneidbewegung sich überlagernd ausgeführt werden können.
- Eine weitere bevorzugte Ausgestaltung der Kappeinrichtung kann vorsehen, dass die Stellbewegung des Schneidwerkzeugs sowie die Schneidbewegung des Schneidwerkzeugs simultan ausführbar sind. Durch das simultane Ausführen der Stellbewegung und der Schneidbewegung kann das Schneidwerkzeug zum Schmalflächenbeschichtungsmaterial bewegt werden und zeitgleiche die Schneidbewegung zum Durchtrennen des Schmalflächenbeschichtungsmaterials ausführen. Eine Unterbrechung der Transportbewegung des Schmalflächenbeschichtungsmaterials ist zum Ablängen bzw. zum Ausführen Schneidbewegung somit nicht erforderlich.
- In einer vorteilhaften Weiterbildung der Kappeinrichtung kann vorgesehen sein, dass die Stellbewegung des Schneidwerkzeugs im Wesentlichen parallel zur Bewegungsrichtung des Schmalflächenbeschichtungsmaterials vorgesehen ist. Dadurch kann ein Verkanten des Schneidwerkzeugs während dem Durchtrennen des Schmalflächenbeschichtungsmaterials verhindert werden, sodass eine präzise Schnittkante, beispielsweise zum Ausbilden eines optisch ansprechenden Stoßes zwischen zwei Enden des Schmalflächenbeschichtungsmaterials, erzeugt werden kann.
- Vorteilhafterweise kann die Antriebseinrichtung als Kraftspeicherelement, Antriebszylinder, Antriebsmotor oder als ein vergleichbarer Stellantrieb ausgebildet sein und eine Synchronisationseinrichtung aufweisen, welche die Geschwindigkeit der Stellbewegung des Schneidwerkzeugs an die Transportgeschwindigkeit des Schmalflächenbeschichtungsmaterials anpasst. Eine solche Antriebseinrichtung ermöglicht sowohl eine konstruktiv einfache als auch kostengünstige Ausgestaltung der Kappeinrichtung.
- In einer besonders bevorzugten Ausführungsform der Kappeinrichtung kann die Antriebseinrichtung als Klemmeinrichtung ausgebildet sein, die in einer Klemmstellung am Schmalflächenbeschichtungsmaterial schlupffrei anliegt oder angreift, sodass die Klemmeinrichtung in der Klemmstellung mit der Transportbewegung des Schmalflächenbeschichtungsmaterials mitführbar ist. Eine solche Klemmeinrichtung ermöglicht eine mechanische Ausgestaltung der Antriebseinrichtung. Indem die Klemmeinrichtung durch das Überführen in die Klemmstellung eine kraftschlüssige Verbindung zu dem sich bewegenden Schmalflächenbeschichtungsmaterial ausbildet, kann durch diese in einfacher Weise eine präzise Synchronisierung zwischen der Transportbewegung des Schmalflächenbeschichtungsmaterials und der Stellbewegung des Schneidwerkzeugs erfolgen.
- Eine vorteilhafte Weiterbildung der Klemmeinrichtung kann vorsehen, dass wenigstens zwei einander gegenüberliegende Klemmelemente vorgesehen sind, die aus einer Durchlaufstellung in die Klemmstellung überführbar sind, wobei das Schmalflächenbeschichtungsmaterial zwischen den Klemmelementen transportierbar ist und die Klemmelemente in der Klemmstellung am Schmalflächenbeschichtungsmaterial anliegen oder angreifen. Die Klemmelemente können entsprechende Anlageflächen aufweisen, die in der Klemmstellung an dem Schmalflächenbeschichtungsmaterial anliegen. Zwischen dem Schmalflächenbeschichtungsmaterial und den Klemmelementen kann dadurch eine ausreichende Haftreibung ausgebildet sein, die das schlupffrei Anliegen oder Angreifen ermöglicht. Indem die Anlageflächen eine entsprechende Profilierung oder Strukturierung aufweisen oder aus einem Material ausgebildet sind, welches einen hohen Haftreibungskoeffizienten aufweist, kann dies zusätzlich beeinflusst werden.
- In einer bevorzugten Ausgestaltung der Kappeinrichtung kann vorgesehen sein, dass die wenigstens zwei Klemmelemente zueinander korrespondierende Ausnehmungen aufweisen, in welche das Schneidwerkzeug beim Ausführen der Schneidbewegung zumindest teilweise eintaucht. Da das Schmalflächenbeschichtungsmaterial eine wesentlich geringere Dicke gegenüber dessen Breite aufweist, und dadurch entsprechend flexibel ist, kann es vorteilhaft sein das Schmalflächenbeschichtungsmaterial beim Durchtrennen zu fixieren. Diese Fixierung ist durch die Klemmelemente vorgesehen, wobei die Ausnehmungen für das Schneidwerkzeug ermöglichen, dass das Durchtrennen des Schmalflächenbeschichtungsmaterials unmittelbar zu den Klemmelementen erfolgt.
- In einer weiteren bevorzugten Ausgestaltung der Kappeinrichtung kann vorgesehen sein, dass die Stelleinrichtung wenigstens eine Rückstelleinrichtung aufweist, vorzugsweise ein Kraftspeicherelement, ein Antriebszylinder, ein Antriebsmotor oder ein vergleichbarer Rückstellantrieb, durch welche nach dem Ablängen des Schmalflächenbeschichtungsmaterials eine Rückstellbewegung des Schneidwerkzeugs in die Ausgangsposition ansteuerbar ist. Durch eine solche Rückstelleinrichtung kann eine automatisierte Rückführung des Schneidwerkzeugs nach dem Ablängen des Schmalflächenbeschichtungsmaterials in die Ausgangsposition vorgesehen sein. Dies ermöglicht eine Wiederholbarkeit des Kappvorgangs. Indem die Rückstelleinrichtung als Kraftspeicherelement oder als Antriebszylinder ausgebildet ist, kann diese durch die Stellbewegung des Schneidwerkzeugs Energie speichern, welche nach dem Ablängen des Schmalflächenbeschichtungsmaterials wieder freigegeben wird, um das Schneidwerkzeug in die Ausgangsposition rückzuführen.
- Die Aufgabe wird zudem durch eine Beschichtungseinrichtung zum Beschichten von Schmalflächen plattenförmiger Werkstücke mit einem Schmalflächenbeschichtungsmaterial, mit einer Zuführeinrichtung zum Zuführen des Schmalflächenbeschichtungsmaterials sowie mit einer Andruckeinrichtung zum Andrücken des Schmalflächenbeschichtungsmaterials an der Schmalfläche des Werkstücks, gelöst, welche zum Ablängen des Schmalflächenbeschichtungsmaterials eine Kappeinrichtung gemäß einer der zuvor beschriebenen Ausführungsformen aufweist.
- Eine Beschichtungseinrichtung mit einer solchen Kappeinrichtung ermöglicht eine signifikante Reduzierung der Bearbeitungszeiten beim Beschichten von Schmalseiten plattenförmiger Werkstücke. Eine Unterbrechung der Transportbewegung des Schmalflächenbeschichtungsmaterials und/oder einer Vorschubbewegung der Beschichtungseinrichtung beim Ablängen des Schmalflächenbeschichtungsmaterials kann durch diese Kappeinrichtung vermieden werden. Auf diese Weise kann es zudem ermöglicht sein, qualitativ hochwertige Stoßverbindungen zwischen zwei Enden des Schmalflächenbeschichtungsmaterials auszubilden und gleichzeitig kurze Prozesszeiten zu erreichen.
- In einer bevorzugten Ausführungsform der Beschichtungseinrichtung kann vorgesehen sein, dass diese CNC-gesteuert ist oder als CNC-gesteuertes Bearbeitungszentrum ausgebildet ist oder eine Komponente eines CNC-gesteuerten Bearbeitungszentrums ist. Dadurch kann eine automatisierte Steuerung der Beschichtungseinrichtung und/oder der Kappeinrichtung ermöglicht sein. Durch die CNC-Steuerung oder die Integration der Beschichtungseinrichtung und/oder Kappeinrichtung in ein CNC-gesteuertes Bearbeitungszentrum können die Beschichtungseinrichtung und/oder die Kappeinrichtung automatisiert entlang der Schmalflächen des Werkstücks bewegt werden. Dabei können auch komplexe Werkstückgeometrien automatisiert beschichtet werden.
- Des Weiteren wird die Aufgabe durch ein Verfahren zum Ablängen eines Schmalflächenbeschichtungsmaterials mit einer Kappeinrichtung nach einer der zuvor beschriebenen Ausführungsformen gelöst, wobei das Verfahren die Schritte aufweist, dass
- das Schmalflächenbeschichtungsmaterial in einer Bewegungsrichtung zu einem Schneidbereich eines Schneidwerkzeugs der Kappeinrichtung transportiert wird,
- zum Ablängen des Schmalflächenbeschichtungsmaterials eine Stellbewegung des Schneidwerkzeugs aus einer Ausgangsposition angesteuert wird, wobei die Stellbewegung zumindest eine in die Bewegungsrichtung des Schmalflächenbeschichtungsmaterials gerichtete Richtungskomponente aufweist,
- simultan zur Stellbewegung des Schneidwerkzeugs eine Schneidbewegung des Schneidwerkzeugs angesteuert wird und das Schmalflächenbeschichtungsmaterial durchtrennt wird und
- das Schneidwerkzeug nach dem Ablängen des Schmalflächenbeschichtungsmaterials in die Ausgangsposition rückgeführt wird.
- Durch dieses Verfahren kann ein Ablängen des Schmalflächenbeschichtungsmaterials ohne Unterbrechung einer Transportbewegung des Schmalflächenbeschichtungsmaterials ermöglicht sein, wobei das Schmalflächenbeschichtungsmaterial längenoptimiert gekappt werden kann, sodass dieses in der erforderlichen Länge an der Schmalfläche des Werkstücks angebracht werden kann. Auf diese Weise können erheblich kürzere Prozesszeiten zum Ablängen des Schmalflächenbeschichtungsmaterials erreicht werden.
- In einer bevorzugten Ausgestaltung des Verfahrens kann vorgesehen sein, dass die Stellbewegung des Schneidwerkzeugs mit einer Stellgeschwindigkeit ausgeführt wird, die im Wesentlichen der Transportgeschwindigkeit des Schmalflächenbeschichtungsmaterials entspricht. Auf diese Weise kann eine präzise Synchronisierung zwischen der Transportbewegung des Schmalflächenbeschichtungsmaterials und der Stellbewegung des Schneidwerkzeugs erreicht werden.
- In einer vorteilhaften Weiterbildung des Verfahrens kann vorgesehen sein, dass die Transportgeschwindigkeit des Schmalflächenbeschichtungsmaterials zum Ablängen des Schmalflächenbeschichtungsmaterials konstant bleibt oder mit einer Reduzierten Transportgeschwindigkeit transportiert wird. Ein Stopp der Transportbewegung des Schmalflächenbeschichtungsmaterials zum Ablängen ist dabei nicht erforderlich, sodass auf diese Weise äußerst kurze Prozesszeiten zum Ablängen des Schmalflächenbeschichtungsmaterials erreicht werden können. Dadurch kann eine kostenoptimierte Bearbeitung realisiert werden.
- Eine besonders bevorzugte Ausführungsform des Verfahrens kann vorsehen, dass zum Ablängen des Schmalflächenbeschichtungsmaterials eine Klemmeinrichtung der Kappeinrichtung in eine Klemmstellung überführt wird, in welcher die Klemmeinrichtung am Schmalflächenbeschichtungsmaterial schlupffrei anliegt oder angreift und zumindest die Klemmeinrichtung und das Schneidwerkzeug durch die Transportbewegung des Schmalflächenbeschichtungsmaterials mitgeführt werden. Auf diese Weise kann eine mechanische Synchronisierung zwischen der Transportbewegung des Schmalflächenbeschichtungsmaterials und der Stellbewegung des Schneidwerkzeugs erreicht werden, ohne dass eine zusätzliche elektronische Steuerung oder Sensoren erforderlich sind. Indem die Klemmeinrichtung schlupffrei an dem Schmalflächenbeschichtungsmaterial anliegt oder angreift, kann die Stellbewegung des Schneidwerkzeugs zudem präzise auf die Transportbewegung des Schmalflächenbeschichtungsmaterials abgestimmt werden.
- Die Erfindung sowie weitere vorteilhafte Ausführungsformen und Weiterbildungen derselben werden im Folgenden anhand der in den Figuren dargestellten Beispiele näher beschrieben und erläutert. Die der Beschreibung und den Figuren zu entnehmenden Merkmale können einzeln für sich oder zu mehreren in beliebiger Kombination erfindungsgemäß angewandt werden. Es zeigen:
- Figur 1
- eine schematische Darstellung einer Beschichtungseinrichtung mit einer Kappeinrichtung,
- Figur 2
- eine Detailansicht einer Klemmeinrichtung der Kappeinrichtung gemäß
Figur 1 , - Figur 3
- eine Schnittansicht der Kappeinrichtung gemäß
Figur 1 in einem ersten Verfahrensschritt eines Kappvorgangs, - Figur 4
- eine Schnittansicht der Kappeinrichtung in einem zweiten Verfahrensschritt des Kappvorgangs,
- Figur 5
- eine Schnittansicht der Kappeinrichtung in einem dritten Verfahrensschritt des Kappvorgangs und
- Figur 6
- eine Schnittansicht der Kappeinrichtung in einem vierten Verfahrensschritt des Kappvorgangs.
-
Figur 1 zeigt in einer stark schematisierten Darstellung eine Beschichtungseinrichtung 10 zum Beschichten von Schmalflächen 12 plattenförmiger Werkstücke 11 mit einem Schmalflächenbeschichtungsmaterial 13. Ein solches Schmalflächenbeschichtungsmaterial 13 wird auch als Kantenband oder Kantenmaterial bezeichnet. Eine solche Beschichtungseinrichtung 10 kann sowohl in einem Durchlaufverfahren vorgesehen sein, bei welchem das Werkstück relativ zur Beschichtungseinrichtung 10 bewegt wird, als auch CNC-gesteuert sein oder Teil eines CNC-gesteuerten Bearbeitungszentrums sein. - Die zu beschichtenden Werkstücke 11 sind insbesondere zumindest teilweise aus Holz, Holzwerkstoffen, Kunststoff, Verbundwerkstoffen oder dergleichen ausgebildet. Solche Werkstücke 11 kommen beispielsweise im Bereich der Möbel- und Bauelementefertigung zum Einsatz. Dabei kann es sich um unterschiedlichste Werkstücke 11 wie beispielsweise Massivholz- oder Spanplatten, Leichtbauplatten, Sandwichplatten, Fußbodenleisten, Profile zur Profilummantelung und ähnliche handeln. Die vorliegende Erfindung ist jedoch nicht auf derartige Werkstücke 11 beschränkt.
- Die Beschichtungseinrichtung 10 umfasst eine Auflage 14, auf der das Werkstück 11 während des Beschichtens aufliegt. Diese Auflage 14 kann feststehend ausgebildet sein, wobei das Werkstück 11 lagefixiert auf die Auflage 14 auflegbar ist und die Beschichtungseinrichtung 10 relativ zum Werkstück 11 bewegt wird. Insbesondere kann die Beschichtungseinrichtung 10 entlang der Schmalflächen 12 des Werkstücks 11 geführt werden, um das Schmalflächenbeschichtungsmaterial 13 an der Schmalfläche 12 des Werkstücks 11 vorzusehen. Hierbei kann die Beschichtungseinrichtung 10 CNC-gesteuert sein. Ebenso kann vorgesehen sein, dass die Beschichtungseinrichtung 10 aus dem Bereich der Durchlauftechnik ist, wobei das Werkstück 11 durch die Auflage 14 mit einer Vorschubbewegung relativ zur Beschichtungseinrichtung 10 bewegt wird und das Schmalflächenbeschichtungsmaterial 13 an der Schmalfläche 12 des Werkstücks 11 appliziert wird. Beispielsweise kann die Auflage 14 hierbei als Fördereinrichtung ausgebildet sein.
- Die Beschichtungseinrichtung 10 umfasst eine Zuführeinrichtung 16 zur kontinuierlichen Zufuhr des Schmalflächenbeschichtungsmaterials 13. Die Zuführeinrichtung 16 führt das Schmalflächenbeschichtungsmaterial 3 einer Andruckeinrichtung 17 zu. Die Andruckeinrichtung 17 weist beispielsweise eine drehbar gelagerte Andruckrolle 18 auf. Durch die Andruckeinrichtung 17 wird das Schmalflächenbeschichtungsmaterial 3 an die Schmalfläche 12 des Werkstücks 11 angedrückt. Alternativ können ebenso mehrere Andruckrollen oder auch eine andersartig ausgestaltete Andruckeinrichtung vorgesehen sein.
- Das Schmalflächenbeschichtungsmaterial 13 ist zumindest aus zwei Schichten gebildet, wobei eine dem Werkstück 11 zugeordnete Schicht als eine Funktionsschicht ausgebildet ist. Diese Funktionsschicht kann beispielsweise eine Haftmittelschicht oder eine wärmeaktivierbare kleberfreie Schicht sein. Die zumindest eine weitere Schicht des Schmalflächenbeschichtungsmaterials 13 bildet insbesondere eine Dekorschicht. Um eine dauerhafte Verbindung des Schmalflächenbeschichtungsmaterials 13 mit dem Werkstück 11 auszubilden, wird die Funktionsschicht unmittelbar vor dem Andrücken an die Schmalfläche 12 des Werkstücks 11 mit einer nicht näher dargestellten Aktivierungseinrichtung aktiviert, beispielsweise auf eine Aktivierungstemperatur erwärmt.
- Zum Ablängen des Schmalflächenbeschichtungsmaterials 13 weist die Beschichtungseinrichtung 11 eine Kappeinrichtung 21 auf. Gemäß
Figur 1 ist die Kappeinrichtung 21 in Bewegungsrichtung B des Schmalflächenbeschichtungsmaterials 13 nachgeordnet zur Zuführeinrichtung 16 angeordnet. Ebenso kann vorgesehen, dass die Kappeinrichtung 21 in Bewegungsrichtung des Schmalflächenbeschichtungsmaterials 13 vor der Zuführeinrichtung 16 angeordnet ist. Zudem ist die Kappeinrichtung 21 nicht zwingend eine Komponente einer solchen Beschichtungseinrichtung 10 sondern kann auch separate eingesetzt werden. - Durch die Kappeinrichtung 21 kann das Schmalflächenbeschichtungsmaterial 13 längenoptimiert gekappt werden, sodass es in einer entsprechenden Länge an der Schmalfläche 12 des Werkstücks 11 appliziert werden kann. Insbesondere wenn das Schmalflächenbeschichtungsmaterial 13 entlang des gesamten Umfangs eines Werkstücks 11 an der Schmalfläche 12 appliziert wird, kann durch die Kappeinrichtung 21 ein exakter Stoßbereich zwischen den beiden Enden des Schmalflächenbeschichtungsmaterials 13 ausgebildet werden.
- Um einen exakten Stoßbereich auszubilden, kann die Kappeinrichtung 21 beispielsweise eine nicht näher dargestellte Kantenerfassungseinrichtung aufweisen. Diese Kantenerfassungseinrichtung erfasst ein erstes Ende des bereits an der Schmalfläche 12 applizierten Schmalflächenbeschichtungsmaterials 13, um den Kappvorgang anzusteuern und das Schmalflächenbeschichtungsmaterial 13 auf eine exakt erforderliche Länge abzulängen. Das Schmalflächenbeschichtungsmaterial 13 kann dadurch hinsichtlich seiner Länge individuell für eine Schmalseite 12 eines Werkstücks 11 angepasst werden, sodass sich Unterschiede in der Länge von Schmalseiten 12 verschiedener Werkstücke 11 nicht in Form von Stoßlücken oder Überlappungen auswirken. Die Kantenerfassungseinrichtung kann über eine elektronische Steuerung mit der Kappeinrichtung 21 in Verbindung stehen und beispielsweise als ein mechanischelektrischer oder ein optisch-elektrischer Kantenstoßsensor ausgebildet sein.
- Die Kappeinrichtung 21 umfasst ein Schneidwerkzeug 22 zum Durchtrennen des Schmalflächenbeschichtungsmaterials 13. Dieses Schneidwerkzeug 22 kann sowohl senkrecht zu der Bewegungsrichtung B des Schmalflächenbeschichtungsmaterials 13 angeordnet sein als auch in einem Winkel geneigt zur Bewegungsrichtung B des Schmalflächenbeschichtungsmaterials 13, wie dies in
Figur 1 dargestellt ist. Durch die geneigte Ausrichtung können sogenannte geschäftete Kantenstöße ausgebildet werden. Das Schneidwerkzeug 22 kann ein beliebiges Schneidmittel sein, zum Beispiel eine Kreissäge. - Die Kappeinrichtung 21 weist eine Stelleinrichtung 23 auf, durch die das Schneidwerkzeug 22 zum Ablängen des Schmalflächenbeschichtungsmaterials 13 eine Schneidbewegung S sowie eine Stellbewegung W ausführen kann. Zum Ausführen der Schneidbewegung S des Schneidwerkzeugs 22 weist die Stelleinrichtung 23 eine erste Führung 24 auf. Die Schneidbewegung S ist insbesondere eine Zustellbewegung des Schneidwerkzeugs 22 in Richtung des Schmalflächenbeschichtungsmaterials 13 und umfasst das Durchtrennen des Schmalflächenbeschichtungsmaterials 13. Die erste Führung 24 ermöglicht insbesondere eine Schneidbewegung S, die im Wesentlichen senkrecht oder in einem Winkel geneigt zur Bewegungsrichtung B des Schmalflächenbeschichtungsmaterials 13 ausgerichtet ist. Die erste Führung 24 ist beispielsweise als Linearführung ausgebildet.
- Zum Ausführen der Stellbewegung W des Schneidwerkzeugs 22 weist die Stelleinrichtung 23 eine zweite Führung 26 auf. Durch die zweite Führung 26 ist eine Verfahrbewegung des Schneidwerkzeugs 22 vorgesehen, die in Richtung der Bewegungsrichtung B des Schmalflächenbeschichtungsmaterials 13, insbesondere parallel zur Bewegungsrichtung B, ausgerichtet ist. Diese zweite Führung 26 kann ebenfalls als Linearführung ausgebildet sein.
- Die erste Führung 24 und die zweite Führung 26 können in der Weise zueinander angeordnet sein, dass eine Kreuzführung gebildet ist. Durch diese Kreuzführung ist eine zweiachsige Führung 24, 26 zum Ansteuern des Schneidwerkzeugs 22 ausgebildet. Durch diese Anordnung der Führungen 24, 26 zueinander können die Stellbewegung W sowie die Schneidbewegung S simultan, also gleichzeitig bzw. sich überlagernd, ausgeführt werden. Auf diese Weise kann das Schneidwerkzeug 22 die Stellbewegung W entlang der zweiten Führung 26 in Richtung der Bewegungsrichtung B des Schmalflächenbeschichtungsmaterials 13 ausführen und während dem Ausführen der Stellbewegung W gleichzeitig die Schneidbewegung S zum Durchtrennen des Schmalflächenbeschichtungsmaterials 13.
- Diese simultane Ansteuerung der Stellbewegung W sowie der Schneidbewegung S des Schneidwerkzeugs 22 ermöglicht das Ablängen des Schmalflächenbeschichtungsmaterials 13 ohne dass die Transportbewegung des Schmalflächenbeschichtungsmaterials 13 unterbrochen werden muss bzw. ein Vorschubstopp der Beschichtungseinrichtung 10 erforderlich ist. Das bedeutet, dass die Transportgeschwindigkeit des Schmalflächenbeschichtungsmaterials 13 zum Ablängen konstant bleibt oder nur geringfügig verringert wird. Ein vollständiger Vorschubstopp der Transportbewegung des Schmalflächenbeschichtungsmaterials 13 ist zum Ablängen somit nicht erforderlich.
- Damit das Ausführen der Schneidbewegung S während der Stellbewegung W möglich ist, muss die Geschwindigkeit der Stellbewegung W auf die Transportgeschwindigkeit des Schmalflächenbeschichtungsmaterials 13 abgestimmt bzw. mit dieser synchronisiert werden. Hierfür ist die Stelleinrichtung 23 bzw. das Schneidwerkzeug 22 mit einer Antriebseinrichtung 33 wirkverbunden. Wie in
Figur 1 schematisch dargestellt, ist diese Antriebseinrichtung 33 als Klemmeinrichtung 27 ausgebildet. Diese umfasst zwei einander gegenüberliegende Klemmelemente 28, die aus einer Durchlaufstellung 29 in eine Klemmstellung 31 überführbar sind. Die Klemmelemente 28 können Ansteuerelemente 35 aufweisen, beispielsweise Kraftspeicherelemente oder ein Antrieb, welche das Überführen zwischen der Durchlaufstellung 29 und der Klemmstellung 31 ansteuern. Zwischen den beiden Klemmelementen 28 ist das Schmalflächenbeschichtungsmaterial 13 geführt, sodass die Klemmelemente 28 durch das Überführen in die Klemmstellung 31 in Anlage zu dem durchlaufenden Schmalflächenbeschichtungsmaterial 13 gebracht werden können. Insbesondere liegen die Klemmelemente 28 in der Klemmstellung 31 schlupffrei an dem Schmalflächenbeschichtungsmaterial 13 an. Vorzugsweise liegen die Klemmelemente 28 in der Klemmstellung 31 an den beiden Breitseiten des Schmalflächenbeschichtungsmaterials 13 an. Die zu dem Schmalflächenbeschichtungsmaterial 13 weisenden Anlageflächen 30 der Klemmelemente 28 können eine Strukturierung oder Profilierung aufweisen oder aus einem Material mit einem hohen Reibungskoeffizienten ausgebildet sein, beispielsweise einem gummiartigen Material. Auf diese Weise kann die Haftreibung zwischen den Klemmelementen 28 und dem Schmalflächenbeschichtungsmaterial 13 erhöht werden, um die Schlupffreiheit sicherzustellen. - Indem die Klemmelemente 28 in Anlage zu dem Schmalflächenbeschichtungsmaterial 13 gebracht werden, d.h. aus der Durchlaufstellung 29 in die Klemmstellung 31 überführt werden, wird die Transportbewegung des Schmalflächenbeschichtungsmaterials 13 schlupffrei auf die Klemmeinrichtung 27 übertragen, sodass diese auf die Transportgeschwindigkeit beschleunigt und mit dem Schmalflächenbeschichtungsmaterial 13 mitgeführt wird. Auf diese Weise wird die Klemmeinrichtung 27 so lange mit der Transportbewegung des Schmalflächenbeschichtungsmaterials 13 mitgeführt, bis die Klemmelemente 28 wieder aus der Klemmstellung 31 in die Durchlaufstellung 29 überführt werden. Dadurch, dass die Klemmeinrichtung 27 mit der Stelleinrichtung 23 bzw. dem Schneidwerkzeug 22 wirkverbunden ist, wird die Transportbewegung des Schmalflächenbeschichtungsmaterials 13 auf das Schneidwerkzeug 22 übertragen, wodurch die Stellbewegung W des Schneidwerkzeugs 22 angesteuert wird. Durch die Wirkverbindung zwischen der Klemmeinrichtung 27 und dem Schneidwerkzeug 22 ist die Geschwindigkeit der Stellbewegung W des Schneidwerkzeugs 22 unmittelbar mit der Transportgeschwindigkeit des Schmalflächenbeschichtungsmaterials 13 synchronisiert. Dadurch kann das Schneidwerkzeug 22 während der Stellbewegung W die Schneidbewegung S ausführen, um das Schmalflächenbeschichtungsmaterial 13 zu durchtrennen.
- Wie in der Detailansicht gemäß
Figur 2 gezeigt, weisen die beiden Klemmelemente 28 jeweils eine Ausnehmung 25 auf, insbesondere eine schlitzförmige Ausnehmung, die zueinander korrespondierend angeordnet sind. Die Ausnehmungen 25 sind vorzugsweise an eine Geometrie des Schneidwerkzeugs 22 angepasst. Greifen die Klemmelemente 28 in der Klemmstellung 31 an dem Schmalflächenbeschichtungsmaterial 13 lagefixiert an, kann das Schneidwerkzeug 22 somit in die Ausnehmungen 25 eintauchen, um das zwischen den Klemmelementen 28 fixierte Schmalflächenbeschichtungsmaterial 13 zu durchtrennen. - Die Antriebseinrichtung 33 kann alternativ oder auch ergänzend als ein Antriebsmotor, ein Antriebszylinder, ein Kraftspeicherelement oder ein vergleichbarer Stellantrieb, ausgebildet sein, und die Stellbewegung W und/oder die Schneidbewegung S des Schneidwerkzeugs 22 ansteuern. Insbesondere kann vorgesehen sein, dass eine solche Antriebseinrichtung 33 ergänzend zur Klemmeinrichtung 27 vorgesehen ist. Beispielsweise kann die Antriebseinrichtung die Stellbewegung W und/oder Schneidbewegung S unterstützen oder eine Vorbeschleunigung des Schneidwerkzeugs 22 ansteuern, bevor die Klemmeinrichtung 27 in die Klemmstellung 31 überführt wird. Ebenso kann vorgesehen sein, dass die Stellbewegung W durch die Klemmeinrichtung 27 angesteuert wird und die Schneidbewegung S durch eine separate Antriebseinrichtung 33. Alternativ kann zum Ausführen der Schneidbewegung S auch eine mechanische Antriebsübertragung vorgesehen sein. Die Antriebseinrichtung 33 kann zudem eine Synchronisationseinrichtung aufweisen, beispielsweise einen Sensor, welche über eine Steuerung die Geschwindigkeit der Stellbewegung W des Schneidwerkzeugs 22 mit der Transportgeschwindigkeit des Schmalflächenbeschichtungsmaterials 13 synchronisiert.
- Nach dem Ablängen des Schmalflächenbeschichtungsmaterials 13 bzw. nach dem Ausführen der Stellbewegung W und/oder der Schneidbewegung S ist das Schneidwerkzeug 22 bzw. die Kappeinrichtung 21 in eine Ausgangsposition 32 rückführbar. Hierfür weist die Kappeinrichtung 21 eine Rückstelleinrichtung 34 auf. Diese Rückstelleinrichtung 34 kann ein Kraftspeicherelement sein, beispielsweise ein Federelement oder ein Druckzylinder, welches durch das Ausführen der Stellbewegung W und/oder der Schneidbewegung S Energie speichert und diese zum Ausführen der Rückstellbewegung wieder freigibt. Alternativ kann die Rückstelleinrichtung 34 auch ein Antriebsmotor oder ein vergleichbarer Rückstellantrieb sein, der die Rückstellbewegung des Schneidwerkzeugs 22 in die Ausgangsposition 32 ansteuert.
- In den
Figuren 3 bis 6 sind verschiedene Verfahrensschritte des Kappvorgangs durch die Kappeinrichtung 21 schematisch dargestellt.Figur 3 zeigt die Kappeinrichtung 21 in einem ersten Verfahrensschritt, in welchem die Kappeinrichtung 21 in der Ausgangsposition 32 angeordnet ist. In dieser Ausgangsposition 32 sind die beiden Klemmelemente 28 in der Durchlaufstellung 29 angeordnet, sodass das Schmalflächenbeschichtungsmaterial 13 in der Bewegungsrichtung B relativ zur Kappeinrichtung 21 transportiert wird. Die Kappeinrichtung 21 befindet sich in dieser Ausgangsposition 32 im Stillstand. -
Figur 4 zeigt die Kappeinrichtung 21 in einem zweiten Verfahrensschritt, in welchem die Klemmelemente 28 der Klemmeinrichtung 27 in der Klemmstellung 31 angeordnet sind und mit den Anlageflächen 30 am Schmalflächenbeschichtungsmaterial 13 schlupffrei anliegen. Auf diese Weise wird die Klemmeinrichtung 27 mit der Transportbewegung des Schmalflächenbeschichtungsmaterials 13 mitgeführt. Da die Klemmeinrichtung 27 mit dem Schneidwerkzeug 22 wirkverbunden ist, wird das Schneidwerkzeug 22 zusammen mit der Klemmeinrichtung 27 mitgeführt und führt die Stellbewegung W aus. Dies istFigur 5 dargestellt. Die Stellbewegung W ist eine geführte Verfahrbewegung entlang der zweiten Führung 26, welche insbesondere parallel zur Bewegungsrichtung B des Schmalflächenbeschichtungsmaterials 13 vorgesehen ist. Dabei führt das Schneidwerkzeug 22 die Stellbewegung W insbesondere mit derselben Geschwindigkeit aus, wie die Transportgeschwindigkeit des Schmalflächenbeschichtungsmaterials 13. Die Stellbewegung W des Schneidwerkzeugs 22 wird folglich synchron zur Transportbewegung des Schmalflächenbeschichtungsmaterials 13 ausgeführt. Zeitgleich zur Stellbewegung W wird die Schneidbewegung S des Schneidwerkzeugs 22 angesteuert, d.h. das Schneidwerkzeug 22 wird entlang der ersten Führung 24 in Richtung des Schmalflächenbeschichtungsmaterials 13 bewegt, um das Schmalflächenbeschichtungsmaterial 13 zu durchtrennen. - In
Figur 6 ist das Ende des Kappvorgangs dargestellt, wobei das Schneidwerkzeug 22 zum vollständigen Durchtrennen des Schmalflächenbeschichtungsmaterials 13 bis zu einem Ende der ersten Führung 24 sowie einem Ende der zweiten Führung 26 bewegt ist. Dabei ist das Schneidwerkzeug 22 in die Ausnehmungen 25 der Klemmelemente 28 eingetaucht und das Schmalflächenbeschichtungsmaterial 13 ist vollständig durchtrennt. Anschließend wird das Schneidwerkzeug 22 durch die Rückstelleinrichtung 34 zunächst entlang der ersten 24 rückgestellt und anschließend entlang der zweiten Führung 26 wieder in die Ausgangsposition 32 überführt, sodass ein Ablängen des Schmalflächenbeschichtungsmaterials 13 erneut erfolgen kann. - Nach dem Ablängen wird das abgelängte Ende des Schmalflächenbeschichtungsmaterials 13 zur Andruckeinrichtung 17 transportiert, um dieses an die Schmalfläche 12 des Werkstücks 11 anzudrücken, insbesondere mit einem exakten Stoß zu dem anderen Ende des Schmalflächenbeschichtungsmaterials 13.
-
- 10.
- Beschichtungseinrichtung
- 1.
- Werkstück
- 12.
- Schmalfläche
- 13.
- Schmalflächenbeschichtungsmaterial
- 14.
- Auflage
- 15. 16.
- Zuführeinrichtung
- 17.
- Andruckeinrichtung
- 18.
- Andruckrolle
- 19. 20. 21.
- Kappeinrichtung
- 22.
- Schneidwerkzeug
- 23.
- Stelleinrichtung
- 24.
- erste Führung
- 25.
- Ausnehmung
- 26.
- zweite Führung
- 27.
- Klemmeinrichtung
- 28.
- Klemmelement
- 29.
- Durchlaufstellung
- 30.
- Anlagefläche
- 31.
- Klemmstellung
- 32.
- Ausgangsposition
- 33.
- Antriebseinrichtung
- 34.
- Rückstelleinrichtung
- 35.
- Ansteuerelemente
- B
- Bewegungsrichtung
- S
- Schneidbewegung
- W
- Stellbewegung
Claims (15)
- Kappeinrichtung (21), insbesondere für eine Beschichtungseinrichtung (10) zum Beschichten von Schmalflächen (12) plattenförmiger Werkstücke (11), mit einem Schneidwerkzeug (22), durch welches eine Schneidbewegung (S) zum Ablängen eines Schmalflächenbeschichtungsmaterials (13) ausführbar ist, wobei das Schneidwerkzeug (22) einen Schneidbereich aufweist, zu dem das Schmalflächenbeschichtungsmaterial (13) in einer Bewegungsrichtung (B) transportierbar ist,wobei eine Stelleinrichtung (23) vorgesehen ist, durch die zum Ablängen des Schmalflächenbeschichtungsmaterials (13) eine Stellbewegung (W) des Schneidwerkzeugs (22) ansteuerbar ist, wobei die Stellbewegung (W) zumindest eine in die Bewegungsrichtung (B) des Schmalflächenbeschichtungsmaterials (13) gerichtete Richtungskomponente aufweist,dadurch gekennzeichnet, dassdie Stelleinrichtung (23) wenigstens eine Antriebseinrichtung (33) aufweist, welche zumindest die Stellbewegung (W) des Schneidwerkzeugs (22) aus einer Ausgangsposition (32) ansteuert, wobei eine Geschwindigkeit der Stellbewegung (W) des Schneidwerkzeugs (22) an eine Transportgeschwindigkeit des Schmalflächenbeschichtungsmaterials (13) anpassbar ist.
- Kappeinrichtung nach Anspruch 1,
dadurch gekennzeichnet, dass
die Stelleinrichtung (23) zumindest eine Führung (24, 26) aufweist, vorzugsweise zumindest eine Linearführung oder Kreuzführung, durch welche eine geführte Stellbewegung (W) und/oder Schneidbewegung (S) des Schneidwerkzeugs (22) vorgesehen ist. - Kappeinrichtung nach Anspruch 1 oder 2,
dadurch gekennzeichnet, dass
die Stellbewegung (W) des Schneidwerkzeugs (22) sowie die Schneidbewegung (S) des Schneidwerkzeugs (22) simultan ausführbar sind. - Kappeinrichtung nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet, dass
die Stellbewegung (W) des Schneidwerkzeugs (22) im Wesentlichen parallel zur Bewegungsrichtung (B) des Schmalflächenbeschichtungsmaterials (13) vorgesehen ist. - Kappeinrichtung nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet, dass
die Antriebseinrichtung (33) als Kraftspeicherelement, Antriebszylinder, Antriebsmotor oder als ein vergleichbarer Stellantrieb ausgebildet ist und vorzugsweise eine Synchronisationseinrichtung vorgesehen ist, welche die Geschwindigkeit der Stellbewegung (W) des Schneidwerkzeugs (22) an die Transportgeschwindigkeit des Schmalflächenbeschichtungsmaterials (13) anpasst. - Kappeinrichtung nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet, dass
die Antriebseinrichtung (33) als Klemmeinrichtung (27) ausgebildet ist, die in einer Klemmstellung (31) am Schmalflächenbeschichtungsmaterial (13) schlupffrei anliegt oder angreift, sodass die Klemmeinrichtung (27) in der Klemmstellung (31) mit der Transportbewegung des Schmalflächenbeschichtungsmaterials (13) mitführbar ist. - Kappeinrichtung nach Anspruch 6,
dadurch gekennzeichnet, dass
die Klemmeinrichtung (27) wenigstens zwei einander gegenüberliegende Klemmelemente (28) aufweist, die aus einer Durchlaufstellung (29) in die Klemmstellung (31) überführbar sind, wobei das Schmalflächenbeschichtungsmaterial (13) in der Durchlaufstellung (29) zwischen den Klemmelementen (28) transportierbar ist und die Klemmelemente (28) in der Klemmstellung (31) am Schmalflächenbeschichtungsmaterial (13) anliegen oder angreifen. - Kappeinrichtung nach Anspruch 7,
dadurch gekennzeichnet, dass
die wenigstens zwei Klemmelemente (28) zueinander korrespondierende Ausnehmungen (25) aufweisen, in welche das Schneidwerkzeug (22) beim Ausführen der Schneidbewegung (S) zumindest teilweise eintaucht. - Kappeinrichtung nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet, dass
die Stelleinrichtung (23) wenigstens eine Rückstelleinrichtung (34) aufweist, vorzugsweise ein Kraftspeicherelement, ein Antriebszylinder, ein Antriebsmotor oder ein vergleichbarer Rückstellantrieb, durch welche nach dem Ablängen des Schmalflächenbeschichtungsmaterials (13) eine Rückstellbewegung des Schneidwerkzeugs (22) in die Ausgangsposition (32) ansteuerbar ist. - Beschichtungseinrichtung (10) zum Beschichten von Schmalflächen (12) plattenförmiger Werkstücke (11) mit einem Schmalflächenbeschichtungsmaterial (13), mit einer Zuführeinrichtung (16) zum Zuführen des Schmalflächenbeschichtungsmaterials (13) sowie mit einer Andruckeinrichtung (17) zum Andrücken des Schmalflächenbeschichtungsmaterials (13) an der Schmalfläche (12) des Werkstücks (11),
dadurch gekennzeichnet, dass
zum Ablängen des Schmalflächenbeschichtungsmaterials (13) eine Kappeinrichtung (21) nach einem der Ansprüche 1 bis 9 vorgesehen ist. - Beschichtungseinrichtung nach Anspruch 10,
dadurch gekennzeichnet, dass
die Beschichtungseinrichtung (10) CNC-gesteuert ist oder als CNC-gesteuertes Bearbeitungszentrum ausgebildet ist oder eine Komponente eines CNC-gesteuerten Bearbeitungszentrums ist. - Verfahren zum Ablängen eines Schmalflächenbeschichtungsmaterials (13) mit einer Kappeinrichtung (21) nach einem der Ansprüche 1 bis 9, aufweisend die Schritte, dass- das Schmalflächenbeschichtungsmaterial (13) in einer Bewegungsrichtung (B) zu einem Schneidbereich eines Schneidwerkzeugs (22) der Kappeinrichtung (21) transportiert wird,- zum Ablängen des Schmalflächenbeschichtungsmaterials (13) eine Stellbewegung (W) des Schneidwerkzeugs (22) aus einer Ausgangsposition (32) angesteuert wird, wobei die Stellbewegung (W) zumindest eine in die Bewegungsrichtung (B) des Schmalflächenbeschichtungsmaterials (13) gerichtete Richtungskomponente aufweist,- simultan zur Stellbewegung (W) des Schneidwerkzeugs (22) eine Schneidbewegung (S) des Schneidwerkzeugs (22) angesteuert wird und das Schmalflächenbeschichtungsmaterial (13) durchtrennt wird und- das Schneidwerkzeug (22) nach dem Ablängen des Schmalflächenbeschichtungsmaterials (13) in die Ausgangsposition (32) rückgeführt wird.
- Verfahren nach Anspruch 12,
dadurch gekennzeichnet, dass
die Stellbewegung (W) des Schneidwerkzeugs (22) mit einer Stellgeschwindigkeit ausgeführt wird, die im Wesentlichen der Transportgeschwindigkeit des Schmalflächenbeschichtungsmaterials (13) entspricht. - Verfahren nach Anspruch 12 oder 13,
dadurch gekennzeichnet, dass
die Transportgeschwindigkeit des Schmalflächenbeschichtungsmaterials (13) zum Ablängen des Schmalflächenbeschichtungsmaterials (13) konstant bleibt oder mit einer Reduzierten Transportgeschwindigkeit transportiert wird. - Verfahren nach einem der Ansprüche 12 bis 14,
dadurch gekennzeichnet, dass
zum Ablängen des Schmalflächenbeschichtungsmaterials (13) eine Klemmeinrichtung (27) der Kappeinrichtung (21) in eine Klemmstellung (31) überführt wird, in welcher die Klemmeinrichtung (27) am Schmalflächenbeschichtungsmaterial (13) schlupffrei anliegt oder angreift und zumindest die Klemmeinrichtung (27) und das Schneidwerkzeug (22) durch die Transportbewegung des Schmalflächenbeschichtungsmaterials (13) mitgeführt werden.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102019135438.2A DE102019135438A1 (de) | 2019-12-20 | 2019-12-20 | Kappeinrichtung, Beschichtungseinrichtung sowie Verfahren zum Ablängen eines Schmalflächenbeschichtungsmaterials |
| PCT/EP2020/087109 WO2021123230A1 (de) | 2019-12-20 | 2020-12-18 | Kappeinrichtung, beschichtungseinrichtung sowie verfahren zum ablängen eines schmalflächenbeschichtungsmaterials |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP4076879A1 EP4076879A1 (de) | 2022-10-26 |
| EP4076879B1 true EP4076879B1 (de) | 2025-05-28 |
Family
ID=74184589
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP20841911.9A Active EP4076879B1 (de) | 2019-12-20 | 2020-12-18 | Kappeinrichtung, beschichtungseinrichtung sowie verfahren zum ablängen eines schmalflächenbeschichtungsmaterials |
Country Status (5)
| Country | Link |
|---|---|
| US (1) | US20230045926A1 (de) |
| EP (1) | EP4076879B1 (de) |
| CN (1) | CN114829095A (de) |
| DE (1) | DE102019135438A1 (de) |
| WO (1) | WO2021123230A1 (de) |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102021124866B3 (de) | 2021-09-27 | 2022-10-20 | Ima Schelling Deutschland Gmbh | Trennvorrichtung, Kantenbearbeitungsvorrichtung und Verfahren zum Durchtrennen eines Beschichtungsmaterials |
| CN115741933B (zh) * | 2022-11-29 | 2023-06-27 | 浙江福羊羊新材料科技有限公司 | 一种三聚氰胺面板橱柜生产用封边设备及其使用方法 |
Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102011114763A1 (de) * | 2011-10-01 | 2013-04-04 | Ima Klessmann Gmbh Holzbearbeitungssysteme | Verfahren und Vorrichtung zur Anbringung eines Kantenbandabschnitts |
Family Cites Families (18)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CA761402A (en) * | 1951-01-28 | 1967-06-20 | E. Munk Edmund | Method of and press mould for covering edges and profiles |
| DE1931692U (de) * | 1965-10-09 | 1966-01-27 | Heinrich Brandt Fa | Vorrichtung zum einwalzen von profilstreifen in moebelstuecke od. dgl. |
| EP0510231B1 (de) * | 1991-04-25 | 1995-02-08 | Homag Maschinenbau Ag | Einrichtung zum Anleimen von streifen- oder bandförmigem Kantenmaterial an plattenförmige Werkstücke |
| DE19917741A1 (de) * | 1999-04-20 | 2000-10-26 | Ima Maschinenfabriken Klessmann Gmbh | Vorrichtung zum Anfahren eines Kantenstreifens an eine Schmalflächenseite einer eckigen Platte |
| DE10123523B4 (de) * | 2001-05-15 | 2008-07-03 | Brandt Kantentechnik Gmbh | Verfahren und Vorrichtung zum Anhaften eines streifenförmigen Deckmaterials an Werkstückoberflächen von fortlaufend bewegten platten- oder leistenförmigen Werkstücken |
| DE10124081C1 (de) * | 2001-05-16 | 2002-06-13 | Klessmann Ima Gmbh Holzbearbei | Schneidaggregat für eine Durchlaufmaschine |
| DE10124695C2 (de) * | 2001-05-18 | 2003-04-03 | Klessmann Ima Gmbh Holzbearbei | Kantenanleimaggregat mit Andruckrolle |
| US20110089228A1 (en) * | 2008-06-11 | 2011-04-21 | Idemitsu Unitech Co., Ltd | Continuous working device |
| DE202009006794U1 (de) * | 2009-05-12 | 2009-09-03 | Homag Holzbearbeitungssysteme Ag | Anleimaggregat |
| CN202028825U (zh) * | 2011-01-07 | 2011-11-09 | 华瀚科技有限公司 | 定长同步自动切割装置 |
| WO2014178413A1 (ja) * | 2013-05-02 | 2014-11-06 | 加藤木材工業株式会社 | 化粧材のトリミング装置、被覆製品の製造装置及び製造方法 |
| ITUA20163282A1 (it) * | 2016-05-09 | 2017-11-09 | Scm Group Spa | Dispositivo e metodo di bordatura |
| DE102016109362A1 (de) * | 2016-05-20 | 2017-11-23 | Fritz Egger Gmbh & Co. Og | Vorrichtung und Verfahren zum Anbringen eines Kantenprofils sowie Möbelteil |
| CN207681612U (zh) * | 2018-01-05 | 2018-08-03 | 常州市新创智能科技有限公司 | 材料定长切割装置 |
| BE1027083B1 (nl) * | 2019-02-26 | 2020-09-24 | Flooring Ind Ltd Sarl | Glij- of drukschoen voor een doorloopfreesmachine en werkwijze voor het vervaardigen van panelen |
| DE102019110567A1 (de) * | 2019-04-24 | 2020-10-29 | Homag Gmbh | Haftmittelauftragseinrichtung |
| DE102019133934A1 (de) * | 2019-12-11 | 2021-06-17 | Homag Gmbh | Vorrichtung und Verfahren zum Beschichten eines Werkstücks |
| DE102021103106A1 (de) * | 2021-02-10 | 2022-08-11 | Homag Gmbh | Bearbeitungsvorrichtung sowie Verfahren zum Betrieb einer Bearbeitungsvorrichtung |
-
2019
- 2019-12-20 DE DE102019135438.2A patent/DE102019135438A1/de active Pending
-
2020
- 2020-12-18 US US17/785,768 patent/US20230045926A1/en not_active Abandoned
- 2020-12-18 EP EP20841911.9A patent/EP4076879B1/de active Active
- 2020-12-18 CN CN202080087899.9A patent/CN114829095A/zh active Pending
- 2020-12-18 WO PCT/EP2020/087109 patent/WO2021123230A1/de not_active Ceased
Patent Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102011114763A1 (de) * | 2011-10-01 | 2013-04-04 | Ima Klessmann Gmbh Holzbearbeitungssysteme | Verfahren und Vorrichtung zur Anbringung eines Kantenbandabschnitts |
Also Published As
| Publication number | Publication date |
|---|---|
| CN114829095A (zh) | 2022-07-29 |
| DE102019135438A1 (de) | 2021-07-08 |
| US20230045926A1 (en) | 2023-02-16 |
| EP4076879A1 (de) | 2022-10-26 |
| WO2021123230A1 (de) | 2021-06-24 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2243619B1 (de) | Vorrichtung und Verfahren zum Beschichten von Werkstücken | |
| EP3461608B1 (de) | Beschichtungsvorrichtung sowie beschichtungsverfahren | |
| EP3639971B1 (de) | Verfahren zum bearbeiten von länglichen werkstücken aus holz, kunststoff und dergleichen sowie maschine zur durchführung des verfahrens | |
| EP3009244B1 (de) | Zuführvorrichtung für eine formatbearbeitungs- und/oder kantenaufbringmaschine, formatbearbeitungs- und/oder kantenaufbringmaschine sowie verfahren | |
| EP3268162B1 (de) | Maschine zum trennenden bearbeiten von plattenförmigen werkstücken | |
| EP2792460B1 (de) | Vorrichtung und Verfahren zum Kantenbearbeiten eines Werkstücks | |
| EP2308659B1 (de) | Vorrichtung und Verfahren zum Ausrichten von Werkstücken | |
| DE19741163C2 (de) | Verfahren und Vorrichtung zur Durchlaufbearbeitung von plattenförmigen Werkstücken | |
| EP0510231B1 (de) | Einrichtung zum Anleimen von streifen- oder bandförmigem Kantenmaterial an plattenförmige Werkstücke | |
| DE102016205059A1 (de) | Spliceanordnung | |
| EP3515626B1 (de) | Werkzeugmaschine und verfahren zum bearbeiten von plattenförmigen werkstücken | |
| WO2021123230A1 (de) | Kappeinrichtung, beschichtungseinrichtung sowie verfahren zum ablängen eines schmalflächenbeschichtungsmaterials | |
| DE202020002598U1 (de) | Biegemaschine zum Biegen eines Werkstücks aus Flachmaterial und Steuereinheit für eine solche Biegemaschine | |
| EP2029314B1 (de) | Werkstückauflage zur aufnahme eines insbesondere tafelförmigen werkstücks in einer bearbeitungsanlage mit bewegbaren, tragpunktspitzen aufweisenden auflageelemten | |
| DE19747480C1 (de) | Maschine zum Schneiden und Schweißen von Kunststoffplatten | |
| EP3800021B1 (de) | Kantenfräsaggregat, holzbearbeitungseinrichtung mit einem kantenfräsaggregat sowie verfahren zum bearbeiten von plattenförmigen werkstücken | |
| EP2574434B1 (de) | Verfahren und Vorrichtung zur Anbringung eines Kantenbandabschnitts | |
| EP4448239B1 (de) | Einrichtung zum positionieren von werkstücken, bearbeitungsmaschine sowie verfahren zum positionieren von werkstücken | |
| EP3960407B1 (de) | Verfahren zum positionieren eines bearbeitungsaggregats zu einem zu bearbeitenden werkstücks sowie bearbeitungseinrichtung | |
| WO2013021053A1 (de) | Verfahren und vorrichtung zum schnellen verbinden eines bandendes mit einem bandanfang von metallbändern | |
| EP2311612B1 (de) | Vorrichtung zum Bearbeiten von Werkstücken | |
| AT513128B1 (de) | Verfahren zum Strukturieren eines Pressbandes | |
| DE102005018866B3 (de) | Vorrichtung und Verfahren zum Biegen oder Abkanten eines Gegenstands, insbesondere eines Blechteils | |
| EP3369663B1 (de) | Bundbildungseinrichtung für längliche werkstücke sowie verfahren zum bündeln von länglichen werkstücken | |
| DE102019113066A1 (de) | Verfahren und Appliziereinrichtung zum Applizieren eines bandförmigen Haftmittels sowie Beschichtungseinrichtung zum Beschichten plattenförmiger Werkstücke |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: UNKNOWN |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE INTERNATIONAL PUBLICATION HAS BEEN MADE |
|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20220715 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| DAV | Request for validation of the european patent (deleted) | ||
| DAX | Request for extension of the european patent (deleted) | ||
| P01 | Opt-out of the competence of the unified patent court (upc) registered |
Effective date: 20230529 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: EXAMINATION IS IN PROGRESS |
|
| 17Q | First examination report despatched |
Effective date: 20240604 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20250213 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN Ref country code: DE Ref legal event code: R096 Ref document number: 502020011141 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20250528 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250528 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250528 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG9D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250828 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250829 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250528 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250528 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250528 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250528 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250828 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250928 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250528 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250528 Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250528 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20251223 Year of fee payment: 6 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250528 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250528 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250528 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502020011141 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250528 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: L10 Free format text: ST27 STATUS EVENT CODE: U-0-0-L10-L00 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20260409 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20251223 Year of fee payment: 6 |
|
| 26N | No opposition filed |
Effective date: 20260303 |