EP3990993B1 - Vorrichtung und verfahren zur prozesszeitoptimierung einer produktionsmaschine - Google Patents
Vorrichtung und verfahren zur prozesszeitoptimierung einer produktionsmaschine Download PDFInfo
- Publication number
- EP3990993B1 EP3990993B1 EP20743058.8A EP20743058A EP3990993B1 EP 3990993 B1 EP3990993 B1 EP 3990993B1 EP 20743058 A EP20743058 A EP 20743058A EP 3990993 B1 EP3990993 B1 EP 3990993B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- time
- speed
- determining
- machine
- machine component
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images


Classifications
-
- G—PHYSICS
- G05—CONTROLLING; REGULATING
- G05B—CONTROL OR REGULATING SYSTEMS IN GENERAL; FUNCTIONAL ELEMENTS OF SUCH SYSTEMS; MONITORING OR TESTING ARRANGEMENTS FOR SUCH SYSTEMS OR ELEMENTS
- G05B19/00—Program-control systems
- G05B19/02—Program-control systems electric
- G05B19/418—Total factory control, i.e. centrally controlling a plurality of machines, e.g. direct or distributed numerical control [DNC], flexible manufacturing systems [FMS], integrated manufacturing systems [IMS] or computer integrated manufacturing [CIM]
- G05B19/41865—Total factory control, i.e. centrally controlling a plurality of machines, e.g. direct or distributed numerical control [DNC], flexible manufacturing systems [FMS], integrated manufacturing systems [IMS] or computer integrated manufacturing [CIM] characterised by job scheduling, process planning, material flow
-
- G—PHYSICS
- G05—CONTROLLING; REGULATING
- G05B—CONTROL OR REGULATING SYSTEMS IN GENERAL; FUNCTIONAL ELEMENTS OF SUCH SYSTEMS; MONITORING OR TESTING ARRANGEMENTS FOR SUCH SYSTEMS OR ELEMENTS
- G05B2219/00—Program-control systems
- G05B2219/30—Nc systems
- G05B2219/32—Operator till task planning
- G05B2219/32015—Optimize, process management, optimize production line
-
- G—PHYSICS
- G05—CONTROLLING; REGULATING
- G05B—CONTROL OR REGULATING SYSTEMS IN GENERAL; FUNCTIONAL ELEMENTS OF SUCH SYSTEMS; MONITORING OR TESTING ARRANGEMENTS FOR SUCH SYSTEMS OR ELEMENTS
- G05B2219/00—Program-control systems
- G05B2219/30—Nc systems
- G05B2219/32—Operator till task planning
- G05B2219/32128—Gui graphical user interface
-
- G—PHYSICS
- G05—CONTROLLING; REGULATING
- G05B—CONTROL OR REGULATING SYSTEMS IN GENERAL; FUNCTIONAL ELEMENTS OF SUCH SYSTEMS; MONITORING OR TESTING ARRANGEMENTS FOR SUCH SYSTEMS OR ELEMENTS
- G05B2219/00—Program-control systems
- G05B2219/30—Nc systems
- G05B2219/32—Operator till task planning
- G05B2219/32304—Minimize flow time, tact, shortest processing, machining time
-
- G—PHYSICS
- G05—CONTROLLING; REGULATING
- G05B—CONTROL OR REGULATING SYSTEMS IN GENERAL; FUNCTIONAL ELEMENTS OF SUCH SYSTEMS; MONITORING OR TESTING ARRANGEMENTS FOR SUCH SYSTEMS OR ELEMENTS
- G05B2219/00—Program-control systems
- G05B2219/30—Nc systems
- G05B2219/35—Nc in input of data, input till input file format
- G05B2219/35512—Display entered, measured values with bargraph
-
- G—PHYSICS
- G05—CONTROLLING; REGULATING
- G05B—CONTROL OR REGULATING SYSTEMS IN GENERAL; FUNCTIONAL ELEMENTS OF SUCH SYSTEMS; MONITORING OR TESTING ARRANGEMENTS FOR SUCH SYSTEMS OR ELEMENTS
- G05B2219/00—Program-control systems
- G05B2219/30—Nc systems
- G05B2219/40—Robotics, robotics mapping to robotics vision
- G05B2219/40161—Visual display of machining, operation, remote viewing
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02P—CLIMATE CHANGE MITIGATION TECHNOLOGIES IN THE PRODUCTION OR PROCESSING OF GOODS
- Y02P90/00—Enabling technologies with a potential contribution to greenhouse gas [GHG] emissions mitigation
- Y02P90/02—Total factory control, e.g. smart factories, flexible manufacturing systems [FMS] or integrated manufacturing systems [IMS]
Definitions
- the invention relates to a production machine with a control program for visualizing stations and/or machine components, highlighting the speed-determining station and/or the speed-determining machine component to optimize the process time.
- the invention also relates to a method for optimizing the process time for a production machine with such a control program and a data carrier with such a control program.
- Production machines with multiple stations are used in many areas of manufacturing. These stations usually consist of several assemblies using product-specific tools. In plastics processing, for example, blow molding stations or thermoforming stations are used as the primary mold-producing stations. Other stations within a production machine can be a punch, a hole punch or a stacker.
- process parameters which as cross-machine parameters control the cooperation of the different stations or the work processes of the individual components and tools within a station. These process parameters as a whole define the (usually cyclical) process flow and thus form a production program, which is also referred to as a recipe.
- the production program should, on the one hand, allow the manufacture of a high-quality product in a reproducible manner, and on the other hand, minimize production time.
- a device and a method for optimizing the process time for a production machine are known, wherein a machine control is included and a touch-sensitive screen is also provided as a visualization device and interactive user interface. It is proposed to carry out iterations until a maximum shortened process time is achieved, which is visualized on the screen.
- the invention is based on the object of providing a control program for production machines with which the temporal optimization of the process parameter set is carried out on a more objective basis and a process visualization is made available to the user with which he can, regardless of his experience, arrive at a process parameter set that is temporally improved for production in a targeted and therefore faster manner.
- the object of the invention is achieved by a production machine according to claim 1 and a method according to claim 9. Further advantageous embodiments of the production machine are the subject of dependent claims 2 to 8. Further advantageous embodiments of the method are the subject of dependent claims 10 to 16.
- the invention relates to a production machine comprising a plurality of stations (2), each of which comprises a plurality of machine components (3), and a machine control (4) for controlling the production machine (1) comprising a control program (5) with a visualization device (6), wherein the control program (5) is designed to display the stations and/or the machine components of a station as a flow chart on the visualization device (6) and to highlight the speed-determining station and/or the speed-determining machine component.
- Production machines for plastic processing are, for example, blow molding machines or thermoforming machines.
- Blow molding machines produce a film tube from heated plastic material.
- Thermoforming machines are used to produce of deep-drawn molded parts comprising a transport device for a thermoplastic film web and a forming station for forming the molded parts from the previously heated film web.
- Such machines are characterized by the fact that they comprise a large number of individual machine components that must work together appropriately, since a single film tube or a single film web is fed through the entire production system and thus the machine components must be coordinated with one another in terms of their effect and cycle time for a good overall process.
- Machine components for a thermoforming machine include, for example, the transport device for film supply from a film roll, a preheating station for preheating the film web, a heating station for heating the film web to process temperature, a forming station for forming the product from the film web, a cutting station for cutting out the molded products from the film web, a stacking station for stacking the finished products and a recycling station for the unprocessed film web.
- the machine control can be arranged on the production machine or separately from the production machine, with the machine control being connected to the respective machine components via suitable data lines so that the inputs of the process parameters can be converted into corresponding machine settings.
- the machine control also includes a processor on which the control program can be installed and executed, as well as a data memory for storing process parameters, or is at least connected to such a memory.
- the data lines can be designed as data cables or wirelessly.
- the machine control can also be implemented, for example, as a cloud solution that is connected to the production machine via a WLAN or an Internet connection.
- Stations in the sense of the invention are functionally connected individual machines of the overall machine. Examples here are a stacking machine or a punch.
- the components These stations are referred to as machine components.
- the "forming station" station includes an upper tool and a lower tool as machine components, between which the film web is clamped for the forming process and, if necessary, pre-stretching dies that pre-stretch the film during the forming process.
- control program is additionally designed to display the time phases of the process sequences carried out by the machine component on the visualization device.
- a time phase is defined as a period of time in which a specific process is carried out by a machine component or station. It therefore has a defined start and a defined end, which thus define a phase length.
- the visualization of the time phases is preferably done by arranging the machine components row by row with the time axis as the horizontal axis and a representation of the time phases as visually distinguishable sections of a timeline in the row of the respective machine component.
- a representation of the time phases as sections of a timeline is expediently done as a bar chart.
- time phases are expediently assigned to a specific time phase type according to the associated process step.
- time phase types are effective time, delay time, travel time and lead time.
- the effective time describes the time phase in which a machine component acts on the workpiece to be machined
- the travel time characterizes the time in which the machine component is moved towards or away from the workpiece.
- the visualization device in the production machine is designed as an interactive user interface.
- it is designed as a touch-sensitive screen.
- control program in the production machine is additionally designed to provide user help on the visualization device, which can preferably be opened by touching/clicking on the visual highlights of the speed-determining station or the speed-determining machine component. It is particularly preferred that the user help contains suggestions for optimizing the time of the process.
- a design as a separate program window is preferred here, which opens when the user calls it up within the existing program window (so-called pop-up menu).
- control program (5) in the production machine (1) is additionally designed to display on the visualization device (6) control fields (13) for entering time values for the time phases of the process sequences carried out by the machine component.
- a control field is defined as an input area of a user interface into which one or more time values can be entered.
- control program is additionally designed to display a new flow chart based on one or more new time values on the visualization device after they have been entered into the control program. This gives the user direct feedback on the effects of the new time values he has selected and entered.
- control program provides a separate visualization page on the visualization device for each visualized station, with suitable buttons being provided for switching between individual station visualization pages.
- a button in the sense of the invention is defined as an area of the user interface that triggers a program command by touching or clicking/double-clicking using the cursor.
- control program for the production machine is designed in such a way that the recalculation of the production program and the visualization of the speed-determining station and/or the speed-determining machine component can be carried out based on the input of new time values into the respective control panels without the production machine actually being operated.
- control program is additionally designed to display the time phases of the process sequences carried out by the machine component on the visualization device.
- This is preferably done by arranging the machine components row by row with the time axis as the horizontal axis and a representation of the time phases as visually distinguishable sections of a timeline in the row of the respective machine component.
- a representation of the time phases as sections of a timeline is expediently done as a bar chart.
- time phases prefferably assigned to a specific time phase type according to the associated process step.
- time phase types are effective time, delay time, travel time and lead time.
- control program in the production machine is additionally designed to provide user help on the visualization device, which can preferably be opened by touching/clicking on the visual highlights of the speed-determining station or the speed-determining machine component, and the user help particularly preferably contains suggestions for optimizing the time of the process.
- a design as a separate program window is preferred here, which opens when the user calls it up within the existing program window (so-called pop-up menu).
- control program in the production machine is additionally designed to display switch fields on the visualization device for entering time values for the time phases of the process sequences carried out by the machine component.
- a switch field is defined as an input area of a user interface in which one or more time values can be entered.
- control program is additionally designed to display a new flow chart based on one or more new time values on the visualization device after they have been entered into the control program. This gives the user direct feedback on the effects of the new time values he has selected and entered.
- control program provides a separate visualization page on the visualization device for each visualized station, wherein suitable buttons are provided for switching between individual station visualization pages.
- control program in the method is designed in such a way that the recalculation of the production program and the visualization of the speed-determining station and/or the speed-determining machine component can be carried out based on the input of new time values in the respective control panels without the production machine actually being operated.
- the invention further relates to a data carrier with a control program stored thereon suitable for carrying out the method according to the invention or for controlling a production machine according to the invention.
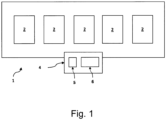
- Fig.1 shows a schematic representation of the production machine 1 according to the invention for plastics processing, which comprises several stations 2 (here five stations such as a preheating station, a heating station, a forming station, a cutting station and a stacking station of a thermoforming system for deep-drawing molded parts from a heated plastic film web) and a machine control 4 for controlling the plastics processing machine 1.
- stations 2 here five stations such as a preheating station, a heating station, a forming station, a cutting station and a stacking station of a thermoforming system for deep-drawing molded parts from a heated plastic film web
- a machine control 4 for controlling the plastics processing machine 1.
- the machine control 4 comprises a control program 5 with a visualization device 6, which is designed here as a touch-sensitive screen, wherein the control program 5 is designed to display at least one, preferably all, of the stations 2 (and/or machine components 3 not shown here) in their function during production in one representation for each of these machine components and to provide corresponding control fields 13 for entering time values in relation to the respective visualized machine component 3.
- the visualization device 6 please refer to the Figures 2 to 4
- the control program 5 can be designed in such a way that the visualization of the stations 2 or machine components 3 in their function during production and the input of process parameters into the respective control panels 13 can be carried out without actual operation of the production machine 1.
- the control program 5 can provide a separate visualization page 15 on the visualization device 5 for each visualized station 2, with suitable control panels 16 being provided for switching between individual visualization pages 15.
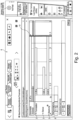
- Fig.2 shows an embodiment of the invention by visualizing the stations 2 (here forming station, punching and stacking) on the visualization device 6 with emphasis on the stacking 8 as the speed-determining station.
- the vertical line 10 also shows where the stacking process sequence ends as a bar in the flow chart and where the feed follows as the subsequent process.
- Fig.3 shows an embodiment of the invention by visualizing the machine components 3 of the stacking station on the visualization device 6 with emphasis on the pusher as the speed-determining machine component 9.
- the vertical pointer 11 also shows where the stacking process sequence ends as a bar in the flow chart and thereby enables the start of the feed as a subsequent process.
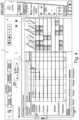
- Fig.4 shows an embodiment of the invention according to Figure 3 with additional visualization of the switch fields 13 for entering new time values.
- Fig.5 shows a flow chart to illustrate the method 100 according to the invention with the initial step 110 as a visualization of at least one, preferably all stations 2 and/or machine components 3 as a flow chart 7 highlighting the speed-determining station 8 and/or speed-determining machine component 9 with indication of the time phases 12 and provision of corresponding switch fields 13 for entering time values in relation to the respectively visualized station 2 or machine component 3 into the control program 5; followed by step 140 of the user entering one or more time values into the switch fields 13 and user approval for transmission to the control program 5 with the resulting adaptation of the production program in the step of recalculating 120 the production program in its time sequence based on the time value(s) entered via the switch fields 13 in step 140.
- process steps 110, 140 and 150 can be repeated here according to 160 for further optimization.
Landscapes
- Engineering & Computer Science (AREA)
- General Engineering & Computer Science (AREA)
- Manufacturing & Machinery (AREA)
- Quality & Reliability (AREA)
- Physics & Mathematics (AREA)
- General Physics & Mathematics (AREA)
- Automation & Control Theory (AREA)
- General Factory Administration (AREA)
- Management, Administration, Business Operations System, And Electronic Commerce (AREA)
Description
- Die Erfindung betrifft eine Produktionsmaschine mit einem Steuerungsprogramm zur Visualisierung von Stationen und/oder Maschinenkomponenten unter Hervorhebung der geschwindigkeitsbestimmenden Station und/oder der geschwindigkeitsbestimmenden Maschinenkomponente zur Optimierung der Prozesszeit. Die Erfindung betrifft zudem einem Verfahren zum Optimieren der Prozesszeit für eine Produktionsmaschine mit einem solchen Steuerungsprogramm sowie einem Datenträger mit einem solchen Steuerungsprogramm.
- Produktionsmaschinen mit mehreren Stationen werden in vielen Bereichen der Fertigung eingesetzt. Diese Stationen bestehen in der Regel aus mehreren Baugruppen unter Verwendung produktspezifischer Werkzeuge. In der Kunststoffverarbeitung werden beispielweise als primär formerzeugende Stationen Blasformstationen oder Thermoformstationen verwendet. Weitere Stationen im Rahmen einer Produktionsmaschine können eine Stanze, eine Lochstanze oder eine Stapelung sein. Der eigentliche Produktionsprozess wird durch Prozessparameter definiert, die als maschinenübergreifende Parameter die Zusammenarbeit der unterschiedlichen Stationen steuern oder innerhalb einer Station die Arbeitsprozesse der einzelnen Bauteile und Werkzeuge. Diese Prozessparameter definieren in ihrer Gesamtheit den (üblicherweise zyklischen) Prozessablauf und bilden so ein Produktionsprogramm, das auch als Rezept bezeichnet wird.
- Im Stand der Technik sind Verfahren und Vorrichtungen zur Visualisierung des Produktionsprogramms als Ablaufdiagramm bekannt. Hierbei wird der Prozessablauf schematische unter Angabe der beteiligten Stationen bzw. Baugruppen/Werkzeuge angezeigt, wobei die einzelnen, den Komponenten oder Werkzeugen zugeordneten Prozessschritte als Balken gegenüber der Zeit aufgetragen sind.
- Das Produktionsprogramm soll einerseits die Herstellung eines qualitativ hochwertigen Produkts in reproduzierbarer Weise erlauben, andererseits auch die Produktionszeit minimieren.
- Aus der
WO 2018 / 146772 A1 ist eine Vorrichtung und ein Verfahren zum Optimieren der Prozesszeit für eine Produktionsmaschine bekannt, wobei eine Maschinensteuerung umfasst ist und weiterhin ein berührungsempfindlichen Bildschirm als Visualisierungseinrichtung und interaktive Benutzerschnittstelle vorgesehen ist. Vorgeschlagen werden die Durchführung von Iterationen bis zur Erreichung einer maximal verkürzten Prozesszeit, die über den Bildschirm visualisiert werden. - Bei komplex aufgebauten Produktionsprogrammen mit vielen Bauteilen/Werkzeugen und evtl. mehreren Stationen ist es für den Bediener äußerst schwierig die geschwindigkeitsbestimmenden Prozessabläufe zu identifizieren, zumal einzelnen Prozessschritte mit den beteiligten Baugruppen/Werkzeugen nicht nur konsekutiv ablaufen, sondern zum Teil auch parallel oder in überlappender Weise. Hinzu kommt, dass neben der eigentlichen Wirkzeit auch weitere Prozesszeiten wie Verzögerungszeit, Fahrzeit oder Vorhaltezeit als parametrisierende Zeitphasen vorliegen. Zudem sind üblicherweise Freigaben definiert, um kritische Prozessschnittstellen zu berücksichtigen.
- Der Fachmann hat daher trotz schematischer Visualisierung mittels Ablaufdiagramm keine objektive Basis für eine Zeitoptimierung des Prozessprogramms und damit des Herstellungsprozesses. Er muss hier auf seine individuelle Erfahrung zurückgreifen und in einem "Trial-and-error"-Ansatz, der üblicherweise auch eine Inbetriebnahme der Produktionsmaschine erfordert, versuchen, den Prozess hinsichtlich der Prozesszeit zu optimieren.
- Es wäre daher wünschenswert, die zeitliche Optimierung des Prozessablaufs auf eine objektivere Basis zu stellen und eine Prozessvisualisierung dem Benutzer zur Verfügung zu stellen, mit der er unabhängig von seiner Erfahrung schneller zu einem für die Produktion zeitlich verbesserten Prozessparametersatz gelangen kann.
- Der Erfindung liegt die Aufgabe zugrunde, ein Steuerungsprogramm für Produktionsmaschinen zur Verfügung zu stellen, mit denen die zeitliche Optimierung des Prozessparametersatzes auf einer objektiveren Basis erfolgt und eine Prozessvisualisierung dem Benutzer zur Verfügung gestellt wird, mit der er unabhängig von seiner Erfahrung zielgerichtet und damit schneller zu einem für die Produktion zeitlich verbesserten Prozessparametersatz gelangen kann. ∥
- Die Aufgabe der Erfindung wird gelöst durch eine Produktionsmaschine gemäß Anspruch 1 und ein Verfahren gemäß Anspruch 9. Weitere vorteilhafte Ausgestaltungen der Produktionsmaschine sind Gegenstand der abhängigen Ansprüche 2 bis 8. Weitere vorteilhafte Ausgestaltungen des Verfahrens sind Gegenstand der abhängigen Ansprüche 10 bis 16.
- In einem ersten Aspekt betrifft die Erfindung eine Produktionsmaschine, umfassend mehrere Stationen (2), die jeweils mehrere Maschinenkomponenten (3) umfassen, und eine Maschinensteuerung (4) zur Steuerung der Produktionsmaschine (1) umfassend ein Steuerungsprogramm (5) mit einer Visualisierungseinrichtung (6), wobei das Steuerungsprogramm (5) dazu ausgestaltet ist, auf der Visualisierungseinrichtung (6) die Stationen und/oder die Maschinenkomponenten einer Station als Ablaufdiagramm anzuzeigen und dabei die geschwindigkeitsbestimmende Station und/oder die geschwindigkeitsbestimmende Maschinenkomponente hervorzuheben.
- Produktionsmaschinen für die Kunststoffverarbeitung sind beispielsweise Blasformmaschinen oder Thermoformmaschinen. Blasformmaschinen stellen einen Folienschlauch aus erwärmtem Kunststoffmaterial her. Thermoformmaschinen werden zur Produktion von tiefgezogenen Formteilen umfassend eine Transporteinrichtung für eine thermoplastische Folienbahn und eine Formstation zum Formen der Formteile aus der zuvor erwärmten Folienbahn verwendet. Solche Maschinen zeichnen sich dadurch aus, dass sie eine Vielzahl an einzelnen Maschinenkomponenten umfassen, die geeignet zusammenwirken müssen, da ein einziger Folienschlauch bzw. eine einzige Folienbahn durch die gesamte Produktionsanlage hindurchgeführt wird und somit die Maschinenkomponenten für einen guten Gesamtprozess in ihrer Wirkung und Taktzeit aufeinander abgestimmt werden müssen. Maschinenkomponenten für eine Thermoformmaschine umfassen beispielsweise die Transportvorrichtung für Folienversorgung von einer Folienrolle, eine Vorheizstation zum Vorheizen der Folienbahn, eine Heizstation zum Heizen der Folienbahn auf Prozesstemperatur, eine Formstation zum Formen des Produktes aus der Folienbahn, eine Schneidestation zur Herausschneiden der geformten Produkte aus der Folienbahn, eine Stapelstation zur Stapelung der fertigen Produkte und eine Verwertungsstation für die nicht verarbeitete Folienbahn.
- Die Maschinensteuerung kann dabei an der Produktionsmaschine oder separat von der Produktionsmaschine angeordnet sein, wobei die Maschinensteuerung über geeignete Datenleitungen mit den jeweiligen Maschinenkomponenten so verbunden ist, dass die Eingaben der Prozessparameter in entsprechende Maschineneinstellungen umgesetzt werden können. Die Maschinesteuerung umfasst außerdem einen Prozessor, auf dem das Steuerungsprogramm installiert und ausgeführt werden kann sowie einen Datenspeicher zur Speicherung von Prozessparameter oder ist zumindest mit einem solchen Speicher verbunden. Die Datenleitungen können dabei als Datenkabel oder drahtlos ausgeführt sein. Die Maschinesteuerung kann beispielsweise auch als Cloudlösung implementiert sein, die über ein WLAN oder eine Internetverbindung mit der Produktionsmaschine verbunden ist.
- Stationen im Sinne der Erfindung sind funktionell zusammenhängende Einzelmaschinen der Gesamtmaschinen. Beispiele hier sind eine Stapelmaschine oder eine Stanze. Die Bestandteile dieser Stationen werden als Maschinenkomponenten bezeichnet. Beispielsweise umfasst bei einer Thermoformmaschine als Produktionsmaschine die Station "Formstation" als Maschinenkomponenten ein Oberwerkzeug und ein Unterwerkzeug, zwischen denen die Folienbahn für den Formprozess eingespannt wird und gegebenenfalls Vordehnstempel, die die Folie beim Formprozess vordehnen.
- Gemäß der Erfindung erfolgt bei der der Produktionsmaschine die Hervorhebung der geschwindigkeitsbestimmenden Station und/oder die geschwindigkeitsbestimmende Maschinenkomponente durch eine oder beide der im Folgenden aufgelisteten Visualisierungsformen:
- Visualisierungsform 1: Bei dieser Visualisierungsform wird im Ablaufdiagramm eine bezüglich senkrecht zur t-Achse des Ablaufdiagramms verlaufende Linie angezeigt, die den Balken der geschwindigkeitsbestimmenden Station oder der geschwindigkeitsbestimmenden Maschinenkomponente in dem t-Wert schneidet, bei dem der Prozessbalken dieser Station oder dieser Maschinenkomponente im Ablaufdiagramm endet. Dies hat den Vorteil, dass der Benutzer auf den ersten Blick die zeitliche Einbettung der geschwindigkeitsbestimmenden Station/Maschinenkomponente in den Gesamtprozess erfasst und damit leichter Maßnahmen zur Prozessoptimierung ergreifen kann,
- Visualisierungsform 2: Bei dieser Visualisierungsform erfolgt die visuelle Hervorhebung von bereits im Ablaufdiagramm vorhandenen Verknüpfungen, wie einem Zeiger, der das Ende eines ersten geschwindigkeitsbestimmenden Prozessschrittes mit dem Beginn eines zweiten Prozessschritts verknüpft und eine Freigabe definiert. Damit ist für den Benutzer auch die prozedurale Einbettung in den Gesamtprozess sofort ersichtlich.
- In einer weiteren Ausführungsform der Erfindung erfolgt bei der der Produktionsmaschine die Hervorhebung der geschwindigkeitsbestimmenden Station und/oder die geschwindigkeitsbestimmende Maschinenkomponente durch eine oder mehrere der im Folgenden aufgelisteten Visualisierungsformen 3 bis 5:
- Visualisierungsform 3: Bei dieser Visualisierungsform erfolgt eine numerische Angabe der Verzögerungszeit. Dadurch hat der Benutzer sofort einen Hinweis auf die maximal einsparbare Zeit, die er hier durch Prozessanpassung erreichen kann.
- Visualisierungsform 4: Bei dieser Visualisierungsform erfolgt eine Wiedergabe des Namens der geschwindigkeitsbestimmenden Station oder des geschwindigkeitsbestimmenden Schritts in einer Signalfarbe wie Gelb, Orange oder Rot. Dies erlaubt nicht nur eine sofortige Identifizierung der betreffenden geschwindigkeitsbestimmenden Station oder Maschinenkomponente, sondern verringert auch die Chance einer Fehlinterpretation mit anschließender Fehlbedienung.
- Visualisierungsform 5: Bei dieser Visualisierungsform erfolgt die Verknüpfung der geschwindigkeitsbestimmenden Station oder des geschwindigkeitsbestimmenden Schrittes mit einem grafischen Symbol, wie beispielsweise einem Zifferblatt mit Zeigern. Derartige Symbole haben den Vorteil, dass sie eine intuitive Erfassung des Sachverhalts leisten und auch international verwendbar sind.
- In einer weiteren Ausführungsform ist bei der erfindungsgemäßen Produktionsmaschine das Steuerungsprogramm zusätzlich dazu ausgestaltet, auf der Visualisierungseinrichtung die Zeitphasen der von der Maschinenkomponente durchgeführten Prozessabläufe anzuzeigen. Im Rahmen der vorliegenden Anmeldung ist eine Zeitphase als ein Zeitabschnitt definiert, in dem ein bestimmter Prozess von einer Maschinenkomponente oder Station durchgeführt wird. Er besitzt somit einen definierten Beginn und ein definiertes Ende, die damit eine Phasenlänge definieren.
- Die Visualisierung der Zeitphasen geschieht bevorzugt durch eine zeilenweise Anordnung der Maschinenkomponenten mit der Zeitachse als horizontale Achse und einer Darstellung der Zeitphasen als visuell unterscheidbare Abschnitte eines Zeitstrahls in der Zeile der jeweiligen Maschinenkomponente. Eine solche Darstellung der Zeitphasen als Abschnitte eines Zeitstrahls erfolgt zweckmäßigerweise als Balkendiagramm.
- Zweckmäßigerweise werden die Zeitphasen gemäß dem zugeordneten Prozessschritt einem bestimmten Zeitphasentyp zugeordnet. Nichteinschränkende Beispiele für derartige Zeitphasentypen sind Wirkzeit, Verzögerungszeit, Fahrzeit und Vorhaltezeit. So beschreibt beispielsweise die Wirkzeit diejenige Zeitphase, in der eine Maschinenkomponente auf das zu bearbeitende Werkstück einwirkt, wohingegen die Fahrzeit diejenige Zeit charakterisiert, bei der die Maschinenkomponente auf das Werkstück zugefahren oder von diesem weggefahren wird.
- Erfindungsgemäß ist bei der Produktionsmaschine die Visualisierungseinrichtung als interaktive Benutzerschnittstelle eingerichtet. Bevorzugt ist hierbei eine Ausbildung als berührungsempfindlicher Bildschirm.
- In einer Ausführungsform der Erfindung ist bei der Produktionsmaschine das Steuerungsprogramm zusätzlich dazu ausgestaltet, auf der Visualisierungseinrichtung eine Benutzerhilfe bereitzustellen, die bevorzugt durch Berühren/Anklicken der visuellen Hervorhebungen der geschwindigkeitsbestimmenden Station oder der geschwindigkeitsbestimmenden Maschinenkomponente geöffnet werden kann. Besonders bevorzugt ist hierbei, dass die Benutzerhilfe Vorschläge zur Zeitoptimierung des Prozesses beinhaltet. Bevorzugt ist hier eine Ausgestaltung als separates Programmfenster, das sich durch das benutzerseitige Aufrufen innerhalb des vorhandenen Programmfensters öffnet (sog. Popup-Menü).
- In einer besonderen Ausführungsform ist bei der Produktionsmaschine (1) das Steuerungsprogramm (5) zusätzlich dazu ausgestaltet, auf der Visualisierungseinrichtung (6) Schaltfelder (13) zur Eingabe von Zeitwerten für die Zeitphasen der von der Maschinenkomponente durchgeführten Prozessabläufe anzuzeigen. Gemäß der Erfindung ist ein Schaltfeld als ein Eingabebereich einer Benutzeroberfläche definiert, in den ein oder mehrere Zeitwerte eingegeben werden können.
- In bevorzugter Weise ist für das Schaltfeld eine oder mehrere der folgenden Visualisierungsformen vorgesehen:
- Die Schaltfelder werden in einem separaten Fenster dargestellt, das als Kontextmenü damit die umfassende Eingabe von Zeitwerten für die ausgewählte Station oder Maschinenkomponente erlaubt.
- Die Schaltfelder einer Maschinenkomponente sind in der entsprechenden Zeile der Maschinenkomponente angeordnet. Dies erlaubt die intuitive Zuordnung und einfache Werteeingabe.
- Die Abfolge der Schaltfelder innerhalb einer Zeile entspricht der Abfolge der dadurch steuerbaren Zeitphasen der Maschinenkomponente. Auch dies erlaubt eine intuitive und fehlerfreie Benutzung.
- Die Schaltfelder sind spaltenweise nach Zeitphasentyp gruppiert und damit besonders übersichtlich angeordnet.
- Die Schaltfelder sind mit denselben Farben wie die Zeitphasentypen des Ablaufdiagramms dargestellt.
- Die Schaltfelder sind jeweils mit einer Angabe zur jeweils vorliegenden Zeiteinheit wie Sekunden, Minuten oder Stunden versehen oder verknüpft, so dass der Benutzer auf den ersten Blick über die hier vorliegende Zeiteinheit informiert wird.
- Die Schaltfelder sind jeweils mit einem seitens des Steuerungsprogramms vorgeschlagenen Zeitwert versehen oder verknüpft. Hierdurch erhält der Benutzer einen konkreten Vorschlag zur Programmoptimierung, den er für eine Übernahme in das Steuerungsprogramm nur noch akzeptieren muss.
- Die Schaltfelder sind jeweils mit einem Grenzwert für den kleinstmöglichen Zeitwert versehen oder verknüpft. Hierdurch sieht der Benutzer auf den ersten Blick bis zu welcher Minimalzeit er diesen Prozessschritt reduzieren kann. Alternativ kann hier eine Auswahl verschiedener Zeitwerte präsentiert werden, die z.B. einer Minimalzeit, einer mittleren Zeitverringerung und einer geringfügigen Zeitverringerung entsprechen.
- Die Schaltfelder sind jeweils mit unterschiedlichen Optimierungsstrategie versehen oder verknüpft, die beispielsweise eine maximale Zeitverkürzung,eine mittlere Zeitverkürzung oder eine geringfügige Zeitverkürzung als Alternativen vorschlagen und die automatische Neuberechnung des Programms nach Auswahl einer Optimierungsstrategie auch ohne genaue benutzerseitige Werteingabe ermöglichen.
- Die Schaltfelder sind jeweils mit einer Bereichsangabe für mögliche Zeitwerte versehen oder verknüpft. Hierdurch sieht der Benutzer auf den ersten Blick, in welchem Wertebereich er sich hier bewegen kann.
- Für die geschwindigkeitsbestimmende Maschinenkomponente ist dasjenige oder diejenigen Schaltfeld/er visuell hervorgehoben, dass oder die für eine Zeitverkürzung des Maschinenkomponentenablaufs bevorzugt im Zeitwert verkürzt werden muss. So kann der Benutzer direkt auf die relevanten Schaltfelder konzentrieren und diese gezielt verändern.
- Bei der erfindungsgemäßen Produktionsmaschine ist das Steuerungsprogramm zusätzlich dazu ausgestaltet, nach Eingabe eines oder mehrere neuer Zeitwerte und Übernahme in das Steuerungsprogramm auf der Visualisierungseinrichtung ein darauf basierendes, neues Ablaufdiagramm anzuzeigen. Hierdurch bekommt der Benutzer ein direktes Feedback über die Auswirkungen der von ihm ausgewählten und eingegebenen neuen Zeitwerte.
- In einer weiteren Ausführungsform stellt bei der erfindungsgemäßen Produktionsmaschine das Steuerungsprogramm für jede visualisierte Station eine separate Visualisierungsseite auf der Visualisierungseinrichtung bereit, wobei geeignete Schaltflächen zum Wechsel zwischen einzelnen Stations-Visualisierungsseiten bereitgestellt werden. Eine Schaltfläche im Sinne der Erfindung ist als ein Bereich der Benutzeroberfläche definiert, der durch Berühren oder Anklicken/Doppelklicken mittels Cursor einen Programmbefehl auslöst.
- In einer bevorzugten Ausführungsform der Erfindung ist bei der Produktionsmaschine das Steuerungsprogramm so ausgestaltet, dass die Neuberechnung des Produktionsprogramms und die Visualisierung der geschwindigkeitsbestimmenden Station und/oder der geschwindigkeitsbestimmenden Maschinenkomponente basierend auf Eingabe von neuen Zeitwerten in die jeweiligen Schaltfelder ohne realen Betrieb der Produktionsmaschine durchgeführt werden können. Dies bietet einen enormen Vorteil, da auf eine zeitaufwändige, kostenintensive (evtl. sogar unter Materialverbrauch stattfindende) Inbetriebnahme der Maschine verzichtet werden kann.
- In einem zweiten Aspekt stellt die Erfindung ein Verfahren zum Optimieren der Prozesszeit für eine Produktionsmaschine bereit, wobei die Produktionsmaschine mehrere Stationen und/oder Maschinenkomponenten und eine Maschinensteuerung zur Steuerung der Produktionsmaschine umfasst und zudem ein Steuerungsprogramm mit einer als Visualisierungseinrichtung, vorzugsweise ein berührungsempfindlicher Bildschirm, ausgebildeten interaktiven Benutzerschnittstelle umfasst, wobei das Verfahren die folgenden Schritte umfasst:
- (A) Visualisieren zumindest einer, vorzugsweise aller Stationen und/oder Maschinenkomponenten als Ablaufdiagramm unter Hervorhebung der geschwindigkeitsbestimmenden Station und/oder geschwindigkeitsbestimmenden Maschinenkomponente mit Angabe der Zeitphasen und Bereitstellen entsprechender Schaltfelder zur Eingabe von Zeitwerten in Bezug auf die jeweils visualisierte Station bzw. Maschinenkomponente in das Steuerungsprogramm;
- (B) Eingabe eines oder mehrerer Zeitwerte in die Schaltfelder und benutzerseitige Freigabe zur Übermittlung in das Steuerungsprogramm;
- (C) Berechnung des Produktionsprogramms in seinem Zeitablauf basierend auf dem/den über die Schaltfelder in Schritt (B) eingegebenen Zeitwert/en;
- (D) optional die Wiederholung der Visualisierung gemäß Schritt (A) basierend auf dem neu berechneten Produktionsprogramm gemäß Schritt (C), bevorzugt unter Iteration bis zur Erreichung einer maximal verkürzten Prozesszeit.
- In einer weiteren Ausführungsform der Erfindung erfolgt bei der dem Verfahren die Hervorhebung der geschwindigkeitsbestimmenden Station und/oder die geschwindigkeitsbestimmende Maschinenkomponente durch eine oder beide der im Folgenden aufgelisteten Visualisierungsformen:
- Visualisierungsform 1: Bei dieser Visualisierungsform wird im Ablaufdiagramm eine bezüglich senkrecht zur t-Achse des Ablaufdiagramms verlaufende Linie angezeigt, die den Balken der geschwindigkeitsbestimmenden Station oder geschwindigkeitsbestimmenden Maschinenkomponente, in dem t-Wert schneidet, bei dem der Prozessbalken dieser Station oder dieser Maschinenkomponente im Ablaufdiagramm endet. Dies hat den Vorteil, dass der Benutzer auf den ersten Blick die zeitliche Einbettung der geschwindigkeitsbestimmenden Station/Komponente in den Gesamtprozess erfasst und damit leichter Maßnahmen zur Prozessoptimierung ergreifen kann.
- Visualisierungsform 2: Bei dieser Visualisierungsform erfolgt die visuelle Hervorhebung von bereits im Ablaufdiagramm vorhandenen Verknüpfungen, wie einem Zeiger, der das Ende eines ersten geschwindigkeitsbestimmenden Prozessschrittes mit dem Beginn eines zweiten Prozessschritts verknüpft und eine Freigabe definiert. Damit ist für den Benutzer auch die prozedurale Einbettung in den Gesamtprozess sofort ersichtlich.
- In einer weiteren Ausführungsform der Erfindung erfolgt bei der dem Verfahren die Hervorhebung der geschwindigkeitsbestimmenden Station und/oder die geschwindigkeitsbestimmende Maschinenkomponente durch eine oder mehrere der im Folgenden aufgelisteten Visualisierungsformen 3 bis 5:
- Visualisierungsform 3: Bei dieser Visualisierungsform erfolgt eine numerische Angabe der Verzögerungszeit. Dadurch hat der Benutzer sofort einen Hinweis auf die maximal einsparbare Zeit, die er hier durch Prozessanpassung erreichen kann.
- Visualisierungsform 4: Bei dieser Visualisierungsform erfolgt eine Wiedergabe des Namens der geschwindigkeitsbestimmenden Station oder des geschwindigkeitsbestimmenden Schritts in einer Signalfarbe wie Gelb, Orange oder Rot. Dies erlaubt nicht nur eine sofortige Identifizierung der betreffenden geschwindigkeitsbestimmenden Station oder Maschinenkomponente, sondern verringert auch die Chance einer Fehlinterpretation mit anschließender Fehlbedienung.
- Visualisierungsform 5: Bei dieser Visualisierungsform erfolgt die Verknüpfung der geschwindigkeitsbestimmenden Station oder des geschwindigkeitsbestimmenden Schrittes mit einem grafischen Symbol, wie beispielsweise einem Zifferblatt mit Zeigern. Derartige Symbole haben den Vorteil, dass sie eine intuitive Erfassung des Sachverhalts leisten und auch international verwendbar sind.
- In einer weiteren Ausführungsform ist bei dem erfindungsgemäßen Verfahren das Steuerungsprogramm zusätzlich dazu ausgestaltet, auf der Visualisierungseinrichtung die Zeitphasen der von der Maschinenkomponente durchgeführten Prozessabläufe anzuzeigen.
- Die geschieht bevorzugt durch eine zeilenweise Anordnung der Maschinenkomponenten mit der Zeitachse als horizontale Achse und einer Darstellung der Zeitphasen als visuell unterscheidbare Abschnitte eines Zeitstrahls in der Zeile der jeweiligen Maschinenkomponente. Eine solche Darstellung der Zeitphasen als Abschnitte eines Zeitstrahls erfolgt zweckmäßigerweise als Balkendiagramm.
- Zweckmäßigerweise werden die Zeitphasen gemäß dem zugeordneten Prozessschritt einem bestimmten Zeitphasentyp zugeordnet. Nichteinschränkende Beispiele für derartige Zeitphasentypen sind Wirkzeit, Verzögerungszeit, Fahrzeit und Vorhaltezeit.
- In einer Ausführungsform der Erfindung ist bei der Produktionsmaschine das Steuerungsprogramm zusätzlich dazu ausgestaltet, auf der Visualisierungseinrichtung eine Benutzerhilfe bereitzustellen, die bevorzugt durch Berühren/Anklicken der visuellen Hervorhebungen der geschwindigkeitsbestimmenden Station oder der geschwindigkeitsbestimmenden Maschinenkomponente geöffnet werden kann und die Benutzerhilfe besonders bevorzugt Vorschläge zur Zeitoptimierung des Prozesses beinhaltet. Bevorzugt ist hier eine Ausgestaltung als separates Programmfenster, das sich durch das benutzerseitige Aufrufen innerhalb des vorhandenen Programmfensters öffnet (sog. Popup-Menü).
- In einer besonderen Ausführungsform ist bei der Produktionsmaschine das Steuerungsprogramm zusätzlich dazu ausgestaltet, auf der Visualisierungseinrichtung Schaltfelder zur Eingabe von Zeitwerten für die Zeitphasen der von der Maschinenkomponente durchgeführten Prozessabläufe anzuzeigen. Gemäß der Erfindung ist ein Schaltfeld als ein Eingabebereich einer Benutzeroberfläche definiert, in der hier ein oder mehrere Zeitwerte eingegeben werden können.
- In bevorzugter Weise ist für das Schaltfeld eine oder mehrere der folgenden Visualisierungsformen vorgesehen:
- Die Schaltfelder werden in einem separaten Fenster dargestellt, da als Kontextmenü damit die umfassende Eingabe von Zeitwerten für die ausgewählte Station oder Maschinenkomponente erlaubt.
- Die Schaltfelder einer Maschinenkomponente sind in der entsprechenden Zeile der Maschinenkomponente angeordnet. Dies erlaubt die intuitive Zuordnung und einfache Werteeingabe.
- Die Abfolge der Schaltfelder innerhalb einer Zeile entspricht der Abfolge der dadurch steuerbaren Zeitphasen der Maschinenkomponente. Auch dies erlaubt eine intuitive und fehlerfreie Benutzung.
- Die Schaltfelder sind spaltenweise nach Zeitphasentyp gruppiert und damit besonders übersichtlich angeordnet.
- Die Schaltfelder sind mit denselben Farben wie die Zeitphasentypen des Ablaufdiagramms dargestellt.
- Die Schaltfelder sind jeweils mit einer Angabe zur jeweils vorliegenden Zeiteinheit wie Sekunden, Minuten oder Stunden versehen oder verknüpft, so dass der Benutzer auf den ersten Blick über die hier vorliegende Zeiteinheit informiert wird.
- Die Schaltfelder sind jeweils mit einem seitens des Steuerungsprogramms vorgeschlagenen Zeitwert versehen oder verknüpft. Hierdurch erhält der Benutzer einen konkreten Vorschlag zur Programmoptimierung, den er für eine Übernahme in das Steuerungsprogramm nur noch akzeptieren muss.
- Die Schaltfelder sind jeweils mit einem Grenzwert für den kleinstmöglichen Zeitwert versehen oder verknüpft. Hierdurch sieht der Benutzer auf den ersten Blick auf welche Minimalzeit er diesen Prozessschritt reduzieren kann. Alternativ kann hier eine Auswahl verschiedener Zeitwerte präsentiert werden, die z.B. einer Minimalzeit, einer mittleren Zeitverringerung und einer geringfügigen Zeitverringerung entsprechen.
- Die Schaltfelder sind jeweils mit unterschiedlichen Optimierungsstrategie versehen oder verknüpft, die beispielsweise eine maximale Zeitverkürzung, eine mittlere Zeitverkürzung oder eine geringfügige Zeitverkürzung als Alternativen vorschlagen und die automatische Neuberechnung des Programms nach Auswahl einer Optimierungsstrategie auch ohne genaue benutzerseitige Werteingabe ermöglichen.
- Die Schaltfelder sind jeweils mit einer Bereichsangabe für mögliche Zeitwerte versehen oder verknüpft. Hierdurch sieht der Benutzer auf den ersten Blick, in welchem Wertebereich er sich hier bewegen kann.
- Für die geschwindigkeitsbestimmende Maschinenkomponente ist dasjenige Schaltfeld oder es sind diejenigen Schaltfelder visuell hervorgehoben, dass oder die für eine Zeitverkürzung des Maschinenkomponentenablaufs bevorzugt im Zeitwert verkürzt werden muss. So kann der Benutzer direkt auf die relevanten Schaltfelder konzentrieren und diese gezielt verändern.
- Bei dem erfindungsgemäßen Verfahren ist das Steuerungsprogramm zusätzlich dazu ausgestaltet, nach Eingabe eines oder mehrere neuer Zeitwerte und Übernahme in das Steuerungsprogramm auf der Visualisierungseinrichtung ein darauf basierendes, neues Ablaufdiagramm anzuzeigen. Hierdurch bekommt der Benutzer ein direktes Feedback über die Auswirkungen der von ihm ausgewählten und eingegebenen neuen Zeitwerte.
- In einer weiteren Ausführungsform stellt bei dem erfindungsgemäßen Verfahren das Steuerungsprogramm für jede visualisierte Station eine separate Visualisierungsseite auf der Visualisierungseinrichtung bereit, wobei geeignete Schaltflächen zum Wechsel zwischen einzelnen Stations-Visualisierungsseiten bereitgestellt werden.
- In einer bevorzugten Ausführungsform der Erfindung ist bei dem Verfahren das Steuerungsprogramm so ausgestaltet, dass die Neuberechnung des Produktionsprogramms und die Visualisierung der geschwindigkeitsbestimmenden Station und/oder der geschwindigkeitsbestimmenden Maschinenkomponente basierend auf Eingabe von neuen Zeitwerten in die jeweiligen Schaltfelder ohne realen Betrieb der Produktionsmaschine durchgeführt werden können. Dies bietet einen enormen Vorteil, da auf eine zeitaufwändige, kostenintensive (evtl. sogar unter Materialverbrauch stattfindende) Inbetriebnahme der Maschine verzichtet werden kann.
- Die Erfindung betrifft des Weiteren einen Datenträger mit einem darauf gespeicherten Steuerungsprogramm geeignet zur Ausführung des erfindungsgemäßen Verfahrens oder zur Steuerung einer erfindungsgemäßen Produktionsmaschine.
- Es versteht sich, dass Merkmale der vorstehend bzw. in den Ansprüchen beschriebenen Lösungen gegebenenfalls auch kombiniert werden können, um die vorliegend erzielbaren Vorteile und Effekte entsprechend kumuliert umsetzen zu können.
- Zusätzlich sind weitere Merkmale, Effekte und Vorteile vorliegender Erfindung anhand anliegender Zeichnung und nachfolgender Beschreibung erläutert. Komponenten, welche in den einzelnen Figuren wenigstens im Wesentlichen hinsichtlich ihrer Funktion übereinstimmen, sind hierbei mit gleichen Bezugszeichen gekennzeichnet, wobei die Komponenten nicht in allen Figuren beziffert und erläutert sein müssen.
- In den Zeichnungen zeigen:
- Fig. 1
- eine schematische Darstellung der erfindungsgemäßen Produktionsmaschine;
- Fig.2
- eine Ausführungsform der Visualisierung einer Station auf der Visualisierungseinrichtung mit hervorgehobener geschwindigkeitsbestimmender Station gemäß der vorliegenden Erfindung;
- Fig.3
- eine Ausführungsform der Visualisierung der Maschinenkomponenten einer Station auf der Visualisierungseinrichtung mit hervorgehobener geschwindigkeitsbestimmender Maschinenkomponente gemäß der vorliegenden Erfindung;
- Fig.4
- eine erfindungsgemäße Ausführungsform gemäß
Figur 3 mit zusätzlich angezeigten Schaltfeldern zur Eingabe von Zeitwerten; - Fig. 5
- eine Ausführungsform des erfindungsgemäßen Verfahrens in seiner Darstellung als schematisches Ablaufdiagramm.
-
Fig. 1 zeigt eine schematische Darstellung der erfindungsgemäßen Produktionsmaschine 1 zur Kunststoffverarbeitung, die mehrere Stationen 2 (hier fünf Stationen wie beispielsweise eine Vorheizstation, eine Heizstation, eine Formstation, eine Schneidestation und eine Stapelstation einer Thermoformanlage zum Tiefziehen von Formteilen aus einer erwärmten Kunststoff-Folienbahn) und eine Maschinensteuerung 4 zur Steuerung der kunststoffverarbeitende Maschine 1 umfasst. Die Maschinensteuerung 4 umfasst dabei ein Steuerungsprogramm 5 mit einer Visualisierungseinrichtung 6, die hier als berührungsempfindlicher Bildschirm ausgebildet ist, wobei das Steuerungsprogramm 5 dazu ausgestaltet ist, auf der Visualisierungseinrichtung 6 zumindest eine, vorzugsweise alle, der Stationen 2 (und/oder Maschinenkomponenten 3 hier nicht dargestellt) in ihrer Funktion bei der Produktion in jeweils einer Darstellung für jede dieser Maschinenkomponenten zu visualisieren und entsprechende Schaltfelder 13 zur Eingabe von Zeitwerten in Bezug auf die jeweils visualisierte Maschinenkomponente 3 bereitzustellen. Für Details zur Visualisierungseinrichtung 6 wird auf dieFiguren 2 bis 4 verwiesen. Das Steuerungsprogramm 5 kann dabei so ausgestaltet sein, dass die Visualisierung der Stationen 2 oder Maschinenkomponenten 3 in ihrer Funktion bei der Produktion und die Eingabe von Prozessparametern in die jeweiligen Schaltfelder 13 ohne realen Betrieb der Produktionsmaschine 1 durchgeführt werden kann. Das Steuerungsprogramm 5 kann dabei für jede visualisierte Station 2 eine separate Visualisierungsseite 15 auf der Visualisierungseinrichtung 5 bereitstellen, wobei geeignete Schaltfelder 16 zum Wechsel zwischen einzelnen Visualisierungsseiten 15 bereitgestellt werden. -
Fig.2 zeigt eine Ausführungsform der Erfindung durch Visualisierung der Stationen 2 (hier Formstation, Stanze und Stapelung) auf der Visualisierungseinrichtung 6 mit Hervorhebung der Stapelung 8 als geschwindigkeitsbestimmende Station. Hier wird zusätzlich durch die vertikale Linie 10 angezeigt, wo der Prozessablauf der Stapelung als Balken im Ablaufdiagramm endet und entsprechend sich der Vorschub als darauffolgender Prozess anschließt. -
Fig.3 zeigt eine Ausführungsform der Erfindung durch Visualisierung der Maschinenkomponenten 3 der Stapelungsstation auf der Visualisierungseinrichtung 6 mit Hervorhebung des Ausdrückers als geschwindigkeitsbestimmender Maschinenkomponente 9. Hier wird zusätzlich durch den vertikalen Zeiger 11 angezeigt, wo der Prozessablauf der Stapelung als Balken im Ablaufdiagramm endet und dadurch die Freigabe für den Start des Vorschubs als Folgeprozess erfolgt. -
Fig.4 zeigt eine Ausführungsform der Erfindung gemäßFigur 3 mit zusätzlicher Visualisierung der Schaltfelder 13 zur Eingabe neuer Zeitwerte. Die Schaltfelder sind hierbei in der entsprechenden Zeile der zugehörigen Maschinenkomponente angeordnet und geben die einzelnen Zeitphasen in derselben Abfolge und denselben zeitphasentypischen Farbe wieder. Spaltenweise erfolgt hier eine Gruppierung nach Zeitphasentypen. Jedes Schaltfeld trägt in der rechten unteren Ecke die Angabe der jeweiligen Zeiteinheit "s" (= Sekunde). -
Fig. 5 zeigt ein Verlaufsdiagramm zur Darstellung des erfindungsgemäßen Verfahrens 100 mit dem initialen Schritt 110 als Visualisierung zumindest einer, vorzugsweise aller Stationen 2 und/oder Maschinenkomponenten 3 als Ablaufdiagramm 7 unter Hervorhebung der geschwindigkeitsbestimmenden Station 8 und/oder geschwindigkeitsbestimmenden Maschinenkomponente 9 mit Angabe der Zeitphasen 12 und Bereitstellen entsprechender Schaltfelder 13 zur Eingabe von Zeitwerten in Bezug auf die jeweils visualisierte Station 2 bzw. Maschinenkomponente 3 in das Steuerungsprogramm 5; gefolgt von dem Schritt 140 der benutzerseitigen Eingabe eines oder mehrerer Zeitwerte in die Schaltfelder 13 und benutzerseitige Freigabe zur Übermittlung in das Steuerungsprogramm 5 mit der dadurch erfolgenden Anpassung des Produktionsprogramms im Schritt der Neuberechnung 120 des Produktionsprogramms in seinem Zeitablauf basierend auf dem/den über die Schaltfelder 13 in Schritt 140 eingegebenen Zeitwert/en. Optional können hier gemäß 160 die Verfahrensschritte 110, 140 und 150 zur weitergehenden Optimierung erneut durchlaufen werden. - An dieser Stelle sei explizit darauf hingewiesen, dass Merkmale der vorstehend bzw. in den Ansprüchen und/oder Figuren beschriebenen Lösungen gegebenenfalls auch kombiniert werden können, um auch erläuterte Merkmale, Effekte und Vorteile entsprechend kumuliert umsetzen bzw. erzielen zu können.
- Es versteht sich, dass es sich bei dem vorstehend erläuterten Ausführungsbeispiel lediglich um eine erste Ausgestaltung der vorliegenden Erfindung handelt. Insofern beschränkt sich die Ausgestaltung der Erfindung nicht auf dieses Ausführungsbeispiel.
-
- 1
- Produktionsmaschine, beispielweise eine Thermoformmaschine oder eine Blasformmaschine
- 2
- Station
- 3
- Maschinenkomponente
- 4
- Maschinensteuerung
- 5
- Steuerungsprogramm
- 6
- Visualisierungseinrichtung
- 7
- Ablaufdiagramm
- 8
- hervorgehobene (weil geschwindigkeitsbestimmende) Station
- 9
- hervorgehobene (weil geschwindigkeitsbestimmende) Maschinenkomponente
- 10
- vertikale Linie zur Visualisierung einer Verknüpfung der geschwindigkeitsbestimmenden Station (hier Stapelung) mit einem darauffolgenden Prozessschritt (hier Vorschub)
- 11
- vertikaler Zeiger zur Visualisierung einer Freigabe als geschwindigkeitsbestimmender Schritt des Obertisches als Maschinenkomponente, wobei der Zeiger auf den dadurch freigegebenen nachfolgenden Prozessschritt hinweist (hier Vorschub)
- 12
- Zeitphasen
- 13
- Schaltfeld(er)
- 14
- Benutzerhilfe
- 15
- Separate Stations-Visualisierungsseite
- 16
- Schaltfläche zum Wechsel zwischen einzelnen Stations-Visualisierungsseiten
- 100
- Verfahren zur Prozesszeitoptimierung einer Produktionsmaschine
- 110
- Visualisierung eines Ablaufdiagramms zumindest einiger der Stationen mit Angabe der geschwindigkeitsbestimmenden Stationen und geschwindigkeitsbestimmenden Maschinenkomponenten nebst Visualisierung von Schaltfeldern für die Eingabe geänderter Zeitwerte
- 140
- Benutzerseitige Eingabe eines oder mehrerer Zeitwerte in das Schaltfeld nebst Befehl zur Übernahme in das Steuerungsprogramm
- 150
- Anpassung des Produktionsprogramms auf Basis der variierten Zeitwerte
- 160
- Erneutes (optional automatisiertes) Durchlaufen der Verfahrensschritte zur weitergehenden Optimierung der Prozesszeit
Claims (16)
- Eine Produktionsmaschine (1) umfassend mehrere Stationen (2), die jeweils mehrere Maschinenkomponenten (3) umfassen, und eine Maschinensteuerung (4) zur Steuerung der Produktionsmaschine (1) umfassend ein Steuerungsprogramm (5) mit einer Visualisierungseinrichtung (6), wobei das Steuerungsprogramm (5) dazu ausgestaltet ist, auf der Visualisierungseinrichtung (6) die Stationen (2) und/oder die Maschinenkomponenten (3) einer Station als Ablaufdiagramm (7) anzuzeigen und dabei die geschwindigkeitsbestimmende Station (8) und/oder die geschwindigkeitsbestimmende Maschinenkomponente (9) hervorzuheben, wobei(A5) die Visualisierungseinrichtung (6) als interaktive Benutzerschnittstelle eingerichtet ist, wobei eine Ausbildung als berührungsempfindlicher Bildschirm bevorzugt ist, wobei(A8) das Steuerungsprogramm (5) zusätzlich dazu ausgestaltet ist, nach Eingabe eines oder mehrere neuer Zeitwerte und Übernahme in das Steuerungsprogramm auf der Visualisierungseinrichtung (6) ein darauf basierendes, neues Ablaufdiagramm (7) anzuzeigen, und wobei(A2 (i, ii)) die Hervorhebung der geschwindigkeitsbestimmenden Station (8) und/oder der geschwindigkeitsbestimmenden Maschinenkomponente (9) durch eine oder beide der folgenden Visualisierungsformen erfolgt:(i) eine bezüglich senkrecht zur t-Achse des Ablaufdiagramms verlaufende Linie (10), die den Balken der geschwindigkeitsbestimmenden Station oder dieser Maschinenkomponente, in dem t-Wert berührt, bei dem der Prozessbalken dieser Station oder dieser Maschinenkomponente im Ablaufdiagramm endet;(ii) visuelle Hervorhebung von bereits im Ablaufdiagramm vorhandenen Verknüpfungen, wie einem Zeiger (11), der das Ende eines ersten geschwindigkeitsbestimmenden Prozessschrittes mit dem Beginn eines zweiten Prozessschritts verknüpft und eine Freigabe definiert.
- Die Produktionsmaschine (1) nach Anspruch 1,
dadurch gekennzeichnet, dass
die Hervorhebung der geschwindigkeitsbestimmenden Station (8) und/oder der geschwindigkeitsbestimmenden Maschinenkomponente (9) durch eine oder mehrere der folgenden Visualisierungsformen erfolgt:(iii) eine numerische Angabe der Verzögerungszeit;(iv) eine Wiedergabe des Namens der geschwindigkeitsbestimmenden Station oder der geschwindigkeitsbestimmenden Maschinenkomponente in einer Signalfarbe wie Gelb, Orange oder Rot,(v) die Verknüpfung der geschwindigkeitsbestimmenden Station (8) oder des geschwindigkeitsbestimmenden Schrittes (9) mit einem grafischen Symbol, wie beispielsweise einem Zifferblatt mit Zeigern. - Die Produktionsmaschine (1) nach Anspruch 1 oder 2,
dadurch gekennzeichnet, dass
das Steuerungsprogramm (5) zusätzlich dazu ausgestaltet ist, auf der Visualisierungseinrichtung (6) die Zeitphasen (12) der von der Maschinenkomponente (3) durchgeführten Prozessabläufe anzuzeigen, bevorzugt durch eine zeilenweise Anordnung der Maschinenkomponenten mit der Zeitachse als horizontale Achse und einer Darstellung der Zeitphasen (12) als visuell unterscheidbare Abschnitte eines Zeitstrahls in der Zeile der jeweiligen Maschinenkomponente. - Die Produktionsmaschine (1) nach Anspruch 3,
dadurch gekennzeichnet, dass
die Zeitphasen (12) einem bestimmten Zeitphasentyp zugeordnet sind, der bevorzugt ausgewählt ist aus der Gruppe aufweisend Wirkzeit, Verzögerungszeit, Fahrzeit und Vorhaltezeit. - Die Produktionsmaschine (1) nach einem der voranstehenden Ansprüche,
dadurch gekennzeichnet, dass
das Steuerungsprogramm (5) zusätzlich dazu ausgestaltet ist, auf der Visualisierungseinrichtung (6) eine Benutzerhilfe bereitzustellen, die bevorzugt durch Berühren/Anklicken der visuellen Hervorhebungen der geschwindigkeitsbestimmenden Station (8) oder der geschwindigkeitsbestimmenden Maschinenkomponente (9) geöffnet werden kann und die Benutzerhilfe besonders bevorzugt Vorschläge zur Zeitoptimierung des Prozesses beinhaltet. - Die Produktionsmaschine (1) nach einem der voranstehenden Ansprüche,
dadurch gekennzeichnet, dass
das Steuerungsprogramm (5) zusätzlich dazu ausgestaltet ist, auf der Visualisierungseinrichtung (6) Schaltfelder (13) zur Eingabe von Zeitwerten für die Zeitphasen der von der Maschinenkomponente durchgeführten Prozessabläufe anzuzeigen, wobei bevorzugt eine oder mehrere der folgenden Visualisierungsformen vorgesehen sind:• die Schaltfelder in einem separaten Fenster dargestellt werden,• die Schaltfelder einer Maschinenkomponente in der entsprechenden Zeile der Maschinenkomponente angeordnet sind,• die Abfolge der Schaltfelder innerhalb einer Zeile der Abfolge der dadurch steuerbaren Zeitphasen der Maschinenkomponente entspricht,• die Schaltfelder spaltenweise nach Zeitphasentyp gruppiert sind,• die Schaltfelder mit denselben Farben wie die Zeitphasentypen des Ablaufdiagramms dargestellt sind,• die Schaltfelder jeweils mit einer Angabe zur jeweils vorliegenden Zeiteinheit wie Sekunden, Minuten oder Stunden versehen oder verknüpft sind,• die Schaltfelder jeweils mit einem seitens des Steuerungsprogramms vorgeschlagenen Zeitwertes versehen oder verknüpft sind,• die Schaltfelder mit einem Grenzwert für den kleinstmöglichen Zeitwert versehen oder verknüpft sind,• die Schaltfelder jeweils mit einer Bereichsangabe für mögliche Zeitwerte versehen oder verknüpft sind,• für die geschwindigkeitsbestimmende Maschinenkomponente dasjenige Schaltfeld oder diejenigen Schaltfelder visuell hervorgehoben ist/sind, dass oder die für eine Zeitverkürzung des Maschinenkomponentenablaufs bevorzugt im Zeitwert verkürzt werden muss,• die Schaltfelder jeweils mit unterschiedlichen Optimierungsstrategie versehen oder verknüpft sind, die beispielsweise eine maximale Zeitverkürzung, eine mittlere Zeitverkürzung oder eine geringfügige Zeitverkürzung als Alternativen vorschlagen und die automatische Neuberechnung des Programms nach Auswahl einer Optimierungsstrategie auch ohne genaue benutzerseitige Werteingabe ermöglichen. - Die Produktionsmaschine (1) nach einem der voranstehenden Ansprüche,
dadurch gekennzeichnet,
dass das Steuerungsprogramm (5) für jede visualisierte Station (2) eine separate Visualisierungsseite (15) auf der Visualisierungseinrichtung (6) bereitstellt, wobei geeignete Schaltflächen (16) zum Wechsel zwischen einzelnen Stations-Visualisierungsseiten (15) bereitgestellt werden. - Die Produktionsmaschine (1) nach einem der voranstehenden Ansprüche,
dadurch gekennzeichnet,
dass das Steuerungsprogramm (5) so ausgestaltet ist, dass die Neuberechnung des Produktionsprogramms und die Visualisierung der geschwindigkeitsbestimmenden Station (8) und/oder der geschwindigkeitsbestimmenden Maschinenkomponente (9) basierend auf Eingabe von neuen Zeitwerten in die jeweiligen Schaltfelder (13) ohne realen Betrieb der Produktionsmaschine (1) durchgeführt werden können. - Verfahren (100) zum Optimieren der Prozesszeit für eine Produktionsmaschine (1) umfassend mehrere Stationen (2), die jeweils mehrere Maschinenkomponenten (3) umfassen, und eine Maschinensteuerung (4) zur Steuerung der Produktionsmaschine (1) umfassend ein Steuerungsprogramm (5) mit einer als Visualisierungseinrichtung (6), vorzugsweise ein berührungsempfindlicher Bildschirm, ausgebildeten interaktiven Benutzerschnittstelle, umfassend die folgenden Schritte:(A) Visualisieren (110) zumindest einer, vorzugsweise aller Stationen (2) und/oder Maschinenkomponenten (3) als Ablaufdiagramm (7) unter Hervorhebung der geschwindigkeitsbestimmenden Station (8) und/oder geschwindigkeitsbestimmenden Maschinenkomponente (9) mit Angabe der Zeitphasen (12) und Bereitstellen entsprechender Schaltfelder (13) zur Eingabe von Zeitwerten in Bezug auf die jeweils visualisierte Station (2) bzw. Maschinenkomponente (3) in das Steuerungsprogramm (5);(B) Eingabe eines oder mehrerer Zeitwerte in die Schaltfelder (13) und benutzerseitige Freigabe zur Übermittlung in das Steuerungsprogramm (5);(C) Berechnung (120) des Produktionsprogramms in seinem Zeitablauf basierend auf dem/den über die Schaltfelder (13) in Schritt (B) eingegebenen Zeitwert/en;(D) optional die Wiederholung der Visualisierung gemäß Schritt (A) basierend auf dem neu berechneten Produktionsprogramm gemäß Schritt (C), bevorzugt unter Iteration bis zur Erreichung einer maximal verkürzten Prozesszeit,wobei(A17) das Steuerungsprogramm (5) zusätzlich dazu ausgestaltet ist, nach Eingabe eines oder mehrere neuer Zeitwerte und Übernahme in das Steuerungsprogramm (5) auf der Visualisierungseinrichtung (6) ein darauf basierendes, neues Ablaufdiagramm (7) anzuzeigen, und wobei(A12 (i, ii)) die Hervorhebung der geschwindigkeitsbestimmenden Station (8) und/oder der geschwindigkeitsbestimmenden Maschinenkomponente (9) durch eine oder beide der folgenden Visualisierungsformen erfolgt:(i) eine bezüglich senkrecht zur t-Achse des Ablaufdiagramms verlaufende Linie (10), die den Balken der geschwindigkeitsbestimmenden Station oder dieser Maschinenkomponente, in dem t-Wert berührt, bei dem der Prozessbalken dieser Station oder dieser Maschinenkomponente im Ablaufdiagramm endet;(ii) visuelle Hervorhebung von bereits im Ablaufdiagramm vorhandenen Verknüpfungen, wie einem Zeiger (11), der das Ende eines ersten geschwindigkeitsbestimmenden Prozessschrittes mit dem Beginn eines zweiten Prozessschritts verknüpft und eine Freigabe definiert.
- Verfahren (100) nach Anspruch 9,
dadurch gekennzeichnet, dass
die Hervorhebung der geschwindigkeitsbestimmenden Station (8) und/oder der geschwindigkeitsbestimmenden Maschinenkomponente (9) durch eine oder mehrere der folgenden Visualisierungsformen erfolgt:(iii) eine numerische Angabe der Verzögerungszeit(iv) eine Wiedergabe des Namens der geschwindigkeitsbestimmenden Station (8) oder der geschwindigkeitsbestimmenden Maschinenkomponente (9) in einer Signalfarbe wie Gelb, Orange oder Rot.(v) Verknüpfung der geschwindigkeitsbestimmenden Station (8) oder der geschwindigkeitsbestimmenden Maschinenkomponente (9) mit einem grafischen Symbol, wie beispielsweise einem Zifferblatt mit Zeigern. - Verfahren (100) nach Anspruch 9 oder 10,
dadurch gekennzeichnet, dass
das Steuerungsprogramm (5) zusätzlich dazu ausgestaltet ist, auf der Visualisierungseinrichtung (6) die Zeitphasen (12) der von der Maschinenkomponente (3) durchgeführten Prozessabläufe anzuzeigen, bevorzugt durch eine zeilenweise Anordnung der Maschinenkomponenten (3) mit der Zeitachse als horizontale Achse und einer Darstellung der Zeitphasen (12) als visuell unterscheidbare Abschnitte eines Zeitstrahls in der Zeile der jeweiligen Maschinenkomponente (3). - Verfahren (100) nach Anspruch 9,
dadurch gekennzeichnet, dass
die Zeitphasen (12) einem bestimmten Zeitphasentyp zugeordnet sind, der bevorzugt ausgewählt ist aus der Gruppe aufweisend Wirkzeit, Verzögerungszeit, Fahrzeit und Vorhaltezeit. - Verfahren (100) nach einem der Ansprüche 9 bis 12
dadurch gekennzeichnet, dass
das Steuerungsprogramm (5) zusätzlich dazu ausgestaltet ist, auf der Visualisierungseinrichtung (6) eine Benutzerhilfe (14) bereitzustellen, die bevorzugt durch Berühren/Anklicken der visuellen Hervorhebungen der der geschwindigkeitsbestimmenden Station oder dieser Maschinenkomponente geöffnet werden kann und die Benutzerhilfe besonders bevorzugt Vorschläge zur Zeitoptimierung des Prozesses beinhaltet. - Verfahren (100) nach einem der Ansprüche 9 bis 13,
dadurch gekennzeichnet, dass
das Steuerungsprogramm (5) zusätzlich dazu ausgestaltet ist, auf der Visualisierungseinrichtung (6) Schaltfelder (13) zur Eingabe von Zeitwerten für die Zeitphasen (12) der von der Maschinenkomponente (3) durchgeführten Prozessabläufe anzuzeigen, wobei bevorzugt eine oder mehrere der folgenden Visualisierungsformen vorgesehen sind:• die Schaltfelder (13) in einem separaten Fenster dargestellt werden,• die Schaltfelder (13) einer Maschinenkomponente in der entsprechenden Zeile der Maschinenkomponente angeordnet sind,• die Abfolge der Schaltfelder (13) innerhalb einer Zeile der Abfolge der dadurch steuerbaren Zeitphasen der Maschinenkomponente entspricht,• die Schaltfelder (13) spaltenweise nach Zeitphasentyp gruppiert sind,• die Schaltfelder (13) mit denselben Farben wie die Zeitphasentypen des Ablaufdiagramms dargestellt sind,• die Schaltfelder (13) jeweils mit einer Angabe zur jeweils vorliegenden Zeiteinheit wie Sekunden, Minuten oder Stunden versehen oder verknüpft sind,• die Schaltfelder (13) jeweils mit einem seitens des Steuerungsprogramms vorgeschlagenen Zeitwertes versehen oder verknüpft sind,• die Schaltfelder (13) mit einem Grenzwert für den kleinstmöglichen Zeitwert versehen oder verknüpft sind,• die Schaltfelder (13) jeweils mit einer Bereichsangabe für mögliche Zeitwerte versehen oder verknüpft sind,• für die geschwindigkeitsbestimmende Maschinenkomponente (9) das Schaltfeld oder die Schaltfelder (13) visuell hervorgehoben ist/sind, dass oder die für eine Zeitverkürzung des Maschinenkomponentenablaufs bevorzugt im Zeitwert verkürzt werden muss;• die Schaltfelder jeweils mit unterschiedlichen Optimierungsstrategie versehen oder verknüpft sind, die beispielsweise eine maximale Zeitverkürzung, eine mittlere Zeitverkürzung oder eine geringfügige Zeitverkürzung als Alternativen vorschlagen und die automatische Neuberechnung des Programms nach Auswahl einer Optimierungsstrategie auch ohne genaue benutzerseitige Werteingabe ermöglichen. - Verfahren (100) nach einem der Ansprüche 9 bis 14,
dadurch gekennzeichnet,
dass das Steuerungsprogramm (5) für jede visualisierte Station (2) eine separate Visualisierungsseite (15) auf der Visualisierungseinrichtung (6) bereitstellt, wobei geeignete Schaltflächen (16) zum Wechsel zwischen einzelnen Stations-Visualisierungsseiten (15) bereitgestellt werden. - Verfahren (100) nach einem der Ansprüche 9 bis 15,
dadurch gekennzeichnet,
dass die Neuberechnung des Produktionsprogramms und die Visualisierung der geschwindigkeitsbestimmenden Station (8) und/oder der geschwindigkeitsbestimmenden Maschinenkomponente (9) basierend auf Eingabe von neuen Zeitwerten in die jeweiligen Schaltfelder (13) ohne realen Betrieb der Produktionsmaschine (1) durchgeführt werden können.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102019117097.4A DE102019117097A1 (de) | 2019-06-25 | 2019-06-25 | Vorrichtung und verfahren zur prozesszeitoptimierung einer produktionsmaschine |
| PCT/DE2020/000136 WO2020259728A1 (de) | 2019-06-25 | 2020-06-22 | Vorrichtung und verfahren zur prozesszeitoptimierung einer produktionsmaschine |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP3990993A1 EP3990993A1 (de) | 2022-05-04 |
| EP3990993B1 true EP3990993B1 (de) | 2024-07-31 |
| EP3990993B8 EP3990993B8 (de) | 2024-09-04 |
Family
ID=71728530
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP20743058.8A Active EP3990993B8 (de) | 2019-06-25 | 2020-06-22 | Vorrichtung und verfahren zur prozesszeitoptimierung einer produktionsmaschine |
Country Status (5)
| Country | Link |
|---|---|
| US (1) | US12578709B2 (de) |
| EP (1) | EP3990993B8 (de) |
| CN (1) | CN114041093B (de) |
| DE (1) | DE102019117097A1 (de) |
| WO (1) | WO2020259728A1 (de) |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102020126779A1 (de) * | 2020-10-13 | 2022-04-14 | Fritsch Bakery Technologies GmbH & Co. KG | Teigverarbeitungsmaschine zum Bearbeiten von Produkten |
Family Cites Families (26)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US5416900A (en) * | 1991-04-25 | 1995-05-16 | Lotus Development Corporation | Presentation manager |
| US5880960A (en) * | 1997-01-27 | 1999-03-09 | Taiwan Semiconductor Manufacturing Company, Ltd. | Method to improve WIP balance in a manufacturing line |
| JPH11235648A (ja) * | 1998-02-17 | 1999-08-31 | Toshiba Corp | 製造計画管理装置、製造計画管理方法、及び、製造計画管理プログラムを記録したコンピュータ読み取り可能な記録媒体 |
| US6446183B1 (en) * | 2000-02-15 | 2002-09-03 | International Business Machines Corporation | Systems and methods for persistent and robust memory management |
| US6519498B1 (en) * | 2000-03-10 | 2003-02-11 | Applied Materials, Inc. | Method and apparatus for managing scheduling in a multiple cluster tool |
| US6631305B2 (en) * | 2000-05-03 | 2003-10-07 | General Electric Company | Capability analysis of assembly line production |
| US6904329B1 (en) * | 2002-08-30 | 2005-06-07 | Advanced Micro Devices, Inc. | Method and apparatus for generating a multi-dimensional cost function |
| US6801819B1 (en) * | 2002-08-30 | 2004-10-05 | Advanced Micro Devices, Inc. | Method and apparatus for evaluating bids for scheduling a resource |
| DE10311027A1 (de) | 2003-03-13 | 2004-09-30 | Siemens Ag | Mess- und Simulationssystem für Werkzeug- oder Produktionsmaschinen |
| JP2007536634A (ja) * | 2004-05-04 | 2007-12-13 | フィッシャー−ローズマウント・システムズ・インコーポレーテッド | プロセス制御システムのためのサービス指向型アーキテクチャ |
| DE102005024915B4 (de) * | 2005-05-31 | 2016-09-15 | Advanced Micro Devices, Inc. | Verfahren und System für eine fortschrittliche Prozesssteuerung mit anlagenabhängigen Maschinenkonstanten |
| SE529599C2 (sv) * | 2006-02-01 | 2007-10-02 | Tobii Technology Ab | Alstring av grafisk returinformation i ett datorsystem |
| US7715936B2 (en) * | 2006-08-25 | 2010-05-11 | I-Factory Inc. | System and method for the production of goods or products |
| JP5130037B2 (ja) * | 2007-12-27 | 2013-01-30 | 株式会社日立製作所 | ボトルネック装置抽出方法およびボトルネック装置抽出支援装置 |
| EP2224384A1 (de) | 2009-02-25 | 2010-09-01 | Siemens Aktiengesellschaft | Verfahren und System zur Planung eines Herstellungsverfahrens |
| DE102011115904A1 (de) | 2011-06-14 | 2012-12-20 | Böwe Systec Gmbh | Graphische Benutzerschnittstelle |
| CN104054032B (zh) | 2012-02-23 | 2016-09-07 | Abb研究有限公司 | 用于为工业控制系统提供用户界面的导航工具的方法 |
| EP2645191A1 (de) | 2012-03-28 | 2013-10-02 | ABB Research Ltd. | Verfahren zur Visualisierung des Materialflusses von rohem oder halbverarbeitetem Material in einem Prozesssteuerungssystem |
| WO2015025408A1 (ja) | 2013-08-22 | 2015-02-26 | 富士機械製造株式会社 | 部品実装ラインの生産最適化装置 |
| WO2015064214A1 (ja) * | 2013-11-02 | 2015-05-07 | インターナショナル・ビジネス・マシーンズ・コーポレーション | 対話型のテスト・スケジュール調整方法 |
| WO2016151833A1 (ja) | 2015-03-26 | 2016-09-29 | 富士機械製造株式会社 | 部品実装ラインの最適化装置および部品実装ラインの最適化方法 |
| US10191792B2 (en) * | 2016-03-04 | 2019-01-29 | International Business Machines Corporation | Application abnormality detection |
| JP6604433B2 (ja) * | 2016-04-26 | 2019-11-13 | 富士通株式会社 | 作業支援装置、作業支援方法及び作業支援プログラム |
| US10692030B2 (en) | 2016-06-21 | 2020-06-23 | Amazon Technologies, Inc. | Process visualization platform |
| JP6825014B2 (ja) | 2017-02-09 | 2021-02-03 | 株式会社Fuji | 生産ラインの最適化装置 |
| JP6981113B2 (ja) * | 2017-09-05 | 2021-12-15 | オムロン株式会社 | 情報処理装置および情報処理方法 |
-
2019
- 2019-06-25 DE DE102019117097.4A patent/DE102019117097A1/de not_active Withdrawn
-
2020
- 2020-06-22 WO PCT/DE2020/000136 patent/WO2020259728A1/de not_active Ceased
- 2020-06-22 EP EP20743058.8A patent/EP3990993B8/de active Active
- 2020-06-22 US US17/621,488 patent/US12578709B2/en active Active
- 2020-06-22 CN CN202080046433.4A patent/CN114041093B/zh active Active
Also Published As
| Publication number | Publication date |
|---|---|
| CN114041093A (zh) | 2022-02-11 |
| US12578709B2 (en) | 2026-03-17 |
| EP3990993A1 (de) | 2022-05-04 |
| US20230221705A1 (en) | 2023-07-13 |
| EP3990993B8 (de) | 2024-09-04 |
| CN114041093B (zh) | 2024-03-08 |
| WO2020259728A1 (de) | 2020-12-30 |
| DE102019117097A1 (de) | 2020-12-31 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP1656245B1 (de) | Verfahren und vorrichtung zur interaktiven steuerung einer maschine | |
| EP0573912B1 (de) | Verfahren zur Steuerung einer Spritzgiessmaschine | |
| EP3990995B1 (de) | Produktionsmaschine mit steuerungsprogramm | |
| EP2828056B1 (de) | VORRICHTUNG UND VERFAHREN ZUM BEDIENEN EINER MIT EINEM HANDHABUNGSGERÄT AUSGESTATTETEN SPRITZGIEßMASCHINE | |
| EP1902827B1 (de) | Steuerung für eine Blasformmaschine mit mehreren Funktionseinheiten | |
| DE112013006576B4 (de) | Synchronsteuerungsvorrichtung | |
| DE10246847A1 (de) | Anwendungsprogrammentwicklungssystem für eine automatische Maschine und Computerprodukt | |
| DE60010609T2 (de) | Verbundsystem aus Roboter und Machine | |
| EP3969970B1 (de) | Verfahren zur darstellung und bedienung von produktionsmitteln, insbesondere für die kunststoffverarbeitende industrie | |
| DE102019004458A1 (de) | Numerische steuerung und dateneditierverfahren | |
| DE102009012832A1 (de) | Verfahren und Vorrichtung zur automatischen Einbindung von Sensorvorrichtungen in eine zentrale Steuerung | |
| EP2735425B1 (de) | Bedieneinheit für eine Spritzgießmaschine | |
| DE202008003348U1 (de) | Steuereinrichtung | |
| DE19614202C2 (de) | Verfahren und Vorrichtung zur Steuerung einer Werkzeugmaschine, insbesondere einer Funkenerosionsmaschine | |
| DE102007014271A1 (de) | Verfahren und Vorrichtung zur Bedienung und Steuerung einer maschinentechnischen Anlage mit Hilfe einer grafischen Entwicklungsoberfläche und automatischer Code-Generierung | |
| WO2020259728A1 (de) | Vorrichtung und verfahren zur prozesszeitoptimierung einer produktionsmaschine | |
| DE102019117093A1 (de) | Produktionsmaschine mit steuerungsprogramm | |
| AT520601B1 (de) | Verfahren zur Ansicht und Auswahl von Produktionsmitteln, insbesondere peripheren Geräten, für die Spritzgießindustrie, sowie eine Industrieanlage | |
| DE19614128A1 (de) | Verfahren und Vorrichtung zur Steuerung einer Werkzeugmaschine, insbesondere einer Funkenerosionsmaschine | |
| EP0741346B1 (de) | Einrichtung zur Bedienung einer Maschinensteuerung, insbesondere einer Schweisssteuerung | |
| DE102010004472A1 (de) | Werkzeug und Verfahren zur Planung und/oder Steuerung eines Mehrrobotersystems | |
| DE102004048039B4 (de) | Fertigungsanlage zur Bearbeitung unterschiedlicher Chargen mit wenigstens je einem Werkstück | |
| DE102017115864A1 (de) | Visualisierung einer Produktionsanordnung | |
| DE69315682T2 (de) | Numerisches steuerungs-gerät und verfahren | |
| WO2024052558A1 (de) | Verfahren zur benutzerführung für einen prozesswechsel, computerprogrammprodukt sowie system |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: UNKNOWN |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE INTERNATIONAL PUBLICATION HAS BEEN MADE |
|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20220125 |
|
| 19U | Interruption of proceedings before grant |
Effective date: 20220225 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| 19X | Information on stay/interruption of proceedings deleted |
Effective date: 20220520 |
|
| DAV | Request for validation of the european patent (deleted) | ||
| DAX | Request for extension of the european patent (deleted) | ||
| P01 | Opt-out of the competence of the unified patent court (upc) registered |
Effective date: 20230713 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20240320 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| GRAT | Correction requested after decision to grant or after decision to maintain patent in amended form |
Free format text: ORIGINAL CODE: EPIDOSNCDEC |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PK Free format text: BERICHTIGUNG B8 |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502020009037 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG9D |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20240731 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241202 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241202 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241031 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240731 Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240731 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240731 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241101 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240731 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240731 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241130 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240731 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241031 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240731 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241031 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240731 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241031 Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240731 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240731 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241130 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240731 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241101 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240731 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240731 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240731 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240731 Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240731 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240731 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240731 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240731 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502020009037 Country of ref document: DE |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20250501 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20250618 Year of fee payment: 6 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20250620 Year of fee payment: 6 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20250618 Year of fee payment: 6 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240731 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20250630 Year of fee payment: 6 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: H13 Free format text: ST27 STATUS EVENT CODE: U-0-0-H10-H13 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20260127 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240731 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250622 |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20250630 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250622 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250630 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250630 |