EP3953186B1 - Verfahren zum transport von druckmedien sowie zur reinigung einer düsenfrontplatte - Google Patents
Verfahren zum transport von druckmedien sowie zur reinigung einer düsenfrontplatte Download PDFInfo
- Publication number
- EP3953186B1 EP3953186B1 EP20751472.0A EP20751472A EP3953186B1 EP 3953186 B1 EP3953186 B1 EP 3953186B1 EP 20751472 A EP20751472 A EP 20751472A EP 3953186 B1 EP3953186 B1 EP 3953186B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- front plate
- nozzle front
- print media
- nozzle
- printing
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images




Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41J—TYPEWRITERS; SELECTIVE PRINTING MECHANISMS, i.e. MECHANISMS PRINTING OTHERWISE THAN FROM A FORME; CORRECTION OF TYPOGRAPHICAL ERRORS
- B41J2/00—Typewriters or selective printing mechanisms characterised by the printing or marking process for which they are designed
- B41J2/005—Typewriters or selective printing mechanisms characterised by the printing or marking process for which they are designed characterised by bringing liquid or particles selectively into contact with a printing material
- B41J2/01—Ink jet
- B41J2/135—Nozzles
- B41J2/165—Prevention or detection of nozzle clogging, e.g. cleaning, capping or moistening for nozzles
- B41J2/16517—Cleaning of print head nozzles
- B41J2/16552—Cleaning of print head nozzles using cleaning fluids
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B28—WORKING CEMENT, CLAY, OR STONE
- B28B—SHAPING CLAY OR OTHER CERAMIC COMPOSITIONS; SHAPING SLAG; SHAPING MIXTURES CONTAINING CEMENTITIOUS MATERIAL, e.g. PLASTER
- B28B11/00—Apparatus or processes for treating or working the shaped or preshaped articles
- B28B11/04—Apparatus or processes for treating or working the shaped or preshaped articles for coating or applying engobing layers
- B28B11/048—Apparatus or processes for treating or working the shaped or preshaped articles for coating or applying engobing layers by spraying or projecting
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41J—TYPEWRITERS; SELECTIVE PRINTING MECHANISMS, i.e. MECHANISMS PRINTING OTHERWISE THAN FROM A FORME; CORRECTION OF TYPOGRAPHICAL ERRORS
- B41J11/00—Devices or arrangements of selective printing mechanisms, e.g. ink-jet printers or thermal printers, for supporting or handling copy material in sheet or web form
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41J—TYPEWRITERS; SELECTIVE PRINTING MECHANISMS, i.e. MECHANISMS PRINTING OTHERWISE THAN FROM A FORME; CORRECTION OF TYPOGRAPHICAL ERRORS
- B41J2/00—Typewriters or selective printing mechanisms characterised by the printing or marking process for which they are designed
- B41J2/005—Typewriters or selective printing mechanisms characterised by the printing or marking process for which they are designed characterised by bringing liquid or particles selectively into contact with a printing material
- B41J2/01—Ink jet
- B41J2/135—Nozzles
- B41J2/165—Prevention or detection of nozzle clogging, e.g. cleaning, capping or moistening for nozzles
- B41J2/16585—Prevention or detection of nozzle clogging, e.g. cleaning, capping or moistening for nozzles for paper-width or non-reciprocating print heads
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41J—TYPEWRITERS; SELECTIVE PRINTING MECHANISMS, i.e. MECHANISMS PRINTING OTHERWISE THAN FROM A FORME; CORRECTION OF TYPOGRAPHICAL ERRORS
- B41J29/00—Details of, or accessories for, typewriters or selective printing mechanisms not otherwise provided for
- B41J29/17—Cleaning arrangements
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41J—TYPEWRITERS; SELECTIVE PRINTING MECHANISMS, i.e. MECHANISMS PRINTING OTHERWISE THAN FROM A FORME; CORRECTION OF TYPOGRAPHICAL ERRORS
- B41J3/00—Typewriters or selective printing or marking mechanisms characterised by the purpose for which they are constructed
- B41J3/407—Typewriters or selective printing or marking mechanisms characterised by the purpose for which they are constructed for marking on special material
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41M—PRINTING, DUPLICATING, MARKING, OR COPYING PROCESSES; COLOUR PRINTING
- B41M5/00—Duplicating or marking methods; Sheet materials for use therein
- B41M5/0041—Digital printing on surfaces other than ordinary paper
- B41M5/0047—Digital printing on surfaces other than ordinary paper by ink-jet printing
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41M—PRINTING, DUPLICATING, MARKING, OR COPYING PROCESSES; COLOUR PRINTING
- B41M5/00—Duplicating or marking methods; Sheet materials for use therein
- B41M5/0041—Digital printing on surfaces other than ordinary paper
- B41M5/007—Digital printing on surfaces other than ordinary paper on glass, ceramic, tiles, concrete, stones, etc.
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41J—TYPEWRITERS; SELECTIVE PRINTING MECHANISMS, i.e. MECHANISMS PRINTING OTHERWISE THAN FROM A FORME; CORRECTION OF TYPOGRAPHICAL ERRORS
- B41J2/00—Typewriters or selective printing mechanisms characterised by the printing or marking process for which they are designed
- B41J2/005—Typewriters or selective printing mechanisms characterised by the printing or marking process for which they are designed characterised by bringing liquid or particles selectively into contact with a printing material
- B41J2/01—Ink jet
- B41J2/135—Nozzles
- B41J2/165—Prevention or detection of nozzle clogging, e.g. cleaning, capping or moistening for nozzles
- B41J2/16517—Cleaning of print head nozzles
- B41J2/16552—Cleaning of print head nozzles using cleaning fluids
- B41J2002/16555—Air or gas for cleaning
Definitions
- the present invention relates to a method for transporting pieces of ceramic printing media into and out of the effective area of a print head and for cleaning at least part of at least one nozzle front plate provided on the print head.
- the invention further relates to a printing system for carrying out the method according to the invention.
- Printing systems can print on various print media, such as ceramic tiles, sheets of paper, sheets of corrugated cardboard, metal plates, wood plates or glass plates, with a print head that typically includes multiple print modules with multiple nozzle plates with nozzles from which drops of a printable composition can be dispensed.
- the nozzle plates must be cleaned from time to time in order to enable trouble-free printing operation, whereby the production of defect-free printed print media is of great importance.
- ceramic printing media are printed.
- Dirty nozzle plates that need to be cleaned can form over time during printing if, for example, the nozzle plate surface is undesirably wetted by ink, which must be cleaned regularly.
- Such a regular cleaning of a nozzle plate of a print head is achieved by interrupting the printing operation before cleaning and then moving the print head so far away from the conveyor belt disclosed therein for transporting a printing material that a cleaning device parked next to the print head moves from its parking position into the area between The print head and conveyor belt can be guided and are guided accordingly for cleaning.
- the nozzle plate is cleaned in such a way that a pulse of a gas stream is passed over the nozzle plate, with which paint residues and/or foreign particles adhering to the nozzle plate are transported to a release edge and there are detached from the nozzle plate.
- a method for transporting containers into the effective area of a direct print head and out of this effective area again and for cleaning at least part of at least one nozzle front plate provided on the direct print head, in which a print head that is not currently required becomes one Cleaning device, which is located between two containers, is moved and then sprayed with cleaning liquid.
- transit operation of a printing system is to be understood as the use of the same, at least for a certain period of time, exclusively in its capacity as a transit system, in which print media pass through the effective area of a print head of this printing system without being printed and are only printed in a further printing system downstream of this printing system .
- the invention is based on the idea of transporting print media into and out of the effective area of a nozzle front plate, with at least some of the print media being transported at a distance from at least one of their closest neighboring print media, thereby creating gaps between them in the transport direction and cleaning the nozzle front plate is carried out by means of a fluid flow directed against the nozzle front plate in such a way that a fluid flow cleaning device is not necessarily always activated but only in the area of the gaps and synchronized with them.
- a method according to the invention for transporting print media is carried out with a printing system which comprises a print head, on which print head at least one nozzle front plate is provided, the print head comprising at least one print module with at least one nozzle plate from which drops can be emitted.
- the cleaning of at least part of the nozzle front plate is carried out using one or more fluid flow configurations from a fluid flow-activating cleaning device.
- the nozzle front plate includes the nozzle plate.
- the invention is further based on the idea that the printing media are provided as ceramic printing media and are transported into the effective area of the nozzle front plate in a moistened state with water and at a temperature between 30 ° C and 120 ° C, the nozzle front plate being tempered to a temperature which is smaller than the temperature of the print media during its transport through the effective area of the nozzle front plate, the nozzle front plate and the print media being aligned relative to one another in the effective area of the nozzle front plate in such a way that drops form on the nozzle front plate as time progresses due to condensation of water vapor and continue to grow until, due to gravity, after a certain time they would either fall onto the print media and/or hang from the nozzle front plate in such a way that they would be dragged along by the print media.
- a print medium is referred to below as a medium that is to be printed.
- a “dummy” or “placeholder” that cannot be printed or cannot be printed, which can also form a gap between the next adjacent print media.
- the printing media are provided as ceramic printing media and are transported into the effective area of the nozzle front plate in a water-moistened state and at a temperature between 30 ° C and 120 ° C, the nozzle front plate being tempered to a temperature that is lower than the temperature of the print media during the transport of the same through the effective area of the nozzle front plate, whereby the nozzle front plate and the print media in the effective area of the nozzle front plate are aligned relative to one another in such a way that as time progresses, drops form due to condensation of water vapor on the nozzle front plate and continue to grow until they disappear due to gravity over a certain period of time would either fall onto the print media and/or hang from the nozzle faceplate in such a way that they would be dragged along by the print media.
- the method according to the invention is particularly suitable if, for example, the nozzle front plate of the printing system is used under working conditions in which large amounts of liquid condense out on the nozzle front plate in a very short time.
- part of the composition printed on these print media passes into the gas phase, from which it can condense out again on the nozzle front plate.
- the drops may continue to grow until the gravity acting on the drops exceeds the holding forces on the nozzle faceplate, causing drops of the composition to detach and fall onto the print media.
- Waste products produced in this way and in the ways described below cannot be recycled as high-quality products, but can at best be sold on the market as second-class, inferior products, although they can in any case be classified as rejects.
- the printable composition comprises a volatile component, at least in the case described above. This is typically water and/or a polyglycol.
- a volatile component typically water and/or a polyglycol.
- relatively large quantities in particular maximum quantities of greater than 200 g/m 2 to 1500 g/m 2 based on a full-surface application, are often applied to the printing media in order to create relief-like or full-surface decorations to produce.
- the glaze suspension is often tempered to a temperature between 30°C and 50°C before printing on the media. In this case, there is a significant evaporation rate of liquid from the glaze suspension applied to the printing media, some of which condenses out again on the nozzle front plate, so that without appropriate repeated cleaning of the nozzle front plate, it becomes particularly dirty.
- Condensing liquid out of the air can cause another problem.
- the printing of the print media is normally carried out at a very low height of a fraction of a millimeter or a few millimeters between the nozzle front plate and the surface of the print media. Drops that form on the nozzle front plate over time therefore do not even have to fall onto the print media due to gravity in order to contaminate them, but can grow to a size where they hang down at "eye level" with the transported print media, i.e at least at the level of the surface of the print media, causing them to be dragged along by the print media. This often results in longitudinal dirt forming on the surface of the print media.
- nozzle front plates can become dirty if, due to poor jetting behavior, so-called satellites or Form satellite droplets that are emitted in the form of very small droplets together with the main drop.
- the droplets form a mist that is deposited on the nozzle front plate and can contaminate it.
- At least that entire surface of the nozzle front plate to which the print media are exposed during transport through the effective area of the nozzle front plate is cleaned.
- the print head comprises at least two printing modules, each with at least one nozzle plate, the printing modules being arranged one behind the other when viewed in the transport direction of the print media.
- the nozzle front plate includes the nozzle plates of the printing modules.
- the nozzle front plate can comprise the nozzle plate and at least one frame plate, with the side of the nozzle front plate that faces the print media lying in one plane, in particular with the nozzle plate and the frame plate.
- the cleaning device activates fluid flow sequentially.
- gaps between the print media arranged in the transport direction can, for example, be chosen to be relatively narrow in relation to the length of the nozzle front plate in the transport direction.
- the cleaning of at least part of the nozzle front plate according to step (c) is at least temporarily accompanied.
- the method comprises the step (d) of printing the print media in that the at least one nozzle plate of the at least one printing module emits drops of the printable composition, preferably an ink or a glaze suspension.
- the printable composition used may comprise at least one volatile component, preferably water and/or at least one non-aqueous polar solvent.
- the non-aqueous polar solvent is typically a polyglycol.
- the water is present in the glaze suspension or ink in a proportion of between 30% by weight and 60% by weight, based on the weight of the glaze suspension or ink.
- the print head comprises a gas flow module which has at least a first and second slot nozzle in the nozzle front plate, wherein in the method at least when printing the print media according to step (d) a gas is present in the gap between the nozzle front plate and the print media to be printed is emitted by the first slot nozzle and sucked in again through the second slot nozzle, such that a laminar gas flow is generated in the gap.
- Such a method has the advantage that, for example, if water-containing air is present in the gap between the print media and the nozzle front plate, this is partially removed and thus the amount of water that can and will condense out on the nozzle front plate is reduced.
- the nozzle front plate is designed as a closed, liquid-tight nozzle front plate, except for the openings of the nozzles and preferably except for the openings of the slot nozzles of the gas flow module.
- the print head is designed as a closed, liquid-tight print head.
- the cleaning is carried out at periodic time intervals, with the respective interval duration being chosen to be as short as necessary but as long as possible, such that within the respective interval duration there is a during transport or the transport and printing of the print media Waste-free throughput of the print media is guaranteed by the effective area of the nozzle front plate, whereby a different, higher interval duration compared to the respective interval duration would have led to waste-laden print media.
- the printing according to step (d) and the cleaning of at least part of the nozzle front plate according to step (c) are simultaneously carried out at least temporarily.
- fluid flow can preferably be activated with the cleaning device at least during printing according to step (d), such that fluid flow does not cross the flight paths of the drops emitted from the nozzle plate or from the nozzle plates.
- the transport of the print media can take place in a transport plane along the transport direction, with the nozzle front plate of the print head being arranged above the transport plane, with the transport according to step (b) and the cleaning according to step (c) at the same height Height between the nozzle front plate and the surface of the print media in a direction perpendicular to a transport plane of the print media.
- the transport according to step (b) and the cleaning according to step (c) and the printing according to step (d) take place at the same height (X), preferably at the same TARGET height.
- the method comprises the steps: (e) detecting an actual height using a sensor before transporting the print media into the effective area of the nozzle front plate, (f) Adjusting the actual height using a positioning device of the printing system if the recorded actual height does not correspond to a TARGET height.
- This development is advantageous because it allows different print media with different thicknesses to be transported through the effective area of the nozzle front plate.
- the TARGET height preferably corresponds to a predetermined value in a range between 0.4mm to 15.0mm.
- the expert knows what the SHOULD height is The nozzle faceplate has to be adjusted in order to obtain a high quality print and that this depends on several variables such as the drop size, the drop speed and the straightness of the drop trajectory.
- step (a) a single-pass inkjet printer is provided as the printing system, the transport of the print media taking place at a constant speed in the transport direction, and preferably at a speed of at least 3 m / min, particularly preferably at a Speed of at least 12m/min takes place.
- This embodiment offers, for example, the advantage that printed print media can be produced on an industrial scale.
- the fluid can be a gaseous and/or liquid fluid, preferably a gas or gas mixture, particularly preferably air.
- fluid flow is delivered from one or more nozzles of the cleaning device, the nozzles preferably being designed as flat jet nozzles.
- the cleaning device can be operated in such a way that the fluid stream delivered at every point of at least one part of the nozzle front plate has at least such a high speed that it is suitable for entraining drops of a liquid hanging down at least in one part of the nozzle front plate, preferably has such a high speed, that it completely cleans the part of the nozzle front plate or completely removes liquid adhering to the nozzle front plate.
- the cleaning device or the one nozzle or the multiple nozzles of the cleaning device can be operated in such a way that the fluid flow delivered at every point of at least part of the nozzle front plate has a speed of at least 5 meters/second, preferably at least 7 meters/second, particularly preferably at least 10 Meters/second, most preferably 15 meters/second.
- the one nozzle or the several nozzles of the cleaning device are provided in a movable manner in the transport direction, with the one nozzle or the several nozzles being moved in the transport direction, preferably synchronously with the gaps, during the cleaning according to step (c).
- This preferred development is advantageous because it allows a smaller number of nozzles to be provided in order to clean at least part of the nozzle front plate than can be the case with stationary nozzles.
- the cleaning takes place via several fluid flow configurations with at least two fluid flows directed towards one another and towards at least part of the nozzle front plate. These are preferably formed by at least two nozzles arranged along the transport direction.
- This preferred embodiment is advantageous if, for example, very large nozzle front panels that extend transversely to the transport direction need to be cleaned.
- the method according to the invention is used to produce relief-like or full-surface decorative glazes on printing media, the printing according to step (c) being carried out by applying drops from a glaze suspension in relative application quantities of ⁇ 200 g/m 2 to 1500 g/m 2 based on a full-surface Order on the print media (101), preferably between ⁇ 300 g/m 2 to 1500 g/m 2 based on a full-area application on the print media (101).
- such large amounts of a glaze suspension are printed with a printing system which is designed as a single-pass inkjet printer, preferably designed as a single-pass inkjet printer with plunger-operated printing modules.
- pressure modules operated with a plunger are those in the description of WO 2013/013983 A1 or WO 2019/042585 A1 and WO 2019/042586 A1 mentioned by the applicant of the same name, which are referred to therein as inkjet print heads for inkjet printers, and can be print modules of a print head of the printing system according to the invention. Due to the large inner diameter of the nozzles between 250 ⁇ m to 350 ⁇ m, inkjet printing inks with larger particles can be printed in such printing modules than in the otherwise typical piezoelectrically operated inkjet printing devices from the prior art, which typically include nozzles with an inner diameter of up to 50 ⁇ m.
- the printing media is printed with drops of a temperature in the range between 25 ° C and 50 ° C, preferably between 25 ° C and 45 ° C, particularly preferably between 30 ° C and 40 ° C tempered glaze suspension or ink.
- the printing media can be in the effective range at a temperature between 30°C and 120°C, preferably between 40°C and 100°C, particularly preferably between 50°C and 90°C, very particularly preferably between 55°C and 85°C of the print head of the printing system.
- the printing media are provided as ceramic printing media, in particular unfired ceramic tiles, and in a water-moistened state and at a temperature between 30 ° C and 120 ° C, preferably between 40 ° C and 100 ° C, especially preferably between 50 ° C and 90 ° C, very particularly preferably between 55 ° C and 85 ° C, transported into the effective area of the nozzle front plate, the nozzle front plate being tempered to a temperature that is lower than the temperature of the print media during the transport thereof through the effective area of the nozzle front plate, wherein the nozzle front plate and the print media are aligned essentially horizontally relative to one another in the effective area of the nozzle front plate.
- the nozzle front plate is tempered to a temperature that is lower than the temperature of the print media during transport of the same through the effective area of the print head and between 25 ° C and 50 ° C, preferably between 25 ° C and 45 ° C , particularly preferably between 30 ° C and 40 ° C.
- the print head is typically provided in such a way that the temperature of the nozzle front plate is significantly determined or at least significantly co-determined by the temperature of the tempered glaze suspension or ink.
- the printing system is provided with a transport device for transporting the print media in a transport plane along the transport direction, the nozzle front plate of the print head being arranged above the transport plane and the one or more nozzles outside the at least part of the nozzle front plate the transport direction and above the transport plane, and preferably mounted on the print head.
- the transport device is provided as an endless belt conveyor, which preferably has a longitudinal direction and a transverse direction extending perpendicular thereto, which transverse direction is at least as wide as the effective area of the nozzle front plate, wherein the endless belt conveyor is particularly preferably assigned a cleaning unit for removing the drops collected on the endless conveyor belt.
- the printing system is provided with a transport device for transporting the print media in the transport plane along the transport direction, the nozzle front plate of the print head being arranged above the transport plane and the one or more nozzles inside or outside but below the transport plane be arranged on the transport device along the transport direction.
- the transport device is provided as a belt conveyor with at least two belts spaced apart from one another and arranged in parallel transversely to the transport direction, the belts being driven synchronously.
- the printing media are preferably ceramic printing media, sheets of paper, sheets of corrugated cardboard, metal plates, wooden plates or glass plates, with the printing media particularly preferably being ceramic printing media such as, for example, unfired tiles.
- the printing system comprises a control device for carrying out at least one method according to the invention.
- the cleaning device comprises one or more nozzles through which fluid flow can be dispensed, the one or more nozzles particularly preferably being flat jet nozzles.
- the nozzle front plate comprises the nozzle plate and at least one frame plate, wherein the side of the nozzle front plate that faces the print media lies in one plane, in particular with the nozzle plate and frame plate.
- the print head comprises at least two print modules, each with at least one nozzle plate, the print modules being arranged one behind the other when viewed in the transport direction of the print media.
- the nozzle front plate includes the nozzle plates of the printing modules.
- the printing system comprises a supply system and the at least one printing module, which can supply the at least one printing module with the printable composition, preferably the glaze suspension or the ink, the ink supply system having means for tempering the glaze suspension or the ink to a working temperature has a range between 25 ° C and 50 ° C, so that when printing, drops of the printable composition can be dispensed at this working temperature.
- the printing system is designed as a single-pass printing system, preferably designed as a single-pass printing system with plunger-operated printing modules.
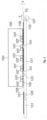
- Figure 1 shows a side view of the transport of ceramic printing media 101 from a conveyor 131 to a transport device 121 of a printing system 100 as well as the transport of the printing media 101 along a transport direction T into the effective area of a print head 103 of the printing system 100 and out of it again.
- the transport of the print media 101 takes place in the printing system 100 by means of an endless conveyor belt 123 of the transport device 121.
- the conveyor 131 transports ceramic print media 101, which were produced in a previous step by a pressing device and after one or more pretreatment stations, for example for drying and / or for moistening with water and/or for applying engobe to the print media 101 (not shown) which have a temperature of over 50 ° C and are moistened with water.
- the printing system 100 is designed as a single-pass inkjet printing system with ram-operated printing modules 107 for printing glaze suspensions in large quantities onto the ceramic printing media 101 (not shown).
- the print head 103 of this printing system 100 includes ten plunger-operated printing modules 107, each with a nozzle plate 109 with nozzles 110 for dispensing drops of the glaze suspension.
- the ten print modules 107 are arranged one behind the other as seen in the transport direction T of the print media 101.
- the printing system 100 is designed in such a way that the transport of the print media 101 can take place in a transport plane TE along the transport direction L, the nozzle front plate 105 of the print head 103, and in particular each nozzle plate 109, being arranged above the transport plane TE at a height X.
- the transport device 121 of the printing system 100 includes the endless conveyor belt 123 and also a cleaning unit 127 for removing drops of the glaze suspension (not shown) that have fallen on the endless conveyor belt 123 after cleaning the nozzle front plate 105, the endless conveyor belt 123 being continuously guided over two deflection rollers 125 during printing operation .
- the print head 103 is in detail Figure 2 described. It includes a nozzle front plate 105, which contains ten printing modules (see “107" in Figure 1 ) each with a nozzle plate 109 and a frame plate 113, the side of the nozzle front plate 105 that faces the print media 101, in particular with the nozzle plates 109 and the one frame plate 113, lying in one plane (see Figure 1 ).
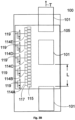
- the cleaning device 114 in Figure 2 is arranged laterally on the nozzle front plate 105 and is designed in such a way that it has several fluid flow configurations 111 (see Figures 3A-3E ) can activate with several fluid streams directed against at least part of the nozzle front plate 105 synchronously with the gap L between print media 101 adjacent in the transport direction T.
- print media 101 are first transferred from a pressing device (not shown) via the conveyor 131 to the transport device 121 of the printing system 100 at a temperature of the print media 101 of over 50 ° C and then transported piece by piece along the transport direction T in such a way that that the print media 101 are transported into and out of the effective area of the nozzle front plate 105.
- the cleaning of the nozzle front plate 105 can be carried out at periodic time intervals, the respective interval duration being chosen to be as short as necessary but as long as possible, such that within the respective intervals a waste-free throughput of the print media 101 during the transport and printing of the print media 101 at least is guaranteed by at least part of the effective range of the nozzle front plate 105, whereby a different, higher interval duration compared to the respective interval duration would have led to wasteful print media 101.
- the time intervals to be selected are preferably adapted to different transport speeds and temperatures of the print media 101 and also to different application quantities and temperatures of the glaze suspension or ink in order to optimize the time intervals. It is important, however, that the time intervals are chosen to be as long as possible, but short enough to prevent drops of liquid from dripping off the nozzle front plate 105. It is also important to start with short time intervals in order to avoid corresponding defects or at least to keep the nozzle front plate 105 under constant observation so that as it progresses Liquid formation is carried out in good time before it is removed.
- the specialist can achieve optimized time intervals. For example, he can carry out a series of tests for a specific printing operation of the printing system 100 with different time intervals and thus check up to which time interval a time interval that is still acceptable to him, i.e. H. Sufficiently clean surface of the nozzle front plate 105 is maintained, in which no liquid or dirt comes off from the nozzle front plate 105.
- the inventors have observed, for example, that when ceramic printing media 101, which are transported at a transport speed of 20 m/min at a printing medium temperature of 80 ° C through the effective area of the nozzle front plate 105 of this printing system 100 and with a selected glaze suspension with a water content of 30 wt % based on the total weight of the glaze suspension in application quantities of 1000g/m 2 based on a full-surface application on the print media 101, the time intervals in which the nozzle front plate 105 must be cleaned in order to obtain waste-free printed print media 101 is approximately 2 minutes had to be chosen.
- a gap L is created between the next adjacent print media 101 on the conveyor 131 or at the latest when the print media 101 is transferred from the conveyor 131 to the transport device 121.
- a counter of a counter is started, and when a leading edge of a further print medium 101 passes the sensor, a further counter of the counter is started. If the distance between the first and the further printing medium 101, 101 with or without starting the further counter of the counter, when a counter reading is reached which corresponds to the distance equivalent from the position of the sensor to the middle of the gap, the four nozzles are activated 115 of the first nozzle group 114A of the cleaning device 114, in such a way that the cleaning device 114 activates fluid flow exclusively in the area of the gap L and synchronized with it.
- the nozzles 115 are designed as flat jet nozzles.
- the four nozzles 115 of the first nozzle group 114A are connected via fluid lines 117 to an externally pilot-controlled 2/2-way process valve 119 (see Fig. 3A ) connected, which in turn is connected to a compressor for pressurizing the fluid to a certain pressure (not shown).
- the time interval between two valve actuations of the same nozzle group 114A is 2 minutes, with the duration of the valve actuation to activate the fluid flows from the nozzles 115 of the nozzle group 114A being 1000 milliseconds.
- the flat jet nozzles are operated with a pressure of 2.5 bar and a fluid flow rate of 20 liters/minute to 25 liters/minute per nozzle 115.
- the nozzle group 114A with 4 nozzles 115 is accordingly operated with a total fluid flow throughput of 80 liters / minute to 100 liters / minute.
- the cleaning device 114 includes five nozzle groups 114A, 114B, 114C, 114D, 114E, each of which is connected via fluid lines 117 to an externally pilot-controlled 2/2-way process valve 119 (see Fig. 2 ) are connected, which are connected to a compressor for applying a certain pressure to the fluid (not shown).
- the time interval between two cleanings of the same part of the nozzle front plate 105 is in the range between 30 seconds and 5 minutes, in particular between 1 minute and 3 minutes, with the duration of the cleaning in the range between 100 milliseconds and 5 seconds, in particular in the range of 300 milliseconds to 1.4 seconds.
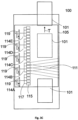
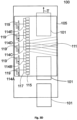
- Figures 3B to 3F show further schematic sketches of the particularly preferred method according to the invention during the transport of the print media 101 through the effective area of the nozzle front plate 105.
- Figure 3B discloses a point in time at which no fluid flow is activated, since when activating the same from a nozzle group 114A or 114B, drops of liquid hanging from the nozzle front plate 105 would be activated by the fluid flow not only in the area of the gap L, but also in the area of the print media 101 , which would become contaminated as a result.
- the Figures 3C to 3F disclose different times during the progressive transport of the print media 101 through the effective area of the nozzle front plate 105, in which the cleaning device 114 activates fluid flows sequentially and synchronously with the gap L via the nozzles 115 of the respective nozzle groups 114B, 114C, 114D, 114E. With this procedure, at least that entire surface of the nozzle front plate 105 to which the print media 101 is exposed during transport through the effective area of the nozzle front plate 105 was cleaned.
- printing media on which a glaze suspension has been applied using the printing system to produce a relief-like or full-surface decorative glaze can be transported from the printing system to a further printing system in order to print a color image on the applied decorative glaze.
- the further printing system can be an ordinary inkjet printer for printing ceramic printing media with color ink. The distance between the two printing systems is chosen so that the glaze suspension can at least partially dry so that the color ink does not mix with the applied glaze suspension.
- the print media printed with the first printing system can be at least partially dried with at least one suitable drying source, such as an IR source, before they are printed with the further printing system.
- the ceramic printing media printed in this way can be transferred to a kiln, fired in it and then cut to size if necessary.
Landscapes
- Engineering & Computer Science (AREA)
- Ceramic Engineering (AREA)
- Structural Engineering (AREA)
- Chemical & Material Sciences (AREA)
- Mechanical Engineering (AREA)
- Ink Jet (AREA)
Description
- Die vorliegende Erfindung betrifft ein Verfahren zum Transport stückweiser keramischer Druckmedien in den Wirkungsbereich eines Druckkopfes hinein und aus diesem wieder heraus sowie zur Reinigung zumindest eines Teils zumindest einer am Druckkopf vorgesehenen Düsenfrontplatte. Ferner betrifft die Erfindung ein Drucksystem zur Durchführung des erfindungsgemässen Verfahrens.
- Drucksysteme können unterschiedliche Druckmedien, wie zum Beispiel keramische Fliesen, Papierbögen, Wellpappbögen, Metallplatten, Holzplatten oder Glasplatten mit einem Druckkopf bedrucken, der typischerweise mehrere Druckmodule mit mehreren Düsenplatten mit Düsen umfasst, aus denen Tropfen einer druckbaren Zusammensetzung ausgegeben werden können. In jedem Fall müssen die Düsenplatten von Zeit zu Zeit gereinigt werden, um einen störungsfreien Druckbetrieb zu ermöglichen, wobei die Herstellung defektfrei bedruckter Druckmedien von grosser Wichtigkeit ist. Erfindungsgemäß werden keramische Druckmedien bedruckt.
- Zu reinigende verschmutzte Düsenplatten können sich während dem Druckbetrieb im Laufe der Zeit bilden, wenn beispielsweise eine unerwünschte Benetzung der Düsenplattenoberfläche durch Tinte stattfindet, die entsprechend regelmässig gereinigt werden muss.
- In der
DE 102 56 879 A1 wird eine solch regelmässige Reinigung einer Düsenplatte eines Druckkopfes erzielt, indem der Druckbetrieb vor der Reinigung unterbrochen wird und der Druckkopf dann so weit vom darin offenbarten Transportband zum Transport eines Bedruckstoffs entfernt wird, dass eine neben dem Druckkopf geparkte Reinigungsvorrichtung von ihrer Parkposition in den Bereich zwischen Druckkopf und Transportband geführt werden kann und für die Reinigung entsprechend dahin geführt wird. Die Reinigung der Düsenplatte erfolgt dabei dergestalt, dass ein Impuls eines Gasstroms über die Düsenplatte geleitet wird, mit dem an der Düsenplatte anhaftende Farbreste und/oder Fremdpartikel zu einer Ablösekante transportiert werden und dort von der Düsenplatte abgelöst werden. - Der Druckbetrieb des oben beschriebenen Drucksystems aus dem Stand der Technik hat den Nachteil, dass er in relativ kurzen Zeitabständen wiederholt für die Reinigung der Düsenplatte unterbrochen werden muss, um keine Ausschussteile zu erzeugen.
- In der
DE 102 56 879 A1 wird ein Verfahren offenbart zum Transport von Behältern in den Wirkungsbereich eines Direktdruckkopfes hinein und aus diesem Wirkungsbereich wieder heraus sowie zur Reinigung zumindest eines Teils zumindest einer am Direktdruckkopf vorgesehenen Düsenfrontplatte, bei dem ein gerade nicht benötigter Druckkopf zu einer Reinigungsvorrichtung, die sich zwischen zwei Behälter befinden, verfahren wird und anschliessend mit Reinigungsflüssigkeit besprüht wird. - Es wäre wünschenswert über ein Verfahren zu verfügen, das verwendet werden kann, um die bei herkömmlichen Verfahren notwendige Häufigkeit von in einem definierten Zeitintervall durchzuführenden Unterbrechungen des Transports der Druckmedien für die Düsenplattenreinigung sowohl im Druckbetrieb aber auch im Transitbetrieb des Drucksystems zumindest zu verringern.
- Im Folgenden soll als Transitbetrieb eines Drucksystems die Nutzung desselben zumindest für eine bestimmte Zeitdauer ausschließlich in seiner Eigenschaft als Transitsystem verstanden werden, bei dem Druckmedien ohne bedruckt zu werden den Wirkungsbereich eines Druckkopfes dieses Drucksystems passieren und erst in einem gegenüber diesem Drucksystem nachgeordneten weiteren Drucksystem bedruckt werden.
- Es ist daher die Aufgabe der Erfindung ein Verfahren zur Steigerung des Durchsatzes von makulaturlosen Druckmedien durch den Wirkungsbereich einer Düsenfrontplatte eines Drucksystems bei Verringerung oder gar Vermeidung von Transportunterbrechungen für die Reinigung der Düsenfrontplatte bereitzustellen.
- Erfindungsgemäss wird die Aufgabe mit einem Verfahren gelöst, das die Merkmale des Anspruchs 1 umfasst. Die Unteransprüche beziehen sich auf weitere vorteilhafte und gegebenenfalls zusätzlich erfinderische Ausführungsformen.
- Der Erfindung liegt die Idee zugrunde, Druckmedien in den Wirkungsbereich einer Düsenfrontplatte hinein und aus diesem wieder heraus zu transportieren, wobei zumindest einige der Druckmedien beabstandet zu zumindest einem ihrer nächsten benachbarten Druckmedien transportiert werden, wodurch in Transportrichtung Lücken zwischen diesen entstehen und die Reinigung der Düsenfrontplatte mittels gegen die Düsenfrontplatte gerichteten Fluidstrom so durchgeführt wird, dass eine Reinigungsvorrichtung Fluidstrom nicht notwendiger Weise immer aber ausschließlich im Bereich der Lücken und mit diesen synchronisiert aktiviert wird. Ein erfindungsgemässes Verfahren zum Transport von Druckmedien wird mit einem Drucksystem durchgeführt, das einen Druckkopf umfasst, an welchem Druckkopf zumindest eine Düsenfrontplatte vorgesehen ist, wobei der Druckkopf zumindest ein Druckmodul mit zumindest einer Düsenplatte umfasst, aus der Tropfen ausgegeben werden können. Die Reinigung des zumindest einen Teils der Düsenfrontplatte erfolgt dabei mittels einer oder mehrerer Fluidstromkonfigurationen aus einer fluidstromaktivierenden Reinigungsvorrichtung. Dabei umfasst die Düsenfrontplatte die Düsenplatte.
- Der Erfindung liegt weiter die Idee zugrunde, dass die Druckmedien als keramische Druckmedien bereitgestellt und in einem mit Wasser befeuchteten Zustand und bei einer Temperatur zwischen 30°C und 120°C in den Wirkungsbereich der Düsenfrontplatte hinein transportiert werden, wobei die Düsenfrontplatte auf eine Temperatur temperiert wird, die kleiner ist als die Temperatur der Druckmedien während dem Transport derselben durch den Wirkungsbereich der Düsenfrontplatte, wobei die Düsenfrontplatte und die Druckmedien im Wirkungsbereich der Düsenfrontplatte relativ zueinander so ausgerichtet werden, dass sich mit fortschreitender Zeit durch Kondensation von Wasserdampf an der Düsenfrontplatte Tropfen bilden und immer weiter anwachsen bis diese schwerkraftbedingt nach einer bestimmten Zeit entweder auf die Druckmedien herabfallen würden und/oder so von der Düsenfrontplatte herabhängen würden, dass sie von den Druckmedien mitgerissen würden.
- Als Druckmedium wird im Folgenden ein Medium bezeichnet, das bedruckt werden soll. Von einem Druckmedium zu unterscheiden ist ein nicht bedruckbarer oder nicht zu bedruckender "Dummy" bzw. "Platzhalter", der ebenfalls eine Lücke zwischen nächste benachbarte Druckmedien bilden kann.
- Dementsprechend handelt es sich bei dem erfindungsgemässen Verfahren um ein Verfahren zum Transport stückweiser Druckmedien in den Wirkungsbereich eines Druckkopfes hinein und aus diesem Wirkungsbereich wieder heraus sowie zur Reinigung zumindest eines Teils zumindest einer am Druckkopf vorgesehenen Düsenfrontplatte, wobei das Verfahren die Schritte umfasst:
- a) Bereitstellen eines Drucksystems umfassend den Druckkopf mit der Düsenfrontplatte, wobei der Druckkopf zumindest ein Druckmodul mit zumindest einer Düsenplatte umfasst, aus der Tropfen einer druckbaren Zusammensetzung ausgegeben werden können,
- b) Transport der Druckmedien entlang einer Transportrichtung, dergestalt, dass Druckmedien in den Wirkungsbereich der Düsenfrontplatte hinein und aus diesem wieder heraus transportiert werden,
- c) Reinigung des zumindest einen Teils der Düsenfrontplatte mittels einer oder mehrerer Fluidstromkonfigurationen aus einer fluidstromaktivierenden Reinigungsvorrichtung, wobei die Fluidstromkonfigurationen zumindest einen gegen den zumindest einen Teil der Düsenfrontplatte gerichteten Fluidstrom umfassen,
- Erfindungsgemäss werden die Druckmedien als keramische Druckmedien bereitgestellt und in einem mit Wasser befeuchteten Zustand und bei einer Temperatur zwischen 30°C und 120°C in den Wirkungsbereich der Düsenfrontplatte hinein transportiert, wobei die Düsenfrontplatte auf eine Temperatur temperiert wird, die kleiner ist als die Temperatur der Druckmedien während dem Transport derselben durch den Wirkungsbereich der Düsenfrontplatte, wobei die Düsenfrontplatte und die Druckmedien im Wirkungsbereich der Düsenfrontplatte relativ zueinander so ausgerichtet werden, dass sich mit fortschreitender Zeit durch Kondensation von Wasserdampf an der Düsenfrontplatte Tropfen bilden und immer weiter anwachsen bis diese schwerkraftbedingt nach einer bestimmten Zeit entweder auf die Druckmedien herabfallen würden und/oder so von der Düsenfrontplatte herabhängen würden, dass sie von den Druckmedien mitgerissen würden.
- Das erfindungegemässe Verfahren ist besonders geeignet, wenn beispielsweise die Düsenfrontplatte des Drucksystems unter Arbeitsbedingungen zum Einsatz kommt, bei denen große Mengen an Flüssigkeit an der Düsenfrontplatte in kürzester Zeit auskondensieren.
- Aus der Keramikindustrie ist eine solche Schmutzbelastung bekannt, wenn keramische Druckmedien, nachdem sie in einer Pressvorrichtung hergestellt wurden und mehrere Stationen durchlaufen haben, und anschliessend in einem mit Wasser befeuchteten Zustand und bei einer Temperatur der Druckmedien zwischen 30°C und 120°C in das Drucksystem hinein und aus diesem wieder heraus transportiert werden. Dabei geht das Wasser aus den keramischen Druckmedien in die Gasphase über, aus der das gasförmige Wasser an der Düsenfrontplatte wieder auskondensieren kann.
- Wenn dann zusätzlich gedruckt wird, geht ein Teil der auf diese Druckmedien gedruckte Zusammensetzung in die Gasphase über, aus der sie an der Düsenfrontplatte wieder auskondensieren kann. Mit fortschreitender Zeit können die Tropfen immer weiter anwachsen, bis die auf die Tropfen wirkende Schwerkraft die Haltekräfte an der Düsenfrontplatte übersteigt, wodurch sich Tropfen der Zusammensetzung ablösen und auf die Druckmedien fallen.
- Auf diese Weise und auf die nachstehend beschriebenen Weisen erzeugte makulaturbehaftete Produkte können nicht als qualitativ hochwertige Produkte verwertet werden, sondern können allenfalls als zweitklassige minderwertige Produkte auf dem Markt verkauft werden, wobei sie jedenfalls als Ausschussteile klassifiziert werden können.
- Klar ist, dass die druckbare Zusammensetzung zumindest im oben beschriebenen Fall einen flüchtigen Anteil umfasst. Dieser ist typischerweise Wasser und/oder ein Polyglykol. Werden Druckmedien in einem Drucksystem mit einer Glasursuspension als druckbare Zusammensetzung bedruckt, so werden oft relativ große Mengen, insbesondere maximale Mengen grösser 200 g/m2 bis 1500 g/m2 bezogen auf einen vollflächigen Auftrag auf die Druckmedien aufgetragen, um reliefartige oder vollflächige Dekore herzustellen. Dabei wird die Glasursuspension vor dem Bedrucken der Medien oft auf eine Temperatur zwischen 30°C bis 50°C temperiert. In diesem Fall kommt es zu einer erheblichen Verdunstungsrate von Flüssigkeit aus der auf die Druckmedien aufgetragene Glasursuspension, die zum Teil wieder an den Düsenfrontplatte auskondensiert, sodass ohne eine entsprechende wiederholte Reinigung der Düsenfrontplatte diese besonders stark verschmutzt wird.
- Die Erfinder haben bei einer Untersuchung beobachtet, dass wenn hohe Mengen an gedruckter Glasurzusammensetzung verdruckt werden, selbst wenn man die Düsenfrontplatte beispielsweise elektrisch auf Temperaturen von 50°C heizt, es vorkommen kann, das dem Problem der Auskondensierung von Wasser zwar teilweise aber in völlig ungenügendem Maße Abhilfe verschafft werden kann.
- Das Auskondensieren von Flüssigkeit aus der Luft kann zu einem weiteren Problem führen. Das Bedrucken der Druckmedien erfolgt normalerweise bekanntlich bei einer sehr geringen Höhe von einem Bruchteil eines Millimeters oder wenigen Millimetern zwischen der Düsenfrontplatte und der Oberfläche der Druckmedien. Tropfen, die sich im Laufe der Zeit auf der Düsenfrontplatte bilden, müssen daher nicht einmal schwerkraftbedingt auf die Druckmedien herabfallen, um diese zu verschmutzen, sondern können bis zu einer Größe anwachsen, bei der sie auf "Augenhöhe" mit den transportierten Druckmedien herabhängen, also mindestens auf der Höhe der Oberfläche der Druckmedien, wodurch sie von den Druckmedien mitgerissen werden. Dies hat oft zur Folge, dass auf der Oberfläche der Druckmedien längsgezogene Verschmutzungen entstehen.
- Eine andere Ursache, die insbesondere beim Bedrucken von keramischen Druckmedien mit der Glasursuspension zu Düsenverschmutzung führt, ist auf den Rückprall der Tropfen von der Oberfläche der zu bedruckenden Druckmedien zurück auf die Düsenfrontplatte zurückzuführen. Für das Rückprallverhalten spielen mehrere Variablen eine Rolle. Hierzu gehören unter anderem die Größe und die Geschwindigkeit der Tropfen sowie auch der Abstand zwischen der Düsenfrontplatte und der Oberfläche des zu bedruckenden Druckmediums.
- Weiter können Düsenfrontplatten verschmutzen, wenn aufgrund eines mangelhaften Jettingverhaltens sich bei den ausgegebenen Haupttropfen sogenannte Satelliten oder Satellitentröpfchen bilden, die in Form sehr kleiner Tröpfchen gemeinsam mit dem Haupttropfen ausgegeben werden. Die Tröpfchen bilden dabei einen Tropfennebel, der sich auf dies Düsenfrontplatte ablagert und diese verschmutzen kann.
- Zum anderen kann die Verschmutzung der Düsenfrontplatte sogar eine Folge einer manuellen Reinigung derselben sein. Mit der manuellen Reinigung können zwar verstopfte Düsen von eingetrockneten Tintenresten befreit werden. Wenn die Düsenfrontplatte nicht ausreichend getrocknet wird, kann allerdings so viel Reinigungsflüssigkeit auf der Düsenfrontplatte zurückbleiben, dass diese Flüssigkeit im Laufe der Zeit in Form von Tropfen auf die Druckmedien herabfallen kann oder von den Druckmedien wie in der oben beschriebenen Weise dargelegt mitgerissen werden kann.
- In einer ganz besonders bevorzugten Ausgestaltung des erfindungsgemässen Verfahrens wird zumindest jene gesamte Fläche der Düsenfrontplatte, denen die Druckmedien während dem Transport durch den Wirkungsbereich der Düsenfrontplatte exponiert werden, gereinigt.
- Das hat den Vorteil, dass die Verschmutzung der Druckmedien auf der gesamten Oberfläche der Druckmedien verhindert werden kann. Gemäss einer bevorzugten Ausführungsform des bereitgestellten Druckkopfes umfasst dieser zumindest zwei Druckmodule mit jeweils zumindest einer Düsenplatte, wobei die Druckmodule in Transportrichtung der Druckmedien gesehen hintereinander angeordnet sind. Hierbei umfasst die Düsenfrontplatte die Düsenplatten der Druckmodule.
- Die Düsenfrontplatte kann die Düsenplatte und zumindest eine Rahmenplatte umfassen, wobei die Seite der Düsenfrontplatte, die den Druckmedien gegenübersteht, insbesondere mit Düsenplatte und Rahmenplatte in einer Ebene liegt.
- Gemäß einer besonders bevorzugten Ausführungsform des erfindungsgemässen Verfahrens aktiviert die Reinigungsvorrichtung Fluidstrom sequentiell.
- Von Vorteil ist diese Ausführungsform, da Lücken zwischen den in Transportrichtung angeordneten Druckmedien beispielsweise relativ schmal in Bezug auf die Länge der Düsenfrontplatte in Transportrichtung gewählt werden können.
- Gemäß einer anderen bevorzugten Ausführungsform geht während dem Transport der Druckmedien durch den Wirkungsbereich der Düsenfrontplatte zumindest zeitweise gleichzeitig die Reinigung des zumindest einen Teils der Düsenfrontplatte gemäß Schritt (c) einher.
- Gemäß einer besonders bevorzugten Ausführungsform umfasst das Verfahren den Schritt (d) des Bedruckens der Druckmedien, indem die zumindest eine Düsenplatte des zumindest einen Druckmoduls Tropfen der druckbaren Zusammensetzung, vorzugsweise eine Tinte oder eine Glasursuspension ausgibt.
- Die verwendete druckbare Zusammensetzung, vorzugsweise die Tinte oder die Glasursuspension kann zumindest eine flüchtige Komponente umfassen, vorzugsweise Wasser und/oder zumindest ein nicht wässriges polares Lösungsmittel. Das nicht wässrige polare Lösungsmittel ist typischerweise ein Polyglykol. Gemäß einer bevorzugten Ausführungsform der Glasursuspension oder Tinte liegt entsprechend in der Glasursuspension oder in der Tinte das Wasser in einem Anteil zwischen 30 Gew% und 60 Gew% bezogen auf das Gewicht der Glasursuspension oder der Tinte vor.
- Gemäß einer ganz besonders bevorzugten Ausführungsform umfasst der Druckkopf ein Gasströmungsmodul, der zumindest eine erste und zweite Schlitzdüse in der Düsenfronplatte aufweist, wobei beim Verfahren zumindest beim Bedrucken der Druckmedien gemäß dem Schritt (d) im Spalt zwischen der Düsenfrontplatte und den zu bedruckenden Druckmedien ein Gas von der ersten Schlitzdüse ausgegeben und durch die zweite Schlitzdüse wieder eingesaugt wird, dergestalt, dass eine laminare Gasströmung im Spalt erzeugt wird.
- Ein solches Verfahren weist den Vorteil auf, dass wenn beispielsweise wasserhaltige Luft im Spalt zwischen den Druckmedien und der Düsenfrontplatte vorhanden ist, dieses teilweise entfernt wird und somit die Menge an Wasser, die an der Düsenfrontplatte auskondensieren kann und wird, reduziert wird.
- Gemäß einer bevorzugten Ausführungsform ist die Düsenfrontplatte, bis auf die Öffnungen der Düsen und vorzugsweise bis auf die Öffnungen der Schlitzdüsen des Gasströmungsmoduls, als eine geschlossene flüssigkeitsdichte Düsenfrontplatte ausgebildet. Gemäß einer besonders bevorzugten Ausführungsform ist der Druckkopf als ein geschlossener flüssigkeitsdichter Druckkopf ausgebildet.
- Von Vorteil sind diese Weiterbildungen, da dadurch ein Eindringen von Luftfeuchtigkeit und anderen flüchtigen Bestandteilen einer Tinte oder einer Glasursuspension aus der Gasphase in den Druckkopf hinein reduziert oder vermieden werden kann. Das Eindringen von Luftfeuchtigkeit in den Druckkopf kann zu einer Beschädigung des Druckkopfes führen.
- Gemäß einer weiteren besonders bevorzugten Ausführungsform wird die Reinigung in periodischen Zeitintervallen vorgenommen, wobei die jeweilige Intervalldauer so kurz wie nötig aber so lang wie möglich gewählt wird, dergestalt, dass innerhalb der jeweiligen Intervalldauer ein während dem Transport oder dem Transport und Bedrucken der Druckmedien makulaturloser Durchsatz der Druckmedien durch den Wirkungsbereich der Düsenfrontplatte gewährleistet wird, wobei eine im Vergleich zu der jeweiligen Intervalldauer bestimmte andere höhere Intervalldauer zu makulaturbehaftete Druckmedien geführt hätte.
- Von Vorteil ist diese Weiterbildung, da dadurch der Durchsatz von makulaturlosen Druckmedien weiter gesteigert werden kann.
- Gemäß einer weiteren besonders bevorzugten Ausführungsform geht während dem Transport der Druckmedien durch den Wirkungsbereich der Düsenfrontplatte zumindest zeitweise gleichzeitig das Bedrucken gemäß Schritt (d) und die Reinigung des zumindest einen Teils der Düsenfrontplatte gemäß Schritt (c) einher.
- Auf diese Weise lässt sich vorzugsweise mit der Reinigungsvorrichtung Fluidstrom zumindest während dem Bedrucken gemäß Schritt (d) aktivieren, derart, dass Fluidstrom die Flugverläufe der aus der Düsenplatte oder aus den Düsenplatten ausgegebenen Tropfen nicht kreuzt.
- Der Transport der Druckmedien kann in einer Transportebene entlang der Transportrichtung erfolgen, wobei die Düsenfrontplatte des Druckkopfes über der Transportebene angeordnet wird, wobei der Transport gemäß Schritt (b) und die Reinigung gemäß Schritt (c) bei derselben Höhe X, vorzugsweise bei derselben SOLL-Höhe, zwischen der Düsenfrontplatte und der Oberfläche der Druckmedien in einer zu einer Transportebene der Druckmedien senkrechten Richtung erfolgen.
- Bei einer bevorzugten Ausführungsform des Verfahrens erfolgt der Transport gemäß Schritt (b) und die Reinigung gemäß Schritt (c) und das Bedrucken gemäß Schritt (d) bei derselben Höhe (X), vorzugsweise bei derselben SOLL-Höhe.
- Gemäß einer weiteren bevorzugten Ausführungsform des Verfahrens umfasst das Verfahren die Schritte:
(e) Erfassen einer IST-Höhe mittels eines Sensors vor dem Transport der Druckmedien in den Wirkungsbereich der Düsenfrontplatte hinein,
(f) Einstellen der IST-Höhe mittels einer Positionierungseinrichtung des Drucksystems, wenn die erfasste IST-Höhe nicht einer SOLL-Höhe entspricht. - Von Vorteil ist diese Weiterbildung, da dadurch unterschiedliche Druckmedien mit unterschiedlichen Dicken durch den Wirkungsbereich der Düsenfrontplatte transportiert werden können.
- Die SOLL-Höhe, entspricht vorzugsweise einem vorbestimmten Wert in einem Bereich zwischen 0,4mm bis 15,0mm. Dem Fachmann ist dabei bekannt auf welche SOLL-Höhe er die Düsenfrontplatte einzustellen hat, um einen qualitativ hochwertigen Druck zu erhalten, und dass dieser von mehreren Variablen abhängig ist, wie beispielsweise der Tropfengröße, der Tropfengeschwindigkeit und der Geradlinigkeit der Flugbahn der Tropfen.
- Gemäß einer bevorzugten Ausführungsform des Verfahrens wird in Schritt (a) als Drucksystem ein Single-Pass-Tintenstrahldrucker bereitgestellt, wobei der Transport der Druckmedien bei einer konstanten Geschwindigkeit in Transportrichtung erfolgt, und vorzugsweise bei einer Geschwindigkeit von mindestens 3m/min, besonders bevorzugt bei einer Geschwindigkeit von mindestens 12m/min erfolgt.
- Diese Ausführungsform bietet zum Beispiel den Vorteil, dass bedruckte Druckmedien im Industriemaßstab hergestellt werden können.
- Das Fluid kann ein gasförmiger und/oder flüssiger Fluid sein, vorzugsweise ein Gas oder Gasgemisch sein, besonders bevorzugt Luft sein.
- Gemäss einer bevorzugten Ausführungsform des Verfahrens wird Fluidstrom aus einer oder mehreren Düsen der Reinigungsvorrichtung abgegeben, wobei die Düsen vorzugsweise als Flachstrahldüsen ausgebildet sind.
- Die Reinigungsvorrichtung kann dergestalt betrieben werden, dass abgegebener Fluidstrom an jeder Stelle des zumindest einen Teils der Düsenfrontplatte zumindest eine derart hohe Geschwindigkeit aufweist, dass er geeignet ist, zumindest im einen Teil der Düsenfrontplatte herabhängende Tropfen einer Flüssigkeit mitzureißen, vorzugsweise eine derart hohe Geschwindigkeit aufweist, dass er den Teil der Düsenfrontplatte vollständig reinigt oder an der Düsenfrontplatte anhaftende Flüssigkeit vollständig entfernt.
- Die Reinigungsvorrichtung bzw. die eine Düse oder die mehreren Düsen der Reinigungsvorrichtung können dergestalt betrieben werden, dass abgegebener Fluidstrom an jeder Stelle des zumindest einen Teils der Düsenfrontplatte eine Geschwindigkeit von mindestens 5 Meter/Sekunde, vorzugsweise mindestens 7 Meter/Sekunde, besonders bevorzugt mindestens 10 Meter/Sekunde, ganz besonders bevorzugt 15 Meter/Sekunde aufweist.
- Gemäss einer bevorzugten Ausführungsform der Erfindung werden die eine Düse oder die mehreren Düsen der Reinigungseinrichtung in Transportrichtung beweglich angeordnet bereitgestellt, wobei während der Reinigung gemäß Schritt (c) die eine Düse oder die mehreren Düsen in Transportrichtung, vorzugsweise synchron mit den Lücken, bewegt werden.
- Vorteilhaft ist diese bevorzugte Weiterbildung, da dadurch eine geringe Anzahl Düsen bereitgestellt werden können, um den zumindest einen Teil der Düsenfrontplatte zu reinigen als dies bei stationär angeordneten Düsen der Fall sein kann.
- Gemäss einer weiteren bevorzugten Ausführungsform des Verfahrens erfolgt die Reinigung über mehrere Fluidstromkonfigurationen mit zumindest zwei gegeneinander und gegen den zumindest einen Teil der Düsenfrontplatte gerichteten Fluidströmen. Vorzugsweise werden diese durch zumindest zwei entlang der Transportrichtung angeordnete Düsen gebildet.
- Vorteilhaft ist diese bevorzugte Ausführungsform, wenn beispielsweise sehr große sich quer zur Transportrichtung erstreckende Düsenfrontplatten gereinigt werden müssen.
- Vorzugsweise wird das erfindungsgemässe Verfahren zur Herstellung reliefartiger oder vollflächiger Dekorglasuren auf Druckmedien verwendet, wobei das Bedrucken gemäss Schritt (c) erfolgt, indem Tropfen aus einer Glasursuspension in relativen Auftragsmengen von ≥ 200 g/m2 bis 1500 g/m2 bezogen auf einen vollflächigen Auftrag auf die Druckmedien (101), vorzugsweise zwischen ≥ 300 g/m2 bis 1500 g/m2 bezogen auf einen vollflächigen Auftrag auf die Druckmedien (101) ausgegeben werden.
- Gemäß einer besonders bevorzugten Ausführungsform des Verfahrens werden derart hohe Mengen einer Glasursuspension mit einem Drucksystem bedruckt, welches als Single-Pass-Tintenstrahldrucker ausgebildet ist, bevorzugt als Single-Pass-Tintenstrahldrucker mit Stössel betriebener Druckmodule ausgebildet ist.
- Als Beispiel für solche Glasursuspensionen sollen hier die in der Beschreibung der italienischen Anmeldung
IT 10 2019 000 001 387 - Als Beispiel für mit Stössel betriebene Druckmodule seien die in der Beschreibung der
WO 2013/013983 A1 oderWO 2019/042585 A1 undWO 2019/042586 A1 der gleichnamigen Anmelderin erwähnt, die darin als Tintenstrahldruckköpfe für Tintenstrahldrucker bezeichnet werden, und Druckmodule eines Druckkopfes des erfindungsgemässen Drucksystems sein können. Aufgrund des großen Innendurchmessers der Düsen zwischen 250µm bis 350 µm lassen sich bei derartigen Druckmodulen Tintenstrahldrucktinten mit größeren Partikeln drucken als bei den sonst typischen piezoelektrisch betriebenen Tintenstrahldruckvorrichtungen aus dem Stand der Technik, die typischerweise Düsen mit einem Innendurchmesser von bis zu 50 µm umfassen. - Gemäss einer bevorzugten Ausführungsform des Verfahrens erfolgt das Bedrucken der Druckmedien mit Tropfen einer auf eine Temperatur im Bereich zwischen 25°C und 50°C, vorzugsweise zwischen 25°C und 45°C, besonders bevorzugt zwischen 30°C und 40°C temperierten Glasursuspension oder Tinte.
- Die Druckmedien können bei einer Temperatur zwischen 30°C und 120°C, vorzugsweise zwischen 40°C und 100°C, besonders bevorzugt zwischen 50°C und 90°C, ganz besonders bevorzugt zwischen 55°C und 85°C in den Wirkungsbereich des Druckkopfes des Drucksystems hinein transportiert werden.
- Bei einer weiteren bevorzugten Ausführungsform des Verfahrens werden die Druckmedien als keramische Druckmedien, insbesondere ungebrannte keramische Fliesen bereitgestellt und in einem mit Wasser befeuchteten Zustand und bei einer Temperatur zwischen 30°C und 120°C, vorzugsweise zwischen 40°C und 100°C, besonders bevorzugt zwischen 50°C und 90°C, ganz besonders bevorzugt zwischen 55°C und 85°C in den Wirkungsbereich der Düsenfrontplatte hinein transportiert, wobei die Düsenfrontplatte auf eine Temperatur temperiert wird, die kleiner ist als die Temperatur der Druckmedien während dem Transport derselben durch den Wirkungsbereich der Düsenfrontplatte, wobei die Düsenfrontplatte und die Druckmedien im Wirkungsbereich der Düsenfrontplatte relativ zueinander im Wesentlichen horizontal ausgerichtet werden.
- Gemäss einer besonders bevorzugten Ausführungsform wird die Düsenfrontplatte auf eine Temperatur temperiert, die kleiner ist als die Temperatur der Druckmedien während dem Transport derselben durch den Wirkungsbereich des Druckkopfes und die zwischen 25°C und 50°C, vorzugsweise zwischen 25°C und 45°C, besonders bevorzugt zwischen 30°C und 40°C beträgt.
- Der Druckkopf wird typischerweise so bereitgestellt, dass die Temperatur der Düsenfrontplatte maßgeblich von der Temperatur der temperierten Glasursuspension oder Tinte bestimmt oder zumindest maßgeblich mitbestimmt wird.
- Gemäss einer ersten bevorzugten Variante des Verfahrens wird das Drucksystem mit einer Transporteinrichtung zum Transport der Druckmedien in einer Transportebene entlang der Transportrichtung bereitgestellt, wobei die Düsenfrontplatte des Druckkopfes über der Transportebene angeordnet wird und die eine oder die mehreren Düsen ausserhalb des zumindest einen Teils der Düsenfrontplatte entlang der Transportrichtung und über der Transportebene angeordnet werden, und vorzugsweise am Druckkopf montiert werden.
- Gemäss einer besonders bevorzugten Ausführungsform dieser ersten Variante des Verfahrens wird die Transportvorrichtung als Endlosbandförderer bereitgestellt, der vorzugsweise eine Längsrichtung und eine sich dazu senkrecht erstreckende Querrichtung hat, welche Querrichtung zumindest so breit ist wie der Wirkungsbereich der Düsenfrontplatte, wobei dem Endlosbandförderer besonders bevorzugt eine Reinigungseinheit zum Entfernen der auf dem Endlosförderband aufgefangenen Tropfen zugeordnet wird.
- Gemäss einer zweiten bevorzugten Variante des Verfahrens wird das Drucksystem mit einer Transporteinrichtung zum Transport der Druckmedien in der Transportebene entlang der Transportrichtung bereitgestellt, wobei die Düsenfrontplatte des Druckkopfes über der Transportebene angeordnet wird und die eine Düse oder die mehreren Düsen innerhalb oder außerhalb aber unterhalb der Transportebene an der Transporteinrichtung entlang der Transportrichtung angeordnet werden.
- Gemäss einer besonders bevorzugten Ausführungsform dieser zweiten Variante des Verfahrens wird die Transporteinrichtung als Riemenförderer mit zumindest zwei quer zur Transportrichtung zueinander beabstandet und parallel angeordneten Riemen bereitgestellt, wobei die Riemen synchron angetrieben werden.
- Gemäss dem erfindungsgemässen Verfahren sind die Druckmedien bevorzugt keramische Druckmedien, Papierbögen, Wellpappbögen, Metallplatten, Holzplatten oder Glasplatten, wobei die Druckmedien besonders bevorzugt keramische Druckmedien wie beispielsweise ungebrannte Fliesen sind.
- Gemäss der ersten und zweiten Variante der bevorzugten Ausführungsformen des Verfahrens umfasst das Verfahren bevorzugt die folgenden Schritte:
- Bereitstellen eines Förderers und Transport der Druckmedien mit dem Förderer hin zu der Transporteinrichtung des Drucksystems, die dem Förderer nachgeordnet wird;
- Übergeben der Druckmedien vom Förderer an die Transporteinrichtung;
- Erstellen einer Lücke zwischen nächste benachbarte Druckmedien vor oder bei der Übergabe der Druckmedien vom Förderer an die Transporteinrichtung.
- Erfindungsgemäss wird die Aufgabe auch durch ein Drucksystem gemäss Anspruch 14 gelöst. Dies erfolgt durch ein Drucksystem umfassend
- a) eine Transporteinrichtung für Druckmedien;
- b) zumindest einen Druckkopf mit zumindest einer am Druckkopf vorgesehenen Düsenfrontplatte, welcher Druckkopf zumindest ein Druckmodul mit zumindest einer Düsenplatte zur Ausgabe von Tropfen einer druckbaren Zusammensetzung umfasst;
- c) eine Reinigungsvorrichtung, die es ermöglicht einen gegen zumindest einen Teil der Düsenfrontplatte gerichteten Fluidstrom zu aktivieren;
- Erfindungsgemäss umfasst das Drucksystem eine Steuervorrichtung zur Durchführung zumindest eines erfindungsgemässen Verfahrens.
- In einer bevorzugten Ausführungsform des Drucksystems umfasst die Reinigungsvorrichtung eine oder mehrere Düsen, über die Fluidstrom ausgegeben werden kann, wobei die eine oder die mehreren Düsen besonders bevorzugt Flachstrahldüsen sind.
- Gemäss einer bevorzugten Ausführungsform des Drucksystems umfasst die Düsenfrontplatte die Düsenplatte und zumindest eine Rahmenplatte, wobei die Seite der Düsenfrontplatte, die den Druckmedien gegenübersteht, insbesondere mit Düsenplatte und Rahmenplatte in einer Ebene liegt.
- Gemäss einer weiteren bevorzugten Ausführungsform umfasst der Druckkopf zumindest zwei Druckmodule mit jeweils zumindest einer Düsenplatte, wobei die Druckmodule in Transportrichtung der Druckmedien gesehen hintereinander angeordnet sind. Hierbei umfasst die Düsenfrontplatte die Düsenplatten der Druckmodule.
- Gemäss einer bevorzugten Ausführungsform umfasst das erfindungsgemässe Drucksystem ein Versorgungssystem und den zumindest einen Druckmodul, das den zumindest einen Druckmodul mit der druckbaren Zusammensetzung, vorzugsweise der Glasursuspension oder der Tinte versorgen kann, wobei das Tintenversorgungssystem Mittel zur Temperierung der Glasursuspension oder der Tinte auf eine Arbeitstemperatur in einem Bereich zwischen 25°C und 50°C aufweist, sodass beim Bedrucken Tropfen aus der druckbaren Zusammensetzung bei dieser Arbeitstemperatur ausgegeben werden können.
- Gemäss einer weiteren bevorzugten Ausführungsform ist das Drucksystem als ein Single-Pass-Drucksystem ausgebildet, vorzugsweise als Single-Pass-Drucksystem mit Stössel betriebener Druckmodule ausgebildet.
- Die Erfindung wird nachfolgend anhand eines bevorzugten Ausführungsbeispiels unter Bezugnahme auf die beiliegenden Zeichnungen näher erläutert.
-
Fig. 1 zeigt eine schematische Seitenansicht einer ganz besonders bevorzugten Variante des erfindungsgemässen Drucksystems im Querschnitt. -
Fig. 2 zeigt eine schematische Unteransicht des Druckkopfes des Drucksystems ausFigur 1 -
Fig. 3A bis Fig.3F zeigen Prinzipskizzen eines ganz besonders bevorzugten erfindungsgemässen Verfahrens während dem Transport von Druckmedien durch das Drucksystem aus denFiguren 1 und2 . - Einführend sei festgehalten, dass in den Figuren gleiche Teile mit gleichen Bezugszeichen bzw. gleichen Bauteilbezeichnungen versehen werden, wobei die in der gesamten Beschreibung enthaltenen Offenbarungen sinngemäß auf gleiche Teile mit gleichen Bezugszeichen bzw. gleichen Bauteilbezeichnungen übertragen werden können.
-
Figur 1 zeigt in Seitenansicht den Transport von keramischen Druckmedien 101 von einem Förderer 131, hin zu einer Transporteinrichtung 121 eines Drucksystems 100 sowie den Transport der Druckmedien 101 entlang einer Transportrichtung T in den Wirkungsbereich eines Druckkopfes 103 des Drucksystems 100 hinein und aus diesem wieder heraus. Der Transport der Druckmedien 101 erfolgt im Drucksystem 100 mittels eines Endlosförderbandes 123 der Transporteinrichtung 121. Der Förderer 131 transportiert dabei keramische Druckmedien 101, die in einem vorhergehenden Schritt von einer Pressvorrichtung hergestellt wurden und nach einer oder mehrerer durchlaufenen Vorbehandlungsstationen, beispielsweise zum Trocknen und/oder zum Befeuchten mit Wasser und/oder zum Auftragen von Engobe auf die Druckmedien 101 (nicht gezeigt), die eine Temperatur von über 50 °C aufweisen und mit Wasser befeuchtet sind. - Das Drucksystem 100 ist als Single-Pass-Tintenstrahldrucksystem mit Stössel betriebener Druckmodule 107 zum Bedrucken von Glasursuspensionen in großen Mengen auf die keramischen Druckmedien 101 (nicht gezeigt) ausgebildet. Der Druckkopf 103 dieses Drucksystems 100 umfasst zehn mit Stössel betriebene Druckmodule 107 mit jeweils einer Düsenplatte 109 mit Düsen 110 zur Ausgabe von Tropfen der Glasursuspension. Die zehn Druckmodule 107 sind dabei in Transportrichtung T der Druckmedien 101 gesehen hintereinander angeordnet.
- Das Drucksystem 100 ist dabei so ausgebildet, dass der Transport der Druckmedien 101 in einer Transportebene TE entlang der Transportrichtung L erfolgen kann, wobei die Düsenfrontplatte 105 des Druckkopfes 103, und insbesondere jede Düsenplatte 109, über der Transportebene TE in einer Höhe X angeordnet sind.
- Die Transporteinrichtung 121 des Drucksystems 100 umfasst den Endlosförderband 123 und ausserdem eine Reinigungseinheit 127 zum Entfernen von auf dem Endlosförderband 123 nach der Reinigung der Düsenfrontplatte 105 herabgefallenen Tropfen der Glasursuspension (nicht gezeigt), wobei das Endlosförderband 123 über zwei Umlenkrollen 125 im Druckbetrieb kontinuierlich geführt wird.
- Der Druckkopf 103 ist im Detail in
Figur 2 beschrieben. Er umfasst eine Düsenfrontplatte 105, die zehn Druckmodule (siehe "107" inFigur 1 ) mit jeweils einer Düsenplatte 109 und einer Rahmenplatte 113, wobei die Seite der Düsenfrontplatte 105, die den Druckmedien 101 gegenübersteht, insbesondere mit den Düsenplatten 109 und der einen Rahmenplatte 113 in einer Ebene liegt (sieheFigur 1 ). - Die Reinigungsvorrichtung 114 in
Figur 2 ist seitlich an der Düsenfrontplatte 105 angeordnet und dergestalt ausgebildet, dass sie mehrere Fluidstromkonfigurationen 111 (sieheFiguren 3A-3E ) mit jeweils mehreren gegen den zumindest einen Teil der Düsenfrontplatte 105 gerichteten Fluidströmen synchron zur Lücke L zwischen in Transportrichtung T benachbarten Druckmedien 101 aktivieren kann. - Im Folgenden soll nun das mithilfe der erfindungsgemässen Vorrichtung durchzuführende erfindungsgemässe Verfahren im Detail beschrieben werden.
- Beim Verfahren werden wie oben erläutert Druckmedien 101 zunächst von einer Presseinrichtung (nicht gezeigt) über den Förderer 131 bei einer Temperatur der Druckmedien 101 von über 50°C zunächst an die Transporteinrichtung 121 des Drucksystems 100 übergeben und anschliessend stückweise entlang der Transportrichtung T dergestalt transportiert, dass die Druckmedien 101 in den Wirkungsbereich der Düsenfrontplatte 105 hinein und aus diesem wieder heraus transportiert werden.
- Die Reinigung der Düsenfrontplatte 105 kann in periodischen Zeitintervallen vorgenommen werden, wobei die jeweilige Intervalldauer so kurz wie nötig aber so lang wie möglich gewählt wurde, dergestalt, dass innerhalb der jeweiligen Intervalle ein während dem Transport und Bedrucken der Druckmedien 101 makulaturloser Durchsatz der Druckmedien 101 zumindest durch den zumindest einen Teil des Wirkungsbereichs der Düsenfrontplatte 105 gewährleistet wird, wobei eine im Vergleich zu der jeweiligen Intervalldauer bestimmte andere höhere Intervalldauer zu makulaturbehafteten Druckmedien 101 geführt hätte.
- Die zu wählenden Zeitintervalle werden bevorzugt an unterschiedliche Transportgeschwindigkeiten und Temperaturen der Druckmedien 101 und auch an unterschiedliche Auftragsmengen und Temperaturen der Glasursuspension oder der Tinte angepasst, um die Zeitintervalle zu optimieren. Wichtig ist allerdings, dass die Zeitintervalle möglichst lange, aber doch kurz genug gewählt werden, um ein Abtropfen der Tropfen einer Flüssigkeit von der Düsenfrontplatte 105 zu verhindern. Wichtig dabei ist auch, dass mit kurzen Zeitintervallen angefangen wird, um entsprechende Defekte zu vermeiden oder zumindest die Düsenfrontplatte 105 unter ständiger Beobachtung gehalten, sodass bei fortschreitender Flüssigkeitsbildung rechtzeitig vor dem Ablösen derselben ein Reinigungsschritt durchgeführt wird.
- Es gibt unterschiedliche Möglichkeiten, wie der Fachmann zu optimierten Zeitintervallen gelangen kann. Beispielsweise kann er in einer Testreihe bei einem bestimmten Druckbetrieb des Drucksystems 100 mit unterschiedlich hoher Zeitintervallen durchführen und somit überprüfen, bis zu welchem Zeitintervall eine für ihn noch akzeptable, d. h. genügend reine Oberfläche der Düsenfrontplatte 105 erhalten bleibt, bei der kein Ablösen von Flüssigkeit oder Schmutz von der Düsenfrontplatte 105 erfolgt.
- Die Erfinder haben beispielsweise beobachtet, dass wenn keramische Druckmedien 101, die bei einer Transportgeschwindigkeit von 20m/min bei einer Druckmedien-Temperatur von 80°C durch den Wirkungsbereich der Düsenfrontplatte 105 dieses Drucksystems 100 transportiert werden und mit einer ausgewählten Glasursuspension mit einem Wassergehalt von 30Gew% bezogen auf das Gesamtgewicht der Glasursuspension in Auftragsmengen von 1000g/m2 bezogen auf einen vollflächigen Auftrag auf die Druckmedien 101 bedruckt werden, die Zeitintervalle, in denen die Düsenfrontplatte 105 gereinigt werden muss, um makulaturlos bedruckte Druckmedien 101 zu erhalten, bei etwa 2 Minuten gewählt werden mussten.
- Im Folgenden sollen nun die einzelnen Schritte der Reinigung der Düsenfrontplatte 105 nochmals anhand der den
Figuren 3A bis 3F beispielhaft beschrieben werden. - Nach Ablauf eines vorgegebenen Zeitintervalls wird eine Lücke L zwischen nächste benachbarten Druckmedien 101 auf dem Förderer 131 oder spätestens bei der Übergabe der Druckmedien 101 vom Förderer 131 an die Transporteinrichtung 121 erstellt.
- Im Eintrittsbereich des Drucksystems 100 wird beim Vorbeiführen einer Hinterkante eines ersten Druckmediums 101 an einem Sensor (nicht gezeigt) ein Zähler eines Zählwerks gestartet wird, und beim Vorbeiführen einer Vorderkante eines weiteren Druckmediums 101 an dem Sensor ein weiterer Zähler des Zählwerks gestartet. Wenn der Abstand zwischen dem ersten und dem weiteren Druckmedium 101, 101 mit oder ohne Starten des weiteren Zählers des Zählwerks, bei Erreichen eines Zählerstands, der dem Streckenäquivalent von der Position des Sensors bis zur Streckenmitte der Lücke entspricht, so erfolgt die Aktivierung der vier Düsen 115 der ersten Düsengruppe 114A der Reinigungsvorrichtung 114, und zwar derart, dass die Reinigungsvorrichtung 114 Fluidstrom ausschliesslich im Bereich der Lücke L und mit dieser synchronisiert aktiviert. Die Düsen 115 sind als Flachstrahldüsen ausgebildet.
- Die vier Düsen 115 der erste Düsengruppe 114A sind dabei über Fluidleitungen 117 mit einem extern vorgesteuertes 2/2-Wege-Prozessventil 119 (siehe
Fig. 3A ) verbunden, der seinerseits mit einem Kompressor zur Beaufschlagung des Fluids mit einem bestimmten Druck verbunden ist (nicht gezeigt). - Das Zeitintervall zwischen zwei Ventilbetätigungen derselben Düsengruppe 114A liegt bei 2 Minuten, wobei die Dauer der Ventilbetätigung zur Aktivierung der Fluidströme aus den Düsen 115 der Düsengruppe 114A bei 1000 Millisekunden liegt. In diesem Beispiel werden die Flachstrahldüsen mit einem Druck von 2,5 bar und einem Fluidstromdurchsatz von 20Liter/Minute bis 25 Liter/Minute pro Düse 115 betrieben. Die Düsengruppe 114A mit 4 Düsen 115 wird entsprechend mit einem Fluidstromdurchsatz von insgesamt 80Liter/Minute bis 100 Liter/Minute betrieben.
- Die Reinigungsvorrichtung 114 umfasst fünf Düsengruppen 114A, 114B, 114C, 114D, 114E, die jeweils über Fluidleitungen 117 jeweils mit einem extern vorgesteuerten 2/2-Wege-Prozessventil 119 (siehe
Fig. 2 ) verbunden sind, die mit einem Kompressor zur Beaufschlagung des Fluids mit einem bestimmten Druck verbunden sind (nicht gezeigt). - Gemäß einer bevorzugten Ausführungsform des Verfahrens liegt das Zeitintervall zwischen zwei Reinigungen desselben Teils der Düsenfrontplatte 105 im Bereich zwischen 30 Sekunden und 5 Minuten, insbesondere zwischen 1 Minute und 3 Minuten, wobei die Dauer der Reinigung im Bereich zwischen 100 Millisekunden und 5 Sekunden liegt, insbesondere im Bereich von 300 Millisekunden bis 1,4 Sekunden.
- Die folgenden
Figuren 3B bis 3F zeigen weitere Prinzipskizzen des besonders bevorzugten erfindungsgemässen Verfahrens während dem Transport der Druckmedien 101 durch den Wirkungsbereich der Düsenfrontplatte 105. -
Figur 3B offenbart einen Zeitpunkt, in dem kein Fluidstrom aktiviert wird, da bei Aktivierung desselben aus einer Düsengruppe 114A oder 114B von der Düsenfrontplatte 105 herabhängende Tropfen einer Flüssigkeit durch den Fluidstrom nicht ausschließlich im Bereich der Lücke L aktiviert werden würde, sondern auch im Bereich der Druckmedien 101, die infolge dessen aber verschmutzt werden würden. - Die
Figuren 3C bis 3F offenbaren unterschiedliche Zeitpunkte während des fortschreitenden Transportes der Druckmedien 101 durch den Wirkungsbereich der Düsenfrontplatte 105, in denen die Reinigungsvorrichtung 114 Fluidströme sequenziell und synchron zu der Lücke L über die Düsen 115 der jeweiligen Düsengruppen 114B, 114C, 114D, 114E aktiviert. Mit diesem Vorgehen wurde zumindest jene gesamte Fläche der Düsenfrontplatte 105, denen die Druckmedien 101 während dem Transport durch den Wirkungsbereich der Düsenfrontplatte 105 exponiert werden, gereinigt. - Gemäß einer weiteren nicht in den Figuren gezeigten Ausführungsform des Verfahrens können Druckmedien, auf denen eine Glasursuspension mit dem Drucksystem zur Herstellung einer reliefartigen oder vollflächigen Dekorglasur aufgetragen wurde, vom Drucksystem zu einem weiteren Drucksystem transportiert werden, um auf der aufgetragenen Dekorglasur ein Farbbild zu drucken. Das weitere Drucksystem kann ein ganz gewöhnlicher Tintenstrahldrucker zum Bedrucken keramischer Druckmedien mit Farbtinte sein. Der Abstand zwischen den beiden Drucksystemen wird dabei so gewählt, dass die Glasursuspension zumindest teilweise trocknen kann, damit sich die Farbtinte mit der aufgetragenen Glasursuspension nicht vermischt. Alternativ oder ergänzend dazu können die mit dem ersten Drucksystem bedruckten Druckmedien mit zumindest einer geeigneten Trockungs-Quelle, wie beispielsweise einer IR-Quelle, zumindest teilweise getrocknet werden, bevor sie mit dem weiteren Drucksystem bedruckt werden. Nachdem der Auftrag der Farbtinte auf die reliefartige oder vollflächige Dekorglasur abgeschlossen ist, können die so bedruckten keramischen Druckmedien in einen Brennofen überführt, darin gebrannt und anschließend gegebenenfalls zurechtgeschnitten werden.
Claims (15)
- Verfahren zum Transport stückweiser Druckmedien (101) in den Wirkungsbereich eines Druckkopfes (103) hinein und aus diesem Wirkungsbereich wieder heraus sowie zur Reinigung zumindest eines Teils zumindest einer am Druckkopf (103) vorgesehenen Düsenfrontplatte (105), wobei das Verfahren die Schritte umfasst:a) Bereitstellen eines Drucksystems (100) umfassend den Druckkopf (103) mit der Düsenfrontplatte (105), wobei der Druckkopf (103) zumindest ein Druckmodul (107) mit zumindest einer Düsenplatte (109) umfasst, aus der Tropfen einer druckbaren Zusammensetzung ausgegeben werden können,b) Transport der Druckmedien (101) entlang einer Transportrichtung (T), dergestalt, dass Druckmedien (101) in den Wirkungsbereich der Düsenfrontplatte (105) hinein und aus diesem wieder heraus transportiert werden,c) Reinigung des zumindest einen Teils der Düsenfrontplatte (105) mittels einer oder mehrerer Fluidstromkonfigurationen (111) aus einer fluidstromaktivierenden Reinigungsvorrichtung (114), wobei die Fluidstromkonfigurationen (111) zumindest einen gegen den zumindest einen Teil der Düsenfrontplatte (105) gerichteten Fluidstrom umfassen,wobei die Düsenfrontplatte (105) die Düsenplatte (109) umfasst, wobei zumindest einige der Druckmedien (101) in Transportrichtung (T) beabstandet zu zumindest einem ihrer nächsten benachbarten Druckmedien (101) transportiert werden, wodurch in Transportrichtung (T) Lücken (L) zwischen diesen beabstandeten benachbarten Druckmedien (101) entstehen und die Reinigungsvorrichtung (114) Fluidstrom nicht notwendiger Weise immer aber ausschließlich im Bereich der Lücken (L) und mit diesen synchronisiert aktiviert, dadurch gekennzeichnet, dass die Druckmedien (101) als keramische Druckmedien bereitgestellt werden und in einem mit Wasser befeuchteten Zustand und bei einer Temperatur zwischen 30°C und 120°C in den Wirkungsbereich der Düsenfrontplatte (105) hinein transportiert werden, wobei die Düsenfrontplatte (105) auf eine Temperatur temperiert wird, die kleiner ist als die Temperatur der Druckmedien (101) während dem Transport derselben durch den Wirkungsbereich der Düsenfrontplatte (105), wobei die Düsenfrontplatte (105) und die Druckmedien (101) im Wirkungsbereich der Düsenfrontplatte (105) relativ zueinander so ausgerichtet werden, dass sich mit fortschreitender Zeit durch Kondensation von Wasserdampf an der Düsenfrontplatte (105) Tropfen bilden und immer weiter anwachsen bis diese schwerkraftbedingt nach einer bestimmten Zeit entweder auf die Druckmedien (105) herabfallen würden und/oder so von der Düsenfrontplatte (105) herabhängen würden, dass sie von den Druckmedien (101) mitgerissen würden.
- Verfahren nach Anspruch 1 dadurch gekennzeichnet, dass zumindest jene gesamte Fläche der Düsenfrontplatte (105), denen die Druckmedien (101) während dem Transport durch den Wirkungsbereich der Düsenfrontplatte (105) exponiert werden, gereinigt wird.
- Verfahren nach Anspruch 1 oder 2 dadurch gekennzeichnet, dass die keramische Druckmedien, insbesondere als ungebrannte keramische Fliesen bereitgestellt werden und in einem mit Wasser befeuchteten Zustand und bei einer Temperatur zwischen 40°C und 100°C, bevorzugt zwischen 50°C und 90°C in den Wirkungsbereich der Düsenfrontplatte (105) hinein transportiert werden.
- Verfahren nach zumindest einem der vorhergehenden Ansprüche dadurch gekennzeichnet, dass die Düsenfrontplatte (105) die Düsenplatte (109) und zumindest eine Rahmenplatte (113) umfasst, wobei die Seite der Düsenfrontplatte (105), die den Druckmedien (101) gegenübersteht, insbesondere mit Düsenplatte (109) und Rahmenplatte (113) in einer Ebene liegt.
- Verfahren nach zumindest einem der vorhergehenden Ansprüche dadurch gekennzeichnet, dass die Reinigungsvorrichtung (114) Fluidstrom sequentiell aktiviert.
- Verfahren nach zumindest einem der vorhergehenden Ansprüche dadurch gekennzeichnet, dass während dem Transport der Druckmedien (101) durch den Wirkungsbereich der Düsenfrontplatte (105) zumindest zeitweise gleichzeitig die Reinigung des zumindest einen Teils der Düsenfrontplatte (105) gemäß Schritt (c) einhergeht.
- Verfahren nach zumindest einem der vorhergehenden Ansprüche dadurch gekennzeichnet, dass das Verfahren den Schritt umfasst:
d) Bedrucken der Druckmedien (101), indem die zumindest eine Düsenplatte (109) des zumindest einen Druckmoduls (107) Tropfen der druckbaren Zusammensetzung, vorzugsweise eine Tinte oder eine Glasursuspension ausgibt. - Verfahren nach Anspruch 7 dadurch gekennzeichnet, dass während dem Transport der Druckmedien (101) durch den Wirkungsbereich der Düsenfrontplatte (105) zumindest zeitweise gleichzeitig das Bedrucken gemäß Schritt (d) und die Reinigung des zumindest einen Teils der Düsenfrontplatte (105) gemäß Schritt (c) einhergeht.
- Verfahren nach zumindest einem der vorhergehenden Ansprüche dadurch gekennzeichnet, dass in Schritt (a) als Drucksystem (100) ein Single-Pass-Tintenstrahldrucker bereitgestellt wird, wobei der Transport der Druckmedien (101) bei einer konstanten Geschwindigkeit in Transportrichtung (T) erfolgt, und vorzugsweise bei einer Geschwindigkeit von mindestens 3m/min, besonders bevorzugt bei einer Geschwindigkeit von mindestens 12m/min erfolgt.
- Verfahren nach zumindest einem der vorhergehenden Ansprüche dadurch gekennzeichnet, dass das Fluid ein gasförmiges und/oder flüssiges Fluid ist, vorzugsweise ein Gas oder Gasgemisch ist, besonders bevorzugt Luft ist.
- Verfahren nach zumindest einem der vorhergehenden Ansprüche dadurch gekennzeichnet, dass Fluidstrom aus einer oder mehreren Düsen (115) der Reinigungsvorrichtung (114) abgegeben wird, wobei die Düsen (115) vorzugsweise als Flachstrahldüsen ausgebildet sind.
- Verfahren nach Anspruch 11 dadurch gekennzeichnet, dass die eine Düse (105) oder die mehreren Düsen (115) der Reinigungseinrichtung (114) in Transportrichtung (T) beweglich angeordnet bereitgestellt werden, wobei während der Reinigung gemäß Schritt (c) die eine Düse (115) oder die mehreren Düsen (115) in Transportrichtung (T), vorzugsweise synchron mit den Lücken (L), bewegt werden.
- Verfahren nach zumindest einem der vorhergehenden Ansprüche dadurch gekennzeichnet, dass die Reinigung gemäß Schritt (c) in periodischen Zeitintervallen vorgenommen wird, wobei die jeweilige Intervalldauer so kurz wie nötig aber so lang wie möglich gewählt wird, dergestalt, dass innerhalb der jeweiligen Intervalldauer ein während dem Transport oder dem Transport und Bedrucken der Druckmedien (101) makulaturloser Durchsatz der Druckmedien (101) zumindest durch den zumindest einen Teil des Wirkungsbereichs der Düsenfrontplatte (105) gewährleistet wird, wobei eine im Vergleich zu der jeweiligen Intervalldauer bestimmte andere höhere Intervalldauer zu makulaturbehafteten Druckmedien (101) geführt hätte.
- Drucksystem (100) umfassenda. eine Transporteinrichtung (121) für Druckmedien (101);b. zumindest einen Druckkopf (103) mit zumindest einer am Druckkopf (103) vorgesehenen Düsenfrontplatte (105), welcher Druckkopf (103) zumindest ein Druckmodul (107) mit zumindest einer Düsenplatte (109) zur Ausgabe von Tropfen einer druckbaren Zusammensetzung umfasst;c. eine Reinigungsvorrichtung (114), die es ermöglicht einen gegen zumindest einem Teil der Düsenfrontplatte (105) gerichteten Fluidstrom zu aktivieren;wobei die Düsenfrontplatte (105) die Düsenplatte (109) umfasst, wobei die Reinigungsvorrichtung (114) ausgebildet ist, dergestalt, dass eine oder mehrere Fluidstromkonfigurationen (111) mit zumindest einem gegen den zumindest einen Teil der Düsenfrontplatte (105) gerichteten Fluidstrom synchron zu Lücken (L) zwischen in Transportrichtung (T) benachbarten Druckmedien (101) aktiviert werden können, dadurch gekennzeichnet, dass das Drucksystem eine Steuervorrichtung zur Durchführung zumindest eines Verfahrens gemäß zumindest eines der Ansprüche 1 bis 13 umfasst, und dass das Drucksystem geeignet zur Durchführung dieses Verfahrens ist.
- Drucksystem (100) nach Anspruch 14 dadurch gekennzeichnet, dass die Reinigungsvorrichtung (114) eine oder mehrere Düsen (115) umfasst, über die Fluidstrom ausgegeben werden kann, wobei die eine oder die mehreren Düsen (115) Flachstrahldüsen sind.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| IT201900014205 | 2019-08-07 | ||
| PCT/EP2020/025357 WO2021023400A1 (de) | 2019-08-07 | 2020-08-05 | Verfahren zum transport von druckmedien sowie zur reinigung einer düsenfrontplatte |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP3953186A1 EP3953186A1 (de) | 2022-02-16 |
| EP3953186C0 EP3953186C0 (de) | 2023-10-11 |
| EP3953186B1 true EP3953186B1 (de) | 2023-10-11 |
Family
ID=68988196
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP20751472.0A Active EP3953186B1 (de) | 2019-08-07 | 2020-08-05 | Verfahren zum transport von druckmedien sowie zur reinigung einer düsenfrontplatte |
Country Status (6)
| Country | Link |
|---|---|
| EP (1) | EP3953186B1 (de) |
| CN (1) | CN114126879B (de) |
| BR (1) | BR112021023676A2 (de) |
| ES (1) | ES2968355T3 (de) |
| PL (1) | PL3953186T3 (de) |
| WO (1) | WO2021023400A1 (de) |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR3121696A1 (fr) * | 2021-04-07 | 2022-10-14 | Wienerberger | Procédé d’engobage |
Family Cites Families (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP3173679B2 (ja) * | 1992-12-21 | 2001-06-04 | セントラル硝子株式会社 | 車輌窓ガラス用セラミックカラー組成物及びそれを用いた車輌窓ガラスの製法 |
| JP3320248B2 (ja) * | 1995-04-17 | 2002-09-03 | キヤノン株式会社 | インクジェット装置 |
| DE10256879A1 (de) * | 2002-01-26 | 2003-08-07 | Heidelberger Druckmasch Ag | Tintenstrahl-Drucksystem |
| DE602004027146D1 (de) * | 2003-08-25 | 2010-06-24 | Dip Tech Ltd | Tinte für keramische oberflächen |
| DE102013217685A1 (de) * | 2013-09-04 | 2015-03-05 | Heidelberger Druckmaschinen Ag | Behälterbehandlungsmaschine zur Bedruckung von Behältern |
-
2020
- 2020-08-05 ES ES20751472T patent/ES2968355T3/es active Active
- 2020-08-05 PL PL20751472.0T patent/PL3953186T3/pl unknown
- 2020-08-05 CN CN202080038990.1A patent/CN114126879B/zh active Active
- 2020-08-05 EP EP20751472.0A patent/EP3953186B1/de active Active
- 2020-08-05 BR BR112021023676A patent/BR112021023676A2/pt unknown
- 2020-08-05 WO PCT/EP2020/025357 patent/WO2021023400A1/de not_active Ceased
Also Published As
| Publication number | Publication date |
|---|---|
| EP3953186C0 (de) | 2023-10-11 |
| PL3953186T3 (pl) | 2024-03-18 |
| CN114126879B (zh) | 2024-03-19 |
| WO2021023400A1 (de) | 2021-02-11 |
| EP3953186A1 (de) | 2022-02-16 |
| CN114126879A (zh) | 2022-03-01 |
| BR112021023676A2 (pt) | 2022-05-24 |
| ES2968355T3 (es) | 2024-05-09 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE69605409T2 (de) | Reinigungsfluidvorrichtung und verfahren für eine kontinuierlich druckende tintenstrahldüse | |
| DE3876375T2 (de) | Bauart eines thermo-tintenstrahldruckers. | |
| DE102016125321A1 (de) | Verfahren und Vorrichtung zum Reinigen von Druckköpfen in mindestens einem Druckkopfriegel | |
| EP4065376B1 (de) | Druckmaschinen und verfahren zur reinigung zumindest eines düsenbalkens zumindest eines druckaggregats | |
| WO2020239774A1 (de) | Druckkopfreinigungsvorrichtung für einen 3d-drucker und 3d-drucker mit einer druckkopfreinigungsvorrichtung sowie verwendung der druckkopfreinigungsvorrichtung und verfahren zur reinigung eines druckkopfes eines 3d-druckers | |
| WO2020169321A1 (de) | Druckmaschine | |
| DE102010036839A1 (de) | Verfahren zur Erneuerung der Tinte in Düsen eines Tintendruckkopfes bei einem Tintendruckgerät | |
| DE102020105975A1 (de) | Druckmaschine | |
| WO2021023400A1 (de) | Verfahren zum transport von druckmedien sowie zur reinigung einer düsenfrontplatte | |
| DE102013217686A1 (de) | Vorrichtung zum Bedrucken von dreidimensionalen Objekten | |
| EP4031340B1 (de) | Verfahren zum erzeugen eines reliefartigen dekors auf einer oberfläche eines keramischen druckmediums | |
| DE102022103460A1 (de) | Verfahren und Vorrichtung zum Befeuchten eines Sprühkopfs oder eines Druckkopfs | |
| DE102020105974A1 (de) | Druckmaschine mit zumindest einer Reinigungseinrichtung | |
| DE102014118295A1 (de) | Tintendruckgerät | |
| DE3417886A1 (de) | Verfahren zum reinigen eines druckfarbenstrahl-schreibkopfes | |
| DE102018101295B4 (de) | Verfahren und Vorrichtung zum Bedrucken eines Aufzeichnungsträgers mit einem Beschichtungsstoff und entsprechendes Drucksystem | |
| DE102017204632A1 (de) | Tintenstrahl-Druckmaschine mit einem Transportpfad und einem Tintenstrahl-Druckkopf | |
| DE102015105294B4 (de) | Verfahren zum Wechseln von Bedruckstoffrollen bei einem Drucker | |
| DE102019104580B4 (de) | Druckmaschine mit einer reinigenden Zuführeinrichtung | |
| EP2939834B1 (de) | Verfahren zur reinigung eines druckkopfes | |
| WO1998022287A1 (de) | Verfahren und vorrichtung zur reinigung von transportmitteln | |
| DE102017126983A1 (de) | Absaugvorrichtung, Drucksystem und Verfahren zum Reinigen | |
| DE102018116140B4 (de) | Verfahren und Vorrichtung zur Vermeidung von Verschmutzungen einer Druckplatte beim flächendeckenden Beschichten eines Aufzeichnungsträgers mit einem Beschichtungsstoff und entsprechendes Drucksystem | |
| DE102009002083A1 (de) | Verfahren und Vorrichtung zum Bestäuben von Bogenmaterial in einer Verarbeitungsmaschine | |
| DE102019009149B4 (de) | Druckmaschine |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: UNKNOWN |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE INTERNATIONAL PUBLICATION HAS BEEN MADE |
|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20211110 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| DAV | Request for validation of the european patent (deleted) | ||
| DAX | Request for extension of the european patent (deleted) | ||
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R079 Free format text: PREVIOUS MAIN CLASS: B41J0029170000 Ipc: B28B0011040000 Ref document number: 502020005625 Country of ref document: DE |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| RIC1 | Information provided on ipc code assigned before grant |
Ipc: B41M 5/00 20060101ALI20230523BHEP Ipc: C09D 11/30 20140101ALI20230523BHEP Ipc: B41J 3/28 20060101ALI20230523BHEP Ipc: B41J 3/407 20060101ALI20230523BHEP Ipc: B41J 11/00 20060101ALI20230523BHEP Ipc: B41J 2/165 20060101ALI20230523BHEP Ipc: B41J 29/17 20060101ALI20230523BHEP Ipc: B28B 11/04 20060101AFI20230523BHEP |
|
| INTG | Intention to grant announced |
Effective date: 20230619 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502020005625 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| U01 | Request for unitary effect filed |
Effective date: 20231011 |
|
| U07 | Unitary effect registered |
Designated state(s): AT BE BG DE DK EE FI FR IT LT LU LV MT NL PT SE SI Effective date: 20231016 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240112 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240211 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240211 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240112 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2968355 Country of ref document: ES Kind code of ref document: T3 Effective date: 20240509 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20231011 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240111 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20231011 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502020005625 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20231011 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20231011 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20231011 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20231011 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20231011 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20231011 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20240712 |
|
| U20 | Renewal fee for the european patent with unitary effect paid |
Year of fee payment: 5 Effective date: 20240814 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240831 Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20231011 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240805 |
|
| U20 | Renewal fee for the european patent with unitary effect paid |
Year of fee payment: 6 Effective date: 20250826 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20250917 Year of fee payment: 6 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: PL Payment date: 20250725 Year of fee payment: 6 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20250822 Year of fee payment: 6 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20200805 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20200805 |