EP3889087A1 - Sammel- und weiterfördervorrichtung zum sammeln und weiterfördern von blattförmigen druckereiprodukten - Google Patents
Sammel- und weiterfördervorrichtung zum sammeln und weiterfördern von blattförmigen druckereiprodukten Download PDFInfo
- Publication number
- EP3889087A1 EP3889087A1 EP21160727.0A EP21160727A EP3889087A1 EP 3889087 A1 EP3889087 A1 EP 3889087A1 EP 21160727 A EP21160727 A EP 21160727A EP 3889087 A1 EP3889087 A1 EP 3889087A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- printed products
- collecting
- further conveying
- conveying
- adjustable
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
- 239000000123 paper Substances 0.000 claims abstract description 10
- 230000006978 adaptation Effects 0.000 claims description 4
- 239000000047 product Substances 0.000 description 96
- 238000011144 upstream manufacturing Methods 0.000 description 14
- 238000000034 method Methods 0.000 description 5
- 238000006243 chemical reaction Methods 0.000 description 4
- 238000004519 manufacturing process Methods 0.000 description 4
- 230000000694 effects Effects 0.000 description 3
- 230000010354 integration Effects 0.000 description 3
- 238000003860 storage Methods 0.000 description 2
- 244000287680 Garcinia dulcis Species 0.000 description 1
- 229910000831 Steel Inorganic materials 0.000 description 1
- 230000001133 acceleration Effects 0.000 description 1
- 230000009286 beneficial effect Effects 0.000 description 1
- 239000011230 binding agent Substances 0.000 description 1
- 230000015572 biosynthetic process Effects 0.000 description 1
- 239000007795 chemical reaction product Substances 0.000 description 1
- 238000005520 cutting process Methods 0.000 description 1
- 230000001419 dependent effect Effects 0.000 description 1
- 238000011161 development Methods 0.000 description 1
- 230000018109 developmental process Effects 0.000 description 1
- 238000006073 displacement reaction Methods 0.000 description 1
- 238000012432 intermediate storage Methods 0.000 description 1
- 230000000717 retained effect Effects 0.000 description 1
- 239000010959 steel Substances 0.000 description 1
Images



Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H31/00—Pile receivers
- B65H31/20—Pile receivers adjustable for different article sizes
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H31/00—Pile receivers
- B65H31/30—Arrangements for removing completed piles
- B65H31/3054—Arrangements for removing completed piles by moving the surface supporting the lowermost article of the pile, e.g. by using belts or rollers
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H31/00—Pile receivers
- B65H31/30—Arrangements for removing completed piles
- B65H31/3081—Arrangements for removing completed piles by acting on edge of the pile for moving it along a surface, e.g. by pushing
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H31/00—Pile receivers
- B65H31/34—Apparatus for squaring-up piled articles
- B65H31/38—Apparatus for vibrating or knocking the pile during piling
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2301/00—Handling processes for sheets or webs
- B65H2301/30—Orientation, displacement, position of the handled material
- B65H2301/34—Modifying, selecting, changing direction of displacement
- B65H2301/341—Modifying, selecting, changing direction of displacement without change of plane of displacement
- B65H2301/3411—Right angle arrangement, i.e. 90 degrees
- B65H2301/34112—Right angle arrangement, i.e. 90 degrees changing leading edge
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2301/00—Handling processes for sheets or webs
- B65H2301/40—Type of handling process
- B65H2301/44—Moving, forwarding, guiding material
- B65H2301/447—Moving, forwarding, guiding material transferring material between transport devices
- B65H2301/4473—Belts, endless moving elements on which the material is in surface contact
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2404/00—Parts for transporting or guiding the handled material
- B65H2404/10—Rollers
- B65H2404/15—Roller assembly, particular roller arrangement
- B65H2404/152—Arrangement of roller on a movable frame
- B65H2404/1523—Arrangement of roller on a movable frame moving in parallel to its axis
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2404/00—Parts for transporting or guiding the handled material
- B65H2404/10—Rollers
- B65H2404/15—Roller assembly, particular roller arrangement
- B65H2404/154—Rollers conveyor
- B65H2404/1544—Rollers conveyor on a movable frame
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2404/00—Parts for transporting or guiding the handled material
- B65H2404/20—Belts
- B65H2404/25—Driving or guiding arrangements
- B65H2404/254—Arrangement for varying the guiding or transport length
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2404/00—Parts for transporting or guiding the handled material
- B65H2404/20—Belts
- B65H2404/26—Particular arrangement of belt, or belts
- B65H2404/264—Arrangement of side-by-side belts
- B65H2404/2641—Arrangement of side-by-side belts on movable frame
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2404/00—Parts for transporting or guiding the handled material
- B65H2404/20—Belts
- B65H2404/26—Particular arrangement of belt, or belts
- B65H2404/269—Particular arrangement of belt, or belts other arrangements
- B65H2404/2693—Arrangement of belts on movable frame
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2405/00—Parts for holding the handled material
- B65H2405/10—Cassettes, holders, bins, decks, trays, supports or magazines for sheets stacked substantially horizontally
- B65H2405/11—Parts and details thereof
- B65H2405/111—Bottom
- B65H2405/1116—Bottom with means for changing geometry
- B65H2405/11164—Rear portion extensible in parallel to transport direction
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2405/00—Parts for holding the handled material
- B65H2405/10—Cassettes, holders, bins, decks, trays, supports or magazines for sheets stacked substantially horizontally
- B65H2405/11—Parts and details thereof
- B65H2405/111—Bottom
- B65H2405/1117—Bottom pivotable, e.g. around an axis perpendicular to transport direction, e.g. arranged at rear side of sheet support
- B65H2405/11171—Bottom pivotable, e.g. around an axis perpendicular to transport direction, e.g. arranged at rear side of sheet support around an axis parallel to transport direction
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2701/00—Handled material; Storage means
- B65H2701/10—Handled articles or webs
- B65H2701/18—Form of handled article or web
- B65H2701/182—Piled package
Definitions
- the invention relates to a collecting and conveying device for collecting and conveying sheet-shaped printed products according to claim 1
- printed products are manufactured with a wide variety of requirements and formats.
- printed paper is stacked, aligned, glued, stapled and / or also folded or creased.
- the invention is based on the object of lowering the operating costs for processing printed products.
- the invention relates to a collecting and conveying device for collecting and conveying sheet-shaped printed products, preferably unstapled stacks of sheet-shaped printed products, such as. B. paper, in particular flat sheets, cardboard or the like, to a downstream conveyor line and / or to a downstream device further processing the printed products, with a housing and with conveying means for feeding the printed products into the collecting and further conveying device and with further conveying means for their further conveyance .
- This collecting and further conveying device is characterized in that the further conveying direction of the further conveying means is directed transversely to the conveying direction of the feeding means for the printed products to be collected and conveyed.
- a separate floor space for a collecting and further conveying device constructed in this way is not required in a space-saving and thus cost-saving manner. It can be placed directly in the line of a collecting line, e.g. a stapling machine, integrated, if necessary placed on top of it. Instead, for example, a supply of printed products to be processed can be positioned on the production area that is freely available next to the collecting line. For example in the form of a tower shelf, possibly with a delivery unit for delivering loose sheets or flat sheets, in particular in the form of a stack of such loose sheets or flat sheets, to the collecting and further conveying device.
- the collecting and further conveying device for collecting and further conveying sheet-shaped printed products is in particular a deflection unit which changes the conveying direction of an unstapled stack of sheets by preferably 90 ° in the horizontal plane, with the orientation of the stack of sheets remaining the same.
- variable-length adjustable conveyor path for adaptation to different formats of printed products to be collected and conveyed on can be provided for the feed means.
- the conveying length and / or the transfer line from the supply conveying means to the further conveying means can be adapted to different formats and lengths of printed products to be collected and further conveyed.
- an adjustment of their distance to the further conveying means is possible, which can be implemented, for example, in the form of a so-called cross belt comprising a transport belt, as described in more detail below. The distance in turn depends, among other things, on the format of the printed products to be processed.
- the formats of the collecting and further conveying device for collecting and further conveying sheet-shaped printed products can, for example, be between credit card format and A3.
- the conveying-side end of the variable-length conveying path is designed to be adjustable in position, in particular with respect to a longitudinal axis running through the further conveying means in the further conveying direction.
- the change in length of the conveyor line can take place directly at the point of transfer and, if necessary, an adaptation to different properties of different printed products can be made possible.
- Another advantage is that the position of the inlet or takeover area of the variable-length adjustable conveyor line can remain unchanged. This means that no time-consuming and therefore costly retooling is required when changing formats in this area.
- a variable-position, preferably vibratable stop can be provided for the printed products to be collected and conveyed on, in particular to adapt to different formats of such printed products and / or to align printed products on top of one another.
- the jarring of the stop can be generated, for example, by appropriately controlled actuators, e.g. to create a stack with clean edges from the printed products to be collected and conveyed on.
- an inlet unit is provided at the beginning, which takes over the stack from the outside from the direction of the haul-off tower and conveys it to a stop that can be adjusted depending on the format.
- a transverse conveyor for example a transverse belt consisting of two parallel transport belts.
- the distance between the two transport belts can be adjusted depending on the format. In between there is a grille so that nothing falls through.
- the cross belt During the entry into the deflection unit, the cross belt must be passed over by the stack of printed products to be fed in, without the loose stack of sheets getting stuck between the transport belts of the cross belt or on the pull grate.
- a so-called bridge slide It supports the incoming loose stack so that it does not fall between the crossbelt belts on the pull grate underneath, and pulls back before the crossbelt lifts the stack out.
- the side of the cross belt that is remote from the feed rises, lifting the stack out of the way and starting to transport it in the direction of further processing (downstream).
- the transverse belt is lowered again, and a further stack can now be fed into the area of the infeed belt while it is being transported towards the downstream device, e.g. the creasing and folding unit , which was "occupied" shortly before.
- the cross belt then conveys the stack further, e.g. B. in the creasing-folding unit, the creasing must be done exactly at right angles to the inlet edge, which is controlled by the fact that the two bands of the transverse belt can run at different speeds.
- the infeed belt (which comes from the take-off tower) must reach exactly to the infeed, generally speaking to the first or front transport belt of the cross belt, but this is adjustable, the length of the infeed belt must also be adjustable. This is because the position of the start of the infeed conveyor is fixed (invariable) in relation to the housing of the collecting and further conveying device, so that the same takeover or transfer position can always be ensured from the outside in relation to a feed device to be positioned upstream.
- Such a transfer position to be docked to the takeover position of the collecting and further conveying device can be implemented, for example, in the form of the end of an inclined elevator that feeds the printed products removed from the haul-off tower and assembled into a loose, unstapled stack.
- the transport direction is preferably changed by 90 °. So that all sheets or sheets are exactly on top of each other, the stop for the stack is positioned by means of a stopper cylinder.
- the two cross belts are driven by servomotors. As a result, they can be switched from one drive direction to the opposite direction and back again in very quick succession.
- This can be used to repeatedly "push” a stack of sheets fed and deposited thereon against a stop surface that can be positioned according to the format to be conveyed, so that the individual sheets slide together to form a stack with clean edges.
- So-called stopper cylinders are provided for positioning the stop surface in accordance with the format to be conveyed. Accordingly, so-called side stops can shake the stack on its other two sides. This means that the stack of loose, unstapled printed products to be fed in and on can be jogged together from the front and back as well as from the left and right.
- two drives in particular servo drives, are provided for the further conveying means, which drive the conveyor belts of the further conveying device on which the further conveying devices Printed products are conveyed further, each drive separately from one another in the further conveying direction.
- the further conveying means act on the printed products to be further conveyed in their left and right edge areas, in particular by means of conveyor rollers and / or conveyor belts, preferably from the underside of the printed products and in particular by means of cams provided on the conveyor belts Support of the stack, viewed in the conveying direction, from the rear.
- cams can protrude outward from the conveying surface of the respective conveyor belt, that is to say in the case of a circumferential belt upwards on the upper side and downward on the underside, in order to each form a so-called driver for the stack of sheets to be conveyed.
- the two drives of the further conveying means for aligning the printed products to be conveyed further can be designed to be controllable at least temporarily at different speeds and / or with different conveying directions.
- the stacks of printed products to be conveyed on can be delivered to a central conveyor line of a stapling device, e.g. to prepare a folding process preceding a stapling process, in particular a so-called creasing process. For this it is very important that the stacks are precisely aligned and fed with clean edges.
- the distance between the conveyor rollers and / or conveyor belts can be adjustable for setting the conveying width for the printed products to be conveyed on.
- so-called side stops can also be adjusted to adjust the conveyor width.
- the distance between the transverse belts should be able to follow this adjustment within a certain, relatively large framework in order, on the one hand, to guarantee the effectiveness of the alignment of the front edge over the two transport belts and, on the other hand, to avoid a stack jamming in the side stops.
- a support unit for the printed products to be collected and further conveyed can be arranged between the conveyor rollers and / or the conveyor belts, in particular a support unit that is preferably automatically adjustable in width in relation to the further conveying direction.
- the sides of the support unit facing the conveyor rollers and / or conveyor belts are preferably connected to them, so that when the distance is adjusted, the width of the support unit is also adjusted at the same time.
- the support unit can be designed as a support grille, in particular as a variable-width adjustable element, e.g. in the form of several elongated, flat, in particular upright or perpendicular elements, arranged side by side and connected at changing distances, comparable for example to steel rulers.
- the connections between the individual elements can, for example, alternate between the center and the outside. In this way, a good "accordion effect" can be achieved in terms of width, while at the same time providing high stability for supporting the printed products to be conveyed further and also low resistance in the further conveying direction.
- the support unit can be variably adjustable in position, preferably adjustable in height in the further conveying direction, in particular tiltable, preferably together with the conveyor rollers and / or conveyor belts.
- the entire cross belt, including the vibrator can be rotatably mounted around the drive shaft and can raise its upstream end so far that it protrudes beyond the infeed belt and thus lifts the stack of printed products to be fed and further conveyed that has come to a standstill on it, so that the cross transport can be initiated without the pile of loose sheets getting stuck on the infeed conveyor.
- the second (subsequent) stack slides on the conveying means for feeding the printed products into the collecting and further conveying device (the infeed) longitudinally above the first (previous) stack on the further conveying means (the transverse belt).
- the feed means (the infeed lengthways) are extremely narrow and cannot be adjusted in width.
- the stack entering from the front is only moved to its, in relation to the main conveying direction, which corresponds to the onward conveying direction of the Collecting and further conveying device matches, held upstream side in the inlet lengthways.
- the entire cross belt can tilt, including the jogger and stopper cylinder and the pull grate (it rotates a few degrees around the downstream drive shaft), but only for a short time so that the stack does not get stuck on the infeed belt.
- it lies horizontally in the rest position and at the level below the (always horizontal) infeed conveyor.
- the axis of the downstream (driven) deflection roller stops, and the upstream deflection roller (still behind the cross belt) is raised so far that it is above the level of the infeed conveyor and thus lifts the stack on the infeed conveyor.
- the upstream side of the transverse belt quickly lowers again as soon as the infeed belt is free.
- the second (incoming) stack is higher than the first (running out across it).
- the first stack runs on the infeed belt (transverse to the main conveying direction of the saddle stitcher) up to the rear stop, is then lifted by the cross belt (more precisely, from its upstream side), then the cross belt begins a movement downstream to the stopper cylinders, that is, to the vibrating station (the stack now moves diagonally downwards), and as soon as the upstream edge of the stack now lying on the transverse belt has left the infeed belt, the transverse belt is lowered again. Then the first stack (on the transverse belt after it has been lowered) is lower than the second one that now follows on the infeed belt, the downstream edge of which can slide over the first (previous one).
- leading edge of a stack can advantageously be aligned on the transverse belt with two servomotors.
- the collecting and further conveying device for collecting and further conveying sheet-shaped printed products it can be arranged in a height-adjustable manner in the housing, e.g. B. to make room for another desired unit to be arranged at this point for processing and / or conveying printed products.
- a possible structure for such a repositioning can be, for example, a spindle drive.
- spindle drives can be adjusted comparatively quickly and precisely, e.g. by means of a servo drive, and otherwise do not require any energy to reliably hold the set position. They can also take heavy loads.
- Such a unit for processing and / or conveying printed products can be, for example, a pass-through device for passing through and outputting printed products.
- printed products can also be fed from further locations arranged in a straight line upstream of the housing to the locations arranged downstream of the housing of the collecting and further conveying device for collecting and further conveying sheet-shaped printed products.
- This pass-through device can also be arranged in the housing for this purpose and can be positioned so that it outputs printed products to be passed through preferably to the same output point as the collecting and further conveying device for collecting and further conveying sheet-shaped printed products.
- the pass-through device for the pass-through and output of printed products can also be arranged in a height-adjustable manner in the housing.
- a spindle drive Preferably also by means of a spindle drive.
- that unit i.e. the collecting and further conveying device for collecting and further conveying sheet-shaped printed products or the transfer device, can be positioned at the position in the housing that is intended for the output of the relevant printed products.
- the collecting and further conveying device for collecting and further conveying sheet-shaped printed products or deflecting unit must also be fed.
- a collecting chain for example a folding machine (for individual folded sheets or single sheets) and transversely to the collecting direction, for example a haul-off tower for loose stacks or single sheets can be connected.
- sheets, folded sheets or stacks of sheets can be fed in by means of the deflecting unit which can be integrated into the plane of the collective flow and removed from it again - with unchanged sheet orientation.
- the deflection unit thus enables cross-feeding of printed products, e.g. B. from a take-off tower, because this is designed to feed transversely, so from the side to the chain transport direction, sheet stacks in the further processing machine. And for this, the transport direction of the sheets and / or stacks must be deflected, but not their alignment.
- the deflecting unit would be in the way of this upstream device, in order to transfer printed products on the direct path downstream, for example to a arranged there device, such as a creasing-folding unit to be able to promote. Therefore, the above-mentioned structures are provided for such repositioning, such as raising or lowering, for example spindle drives.
- a transfer table to be positioned by the upstream device, such as a folding machine, a Folded sheet or from a roll cutter or from a large format feeder to transfer a single sheet to the creasing-folding unit. If printed products from the tower are then to be processed again, the repositioning of the collecting and further conveying device just described for collecting and further conveying sheet-shaped printed products or deflecting device and, for example, transfer table is carried out in reverse order.
- both the 90 ° deflection unit and the transfer table arranged underneath can be arranged in an upper frame (stage) of the housing, which can be adjusted in height relative to a base frame by means of four spindle drives, so that either the deflection unit or the transfer table is on the height of the downstream part of the paper converting machine (preferably a crease-crease unit).
- the 90 ° deflection unit and the transfer table can preferably move up and down at the same time. This means that only one adjustment process is necessary.
- the lower position is selected for the deflection unit and the upper position for the transfer table, but it could also work the other way around.
- the transfer table is much flatter, so it is at the bottom. But because the transfer table is installed very flat (i.e. cramped) and because in practice you have to have access to it, e.g. because you have to clear a paper jam, the deflection unit above is preferably installed in an upper platform, i.e. in a frame opposite the one the stage can be raised again. Then the transfer table gets air above it and the operator has access to it.
- the collecting and further conveying device for collecting and further conveying sheet-shaped printed products is designed to be height-adjustable in relation to the transfer device for transferring and dispensing printed products in the housing and / or that the transfer device for transferring and dispensing printed products is opposite the collecting and further conveying device for collecting and further conveying sheet-shaped printed products in the housing is designed to be height-adjustable.
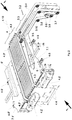
- the Figure 1 a collecting and conveying device 1 for collecting and conveying sheet-shaped printed products 5.
- the printed products are preferably in the form of unstapled stacks of sheet-shaped printed products, such as. B. paper, especially flat sheets, cardboard or the like. These are conveyed to a downstream conveyor line and / or to a device which processes the printed products further downstream.
- These unstapled stacks of sheet-shaped printed products can originate, for example, from an upstream intermediate store and be composed of, in particular, separately stored, different individual sheets.
- This Intermediate storage can be designed, for example, in a so-called tower (tower storage) with a large number of individual, preferably one above the other, partial storage (compartments).
- Loose sheets to be joined together to form a booklet or brochure can be temporarily stored therein, a set of sheets to be joined can be removed per machine cycle, combined into a stack and fed to the collecting and further conveying device 1.
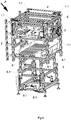
- the collecting and further conveying device 1 is in a housing 2 (see Fig. Fig. 6 ) and has feed means 3 for feeding the printed products 5 into the collecting and further conveying device 1 and further conveying means 4 for their further conveyance.
- the further conveying direction 4.1 of the further conveying means 4 is directed transversely to the conveying direction 3.1 of the feeding means 3 for the printed products 5 to be collected and conveyed.
- variable length adjustable conveying path 3.2 is provided for adapting to different formats of printed products 5 to be collected and conveyed further (e.g. from credit card size to A3).
- the length variability of the conveyor line 3.2 can be achieved by one or more, e.g. B. two deflected conveyor belts 3.4 are effected, the distance between two deflection rollers 3.5, 3.6 at the opposite ends of the conveyor line 3.2 is variable, in that at least the deflection roller 3.5 closer to the further conveying means 4 is displaceable.
- a telescopic holder can be provided between the two end pulleys 3.5, 3.6.
- the roller 3.5 must give way to the belt 4.3 closely (cross belt becomes wider) or follow (cross belt becomes narrower), i.e. it must be adjustable.
- the deflection rollers 3.7, 3.8, 3.9, 3.10 of which at least one is also arranged to be adjustable.
- the roles 3.6, 3.8, 3.9 and 3.10 preferably remain fixed.
- the deflection rollers 3.5 and 3.6 form two end-side deflection rollers.
- the two pulleys 3.7 and 3.9 which are each located in a loop of the conveyor belt 3.4, are able to achieve length compensation for the corresponding conveyor belt 3.4 when the conveyor line 3.2 is adjusted by vertical adjustment.
- the length compensation can also take place by horizontal displacement of a deflection roller in a corresponding tape loop.
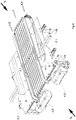
- the conveyor-side end 3.3 of the variable-length conveyor section 3.2 (see Sect. Figure 2 ) is designed to be position-adjustable, in particular with respect to a longitudinal axis 4.10 running through the further conveying means in the further conveying direction 4.1.
- conveyor rollers and / or conveyor belts 4.3; 4.3 ' for the further conveyance of the printed products 5 to be further conveyed, conveyor rollers and / or conveyor belts 4.3; 4.3 'for the further conveying means 4 on the printed products 5, in the illustrated embodiment from the underside of the printed products 5.
- additional cams are provided on the conveyor belts, which can act from behind to support the stack of paper. Such cams are in the figures on the downstream side of the conveyor belts 4.3; 4.3 ', protruding from the respective band.
- the distance 4.4 between the conveyor rollers and / or conveyor belts 4.3; 4.3 ' is adjustable for setting the conveyor width for the printed products 5 to be collected and further conveyed, for example by means of the in Figure 3 visible drive spindle 4.5 and supported and guided by two non-visible linear axes to the left and right of the drive spindle 4.5.
- the small rails 4.6 in Figure 3 serve to support the support plates 7.1.
- a support unit 7 is arranged for the printed products 5 to be collected and conveyed on.
- This support unit 7 can, in relation to the onward conveying direction 4.1, be adjustable in its width, as symbolized by the double arrow.
- the support unit 7 is designed as a support draw grid, in particular as a support draw grid that is adjustable in width.
- the support unit 7, that is to say the drawn grid 7, is fastened with one side to the housing of the belt 4.3 and with the other side to the housing of the belt 4.3 '.
- the support unit 7 that is to say the drawn grid 7, is fastened with one side to the housing of the belt 4.3 and with the other side to the housing of the belt 4.3 '.
- the entire transverse belt 4 including the vibrator is rotatably mounted around the front, downstream drive shaft and can raise its upstream end so far that it protrudes beyond the infeed belt 3 and thus lifts the stack that has come to rest on it, so that the transverse transport (in the main transport direction 4.10) is initiated without the stack of loose sheets getting stuck on the infeed belt 3.
- Figure 1 is the cross belt raised, in Figure 2 it is lowered.
- the collecting and further conveying device 1 for collecting and further conveying sheet-shaped printed products 5 in the housing 2 is arranged in a height-adjustable manner.
- Spindle drives 1.1 are used for this in this version.
- a pass-through device 8 for the pass-through and output of printed products to the same output point as the collecting and further conveying device 1 for collecting and further conveying sheet-shaped printed products is arranged in the housing 2.
- This pass-through device 8 for the pass-through and output of printed products 5 is also arranged in the housing 2 in a height-adjustable manner.
- Spindle drives 8.1 can also be provided for this purpose.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Separation, Sorting, Adjustment, Or Bending Of Sheets To Be Conveyed (AREA)
Abstract
Die Erfindung betrifft eine Sammel- und Weiterfördervorrichtung (1) zum Sammeln und Weiterfördern von blattförmigen Druckereiprodukten (5), vorzugsweise ungehefteten Stapeln aus blattförmigen Druckereiprodukten, wie z. B. Papier, insbesondere Planobogen, Karton oder dergleichen, zu einer stromabwärtigen Förderstrecke und/oder zu einer stromabwärtig die Druckereiprodukte weiter bearbeitenden Vorrichtung, mit einem Gehäuse und Zufördermitteln (3) für die Zufuhr der Druckereiprodukte (5) in die Sammel- und Weiterfördervorrichtung und Weiterfördermitteln (4) für deren Weiterförderung. Diese zeichnet sich dadurch aus, dass die Weiterförderrichtung (4.1) der Weiterfördermittel (4) quer zur Förderrichtung (3.1) der Zufördermittel (3) für die zu sammelnden und zu fördernden Druckereiprodukte (5) gerichtet ist.
Description
- Die Erfindung betrifft eine Sammel- und Fördervorrichtung zum Sammeln und Fördern von blattförmigen Druckereiprodukten nach Anspruch 1
- In Druckweiterverarbeitungsbetrieben und Verlagen werden Druckereiprodukte mit unterschiedlichsten Anforderungen und Formaten hergestellt. Dabei wird bedrucktes Papier unter anderem gestapelt, ausgerichtet, geklebt, geheftet und/oder auch gefaltet bzw. gefalzt.
- Insbesondere durch die fortschreitende Digitalisierung werden häufig auch verhältnismäßig kleine Lose verarbeitet. Dadurch bedingt steigen die Anzahl der zwischen den einzelnen Losen erforderlichen Umrüstungen der Maschinen zu deren Einstellung auf das nächste Format und die damit erforderlichen Umrüstzeiten von oft größer 30 Minuten verhältnismäßig stark an. Zusätzlich fallen die ständig steigenden Kosten für die zur Aufstellung der erforderlichen Vorrichtungen zur Verarbeitung von Druckereiprodukten benötigte Grundfläche immer mehr ins Gewicht.
- Der Erfindung liegt die Aufgabe zugrunde, die Betriebskosten für die Verarbeitung von Druckereiprodukten zu senken.
- Die Lösung der Aufgabe erfolgt ausgehend von einer Vorrichtung gemäß dem Oberbegriff des Anspruchs 1 durch dessen kennzeichnende Merkmale. In den abhängigen Ansprüchen sind zweckmäßige und vorteilhafte Weiterbildungen angegeben.
- Dementsprechend betrifft die Erfindung eine Sammel- und Weiterfördervorrichtung zum Sammeln und Weiterfördern von blattförmigen Druckereiprodukten, vorzugsweise ungehefteten Stapeln aus blattförmigen Druckereiprodukten, wie z. B. Papier, insbesondere Planobogen, Karton oder dergleichen, zu einer stromabwärtigen Förderstrecke und/oder zu einer stromabwärtig die Druckereiprodukte weiter bearbeitenden Vorrichtung, mit einem Gehäuse und mit Zufördermitteln für die Zufuhr der Druckereiprodukte in die Sammel- und Weiterfördervorrichtung und mit Weiterfördermitteln für deren Weiterförderung. Diese Sammel- und Weiterfördervorrichtung zeichnet sich dadurch aus, dass die Weiterförderrichtung der Weiterfördermittel quer zur Förderrichtung der Zufördermittel für die zu sammelnden und zu fördernden Druckereiprodukte gerichtet ist.
- Eine separate Stellfläche für eine derart aufgebaute Sammel- und Weiterfördervorrichtung ist in platz- und damit kostensparender Weise nicht erforderlich. Sie kann direkt in die Linie einer Sammelstrecke, z.B. einer Heftmaschine, integriert werden, ggf. auf dieser aufgesetzt. Auf der dadurch frei verfügbaren Fertigungsfläche neben der Sammellinie kann anstelle dessen z.B. ein Vorrat an zu verarbeitenden Druckereiprodukten positioniert werden. Beispielsweise in der Form eines Turmregals, ggf. mit einer Abgabeeinheit zur Abgabe loser Blätter oder Planobogen, insbesondere in der Form eines Stapels solcher losen Blätter oder Planobogen, an die Sammel- und Weiterfördervorrichtung.
- Weitere Vorteile einer derartigen Sammel- und Weiterfördervorrichtung zum Sammeln und Weiterfördern von blattförmigen Druckereiprodukten sind eine damit mögliche kompaktere Anordnung und Integration in eine Fertigungslinie und damit einhergehend kürzere Wege für das Bedienpersonal zwischen den einzelnen Vorrichtungen zur Herstellung von Druckereiprodukten und damit eine, summarisch massiv mögliche Reduzierung der jeweils anteiligen Arbeitskosten durch reduzierten Weg- und damit Zeitaufwand.
- Denn der Anteil der Arbeitskosten am Klammerpreis bzw. am fertigen Druckereiprodukt ist etwa 10 mal so hoch wie der Anteil der Amortisationskosten. Konstruktive Maßnahmen, welche die Arbeitskosten senken, wirken sich deshalb vergleichsweise stark aus, ebenso wie die Verringerung der benötigten Grundfläche für die Verarbeitungsmaschine oder, besser, der Kette von Maschinen bzw. Vorrichtungen zur Herstellung von Druckereiprodukten. Daher nochmals aufgelistet die Vorteile einer solchen Sammel- und Weiterfördervorrichtung:
- platzsparend durch Integration mehrerer Verarbeitungsmöglichkeiten von Druckereiprodukten in eine Linie,
- platzsparend durch Übereinander-Anordnung verschiedener Verarbeitungswege,
- zeitsparend beim Einlernen durch einheitliches Bedienkonzept von vorn bis hinten,
- zeitsparend durch automatische Umrüstung (FormatUmstellung) durch Stellmotoren überall,
- vielfältig durch Ausbau der Linie mit zahlreichen unterschiedlichen Verarbeitungs-Optionen.
- Bei der Sammel- und Weiterfördervorrichtung zum Sammeln und Weiterfördern von blattförmigen Druckereiprodukten handelt es sich insbesondere um eine Umlenkeinheit, welche die Förderrichtung eines ungehefteten Bogenstapels um vorzugsweise 90° in der waagerechten Ebene ändert, wobei die Ausrichtung der Bogenstapel gleich bleibt.
- Dies ermöglicht einen alternativen Nebenstrom, von z.B. einem sogenannten Abzugsturm (mehrere Kassetten mit zu verarbeitenden Druckereiprodukten übereinander angeordnet) kommend, um quer zu einer Haupttransportrichtung einer Druckerzeugnis-Verarbeitungsanlage (z.B. eines Sammelhefters oder Klebebinders mit Digifinisher-Erweiterung) platzsparend einzuschleusen. Denn dies ist eine vorteilhafte Anordnung, damit der Bediener kurze Wege hat.
- Hierbei ist es ggf. erforderlich, Länge und Breite der zur Erstellung eines Druckereiproduktes, z.B. einer Broschüre, der Zufuhr- und Umlenkfördermittel auf die zuzufördernden Bogenstapel einzustellen, um die korrekte Führung und den Zusammenhalt des ungehefteten Bogenstapels sicherzustellen. Dieser Stapel darf nicht auseinanderrutschen und muss exakt mittig und gerade ausgerichtet in die nachgeschaltete Vorrichtung, z.B. eine Rill-Falz-Einheit, übergeben werden. Weitere Details zur Sammel- und Weiterfördervorrichtung im Allgemeinen und im Speziellen hierzu werden weiter nachfolgend noch näher beschrieben.
- Gemäß einer bevorzugten Ausführungsform kann für die Zufördermittel eine längenvariabel verstellbare Förderstrecke zur Anpassung an verschiedene Formate von zu sammelnden und weiterzufördernden Druckereiprodukten vorgesehen sein.
- Damit können die Förderlänge und/oder die Übergabelinie von den Zufuhrfördermitteln an die Weiterfördermittel an unterschiedliche Formate und Längen von zu sammelnden und weiterzufördernden Druckereiprodukten angepasst werden. Zudem ist dadurch eine Anpassung ihres Abstandes zu den Weiterfördermitteln möglich, welche z.B. in der Form eines Transportriemen umfassenden, sogenannten Querbands realisiert sein können, wie nachfolgend noch näher beschrieben. Der Abstand wiederum ist unter anderem abhängig vom Format der zu verarbeitenden Druckereiprodukte.
- Die Formate der Sammel- und Weiterfördervorrichtung zum Sammeln und Weiterfördern von blattförmigen Druckereiprodukten können beispielsweise zwischen Scheckkartenformat und A3 liegen.
- Besonders bevorzugt ist dabei das förderseitige Ende der längenvariabel verstellbaren Förderstrecke positionsverstellbar ausgebildet, insbesondere gegenüber einer durch die Weiterfördermittel in Weiterförderrichtung verlaufenden Längsachse.
- Dadurch kann die Längenveränderung der Förderstrecke direkt am Ort der Übergabe erfolgen und ggf. eine Anpassung an unterschiedliche Eigenschaften verschiedener Druckereiprodukte ermöglicht werden.
- Ein weiterer Vorteil liegt darin, dass die Position des Zulauf- oder Übernahmebereichs der längenvariabel verstellbaren Förderstrecke unverändert bleiben kann. D.h., es ist keine zeit- und damit kostentreibende Umrüstung bei einem Formatwechsel in diesem Bereich erforderlich.
- Gemäß einer weiter vorteilhaften Ausführungsform kann ein positionsvariabel verstellbarer, vorzugsweise rüttelbar ausgebildeter Anschlag für die zu sammelnden und weiterzufördernden Druckereiprodukte vorgesehen sein, insbesondere zur Anpassung an verschiedene Formate solcher Druckereiprodukte und/oder zur Ausrichtung übereinanderliegender Druckereiprodukte zueinander.
- Das Rütteln des Anschlags kann z.B. durch entsprechend angesteuerte Stellantriebe erzeugt werden, z.B. zur Ausbildung eines Stapels mit sauberen Kanten aus den zu sammelnden und weiterzufördernden Druckereiprodukten.
- Mit anderen Worten beschrieben, geht es darum, dem Stapel von losen Blättern auf seinem Förderweg eine Richtungsumkehr zu geben. Hierfür wird in der Sammel- und Weiterfördervorrichtung bzw. Umlenkeinheit, welche die Förderrichtung des ungehefteten Bogenstapels um vorzugsweise 90° in der waagerechten Ebene ändert, wobei die Ausrichtung der Bogenstapel gleich bleibt, am Anfang eine Einlauf-Einheit vorgesehen, die den Stapel von außen aus Richtung des Abzugsturms übernimmt und bis an einen formatabhängig einstellbaren Anschlag fördert. Danach übernimmt den weiteren Transport des Stapels, diesmal quer zur Einlaufrichtung und damit nun parallel zur Sammelrichtung, vorzugsweise einer Sammelkette, ein Querfördermittel, z.B. ein aus zwei parallelen Transportriemen bestehendes Querband.
- Der Abstand der beiden Transportriemen kann formatabhängig eingestellt werden. Dazwischen befindet sich ein Ziehgitter, damit nichts durchfällt.
- Das Querband muss während des Einlaufs in die Umlenkeinheit vom zuzuführenden Stapel an Druckereiprodukten überfahren werden, ohne dass der lose Blattstapel zwischen den Transportriemen des Querbands oder am Ziehgitter hängenbleibt. Dafür gibt es eine Hilfsvorrichtung, einen sogenannten Brückenschlitten. Er stützt den einlaufenden losen Stapel ab, damit er nicht zwischen die Querband-Riemen auf das Ziehgitter darunter fällt, und zieht sich zurück, bevor das Querband den Stapel aushebt.
- Um den Stapel sicher vom Einlaufband abzuheben, erhebt sich die zufuhrferne Seite des Querbands und hebt den Stapel dadurch aus, und beginnt, ihn in Richtung Weiterverarbeitung (stromabwärts) zu transportieren. Sobald die letzte Kante des losen Stapels das Einlaufband verlassen hat, senkt sich das Querband wieder ab, und noch während des Quertransports in Richtung der stromabwärtigen Vorrichtung, z.B. der Rill-Falz-Einheit, kann nun ein weiterer Stapel in den Bereich des Einlaufbands zugeführt werden, der kurz vorher noch "besetzt" war.
- Das Querband befördert den Stapel dann weiter, z. B. in die Rill-Falz-Einheit, wobei die Rillung genau rechtwinklig zur Einlaufkante erfolgen muss, was dadurch gesteuert wird, dass die beiden Bänder des Querbands unterschiedlich schnell laufen können.
- Damit kann Rillfehlern aktiv gegensteuert werden. Dazu ist es vorteilhaft, wenn die beiden Transportriemen des Querbands einen möglichst großen Abstand haben, weshalb ihr Abstand verstellbar ist. Dadurch können unterschiedliche Formate verarbeitet werden, insbesondere auch kleine Formate, bis hin zu Scheckkartenformaten.
- Und weil das Einlaufband (das vom Abzugsturm kommt) genau bis an den einlaufnahen, allgemein gesprochen bis zum ersten oder vorderen Transportriemen des Querbands reichen muss, dieses aber verstellbar ist, muss auch die Länge des Einlaufbands verstellt werden können. Denn die Position des Anfangs des Einlaufbands ist fest (invariabel) in Bezug auf das Gehäuse der Sammel- und Weiterfördervorrichtung, damit von außen her immer die gleiche Übernahme- bzw. Übergabeposition gegenüber einer stromaufwärtig zu positionierenden Zuführvorrichtung sichergestellt werden kann.
- Eine solche, an die Übernahmeposition der Sammel- und Weiterfördervorrichtung anzudockende Übergabeposition kann z.B. in der Form des Endes eines Schrägaufzugs realisiert sein, der die aus dem Abzugsturm entnommenen und zu einem losen, ungehefteten Stapel zusammengefügten Druckereiprodukte zuführt.
- Um die bei der Zufuhr (beim Einlauf), bezogen auf die Hauptstromförderrichtung, stromabwärts weisende und beim anschließenden Quertransport dann vordere Kante des Stapels -die Ausrichtung des losen, ungehefteten Stapels bleibt dabei unverändert, nur die Transportrichtung wird um vorzugsweise 90° geändert- zusammenzustoßen, damit alle Blätter oder Bogen genau übereinander liegen, wird der Anschlag für den Stapel mittels Stopperzylinder positioniert.
- Die beiden Querbänder werden mit Servomotoren angetrieben. Dadurch können sie in sehr rascher Folge von einer Antriebsrichtung in die entgegengesetzt Richtung und auch wieder zurück umgeschaltet werden. Dies kann dazu genutzt werden, einen darauf zugeführten und abgelegten Blattstapel ggf. wiederholt gegen eine, entsprechend des zu fördernden Formats positionierbare Anschlagsfläche "aufzustoßen", so dass die einzelnen Blätter zu einem Stapel mit sauberen Kanten zusammenrutschen. Zur Positionierung der Anschlagsfläche entsprechend des zu fördernden Formats sind sogenannte Stopperzylinder vorgesehen. Entsprechend können sogenannte Seitenanschläge ein Rütteln des Stapels an dessen beiden anderen Seiten übernehmen. D.h., der zu- und weiterzufördernde Stapel loser, ungehefteter Druckereiprodukte kann sowohl von vorne und von hinten als auch von links und rechts zusammengerüttelt werden.
- Im Weiteren ist es besonders bevorzugt, wenn für die Weiterfördermittel zwei Antriebe, insbesondere Servoantriebe vorgesehen sind, die die Transportriemen der Weiterfördervorrichtung, auf denen die weiterzufördernden Druckereiprodukte weitergefördert werden, jeweils separat voneinander in Weiterförderrichtung antreiben.
- Damit kann auf jede der beiden Transportseiten der weiterzufördernden Druckereiprodukte einzeln eingewirkt werden.
- Vorteilhafter Weise wirken die Weiterfördermittel, in Weiterförderrichtung betrachtet, auf die weiterzufördernden Druckereiprodukte jeweils in deren linken und rechten Randbereich auf sie ein, insbesondere mittels Förderrollen und/oder Förderbändern, vorzugsweise von der Unterseite der Druckereiprodukte her und insbesondere mittels an den Förderbändern vorgesehenen Nocken, zur Stützung des Stapels, in Förderrichtung betrachtet, von hinten her. Diese Nocken können von der Förderfläche des jeweiligen Förderbandes nach außen abstehen, also bei einem rund umlaufenden Band an der Oberseite nach oben und an der Unterseite nach unten, um jeweils einen sogenannten Mitnehmer für den zu fördernden Bogenstapel auszubilden.
- Insbesondere können die beiden Antriebe der Weiterfördermittel zur Ausrichtung der damit weiterzufördernden Druckereiprodukte zumindest temporär mit unterschiedlichen Geschwindigkeiten und/oder mit unterschiedlichen Förderrichtungen ansteuerbar ausgebildet sein.
- Damit ist eine Ausrichtung der ungehefteten Bogenstapel auf kürzester Strecke und in kürzester Zeit, z.B. in Millisekunden, möglich, insbesondere aufgrund hoher Wirksamkeit und Genauigkeit durch die große Hebelwirkung der Antriebe auf die Bogenstapel an deren äußeren Bereichen.
- Die Ausbildung eines Stapels mit sauberen Kanten aus den zu sammelnden und weiterzufördernden Druckereiprodukten wirkt sich massiv auf die Qualität der Endprodukte aus. Dies ist um so wichtiger, wenn kein abschließender Zuschnitt der Seiten der fertigen Druckereiprodukte vorgesehen ist.
- Beispielsweise können die Stapel weiterzufördender Druckereiprodukte auf eine zentrale Förderstrecke einer Heftvorrichtung abgegeben werden, z.B. zur Vorbereitung eines einem Heftvorgang vorangehenden Falzvorgangs, insbesondere eines sogenannten Rill-Falzvorgangs. Dafür ist es ganz entscheidend, dass die Stapel exakt ausgerichtet und mit sauberen Kanten zugeführt werden.
- Zur Anpassung der Weiterfördervorrichtung an verschiedene Formate zu sammelnder und weiterzufördernder Druckereiprodukte kann in einer weiter vorteilhaften Ausführung der Abstand zwischen den Förderrollen und/oder Förderbändern zur Einstellung der Förderbreite für die weiterzufördernden Druckereiprodukte verstellbar sein.
- In einer insbesonders bevorzugten Ausführungsform können zur Einstellung der Förderbreite auch sogenannte Seitenanschläge verstellt werden. Dieser Verstellung sollte der Abstand der Querbänder in einem gewissen, relativ großen Rahmen folgen können, um zum einen die Wirksamkeit der Ausrichtung der Vorderkante über die beiden Transportriemen zu garantieren und zum anderen zu vermeiden, dass ein Stapel sich in den Seitenanschlägen verkantet.
- Zur Abstützung der zu sammelnden und weiterzufördernden Druckereiprodukte kann gemäß einer weiteren Ausführungsform zwischen den Förderrollen und/oder den Förderbändern eine Auflageeinheit für die zu sammelnden und weiterzufördernden Druckereiprodukte angeordnet sein, insbesondere eine, bezogen auf die Weiterförderrichtung, in ihrer Breite vorzugsweise automatisch verstellbare Auflageeinheit.
- Dies erleichtert die Anpassung/Umrüstung der Weiterfördervorrichtung an verschiedene Formate von zu sammelnden und zu fördernden Druckereiprodukten, insbesondere deren automatisierte Umrüstung.
- Vorzugsweise sind die zu den Förderrollen und/oder Förderbändern weisenden Seiten der Auflageeinheit mit diesen verbunden, so dass bei deren Abstandsverstellung zugleich auch die Breite der Auflageeinheit mitverstellt wird.
- Hierzu kann die Auflageeinheit als Auflage-Ziehgitter ausgebildet sein, insbesondere als breitenvariabel verstellbares, z.B. in der Form mehrerer aufgekantet nebeneinander angeordneter und in wechselnden Abständen miteinander verbundener, länglich flacher, insbesondere aufrecht bzw. senkrecht stehender Elemente, vergleichbar beispielsweise mit Stahllinealen. Die Verbindungen zwischen den einzelnen Elementen kann z.B. wechseln zwischen mittig und außen. Damit ist in der Breite eine gute "Zieharmonikawirkung" erzielbar, bei gleichzeitig hoher Stabilität zur Abstützung der weiterzufördernden Druckereiprodukte und auch geringem Widerstand in Weiterförderrichtung.
- Gemäß einer weiter bevorzugten Ausführungsform kann die Auflageeinheit positionsvariabel verstellbar, vorzugsweise in Weiterförderrichtung höhenverstellbar, insbesondere verkippbar ausgebildet sein, vorzugsweise zusammen mit den Förderrollen und/oder Förderbändern. Insbesondere bevorzugt kann das gesamte Querband einschließlich der Rüttler drehbar um die Antriebswelle gelagert sein und kann ihr stromaufwärtiges Ende so weit anheben, dass es das Einlaufband überragt und damit den darauf zur Ruhe gekommenen Stapel der zuzuführenden und weiterzufördernden Druckereiprodukte aushebt, damit der Quertransport eingeleitet werden kann, ohne dass der Stapel loser Blätter am Einlaufband hängenbleibt.
- Dadurch kann eine gleichzeitige Verarbeitung zweier nacheinander zu sammelnder und weiterzufördernder Druckereiprodukte ermöglicht werden. Dies durch Abstützung des zweiten (nachfolgenden) Druckereiproduktes in gegenüber dem Ersten erhöhter Position, so dass das Erstere ohne Einwirkung des Letzteren, insbesondere auf dessen Ausrichtung und Stapelform der lose und ungeheftet aufeinander liegenden Blätter oder Bogen, weiter- und damit aus der Sammel- und Weiterfördervorrichtung abtransportiert werden kann.
- Der zweite (nachfolgende) Stapel gleitet auf den Zufördermitteln für die Zufuhr der Druckereiprodukte in die Sammel- und Weiterfördervorrichtung (dem Einlauf) längs über dem ersten (vorhergehenden) Stapel auf den Weiterfördermitteln (dem Querband). Die Zufördermittel (der Einlauf längs) sind dabei extrem schmal und in der Breite nicht verstellbar. Der von vorn einlaufende Stapel wird nur an seiner, in Bezug auf die Hauptförderrichtung, die mit der Weiterförderrichtung der Sammel- und Weiterfördervorrichtung übereinstimmt, stromaufwärtigen Seite im Einlauf längs festgehalten.
- Die dieser gegenüberliegende Seite mit einer sehr großen freien Fläche überdeckt einen großen Teil des (relativ kurzen) Querbands. Aus diesem Grund ist es günstig, dass die Querbewegung zügig in die untere Etage verlegt wird, damit der Einlauf (von vorn) aus dem Abzugsturm genug Zeit hat, denn der braucht im Falle des Maximal-Formats entsprechend lange.
- Dazu kann das gesamte Querband verkippen, einschließlich Rüttler und Stopperzylinder und Ziehgitter (es dreht sich dabei um wenige Grad um die stromabwärtige Antriebswelle), aber nur kurz zum Ausheben, damit der Stapel nicht am Einlaufband hängenbleibt. Dafür liegt es in der Ruhelage waagerecht und im Niveau unterhalb dem (immer waagerechten) Einlaufband. Zum Ausheben bleibt die Achse der stromabwärtigen (angetriebenen) Umlenkrolle stehen, und die stromaufwärtige Umlenkrolle (noch hinter dem Querband) hebt sich so weit, dass sie über der Ebene des Einlaufbands steht und damit den auf dem Einlaufband liegenden Stapel hochhebt.
- Zum Weitertransport stromabwärts senkt sich die stromaufwärtige Seite des Querbands schnell wieder ab, sobald das Einlaufband frei ist. Dadurch liegt der zweite (einlaufende) Stapel höher als der erste (quer dazu auslaufende).
- Dies kommt somit insbesondere bei vergleichsweise großen Abmessungen der zu sammelnden und weiterzufördernden Druckereiprodukte zum Tragen, z. B. größer als A5-Format, und erhöht massiv die Verarbeitungsgeschwindigkeit der Sammel- und Weiterfördervorrichtung, da während der Weiterförderung der Ersteren, ggf. bereits während der Ausrichtung eines Stapels auf den Förderrollen und/oder den Förderbändern, bereits Zweitere in die Sammel- und Weiterfördervorrichtung zugeführt und gesammelt werden können.
- Um zu verhindern, dass bei starker Beschleunigung der Transportbänder die Blätter des Stapels auf den Transportbändern verrutschen können, sind an den Transportbändern zusätzlich Nocken vorgesehen, die von hinten stützend auf den Papierstapel einwirken können, um den Quertransport zu stabilisieren.
- Mit anderen Worten läuft der erste Stapel auf dem Einlaufband (quer zur Hauptförderrichtung des Sammelhefters) ein, bis zum hinteren Anschlag, wird dann vom Querband (genauer, von dessen stromaufwärtiger Seite) ausgehoben, dann beginnt das Querband eine Bewegung stromabwärts bis zu den Stopperzylindern, also zur Rüttelstation (der Stapel fährt nun schräg nach unten), und sobald die stromaufwärts gerichtete Kante des nun auf dem Querband liegenden Stapels das Einlaufband verlassen hat, senkt sich das Querband wieder ab. Dann liegt der erste Stapel (auf dem Querband nach dessen Absenken) tiefer als der nun auf dem Einlaufband nachfolgende zweite, dessen stromabwärtige Kante über den ersten (vorhergehenden) hinweggleiten kann.
- In vorteilhafter Weise kann damit die Vorderkante eines Stapels auf dem Querband mit zwei Servomotoren ausgerichtet werden.
- Insbesondere ist es vorteilhaft, wenn die Vorrichtung umfasst:
- ein in der Breite verstellbares Querband und/oder
- einen längenverstellbaren Einlauf und/oder
- einen Brückenschlitten und/oder
- die Verwendung des Querbands als Rüttler längs der Transportbewegung und/oder
- die Verwendung von (z.B. Servo-)Motoren der Quer-Rüttler zum Ändern der Lage einer ggf. nachfolgend zu erstellenden Falzrille (indem die hierfür vorgesehene Position des Bogenstapels unsymmetrisch eingestellt wird), und/oder
- ein zwei-Ebenen-Konzept, so dass mit einem in der Höhe verstellbaren Gestell am gleichen Platz je nach Bedarf entweder eine 90°-Umlenkeinheit oder ein Überleittisch eingesetzt werden können, wie nachfolgend noch näher erläutert.
- Um die Sammel- und Weiterfördervorrichtung zum Sammeln und Weiterfördern von blattförmigen Druckereiprodukten umpositionieren zu können, kann diese im Gehäuse höhenverstellbar angeordnet sein, z. B. um Platz für eine andere an diese Stelle anzuordnende gewünschte Einheit zur Bearbeitung und/oder Förderung von Druckereiprodukten zu machen.
- Eine mögliche Struktur für eine solche Umpositionierung kann beispielsweise ein Spindelantrieb sein. Solche Spindelantriebe sind vergleichsweise rasch und genau verstellbar, z.B. mittels eines Servoantriebs, und benötigen ansonsten keine Energie, um die eingestellte Position zuverlässig zu halten. Des Weiteren können sie hohe Lasten aufnehmen.
- Eine solche Einheit zur Bearbeitung und/oder Förderung von Druckereiprodukten kann z.B. eine Durchschleusvorrichtung zur Durchschleusung und Ausgabe von Druckereiprodukten sein.
- Vorzugsweise eine mit einer linearen Durchschleusrichtung. Dadurch können bei Bedarf ggf. auch von weiteren, in gerader Linie stromaufwärts des Gehäuses angeordneten Stellen ebenfalls Druckereiprodukte an die stromabwärts des Gehäuses der Sammel- und Weiterfördervorrichtung zum Sammeln und Weiterfördern von blattförmigen Druckereiprodukten angeordneten Stellen zugeführt werden.
- Diese Durchschleusvorrichtung kann hierzu ebenfalls in dem Gehäuse angeordnet und so positionierbar sein, dass sie durchzuschleusende Druckereiprodukte vorzugsweise auf die gleiche Ausgabestelle wie die Sammel- und Weiterfördervorrichtung zum Sammeln und Weiterfördern von blattförmigen Druckereiprodukten ausgibt.
- Dazu kann auch die Durchschleusvorrichtung zur Durchschleusung und Ausgabe von Druckereiprodukten höhenverstellbar im Gehäuse angeordnet sein. Vorzugsweise ebenfalls mittels eines Spindelantriebs. Dadurch kann bei Bedarf jeweils diejenige Einheit, also die Sammel- und Weiterfördervorrichtung zum Sammeln und Weiterfördern von blattförmigen Druckereiprodukten oder die Durchschleusvorrichtung, an der Position im Gehäuse positioniert werden, die für die Ausgabe der betreffenden Druckereiprodukte vorgesehen ist.
- Die Sammel- und Weiterfördervorrichtung zum Sammeln und Weiterfördern von blattförmigen Druckereiprodukten bzw. Umlenk-Einheit muss auch gespeist werden. Hierzu kann von papierflussmäßig stromaufwärts in Sammelrichtung vorzugsweise einer Sammelkette z.B. eine Falzmaschine (für einzelne Falzbogen oder Einzelblätter) und quer zur Sammelrichtung z.B. ein Abzugsturm für lose Stapel oder Einzelblätter angeschlossen werden.
- Damit können Blätter, Falzbogen oder Blattstapel mittels der in die Ebene des Sammelstroms integrierbaren und aus dieser wieder entfernbaren Umlenkeinheit -mit unveränderter Blattausrichtung- eingespeist werden.
- Die Umlenk-Einheit ermöglicht damit eine Quereinspeisung von Druckereiprodukten, z. B. aus einem Abzugsturm, weil dieser dafür ausgelegt ist, quer, also von der Seite her zur Kettentransportrichtung, Bogenstapel in die Weiterverarbeitungsmaschine einzuspeisen. Und dazu muss die Transportrichtung der Bogen und/oder Stapel umgelenkt werden, nicht aber deren Ausrichtung.
- Wenn jedoch anstelle der Sammel- und Weiterfördervorrichtung zum Sammeln und Weiterfördern von blattförmigen Druckereiprodukten bzw. Umlenkvorrichtung stromaufwärts der Hauptförderrichtung z.B. eine weitere Falzmaschine betrieben werden soll, stünde die Umlenkeinheit im Weg, um von dieser stromaufwärtigen Vorrichtung Druckereiprodukte auf dem direkten Weg stromabwärts, beispielsweise zu einer dort angeordneten Vorrichtung, wie z.B. einer Rill-Falz-Einheit, fördern zu können. Deshalb sind o.a. Strukturen für eine solche Umpositionierung, wie eine Anhebung oder eine Absenkung, vorgesehen, beispielsweise Spindelantriebe.
- Damit kann sie hoch- oder runtergefahren und somit aus dem Weg geräumt und an deren Stelle eine andere Vorrichtung, wie z. B. ein Überleittisch, positioniert werden, um von der stromaufwärtigen Vorrichtung, wie einer Falzmaschine, einen Falzbogen oder von einem Rollenabschneider oder von einem Großformat-Anleger ein Einzelblatt an die Rill-Falz-Einheit zu übergeben. Sollen dann wieder Druckereiprodukte aus dem Turm verarbeitet werden, wird hierzu die eben beschriebene Umpositionierung von Sammel- und Weiterfördervorrichtung zum Sammeln und Weiterfördern von blattförmigen Druckereiprodukten bzw. Umlenkvorrichtung und z.B. Überleittisch in umgekehrter Reihenfolge durchgeführt.
- Vorzugsweise können sowohl die 90°-Umlenkeinheit als auch der insbesondere darunter angeordnete Überleittisch in einem Obergestell (Bühne) des Gehäuses angeordnet sein, welches mittels vierer Spindelantriebe in der Höhe gegenüber einem Grundgestell verstellt werden kann, so dass sich entweder die Umlenkeinheit oder der Überleittisch auf der Höhe des stromabwärtigen Teils der Papierverarbeitungsmaschine (vorzugsweise eine Rill-Falz-Einheit) befinden.
- Die 90°-Umlenkeinheit und der Überleittisch können bevorzugt gleichzeitig hoch und runter fahren. Damit ist nur ein Verstellvorgang von Nöten. Dabei ist die untere Position für die Umlenkeinheit gewählt und die obere für den Überleittisch, aber es ginge auch andersrum. Der Überleittisch baut jedoch deutlich flacher, also ist er unten. Weil nun aber der Überleittisch sehr flach (d.h. beengt) eingebaut ist und weil man in der Praxis Zugriff darauf haben muss, z.B. weil man einen Papierstau beseitigen muss, wird die darüber befindliche Umlenkeinheit bevorzugt in eine Oberbühne eingebaut, also in einen Rahmen, der gegenüber der Bühne noch mal angehoben werden kann. Dann bekommt der Überleittisch über sich Luft, und der Bediener hat darauf Zugriff.
- Auch für dieses Anheben der Oberbühne (=Freifahren der "Durchschleuseinheit") können bevorzugt Hubachsen bzw. Spindeln vorgesehen sein.
- Demnach kann gemäß einer weiter bevorzugten Ausführungsform vorgesehen sein, dass die Sammel- und Weiterfördervorrichtung zum Sammeln und Weiterfördern von blattförmigen Druckereiprodukten gegenüber der Durchschleusvorrichtung zur Durchschleusung und Ausgabe von Druckereiprodukten im Gehäuse höhenverstellbar ausgebildet ist und/oder dass die Durchschleusvorrichtung zur Durchschleusung und Ausgabe von Druckereiprodukten gegenüber der Sammel- und Weiterfördervorrichtung zum Sammeln und Weiterfördern von blattförmigen Druckereiprodukten im Gehäuse höhenverstellbar ausgebildet ist.
- Für das Bedienpersonal bleiben in jedem Fall kurze, Zeit und damit Kosten sparende Wege erhalten.
- Nachfolgend wird unter Bezugnahme auf die beigefügten Figuren beispielhaft ein Ausführungsbeispiel näher erläutert.
- Es zeigen:
- Fig. 1 bis 5:
- jeweils beispielhaft eine perspektivische Ansicht auf eine Sammel- und Weiterfördervorrichtung, in unterschiedlich vervollständigten Zusammenbaustufen,
- Fig. 6:
- beispielhaft eine perspektivische Ansicht auf eine Sammel- und Weiterfördervorrichtung, zusammen mit einer Durchschleusvorrichtung in einem Gehäuse angeordnet.
- Dementsprechend zeigt die
Figur 1 eine Sammel- und Weiterfördervorrichtung 1 zum Sammeln und Weiterfördern von blattförmigen Druckereiprodukten 5. Die Druckereiprodukte bestehen vorzugsweise in der Form von ungehefteten Stapeln aus blattförmigen Druckereiprodukten, wie z. B. Papier, insbesondere Planobogen, Karton oder dergleichen. Diese werden zu einer stromabwärtigen Förderstrecke und/oder zu einer stromabwärtig die Druckereiprodukte weiter bearbeitenden Vorrichtung befördert. - Diese ungehefteten Stapel aus blattförmigen Druckereiprodukten können beispielsweise aus einem stromaufwärtigen Zwischenlager stammen und aus insbesondere separat gelagerten, unterschiedlichen Einzelbogen zusammengesetzt sein. Dieses Zwischenlager kann z.B. i.d.F. eines sogenannten Turms (Turmspeicher) mit einer Vielzahl einzelner, vorzugsweise übereinander angeordneter Teilspeicher (Fächer) ausgebildet sein. Darin können z.B. zu einem Heft oder Prospekt zusammenzufügende, lose Bogen zwischengelagert, jeweils pro Maschinentakt ein Satz zusammenzufügender Bogen entnommen, zu einem Stapel kombiniert und der Sammel- und Weiterfördervorrichtung 1 zugeführt werden.
- Die Sammel- und Weiterfördervorrichtung 1 ist in einem Gehäuse 2 (s.
Fig. 6 ) angeordnet und weist Zufördermittel 3 für die Zufuhr der Druckereiprodukte 5 in die Sammel- und Weiterfördervorrichtung 1 und Weiterfördermitteln 4 für deren Weiterförderung auf. - Die Weiterförderrichtung 4.1 der Weiterfördermittel 4 ist quer zur Förderrichtung 3.1 der Zufördermittel 3 für die zu sammelnden und zu fördernden Druckereiprodukte 5 gerichtet.
- Bei den Zufördermitteln 3 ist eine längenvariabel verstellbare Förderstrecke 3.2 zur Anpassung an verschiedene Formate von zu sammelnden und weiterzufördernden Druckereiprodukten 5 (z.B. von Scheckkartengröße bis A3) vorgesehen.
- Die Längenvariabilität der Förderstrecke 3.2 kann durch ein oder mehrere, z. B. zwei umgelenkte Förderbänder 3.4 bewirkt werden, wobei der Abstand zwischen zwei Umlenkrollen 3.5, 3.6 an den gegenüberliegenden Enden der Förderstrecke 3.2 variabel ist, indem wenigstens die dem Weiterfördermittel 4 näher liegende Umlenkrolle 3.5 verschiebbar ist. So kann beispielsweise eine teleskopierbare Halterung zwischen den beiden endseitigen Umlenkrollen 3.5, 3.6 vorgesehen werden.
- Die Rolle 3.5 muss eng dem Band 4.3 ausweichen (Querband wird breiter) oder folgen (Querband wird schmaler), also verstellbar sein.
- Für den notwendigen Längenausgleich der Förderbänder 3.4 sind weitere Umlenkrollen 3.7, 3.8, 3.9, 3.10 vorhanden, von denen wenigstens eine ebenfalls verstellbar angeordnet ist. Bevorzugt bleiben die Rollen 3.6, 3.8, 3.9 und 3.10 fest. Für die dargestellten Förderstrecke 3.2 bilden die Umlenkrollen 3.5 und 3.6 zwei endseitige Umlenkrollen. Von den weiteren Umlenkrollen sind die beiden Umlenkrollen 3.7 und 3.9, die jeweils in einer Schlaufe des Förderbandes 3.4 liegen, in der Lage, durch vertikale Verstellung einen Längenausgleich für das entsprechende Förderband 3.4 bei einer Längenverstellung der Förderstrecke 3.2 zu bewirken. Alternativ kann der Längenausgleich bei geeigneter, nicht dargestellter Bandführung auch durch eine horizontale Verschiebung einer Umlenkrolle in einer entsprechenden Bandschlaufe erfolgen.
- Das förderseitige Ende 3.3 der längenvariabel verstellbaren Förderstrecke 3.2 (s.
Figur 2 ) ist positionsverstellbar ausgebildet, insbesondere gegenüber einer durch die Weiterfördermittel in Weiterförderrichtung 4.1 verlaufenden Längsachse 4.10. - Für die zu sammelnden und weiterzufördernden Druckereiprodukte 5 ist ein positionsvariabel verstellbarer, vorzugsweise rüttelbar ausgebildeter Anschlag 6 vorgesehen. Dieser dient insbesondere zur Anpassung an verschiedene Formate solcher Druckereiprodukte 5 und/oder zur Ausrichtung übereinanderliegender Druckereiprodukte 5 zueinander, z.B. zur Bildung eines Stapels mit sauberen/glatten Kanten.
- Für die Weiterfördermittel 4 sind zwei Antriebe 4.2; 4.2' vorgesehen, insbesondere Servoantriebe, die die Seiten der weiterzufördernden Druckereiprodukte 5 jeweils separat voneinander in Weiterförderrichtung 4.1 antreiben, so dass sich der Stapel ganz leicht drehen kann und dadurch seine Vorderkante ausgerichtet wird.
- In Weiterförderrichtung 4.1 betrachtet, wirken zur Weiterförderung der weiterzufördernden Druckereiprodukte 5 jeweils in deren linken und rechten Randbereich Förderrollen und/oder Förderbänder 4.3; 4.3' für die Weiterfördermittel 4 auf die Druckereiprodukte 5 ein, in der dargestellten Ausführung von der Unterseite der Druckereiprodukte 5 her. Um zu verhindern, dass bei starker Beschleunigung die Blätter des Stapels verrutschen können, sind an den Transportbändern zusätzlich Nocken vorgesehen, die von hinten stützend auf den Papierstapel einwirken können. Solche Nocken sind in den Figuren jeweils an der stromabwärtigen Seite der Förderbänder 4.3; 4.3', vom jeweiligen Band abstehend, dargestellt.
- In
Figur 2 ist die Sammel- und Weiterfördervorrichtung 1, zur besseren Übersicht, ohne zu sammelnde und weiterzufördernde blattförmige Druckereiprodukte 5 dargestellt. - Die beiden Antriebe 4.2; 4.2' der Weiterfördermittel 4 können zur Ausrichtung der damit weiterzufördernden Druckereiprodukte 5 zumindest temporär mit unterschiedlichen Geschwindigkeiten und/oder mit unterschiedlichen Förderrichtungen ansteuerbar ausgebildet sein.
- Der Abstand 4.4 zwischen den Förderrollen und/oder Förderbändern 4.3; 4.3' ist zur Einstellung der Förderbreite für die zu sammelnden und weiterzufördernden Druckereiprodukte 5 verstellbar, z.B. mittels der in
Figur 3 sichtbaren Antriebsspindel 4.5 und durch zwei nicht sichtbare Linearachsen links und rechts neben der Antriebsspindel 4.5 gestützt und geführt. Die kleinen Schienen 4.6 inFigur 3 dienen der Abstützung der Auflagebleche 7.1. - Die jeweiligen Antriebe für die Einstellung des Abstands 4.4 zwischen den Förderrollen und/oder Förderbändern 4.3, 4.3'und für die Positionierung und/oder das Rütteln der Anschläge 6, 6' sind in der Darstellung der
Figur 3 weggelassen. - Dies zur Sichtbarmachung weiterer Details, wie z.B. weiterer Bauteile der Zufördermittel 3, insbesondere jener, für die längenvariable Einstellung deren Förderstrecke 3.2 erforderlichen Mechanik, sowie einer Antriebsspindel 4.5.
- Ebenfalls nicht dargestellt sind darin die Bauteile eines in den
Fig. 1 und2 gezeigten Anschlags 6, 6' für die zu sammelnden und weiterzufördernden Druckereiprodukte 5. Vgl. hierzu auch dieFig. 4 und5 . - Zwischen den Förderrollen und/oder den Förderbändern 4.3; 4.3' ist eine Auflageeinheit 7 für die zu sammelnden und weiterzufördernden Druckereiprodukte 5 angeordnet. Diese Auflageeinheit 7 kann, bezogen auf die Weiterförderrichtung 4.1, in ihrer Breite verstellbar sein, wie durch den Doppelpfeil symbolisiert.
- Die Auflageeinheit 7 ist als Auflage-Ziehgitter ausgebildet, insbesondere als breitenvariabel verstellbares Auflage-Ziehgitter.
- Die Auflageeinheit 7, also das Ziehgitter 7, ist mit einer Seite am Gehäuse des Bandes 4.3 und mit der anderen Seite am Gehäuse des Bandes 4.3' befestigt. Beim Verkippen des gesamtem Querbands bleibt es parallel zu den Transportriemen. Beim Auseinanderfahren der Bänder 4.3 und 4.3' zieht es sich auseinander.
- Das gesamte Querband 4 einschließlich der Rüttler ist drehbar um die vordere, stromabwärtige Antriebswelle gelagert und kann ihr stromaufwärtiges Ende so weit anheben, dass es das Einlaufband 3 überragt und damit den darauf zur Ruhe gekommenen Stapel aushebt, damit der Quertransport (im Haupttransportrichtung 4.10) eingeleitet werden kann, ohne dass der Stapel loser Blätter am Einlaufband 3 hängenbleibt. In
Figur 1 ist das Querband angehoben, inFigur 2 ist es abgesenkt. - Wie in
Figur 6 gezeigt, ist die Sammel- und Weiterfördervorrichtung 1 zum Sammeln und Weiterfördern von blattförmigen Druckereiprodukten 5 im Gehäuse 2 höhenverstellbar angeordnet. Dazu dienen in dieser Ausführung Spindelantriebe 1.1. - Des Weiteren ist im Gehäuse 2 eine Durchschleusvorrichtung 8 zur Durchschleusung und Ausgabe von Druckereiprodukten auf die gleiche Ausgabestelle wie die Sammel- und Weiterfördervorrichtung 1 zum Sammeln und Weiterfördern von blattförmigen Druckereiprodukten angeordnet.
- Auch diese Durchschleusvorrichtung 8 zur Durchschleusung und Ausgabe von Druckereiprodukten 5 ist höhenverstellbar im Gehäuse 2 angeordnet. Auch hierfür können Spindelantriebe 8.1 vorgesehen sein.
-
- 1 Sammel- und Weiterfördervorrichtung zum Sammeln und Weiterfördern von blattförmigen Druckereiprodukten
- 1.1 Spindelantrieb
- 2 Gehäuse
- 3 Zufördermittel
- 3.1 Förderrichtung
- 3.2 Förderstrecke
- 3.3 förderseitiges Ende
- 4 Weiterfördermittel
- 4.1 Weiterförderrichtung
- 4.2 Antrieb
- 4.3 Förderrollen und/oder Förderbänder
- 4.4 Abstand
- 4.5 Antriebsspindel
- 4.6 Schiene
- 4.10 Längsachse
- 5 Druckereiprodukte
- 6 Anschlag
- 7 Auflageeinheit
- 7.1 Auflageblech
- 8 Durchschleusvorrichtung
- 8.1 Spindelantrieb
Claims (15)
- Sammel- und Weiterfördervorrichtung (1) zum Sammeln und Weiterfördern von blattförmigen Druckereiprodukten (5), vorzugsweise ungehefteten Stapeln aus blattförmigen Druckereiprodukten, wie z. B. Papier, insbesondere Planobogen, Karton oder dergleichen, zu einer stromabwärtigen Förderstrecke und/oder zu einer stromabwärtig die Druckereiprodukte weiter bearbeitenden Vorrichtung, mit einem Gehäuse und Zufördermitteln (3) für die Zufuhr der Druckereiprodukte (5)in die Sammel- und Weiterfördervorrichtung und Weiterfördermitteln (4) für deren Weiterförderung, dadurch gekennzeichnet, dass die Weiterförderrichtung (4.1) der Weiterfördermittel (4) quer zur Förderrichtung (3.1) der Zufördermittel (3) für die zu sammelnden und zu fördernden Druckereiprodukte (5) gerichtet ist.
- Vorrichtung nach Anspruch 1, dadurch gekennzeichnet, dass für die Zufördermittel (3) eine längenvariabel verstellbare Förderstrecke (3.2) zur Anpassung an verschiedene Formate von zu sammelnden und weiterzufördernden Druckereiprodukten vorgesehen ist.
- Vorrichtung nach Anspruch 1 oder 2, dadurch gekennzeichnet, dass das förderseitige Ende (3.3) der längenvariabel verstellbaren Förderstrecke (3.2) positionsverstellbar ausgebildet ist, insbesondere gegenüber einer durch die Weiterfördermittel in Weiterförderrichtung (4.1) verlaufenden Längsachse (4.10).
- Vorrichtung nach einem der vorgenannten Ansprüche, dadurch gekennzeichnet, dass ein positionsvariabel verstellbarer, vorzugsweise rüttelbar ausgebildeter Anschlag (6) für die zu sammelnden und weiterzufördernden Druckereiprodukte (5) vorgesehen ist, insbesondere zur Anpassung an verschiedene Formate solcher Druckereiprodukte und/oder zur Ausrichtung übereinanderliegender Druckereiprodukte zueinander.
- Vorrichtung nach einem der vorgenannten Ansprüche, dadurch gekennzeichnet, dass für die Weiterfördermittel (4) wenigstens zwei Antriebe (4.2; 4.2'), insbesondere Servoantriebe, vorgesehen sind, die die weiterzufördernden Druckereiprodukte (5) jeweils separat voneinander in Weiterförderrichtung (4.1) antreiben.
- Vorrichtung nach einem der vorgenannten Ansprüche, dadurch gekennzeichnet, dass die Weiterfördermittel (4), in Weiterförderrichtung (4.1) betrachtet, auf die weiterzufördernden Druckereiprodukte (5) jeweils in deren linken und rechten Randbereich auf sie einwirken, insbesondere mittels Förderrollen und/oder Förderbändern (4.3; 4.3'), vorzugsweise von der Unterseite der Druckereiprodukte her und insbesondere mittels an den Förderbändern (4.3; 4.3') vorgesehenen Nocken, zur Stützung des Stapels, in Förderrichtung betrachtet, von hinten her.
- Vorrichtung nach einem der vorgenannten Ansprüche, dadurch gekennzeichnet, dass die wenigstens zwei Antriebe (4.2; 4.2') der Weiterfördermittel (4) zur Ausrichtung der damit weiterzufördernden Druckereiprodukte (5) zumindest temporär mit unterschiedlichen Geschwindigkeiten und/oder mit unterschiedliche Förderrichtungen ansteuerbar ausgebildet sind.
- Vorrichtung nach einem der vorgenannten Ansprüche, dadurch gekennzeichnet, dass der Abstand (4.4) zwischen den Förderrollen und/oder Förderbändern (4.3; 4.3') zur Einstellung der Förderbreite für die weiterzufördernden Druckereiprodukte (5) verstellbar ist.
- Vorrichtung nach einem der vorgenannten Ansprüche, dadurch gekennzeichnet, dass zwischen den Förderrollen und/oder den Förderbändern (4.3; 4.3') eine Auflageeinheit (7) für die zu sammelnden und weiterzufördernden Druckereiprodukte (5) angeordnet ist, insbesondere eine, bezogen auf die Weiterförderrichtung (4.1), in ihrer Breite verstellbare Auflageeinheit.
- Vorrichtung nach einem der vorgenannten Ansprüche, dadurch gekennzeichnet, dass die Auflageeinheit (7) als Auflage-Ziehgitter ausgebildet ist, insbesondere als breitenvariabel verstellbares.
- Vorrichtung nach einem der vorgenannten Ansprüche, dadurch gekennzeichnet, dass die Förderrollen und/oder Förderbänder (4.3; 4.3')positionsvariabel verstellbar sind, vorzugsweise in Weiterförderrichtung (4.1) höhenverstellbar, insbesondere verkippbar ausgebildet sind, besonders bevorzugt gemeinsam mit Auflageeinheit (7).
- Vorrichtung nach einem der vorgenannten Ansprüche, dadurch gekennzeichnet, dass die Sammel- und Weiterfördervorrichtung (1) zum Sammeln und Weiterfördern von blattförmigen Druckereiprodukten (5) im Gehäuse (2) höhenverstellbar angeordnet ist.
- Vorrichtung nach einem der vorgenannten Ansprüche, dadurch gekennzeichnet, dass im Gehäuse (2) eine Durchschleusvorrichtung (8) zur Durchschleusung und Ausgabe von Druckereiprodukten auf die gleiche Ausgabestelle wie die der Sammel- und Weiterfördervorrichtung (1) zum Sammeln und Weiterfördern von blattförmigen Druckereiprodukten vorgesehen ist.
- Vorrichtung nach einem der vorgenannten Ansprüche, dadurch gekennzeichnet, dass die Durchschleusvorrichtung (8) zur Durchschleusung und Ausgabe von Druckereiprodukten (5) im Gehäuse (2) höhenverstellbar angeordnet ist.
- Vorrichtung nach einem der vorgenannten Ansprüche, dadurch gekennzeichnet, dass die Sammel- und Weiterfördervorrichtung (1) zum Sammeln und Weiterfördern von blattförmigen Druckereiprodukten gegenüber der Durchschleusvorrichtung (8) zur Durchschleusung und Ausgabe von Druckereiprodukten (5) im Gehäuse (2) höhenverstellbar ausgebildet ist und/oder dass die Durchschleusvorrichtung (8) zur Durchschleusung und Ausgabe von Druckereiprodukten (5) gegenüber der Sammel- und Weiterfördervorrichtung (1) zum Sammeln und Weiterfördern von blattförmigen Druckereiprodukten im Gehäuse (2) höhenverstellbar ausgebildet ist.
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102020109445.0A DE102020109445A1 (de) | 2020-04-03 | 2020-04-03 | Sammel- und Weiterfördervorrichtung zum Sammeln und Weiterfördern von blattförmigen Druckereiprodukten |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| EP3889087A1 true EP3889087A1 (de) | 2021-10-06 |
Family
ID=74858340
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP21160727.0A Withdrawn EP3889087A1 (de) | 2020-04-03 | 2021-03-04 | Sammel- und weiterfördervorrichtung zum sammeln und weiterfördern von blattförmigen druckereiprodukten |
Country Status (2)
| Country | Link |
|---|---|
| EP (1) | EP3889087A1 (de) |
| DE (1) | DE102020109445A1 (de) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP4450434A1 (de) * | 2023-04-20 | 2024-10-23 | Koenig & Bauer AG | Förderanlage für einen liegenden transport von blechtafeln |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN115611061A (zh) * | 2022-11-02 | 2023-01-17 | 惠州市丰瑞印刷科技有限公司 | 一种印刷制品全自动分隔输送叠垛装置 |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE202004017090U1 (de) * | 2004-11-05 | 2004-12-30 | Man Roland Druckmaschinen Ag | Bändertisch |
| US7942398B1 (en) * | 2009-12-07 | 2011-05-17 | Pitney Bowes Inc. | Buffering apparatus for collations |
| US20160378045A1 (en) * | 2015-06-29 | 2016-12-29 | Canon Kabushiki Kaisha | Image forming apparatus and sheet accommodation unit |
| EP3378813A1 (de) * | 2017-03-22 | 2018-09-26 | FOSBER S.p.A. | Blattstapler und verfahren zur bildung von blattstapeln mit verschiedenen blattaufträgen |
| ES1227740U (es) * | 2019-03-18 | 2019-04-05 | Comercial Industrial Maqu Carton Ondulado S L | Instalación para la impresión y troquelado de cuerpos laminares |
-
2020
- 2020-04-03 DE DE102020109445.0A patent/DE102020109445A1/de not_active Withdrawn
-
2021
- 2021-03-04 EP EP21160727.0A patent/EP3889087A1/de not_active Withdrawn
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE202004017090U1 (de) * | 2004-11-05 | 2004-12-30 | Man Roland Druckmaschinen Ag | Bändertisch |
| US7942398B1 (en) * | 2009-12-07 | 2011-05-17 | Pitney Bowes Inc. | Buffering apparatus for collations |
| US20160378045A1 (en) * | 2015-06-29 | 2016-12-29 | Canon Kabushiki Kaisha | Image forming apparatus and sheet accommodation unit |
| EP3378813A1 (de) * | 2017-03-22 | 2018-09-26 | FOSBER S.p.A. | Blattstapler und verfahren zur bildung von blattstapeln mit verschiedenen blattaufträgen |
| ES1227740U (es) * | 2019-03-18 | 2019-04-05 | Comercial Industrial Maqu Carton Ondulado S L | Instalación para la impresión y troquelado de cuerpos laminares |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP4450434A1 (de) * | 2023-04-20 | 2024-10-23 | Koenig & Bauer AG | Förderanlage für einen liegenden transport von blechtafeln |
Also Published As
| Publication number | Publication date |
|---|---|
| DE102020109445A1 (de) | 2021-10-07 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0623542B1 (de) | Einrichtung zur Bildung eines sich senkrecht zu den stehend aneinandergereihten Druckbogen erstreckenden Stapels | |
| DE19757163A1 (de) | Bogendruckmaschine mit Nachverarbeitungseinheit | |
| DE69702274T2 (de) | Vorrichtung zum Sammeln und Stapeln von Schichtwerkstoffen, und ein Stapelverfahren | |
| EP3585717B1 (de) | Verfahren und vorrichtung zum stapeln von flächigen materialbogen sowie eine druck- und/oder lackiermaschine | |
| EP2423137B1 (de) | Transportvorrichtung | |
| EP0309745B1 (de) | Vorrichtung zum Stapeln von insbesondere in einem Schuppenstrom anfallenden Druckereiprodukten | |
| DE102020109445A1 (de) | Sammel- und Weiterfördervorrichtung zum Sammeln und Weiterfördern von blattförmigen Druckereiprodukten | |
| EP0371219A1 (de) | Einrichtung zum Stapeln von kontinuierlich anfallenden, im wesentlichen viereckigen Druckereiprodukten | |
| CH710725B1 (de) | Hubtischabstapler sowie Behälterzargenschweissvorrichtung mit einem solchen. | |
| EP2505536B1 (de) | Stapelbildungsvorrichtung | |
| EP3587136B1 (de) | Anlage und verfahren zur positionierung von druckprodukten in wirkverbindung mit einer auslage | |
| DE69902970T2 (de) | Vorrichtung zum Sammeln von Bögen | |
| DE102017202749A1 (de) | Verfahren und Vorrichtung zum Stapeln von flächigen Materialbogen sowie eine Druck- und/oder Lackiermaschine | |
| AT412966B (de) | Transporteinrichtung, insbesondere für plattenförmige werkstücke | |
| EP1135319B1 (de) | Stapelspeichervorrichtung für eine druckvorrichtung | |
| EP2176151B1 (de) | Verfahren und vorrichtung zur herstellung eines gefalzten bogens | |
| EP1117609B1 (de) | Vorrichtung zum stapeln von bögen | |
| DE102008024599A1 (de) | Vorrichtung zur Bildung von Stapelpaketen | |
| DE102009045319B4 (de) | Formateinstellvorrichtung | |
| DE102008023865A1 (de) | Sammelhefter mit variabler Kettenteilung | |
| EP1412269B1 (de) | Vorrichtung zum stapeln von bögen, insbesondere von geschuppt zugeförderten papier- oder kartonbögen auf paletten | |
| DE2038219C3 (de) | Automatischer Stapelanleger | |
| EP1348653A1 (de) | Verfahren zur Bildung und zur Palettierung von Paketen aus Druckerzeugnissen und Vorrichtung zur Durchführung des Verfahrens | |
| WO2024235959A1 (de) | Zuschnittsvoreinleger mit verstellbarer übergabevorrichtung | |
| DE20221038U1 (de) | Vorrichtung zur Bildung und zur Palettierung von Paketen aus Druckerzeugnissen |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION HAS BEEN PUBLISHED |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION IS DEEMED TO BE WITHDRAWN |
|
| 18D | Application deemed to be withdrawn |
Effective date: 20220407 |