EP3853148B1 - Moduleinheit aufweisend eine entnahmearmatur mit angeschweissten inliner zum einsetzen in einen kunststoff-innenbehälter eines palettencontainers und verfahren zur herstellung einer moduleinheit - Google Patents
Moduleinheit aufweisend eine entnahmearmatur mit angeschweissten inliner zum einsetzen in einen kunststoff-innenbehälter eines palettencontainers und verfahren zur herstellung einer moduleinheit Download PDFInfo
- Publication number
- EP3853148B1 EP3853148B1 EP19783426.0A EP19783426A EP3853148B1 EP 3853148 B1 EP3853148 B1 EP 3853148B1 EP 19783426 A EP19783426 A EP 19783426A EP 3853148 B1 EP3853148 B1 EP 3853148B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- inliner
- removal fitting
- socket
- container
- plastic inner
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images




Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65D—CONTAINERS FOR STORAGE OR TRANSPORT OF ARTICLES OR MATERIALS, e.g. BAGS, BARRELS, BOTTLES, BOXES, CANS, CARTONS, CRATES, DRUMS, JARS, TANKS, HOPPERS, FORWARDING CONTAINERS; ACCESSORIES, CLOSURES, OR FITTINGS THEREFOR; PACKAGING ELEMENTS; PACKAGES
- B65D77/00—Packages formed by enclosing articles or materials in preformed containers, e.g. boxes, cartons, sacks or bags
- B65D77/04—Articles or materials enclosed in two or more containers disposed one within another
- B65D77/0446—Articles or materials enclosed in two or more containers disposed one within another the inner and outer containers being rigid or semi-rigid and the outer container being of polygonal cross-section not formed by folding or erecting one or more blanks
- B65D77/0453—Articles or materials enclosed in two or more containers disposed one within another the inner and outer containers being rigid or semi-rigid and the outer container being of polygonal cross-section not formed by folding or erecting one or more blanks the inner container having a polygonal cross-section
- B65D77/0466—Articles or materials enclosed in two or more containers disposed one within another the inner and outer containers being rigid or semi-rigid and the outer container being of polygonal cross-section not formed by folding or erecting one or more blanks the inner container having a polygonal cross-section the containers being mounted on a pallet
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65D—CONTAINERS FOR STORAGE OR TRANSPORT OF ARTICLES OR MATERIALS, e.g. BAGS, BARRELS, BOTTLES, BOXES, CANS, CARTONS, CRATES, DRUMS, JARS, TANKS, HOPPERS, FORWARDING CONTAINERS; ACCESSORIES, CLOSURES, OR FITTINGS THEREFOR; PACKAGING ELEMENTS; PACKAGES
- B65D77/00—Packages formed by enclosing articles or materials in preformed containers, e.g. boxes, cartons, sacks or bags
- B65D77/04—Articles or materials enclosed in two or more containers disposed one within another
- B65D77/06—Liquids or semi-liquids or other materials or articles enclosed in flexible containers disposed within rigid containers
- B65D77/061—Liquids or semi-liquids or other materials or articles enclosed in flexible containers disposed within rigid containers the containers being mounted on a pallet
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65D—CONTAINERS FOR STORAGE OR TRANSPORT OF ARTICLES OR MATERIALS, e.g. BAGS, BARRELS, BOTTLES, BOXES, CANS, CARTONS, CRATES, DRUMS, JARS, TANKS, HOPPERS, FORWARDING CONTAINERS; ACCESSORIES, CLOSURES, OR FITTINGS THEREFOR; PACKAGING ELEMENTS; PACKAGES
- B65D77/00—Packages formed by enclosing articles or materials in preformed containers, e.g. boxes, cartons, sacks or bags
- B65D77/04—Articles or materials enclosed in two or more containers disposed one within another
- B65D77/06—Liquids or semi-liquids or other materials or articles enclosed in flexible containers disposed within rigid containers
- B65D77/062—Flexible containers disposed within polygonal containers formed by folding a carton blank
- B65D77/065—Spouts, pouring necks or discharging tubes fixed to or integral with the flexible container
- B65D77/067—Spouts, pouring necks or discharging tubes fixed to or integral with the flexible container combined with a valve, a tap or a piercer
Definitions
- the invention relates to a modular unit having a removal fitting with a welded inliner for insertion into a plastic inner container of a pallet container, a pallet container with such a modular unit and a method for producing such a modular unit.
- Pallet containers for storing and transporting liquid or free-flowing goods are known, with a thin-walled rigid inner container made of thermoplastic, with a tubular lattice frame made of welded horizontal and vertical tubular rods that tightly encloses the plastic inner container as a supporting casing, and with a rectangular base pallet on which the plastic inner container rests and to which the tubular lattice frame is firmly connected.
- the rectangular plastic inner container has a bottom-side extraction nozzle with a lockable extraction fitting, with a flexible inliner made of plastic film inserted into the rigid plastic inner container, which is connected at the bottom via an inliner nozzle to the extraction nozzle or to the extraction fitting of the rigid plastic inner container in a gas- and liquid-tight connection.
- IBCs In the chemical industry, pallet containers (hereinafter also referred to as "IBCs") are used on a large scale, primarily for transporting liquid chemicals. Most of these chemical products are classified as dangerous liquid filling goods because they are hazardous to the health and the environment for humans and animals in concentrated form. When stored and transported in IBCs, the chemicals can put such a strain on the HDPE material of the plastic inner containers, such as discoloring, contaminating or damaging them, that the used plastic inner containers cannot simply be washed and reused. If used pallet containers are used multiple times, the only option is to replace the damaged plastic inner container with a new one.
- a plastic inner container can weigh between 14 kg and 18 kg depending on the requirements, this is a costly solution with a not inconsiderable waste of plastic material.
- Another more cost-effective solution is to protect the plastic inner container from contamination by the respective filling material by means of a thin inliner or foil bag, thus enabling the plastic inner container to be reused several times. Then only the contaminated inliner needs to be disposed of and a new inliner inserted for continued use of the pallet container.
- the aim of the present invention is to equip a pallet container, which is intended exclusively for - preferably aseptic - bottom filling and removal for liquid filling materials, with an inliner in such a way that no changes to the usual sealing system need to be made, such as additional seals, so that no new approval test for the use of dangerous liquid filling materials is required. It should also be possible to upgrade used - possibly discolored - plastic inner containers of reused pallet containers by means of a single or multi-layer inliner with a diffusion barrier for reuse for high-quality filling materials. The insertion of the inliner should be simplified in such a way that the process can in principle be carried out by anyone. Furthermore, the residual amounts of filling material remaining in the inliner after a removal process should be reduced to a minimum.
- the inliner nozzle of the inliner is directly connected to the cylindrical pipe nozzle of the extraction fitting housing of the extraction fitting, which faces the inside of the plastic inner container, in a material-locking manner, namely welded there.
- the inliner and extraction fitting thus represent a closed unit, which is preferably intended for aseptic bottom filling.
- the inliner socket is welded directly radially to the inner surface of the cylindrical pipe socket of the extraction fitting housing via a cylindrical welding area. This eliminates the need for intermediate connecting elements such as adapter disks or similar.
- the inliner nozzle is welded to the inner surface of the cylindrical pipe nozzle of the extraction fitting housing by means of a pin-shaped welding device introduced from the outside of the extraction fitting into the extraction fitting housing.
- the inliner nozzle is welded to the inner surface of the cylindrical pipe nozzle of the extraction fitting housing by means of a pin-shaped welding device introduced from the inside of the inliner into the extraction fitting housing.
- a drainage pipe is firmly inserted into the inside of the extraction fitting housing of the extraction fitting and extends a little way through the inliner nozzle into the inliner. This prevents the collapsing inliner from coming into contact with the inner opening of the extraction fitting during the remaining filling material extraction.
- the extraction fitting is designed as a 3" extraction fitting (3 inch extraction fitting).
- a base plate can be firmly inserted into the extraction fitting housing of the extraction fitting. Since the drainage pipe has a smaller diameter, i.e. only about half as large as the extraction fitting housing of the 3 inch extraction fitting, a perforated base plate can be used to fix it.
- the base plate can have an off-center hole close to its outer edge, into which the drainage pipe is inserted and fixed. The perforations in the base plate serve to ensure a large and unhindered flow of liquid when filling and emptying the plastic inner container.
- the drainage pipe is conveniently integrated directly into the base plate and both are manufactured as a one-piece component using the injection molding process. This makes it impossible and impossible for the drainage pipe to become accidentally detached from the base plate.
- the inliner welded directly to the extraction fitting is designed as a simple rectangular cushion liner, whereby the corners of the inliner film facing the extraction fitting are folded in towards the middle and the inliner film is rolled up from both sides towards the middle to form a comparatively stiff, rod-shaped film roll and secured with a This allows the rod-shaped rolled-up liner to be easily inserted into the interior of the rigid plastic inner container through the outlet on the bottom.
- the tubular packing sleeve is conveniently made of a thin plastic film and is provided with a longitudinal, easily tearable dividing line.
- the easily tearable dividing line of the tubular packing sleeve is burst open due to the filling pressure of the inflowing liquid filling material and the rolled up inliner film can roll out to the side and unfold without any problems.
- the extraction fitting with welded inliner, drainage pipe with base plate inserted into it and packing cover pulled over it is designed as an easily replaceable modular unit that unfolds itself when filled and which can in principle be installed very easily and ready for use in a clean plastic inner container of a pallet container by anyone.
- a modular unit as described above can be easily manufactured and prepared for use in the plastic inner container of a new or used pallet container without any changes being made to the usual sealing system. This means that no new approval test is required when used for dangerous goods.
- the reference number 10 designates a pallet container for the storage and transport of particularly dangerous liquid or free-flowing filling materials.
- the pallet container 10 meets special test criteria and is provided with a corresponding official approval.
- the main components of the pallet container 10 consist of a thin-walled rigid plastic inner container 12 made from thermoplastic using a blow molding process, a tubular grid frame 14 tightly enclosing the plastic inner container 12 as a supporting casing and a Base pallet 16 on which the plastic inner container 12 rests and to which the tubular grid frame 14 is firmly connected.
- the outer tubular grid frame 14 consists of horizontal and vertical tubular rods 18, 20 welded together.
- the floor pallet 16 is designed as a composite pallet with an upper sheet steel support plate, a tubular steel support frame arranged underneath and plastic corner and center feet.
- any other conventional floor pallet made of wood, steel or plastic could also be used as the base.
- a labeling plate 22 made of thin sheet steel is attached to the front of the tubular grid frame 14 to identify the respective filling material.
- the plastic inner container 12 has a comparatively large container opening with a diameter of 150 mm or 225 mm that can be closed using a screw cap 26.
- a corresponding removal fitting 24 is connected in a protected position in a recessed wall recess for removing the liquid filling material.
- a thin-walled, flexible inliner 28 or, as previously called, a film bag is inserted into the rigid plastic inner container 12 before each new filling of the pallet container 10.
- This bag is connected at the bottom to the removal nozzle of the rigid plastic inner container 12 or to the removal fitting 24.
- Sensitive filling materials are often transported and stored in a closed system with no air, without oxygen ingress, in containers with a diffusion barrier (aroma protection) or under aseptic conditions. Filling and removal takes place exclusively via the bottom-side filling and removal fitting.
- blow-molded plastic inner containers made of HD-PE high density polyethylene
- HD-PE high density polyethylene
- multi-layer inliners with high diffusion barrier properties are regularly used for high-quality, sensitive filling goods and inserted into the rigid blow-molded plastic inner containers.
- the plastic inner container 12 of the pallet container 10 is equipped with a 3" extraction nozzle with external thread (coarse thread DN 80) in the bottom-side extraction area.
- a 3" extraction fitting 24 with integrated threaded flange 36 (coarse thread DN 80) is firmly screwed onto this extraction nozzle.
- the in Figure 2 The 3" extraction fitting 24 shown in more detail is designed as a DN 80 extraction fitting with a flap valve and coarse thread DN 100 / DN 80, is made of polyethylene (PE) and has a high resistance to many different liquids.
- PE polyethylene
- the 3" extraction fitting 24 is closed with a screw cap of type DN 80 coarse thread screwed onto the cylindrical extraction fitting housing 32 to protect it from contamination and damage.
- a disk-shaped rotary flap (not visible here) is arranged on a rotary shaft 38 with an upper handle 40.
- a pin-shaped welding device 42 with a cylindrical welding area 44 is inserted into the cylindrical extraction fitting housing 32 for demonstrative purposes; for this purpose, the disk-shaped rotary flap and the rotary shaft 38 with handle 40 are removed.
- the inliner socket 30 of the inliner 28 is welded directly to the cylindrical pipe socket 34 of the extraction fitting housing 32 of the extraction fitting 24.
- the inliner socket 30 is welded radially from the inside via a cylindrical welding area 44 directly to the inner surface of the side of the cylindrical pipe socket 34 of the extraction fitting housing 32 facing the inside of the plastic inner container 12.
- the inliner socket 30 is welded to the inner surface of the cylindrical pipe socket 34 of the extraction fitting housing 32 by means of a pin-shaped welding device 42 introduced into the extraction fitting housing 32 from the outside of the extraction fitting 24.
- the welding device 42 is equipped with an expandable welding head on the front, which welds the plastic film of the inliner nozzle 30 in the intended
- Welding area 44 is pressed against the inner surface of the cylindrical pipe socket 34 of the extraction fitting housing 32 with a predeterminable pressure and predeterminable heat exposure over a certain period of time and is welded to the pipe socket in a material-locking manner. After the welding process, excess film material of the inliner socket 30 is cut off directly behind the welding area 44.
- Another possibility for welding the inliner nozzle 30 into the extraction fitting housing 32 is, in terms of production technology, to weld the inliner nozzle 30 to the inner surface of the cylindrical pipe nozzle 34 of the extraction fitting housing 32 using the pin-shaped welding device 42 introduced from the inside of the inliner 28.
- the cushion liner 28 is still open on its rear side when delivered, since the welding tool 42 is introduced from the inside through the film bag that is still open at the rear into the inliner nozzle 30 or into the cylindrical pipe nozzle 34 of the extraction fitting housing 32. Only after this process step of welding the inliner nozzle is the bottom seam of the cushion liner 28 welded shut and sealed.
- a drainage pipe 46 is inserted into the inliner 28 or into the extraction fitting housing 32 using a base plate 48.
- a grounding cable with a grounding screw 52 is then screwed onto the extraction fitting housing 32 and the rotary shaft 38 with disk-shaped rotary flap and handle 40 is reinstalled.
- the extraction fitting housing 32 is sealed gas- and liquid-tight with a screw cap screwed on the outside.
- Figure 3 the fully assembled filling and removal fitting 24 with welded inliner nozzle 30 is shown.
- the thin-walled flexible inliner 28 is designed as a simple rectangular cushion liner 28 and is made from a tubular film with a large diameter, while the bottom-side flexible inliner nozzle 30 is made from a tubular film with a small diameter, whereby both always consist of the same multi-layer composite film material with the same barrier properties; this excludes disadvantageous diffusion processes penetrating plastic material.
- Inliner 28 and inliner nozzle 30 consist of in this case made of transparent LDPE film with a film thickness of 100 ⁇ m. The film thickness can also be between 100 ⁇ m and 250 ⁇ m, preferably approx. 150 ⁇ m, particularly in the case of multi-layer films with a diffusion barrier.
- the dimensions for a 1000 l pallet container, for example, are approx. 2140 x 2200 mm.
- the inliner nozzle 30 is welded into the middle of the inliner 28 at a distance of approx. 490 mm from the edge.
- the cut length of the inliner nozzle 30 should be approx. 250 mm and the diameter approx. 90 mm.
- the drainage pipe 46 with open grid structure and the base plate 48 are in Figure 5
- the drainage pipe 46 is a stable, rigid lattice pipe with numerous openings that allow for optimal drainage of residual liquid.
- the length of the drainage pipe 46 should be at least 250 mm with a diameter of approx. 45 mm.
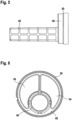
- the base plate 48 has a large bore for the drainage pipe and at least two further large openings 54 for an unhindered flow of liquid.
- Figure 7 shows the base plate 48 and the drainage pipe 46 again in perspective view.
- the base plate 48 is provided with a diameter gradation 50 (larger than the inside diameter step) and is pushed together with the drainage pipe 46 from the outlet side of the extraction fitting 24 until it stops at a corresponding diameter gradation at the inner end of the inside pipe socket 34 into the extraction fitting housing 32.
- the base plate 48 with the drainage pipe 46 After the base plate 48 with the drainage pipe 46 has been placed in the lowest position, the base plate 48 is fixed in a twist-proof manner by means of a grounding screw 52 screwed in from the outside. The position of the base plate 48 is thus secured against twisting or slipping in the extraction fitting housing 32 by the grounding screw 52.
- the standard 3 inch (CCS 100 x 8) extraction fitting 24 shown is equipped with a grounding cable connection intended for the EX antistatic versions, whereby the electrical connection to the liquid filling material is established by the screwed-in grounding screw 52.
- Figure 9 shows a purely schematic representation of a cross-section through the rolled-up inliner 28 with tubular packing cover 56.
- the packing cover 56 has an easily tearable separating seam or perforated burst seam, as indicated at the top.
- the removal fitting 24 with directly welded and rolled up inliner 28 and with pulled on tubular packing sleeve 56 represents a replaceable module unit 58 and is ready for use in any plastic inner container of a pallet container.
- a ready-picked inliner removal fitting module unit 58 is in Figure 10
- the prepared module units 58 can each be inserted into a thin-walled protective tube, e.g. a metal sleeve or a cardboard tube, which can be screwed into the threaded flange of the extraction fitting housing.
- the tubular packing sleeve 56 is inserted into the plastic inner container 12 through the bottom-side removal nozzle.
- the inner diameter of the 3-inch removal nozzle is 83.2 mm.
- the tubular packing sleeve 56 of the rolled-up cushion liner 28 has a diameter of 75 mm. Inserting the hose package and screwing the removal fitting housing onto the 3-inch
- a module unit 58 inserted in the plastic inner container 12 in this way is Figure 11 shown.
- the inliner nozzle 30 is welded in a simple manner by means of an adapted ring-shaped welding device from the outside via a cylindrical welding area onto the outer surface of the cylindrical pipe nozzle 34 of the extraction fitting housing 32 and only after the inliner has been inserted into the plastic inner container is the extraction fitting provided with the inliner welded with its welding flange onto the corresponding welding flange on the lower rigid extraction nozzle of the plastic inner container.
- the filling and emptying of the pallet container 10 takes place exclusively via the 3 inch discharge fitting 24 on the bottom of the plastic inner container 12.
- the filling material is usually fed into the container under pressure during filling, so that the cushion liner 28, after tearing open the packing cover 56, first completely unrolls, unfolds and finally lifts up until it has reached its entire volume along a perforated burst seam.
- Figure 12 When filling begins, the state is shown in which the packing cover 56 has opened and the inliner 28 rolls out to both sides.
- the cushion liner 28 When emptied, the cushion liner 28 collapses and retains a residual volume of approximately 5 liters.
- the drainage pipe 46 prevents the inliner film from clogging the outlet and a larger amount of filling material from remaining in the plastic inner container 12.
- the plastic inner container 12 can be pressurized in order to press additional filling material out of the cushion liner 28.
- a pressure of 0.1 bar is already sufficient.
- a corresponding container opening is arranged at a suitable point in the top of the plastic inner container 12 for connecting a compressed air pump.
- the container opening is preferably designed as a 2-inch bung opening in the center of the upper screw cap 26 of the filling opening of the plastic inner container 12, which can be closed gas- and liquid-tight with a 2-inch bung plug.
- the cushion liner 28 can be removed from the plastic inner container 12.
- the pallet container 10 is conveniently tipped onto its "back" so that the removal fitting 24 points upwards.
- the tightly closed removal fitting 24 is unscrewed from the rigid removal nozzle and pulled out of the removal nozzle of the plastic inner container 12 with the welded inliner nozzle 30 and cushion liner 28 until just behind the drainage pipe 46.
- the cushion liner 28 is squeezed off, e.g. with a cable tie or binding wire, and sealed drip-tight.
- the removal fitting 24 and cushion liner 28 are then separated from one another.
- the cushion liner 28 is removed using a gripper through the large filling nozzle in the top of the plastic inner container 12, i.e. pulled out from the side here.
- the cushion liner 28 and the removal fitting 24 are then sent to a recycling process and after any necessary external cleaning of the pallet container 10, a new inliner removal fitting module unit 58 can be inserted into the plastic inner container 12 and the pallet container 10 is again prepared for cost-effective reuse for refilling with liquid filling material.
- the insertion of the module unit 58 or the inliner 28 is so simple that anyone can perform the procedure.
- the present invention thus offers the customer a perfectly functioning solution for protection against adhesion of residual filling material in the plastic inner container in new pallet containers and in the multiple reuse of used IBCs.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Packages (AREA)
- Pallets (AREA)
Description
- Die Erfindung betrifft eine Moduleinheit aufweisend eine Entnahmearmatur mit angeschweißtem Inliner zum Einsetzen in einen Kunststoff-Innenbehälter eines Palettencontainers, einen Palettencontainer mit einer derartigen Moduleinheit und ein Verfahren zur Herstellung einer derartigen Moduleinheit.
- Es sind Palettencontainer zur Lagerung und zum Transport von flüssigen oder fließfähigen Füllgütern mit einem dünnwandigen starren Innenbehälter aus thermoplastischem Kunststoff, mit einem den Kunststoff-Innenbehälter als Stützmantel dicht umschließenden Rohr-Gitterrahmen aus miteinander verschweißten horizontalen und vertikalen Rohrstäben, und mit einer rechteckigen Bodenpalette, auf welcher der Kunststoff- Innenbehälter aufliegt und mit welcher der Rohr-Gitterrahmen fest verbunden ist, bekannt. Der rechteckförmige Kunststoff-Innenbehälter weist einen bodenseitigen Entnahmestutzen mit verschließbarer Entnahmearmatur auf, wobei in den starren Kunststoff-Innenbehälter ein flexibler Inliner aus Kunststoff-Folie eingesetzt ist, der unten über einen Inlinerstutzen mit dem Entnahmestutzen bzw. mit der Entnahmearmatur des starren Kunststoff-Innenbehälters in gas- und flüssigkeitsdichter Verbindung steht.
- In der chemischen Industrie werden Palettencontainer (im Folgenden auch als "IBCs" bezeichnet) in großem Umfang vorwiegend zum Transport von flüssigen Chemikalien eingesetzt. Diese chemischen Produkte sind zum größten Teil als gefährliche flüssige Füllgüter eingestuft, weil sie in konzentrierter Form für Mensch und Tier gesundheits- und umweltgefährdend sind. Bei der Lagerung und beim Transport in IBCs können die Chemikalien das HDPE-Material der Kunststoff-Innenbehälter derart belasten, wie z. B. verfärben, verunreinigen oder beschädigen, dass die gebrauchten Kunststoff-Innenbehälter nicht einfach gewaschen und weiterverwendet werden können. Bei einer üblichen Mehrfachverwendung von gebrauchten Palettencontainern bleibt dann nur noch ein Austausch des geschädigten Kunststoff-Innenbehälters gegen einen neuen Innenbehälter. Wenn man bedenkt, dass ein Kunststoff-Innenbehälter je nach Anforderungsprofil ca. 14 kg bis 18 kg wiegen kann, stellt das allerdings eine kostenträchtige Lösung mit nicht unerheblicher Verschwendung von Kunststoffmaterial dar. Eine andere kostengünstigere Lösung besteht darin, den Kunststoff-Innenbehälter mittels eines eingesetzten dünnen Inliners bzw. Foliensacks vor einer Verunreinigung durch das jeweilige Füllgut zu schützen und dadurch eine mehrfache Wiederverwendung des Kunststoff-Innenbehälters zu ermöglichen. Dann braucht nur noch der verunreinigte Inliner entsorgt und ein neuer Inliner für eine Weiterbenutzung des Palettencontainers eingesetzt zu werden.
- Das Einsetzen von dünnwandigen Foliensäcken bzw. Inlinern in starre quaderförmige Außenbehälter wie z. B. große steife Kartonagen-Kisten oder Papp-Kartons (sog. bag-in- box) ist eine seit Jahren übliche Maßnahme. Dazu gibt es für quadratförmige oder rechteckförmige Außenbehälter einfache zylinderförmige, kubische oder kissenförmige Inliner. Diese sind ohne Probleme für offene Behälter zu verwenden, die ein außensitzendes Entnahmesystem besitzen. Für Palettencontainer mit starrem Kunststoff- Innenbehälter mit oberer Zugangsöffnung und unterer Entnahmeöffnung ergeben sich allerdings verschiedene Probleme. Diese treten einerseits beim Einsetzen und Anschließen des Folien-Inliners auf sowie bei der Entnahme des flüssigen Füllguts, weil zum Ende des Entnahmevorgangs häufig der zusammenfallende Inliner innenseitig die Entnahmeöffnung verschließt und so große Restmengen im Palettencontainer verbleiben.
- Aus der Druckschrift
EP 2 090 528 A1 ist die Verwendung eines dünnen folienartigen Inliners in einem starren Kunststoff-Innenbehälter eines üblichen Palettenbehälters bekannt. Dabei geht es u.a. um die sichere Fixierung des dünnwandigen Inliner-Entnahmestutzens an dem starren Entnahmestutzen des Kunststoff-Innenbehälters mit Hilfe der aufgeschraubten Entnahmearmatur. Der vordere Rand des dünnen Folienschlauchs wird dabei von der Gehäuse-Schraubmutter der Entnahmearmatur stirnseitig auf dem starren Entnahmestutzen festgeklemmt. Die Fixierung und Verdrehsicherung des Inliner-Entnahmestutzens erfolgt dabei nur durch Klemmung nach vollständigem Anziehen der Gehäuse-Schraubmutter. - In der Veröffentlichung
WO 2016/124267 A1 wird ein Inliner mit Adapter und daran angeschlossener Entnahmearmatur für einen Palettenbehälter zur Boden-Befüllung und - Entnahme beschrieben, deren umschlossener Bereich luftdicht gegenüber der Umgebung abgeschlossen ist. Dabei ist der Inliner innenseitig an den scheiben- oder topfförmigen Adapter angeschlossen und der Adapter wird mittels eines Überwurf-Gewindeschraubrings von außen auf dem Entnahmestutzen des Kunststoff-Innenbehälters befestigt. Die Entnahmearmatur wiederum ist außenseitig auf dem Adaptertopf befestigt. Nachteilig
- Die Praxis hat gezeigt, dass Kunden es nicht mögen und eine weitere Verwendung von dünnwandigen Inlinern in Palettenbehältern ablehnen, wenn es dabei häufig zu Störungen bei der restlichen Füllgutentnahme aufgrund von Faltenbildung des Inliners kommt, durch die der innere Anschluss der Entnahmearmatur verstopft wird.
- Der vorliegenden Erfindung liegt die Aufgabe zugrunde, einen Palettencontainer der ausschließlich für eine - vorzugsweise aseptische - Boden-Befüllung und -Entnahme für flüssige Füllgüter vorgesehen ist, derart mit einem Inliner auszustatten, dass keine Änderungen am üblichen Dichtungssystem vorgenommen werden müssen wie etwa zusätzliche Abdichtungen, so dass keine neue Zulassungsprüfung für die Verwendung von gefährlichen flüssigen Füllgütern erforderlich wird. Es soll weiterhin die Möglichkeit geschaffen werden, gebrauchte - ggf. auch verfärbte - Kunststoff-Innenbehälter von wiederverwendeten Palettencontainern mittels eines ein- oder mehrschichtigen Inliners mit Diffusionssperre für die erneute Verwendung für hochwertige Füllgüter aufzuwerten. Das Einsetzen des Inliners soll derart vereinfacht werden, dass der Vorgang prinzipiell von jedermann durchgeführt werden kann. Des Weiteren sollen die nach einem Entnahmevorgang im Inliner verbleibenden Restmengen an Füllgut auf ein Minimum reduziert werden.
- Diese Aufgabe wird mittels des Gegenstands der Patentansprüche 1, 4 und 6 gelöst. Die Merkmale in den Unteransprüchen beschreiben weitere vorteilhafte Ausgestaltungsmöglichkeiten. Der Inlinerstutzen des Inliners ist direkt mit dem an dem zur Innenseite des Kunststoff-Innenbehälters weisenden zylinderförmigen Rohrstutzen des Entnahmearmatur-Gehäuses der Entnahmearmatur stoffschlüssig verbunden, nämlich dort angeschweißt. Inliner und Entnahmearmatur stellen somit eine geschlossene Einheit dar, die vorzugsweise für eine aseptische Boden-Befüllung vorgesehen ist. Durch das Anschweißen des Inlinerstutzens direkt an das Entnahmearmatur-Gehäuse erfolgen keine Änderungen des bisherigen üblichen Dichtungssystems, so dass für die Verwendung von gefährlichen flüssigen Füllgütern keine neue Zulassungsprüfung erforderlich wird.
- Der Inlinerstutzen ist über einen zylinderförmigen Schweißbereich direkt her radial an die innere Oberfläche des zylinderförmigen Rohrstutzens des Entnahmearmatur-Gehäuses eingeschweißt. Dadurch entfallen zwischengeschaltete Verbindungselemente wie Adapterscheiben oder ähnliches.
- Zur Realisierung dieser Ausgestaltungsform ist in ganz unüblicher Weise vorgesehen, dass der Inlinerstutzen mittels einer von der Außenseite der Entnahmearmatur her in das Entnahmearmatur-Gehäuse eingeführten zapfenförmigen Schweißvorrichtung an die innere Oberfläche des zylinderförmigen Rohrstutzens des Entnahmearmatur-Gehäuses eingeschweißt ist.
- In einer anderen Variante ist der Inlinerstutzen mittels einer von der Innenseite des Inliners her in das Entnahmearmatur-Gehäuse eingeführten zapfenförmigen Schweißvorrichtung an die innere Oberfläche des zylinderförmigen Rohrstutzens des Entnahmearmatur-Gehäuses eingeschweißt.
- Hierdurch wird unter Verzicht auf irgendwelche zusätzlichen Adapter-Bauteile (wie z. B. Flanschhülsen o. ä.) keine Veränderung bzw. Erweiterung der Dichtungskette verursacht, und zwar weder im Außenbereich des Kunststoff-Innenbehälters noch im inneren Inlinersystem. Durch die innenseitige direkte stoffschlüssige Verbindung von Inliner und Gehäuse der Entnahmearmatur wird die für eine BAM-Zulassung relevante Außenhülle nicht geändert und es können so die für die zahlreiche Palettencontainer- Ausführungsformen bestehenden Gefahrgut-Zulassungen auch mit Einsatz des Inliners ohne neue Zulassungsprüfung genutzt werden.
- Ein Drainagerohr ist innenseitig fest in das Entnahmearmatur-Gehäuse der Entnahmearmatur eingesetzt und ragt ein Stück weit durch den Inlinerstutzen in den Inliner hinein. Dadurch wird verhindert, dass bei der restlichen Füllgutentnahme der zusammenfallende Inliner sich nicht störend vor die innere Öffnung der Entnahmearmatur legen kann.
- Die Entnahmearmatur ist als 3"-Entnahmearmatur (3 Zoll-Entnahmearmatur) ausgebildet. Für den Einsatz bzw. für die Fixierung des Drainagerohrs kann eine Sockelscheibe in das Entnahmearmatur-Gehäuse der Entnahmearmatur fest eingesetzt werden. Da das Drainagerohr einen kleineren, d. h. etwa nur halb so großen Durchmesser wie das Entnahmearmaturengehäuse der 3 Zoll-Entnahmearmatur aufweist, kann zu dessen Fixierung eine durchbrochene Sockelscheibe eingesetzt werden. Die Sockelscheibe kann dicht zu ihrem Außenrand eine außermittige Bohrung aufweisen, in welche das Drainagerohr eingesteckt und fixiert ist. Die Durchbrechungen in der Sockelscheibe dienen einem großen und ungehinderten Flüssigkeitsdurchfluss beim Befüllen und Entleeren des Kunststoff-Innenbehälters.
- Zweckmäßigerweise ist das Drainagerohr direkt in die Sockelscheibe integriert und beide sind als einteiliges Bauteil im Spritzgussverfahren hergestellt. Dadurch ist ein ungewolltes Lösen des Drainagerohrs von der Sockelscheibe unmöglich und ausgeschlossen.
- Der direkt an die Entnahmearmatur angeschweißte Inliner ist als einfacher rechteckförmiger Kissenliner ausgebildet, wobei die zur Entnahmearmatur weisenden Ecken der Inliner-Folie zur Mitte hin eingeklappt sind und die Inliner-Folie von beiden Seiten her zur Mitte hin zu einer vergleichsweise steifen, stangenförmigen Folien-Rolle aufgerollt und mit einer schlauchförmigen Packhülle überzogen ist. Dadurch lässt sich der stangenförmig aufgerollte Inliner leicht durch den bodenseitigen Entnahmestutzen des starren Kunststoff- Innenbehälters in dessen Inneren einführen.
- Zweckmäßigerweise besteht die schlauchförmige Packhülle aus einer dünnen Kunststoff- Folie und ist mit einer in Längsrichtung verlaufenden, leicht aufreißbaren Trennlinie versehen. Dadurch wird beim Befüllen des Kunststoff-Innenbehälters durch den bodenseitigen Entnahmestutzen aufgrund des Fülldrucks des einströmenden flüssigen Füllguts die leicht aufreißbare Trennlinie der schlauchförmigen Packhülle aufgesprengt und die aufgerollte Inliner-Folie kann seitlich ausrollen und sich störungsfrei entfalten.
- Entsprechend dieser Ausgestaltungsform ist die Entnahmearmatur mit angeschweißtem Inliner, darin eingestecktem Drainagerohr mit Sockelscheibe und darüber gezogener Packhülle als leicht auswechselbare, sich bei Befüllung selbst entfaltende Moduleinheit ausgebildet, die prinzipiell vor jedermann sehr einfach und gebrauchsfertig in einen sauberen Kunststoff-Innenbehälter eines Palettencontainers eingebaut werden kann.
- Ein Verfahren zur Herstellung einer aus Entnahmearmatur mit angeschweißtem Inliner, darin eingestecktem Drainagerohr mit Sockelscheibe und darüber gezogener Packhülle bestehenden Moduleinheit zum Einsetzen in einen Palettencontainer zeichnet sich durch folgende Verfahrensschritte aus:
- Einführen des Inlinerstutzens in den zum Kunststoff-Innenbehälter weisenden Teil des zylinderförmigen Rohrstutzens des Entnahmearmatur-Gehäuses der Entnahmearmatur, Einführen einer zapfenförmigen Schweißvorrichtung in den Inlinerstutzen von der Innenseite des Inliners her oder von der Außenseite des Entnahmearmatur-Gehäuses her,
- Verschweißen des Inlinerstutzens mittels der zapfenförmigen Schweißvorrichtung von innen her in Radialrichtung an die innere Oberfläche des zylinderförmigen Rohrstutzens des Entnahmearmatur-Gehäuses,
- Herausnehmen der zapfenförmigen Schweißvorrichtung und ggfs. Verschweißen der noch offenen Bodennaht des Inliners,
- Falten und Aufrollen des Inliners zu einer stangenförmigen Folien-Rolle und Aufziehen einer schlauchförmigen dünnwandigen Packhülle über den aufgerollten Inliner.
- Auf diese fertigungstechnisch einfache Weise kann eine oben beschriebene Moduleinheit leicht hergestellt und für den Einsatz in den Kunststoff-Innenbehälter eines neuen oder gebrauchten Palettencontainers vorbereitet werden, ohne dass irgendwelche Änderungen am üblichen Dichtungssystem vorgenommen werden. Bei einer Verwendung für Gefahrgut- Füllgüter ist damit keine neue Zulassungsprüfung erforderlich.
- Die Erfindung wird nachfolgend anhand eines in den Zeichnungen schematisch dargestellten Ausführungsbeispiels näher erläutert und beschrieben. Es zeigen:
- Figur 1
- in Frontansicht einen IBC mit eingesetztem Inliner,
Figur 2 in Querschnittsdarstellung eine 3-Zoll-Entnahmearmatur mit eingesetzter Schweißvorrichtung zum Einschweißen des flexiblen Inlinerstutzens, - Figur 3
- in Querschnittsdarstellung die 3-Zoll-Entnahmearmatur vollständig montiert mit fertig eingeschweißtem Inlinerstutzen,
- Figur 4
- in Draufsicht einen Inliner in Form eines rechteckigen Kissenliners, in
- Figur 5
- Seitenansicht ein Drainagerohr mit Sockelscheibe,
- Figur 6
- eine Frontansicht des Drainagerohrs mit Sockelscheibe,
- Figur 7
- eine perspektivische Ansicht des Drainagerohrs mit Sockelscheibe,
- Figur 8
- eine Draufsicht auf den halb eingefaltetem Kissenliner mit Entnahmearmatur, eine
- Figur 9
- schematische Querschnittsdarstellung durch den aufgerollten Kissenliner mit aufgesetzter Packhülle,
- Figur 10
- eine fertig kommissionierte Inliner-Entnahmearmatur-Moduleinheit,
- Figur 11
- die Inliner-Entnahmearmatur-Moduleinheit im eingeschobenen Zustand im Kunststoff-Innenbehälter mit aufgesetzter Packhülle und
- Figur 12
- die eingesetzte Inliner-Entnahmearmatur-Moduleinheit mit geöffneter Packhülle im abgerollten Teilzustand vor einer völligen Entfaltung.
- In
Figur 1 ist mit der Bezugsziffer 10 ein Palettencontainer zur Lagerung und zum Transport von insbesondere gefährlichen flüssigen oder fließfähigen Füllgütern bezeichnet. Für einen Einsatz bzw. für eine Verwendung von gefährlichen Füllgütern erfüllt der Palettencontainer 10 besondere Prüfkriterien und ist mit einer entsprechenden amtlichen Zulassung versehen. Die Hauptbauteile des Palettencontainers 10 bestehen aus einem im Blasformverfahren aus thermoplastischem Kunststoff hergestellten, dünnwandigen starren Kunststoff-Innenbehälter 12, einem den Kunststoff-Innenbehälter 12 als Stützmantel dicht umschließenden Rohr-Gitterrahmen 14 und einer Bodenpalette 16, auf welcher der Kunststoff-Innenbehälter 12 aufliegt und mit welcher der Rohr-Gitterrahmen 14 fest verbunden ist. Der äußere Rohr-Gitterrahmen 14 besteht aus miteinander verschweißten horizontalen und vertikalen Rohrstäben 18, 20. - Die Bodenpalette 16 ist in der dargestellten Version als Composite-Palette mit oberer Stahlblech-Tragplatte, mit darunter angeordnetem Stahlrohr-Tragrahmen und mit Kunststoff-Eck- und Mittelfüßen ausgebildet. Es könnte aber auch jede andere übliche Bodenpalette aus Holz, Stahl oder Kunststoff untergebaut sein.
- Auf der Frontseite des Rohr-Gitterrahmens 14 ist eine Beschriftungstafel 22 aus dünnem Stahlblech zur Kennzeichnung des jeweiligen Füllguts angebracht. Im Oberboden weist der Kunststoff-Innenbehälter 12 eine vergleichsweise große, mittels Schraubdeckel 26 verschließbare Behälteröffnung mit einem Durchmesser von 150 mm oder 225 mm auf. Mittig am unteren Rand der Vorderwandung des Kunststoff-Innenbehälters 12 ist zur Entnahme des flüssigen Füllguts eine entsprechende Entnahmearmatur 24 in einer geschützten Position in einer zurückversetzten Wandungs-Einformung angeschlossen. Um den starren Kunststoff-Innenbehälter 12 vor einem direkten Kontakt und unablösbaren Anhaftungen durch das eingefüllte Füllgut zu schützen und eine mehrfache Weiterverwendung des wertvollen Kunststoff-Innenbehälters 12 zu ermöglichen, wird jeweils vor einer neuen Befüllung des Palettencontainers 10 ein dünnwandiger, flexibler Inliner 28 oder gemäß früherer Bezeichnung ein Foliensack in den starren Kunststoff- Innenbehälter 12 eingesetzt, der unten an den Entnahmestutzen des starren Kunststoff- Innenbehälters 12 bzw. an die Entnahmearmatur 24 angeschlossen ist. Empfindliche Füllgüter werden oftmals im geschlossenen System unter Luftabschluss ohne Sauerstoffzutritt in Behältern mit Diffusionssperre (Aromaschutz) oder unter aseptischen Bedingungen transportiert und gelagert. Die Befüllung und Entnahme erfolgt dabei ausschließlich über die bodenseitige Einfüll- und Entnahmearmatur. Da die aus HD-PE (High Density Polyethylen) bestehenden blasgeformten Kunststoff-Innenbehälter der großvolumigen Palettencontainer in der Regel nur sehr geringe oder gar keine Diffusionssperreigenschaften aufweisen, werden für hochwertige empfindliche Füllgüter regelmäßig mehrschichtige Inliner mit hohen Diffusionssperreigenschaften verwendet und in die starren blasgeformten Kunststoff-Innenbehälter eingesetzt.
- Im vorliegenden Ausführungsbeispiel ist der Kunststoff-Innenbehälter 12 des Paletten- containers 10 im bodenseitigen Entnahmebereich mit einem 3"-Entnahmestutzen mit Außengewinde (Grobgewinde DN 80) ausgestattet. Auf diesen Entnahmestutzen ist eine 3"-Entnahmearmatur 24 mit integriertem Gewindeflansch 36 (Grobgewinde DN 80) fest aufgeschraubt.
- Die in
Figur 2 näher dargestellte 3"-Entnahmearmatur 24 ist als DN 80-Entnahmearmatur mit Klappenhahn und Grobgewinde DN 100 / DN 80 ausgeführt, aus Polyethylen (PE) hergestellt und weist eine hohe Beständigkeit gegenüber vielerlei Flüssigkeiten auf. - Frontseitig ist die 3"-Entnahmearmatur 24 zum Schutz gegen Verschmutzung und Beschädigung mit einem auf das zylinderförmige Entnahmearmatur-Gehäuse 32 aufgeschraubten Schraubkappe vom Typ DN 80-Grobgewinde verschlossen. Etwa mittig in dem zylinderförmigen Entnahmearmatur-Gehäuse 32 ist eine scheibenförmige Drehklappe (hier nicht sichtbar) an einem Drehschaft 38 mit oberem Handgriff 40 angeordnet.
- Zur Erläuterung des verfahrenstechnischen Herstellungsablaufs zum Anschweißen des flexiblen Inlinerstutzens 30 ist demonstrativ eine zapfenförmige Schweißvorrichtung 42 mit zylinderförmigem Schweißbereich 44 in das zylinderförmige Entnahmearmatur-Gehäuse 32 eingeschoben, dafür sind die scheibenförmige Drehklappe und der Drehschaft 38 mit Handgriff 40 ausgebaut.
- In
Figur 2 wird ersichtlich, dass der Inlinerstutzen 30 des Inliners 28 gemäß der vorliegenden Erfindung direkt an dem zylinderförmigen Rohrstutzen 34 des Entnahmearmatur-Gehäuses 32 der Entnahmearmatur 24 angeschweißt ist. Hierbei ist der Inlinerstutzen 30 über einen zylinderförmigen Schweißbereich 44 radial von innen her direkt an die innere Oberfläche der zur Innenseite des Kunststoff-Innenbehälters 12 weisenden Seite des zylinderförmigen Rohrstutzens 34 des Entnahmearmatur-Gehäuses 32 eingeschweißt. In fertigungstechnischer Besonderheit wird der Inlinerstutzen 30 mittels einer von der Außenseite der Entnahmearmatur 24 her in das Entnahmearmatur-Gehäuse 32 eingeführten zapfenförmigen Schweißvorrichtung 42 an die innere Oberfläche des zylinderförmigen Rohrstutzens 34 des Entnahmearmatur-Gehäuses 32 eingeschweißt. - Die Schweißvorrichtung 42 ist frontseitig mit einem expandierbaren Schweißkopf ausgestattet, der die Kunststoff-Folie des Inlinerstutzens 30 im vorgesehenen
- Schweißbereich 44 mit vorgebbarem Druck und vorgebbarer Wärmebeaufschlagung über einen bestimmten Zeitraum an die innere Oberfläche des zylinderförmigen Rohrstutzens 34 des Entnahmearmatur-Gehäuses 32 presst und stoffschlüssig mit dem Rohrstutzen verschweißt. Nach dem Schweißvorgang wird überschüssiges Folienmaterial des Inlinerstutzens 30 direkt hinter dem Schweißbereich 44 abgeschnitten.
- Eine andere Möglichkeit, den Inlinerstutzen 30 in das Entnahmearmatur-Gehäuse 32 einzuschweißen besteht fertigungstechnisch darin, dass der Inlinerstutzen 30 mittels der von der Innenseite des Inliners 28 her eingeführten zapfenförmigen Schweißvorrichtung 42 an die innere Oberfläche des zylinderförmigen Rohrstutzens 34 des Entnahmearmatur- Gehäuses 32 angeschweißt wird. Dabei ist der Kissenliner 28 auf seiner rückwärtigen Seite bei Auslieferung noch geöffnet, da das Schweißwerkzeug 42 von innen durch den rückseits noch offenen Foliensack in den Inlinerstutzen 30 bzw. in den zylinderförmigen Rohrstutzen 34 des Entnahmearmatur-Gehäuses 32 eingeführt wird. Erst nach diesem Prozessschritt des Inlinerstutzen-Einschweißens wird die Bodennaht des Kissenliners 28 zugeschweißt und dicht verschlossen.
- Nach Abschluss des Schweißprozesses für den Inlinerstutzen 30 an der 3-Zoll- Entnahmearmatur 24 wird noch ein Drainagerohr 46 mittels einer Sockelscheibe 48 in den Inliner 28 bzw. in das Entnahmearmatur-Gehäuse 32 eingesetzt. Danach wird ein Erdungskabel mit einer Erdungsschraube 52 an das Entnahmearmatur-Gehäuse 32 angeschraubt und der Drehschaft 38 mit scheibenförmiger Drehklappe und Handgriff 40 wieder eingebaut. Schließlich wird das Entnahmearmatur-Gehäuse 32 mit einer außenseitig aufgeschraubten Schraubkappe gas- und flüssigkeitsdicht verschlossen. In
Figur 3 ist die fertig montierte Befüll- und Entnahmearmatur 24 mit eingeschweißtem Inlinerstutzen 30 dargestellt. - Wie in
Figur 4 ersichtlich ist der dünnwandige flexible Inliner 28 als einfacher rechteckförmiger Kissenliner 28 ausgebildet und aus einer Schlauchfolie mit großem Durchmesser hergestellt, während der bodenseitige flexible Inlinerstutzen 30 aus einer Schlauchfolie mit kleinem Durchmesser hergestellt ist, wobei beide immer aus dem gleichen mehrschichtigen Verbund-Folienmaterial mit den gleichen Barriereeigenschaften bestehen; dadurch sind nachteilige kunststoffmaterialdurchdringende Diffusionsvorgänge ausgeschlossen. Inliner 28 und Inlinerstutzen 30 bestehen im vorliegenden Fall aus transparenter LDPE-Folie in einer Folienstärke von 100 µm. Die Folienstärke kann insbesondere bei Mehrschichtfolien mit Diffusionssperre auch zwischen 100 µm und 250 µm, vorzugsweise ca. 150 µm betragen. Die Abmessungen betragen z.B. für einen 1000 I Palettencontainer ca. 2140 x 2200 mm. Der Inlinerstutzen 30 ist in einem Abstand von ca. 490 mm vom Rand mittig in den Inliner28 eingeschweißt. Dabei sollte die Zuschnittlänge des Inlinerstutzens 30 ca. 250 mm und der Durchmesser ca. 90 mm betragen. - Das Drainagerohr 46 mit offener Gitterstruktur und die Sockelscheibe 48 sind in
Figur 5 dargestellt. Das Drainagerohr 46 ist ein stabiles biegesteifes Gitterrohr mit zahlreichen Durchbrechungen, die ein optimales Abfließen von Restflüssigkeit ermöglichen. Die Länge des Drainagerohrs 46 sollte bei einem Durchmesser von ca. 45 mm wenigstens 250 mm aufweisen. Wie inFigur 6 ersichtlich ist, weist die Sockelscheibe 48 eine große Bohrung für das Drainagerohr und wenigstens zwei weitere große Durchbrechungen 54 für einen ungehinderten Flüssigkeitsdurchfluss auf.Figur 7 zeigt die Sockelscheibe 48 und das Drainagerohr 46 noch einmal in perspektivischer Ansicht. Außenseitig ist die Sockelscheibe 48 mit einer Durchmesserabstufung 50 (größer als die innenseitige Durchmesserstufe) versehen und ist mitsamt Drainagerohr 46 von der Auslaufseite der Entnahmearmatur 24 her bis zum Anschlag an eine entsprechende Durchmesserabstufung am inneren Ende des innenseitigen Rohrstutzens 34 in das Entnahmearmatur-Gehäuse 32 eingeschoben. - Nachdem die Sockelscheibe 48 mit dem Drainagerohr 46 an unterster Position platziert wurde, wird mittels einer von außen eingedrehten Erdungsschraube 52 die Sockel-scheibe 48 verdrehsicher fixiert. Die Lage der Sockelscheibe 48 ist also durch die Erdungsschraube 52 gegen ein Verdrehen oder Verrutschen im Entnahmearmatur- Gehäuse 32 gesichert.
- Die dargestellte Standard 3 Zoll (CCS 100 x 8) Entnahmearmatur 24 ist mit einem für die EX Antistatic Ausführungen vorgesehenen Erdungskabelanschluss ausgestattet, wobei durch die eingeschraubte Erdungsschraube 52 die elektrische Verbindung zum flüssigen Füllgut hergestellt ist. Nachdem alle Komponenten miteinander verbunden sind, werden Drehschaft 38 mit Dichtklappe und Handgriff 40 wieder in die Entnahmearmatur 24 eingesetzt und das Entnahmearmatur-Gehäuse 32 mit einer außenseitig aufgeschraubten Schraubkappe verschlossen.
- Danach erfolgt zuerst ein Falten, danach ein Aufrollen und abschließend ein Kornmissionieren (in eine Hülle einpacken) des Kissenliners 28.
Figur 8 zeigt den Kissenliner28 im halbfertig eingefalteten Zustand. Zum Zusammenfalten des Kissenliners 28 wird jegliche Luft aus dem Inliner herausgedrückt. Zur völligen Entlüftung kann ein Unterdruckschlauch an die Entnahmearmatur 24 angeschlossen und ein Vakuum gezogen werden. Dies vereinfacht das Falten, Rollen und Kornmissionieren erheblich. Die Fertigstellung des Kissenliners 28 mit Entnahmearmatur 24 zu einer einfach zu handhabenden Moduleinheit 58 umfasst folgende Schritte: - 1. Schritt: Auslegen des fertigen Kissenliners und Herunterfalten des oberen Bereichs bis quer zur Entnahmearmatur,
- 2. Schritt: Einfalten der oberen Ecken an der Entnahmearmatur zur Mitte des Kissenliners,
- 3. Schritt: Einfalten des unteren Bereichs bis zur horizontalen Mitte des Kissenliners,
- 4. Schritt: Einfalten der äußeren Flügel zur vertikalen Mitte,
- 5. Schritt: erneutes Einfalten der äußeren Flügel zur vertikalen Mitte,
- 6. Schritt: Aufrollen der Außenkanten zur Mitte hin,
- 7. Schritt: Aufziehen einer schlauchförmigen Packhülle auf den aufgerollten Inliner.
-
Figur 9 zeigt in rein schematischer Darstellung einen Querschnitt durch den aufgerollten Inliner 28 mit schlauchförmiger Packhülle 56. Die Packhülle 56 weist oben angedeutet eine leicht aufreißbare Trenn-Naht bzw. perforierte Aufplatz-Naht auf. - Die Entnahmearmatur 24 mit direkt angeschweißten und aufgerollten Inliner 28 und mit aufgezogener schlauchförmiger Packhülle 56 stellt eine auswechselbare Moduleinheit 58 dar und ist fertig für den Einsatz in jeden Kunststoff-Innenbehälter eines Palettencontainers. Eine solche fertig kommissionierte Inliner-Entnahmearmatur- Moduleinheit 58 ist in
Figur 10 dargestellt. Für eine Lagerhaltung und zum Schutz der leicht aufreißbaren Packhülle 56 können die vorbereiteten Moduleinheiten 58 jeweils in ein dünnwandiges Schutzrohr, z. B. eine Metallhülse oder ein Papprohr, gesteckt werden, das in den Gewindeflansch des Entnahmearmatur-Gehäuses eingeschraubt werden kann. - Zur Ausstattung eines Palettencontainers 10 mit einer Moduleinheit 58 wird die schlauchförmige Packhülle 56 durch den bodenseitigen Entnahmestutzen in den Kunststoff-Innenbehälter 12 eingesetzt. Der Innendurchmesser des 3 Zoll Entnahmestutzens beträgt 83,2 mm. Die schlauchförmige Packhülle 56 des eingerollten Kissenliners 28 weist einen Durchmesser von 75 mm auf. Das Einführen des Schlauch- Pakets und Aufschrauben des Entnahmearmatur-Gehäuses auf den 3 Zoll
- Entnahmestutzen lässt sich also dementsprechend einfach durchführen. Eine derart in den Kunststoff-Innenbehälter 12 eingesetzte Moduleinheit 58 ist in
Figur 11 gezeigt. - Es gibt weiterhin Ausführungsformen von Palettencontainern, bei denen der bodenseitige Entnahmestutzen des Kunststoff-Innenbehälters nicht als Schraubstutzen mit Außengewinde sondern als kurzer Rohrstutzen mit Schweißflansch ausgebildet ist. Dementsprechend sind die dazugehörigen Entnahmearmaturen ebenfalls mit einem behälterseitigen Schweißflansch versehen und werden im Bedarfsfall nach dem SpiegelSchweißverfahren (butt-welding) auf den Entnahmestutzen des Kunststoff-Innenbehälters aufgeschweißt. Bei Realisierung für derartige Behälterausführungen kann vorgesehen sein, dass der Inlinerstutzen 30 in einfacher Weise mittels einer angepassten ringförmigen Schweißvorrichtung von außen her über einen zylinderförmigen Schweißbereich auf die äußere Oberfläche des zylinderförmigen Rohrstutzens 34 des Entnahmearmatur-Gehäuses 32 aufgeschweißt ist und erst nach Einsetzen des Inliners in den Kunststoff-Innenbehälter die mit Inliner versehene Entnahmearmatur mit ihrem Schweißflansch auf den entsprechenden Schweißflansch am unteren starren Entnahmestutzen des Kunststoff-Innenbehälters aufgeschweißt ist.
- Das Befüllen und Entleeren des Palettencontainers 10 geschieht ausschließlich über die bodenseitige 3 Zoll Entnahmearmatur 24 des Kunststoff-Innenbehälters 12. Das Füllgut wird beim Befüllen üblicherweise mit Druck in den Behälter geleitet, so dass sich der Kissenliner 28 nach Aufreißen der Packhülle 56 entlang einer z. B. perforierten . Aufplatznaht zunächst vollständig entrollt, auffaltet und schließlich hebt, bis er sein gesamtes Volumen erreicht hat. Dazu ist in
Figur 12 bei beginnender Befüllung der Zustand dargestellt, in dem die Packhülle 56 sich geöffnet hat und der Inliner 28 sich zu beiden Seiten hin abrollt. - Beim Entleeren fällt der Kissenliner 28 zusammen und hält ein Restvolumen von ca. 5 Litern zurück. Das Drainagerohr 46 verhindert dabei, dass die Inlinerfolie den Auslauf zusetzt und eine größere Menge Füllgut im Kunststoff-Innenbehälter 12 zurückbleibt.
- Mit Hilfe eines entsprechenden Anschlusses (separat oder in einem oberen Einfüll-Deckel) kann der Kunststoff-Innenbehälter 12 mit Druck beaufschlagt werden, um weiteres Füllgut aus dem Kissenliner 28 zu drücken. Dabei ist ein Druck von 0,1 bar bereits ausreichend.
- Durch den Überdruck wird weitere Restflüssigkeit aus dem Inliner 28 gedrückt bis auf einen kleinen verbleibenden Rest von ca. 0,5 Liter (ca. 0,05 %). Um diese Förderung und Verbesserung der Restentleerung aus dem Inliner 28 zu bewirken, ist zum Anschluss einer Druckluft-Pumpe an geeigneter Stelle im Oberboden des Kunststoff-Innenbehälters 12 eine entsprechende Behälteröffnung angeordnet. Vorzugsweise ist die Behälteröffnung zentralmittig im oberen Schraubdeckel 26 der Einfüllöffnung des Kunststoff-Innenbehälters 12 als 2-Zoll-Spundöffnung ausgeführt, die mit einem 2-Zoll-Spundstopfen gas- und flüssigkeitsdicht verschließbar ist.
- Nachdem das Füllgut vollständig entnommen wurde, kann der Kissenliner 28 aus dem Kunststoff-Innenbehälter 12 entfernt werden. Dazu wird zweckmäßigerweise der Palettencontainer 10 auf den "Rücken" gekippt, so dass die Entnahmearmatur 24 nach oben zeigt. Die dicht geschlossene Entnahmearmatur 24 wird vom starren Entnahmestutzen abgeschraubt und mit angeschweißtem Inlinerstutzen 30 und Kissenliner 28 bis kurz hinter das Drainagerohr 46 aus dem Entnahmestutzen des Kunststoff-Innenbehälters 12 herausgezogen. Direkt hinter dem Drainagerohr 46 wird der Kissenliner 28, z.B. mit einem Kabelbinder oder Bindedraht, abgequetscht und tropfdicht verschlossen. Entnahmearmatur 24 und Kissenliner 28 werden dann voneinander getrennt. Der Kissenliner 28 wird mittels eines Greifers durch den großen Einfüllstutzen im Oberboden des Kunststoff-Innenbehälters 12 entnommen, d. h. hier seitlich herausgezogen. Kissenliner 28 und Entnahmearmatur 24 werden anschließend einem Recyclingprozess zugeführt und nach ggfs. erforderlicher äußerer Reinigung des Palettencontainers 10 kann eine neue Inliner-Entnahmearmatur-Moduleinheit 58 in den Kunststoff-Innenbehälter 12 eingesetzt werden und der Palettencontainer 10 ist wieder vorbereitet für eine kostengünstige Wiederverwendung zur erneuten Befüllung mit flüssigem Füllgut.
- Durch die Verwendung der erfindungsgemäßen Moduleinheit 58 mit direkt miteinander verschweißter Entnahmearmatur 24 und Inliner 28 wird eine Werterhaltung von hochwertigen, mehrfach nutzbaren Kunststoff-Innenbehältern 12 ermöglicht.
- Das Einsetzen der Moduleinheit 58 bzw. des Inliners 28 ist derart einfach, dass jedermann den Vorgang ausführen kann.
- Da bei der erfindungsgemäßen Moduleinheit 58 keine Änderungen am bisherigen Dichtungssystem vorgenommen werden, sind keine neue Zulassungsprüfungen für den Einsatz bei gefährlichen flüssigen Füllgütern erforderlich. Es wird die Möglichkeit geschaffen, bereits gebrauchte - gegebenenfalls auch verfärbte - Kunststoff-Innenbehälter von wiederverwendeten Palettencontainern für die erneute Verwendung für hochwertige Füllgüter aufzuwerten. Des Weiteren können mit Hilfe eines Drainagerohrs 46 und durch Beaufschlagung mit geringem Überdruck im Kunststoff-Innenbehälter 12 beim Entleerungsvorgang des Palettencontainers 10 die im Inliner 28 verbleibenden Restmengen an Füllgut auf ein Minimum reduziert werden.
- Die vorliegende Erfindung bietet dem Kunden somit eine einwandfrei funktionierende Lösung für einen Schutz gegen Anhaftungen von Restfüllgut im Kunststoff-Innenbehälter bei neuen Palettencontainern und bei einer mehrfachen Wiederverwendung von gebrauchten IBCs.
-
- 10
- Palettencontainer
- 12
- Kunststoff-Innenbehälter
- 14
- Rohr-Gitterrahmen
- 16
- Bodenpalette
- 18
- horizontale Rohrstäbe (14)
- 20
- vertikale Rohrstäbe (14)
- 22
- Beschriftungstafel (14)
- 24
- Entnahmearmatur (3-Zoll) (12)
- 26
- Schraubdeckel (12)
- 28
- Inliner (Foliensack) (12)
- 30
- Inlinerstutzen (28)
- 32
- Entnahmearmatur-Gehäuse (24)
- 34
- innenseitiger Rohrstutzen (32)
- 36
- Gewindeflansch (24, 32)
- 38
- Drehschaft (32)
- 40
- Handgriff (38)
- 42
- Schweißvorrichtung
- 44
- zylindr. Schweißbereich (32)
- 46
- Drainagerohr (48)
- 48
- Sockelscheibe (32, 46)
- 50
- Abstufung (48, 34)
- 52
- Erdungsschraube (34, 48)
- 54
- Durchbrechungen
- 56
- schlauchförmige Packhülle (28)
- 58
- Moduleinheit
Claims (6)
- Moduleinheit (58) aufweisend eine Entnahmearmatur (24) mit angeschweißtem Inliner (28) zum Einsetzen in einen Kunststoff-Innenbehälter (12) eines Palettencontainers (10), wobei der Palettencontainer (10) zur Lagerung und zum Transport von flüssigen oder fließfähigen Füllgütern ausgestaltet ist und der Palettencontainer (10) einen bodenseitigen Entnahmestutzen zum Anschließen der Entnahmearmatur (24) aufweist, wobei die Entnahmearmatur (24) ein Entnahmearmatur-Gehäuse und das Entnahmearmatur-Gehäuse einen zylinderförmigen Rohrstutzen (34) aufweist, dadurch gekennzeichnet, dass- die Moduleinheit (58) ein Drainagerohr (46) mit Sockelscheibe (48) und eine Packhülle (56) aufweist,- der Inliner (28) mittels eines Inlinerstutzens (30) des Inliners (28) über einen zylinderförmigen Schweißbereich (44) direkt radial an die innere Oberfläche des zur Innenseite des Kunststoff-Innenbehälters (12) weisenden zylinderförmigen Rohrstutzens (34) des Entnahmearmatur-Gehäuses (32) eingeschweißt ist,- wobei Inliner (28) und Inlinerstutzen (30) aus dem gleichen mehrschichtigen Verbund-Folienmaterial mit den gleichen Barriereeigenschaften bestehen,- wobei in den zylinderförmigen Rohrstutzen (34) des Entnahmearmatur-Gehäuses (32) der Entnahmearmatur (24) das Drainagerohr (46) fest eingesetzt ist und durch den eingeschweißten Inlinerstutzen (30) in den Inliner (28) hineinragt,- wobei die Entnahmearmatur (24) als 3-Zoll-Entnahmearmatur ausgebildet ist, und- der Inliner (28) als rechteckförmiger Kissenliner ausgebildet ist und die zur Entnahmearmatur (24) weisenden Ecken der Inliner-Folie zur Mitte hineingeklappt und von beiden Seiten her zur Mitte hin zu einer stangenförmigen Folien-Rolle aufgerollt und mit einer schlauchförmigen Packhülle (56) überzogen ist.
- Moduleinheit (58) nach Anspruch 1, dadurch gekennzeichnet, dass das Drainagerohr (46) und die Sockelscheibe (48) als einteiliges Bauteil im Spritzgussverfahren hergestellt sind.
- Moduleinheit (58) nach Anspruch 1 oder 2, dadurch gekennzeichnet, dass die schlauchförmige Packhülle (56) aus einer dünnen Kunststoff-Folie besteht und mit einer in Längsrichtung verlaufenden, leicht aufreißbaren Trennlinie versehen ist.
- Palettencontainer (10) mit einer Moduleinheit (58) nach einem der Ansprüche 1 bis 3.
- Palettencontainer (10) nach Anspruch 4, dadurch gekennzeichnet, dass im Schraubdeckel (26) auf der verschließbaren Behälteröffnung im Oberboden des Kunststoff-Innenbehälters (12) eine kleinere, mittels 2-Zoll- oder ¾-Zoll-Spundstopfen verschließbare Spundöffnung zum Anschluss einer Druckluft-Pumpe angeordnet ist.
- Verfahren zur Herstellung einer Moduleinheit (58) nach einem der Ansprüche 1 bis 3, gekennzeichnet durch die folgenden Verfahrensschritte:- Einführen des Inlinerstutzens (30) in den zum Kunststoff-Innenbehälter weisenden Teil des zylinderförmigen Rohrstutzens (34) des Entnahmearmatur-Gehäuses (32) der Entnahmearmatur,- Einführen einer zapfenförmigen Schweißvorrichtung (42) in den Inlinerstutzen (30) von der Innenseite des Inliners (28) her,- Verschweißen des Inlinerstutzens (30) mittels der zapfenförmigen Schweißvorrichtung (42) von innen her in Radialrichtung an die innere Oberfläche des zapfenförmigen Rohrstutzens (34) des Entnahmearmatur-Gehäuses (32),- Herausnehmen der zapfenförmigen Schweißvorrichtung (42) und Verschweißen der noch offenen Bodennaht des Inliners (28),- Falten und Aufrollen des Inliners (28) zu der stangenförmigen Folien-Rolle und- Aufziehen der schlauchförmigen Packhülle (56) über den aufgerollten Inliner (28).
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP24207214.8A EP4512739A1 (de) | 2018-09-19 | 2019-09-18 | Palettencontainer |
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE202018004352 | 2018-09-19 | ||
| PCT/EP2019/000271 WO2020057772A1 (de) | 2018-09-19 | 2019-09-18 | Palettencontainer |
Related Child Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP24207214.8A Division EP4512739A1 (de) | 2018-09-19 | 2019-09-18 | Palettencontainer |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP3853148A1 EP3853148A1 (de) | 2021-07-28 |
| EP3853148B1 true EP3853148B1 (de) | 2024-10-23 |
Family
ID=68165492
Family Applications (2)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP19783426.0A Active EP3853148B1 (de) | 2018-09-19 | 2019-09-18 | Moduleinheit aufweisend eine entnahmearmatur mit angeschweissten inliner zum einsetzen in einen kunststoff-innenbehälter eines palettencontainers und verfahren zur herstellung einer moduleinheit |
| EP24207214.8A Pending EP4512739A1 (de) | 2018-09-19 | 2019-09-18 | Palettencontainer |
Family Applications After (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP24207214.8A Pending EP4512739A1 (de) | 2018-09-19 | 2019-09-18 | Palettencontainer |
Country Status (14)
| Country | Link |
|---|---|
| US (1) | US11459155B2 (de) |
| EP (2) | EP3853148B1 (de) |
| JP (1) | JP7572947B2 (de) |
| KR (1) | KR102774764B1 (de) |
| CN (1) | CN112672961B (de) |
| AU (1) | AU2019344887B2 (de) |
| CA (1) | CA3113117A1 (de) |
| ES (1) | ES2997507T3 (de) |
| IL (1) | IL281508A (de) |
| MX (1) | MX2021003215A (de) |
| RU (1) | RU2765201C1 (de) |
| SG (1) | SG11202102074QA (de) |
| WO (1) | WO2020057772A1 (de) |
| ZA (1) | ZA202101276B (de) |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN113247481A (zh) * | 2021-06-15 | 2021-08-13 | 上海箱箱智能科技有限公司 | 中型散装容器 |
| CN116833611B (zh) * | 2023-09-01 | 2023-11-14 | 山东凯丰源环境科技有限公司 | 一种用于冷凝器的焊接设备 |
Family Cites Families (18)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3377766A (en) * | 1965-06-08 | 1968-04-16 | Strecton Ind Inc | Lined containers |
| NO890974D0 (no) * | 1989-03-07 | 1989-03-07 | Miljoe & Veiservice As | Anordning til bruk ved oppbevaring av et materiale, saerlig vaeske, i fat med gjenget aapning. |
| DE4206945C1 (de) * | 1991-03-15 | 1993-03-11 | Schuetz-Werke Gmbh & Co. Kg, 5418 Selters, De | |
| NL9200988A (nl) * | 1992-06-04 | 1994-01-03 | Leer Koninklijke Emballage | Voering voor een blokvormige houder, alsmede transportverpakking voor die voering. |
| DE9306177U1 (de) * | 1993-04-23 | 1993-08-05 | Mauser-Werke GmbH, 50321 Brühl | Palettencontainer |
| DE9311004U1 (de) * | 1993-07-23 | 1993-10-14 | Mauser-Werke GmbH, 50321 Brühl | Palettencontainer |
| GB9714996D0 (en) * | 1997-07-17 | 1997-09-24 | Sankey Product Developments Lt | Containers |
| DK1343703T3 (da) * | 2000-11-23 | 2007-10-29 | Mauser Werke Gmbh | Pallecontainer |
| ES2243103B1 (es) * | 2002-11-22 | 2006-12-01 | Felipe Puig Aguilella | Procedimiento para el llenado de recipientes flexibles normalmente dispuestos sobre receptaculos rigidos paletizados tipo jaula o semirrigidos, y conjunto de dispositivos para realizar dicho llenado. |
| JP2005239267A (ja) * | 2004-02-27 | 2005-09-08 | Fuji Photo Film Co Ltd | 輸送タンク内袋の製造方法 |
| US7721759B2 (en) * | 2005-09-07 | 2010-05-25 | Chep Technology Pty Limited | Valve having a protective cage |
| DE202006020793U1 (de) * | 2006-09-06 | 2010-03-11 | Mauser-Werke Gmbh | Palettencontainer |
| DE102008009586A1 (de) | 2008-02-16 | 2009-09-03 | Protechna S.A. | Transport- und Lagerbehälter für Flüssigkeiten |
| WO2014135275A1 (de) * | 2013-03-05 | 2014-09-12 | Mauser-Werke Gmbh | Palettencontainer |
| DE102015202133A1 (de) * | 2015-02-06 | 2016-08-11 | Protechna S.A. | Palettenbehälter mit Inliner |
| DE102016010621B4 (de) * | 2016-03-24 | 2018-06-28 | Mauser-Werke Gmbh | Inliner für Palettencontainer |
| US10994911B2 (en) * | 2016-03-24 | 2021-05-04 | Mauser-Werke Gmbh | Pallet container including an inliner |
| BR112018070487B1 (pt) * | 2016-04-07 | 2022-08-09 | Mauser-Werke Gmbh | Contentor com palete para o armazenamento e o transporte de materiais de enchimento líquidos ou de fluxo livre particularmente perigosos |
-
2019
- 2019-09-18 SG SG11202102074QA patent/SG11202102074QA/en unknown
- 2019-09-18 EP EP19783426.0A patent/EP3853148B1/de active Active
- 2019-09-18 CA CA3113117A patent/CA3113117A1/en active Pending
- 2019-09-18 KR KR1020217010905A patent/KR102774764B1/ko active Active
- 2019-09-18 JP JP2021515205A patent/JP7572947B2/ja active Active
- 2019-09-18 MX MX2021003215A patent/MX2021003215A/es unknown
- 2019-09-18 CN CN201980061779.9A patent/CN112672961B/zh active Active
- 2019-09-18 ES ES19783426T patent/ES2997507T3/es active Active
- 2019-09-18 WO PCT/EP2019/000271 patent/WO2020057772A1/de not_active Ceased
- 2019-09-18 AU AU2019344887A patent/AU2019344887B2/en not_active Expired - Fee Related
- 2019-09-18 EP EP24207214.8A patent/EP4512739A1/de active Pending
- 2019-09-18 US US17/273,572 patent/US11459155B2/en active Active
- 2019-09-18 RU RU2021108246A patent/RU2765201C1/ru active
-
2021
- 2021-02-25 ZA ZA2021/01276A patent/ZA202101276B/en unknown
- 2021-03-15 IL IL281508A patent/IL281508A/en unknown
Also Published As
| Publication number | Publication date |
|---|---|
| SG11202102074QA (en) | 2021-04-29 |
| ZA202101276B (en) | 2025-01-29 |
| KR102774764B1 (ko) | 2025-03-04 |
| KR20210063359A (ko) | 2021-06-01 |
| US20210237957A1 (en) | 2021-08-05 |
| WO2020057772A1 (de) | 2020-03-26 |
| EP3853148A1 (de) | 2021-07-28 |
| AU2019344887B2 (en) | 2025-08-14 |
| JP7572947B2 (ja) | 2024-10-24 |
| BR112021004881A2 (pt) | 2021-06-01 |
| MX2021003215A (es) | 2021-05-12 |
| CN112672961B (zh) | 2023-02-28 |
| JP2022501276A (ja) | 2022-01-06 |
| AU2019344887A1 (en) | 2021-05-13 |
| ES2997507T3 (en) | 2025-02-17 |
| CN112672961A (zh) | 2021-04-16 |
| EP4512739A1 (de) | 2025-02-26 |
| CA3113117A1 (en) | 2020-03-26 |
| US11459155B2 (en) | 2022-10-04 |
| RU2765201C1 (ru) | 2022-01-26 |
| IL281508A (en) | 2021-04-29 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP3433183B1 (de) | Inliner für palettencontainer | |
| EP0358053B1 (de) | Behälteraggregat für den Transport und für die Lagerung von flüssigem oder von pulverförmigem Füllgut | |
| WO2018054527A1 (de) | Spundfass mit inliner sowie verfahren zu seiner hestellung | |
| EP2964541B1 (de) | Palettencontainer | |
| EP3433181B1 (de) | Kunststoff-innenbehälter mit inliner | |
| DE202014105594U1 (de) | Flüssigkeitsbehälter mit Innenhülle | |
| EP2555995B1 (de) | PACKUNG FÜR FLIEßFÄHIGE PRODUKTE | |
| DE102015202133A1 (de) | Palettenbehälter mit Inliner | |
| EP4512739A1 (de) | Palettencontainer | |
| EP3684706B1 (de) | Inliner | |
| DE8807196U1 (de) | Behälter für ein Fluid, insbesondere Transport- und Lagerbehälter | |
| DE102018007441B4 (de) | Palettencontainer | |
| DE102016011602B3 (de) | Spundfass mit Inliner | |
| WO2011124508A1 (de) | VERFAHREN ZUM HERSTELLEN UND/ODER BEFÜLLEN EINER PACKUNG FÜR FLIEßFÄHIGE PRODUKTE | |
| DE9103640U1 (de) | Verpackungsbehältnis | |
| EP4543781B1 (de) | Inliner, verbundpaket und transportbehälter mit einem inliner sowie zugehöriges verfahren | |
| EP0563808A1 (de) | Behälter und Nachfülleinheit für Flüssigheiten, insbesondere Farbe oder Leim | |
| DE3541010A1 (de) | Innenbeutelpackung |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: UNKNOWN |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE INTERNATIONAL PUBLICATION HAS BEEN MADE |
|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20210416 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| DAV | Request for validation of the european patent (deleted) | ||
| DAX | Request for extension of the european patent (deleted) | ||
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: EXAMINATION IS IN PROGRESS |
|
| 17Q | First examination report despatched |
Effective date: 20231002 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20240515 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| P01 | Opt-out of the competence of the unified patent court (upc) registered |
Free format text: CASE NUMBER: APP_50858/2024 Effective date: 20240909 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502019012356 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: FP |
|
| REG | Reference to a national code |
Ref country code: SE Ref legal event code: TRGR |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2997507 Country of ref document: ES Kind code of ref document: T3 Effective date: 20250217 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG9D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250224 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241023 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250223 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241023 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241023 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250123 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241023 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250124 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R082 Ref document number: 502019012356 Country of ref document: DE Representative=s name: HOFFMANN EITLE PATENT- UND RECHTSANWAELTE PART, DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241023 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250123 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241023 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241023 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241023 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241023 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502019012356 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241023 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241023 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241023 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20250724 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20250929 Year of fee payment: 7 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 20250926 Year of fee payment: 7 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20250929 Year of fee payment: 7 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20250925 Year of fee payment: 7 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 20250927 Year of fee payment: 7 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20251001 Year of fee payment: 7 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: H13 Free format text: ST27 STATUS EVENT CODE: U-0-0-H10-H13 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20260504 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250918 |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20250930 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241023 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241023 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250918 Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250930 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250930 |