EP3591088B1 - Vorrichtung zum schmelztauchbeschichten eines metallbandes - Google Patents
Vorrichtung zum schmelztauchbeschichten eines metallbandes Download PDFInfo
- Publication number
- EP3591088B1 EP3591088B1 EP19184059.4A EP19184059A EP3591088B1 EP 3591088 B1 EP3591088 B1 EP 3591088B1 EP 19184059 A EP19184059 A EP 19184059A EP 3591088 B1 EP3591088 B1 EP 3591088B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- unit
- slot
- metal strip
- slot opening
- suctioning
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images


Classifications
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C2/00—Hot-dipping or immersion processes for applying the coating material in the molten state without affecting the shape; Apparatus therefor
- C23C2/003—Apparatus
- C23C2/0034—Details related to elements immersed in bath
- C23C2/00342—Moving elements, e.g. pumps or mixers
- C23C2/00344—Means for moving substrates, e.g. immersed rollers or immersed bearings
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C2/00—Hot-dipping or immersion processes for applying the coating material in the molten state without affecting the shape; Apparatus therefor
- C23C2/003—Apparatus
- C23C2/0038—Apparatus characterised by the pre-treatment chambers located immediately upstream of the bath or occurring locally before the dipping process
- C23C2/004—Snouts
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C2/00—Hot-dipping or immersion processes for applying the coating material in the molten state without affecting the shape; Apparatus therefor
- C23C2/02—Pretreatment of the material to be coated, e.g. for coating on selected surface areas
- C23C2/022—Pretreatment of the material to be coated, e.g. for coating on selected surface areas by heating
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C2/00—Hot-dipping or immersion processes for applying the coating material in the molten state without affecting the shape; Apparatus therefor
- C23C2/04—Hot-dipping or immersion processes for applying the coating material in the molten state without affecting the shape; Apparatus therefor characterised by the coating material
- C23C2/06—Zinc or cadmium or alloys based thereon
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C2/00—Hot-dipping or immersion processes for applying the coating material in the molten state without affecting the shape; Apparatus therefor
- C23C2/04—Hot-dipping or immersion processes for applying the coating material in the molten state without affecting the shape; Apparatus therefor characterised by the coating material
- C23C2/12—Aluminium or alloys based thereon
Definitions
- the invention relates to a device for hot-dip coating a metal strip.
- Conventional coil coating systems such as systems for continuous hot-dip galvanizing of steel strip, have a continuous furnace, a molten bath (zinc bath), a device for adjusting the (zinc) coating thickness and a subsequent cooling device in the direction of travel of the strip.
- the steel strip is heat-treated in a continuous process, wherein the continuous furnace can be divided into several chambers in which different treatments, in particular in connection with different temperatures, can be carried out. These treatments can preferably include setting the desired mechanical properties in the steel strip base material by, for example, recrystallization of the steel structure.
- An area (chamber) in the continuous furnace can define a zone for reducing the iron oxides formed on the surface of the steel strip.
- Another area (chamber) can define a cooling zone in the continuous furnace, in which the steel strip is cooled, preferably under protective gas (HNX), to a temperature close to the temperature of the molten bath.
- the protective gas is intended to prevent the annealed strip from oxidizing before coating (galvanizing), which means that wetting and thus adhesion of the coating or coating (zinc layer) to the surface of the steel strip would not be possible or only poorly and thus the required quality standards cannot be met.
- different gas atmospheres are sometimes required in the areas (chambers) in the continuous furnace.
- the steel strip is passed through a sluice flooded with protective gas, with the exclusion of the ambient atmosphere, which is also known as a trunk among experts.
- devices are used within the trunk which cause the atmosphere to circulate within the trunk by targeted blowing in at one or more points, combined with suction at one or more points to discharge or remove the dusty atmosphere.
- the blow-suction unit -Unit has a plurality of injection openings for applying protective gas to the steel strip, wherein a plurality of injection openings are arranged or can be arranged on a first side of the steel strip and a plurality of injection openings on a second side of the steel strip, the blow-suction unit being a plurality of suction openings for suctioning off protective gas laden with zinc vapor and / or zinc dust, wherein a plurality of suction openings are arranged or can be arranged on the first side of the steel strip and a plurality of suction openings on the second side of the steel strip, wherein the blower -Suction unit has a
- blow-and-suction unit within the trunk, however, leads to a reduction in the cross-section of the steel belt, so that if vibrations and / or fluctuating operating conditions occur in the galvanizing line during operation, the belt does not swing out of the plane of the direction of belt travel, and thus does not prevent it Contact with the blow-suction unit cannot be ruled out, which can damage the belt and the system. There is a need for further optimization in relation to the state of the art.
- the invention is based on the object of providing a device for hot-dip coating a metal strip, with which an operationally reliable coating process can be ensured under fluctuating operating conditions.
- a device for hot-dip coating a metal strip with a continuous furnace for guiding and heating the metal strip, with a vessel arranged in the running direction of the metal strip behind the continuous furnace and filled with melt, with a trunk arranged between the continuous furnace and the vessel for passing through and Introducing the metal strip into the melt in the vessel, the trunk comprising a blow-suction unit with at least one injection unit and at least one suction unit, which are arranged on at least one wall, in particular on two opposing walls of the trunk, the at least one suction unit is arranged in the running direction of the metal strip behind the at least one injection unit, wherein the at least one injection unit has at least one slot opening for blowing gas into the trunk and the at least one suction unit has at least one slot opening for sucking off Ga s from the trunk, wherein the at least one slot opening extends transversely to the direction of travel of the metal strip.
- the inventors have found that, due to the arrangement of the at least one slot opening of the injection unit and / or suction unit, the at least one slot opening essentially flush with the wall of the trunk and / or being arranged in line with the wall, compared to the one in State of the art shown complete arrangement of the blow-suction unit within the trunk, the flow cross-section is not disadvantageously reduced, so that a contact between the metal band and trunk or (further) parts / components of the trunk can be excluded and thereby prevents damage and an operationally reliable coating process can be ensured.
- the blow-suction unit with the at least one blow-in unit and the at least one suction unit are or are mounted on the outside of the wall of the trunk, so that the blow-in and / or suction unit with its or theirs via suitable openings in the wall of the trunk. their slot opening (s) flush with the Complete the wall of the trunk.
- the blow-suction unit arranged or mounted on the wall of the trunk from the outside also has the advantage of easy accessibility, especially during operation, and thus the possibility of quick and uncomplicated maintenance and / or cleaning.
- An injection unit with a suction unit adjacent in the running direction of the metal strip are preferably located opposite one another on two opposite walls of the trunk. The two opposing walls run essentially parallel to the surface of the metal strip.
- Two further (opposite) walls complete or define the trunk, which essentially runs with a longitudinally rectangular cross section, and are oriented essentially perpendicular to the edge of the metal strip.
- the melt in the vessel is a metallic melt, which preferably consists of zinc or a zinc alloy or alternatively can consist of aluminum or an aluminum alloy.
- the metal band is preferably a steel band.
- a slot opening is defined by a slot-shaped cross section with a width b and a length I, where I is a multiple of b, in particular I> 10 ⁇ b, preferably I> 20 ⁇ b.
- the injection unit has a plurality of slot openings with interruptions in between. If several slot openings are provided in the transverse direction or transversely to the running direction of the metal strip with interruptions, a tight gas curtain can be created, for example, so that the metal vapor rising from the melt is specifically prevented from rising further inside the trunk or into the continuous furnace.
- the injection unit preferably has at least two rows, with exactly two rows or more than two rows being provided, of a plurality of slot openings with interruptions in between, the slot openings of the rows being offset from one another and, in particular, overlapping at least in sections adjacent to one another.
- the slot openings can be used optimally, since in particular the jet expansion that occurs from adjacent slot openings escaping gas flows do not influence each other (negatively) and thus a closed gas curtain can form. Due to the staggered arrangement of the slot openings in an injection unit in relation to the slot openings or interruptions in the injection unit provided on the opposite wall, a tight gas curtain is also formed in the outer areas of the trunk that are not traversed by the metal strip and in which the blown gas streams meet .
- the slot openings of the injection unit have a width b1 with a distance a1 between the rows in the range of 2 ⁇ b1 ⁇ a1 4 ⁇ b1, with a sectional overlap ü1 in the range of a1 ü1 ü 2 ⁇ a1 , with a length l1, which corresponds to 35 ⁇ b1 ⁇ l1 ⁇ 70 ⁇ b1.
- the slot openings should not be too far apart from one another.
- the suction unit has a plurality of slot openings with interruptions in between. If several slot openings arranged with interruptions in the transverse direction or transversely to the running direction of the metal strip are provided, effective suction can be promoted so that the metal vapor rising from the melt can be suctioned off in a targeted manner.
- the suction unit preferably has at least two rows, with exactly two rows or more than two rows being provided, consisting of a plurality of slot openings with interruptions in between, the slot openings of the rows being offset from one another and, in particular, overlapping at least in sections adjacent to one another. Due to the arrangement in rows and the interruptions in the rows, the slot openings can be used optimally for suction and thus for the targeted removal of the rising metal vapor and / or dust.
- the slot openings of the suction unit have a width b2 with a distance a2 between the rows in the range of 3 ⁇ b2 ⁇ a2 8 ⁇ b2, with a sectional overlap ü2 in the range of a2 ü2 2 ⁇ a2 , with a length l2, which corresponds to 20 ⁇ b1 ⁇ l1 ⁇ 60 ⁇ b1.
- the slot opening is preferably the suction unit larger than the slot opening of the injection unit, whereby the widths and the lengths are in the following relationship to one another, with 3 ⁇ b1 ⁇ b2 ⁇ 10 ⁇ b1 and 2 ⁇ l1 ⁇ l2 ⁇ 6 ⁇ l1.
- the smaller dimension of the slot opening of the injection unit is intended to cause a certain impulse in connection with a circulation of the atmosphere within the trunk, whereby the larger dimension of the slot opening of the suction unit is intended to ensure that the metal vapor and / or metal dust can be discharged without clogging or clogging the slot opening (s) avoided and thereby the maintenance intervals can be extended, especially for cleaning purposes.
- the at least one injection unit and the at least one suction unit each comprise at least one central opening arranged opposite the slot opening for supplying or removing gas. In this way, the flow conditions can be kept largely the same over the width of the injection and extraction unit.
- the at least one blow-in unit and / or the at least one suction unit are divided into several sections, in particular in their longitudinal extension or transversely to the running direction of the metal strip, the sections being separated from one another in a gastight manner and each section being provided with its own central opening is, in particular, is or can be connected to a line for supplying or removing gas.
- this division into sections that are preferably of equal width / length, the flow conditions can be further improved over the width of the trunk and, in particular, the required power per line can be reduced.
- the injection unit has an essentially nozzle-shaped cross section, the slot opening being provided in the narrowest area of the nozzle-shaped cross section, the slot opening or the slot openings being / are provided in the end area of the nozzle-shaped cross section.
- the nozzle-shaped cross section has a geometry that is advantageous in terms of flow technology.
- the suction unit has an essentially combined uv-shaped cross section, the slot opening in the narrowest area and the slot openings in the end areas of the legs of the uv-shaped Cross-section is / are provided.
- Such a design has a positive influence on the flow conditions and can improve the suction effect.
- Devices according to the invention are preferably operated for hot-dip coating a metal strip, in that a larger volume flow of gas is sucked off through the at least one suction unit than the volume flow of gas blown in through the at least one adjacent blow-in unit.
- the extracted volume flow is at least 1.5 times greater than the volume flow blown in through the adjacent injection unit.
- the blown gas consists of nitrogen or alternatively of a mixed gas.
- the mixed gas can contain nitrogen and hydrogen in a proportion of up to 10% by volume.
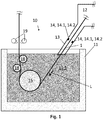
- FIG 1 a sketched device (10) is shown as it is known from the prior art.
- the device (10) is suitable for hot-dip coating a metal strip (1), preferably a steel strip (1), with a symbolically illustrated continuous furnace (12) for passing through and heating the metal strip (1), with one in the running direction (L) of the metal strip (1) behind the continuous furnace (12) with a melt (11.1) filled vessel (11), with a trunk (13) arranged between the continuous furnace and the first vessel (11) for guiding and introducing the metal strip (1) into the Melt (11.1) in the vessel (11), with a deflection roller (15) arranged in the vessel (11) for deflecting and guiding the metal strip (1) out of the vessel (11).
- Additional stabilizing rollers (18) can be arranged in the vessel (11), which in particular stabilize the metal strip (1) when it emerges from the melt (11.1) and cause the strip to run smoothly, in particular in connection with above the vessel (11) on both sides wiping nozzles (19) arranged on the exiting metal strip (1) for adjusting the layer thickness on the metal strip (1), preferably for adjusting a constant layer thickness.
- the trunk (13) comprises a blow-suction unit (14) with at least one blowing unit (14.1) and at least one suction unit (14.2), which are arranged in particular on two opposing walls (13.1) of the trunk (13).
- the at least one suction unit (14.2) is arranged in the running direction (L) of the metal strip (1) behind the at least one injection unit (14.1), the at least one injection unit (14.1) having at least one slot opening (14.11) for injecting gas into the trunk ( 13) and the at least one suction unit (14.2) have at least one slot opening (14.21) for sucking gas from the trunk (13).
- the slot opening (14.11, 14.21) extends essentially transversely to the running direction (L) of the metal strip (1).
- blow-and-suction unit (14) inside the trunk (13) leads to a reduction in the flow cross-section of the metal strip (1), so that in the event of vibrations and / or fluctuating operating conditions in the device (10) for coating during operation swinging of the belt out of the plane of the running direction (L) of the metal belt (1) is not prevented and contact with the blow-suction unit (14) cannot be ruled out, so that damage to the metal belt (1) and also in the system (10, 13) can arise.
- Figure 2 shows a schematic representation of an embodiment of the device (10) according to the invention in the cross section of a trunk (13).
- the flow cross-section of the trunk (13) is no longer disadvantageously reduced, so that contact between metal strip (13) and trunk (13) or parts thereof can be excluded and damage can be prevented and an operationally reliable coating process can be ensured.
- the blow-suction unit (14) is arranged outside the trunk (13), preferably arranged or mounted from the outside on the wall (13.1) of the trunk (13), the at least one The slot opening (14.11, 14.21) of the at least one injection unit (14.1) and / or the at least one suction unit (14.2) is arranged such that it is essentially flush with the wall (13.1) of the trunk (13).
- FIG. 3 is a partial perspective view of the embodiment in FIG Figure 2 shown, which quasi shows the area of the blow-suction unit (14) below the transport plane of the metal belt (1).
- the slot openings (14.11) of the injection unit (14.1) are arranged offset from one another, cf. Figure 4 .
- the illustration shows the outermost slot opening (14.11) in the upper one, seen in the width direction of the trunk (13), cf. Figure 4 , or opposite to the running direction (L), row arranged and the bottom row begins with an interruption, viewed from left to right, cf. also Figure 4 .
- the injection unit (14.1, 14'.1) has an essentially nozzle-shaped cross-section, with the slot opening (s) (14.11) in the narrowest area of the nozzle-shaped cross section and the slot opening (s) (14.11) in the end area of the nozzle-shaped cross section, in particular opposite one another from the central opening (14.12) is / are provided.
- the suction unit (14.2, 14'.2) has an essentially combined uv-shaped cross section, the slot opening (14.21) being provided in the narrowest area and the slot openings (14.21) being provided in the end areas of the legs of the uv-shaped cross section / are.
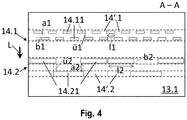
- Figure 4 shows a schematic section (AA) in the plane of the wall (13.1) of the trunk (13) in a plan view on the side assigned to the surface of the metal strip (1), quasi the wall (13.1) of the trunk (13.1) running below the metal strip (1). 13), having an arrangement of a blow-suction unit according to the invention (14, 14.1, 14.2).
- the injection unit (14.1) comprises two sections (14'.1), which are indicated by dashed lines in the drawing, with two rows of slot openings (14.11), each of which has interruptions or spaces between the slot openings (14.11).
- lines (not shown) which can be connected to the central openings (14.12, 14.22) or are connected, cf. Figure 3 .
- the slot openings (14.11) each have a width b1 and a length l1.
- the two rows of slot openings (14.11) are spaced a1 apart in the running direction (L).
- the slot openings (14.11) of adjacent rows are offset from one another so that a slot opening (14.11) of the adjacent row is assigned to an interruption in one row.
- the slot openings (14.11) are made longer than the intervening interruptions so that, viewed in the running direction (L), an overlap (ü1) of the ends of the slot openings (14.11) is created.
- the overlap (ü1) is designed uniformly along the injection unit (14.1, 14'.1).
- a suction unit (14.2) Seen in the running direction (L), a suction unit (14.2) is arranged, which also comprises two sections (14'.2) and are indicated by dashed lines in the drawing, with two rows of slot openings (14.21), each of which has interruptions or spaces between the Have slot openings (14.21).
- the slot openings (14.21) each have a width b2 and a length l2.
- the two rows of slot openings (14.21) are spaced apart from one another at a distance a2 in the running direction (L).
- the slot openings (14.21) of adjacent rows are offset from one another, so that an interruption in one row is assigned a slot opening (14.21) of the adjacent row.
- the slot openings (14.21) are made longer than the intervening interruptions so that, viewed in the running direction (L), an overlap (ü2) of the ends of the slot openings (14.21) is created.
- the overlap (ü2) is formed uniformly along the injection unit (14.2, 14'.2).
- the slot openings (14.21) of the suction unit (14.2) are larger, with four slot openings (14.21) being provided in the top row as shown and in the row below two.
- the slot openings (14.11, 14.21) close flush with the wall (13.1) of the trunk or are arranged in alignment with the wall (13.1).
- Zinc or different zinc alloys can particularly preferably be used as melts, in particular zinc alloys with different contents of magnesium and / or aluminum and / or nickel. Alternatively, aluminum or aluminum alloys can also be used.
Landscapes
- Chemical & Material Sciences (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Engineering & Computer Science (AREA)
- Materials Engineering (AREA)
- Mechanical Engineering (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Coating With Molten Metal (AREA)
Description
- Die Erfindung betrifft eine Vorrichtung zum Schmelztauchbeschichten eines Metallbandes.
- Konventionelle Bandbeschichtungsanlagen wie zum Beispiel Anlagen zur kontinuierlichen Feuerverzinkung von Stahlband weisen in Bandlaufrichtung insbesondere einen Durchlaufofen, ein Schmelzbad (Zinkbad), eine Einrichtung zur Einstellung der (Zink-) Überzugsdicke und eine nachfolgende Kühleinrichtung auf. In dem Durchlaufofen wird das Stahlband im Durchlauf wärmebehandelt, wobei der Durchlaufofen in mehrere Kammern unterteilt sein kann, in welchen unterschiedliche Behandlungen, insbesondere in Verbindung mit unterschiedlichen Temperaturen, vorgenommen werden können. Diese Behandlungen können dabei vorzugsweise die Einstellung der gewünschten mechanischen Eigenschaften im Stahlband-Grundwerkstoff durch beispielsweise Rekristallisation des Stahlgefüges umfassen. Ein Bereich (Kammer) in dem Durchlaufofen kann dabei eine Zone zur Reduzierung der gebildeten Eisenoxide auf der Oberfläche des Stahlbands definieren. Ein weiterer Bereich (Kammer) kann in dem Durchlaufofen eine Kühlzone definieren, in welcher das Stahlband vorzugsweise unter Schutzgas (HNX) auf eine Temperatur nahe der Temperatur des Schmelzbades abgekühlt wird. Das Schutzgas soll verhindern, dass das geglühte Band vor dem Beschichten (Verzinken) oxidiert, wodurch eine Benetzung und somit eine Haftung der Beschichtung bzw. des Überzugs (Zinkschicht) auf der Oberfläche des Stahlbandes nicht bzw. nur schlecht möglich wäre und damit die geforderten Qualitätsansprüche nicht erfüllt werden können. Insbesondere aufgrund der unterschiedlichen Behandlungen sind daher zum Teil auch unterschiedliche Gasatmosphären in den Bereichen (Kammern) in dem Durchlaufofen erforderlich. Zwischen Durchlaufofen und Schmelzbad wird das Stahlband unter Ausschluss der Umgebungsatmosphäre innerhalb einer mit Schutzgas gefluteten Schleuse durchgeführt, welche in der Fachwelt auch als Rüssel bezeichnet wird.
- Im Betrieb einer kontinuierlichen Bandverzinkungsanlage entsteht Zinkdampf, welcher in den Rüssel gelangt. Es wurde erkannt, dass das in Richtung des Zinkbades bewegte Stahlband im Rüssel Schutzgas nach unten mitreißt, wobei das mitgerissene Schutzgas an der Zinkbadoberfläche Zinkdampf aufnimmt, welcher beim Aufsteigen des mitgerissenen Schutzgases an den kälteren Innenwänden des Rüssels kondensiert bzw. resublimiert und sich dort als Zinkstaub absetzt, welcher durch den Betrieb auf das Zinkbad und/oder das Stahlband fällt und damit Oberflächenfehler (Verzinkungsfehler) verursacht.
- Um die Zinkstaubentstehung innerhalb der Rüssel in kontinuierlichen Bandverzinkungsanlagen zu reduzieren bzw. den entstandenen Zinkdampf und /oder -staub zu entfernen, kommen innerhalb des Rüssels Einrichtungen zum Einsatz, welche eine Zirkulation der Atmosphäre innerhalb des Rüssels durch gezieltes Einblasen an einer oder mehreren Stellen bewirken, kombiniert mit einem Absaugen an einer oder mehreren Stellen zum Abführen bzw. Entfernen der staubhaltigen Atmosphäre. So ist beispielsweise aus der deutschen Patentschrift
DE 10 2015 108 334 B3 eine Vorrichtung zur Vermeidung von durch Zinkstaub verursachten Oberflächenfehlern an einem in einem kontinuierlichen Feuerverzinkungsverfahren zu beschichtenden Stahlband bekannt, wobei das zu beschichtende Stahlband zumindest abschnittsweise entlang einer axialen Richtung durch die Vorrichtung beförderbar ist, mit einer Blas-Saug-Einheit, wobei die Blas-Saug-Einheit eine Vielzahl von Einblasöffnungen zur Beaufschlagung des Stahlbandes mit Schutzgas aufweist, wobei eine Vielzahl von Einblasöffnungen auf einer ersten Seite des Stahlbandes und eine Vielzahl von Einblasöffnungen auf einer zweiten Seite des Stahlbandes angeordnet oder anordenbar sind, wobei die Blas-Saug-Einheit eine Vielzahl von Absaugöffnungen zum Absaugen von mit Zinkdampf und/oder Zinkstaub beladenem Schutzgas aufweist, wobei eine Vielzahl von Absaugöffnungen auf der ersten Seite des Stahlbandes und eine Vielzahl von Absaugöffnungen auf der zweiten Seite des Stahlbandes angeordnet oder anordenbar sind, wobei die Blas-Saug-Einheit einen Einblasbereich, in dem die Einblasöffnungen angeordnet sind, und einen in axialer Richtung gesehen hinter dem Einblasbereich angeordneten Absaugbereich, in dem die Absaugöffnungen angeordnet sind. - Die Anordnung der Blas-Saug-Einheit innerhalb des Rüssels führt jedoch zu einer Verringerung des Durchlaufquerschnitts des Stahlbandes, so dass bei auftretenden Erschütterungen und/oder schwankenden Betriebsbedingungen in der Bandverzinkungsanlage während des Betriebs ein Schwingen des Bandes aus der Ebene der Bandlaufrichtung nicht verhindert und damit auch ein Kontakt mit der Blas-Saug-Einheit nicht ausgeschlossen werden kann, wodurch Schäden am Band und auch in der Anlage entstehen können. In Bezug auf den Stand der Technik besteht weiterer Optimierungsbedarf.
- Der Erfindung liegt die Aufgabe zu Grunde, eine Vorrichtung zum Schmelztauchbeschichten eines Metallbandes bereitzustellen, mit welcher bei schwankenden Betriebsbedingungen ein betriebssicherer Beschichtungsprozess sichergestellt werden kann.
- Diese Aufgabe wird durch eine Vorrichtung mit den Merkmalen des Patentanspruchs 1 gelöst. Weitere vorteilhafte Ausführungsformen der Erfindung sind in den nachgeordneten Ansprüchen aufgeführt.
- Erfindungsgemäß ist eine Vorrichtung zum Schmelztauchbeschichten eines Metallbandes vorgesehen, mit einem Durchlaufofen zum Durchleiten und Erwärmen des Metallbandes, mit einem in Laufrichtung des Metallbandes hinter dem Durchlaufofen angeordneten mit einem mit Schmelze gefüllten Gefäß, mit einem zwischen dem Durchlaufofen und dem Gefäß angeordneten Rüssel zum Durchleiten und Einleiten des Metallbandes in die Schmelze im Gefäß, wobei der Rüssel eine Blas-Saug-Einheit mit mindestens einer Einblaseinheit und mindestens einer Absaugeinheit umfasst, welche mindestens an einer Wandung, insbesondere an zwei sich gegenüberliegenden Wandungen des Rüssels angeordnet sind, wobei die mindestens eine Absaugeinheit in Laufrichtung des Metallbandes hinter der mindestens einen Einblaseinheit angeordnet ist, wobei die mindestens eine Einblaseinheit mindestens eine Schlitzöffnung zum Einblasen von Gas in den Rüssel und die mindestens eine Absaugeinheit mindestens eine Schlitzöffnung zum Absaugen von Gas aus dem Rüssel aufweisen, wobei sich die mindestens eine Schlitzöffnung quer zur Laufrichtung des Metallbandes erstreckt.
- Die Erfinder haben festgestellt, dass durch die Anordnung der mindestens einen Schlitzöffnung der Einblaseinheit und/oder Absaugeinheit, wobei die mindestens eine Schlitzöffnung im Wesentlichen bündig mit der Wandung des Rüssels abschließt und/oder in der Flucht der Wandung angeordnet ist, im Vergleich zu der im Stand der Technik gezeigten kompletten Anordnung der Blas-Saug-Einheit innerhalb des Rüssels, der Durchlaufquerschnitt nicht nachteilig reduziert ist, so dass ein Kontakt zwischen Metallband und Rüssel bzw. (weitere) Teile/Komponenten des Rüssels davon ausgeschlossen werden kann und dadurch Schäden verhindert und ein betriebssicherer Beschichtungsprozess sichergestellt werden können. Die Blas-Saug-Einheit mit der mindestens einen Einblaseinheit und der mindestens einen Absaugeinheit werden bzw. sind von außen an der Wandung des Rüssels montiert, so dass über geeignete Öffnungen in der Wandung des Rüssels die Einblas- und/oder Absaugeinheit mit ihrer bzw. ihren Schlitzöffnung(en) bündig mit der Wandung des Rüssels abschließen. Die von außen an der Wandung des Rüssels angeordnete bzw. montierte Blas-Saug-Einheit hat zudem den Vorteil der leichten Zugänglichkeit, insbesondere auch während des Betriebs, und damit der schnellen und unkomplizierten Wartungs- und/oder Reinigungsmöglichkeit. Bevorzugt liegen eine Einblaseinheit mit einer in Laufrichtung des Metallbandes benachbarten Absaugeinheit jeweils an zwei sich gegenüberliegenden Wandungen des Rüssels gegenüber. Die zwei sich gegenüberliegenden Wandungen verlaufen im Wesentlichen parallel zur Oberfläche des Metallbandes. Zwei weitere sich (gegenüberliegende) Wandungen komplettieren bzw. definieren den im Wesentlichen mit einem in Längserstreckung rechteckförmigen Querschnitt verlaufenden Rüssel und sind im Wesentlichen senkrecht zur Kante des Metallbandes ausgerichtet.
- Die Schmelze in dem Gefäß ist eine metallische Schmelze, welche vorzugsweise aus Zink oder einer Zinklegierung besteht oder alternativ aus Aluminium oder einer Aluminiumlegierung bestehen kann.
- Das Metallband ist vorzugsweise ein Stahlband.
- Eine Schlitzöffnung ist durch einen schlitzförmigen Querschnitt mit einer Breite b und einer Länge I definiert, wobei I eine Vielfaches von b, insbesondere ist I > 10∗b, vorzugsweise I > 20∗b.
- Gemäß einer ersten Ausführung der Vorrichtung weist die Einblaseinheit eine Mehrzahl von Schlitzöffnungen mit dazwischenliegenden Unterbrechungen auf. Sind mehrere in Quererstreckung bzw. quer zur Laufrichtung des Metallbandes mit Unterbrechungen angeordnete Schlitzöffnungen vorgesehen, kann beispielsweise ein dichter Gasvorhang erzeugt werden, so dass der aus der Schmelze aufsteigende Metalldampf an einem weiteren Aufsteigen innerhalb des Rüssels respektive in den Durchlaufofen gezielt gehindert wird. Bevorzugt weist die Einblaseinheit mindestens zwei Reihen, wobei genau zwei Reihen oder mehr als zwei Reihen vorgesehen sein können, aus einer Mehrzahl von Schlitzöffnungen mit dazwischenliegenden Unterbrechungen auf, wobei die Schlitzöffnungen der Reihen zueinander versetzt angeordnet sind und sich insbesondere benachbart zueinander zumindest abschnittsweise überlappen. Durch die Anordnung in Reihen und die Unterbrechungen in den Reihen können die Schlitzöffnungen optimal genutzt werden, da insbesondere die auftretende Strahlaufweitung der aus benachbarten Schlitzöffnungen austretenden Gasströme sich nicht gegenseitig (negativ) beeinflussen und sich dadurch ein geschlossener Gasvorhang bilden kann. Durch die ebenfalls versetzte Anordnung der Schlitzöffnungen in einer Einblaseinheit bezogen auf die Schlitzöffnungen beziehungsweise Unterbrechungen der an der gegenüberliegenden Wandung vorgesehenen Einblaseinheit bildet sich auch in den äußeren Bereichen des Rüssels, die nicht vom Metallband durchlaufen werden und in welchen die eingeblasenen Gasströme aufeinandertreffen, ein dichter Gasvorhang.
- Gemäß einer Ausführung der Vorrichtung weisen die Schlitzöffnungen der Einblaseinheit eine Breite b1 mit einem Abstand a1 zwischen den Reihen im Bereich von 2∗b1 ≤ a1 ≤ 4∗b1 auf, wobei eine abschnittsweise Überlappung ü1 im Bereich von a1 ≤ ü1 ≤ 2∗a1 liegt, mit einer Länge l1, welche 35∗b1 ≤ l1 ≤ 70∗b1 entspricht. Um einen möglichst dichten Gasvorhang einzustellen, sollten die Schlitzöffnungen keinen zu großen Abstand zu bzw. voneinander aufweisen. Es hat sich gezeigt, dass bezogen auf die Breite b1 der Schlitzöffnungen der Einblaseinheit ein Mindestabstand zwischen den Reihen in doppelter Breite gute Ergebnisse erzielt und bei einem Abstand von mehr als der vierfachen Breite sich die Gasströmung aufteilt und ein dichter Gasvorhang nicht mehr gewährleistet werden kann.
- Gemäß einer Ausführung der Vorrichtung weist die Absaugeinheit eine Mehrzahl von Schlitzöffnungen mit dazwischenliegenden Unterbrechungen auf. Sind mehrere in Quererstreckung bzw. quer zur Laufrichtung des Metallbandes mit Unterbrechungen angeordnete Schlitzöffnungen vorgesehen, kann eine effektive Absaugung begünstigt werden, so dass der aus der Schmelze aufsteigende Metalldampf gezielt abgesaugt werden kann. Bevorzugt weist die Absaugeinheit mindestens zwei Reihen, wobei genau zwei Reihen oder mehr als zwei Reihen vorgesehen sein können, aus einer Mehrzahl von Schlitzöffnungen mit dazwischenliegenden Unterbrechungen auf, wobei die Schlitzöffnungen der Reihen zueinander versetzt angeordnet sind und sich insbesondere benachbart zueinander zumindest abschnittsweise überlappen. Durch die Anordnung in Reihen und die Unterbrechungen in den Reihen können die Schlitzöffnungen optimal zur Absaugung und damit zum gezielten Abführen des aufsteigenden Metalldampfes und/oder - staubes genutzt werden.
- Gemäß einer Ausführung der Vorrichtung weisen die Schlitzöffnungen der Absaugeinheit eine Breite b2 mit einem Abstand a2 zwischen den Reihen im Bereich von 3∗b2 ≤ a2 ≤ 8∗b2 auf, wobei eine abschnittsweise Überlappung ü2 im Bereich von a2 ≤ ü2 ≤ 2∗a2 liegt, mit einer Länge l2, welche 20∗b1 ≤ l1 ≤ 60∗b1 entspricht. Vorzugsweise ist die Schlitzöffnung der Absaugeinheit größer als die Schlitzöffnung der Einblaseinheit, wobei die Breiten und die Längen in folgendem Verhältnis zueinanderstehen, mit 3∗b1 ≤ b2 ≤ 10∗b1 und 2∗l1 ≤ l2 ≤ 6∗l1. Die kleinere Abmessung der Schlitzöffnung der Einblaseinheit soll einen bestimmten Impuls in Verbindung mit einer Zirkulation der Atmosphäre innerhalb des Rüssels bewirken, wobei durch die größere Abmessung der Schlitzöffnung der Absaugeinheit sichergestellt werden soll, dass ein Abführen des Metalldampfes und/oder Metallstaubes ohne Zusetzen bzw. Verstopfen der Schlitzöffnung(en) vermieden und dadurch die Wartungsintervalle insbesondere zwecks Reinigung verlängert werden können.
- Gemäß einer Ausführung der Vorrichtung umfassen die mindestens eine Einblaseinheit und die mindestens eine Absaugeinheit jeweils mindestens eine gegenüberliegend der Schlitzöffnung angeordnete Zentralöffnung zur Zu- oder Abführung von Gas. Hierdurch lassen sich die strömungstechnischen Gegebenheiten über die Breite der Einblas- und Absaugeinheit weitgehend gleich halten.
- Gemäß einer Ausführung der Vorrichtung sind die mindestens eine Einblaseinheit und/oder die mindestens eine Absaugeinheit, insbesondere in ihrer Längserstreckung bzw. quer zur Laufrichtung des Metallbandes, in mehrere Abschnitte aufgeteilt, wobei die Abschnitte gasdicht voneinander getrennt sind und jeder Abschnitt mit einer eigenen Zentralöffnung versehen ist, insbesondere jeweils mit einer Leitung zur Zu- beziehungsweise Abführung von Gas verbindbar ist bzw. verbunden werden kann. Durch diese Aufteilung in vorzugsweise gleichbreite/-lange Abschnitte, können die Strömungsverhältnisse über die Breite des Rüssels weiter verbessert und insbesondere zusätzlich die benötigte Leistung pro Leitung verringert werden.
- Gemäß einer bevorzugten Ausführung der Vorrichtung weist die Einblaseinheit einen im Wesentlichen düsenförmigen Querschnitt auf, wobei die Schlitzöffnung im schmalsten Bereich des düsenförmigen Querschnitts vorgesehen ist, wobei die Schlitzöffnung respektive die Schlitzöffnungen im Endbereich des düsenförmigen Querschnitts vorgesehen ist/sind. Der düsenförmige Querschnitt weist eine strömungstechnisch vorteilhafte Geometrie auf.
- Gemäß einer bevorzugten Ausführung der Vorrichtung weist die Absaugeinheit einen im Wesentlichen kombinierten u-v-förmigen Querschnitt auf, wobei die Schlitzöffnung im schmalsten Bereich respektive die Schlitzöffnungen in den Endbereichen der Schenkel des u-v-förmigen Querschnitts vorgesehen ist/sind. Eine derartige Ausbildung hat einen positiven Einfluss auf die Strömungsverhältnisse und kann die Absaugwirkung verbessern.
- Erfindungsgemäße Vorrichtungen werden bevorzugt zum Schmelztauchbeschichten eines Metallbandes betrieben, dadurch, dass ein größerer Volumenstrom an Gas durch die mindestens eine Absaugeinheit abgesaugt wird als der durch die mindestens eine benachbarte Einblaseinheit eingeblasene Volumenstrom an Gas. Der abgesaugte Volumenstrom ist hierbei um mindestens das 1,5-fache größer als der durch die benachbarte Einblaseinheit eingeblasene Volumenstrom. Hierdurch wird auf der in Laufrichtung des Metallbandes unterhalb der Absaugeinheit befindliche Atmosphäre ein Unterdruck innerhalb des Rüssels erzeugt, mit dem zusammen mit dem Gasvorhang der Einblaseinheit weitgehend sichergestellt werden kann, dass keine Rückströmung in die oberhalb der Einblaseinheit befindlichen Gasatmosphäre im Rüssel erfolgt und dadurch eine Entkopplung der Gasatmosphären innerhalb des Rüssels gewährleistet werden kann.
- Gemäß einer Ausführung des Verfahrens besteht das eingeblasene Gas aus Stickstoff oder alternativ aus einem Mischgas. Das Mischgas kann Stickstoff und Wasserstoff mit einem Anteil von bis zu 10 Vol.-% enthalten.
- Im Folgenden wird die Erfindung anhand von Zeichnungen näher erläutert. Gleiche Teile sind stets mit gleichen Bezugszeichen versehen. Im Einzelnen zeigen:
- Fig. 1)
- eine skizzierte Darstellung einer Vorrichtung nach dem Stand der Technik,
- Fig. 2)
- eine schematische Darstellung einer erfindungsgemäßen Ausführung einer Vorrichtung im Querschnitt eines Rüssels,
- Fig. 3)
- eine perspektivische Teildarstellung der Ausführung in
Figur 2 und - Fig. 4)
- einen schematischen Schnitt in der Ebene A-A entlang der Wandung des Rüssels gemäß
Figur 3 . - In
Figur 1 ist eine skizzierte Vorrichtung (10) gezeigt, wie sie aus dem Stand der Technik bekannt ist. Die Vorrichtung (10) eignet sich zum Schmelztauchbeschichten eines Metallbandes (1), vorzugsweise eines Stahlbandes (1), mit einem symbolisch dargestellten Durchlaufofen (12) zum Durchleiten und Erwärmen des Metallbandes (1), mit einem in Laufrichtung (L) des Metallbandes (1) hinter dem Durchlaufofen (12) angeordneten mit einer Schmelze (11.1) gefüllten Gefäß (11), mit einem zwischen dem Durchlaufofen und dem ersten Gefäß (11) angeordneten Rüssel (13) zum Durchleiten und Einleiten des Metallbandes (1) in die Schmelze (11.1) im Gefäß (11), mit einer im Gefäß (11) angeordneten Umlenkrolle (15) zur Umlenkung und Ausleiten des Metallbandes (1) aus dem Gefäß (11). Im Gefäß (11) können zusätzliche Stabilisierungsrollen (18) angeordnet sein, welche insbesondere das Metallband (1) beim Austritt aus der Schmelze (11.1) stabilisieren und einen ruhigen Bandlauf bewirken, insbesondere in Verbindung mit oberhalb des Gefäßes (11) jeweils auf beiden Seiten des austretenden Metallbandes (1) angeordneten Abstreifdüsen (19) zur Einstellung der Schichtdicke auf dem Metallband (1), vorzugsweise zur Einstellung einer konstanten Schichtdicke. - Der Rüssel (13) umfasst eine Blas-Saug-Einheit (14) mit mindestens einer Einblaseinheit (14.1) und mindestens einer Absaugeinheit (14.2), welche insbesondere an zwei sich gegenüberliegenden Wandungen (13.1) des Rüssels (13) angeordnet sind. Die mindestens eine Absaugeinheit (14.2) ist in Laufrichtung (L) des Metallbandes (1) hinter der mindestens einen Einblaseinheit (14.1) angeordnet, wobei die mindestens eine Einblaseinheit (14.1) mindestens eine Schlitzöffnung (14.11) zum Einblasen von Gas in den Rüssel (13) und die mindestens eine Absaugeinheit (14.2) mindestens eine Schlitzöffnung (14.21) zum Absaugen von Gas aus dem Rüssel (13) aufweisen. Die Schlitzöffnung (14.11, 14.21) erstreckt sich im Wesentlichen quer zur Laufrichtung (L) des Metallbandes (1). Die Anordnung der Blas-Saug-Einheit (14) innerhalb des Rüssels (13) führt zu einer Verringerung des Durchlaufquerschnitts des Metallbandes (1), so dass bei auftretenden Erschütterungen und/oder schwankenden Betriebsbedingungen in der Vorrichtung (10) zur Beschichtung während des Betriebs ein Schwingen des Bandes aus der Ebene der Laufrichtung (L) des Metallbandes (1) nicht verhindert und damit auch ein Kontakt mit der Blas-Saug-Einheit (14) nicht ausgeschlossen werden kann, so dass Schäden am Metallband (1) und auch in der Anlage (10, 13) entstehen können.
-
Figur 2 zeigt eine schematische Darstellung einer erfindungsgemäßen Ausführung der Vorrichtung (10) im Querschnitt eines Rüssels (13). Der Durchlaufquerschnitt des Rüssels (13) ist nicht mehr nachteilig reduziert, so dass ein Kontakt zwischen Metallband (13) und Rüssel (13) bzw. Teile davon ausgeschlossen werden kann und dadurch Schäden verhindert werden können und ein betriebssicherer Beschichtungsprozess sichergestellt werden kann. Erfindungsgemäß ist die Blas-Saug-Einheit (14) außerhalb des Rüssels (13) angeordnet, vorzugsweise von außen an der Wandung (13.1) des Rüssels (13) angeordnet bzw. montiert, wobei die mindestens eine Schlitzöffnung (14.11, 14.21) der mindestens einen Einblaseinheit (14.1) und/oder der mindestens einen Absaugeinheit (14.2) derart angeordnet ist, dass sie im Wesentlichen bündig mit der Wandung (13.1) des Rüssels (13) abschließt. So ist zudem ausgeschlossen, dass die die Zirkulation und/oder Strömung des Gases innerhalb des Rüssels (13) im Vergleich zum Stand der Technik negativ beeinflussende Teile/Komponenten nicht vorhanden sind. Es sind zwei gegenüberliegende Einblaseinheiten (14.1) mit in Laufrichtung (L) des Metallbandes (1) in einem definierten Abstand dahinterliegenden, zwei gegenüberliegenden Absaugeinheiten (14.2) angeordnet. - In
Figur 3 ist eine perspektivische Teildarstellung der Ausführung inFigur 2 gezeigt, welche quasi den Bereich der Blas-Saug-Einheit (14) unterhalb der Transportebene des Metallbandes (1) zeigt. In der Teildarstellung ist erkennbar, dass die Schlitzöffnungen (14.11) der Einblaseinheit (14.1) zueinander versetzt angeordnet sind, vgl.Figur 4 . Die Darstellung zeigt bei der Einblaseinheit (14.1) die in Breitenrichtung des Rüssels (13) gesehen äußerste Schlitzöffnung (14.11) in der oberen, vgl.Figur 4 , bzw. entgegengesetzt der Laufrichtung (L), Reihe angeordnet und die untere Reihe beginnt mit einer Unterbrechung, jeweils von links nach rechts betrachtet, vgl. auchFigur 4 . Entsprechend ist die bei der inFigur 3 nicht gezeigten gegenüberliegenden Einblaseinheit (14) die äußerste Schlitzöffnung (14.11) in der unteren Reihe angeordnet und die obere Reihe beginnt mit einer Unterbrechung. Durch diese Anordnung gelangen die aus den Schlitzöffnungen (14.11) austretenden Gasströme, insbesondere in ihrer Haupterstreckung, ungehindert bis zur jeweiligen gegenüberliegenden Wandung (13.1), zumindest in den äußeren nicht von den Metallband durchlaufenden Bereiche, beziehungsweise treffen jeweils auf die den Schlitzöffnungen (14.11) zugewandte Oberfläche des Metallbandes (1), wobei eine Berührung der Gasströme nur im Bereich der unvermeidbaren Bereichen der Strahlaufweitungen erfolgen kann. Durch diese Ausgestaltung wird ein Gasvorhang erreicht, der sehr stabil ist und eine sehr gute Dichtwirkung aufweist. - Die Einblaseinheit (14.1, 14'.1) weist einen im Wesentlichen düsenförmigen Querschnitt auf, wobei die Schlitzöffnung(en) (14.11) im schmalsten Bereich des düsenförmigen Querschnitts respektive die Schlitzöffnung(en) (14.11) im Endbereich des düsenförmigen Querschnitts, insbesondere gegenüberliegend von der Zentralöffnung (14.12) angeordnet, vorgesehen ist/sind. Die Absaugeinheit (14.2, 14'.2) hingegen weist einen im Wesentlichen kombinierten u-v-förmigen Querschnitt auf, wobei die Schlitzöffnung (14.21) im schmalsten Bereich respektive die Schlitzöffnungen (14.21) in den Endbereichen der Schenkel des u-v-förmigen Querschnitts vorgesehen ist/sind.
-
Figur 4 zeigt einen schematischen Schnitt (A-A) in der Ebene der Wandung (13.1) des Rüssels (13) in Draufsicht auf der der Oberfläche des Metallbandes (1) zugeordneten Seite, quasi die unterhalb des Metallbandes (1) verlaufende Wandung (13.1) des Rüssels (13), aufweisend eine Anordnung einer erfindungsgemäßen Blas-Saug-Einheit (14, 14.1, 14.2). Die Einblaseinheit (14.1) umfasst zwei Abschnitte (14'.1), welche strichliniert in der Zeichnung angedeutet sind, mit zwei Reihen von Schlitzöffnungen (14.11), die jeweils Unterbrechungen oder Zwischenräume zwischen den Schlitzöffnungen (14.11) aufweisen. Für die Zu- beziehungsweise Abführung von Gas zu der Einblaseinheit (14.1, 14'.1) beziehungsweise aus der Absaugeinheit (14.2, 14'.2) sind jeweils nicht dargestellte Leitungen vorgesehen, welche mit den Zentralöffnungen (14.12, 14.22) verbindbar sind bzw. verbunden sind, vgl.Figur 3 . - Die Schlitzöffnungen (14.11) weisen jeweils eine Breite b1 und eine Länge l1 auf. Die beiden Reihen von Schlitzöffnungen (14.11) sind zueinander mit einem Abstand a1 in Laufrichtung (L) entfernt. Die Schlitzöffnungen (14.11) benachbarter Reihen sind zueinander versetzt, so dass einer Unterbrechung einer Reihe eine Schlitzöffnung (14.11) der benachbarten Reihe zugeordnet ist. Die Schlitzöffnungen (14.11) sind länger ausgebildet als die dazwischenliegenden Unterbrechungen, damit in Laufrichtung (L) gesehen ein Überlapp (ü1) der Enden der Schlitzöffnungen (14.11) entsteht. Der Überlapp (ü1) ist entlang der Einblaseinheit (14.1, 14'.1) einheitlich ausgebildet.
- In Laufrichtung (L) gesehen, ist eine Absaugeinheit (14.2) angeordnet, welche auch zwei Abschnitte (14'.2) umfasst und strichliniert in der Zeichnung angedeutet sind, mit zwei Reihen von Schlitzöffnungen (14.21), die jeweils Unterbrechungen oder Zwischenräume zwischen den Schlitzöffnungen (14.21) aufweisen. Die Schlitzöffnungen (14.21) weisen jeweils eine Breite b2 und eine Länge l2 auf. Die beiden Reihen von Schlitzöffnungen (14.21) sind zueinander mit einem Abstand a2 in Laufrichtung (L) entfernt. Die Schlitzöffnungen (14.21) benachbarter Reihen sind zueinander versetzt, so dass eine Unterbrechung einer Reihe eine Schlitzöffnung (14.21) der benachbarten Reihe zugeordnet ist. Die Schlitzöffnungen (14.21) sind länger ausgebildet als die dazwischenliegenden Unterbrechungen, damit in Laufrichtung (L) gesehen ein Überlapp (ü2) der Enden der Schlitzöffnungen (14.21) entsteht. Der Überlapp (ü2) ist entlang der Einblaseinheit (14.2, 14'.2) einheitlich ausgebildet. Im Vergleich zu den Schlitzöffnungen (14.11) der Einblaseinheit (14.1) sind die Schlitzöffnungen (14.21) der Absaugeinheit (14.2) größer bemessen, wobei in der oberen Reihe gemäß Darstellung vier und in der darunterliegenden Reihe zwei Schlitzöffnungen (14.21) vorgesehen sind.
- Die Schlitzöffnungen (14.11, 14.21) schließen bündig mit der Wandung (13.1) des Rüssels ab bzw. sind in einer Flucht mit der Wandung (13.1) angeordnet.
- Die Erfindung ist nicht auf die gezeigten Ausführungen beschränkt, sondern die einzelnen Merkmale sind beliebig miteinander kombinierbar. Besonders bevorzugt sind Zink oder unterschiedliche Zinklegierungen als Schmelzen einsetzbar, insbesondere Zinklegierungen mit unterschiedlichen Gehalten an Magnesium und/oder Aluminium und/oder Nickel. Alternativ können auch Aluminium oder Aluminiumlegierungen eingesetzt werden.
Claims (13)
- Vorrichtung (10) zum Schmelztauchbeschichten eines Metallbandes (1), mit einem Durchlaufofen zum Durchleiten und Erwärmen des Metallbandes (1), mit einem in Laufrichtung (L) des Metallbandes (1) hinter dem Durchlaufofen angeordneten mit einem mit Schmelze (11.1) gefüllten Gefäß (11), mit einem zwischen dem Durchlaufofen und dem Gefäß (11) angeordneten Rüssel (13) zum Durchleiten und Einleiten des Metallbandes (1) in die Schmelze (11.1) im Gefäß (11), wobei der Rüssel (13) eine Blas-Saug-Einheit (14) mit mindestens einer Einblaseinheit (14.1) und mindestens einer Absaugeinheit (14.2) umfasst, welche mindestens an einer Wandung (13.1) des Rüssels (13) angeordnet sind, wobei die mindestens eine Absaugeinheit (14.2) in Laufrichtung (L) des Metallbandes (1) hinter der mindestens einen Einblaseinheit (14.1) angeordnet ist, wobei die mindestens eine Einblaseinheit (14.1) mindestens eine Schlitzöffnung (14.11) zum Einblasen von Gas in den Rüssel (13) und die mindestens eine Absaugeinheit (14.2) mindestens eine Schlitzöffnung (14.21) zum Absaugen von Gas aus dem Rüssel (13) aufweisen, wobei sich die mindestens eine Schlitzöffnung (14.11, 14.21) quer zur Laufrichtung (L) des Metallbandes (1) erstreckt,
dadurch gekennzeichnet, dass
die mindestens eine Schlitzöffnung (14.11, 14.21) der Einblaseinheit (14.1) und/oder Absaugeinheit (14.2) derart angeordnet ist, dass sie bündig mit der Wandung (13.1) des Rüssels (13) abschließt und/oder in der Flucht der Wandung (13.1) angeordnet ist. - Vorrichtung nach Anspruch 1, wobei die mindestens eine Einblaseinheit (14.1) eine Mehrzahl von Schlitzöffnungen (14.11) mit dazwischenliegenden Unterbrechungen aufweist.
- Vorrichtung nach einem der vorgenannten Ansprüche, wobei die mindestens eine Einblaseinheit (14.1) mindestens zwei Reihen aus einer Mehrzahl von Schlitzöffnungen (14.11) mit dazwischenliegenden Unterbrechungen aufweist, wobei die Schlitzöffnungen (14.11) der Reihen zueinander versetzt angeordnet sind und sich benachbart zueinander zumindest abschnittsweise überlappen.
- Vorrichtung nach Anspruch 3, wobei die Schlitzöffnungen (14.11) eine Breite b1 mit einem Abstand a1 zwischen den Reihen im Bereich von 2∗b1 ≤ a1 ≤ 4∗b1 aufweisen, wobei eine abschnittsweise Überlappung ü1 im Bereich von a1 ≤ ü1 ≤ 2∗a1 liegt, mit einer Länge l1, welche 35∗b1 ≤ l1 ≤ 70∗b1 entspricht.
- Vorrichtung nach einem der vorgenannten Ansprüche, wobei die mindestens eine Absaugeinheit (14.2) eine Mehrzahl von Schlitzöffnungen (14.21) mit dazwischenliegenden Unterbrechungen aufweist
- Vorrichtung nach einem der vorgenannten Ansprüche, wobei die mindestens eine Absaugeinheit (14.2) Schlitzöffnungen (14.21) mit dazwischenliegenden Unterbrechungen in mindestens zwei Reihen aufweist, wobei die Schlitzöffnungen (14.21) der Reihen zueinander versetzt angeordnet sind und sich benachbart zueinander zumindest abschnittsweise überlappen.
- Vorrichtung nach Anspruch 6, wobei die Schlitzöffnungen (14.21) eine Breite b2 mit einem Abstand a2 zwischen den Reihen im Bereich von 3∗b2 ≤ a2 ≤ 8∗b2 auf, wobei eine abschnittsweise Überlappung ü1 im Bereich von a2 ≤ ü2 ≤ 2∗a2 liegt, mit einer Länge l2, welche 20∗b2 ≤ l2 ≤ 60∗b2 entspricht.
- Vorrichtung nach einem der Ansprüche 5 oder 7, wobei die Schlitzöffnung (14.21) der Absaugeinheit (14.2) größer ist als die Schlitzöffnung (14.11) der Einblaseinheit (14.1), wobei die Breiten und die Längen in folgendem Verhältnis zueinanderstehen, mit 3∗b1 ≤ b2 ≤ 10∗b1 und 2∗l1 ≤ l2 ≤ 6∗l1.
- Vorrichtung nach einem der vorstehenden Ansprüche, wobei die mindestens eine Einblaseinheit (14.1) und die mindestens eine Absaugeinheit (14.2) jeweils mindestens eine gegenüberliegend der Schlitzöffnung (14.11, 14.21) angeordnete Zentralöffnung (14.12, 14.22) zur Zu- oder Abführung von Gas umfassen.
- Vorrichtung nach Anspruch 9, wobei die mindestens eine Einblaseinheit (14.1) und/oder die mindestens eine Absaugeinheit (14.2) in mehrere Abschnitte (14'.1, 14'.2) unterteilt sind, wobei die Abschnitte (14'.1, 14'.2) gasdicht voneinander getrennt sind und jeder Abschnitt (14'.1, 14'.2) mit einer eigenen Zentralöffnung (14.12, 14.22) versehen ist.
- Vorrichtung nach einem der vorstehenden Ansprüche, wobei die mindestens eine Einblaseinheit (14.1) einen im Wesentlichen düsenförmigen Querschnitt aufweist, wobei die Schlitzöffnung (14.11) im schmalsten Bereich des düsenförmigen Querschnitts vorgesehen ist.
- Vorrichtung nach einem der vorgenannten Ansprüche, wobei die mindestens eine Absaugeinheit (14.1) einen im Wesentlichen kombinierten u-v-förmigen Querschnitt aufweist, wobei die Schlitzöffnung (14.21) im schmalsten Bereich des u-v-förmigen Querschnitts vorgesehen ist.
- Vorrichtung nach einem der vorgenannten Ansprüche, wobei eine Einblaseinheit (14.1) mit einer in Laufrichtung (L) des Metallbandes (1) benachbarten Absaugeinheit (14.2) sich jeweils an zwei Wandungen (13.1) des Rüssels (13) gegenüberliegen.
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102018211182.0A DE102018211182A1 (de) | 2018-07-06 | 2018-07-06 | Vorrichtung und Verfahren zum Schmelztauchbeschichten eines Metallbandes |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP3591088A1 EP3591088A1 (de) | 2020-01-08 |
| EP3591088B1 true EP3591088B1 (de) | 2020-11-11 |
Family
ID=67145672
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP19184059.4A Active EP3591088B1 (de) | 2018-07-06 | 2019-07-03 | Vorrichtung zum schmelztauchbeschichten eines metallbandes |
Country Status (2)
| Country | Link |
|---|---|
| EP (1) | EP3591088B1 (de) |
| DE (1) | DE102018211182A1 (de) |
Family Cites Families (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102012106106A1 (de) * | 2012-07-06 | 2014-09-18 | Thyssenkrupp Steel Europe Ag | Verfahren und Vorrichtung zur Vermeidung von durch Zinkstaub verursachten Oberflächenfehlern in einer kontinuierlichen Bandverzinkung |
| DE102015108334B3 (de) | 2015-05-27 | 2016-11-24 | Thyssenkrupp Ag | Vorrichtung und Verfahren zur verbesserten Metalldampfabsaugung bei einem kontinuierlichen Schmelztauchverfahren |
| WO2018228661A1 (de) * | 2017-06-12 | 2018-12-20 | Thyssenkrupp Steel Europe Ag | Rüssel für eine schmelztauchbeschichtungsanlage sowie verfahren für dessen betrieb |
| WO2018228662A1 (de) * | 2017-06-12 | 2018-12-20 | Thyssenkrupp Steel Europe Ag | Rüssel für eine schmelztauchbeschichtungsanlage |
| CN110832104B (zh) * | 2017-06-12 | 2021-11-23 | 蒂森克虏伯钢铁欧洲股份公司 | 用于气体气氛分离的装置和方法 |
-
2018
- 2018-07-06 DE DE102018211182.0A patent/DE102018211182A1/de not_active Withdrawn
-
2019
- 2019-07-03 EP EP19184059.4A patent/EP3591088B1/de active Active
Non-Patent Citations (1)
| Title |
|---|
| None * |
Also Published As
| Publication number | Publication date |
|---|---|
| DE102018211182A1 (de) | 2020-01-09 |
| EP3591088A1 (de) | 2020-01-08 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2870268B2 (de) | Verfahren und vorrichtung zur vermeidung von durch zinkstaub verursachten oberflächenfehlern in einer kontinuierlichen bandverzinkung | |
| EP3303650B1 (de) | Vorrichtung und verfahren zur verbesserten metalldampfabsaugung in einem kontinuierlichen schmelztauchverfahren | |
| DE102016102093B3 (de) | Durchlaufkühlvorrichtung und Verfahren zum Abkühlen eines Metallbandes | |
| DE3505256A1 (de) | Vorrichtung zum beruehrungsfreien fuehren von warenbahnen, insbesondere metallbaendern, mittels eines gasmediums | |
| DD300419A5 (de) | Vorrichtung und verfahren zum beschichten von glas | |
| DE1917621A1 (de) | Anlage zum schnellen Abschrecken von sich kontinuierlich bewegenden Metallkoerpern aus Aluminium oder Aluminiumlegierungen | |
| EP3638823B1 (de) | Rüssel für eine schmelztauchbeschichtungsanlage sowie verfahren für dessen betrieb | |
| EP3638822B1 (de) | Vorrichtung und verfahren zur separierung von gasatmosphären | |
| EP3040149B1 (de) | Lötvorrichtung mit gasverteilung | |
| DE112008000152B4 (de) | Ableitvorrichtung | |
| DE60310106T2 (de) | Abkühlvorrichtung für stahlband | |
| DE8810085U1 (de) | Sprühwasser-Abschreckvorrichtung für Strangpreßprofile | |
| EP3591088A1 (de) | Vorrichtung und verfahren zum schmelztauchbeschichten eines metallbandes | |
| EP1729900B1 (de) | Vorrichtung zum kühlen von blechen und bändern | |
| EP3638821B1 (de) | Rüssel für eine schmelztauchbeschichtungsanlage | |
| DE2212785C3 (de) | Vorrichtung zur Kühlung von Überzügen auf bewegten Drähten | |
| AT502239A1 (de) | Vorrichtung zum kühlen eines metallbandes | |
| DE102008028592B3 (de) | Abkühleinrichtung mit Dampfsperre für eine Durchlauf-Wärmebehandlungsanlage | |
| WO2003072843A1 (de) | Vorrichtung zur schmelztauchbeschichtung von metallsträngen | |
| DE3828134A1 (de) | Verfahren zur waermebehandlung von werkstuecken | |
| CH654234A5 (de) | Schweisseinrichtung fuer blechdosen. | |
| EP0174589A1 (de) | Vorrichtung zum Erwärmen oder Kühlen von metallischem Gut | |
| DE3935929C2 (de) | Vorrichtung zur Schnellkühlung von zylindrischem Halbzeug | |
| DE102011109534A1 (de) | Verfahren und Vorrichtung zur Kühlung von kontinuierlich durchlaufendem Material | |
| DE202009017481U1 (de) | Vorrichtung zum gasdichten Abschluss eines Ofengehäuses |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION HAS BEEN PUBLISHED |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20200302 |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20200421 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 1333549 Country of ref document: AT Kind code of ref document: T Effective date: 20201115 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502019000394 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| RAP2 | Party data changed (patent owner data changed or rights of a patent transferred) |
Owner name: THYSSENKRUPP AG Owner name: THYSSENKRUPP STEEL EUROPE AG |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20201111 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201111 Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201111 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210311 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210212 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210211 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201111 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201111 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201111 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210311 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210211 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG9D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201111 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201111 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201111 Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201111 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201111 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201111 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201111 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502019000394 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201111 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20210812 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201111 Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201111 Ref country code: AL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201111 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201111 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201111 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201111 |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20210731 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210311 Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210703 Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210731 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210703 Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210731 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20220731 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20220731 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201111 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20190703 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20230703 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201111 Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20230703 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R084 Ref document number: 502019000394 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R085 Ref document number: 502019000394 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201111 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R084 Ref document number: 502019000394 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 1333549 Country of ref document: AT Kind code of ref document: T Effective date: 20240703 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20250722 Year of fee payment: 7 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240703 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201111 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R081 Ref document number: 502019000394 Country of ref document: DE Owner name: THYSSENKRUPP STEEL EUROPE AG, DE Free format text: FORMER OWNERS: THYSSENKRUPP AG, 45143 ESSEN, DE; THYSSENKRUPP STEEL EUROPE AG, 47166 DUISBURG, DE |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20260410 Year of fee payment: 5 |